الأنبوب الفولاذي غير الملحوم هو مقطع من الأنابيب صُنع من دون أي وصلة لحام، لذلك يستمر تركيب حبيبات الفولاذ حول محيطه بالكامل. وهذه الحقيقة وحدها كافية ليفضّل المهندسون الأنابيب غير الملحومة في ظروف الخدمة عالية الضغط ودرجات الحرارة المرتفعة والخدمة الحامضية والحر cryogenic، إذ لا توجد وصلة لحام لفحصها أو لتآكلها أو لخفض تصنيفها. نستعرض هنا كيفية تصنيع الأنبوب غير الملحوم، ومقارنته الفعلية بالأنبوب الملحوم، والدرجات والمقاسات الملائمة لكل تطبيق، وما يجب فحصه في المنتج المُسلَّم فعلياً قبل تركيبه.
تم التحديث في يونيو 2026 · راجعه الفريق الفني في Synbase Steel.
المواصفات السريعة: نظرة عامة على الأنبوب الفولاذي غير الملحوم
| نطاق المقاسات | NPS ⅛ إلى 30 (تشطيب ساخن وبارد) |
| الأبعاد الحاكمة | ASME B36.10M (كربوني وسبائكي)، B36.19M (مقاوم للصدأ) |
| الدرجات الشائعة | A106، A53 Type S، API 5L، A312، A790، A335، A333، A519 |
| معامل وصلة اللحام (E) | 1.00 (من دون وصلة) وفقاً لـ ASME B31.3 |
| الاعتماد | شهادة اختبار المصنع القابلة لتتبع رقم الصهرة وفق EN 10204 3.1 |
الإجابة المختصرة هي: لا توجد وصلة لحام. تُثقَب كتلة صلبة مسخنة وتُدرفل إلى المقاس لتصنيع الأنبوب الفولاذي غير الملحوم، وهي عملية لا تُنشئ أي وصلة لحام. وبما أن ASME B31.3 يمنح الأنبوب غير الملحوم معامل جودة وصلة لحام قدره 1.00 مقابل 0.85 للأنبوب الملحوم بالمقاومة الكهربائية (ERW)، فإنه يتحمل ضغط تشغيل أعلى بنحو 20 percent عند سُمك جدار محدد، وهذا هو السبب الوحيد لاختياره عندما لا يكون أي لحام مقبولاً.
- الأنبوب غير الملحوم ليس تلقائياً الخيار الأكثر متانة؛ فالأنبوب الملحوم الحديث يتعرض للعطل غالباً في جسمه، لا في الوصلة. ويتفوق غير الملحوم في هامش الأمان، لا بفضل سحر خاص.
- غالباً ما يتوقف الأمر على قيمة واحدة: معامل وصلة اللحام وفق ASME B31.3، وهو 1.00 مقابل 0.85، وما يسميه المهندسون معامل 0.85.
- الأنبوب غير الملحوم فئة من الأنابيب، أما تحديد الدرجة A106 أو A312 أو A335 أو A333 فهو ما يحدد المادة وظروف الخدمة المقصودة.
- يتم التحقق الفعلي على شهادة اختبار المصنع EN 10204 3.1، وليس في الكتيب التعريفي.
ما هو الأنبوب الفولاذي غير الملحوم؟ (ومتى تكون الوصلة مصدر خطر)
يبدأ تصنيع الأنبوب الفولاذي غير الملحوم بكتلة مستديرة صلبة تُسخَّن وتُثقَب عبر مركزها لتكوين أنبوب أجوف، ثم تُدرفل وتُسحب إلى المقاس مع ضبط القطرين الخارجي والداخلي. لا تُنشأ أي وصلة، لذلك لا يوجد خط لحام يمكن أن يعمل مدخلاً مفتوحاً للتآكل أو نقطة ضعف مصنفة للضغط. أما الأنبوب الملحوم فيبدأ بفولاذ مسطح يُشكَّل على هيئة أسطوانة وتُدمج حوافه على طول وصلة.
لماذا يهم ذلك؟ الأمر مرتبط بشدة ظروف الخدمة. ففي الخدمة المسببة للتآكل، يتعرض خط اللحام للهجوم على طول خط الالتحام أسرع من المعدن الأساسي، فتتكون أخدود على طول الوصلة بينما يبدو باقي الأنبوب جديداً. لذلك تشترط أكواد أنظمة الأنابيب الضاغطة مثل ASME B31.3، إلى جانب المالكين ومهندسي المصانع، استخدام الأنابيب غير الملحومة عند وجود ضغط مرتفع أو درجة حرارة عالية أو خدمة حامضية (مع وجود H2S) أو أحمال دورية أو حاجة إلى متانة في درجات الحرارة المبردة.
الخطأ مكلف في كلا الاتجاهين. فإذا حددت مواصفة أنبوب غير ملحوم مكلف لخط مياه منخفض الضغط أو خط إنشائي، فأنت تهدر المال ببساطة؛ ففي الخدمة الإنشائية لا يوجد فرق أداء قابل للقياس بين النوعين. وإذا حددت مواصفة أنبوب ملحوم أرخص لخدمة حامضية أو دورية، فقد أعددت لخلل مستقبلي ستكلف معالجته واستبداله لاحقاً أكثر بكثير. إن معرفة جانب الخط الذي يقع فيه تطبيقك هي جوهر المهمة، وقد صُمم باقي هذا الدليل لمساعدتك على تحديده.
كيفية تصنيع الأنبوب الفولاذي غير الملحوم (الكتلة → الثقب → المصنع → شهادة اختبار المصنع)
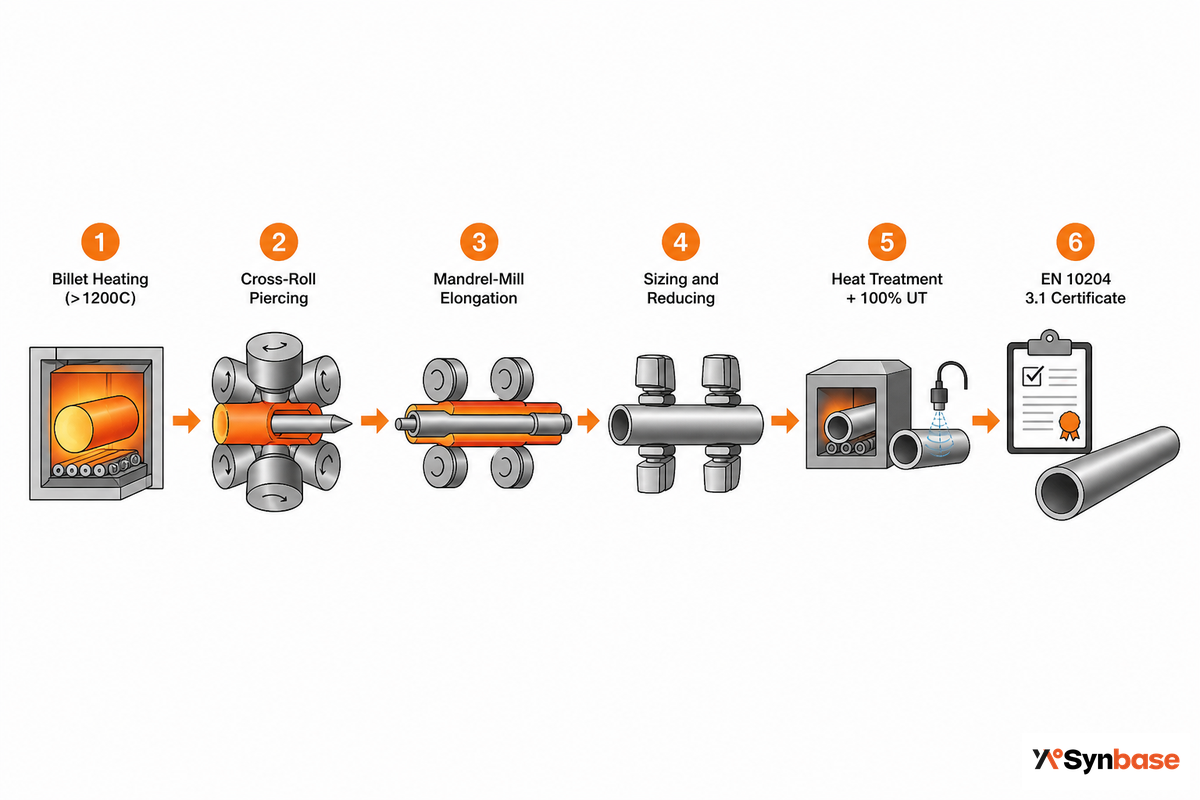
يُصنع الأنبوب الفولاذي غير الملحوم بتشكيل كتلة صلبة ساخناً، مصبوبة من سبيكة أولية، وتحويلها إلى أنبوب عبر عملية Mannesmann، من دون لحام في أي خطوة من عملية تصنيع الأنبوب غير الملحوم. ومع ثقب الكتلة ثم درفلتها وتمديدها، يُصمَّم تصنيف الضغط عند مرحلة الثقب، ولا يُضاف في محطة لحام.
تتصلب بعض الدرجات أثناء تصنيع الأنبوب، بينما تخضع درجات أخرى للمعالجة الحرارية. ويدعم الأدبيات المعدنية مسار تصنيع الأنبوب الفولاذي غير الملحوم ذي الحبيبات المستمرة؛ إذ يوضح عمل وزارة الطاقة الأمريكية بشأن معالجة الأنابيب بالحرارة والميكانيكا المرونة البُعدية لمصنع ثقب Mannesmann، بينما تقسم أبحاث جامعة ميشيغان عملية التصنيع، أي التشكيل الساخن، إلى ثلاث خطوات: الثقب بالدرفلة المتقاطعة، والاستطالة، وتحديد المقاس.
يبدو مسار التصنيع المعتاد كما يلي:
- تسخين الكتلة، تُحمَّل الكتلة المستديرة في فرن ذو موقد دوار وتُرفع حرارتها إلى أكثر من نحو 1,200°C (حوالي 2,200°F)، وهي درجة حرارة قابلة للتطريق.
- الثقب بالدرفلة المتقاطعة، وهي خطوة Mannesmann، حيث تُثقَب الكتلة المسخنة فوق مسمار لتكوين غلاف أجوف سميك الجدار، وهو الجزء الذي يجعل الأنبوب غير ملحوم.
- الاستطالة في مطحنة المغزل، يُدخَل قضيب مغزل وتعمل مطحنة متعددة الحوامل على تقليل سُمك الجدار لتشكيل الأنبوب الأم.
- تحديد المقاس والتقليل، يُدرفل الأنبوب الأم إلى قطره الخارجي النهائي ومقاس الأنبوب الاسمي مع ضبط سُمك الجدار.
- المعالجة الحرارية، تعيد المعالجة بالتطبيع أو التخمير أو التبريد والمراجعة، وفقاً للدرجة، بنية الحبيبات والخواص الميكانيكية.
- السحب على البارد، عند تحديده، تُسحب الأنابيب الدقيقة والميكانيكية على البارد لتحقيق سماحية دقيقة للقطر الداخلي/الخارجي وتشطيب السطح.
- اختبار الموجات فوق الصوتية لكامل الجسم بالإضافة إلى الاختبار الهيدروستاتيكي، يتحقق اختبار UT بنسبة 100% والاختبار الهيدروستاتيكي من سلامة الجدار قبل شحن الأنبوب.
- اعتماد EN 10204 3.1، يعتمد مصنع الصلب التركيب الكيميائي والخواص الميكانيكية القابلة لتتبع رقم الصهرة من خلال وظيفة الفحص لديه.
يعتمد كل خط حديث لإنتاج الأنابيب غير الملحومة على مسار الثقب والمغزل من نوع Mannesmann، وقد كان منذ زمن موضوعاً لبراءات اختراع العملية مثل USPTO US 2006/0174670 (طرق الثقب بمسمار Mannesmann وبمغزل Mannesmann). وإذا بدا ذلك معقداً للمشتري، فإنه يختصر في أمر واحد: يُبنى تجانس الجدار في الأنبوب غير الملحوم عند مرحلة الثقب، ولا يُضاف لاحقاً.
“في خط إنتاج الأنابيب غير الملحومة تُبنى السلامة عند الثقب، ولا تُثبت لاحقاً في محطة لحام. نربط كل طول برقم الصهرة في شهادة 3.1، وبالتركيب الكيميائي وإجهاد الخضوع ومقاومة الشد ونتيجة الاختبار بالموجات فوق الصوتية، لأن المشترين الذين يحددون A106 أو A333 يراجعون تلك الوثيقة، لا كتيبنا التعريفي.”
يُنفَّذ مسار Mannesmann الكامل، من الثقب والمعالجة الحرارية والاختبار بالموجات فوق الصوتية إلى الاعتماد، داخلياً ضمن نظام Synbase ISO 9001 عبر سبعة خطوط مخصصة لمجموعات الأنابيب غير الملحومة، بدلاً من إعادة بيع أنابيب مصانع أخرى. لماذا يهم المسار للمشتري؟ من الأخطاء الشائعة افتراض أن كل طول “غير ملحوم” متطابق؛ فقد يحقق خط A106 الدرفلة الصحيحة لكنه يتجاوز خطوة التطبيع المناسبة، فيظل أداؤه أقل من المطلوب في الخدمة عالية الحرارة رغم أن الشهادة تذكر “غير ملحوم”. ولهذا تحديداً يجب أن تظهر خطوتا المعالجة الحرارية والاختبار بالموجات فوق الصوتية أعلاه في الشهادة التي تراجعها، لا في الكتيب فقط.
الأنبوب غير الملحوم مقابل الملحوم (ERW/HFW): مقارنة صادقة مدعومة بالبيانات
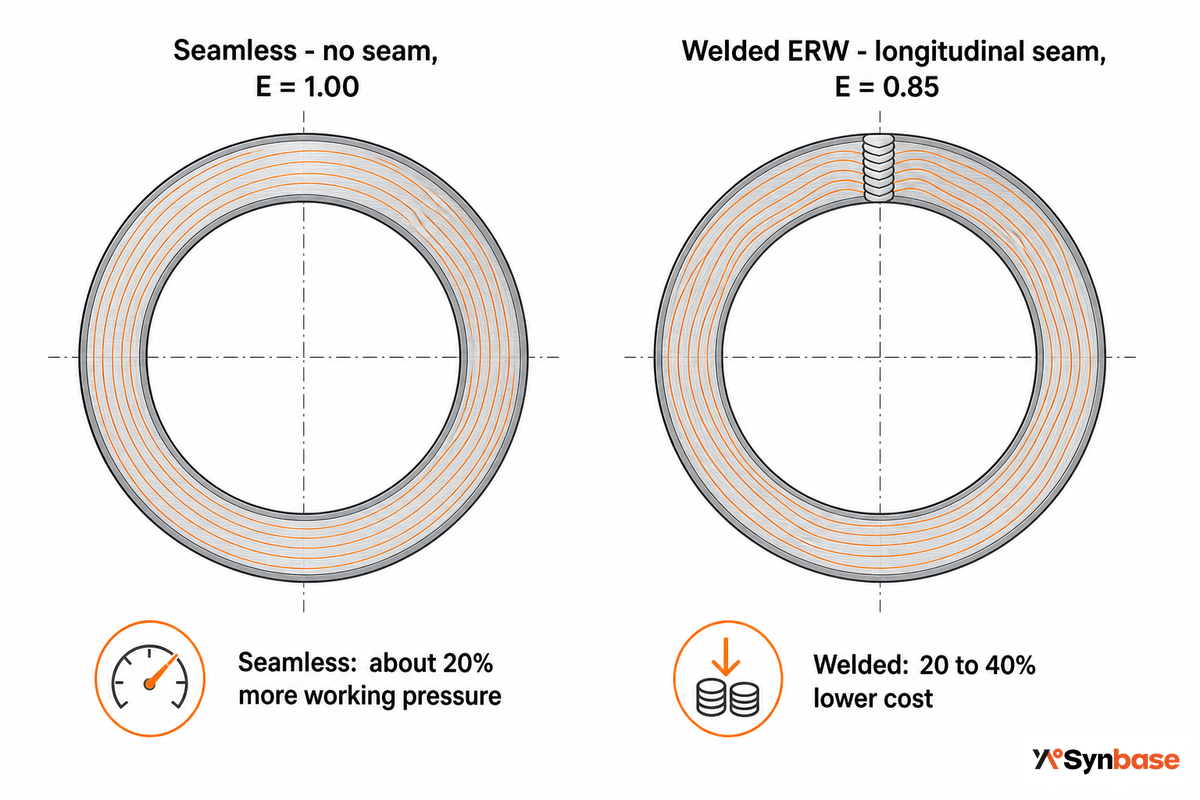
هل الأنبوب الفولاذي غير الملحوم أقوى من الملحوم؟ على الورق نعم، لكن الإجابة الأدق أنه يحمل مجموعة مختلفة من العيوب، وليس أقوى بطبيعته دائماً. والأداة الأكثر فائدة للمقارنة هي معامل 0.85: معامل جودة وصلة اللحام الطولية وفق ASME B31.3، وهو 1.00 للأنبوب غير الملحوم و0.85 للأنبوب ERW.
ما الفرق بين الأنبوب غير الملحوم وأنبوب ERW؟
ينتج أنبوب ERW من لفافة فولاذية تُدرفل ثم تُدمج على طول وصلة طولية بتيار عالي التردد، بينما يُثقَب الأنبوب غير الملحوم من كتلة صلبة، ولذلك لا توجد فيه وصلة. والفروق العملية الثلاثة هي معامل الوصلة وفق ASME (0.85 مقابل 1.00)، وسلوك الوصلة تحت التآكل، والتكلفة.
بموجب كود أنظمة الأنابيب العملية ASME B31.3، لا يمكنك رفع معامل وصلة أنبوب ERW إلى 1.00 بإجراء فحص إضافي، ولهذا فإن فرق الضغط بنيوي وليس إجرائياً؛ فقد يحل جدار غير ملحوم أرق محل جدار ملحوم أكثر سُمكاً في الخدمة الحرجة.
| العامل | غير ملحوم | ملحوم (ERW/HFW) |
|---|---|---|
| معامل وصلة اللحام وفق ASME B31.3 (E) | 1.00 (من دون وصلة) | 0.85 (ERW)؛ لا يمكن اعتماده كـ 1.00 بفحص إضافي |
| ضغط التشغيل النسبي، المقاس والسُمك نفسهما | أعلى بنحو 20% (1.00 / 0.85) | خط الأساس (محدود بالوصلة) |
| مسار العيب/العطل | لا توجد وصلة؛ حبيبات مستمرة. المقابل: تفاوت أكبر في سُمك الجدار، وسطح داخلي أخشن | قد تتسبب الوصلة في تكوّن أخدود أو التحسس؛ وغالباً ما يفشل HFW الحديث في جسم الأنبوب، لا في الوصلة |
| اشتراط الفحوص غير المتلفة للحام | لا يوجد (من دون لحام) | فحص الوصلة للخدمة الحرجة |
| تكلفة الشراء النسبية | خط أساس بعلاوة سعرية | أقل عادةً بنسبة 20–40%، بالمواصفة نفسها |
| الأفضل لـ | الضغط المرتفع، والخدمة الحامضية، ودرجات الحرارة العالية، والخدمة المبردة، والبيئات المسببة للتآكل | المياه، والخدمات الإنشائية، والأقطار الخارجية الكبيرة، والتوزيع القياسي |
معامل وصلة اللحام وفق ASME B31.3؛ وينتج الضغط النسبي من 1.00 / 0.85 = 1.176.
هنا يجب أن تتحلى المقارنة بالصدق، لأن مهندسي المواقع يقدمون الإجابة نفسها مراراً. نعم، تكون سماكة جدار الأنبوب غير الملحوم عادةً أكثر تفاوتاً من أنبوب ERW، كما يكون سطحه الداخلي أخشن. وفي كثير من اختبارات الانفجار، يفشل الأنبوب الملحوم بالحث عالي التردد الحديث عبر جسم الأنبوب، لا عند الوصلة إطلاقاً. أما في الخدمة القياسية وخدمة المياه والدعامات الإنشائية والتوزيع العام، فإن الأنبوب الملحوم المعالج جيداً موثوق وأقل تكلفة. ما يشتريه الأنبوب غير الملحوم فعلياً هو هامش أمان حيث يلزم: لا وصلة لخفض التصنيف، ولا خط التحام للتآكل، وجدار متجانس للعمل عند درجات الحرارة العالية والأحمال الدورية.
درجات ومعايير الأنابيب غير الملحومة، شرح مبسط
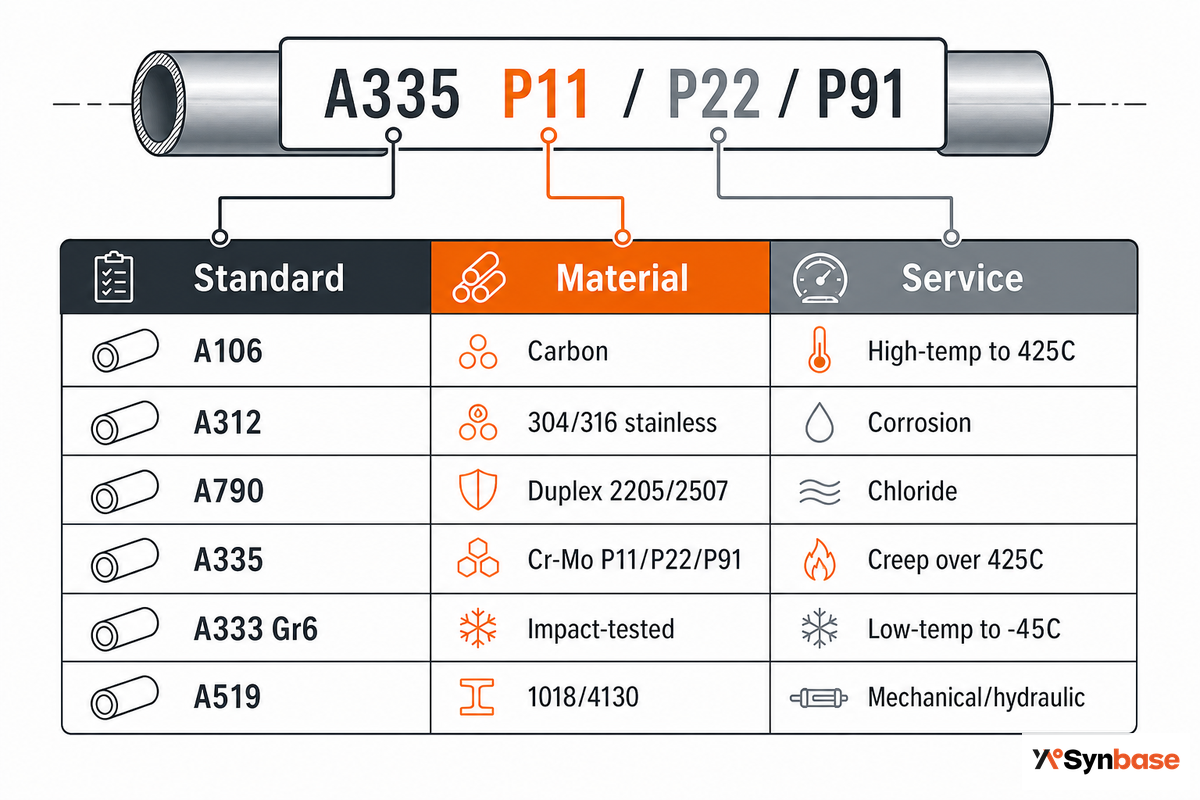
يصل معظم المشترين ومعهم معيار، لا مجموعة منتجات: تحديد ASTM A312، أو خط A335 P91، أو مواصفة A333 للخدمة المبردة. و”الأنبوب الفولاذي غير الملحوم” فئة عامة، أما الخطأ المكلف فهو اختيار المقاس من المجموعة الخطأ، لأن منظومة المادة والمعيار الحاكم والتشطيب تتغير بالكامل بين أنبوب مسخن فائق في محطة قدرة وبرميل أسطوانة هيدروليكية. ويوضح مفسر تحديد مواصفات الأنبوب أدناه كيفية قراءة التحديد في الرسم وتحويله مباشرة إلى مادة ومجموعة ونطاق خدمة.
| المعيار / المواصفة | المادة | نطاق الخدمة | مجموعة المنتجات |
|---|---|---|---|
| ASTM A106 (Gr A/B/C) | فولاذ كربوني | درجات حرارة عالية حتى ~425°C؛ يجب أن يكون غير ملحوم | كربوني |
| ASTM A53 Type S | فولاذ كربوني | عام وإنشائي (غير ملحوم أو ملحوم) | كربوني |
| API 5L (غير ملحوم) | كربوني، X42–X70 | أنابيب خطوط النفط والغاز | كربوني |
| ASTM A312 | 304/304L، 316/316L مقاوم للصدأ | مسبب للتآكل، صحي، بحري | مقاوم للصدأ |
| ASTM A790 | دوبلكس 2205 / 2507 | كلوريد / تآكل عالي المقاومة | مقاوم للصدأ |
| ASTM A335 (P11/P22/P91) | فولاذ سبائكي Cr-Mo | خدمة الزحف فوق 425°C | سبائكي (Cr-Mo) |
| ASTM A213 / A179 | كربوني / سبائكي / مقاوم للصدأ | أنبوب مرجل ومسخن فائق ومبادل حراري | أنبوب مرجل / مبادل حراري |
| ASTM A519 | 1018 / 1026 / 4130 | ميكانيكي، هيدروليكي، وأجزاء مشغلة آلياً | أنابيب ميكانيكية |
| ASTM A333 Gr 6 | كربوني/سبائكي مختبر بالصدمة | درجات حرارة منخفضة / مبردة حتى −45°C وأقل | درجات حرارة منخفضة |
مواصفات المواد وفق ASTM؛ وفئات الأبعاد وفق ASME B36.10M. أكد دائماً الإصدار الحالي من ASTM عند إجراء المشتريات.
اقرأه كمرجع واحد: يحدد مهندسك المواصفة ويصدر المشتري طلب عرض السعر من الصف نفسه. يعني التحديد “A106 Gr B” أنبوباً فولاذياً كربونياً غير ملحوم للخدمة عالية الحرارة؛ ويضعك “A312 TP316L” في مجموعة الأنابيب الفولاذية غير الملحومة المقاومة للصدأ لخدمة التآكل؛ أما “A335 P91” فهو أنبوب فولاذي سبائكي Cr-Mo غير ملحوم لخدمة الزحف فوق 425°C؛ و”A333 Gr 6″ هو أنبوب A333 غير ملحوم لدرجات الحرارة المنخفضة لمتانة الخدمة المبردة. وتقع تحديدات الفولاذ الكربوني (A106 / A53 / API 5L) ضمن مجموعة الأنابيب الفولاذية الكربونية غير الملحومة. ويهم اختلاف المادة: تحتوي الدرجات المقاومة للصدأ على ما لا يقل عن 10.5% من الكروم لتكوين طبقتها السلبية، بينما يحتوي دوبلكس 2205 على نحو 22% من الكروم ونحو 5% من النيكل لخدمة الكلوريد والخدمة الحامضية؛ ولهذا فإن استبدال 316 في خدمة مصنفة لدوبلكس خفض مكلف للمواصفة وليس توفيراً.
المقاسات وجداول السماكة وسُمك الجدار (NPS، SCH 40 مقابل 80، B36.10M)
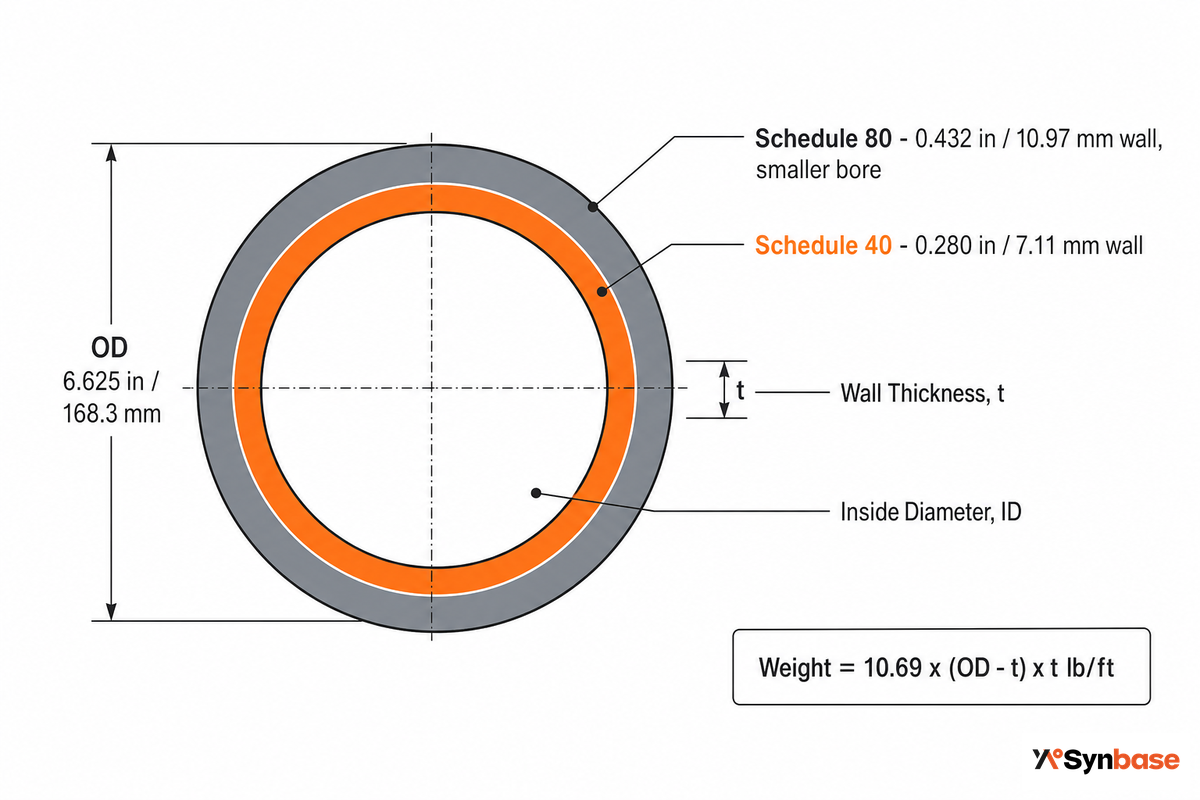
يتحدد مقاس الأنبوب غير الملحوم من مقاس الأنبوب الاسمي (NPS) مضافاً إليه جدول السماكة. وحتى NPS 12، لا يعد NPS إلا تقريباً؛ فأنبوب NPS 2 له قطر داخلي يبلغ نحو 2.1″، وليس 2″ حرفياً. وبعد NPS 14، يطابق رقم NPS القطر الخارجي تقريباً. والنقطة الأساسية هي أن القطر الخارجي يبقى ثابتاً لمقاس NPS معين، بينما يحدد الجدول القطر الداخلي من خلال سُمك الجدار. إن قراءة مقاسات الأنبوب الفولاذي غير الملحوم بالعكس خطأ شائع في الطلب؛ فإدراج القطر الداخلي كما لو كان القطر الخارجي في جدول سماكة ثقيل قد يترك المشتري بأنبوب لا يركب فعلياً على الفلنجة أو وصلة الأنابيب المخصصة له.
جدول السماكة هو فئة سُمك الجدار: 10 و20 و40 و80 و160 وما إلى ذلك؛ ويعني الجدول الأعلى جداراً أكثر سُمكاً. يبلغ سُمك جدار أنبوب NPS 6 مقدار 0.280″ (7.11 mm) في Schedule 40 و0.432″ (10.97 mm) في Schedule 80، مع القطر الخارجي نفسه البالغ 6.625″ (168.3 mm) وتجويف أصغر. ويحتوي ASME B36.10M (للكربوني والسبائكي) وB36.19M (للمقاوم للصدأ) على جداول كل تركيبة من NPS والجدول.
الوزن بنهاية مستوية (lb/ft) = 10.69 × (OD − t) × t، مع إدخال OD وسُمك الجدار t بالبوصة. مثال محسوب لـ NPS 2، Schedule 40 (OD 2.375″ / 60.3 mm، وt 0.154″ / 3.91 mm): 10.69 × (2.375 − 0.154) × 0.154 = 10.69 × 2.221 × 0.154 ≈ 3.66 lb/ft (حوالي 5.44 kg/m). أدخل القطر الخارجي وسُمك الجدار الخاصين بك، أو استخدم حاسبة وزن الأنبوب غير الملحوم لدينا.
ملاحظة عملية أخيرة بشأن الطول والسماحية. توفر مصانع الأنابيب غير الملحومة أطوالاً مفردة عشوائية (عادةً 16–24 ft) وأطوالاً مزدوجة عشوائية (32–48 ft)، بينما تكلف الأطوال المقطوعة المحددة أكثر لأنها تولد خردة. وبما أن الجدار يُدرفل بدلاً من تشكيله من صفائح دقيقة، فتوقع تفاوتاً أكبر في سُمك الجدار من الأنبوب الملحوم ضمن السماحية المسموح بها، وهو اعتبار فعلي في الأعمال الهيدروليكية أو أعمال المبادلات الحرارية ذات السماحية الضيقة.
أين تُستخدم الأنابيب غير الملحومة: التطبيقات حسب ظروف الخدمة
تُستخدم الأنابيب غير الملحومة حيثما يجعل الضغط أو درجة الحرارة أو التآكل وجود وصلة أمراً غير مقبول؛ وينطبق ذلك على النفط والغاز وتوليد الطاقة والتكرير والخدمة المبردة. ويتطلب فهم استخدامات الأنبوب غير الملحوم مطابقة أنواع الأنابيب غير الملحومة أدناه مع ظروف خدمتك، ولذلك نقدم دليل الربط بين الخدمة ومجموعة المنتجات الذي يمكنك تطبيقه مباشرة:
- أنابيب خطوط النفط والغاز ونقل الضغط العالي → API 5L وأنابيب كربونية غير ملحومة A106؛ فجدارها الخالي من الوصلات يتحمل الضغط العالي الدوري.
- خدمة المراجل والمسخنات الفائقة والموفرات → أنبوب مرجل غير ملحوم وفق A192/A210/A213 لأجزاء الضغط عالية الحرارة.
- المبادلات الحرارية ذات الغلاف والأنابيب والمكثفات → أنبوب مبادل حراري وفق A179/A213 مع سماحية ضيقة للقطر الخارجي × الجدار لتحقيق الأداء الحراري.
- الأسطوانات الهيدروليكية والجلب والأجزاء المشغلة آلياً → أنابيب ميكانيكية غير ملحومة (A519 مسحوبة على البارد) لتحقيق دقة القطر الداخلي/الخارجي.
- خطوط الغاز الطبيعي المسال والمناخ البارد والخدمة المبردة → أنابيب غير ملحومة A333 لدرجات الحرارة المنخفضة، مختبرة بالصدمة وفق شاربي حتى −45°C وأقل.
هنا أيضاً يرتكب المشترون الخطأ الأكثر شيوعاً. فالأنبوب غير الملحوم هو الخيار الافتراضي فوق NPS 2 في الخدمة عالية الضغط أو القاسية؛ أما دون ذلك، أو في الخدمة الإنشائية وخدمة المياه، فينافس الأنبوب الملحوم على قدم المساواة ويفوز من حيث التكلفة. والانضباط المطلوب هو مطابقة مجموعة المنتجات مع الوسط ودرجة الحرارة والضغط، لا اعتماد الأنابيب غير الملحومة افتراضياً في كل مكان.
كيفية التحقق من جودة الأنبوب غير الملحوم (MTC وEN 10204 3.1 وUT)
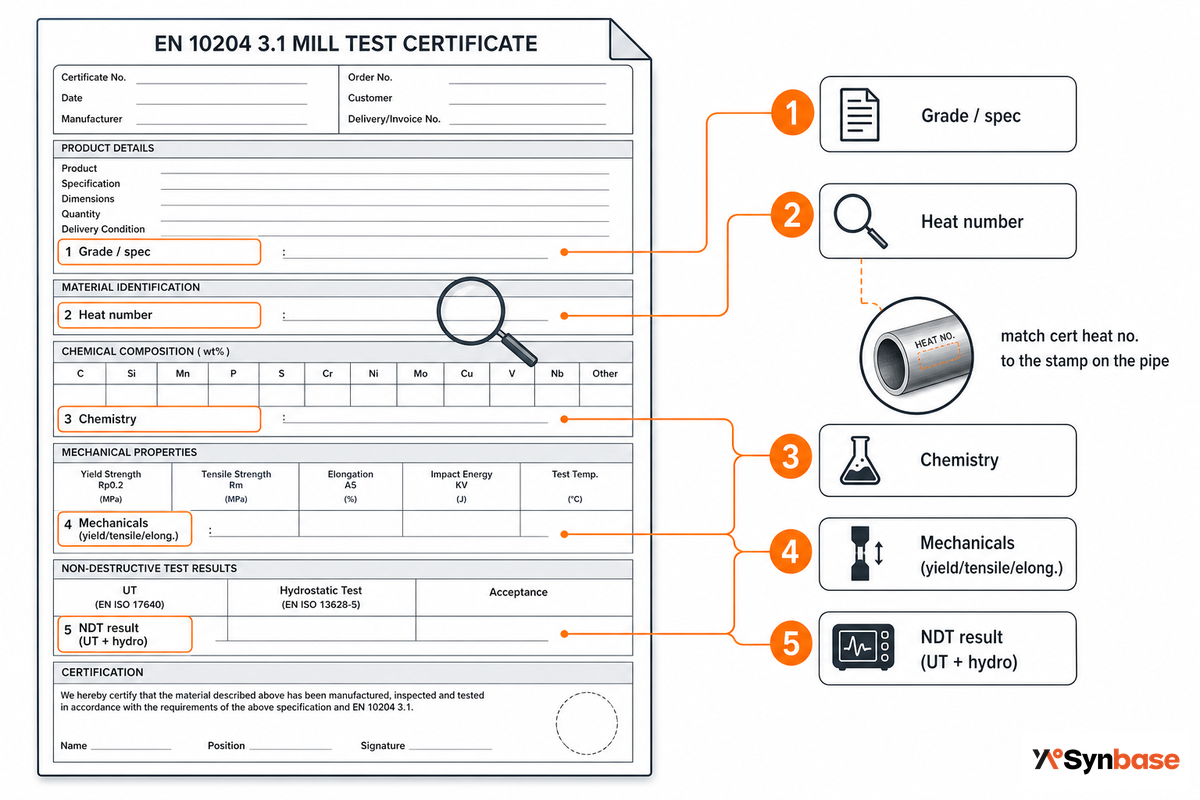
كيف تتأكد من أن الأنبوب غير الملحوم في طلبك يطابق مستنداته؟ لم تشترِ الوثائق كقيمة مضافة؛ فعدم تطابق الأنبوب والشهادة يعني فشل تدقيق المورد أو رفض الشحنة. تبقى مسؤولية الضبط لديك ضمن شهادة اختبار المصنع EN 10204. تحمل شهادة النوع 3.1 نتائج اختبارات الدفعة الفعلية، بعد اعتمادها من وظيفة الفحص التابعة للمُصنِّع نفسه؛ ويضيف النوع 3.2 طرفًا ثالثًا مستقلًا. أجرِ تدقيق شهادة اختبار المصنع ذات 5 حقول مع كل طلب.
تدقيق شهادة اختبار المصنع ذات 5 حقول
- الدرجة / المواصفة، تطابق التحديد الخاص بك تماماً (مثل A106 Gr B وA312 TP316L)، بما في ذلك كلمة “seamless” أو “Type S”.
- رقم الصهرة، المعرّف الفريد الذي يتتبع الأنبوب إلى صهرة الفولاذ الأصلية.
- التركيب الكيميائي، يقع تحليل الصهرة ضمن حدود تركيب الدرجة.
- الخواص الميكانيكية، يطابق إجهاد الخضوع ومقاومة الشد والاستطالة المواصفة؛ وتظهر قيم الصدمة للدرجات منخفضة الحرارة.
- نتيجة الفحوص غير المتلفة، تُسجَّل نتائج الاختبار بالموجات فوق الصوتية بنسبة 100% والاختبار الهيدروستاتيكي.
إحدى خطوات التحقق التي يتجاوزها معظم المشترين هي أيضاً الأرخص: تأكد من أن رقم الصهرة المطبوع على الشهادة يطابق رقم الصهرة المختوم على الأنبوب نفسه. فهذا الفحص الواحد يربط الطول المُسلَّم بصهرته ويمنع معظم أخطاء خلط المواد. وأي مورد يصف شهادة اختبار المصنع بأنها “اختيارية” يكون قد ألقى بصفة المورد المؤهل في سلة المهملات قبل وضع الطلب، لأنه أصبح على الأرجح سبب فشل ميداني لديك. ويمكنك طلب نموذج شهادة 3.1 من مصنع الأنابيب الفولاذية غير الملحومة في Synbase لترى بالضبط ما يرافق الطلب من تحقق.
ما الذي يحدد سعر الأنبوب غير الملحوم (عوامل التكلفة والتوريد المباشر من المصنع)
يتحدد سعر الأنبوب غير الملحوم أساسًا بأربعة عوامل: نظام المواد، والقطر الخارجي وسُمك الجدار، وحجم الطلب، ونطاق الوثائق؛ وليس بسعر واحد للطن. عادةً ما تكون تكلفة الأنبوب غير الملحوم للطن أعلى من الملحوم لأنه يُصنع من كتلة فولاذية مثقوبة بدلًا من لفائف الفولاذ، وتكون هذه الزيادة مبررة عندما يفرض الضغط أو الخدمة في البيئات الحامضية أو تكلفة الإخفاق استخدام معامل وصلة قدره 1.00.
بدلًا من ملاحقة سعر إجمالي واحد للطن، يتغير بتغير تفاصيل طلبك، خطط وفق العوامل التي تؤثر فعليًا في السعر. يحدد مورد الأنابيب مباشرة من المصنع سعر كل عامل وفقًا لمواصفاتك، كما تتغير تكاليف المشتريات والنقل بحسب حجم الطلب وميناء الوجهة.
- نظام المواد، مرتّبًا من الأقل إلى الأعلى تكلفة: كربوني < سبائكي < مقاوم للصدأ < دوبلكس؛ أما السبائك المتخصصة فتُحمّل السعر أكبر زيادة.
- القطر الخارجي وسُمك الجدار / جدول السماكة الاسمية، إذ تؤدي زيادة القطر وسُمك الجدار إلى زيادة استهلاك المادة الخام، كما ترفع الدقة الناتجة عن السحب على البارد التكلفة بنحو 10–30% مقارنةً بالتشطيب على الساخن.
- حجم الطلب: تخفض الصهرات الكاملة والحمولات الكاملة للحاويات تكلفة الوحدة، بينما تزيد تكلفة الكميات الصغيرة والمتنوعة.
- نطاق الوثائق: يضيف الفحص من طرف ثالث وفقًا للمستويين 3.1 أو 3.2، والفحوصات الإضافية غير الإتلافية، والطلاء (الجلفنة و3LPE وFBE) إلى التكلفة النهائية بعد التسليم.
يغيّر التوريد مباشرة من المصنع طريقة احتساب التكلفة بما يتجاوز سعر الوحدة. يضيف الموزع هامشًا سعريًا ويشحن من مخزون مختلط، ما قد يصعّب تتبع الصهرة التي صُنع منها الأنبوب. أما المصنع مباشرةً، فيُصدر شهادة EN 10204 3.1 (أو 3.2) بنفسه، ويقدّم عرض سعر وفقًا لقطرك الخارجي وسُمك جدارك ودرجتك وكميتك المحددة، فتكون تسعيرتك مبنية على المواصفة لا على طن عام. وبما أن تكاليف المواد الخام تتغير، فاعتبر أي نطاق منشور للسعر لكل قدم مؤشرًا تقريبيًا، واطلب التسعير وفقًا لمواصفاتك الفعلية.
توقعات القطاع: مسار الطلب على الأنابيب غير الملحومة ومواصفاتها
ما ينبغي أن يوجّه مواصفاتك الآن هو التحول في المواد، لا عناوين السوق: فمع توسع الأنشطة البحرية والخدمة في البيئات الحامضية، تدفع مراجعات التصميم المشترين بصورة متزايدة إلى الانتقال من الفولاذ المقاوم للصدأ 316 القياسي إلى الأنابيب غير الملحومة عالية السبائك المقاومة للتآكل، ودوبلكس (A790)، وفولاذ الكروم والموليبدينوم (A335). ووفقًا لمصادر القطاع، يُعد قطاع النفط والغاز أكبر مستهلك لأنابيب الفولاذ المقاوم للصدأ دوبلكس، ويستحوذ على حصة كبيرة ومتنامية من الطلب؛ لذا إذا كانت ظروف خدمتك غنية بالكلوريدات أو حامضية، فتوقع هذا التوجه في مراجعة المواصفات القادمة، لا عند التسليم.
على صعيد المعايير، حُدّث ASME B31.3 إلى إصدار 2024 (الصادر في ديسمبر 2024، ليحل محل إصدار 2022) مع تحديث ملحوظ بشأن الإجهاد الناتج عن التعب، لكن معامل الوصلة 1.00 للأنابيب غير الملحومة مقابل 0.85 لأنابيب ERW، الذي يستند إليه قرار الاختيار بين الأنابيب غير الملحومة والملحومة، لم يتغير. وتوجد أيضًا إشارة واضحة من جانب الطلب: فقد ازداد الاهتمام بالمقارنات بين «ERW والأنابيب غير الملحومة» عامًا بعد عام، ما يشير إلى أن المشترين يدرسون المفاضلة في مرحلة مبكرة من التصميم.
للسياق السوقي فقط، تضع التوقعات المستقلة نمو أنابيب الفولاذ المقاوم للصدأ دوبلكس عند نحو 4–6% سنويًا حتى منتصف عقد 2030، وهي خلفية استرشادية وليست سببًا لتحديد المواصفة. وما يهم فعلًا في مشروع 2026 أضيق نطاقًا وأكثر فائدة: إذا كانت ظروف خدمتك بحرية أو حمضية أو معرضة للكلوريدات، فسعّر الآن خيار أنبوب غير ملحوم من فولاذ دوبلكس أو Cr-Mo إلى جانب خيارك الأساسي من الفولاذ الكربوني أو 316، لأن التوافر ومدد التوريد يضيقان أولًا في هذه الخيارات.
الأسئلة الشائعة
ما الأنبوب الفولاذي غير الملحوم؟
عرض الإجابة
هل الأنابيب غير الملحومة أقوى من الأنابيب الملحومة؟
عرض الإجابة
أيهما أقل تكلفة، الأنبوب غير الملحوم أم الملحوم؟
عرض الإجابة
ما الفرق بين الأنبوب غير الملحوم وأنبوب ERW؟
عرض الإجابة
هل أنبوب الفولاذ بجدول 40 غير ملحوم؟
عرض الإجابة
ما شهادة اختبار المصنع (MTC)، ولماذا تكتسب أهمية؟
عرض الإجابة
ما المشكلات الشائعة في الأنابيب غير الملحومة؟
عرض الإجابة
احصل على الدرجة المناسبة من الأنابيب غير الملحومة، معتمدة وموردة مباشرة من المصنع
أرسل المعيار والدرجة والقطر الخارجي × سُمك الجدار والكمية. وستحصل على عرض سعر مباشر من المصنع، ونموذج لشهادة EN 10204 3.1، وإجابة واضحة بشأن أي من مجموعات الأنابيب غير الملحومة السبع، أو الأنابيب الملحومة، تلائم ظروف خدمتك.
استكشف أنابيب Synbase الفولاذية غير الملحومة →نبذة عن هذا التحليل
كُتب هذا الدليل من منظور مصنع للأنابيب غير الملحومة. وتوضح تفاصيل العملية، ومنظور القرار بمعامل 0.85، وتدقيق شهادة المصنع ذات 5 حقول، ما يفحصه فريق التفتيش لدينا في كل صهرة عبر خطوطنا الكربونية والمقاومة للصدأ والسبائكية ومنخفضة الحرارة. وتُستشهد بأرقام المعايير (ASME B31.3 وB36.10M وASTM وEN 10204) إلى الجهات التي أصدرتها؛ ونؤطر عمدًا أرقام نمو السوق بوصفها خلفية استرشادية لا أساسًا للمواصفة. راجعها الفريق الفني في Synbase Steel.
المراجع والمصادر
- ASME B31.3 Process PipingAmerican Society of Mechanical Engineers (معامل جودة وصلة اللحام)
- الأنابيب الفولاذية المشغولة الملحومة وغير الملحومة وفق ASME B36.10Mالجمعية الأمريكية للمهندسين الميكانيكيين (الأبعاد)
- دليل أنظمة أنابيب العمليات ASME B31.3معايير الهندسة في مختبر لوس ألاموس الوطني
- المعالجة الحرارية-الميكانيكية المضبوطة للأنابيب (مصنع ثقب Mannesmann)وزارة الطاقة الأمريكية
- مراقبة اللامركزية في الأنابيب غير الملحومة أثناء الثقب بالدحرجة المتقاطعةجامعة ميشيغان
- البنية المجهرية وصلادة أغلفة الأنابيب المجوفة عند الثقبالمركز الوطني لمعلومات التكنولوجيا الحيوية (NIH)
- وثائق الفحص EN 10204 (النوع 3.1 / 3.2)المنظمة الدولية للتوحيد القياسي
- US 2006/0174670 A1، طريقة الثقب لتصنيع أنبوب غير ملحومUSPTO عبر Google Patents
مقالات ذات صلة
- الأنابيب الفولاذية غير الملحومة: مجموعات التصنيع السبع المتاحة مباشرة من المصنع
- الأنابيب غير الملحومة من الفولاذ الكربوني (A106 / A53 / API 5L)
- الأنابيب الفولاذية الملحومة: متى يكون الدرز هو الخيار المناسب
- أداة مساعدة على الاختيار بين الأنابيب غير الملحومة والملحومة
- أداة اختيار مجموعة الأنابيب غير الملحومة