Révisé en juillet 2026. Guide d’ingénierie et d’approvisionnement indépendant des fournisseurs.
Le tube de forage lourd est un produit tubulaire à paroi épaisse (HWDP) placé entre le tube de forage flexible et les masses-tiges rigides ; le choix approprié fait la différence entre une remontée sans incident et une opération de repêchage. Ce guide explique la fonction du HWDP, les différences entre les trois types de fabrication, la lecture d’une fiche de spécifications et d’une désignation de nuance, le nombre et l’emplacement des joints à utiliser, ainsi que la vérification de la qualité avant l’achat, avec les calculs et références normatives souvent absents des pages produits.
En bref : Le tube de forage lourd est un élément de train de tiges à rigidité intermédiaire, à paroi plus épaisse et à joints plus longs qu’un tube de forage standard, installé dans la zone de transition pour répartir le changement de rigidité sur de nombreux joints et absorber la flexion cyclique qui fissurerait sinon le tube juste au-dessus de l’assemblage de fond. Il est défini par la spécification API 7-1, fabriqué en versions standard, hélicoïdale et intégrale, et dimensionné selon la nuance (E75-S135) et le raccordement, plutôt que par le seul poids.
Spécifications rapides
| Plage de diamètres extérieurs du corps du tube | 2-7/8″ – 6-5/8″ |
| Nuances du corps (API 5DP / ISO 11961) | E75 · X95 · G105 · S135 (limite d’élasticité minimale de 75k–135k psi) |
| Plage de poids de l’assemblage | ~17 – 78 lb/ft (selon les dimensions et la fabrication) |
| Types de fabrication | Standard (soudé) · hélicoïdal / tri-hélicoïdal · intégral |
| Norme applicable | API Spec 7-1 (éléments de train de tiges rotatif) |
| Référence pour service acide | NACE / AMPP MR0175 — dureté maximale de 22 HRC |
Qu’est-ce qu’un tube de forage lourd et quel problème résout-il ?
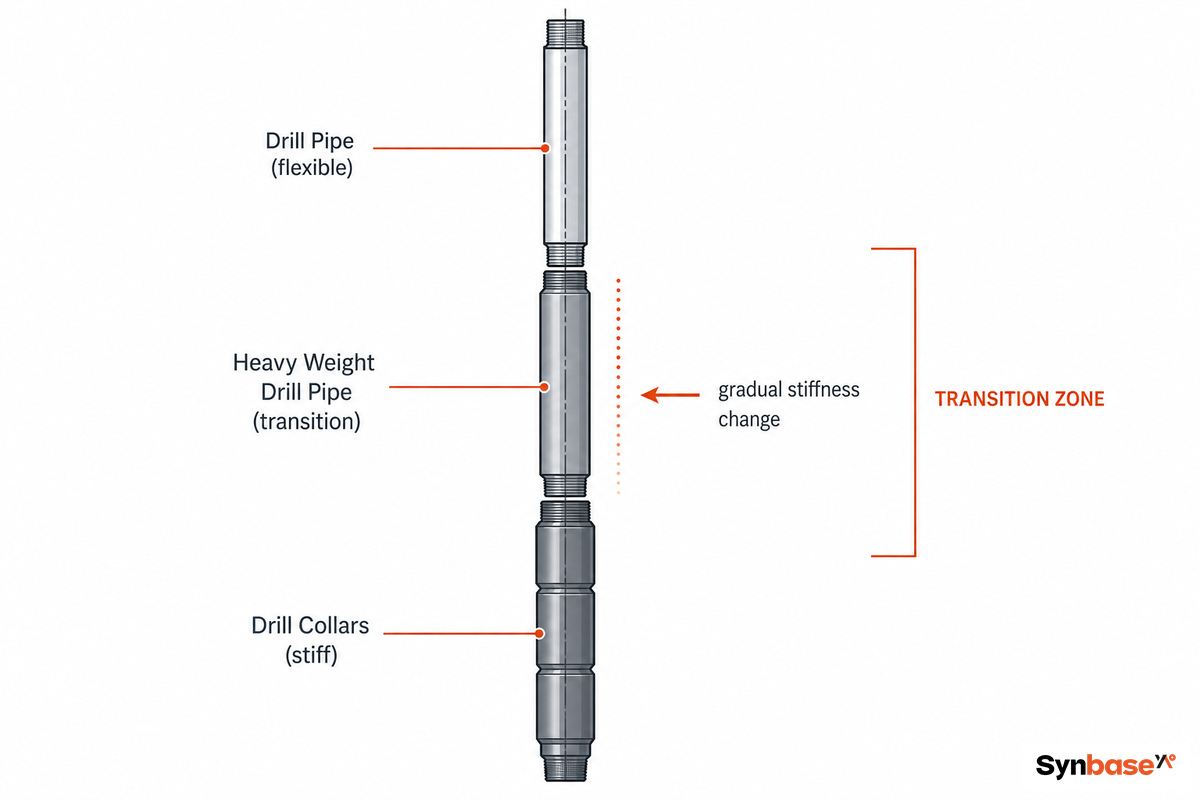
Le tube de forage lourd est un élément tubulaire du train de tiges dont les parois sont plus épaisses et les masses-tiges plus longues que celles d’un tube de forage conventionnel ; il offre ainsi une résistance à la traction et une rigidité supérieures tout en conservant les mêmes dimensions extérieures de manutention. Le glossaire énergétique de SLB le définit comme un élément ajouté pour soutenir un train de tiges long ; en pratique, il se trouve à un emplacement précis : la zone de transition. Les dimensions et nuances de ces éléments sont définies par la norme ISO 11961.
Chaque train de tiges passe de masses-tiges très rigides au fond à un tube de forage relativement flexible au-dessus. Si cette transition s’effectue sur un seul joint, la flexion cyclique se concentre sur quelques raccordements à chaque rotation du train dans un trou légèrement dévié. Cette flexion répétée et concentrée est à l’origine des fissures de fatigue. Le tube de forage lourd répartit le changement de rigidité sur 15 joints ou plus, de sorte qu’aucun raccordement ne supporte seul toute la variation ; c’est pourquoi la zone de transition, et non le trépan, est l’endroit où l’on élimine la plupart des ruptures de fatigue évitables du train de tiges.
Le HWDP peut être utilisé en compression comme une masse-tige (dans les limites de flambage), contrairement au tube de forage standard. Cette propriété, qui permet de supporter une charge de compression sans flamber contre la paroi du puits, lui permet d’agir comme tampon de rigidité plutôt que comme simple « tube plus lourd ».
HWDP, tube de forage et masse-tige : d’où vient réellement le poids ?
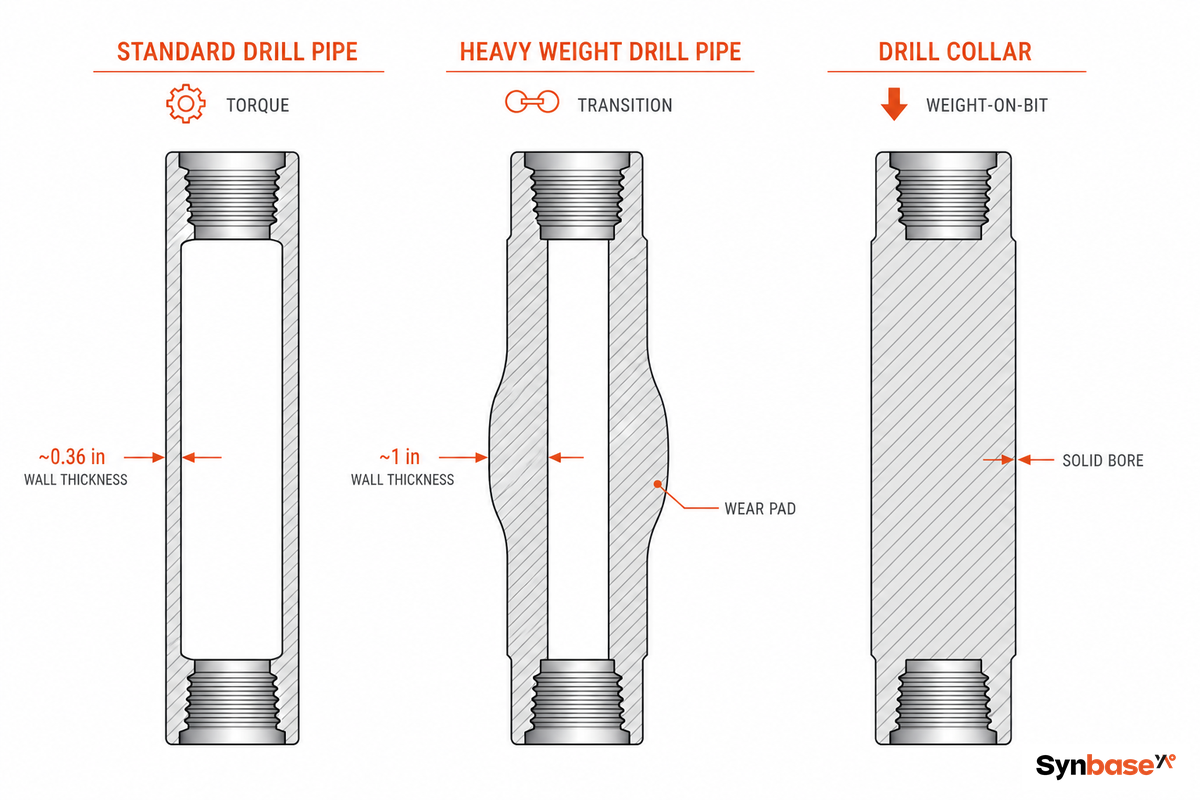
Ces trois éléments ne sont pas interchangeables, et choisir le mauvais élément comme source de poids alimente précisément les ruptures de la zone de transition décrites plus haut. Chacun fournit le poids d’une manière différente et le bon choix dépend de l’application ; voici donc les différences en chiffres, pas en adjectifs. Les données dimensionnelles publiées du train de tiges à l’origine de ces poids figurent dans la norme ISO 11961.
| Propriété | Tube de forage standard | Tube de forage lourd | Masse-tige |
|---|---|---|---|
| Épaisseur de paroi (5″) | ~0.36 in | jusqu’à ~1.0 in | alésage plein |
| Poids de l’assemblage (5″) | ~19,5 lb/ft | ~50–58 lb/ft | ~70–100+ lb/ft |
| Fonction principale | Transmettre le couple et faire circuler le fluide | Transition de rigidité + poids sur le trépan | Poids concentré sur le trépan |
| Comportement dans les doglegs | Flexible | Intermédiaire (se plie, contrôlable) | Rigide (fatigue les raccordements) |
| Contact avec la paroi / risque de coincement | Faible | Réduit (~6 ft/joint) | Élevé (corps sur toute la longueur) |
Valeurs représentatives compilées à partir des données dimensionnelles publiées de l’API Spec 7-1 et de références de forage industrielles ; les valeurs exactes dépendent du raccordement et de la conception.
Quelle est la différence entre une masse-tige et un tube de forage lourd ?
La différence tient à l’alésage et à la façon dont chacun applique le poids. Une masse-tige possède un alésage plein, applique un poids concentré directement au-dessus du trépan et touche le puits sur toute sa longueur. Le tube de forage lourd a une paroi épaisse mais un alésage traversant ; comme il ne touche la paroi du puits qu’au niveau de ses masses-tiges et de son patin d’usure central, généralement sur environ six pieds par joint, il applique un poids plus progressif et réparti qu’une masse-tige.
Les trois types de fabrication : standard, hélicoïdal et intégral
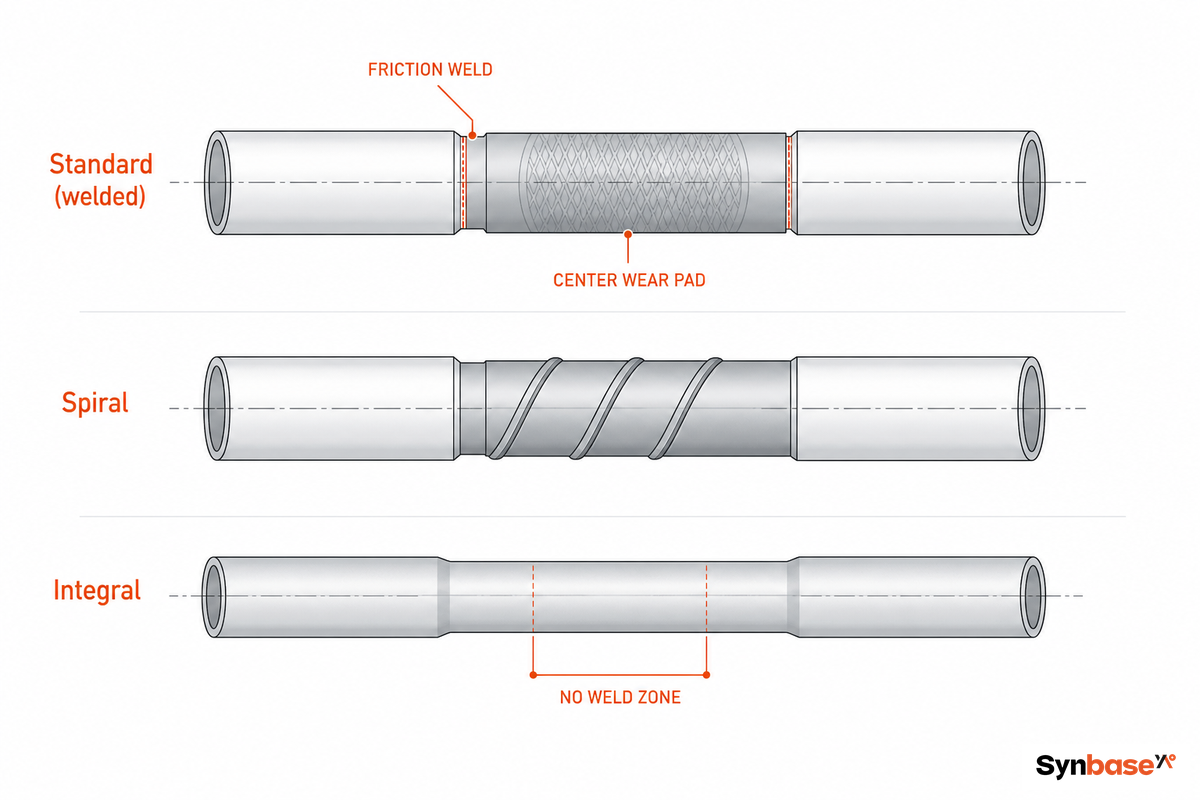
Le HWDP peut être fabriqué de trois façons, avec des variations qui en résultent en capacité de torsion, résistance aux gaz acides, délais d’approvisionnement et coûts ; ces différences ne sont pas esthétiques. Les progrès en matière d’intégrité des raccordements dans ces fabrications apparaissent dans des dépôts tels que US 12 196 345 B1.
- Les masses-tiges standard (soudées) sont soudées par friction à un corps de tube à paroi épaisse doté d’un patin d’usure central ; ce sont les solutions économiques pour les puits verticaux et la plupart des puits directionnels courants.
- Des rainures hélicoïdales ou tri-hélicoïdales sont usinées dans la section centrale du corps, réduisant davantage la surface de contact avec la paroi ; elles sont choisies lorsque le risque de coincement différentiel est élevé.
- Les masses-tiges et le corps intégrés sont usinés à partir d’une seule pièce forgée, sans soudure par friction ; ce corps de tube est privilégié pour les environnements acides, les conditions HPHT ou toute autre opération de forage critique.
- Les fabrications soudées comportent une zone affectée thermiquement (HAZ) par soudage par friction qui peut servir de point d’amorçage de fissures sous l’effet combiné de sollicitations cycliques et de la corrosion.
- L’absence de HAZ, associée à un traitement thermique homogène sur toute la pièce, rend le corps intégral plus coûteux et allonge les délais d’approvisionnement, en particulier pour les grands diamètres.
- Les rainures hélicoïdales peuvent augmenter légèrement le poids total par pied en contrepartie d’une meilleure résistance au coincement.
Le choix des matériaux dépend de la fabrication. En général, les fabrications soudées utilisent un tube AISI 1340 avec des masses-tiges de classe 4140HM. Le matériau du corps des fabrications intégrales provient généralement d’une pièce forgée AISI 4145H (4145H-Mod). Le rechargement dur des masses-tiges protège le diamètre extérieur contre l’usure excessive et peut être renouvelé pendant toute la durée de service du raccordement. Chaque tube de forage lourd comporte un renflement central ou un patin d’usure qui maintient le corps du tube à distance de la paroi ; la limite d’élasticité en torsion des masses-tiges appartient généralement à la classe 95–120 ksi. Les corps intégrals sont usinés dans une seule barre pour garantir une ténacité uniforme, tandis que les fabrications soudées ajoutent une rainure de détensionnement au niveau du tenon conformément aux pratiques API. Le rechargement dur est appliqué sur les masses-tiges comme couche résistante à l’usure — des marques telles qu’Arnco sont courantes — afin de protéger contre le taux d’usure du train de tiges, d’améliorer sensiblement la résistance à la fatigue et de prolonger la durée de vie d’une surface de contact qui s’userait sinon contre le tube de cuvelage. La norme industrielle pour les raccordements de tubes lourds reste le raccordement API à épaulement simple ; la plupart des programmes de forage modernes utilisent toutefois des configurations propriétaires à double épaulement, offrant une capacité de couple supérieure à celle des conceptions à épaulement simple de mêmes dimensions (Drilling Contractor, 2023). Ces valeurs sont souvent publiées sous forme de tableau de poids des tubes de forage lourds ou de fiche succincte de spécifications HWDP, mais ce sont la nuance et le raccordement qui déterminent réellement la sélection.
Lire les spécifications HWDP : diamètre extérieur, poids, raccordements et nuances
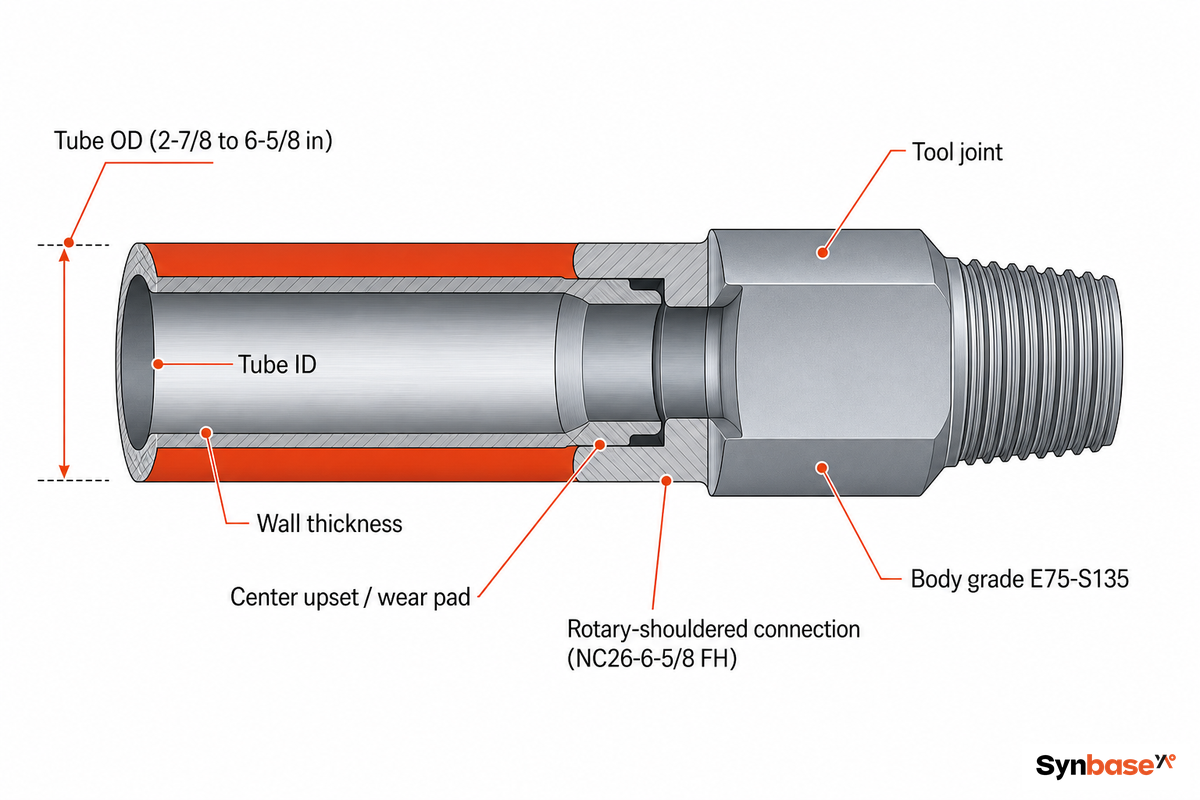
La ligne de spécification d’un tube de forage lourd regroupe cinq informations : le diamètre extérieur (OD) du tube, le poids ajusté par pied, le raccordement, la nuance du corps et la plage de longueurs. Une fois ces éléments lus de gauche à droite, les questions habituelles trouvent automatiquement leur réponse. Les limites d’élasticité des nuances E75–S135 sont définies par l’API 5DP et la norme ISO 11961.
Quelle est la spécification d’un tube de forage lourd ?
Un tube de forage lourd peut être fourni avec tout diamètre extérieur de tube compris entre 2-7/8 in. et 6-5/8 in., avec un poids ajusté par pied couvrant environ 17 à 78 lb/ft selon les dimensions et la fabrication. Les raccordements sont spécifiés de l’API NC26 jusqu’au 6-5/8 FH (full hole), et sont également disponibles dans diverses configurations à double épaulement. Les nuances du corps vont de E75 à S135, avec les mêmes plages de longueurs API.
Les caractéristiques physiques de la géométrie du train de tiges et du corps du tube sont définies dans l’API Specification 7-1. L’acier du corps du tube de forage respecte les nuances indiquées dans l’API 5DP / ISO 11961.
| Nuance | Limite d’élasticité min. (psi) | Plage d’utilisation typique |
|---|---|---|
| E75 | 75,000 | Faible / moyenne profondeur, courant |
| X95 | 95,000 | Plus profond, couple plus élevé |
| G105 | 105,000 | Profond, couple élevé |
| S135 | 135,000 | Premium / exigeant |
Comme le couple de serrage varie selon les dimensions et le procédé de fabrication, aucune valeur unique ne s’applique à tous les joints. Un atelier de tubes de forage correctement géré indique plutôt le couple de serrage approprié pour chaque joint sur les documents de l’aciérie, au lieu de renvoyer à un tableau générique ; c’est un point important à vérifier, car la plupart des défaillances de raccordement sont dues à un serrage insuffisant, et non excessif.
Guide de positionnement du HWDP : combien de joints et où les placer
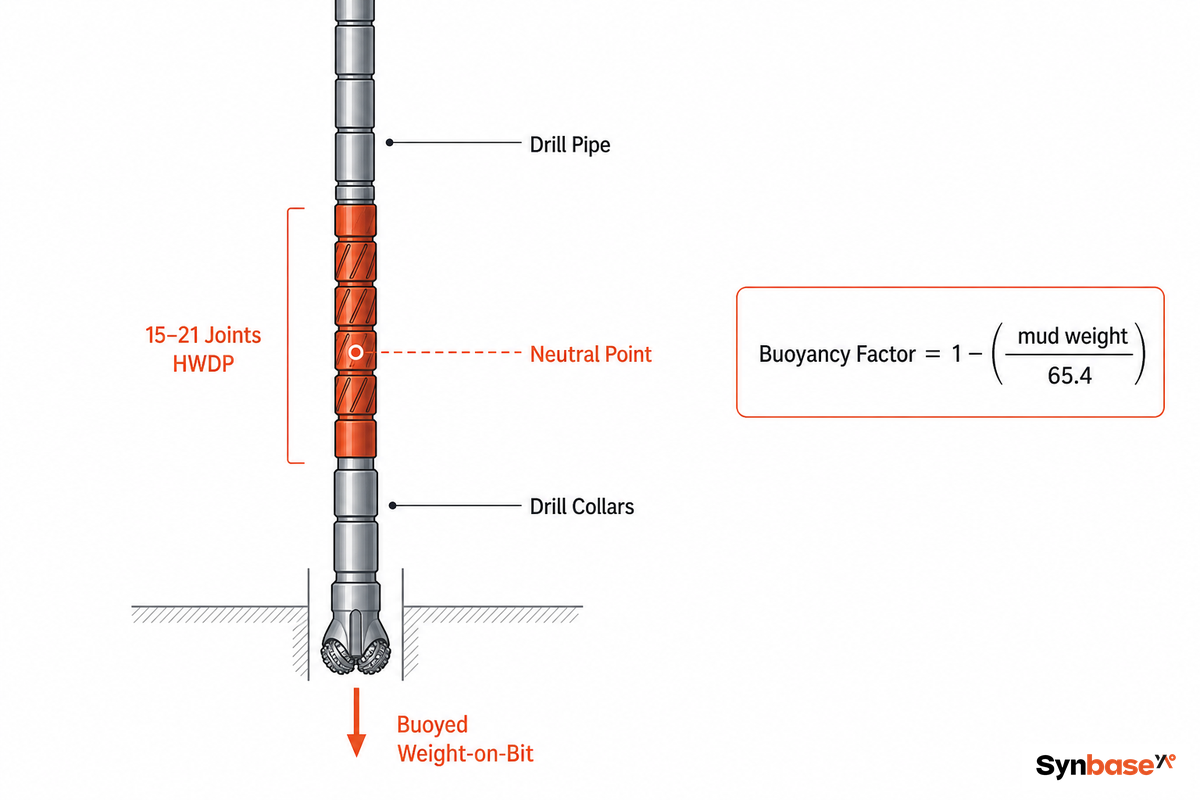
La pratique de chantier établit généralement une plage de 15 à 21 joints de tube à paroi épaisse entre les masses-tiges et le train de tiges. Le concept directeur reste toutefois le point neutre : l’endroit où le train de tiges passe du régime de compression au régime de traction. En pratique, il faut veiller à ce que le point neutre reste dans le HWDP et les masses-tiges, jamais dans le tube de forage standard, car l’application d’un poids sur le train de tiges fait remonter le point neutre. Les poids nominaux d’assemblage utilisés dans ce calcul suivent les données de train de tiges de l’ISO 11961.
- Puits verticaux : 15 à 21 joints au-dessus des masses-tiges, afin de supprimer la variation brutale de rigidité. Rester sous le point neutre dans la section de tube de forage.
- Puits directionnels / ERD : utiliser le HWDP pour le poids et réduire le nombre de masses-tiges (la règle s’inverse dans la section suivante).
- Sections à fort risque de coincement différentiel : définir une fabrication hélicoïdale afin de réduire la surface de contact avec la paroi.
Mais le poids intervient seulement après la flottabilité. Un train de tiges de 32 000 lb dans l’air n’exerce pas 32 000 lb sur le trépan dans la boue ; plus la boue est lourde, moins le poids effectif est transmis jusqu’au fond. Un facteur de flottabilité en tient compte.
Le facteur de flottabilité utilise une densité de l’acier de 65,4 lb/gal :
Facteur de flottabilité (BF) = 1 (densité de boue 65.4)
- À 8,3 lb/gal (à peine inférieur à une boue à base d’eau douce) : BF = 1 – (8.3 / 65.4) = 0.873
- À 20 lb/gal (boue lourde) : BF = 1 – 20/65.4 = 0.694
Exemple de calcul : 20 joints de 31 ft à 51,6 lb/ft, soit 31 990 lb dans l’air. Dans une boue à 8.3 ppg, 31 990 × 0.873 donnent un poids immergé de 27 930 lb ; dans une boue à 20 ppg, 31 990 × 0.694 donnent 22 200 lb. Avec le même acier, le poids disponible sur le trépan est inférieur d’environ 20 % dans la boue lourde ; un nombre de joints suffisant sur un puits peut donc être insuffisant sur un autre. Sur un trou vertical de 10 000 ft, une équipe utilisant 18 joints de HWDP de 5 pouces a constaté que le point neutre remontait dans le tube de forage standard lorsque le poids sur le trépan dépassait 25 000 lb ; l’ajout de six joints a ramené le point neutre dans la section lourde et réduit les alertes de fatigue des raccordements. Le nombre de joints n’est pas une recette fixe : il varie selon le poids sur le trépan et la densité de boue réellement utilisés.
Pourquoi la règle s’inverse dans les puits directionnels et horizontaux
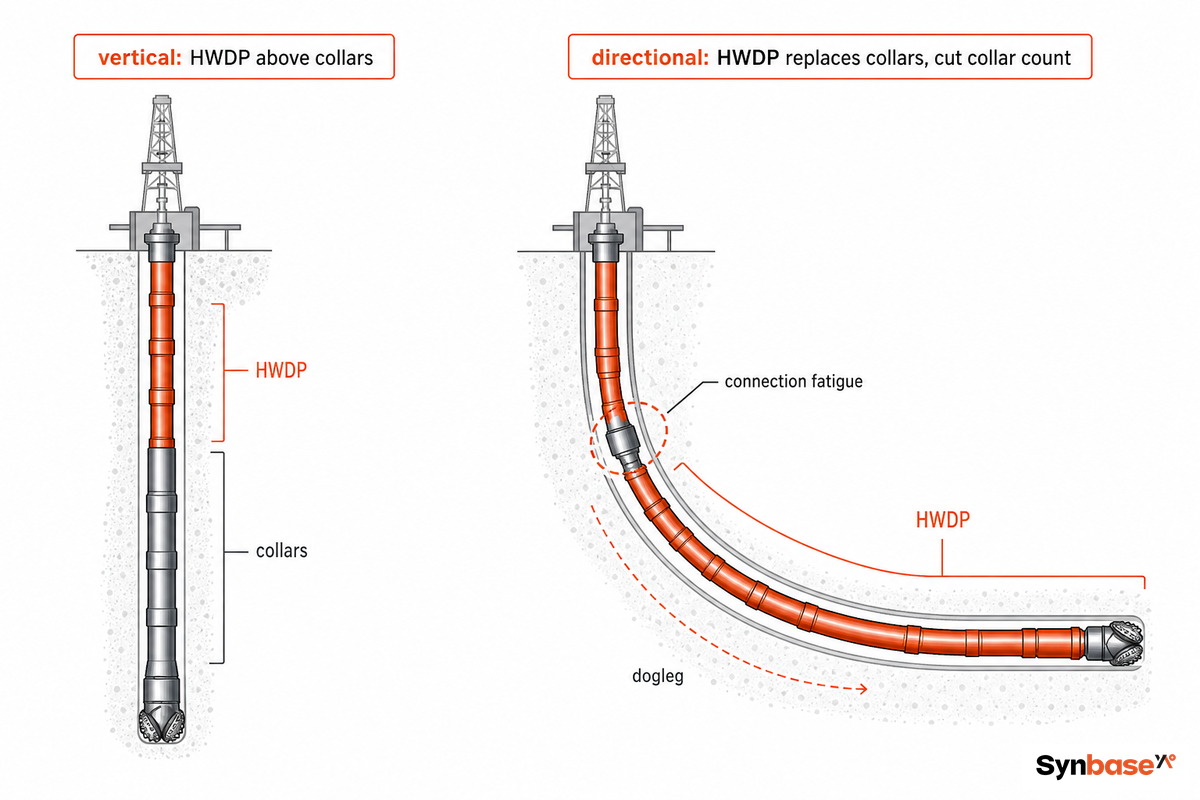
La règle de positionnement s’inverse dans les puits directionnels et horizontaux. Le tube de forage lourd devient la principale source de poids et le nombre de masses-tiges est réduit, car les masses-tiges rigides fatiguent leurs propres raccordements lorsqu’elles se courbent dans chaque dogleg. Transférer le poids vers un HWDP plus flexible réduit le couple et le frottement ainsi que le risque de coincement différentiel ; c’est pourquoi les longs drains latéraux utilisent des trains de tiges riches en HWDP au lieu d’empiler des masses-tiges au-dessus du trépan.
Quel est le rôle du tube de forage lourd dans un puits directionnel ?
Dans les puits directionnels et horizontaux, le poids provient en grande partie du tube de forage lourd plutôt que des masses-tiges, contrairement à la pratique habituelle dans les puits verticaux. La raison est la suivante : les masses-tiges rigides qui doivent franchir un dogleg subissent des contraintes plus fréquentes sur leurs propres raccordements.
Pour réduire le frottement, limiter le coincement différentiel et augmenter la distance atteignable avant que le frottement n’empêche toute progression supplémentaire, de nombreux exploitants remplacent une grande partie de la section de masses-tiges rigides par du HWDP flexible. Le matériel de couple et de frottement conçu pour ce problème est décrit dans US 12 006 778 B2.
C’est aussi le seul cas où l’« règle » selon laquelle « le tube de forage ne doit jamais être utilisé en compression » est assouplie. Dans un puits horizontal ou fortement incliné, ce tube se trouve du côté bas, et le côté bas du puits de forage le soutient contre le flambage. Le poids est donc appliqué au trépan en poussant un tube déjà soutenu. Imaginez un drain latéral de 3 000 ft où une équipe avait empilé des masses-tiges rigides dans la section de construction : des lavages de raccordement sont apparus en deux descentes de trépan, car les masses-tiges se fatiguaient à chaque passage dans la courbe. Le remplacement de la plupart des masses-tiges par du HWDP a réduit la signature de couple et de frottement, et les lavages ont cessé : la même masse, portée par un élément plus tolérant. Il faut choisir un élément conçu pour travailler en compression : des masses-tiges longues et rigides se fatigueraient plus rapidement.
« Le critère directeur n’est pas le poids maximal, mais une transition progressive de rigidité. Pour un forage courant, les praticiens visent un rapport de rigidité inférieur à environ 5.5 entre sections adjacentes, et inférieur à environ 3.5 dans les zones sévères ou à fort taux de défaillance ; il faut harmoniser la rigidité plutôt qu’empiler la masse. »
Dossier des ruptures de la zone de transition
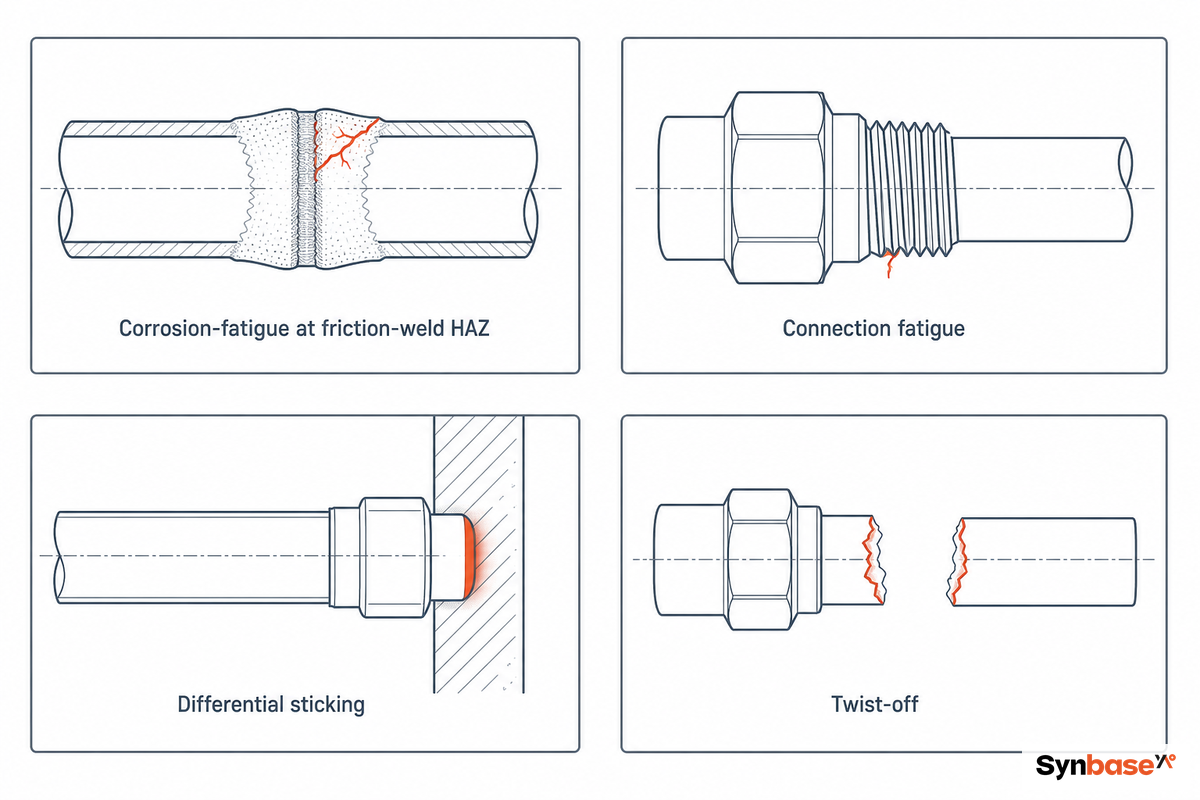
Fonctionnellement, le rôle du tube de forage lourd est le suivant : il a été inventé à l’origine pour prévenir un type précis de rupture en chaîne. Comprendre l’origine de cette rupture permet de savoir quoi rechercher et quoi acheter. Les limites de dureté en service acide qui régissent la résistance aux fissures sont fixées par la NACE MR0175 / ISO 15156.
| Mode de défaillance | Mécanisme | Mesure de contrôle |
|---|---|---|
| Fatigue-corrosion au niveau de la HAZ de soudage | Flexion cyclique + attaque par H2S amorçant une fissure dans la zone affectée thermiquement du soudage par friction | Fabrication intégrale (sans HAZ) ; nuance pour service acide ; détensionnement |
| Fatigue du raccordement | Pic de contrainte au fond du filet sous l’effet de la flexion en fond de puits | Grand rayon au fond du filet, filets laminés à froid, couple de serrage correct |
| Coincement différentiel | La pression plaque le corps contre une paroi perméable (phénomène gouverné par la surface de contact) | Fabrication hélicoïdale ; surface de contact réduite d’environ ~6 ft/joint |
| Rupture par torsion | Surcharge en torsion, souvent stade final d’un lavage ou d’une fissure de fatigue | END complet ; mise au rebut en cas de perte de paroi ; éviter de faire tourner un tube coincé |
Deux points de terrain sont utiles à garder à l’esprit. Premièrement, le coincement différentiel est un phénomène de pression et de contact, et non un blocage mécanique ; c’est pourquoi certaines équipes peuvent libérer un train de tiges avec un bain de spotting à base d’huile limité dans le temps plutôt qu’avec la force brute, et pourquoi la faible surface de contact du HWDP y résiste dès le départ. Deuxièmement, les ruptures par torsion sont souvent l’aboutissement d’une histoire commencée par un lavage ou une fissure de fatigue dans la HAZ ; lorsque le tube se rompt, les dommages se développent souvent depuis plusieurs heures. Une séquence typique est la suivante : une fine fissure de fatigue s’ouvre dans la HAZ du soudage par friction, le fluide de forage commence à la traverser et l’agrandit pendant plusieurs heures, la légère baisse de pression dans la colonne montante passe inaperçue sur un plancher très actif, puis le joint se rompt lorsque l’équipe fait tourner le train pour franchir un point serré, laissant une opération de repêchage bien plus coûteuse que le joint. Détecter rapidement ce lavage sur une tendance de pression est ce qui distingue une remontée planifiée d’une opération de repêchage.
Normes et certification : API 7-1, 5DP, ISO 11961 et NACE MR0175
Quatre documents régissent une grande partie des éléments importants lors de la spécification d’un tube de forage lourd :
- API Spec 7-1 : éléments de train de tiges rotatif, y compris la géométrie du HWDP et les exigences relatives aux masses-tiges.
- API Spec 5DP / ISO 11961 : tubes de forage en acier définissant les limites d’élasticité des nuances E75-S135.
- NACE / AMPP MR0175 (ISO 15156) : limites en service acide ; les aciers au carbone et faiblement alliés sont acceptables jusqu’à une dureté maximale de 22 HRC, après détensionnement.
- EN 10204 : définit le type de certificat d’essai en usine (MTC) que vous recevez.
Le point concernant le service acide mérite d’être souligné, car c’est là que les acheteurs se font piéger. Dans les environnements contenant du H2S, les tubes et les raccords d’outil doivent souvent respecter des critères distincts de dureté et de ténacité, et la limite de 22 HRC constitue un plafond strict pour ces nuances, et non un objectif à négocier. La demande de service acide a suffisamment augmenté pour qu’au moins un grand fabricant propose désormais une tige HWDP commercialisée de 135 000-psi conforme à la région 1 de la NACE pour un service légèrement acide, selon Drilling Contractor.
Manuel pratique en 6 points pour les demandes de prix HWDP : acheter et vérifier
La tige de forage lourde représente souvent le deuxième poste d’investissement le plus important sur une plate-forme, après la plate-forme elle-même ; une demande imprécise entraîne donc une nouvelle offre et un retard coûteux dû à un réusinage. Six paramètres transforment une demande floue en un devis ferme et comparable. La planification du coût rendu doit tenir compte des mesures commerciales documentées par la U.S. International Trade Commission.
- Diamètre extérieur du tube (2-7/8-6-5/8) et type de fabrication (standard / hélicoïdal / intégral)
- Raccordement (NC26–6-5/8 FH ou type à double épaulement désigné)
- Nuance du corps (E75–S135) et toute exigence NACE / service acide
- Plage de longueurs (R2 / R3) et quantité
- Marque et configuration du rechargement dur ; revêtement intérieur si nécessaire
- Niveau de certification, EN 10204 3.1 ou 3.2 avec témoin tiers
Du côté de la vérification, trois éléments distinguent une aciérie d’un négociant. Demandez la traçabilité par numéro de coulée afin que chaque assemblage puisse être rattaché à sa coulée de fabrication ; exigez des essais non destructifs à 100 % (ultrasonores, par magnétoscopie et visuels) sur les soudures et le corps ; et définissez votre niveau MTC. Un certificat EN 10204 3.1 est validé par le représentant habilité du fabricant chargé de l’inspection ; un certificat 3.2 ajoute un tiers indépendant — généralement SGS, Bureau Veritas ou TV — qui assiste aux essais, ce qui ajoute habituellement quelques semaines au délai d’approvisionnement mais vous fournit une signature externe. Si vous ne pouvez pas obtenir un MTC d’échantillon et confirmer la traçabilité des numéros de coulée avant de vous engager, vous achetez sur la confiance plutôt que sur des preuves. L’utilisation de tiges de forage lourdes dans un programme relève finalement autant d’une décision d’approvisionnement que d’une décision d’ingénierie : adapter la fabrication, la nuance et le raccordement au puits est la solution qui garantit les performances en fond de puits, et l’avantage d’une spécification correcte dès le départ est d’obtenir un devis ferme et comparable plutôt qu’un retard de réusinage.
Pour les lecteurs qui cadrent un achat réel, Synbase Steel publie ses spécifications et options de fabrication de tiges de forage lourdes ainsi qu’un ensemble d’outils d’ingénierie — notamment un calculateur de poids et de flottabilité et un sélecteur de fabrication et de nuance — qui correspondent directement aux paramètres de demande de devis ci-dessus.
Perspectives du secteur : ce qui change dans la conception et l’approvisionnement des HWDP
Trois forces devraient déterminer la manière dont les acheteurs spécifieront les tiges de forage lourdes au cours des prochaines années, et aucune ne se résume à « le marché est en croissance ».
Priorité à l’ingénierie : le premier point est l’intégrité des raccordements. La profondeur mesurée (MD) moyenne des puits a dépassé 20 000 pieds, certaines atteignant les 30s. Les raccordements propriétaires à double épaulement sont passés du statut de caractéristique spéciale à celui de caractéristique courante, car les profils API à simple épaulement ne peuvent pas supporter les couples de ces puits. Cette évolution apparaît dans les brevets : un brevet délivré en 2025 (US 12 196 345 B1) décrit un raccordement à épaulements rotatifs à couple élevé, doté de flancs porteurs réduisant le grippage lors du vissage et du dévissage. Un autre brevet de 2024 (US 12 006 778 B2) décrit un protecteur de tube non rotatif destiné à limiter l’usure des joints d’outil et à réduire le couple-traînée. Si vous achetez des équipements pour de longs puits latéraux, les raccordements et l’usure — plutôt que le seul poids — constituent la spécification qui durera.
Troisièmement, le passage de « sour est une exception » à « sour est désormais la norme » s’accélère dans certaines régions, ce qui impose la nuance NACE jusqu’au niveau de résistance de 135ksi. Si votre programme risque d’être exposé au sour (H2S), veillez à inscrire cette exigence dans la demande de devis dès le départ afin de ne pas devoir la qualifier ultérieurement.
Troisièmement, votre approvisionnement comporte un risque tarifaire et commercial. La U.S. International Trade Commission a conclu que les mesures de la section 232 sur l’acier avaient réduit les importations concernées de près de 25 pour cent et augmenté les prix intérieurs ; en 2025, pour les expéditions à destination des États-Unis, les droits de douane sur les métaux d’origine non américaine doivent augmenter. Intégrez les droits dans la comparaison de votre coût rendu avant de signer le contrat — et non après l’émission du bon de commande. (Des perspectives de marché évoquent une croissance annuelle de 4-6 pour cent, mais considérez-les comme des informations de contexte et non comme un indicateur d’achat.)
Foire aux questions
À quoi servent les tiges de forage lourdes ?
Voir la réponse
Quelle est la différence entre une tige de forage lourde et une masse-tige ?
Voir la réponse
Quel est le poids des tiges de forage lourdes ?
Voir la réponse
Les tiges de forage lourdes intégrales ou soudées sont-elles préférables ?
Voir la réponse
Quelles normes s’appliquent aux tiges de forage lourdes ?
Voir la réponse
Comment prévenir la fatigue des tiges de forage lourdes et les ruptures par torsion ?
Voir la réponse
Vous commandez des tiges de forage lourdes pour un programme de forage actif ? Veillez à sélectionner un type de fabrication, une nuance et un raccordement adaptés au puits visé, idéalement avant de soumettre la demande de devis.
Voir les spécifications et options de fabrication des HWDP →À propos de ce guide
Ce guide de sélection des HWDP a été élaboré à partir d’informations issues des spécifications API et ISO relatives aux trains de tiges, des directives NACE/AMPP pour les environnements de service acide, d’informations publiées dans la presse professionnelle et technique et de témoignages de praticiens du secteur, toutes les données ayant été vérifiées par rapport aux spécifications disponibles. Les informations fournies se veulent indépendantes des fournisseurs : les principes du calcul de flottabilité, les tableaux répertoriant les différentes nuances et les descriptions des modes de défaillance s’appliquent quelle que soit l’aciérie du fabricant. Guide relu par l’équipe technique de Synbase Steel, qui fabrique des produits OCTG, notamment des HWDP, conformes aux spécifications de l’API Spec 7-1.
Références et sources
- Tige de forage lourde, Energy GlossarySLB
- API Spec 7-1, Éléments du train de tiges rotatifAmerican Petroleum Institute
- ISO 11961, Tiges de forage en acierInternational Organization for Standardization
- NACE/AMPP MR0175 / ISO 15156 (matériaux pour service acide)AMPP
- Calcul du facteur de flottabilitéDrilling Formulas
- Les tiges de forage et les BHA évoluent à mesure que les géométries de puits repoussent les limitesDrilling Contractor (IADC)
- Impact économique des droits de douane sur l’acier au titre de la section 232U.S. International Trade Commission
- US 12 196 345 B1, Raccordement à couple élevéUSPTO / Google Patents
- US 12 006 778 B2, Protecteur de tige de forage non rotatifUSPTO / Google Patents
Articles connexes
- Tube soudé hélicoïdal (SSAW) : procédé, normes, sélection et assurance qualité
- Tube LSAW : comment spécifier, comparer et vérifier un tube de conduite soudé longitudinalement à l’arc submergé
- Manchons de tubes de cuvelage et de production API 5CT
- Raccords pup de tubes de production et de cuvelage OCTG
- Tube de conduite API 5L : nuances et sélection