Mis à jour en juillet 2026 · Relu par l’équipe technique de Synbase Steel.
Le tube de conduite API 5L est le tube en acier utilisé pour construire la plupart des conduites de pétrole, de gaz, d’eau et désormais de dioxyde de carbone, mais la spécification qui le régit est facile à mal interpréter, et une seule ligne erronée dans un bon de commande peut vous exposer à des tubes non conformes sur votre emprise. Ce guide s’adresse à l’ingénieur ou à l’acheteur qui doit spécifier, dimensionner et vérifier correctement un tube de conduite API 5L, et pas seulement l’acheter. Nous expliquons ce que la norme contrôle réellement, comment décoder les nuances et les niveaux de spécification du produit, comment dimensionner l’épaisseur de paroi à partir de la pression de calcul et ce qui a véritablement changé dans la nouvelle 47e édition.
En un paragraphe : le tube de conduite API 5L est un tube en acier fabriqué selon la Specification 5L de l’American Petroleum Institute (équivalente à l’ISO 3183) pour le transport par conduite du pétrole, du gaz et de l’eau. Il existe en deux niveaux de spécification du produit, PSL1 et PSL2, dans des nuances allant de B (L245) à X80 (L555), sous forme de tubes en acier sans soudure ou soudés. La spécification fixe les exigences relatives au matériau, à la fabrication et aux essais ; elle ne dimensionne pas à elle seule la paroi : ASME B31.4/B31.8 et 49 CFR s’en chargent.
Caractéristiques rapides : API 5L en un coup d’œil
| Dernière édition publiée | 47e (2 juin 2026) |
| Édition exigée par les autorités réglementaires américaines | 46e, avril 2018 (selon 49 CFR 192.7) |
| Nuances | B / X42–X80 (ISO L245–L555) |
| Niveaux de spécification du produit | PSL1 et PSL2 |
| Formes de produits | SMLS, LSAW, SSAW, ERW/HFW |
| Équivalent ISO | ISO 3183 |
| Champ d’application | Tubes de conduite pour le transport du pétrole, du gaz naturel, de l’eau et du CO₂ |
Ce que spécifie réellement l’API 5L (et ce qu’elle ne spécifie pas)
L’API 5L est la spécification de l’American Petroleum Institute pour la fabrication de tubes de conduite en acier sans soudure et soudés utilisés dans les systèmes de transport par conduites des industries pétrolière et gazière. Son titre officiel est API Specification 5L, Specification for Line Pipe, et cette norme précise couvre les tubes en acier sans soudure et soudés destinés aux systèmes de transport par conduites.
Lorsqu’un projet cite la spécification API 5L complète, il renvoie à ce document, la norme API 5L qui régit l’acier, et non la conception de la conduite. Publié pour la première fois en 1924 comme toute première norme de l’API, le document actuel s’appuie sur des experts de plus d’une douzaine de pays et est techniquement équivalent à l’ISO 3183.
Lisez attentivement le champ d’application, car il définit ce que fait la norme et, tout aussi important, ce qu’elle laisse à d’autres codes. Les spécifications de tubes API 5L fixent les exigences relatives à la composition du matériau, au procédé de fabrication, à l’inspection, aux essais, au marquage et à la traçabilité de la coulée. Un tube de conduite conforme ne peut porter le monogramme API que si le fabricant est agréé dans le cadre du programme API Monogram/APIQR. Ce que la spécification 5L ne fait pas, c’est vous dire quelle doit être l’épaisseur de paroi. L’épaisseur de paroi et la pression maximale admissible en service sont régies par les codes de conception des conduites, ASME B31.8 pour le transport de gaz, B31.4 pour les liquides dangereux, ainsi que par les règles fédérales de 49 CFR 192.105 (Part 192) et Part 195. La spécification exclut également totalement les tubes moulés.
Cette distinction apparaît dès que vous demandez une pression nominale. Une spécification qui indique « API 5L X60 » mais laisse l’épaisseur de paroi au lecteur permet d’obtenir un prix, pas une conception, car la norme fixe l’acier tandis que le code de conception fixe l’intensité d’exploitation autorisée. Les ingénieurs qui ignorent cette limite se retrouvent avec des tubes conformes qui échouent malgré tout au calcul de pression, puis reprochent à l’aciérie une lacune créée par le bon de commande.
La 47e édition (2026) : ce qui a changé et pourquoi c’est important
L’édition actuellement publiée de l’API Spec 5L est la 47e, publiée le 2 juin 2026. Voici la distinction que presque toutes les pages de fournisseurs présentent mal : l’édition la plus récente publiée et l’édition que votre autorité réglementaire impose légalement ne sont pas le même document. Distinguer ces deux niveaux fait la différence entre une demande de prix qui résiste à une revue de conception et une autre qui n’y résiste pas.
Journal des changements de la 47e édition
Le journal des changements de la 47e édition est notre lecture en langage clair de ce que l’API a ajouté dans plus de quinze domaines thématiques lors de la révision de 2026 : les exigences qu’un rédacteur de spécification doit connaître, et non les simples corrections éditoriales.
| Domaine thématique mis à jour dans la 47e édition | Ce que cela signifie pour l’acheteur |
|---|---|
| Exigences relatives aux conduites de transport de dioxyde de carbone | La norme traite désormais explicitement du service CO₂ — le changement majeur pour les projets de captage du carbone. |
| Qualité des soudures à haute fréquence (HFW) | Règles de qualité plus strictes pour les tubes HFW : les tubes de conduite soudés sont soumis à un niveau d’exigence plus élevé et plus explicite. |
| Fissuration sous contrainte par les sulfures (SSC) et exigences de service acide | Libellé élargi concernant le service acide et les essais SSC pour les conduites contenant du H₂S. |
| Ténacité aux chocs et maîtrise des délaminations | Renforcement des contrôles de maîtrise de la rupture et de la qualité des tôles. |
| Plages de teneur en éléments chimiques | Limites de composition ajustées : vérifiez la composition chimique par rapport à l’édition correspondant à votre commande. |
| Essais et dossiers : certification du personnel END, contrôle par magnétoscopie, étalonnage des manomètres d’épreuve hydraulique, aplatissement lors de l’essai de traction, conservation des dossiers | Obligations plus prescriptives pour l’assurance qualité et la documentation de l’aciérie. |
Source : annonce de l’API concernant la 47e édition de l’API Specification 5L, 2 juin 2026.
Une page qui présente la 46e édition comme « actuelle » — et certaines citent encore l’ancienne 45e édition de l’API 5L — n’est pas simplement obsolète. Dans l’édition électronique 2026 du Code of Federal Regulations, 49 CFR 192.7 incorpore toujours par référence « API Specification 5L, Line Pipe, 46e édition, avril 2018, y compris l’Errata 1 » pour l’usage sur les conduites de gaz aux États-Unis, et la réglementation relative aux liquides dangereux de la Part 195 du 49 CFR fait de même. Ainsi, pour une conduite soumise à la réglementation américaine, la 46e est aujourd’hui l’édition imposée par la loi, même si la 47e a été publiée.
En pratique, citez l’édition et connaissez les deux numéros. Référencez la 47e lorsque votre projet ou le contrat client exige la norme publiée la plus récente ; référencez la 46e si vous relevez de la compétence de la PHMSA, jusqu’à la mise à jour de l’incorporation par référence. Ne supposez pas que le communiqué de presse a modifié la loi du jour au lendemain : cette mise à jour fera l’objet d’une procédure réglementaire distincte. Ainsi, lorsqu’une fiche technique ou un collègue parle de la dernière édition de l’API 5L, comprenez qu’il s’agit de la 47e, mais vérifiez quelle édition votre contrat et votre autorité réglementaire exigent réellement avant de l’inscrire sur le plan.
Décodage des nuances : SMYS, numéro X et conditions de livraison
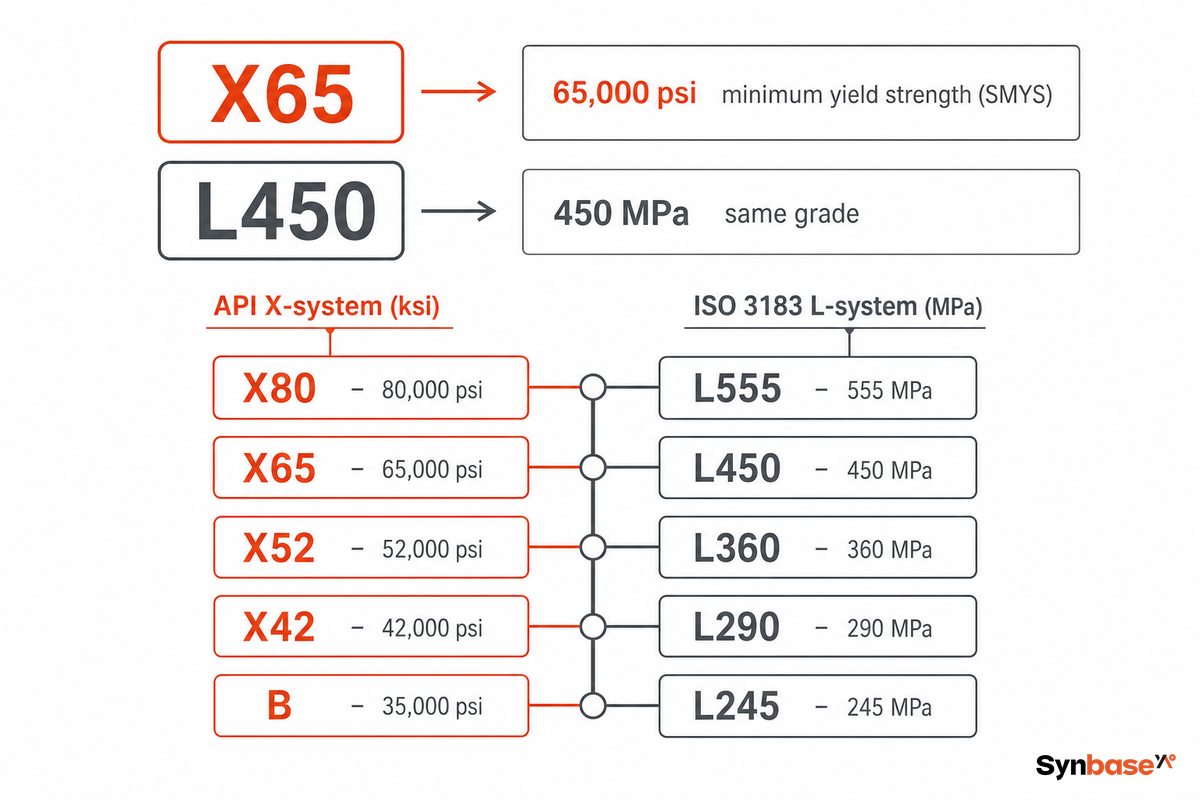
Le nom d’une nuance API 5L encode directement une seule chose : la limite d’élasticité minimale. Dans le système X, le nombre correspond à la limite d’élasticité minimale spécifiée en milliers de psi, arrondie à l’unité inférieure ; X65 signifie une limite d’élasticité minimale de 65 000 psi. Dans le système L de l’ISO 3183, le nombre indique cette même limite d’élasticité minimale exprimée en MPa : L450. C’est pourquoi X65 et L450 désignent la même nuance. Tout le reste concernant la nuance, la paroi, le poids et la pression nominale découle de la conception, pas du nom. Selon 49 CFR 192.107, cette limite d’élasticité minimale spécifiée est exactement la valeur que la formule de dimensionnement de la paroi est autorisée à utiliser.
| Nuance (API) | ISO 3183 | Limite d’élasticité minimale (SMYS) | Résistance à la traction minimale (UTS) |
|---|---|---|---|
| B | L245 | 245 MPa (35 500 psi) | 415 MPa (60 200 psi) |
| X42 | L290 | 290 MPa (42 100 psi) | 415 MPa (60 200 psi) |
| X46 | L320 | 320 MPa (46 400 psi) | 435 MPa (63 100 psi) |
| X52 | L360 | 360 MPa (52 200 psi) | 460 MPa (66 700 psi) |
| X56 | L390 | 390 MPa (56 600 psi) | 490 MPa (71 100 psi) |
| X60 | L415 | 415 MPa (60 200 psi) | 520 MPa (75 400 psi) |
| X65 | L450 | 450 MPa (65 300 psi) | 535 MPa (77 600 psi) |
| X70 | L485 | 485 MPa (70 300 psi) | 570 MPa (82 700 psi) |
| X80 | L555 | 555 MPa (80 500 psi) | 625 MPa (90 600 psi) |
Valeurs issues des tableaux de nuances API 5L / ISO 3183. Le PSL1 indique uniquement la limite d’élasticité minimale et la résistance à la traction minimale ; le PSL2 plafonne également les limites d’élasticité et de traction maximales, la résistance à la traction minimale spécifiée passant de 415 MPa pour la nuance B à 625 MPa pour X80.
Le suffixe alphabétique d’une nuance PSL2 indique la condition de livraison, la façon dont le tube a été laminé ou traité thermiquement, et il influence la soudabilité autant que la nuance elle-même :
- ✔Rà l’état laminé (sans traitement thermique). Courant pour les nuances basses.
- ✔Nnormalisé (ou formé par normalisation). Affine le grain pour améliorer la ténacité.
- ✔Qtrempé et revenu. Résistance supérieure avec ténacité maîtrisée.
- ✔Mthermomécanique (TMCP). Domine les tubes de conduite modernes de haute nuance, car il atteint la résistance X70/X80 avec une faible teneur en carbone, ce qui conserve la soudabilité du tube sur le chantier.
Ainsi, X65MS et X65N présentent la même limite d’élasticité minimale de 450 MPa, mais sont des aciers différents à souder : « M » désigne une voie thermomécanique à faible teneur en carbone, « N » un état normalisé, « Q » un état normalisé et revenu, et « S » signale un service acide. Précisez la lettre, sinon vous laissez la métallurgie à l’aciérie. Chaque propriété est déterminée pour le corps du tube et vérifiée sur toute sa longueur ; le corps d’un tube PSL2 doit également respecter les valeurs de résilience et de dureté que la condition de livraison est censée garantir.
PSL1 ou PSL2 : l’escalade qui vous coûte réellement
PSL1 et PSL2 ressemblent à deux variantes du même tube, mais ce sont deux contrats de qualité différents. Le PSL1 fournit des propriétés mécaniques minimales et laisse plusieurs essais au choix de l’acheteur. Le PSL2 ajoute une couche obligatoire d’essais et de traçabilité ; c’est elle qui détermine le coût, le délai d’approvisionnement et, pour les conduites critiques, la sécurité.
Parcours d’escalade du PSL1 au PSL2
Le parcours d’escalade du PSL1 au PSL2 est la courte liste des conditions qui transforment le PSL2 d’une option souhaitable en exigence ; utilisez-la pour décider du niveau avant de chiffrer le tube.
| Exigence | PSL1 | PSL2 |
|---|---|---|
| Essai de résilience Charpy V (CVN) | Non requis | Requis — moyenne minimale 27 J en transversal / 41 J en longitudinal à 0 °C (selon le Tableau 14) |
| Examen non destructif (soudure et corps) | Au choix de l’acheteur | Obligatoire |
| Limites d’élasticité / de traction maximales | Non spécifiées | Plafonnées (rapport élasticité/traction ≤ 0.93) |
| Maîtrise de l’équivalent carbone | Uniquement au-dessus de C 0,12 % | CEₓₓ₷ ≤ 0.43 / CEₚ₋ₘ ≤ 0.25 |
| Traçabilité | Par coulée | Chaque longueur rattachée à une unité d’essai avec résultats enregistrés |
L’escalade concerne de nombreuses dimensions et nuances de tubes PSL2, de la nuance B à X80 ; ces dimensions et nuances de tubes PSL2 sont donc soumises à un minimum et à un maximum, et pas seulement à une valeur plancher. Quand l’escalade devient-elle non négociable ? Précisez PSL2 lorsque l’une des situations suivantes s’applique : la conduite transporte un produit acide (H₂S) ou du CO₂ ; elle fonctionne en service offshore (Annexe J) ou dans une zone à fortes conséquences ; vous avez besoin d’une propriété définie de maîtrise de la rupture (ténacité) ; ou votre conception exige une limite d’élasticité maximale contrôlée, et pas seulement une valeur minimale. Si aucune de ces conditions ne s’applique, une conduite d’eau ou de collecte basse pression en nuance B, PSL1, constitue un choix légitime et moins coûteux. Une erreur fréquente consiste à choisir par défaut le PSL2 « par sécurité » sur une conduite qui n’a jamais nécessité l’essai de résilience ou, bien pire, à inscrire PSL1 sur une conduite acide qui doit légalement respecter l’annexe PSL2 relative au service acide.
La différence de PSL la plus souvent négligée concerne l’examen non destructif. Pour le PSL2, l’aciérie doit réaliser un END de la ligne de soudure et du corps du tube ; pour le PSL1, cet examen n’est réalisé que si vous le demandez. Si votre spécification reste silencieuse et que vous achetez du PSL1, vous pouvez recevoir un tube de conduite dont la ligne de soudure n’a jamais été inspectée volumétriquement. Les ingénieurs de chantier signalent qu’il s’agit de l’une des lacunes les plus fréquemment découvertes lors du contrôle à réception. Ce n’est pas un hasard si les règles de MAOP alternative du 49 CFR 192.112 s’appuient précisément sur ces caractéristiques de maîtrise de la rupture et de qualité du PSL2.
Dimensionnement de la paroi : de la pression de calcul à la nuance
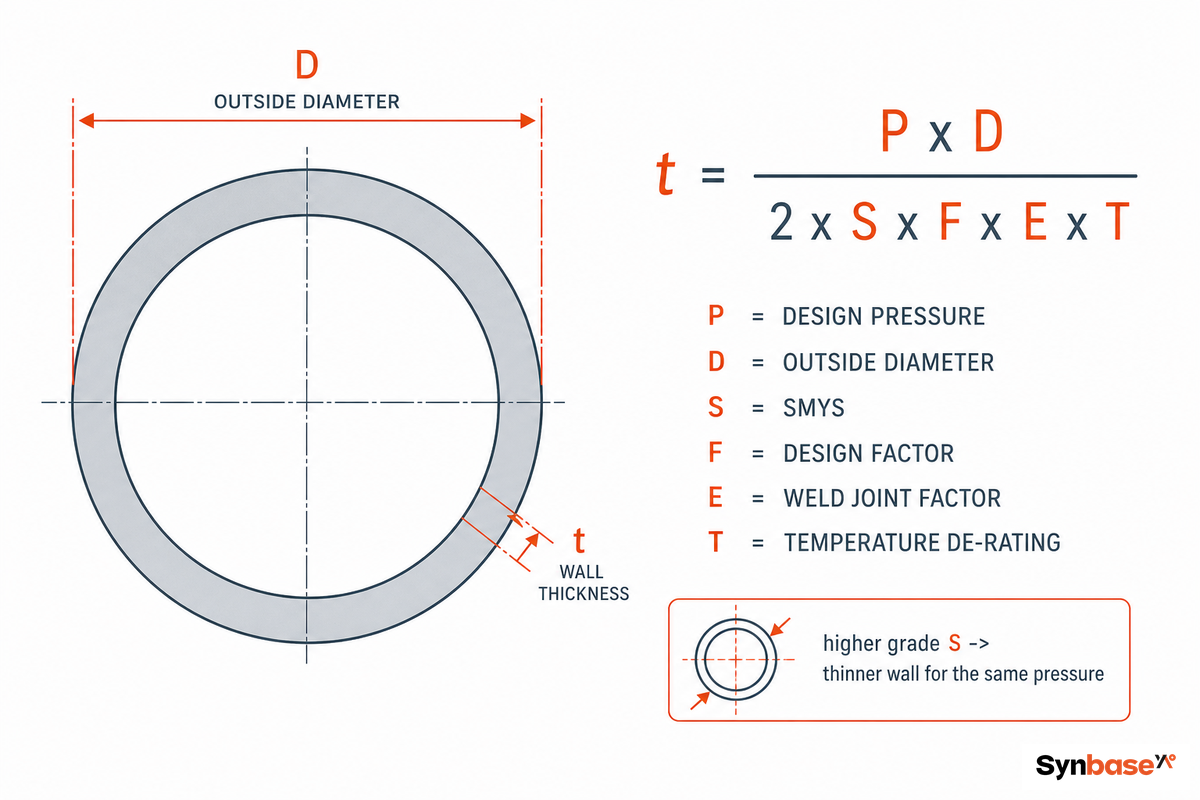
C’est avec l’épaisseur de paroi que la nuance choisie entre enfin en jeu. Cette tâche revient à la formule de Barlow, qui relie la pression interne à la contrainte circonférentielle dans un tube à paroi mince. Pour dimensionner une paroi minimale, on la réarrange ; pour une conduite réglementée, on multiplie la limite d’élasticité de l’acier par trois facteurs de réduction avant de l’utiliser.
Démonstration du dimensionnement, de la nuance à la pression
La démonstration du dimensionnement, de la nuance à la pression prend une conduite, un diamètre, une pression de calcul et une nuance, puis les applique à la formule de Barlow avec les facteurs de conception réglementaires, afin que vous puissiez refaire le calcul avec vos propres valeurs.
Épaisseur de paroi minimale selon la pression de calcul : t = P D / (2 S F E T), en utilisant le diamètre extérieur D (convention prudente du 49 CFR 192.105), où P = pression de calcul, S = limite d’élasticité minimale spécifiée, F = facteur de conception (emplacement), E = facteur de joint longitudinal, T = facteur de réduction lié à la température.
Exemple calculé. Une conduite de transport de gaz de 24-in (610 mm) de diamètre extérieur en X65, située en classe 1 (F = 0.72), sans soudure ou SAW (E = 1.00), à température ambiante (T = 1.00), avec une pression de calcul de 1 440 psig :
t = (1 440 × 24) / (2 × 65 300 × 0,72 × 1,00 × 1.00) = 34 560 / 94 032 = 0.368 in (9,3 mm) d’épaisseur minimale.
Remplacez la nuance par X52 et la même conduite nécessite environ 0.462 in ; c’est la pénalité en épaisseur et en tonnage liée au choix d’une nuance inférieure, ou l’économie permise par une nuance supérieure. Entrez votre propre D, P, nuance et facteur de classe pour dimensionner n’importe quelle conduite de la même manière.
Deux précautions avant de faire confiance au résultat. Premièrement, cet exemple concerne une conduite de transport de gaz relevant de la Part 192 du 49 CFR, où le facteur de conception F diminue avec la classe d’emplacement : 0.72 en classe 1, 0.60 en classe 2, 0.50 en classe 3, 0.40 en classe 4, et davantage aux traversées routières, dans les ensembles fabriqués, les stations de compression et les colonnes montantes de plateformes. Une conduite de liquides dangereux ou de dioxyde de carbone relève au contraire de la Part 195 du 49 CFR, qui applique un facteur de conception uniforme de 0.72 (avec des exceptions pour l’offshore et l’expansion à froid) au lieu des classes d’emplacement. Si vous utilisez la mauvaise Part, votre F est faux.
Deuxièmement, la formule de Barlow donne l’épaisseur minimale selon la contrainte circonférentielle ; elle ne constitue pas l’intégralité du calcul de la pression maximale admissible en service. La MAOP complète dépend également du facteur de réduction de température du 49 CFR 192.105 et des conditions de conception supplémentaires du 192.112 : maîtrise de la rupture, assurance qualité de l’aciérie et de la soudure, revêtement et dossiers. Barlow dimensionne l’acier ; le code détermine l’intensité d’exploitation autorisée. Une fois l’épaisseur minimale obtenue, arrondissez à la série normalisée immédiatement supérieure, SCH 40, 80 ou 160, à partir d’un tableau d’épaisseurs de tubes API 5L, puis vérifiez les dimensions de tubes de conduite API 5L obtenues par rapport à votre liste de conduites avant de valider la commande.
Sans soudure ou soudé (SMLS / LSAW / SSAW / ERW) : le mythe et la règle
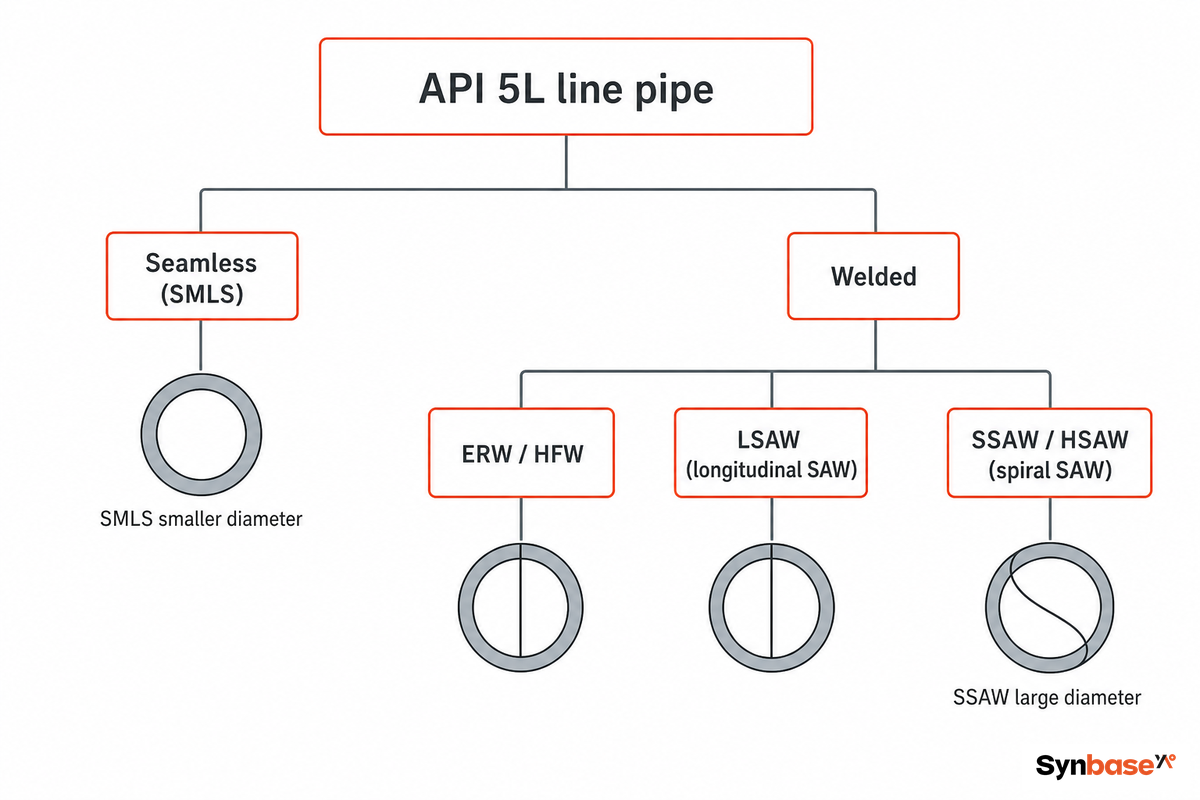
Un tube sans soudure est-il plus sûr qu’un tube soudé ? Pour la plupart des tubes de conduite modernes, non, et cette croyance a discrètement gonflé les budgets de projets pendant des décennies. Selon la réglementation américaine sur le transport du gaz, les deux sont traités de la même façon : 49 CFR 192.113 attribue un facteur de joint longitudinal E de 1.00 aux tubes sans soudure, soudés par résistance électrique (ERW), soudés par étincelage électrique et soudés à l’arc immergé, y compris les tubes de conduite soudés à double arc immergé (DSAW). Seuls les tubes soudés en continu bout à bout au four sont déclassés, à 0.60.
Voici la nuance que la plupart des guides omettent : le chiffre « ERW à 0.85 » que vous avez peut-être vu est réel, mais il appartient à un autre code. La tuyauterie de procédé ASME B31.3 pénalise les ERW par rapport aux tubes sans soudure ; ASME B31.8 et 49 CFR 192 pour le transport du gaz ne le font pas. La question de savoir si un tube en acier soudé subit une pénalité liée au facteur de joint dépend donc du code applicable, et non d’une propriété universelle du cordon de soudure. En pratique, cela compte au bureau d’études, car le même tube X65 peut être fabriqué en ERW selon un code gazier sans pénalité d’épaisseur de paroi, mais exiger une paroi environ 15 % plus lourde selon B31.3 : la différence vient du code applicable, pas d’un défaut de la soudure.
« Une fois la qualité améliorée après le milieu des années 1980, les tubes de conduite ERW de plus de six pouces étaient considérés comme équivalents ou supérieurs à tous les tubes sans soudure fabriqués dans le monde. Le vrai risque ne vient pas du procédé, mais d’un camion de distributeur non audité qui pourrait contenir les rebuts de quelqu’un d’autre. »
Les relevés de chantier le confirment de manière surprenante. Les tubes en acier sans soudure présentent en réalité une surface intérieure plus rugueuse et des tolérances dimensionnelles moins serrées que les tubes soudés ; les tubes de conduite soudés offrent une meilleure concentricité, une paroi nominale plus mince et des longueurs plus importantes. La plupart des défaillances dues à la corrosion influencée par les microorganismes sur les conduites collectrices ERW sont liées à l’installation, et non à un défaut du tube : elles se concentrent dans la zone affectée thermiquement du joint longitudinal lorsque la soudure se trouve au bas du tube, dans une dépression où stagne l’eau, et elles sont évitées en orientant le joint à l’écart du bas, à environ 60° par joint. Un brevet récent de JFE Steel (EP4484047A1, 2025) sur le contrôle qualité des soudures haute fréquence montre également à quel point le procédé des tubes soudés continue d’évoluer.
Imaginez un acheteur qui inscrit « sans soudure uniquement » dans une spécification de conduite principale de 36-in pour se rassurer. Cette clause exclut le tube LSAW dont le diamètre est effectivement fabriqué, imposant une commande sans soudure plus coûteuse et plus lente sans gain mesurable de fiabilité : un cas classique de spécification en contradiction avec le mode de fabrication du tube. Il faut adapter la voie de fabrication au service, et non à un réflexe : c’est la règle honnête. Dans un tube sans soudure API 5L, il n’y a pas de soudure à contrôler ; sur une voie soudée, la résistance à la traction de la soudure compte autant que celle du corps, et le soudage à l’arc immergé d’une tôle d’acier formée est qualifié pour démontrer la résistance du joint soudé. Les petits diamètres, les très hautes pressions ou le gaz acide favorisent les tubes sans soudure. Les conduites principales de grand diamètre utilisent des tubes soudés longitudinalement à l’arc immergé (LSAW) ; les conduites d’eau et de battage de très grand diamètre et de pression plus faible utilisent des tubes soudés en spirale à l’arc immergé (SSAW). Il existe aussi une limite d’approvisionnement à connaître : les LSAW de moins d’environ 16 in sont difficiles à approvisionner, de sorte qu’une clause bien intentionnée imposant des LSAW partout renvoie simplement les fournisseurs vers le sans soudure ou l’ERW. Pour le détail du procédé de chaque voie soudée, consultez notre guide sur les tubes LSAW et notre guide sur les tubes soudés en spirale.
API 5L ou ASTM A106 et A53 (ainsi qu’ISO 3183) : quand chaque norme s’impose
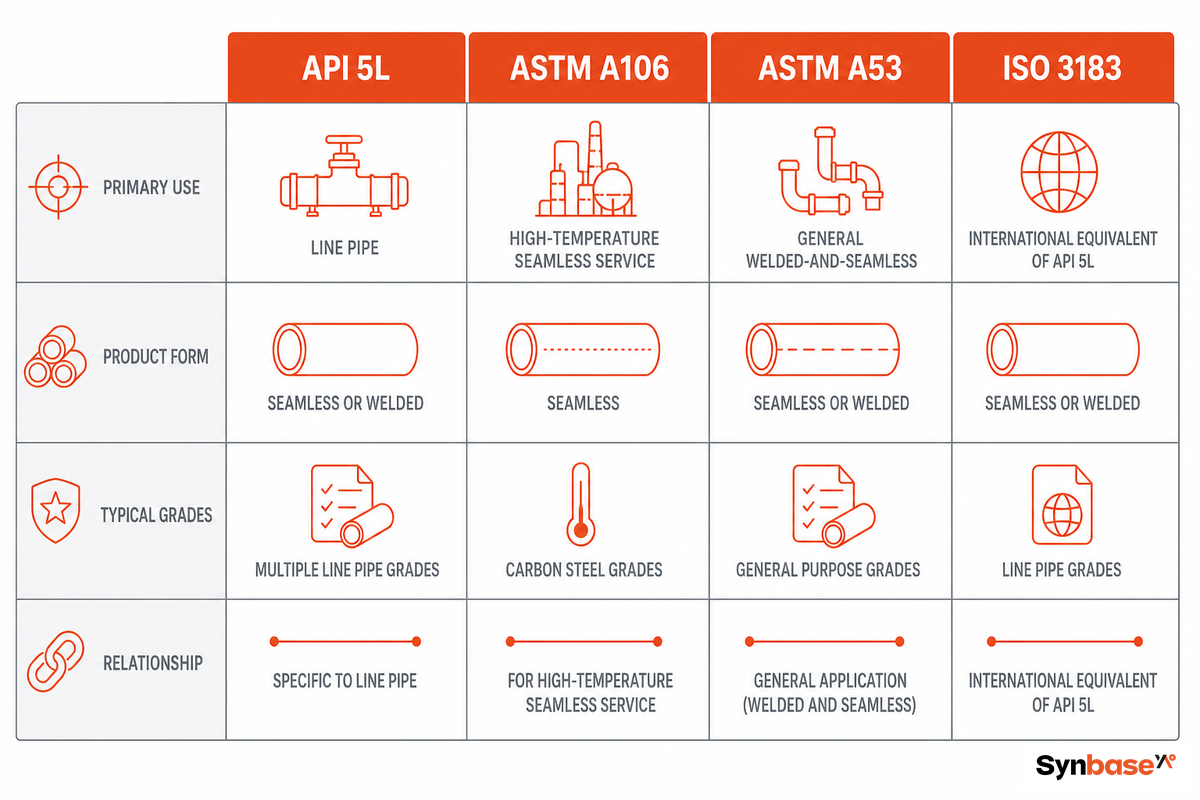
API 5L Grade B, ASTM A106 Grade B et ASTM A53 Grade B présentent la même limite d’élasticité minimale de 245 MPa, raison pour laquelle ils sont souvent considérés comme interchangeables dans le bas de la gamme. Pour un service général sous pression, c’est globalement vrai. Mais « interchangeables commercialement » et « norme appropriée » sont deux questions différentes, et la réponse dépend de la finalité.
API 5L est une spécification de tubes de conduite : elle comprend le cadre PSL1/PSL2, avec ses exigences de résilience, d’examen non destructif et de traçabilité conçues pour le transport par pipeline. ASTM A106 est une spécification de tubes sans soudure pour service sous pression à haute température, sans aucun niveau PSL ; A53 est une spécification de tubes soudés et sans soudure pour des services moins exigeants. Les trois sont reconnus dans le tableau fédéral des facteurs de joint : 49 CFR 192.7 intègre A53/A53M-22, A106/A106M-19A et A333/A333M-18 aux côtés d’API 5L pour une utilisation selon 192.113, de sorte que chacun peut être admissible. La différence concerne le rôle dans le pipeline : seul API 5L apporte l’ensemble PSL2 de maîtrise de la rupture et de traçabilité des coulées généralement nécessaire à une conduite de transport.
La correspondance avec ISO 3183 est directe et mérite d’être conservée : L245 = B, L360 = X52, L450 = X65, jusqu’à L555 = X80. Soyez toutefois attentif aux nuances élevées. Il n’existe pas d’équivalent ASTM de tube de conduite pour X52 et au-delà ; remplacer un grade X par « une nuance A106 similaire » fait discrètement perdre la résilience PSL2 et la traçabilité prises en compte dans votre revue de conception. Au-dessus du Grade B, spécifiez selon la nuance et le PSL API 5L, et non selon un équivalent ASTM approximatif.
Un exemple concret rend le piège évident. Un ingénieur qui inscrit « ASTM A106 Grade B » sur une conduite principale de gaz X52 de 30-in rencontre un problème lors de la revue de conception : A106 ne comporte aucune nuance X52, ni les essais d’impact PSL2 et de maîtrise de la rupture nécessaires à une conduite de transport de 30-in. Le bon de commande doit être réémis avec la désignation correcte API 5L X52 PSL2, ce qui coûte un cycle d’approvisionnement. La règle qui permet de l’éviter est la suivante : lorsque le projet concerne le transport par conduite, partez de l’édition actuelle d’API 5L ; ne choisissez A106 ou A53 que pour les cas de service sous pression sans soudure ou de service moins exigeant auxquels ces spécifications sont réellement destinées.
Composition chimique et équivalent carbone : pourquoi le PSL2 plafonne le CE
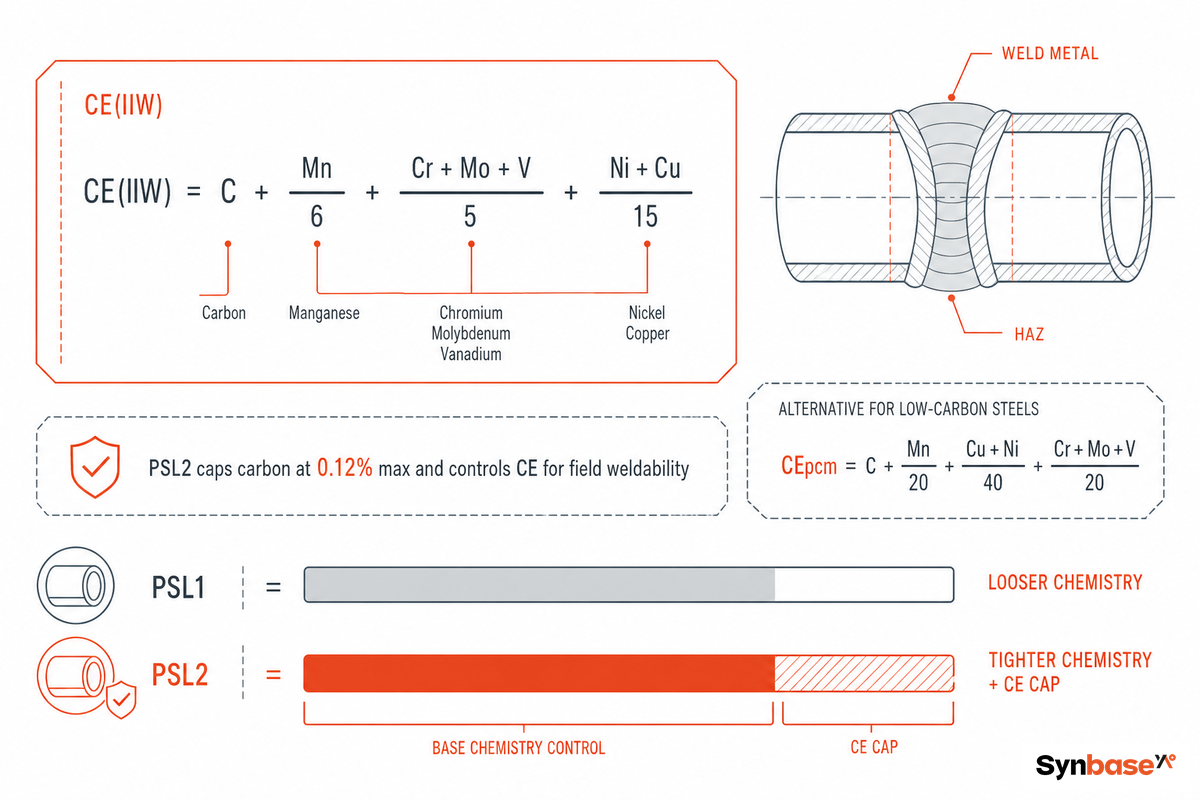
L’équivalent carbone est le nombre le plus déterminant d’un certificat matière PSL2, et pourtant la plupart des acheteurs ne le vérifient jamais. L’équivalent carbone (CE) regroupe la teneur en éléments d’alliage en une seule valeur qui prédit la dureté de la zone affectée thermiquement lors du soudage du tube ; or une zone affectée thermiquement dure et fragile est le point de départ de la fissuration assistée par l’hydrogène. C’est précisément la raison d’être du niveau de propriétés mécaniques PSL2.
L’API 5L PSL2 plafonne l’équivalent carbone de deux façons, et la limite applicable dépend de la teneur en carbone. Pour les aciers contenant plus de 0,12 % de carbone, la limite est CEₓₓ₷ ≤ 0.43. Pour les aciers à faible teneur en carbone, à 0,12 % ou moins — les nuances thermomécaniques qui rendent possibles les nuances modernes X70 et X80 — la limite est CEₚ₋ₘ ≤ 0.25, calculée selon CE(Pcm) = C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B. Le résultat est une meilleure soudabilité sur chantier : un X70 à faible teneur en carbone et à faible CE peut être soudé avec un préchauffage moindre et un risque de fissuration plus faible qu’un ancien acier à forte teneur en carbone et de résistance bien inférieure.
Deux environnements de service poussent encore plus loin les exigences de composition chimique. Pour les conduites en milieu acide (H₂S), l’annexe H d’API 5L renvoie à NACE MR0175 / ISO 15156 et impose des essais de fissuration induite par l’hydrogène et de fissuration sous contrainte sulfureuse, ainsi que des limites de dureté : ce sont les essais de service acide que la 47e édition a élargis. Pour les conduites offshore, l’annexe J d’API 5L ajoute des exigences de résilience et de contrôle dimensionnel au même grade. Pour le transport du dioxyde de carbone, la métallurgie est devenue une cible explicitement désignée : un rapport 2022 du U.S. Department of Energy sur la chaîne d’approvisionnement du captage du carbone identifie l’acier destiné aux conduites de transport du CO₂ comme « similaire à (ou identique à) l’API 5L X65, un acier de conduite bas carbone », reliant le grade commandé aux exigences de corrosion et de fragilisation du service de captage du carbone. Un autre brevet de JFE Steel (WO2024071352A1, 2024) sur un acier de conduite résistant à la fragilisation par l’hydrogène montre la même pression exercée sur la composition chimique par l’hydrogène.
C’est pourquoi l’équivalent carbone doit figurer sur la liste de contrôle de l’inspection à réception, et pas seulement dans le dossier de l’aciérie. Un certificat matière indiquant un CE(Pcm) de 0.24 pour une conduite X70 signifie par exemple à l’ingénieur soudage que le tube peut être assemblé avec un préchauffage modéré ; une valeur qui se rapproche du plafond de 0.25 signale un risque de fissuration qui modifie la procédure de soudage sur chantier. Lire ce nombre avant l’arrivée du tube dans l’emprise de la conduite fait la différence entre une soudure courante et un problème de reprise découvert pendant la construction.
6 erreurs de rédaction de spécifications qui font échouer une revue de conception
Un tube conforme peut quand même vous mettre en difficulté si la spécification d’achat est incorrecte. Voici les six erreurs qui apparaissent le plus souvent lorsque les ingénieurs auditent les désignations de tubes de conduite, chacune accompagnée de sa correction.
| Erreur | Pourquoi cela échoue | Correction |
|---|---|---|
| Omettre l’édition (ou en citer une incorrecte) | Les règles de composition chimique et d’essai varient selon l’édition ; « API 5L X52 » seul est ambigu. | Indiquez l’édition, les errata et le PSL : la 46e pour les travaux PHMSA, la 47e lorsque la norme la plus récente est requise. |
| Spécifier une nuance trop élevée | Un X70 là où un X52 suffit entraîne une pénalité de soudage et de préchauffage sans gain de fiabilité. | Dimensionnez la nuance à partir de la pression de calcul ; n’augmentez-la que lorsque l’épaisseur de paroi ou le poids l’exige. |
| Réflexe « sans soudure uniquement » | Cela exclut les tubes soudés PSL2 pleinement conformes et augmente le coût des conduites de grand diamètre. | Autorisez la voie soudée adaptée au service ; réservez le sans soudure aux petits diamètres ou au service acide. |
| Oublier la condition de livraison | X52, X52M et X52N sont des aciers différents à souder. | Ajoutez explicitement le suffixe R/N/Q/M (et S pour le service acide). |
| Oublier l’annexe H pour le service acide | Une commande PSL2 standard ne comprend ni essais HIC/SSC ni limite de dureté. | Indiquez le service acide de l’annexe H selon NACE MR0175 / ISO 15156. |
| Remplacer une nuance X par A106 | Il n’existe aucun équivalent ASTM de tube de conduite au-dessus du Grade B ; la résilience PSL2 est perdue. | Spécifiez selon la nuance et le PSL API 5L pour X42 et les nuances supérieures. |
Un même principe s’applique aux six erreurs : une désignation de tube de conduite ne vaut que par les paramètres qui y sont consignés. Indiquez l’édition, la nuance, le PSL, la condition de livraison et l’annexe de service, puis appuyez la commande sur un plan documenté d’inspection et d’essais, des points d’intervention et l’acceptation du certificat d’essai en usine. C’est ce qui distingue une spécification qu’une aciérie peut interpréter discrètement à son avantage d’une spécification qui ne le permet pas.
Vous spécifiez des tubes de conduite API 5L pour un projet ?
Synbase Steel fabrique des tubes de conduite API 5L sur ses propres lignes de fabrication sans soudure, LSAW et SSAW et délivre des certificats d’essai en usine EN 10204 3.2 traçables jusqu’à la coulée. Envoyez votre nuance, votre PSL, vos dimensions et votre service pour recevoir un devis détaillé par ligne accompagné d’un certificat type à examiner, avec des solutions de tuyauterie étudiées par l’aciérie qui a élaboré l’acier.
Voir les tubes de conduite API 5L directement depuis l’aciérie →Foire aux questions
Q : Qu’est-ce qu’un tube de conduite API 5L ?
Afficher la réponse
Q : API 5L est-elle la même norme que A106 ?
Afficher la réponse
Q : Quelle est la dernière édition d’API 5L ?
Afficher la réponse
Q : À quel matériau API 5L est-elle équivalente ?
Afficher la réponse
Q : Quelle est la différence entre les tubes PSL1 et PSL2 ?
Afficher la réponse
Q : Quelles dimensions et nuances API 5L couvre-t-elle ?
Afficher la réponse
Q : Pourquoi le revêtement est-il important pour les tubes API 5L ?
Afficher la réponse
À propos de cette analyse
Ce guide a été rédigé pour distinguer les trois niveaux qui posent le plus souvent problème lors d’un achat API 5L : la dernière édition publiée (47e), l’édition intégrée légalement par votre organisme de réglementation (46e, selon 49 CFR 192.7) et le code de calcul qui dimensionne réellement l’épaisseur de paroi. Synbase Steel est l’entreprise de pipelines de E-CHENG STEEL GROUP ; elle fabrique des tubes de conduite API 5L sur ses propres lignes sans soudure, LSAW et SSAW. La lecture de la spécification proposée ici est indépendante des fournisseurs et s’appuie sur la norme API, le Code of Federal Regulations des États-Unis et la pratique de l’ingénierie de chantier. Examiné par l’équipe technique de Synbase Steel.
Références et sources
- L’API annonce la 47e édition de la spécification API 5L (2 juin 2026)American Petroleum Institute
- 49 CFR 192.7, documents intégrés par référenceU.S. Pipeline and Hazardous Materials Safety Administration
- 49 CFR 192.111, facteur de calcul (F)U.S. Code of Federal Regulations
- 49 CFR 192.113, facteur de joint longitudinal (E)U.S. Code of Federal Regulations
- Rapport sur la chaîne d’approvisionnement du captage du carboneU.S. Department of Energy
- L’API annonce la 47e édition de la norme fondamentale pour les tubes de conduiteWorld Pipelines
- EP4484047A1, tube soudé par résistance électrique et procédé de fabricationJFE Steel Corporation (2025)
- WO2024071352A1, acier de conduite résistant à la fragilisation par l’hydrogèneJFE Steel Corporation (2024)
Articles associés
- Tube LSAW : comment spécifier et vérifier un tube de conduite soudé longitudinalement à l’arc immergé
- Tube soudé en spirale (SSAW) : procédé, normes, sélection et assurance qualité
- Tube de conduite API 5L directement depuis l’aciérie : nuances, PSL et certificat d’essai en usine
- Types de brides : comment les distinguer et choisir la bonne
- Bride à collet à souder : dimensions, classes, matériaux et critères de choix
- Manchons de tubes de cuvelage et de tubes OCTG (API 5CT)