Spécifications rapides
| Base normative | API 5CT (matériau) + API 5B (filetage/calibrage) |
| Plage de dimensions des manchons de cuvelage | 4-1/2″–20″ de diamètre extérieur |
| Plage de dimensions des manchons de tubing | 1.05″–4-1/2″ de diamètre extérieur |
| Nuances | H40, J55, K55, N80-1, N80Q, L80-1, L80-13Cr, C90, T95, P110, Q125 |
| Raccordements | STC, LTC, BTC (ronds/à souder bout à bout) + métal sur métal premium |
| Nuances pour service acide | L80-1, L80-13Cr, C90, T95, C110 (NACE MR0175 / ISO 15156-2). |
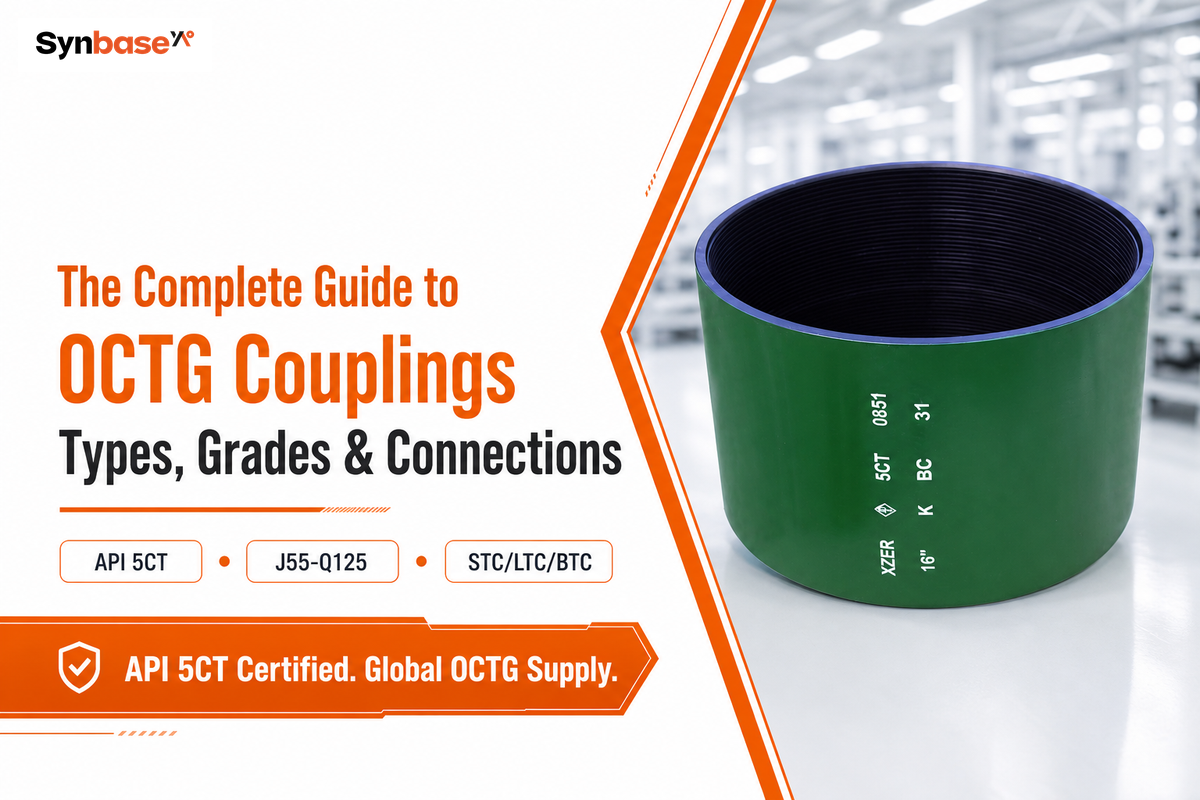
Un manchon OCTG est un manchon court en acier, fileté intérieurement, qui assemble deux longueurs de tube de cuvelage ou de tubing en un train continu, usiné dans la même nuance API 5CT que le corps de tube qu’il raccorde. Les manchons supportent le train sous tension et sous pression et, dans de nombreux puits, en présence de gaz corrosif ; pourtant, le manchon est un produit distinct, avec sa propre voie de fabrication, ses règles de nuance et ses modes de défaillance.
- Les manchons de cuvelage couvrent 4-1/2″–20″ de diamètre extérieur ; ceux de tubing couvrent 1.05″–4-1/2″ — ces deux familles utilisent des normes de filetage différentes et ne sont pas interchangeables.
- La nuance du manchon ne correspond pas toujours à celle du corps de tube : l’API 5CT exige que plusieurs tubes de nuance inférieure soient livrés avec des manchons de nuance supérieure, une règle que beaucoup d’acheteurs ne vérifient jamais.
- Les raccordements à filetage buttress ne sont pas intrinsèquement étanches au gaz ; l’étanchéité dépend du produit de filetage et du traitement de surface du manchon, pas du seul profil de filetage.
- La 11e édition de l’API 5CT a intégré un addendum relatif aux exigences de fabrication en mai 2025, un détail que la plupart des pages fournisseurs ne mentionnent toujours pas.
Qu’est-ce qu’un manchon OCTG ?
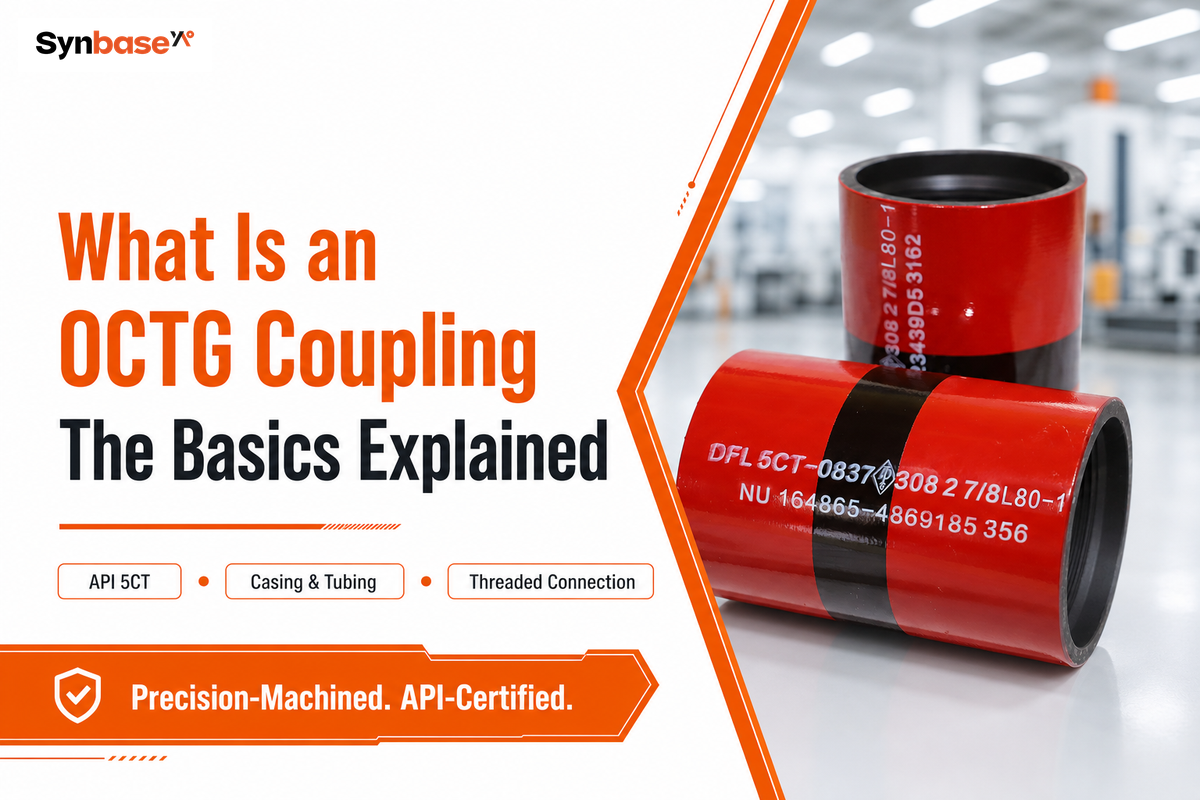
Un manchon OCTG relie deux joints de tube de cuvelage ou de tubing en un seul train, en supportant la même nuance et les mêmes conditions de pression que le corps de tube de part et d’autre. Il est fabriqué à partir d’un matériau de manchon sans soudure et à grains affinés, usiné séparément du tube, puis traité thermiquement et fileté pour correspondre. L’API 5CT le régit comme un produit distinct, et non comme un raccord de tube générique, car le raccordement constitue statistiquement le point de défaillance le plus probable du train.
La terminologie varie selon la demande : certains acheteurs recherchent les manchons de tubing et de cuvelage OCTG comme une seule catégorie, d’autres parlent précisément de manchons de tubing et de cuvelage, et certains disent simplement manchon de cuvelage pétrolier lorsque seul le train de cuvelage est concerné. Quel que soit le terme inscrit sur le bon de commande, la même logique API 5CT s’applique : la nuance et la famille de raccordement doivent correspondre au corps de tube, et pas seulement au diamètre nominal.
Environ 90 % des défaillances de cuvelage, selon un chiffre souvent cité dans l’industrie, se produisent au niveau des raccordements filetés, et non dans le corps du tube. Quel que soit le chiffre exact sur un site donné, la tendance ne fait pas débat dans l’industrie du pétrole et du gaz : le choix des manchons mérite le même examen que la nuance du corps de tube, et ne doit pas être traité comme une réflexion secondaire après la commande.
Que signifie OCTG ?
Voir la réponse
Quelle est la différence entre les OCTG et les tubes de conduite ?
Voir la réponse
La gamme complète de produits OCTG de Synbase couvre les tubes de cuvelage, le tubing, les tiges de forage et les manchons selon cette même norme ; c’est le cadre du présent guide.
API 5CT et API 5B : les deux normes qui régissent chaque manchon
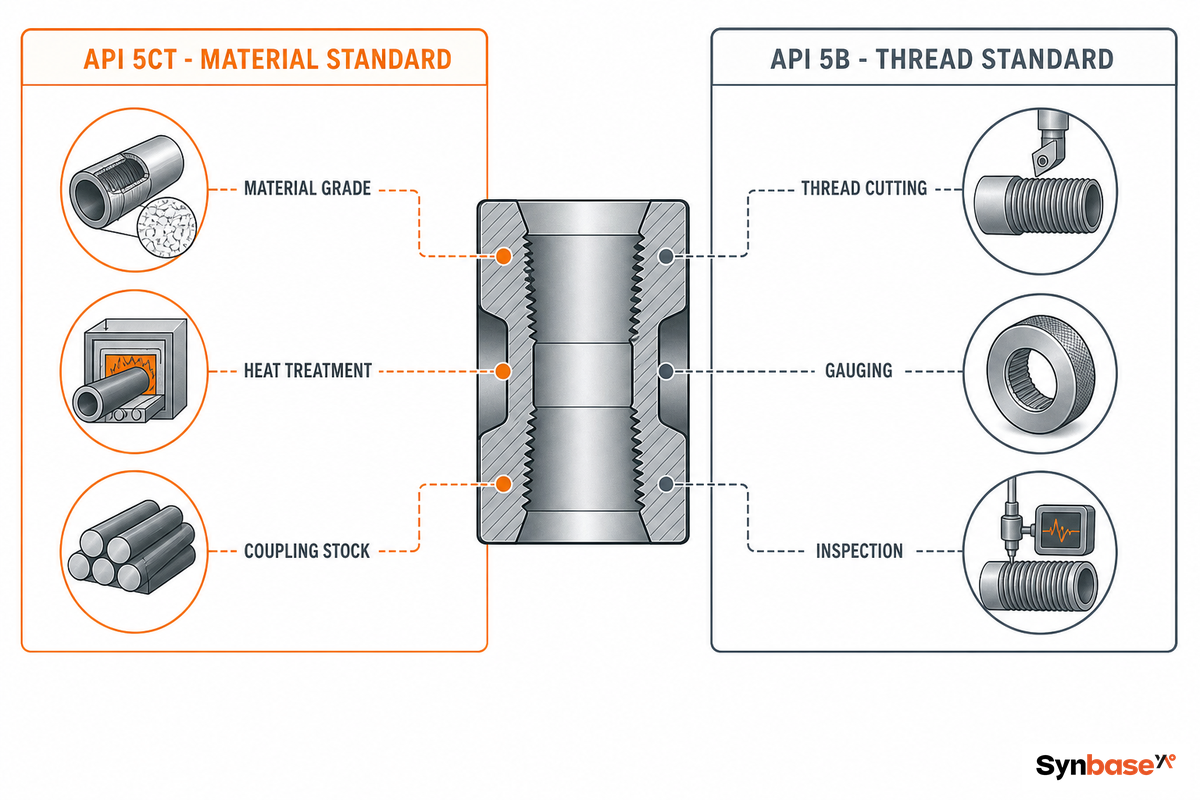
Tout manchon conforme relève de deux spécifications API distinctes ; les acheteurs qui n’en vérifient qu’une ne contrôlent que la moitié du dossier. L’API 5CT régit la composition du manchon et sa résistance requise ; l’API 5B régit la manière dont le filetage permettant son vissage sur le tube est usiné, calibré et inspecté. Un rapport d’essai en usine qui ne mentionne qu’une seule des deux normes n’a pas réellement confirmé l’intégrité du raccordement.
| Norme | Couvre | Ce qu’elle ne couvre pas |
|---|---|---|
| API 5CT (tubes de cuvelage et tubing) | Composition chimique, propriétés mécaniques, traitement thermique, tolérances dimensionnelles, exigences relatives au matériau de manchon, END, marquage | Géométrie du filetage et calibrage |
| API 5B (filetage, calibrage et inspection) | Dimensions et tolérances du filetage, conception des calibres, instruments d’inspection du filetage et critères d’acceptation | Composition chimique ou propriétés mécaniques de l’acier |
Les acheteurs peuvent confirmer directement le statut de licence actuel d’une aciérie dans l’annuaire du programme de monogramme et APIQR de l’API, ce qui constitue une vérification plus fiable que de faire confiance à un logo sur un rapport d’essai en usine. Les deux familles de produits de cuvelage API 5CT que rencontrent le plus souvent les acheteurs sont la gamme de tubes de cuvelage API 5CT et la gamme de tubing API 5CT ; les manchons des deux familles proviennent de la même exigence de matériau sans soudure.
Manchon de cuvelage ou manchon de tubing : quelles différences réelles ?
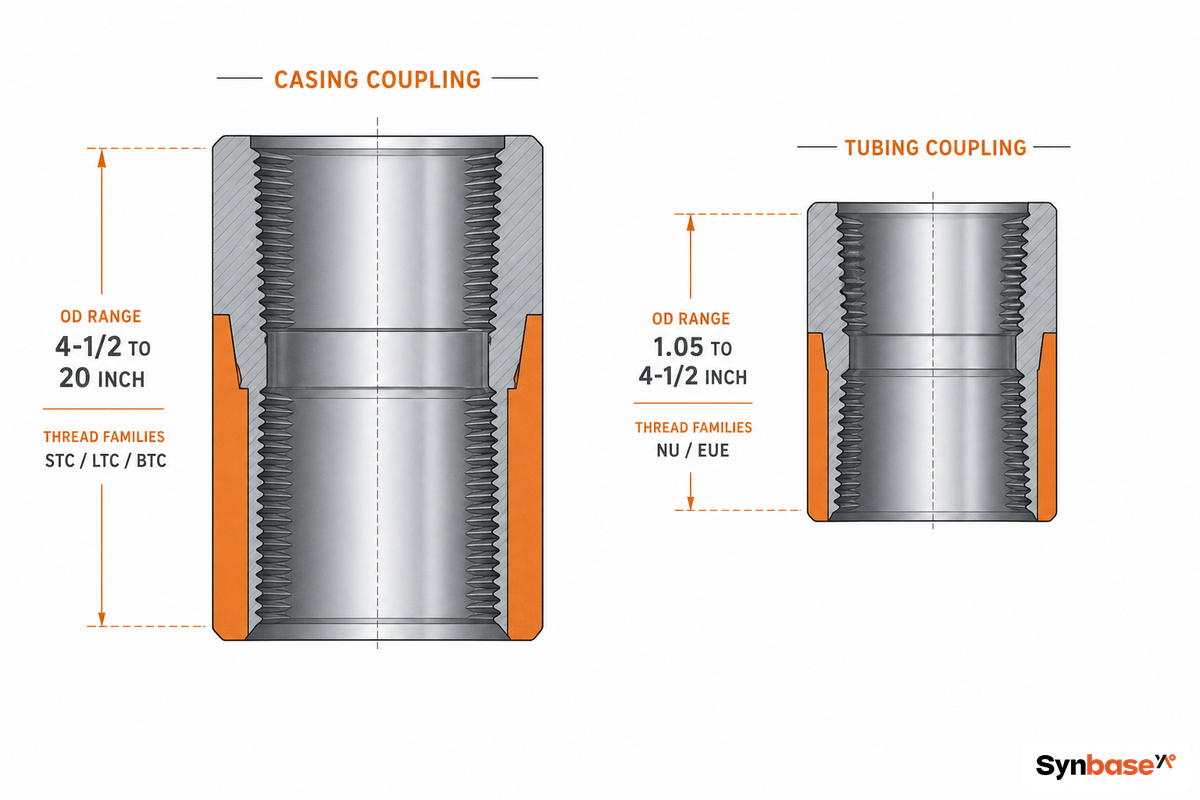
Les manchons de cuvelage et de tubing remplissent la même fonction de base, à savoir assembler deux longueurs de tube, mais leurs dimensions, filetages et caractéristiques sont suffisamment différents pour que l’échange d’une famille contre l’autre constitue une véritable erreur d’approvisionnement, et non un simple détail esthétique. À première vue, la fonction essentielle des manchons de cuvelage et de tubing utilisés dans les trains pétroliers et gaziers est identique, ce qui explique précisément pourquoi il faut les choisir par famille plutôt que sur le seul diamètre extérieur. Sur un puits de pétrole, les opérateurs parlent parfois simplement de « manchon de tube », que le train concerne des manchons de cuvelage et de tubing ensemble ou l’un des deux ; la précision reste essentielle, car le fait qu’un intervalle donné exige du tubing ou du cuvelage modifie la famille de manchons, et pas seulement la dimension.
| Caractéristique | Manchon de cuvelage | Manchon de tubing |
|---|---|---|
| Plage de diamètre extérieur | 4-1/2″–20″ | 1.05″–4-1/2″ |
| Familles de filetages | STC, LTC, BTC (+ premium) | NU (sans renflement), EUE (à extrémité refoulée extérieurement) (+ premium) |
| Traitement de l’extrémité du tube | Sans renflement (le diamètre extérieur du manchon assure le raccordement) | Souvent à extrémité refoulée extérieurement (extrémité épaissie) pour une résistance supérieure du joint |
| Rôle habituel | Maintient le trou de forage ouvert et isole les zones | Achemine le fluide produit jusqu’à la surface |
Le risque d’incompatibilité n’est pas théorique. Les recommandations du secteur sont catégoriques : une nuance ou une famille de filetages incorrecte ou incompatible avec le corps du tube entraîne des fuites et des défaillances d’équipement en fond de puits, où la réparation impose de remonter le train. Un manchon de cuvelage P110 ne se substitue jamais à un manchon de tubing N80 simplement parce que les diamètres sont proches ; la nuance et la famille de raccordement doivent toutes deux correspondre au programme de tubes, et pas seulement à la dimension nominale indiquée sur le bordereau d’emballage. Une décision de classement de l’US Customs and Border Protection concernant le cuvelage API 5CT confirme indépendamment le champ couvert par le diamètre extérieur et l’épaisseur de paroi de la norme, ce qui constitue une vérification utile et indépendante du fournisseur lorsque la plage annoncée par un distributeur ne correspond pas à la fiche technique de l’aciérie.
Types de manchons OCTG et filetages de raccordement : STC, LTC, BTC et conceptions spéciales
L’API 5CT ne définit pas un manchon générique unique ; elle regroupe les manchons en six familles fonctionnelles, chacune conçue pour un usage précis dans le train :
- Manchons ordinaires le modèle standard disponible sur stock pour une dimension et une famille de filetages données.
- Manchons à dégagement spécial manchons à diamètre extérieur réduit pour le cuvelage buttress et le tubing à extrémité refoulée extérieurement (EUE), lorsque le dégagement annulaire est limité.
- Manchons combinés ils assemblent deux types de filetages différents de même dimension sur un seul corps de manchon.
- Manchons réducteurs ils assemblent deux diamètres de tube différents et fonctionnent comme un joint court avec deux dimensions de raccordement.
- Manchons à bague d’étanchéité ils comportent une gorge usinée pour une bague d’étanchéité métallique, spécifiée lorsque la commande l’exige.
- Manchons ordinaires de tubing à chanfrein spécial faces d’appui chanfreinées sur les raccordements de tubing à extrémité refoulée extérieurement.
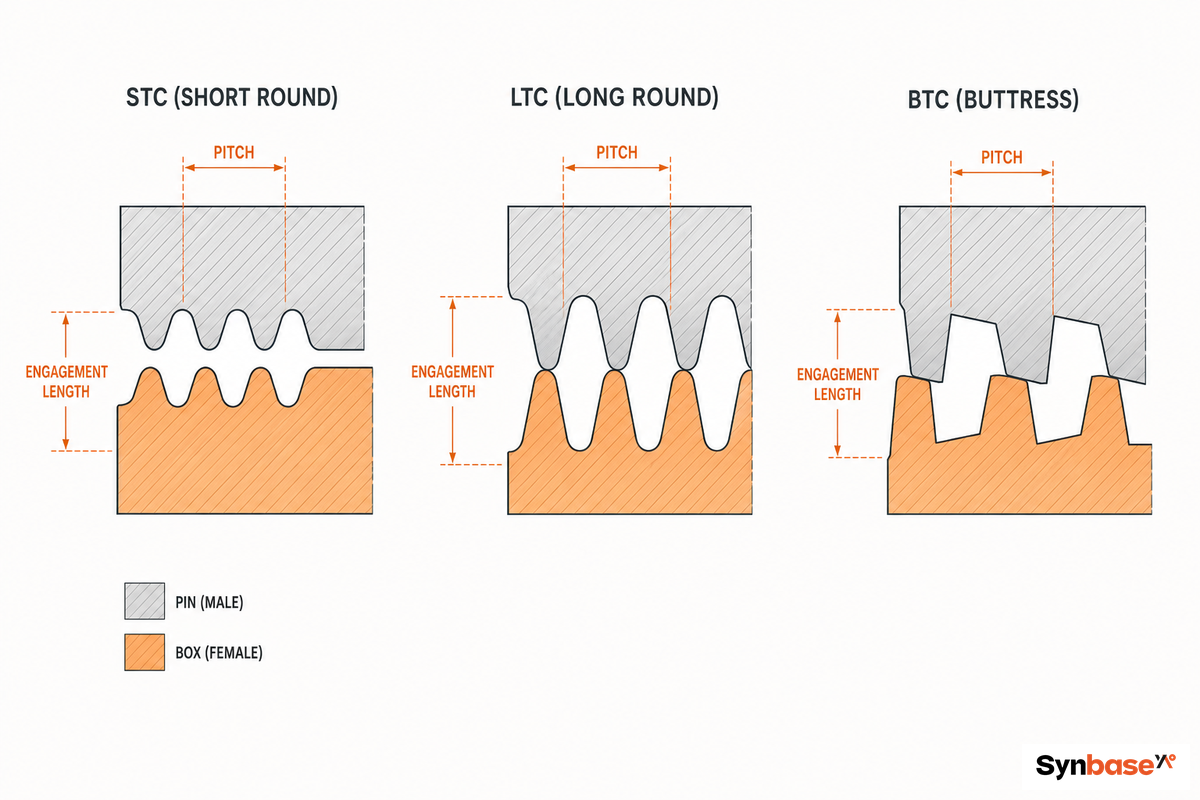
Certains acheteurs recherchent le tubing à extrémité refoulée extérieurement sous l’appellation « tubing EU », alors que EUE (external-upset, external-upset) est la désignation correcte de l’API 5CT. Le manchon reçoit l’extrémité épaissie créée par le refoulement du tubing, raison pour laquelle il n’a pas à assurer seul toute la résistance du joint. Dans la famille des manchons ordinaires, les trois filetages API standard ronds et buttress présentent des niveaux différents de capacité de charge et de coût ; les deux formes à filetage rond (STC et LTC) utilisent un sommet de filet à méplat, plutôt qu’un profil en V aigu, afin de réduire la concentration des contraintes au fond du filet pendant le vissage.
| Raccordement | Forme du filetage | Usage recommandé |
|---|---|---|
| STC (filetage rond court) | 8 filets par pouce, profil rond à 60° | Trains peu profonds, basse pression et sensibles au coût |
| LTC (filetage rond long) | 8 filets par pouce, profil rond à 60°, engagement plus long | Profondeur moyenne, tension supérieure à celle du STC |
| BTC (buttress) | 5 filets par pouce, profil buttress | Trains profonds, charge axiale élevée |
Tous ces filetages sont usinés et calibrés selon l’API 5B (voir la section précédente), et aucun des trois, y compris le buttress, n’est intrinsèquement étanche au gaz ; cette distinction mérite une section dédiée ci-dessous. Les brevets accordés sur les raccordements OCTG, tels que US 8 882 157 (Connecting oil country tubular goods), montrent pourquoi tant d’efforts d’ingénierie sont consacrés à la seule géométrie du profil de filetage : à cette échelle, de petites modifications changent sensiblement la manière dont un raccordement supporte la charge.
La plage de nuances des manchons, de J55 à Q125
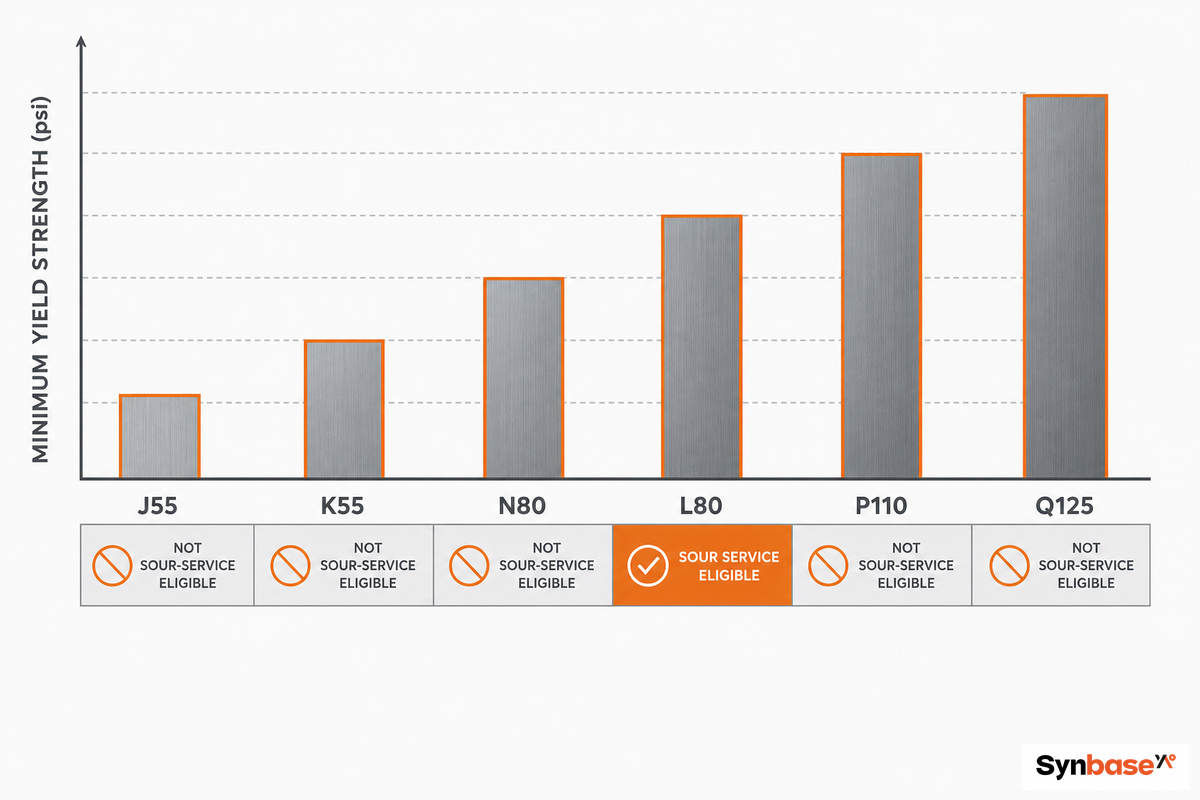
La nuance API 5CT ne se résume pas à un chiffre. La limite d’élasticité minimale, la résistance à la traction minimale, la voie de traitement thermique et le service prévu évoluent ensemble ; c’est pourquoi la même classe nominale de « 80 ksi » se divise en trois nuances distinctes, N80-1, N80Q et L80, qui ne sont pas interchangeables sur un bon de commande. Il est essentiel de vérifier la nuance du matériau par rapport aux spécifications complètes de l’API 5CT, et non à une fiche abrégée de spécifications de manchon, surtout dans ce cas limite : le N80 Type 1 et le N80Q présentent tous deux une limite d’élasticité nominale de 80 000 psi, mais seul le N80Q est trempé et revenu ; un acheteur ayant des exigences particulières hors du tableau de nuances standard doit confirmer ces détails avant l’établissement de la commande, et non après.
| Type de nuance | Limite d’élasticité min. (psi / MPa) | Résistance à la traction min. (psi / MPa) | Traitement thermique | Service habituel |
|---|---|---|---|---|
| H40 | 40,000 / 276 | 60,000 / 414 | À l’état laminé | Faible profondeur / conducteur |
| J55 | 55,000 / 379 | 75,000 / 517 | Laminé à chaud ou normalisé | Général, non acide |
| K55 | 55,000 / 379 | 95,000 / 655 | Normalisé (obligatoire) | Général, non acide, résistance à la traction supérieure à celle du J55 |
| N80-1 | 80,000 / 552 | 100,000 / 689 | Normalisé ou normalisé et revenu | Profondeur moyenne |
| N80Q | 80,000 / 552 | 100,000 / 689 | Trempe et revenu | Résistance à l’écrasement supérieure à celle du N80-1 |
| L80-1 / L80-13Cr | 80,000 / 552 | 95,000 / 655 | Trempe et revenu, dureté limitée | Service acide (H₂S / CO₂) |
| C90 | 90,000 / 621 | 100,000 / 689 | Trempe et revenu | Acide, grande profondeur |
| T95 | 95,000 / 655 | 105,000 / 724 | Trempe et revenu, soumis à essai SSC | Acide, haute résistance |
| P110 | 110,000 / 758 | 125,000 / 862 | Trempe et revenu | Grande profondeur / haute pression, non acide |
| Q125 | 125,000 / 862 | 135,000 / 931 | Trempe et revenu | Très grande profondeur / HPHT, non acide |
Les équipes d’approvisionnement traitent parfois les nuances J55 et K55 comme interchangeables parce qu’elles partagent la même limite d’élasticité minimale de 379 MPa, mais le K55 présente une résistance à la traction minimale supérieure d’environ 140 MPa et une normalisation obligatoire, ce qui constitue une différence mécanique réelle, et non une simple formalité documentaire. De même, le P110 (limite d’élasticité de 758 MPa) et le Q125 (limite d’élasticité de 862 MPa) perdent tous deux leur admissibilité pour service acide à mesure que la limite d’élasticité augmente ; aucune de ces nuances ne convient donc à un puits contenant de l’H₂S, quelle que soit l’attractivité des valeurs de résistance indiquées sur la fiche technique. La méthodologie de conception des trains de cuvelage de l’US Bureau of Safety and Environmental Enforcement montre pourquoi ces paliers de nuance ont une importance mécanique, et pas seulement documentaire : les calculs de résistance du joint s’appuient directement sur les valeurs minimales d’élasticité et de traction de ce tableau.
Nuances de manchons pour service acide et résistantes à la corrosion
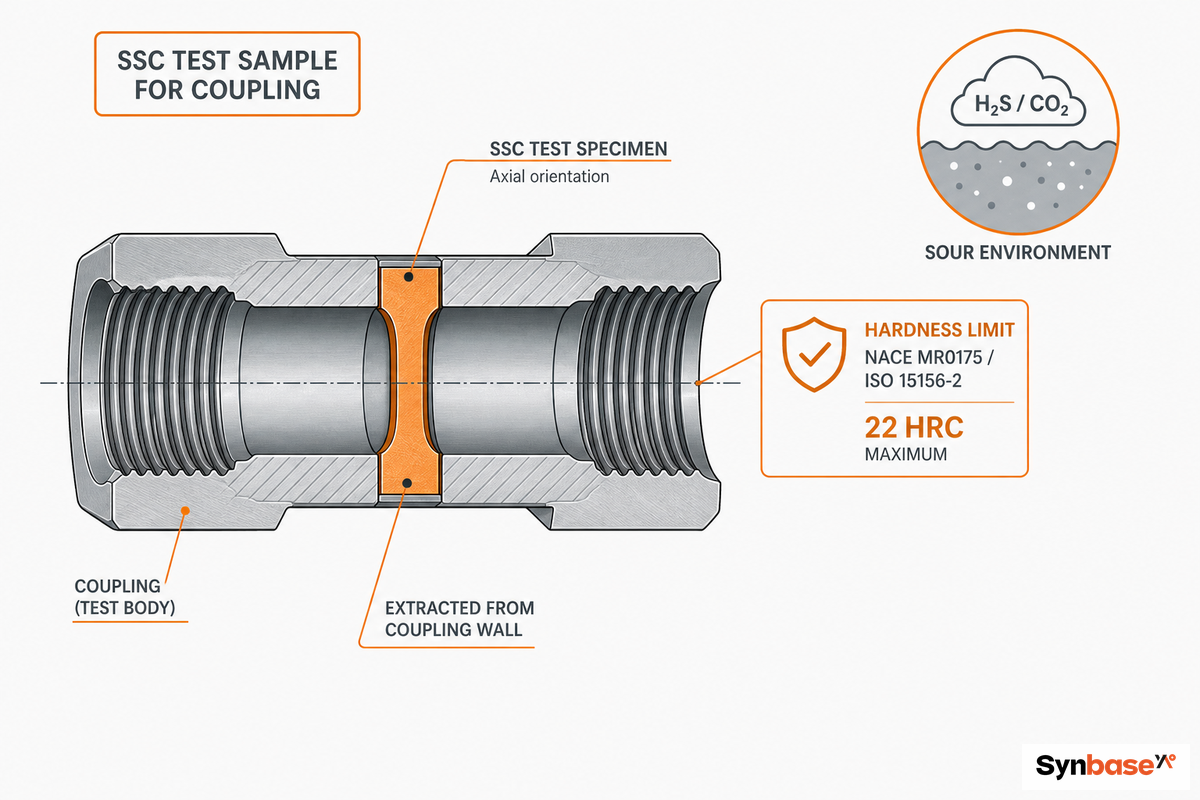
Les puits contenant de l’H₂S ou du CO₂ dans le fluide produit nécessitent des manchons qualifiés contre la fissuration sous contrainte par les sulfures (SSC) ; cette qualification repose sur la norme NACE MR0175 / ISO 15156-2, et pas seulement sur le nom d’une nuance inscrit sur une fiche technique.
Limites de dureté NACE MR0175 / ISO 15156-2
La limite de dureté de référence pour les aciers au carbone et faiblement alliés en service acide selon NACE MR0175 / ISO 15156-2 est de 22 HRC (environ 250 HV10 ou 237 HBW), bien que l’API 5CT prévoie une exception documentée et spécifique à la nuance autorisant le L80-1 jusqu’à 23 HRC. Les deux valeurs sont correctes, mais elles s’appliquent à des périmètres différents ; c’est pourquoi les fiches techniques de type Synbase indiquent parfois 23 HRC, alors qu’une référence générale au service acide indique 22 HRC. Un acheteur qui compare le rapport d’essai SSC d’une aciérie à un résumé générique de la NACE doit confirmer la limite réellement appliquée lors des essais de l’aciérie.
Une question réelle et restée sans réponse sur un forum illustre bien la confusion : un acheteur commandant des joints courts de tubing conformes à la NACE MR0175 demandait si le manchon livré assemblé devait lui aussi satisfaire séparément aux exigences NACE, ou si la certification du corps de tube de l’aciérie le couvrait automatiquement. La réponse honnête est que ce transfert n’est pas automatique : le manchon est un article fabriqué séparément selon l’API 5CT, et sa propre coulée doit disposer de son propre dossier d’essai de qualification SSC, et pas seulement de celui du corps de tube.
une question fréquente et non résolue sur les forums d’ingénierie industrielle
Exigences relatives aux essais SSC
La qualification SSC elle-même repose sur les essais NACE TM0177 pour les nuances L80-1, L80-13Cr, C90, T95 et C110 ; elle couvre le métal de base, le métal fondu (le cas échéant) et la zone affectée thermiquement, avec au moins trois mesures de dureté par emplacement d’essai. Le marquage d’une nuance ne prouve pas à lui seul la conformité au service acide : le rapport d’essai en usine doit présenter le résultat réel de l’essai SSC, et pas seulement la nuance nominale. La littérature évaluée par les pairs sur l’analyse de défaillance de tubes de tubing P110 fissurés (Zhang et al., 2023, indexée par le NIH) confirme le même point du côté des défaillances sur le terrain : le choix de la nuance interagit avec les conditions réelles de service, et pas seulement avec un chiffre sur une fiche technique ; c’est précisément pourquoi le dossier d’essai SSC compte davantage que le seul marquage de la nuance.
Choisir un raccordement : filetages API standard ou raccordements premium
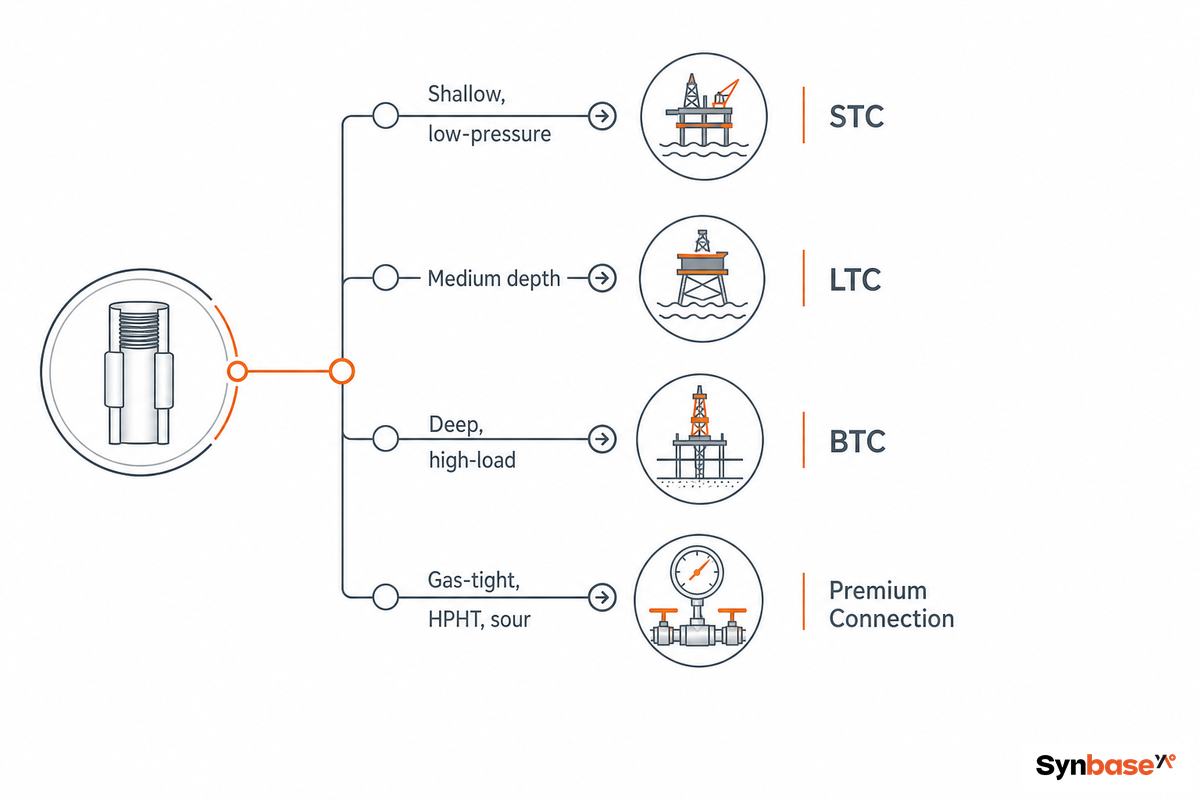
La véritable question de sélection n’est pas de savoir quel filetage paraît le plus résistant sur le papier, mais quel raccordement résistera à la combinaison précise de profondeur, de charge et de fluide que ce puits rencontrera.
- Faible profondeur, basse pression et coût prioritaire ? → Le STC est généralement suffisant ; c’est le moins résistant des trois filetages API.
- Profondeur moyenne, avec une tension supérieure à celle supportée par le STC ? → LTC : même forme de filetage, engagement plus long, encore principalement destiné au service liquide.
- Train profond, charge axiale élevée, service liquide ou modérément sévère ? → BTC, mais confirmez séparément l’étanchéité au gaz (voir ci-dessous) ; le buttress n’assure pas automatiquement l’étanchéité au gaz.
- Exigence d’étanchéité au gaz, HPHT, service acide ou grande profondeur d’eau au-delà d’environ 15 000 psi ? → Passez à un raccordement métallique premium qualifié, avec joint de face indépendant et épaulement de couple.
Cette quatrième voie, à partir d’environ 103 MPa (15 000 psi), est précisément l’endroit où un point technique authentique et documenté est déterminant : les raccordements buttress API standard ne sont pas intrinsèquement étanches au gaz. Des documents techniques d’aciéries citant un brevet américain sur l’assemblage à haute étanchéité au gaz des raccordements buttress API (US 5 212 885, confirmé dans les dossiers de l’USPTO) décrivent le buttress API comme ayant été historiquement développé pour les applications en service liquide ; dans des cas documentés, des manchons BTC phosphatés ont échoué aux essais de pression de gaz. L’étanchéité au gaz d’un raccordement standard provient du produit de filetage et du traitement de surface du manchon, et non du profil buttress lui-même.
Une littérature technique distincte sur l’étanchéité des raccordements API parvient à la même conclusion sous un autre angle : le buttress API convient principalement au service liquide, car il n’offre pas toujours une performance fiable d’étanchéité au gaz. Plus la nuance est élevée et plus le diamètre est petit, plus il est difficile d’assurer l’étanchéité du même raccordement.
recoupé avec la documentation de l’USPTO sur l’étanchéité des raccordements et la littérature technique indépendante
C’est précisément pourquoi les puits HPHT et fortement acides passent à des raccordements premium au lieu de pousser un filetage standard au-delà de sa limite. Les raccordements premium résolvent le problème d’étanchéité grâce à un joint de face métallique et à un épaulement de couple positif, pour un coût supérieur et généralement sous licence du fabricant. Les principales familles rencontrées par les acheteurs sont les suivantes :
- ✔ VAM Top et VAM FJL (Vallourec)
- ✔ Hydril CS et Hydril PH6 / TenarisHydril Wedge et Blue (Tenaris)
- ✔ Seal-Lock (Hunting)
- ✔ Famille JFE Bear, Lion, Tiger et Fox
- ✔ Raccordements sous licence tels que BGT (Baosteel) et TPCQ (TPCO)
Aucun de ces raccordements ne constitue une amélioration directement interchangeable avec un manchon API existant : les raccordements premium exigent leur propre usinage des extrémités de tube et doivent être spécifiés avant la commande du train, et non ajoutés après coup.
Dimensions des manchons, tolérances et règle de substitution de nuance que la plupart des acheteurs ignorent
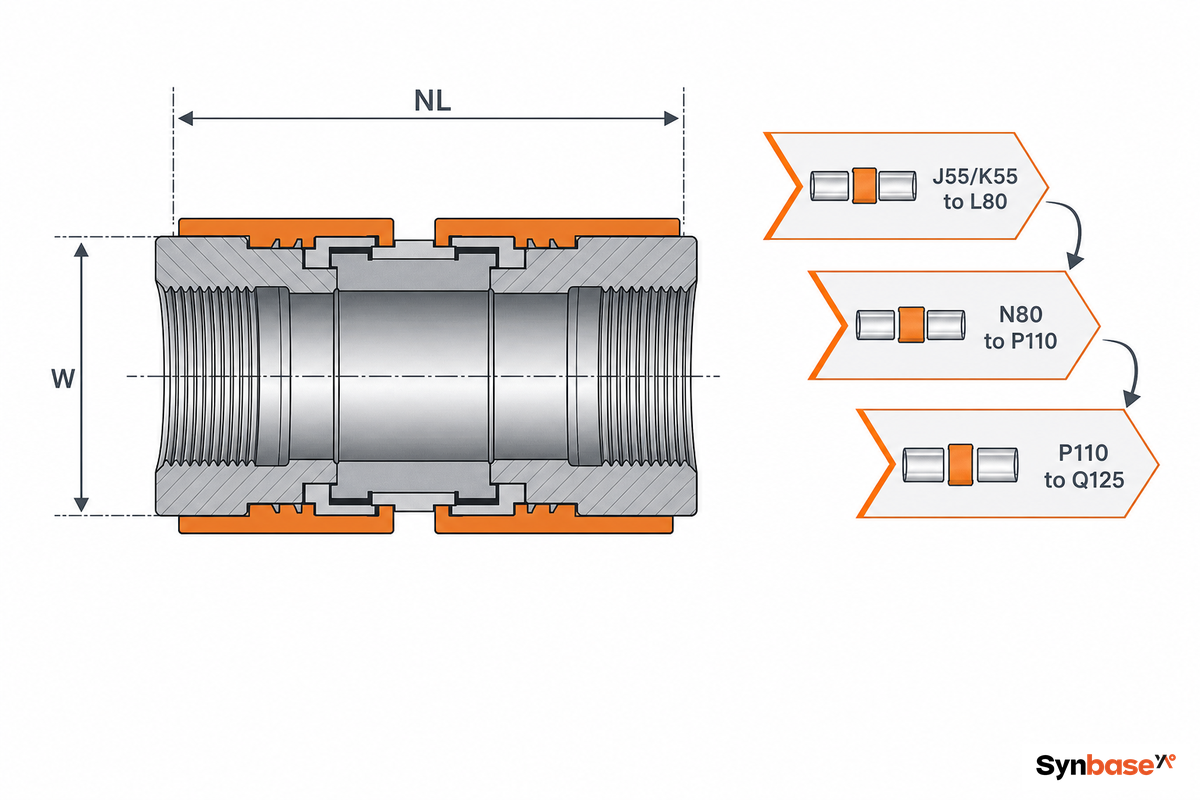
Deux manchons de même dimension nominale ne sont pas interchangeables entre les types de raccordement : le diamètre extérieur (W) et la longueur de vissage (NL) varient également selon la famille de filetages, d’environ 127 mm sur un cuvelage de 4-1/2″ jusqu’à 270 mm et plus sur un cuvelage de 9-5/8″ ; se tromper sur l’une ou l’autre valeur empêche le vissage ou provoque un grippage dans un espace annulaire étroit.
Les dimensions des manchons OCTG sont déterminées par le diamètre extérieur nominal du tube, et non par un tableau de dimensions universel unique ; un fournisseur qui propose un « manchon de 5 pouces » sans préciser STC, LTC ou BTC omet la dimension qui détermine réellement l’ajustement, comme le montre le tableau ci-dessous. Les dimensions des manchons EUE pour tubes et les dimensions des manchons API buttress pour cuvelage suivent la même logique : chaque famille de filetages possède ses propres valeurs de diamètre extérieur et de longueur de vissage dans l’API 5CT, et non un chiffre commun. Lire un schéma de manchon OCTG en parallèle avec le diamètre extérieur réel du tube et le marquage de sa nuance est le moyen le plus rapide de détecter une incompatibilité avant son arrivée sur le plancher de forage.
| Dimension du cuvelage (OD) | STC — W / NL | LTC — W / NL | BTC — W / NL |
|---|---|---|---|
| 4-1/2″ | 5.000 / 6.25 | 5.000 / 7.00 | 5.000 / 8.875 |
| 5″ | 6.500 / 10.18 | 7.750 / 12.56 | 9.125 / 12.99 |
| 7″ | 7.250 / 18.34 | 9.000 / 23.67 | 10.000 / 23.22 |
| 9-5/8″ | 7.750 / 39.51 | 10.500 / 55.77 | 10.625 / 50.99 |
L’API 5CT impose une nuance de manchon supérieure dans plusieurs situations précises concernant la nuance du tube, afin que la résistance du raccordement reste uniforme même si la nuance du corps du tube est inférieure. Le recoupement du texte des clauses de l’API 5CT avec la documentation indépendante des fabricants confirme que la cascade complète s’étend sur trois niveaux de nuance :
| Nuance du tube / filetage | Nuance de manchon requise |
|---|---|
| Cuvelage buttress J55 / K55 (lorsque spécifié) | L80 Type 1 |
| Tubes EUE N80 Type 1 / N80Q (lorsque spécifié) | P110 à jeu spécial |
| Cuvelage buttress P110 (lorsque spécifié) | Q125 |
Un distributeur intermédiaire qui revend fréquemment un stock mélangé passe souvent à côté de ce point ; celui-ci n’apparaît que si quelqu’un compare ligne par ligne le marquage de nuance du manchon avec celui du tube. Un brevet accordé pour un raccordement buttress API modifié destiné aux opérations de forage avec cuvelage (US 7 347 459) illustre l’importance de l’ingénierie qui se cache derrière ce qui ressemble à un simple tableau de dimensions de filetage buttress.
Comment vérifier l’authenticité d’un manchon : marquage, MTR et traçabilité
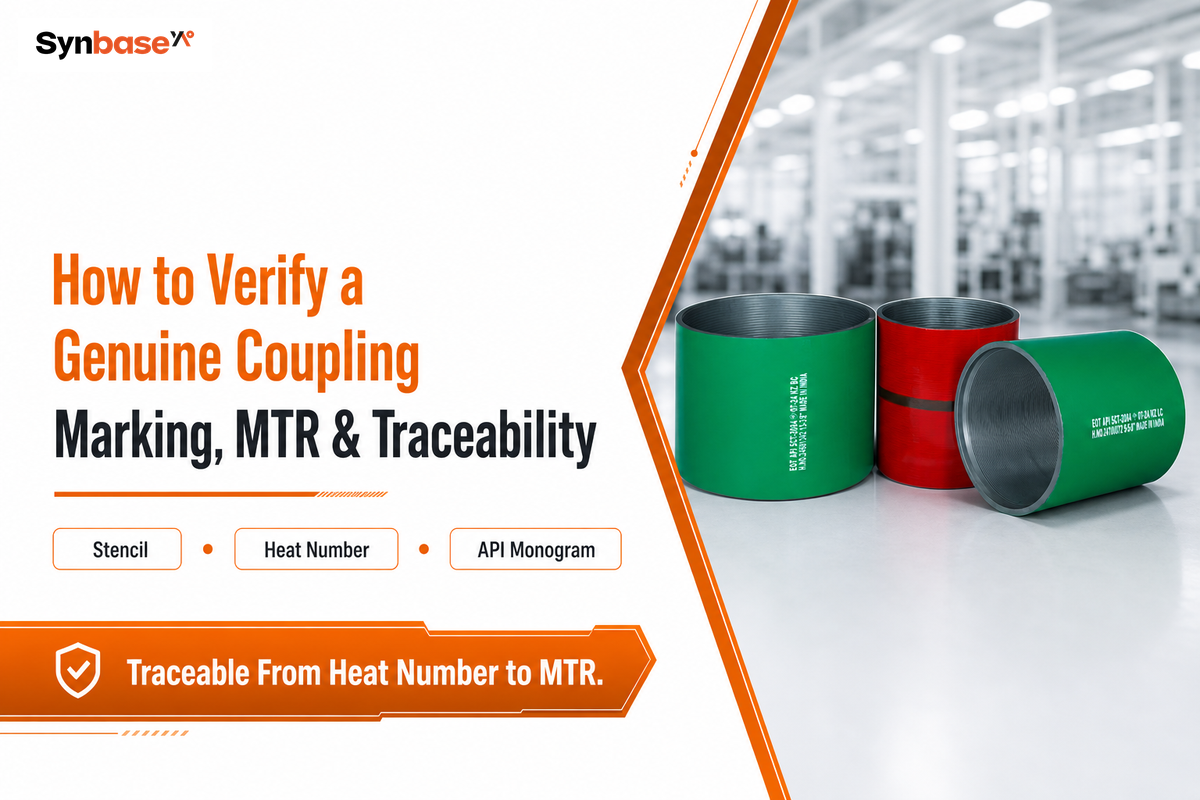
Les produits de manchons ne font pas tous l’objet du même niveau de rigueur dans l’application de cette traçabilité d’une aciérie à l’autre, mais l’absence du marquage requis sur un manchon constitue un motif documenté de rejet selon les pratiques d’inspection standard de l’opérateur ; savoir lire ce marquage est donc le premier véritable filtre anti-contrefaçon disponible au quai de réception.
| Élément de marquage | Ce qu’il indique | Comment vérifier |
|---|---|---|
| Marquage au pochoir | Dimension, poids, nuance, raccordement | Correspond à la ligne du bon de commande |
| Bande de couleur | Nuance identifiable d’un coup d’œil | Comparer avec le nuancier de l’aciérie — confirmer sur le MTR, jamais sur la seule couleur |
| Monogramme API | Fabrication sous licence API | Confirmer la licence actuelle de l’aciérie via l’annuaire du programme Monogram/APIQR de l’API |
| Numéro de coulée | Relie le manchon à sa coulée | Traçable jusqu’au rapport d’essai en usine EN 10204 3.1 (ou 3.2) |
Pouvez-vous fournir un rapport d’essai en usine et prouver la nuance ?
Voir la réponse
Fabricant direct ou distributeur : quel est réellement le coût pour vous ?
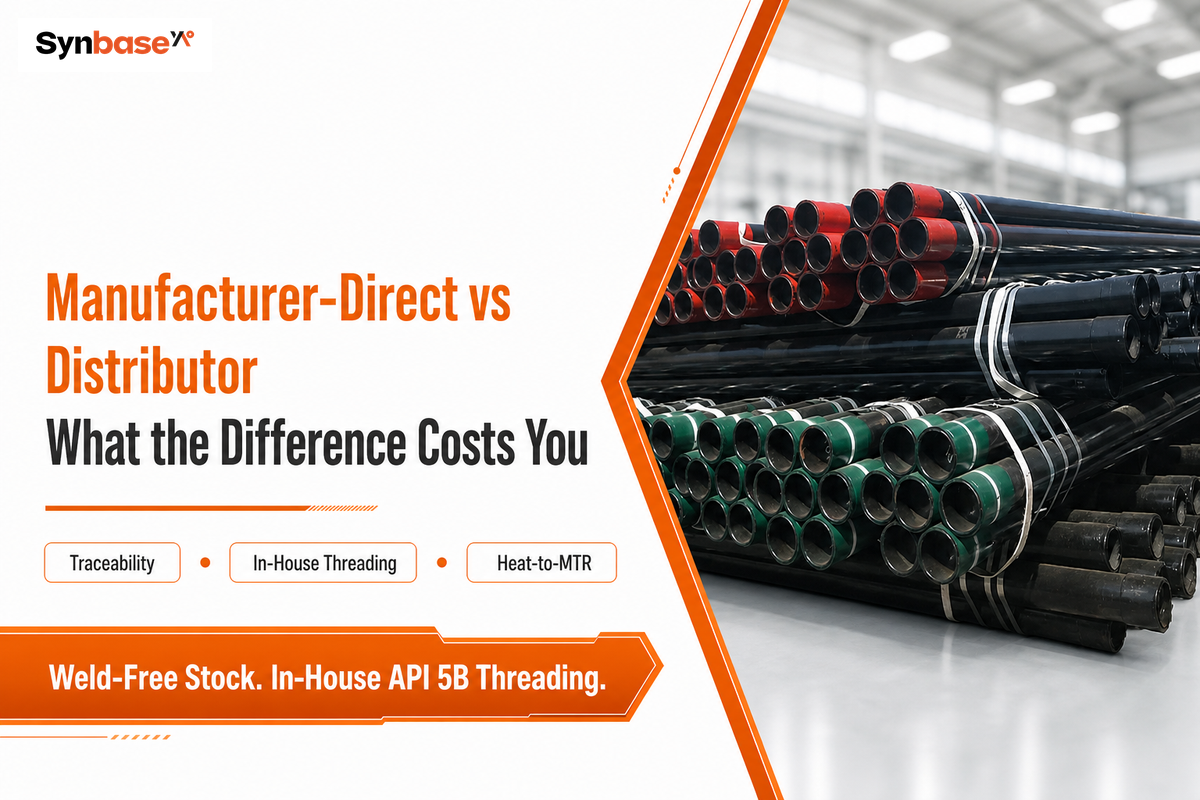
Deux lots de manchons peuvent tous deux porter un marquage API et pourtant différer énormément quant à ce que le vendeur est réellement capable de prouver. Vérifier le fabricant ou le fournisseur de manchons OCTG avant l’émission du bon de commande compte davantage que de comparer ligne par ligne le prix des manchons OCTG ; l’écart apparaît à cinq endroits dès lors que l’on sait où regarder.
| Critère | Fabricant traçable | Risque lié à un distributeur intermédiaire |
|---|---|---|
| Stock de manchons | Sans soudure, à grain affiné, fabriqué en interne | Ébauches d’origines mélangées, aciérie non indiquée |
| Filetage | Découpe et calibrage selon API 5B en interne | Coordonné auprès de plusieurs sous-traitants externes |
| Traçabilité | Numéro de coulée lié au MTR pour chaque lot | Agrégé « en stock », sans lien avec la coulée |
| Inspection | Contrôles non destructifs par lot et contrôle des filetages consignés | « Conforme à l’API » affirmé, aucun document présenté |
| Correspondance de la spécification | Nuance, raccordement et dimensions vérifiés par rapport au bon de commande | Dimension disponible la plus proche prélevée dans le stock |
La base d’approvisionnement elle-même se consolide activement ; le partenariat conclu en 2024 par Hunting et Jindal pour développer l’approvisionnement en produits OCTG premium sur le marché américain illustre le mouvement d’acteurs établis qui cherchent à combler les lacunes de traçabilité et de capacité plutôt qu’à les laisser aux circuits de revente opaques. Cette évolution rend le contrôle selon les cinq critères ci-dessus plus pertinent, et non moins : à mesure que les options d’approvisionnement se multiplient, l’éventail de ce qu’un vendeur peut réellement documenter s’élargit lui aussi.
Le coût réel de cette différence dépend également d’une variable que les acheteurs chiffrent souvent trop tard : l’exposition aux droits d’importation, qui ne constitue pas une pénalité uniforme liée à une seule voie d’approvisionnement. Les réexamens administratifs américains des droits antidumping sur les produits OCTG ont établi des marges de dumping moyennes pondérées pouvant atteindre 26–45 % pour certains producteurs, tandis que des réexamens distincts couvrant d’autres pays d’origine et producteurs ont abouti à des taux nuls ou proches de 0 % pour la même période d’examen ; le taux dépend du producteur et du pays, et non d’un coût fixe de l’importation. C’est précisément pourquoi la comparaison du coût rendu doit être menée dans la même discussion que la nuance et la traçabilité des manchons, et non lors d’une étape d’approvisionnement distincte : un acheteur qui vérifie uniquement le prix unitaire et néglige le statut actuel des droits peut se retrouver dans une situation moins avantageuse que l’option de stock national « plus chère » proposée. Vérifier la situation d’un fabricant dans l’annuaire Monogram API et APIQR constitue une étape parallèle utile ; il s’agit du même registre d’homologation audité que les documents d’un distributeur ne peuvent pas remplacer.
Perspectives du secteur : évolution des normes relatives aux manchons OCTG
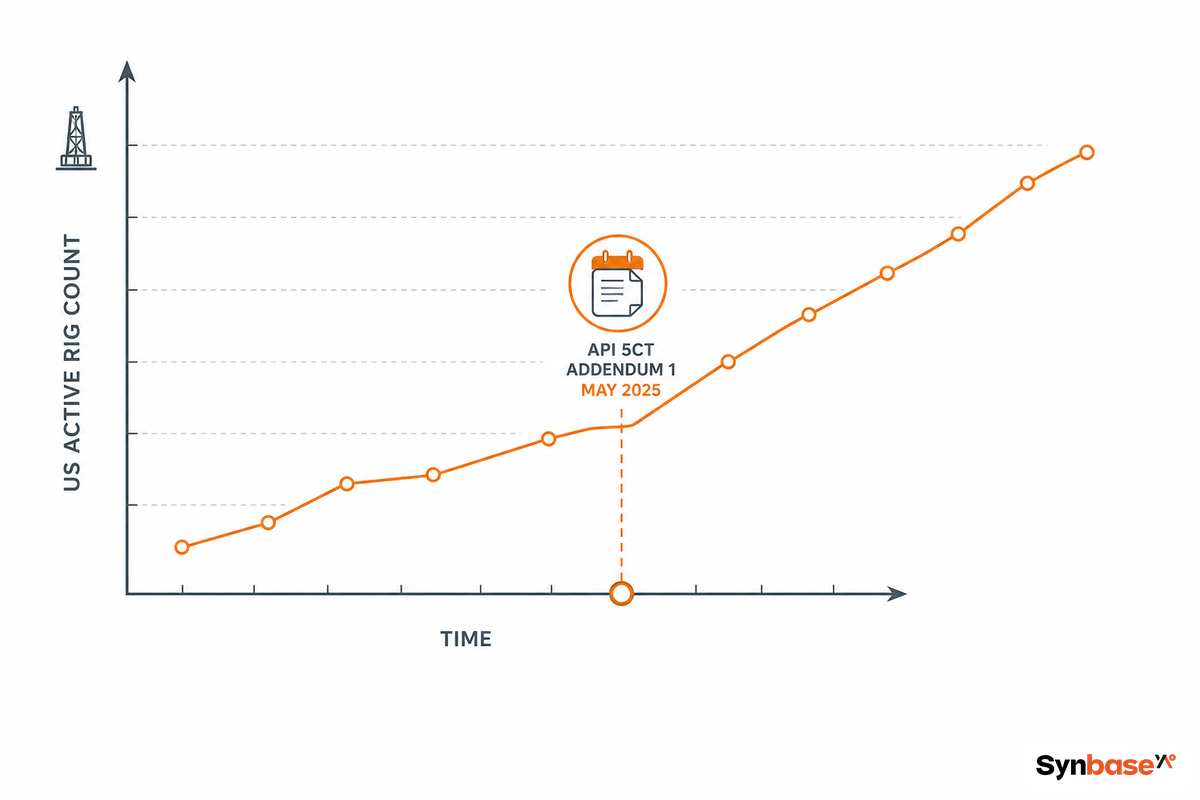
L’évolution la plus concrète à court terme dans ce domaine n’est pas un chiffre de marché, mais une mise à jour normative. L’API a publié un Addendum à la 11e édition de l’API Spec 5CT le 20 mai 2025, renforçant les exigences de fabrication applicables au cuvelage, aux tubes et à leurs manchons en acier, dans le prolongement de la 11e édition de base publiée en décembre 2023.
Ce que cela signifie pour les acheteurs
La plupart des contenus des fournisseurs citent encore uniquement la « 11e édition » sans mentionner l’Addendum, une lacune qui crée un risque réel pour les acheteurs supposant que la conformité à l’API 5CT n’a pas changé depuis mai 2025. En pratique, un rapport d’essai en usine datant de plus de 1 an est entièrement antérieur à l’Addendum, et le considérer comme actuel est une erreur facile puisque la formulation du certificat ne change pas visiblement. La solution consiste à demander à votre fournisseur si son procédé a intégré l’Addendum 1, et pas seulement l’édition de base.
Le nombre d’appareils de forage actifs aux États-Unis s’élevait à 581 au 10 juillet 2026, soit 44 appareils de plus sur un an, selon le suivi en direct de Baker Hughes ; pourtant, l’intérêt de recherche pour la plupart des termes génériques liés aux manchons OCTG s’est en réalité tassé sur la même période. Ce décalage est en lui-même instructif : pour une catégorie de produits établie et bien connue, les achats passent de plus en plus par des relations directes avec les aciéries et par des procédures de demande de devis, plutôt que par une recherche ouverte sur le Web, ce qui correspond exactement au comportement des acheteurs auquel ce guide est destiné.
Sur le plan technique, le forage horizontal à longue portée suscite un intérêt croissant pour des raccordements dont le diamètre extérieur du corps élargi est inférieur à celui d’un manchon traditionnel, ce qui réduit les frottements lors de la descente dans les puits étroits à grand déplacement ; cette tendance mérite d’être suivie si votre programme comprend de longues sections horizontales. À plus long terme, l’essor des projets de stockage de CO₂ et de stockage souterrain de gaz commence à soulever des questions distinctes d’intégrité des puits pour la conception du cuvelage et des manchons, mais il s’agit encore d’un sujet émergent et connexe, plutôt que de la question centrale des achats de manchons OCTG aujourd’hui. Le même organisme fédéral américain qui publie la méthodologie de conception du cuvelage est l’autorité naturelle à suivre à mesure que mûrissent les règles d’intégrité des puits de stockage de CO₂, puisque la conception du cuvelage et des manchons relève directement de son champ d’évaluation technique existant.
FAQ sur les manchons OCTG
Q : À quoi sert un manchon API ?
Voir la réponse
Q : Le filetage buttress est-il identique à un raccordement premium ?
Voir la réponse
Q : Qu’est-ce qu’un manchon à jeu spécial ?
Voir la réponse
Q : Quelle est la différence entre un manchon de circulation et un manchon OCTG ?
Voir la réponse
Q : Comment le prix des manchons OCTG est-il généralement établi ?
Voir la réponse
Q : Un manchon usagé ou reconditionné peut-il être réinstallé ?
Voir la réponse
Q : Qu’est-ce qu’une exigence de manchon à nuance de substitution ?
Voir la réponse
Pourquoi nous rédigeons ce guide
Synbase Steel fabrique le cuvelage, les tubes et les manchons API 5CT au sein de la base de production de tuyauterie d’E-CHENG STEEL GROUP ; nous sommes donc directement confrontés à la confusion entre marquages de nuance et aux oublis de nuances de substitution dans les demandes de devis et les rapports d’essai en usine que nous recevons. Ce guide s’appuie sur le texte des clauses API 5CT/5B, sur des sources gouvernementales et évaluées par les pairs, ainsi que sur notre propre procédé de fabrication, et ne constitue pas seulement un résumé de notre gamme de produits.
Références et sources
- Additif à la 11e édition de l’API 5CT, cuvelage et tubesAmerican Petroleum Institute
- Spécification API 5CT, 11e éditionAmerican Petroleum Institute
- Documents du programme Monogramme API et APIQRAmerican Petroleum Institute
- Modèle de conception de la colonne de cuvelageBureau of Safety and Environmental Enforcement, U.S. Department of the Interior
- Décision CROSS H306406U.S. Customs and Border Protection
- Analyse de défaillance de tubes P110 réparésNational Institutes of Health, PubMed Central
- Brevet américain 5,212,885, Étanchéité élevée aux gaz lors de l’assemblage des raccordements buttress APIUnited States Patent and Trademark Office
- Brevet américain 8 882 157 B2, Raccordement de produits tubulaires pour champs pétrolifèresUnited States Patent and Trademark Office
- Nombre d’appareils de forage en Amérique du NordBaker Hughes
Articles connexes
- Guide des tiges de forage lourdessélection des HWDP standard, hélicoïdales et intégrales
- Tube de conduite API 5L : guide complettableau de choix de nuance et traçabilité de l’aciérie pour les tubes de conduite
- Tube soudé en spirale (SSAW) : guide d’achat complet
- Guide des tubes LSAWprocédé et normes applicables aux tubes soudés de grand diamètre
- Joints pup API 5CTjoints pup pour tubes et cuvelage, J55–P110