Raccords à rechargement soudé, coudes, tés, brides et réductions plaqués en alliage résistant à la corrosion
Les raccords à rechargement soudé placent l’alliage résistant à la corrosion là où elle se produit réellement — dans l’alésage en contact avec le fluide — sur un corps en acier au carbone qui supporte la pression. Nous fabriquons en tant qu’aciérie, pas comme simple stockiste. Chaque raccord expédié est couvert par le chiffre que nos concurrents ne déclarent pas : la dilution de fer garantie par couche.
Le terme raccord à rechargement soudé désigne un coude, un té, une réduction, un bouchon ou une bride en acier au carbone ou faiblement allié dont l’alésage intérieur est revêtu par fusion d’un alliage résistant à la corrosion (CRA), tel que l’Inconel 625, l’Incoloy 825 ou le 316L. Le CRA assure la résistance à la corrosion, tandis que le corps en acier supporte les charges mécaniques. Comme le rechargement est lié métallurgiquement, il reste intégralement en place : il ne peut ni se décoller ni s’effondrer dans l’alésage comme une chemise libre.
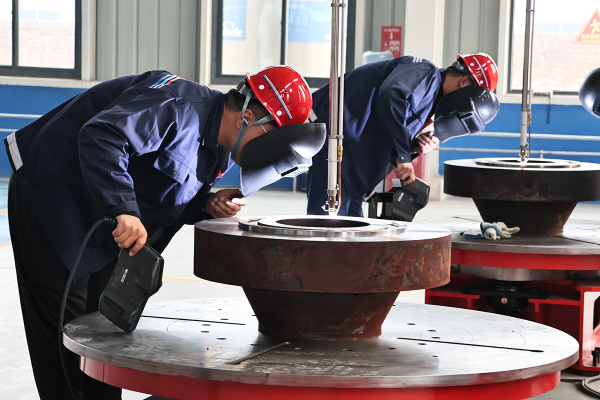
- DN15–DN1200 Gamme de raccords ½”–48″ (ASME B16.9 / B16.5)
- Fe ≤ 5 % Dilution du rechargement garantie par couche, vérifiée par EDX
- 3–5 mm Épaisseur du rechargement, minimum deux passes
- 625 / 825 / 316L Rechargements CRA + Hastelloy C276, duplex
- NACE MR0175 Dureté qualifiée pour service acide, HRC ≤ 22
- EN 10204 3.1 Certificat d’essai en usine + traçabilité de coulée + TPI avec témoin
Le problème de corrosion auquel les raccords en acier au carbone ne résistent pas, et comment le rechargement soudé CRA le résout
Le gaz acide, le CO₂ et les fluides de production contenant des chlorures attaquent les raccords de tuyauterie en acier au carbone ordinaire de l’intérieur vers l’extérieur. Une canalisation de pétrole et de gaz perd souvent un raccord bien avant de perdre un tronçon de tube. Un alliage massif résistant à la corrosion règle le problème chimique, mais il rend le projet non compétitif dès que l’on atteint DN300 et la classe 900.
[ CAPACITÉ ]Les performances du CRA au coût de l’acier au carbone
C’est précisément dans cet écart que se situent les raccords à rechargement soudé. Seul l’alésage en contact avec le fluide reçoit le CRA ; le corps en acier au carbone conserve donc sa résistance et sa pression nominale. Comme la liaison entre l’acier (ASTM A234 WPB, A420 WPL6 ou pièces forgées A105/A350) et l’alliage est métallurgique — fondue, et non fixée — un rechargement bien réalisé se comporte comme une paroi pleine.
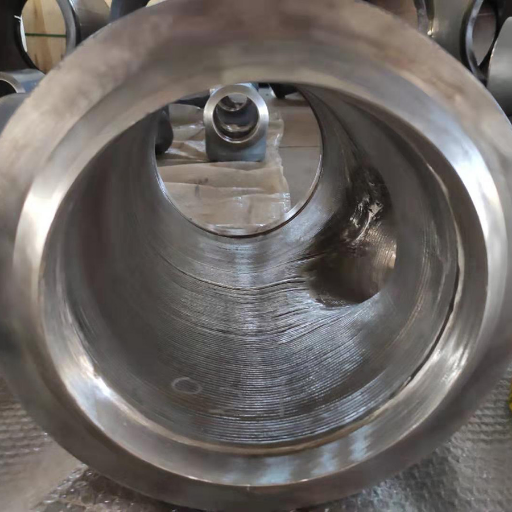
Rechargement, plaquage et chemisage : une distinction souvent confondue par les acheteurs
- Rechargement soudé CRA soudé par fusion sur le composant, couche après couche. Liaison métallurgique, peu ou pas de jeu, réparable — idéal pour les coudes et les formes complexes.
- Plaquage métallurgique CRA lié par laminage ou explosion à une tôle ou un tube, puis mis en forme. La liaison reste métallurgique, mais l’application est difficile sur l’extrados d’un coude ou l’entre-croisement d’un té.
- Chemisage mécanique Manchon CRA inséré dans un tube hôte en acier au carbone. Aucune liaison métallurgique ; procédé plus rapide, parfois remplaçable sur site, mais risque de plis ou d’effondrement dans les coudes courts.
Le procédé de rechargement soudé dépose le métal d’apport sur le matériau de base par fusion, cordon après cordon. Un plaquage par laminage ou explosion, en revanche, presse deux métaux ensemble sous l’effet de la chaleur ou d’un choc. Ces trois procédés sont des formes de plaquage, mais seul le rechargement soudé construit la couche par soudage — ainsi, sur un raccord soumis à la corrosion et à l’usure, cette couche fondue assure une protection durable contre la corrosion.
Choisir en connaissance de cause : quand le rechargement est la bonne solution
Nous réalisons le rechargement soudé CRA en interne depuis des années, et nous vous dirons aussi lorsqu’il s’agit d’une mauvaise solution. Pour les raccords exposés aux chlorures ou au gaz acide, c’est généralement le bon choix : les chemises mécaniques peuvent se fissurer ou se plisser sous la déformation d’environ ~15 % du ré-enroulement, tandis que notre dépôt est mesuré sur le positionneur au lieu d’être acheté sur catalogue.
Gamme de raccords à rechargement soudé Synbase : coudes, tés, réductions, bouchons et brides
Les raccords plaqués par rechargement soudé Synbase comprennent tous les raccords à souder bout à bout et les raccords à brides, pas uniquement les brides. Le tube plaqué sort de la même ligne ; un spool et tous ses raccords peuvent donc recevoir la même spécification de rechargement d’une extrémité à l’autre. Le raccord de base, acheté selon la nuance ASTM appropriée, est ensuite plaqué sur l’alésage conformément aux normes dimensionnelles B16.9 (raccords) ou B16.5 / B16.47 (brides), puis le rechargement est usiné jusqu’à la dimension finale de l’alésage.
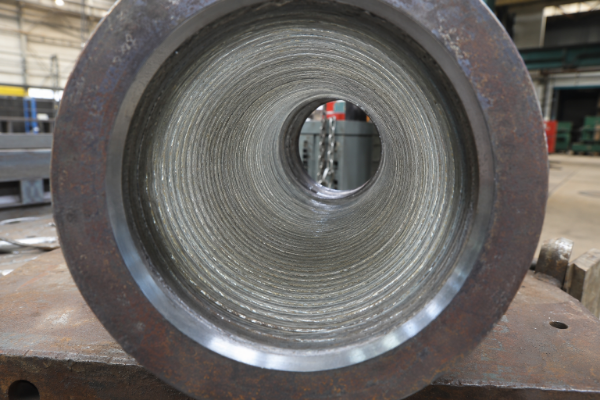
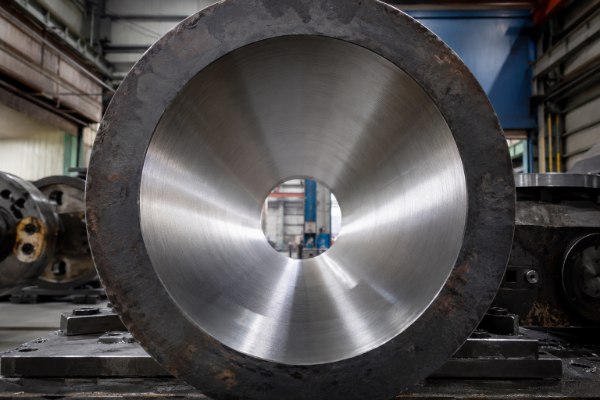
Gamme de raccords à rechargement soudé Synbase — nuance de base et norme par type
| Type de raccord | Plage de dimensions | Nuance de base | Norme dimensionnelle |
|---|---|---|---|
| Coudes 45° / 90° / 180° (LR/SR) | DN15–DN1200 | A234 WPB/WPC, A420 WPL6 | ASME B16.9 |
| Tés égaux et réduits, croix | DN15–DN900 | A234 WPB, A420 WPL6 | ASME B16.9 |
| Réductions concentriques et excentriques | DN20–DN900 | A234 WPB/WPC | ASME B16.9 |
| Bouchons et bouts à souder | DN15–DN600 | A234 WPB | ASME B16.9 |
| Brides à collet à souder / à emboîter / pleines (RF/RTJ) | DN15–DN1200, classe 150–2500 | A105, A350 LF2 | ASME B16.5 / B16.47 |
Atlas de couverture des zones critiques de rechargement
Recharger un raccord n’est pas la même opération que recharger un tube : la géométrie détermine où se cachent la dilution et les zones minces. L’intrados d’un coude, l’entre-croisement d’un té et le cône d’une réduction sont les endroits les plus difficiles à souder. C’est là que l’angle change, que la chaleur s’accumule et qu’une intervention manuelle trop rapide laisse un rechargement trop mince ou trop dilué.
Zones critiques de chaque raccord, difficultés et moyens de contrôle
| Raccord | Zone critique | Risque de défaillance | Contrôle Synbase |
|---|---|---|---|
| Coude 90° | Intrados (rayon intérieur) | Encombrement de la torche → forte chaleur → captation de Fe | Positionneur indexé ; cartographie du recouvrement des cordons sur l’intrados |
| Coude 90° | Extrados (rayon extérieur) | Cordon étiré → rechargement mince | Épaisseur minimale effective vérifiée après usinage |
| Té égal | Entre-croisement / selle | Courbure composée → fusion incomplète | Manipulation multiaxiale ; UT + PMI sur l’entre-croisement |
| Réduction | Transition conique | Variation de diamètre → dilution irrégulière | Procédé à transfert contrôlé, nombre de couches constant |
| Bride WN | Face d’étanchéité + rayon d’alésage | Amorçage de corrosion à l’interface face/rechargement | Rechargement pleine face sur les petits alésages ; G48 sur la face |
Le rechargement résistera-t-il en service, ou se décollera-t-il, se fissurera-t-il ou s’écaillera-t-il de la base ? Le contrôle UT à faisceau droit que nous réalisons sur chaque raccord après soudage le confirme.
Conseil à l’acheteur : spécifiez la zone, pas seulement la paroi
Le soudage en descente sur des alliages de nickel et une surface courbe a toujours été un défi de rechargement ; au lieu de souder à main levée, Synbase indexe donc chaque té et chaque coude sur un positionneur. Demandez à votre fournisseur de confirmer l’épaisseur minimale de rechargement sans dilution pour l’intrados et l’entre-croisement, et pas seulement l’épaisseur moyenne de paroi, afin de savoir où la défaillance se produirait.
Obtenir une recommandation d’alliage et de couverture pour la géométrie de votre raccord →Alliages de rechargement : Inconel 625, Incoloy 825, 316L, duplex et Hastelloy C276
La sélection du rechargement dépend du service. Un mauvais choix est soit surspécifié et coûteux, soit trop mince et sujet à la piqûration. Nous vous orientons vers l’alliage le moins coûteux dont l’indice d’équivalent de résistance à la piqûration (PREN) reste adapté à vos teneurs en chlorures, CO₂ et H₂S à la pression de service.
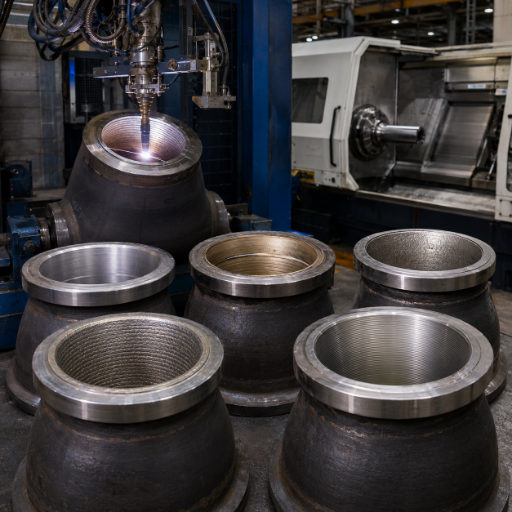
Une seule aciérie, cinq rechargements qualifiés
Contrairement à un atelier équipé autour d’un seul consommable, Synbase maintient les cinq rechargements qualifiés selon la WPS et les usine en interne. Une erreur fréquente consiste à supposer que tout fournisseur de « CRA plaqué » peut mettre en œuvre 625, 825 et C276 avec la même composition chimique certifiée.
Chaque rechargement est soudé à partir de métaux d’apport en nickel ou inoxydables sur une base dissemblable en acier au carbone et, comme le 316L est austénitique, la couche protectrice qu’il forme résiste aux fluides corrosifs qui provoqueraient des piqûres dans l’acier ordinaire — avec une option résistante à l’usure lorsque l’abrasion accompagne la corrosion.
Pourquoi le 625 est le matériau de référence en eaux profondes
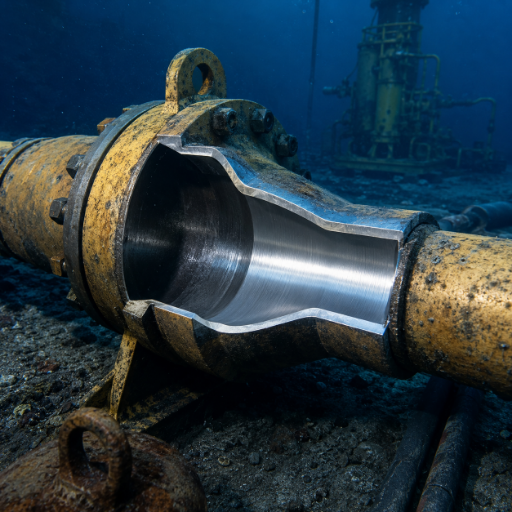
En service acide ou en eaux profondes, le molybdène et le niobium de l’alliage 625 conservent leur résistance à la corrosion même lorsque la captation de fer de l’acier commence à diluer la surface. Si ce transfert de fer est poussé trop loin, le PREN tombe dans la plage du 825. C’est précisément pourquoi le contrôle de la dilution du fer dans la section suivante détermine les performances réelles d’un rechargement 625.
Réalité de la classe du métal d’apport : le consommable fixe la limite supérieure
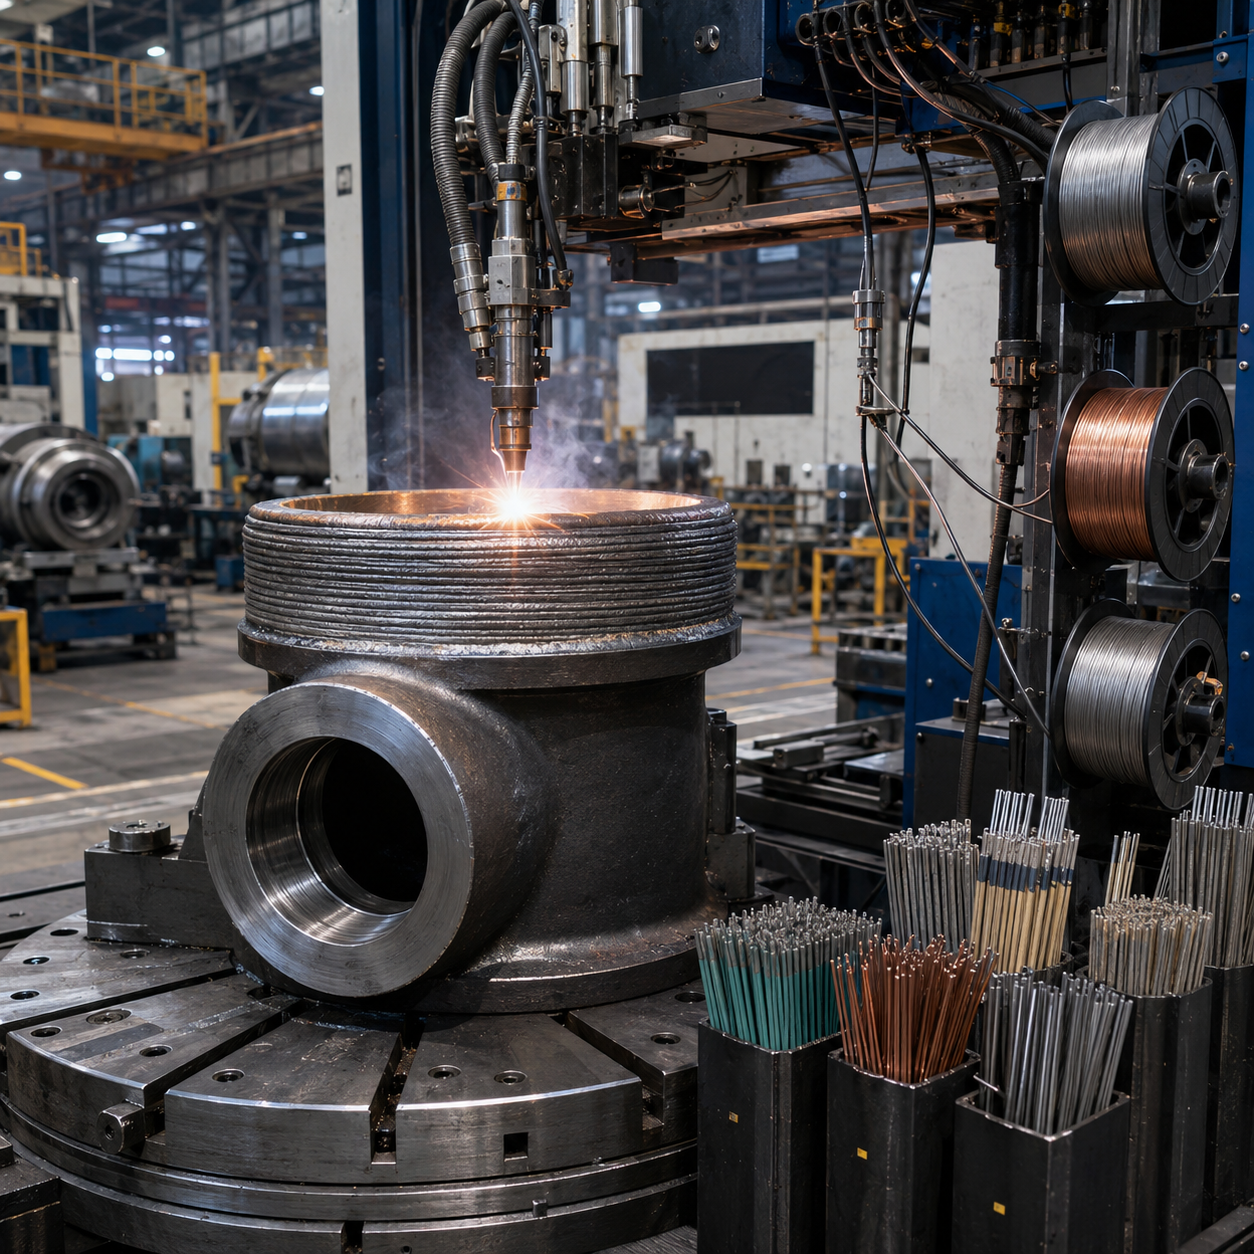
Examinez les éléments bruts qui composent votre consommable. Le fil plein 625 plafonne le fer à 5 % et fixe une teneur minimale en nickel de 58 %. Même sous forme d’électrode enrobée, le fer maximal passe à 7 %, tandis que le pourcentage de nickel descend à 55 %. L’analyse chimique attendue est donc modifiée dès la sélection du consommable.
C’est là que le fait d’être une aciérie change tout. Synbase détient des WPS certifiées pour les cinq alliages, mis en œuvre sur une ligne commune d’usinage et de soudage. Vous choisissez selon les besoins de l’application, et non selon le consommable que votre fournisseur privilégie.
Carte de compatibilité alliage-service
Sélection de l’alliage de rechargement selon la sévérité du service (PREN par %Cr + 3,3×%Mo + 16×%N)
| Alliage de rechargement | UNS | Métal d’apport AWS | PREN relatif | Service le mieux adapté |
|---|---|---|---|---|
| 316L | S31603 | ER316L * | ~24 | CO₂ modéré, faible teneur en chlorures, utilités de raffinerie |
| Duplex 2205 | S31803 | ER2209 | ~35 | Chlorures modérés, environnement proche de l’eau de mer |
| Incoloy 825 | N08825 | ERNiFeCr-1 | ~32 | Acides phosphorique/sulfurique, service acide modéré |
| Inconel 625 | N06625 | ERNiCrMo-3 | ~50 | Gaz acide, forte teneur en chlorures, sous-marin — le matériau de référence |
| Hastelloy C276 | N10276 | ERNiCrMo-4 | ~70 | Acides réducteurs sévères, service acide extrême |
*La classification du métal d’apport 316L est fixée une fois la WPS du projet confirmée. Les chiffres correspondent aux plages nominales d’alliage et aux valeurs PREN, uniquement pour guider la sélection.
Référence : mécanisme de piqûration dû à la dilution du Fe, brevet EP0195634B1
Contrôle garanti de la dilution du Fe : le critère d’acceptation que personne d’autre ne publie
Tous les fournisseurs de rechargement parlent de « faible dilution ». Presque aucun n’inscrit un chiffre contractuel. La dilution du fer — la quantité de base en acier au carbone qui fond dans la couche CRA — est la variable unique qui détermine si un rechargement 625 résiste réellement à la corrosion ; nous la traitons comme une valeur d’acceptation contractuelle, et non comme un adjectif marketing.
Une seule passe de rechargement suffit-elle ? Non. Une passe unique d’E-NiCrMo-3 sur acier au carbone mesure environ 23 % de fer, bien au-dessus de la spécification d’acceptation ≤5 %. Des données d’essais indépendantes montrent que deux passes peuvent encore atteindre ~12 % de Fe dans le pire des cas, et que trois passes sont parfois nécessaires pour atteindre 3 % ou moins. Le nombre de passes et le recouvrement des cordons, et non l’épaisseur nominale, régissent la dilution.
Fenêtre d’acceptation de la dilution du Fe
Dilution du fer selon le nombre de passes — données mesurées par rapport à la fenêtre d’acceptation que nous garantissons
| Constitution | Fe de surface typique | Verdict par rapport à la spécification ≤5 % | Classe de source |
|---|---|---|---|
| Passe unique (1 couche) | ~21–23 % Fe | Échec — rechargement compromis | Évalué par les pairs (L2) |
| Deux passes (couche 1 / couche 2) | ~12% / 1.5–2% | La couche 2 passe ; la couche 1 est diluée par conception | Praticien (L3-α) |
| Deux à trois passes, transfert contrôlé | ≤ 5 % à 2,5 mm de profondeur | Fenêtre d’acceptation Synbase | Pratique brevetée + EDX |
| Trois passes | ~2,9–3,4 % Fe | Marge pour le service acide le plus sévère | Évalué par les pairs (L2) |
Notre construction standard est un rechargement d’au moins deux passes, de 3-5 mm au total, usiné de sorte qu’il reste au moins 1,5-2,5 mm d’alliage non dilué à l’alésage fini — la même enveloppe que celle décrite dans les brevets industriels délivrés (par ex. EP4214397B1) pour le plaquage CRA à faible dilution. Nous vérifions la composition chimique par identification positive du matériau (PMI) et indiquons la teneur en fer mesurée par EDX à la profondeur d’inspection, et non à partir d’une unique mesure de surface optimiste.
Voici l’élément que le reste du marché omet, et il joue en faveur de l’acheteur : la règle des 5 % de fer est une spécification d’approvisionnement prudente, pas un seuil métallurgique brutal. Les essais évalués par les pairs situent le début réel de la piqûration à environ 19 % de fer selon ASTM G48 méthode A, avec une rupture de comportement corrosif seulement au-dessus d’environ ~36 % de fer. Certifier une surface à moins de 5 % signifie franchir largement la limite d’audit, avec une grande marge de sécurité — et non la dépasser de justesse.
« Nous imposons un minimum de deux passes sur le 625, car la première couche est diluée par la physique, et non par le savoir-faire : elle capte du fer de la base, quelle que soit la compétence du soudeur. La barrière anticorrosion du client est constituée par les deuxième et troisième couches ; c’est donc ce que nous mesurons et certifions. »
Certifié par couche, pas par brochure
La dilution est le principal point critique de tout rechargement : trop de fer et l’alliage est compromis. C’est le chiffre que Synbase certifie par couche plutôt que dans une brochure, en indiquant le fer mesuré par EDX en profondeur sur chaque raccord, avec traçabilité jusqu’à la coulée. C’est ce qui distingue un certificat apparemment correct d’un raccord qui résiste dans le puits.
Comment nous prouvons la teneur en Fe, sur chaque raccord
- PMI sur la surface du rechargement fini ; teneur en fer EDX indiquée à 2,5 mm de profondeur.
- Essai de corrosion intergranulaire selon ASTM G28, acceptation 36 mpy (0,914 mm/yr) pour UNS N06625.
- Piqûration validée selon ASTM G48 méthode A sur des éprouvettes représentatives.
- Épaisseur du rechargement vérifiée par contrôle ultrasonore selon ASTM A578.
Rechargement soudé contre CRA massif, plaquage métallurgique et chemisage : coût et durée de service
Le plaquage n’est pas toujours le meilleur choix technico-économique — le dire renforce la confiance davantage que de prétendre le contraire. La position honnête est la suivante : le rechargement soudé gagne par la fiabilité de sa liaison et sa capacité à traiter les géométries complexes, perd face au chemisage sur le délai d’approvisionnement et ne cède au CRA massif que pour les très petites dimensions. Contrairement à un vendeur qui ne propose qu’une voie, Synbase vous dira quand une chemise libre ou une pièce forgée massive est la solution la moins coûteuse pour votre conduite.
Courbe de croisement rechargement-plaquage-chemisage
Comparaison des procédés pour les raccords CRA (relative, et non absolue — voir la note de coût ci-dessous)
| Facteur | Rechargement soudé | CRA massif | Plaquage métallurgique | Chemisage mécanique |
|---|---|---|---|---|
| Type de liaison | Métallurgique (fusionnée) | Homogène | Métallurgique | Mécanique (jeu possible) |
| Facteur de coût matière | CRA uniquement sur l’alésage | CRA sur toute la paroi | Couche CRA + liaison | Manchon CRA uniquement |
| Géométrie complexe (coude/té) | Élevée | Élevée | Limitée | Risque de pli/effondrement |
| Réparable sur site | Oui | Oui | Difficile | Manchon remplaçable |
| Délai d’approvisionnement typique | Fabrication à la commande | Fabrication à la commande | Plus long | Souvent le plus court |
| Meilleur choix économique | DN300+, acide/sous-marin | Petit alésage, service sévère | Longues lignes droites | Remplaçable, service moins exigeant |
Une mince barrière CRA sur un corps en acier au carbone — les performances du CRA sans payer une paroi en alliage massif
L’intérêt économique du rechargement augmente avec le diamètre et l’épaisseur de paroi : plus la paroi est épaisse, plus le plaquage de l’alésage seulement évite le coût d’un alliage massif. Pour un service sévère, un rechargement CRA d’environ ~3 mm sur une paroi épaisse en acier au carbone constitue une règle empirique reconnue depuis longtemps.
Position qualitative du coût total de possession. Les économies exactes dépendent de la dimension, de la classe et de l’alliage — demandez une analyse des coûts spécifique à votre projet.
[ Aucun ratio de coût universel publié n’existe ; nous n’en citons aucun. ]
Le rechargement démontre clairement sa valeur sur le coût total du cycle de vie, et non sur le prix affiché. Une décision CRA bon marché au stade des achats n’est souvent pas la moins coûteuse sur la durée d’exploitation, une fois l’inspection, la surépaisseur anticorrosion et le remplacement pris en compte — c’est pourquoi le calcul en cycle de vie, et non le prix unitaire, doit guider le choix du procédé.
Référence : pratique du rechargement soudé CRA à faible dilution, brevet EP4214397B1
Service acide et conformité : NACE MR0175 / ISO 15156, ASME IX, API 5LD et critères d’acceptation CND
L’aspect est convaincant — mais est-il réel ? C’est exactement ce que demandent les acheteurs EPC et NOC internationaux, et la réponse ne repose pas sur un débat, mais sur une traçabilité documentaire vérifiable. Tout inspecteur tiers crédible doit pouvoir la recouper selon quatre piliers — conformité, authenticité, cohérence et traçabilité — la même base sur laquelle est jugée une aciérie européenne.
Le risque, et non la capacité, se répond par des documents
Soyons francs : les réserves envers une aciérie chinoise concernent le risque, et non la capacité ; la réponse est documentaire. Un certificat qui échoue à un audit coûte plus cher qu’un certificat livré une semaine plus tard. Synbase accompagne donc chaque rechargement d’un système qualité ISO 9001 et de dossiers EN 10204 3.1 traçables jusqu’à la coulée, contrôlés par l’inspecteur du client.
| Exigence | Norme / acceptation | Mode de vérification |
|---|---|---|
| Dureté en service acide (surface du rechargement) | NACE MR0175 / ISO 15156, HRC ≤ 22 (≤ 345 HV10) | Vickers ASTM E92, ≥5 empreintes/couche sur toute la ZAT |
| Composition du rechargement / dilution du fer | Acceptation Fe ≤ 5 % (spécification du projet) | PMI + EDX à 2,5 mm de profondeur |
| Corrosion intergranulaire | ASTM G28 ≤ 36 mpy (0,914 mm/yr) | Essai sur éprouvette, UNS N06625 |
| Piqûration | ASTM G48 méthode A | Éprouvette représentative |
| Qualification du mode opératoire | ASME BPVC section IX, macroattaque QW-214 | WPS/PQR par alliage ; soudeur selon QW-381 |
| Épaisseur / fusion du rechargement | UT selon ASTM A578 | Faisceau droit, contrôle du décollement |
| Dimensions / base du raccord | ASME B16.9 / B16.5 ; API 5LD ; ISO 77906 | MTC dimensionnel + matériau de base (A234/A105) |
Le dossier de traçabilité fourni avec chaque commande
Selon notre lecture, la dernière édition de l’ASME IX autorise un essai de pliage à la place de la composition chimique de surface pour qualifier les rechargements. C’est conforme au code, mais un essai de pliage ne prouve pas la résistance à la corrosion nécessaire en service de gaz acide — nous certifions donc également la composition chimique.
Guide d’approvisionnement : dimensions, classes de pression, délai, MOQ et documentation
Les raccords à rechargement sont fabriqués sur commande ; il n’existe donc pas de délai standard et nous ne prétendons pas le contraire. Notre engagement porte sur la rigueur du procédé, qui rend tout devis précis et réalisable pour un périmètre d’approvisionnement défini.
Conseil à l’acheteur : informations à inclure dans votre RFQ
Transmettez les conditions de service (pression partielle de H₂S / CO₂, ppm de chlorures, température), la liste des raccords avec leurs dimensions et classes, ainsi que la norme dimensionnelle. À partir de ces éléments, nous vous communiquerons la recommandation d’alliage, le nombre de passes, l’épaisseur du dépôt et le périmètre documentaire, ainsi qu’un délai d’approvisionnement calculé selon votre quantité réelle.
[Les tranches de délai d’approvisionnement et la quantité minimale de commande sont chiffrées par projet.]Lancez une demande de devis avec votre liste de raccords et vos données de service →
Cadre des facteurs de prix : ce qui fait varier votre devis
-
01Alliage de dépôt / nombre de passes 625 contre 825 contre 316L, en deux passes contre trois passes pour un service acide sévère, fait varier les heures de dépôt par pièce.
-
02Type et dimensions du raccord Les raccords de plus grandes dimensions, par exemple la zone de raccordement d’un té DN600 contre un coude DN100, nécessitent davantage d’heures de dépôt.
-
03Classe de pression et nuance de base De la classe 150 à 2500 ; A420 WPL6 pour basse température contre A234 WPB standard.
-
04Périmètre des dossiers Ajout d’un témoin de l’inspection par l’organisme désigné (TPI) pour vérifier les travaux à des points d’arrêt spécifiques, exiger des essais supplémentaires ou inclure un dossier WPS/PQR complet.
-
05Surépaisseur d’usinage 10-15 mm est courant (sur l’alésage) afin que le raccord puisse être usiné aux dimensions finales tout en conservant une bonne couverture avec l’alliage de dépôt pur.
Applications et expérience projet
Dans toute l’industrie du pétrole et du gaz, ainsi que dans des applications d’énergies renouvelables telles que la géothermie, les raccords à rechargement soudé présentent la même composition d’alliage et les mêmes critères d’acceptation, quel que soit le service.
Quand les raccords à rechargement soudé sont la solution
Ils constituent la solution lorsque l’acier standard se corrode et que l’alliage massif est trop coûteux : collecte et traitement de gaz acides, conduites sous-marines, lignes de procédé des usines pétrochimiques et raffineries, et boucles géothermiques. Chacun met en présence une chimie agressive et un corps conçu pour la pression.
Application : collecte de gaz acides
Les raccords de tête de puits et de collecteur en service non acide et acide utilisent l’alliage 625, avec un strict respect des exigences de dureté de NACE MR0175, afin de garantir une résistance fiable à la corrosion dans les zones d’étanchéité des applications haute pression.
Application : conduites sous-marines et offshore
Les systèmes sous-marins enroulés et soudés, revêtus d’Inconel 625, ont parcouru des centaines de kilomètres en présence de chlorures ; le dépôt lié tolère les déformations dues à l’enroulement, là où un revêtement intérieur mécanique pourrait se plisser.
Application : géothermie et production d’électricité
Les saumures géothermiques et les services d’épuration des fumées (FGD) combinent chlorures et acidité ; les raccords à rechargement permettent à l’exploitant d’appliquer du C276 ou du 625 uniquement à l’interface avec la saumure, sur une enveloppe sous pression en acier au carbone.
Au sein de E-CHENG STEEL GROUP, Synbase a fourni des tubes en acier, des raccords, des brides et des vannes à des projets énergétiques, des compagnies pétrolières nationales et des entrepreneurs EPC dans plus de 100 pays. Il convient d’énoncer clairement notre limite : nous ne revendiquons pas un projet que nous ne pouvons pas certifier et, contrairement à une maison de négoce, chaque raccord à rechargement quitte notre propre ligne avec son rapport d’analyse du fer par EDX. L’erreur des acheteurs consiste à considérer que tous les fournisseurs de « CRA plaqué » se valent — c’est le dossier qui fait la différence.
Outils d’ingénierie et calculateurs
Accédez à des sélecteurs de précision et à des calculateurs conçus pour simplifier le choix de l’alliage, l’optimisation du soudage et l’élaboration de spécifications pour les projets EPC.
Sélecteur alliage-service
Estimateur du nombre de passes de rechargement et de la dilution en Fe
Générateur de spécifications RFQ pour raccords à rechargement soudé
Raccords à rechargement soudé : foire aux questions
Un rechargement soudé est soudé par fusion sur le métal de base, formant une liaison métallurgique sans jeu. Un revêtement intérieur est un manchon séparé en CRA maintenu mécaniquement, plus rapide à installer et parfois remplaçable, mais il peut se décoller, se plisser ou s’effondrer dans les géométries serrées, car il n’existe aucune fusion entre les deux métaux.
Les deux appliquent un CRA sur un support en acier au carbone avec une liaison métallurgique. Le rechargement soudé se fait par soudage par fusion, en construisant la couche cordon par cordon — le choix naturel pour les raccords et les géométries serrées. Le plaquage est une tôle ou un tube assemblé par laminage ou explosion, puis mis en forme — la solution la plus économique pour les longues sections droites, mais plus difficile à appliquer sur l’extrados d’un coude ou dans la zone de raccordement d’un té.
La plupart des spécifications d’approvisionnement acceptent 5 % de fer à la profondeur d’inspection, certaines autorisant jusqu’à 10 %. Nous maintenons ≤5 % de fer par couche à une profondeur de 2,5 mm, vérifié par EDX. D’un point de vue métallurgique, la corrosion par piqûres ne commence qu’à environ 19 % de fer ; une surface certifiée à moins de 5 % offre donc une large marge de sécurité.
Non. Une seule passe sur l’acier au carbone donne environ 23 % de fer, bien au-dessus de toute spécification d’acceptation. Deux passes au minimum sont requises, et trois passes pour le service acide le plus sévère, car chaque couche est moins diluée que celle située en dessous.
Oui, la surface rechargée est qualifiée selon NACE MR0175 / ISO 15156, avec une dureté maintenue à HRC ≤ 22 (≤ 345 HV10), mesurée par méthode Vickers conformément à ASTM E92. NACE régit la dureté en service acide ; la limite de dilution en fer constitue un critère d’acceptation chimique distinct, que nous certifions parallèlement.
Coudes (45/90/180), tés égaux et réduits, croix, réductions concentriques et excentriques, bouchons, embouts à souder, brides à collet soudé, brides à emboîtement et brides pleines – de DN15 à DN1200, conformément à ASME B16.9 et B16.5/B16.47.
Le rechargement offre les performances d’alésage d’un CRA sur un corps sous pression en acier au carbone ; il est donc plus économique que le CRA massif lorsque les dimensions augmentent, et plus fiable qu’un revêtement intérieur grâce à sa liaison dans les coudes et les tés. Le revêtement intérieur présente un avantage en délai d’approvisionnement ; le CRA massif l’emporte pour les alésages extrêmement petits. La meilleure solution dépend du coût total de possession sur la durée de vie de l’équipement, et non d’une spécification par défaut simpliste.