
Fitting Overlay Las, Elbow, Tee, Flensa & Reducer Clad CRA
Fitting overlay las menempatkan paduan tahan korosi di lokasi korosi terjadi—diameter dalam yang terbasahi—di atas bodi baja karbon yang menahan tekanan. Kami memproduksinya sebagai pabrik baja, bukan pedagang stok. Setiap fitting yang kami kirim didukung satu angka yang tidak dinyatakan pesaing kami: pengenceran besi terjamin per lapisan.
Istilah fitting overlay las berlaku untuk elbow, tee, reducer, cap, atau flensa dari baja karbon atau baja paduan rendah yang diameter dalamnya dilapisi overlay las fusi dari paduan tahan korosi (CRA), seperti Inconel 625, Incoloy 825, atau 316L. CRA menangani layanan korosi, sedangkan bodi baja menahan beban mekanis. Karena overlay terikat secara metalurgis, integritasnya membuatnya tetap pada tempatnya—tidak dapat terlepas atau runtuh ke dalam diameter dalam seperti liner longgar.
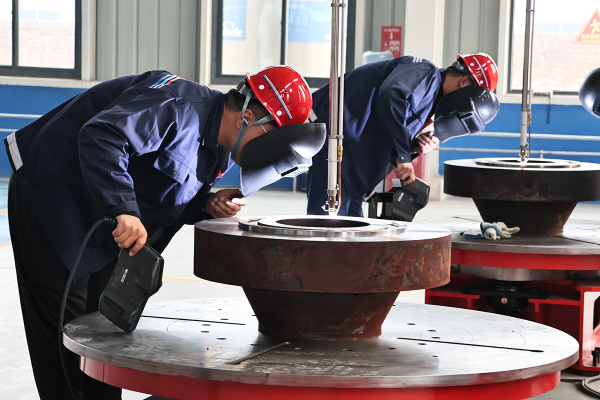
- DN15–DN1200 Rentang fitting ½”–48″ (ASME B16.9 / B16.5)
- Fe ≤ 5% Pengenceran overlay terjamin per lapisan, diverifikasi EDX
- 3–5 mm Ketebalan overlay, minimum dua lintasan
- 625 / 825 / 316L Overlay CRA + Hastelloy C276, duplex
- NACE MR0175 Kekerasan berkualifikasi untuk layanan sour, HRC ≤ 22
- EN 10204 3.1 MTC + ketertelusuran heat + TPI disaksikan
Masalah Korosi yang Tidak Dapat Ditahan Fitting Baja Karbon, dan Cara Overlay Las CRA Mengatasinya
Gas sour, CO₂, dan fluida produksi yang mengandung klorida menggerogoti fitting pipa baja karbon biasa dari dalam. Pipa saluran minyak dan gas sering kehilangan fitting jauh sebelum kehilangan sambungan pipa. Paduan tahan korosi padat memperbaiki komposisi kimia, tetapi membuat proyek tidak ekonomis saat mencapai DN300 dan Class 900.
[ KAPABILITAS ]Performa CRA dengan anggaran baja karbon
Kesenjangan itu tepat menjadi ruang bagi fitting overlay las. Hanya diameter dalam yang terbasahi menerima CRA, sehingga bodi baja karbon mempertahankan kekuatan dan rating tekanan. Karena ikatan antara baja (ASTM A234 WPB, A420 WPL6, atau tempa A105/A350) dan paduan bersifat metalurgis—meleleh, bukan diikat—overlay yang dibuat dengan baik berperilaku seperti dinding padat.
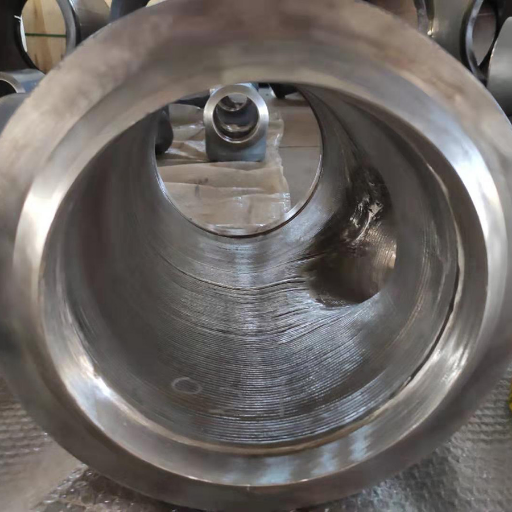
Overlay vs. Clad vs. Lined, perbedaan yang sering disamakan pembeli
- Overlay las CRA dilas fusi ke komponen dalam beberapa lapisan. Ikatan metalurgis, celah sedikit atau tidak ada, dapat diperbaiki—ideal untuk belokan dan bentuk kompleks.
- Clad metalurgis CRA diikat rol atau ledakan ke pelat atau pipa, lalu dibentuk. Tetap merupakan ikatan metalurgis, tetapi sulit diterapkan pada extrados elbow atau crotch tee.
- Liner mekanis Selubung CRA ditarik ke dalam host baja karbon. Tidak ada ikatan metalurgis; lebih cepat; kadang dapat diganti di lokasi, tetapi dapat berkerut atau runtuh pada belokan pendek.
Proses overlay las menempatkan logam las ke material dasar melalui fusi, manik demi manik. Proses cladding ikatan rol atau ledakan menekan dua logam bersama dengan panas atau kejutan. Ketiganya merupakan bentuk cladding, tetapi hanya overlay las yang membangun lapisan melalui pengelasan—jadi pada fitting yang menghadapi korosi dan keausan, lapisan fusi itulah yang memberikan perlindungan korosi jangka panjang.
Kesesuaian jujur: kapan overlay merupakan pilihan tepat
Kami telah menjalankan overlay las CRA secara internal selama bertahun-tahun, dan tetap akan memberi tahu Anda bila rute ini salah. Untuk fitting klorida atau sour, biasanya ini pilihan tepat: liner mekanis dapat retak atau berkerut pada regangan sekitar ~15% saat reel, sedangkan deposit kami diukur pada positioner, bukan dibeli dari luar.
Rentang Fitting Overlay Las Synbase, Elbow, Tee, Reducer, Cap & Flensa
Fitting clad overlay las Synbase mencakup semua fitting las tumpul penuh dan fitting flensa, bukan hanya flensa. Pipa clad keluar dari lini yang sama, sehingga spool dan semua fitting dapat menggunakan spesifikasi overlay yang sama dari ujung ke ujung. Fitting dasar yang dibeli sesuai grade ASTM kemudian di-clad pada diameter dalam mengikuti standar dimensi B16.9 (fitting) atau B16.5 / B16.47 (flensa), lalu overlay dikupas hingga dimensi diameter dalam akhir.
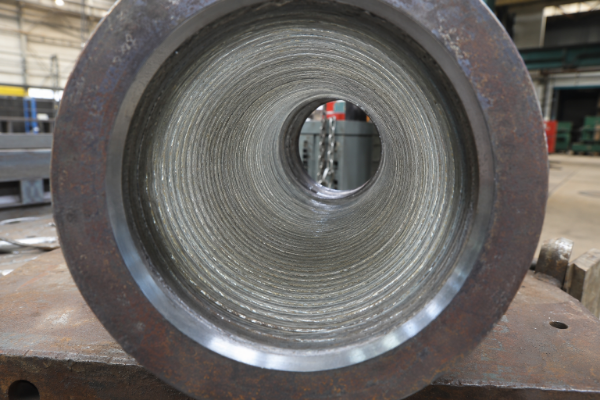
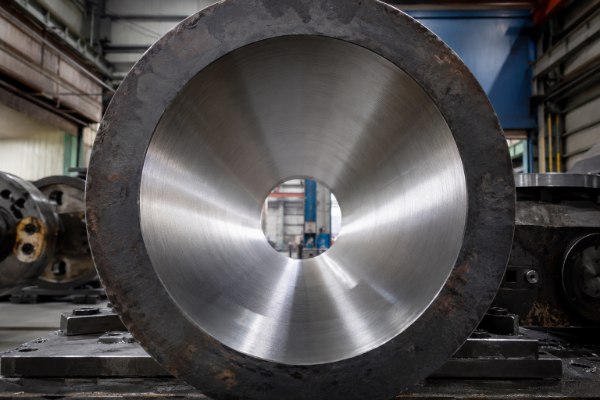
Rentang fitting overlay las Synbase—grade dasar dan standar menurut jenis
| Jenis fitting | Rentang ukuran | Grade dasar | Standar dimensi |
|---|---|---|---|
| Elbow 45° / 90° / 180° (LR/SR) | DN15–DN1200 | A234 WPB/WPC, A420 WPL6 | ASME B16.9 |
| Tee setara & reduksi, cross | DN15–DN900 | A234 WPB, A420 WPL6 | ASME B16.9 |
| Reducer konsentris & eksentris | DN20–DN900 | A234 WPB/WPC | ASME B16.9 |
| Cap & stub end | DN15–DN600 | A234 WPB | ASME B16.9 |
| Flensa weld neck / slip-on / blind (RF/RTJ) | DN15–DN1200, Class 150–2500 | A105, A350 LF2 | ASME B16.5 / B16.47 |
Atlas Cakupan Overlay Zona Kritis
Melakukan overlay pada fitting bukan pekerjaan yang sama dengan overlay pada pipa—geometri menentukan tempat pengenceran dan titik tipis tersembunyi. Intrados elbow, crotch tee, dan kerucut reducer merupakan lokasi tersulit untuk dilas. Di sanalah sudut berubah, panas terkumpul, dan pekerjaan tangan yang terburu-buru meninggalkan overlay yang terlalu tipis atau terlalu encer.
Zona kritis tiap fitting, mengapa sulit, dan cara kami mengendalikannya
| Fitting | Zona kritis | Risiko kegagalan | Pengendalian Synbase |
|---|---|---|---|
| Elbow 90° | Intrados (radius dalam) | Torch berdesakan → panas tinggi → penyerapan Fe | Positioner terindeks; pemetaan tumpang tindih manik pada intrados |
| Elbow 90° | Extrados (radius luar) | Manik teregang → overlay tipis | Ketebalan efektif minimum diverifikasi setelah pemesinan |
| Tee setara | Crotch / saddle | Kelengkungan majemuk → fusi terlewat | Manipulasi multi-sumbu; UT + PMI pada crotch |
| Reducer | Transisi kerucut | Perubahan diameter → pengenceran tidak merata | Proses transfer terkendali, jumlah lapisan dipertahankan konstan |
| Flensa WN | Permukaan penyekat + radius diameter dalam | Inisiasi korosi pada antarmuka permukaan/overlay | Overlay seluruh permukaan pada diameter dalam kecil; G48 pada permukaan |
Apakah overlay akan bertahan selama layanan, atau terlepas, retak, atau mengelupas dari dasar? Pemeriksaan UT straight-beam yang kami lakukan pada setiap fitting setelah pengelasan memastikannya.
Saran untuk pembeli: tentukan zona, bukan hanya dinding
Pengelasan vertikal ke bawah untuk paduan nikel pada permukaan melengkung selalu menjadi tantangan overlay, sehingga alih-alih mengelas bebas, Synbase mengindeks setiap tee dan elbow pada positioner. Minta pemasok mengonfirmasi ketebalan overlay tanpa pengenceran minimum untuk intrados dan crotch, bukan hanya dinding rata-rata, agar Anda mengetahui lokasi kegagalan.
Dapatkan rekomendasi paduan & cakupan untuk geometri fitting Anda →Paduan Overlay, Inconel 625, Incoloy 825, 316L, Duplex & Hastelloy C276
Pemilihan overlay mengikuti layanan. Pilihan yang salah bisa terlalu ditentukan spesifik dan mahal, atau terlalu tipis dan rentan terhadap pitting. Kami mencocokkan Anda dengan paduan berbiaya terendah yang angka ekuivalen ketahanan pitting (PREN)-nya tetap memenuhi beban klorida, CO₂, dan H₂S pada tekanan kerja.
Satu pabrik, lima overlay berkualifikasi
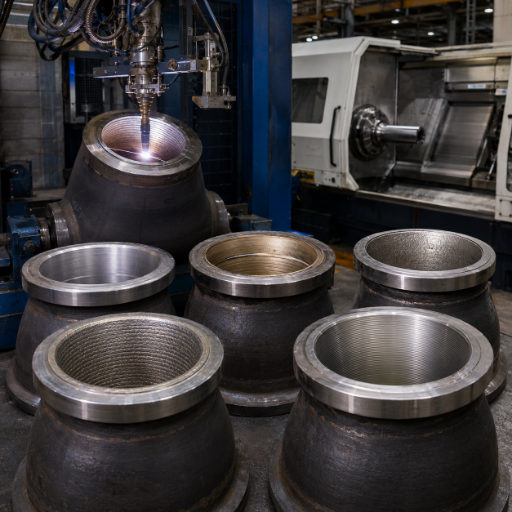
Berbeda dari bengkel yang hanya mengandalkan satu bahan habis pakai, Synbase mempertahankan semua lima overlay berkualifikasi WPS dan dikerjakan dengan mesin internal. Kesalahan umum adalah menganggap pemasok “CRA clad” mana pun dapat menjalankan 625, 825, dan C276 dengan komposisi kimia tersertifikasi yang sama.
Setiap overlay dilas dari material pengisi nikel atau stainless ke dasar baja karbon yang berbeda, dan karena 316L bersifat austenitik, lapisan pelindung yang terbentuk menahan fluida korosif yang akan menyebabkan pitting pada baja biasa—dengan opsi tahan aus bila abrasi terjadi bersamaan dengan korosi.
Mengapa 625 menjadi andalan layanan laut dalam
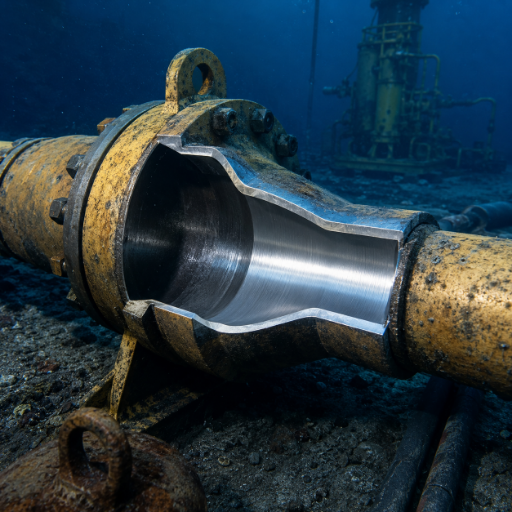
Dalam layanan sour atau laut dalam, molibdenum dan niobium pada Alloy 625 mempertahankan ketahanan korosinya bahkan setelah penyerapan besi dari baja mulai mengencerkan permukaan. Namun, bila transfer besi didorong terlalu jauh, PREN turun ke kisaran 825. Itulah sebabnya pengendalian pengenceran besi pada bagian berikut menentukan apakah overlay 625 benar-benar bekerja.
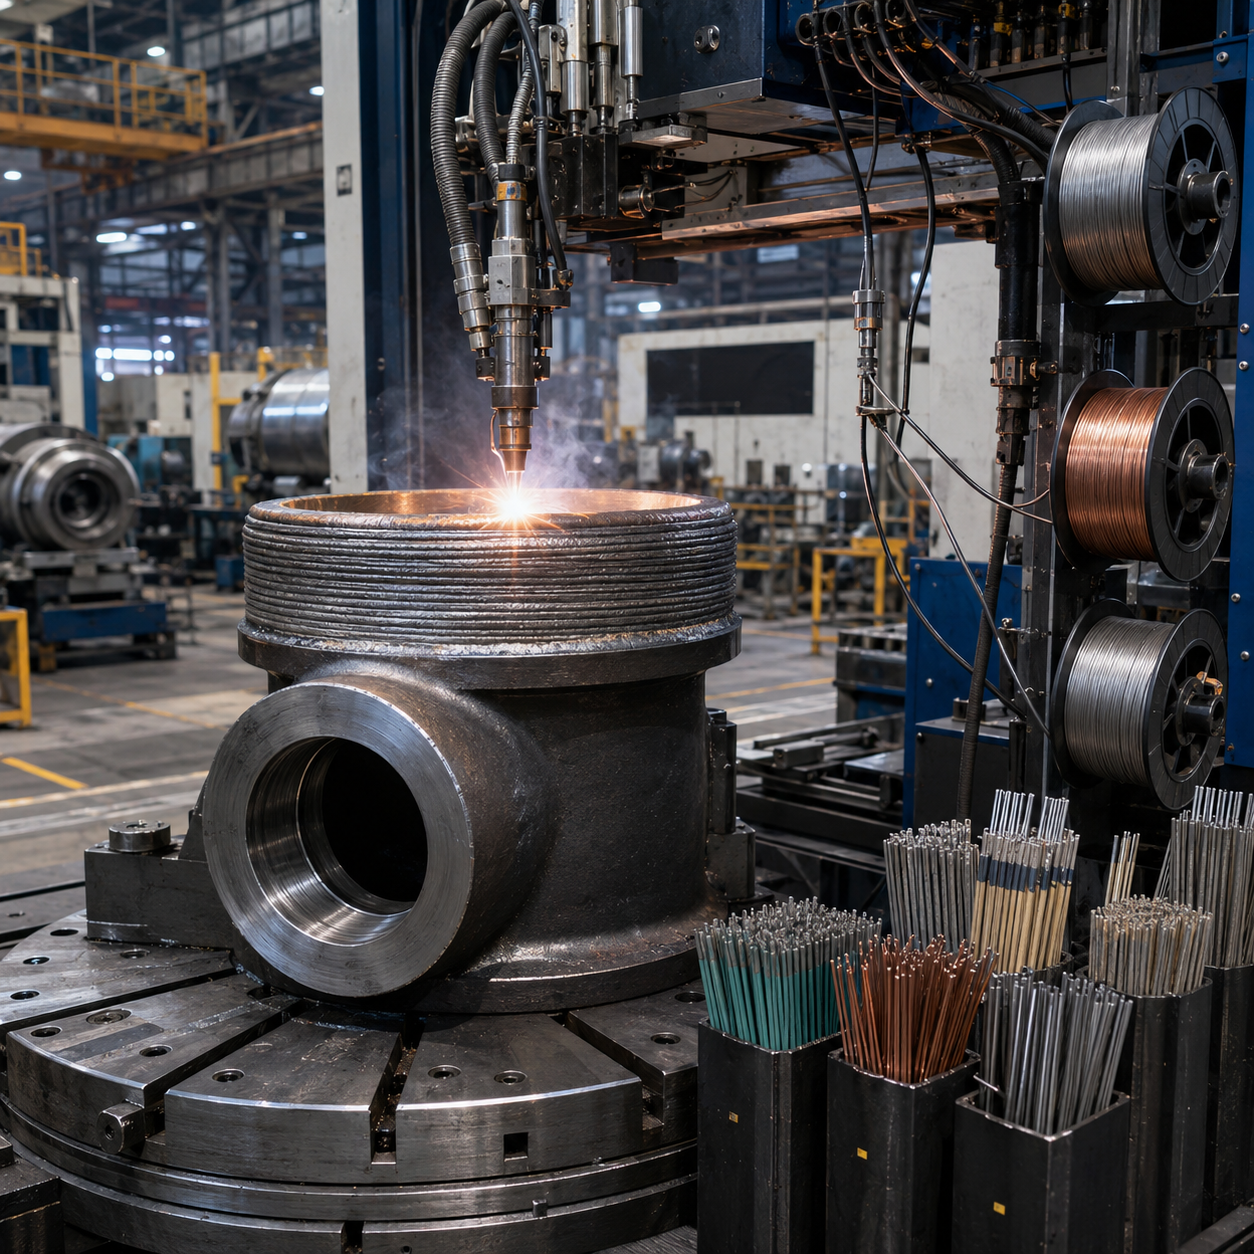
Realitas kelas pengisi: bahan habis pakai menentukan batas atas
Pertimbangkan unsur mentah yang membentuk bahan habis pakai Anda. Kawat padat 625 membatasi besi pada 5% dan menetapkan batas bawah nikel 58%. Bahkan dalam bentuk stik, besi maksimum naik menjadi 7%, sementara persentase nikel turun menjadi 55%. Jadi analisis kimia yang Anda harapkan berubah segera setelah bahan habis pakai dipilih.
Di sinilah menjadi pabrik membuat perbedaan. Synbase memiliki WPS tersertifikasi untuk kelima paduan yang dijalankan melalui lini pemesinan dan pengelasan bersama. Anda memilih berdasarkan kebutuhan aplikasi, bukan berdasarkan bahan habis pakai yang kebetulan disukai pemasok.
Peta Panas Kompatibilitas Paduan terhadap Layanan
Pemilihan paduan overlay berdasarkan tingkat keparahan layanan (PREN per %Cr + 3,3×%Mo + 16×%N)
| Paduan overlay | UNS | Pengisi AWS | PREN relatif | Layanan paling sesuai |
|---|---|---|---|---|
| 316L | S31603 | ER316L * | ~24 | CO₂ ringan, klorida rendah, utilitas kilang |
| Duplex 2205 | S31803 | ER2209 | ~35 | Klorida sedang, dekat air laut |
| Incoloy 825 | N08825 | ERNiFeCr-1 | ~32 | Asam fosfat/sulfat, sour sedang |
| Inconel 625 | N06625 | ERNiCrMo-3 | ~50 | Gas sour, klorida tinggi, subsea—andalan |
| Hastelloy C276 | N10276 | ERNiCrMo-4 | ~70 | Asam reduksi parah, sour ekstrem |
*Klasifikasi pengisi 316L ditetapkan setelah WPS proyek dikonfirmasi. Angka merupakan rentang nominal paduan dan nilai PREN, hanya untuk panduan pemilihan.
Referensi: mekanisme pitting akibat pengenceran Fe, paten EP0195634B1
Pengendalian Pengenceran Fe Terjamin, Angka Penerimaan yang Tidak Dipublikasikan Pihak Lain
Setiap pemasok overlay menyatakan “pengenceran rendah”. Hampir tidak ada yang menuliskan angka yang dapat Anda jadikan acuan. Pengenceran besi—seberapa banyak dasar baja karbon meleleh ke dalam lapisan CRA—merupakan variabel tunggal yang menentukan apakah overlay 625 benar-benar menahan korosi, dan kami memperlakukannya sebagai nilai penerimaan kontraktual, bukan kata pemasaran.
Apakah satu lintasan overlay cukup? Tidak. Satu lintasan E-NiCrMo-3 pada baja karbon mengukur sekitar 23% besi—jauh di atas spesifikasi penerimaan ≤5%. Data uji independen menunjukkan dua lintasan masih dapat membaca ~12% Fe dalam kasus terburuk, dan tiga lintasan kadang diperlukan untuk mencapai 3% atau kurang. Jumlah lintasan dan tumpang tindih manik, bukan ketebalan nominal, mengatur pengenceran.
Jendela Penerimaan Pengenceran Fe
Pengenceran besi menurut jumlah lintasan—data terukur vs. jendela penerimaan yang kami tetapkan
| Penumpukan | Fe permukaan tipikal | Putusan terhadap spesifikasi ≤5% | Kelas sumber |
|---|---|---|---|
| Satu lintasan (1 lapisan) | ~21–23% Fe | Gagal—overlay terganggu | Tinjauan sejawat (L2) |
| Dua lintasan (lapisan 1 / lapisan 2) | ~12% / 1.5–2% | Lintasan lapisan 2; lapisan 1 diencerkan berdasarkan desain | Praktisi (L3-α) |
| Dua hingga tiga lintasan, transfer terkendali | ≤ 5% pada kedalaman 2,5 mm | Jendela penerimaan Synbase | Praktik paten + EDX |
| Tiga lintasan | ~2,9–3,4% Fe | Margin untuk layanan sour paling berat | Tinjauan sejawat (L2) |
Pembuatan standar kami adalah overlay minimum dua lintasan, total 3-5 mm, dimesin kembali sehingga setidaknya 1,5-2,5 mm paduan tanpa pengenceran tersisa pada diameter dalam akhir—selubung yang sama sebagaimana dijelaskan dalam paten industri yang diberikan (misalnya EP4214397B1) untuk cladding CRA berpengenceran rendah. Kami memverifikasi komposisi kimia melalui identifikasi material positif (PMI) dan melaporkan kandungan besi dari EDX pada kedalaman inspeksi, bukan dari satu pembacaan permukaan yang optimistis.
Inilah bagian yang dihilangkan pasar lainnya, dan ini menguntungkan pembeli: aturan besi 5% merupakan spesifikasi pengadaan konservatif, bukan tebing metalurgis. Pengujian tinjauan sejawat menempatkan awal pitting sebenarnya sekitar 19% besi menurut ASTM G48 Metode A, dengan perubahan tajam korosi hanya di atas ~36% besi. Sertifikasi permukaan di bawah 5% berarti melewati batas audit dengan margin keselamatan lebar—bukan sekadar lolos tipis.
“Kami menetapkan minimum dua lintasan pada 625 karena lapisan pertama diencerkan oleh fisika, bukan keterampilan; lapisan ini menyerap besi dari dasar sebaik apa pun kemampuan pengelas. Penghalang korosi pelanggan adalah lapisan kedua dan ketiga, jadi itulah yang kami ukur dan sertifikasi.”
Tersertifikasi per lapisan, bukan per brosur
Pengenceran merupakan hambatan terbesar pada pekerjaan overlay apa pun: terlalu banyak besi membuat paduan terganggu. Itulah satu angka yang disertifikasi Synbase per lapisan, bukan per brosur, dengan melaporkan besi EDX pada kedalaman setiap fitting, tertelusur ke heat. Inilah perbedaan antara sertifikat yang terlihat benar dan fitting yang bertahan di sumur.
Cara kami membuktikan angka Fe pada setiap fitting
- PMI pada permukaan overlay jadi; kandungan besi EDX dilaporkan pada kedalaman 2,5 mm.
- Uji korosi antarbutir menurut ASTM G28, penerimaan 36 mpy (0,914 mm/yr) untuk UNS N06625.
- Pitting divalidasi menurut ASTM G48 Metode A pada spesimen uji representatif.
- Ketebalan overlay diverifikasi melalui pengujian ultrasonik menurut ASTM A578.
Overlay Las vs. CRA Padat vs. Clad Metalurgis vs. Liner, Biaya & Umur Layanan
Cladding tidak selalu menjadi pilihan teknis-ekonomi terbaik—mengatakannya membangun kepercayaan lebih besar daripada berpura-pura sebaliknya. Posisi jujurnya: overlay las unggul dalam keandalan ikatan dan geometri kompleks, kalah dari liner dalam waktu tunggu, dan kalah dari CRA padat hanya pada ukuran paling kecil. Berbeda dari vendor yang menjual satu rute, Synbase akan memberi tahu Anda ketika liner longgar atau tempa padat lebih murah untuk jalur Anda.
Kurva Peralihan Overlay-vs-Clad-vs-Lined
Perbandingan rute untuk fitting CRA (relatif, bukan absolut—lihat catatan biaya di bawah)
| Faktor | Overlay las | CRA padat | Clad metalurgis | Liner mekanis |
|---|---|---|---|---|
| Jenis ikatan | Metalurgis (fusi) | Homogen | Metalurgis | Mekanis (celah mungkin ada) |
| Penggerak biaya material | CRA hanya pada diameter dalam | Dinding penuh CRA | Lapisan CRA + pengikatan | Hanya selubung CRA |
| Geometri kompleks (elbow/tee) | Kuat | Kuat | Terbatas | Risiko kerutan/runtuh |
| Dapat diperbaiki di lokasi | Ya | Ya | Sulit | Selubung dapat diganti |
| Waktu tunggu tipikal | Dibuat sesuai pesanan | Dibuat sesuai pesanan | Lebih lama | Sering kali paling singkat |
| Kesesuaian ekonomi terbaik | DN300+, sour/subsea | Diameter kecil, layanan berat | Lintasan lurus panjang | Dapat diganti, tugas lebih ringan |
Penghalang CRA tipis di atas bodi baja karbon—performa CRA tanpa membayar dinding paduan padat
Kasus ekonomi overlay tumbuh seiring diameter dan ketebalan dinding: semakin tebal dinding, semakin besar biaya paduan padat yang dihindari dengan hanya melapisi diameter dalam. Untuk layanan berat, overlay CRA ~3 mm pada dinding baja karbon berat merupakan aturan praktis yang telah lama diakui.
Posisi TCO kualitatif. Penghematan pasti bergantung pada ukuran, kelas, dan paduan—minta analisis biaya khusus proyek.
[ Tidak ada rasio biaya universal yang dipublikasikan; kami tidak mengutipnya. ]
Keunggulan jelas overlay terletak pada biaya sepanjang umur, bukan harga tercantum. Keputusan CRA murah pada tahap pengadaan sering kali bukan yang termurah sepanjang umur lapangan setelah inspeksi, allowance korosi, dan penggantian dihitung—karena itu penetapan biaya siklus hidup, bukan harga satuan, harus mendorong pilihan rute.
Referensi: praktik overlay las CRA berpengenceran rendah, paten EP4214397B1
Layanan Sour & Kepatuhan, NACE MR0175 / ISO 15156, ASME IX, API 5LD & Penerimaan NDT
Tampak bagus—tetapi apakah nyata? Itulah yang ditanyakan EPC internasional dan pembeli NOC, dan jawabannya bukan perdebatan melainkan jejak dokumen yang dapat diverifikasi. Inspektur pihak ketiga yang kredibel harus dapat memeriksanya silang terhadap empat pilar—kepatuhan, keaslian, konsistensi, dan ketertelusuran—dasar yang sama untuk menilai pabrik Eropa.
Risiko, bukan kapabilitas—dijawab dengan dokumen
Jujurlah: keraguan terhadap pabrik Tiongkok menyangkut risiko, bukan kapabilitas, dan jawabannya adalah dokumentasi. Sertifikat yang gagal audit menimbulkan biaya lebih besar daripada sertifikat yang memerlukan waktu seminggu lebih lama. Karena itu Synbase mendukung setiap overlay dengan sistem mutu ISO 9001 dan catatan EN 10204 3.1 yang tertelusur ke heat, disaksikan inspektur pilihan pembeli.
| Persyaratan | Standar / penerimaan | Cara verifikasi |
|---|---|---|
| Kekerasan layanan sour (permukaan overlay) | NACE MR0175 / ISO 15156, HRC ≤ 22 (≤ 345 HV10) | Vickers ASTM E92, ≥5 indentasi/lapisan pada HAZ |
| Komposisi kimia overlay / pengenceran besi | Penerimaan Fe ≤ 5% (spesifikasi proyek) | PMI + EDX pada kedalaman 2,5 mm |
| Korosi antarbutir | ASTM G28 ≤ 36 mpy (0,914 mm/yr) | Uji spesimen, UNS N06625 |
| Pitting | ASTM G48 Metode A | Spesimen representatif |
| Kualifikasi prosedur | ASME BPVC Sec. IX, makroetsa QW-214 | WPS/PQR per paduan; pengelas menurut QW-381 |
| Ketebalan overlay / fusi | UT menurut ASTM A578 | Straight-beam, pemeriksaan pelepasan ikatan |
| Dimensi fitting / dasar | ASME B16.9 / B16.5; API 5LD; ISO 77906 | Dimensi + MTC dasar (A234/A105) |
Dossier ketertelusuran yang kami kirim bersama setiap pesanan
Menurut pembacaan kami, edisi terbaru ASME IX mengizinkan uji tekuk sebagai pengganti kimia permukaan untuk mengkualifikasi overlay. Itu sesuai kode, tetapi uji tekuk tidak membuktikan ketahanan korosi yang dibutuhkan layanan gas sour—jadi kami mensertifikasi komposisi kimianya juga.
Panduan Pengadaan, Ukuran, Kelas Tekanan, Waktu Tunggu, MOQ & Dokumentasi
Fitting overlay dibuat khusus sesuai pesanan Anda, sehingga tidak ada waktu tunggu standar dan kami tidak akan berpura-pura ada. Komitmen kami adalah disiplin proses yang membuat setiap penawaran, dengan lingkup pasokan yang ditentukan, akurat dan dapat dicapai.
Saran untuk pembeli: apa yang harus dicantumkan dalam RFQ Anda
Kirimkan kondisi layanan (tekanan parsial H₂S / CO₂, ppm klorida, suhu), daftar fitting beserta ukuran dan kelas, serta standar dimensi. Dengan data tersebut, kami akan mengembalikan rekomendasi paduan, jumlah lintasan, ketebalan overlay, cakupan dokumentasi, dan waktu tunggu yang disesuaikan dengan kuantitas aktual Anda.
Rentang waktu tunggu dan MOQ diberikan per proyek.Mulai RFQ dengan daftar fitting dan data layanan Anda →
Kerangka faktor harga, hal yang memengaruhi penawaran harga Anda
-
01Paduan overlay / jumlah lintasan 625 vs. 825 vs. 316L, sebagai dua lintasan vs. tiga lintasan untuk kondisi sour berat, memengaruhi jam deposisi per komponen.
-
02Jenis dan ukuran fitting Fitting yang lebih besar, misalnya crotch tee DN600 dibandingkan elbow DN100, memerlukan jam overlay lebih banyak.
-
03Kelas tekanan dan grade dasar Kelas 150 hingga 2500; A420 WPL6 untuk suhu rendah vs. A234 WPB standar.
-
04Cakupan dokumentasi Tambahkan witness pada inspeksi oleh lembaga yang ditunjuk (TPI) untuk memverifikasi pekerjaan pada hold point tertentu, minta pengujian tambahan, atau sertakan paket WPS/PQR lengkap.
-
05Allowance pemesinan 10-15mm umum (pada bore) agar fitting dapat dimesin ke dimensi akhir dan tetap memberikan cakupan yang baik dengan paduan overlay murni.
Aplikasi & pengalaman proyek
Di seluruh industri minyak dan gas hingga aplikasi energi terbarukan seperti geotermal, fitting overlay las memiliki komposisi kimia paduan dan kriteria penerimaan yang sama, apa pun layanannya.
Di mana fitting overlay layak digunakan
Fitting ini menjadi pilihan ketika baja standar mengalami korosi dan paduan solid terlalu mahal: pengumpulan dan pemrosesan gas sour, flowline bawah laut, jalur proses di pabrik petrokimia dan kilang, serta loop geotermal. Masing-masing menghadapkan kimia agresif pada bodi berperingkat tekanan.
Aplikasi, pengumpulan gas sour
Fitting wellhead dan manifold pada layanan sweet dan sour menggunakan Alloy 625 dengan kepatuhan ketat terhadap persyaratan kekerasan NACE MR0175 untuk memastikan ketahanan korosi yang andal di area penyegelan aplikasi bertekanan tinggi.
Aplikasi, flowline bawah laut & lepas pantai
Sistem bawah laut yang digulung dan dilas, dengan lapisan Inconel 625, telah beroperasi ratusan kilometer dalam layanan klorida; overlay berikatan ini menahan regangan penggulungan saat liner mekanis dapat berkerut.
Aplikasi, geotermal & pembangkit listrik
Brine geotermal dan layanan scrubber FGD secara bersamaan meningkatkan kadar klorida dan keasaman; fitting overlay memungkinkan operator menerapkan C276 atau 625 hanya pada antarmuka dengan brine, di atas selubung tekanan baja karbon.
Dalam E-CHENG STEEL GROUP, Synbase telah memasok pipa baja, fitting, flensa, dan katup ke proyek energi, perusahaan minyak nasional, serta kontraktor EPC di lebih dari 100 negara. Batasan yang jujur perlu dinyatakan: kami tidak akan mengklaim proyek yang tidak dapat kami sertifikasi, dan berbeda dari rumah dagang, setiap fitting overlay dikirim dari lini kami sendiri bersama laporan kadar besi EDX-nya. Kesalahan pembeli adalah menganggap semua pemasok “CRA clad” setara — dossier itulah pembeda.
Alat & kalkulator rekayasa
Akses alat pemilih presisi dan kalkulator yang dirancang untuk menyederhanakan pemilihan paduan, optimasi pengelasan, dan penyusunan spesifikasi untuk proyek EPC.
Pemilih paduan untuk layanan
Estimator lintasan overlay dan pengenceran Fe
Penyusun spesifikasi RFQ fitting overlay las
Fitting overlay las, pertanyaan yang sering diajukan
Overlay las dilas fusi pada logam dasar, membentuk ikatan metalurgi tanpa celah. Lining adalah selongsong CRA terpisah yang dipasang secara mekanis, lebih cepat dipasang dan kadang dapat diganti, tetapi dapat terlepas ikatannya, berkerut, atau runtuh pada geometri sempit karena tidak ada fusi antara kedua logam.
Keduanya menempatkan CRA pada badan baja karbon dengan ikatan metalurgi. Overlay las melakukannya melalui pengelasan fusi, membangun lapisan butir demi butir — pilihan alami untuk fitting dan geometri sempit. Clad adalah pelat atau pipa berikatan roll atau ledakan yang kemudian dibentuk — paling hemat biaya untuk jalur lurus panjang, tetapi lebih sulit diterapkan pada extrados elbow atau crotch tee.
Sebagian besar spesifikasi pengadaan menerima 5% besi pada kedalaman inspeksi, sementara beberapa mengizinkan hingga 10%. Kami mempertahankan ≤5% besi per lapisan pada kedalaman 2,5 mm, diverifikasi oleh EDX. Secara metalurgi, korosi sumuran baru mulai pada sekitar 19% besi, sehingga permukaan di bawah 5% yang tersertifikasi memiliki margin keselamatan yang lebar.
Tidak. Satu lintasan pada baja karbon menunjukkan sekitar 23% besi, jauh di atas spesifikasi penerimaan mana pun. Minimum dua lintasan diperlukan, dan tiga lintasan untuk layanan sour paling berat, karena setiap lapisan mengalami pengenceran lebih kecil daripada lapisan di bawahnya.
Ya, permukaan overlay memenuhi syarat NACE MR0175 / ISO 15156 dengan kekerasan dipertahankan pada HRC ≤ 22 (≤ 345 HV10), diuji dengan metode Vickers sesuai ASTM E92. NACE mengatur kekerasan untuk layanan sour; batas pengenceran besi merupakan kriteria penerimaan kimia terpisah, yang kami sertifikasi bersamanya.
Elbow (45/90/180), tee equal dan reducing, cross, reducer konsentris dan eksentris, cap, stub end, flensa leher las, flensa slip-on, dan flensa blind — DN15 hingga DN1200, sesuai ASME B16.9 dan B16.5/B16.47.
Overlay memberikan kinerja bore CRA pada bodi tekanan baja karbon, sehingga lebih unggul daripada CRA solid dari sisi biaya saat ukuran meningkat, dan lebih unggul daripada lining dalam keandalan ikatan pada elbow dan tee. Lining unggul dalam waktu tunggu; CRA solid unggul pada ukuran bore yang sangat kecil. Pilihan rute bergantung pada total biaya kepemilikan selama masa pakai bejana, bukan spesifikasi default sederhana.






