وصلات الأنابيب بتراكب اللحام، وأكواع وتيات وفلنجات ومخفضات مكسوة بـ CRA
تضع وصلات الأنابيب بتراكب اللحام السبيكة المقاومة للتآكل في موضع التآكل الفعلي، أي التجويف الملامس للوسط، فوق جسم من الفولاذ الكربوني يتحمل الضغط. نحن نُصنّع بوصفنا مصنعًا، ولسنا موزع مخزون. وكل وصلة نوردها مدعومة بالرقم الوحيد الذي لا يعلنه منافسونا: نسبة تخفيف الحديد المضمونة في كل طبقة.
يُطلق مصطلح وصلة الأنابيب بتراكب اللحام على كوع أو تي أو مخفض أو غطاء أو فلنجة من الفولاذ الكربوني أو منخفض السبائك، جرى تجهيز تجويفها الداخلي بطبقة ملحومة بالاندماج من سبيكة مقاومة للتآكل (CRA)، مثل Inconel 625 أو Incoloy 825 أو 316L. تتولى CRA مقاومة التآكل، بينما يتحمل جسم الفولاذ الأحمال الميكانيكية. وبما أن التراكب مرتبط ميتالورجيًا، فإنه يتمتع بسلامة تُمكّنه من البقاء في موضعه؛ فلا ينفصل أو ينهار داخل التجويف كما قد يحدث للبطانة المنفصلة.
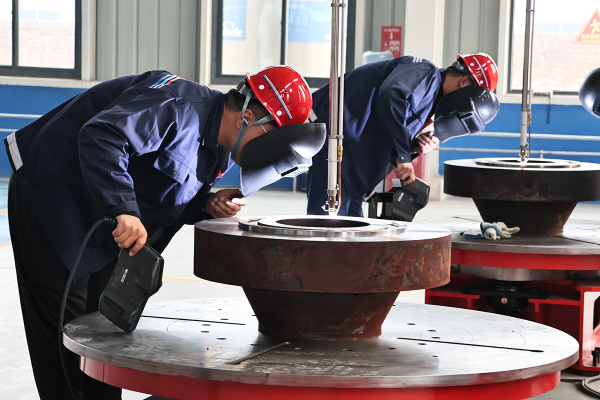
- DN15–DN1200 نطاق الوصلات ½”–48″ (ASME B16.9 / B16.5)
- Fe ≤ 5% تخفيف التراكب مضمون لكل طبقة ومتحقق منه بتقنية EDX
- 3–5 mm سُمك التراكب، بحد أدنى تمريرتان
- 625 / 825 / 316L تراكبات CRA + Hastelloy C276 وفولاذ دوبلكس
- NACE MR0175 صلادة مؤهلة للخدمة الحامضية، HRC ≤ 22
- EN 10204 3.1 شهادة اختبار المصنع + قابلية تتبع الصهرة + فحص طرف ثالث بحضور الشاهد
مشكلة التآكل التي لا تتحملها وصلات الفولاذ الكربوني، وكيف يحلها تراكب اللحام من CRA
يؤدي الغاز الحامضي وCO₂ والموائع المنتجة المحتوية على الكلوريد إلى تآكل وصلات أنابيب الفولاذ الكربوني العادي من الداخل إلى الخارج. وغالبًا ما يفقد خط أنابيب النفط والغاز وصلة قبل أن يفقد جزءًا من الأنبوب. تعالج السبيكة الصلبة المقاومة للتآكل مشكلة التركيب الكيميائي، لكنها تجعل المشروع غير تنافسي سعريًا عند الوصول إلى DN300 وClass 900.
[ القدرة التصنيعية ]أداء CRA ضمن ميزانية الفولاذ الكربوني
وهنا تحديدًا تأتي فائدة وصلات الأنابيب بتراكب اللحام. إذ يُطبَّق CRA على التجويف الملامس للوسط فقط، فيحافظ جسم الفولاذ الكربوني على مقاومته وتصنيف ضغطه. ولأن الرابطة بين الفولاذ (ASTM A234 WPB أو A420 WPL6 أو المطروقات A105/A350) والسبيكة رابطة ميتالورجية، أي منصهرة وليست مثبتة، فإن التراكب المصنّع جيدًا يتصرف كجدار مصمت.
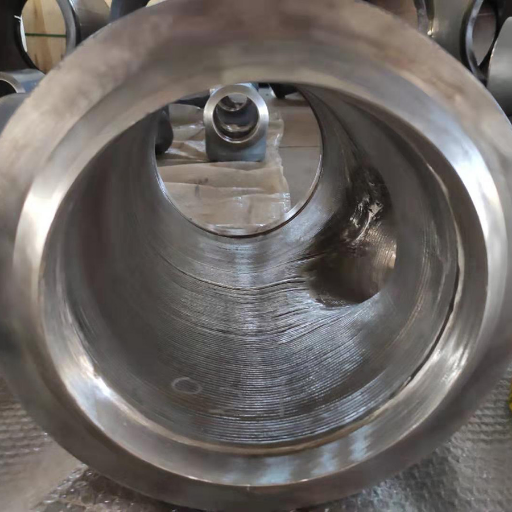
التراكب مقابل الكسوة والبطانة: تمييز يخلط المشترون بينه
- تراكب اللحام يُلحَم CRA بالاندماج على المكوّن طبقةً بعد طبقة. رابطة ميتالورجية وفجوة معدومة أو ضئيلة، وقابلية للإصلاح؛ وهو مثالي للانحناءات والأشكال المعقدة.
- كسوة ميتالورجية تُربط CRA بالدرفلة أو بالانفجار إلى صفيحة أو أنبوب، ثم تُشكّل حسب المطلوب. تظل الرابطة ميتالورجية، لكن يصعب تطبيقها على السطح الخارجي للكوع أو منطقة التقاء التي.
- بطانة ميكانيكية يُسحب غلاف CRA داخل أنبوب حامل من الفولاذ الكربوني. لا توجد رابطة ميتالورجية؛ وهي أسرع وقد تكون قابلة للاستبدال في الموقع، لكنها قد تتجعد أو تنهار في الانحناءات القصيرة.
تُرسّب عملية تراكب اللحام معدن اللحام على القاعدة بالاندماج، خرزةً بعد خرزة. أما الكسوة بالدرفلة أو بالانفجار فتضغط معدنين معًا تحت تأثير الحرارة أو الصدمة. وهذه العمليات الثلاث أشكال من الكسوة، لكن تراكب اللحام وحده يبني الطبقة باللحام؛ لذلك، في وصلة تواجه التآكل والتآكل السطحي معًا، تمنح الطبقة المنصهرة حماية طويلة الأمد من التآكل.
اختيار صريح: متى يكون التراكب هو الحل المناسب
لقد نفذنا تراكب CRA باللحام داخل مصنعنا لسنوات، ومع ذلك سنخبرك عندما يكون المسار غير مناسب. أما لوصلات خدمة الكلوريد أو الغاز الحامضي، فعادةً ما يكون هو الخيار الصحيح؛ إذ يمكن للبطانات الميكانيكية أن تتشقق أو تتجعد تحت إجهاد ~15% الناتج عن اللف، بينما نضبط ترسيبنا عند جهاز التموضع بدلًا من شراء مادة جاهزة.
نطاق وصلات الأنابيب بتراكب اللحام من Synbase: أكواع وتيات ومخفضات وأغطية وفلنجات
تشمل وصلات الأنابيب المكسوة بتراكب اللحام من Synbase جميع وصلات اللحام التناكبي والفلنجات، وليس الفلنجات وحدها. ويخرج الأنبوب المكسو من خط الإنتاج نفسه، لذلك يمكن أن يضم السبول وجميع الوصلات مواصفة التراكب نفسها من طرف إلى آخر. ثم تُشترى الوصلة الأساسية وفق درجة ASTM المناسبة، وتُكسى من جهة التجويف حسب المعايير البُعدية B16.9 (للوصلات) أو B16.5 / B16.47 (للفلنجات)، وتُزال طبقة التراكب للوصول إلى بُعد التجويف النهائي.
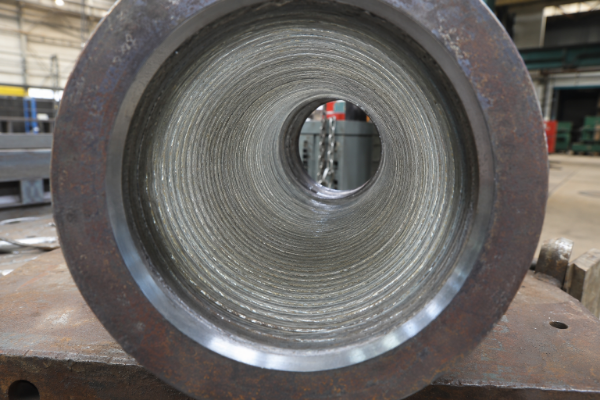
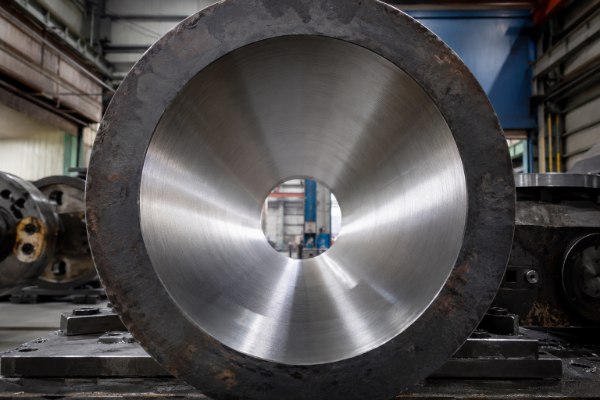
نطاق وصلات الأنابيب بتراكب اللحام من Synbase — درجة القاعدة والمعيار حسب النوع
| نوع الوصلة | نطاق المقاس | درجة القاعدة | المعيار البُعدي |
|---|---|---|---|
| أكواع 45° / 90° / 180° (LR/SR) | DN15–DN1200 | A234 WPB/WPC، A420 WPL6 | ASME B16.9 |
| تيات متساوية ومخفضة، وصلات متصالبة | DN15–DN900 | A234 WPB، A420 WPL6 | ASME B16.9 |
| مخفضات متحدّة ولا مركزية | DN20–DN900 | A234 WPB/WPC | ASME B16.9 |
| أغطية ونهايات قصيرة | DN15–DN600 | A234 WPB | ASME B16.9 |
| فلنجات عنق اللحام / الانزلاقية / العمياء (RF/RTJ) | DN15–DN1200، Class 150–2500 | A105، A350 LF2 | ASME B16.5 / B16.47 |
أطلس تغطية التراكب للمناطق الحرجة
إن تكسية وصلة ليست المهمة نفسها كتكسية الأنبوب؛ فالهندسة تحدد مواضع اختباء التخفيف والمناطق الرقيقة. ويُعد السطح الداخلي للكوع ومنطقة التقاء التي ومخروط المخفض أصعب مواضع اللحام. ففيها تتغير الزاوية وتتجمع الحرارة، وقد يترك العمل اليدوي المتعجل تراكبًا رقيقًا جدًا أو مخففًا بدرجة مفرطة.
المناطق الحرجة لكل وصلة، سبب صعوبتها وكيف نضبطها
| الوصلة | المنطقة الحرجة | مخاطر الفشل | ضبط Synbase |
|---|---|---|---|
| كوع 90° | السطح الداخلي (نصف القطر الداخلي) | تزاحم الشعلة ← حرارة مرتفعة ← التقاط الحديد | جهاز تموضع مفهرس؛ ورسم خريطة تراكب الخرز عند السطح الداخلي |
| كوع 90° | السطح الخارجي (نصف القطر الخارجي) | خرزة ممدودة ← تراكب رقيق | التحقق من السُمك الفعّال الأدنى بعد التشغيل الآلي |
| تي متساوي | منطقة التقاء / السرج | انحناء مركب ← اندماج غير مكتمل | مناورة متعددة المحاور؛ فحص UT وPMI عند منطقة الالتقاء |
| مخفض | انتقال المخروط | تغير القطر ← تخفيف غير متساوٍ | عملية نقل مضبوطة، مع تثبيت عدد الطبقات |
| فلنجة عنق اللحام | سطح الإحكام + نصف قطر التجويف | بدء التآكل عند واجهة السطح/التراكب | تراكب كامل السطح في التجاويف الصغيرة؛ اختبار G48 على السطح |
هل سيصمد التراكب أثناء الخدمة أم سينفصل أو يتشقق أو يتقشر عن القاعدة؟ يؤكد ذلك فحص UT بالحزمة المستقيمة الذي نجريه على كل وصلة بعد اللحام.
إرشاد للمشتري: حدّد المنطقة، لا الجدار فقط
لطالما شكّل اللحام من أعلى إلى أسفل لسبائك النيكل على سطح منحني تحديًا في التراكب؛ لذلك، بدلًا من اللحام اليدوي الحر، تقوم Synbase بفهرسة كل تي وكوع على جهاز تموضع. اطلب من موردك تأكيد الحد الأدنى لسُمك التراكب غير المخفف عند السطح الداخلي ومنطقة الالتقاء، وليس سُمك الجدار المتوسط فقط، حتى تعرف موضع حدوث الفشل.
احصل على توصية بالسبيكة والتغطية وفق هندسة وصلتك →سبائك التراكب: Inconel 625 وIncoloy 825 و316L ودوبلكس وHastelloy C276
يُختار التراكب وفق ظروف الخدمة. فالخيار الخاطئ إما محدد بمواصفات أعلى من اللازم ومكلف، أو رقيق جدًا وعرضة للتنقر. نطابقك مع أقل سبيكة تكلفةً يظل رقم مكافئ مقاومة التنقر (PREN) لها متجاوزًا لأحمال الكلوريد وCO₂ وH₂S عند ضغط التشغيل.
مصنع واحد، وخمس طبقات تراكب مؤهلة
على خلاف الورش التي تجهز للعمل بمادة استهلاكية واحدة، تحافظ Synbase على تأهيل WPS للسبائك الخمس جميعًا وتشغيلها آليًا داخل المصنع. ومن الأخطاء الشائعة افتراض أن أي مورد لـ”CRA مكسو” يستطيع تشغيل 625 و825 وC276 وفق التركيب الكيميائي المعتمد نفسه.
تُلحم كل طبقة تراكب بمواد حشو من النيكل أو الفولاذ المقاوم للصدأ على قاعدة مختلفة من الفولاذ الكربوني، وبما أن 316L أوستنيتي، فإن الطبقة الواقية التي تتشكل منه تقاوم الموائع المسببة للتآكل التي قد تُحدث تنقرًا في الفولاذ العادي، مع خيار مقاوم للتآكل السطحي عندما يترافق الكشط مع التآكل.
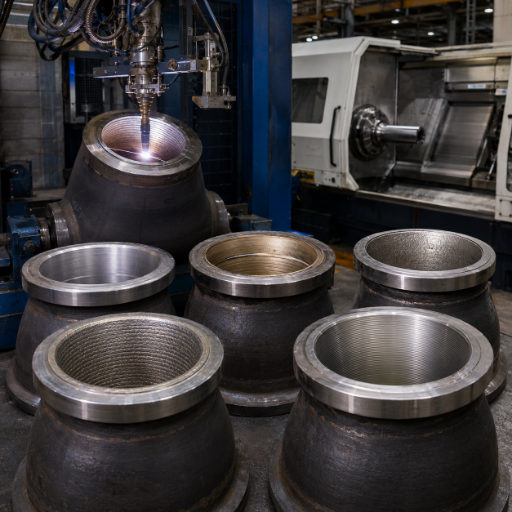
لماذا يُعد 625 العمود الفقري للخدمة في المياه العميقة
في الخدمة الحامضية أو في المياه العميقة، يحافظ الموليبدينوم والنيوبيوم في السبيكة 625 على مقاومتهما للتآكل حتى بعد أن يبدأ الحديد الملتقط من الفولاذ في تخفيف السطح. لكن إذا تجاوز انتقال الحديد حدًا معينًا، ينخفض PREN إلى نطاق 825. ولهذا تحديدًا يحدد ضبط تخفيف الحديد في القسم التالي ما إذا كان تراكب 625 سيؤدي وظيفته فعليًا.
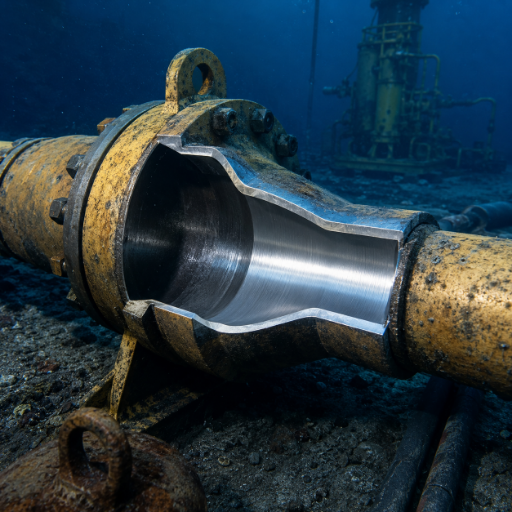
حقيقة فئة مادة الحشو: المادة الاستهلاكية تحدد السقف
انظر إلى العناصر الخام التي تكوّن مادَتك الاستهلاكية. يحد سلك 625 المصمت الحديد عند 5% ويحدد حدًا أدنى للنيكل قدره 58%. وحتى في شكل القطب، يرتفع الحد الأقصى للحديد إلى 7%، بينما تنخفض نسبة النيكل إلى 55%. لذلك يتغير التحليل الكيميائي المتوقع بمجرد اختيار المادة الاستهلاكية.
هنا تظهر أهمية كوننا مصنعًا. تحتفظ Synbase بإجراءات WPS معتمدة للسبائك الخمس جميعًا، وتُشغّل عبر خط تشغيل ولحام مشترك. ويجري اختيار السبيكة وفق ما يتطلبه التطبيق، لا وفق المادة الاستهلاكية التي يفضلها المورد.
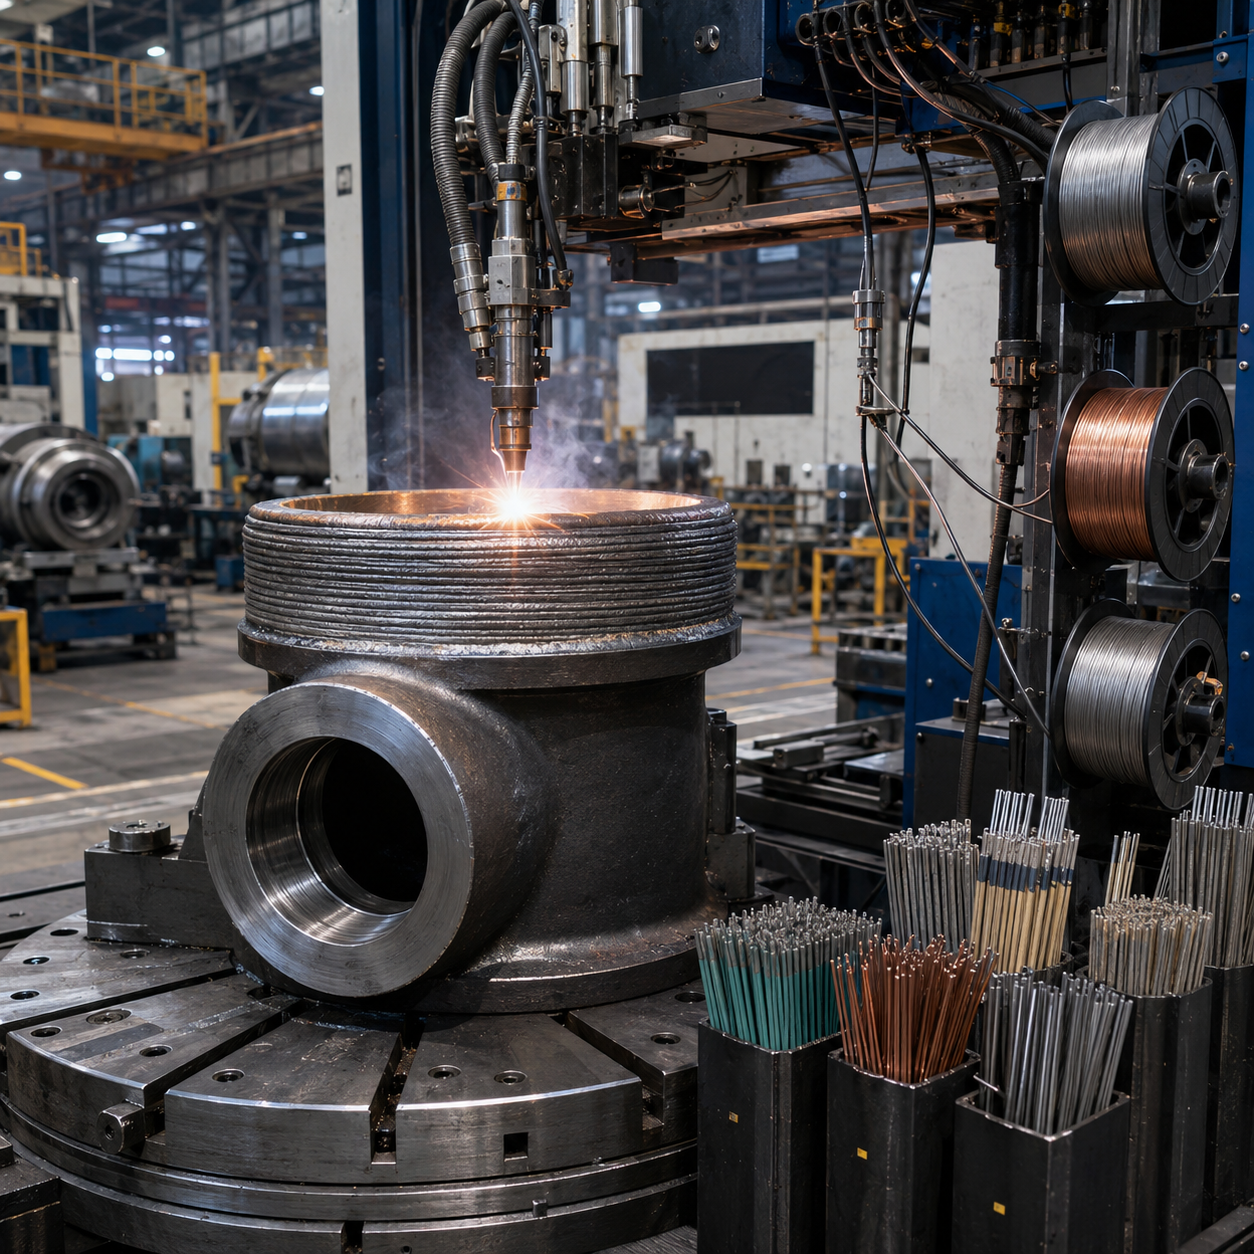
خريطة توافق السبيكة مع الخدمة
اختيار سبيكة التراكب حسب شدة الخدمة (PREN لكل %Cr + 3.3×%Mo + 16×%N)
| سبيكة التراكب | UNS | مادة حشو AWS | PREN النسبي | الخدمة الأنسب |
|---|---|---|---|---|
| 316L | S31603 | ER316L * | ~24 | CO₂ معتدل، وكلوريد منخفض، ومرافق المصافي |
| Duplex 2205 | S31803 | ER2209 | ~35 | كلوريد متوسط، وخدمة قريبة من مياه البحر |
| Incoloy 825 | N08825 | ERNiFeCr-1 | ~32 | أحماض الفوسفوريك/الكبريتيك، وخدمة حامضية متوسطة |
| Inconel 625 | N06625 | ERNiCrMo-3 | ~50 | غاز حامضي، وكلوريد مرتفع، وخدمة تحت سطح البحر — الخيار الأساسي |
| Hastelloy C276 | N10276 | ERNiCrMo-4 | ~70 | أحماض مختزِلة شديدة، وخدمة حامضية قصوى |
* يُثبَّت تصنيف مادة حشو 316L بعد اعتماد WPS للمشروع. الأرقام نطاقات اسمية للسبائك وقيم PREN، ولأغراض دليل الاختيار فقط.
المرجع: آلية التنقر الناتج عن تخفيف الحديد، البراءة EP0195634B1
ضبط تخفيف الحديد المضمون: رقم القبول الذي لا ينشره أحد سوانا
يقول كل مورد للتراكب إن التخفيف منخفض. لكن القليل منهم يدوّن رقمًا يمكن مساءلتهم عنه. فتخفيف الحديد، أي مقدار انصهار قاعدة الفولاذ الكربوني داخل طبقة CRA، هو المتغير الوحيد الذي يحدد ما إذا كان تراكب 625 سيقاوم التآكل فعلًا، ونحن نتعامل معه كقيمة قبول تعاقدية، لا كصفة تسويقية.
هل تكفي تمريرة واحدة للتراكب؟ لا. تقيس تمريرة واحدة من E-NiCrMo-3 على الفولاذ الكربوني نحو 23% من الحديد، وهي أعلى بكثير من مواصفة القبول ≤5%. وتُظهر بيانات الاختبارات المستقلة أن تمريرتين قد تظلان عند ~12% Fe في أسوأ الحالات، وقد تكون هناك حاجة أحيانًا إلى ثلاث تمريرات للوصول إلى 3% أو أقل. ويحدد عدد التمريرات وتراكب الخرز، لا السُمك الاسمي، مقدار التخفيف.
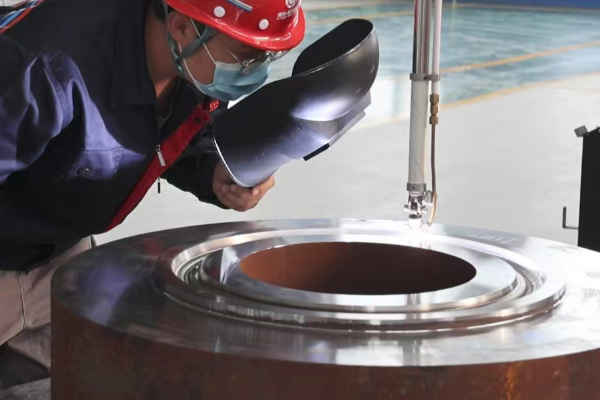
نافذة قبول تخفيف Fe
تخفيف الحديد حسب عدد التمريرات — بيانات مقاسة مقابل نافذة القبول التي نلتزم بها
| التراكم اللحامي | Fe السطحي النموذجي | الحكم مقابل مواصفة ≤5% | فئة المصدر |
|---|---|---|---|
| تمريرة واحدة (طبقة 1) | ~21–23% Fe | يفشل — التراكب متضرر | مراجَع من الأقران (L2) |
| تمريرتان (الطبقة 1 / الطبقة 2) | ~12% / 1.5–2% | تمريرات الطبقة 2؛ الطبقة 1 مخففة عمدًا | ممارس (L3-α) |
| تمريرتان إلى ثلاث، مع نقل مضبوط | ≤ 5% عند عمق 2.5 mm | نافذة قبول Synbase | ممارسة البراءة + EDX |
| ثلاث تمريرات | ~2.9–3.4% Fe | هامش للخدمة الحامضية الأشد | مراجَع من الأقران (L2) |
يتكون بناؤنا القياسي من تراكب بتمريرتين كحد أدنى، بإجمالي 3-5 mm، ثم يُشغَّل آليًا بحيث يبقى ما لا يقل عن 1.5-2.5 mm من السبيكة غير المخففة عند التجويف النهائي، وهو النطاق نفسه الموصوف في براءات الصناعة الممنوحة (مثل EP4214397B1) لكسوة CRA منخفضة التخفيف. نتحقق من التركيب الكيميائي بالتعرّف الإيجابي على المادة (PMI)، ونبلغ عن محتوى الحديد المقاس بتقنية EDX عند عمق الفحص، لا من قراءة سطحية متفائلة واحدة.
هذا هو الجزء الذي يغفله باقي السوق، وهو يصب في مصلحة المشتري: قاعدة الحديد البالغة 5% مواصفة شراء محافظة، وليست حدًا ميتالورجيًا فاصلًا. وتضع الاختبارات المُراجَعة من الأقران بدء التنقر الفعلي عند نحو 19% من الحديد وفق ASTM G48 Method A، بينما لا يحدث التغير الحاد في التآكل إلا فوق ~36% من الحديد. وعند اعتماد سطح أقل من 5%، فإنك تتجاوز حد التدقيق بهامش أمان واسع، ولا تكتفي بتجاوزه بصعوبة.
“نلتزم بتمريرتين كحد أدنى على 625 لأن الطبقة الأولى تتخفف بفعل الفيزياء لا المهارة؛ فهي تلتقط الحديد من القاعدة مهما بلغت جودة اللحام. وحاجز التآكل لدى العميل هو الطبقتان الثانية والثالثة، ولذلك نقيسهما ونعتمدهما.”
اعتماد لكل طبقة، لا لكل كتيب
يمثل التخفيف أكبر عائق في أي عملية تراكب: فزيادة الحديد تضر بالسبيكة. وهذا هو الرقم الوحيد الذي تعتمده Synbase لكل طبقة بدلًا من اعتماده في الكتيب، إذ تُبلغ عن حديد EDX عند العمق لكل وصلة، مع قابلية تتبعه إلى الصهرة. وهذا هو الفارق بين شهادة تبدو صحيحة ووصلة تصمد في البئر.
كيف نثبت رقم Fe في كل وصلة
- تحديد المادة (PMI) على سطح التراكب النهائي؛ وإبلاغ محتوى الحديد بتقنية EDX عند عمق 2.5 mm.
- اختبار التآكل بين الحبيبات وفق ASTM G28، وقبول 36 mpy (0.914 mm/yr) لـ UNS N06625.
- التحقق من التنقر وفق ASTM G48 Method A على عينات ممثلة.
- التحقق من سُمك التراكب بالاختبار بالموجات فوق الصوتية وفق ASTM A578.
تراكب اللحام مقابل CRA المصمتة والكسوة الميتالورجية والبطانة: التكلفة وعمر الخدمة
ليست الكسوة دائمًا الخيار التقني والاقتصادي الأفضل، والقول بذلك يبني ثقة أكبر من التظاهر بعكسه. والموقف الصريح هو أن تراكب اللحام يتفوق في موثوقية الرابطة والهندسة المعقدة، لكنه يخسر أمام البطانة في مدة التوريد، ولا يخسر أمام CRA المصمتة إلا في أصغر المقاسات. وعلى خلاف المورد الذي يبيع مسارًا واحدًا، ستخبرك Synbase متى تكون البطانة المنفصلة أو المطروقة المصمتة الخيار الأرخص لخطك.
منحنى نقطة التحول بين التراكب والكسوة والبطانة
مقارنة المسارات لوصلات CRA (نسبية وليست مطلقة — راجع ملاحظة التكلفة أدناه)
| العامل | تراكب اللحام | CRA مصمتة | كسوة ميتالورجية | بطانة ميكانيكية |
|---|---|---|---|---|
| نوع الرابطة | ميتالورجية (منصهرة) | متجانسة | ميتالورجية | ميكانيكية (قد توجد فجوة) |
| محرك تكلفة المادة | CRA على التجويف فقط | CRA على كامل الجدار | طبقة CRA + الرابطة | غلاف CRA فقط |
| الهندسة المعقدة (كوع/تي) | قوي | قوي | محدود | مخاطر التجعد/الانهيار |
| قابل للإصلاح في الموقع | نعم | نعم | صعب | غلاف قابل للاستبدال |
| مدة التوريد النموذجية | تصنيع حسب الطلب | تصنيع حسب الطلب | أطول | غالبًا الأقصر |
| الملاءمة الاقتصادية الأفضل | DN300+، خدمة حامضية/تحت سطح البحر | تجويف صغير، خدمة شديدة | مسارات مستقيمة طويلة | قابلة للاستبدال، خدمة منخفضة المتطلبات |
حاجز CRA رقيق فوق جسم من الفولاذ الكربوني — أداء CRA دون دفع تكلفة جدار من سبيكة مصمتة
تزداد الجدوى الاقتصادية للتراكب مع القطر وسُمك الجدار: فكلما زاد سُمك الجدار، زادت تكلفة السبيكة المصمتة التي تتجنبها بكسوة التجويف فقط. وللخدمة الشديدة، يُعد تراكب CRA بسُمك ~3 mm فوق جدار فولاذ كربوني سميك قاعدة إرشادية معترفًا بها منذ زمن طويل.
وضع نوعي لإجمالي تكلفة الملكية. تعتمد الوفورات الدقيقة على المقاس والفئة والسبيكة؛ اطلب تحليل تكلفة خاصًا بالمشروع.
[ لا توجد نسبة تكلفة عالمية منشورة؛ لذلك لا نقتبس واحدة. ]
تكمن القيمة الواضحة للتراكب في تكلفة دورة الحياة الكاملة، لا في السعر المعلن. فكثيرًا ما لا يكون قرار CRA الرخيص في مرحلة المشتريات هو الأرخص طوال عمر الخدمة، بعد احتساب الفحص وسماحية التآكل والاستبدال؛ ولذلك ينبغي أن تقود تكلفة دورة الحياة اختيار المسار، لا سعر الوحدة.
المرجع: ممارسة تراكب اللحام منخفض التخفيف من CRA، البراءة EP4214397B1
الخدمة الحامضية والامتثال، NACE MR0175 / ISO 15156، ASME IX، API 5LD وقبول الفحوص غير الإتلافية
يبدو جيدًا، لكن هل هو حقيقي؟ هذا تحديدًا ما يسأله المشترون من شركات EPC الدولية وشركات النفط الوطنية، والإجابة ليست جدلًا بل سجلًا ورقيًا يمكن التحقق منه. وينبغي لأي مفتش مستقل موثوق أن يتمكن من مطابقته مع أربعة محاور: الامتثال والأصالة والاتساق وقابلية التتبع؛ وهي الأسس نفسها التي يُقيَّم على أساسها مصنع أوروبي.
المخاطر لا القدرة — والإجابة في الوثائق
لنكن صريحين: التردد تجاه مصنع صيني يتعلق بالمخاطر لا بالقدرة، والإجابة هي الوثائق. فالشهادة التي تفشل في التدقيق تكلف أكثر من شهادة تتطلب أسبوعًا إضافيًا. لذلك تدعم Synbase كل تراكب بنظام جودة ISO 9001 وسجلات EN 10204 3.1 قابلة لتتبع الصهرة، بحضور مفتش المشتري نفسه.
| المتطلب | المعيار / القبول | طريقة التحقق |
|---|---|---|
| صلادة الخدمة الحامضية (سطح التراكب) | NACE MR0175 / ISO 15156، HRC ≤ 22 (≤ 345 HV10) | ASTM E92 Vickers، ≥5 انطباعات/طبقة عبر HAZ |
| كيمياء التراكب / تخفيف الحديد | قبول Fe ≤ 5% (مواصفة المشروع) | PMI + EDX عند عمق 2.5 mm |
| التآكل بين الحبيبات | ASTM G28 ≤ 36 mpy (0.914 mm/yr) | اختبار العينة، UNS N06625 |
| التنقر | ASTM G48 Method A | عينة ممثلة |
| تأهيل الإجراء | ASME BPVC Sec. IX، QW-214 macroetch | WPS/PQR لكل سبيكة؛ واللحام وفق QW-381 |
| سُمك التراكب / الاندماج | UT وفق ASTM A578 | فحص بالحزمة المستقيمة للكشف عن الانفصال |
| أبعاد الوصلة / القاعدة | ASME B16.9 / B16.5؛ API 5LD؛ ISO 77906 | شهادة اختبار المصنع البُعدية وشهادة القاعدة (A234/A105) |
ملف قابلية التتبع الذي نُرفقه مع كل أمر شراء
بحسب قراءتنا، يتيح أحدث إصدار من ASME IX اختبار الانحناء بدلًا من كيمياء السطح لتأهيل التراكبات. وهذا متوافق مع المدونة، لكن اختبار الانحناء لا يثبت مقاومة التآكل التي تتطلبها خدمة الغاز الحامضي؛ لذلك نعتمد الكيمياء أيضًا.
دليل المشتريات: المقاسات وفئات الضغط ومدة التوريد والحد الأدنى لكمية الطلب والوثائق
تُصنع وصلات التراكب حسب طلبك، لذلك لا توجد مدة توريد قياسية ولن نتظاهر بوجودها. وما نلتزم به هو انضباط العملية الذي يجعل أي عرض سعر، لنطاق توريد محدد، دقيقًا وقابلًا للتنفيذ.
إرشاد للمشتري: ما الذي يجب إدراجه في طلب عرض السعر RFQ
أرسل ظروف الخدمة (الضغط الجزئي لـ H₂S / CO₂، ومحتوى الكلوريد بوحدة ppm، ودرجة الحرارة)، وقائمة وصلات الأنابيب مع المقاسات والفئات، والمعيار الخاص بالأبعاد. وبناءً على ذلك، نعيد إليك توصية السبيكة، وعدد التمريرات، وسُمك التكسية، ونطاق الوثائق، ومدة توريد مرتبطة بكميتك الفعلية.
[تُحدَّد نطاقات مدة التوريد والحد الأدنى لكمية الطلب لكل مشروع.]ابدأ طلب عرض سعر بقائمة وصلات الأنابيب وبيانات الخدمة →
إطار عوامل التسعير: ما الذي يحدد عرض سعرك
-
01سبيكة التكسية / عدد التمريرات يختلف 625 مقابل 825 مقابل 316L، وتمريرتان مقابل ثلاث تمريرات للخدمة الحمضية الشديدة، في عدد ساعات الترسيب لكل قطعة.
-
02نوع وصلة الأنبوب ومقاسها تؤدي الوصلات الأكبر، مثل تجويف وصلة T مقاس DN600 مقارنةً بكوع مقاس DN100، إلى زيادة ساعات التكسية.
-
03فئة الضغط ودرجة المادة الأساسية من الفئة 150 إلى 2500؛ فولاذ A420 WPL6 منخفض الحرارة مقابل A234 WPB القياسي.
-
04نطاق الوثائق أضف حضور جهة الفحص المعيّنة (TPI) للتحقق من العمل عند نقاط التوقف المحددة، واطلب اختبارات إضافية، أو أدرج حزمة WPS/PQR كاملة.
-
05سماحية التشغيل تبلغ 10-15mm عادةً (على التجويف الداخلي)، بحيث يمكن تشغيل وصلة الأنبوب إلى الأبعاد النهائية مع استمرار توفير تغطية جيدة بسبيكة التكسية النقية.
التطبيقات وخبرة المشاريع
عبر صناعة النفط والغاز وصولاً إلى تطبيقات الطاقة المتجددة مثل الطاقة الحرارية الجوفية، تحافظ وصلات التكسية باللحام على التركيب الكيميائي نفسه للسبيكة ومعايير القبول نفسها، بغض النظر عن ظروف الخدمة.
أين تثبت وصلات التكسية باللحام جدواها
إنها الحل عندما يتآكل الفولاذ القياسي وتكون السبيكة المصمتة باهظة التكلفة: في تجميع ومعالجة الغاز الحمضي، وخطوط التدفق تحت سطح البحر، وخطوط العمليات في مصانع البتروكيماويات والمصافي، ودوائر الطاقة الحرارية الجوفية. كل حالة منها تجمع بين كيمياء عدوانية وجسم مصمم لتحمل الضغط.
التطبيق، تجميع الغاز الحمضي
تستخدم وصلات رؤوس الآبار والمشعبات في ظروف الخدمة الحلوة والحمضية سبيكة Alloy 625 مع الالتزام الصارم بمتطلبات الصلادة في NACE MR0175 لضمان مقاومة موثوقة للتآكل في مناطق الإحكام ضمن تطبيقات الضغط العالي.
التطبيق، خطوط التدفق البحرية وتحت سطح البحر
قطعت الأنظمة البحرية الملفوفة والملحومة والمكسوة بـ Inconel 625 مئات الكيلومترات في خدمة الكلوريد؛ وتتحمل التكسية المترابطة إجهاد اللف، حيث قد تتجعّد البطانة الميكانيكية.
التطبيق، الطاقة الحرارية الجوفية وتوليد الطاقة
تجمع خدمة المحلول الملحي الجوفي وخدمة أجهزة غسل غاز المداخن لإزالة الكبريت (FGD-scrubber) بين مستويات مرتفعة من الكلوريد والحموضة؛ وتتيح وصلات التكسية للمشغل تطبيق C276 أو 625 فقط عند الواجهة مع المحلول الملحي، على غلاف ضغط من الفولاذ الكربوني.
ضمن E-CHENG STEEL GROUP، وفّرت Synbase الأنابيب الفولاذية ووصلات الأنابيب والفلنجات والصمامات لمشروعات الطاقة وشركات النفط الوطنية ومقاولي EPC في أكثر من 100 دولة. ومن الجدير توضيح الحد الصادق: لن ندّعي مشروعاً لا نستطيع اعتماده، وعلى خلاف بيت تجاري، تُشحن كل وصلة تكسية من خط إنتاجنا الخاص مرفقةً بتقرير الحديد الخاص بها بتقنية EDX. والخطأ الذي يرتكبه المشترون هو معاملة جميع موردي «التكسية بـ CRA» على أنهم متساوون؛ فالملف التوثيقي هو الفارق.
أدوات وحاسبات هندسية
يمكنكم الوصول إلى أدوات اختيار دقيقة وحاسبات مصممة لتبسيط اختيار السبائك وتحسين اللحام وبناء المواصفات لمشروعات EPC.
أداة اختيار السبيكة وفق ظروف الخدمة
حاسبة عدد تمريرات التكسية وتخفيف الحديد
أداة بناء مواصفات طلب عرض سعر لوصلات التكسية باللحام
وصلات التكسية باللحام، الأسئلة الشائعة
تُلحم التكسية باللحام اندماجياً بالمعدن الأساسي، فتكوّن رابطة معدنية من دون فجوة. أما البطانة فهي جلبة منفصلة من CRA مثبتة ميكانيكياً، وأسرع تركيباً وأحياناً قابلة للاستبدال، لكنها قد تنفصل أو تتجعّد أو تنهار في الأشكال الهندسية الضيقة لعدم وجود اندماج بين المعدنين.
يضع كلاهما طبقة من CRA على ركيزة من الفولاذ الكربوني مع رابطة معدنية. وتُنفَّذ التكسية باللحام عبر اللحام الاندماجي، ببناء الطبقة خرزة لحام تلو الأخرى؛ وهي الخيار الطبيعي لوصلات الأنابيب والأشكال الهندسية الضيقة. أما الأنبوب المكسو فهو صفيحة أو أنبوب مرتبط بالدرفلة أو بالانفجار ثم يُشكَّل؛ وهو الأكثر اقتصادية للمسارات المستقيمة الطويلة، لكنه أصعب تطبيقاً على السطح الخارجي للكوع أو منطقة التقاء وصلة T.
تقبل معظم مواصفات المشتريات وجود 5% من الحديد عند عمق الفحص، وتسمح بعضها بما يصل إلى 10%. نحافظ على ≤5% من الحديد في كل طبقة عند عمق 2.5 mm، مع التحقق بواسطة EDX. ومن منظور علم المعادن، لا يبدأ التنقر إلا عند نحو 19% من الحديد، لذا يوفر سطح معتمد بنسبة أقل من 5% هامش أمان واسعاً.
لا. تعطي التمريرة الواحدة على الفولاذ الكربوني نحو 23% من الحديد، وهي أعلى بكثير من أي مواصفة قبول. ويلزم حد أدنى قدره تمريرتان، وثلاث تمريرات للخدمة الحمضية الأشد، لأن كل طبقة تتعرض لتخفيف أقل من الطبقة التي تحتها.
نعم، سطح التكسية مؤهل وفق NACE MR0175 / ISO 15156، مع ضبط الصلادة عند HRC ≤ 22 (≤ 345 HV10)، وخضوعها للاختبار بطريقة فيكرز وفق ASTM E92. يحدد NACE الصلادة للخدمة الحمضية؛ أما حد تخفيف الحديد فهو معيار قبول كيميائي منفصل، ونصدر شهادة به إلى جانب ذلك.
الأكواع (45/90/180)، ووصلات T المتساوية والمخفضة، والوصلات الصليبية، والمخفضات المتراكزة واللامتراكزة، والأغطية، والنهايات القصيرة، وفلنجات عنق اللحام، والفلنجات المنزلقة والعمياء – من DN15 إلى DN1200، وفق ASME B16.9 وB16.5/B16.47.
توفر التكسية أداءً داخلياً من CRA على جسم ضغط من الفولاذ الكربوني، ولذلك تتفوق على سبيكة CRA المصمتة من حيث التكلفة كلما زاد المقاس، وتتفوّق على البطانة من حيث موثوقية الترابط في الأكواع ووصلات T. تتمتع البطانة بميزة في مدة التوريد؛ بينما تتفوق سبيكة CRA المصمتة في مقاسات التجويف الصغيرة جداً. ويتوقف الخيار الأفضل على التكلفة الإجمالية للملكية طوال عمر الوعاء، وليس على مواصفة افتراضية بسيطة.