
Accesorios con recargue de soldadura, codos, tees, bridas y reductores revestidos con CRA
Los accesorios con recargue de soldadura colocan la aleación resistente a la corrosión donde esta realmente actúa — en el diámetro interior mojado — sobre un cuerpo de acero al carbono que soporta la presión. Fabricamos como molino, no como almacenista. Cada accesorio que enviamos está respaldado por el único número que nuestros competidores no declaran: la dilución de hierro garantizada por capa.
El término accesorio con recargue de soldadura se aplica a un codo, tee, reductor, tapa o brida de acero al carbono o de baja aleación cuyo diámetro interior está revestido con una capa de aleación resistente a la corrosión (CRA) aplicada por soldadura de fusión, como Inconel 625, Incoloy 825 o 316L. La CRA presta el servicio contra la corrosión, mientras el cuerpo de acero soporta la carga mecánica. Como el recargue está unido metalúrgicamente, tiene la integridad necesaria para permanecer en su sitio: no puede desprenderse ni colapsar hacia el diámetro interior como podría hacerlo un revestimiento suelto.
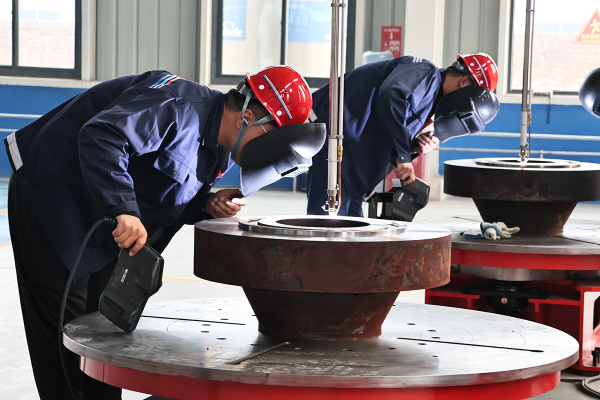
- DN15–DN1200 Rango de accesorios de ½”–48″ (ASME B16.9 / B16.5)
- Fe ≤ 5% Dilución del recargue garantizada por capa, verificada mediante EDX
- 3–5 mm Espesor del recargue, mínimo de dos pasadas
- 625 / 825 / 316L Recargues CRA + Hastelloy C276, dúplex
- NACE MR0175 Dureza calificada para servicio ácido, HRC ≤ 22
- EN 10204 3.1 MTC + trazabilidad de colada + TPI presenciada
El problema de corrosión que los accesorios de acero al carbono no pueden soportar y cómo lo resuelve el recargue de soldadura CRA
El gas ácido, el CO₂ y los fluidos producidos con cloruros corroen los accesorios de tubería de acero al carbono común desde el interior hacia afuera. Una tubería para líneas de petróleo y gas suele perder un accesorio mucho antes de perder una unión de tubería. La aleación sólida resistente a la corrosión resuelve la composición química, pero encarece el proyecto hasta volverlo inviable cuando se llega a DN300 y clase 900.
[ CAPACIDAD ]Rendimiento de CRA con presupuesto de acero al carbono
Esa brecha es exactamente donde se utilizan los accesorios con recargue de soldadura. Solo el diámetro interior mojado recibe la CRA, por lo que el cuerpo de acero al carbono conserva su resistencia y clasificación de presión. Como la unión entre el acero (forjas ASTM A234 WPB, A420 WPL6 o A105/A350) y la aleación es metalúrgica — fundida, no fijada — un recargue bien realizado se comporta como una pared sólida.
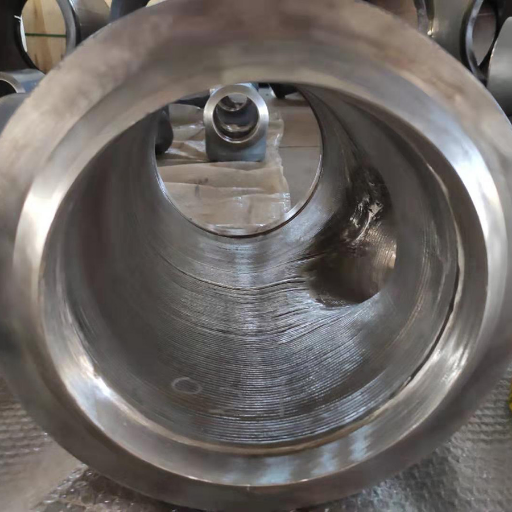
Recargue, revestimiento metalúrgico y revestimiento mecánico: la distinción que los compradores confunden
- Recargue de soldadura CRA soldada por fusión al componente en capas. Unión metalúrgica, poca o ninguna holgura, reparable; ideal para codos y geometrías complejas.
- Revestimiento metalúrgico CRA unida por laminación o explosión a una placa o tubería, que luego se conforma. Sigue siendo una unión metalúrgica, pero es difícil de aplicar en el extradós de un codo o en la horquilla de un tee.
- Revestimiento mecánico Una camisa de CRA introducida en un cuerpo de acero al carbono. No hay unión metalúrgica; es más rápido y a veces reemplazable en campo, pero puede arrugarse o colapsar en codos cortos.
El proceso de recargue de soldadura deposita metal de soldadura sobre la base mediante fusión, cordón por cordón. En cambio, un proceso de revestimiento por laminación o explosión presiona dos metales juntos mediante calor o impacto. Los tres son formas de revestimiento, pero solo el recargue de soldadura construye la capa soldando; por eso, en un accesorio expuesto a corrosión y desgaste, esa capa fundida proporciona protección duradera contra la corrosión.
Ajuste honesto: cuándo conviene el recargue
Hemos realizado recargues de soldadura CRA internamente durante años y aun así le diremos cuándo no es la ruta adecuada. Para accesorios en medios con cloruros o ácidos, normalmente sí lo es: los revestimientos mecánicos pueden agrietarse o arrugarse con la deformación de ~15% del enrollado, mientras nuestro depósito se calibra en el posicionador en lugar de comprarse prefabricado.
Gama de accesorios con recargue de soldadura de Synbase: codos, tees, reductores, tapas y bridas
Los accesorios revestidos con recargue de soldadura de Synbase incluyen todos los accesorios de soldadura a tope y de brida, no solo bridas. La tubería revestida sale de la misma línea, por lo que un spool y todos sus accesorios pueden incorporar la misma especificación de recargue de un extremo al otro. El accesorio base, comprado según el grado ASTM apropiado, se reviste en el diámetro interior conforme a las normas dimensionales B16.9 (accesorios) o B16.5 / B16.47 (bridas), y el recargue se mecaniza hasta la dimensión final del diámetro interior.
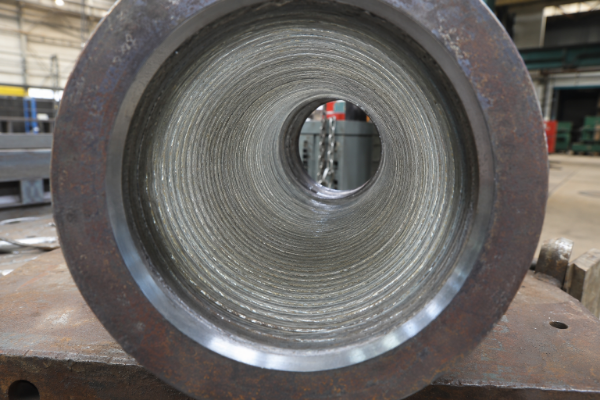
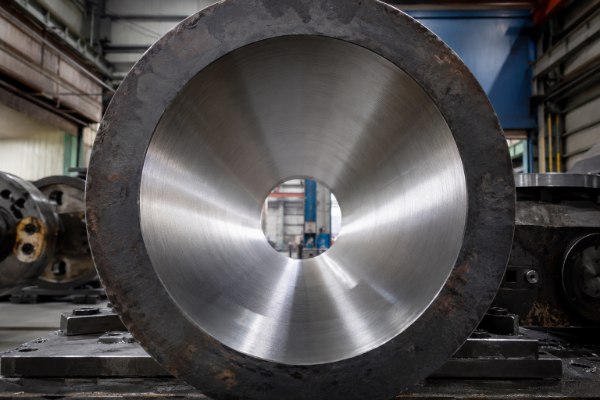
Gama de accesorios con recargue de soldadura de Synbase: grado base y norma por tipo
| Tipo de accesorio | Rango de dimensiones | Grado base | Norma dimensional |
|---|---|---|---|
| Codos de 45° / 90° / 180° (LR/SR) | DN15–DN1200 | A234 WPB/WPC, A420 WPL6 | ASME B16.9 |
| Tees iguales y reductores, cruces | DN15–DN900 | A234 WPB, A420 WPL6 | ASME B16.9 |
| Reductores concéntricos y excéntricos | DN20–DN900 | A234 WPB/WPC | ASME B16.9 |
| Tapas y extremos cortos | DN15–DN600 | A234 WPB | ASME B16.9 |
| Bridas de cuello para soldar / deslizantes / ciegas (RF/RTJ) | DN15–DN1200, clase 150–2500 | A105, A350 LF2 | ASME B16.5 / B16.47 |
Atlas de cobertura de recargue en zonas críticas
Recubrir un accesorio no es lo mismo que recubrir una tubería: la geometría determina dónde se ocultan la dilución y los puntos delgados. El intradós de un codo, la horquilla de un tee y el cono de un reductor son los lugares más difíciles para soldar. Allí cambian los ángulos, se acumula el calor y una operación apresurada deja un recargue demasiado delgado o demasiado diluido.
Zonas críticas de cada accesorio, por qué son difíciles y cómo las controlamos
| Accesorio | Zona crítica | Riesgo de falla | Control de Synbase |
|---|---|---|---|
| Codo de 90° | Intradós (radio interior) | Acumulación de la antorcha → alto calor → incorporación de Fe | Posicionador indexado; mapeo del solape de cordones en el intradós |
| Codo de 90° | Extradós (radio exterior) | Cordón estirado → recargue delgado | Espesor efectivo mínimo verificado después del mecanizado |
| Tee igual | Horquilla / asiento | Curvatura compuesta → falta de fusión | Manipulación multiaxial; UT + PMI en la horquilla |
| Reductor | Transición cónica | Cambio de diámetro → dilución desigual | Proceso de transferencia controlada, número de capas constante |
| Brida WN | Cara de sellado + radio del diámetro interior | Inicio de corrosión en la interfaz cara/recargue | Recargue de cara completa en diámetros interiores pequeños; G48 en la cara |
¿El recargue resistirá durante el servicio o se desprenderá, agrietará o despegará de la base? La inspección UT de haz recto que realizamos en cada accesorio después de soldar lo confirma.
Recomendación al comprador: especifique la zona, no solo la pared
La soldadura vertical descendente de aleaciones de níquel sobre una superficie curva siempre ha sido un desafío para el recargue; por eso, en lugar de soldar a mano alzada, Synbase indexa cada tee y codo en un posicionador. Solicite a su proveedor confirmar el espesor mínimo de recargue sin diluir para el intradós y la horquilla, no solo la pared promedio, para saber dónde puede ocurrir la falla.
Obtenga una recomendación de aleación y cobertura para la geometría de su accesorio →Aleaciones de recargue: Inconel 625, Incoloy 825, 316L, dúplex y Hastelloy C276
La selección del recargue depende del servicio. Una elección incorrecta puede estar sobredimensionada y ser costosa, o ser demasiado delgada y propensa a picaduras. Le asignamos la aleación de menor costo cuyo número equivalente de resistencia a las picaduras (PREN) supere las cargas de cloruros, CO₂ y H₂S a la presión de trabajo.
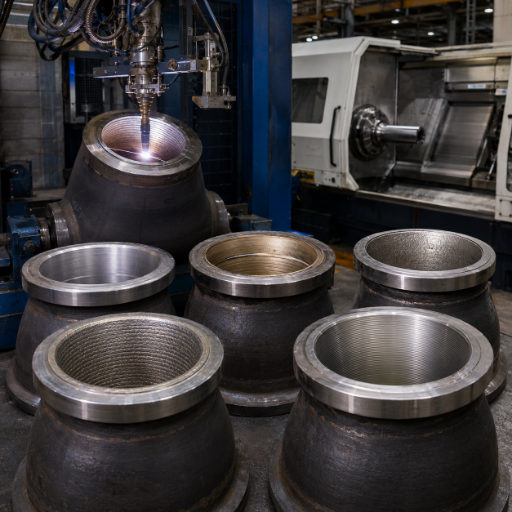
Un molino, cinco recargues calificados
A diferencia de un taller preparado para un solo consumible, Synbase mantiene los cinco recargues calificados mediante WPS y mecanizados internamente. Un error común es suponer que cualquier proveedor de “CRA revestida” puede trabajar 625, 825 y C276 con la misma composición química certificada.
Cada recargue se suelda con materiales de aporte de níquel o acero inoxidable sobre una base de acero al carbono diferente y, como el 316L es austenítico, la capa protectora que forma resiste fluidos corrosivos que producirían picaduras en el acero común, con una opción resistente al desgaste cuando la abrasión acompaña a la corrosión.
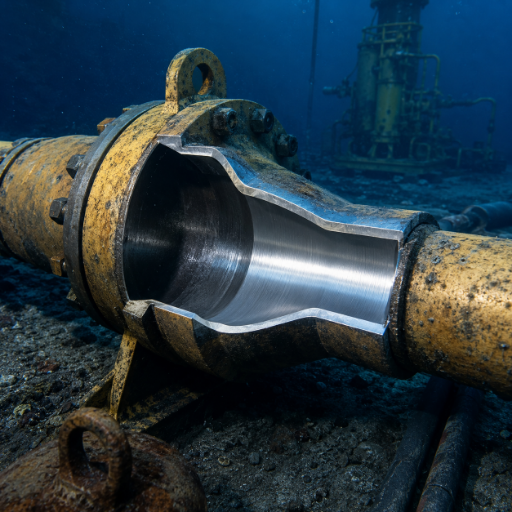
Por qué el 625 es el caballo de batalla en aguas profundas
En servicios ácidos o de aguas profundas, el molibdeno y el niobio de la aleación 625 mantienen su resistencia a la corrosión incluso después de que la incorporación de hierro del acero empieza a diluir la superficie. Sin embargo, si se lleva demasiado lejos esa transferencia de hierro, el PREN cae al rango del 825. Por eso, el control de la dilución de hierro de la siguiente sección determina si un recargue 625 realmente funciona.
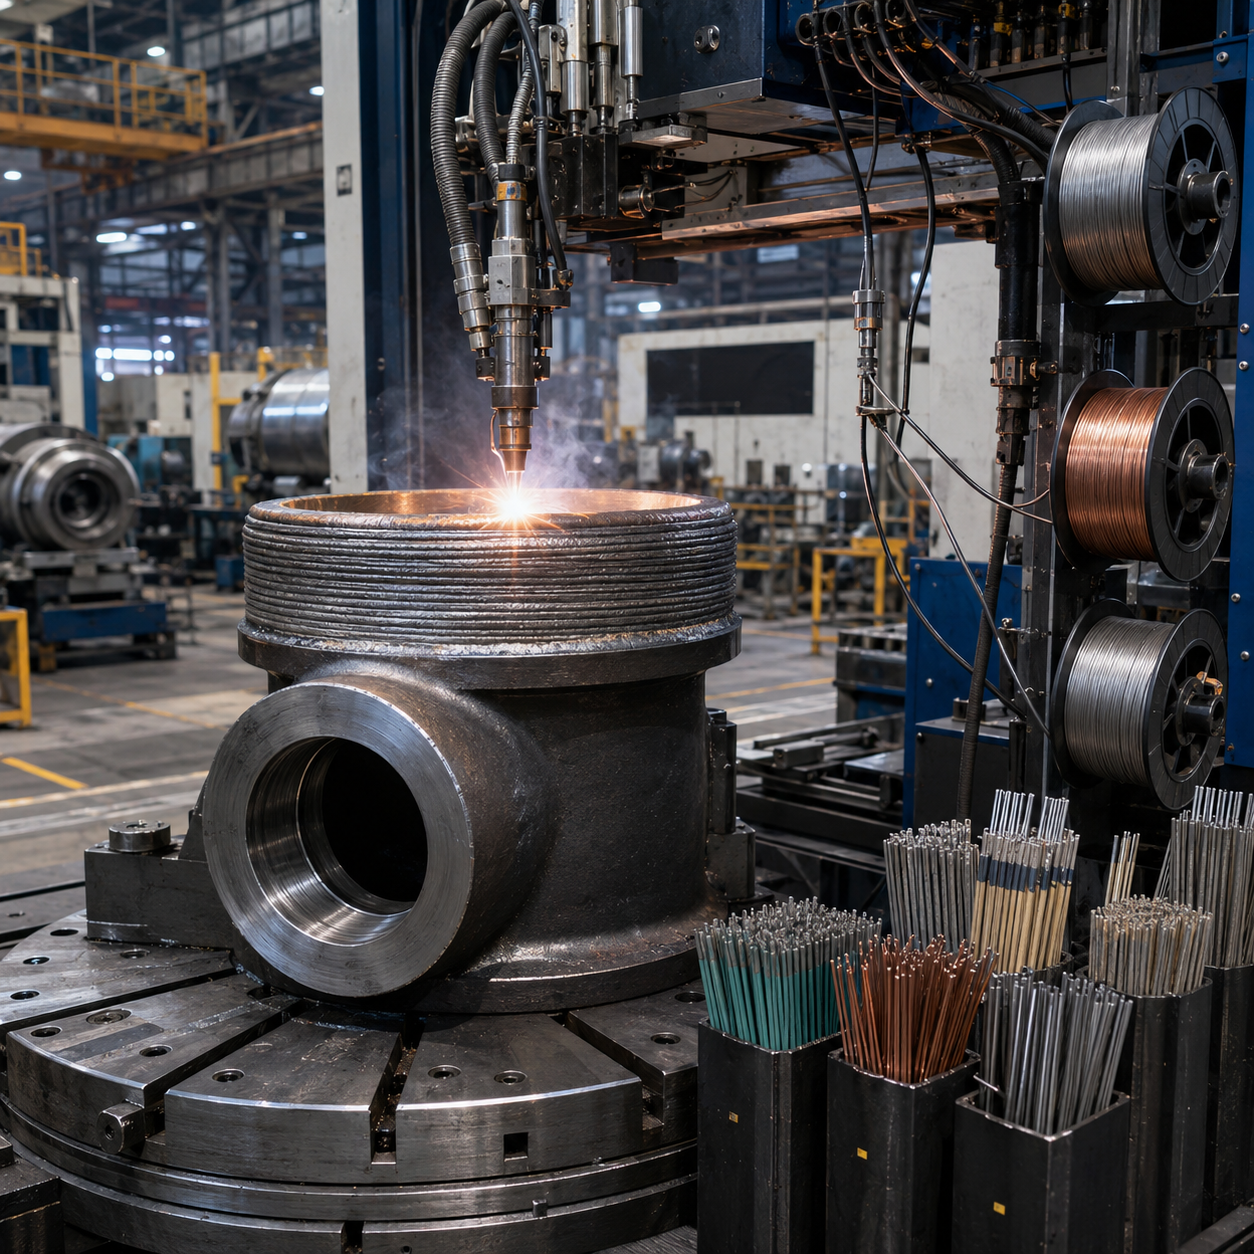
Realidad de la clase del material de aporte: el consumible fija el límite superior
Considere los elementos básicos que componen su consumible. El alambre macizo 625 limita el hierro al 5% y establece un mínimo de níquel del 58%. Incluso en forma de electrodo revestido, el hierro máximo aumenta al 7% y el porcentaje de níquel baja al 55%. Por lo tanto, el análisis químico esperado cambia en cuanto se selecciona el consumible.
Aquí es donde ser un molino marca la diferencia. Synbase mantiene WPS certificados para las cinco aleaciones, ejecutados en una línea común de mecanizado y soldadura. Usted elige según lo que necesita la aplicación, no según el consumible que su proveedor prefiera.
Mapa de compatibilidad entre aleación y servicio
Selección de aleación de recargue según la severidad del servicio (PREN por %Cr + 3.3×%Mo + 16×%N)
| Aleación de recargue | UNS | Material de aporte AWS | PREN relativo | Servicio más adecuado |
|---|---|---|---|---|
| 316L | S31603 | ER316L * | ~24 | CO₂ moderado, bajo contenido de cloruros, servicios auxiliares de refinería |
| Dúplex 2205 | S31803 | ER2209 | ~35 | Cloruros moderados, proximidad al agua de mar |
| Incoloy 825 | N08825 | ERNiFeCr-1 | ~32 | Ácidos fosfórico/sulfúrico, servicio ácido moderado |
| Inconel 625 | N06625 | ERNiCrMo-3 | ~50 | Gas ácido, alto contenido de cloruros, submarino — el caballo de batalla |
| Hastelloy C276 | N10276 | ERNiCrMo-4 | ~70 | Ácidos reductores severos, servicio ácido extremo |
*La clasificación del material de aporte 316L queda fijada una vez confirmado el WPS del proyecto. Las cifras son rangos nominales de aleación y valores PREN, únicamente para fines de guía de selección.
Referencia: mecanismo de picaduras por dilución de Fe, patente EP0195634B1
Control garantizado de la dilución de Fe: el valor de aceptación que nadie más publica
Todo proveedor de recargue afirma ofrecer “baja dilución”. Casi ninguno pondrá por escrito un número que usted pueda exigirle. La dilución de hierro — cuánto de la base de acero al carbono se funde en la capa CRA — es la única variable que determina si un recargue 625 realmente resiste la corrosión, y nosotros la tratamos como un valor contractual de aceptación, no como un adjetivo de marketing.
¿Es suficiente una pasada de recargue? No. Una sola pasada de E-NiCrMo-3 sobre acero al carbono mide alrededor de 23% de hierro, muy por encima de la especificación de aceptación ≤5%. Los datos de ensayos independientes muestran que dos pasadas aún pueden registrar ~12% de Fe en el peor caso, y a veces se necesitan tres pasadas para alcanzar 3% o menos. El número de pasadas y el solape de los cordones, no el espesor nominal, controlan la dilución.
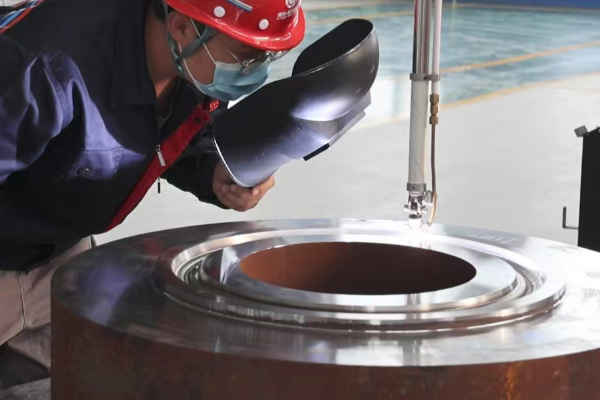
Ventana de aceptación de la dilución de Fe
Dilución de hierro según el número de pasadas: datos medidos frente a la ventana de aceptación que exigimos
| Acumulación | Fe superficial típico | Veredicto frente a la especificación ≤5% | Clase de fuente |
|---|---|---|---|
| Una pasada (1 capa) | ~21–23% Fe | Falla — recargue comprometido | Revisado por pares (L2) |
| Dos pasadas (capa 1 / capa 2) | ~12% / 1.5–2% | Pasadas de la capa 2; capa 1 diluida intencionalmente | Profesional (L3-α) |
| De dos a tres pasadas, transferencia controlada | ≤ 5% a 2.5 mm de profundidad | Ventana de aceptación de Synbase | Práctica patentada + EDX |
| Tres pasadas | ~2.9–3.4% Fe | Margen para el servicio ácido más severo | Revisado por pares (L2) |
Nuestra construcción estándar es un recargue de mínimo dos pasadas, de 3-5 mm en total, mecanizado de modo que queden al menos 1.5-2.5 mm de aleación sin diluir en el diámetro interior terminado, el mismo rango descrito en patentes industriales concedidas (por ejemplo, EP4214397B1) para revestimientos CRA de baja dilución. Verificamos la composición química mediante identificación positiva del material (PMI) e informamos el contenido de hierro obtenido por EDX a la profundidad de inspección, no a partir de una única lectura superficial optimista.
Esta es la parte que el resto del mercado omite, y favorece al comprador: la regla del 5% de hierro es una especificación de adquisiciones conservadora, no un precipicio metalúrgico. Los ensayos revisados por pares sitúan el inicio real de las picaduras en aproximadamente 19% de hierro según ASTM G48 Método A, y el cambio brusco de corrosión solo por encima de ~36% de hierro. Certifique una superficie por debajo de 5% y superará el límite de auditoría con un amplio margen de seguridad, sin apenas rebasarlo.
“Mantenemos un mínimo de dos pasadas en 625 porque la primera capa se diluye por la física, no por la habilidad; incorpora hierro de la base sin importar qué tan bueno sea el soldador. La barrera contra la corrosión del cliente es la segunda y tercera capa, por eso son las que medimos y certificamos.”
Certificado por capa, no por folleto
La dilución es el principal obstáculo en cualquier trabajo de recargue: demasiado hierro compromete la aleación. Ese es el número que Synbase certifica por capa en lugar de declararlo en un folleto, informando el hierro medido por EDX a profundidad en cada accesorio, con trazabilidad hasta la colada. Es la diferencia entre un certificado que parece correcto y un accesorio que resiste en el pozo.
Cómo demostramos el valor de Fe en cada accesorio
- PMI en la superficie terminada del recargue; contenido de hierro por EDX informado a 2.5 mm de profundidad.
- Ensayo de corrosión intergranular conforme a ASTM G28, aceptación de 36 mpy (0.914 mm/yr) para UNS N06625.
- Picaduras validadas conforme a ASTM G48 Método A en cupones representativos.
- Espesor del recargue verificado mediante ensayos ultrasónicos conforme a ASTM A578.
Recargue de soldadura frente a CRA sólida, revestimiento metalúrgico y revestimiento mecánico: costo y vida útil
El revestimiento no siempre es la mejor decisión técnico-económica, y decirlo genera más confianza que fingir lo contrario. La posición honesta es que el recargue de soldadura gana por confiabilidad de la unión y geometría compleja, pierde frente al revestimiento mecánico en plazo de entrega y solo pierde frente a la CRA sólida en los tamaños más pequeños. A diferencia de un proveedor que vende una sola ruta, Synbase le dirá cuándo un revestimiento suelto o una forja sólida es la opción más económica para su línea.
Curva de cruce entre recargue, revestimiento y revestimiento mecánico
Comparación de rutas para accesorios CRA (relativa, no absoluta; consulte la nota de costos abajo)
| Factor | Recargue de soldadura | CRA sólida | Revestimiento metalúrgico | Revestimiento mecánico |
|---|---|---|---|---|
| Tipo de unión | Metalúrgica (fundida) | Homogénea | Metalúrgica | Mecánica (puede haber holgura) |
| Factor de costo del material | CRA solo en el diámetro interior | CRA en toda la pared | Capa de CRA + unión | Solo camisa de CRA |
| Geometría compleja (codo/tee) | Fuerte | Fuerte | Limitada | Riesgo de arrugas/colapso |
| Reparable in situ | Sí | Sí | Difícil | Camisa reemplazable |
| Plazo de entrega típico | Fabricación bajo pedido | Fabricación bajo pedido | Más largo | A menudo el más corto |
| Mejor ajuste económico | DN300+, servicio ácido/submarino | Diámetro interior pequeño, servicio severo | Tramos rectos largos | Reemplazable, menor exigencia |
Una barrera delgada de CRA sobre un cuerpo de acero al carbono: rendimiento de CRA sin pagar por una pared de aleación sólida
El caso económico del recargue crece con el diámetro y el espesor de pared: cuanto más gruesa es la pared, más costo de aleación sólida evita al revestir solo el diámetro interior. Para servicios severos, un recargue de CRA de ~3 mm sobre una pared pesada de acero al carbono es una regla práctica reconocida desde hace tiempo.
Posición cualitativa del costo total de propiedad. El ahorro exacto depende del tamaño, la clase y la aleación; solicite un análisis de costos específico para su proyecto.
[ No existe una relación de costos universal publicada; no cotizamos una. ]
Donde el recargue demuestra claramente su valor es en el costo de toda la vida útil, no en el precio de etiqueta. Una decisión económica sobre CRA en la etapa de adquisiciones con frecuencia no es la más barata durante la vida en campo cuando se contabilizan la inspección, la tolerancia de corrosión y el reemplazo; por eso, la selección de la ruta debe basarse en el costo del ciclo de vida, no en el precio unitario.
Referencia: práctica de recargue de soldadura CRA de baja dilución, patente EP4214397B1
Servicio ácido y cumplimiento: NACE MR0175 / ISO 15156, ASME IX, API 5LD y aceptación de END
Se ve bien, pero ¿es real? Eso es exactamente lo que preguntan los compradores de EPC y NOC internacionales, y la respuesta no es un debate, sino un rastro documental verificable. Cualquier inspector externo creíble debería poder contrastarlo con cuatro pilares — cumplimiento, autenticidad, consistencia y trazabilidad — la misma base con la que se evalúa a un molino europeo.
El riesgo, no la capacidad, se responde con documentos
Seamos honestos: la duda sobre un molino chino se refiere al riesgo, no a la capacidad, y la respuesta es la documentación. Un certificado que falla una auditoría cuesta más que uno que tarda una semana adicional. Por eso, Synbase respalda cada recargue con un sistema de calidad ISO 9001 y registros EN 10204 3.1 trazables a la colada, presenciados por el propio inspector del comprador.
| Requisito | Norma / aceptación | Cómo se verifica |
|---|---|---|
| Dureza para servicio ácido (superficie del recargue) | NACE MR0175 / ISO 15156, HRC ≤ 22 (≤ 345 HV10) | Vickers ASTM E92, ≥5 indentaciones por capa a través de la ZAC |
| Composición química del recargue / dilución de hierro | Aceptación de Fe ≤ 5% (especificación del proyecto) | PMI + EDX a 2.5 mm de profundidad |
| Corrosión intergranular | ASTM G28 ≤ 36 mpy (0.914 mm/yr) | Ensayo de cupón, UNS N06625 |
| Picaduras | ASTM G48 Método A | Cupón representativo |
| Calificación del procedimiento | ASME BPVC Sec. IX, macroataque QW-214 | WPS/PQR por aleación; soldador conforme a QW-381 |
| Espesor del recargue / fusión | UT conforme a ASTM A578 | Haz recto, inspección de desprendimiento |
| Dimensiones / base del accesorio | ASME B16.9 / B16.5; API 5LD; ISO 77906 | MTC dimensional + MTC de la base (A234/A105) |
El expediente de trazabilidad que enviamos con cada pedido
Según nuestra interpretación, la edición más reciente de ASME IX permite un ensayo de doblado en lugar de la composición química superficial para calificar recargues. Eso cumple con el código, pero un ensayo de doblado no demuestra la resistencia a la corrosión que necesita un servicio de gas ácido; por eso también certificamos la composición química.
Guía de adquisiciones: dimensiones, clases de presión, plazo de entrega, MOQ y documentación
Los accesorios con recargue se fabrican según su pedido, por lo que no existe un plazo de entrega estándar y no fingiremos que lo hay. Lo que sí garantizamos es la disciplina del proceso que hace que cualquier cotización, para un alcance de suministro definido, sea exacta y alcanzable.
Recomendación al comprador: qué incluir en su RFQ
Envíe las condiciones de servicio (presión parcial de H₂S / CO₂, ppm de cloruros, temperatura), la lista de accesorios con dimensiones y clases, y la norma dimensional. Con ello, devolvemos la recomendación de aleación, el número de pasadas, el espesor del recargue y el alcance documental, además de un plazo de entrega vinculado a su cantidad real.
Los rangos de plazo de entrega y el MOQ se cotizan por proyecto.Inicie una solicitud de cotización con su lista de accesorios y datos de servicio →
Marco de factores de precio: qué determina su cotización
-
01Aleación de recargue / número de pasadas 625 frente a 825 y 316L, con 2 pasadas frente a 3 para servicio agrio severo, varía las horas de deposición por pieza.
-
02Tipo y dimensión del accesorio Los accesorios más grandes, por ejemplo, la entrepierna de una tee DN600 frente a un codo DN100, requieren más horas de recargue.
-
03Clase de presión y grado base Clase 150 a 2500; A420 WPL6 para baja temperatura frente a A234 WPB estándar.
-
04Alcance de los registros Añada un testigo a la inspección por parte de la agencia designada (TPI) para verificar el trabajo en puntos de parada específicos, exigir ensayos adicionales o incluir un paquete completo de WPS/PQR.
-
05Margen de mecanizado 10-15 mm es lo habitual (en el diámetro interior) para que el accesorio pueda mecanizarse a sus dimensiones finales y aún ofrezca una buena cobertura con aleación de recargue pura.
Aplicaciones y experiencia en proyectos
En toda la industria del petróleo y gas y en aplicaciones de energías renovables como la geotérmica, los accesorios con recargue por soldadura mantienen la misma composición química de aleación y los mismos criterios de aceptación, independientemente del servicio.
Dónde se justifican los accesorios con recargue
Son la solución cuando el acero estándar se corroe y la aleación maciza resulta demasiado costosa: recolección y procesamiento de gas agrio, líneas de flujo submarinas, líneas de proceso en plantas petroquímicas y refinerías, y circuitos geotérmicos. Cada caso combina una química agresiva con un cuerpo diseñado para presión.
Aplicación, recolección de gas agrio
Los accesorios de cabezal de pozo y colector para servicio dulce y agrio utilizan la aleación 625, con estricto cumplimiento de los requisitos de dureza de NACE MR0175 para garantizar una resistencia confiable a la corrosión en las zonas de sellado de aplicaciones de alta presión.
Aplicación, líneas de flujo submarinas y costa afuera
Los sistemas submarinos soldados y tendidos en carrete, revestidos con Inconel 625, han recorrido cientos de kilómetros en servicio con cloruros; el recargue adherido tolera la deformación del enrollado, mientras que un revestimiento mecánico se arrugaría.
Aplicación, geotermia y energía eléctrica
La salmuera geotérmica y el servicio de depuradores FGD en conjunto aumentan los cloruros y la acidez; los accesorios con recargue permiten al operador aplicar C276 o 625 solo en la interfaz con la salmuera, sobre una envolvente de presión de acero al carbono.
Dentro de E-CHENG STEEL GROUP, Synbase ha suministrado tuberías de acero, accesorios, bridas y válvulas a proyectos energéticos, compañías petroleras nacionales y contratistas EPC en más de 100 países. Conviene declarar el límite con honestidad: no afirmaremos un proyecto que no podamos certificar y, a diferencia de una casa comercial, cada accesorio con recargue se despacha desde nuestra propia línea con su informe de hierro por EDX. El error de los compradores es tratar a todos los proveedores de “revestimiento CRA” como iguales: el expediente marca la diferencia.
Herramientas y calculadoras de ingeniería
Acceda a selectores de precisión y calculadoras diseñados para simplificar la selección de aleaciones, la optimización de la soldadura y la elaboración de especificaciones para proyectos EPC.
Selector de aleación según el servicio
Estimador de pasadas de recargue y dilución de Fe
Generador de especificaciones de RFQ para accesorios con recargue por soldadura
Accesorios con recargue por soldadura: preguntas frecuentes
Un recargue por soldadura se fusiona con el metal base, formando una unión metalúrgica sin espacio. Un revestimiento es una camisa independiente de CRA fijada mecánicamente, más rápida de instalar y, en ocasiones, reemplazable, pero puede desprenderse, arrugarse o colapsar en geometrías cerradas porque no hay fusión entre los dos metales.
Ambos colocan una aleación resistente a la corrosión (CRA) sobre un sustrato de acero al carbono con una unión metalúrgica. El recargue por soldadura lo hace mediante fusión, formando la capa cordón por cordón: la opción natural para accesorios y geometrías cerradas. El revestimiento consiste en una placa o tubería unida por laminación o explosión que luego se conforma: resulta más rentable para tramos rectos largos, pero es más difícil de aplicar en el extradós de un codo o la entrepierna de una tee.
La mayoría de las especificaciones de adquisiciones acepta un 5 % de hierro a la profundidad de inspección, y algunas permiten hasta un 10 %. Mantenemos ≤5 % de hierro por capa a una profundidad de 2.5 mm, verificado mediante EDX. Desde el punto de vista metalúrgico, la picadura no comienza hasta aproximadamente un 19 % de hierro, por lo que una superficie certificada por debajo del 5 % ofrece un amplio margen de seguridad.
No. Una sola pasada sobre acero al carbono registra alrededor de un 23 % de hierro, muy por encima de cualquier especificación de aceptación. Se requieren como mínimo 2 pasadas y 3 pasadas para el servicio agrio más severo, porque cada capa presenta menos dilución que la inferior.
Sí, la superficie recargada está calificada según NACE MR0175 / ISO 15156, manteniendo la dureza en HRC ≤ 22 (≤ 345 HV10), ensayada mediante Vickers conforme a ASTM E92. NACE rige la dureza para servicio agrio; el límite de dilución de hierro es una aceptación química independiente que certificamos junto con ella.
Codos (45/90/180), tees iguales y reductoras, cruces, reductores concéntricos y excéntricos, tapas, extremos cortos, bridas de cuello para soldar, deslizantes y ciegas: de DN15 a DN1200, conforme a ASME B16.9 y B16.5/B16.47.
El recargue proporciona el desempeño de un diámetro interior de CRA sobre un cuerpo de presión de acero al carbono; por ello, resulta más económico que la CRA maciza a medida que aumenta la dimensión y supera al revestimiento en confiabilidad de la unión en codos y tees. El revestimiento tiene la ventaja del plazo de entrega; la CRA maciza gana en diámetros interiores extremadamente pequeños. La opción adecuada depende del costo total de propiedad durante la vida útil del recipiente, no de una especificación predeterminada sencilla.






