Le tube en acier sans soudure est une longueur de tube fabriquée sans joint soudé, de sorte que la structure granulaire de l’acier se prolonge continûment sur toute sa circonférence. Ce seul fait explique pourquoi les ingénieurs choisissent le sans soudure pour les conditions de service à haute pression, haute température, en milieu acide ou cryogénique : aucun joint à inspecter, à laisser se corroder ou à déclasser. Nous expliquons ici comment le tube sans soudure est fabriqué, comment il se compare réellement au tube soudé, quelles nuances et dimensions conviennent à chaque application et quels contrôles effectuer sur les produits effectivement livrés avant leur installation.
Mis à jour en juin 2026 · Relu par l’équipe technique de Synbase Steel.
Caractéristiques principales : le tube en acier sans soudure en un coup d’œil
| Plage de dimensions | NPS ⅛ à 30 (finition à chaud et à froid) |
| Dimensions de référence | ASME B36.10M (carbone et alliage), B36.19M (inoxydable) |
| Nuances courantes | A106, A53 Type S, API 5L, A312, A790, A335, A333, A519 |
| Coefficient de joint soudé (E) | 1.00 (sans joint) selon ASME B31.3 |
| Certification | Certificat d’essai en usine 3.1 selon EN 10204, avec traçabilité de la coulée |
La réponse courte est : aucun joint. Pour fabriquer un tube en acier sans soudure, un lopin plein chauffé est percé puis laminé aux dimensions voulues, sans introduire de joint soudé. Comme l’ASME B31.3 attribue au sans soudure un coefficient de qualité de joint de 1.00, contre 0.85 pour un tube ERW (soudé par résistance électrique), sa pression de service est environ 20 pour cent supérieure à épaisseur de paroi égale ; c’est la raison pour laquelle il est choisi lorsqu’aucun soudage n’est acceptable.
- Le sans soudure n’est pas automatiquement la solution la plus résistante ; aujourd’hui, un tube soudé tombe souvent en panne dans le corps du tube, et non au niveau du joint. Le sans soudure offre une marge, pas de la magie.
- Tout se résume généralement à une valeur : le coefficient de joint soudé de l’ASME B31.3, 1.00 contre 0.85, que les ingénieurs appellent le facteur 0.85.
- Le tube sans soudure est une catégorie de tube ; l’appel de nuance A106, A312, A335 ou A333 définit le matériau et les conditions de service prévues.
- La vérification s’effectue sur le certificat d’essai en usine EN 10204 3.1, et non dans la brochure.
Qu’est-ce qu’un tube en acier sans soudure ? (Et quand le joint devient un risque)
La fabrication d’un tube en acier sans soudure commence par un lopin rond plein chauffé et percé en son centre pour former un tube creux, puis laminé et étiré aux dimensions voulues, avec contrôle des diamètres extérieur et intérieur. Aucun joint n’est réalisé : il n’existe donc pas de ligne de soudure susceptible d’ouvrir la voie à la corrosion ou de constituer un point faible pour la pression. À l’inverse, le tube soudé commence par une tôle plate formée en cylindre puis assemblée le long d’un joint.
Pourquoi est-ce important ? Tout dépend de la sévérité des conditions de service. En milieu corrosif, la ligne de soudure est attaquée plus rapidement le long de la zone de liaison que le métal de base ; une rainure se forme sur le joint alors que le reste du tube paraît encore neuf. C’est pourquoi les codes de tuyauterie sous pression tels que ASME B31.3, ainsi que les exploitants et ingénieurs d’usine, exigent du sans soudure en cas de haute pression, haute température, service acide (présence de H2S), charges cycliques ou ténacité cryogénique.
Une erreur coûte cher dans les deux cas. Spécifier un tube sans soudure coûteux pour une conduite d’eau basse pression ou une ligne structurelle revient à gaspiller de l’argent : en service structurel, aucune différence de performance mesurable ne sépare les deux solutions. Sous-spécifier un tube soudé moins cher pour un service acide ou cyclique prépare une défaillance future dont le remplacement coûtera bien davantage. Déterminer de quel côté de cette limite se situe votre application est l’essentiel du travail ; le reste de ce guide vous aide à le faire.
Fabrication d’un tube en acier sans soudure (lopin → perçage → laminoir → certificat d’essai)
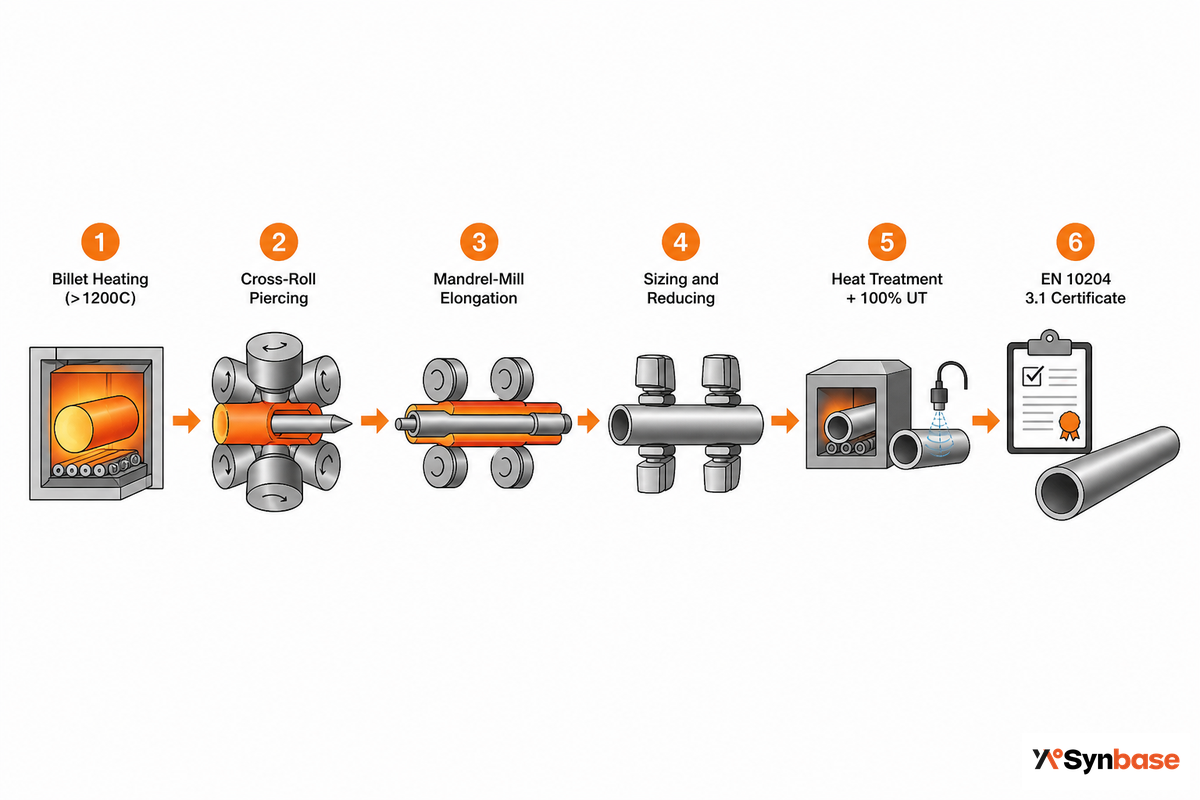
Le tube en acier sans soudure est fabriqué par formage à chaud d’un lopin plein, coulé à partir d’un lingot, en tube selon le procédé Mannesmann, sans soudage à aucune étape du procédé de fabrication. Le lopin est percé, puis laminé et allongé ; la tenue en pression est conçue dès l’étape de perçage, et non ajoutée dans un atelier de soudage.
Certaines nuances durcissent pendant la fabrication du tube, tandis que d’autres reçoivent un traitement thermique. Cette voie de fabrication du tube en acier sans soudure à grains continus s’appuie sur la littérature métallurgique : les travaux du U.S. Department of Energy sur le traitement thermomécanique des tubes soulignent la flexibilité dimensionnelle du laminoir-perceur Mannesmann, tandis que les recherches de University of Michigan décomposent le procédé de fabrication par formage à chaud en trois étapes : perçage par laminage croisé, allongement et calibrage.
Une voie de fabrication typique se présente ainsi :
- Chauffage du lopin : le lopin rond est introduit dans un four à sole tournante et porté au-dessus d’environ 1 200°C (environ 2 200°F), température permettant le forgeage.
- Perçage par laminage croisé : lors de l’étape Mannesmann, le lopin chauffé est percé sur un mandrin pour former une ébauche tubulaire creuse à paroi épaisse ; c’est cette étape qui rend le tube sans soudure.
- Allongement au laminoir à mandrin : une barre à mandrin est insérée et un laminoir à plusieurs cages réduit la paroi pour former le tube mère.
- Calibrage et réduction : le tube mère est laminé jusqu’à son diamètre extérieur final et sa dimension nominale, avec une épaisseur de paroi contrôlée.
- Traitement thermique : la normalisation, le recuit ou la trempe-revenu selon la nuance rétablit la structure granulaire et les propriétés mécaniques.
- Étirage à froid : lorsqu’il est spécifié, le tube de précision et le tube mécanique sont étirés à froid pour obtenir des tolérances exactes sur les diamètres intérieur et extérieur ainsi qu’un état de surface défini.
- Contrôle ultrasonore intégral et essai hydrostatique : un contrôle UT à 100 % et un essai hydraulique vérifient l’intégrité de la paroi avant expédition du tube.
- Certification EN 10204 3.1 : la composition chimique et les caractéristiques mécaniques, traçables par numéro de coulée, sont certifiées par le service inspection de l’aciérie.
Toute ligne moderne de fabrication sans soudure repose sur la voie Mannesmann, avec perçage et mandrin ; elle fait depuis longtemps l’objet de brevets de procédé tels que USPTO US 2006/0174670 (procédés de perçage à mandrin et à bouchon Mannesmann). Pour l’acheteur, cela se résume à un point : l’uniformité de la paroi est intégrée au tube sans soudure dès l’étape de perçage, et non ajoutée ultérieurement.
« Sur une ligne sans soudure, l’intégrité est créée lors du perçage, et non ajoutée dans un atelier de soudage. Nous relions chaque longueur à son numéro de coulée sur le certificat 3.1 : composition chimique, limite d’élasticité, résistance à la traction et résultat ultrasonore, car les acheteurs qui spécifient A106 ou A333 auditent ce document, pas notre brochure. »
La voie Mannesmann complète — perçage, traitement thermique, contrôle ultrasonore et certification — est réalisée en interne dans le système ISO 9001 de Synbase, sur sept lignes dédiées aux différentes familles de tubes sans soudure, au lieu de revendre les tubes d’autres aciéries. Pourquoi cette voie est-elle importante pour l’acheteur ? Un piège courant consiste à supposer que chaque longueur « sans soudure » est identique : une ligne A106 correctement laminée mais qui omet la normalisation appropriée peut rester sous-performante en service à haute température, même si le certificat indique « sans soudure ». C’est précisément pourquoi les étapes de traitement thermique et de contrôle ultrasonore ci-dessus doivent figurer sur le certificat que vous auditez, et pas seulement dans la brochure.
Tube sans soudure ou soudé (ERW/HFW) : une comparaison honnête fondée sur les données
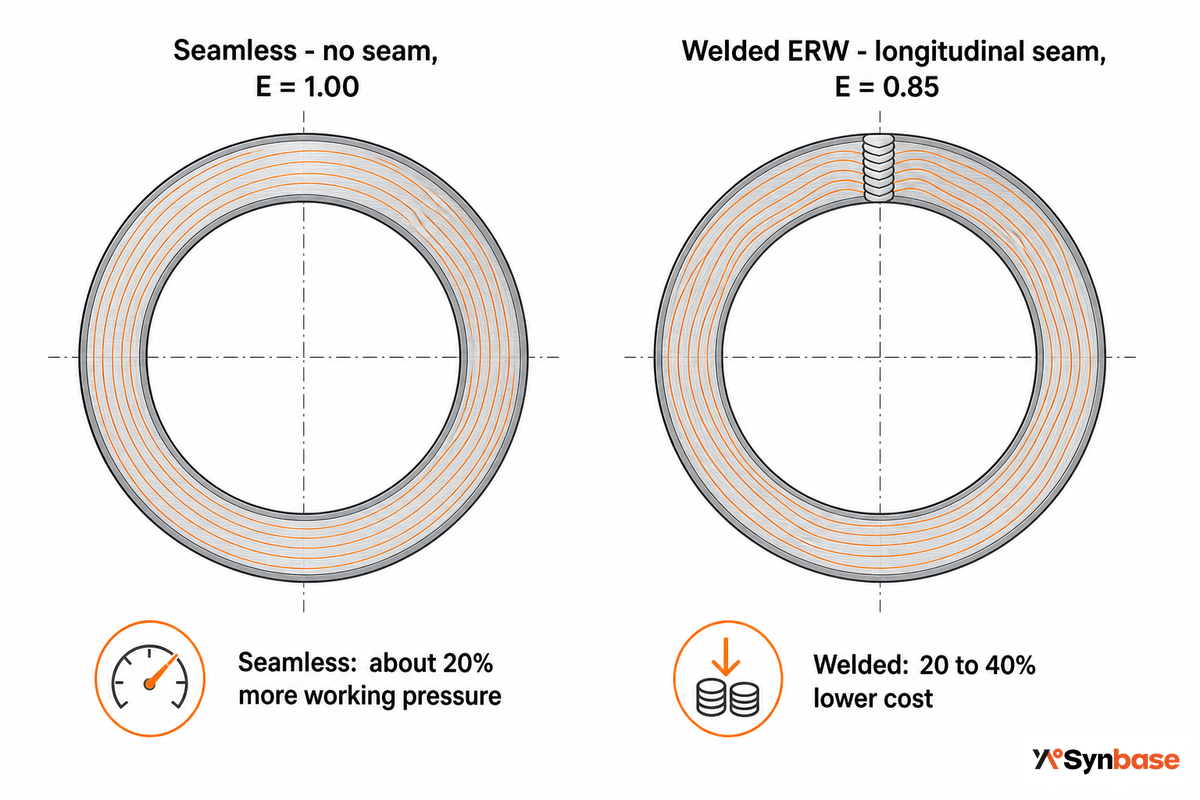
Le tube en acier sans soudure est-il plus résistant que le tube soudé ? Sur le papier, oui, mais la réponse plus exacte est qu’il présente un autre ensemble de défauts ; il n’est pas toujours intrinsèquement plus résistant. L’outil le plus utile pour comparer est le facteur 0.85 : le coefficient de qualité du joint longitudinal de l’ASME B31.3, égal à 1.00 pour le sans soudure et à 0.85 pour l’ERW.
Quelle est la différence entre un tube sans soudure et un tube ERW ?
Le tube ERW provient d’une bobine d’acier laminée puis soudée longitudinalement par courant haute fréquence, tandis que le tube sans soudure est percé à partir d’un lopin plein et ne comporte donc aucun joint. Les trois différences pratiques sont le coefficient de joint ASME (0.85 contre 1.00), le comportement du joint face à la corrosion et le coût.
Selon le code de tuyauterie de procédé ASME B31.3, un examen supplémentaire ne permet pas de porter le joint ERW à 1.00 ; la différence de pression est donc structurelle et non procédurale : une paroi sans soudure plus mince peut remplacer une paroi soudée plus épaisse en service critique.
| Facteur | Sans soudure | Soudé (ERW/HFW) |
|---|---|---|
| Coefficient de joint soudé ASME B31.3 (E) | 1.00 (sans joint) | 0.85 (ERW) ; impossible à porter à 1.00 par un examen supplémentaire |
| Pression de service relative, mêmes dimensions et épaisseur de paroi | Environ 20 % supérieure (1.00 / 0.85) | Référence (limitée par le joint) |
| Voie de défaut ou de défaillance | Aucun joint ; grains continus. Compromis : variation d’épaisseur de paroi plus importante, diamètre intérieur plus rugueux | Le joint peut se creuser ou se sensibiliser ; les tubes HFW modernes défaillent souvent dans le corps, et non au joint |
| Exigence de CND du joint | Aucune (pas de soudure) | Inspection du joint pour les conditions de service critiques |
| Coût d’acquisition relatif | Référence haut de gamme | Généralement 20 à 40 % inférieur, à spécification identique |
| Applications privilégiées | Haute pression, service acide, haute température, cryogénique, corrosif | Eau, structures, grands diamètres extérieurs, distribution standard |
Coefficient de joint selon l’ASME B31.3 ; la pression relative découle de 1.00 / 0.85 = 1.176.
C’est ici qu’il faut être honnête, car les ingénieurs de chantier donnent invariablement la même réponse. Oui, le tube sans soudure présente généralement une variation d’épaisseur de paroi plus importante que l’ERW, ainsi qu’une surface intérieure plus rugueuse. Et dans de nombreux essais d’éclatement, un tube soudé moderne par induction haute fréquence se rompt dans le corps du tube, et non au niveau du joint. Pour les services courants — eau, renforts structurels, distribution générale — un tube soudé correctement traité est fiable et moins cher. Ce que le sans soudure vous apporte réellement, c’est une marge là où elle compte : aucun joint à déclasser, aucune ligne de liaison à corroder et une paroi uniforme pour les sollicitations à haute température et cycliques.
Nuances et normes des tubes sans soudure, décodées
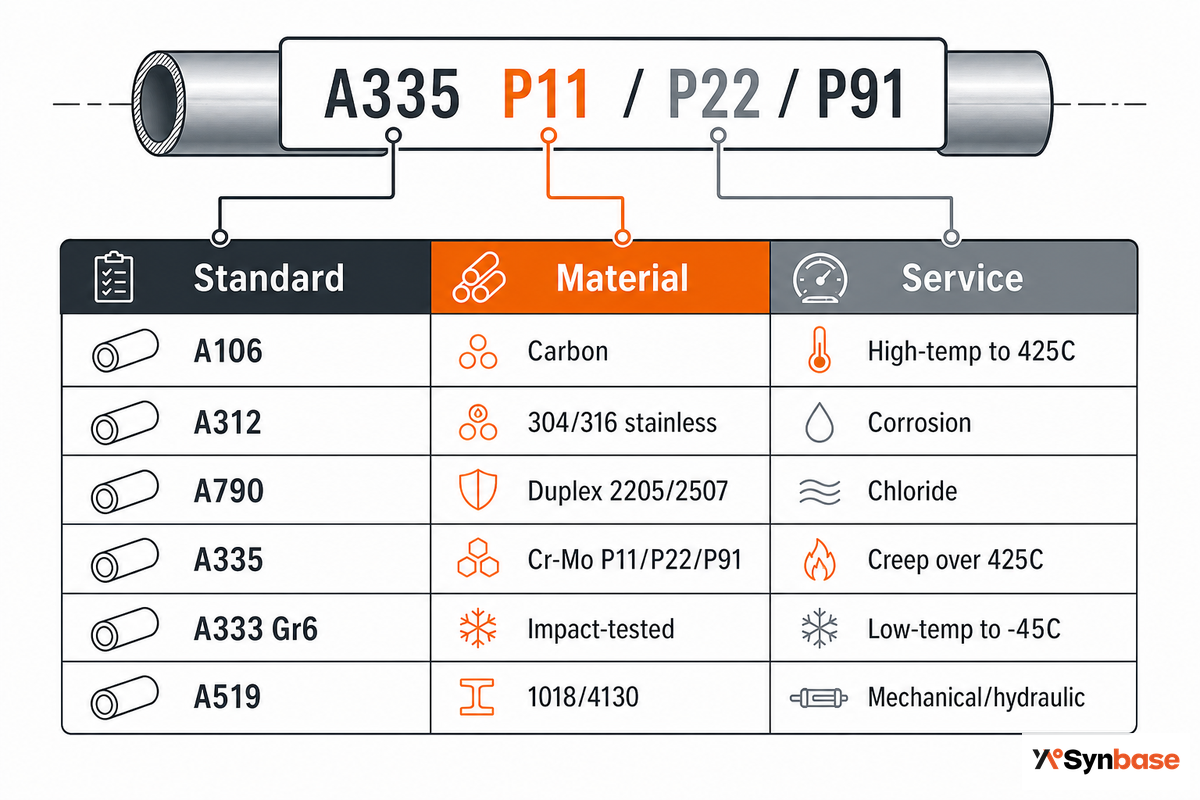
La plupart des acheteurs arrivent avec une norme, et non une famille : une désignation ASTM A312, une ligne A335 P91 ou une spécification cryogénique A333. « Tube en acier sans soudure » est une catégorie ; l’erreur coûteuse consiste à dimensionner à partir de la mauvaise famille, car le système matériau, la norme applicable et la finition changent complètement entre un tube de surchauffeur de centrale et un corps de vérin hydraulique. Le décodeur des désignations de tubes ci-dessous montre comment lire une désignation de plan pour identifier directement le matériau, la famille et la plage de service.
| Norme / spécification | Matériau | Plage de service | Famille |
|---|---|---|---|
| ASTM A106 (Gr A/B/C) | Acier au carbone | Haute température jusqu’à ~425°C ; doit être sans soudure | Carbone |
| ASTM A53 Type S | Acier au carbone | Général et structurel (sans soudure ou soudé) | Carbone |
| API 5L (sans soudure) | Carbone, X42–X70 | Tube de conduite pour pétrole et gaz | Carbone |
| ASTM A312 | Acier inoxydable 304/304L, 316/316L | Corrosif, hygiénique, marin | Inoxydable |
| ASTM A790 | Duplex 2205 / 2507 | Chlorures / corrosion à haute résistance | Inoxydable |
| ASTM A335 (P11/P22/P91) | Alliage Cr-Mo | Service au fluage au-dessus de 425°C | Alliage (Cr-Mo) |
| ASTM A213 / A179 | Carbone / alliage / acier inoxydable | Tube de chaudière, de surchauffeur et d’échangeur thermique | Tube de chaudière / d’échangeur thermique |
| ASTM A519 | 1018 / 1026 / 4130 | Pièces mécaniques, hydrauliques et usinées | Tube mécanique |
| ASTM A333 Gr 6 | Carbone/alliage soumis à essai d’impact | Basse température / cryogénique jusqu’à −45°C et moins | Basse température |
Spécifications des matériaux selon ASTM ; classes dimensionnelles selon ASME B36.10M. Confirmez toujours l’édition ASTM en vigueur lors de votre approvisionnement.
Lisez ce tableau comme une recherche unique : votre ingénieur spécifie et votre acheteur émet la demande de devis à partir de la même ligne. Une désignation « A106 Gr B » signifie un tube en acier au carbone sans soudure pour service à haute température ; « A312 TP316L » correspond à un tube en acier inoxydable sans soudure destiné aux conditions corrosives ; « A335 P91 » désigne un tube sans soudure en alliage Cr-Mo pour le fluage au-dessus de 425°C ; et « A333 Gr 6 » un tube sans soudure A333 pour basse température, offrant une ténacité cryogénique. Les désignations en acier au carbone (A106 / A53 / API 5L) appartiennent à la famille des tubes en acier au carbone sans soudure. Le changement de matériau est déterminant : les nuances inoxydables contiennent au moins 10,5 % de chrome pour former leur film passif, tandis que le duplex 2205 contient environ 22 % de chrome et environ 5 % de nickel pour les milieux chlorurés et acides ; remplacer un duplex par du 316 dans un service prévu pour le duplex constitue donc une dégradation coûteuse, et non une économie.
Dimensions, séries et épaisseur de paroi (NPS, SCH 40 contre 80, B36.10M)
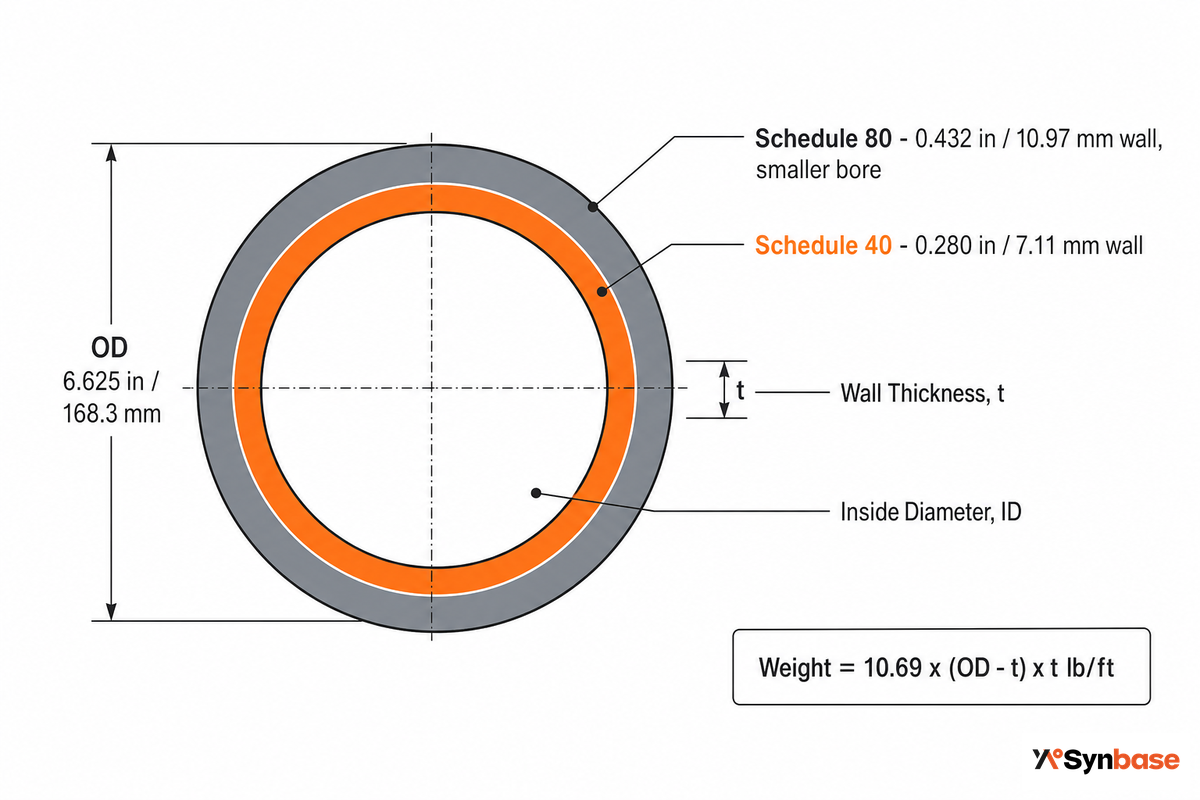
La dimension d’un tube sans soudure se définit par un diamètre nominal NPS et une série. Jusqu’à NPS 12, le NPS n’est qu’une approximation : un tube NPS 2 présente un diamètre intérieur d’environ 2.1″, et non un 2″ réel. Au-delà de NPS 14, le nombre NPS correspond approximativement au diamètre extérieur. Le point essentiel est le suivant : pour un NPS donné, le diamètre extérieur reste constant et la série détermine le diamètre intérieur par l’intermédiaire de l’épaisseur de paroi. Lire les dimensions d’un tube en acier sans soudure à l’envers est une erreur classique de commande : indiquer un diamètre intérieur comme s’il s’agissait du diamètre extérieur pour une série épaisse peut conduire à recevoir un tube qui ne s’adapte pas physiquement à la bride ou au raccord prévu.
La série correspond à la classe d’épaisseur de paroi : 10, 20, 40, 80, 160, etc. Plus la série est élevée, plus la paroi est épaisse. Un tube NPS 6 présente une paroi de 0.280″ (7,11 mm) en Schedule 40 et de 0.432″ (10,97 mm) en Schedule 80, avec le même diamètre extérieur de 6.625″ (168,3 mm), mais un alésage plus petit. ASME B36.10M (carbone et alliage) et B36.19M (inoxydable) contiennent les tableaux de chaque combinaison NPS-série.
Poids à extrémités lisses (lb/ft) = 10,69 × (OD − t) × t, avec OD et t en pouces. Exemple pour NPS 2, Schedule 40 (OD 2.375″ / 60,3 mm, t 0.154″ / 3,91 mm) : 10,69 × (2.375 − 0.154) × 0.154 = 10,69 × 2,221 × 0.154 ≈ 3,66 lb/ft (environ 5,44 kg/m). Saisissez votre propre OD et votre propre épaisseur de paroi, ou utilisez notre calculateur de poids des tubes sans soudure.
Dernière remarque pratique concernant la longueur et la tolérance. Les aciéries de tubes sans soudure fournissent des longueurs aléatoires simples (généralement 16–24 ft) et des longueurs aléatoires doubles (32–48 ft) ; les longueurs de coupe spécifiques coûtent davantage, car elles génèrent des chutes. Comme la paroi est laminée et non formée à partir d’une tôle précise, prévoyez une variation d’épaisseur de paroi plus importante que pour un tube soudé dans la tolérance autorisée ; c’est un élément réel à prendre en compte pour les travaux hydrauliques ou d’échange thermique à tolérances serrées.
Utilisations des tubes sans soudure : applications selon les conditions de service
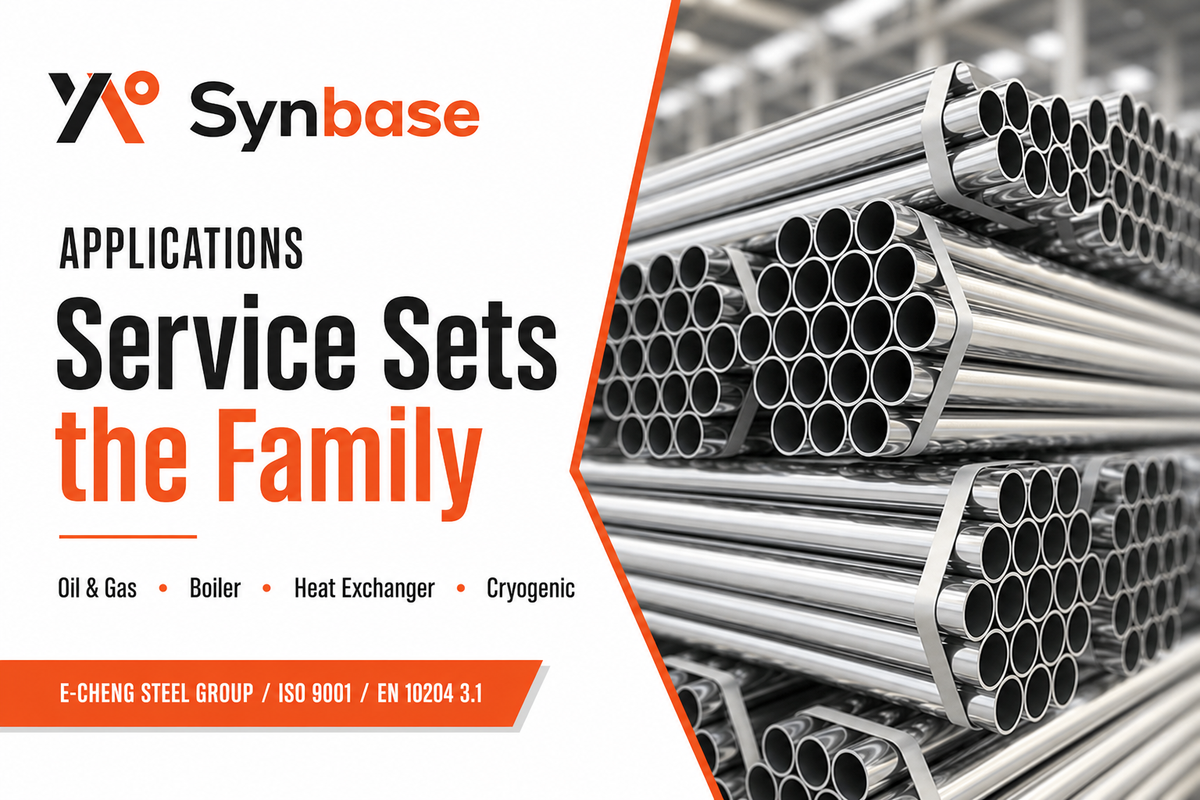
Le tube sans soudure est utilisé partout où la pression, la température ou la corrosion rendent un joint inacceptable ; ce schéma se retrouve dans le pétrole et le gaz, la production d’énergie, le raffinage et les services cryogéniques. Comprendre à quoi sert un tube sans soudure consiste à associer les types de tubes sans soudure ci-dessous à vos conditions de service ; voici donc un guide service-famille directement applicable :
- Tubes de conduite pour pétrole et gaz et transport haute pression → tubes sans soudure en carbone API 5L et A106 ; l’absence de joint résiste aux fortes pressions cycliques.
- Chaudière, surchauffeur et économiseur → tube de chaudière sans soudure selon A192/A210/A213 pour les parties sous pression à haute température.
- Échangeurs à calandre et tubes et condenseurs → tube d’échangeur thermique selon A179/A213, avec une tolérance serrée sur OD × paroi pour les performances thermiques.
- Vérins hydrauliques, bagues et pièces usinées → tubes mécaniques sans soudure (A519 étiré à froid) pour des diamètres intérieur et extérieur précis.
- GNL, climats froids et conduites cryogéniques → tubes sans soudure A333 basse température, soumis à un essai d’impact Charpy jusqu’à −45°C et au-delà.
C’est également ici que les acheteurs commettent l’erreur la plus courante. Le sans soudure est la solution par défaut au-dessus de NPS 2 pour les services à haute pression ou sévères ; en dessous, ou pour les services structurels et hydrauliques, le soudé est compétitif à performances égales et l’emporte sur le coût. La discipline consiste à adapter la famille au fluide, à la température et à la pression, sans choisir systématiquement le sans soudure partout.
Comment vérifier la qualité d’un tube sans soudure (certificat matière, EN 10204 3.1 et UT)
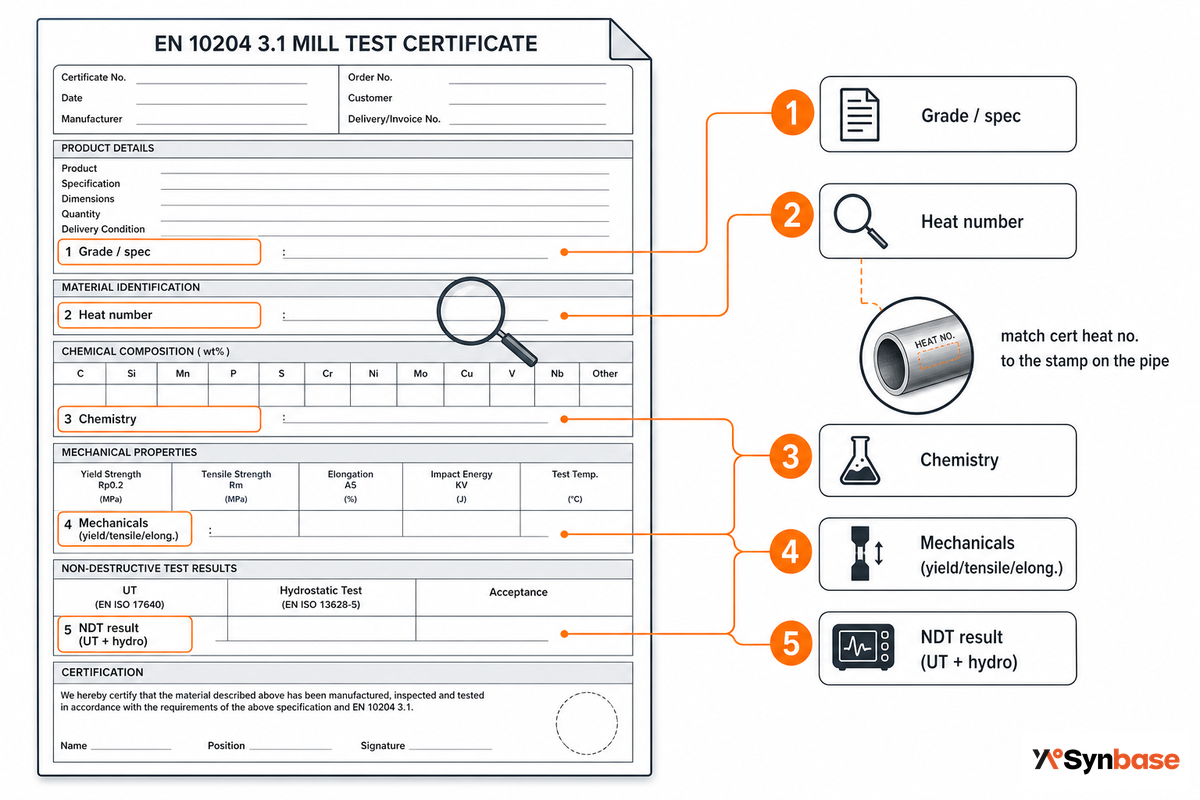
Comment vous assurer que le tube sans soudure de votre commande correspond à ses documents ? Vous n’avez pas acheté la documentation comme simple valeur ajoutée : un tube et un certificat qui ne concordent pas entraînent un échec de l’audit fournisseur ou le rejet de la livraison. Le contrôle reste entre vos mains, sur le certificat d’essai en usine EN 10204. Un certificat de type 3.1 contient les résultats réels des essais du lot, validés par le service inspection du fabricant ; un certificat de type 3.2 ajoute un tiers indépendant. Effectuez l’audit en 5 points du certificat d’essai en usine pour chaque commande.
Audit en 5 points du certificat d’essai en usine
- Nuance / spécification : correspond exactement à votre désignation (par exemple A106 Gr B, A312 TP316L), y compris le mot « seamless » ou « Type S ».
- Numéro de coulée : identifiant unique permettant de retracer le tube jusqu’à la fusion d’acier d’origine.
- Composition chimique : l’analyse de coulée se situe dans les limites de composition de la nuance.
- Caractéristiques mécaniques : la limite d’élasticité, la résistance à la traction et l’allongement respectent la spécification ; les valeurs d’impact sont présentes pour les nuances basse température.
- Résultat CND : les résultats du contrôle ultrasonore à 100 % et de l’essai hydrostatique sont consignés.
Une étape de vérification que la plupart des acheteurs négligent est aussi la moins coûteuse : confirmer que le numéro de coulée imprimé sur le certificat correspond à celui marqué sur le tube lui-même. Ce contrôle unique relie la longueur livrée à sa fusion et écarte la plupart des mélanges de matériaux. Tout fournisseur qui qualifie le certificat d’essai en usine d’« optionnel » a perdu son statut de fournisseur qualifié avant même le passage de la commande, car il est alors devenu la cause la plus probable d’une défaillance sur site. Vous pouvez demander un exemple de certificat 3.1 à l’aciérie de tubes en acier sans soudure Synbase afin de voir exactement quels éléments de vérification accompagnent une commande.
Quels facteurs déterminent le prix des tubes sans soudure (leviers de coût et approvisionnement direct auprès de l’aciérie)
Le prix d’un tube sans soudure dépend principalement de quatre facteurs : la famille de matériaux, le diamètre extérieur et l’épaisseur de paroi, le volume de la commande et le champ de la documentation requise — et non d’un prix unique à la tonne. Le prix à la tonne des tubes sans soudure est généralement supérieur à celui des tubes soudés, car leur fabrication commence par le perçage d’une billette plutôt que par l’utilisation d’une bobine d’acier ; ce surcoût se justifie lorsque la pression, les conditions de service en milieu acide ou le coût d’une défaillance imposent un coefficient de joint de 1.00.
Plutôt que de chercher un prix unique tout compris à la tonne, qui varie selon les détails de votre commande, prévoyez les facteurs qui font réellement évoluer le prix. Un fournisseur direct de tubes établit son prix en fonction de chaque élément de votre spécification, tandis que les coûts d’approvisionnement et de transport varient selon la taille de la commande et le port de destination.
- Famille de matériaux, par ordre de prix croissant : carbone < alliage < acier inoxydable < duplex ; les alliages spéciaux entraînent le surcoût le plus élevé.
- Diamètre extérieur et épaisseur de paroi / série : un diamètre plus grand et une paroi plus épaisse augmentent la consommation de matières premières, tandis que l’étirage à froid de précision ajoute environ 10–30 % par rapport à une finition à chaud.
- Volume de la commande : les coulées complètes et les conteneurs chargés à pleine capacité réduisent le coût unitaire, tandis que les petits lots mixtes coûtent plus cher.
- Champ de la documentation : une inspection tierce de type 3.2 plutôt que 3.1, les essais non destructifs supplémentaires et les revêtements (galvanisation, 3LPE, FBE) augmentent tous le coût rendu.
Acheter directement à l’aciérie modifie le calcul au-delà du prix unitaire. Un distributeur ajoute une marge et expédie des tubes provenant d’un stock mélangé, ce qui peut rendre difficile la traçabilité de la coulée de votre tube. Une usine de fabrication directe délivre elle-même le certificat EN 10204 3.1 (ou 3.2) et établit son devis selon le diamètre extérieur, l’épaisseur de paroi, la nuance et la quantité exacts de votre commande : le prix porte ainsi sur la spécification demandée, et non sur une tonne générique. Comme le coût des matières premières évolue, considérez toute fourchette publiée au pied comme indicative et demandez un prix correspondant à votre spécification réelle.
Perspectives du secteur : évolution de la demande et des spécifications pour les tubes sans soudure
Ce qui devrait orienter votre spécification aujourd’hui, c’est l’évolution des matériaux, et non un titre de l’actualité du marché : avec l’essor des applications offshore et en milieu acide, les revues de conception conduisent de plus en plus les acheteurs à délaisser l’acier 316 standard au profit de tubes sans soudure fortement alliés et résistants à la corrosion, en duplex (A790) et en Cr-Mo (A335). Selon les acteurs du secteur, l’industrie pétrolière et gazière est le premier consommateur de tubes en acier inoxydable duplex, qui représentent une part importante et croissante de la demande ; si vos conditions de service sont riches en chlorures ou acides, attendez-vous à ce que cette tendance pèse lors de la prochaine revue de spécification, et non à la livraison.
Côté normes, ASME B31.3 a été mise à jour avec l’édition 2024 (publiée en décembre 2024, elle remplace l’édition 2022) et comporte une mise à jour notable concernant la fatigue. Toutefois, le coefficient de joint de 1.00 pour les tubes sans soudure, contre 0.85 pour les tubes ERW, qui oriente le choix entre tubes sans soudure et soudés, reste inchangé. Un autre signal clair vient de la demande : l’intérêt pour les comparaisons « ERW ou sans soudure » augmente d’année en année, signe que les acheteurs évaluent ce compromis plus tôt dans la conception.
À titre indicatif uniquement, des prévisions indépendantes estiment la croissance des tubes en acier inoxydable duplex à environ 4–6 % par an jusqu’au milieu des années 2030 ; il s’agit d’un repère général, et non d’un motif pour imposer une spécification. Pour un projet en 2026, l’élément vraiment utile est plus ciblé : si vos conditions de service sont offshore, acides ou exposées aux chlorures, demandez dès maintenant un prix pour une option sans soudure en duplex ou en Cr-Mo, en parallèle de votre solution de base en acier au carbone ou en 316, car c’est sur ces nuances que la disponibilité et les délais d’approvisionnement se tendent en premier.
Foire aux questions
Qu’est-ce qu’un tube en acier sans soudure ?
Voir la réponse
Les tubes sans soudure sont-ils plus résistants que les tubes soudés ?
Voir la réponse
Quel tube coûte le moins cher : sans soudure ou soudé ?
Voir la réponse
Quelle est la différence entre un tube sans soudure et un tube ERW ?
Voir la réponse
Un tube en acier de série 40 est-il sans soudure ?
Voir la réponse
Qu’est-ce qu’un certificat d’essai en usine (MTC) et pourquoi est-il important ?
Voir la réponse
Quels sont les problèmes courants des tubes sans soudure ?
Voir la réponse
Trouvez la bonne nuance de tube sans soudure, certifiée et en direct de l’aciérie
Indiquez la norme, la nuance, le diamètre extérieur × l’épaisseur de paroi et la quantité. Vous recevrez un devis direct de l’aciérie, un exemple de certificat EN 10204 3.1 et une réponse sans détour sur la famille de tubes sans soudure — parmi les sept — ou le tube soudé qui convient à vos conditions de service.
Découvrez les tubes en acier sans soudure de Synbase →À propos de cette analyse
Ce guide est rédigé du point de vue d’une aciérie spécialisée dans les tubes sans soudure. Les détails du procédé, le critère de décision fondé sur le facteur 0.85 et l’audit du certificat d’essai en usine en 5 points reflètent les vérifications effectuées par notre équipe d’inspection sur chaque coulée de nos gammes en acier au carbone, inoxydable, allié et pour service à basse température. Les valeurs normatives (ASME B31.3, B36.10M, ASTM, EN 10204) sont référencées auprès des organismes qui les publient ; les chiffres de croissance du marché sont délibérément présentés comme des repères indicatifs, et non comme une base de spécification. Analyse relue par l’équipe technique de Synbase Steel.
Références et sources
- ASME B31.3 Tuyauterie de procédéAmerican Society of Mechanical Engineers (coefficient de qualité des joints soudés)
- ASME B36.10M Tubes en acier corroyé soudés et sans soudureAmerican Society of Mechanical Engineers (dimensions)
- Guide de tuyauterie de procédé ASME B31.3Los Alamos National Laboratory Engineering Standards
- Procédé de traitement thermomécanique contrôlé des tubes (laminoir de perçage Mannesmann)U.S. Department of Energy
- Surveillance de l’excentricité des tubes sans soudure lors du perçage à rouleaux croisésUniversity of Michigan
- Microstructure et dureté des ébauches tubulaires creuses lors du perçageNational Center for Biotechnology Information (NIH)
- Documents d’inspection EN 10204 (types 3.1 / 3.2)International Organization for Standardization
- US 2006/0174670 A1, méthode de perçage pour la fabrication de tubes sans soudureUSPTO via Google Patents
Articles connexes
- Tubes en acier sans soudure : les sept familles disponibles directement auprès de l’aciérie
- Tubes sans soudure en acier au carbone (A106 / A53 / API 5L)
- Tube soudé en acier : quand choisir un joint soudé
- Outil d’aide au choix entre tubes sans soudure et tubes soudés
- Sélecteur de familles de tubes sans soudure