Tube mécanique sans soudure — étiré à froid (CDS) et fini à chaud selon ASTM A519 / EN 10297-1
Le tube mécanique sans soudure s’impose lorsqu’une pièce doit être usinée, traitée thermiquement ou pressurisée sans ligne de soudure constituant un point faible. Synbase le fournit étiré à froid ou fini à chaud — nuances carbone, alliées et tubes de vérin rodés — avec des certificats d’essai en usine vérifiables par numéro de coulée.
Demander un devis (RFQ)
Quand le tube mécanique sans soudure sort des tolérances, votre ligne d’usinage en paie le prix
Le problème : un tube qui arrive avec 0,3 mm de trop sur le diamètre extérieur ou un diamètre intérieur ovalisé n’échoue pas à la réception. La défaillance survient trois opérations plus tard — lorsque l’alésage ne maintient plus l’étanchéité ou que le mandrin CNC ne serre plus correctement.
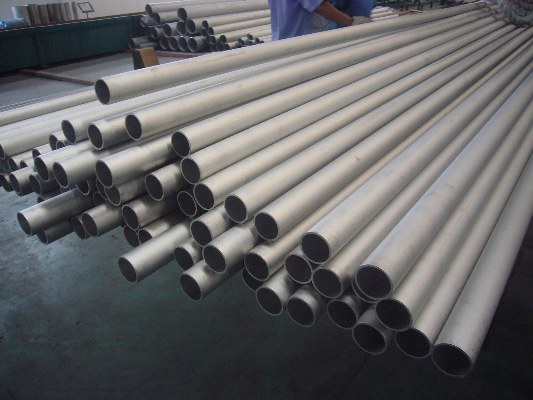
Le tube mécanique sans soudure est un tube en acier au carbone ou allié, étiré à partir d’une billette percée d’une seule pièce, puis calibré à froid ou à chaud pour des pièces usinées, alésées ou pressurisées. Il n’y a pas de cordon de soudure à surveiller comme défaut, ce qui explique son emploi pour les travaux porteurs et à haute pression.
Ce contrôle dimensionnel provient du passage d’étirage à froid, pas de la chance. Tirer le tube à travers une filière sur un bouchon ou un mandrin écrouit la paroi et maintient les diamètres extérieur et intérieur dans une plage répétable, effet documenté par des études évaluées par les pairs sur les contraintes résiduelles des tubes étirés (analyse par diffraction neutronique, NIH PMC).
- CDS Tube sans soudure étiré à froid, contrôlé sur les diamètres extérieur (OD) et intérieur (ID), plage plus serrée, meilleur état de surface, résistance accrue.
- HFS Tube sans soudure fini à chaud, contrôlé sur le diamètre extérieur et la paroi, surface plus rugueuse, parois plus épaisses, coût inférieur.
Tubes mécaniques Synbase, nuances, normes et plage de dimensions
Choisir le type de tube sans soudure adapté à vos besoins n’est pas toujours simple. Nous avons rassemblé notre expertise dans le guide suivant. Utilisez-le pour déterminer si vous avez besoin d’un tube sans soudure étiré à froid ou fini à chaud, puis sélectionnez la meilleure nuance et les bonnes spécifications pour votre application. Synbase veille à vous fournir exactement ce qu’exige votre projet.
Nuances courantes de tubes mécaniques sans soudure — usages et équivalences
| Nuance (ASTM/SAE) | Équivalence EN / DIN | Usage courant | Pourquoi la spécifier |
|---|---|---|---|
| 1018 | E235 / St37 | Pièces usinées générales, bagues | Usinage facile, soudable, coût réduit |
| 1026 | E255 / C22 | Tube mécanique, hydraulique légère | La valeur sûre A519 CDS — résistance et usinabilité |
| 1045 | C45 / E335 | Arbres, axes, pièces fortement sollicitées | Carbone moyen, trempable par induction |
| 4130 / 4140 | 25CrMo4 / 42CrMo4 | Forte sollicitation, fatigue, organes de transmission | Alliage Cr-Mo — résistance après traitement thermique |
| E355 (ST52) | E355+C (EN 10305-1) | Fûts de vérins hydrauliques | Nuance de vérin rodée/STH, limite d’élasticité élevée |
Voie d’étirage à froid et tolérances dimensionnelles
Synbase fournit des tubes ronds dans des nuances mécaniques sans soudure conformes à l’enveloppe A519, avec des diamètres extérieurs jusqu’à 323,8 mm (12¾″) et l’épaisseur de paroi requise, ainsi que des sections à paroi épaisse et grand diamètre extérieur sur demande. Les formes carrées, rectangulaires et spéciales suivent la même spécification.
Le stock étiré à froid arrive prêt pour l’usinage en aval, l’alésage, le filetage, le rodage ou le traitement thermique, sans calamine ni surépaisseur qu’un tube fini à chaud transporte jusqu’à la première coupe.
La voie d’étirage à froid qui fixe ces tolérances fonctionne parce que le passage d’étirage verrouille la plage — la même technologie de mandrin et de laminoir à pas décrite dans des brevets de procédé délivrés par l’USPTO tels que US 2009/0308125 (tube sans soudure sur laminoir à mandrin) — billette percée, allongée sur un mandrin, puis calibrée.
La nuance et les dimensions sont-elles prêtes ?
(Tube sans soudure A519 CD ou équivalent EN, avec finition indiquée)étiré à froid
“Nous contrôlons la composition chimique de chaque billette entrante par coulée, et non par lot. Lorsqu’un client spécifie du 4140 pour une pièce soumise à la fatigue, le certificat doit remonter à cette coulée précise ; sinon, nous ne l’expédions pas comme du 4140.”
Étiré à froid vs fini à chaud vs DOM : grille comparative spécification par spécification
Faire correspondre la nuance du tube et le procédé est essentiel. Vous pourriez supposer que le sans soudure est intrinsèquement plus résistant. Pourtant, même si notre matériau sans soudure étiré à froid peut atteindre des limites d’élasticité et résistances à la traction plus élevées, nous vous encourageons toujours à comparer les spécifications des matériaux afin de comprendre quelle option répond le mieux à vos besoins. Nous fournissons les données complètes de chaque produit.
C’est là que l’absence de soudure compte le plus : pièces à haute pression où une défaillance serait catastrophique, composants usinés à tolérances serrées, arbres soumis à la fatigue et vérins hydrauliques nécessitant un alésage propre. Utilisez la grille ci-dessous pour déterminer le procédé adapté à chaque pièce.
Le choix entre tubes DOM et CDS, puis entre CDS et HFS, dépend de la paroi, de la résistance et de l’acceptabilité d’une ligne de soudure, pas du marketing.
CDS / HFS / DOM — grille comparative (chiffres réels, pas Élevé/Moyen/Faible)
| Propriété | CDS (sans soudure étiré à froid) | HFS (sans soudure fini à chaud) | DOM (étiré sur mandrin) |
|---|---|---|---|
| Soudure | Aucune (billette percée) | Aucune (billette percée) | Soudé, bavure éliminée |
| Contrôle dimensionnel | Diamètres extérieur et intérieur contrôlés | Diamètre extérieur et paroi contrôlés | Diamètres extérieur et intérieur, serrés |
| État de surface | Lisse, usinable | Rugueux (calaminé) | Lisse |
| Paroi lourde/épaisse | Oui — idéal pour paroi épaisse | Oui — la plus épaisse | Limitée (plus mince) |
| Résistance à la traction typique | Dépend de la nuance (4140 élevée, par ex.) | Inférieure (à l’état laminé) | ~80 000 psi typique |
| Idéal lorsque… | Paroi épaisse, haute pression, usinage profond | Coût prioritaire, usinage grossier | Paroi mince, tolérance serrée, sans coupe profonde |
Ainsi, la règle empirique selon laquelle le « sans soudure est meilleur en précision » est à la fois vraie et fausse. Le CDS de Synbase se distingue dans l’angle paroi épaisse, haute pression et usinage profond : des parois plus épaisses que celles que le DOM peut étirer, sans soudure susceptible de s’ouvrir sous charge cyclique.
L’écrouissage et le comportement de restauration qui déterminent cette résistance sont documentés dans les études d’étirage à froid des tubes sans soudure (étirage à froid sur bouchon flottant, NIH PMC).
L’étirage à froid augmente également la limite d’élasticité et l’uniformité de la paroi tout en améliorant l’usinabilité, raison pour laquelle le tube étiré à froid surpasse le produit laminé à chaud dans les applications critiques, des tubes d’échangeur thermique aux applications structurelles lourdes.
Vous ne savez pas quel procédé convient à votre pièce ?
Envoyez le plan pour une recommandation CDS-DOM gratuite →Tubes rodés et aptes au rodage pour vérins hydrauliques
La durée de vie d’un fût de vérin dépend de son alésage. Trop rugueux, le joint s’use prématurément ; trop lâche, le piston contourne le joint sous pression (un risque de garantie qui vous incombe, pas à l’aciérie). C’est là que le tube rodé pour vérins hydrauliques, en E355 / ST52 apte au rodage (STH), prend toute sa valeur.
Les chiffres d’alésage qui comptent
| Dimension d’alésage | Tolérance H7 | Tolérance H8 | État de surface (Ra) |
|---|---|---|---|
| ID 50 mm | +0.025 / 0 mm | +0.039 / 0 mm | ≤ 0,4 µm |
| ID 100 mm | +0.035 / 0 mm | +0.054 / 0 mm | ≤ 0,4 µm |
| >350 bar / haute vitesse | H7 recommandé pour servomécanismes et applications de précision | ≤ 0,2 µm | |
Par défaut, spécifiez H8 pour un tube de vérin étiré à froid et passez à H7 pour les alésages servohydrauliques, pneumatiques de précision ou de qualité instrument. ISO 286-1 (iso.org), la norme qui sous-tend l’indication H7/H8 de votre plan, constitue le cadre de référence pour ces ajustements et tolérances plus serrés.
- Alésage fini et rodé, prêt à l’assemblage.
- Apte au rodage (STH) — étiré avec précision, vous effectuez le rodage final en interne.
“De nombreux distributeurs présentent un ‘tube étiré tel quel’ comme rodé ; contrairement à eux, Synbase fournit une classe d’alésage éprouvée, avec un ajustement H7/H8 mesuré selon ISO 286, et non supposé. Les acheteurs négligent souvent que la valeur du tube de vérin rodé ST52 réside dans sa circularité maintenue sur toute sa longueur — nous la contrôlons.”
Vous construisez des vérins ?
(Avec la classe d’alésage et l’état de surface indiqués)Tableau mondial de correspondance des normes de tubes mécaniques
Un plan indique A519 ; le suivant utilise EN 10305-1 ; la Russie transmet une norme GOST de son EPC. Elles ne sont pas directement substituables, mais elles sont traçables : ce tableau de correspondance permet de garantir que votre RFQ selon une norme ne se transforme pas en matériau inadéquat fourni par un fournisseur.
Tableau de correspondance des normes de tubes mécaniques — par région et usage
| Région | Norme | Champ d’application | Nuance type |
|---|---|---|---|
| États-Unis | ASTM A519 / ASME SA-519 | Tube mécanique sans soudure en carbone et alliage | 1026, 4130, 4140 |
| Europe | EN 10297-1 | Tube sans soudure pour ingénierie mécanique | E355, 25CrMo4 |
| Europe (précision) | EN 10305-1 | Tube sans soudure de précision étiré à froid | E235+C, E355+C |
| Allemagne | DIN 2391 | Tube en acier de précision (ancienne norme) | St37, St52 |
| Japon | JIS G3445 | Tube mécanique en acier au carbone | STKM 13/17 |
| Russie/CEI | GOST 8734 | Tube sans soudure étiré à froid | 10, 20, 45 |
Éprouvé sur le terrain : applications et coût d’une mauvaise sélection
Le tube mécanique sans soudure est utilisé dès qu’il doit être fortement usiné ou pressurisé en service. Les mêmes nuances d’acier que nous étirons à froid se retrouvent dans des produits tels que le tube sans soudure fini à froid pour arbres de transmission décrit dans des brevets délivrés (US 2005/0266927).
-
SYSTÈME.01
Hydraulique
Fûts de vérins, alésage rodé
-
SYSTÈME.02
Hors route
Axes, bagues, vérins
-
SYSTÈME.03
Énergie
Tubes de chaudière et d’échangeur thermique
-
SYSTÈME.04
Automobile
Arbres de transmission, conduites de carburant
-
SYSTÈME.05
Roulements
Tube pour bague de roulement
-
SYSTÈME.06
Machines
Pièces structurelles usinées
Pourquoi un tube bon marché est rarement l’option la moins chère
Dans tout projet impliquant des tubes, le prix unitaire est le plus petit montant en jeu. Les rapports qualité du secteur livrent un constat sans détour : lorsqu’un tube hors tolérances ou non conforme arrive dans votre atelier de soudage ou de fabrication de récipients sous pression — et n’est détecté qu’au contrôle final, voire lors de l’utilisation du produit fini — les reprises, les nouveaux essais, les retards de planning et la responsabilité dépassent largement la prime d’un tube certifié et conforme commandé dès le départ.
Au final, le coût total de possession de votre tube mécanique se mesure au risque de rebuts et de reprises par pièce livrée — pas en $/mètre. Notre stratégie de réduction de ce risque est peu spectaculaire mais très efficace : tolérances maîtrisées, certificats traçables par coulée et essais témoins par tierce partie si vous le souhaitez.
Certifications et certificats d’essai en usine réellement vérifiables
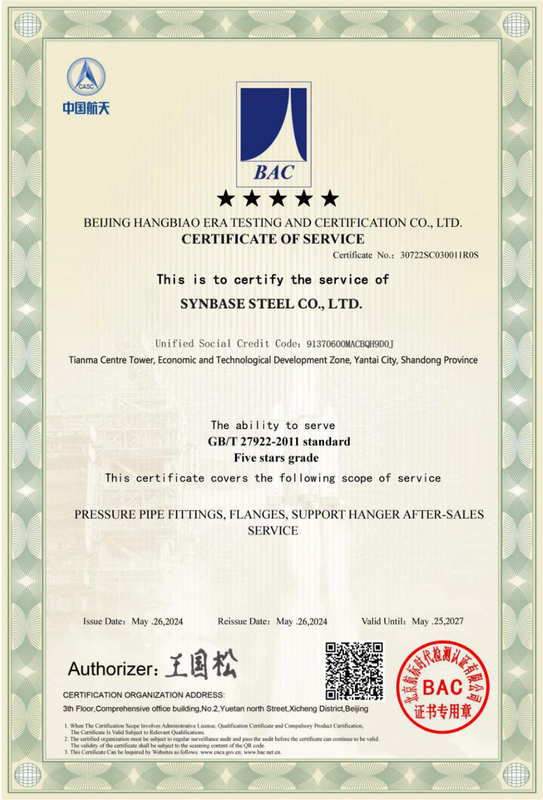
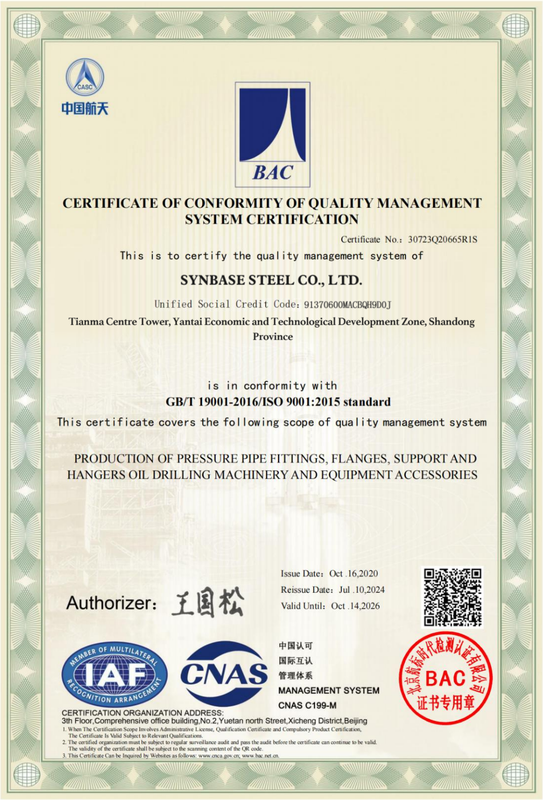
Quelle est la valeur d’un certificat si ses données ne sont pas fiables ? Le secteur lui-même avertit que les certificats d’essai en usine sont régulièrement falsifiés, mal utilisés ou expédiés avec des valeurs Charpy et de composition chimique manquantes — et sans les champs correctement remplis, le document n’est pas conforme, même si les valeurs affichées respectent la spécification.
Un certificat falsifié ou incomplet constitue un risque caché qui peut apparaître lors d’un audit client et mettre tout votre projet à l’arrêt. Les fabricants de vannes, de systèmes hydrauliques et d’équipements sous pression, ainsi que les acheteurs du secteur de l’énergie, lisent chaque ligne ; les documents doivent donc résister à cet examen.
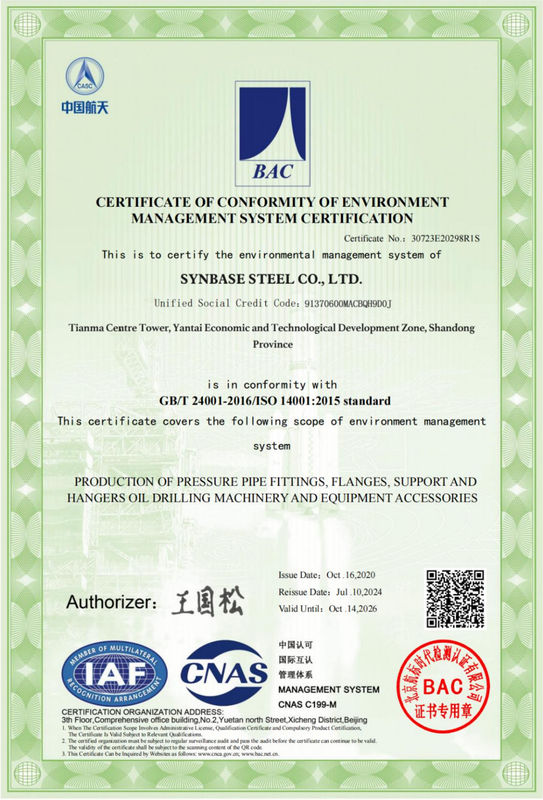
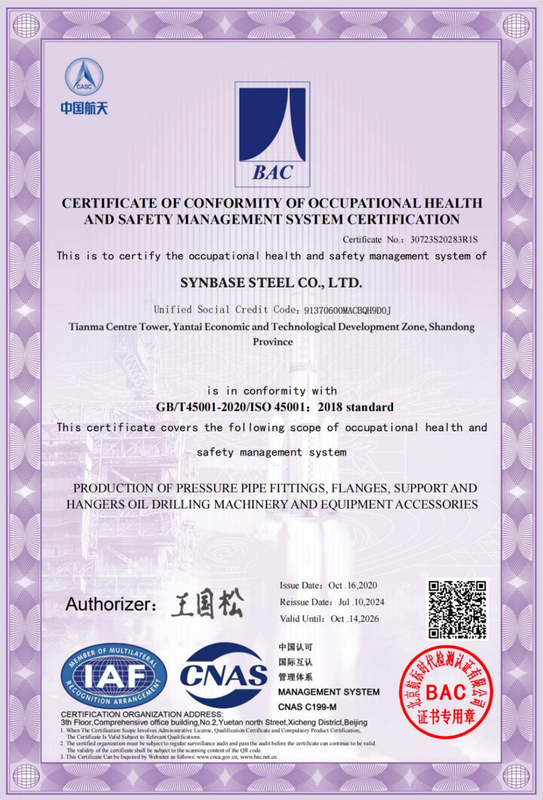
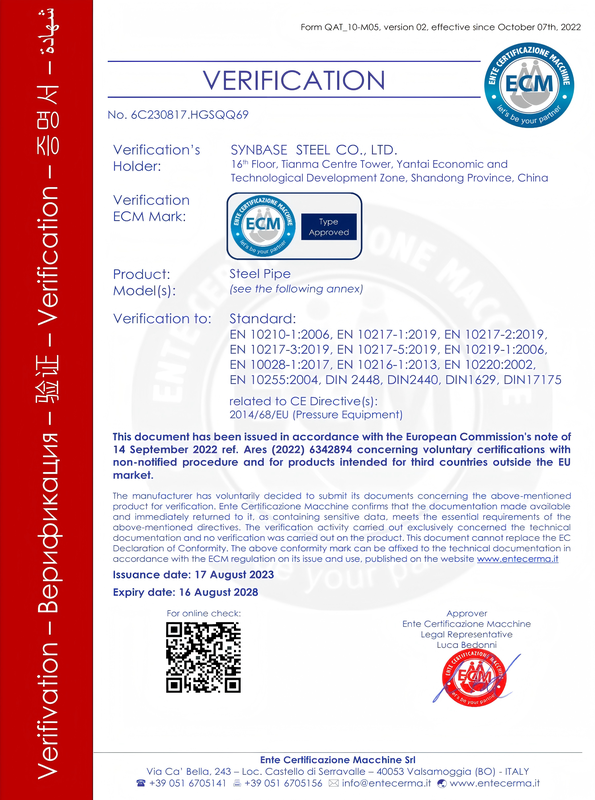
ISO 9001
Management de la qualité
ISO 14001
Environnement
ISO 45001
Santé et sécurité au travail
CE
Conformité UE
EN 10204 3.1
Certificat d’essai en usine par numéro de coulée
SGS / BV
Témoin tierce partie
Acheter : tolérances, MOQ, délai d’approvisionnement et expédition mondiale
Une RFQ claire produit un devis clair. Le prix du tube mécanique sans soudure n’est pas fixe — il ne dépend pas d’un tarif unique affiché — mais évolue selon ces paramètres clés. Incluez-les dans votre demande et vous réduirez le temps de négociation.
Ce qui détermine le devis
Choisir 1026 plutôt que 4140, ou de l’E355 rodé, peut modifier sensiblement le coût.
Les tubes de plus grand diamètre extérieur et à paroi plus épaisse sont généralement plus difficiles à produire.
Les tolérances standard A519 sont plus larges et généralement moins coûteuses que les diamètres intérieurs rodés ISO 286 H7/H8 plus serrés.
Étiré tel quel, apte au rodage ou rodé fini.
Pour les volumes, les délais et les conditions de livraison (Incoterms), les équipes logistique et ingénierie de Synbase travaillent avec vous afin de répondre aux exigences propres à votre application. Travailler avec des clients dans plus de 100 pays fait de la livraison une question récurrente, mais jamais un obstacle.
Le contrôle strict du procédé nécessaire pour garantir des tolérances constantes d’une série à l’autre découle également de la conception du procédé de maîtrise des contraintes résiduelles dans les tubes sans soudure (NIH PMC), gérée plutôt qu’aggravée par les opérations ultérieures.
Indiquez-nous la nuance et la norme, le diamètre extérieur, la paroi et la longueur, la tolérance souhaitée, la finition, le nombre de pièces et le port de destination ; nous vous répondrons avec un devis, un délai d’approvisionnement estimé et le type de certificat.
Contactez-nous pour un devis personnaliséOutils d’ingénierie et calculateurs
Sélectionnez ci-dessous le calculateur ou l’outil de référence approprié pour définir les spécifications, déterminer les voies de fabrication et calculer les poids théoriques correspondant à vos besoins en tubes mécaniques.
Sélecteur de procédé CDS / HFS / DOM
Sélecteur interactif permettant de faire correspondre les exigences de l’application aux procédés de fabrication sans soudure étiré à froid, sans soudure fini à chaud ou étiré sur mandrin.
Lancer l’outilAssistant de tolérance et de finition d’alésage rodé
Outil de référence pour les spécifications de vérins hydrauliques, avec correspondance des tolérances de diamètre intérieur (par ex. ISO 286) et des normes d’état de surface.
Lancer l’outilCalculateur de poids et de quantité des tubes sans soudure
Outil permettant de calculer la masse théorique par mètre, les équivalences de longueur et les volumes totaux par lot pour les tubes mécaniques en acier sans soudure.
Lancer l’outilSpécifiez une fois. Usinez proprement.
Indiquez la nuance, les dimensions, la classe de tolérance et le certificat requis. Nous vous fournirons un devis compétitif, un délai d’approvisionnement et la correspondance associée avec une certification d’essai en usine EN 10204 3.1 traçable, étayée par un numéro de coulée.
FAQ — tubes mécaniques sans soudure
01
Quelle est la différence entre les tubes DOM et CDS ?
Quelle est la différence entre les tubes DOM et CDS ?
Le DOM est d’abord soudé, puis étiré à froid sur un mandrin ; ses tolérances sont serrées, mais il comporte une soudure et présente généralement des parois plus minces. Le CDS (sans soudure étiré à froid) part d’une billette percée sans soudure et peut être étiré avec des parois plus épaisses, raison pour laquelle il est privilégié pour les pièces à haute pression et à usinage profond.
02
Le CDS ou le DOM est-il préférable pour un vérin hydraulique ?
Le CDS ou le DOM est-il préférable pour un vérin hydraulique ?
Les deux sont utilisés. Pour des fûts à paroi mince et tolérances serrées sans usinage profond, le DOM est économique ; pour des parois plus épaisses, une pression plus élevée ou des alésages rodés en E355/ST52, le sans soudure étiré à froid est le choix le plus pertinent. Indiquez-nous l’alésage, la pression et la paroi et nous vous conseillerons.
03
Quelle est la différence entre les tubes CDS et finis à chaud (HFS) ?
Quelle est la différence entre les tubes CDS et finis à chaud (HFS) ?
Le CDS est contrôlé sur les diamètres extérieur et intérieur, avec une surface lisse et usinable et une résistance accrue par écrouissage. Le HFS est contrôlé sur le diamètre extérieur et la paroi, possède une surface laminée plus rugueuse, existe en parois plus épaisses et coûte moins cher lorsque la tolérance et la finition serrées ne sont pas essentielles.
04
Selon quelle norme commander : ASTM A519, EN 10305-1 ou DIN 2391 ?
Selon quelle norme commander : ASTM A519, EN 10305-1 ou DIN 2391 ?
Commandez selon la norme indiquée sur votre plan ; elles correspondent, mais ne sont pas identiques ligne par ligne. A519/SA-519 est la norme américaine des tubes mécaniques, EN 10305-1 couvre les tubes européens de précision étirés à froid et DIN 2391 est l’ancienne spécification allemande de précision. Synbase établit le devis selon votre norme et indique l’équivalence sur le certificat.
05
Le sans soudure étiré à froid peut-il remplacer le sans soudure laminé à chaud pour les projets de précision ?
Le sans soudure étiré à froid peut-il remplacer le sans soudure laminé à chaud pour les projets de précision ?
Oui, c’est précisément son objectif. Le CDS offre un contrôle plus serré des diamètres extérieur et intérieur, une finition plus lisse et une résistance supérieure au tube fini à chaud, raison pour laquelle les travaux de précision et les pièces usinées le spécifient plutôt que le produit laminé à chaud.
06
Fournissez-vous des tubes rodés pour vérins hydrauliques ?
Fournissez-vous des tubes rodés pour vérins hydrauliques ?
Oui, des tubes sans soudure rodés et aptes au rodage (STH) en E355/ST52, avec alésage ISO 286 H7/H8 et Ra ≤ 0,4 µm (Ra ≤ 0,2 µm pour >350 bar ou un service à grande vitesse).