Fitting Pipa Baja Tahan Karat, Langsung dari Pabrik, Bersertifikat Multi-Standar
Sekilas: Fitting Pipa Baja Tahan Karat Synbase
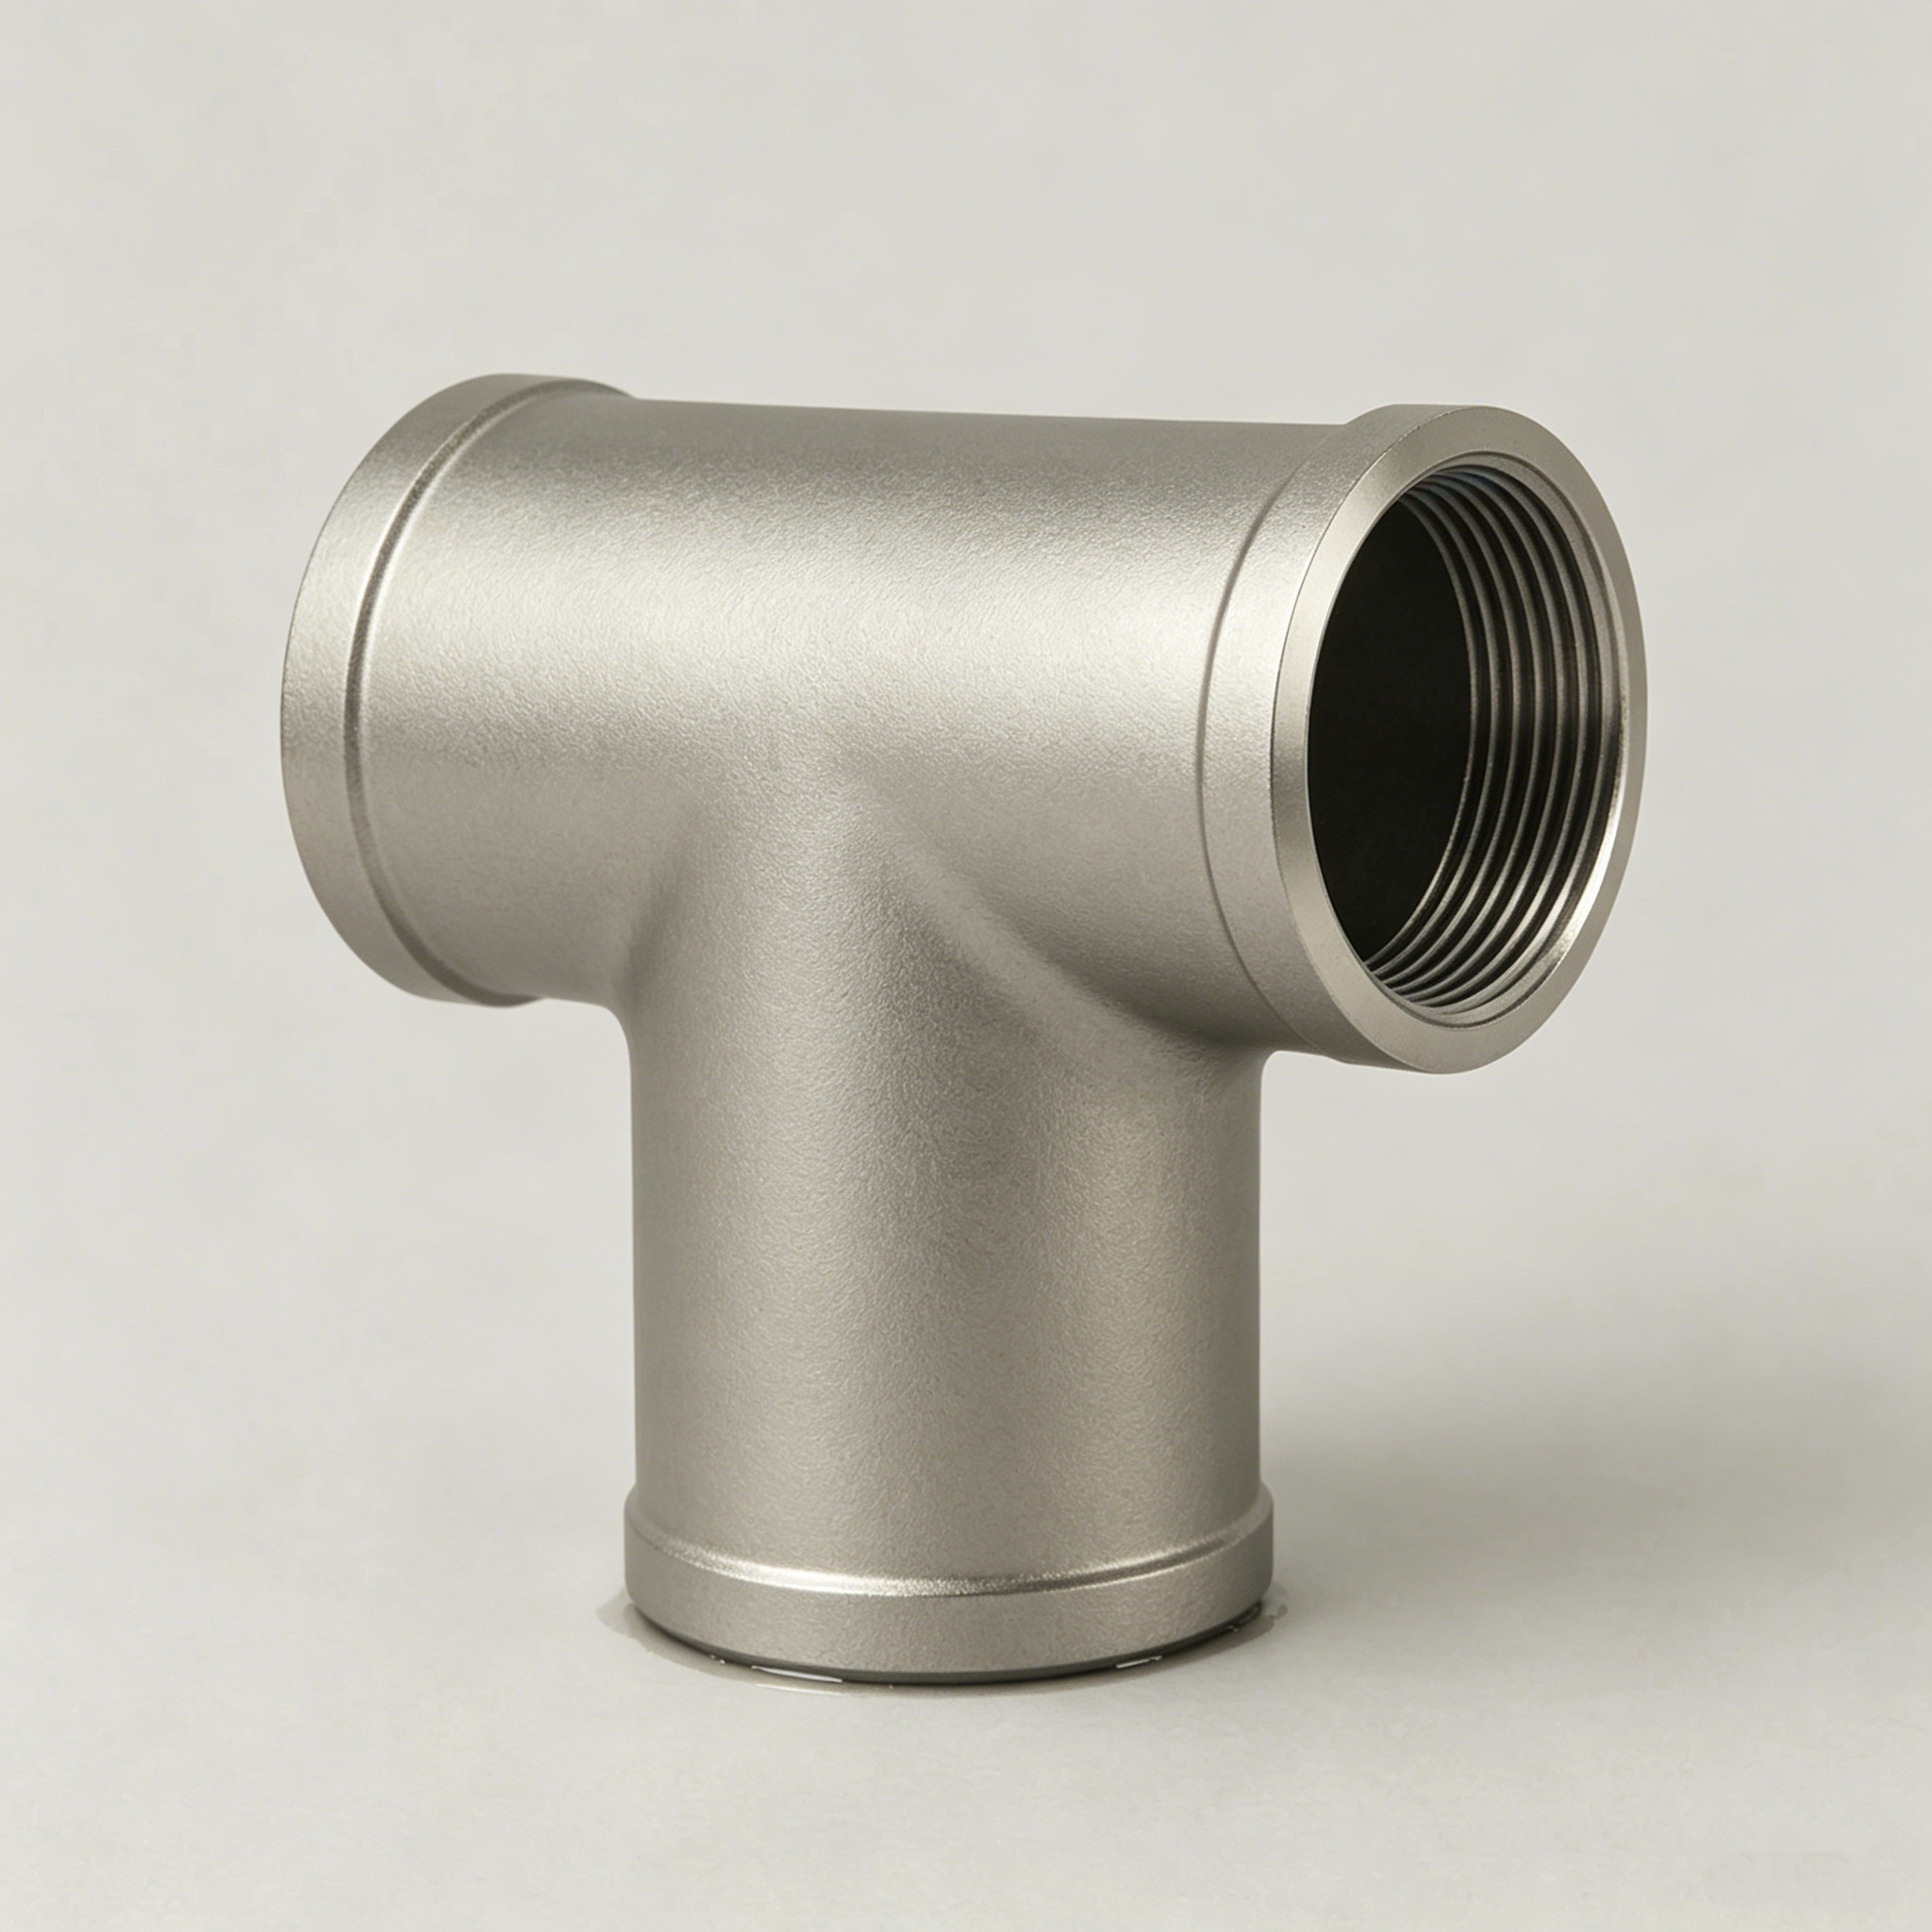
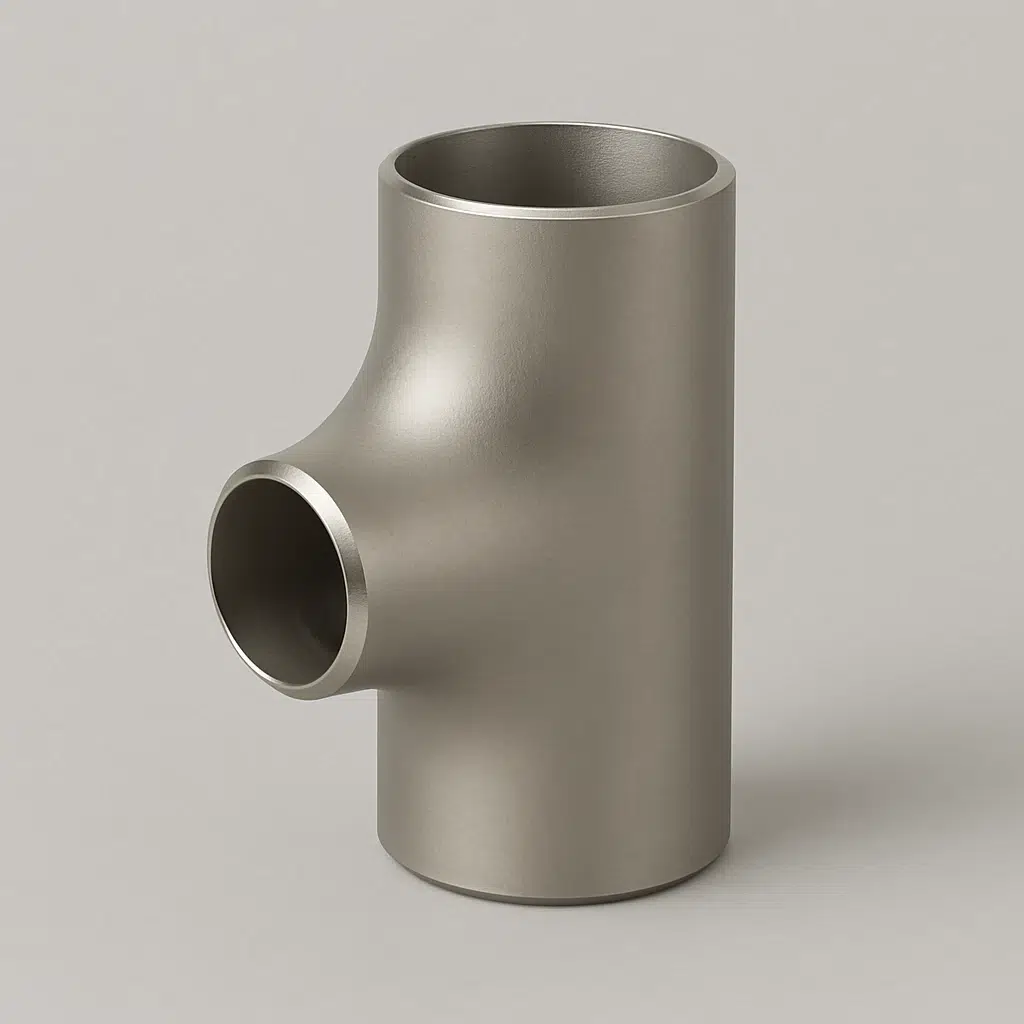
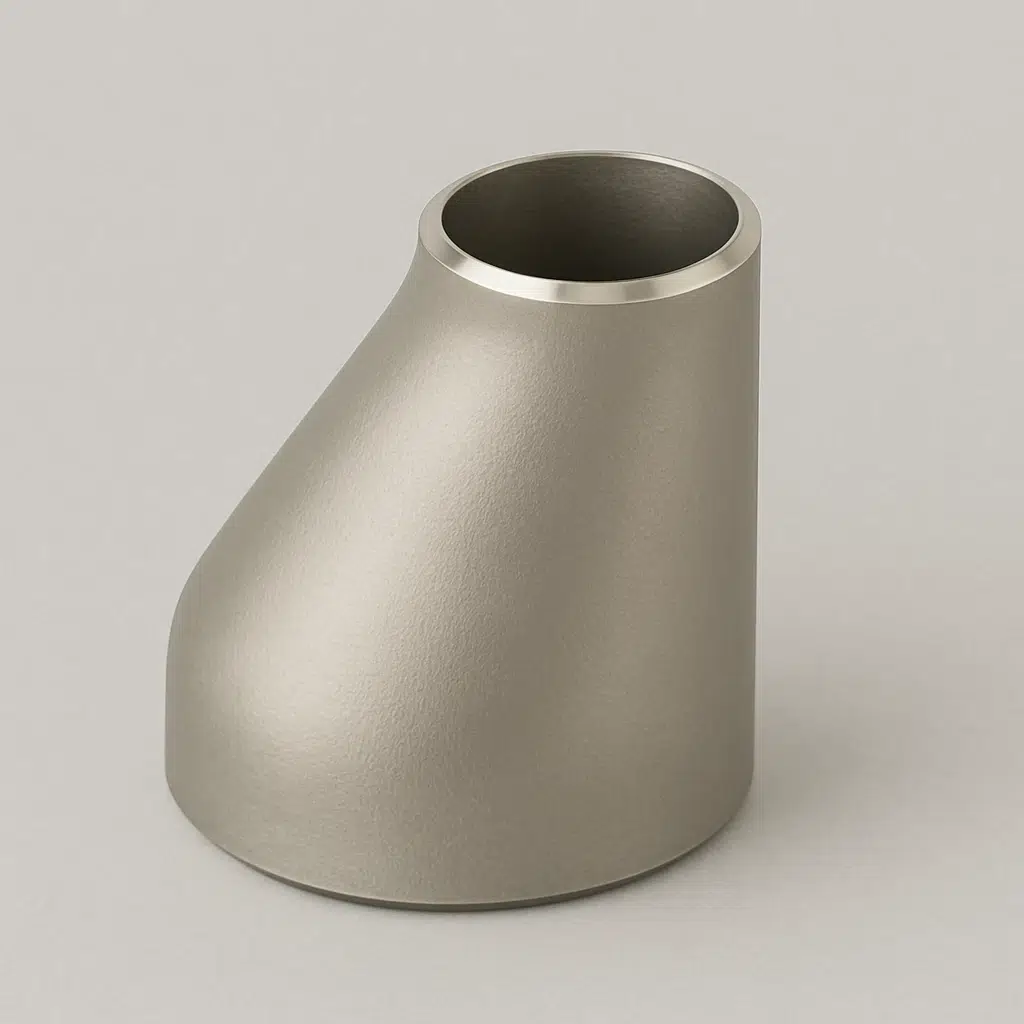
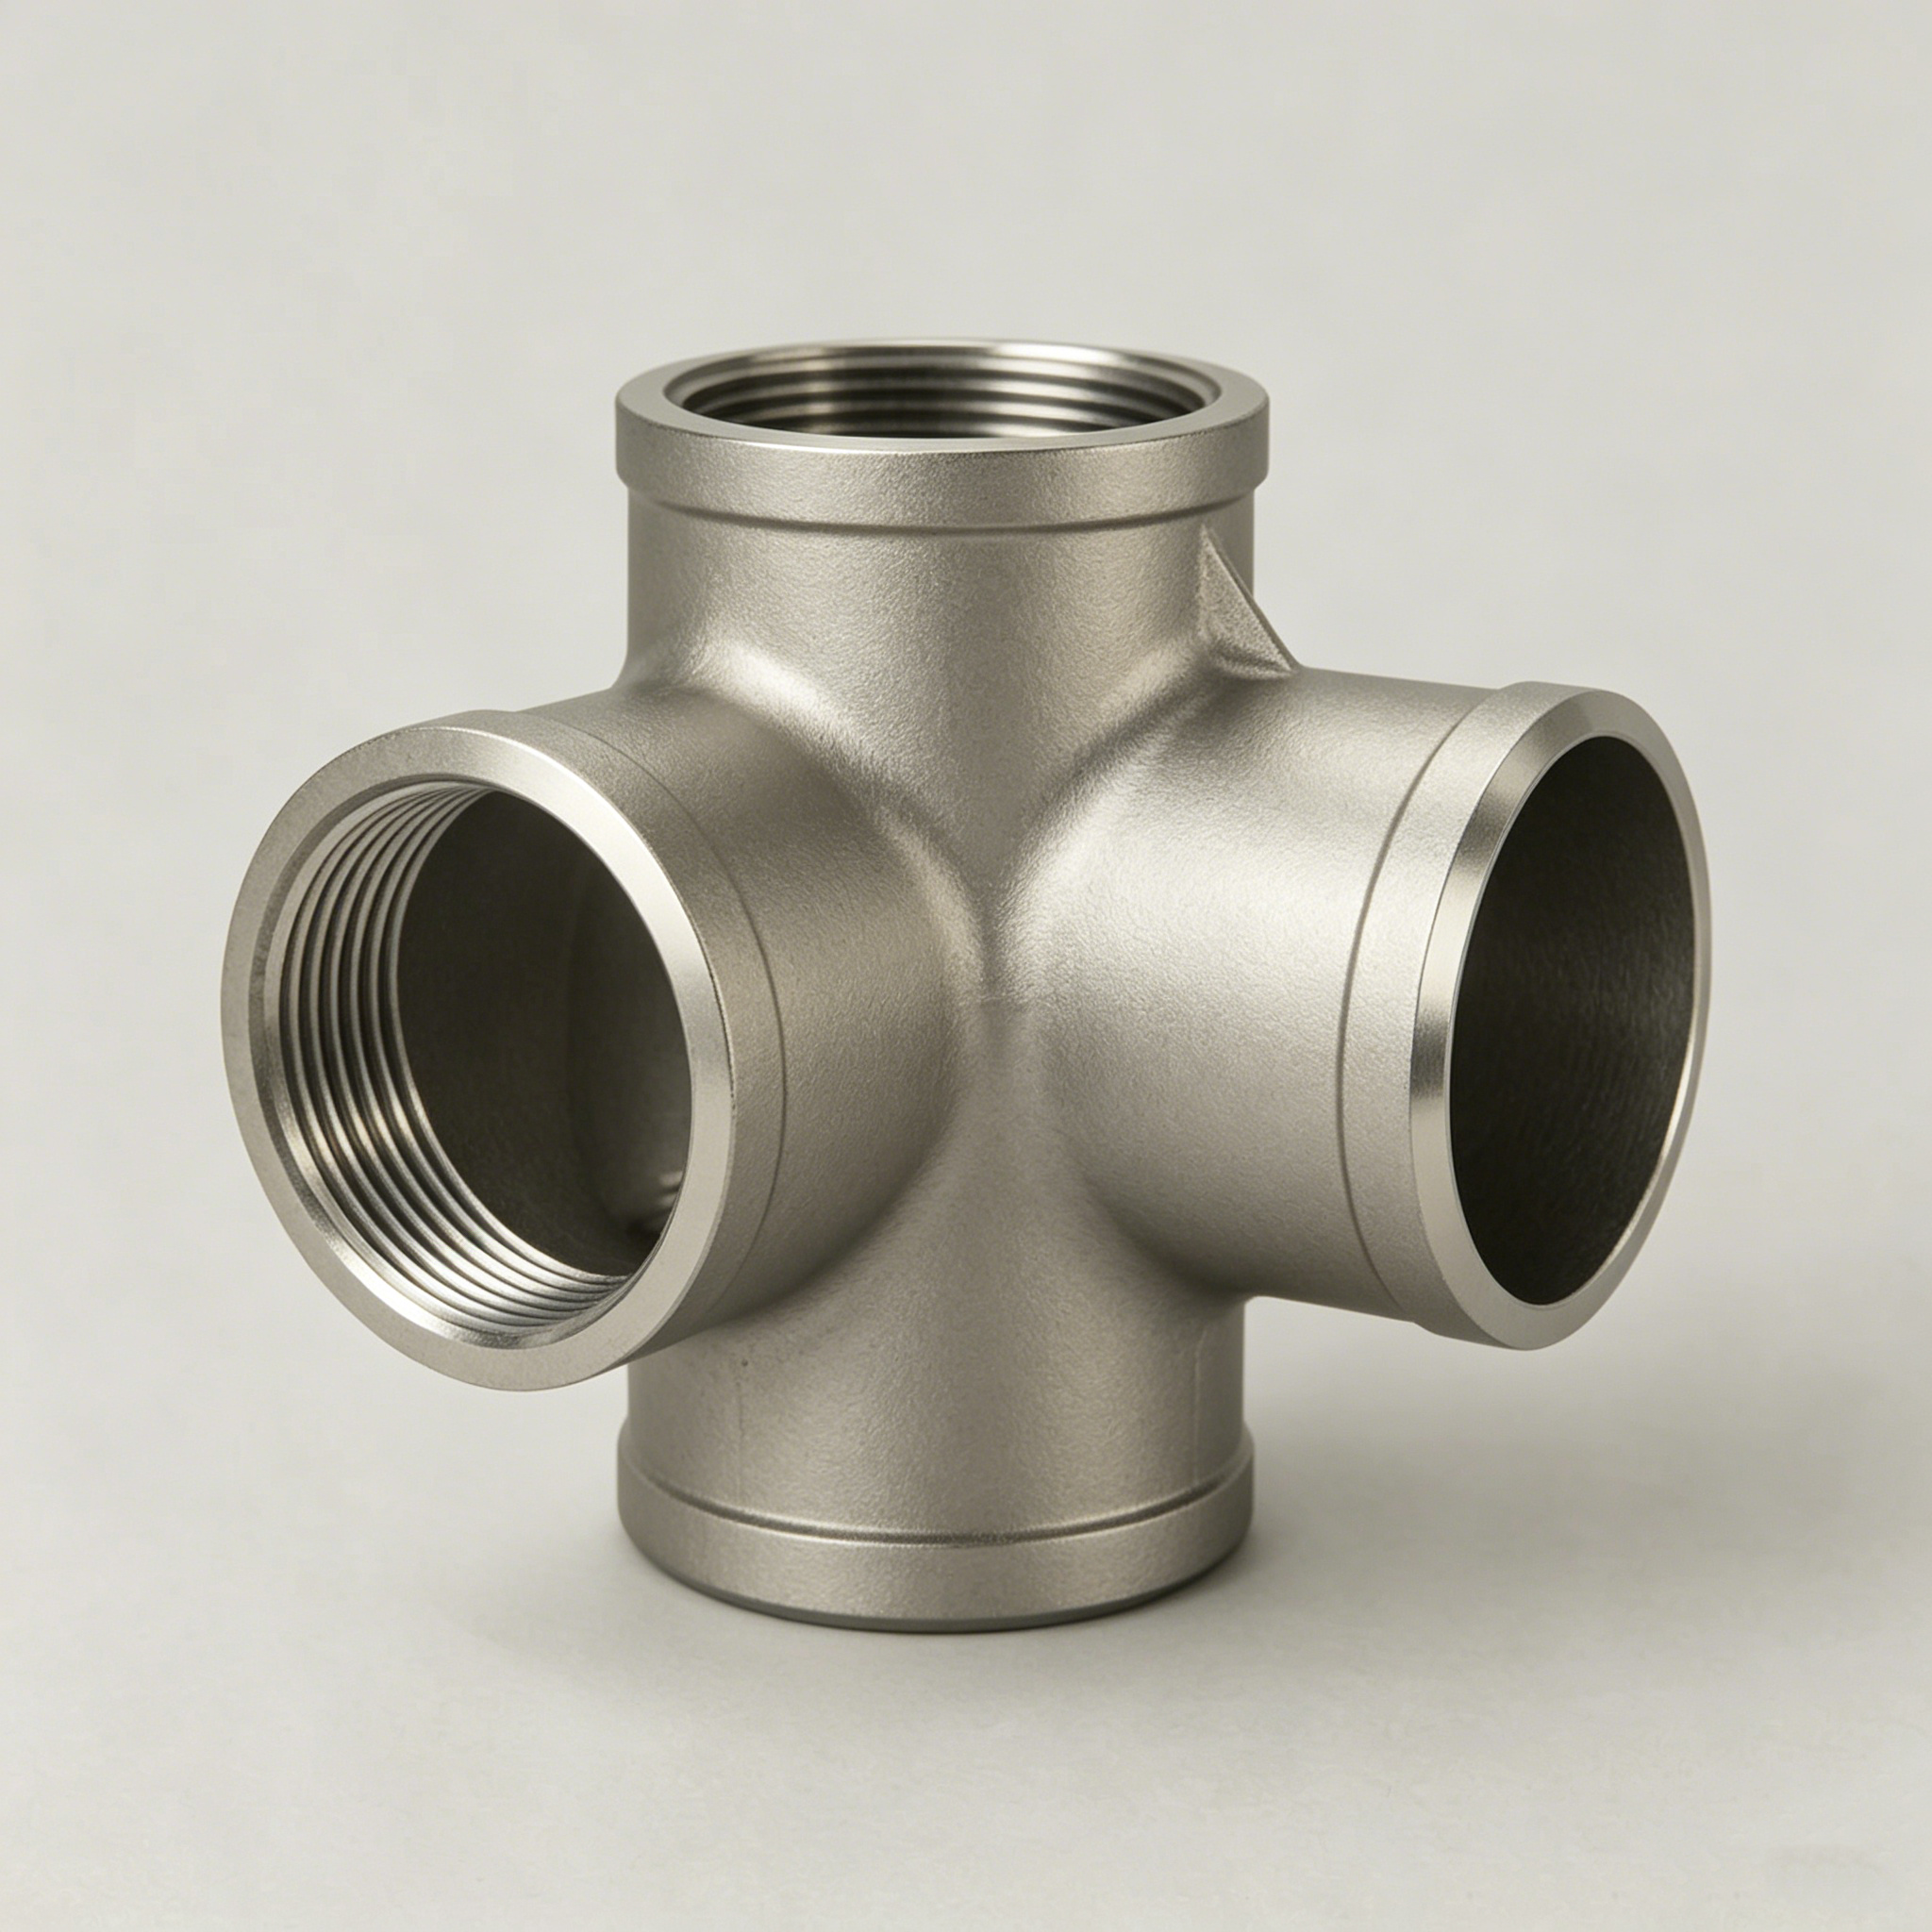
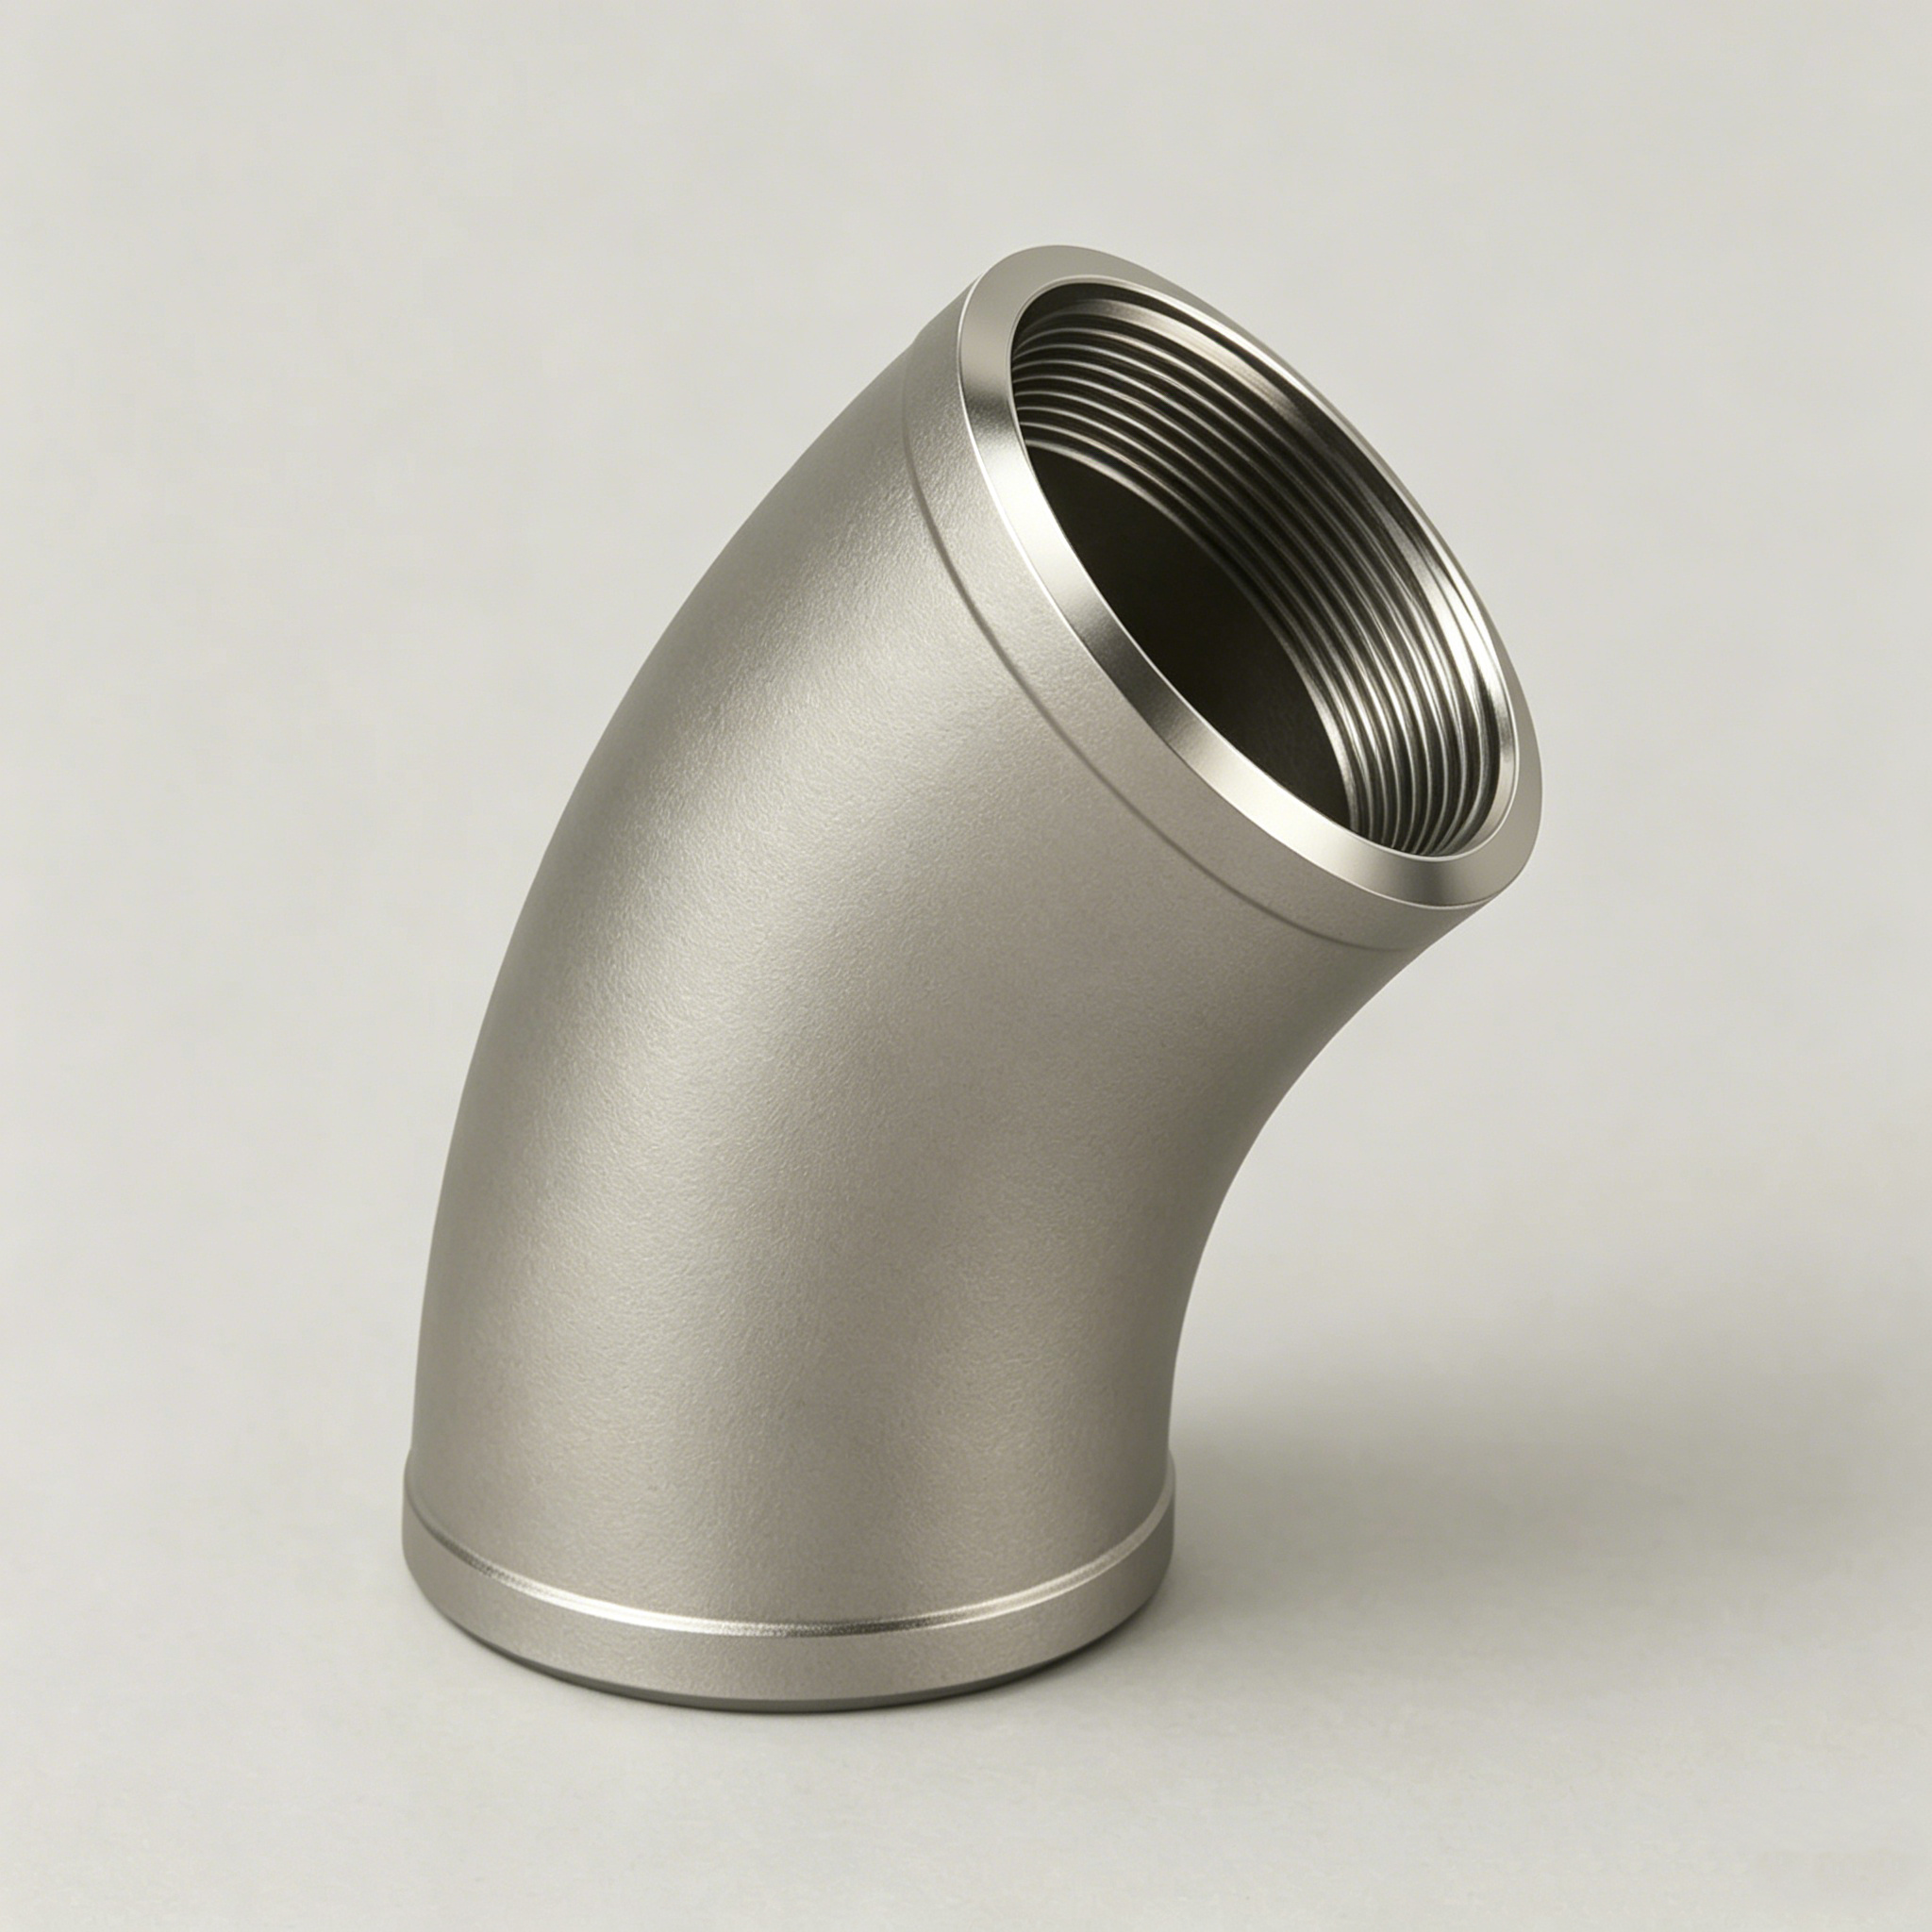
Rangkaian Produk Lengkap: Las Tumpul, Las Soket, Flensa, OD 1/2″ hingga 48″
| Jenis Fitting | Standar Dimensi | Rentang Ukuran | Schedule / Kelas Tekanan | Grade yang Tersedia |
|---|---|---|---|---|
| Elbow Las Tumpul 90° (Radius Panjang, Radius Pendek) | ASME B16.9 / EN 10253 | OD 1/2″–48″ (NPS 1/2–48) | Sch 5S, 10S, 40S, 80S, 160, XXS | 304/304L, 316/316L, 317L, 321, 347, 2205, 2507, 904L |
| Elbow Las Tumpul 45° | ASME B16.9 / EN 10253 | OD 1/2″–48″ | Sch 5S–XXS | 304/304L, 316/316L, 317L, 321, 347, 2205, 2507, 904L |
| Tee Sama / Tee Reduksi Las Tumpul | ASME B16.9 / EN 10253 | 1/2″–48″ OD | Sch 5S–XXS | 304/316L/317L/321/347/2205/2507/904L |
| Reducer Konsentris / Reducer Eksentris | ASME B16.9 / EN 10253 / DIN 2605 | 1/2″–48″ OD | Sch 5S–XXS | 304/316L/317L/321/347/2205/2507/904L |
| Tutup Ujung / Tutup Pipa | ASME B16.9 | 1/2″–48″ OD | Sch 5S–XXS | 304/316L/317L/321/2205/2507 |
| Return Bend / U-Bend (180°) | ASME B16.9 | OD 1/2″–36″ | Sch 10S–XXS | 304/316L/317L/321/347 |
| Stub End / Lap Joint | ASME B16.9 / MSS SP-43 | OD 1/2″–24″ | Sch 5S–80S | 304/316L/2205/2507 |
| Elbow / Tee / Cross / Coupling / Half Coupling Las Soket | ASME B16.11 / ASTM A182 | NPS 1/8″–4″ | Kelas 3000, 6000, 9000 | 304/316L/317L/321/2205 |
| Fitting Berulir (NPT / BSPT): Elbow, Tee, Cross, Coupling, Bushing | ASME B16.11 / ASTM A182 | 1/8″–4″ NPS | Kelas 3000, 6000 | 304/316L/321 |
| Flensa Leher Las / Flensa Slip-On / Flensa Buta / Flensa RTJ | ASME B16.5 (≤NPS 24) / B16.47 (>NPS 24) / ASTM A182 | OD 1/2″–60″ | Kelas 150, 300, 600, 900, 1500, 2500 | 304/316L/317L/321/2205/2507/904L |
| Fitting Cross (Las Tumpul) | ASME B16.9 | OD 1/2″–12″ | Sch 10S–Sch 80S | 304/316L/2205 |
Pemilihan Grade Paduan: Matriks Pemilihan Paduan Berbasis PREN
Kegagalan korosi sumuran prematur yang sering keliru dianggap sebagai cacat manufaktur oleh departemen pengadaan berasal dari grade paduan yang tidak sesuai untuk kondisi operasi tertentu. Ini biasanya merupakan salah satu kesalahan paling mahal dalam spesifikasi sistem perpipaan karena mode kegagalan — sumuran lokal dan/atau retak korosi tegangan — biasanya muncul tanpa pemberitahuan segera. Elbow 316L yang ditempatkan dalam sistem pendingin air laut dapat tampak sehat dan layak digunakan selama 18 bulan, tetapi telah mengalami korosi sumuran yang cukup parah hingga menyebabkan kebocoran menembus dinding pada bulan ke-19. Sebagian besar agen pengadaan menganggap komponen tersebut cacat. Kenyataannya bagi engineer perpipaan kami dan mereka yang memahami hal ini adalah: 316L biasanya memiliki PREN sekitar 23-25; konsentrasi Cl air laut sekitar 19.000ppm, jauh di atas kemampuan pasivasi 316L untuk mempertahankan stabilitas.
Tanpa kerangka rekayasa, tidak ada kompromi yang jelas antara biaya paduan dan tingkat keparahan layanan. Super duplex 2507 berbiaya sekitar 2-2.5x dibanding duplex 2205 dan sekitar 4x dibanding 316L. Penggunaan 2507 pada jalur proses air tawar dengan Cl < 100 ppm hanya menambah biaya material tanpa keunggulan terhadap korosi. Bagi yang belum mengetahui rumusnya, Pitting Resistance Equivalent Number (PREN) = %Cr + 3.3(%Mo) + 16(%N) dapat menunjukkan apakah tuntutan terhadap material terlalu tinggi dari sisi komposisi kimia.
“Ketika elbow 316L mulai menunjukkan korosi sumuran dalam sirkuit pendingin air laut, pertanyaannya bukan ‘Apakah ini benar-benar 316L?’ — melainkan ‘Apakah engineer spesifikasi mengetahui bahwa 316L memiliki PREN 24 dan air laut memerlukan PREN 40+?’ Ketertelusuran grade memberi tahu material pembuat fitting tersebut. Matriks Pemilihan Paduan Berbasis PREN menunjukkan apakah pilihan itu tepat untuk pekerjaannya.”
Tim rekayasa aplikasi Synbase Steel, berdasarkan masukan lapangan dari klien pengadaan lepas pantai“Lebih tinggi” tidak selalu berarti “benar”. Seperti ditunjukkan dalam Matriks Pemilihan Paduan Berbasis PREN, yang memetakan berbagai paduan austenitik dan duplex terhadap lingkungan layanannya (Tabel di bawah). Pertimbangkan nilai PREN dan ambang klorida sebagai faktor pemilihan tingkat pertama, lalu periksa kembali batasan suhu dan konteks operasi yang berlaku.
Pertimbangan Pemilihan
321 & 347 memiliki nilai PREN yang sama dengan 304. Keduanya distabilkan dengan titanium dan niobium untuk mencegah sensitisasi saat pengelasan dan meningkatkan masa pakai pada suhu tinggi. Memilih 321/347 tanpa mengacu pada rumus PREN dan ambang klorida tidak selalu menunjukkan layanan yang andal dalam media klorida. 321/347 sering dipilih karena stabilitas termal, bukan karena peningkatan ketahanan terhadap retak korosi tegangan akibat klorida.
Saat kontraktor lepas pantai membandingkan biaya dan kinerja fitting super duplex 2205 & 2507 dalam aplikasi platform produksi, kesenjangan kinerja super duplex tidak sebanding dengan perbedaan harganya. Keunggulan kinerja relatif 2507 atas 2205 menurun pada lingkungan layanan yang tidak terlalu berat (misalnya di bawah 5.000 ppm Cl dan suhu di bawah 80°C, keduanya dalam kondisi klorida sedang), karena duplex 2205 memberikan 95% kinerja korosi 2507 dengan biaya sekitar 50%. Pendekatan yang jujur dalam pemilihan paduan menunjukkan bahwa menetapkan spesifikasi 2507 secara berlebihan sebagai pengganti duplex grade 2205 yang sesuai merupakan pertukaran yang disengaja tanpa peningkatan nilai teknis yang sepadan; pilihan yang dibuat secara bijak, bukan sekadar mengikuti strategi kelas tinggi sebagai default. Engineer spesifikasi berpengalaman untuk pemasok fitting pipa baja tahan karat 316L dengan persetujuan tipe ABS dan kepatuhan NACE MR0175 di platform produksi seharusnya memulai dengan verifikasi nilai PREN MTR, bukan hubungan dengan pemasok.
Untuk meminta rekomendasi paduan tertulis dari tim rekayasa Synbase bagi proses dan kondisi operasi tertentu, berikan komposisi fluida proses, beserta suhu dan tekanan operasi, konsentrasi klorida, serta keberadaan HS (gas asam, sesuai NACE MR0175/ISO 15156).
Minta Tinjauan Rekayasa Aplikasi Ref: Fitting Las Tumpul Tempa Buatan Pabrik ASME B16.9Material ISO 15156 untuk Layanan H₂S
Kredensial Manufaktur: Basis Produksi 70.000 m², Press Hidraulik 6.000 Ton
Kegagalan pada aspek mana pun dalam rantai pasok menimbulkan risiko, mulai dari kesalahan sederhana hingga pengelakan yang disengaja. Risiko kritis dalam proses pengadaan internasional yang melibatkan fitting pipa baja tahan karat adalah tidak mengevaluasi kemampuan pemasok yang telah terbukti — risiko ini terlihat ketika produsen yang memasok fitting las tumpul super duplex 2507 lolos semua inspeksi fisik, tetapi gagal dalam pengujian kekerasan yang diwajibkan NACE MR0175/MR0103, serta mensubkontrakkan pengelasan dan perlakuan panas pascalas kepada fasilitas pihak ketiga yang tidak memenuhi kualifikasi, sehingga sepenuhnya melewati kemampuan dan pemeriksaan proses yang diwajibkan; ini merupakan masalah verifikasi, bukan kekurangan dalam desain spesifikasi.
Kemampuan Produksi Aktual, Bukan Sekadar Klaim Penjualan
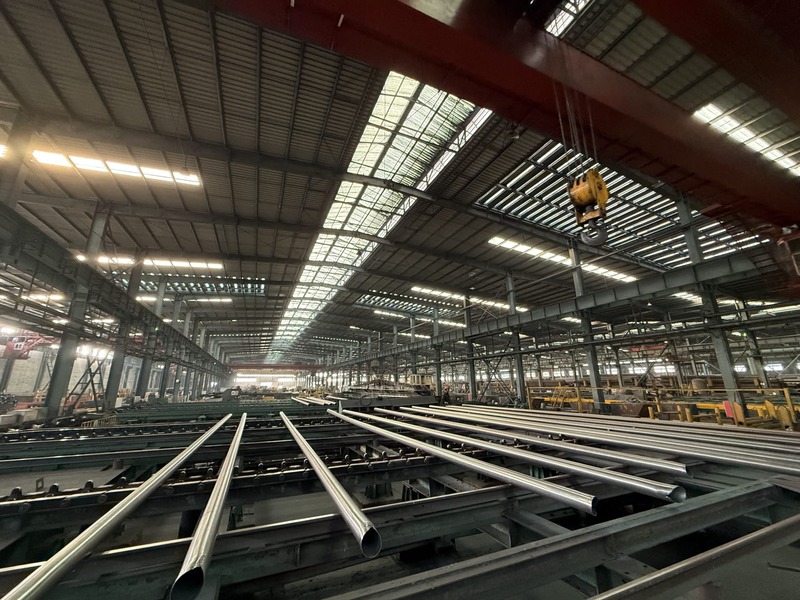
Satu-satunya alasan Synbase dapat memproduksi fitting las tumpul berdinding tebal OD 48 dalam super duplex secara fisik adalah press hidraulik 6000 ton yang awalnya dirancang untuk pembentukan baja tahan karat dalam format besar. Tanpa alat khusus ini, gaya yang diperlukan untuk menekan pelat berdinding tebal duplex tanpa menyebabkan retak pada struktur fase ferit-austenit tidak akan tercapai. Siapa pun yang mengklaim membuat fitting pipa duplex OD 48” tanpa peralatan ini hanyalah broker yang mengganti label, membeli dari luar negeri, lalu menempelkan stiker berbeda.
| Kemampuan | Spesifikasi | Signifikansi |
|---|---|---|
| Press Hidraulik (utama) | Kapasitas 6.000 ton | Memungkinkan pembentukan las tumpul berdinding tebal OD 48″ pada grade SS duplex |
| Press Hidraulik (sekunder) | Kapasitas 2.000 ton | Produksi kelas menengah untuk fitting NPS 2″–24″ |
| Basis Produksi | Total luas lantai 70.000 m² | Produksi satu lokasi: tanpa subkontrak, satu sistem mutu |
| Unit Pemesinan CNC | 200+ unit | Pengerjaan dimensi presisi: lubang soket, sambungan berulir, permukaan flensa |
| Tungku Perlakuan Panas | Solution annealing internal | Perlakuan panas austenitik dan duplex setelah pembentukan di lokasi — tanpa alih daya siklus termal |
| Paten Nasional | 200+ paten | Inovasi proses dalam pembentukan, prosedur pengelasan, pengendalian mikrostruktur — bukan penggantian label |
| Riwayat Operasi | Didirikan 2005, Hong Kong | 21+ tahun pengalaman produksi dan ekspor internasional |
| Ekspor Tahunan Grup | 3 miliar RMB di lebih dari 100 negara | Skala produksi mendukung komitmen harga untuk pesanan proyek besar |
| Kantor Luar Negeri | Malaysia (2018), Thailand (2022) | Koordinasi pengadaan regional untuk proyek EPC Asia-Pasifik |
Synbase Menerbitkan Laporan Uji Material EN 10204 3.1
Berbeda dari distributor yang mengambil produk dari banyak pemasok pabrik lalu mensertifikasi ulang semuanya dengan label mereka, Synbase sebagai produsen resmi menerbitkan Laporan Uji Material EN 10204 3.1 yang sebenarnya. Nomor heat Synbase untuk MTR dapat ditelusuri langsung ke nomor batch produksi Synbase dan perlakuan panas internalnya, bukan ke pabrik eksternal yang sistem mutunya tidak dapat dikendalikan oleh Synbase.
Diaudit untuk Mutu dan Kemampuan oleh Operator Internasional
Salah satu validasi objektif terbaik atas kemampuan manufaktur terdapat dalam kualifikasi vendor operator. Kuwait National Petroleum Corp. (KNPC) dan SONATRACH (perusahaan minyak nasional Aljazair) telah menyetujui status kualifikasi vendor Synbase sejak 2015. Keduanya termasuk program kualifikasi dan audit pembeli industri paling ketat di dunia. Mereka tidak mengkualifikasi pemasok hanya berdasarkan dokumen mutu berkop surat; mereka benar-benar mengunjungi dan mengaudit fasilitas manufaktur, sistem, serta dokumen ketertelusuran Anda terlebih dahulu.
Sertifikasi dan Persetujuan Pihak Ketiga: API, ISO 9001, ABS, DNV, dan 7 Lainnya
Broker Tanpa Sertifikasi dan Sertifikat Pabrik
Pasar sub-tier yang luas dan mapan untuk komoditas baja tahan karat menghasilkan banyak dokumentasi mutu seperti sertifikat pabrik dari perusahaan perdagangan tanpa sertifikasi, yang tampak persis seperti dokumentasi EN 10204 asli dan sama-sama tidak dapat diandalkan. Inilah tantangan mendasar yang membedakan spesialis pengadaan EPC berpengalaman dari pembeli yang menerima begitu saja setiap “sertifikasi”. Kesenjangan informasi adalah masalahnya: dokumen PDF di atas kertas dari “Perusahaan X” yang menyatakan memuat sertifikat inspeksi BV tidak mungkin Anda verifikasi.
Bersertifikat Pihak Ketiga untuk Verifikasi Publik
Apa solusi struktural untuk masalah sertifikat pabrik palsu? Mintalah sertifikat dengan nomor identifikasi unik yang dapat diverifikasi dalam basis data yang dikelola organisasi pihak ketiga, bukan broker atau perusahaan perdagangan. Nomor tersebut dapat berupa nomor sertifikat terkenal yang tercantum dalam direktori sertifikasi API, nomor sertifikat persetujuan tipe ABS yang dapat dicari di ABS.org, atau nomor Sertifikat DNV atau Bureau Veritas yang dapat ditelusuri melalui fasilitas pencarian daring mereka. Semua ini sulit dipalsukan karena nomornya tidak akan cocok dengan basis data pihak ketiga.
Ya, “Buatan China” Dapat Berarti Mutu Barat
Jika Anda pernah mendengar pertanyaan, “Apakah manufaktur China bisa menyamai mutu Barat?”, hal yang tersirat di balik pertanyaan tersebut didasarkan pada premis yang secara mendasar keliru. Lembaga sertifikasi sistem mutu terbaik (ABS, DNV, BV, LR, dan API) beserta prosesnya (yaitu inspeksi lokasi, audit sistem, dan sebagainya) semuanya “Barat” dalam arti merupakan bagian dari standar global mapan di negara-negara maju. Lokasi pabrik manufaktur sama sekali tidak relevan terhadap kredibilitas dan keandalan sertifikasi yang diberikan badan-badan tersebut. Kepemilikan persetujuan tipe ABS oleh Synbase berarti American Bureau of Shipping telah memeriksa dan menyetujui fasilitas manufaktur serta sistem mutu kami — lokasi ABS tidak berpengaruh terhadap persetujuan itu sendiri.
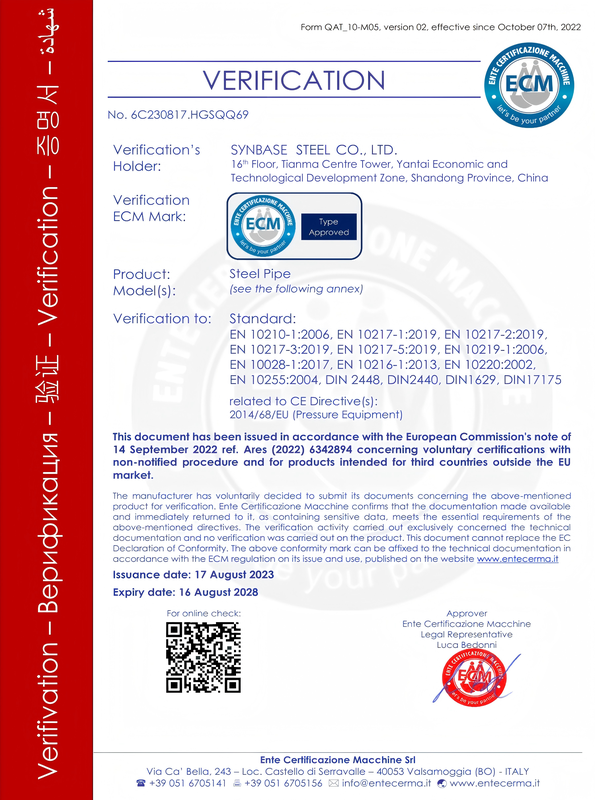
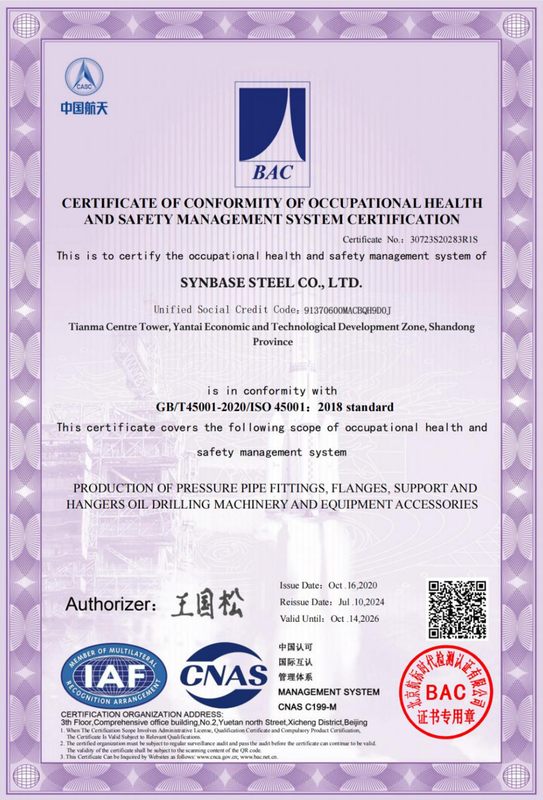
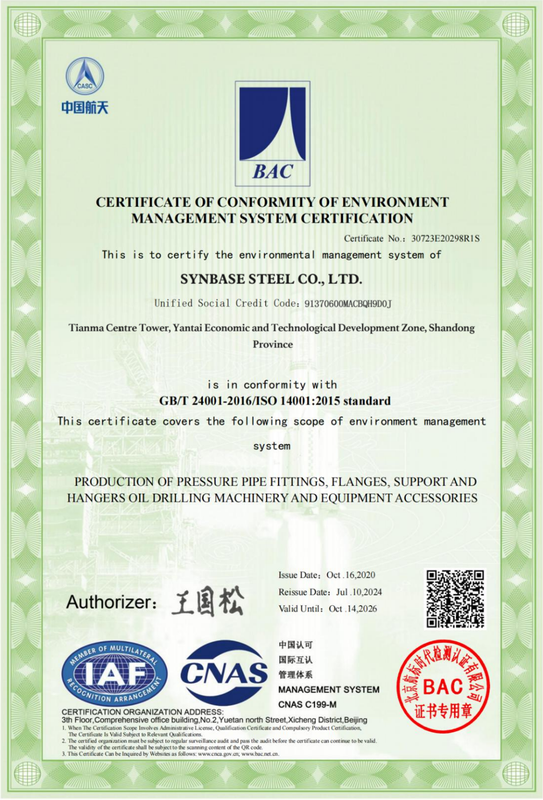
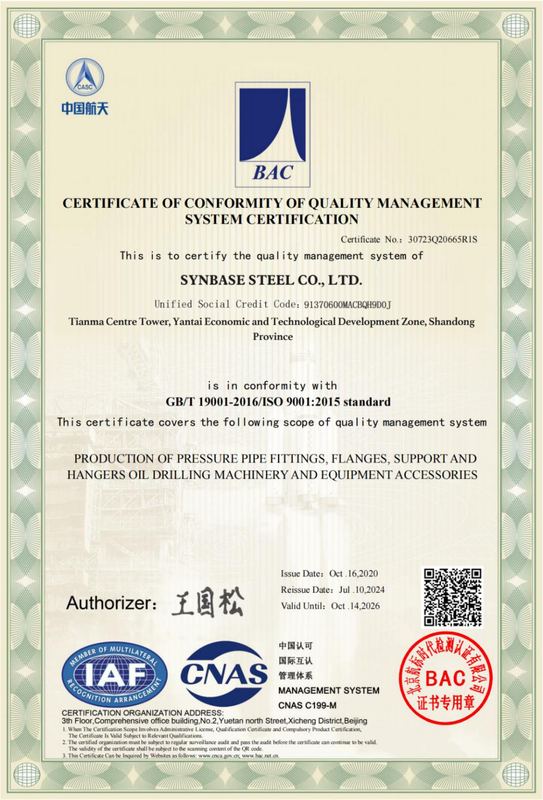
| Sertifikasi | Badan Penerbit | Ruang Lingkup | Metode Verifikasi |
|---|---|---|---|
| API (5CT / 5L) | American Petroleum Institute | Fitting selubung, tubing, dan pipa saluran minyak & gas | Nomor lisensi dapat dicari di api.org/products-and-solutions/monogram-and-apiqr-program |
| ISO 9001:2015 | TÜV / SGS / Bureau Veritas (registrar pihak ketiga) | Sistem manajemen mutu — desain, produksi, inspeksi, dan pengiriman | Nomor registrasi sertifikat dapat dicari melalui registrar |
| ISO 14001:2015 | Registrar pihak ketiga | Sistem manajemen lingkungan | Nomor registrasi sertifikat dapat ditelusuri melalui registrar |
| ISO 45001:2018 | Registrar pihak ketiga | Manajemen kesehatan dan keselamatan kerja | Nomor registrasi sertifikat dapat ditelusuri melalui registrar |
| Penandaan CE (PED 2014/68/EU) | Badan yang Ditunjuk UE | Kepatuhan Pressure Equipment Directive untuk impor dan penggunaan di UE | Pernyataan kesesuaian dengan nomor identifikasi badan yang ditunjuk |
| ABS (American Bureau of Shipping) | American Bureau of Shipping | Komponen struktural dan sistem perpipaan kelautan serta lepas pantai | Nomor sertifikat persetujuan tipe ABS dapat dicari dalam basis data daring ABS |
| DNV (Det Norske Veritas) | DNV GL | Aplikasi kelautan, energi lepas pantai, dan struktural | Nomor sertifikat persetujuan tipe DNV dapat diverifikasi di dnv.com |
| BV (Bureau Veritas) | Bureau Veritas | Jaminan mutu kelautan, lepas pantai, dan industri | Nomor sertifikat BV dapat diverifikasi di bureau veritas.com |
| LR (Lloyd’s Register) | Lloyd’s Register | Komponen perpipaan struktural kelautan dan lepas pantai | Nomor sertifikat persetujuan tipe LR dapat diverifikasi di lr.org |
| CSS (China Classification Society) | China Classification Society | Aplikasi maritim domestik dan platform lepas pantai | Nomor sertifikat CCS dapat diverifikasi di ccs.org.cn |
Jaminan Mutu / Dokumentasi
Ketertelusuran Material: Tumpukan 3 Dokumen (MTR + CoC + PMI)
Kesalahan pengadaan yang paling sering, yang tidak akan dilakukan dua kali oleh pembeli industri berpengalaman, adalah menganggap satu sertifikat sebagai validasi bahwa material memenuhi semua persyaratan spesifikasi. Kesenjangan antara sertifikat kesesuaian yang dapat dicetak perusahaan perdagangan dengan kop suratnya sendiri dan ketertelusuran tingkat heat yang sebenarnya merupakan tempat terjadinya penipuan substitusi material. CoC dari vendor tanpa sertifikasi memberi tahu grade yang mereka klaim telah dikirimkan; MTR dengan nomor heat memberi tahu grade yang diproduksi pabrik; dan fitting fisik itu sendiri, yang dievaluasi dengan PMI, menunjukkan material yang sebenarnya digunakan untuk membuatnya.
Tumpukan 3 Dokumen merupakan standar industri di bidang gas asam, lepas pantai, dan sistem tekanan kritis. Dokumentasi tiga lapis ini tahan terhadap penipuan material karena setiap dokumen menjadi tanggung jawab entitas pemberi wewenang yang berbeda, sehingga menghilangkan peluang satu sumber melakukan penipuan di ketiga tingkat.
Laporan Uji Material (MTR)
EN 10204 Tipe 3.1Inspeksi works/pabrik — departemen QC Synbase sebagai produsen
Komposisi kimia, sifat mekanis (UTS, luluh, elongasi), nomor heat, catatan perlakuan panas, pemeriksaan dimensi
Persyaratan standar untuk semua pesanan industri. Tingkat dokumentasi minimum untuk sebagian besar spesifikasi EPC.
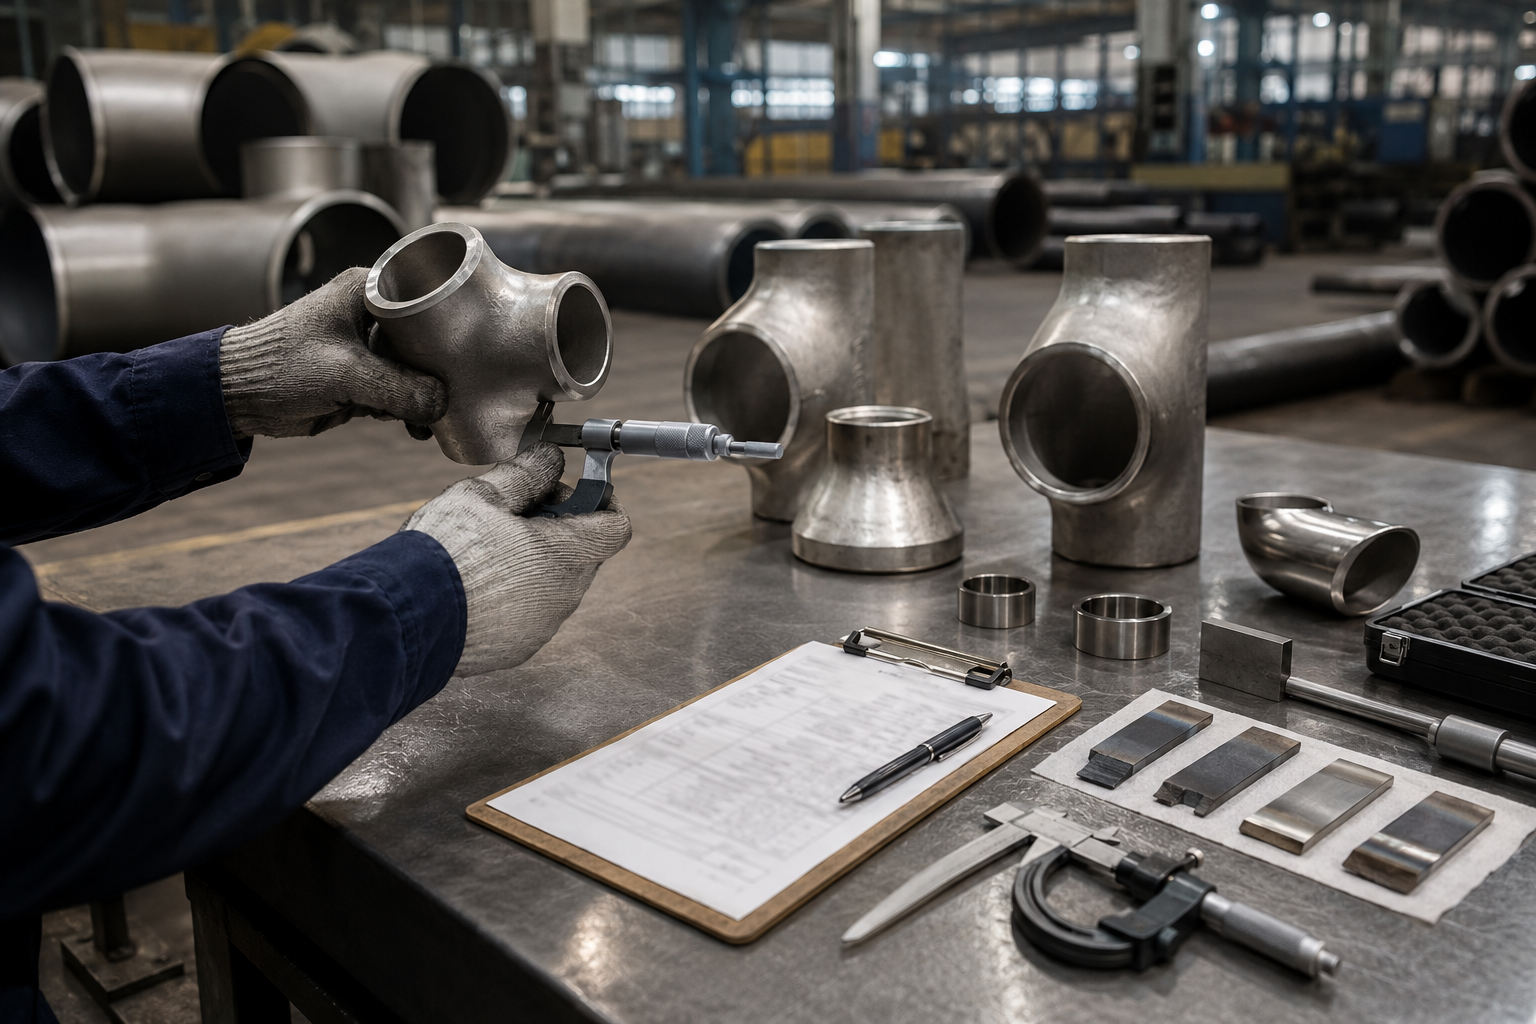
Sertifikat Kesesuaian (CoC)
EN 10204 Tipe 3.2Inspektur pihak ketiga independen yang disetujui pembeli atau otoritasnya (misalnya SGS, Bureau Veritas, TÜV)
Isi yang sama dengan MTR 3.1, ditambah pernyataan saksi bertanda tangan dari pihak ketiga yang disetujui dan menyaksikan pengujian secara fisik
Layanan gas asam (H₂S menurut NACE MR0175/ISO 15156), perpipaan platform lepas pantai, perpipaan nuklir, spesifikasi operator North Sea dan GoM
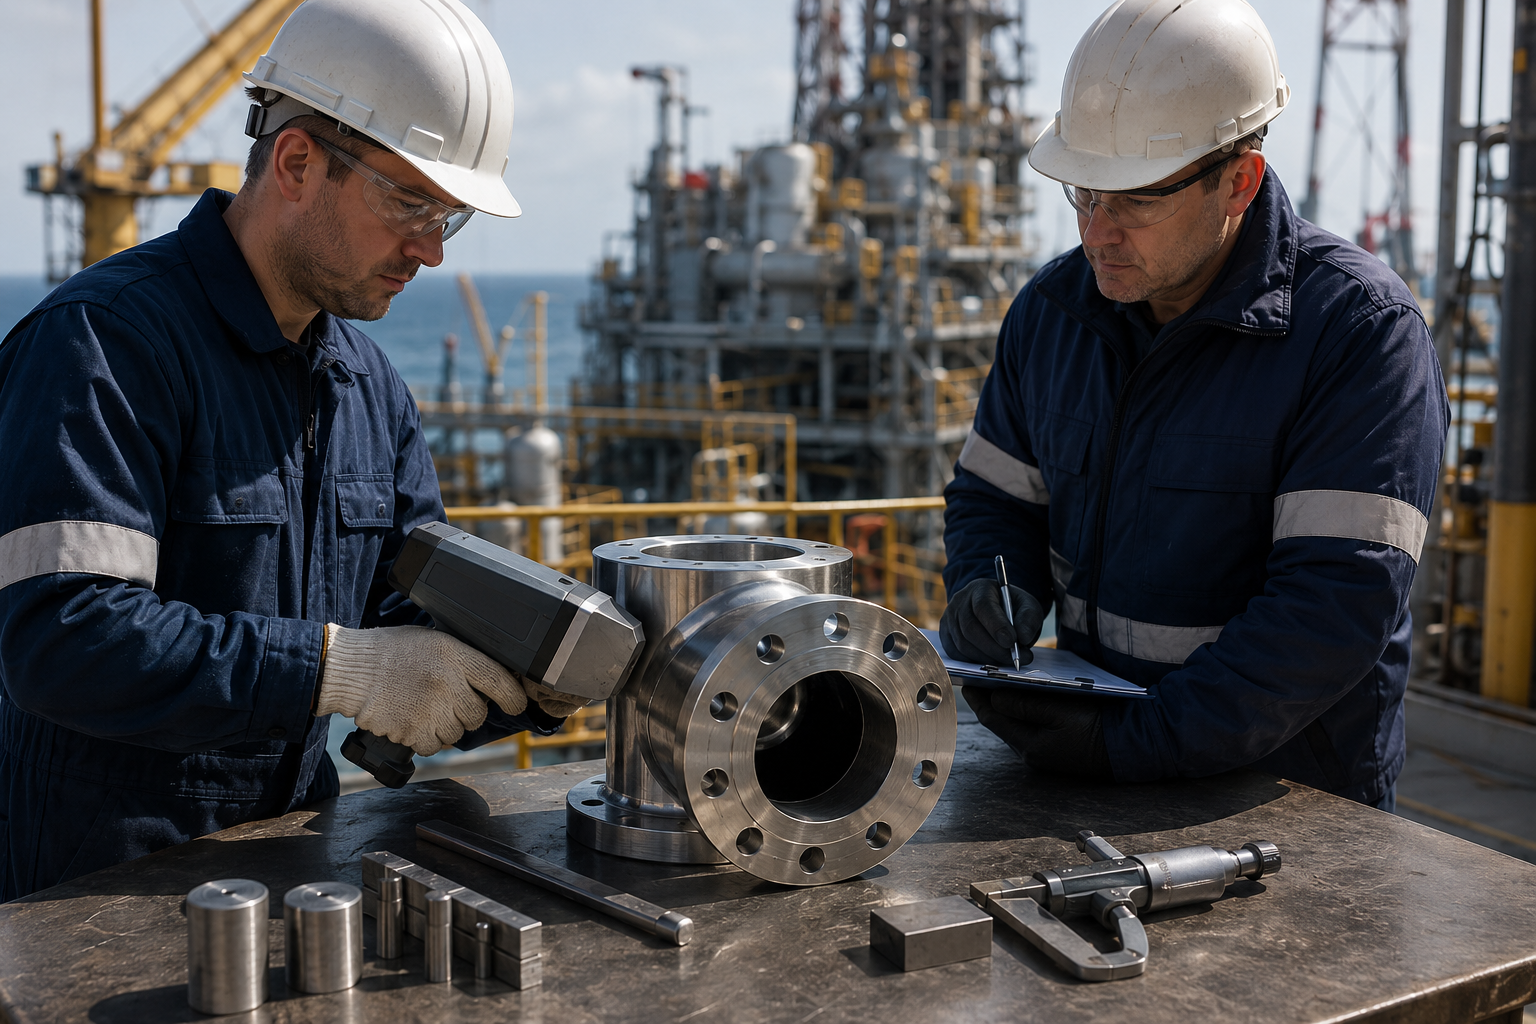
Identifikasi Material Positif (PMI)
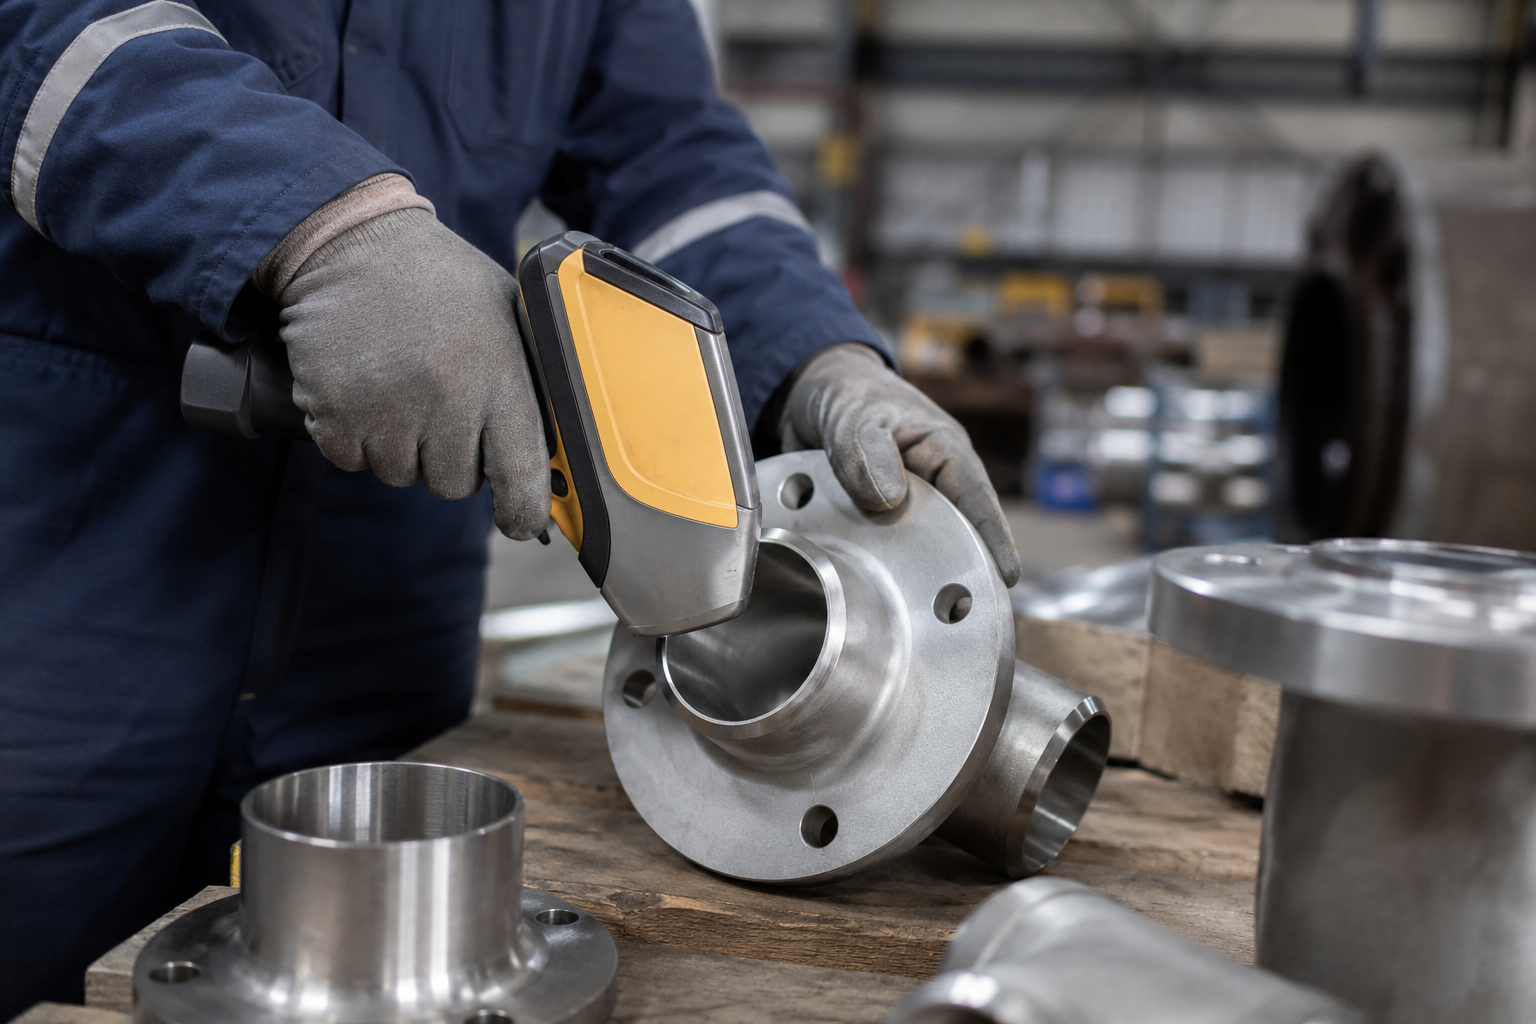
ASTM E1476 / ANSI/ASQ M1Pengujian instrumen XRF atau OES di lokasi pada dok penerimaan atau bengkel fabrikasi
Komposisi unsur Cr%, Ni%, Mo%, Mn%, Si% aktual yang diukur dari fitting fisik, dicocokkan dengan batas spesifikasi grade
Pesanan berisiko substitusi, sertifikasi ulang stok gudang, verifikasi komposisi sebelum pengelasan pada sistem kritis
Peta Pengelasan + Catatan WPS
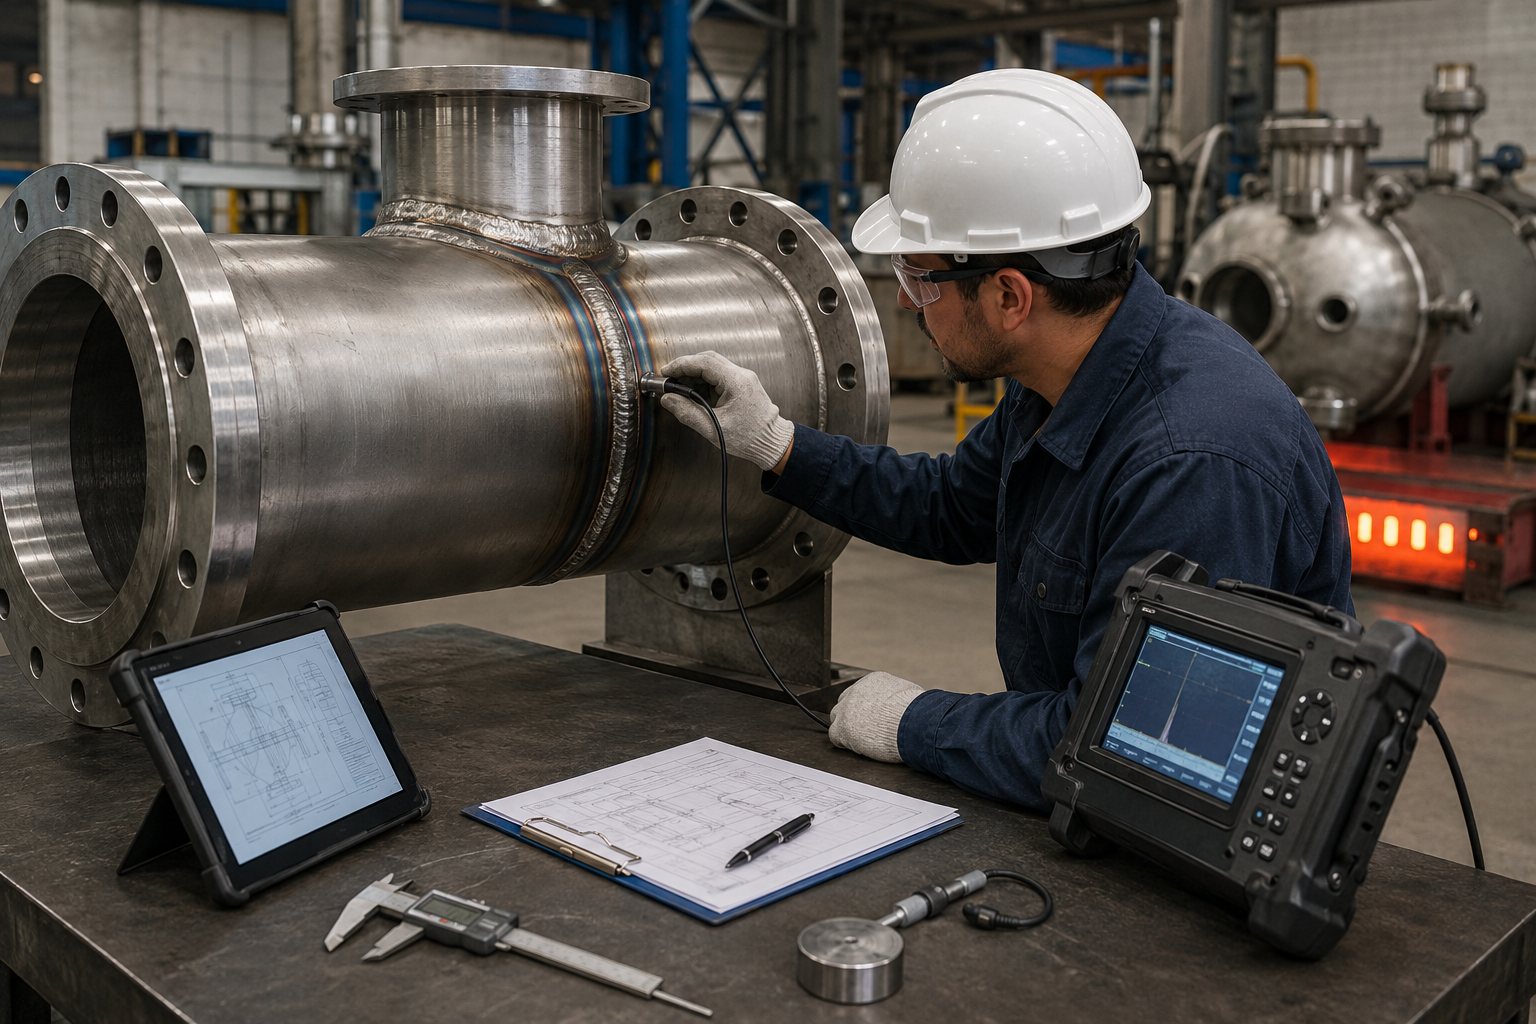
ASME IX / EN ISO 15614-1Kualifikasi WPS oleh QC Synbase + pihak ketiga
Spesifikasi prosedur pengelasan (WPS), catatan kualifikasi prosedur (PQR), sertifikasi juru las, catatan NDE (RT/UT/PT), dokumentasi PWHT
Fitting hasil fabrikasi, rakitan bejana tekan, sistem tekanan tinggi Kelas 2500, sistem yang memerlukan cap kode ASME
PMI berfungsi sebagai pemeriksaan akhir pada Tumpukan 3 Dokumen karena hanya analisis fitting fisik (yang Anda pegang) yang dapat memberikan analisis kimia akurat, bukan sekadar meninjau MTR lot yang katanya dikirim kepada Anda. Analisis spektrometri XRF di dok Anda memerlukan waktu sekitar 30 detik dan akan menandai material apa pun yang lolos dari pemeriksaan sebelumnya dalam rantai dokumentasi. Kami merekomendasikannya pada 100% duplex/super duplex, serta pada setiap pesanan austenitik dari vendor baru atau yang belum tersertifikasi.
Dokumentasi Pesanan
MTR kami disediakan sesuai EN 10204 3.1 untuk semua pesanan standar. CoC terverifikasi pihak ke-3 sesuai EN 10204 3.2, lengkap dengan inspeksi oleh pihak ketiga yang disetujui (misalnya, Bureau Veritas, TUV, SGS, Intertek, atau sesuai spesifikasi pelanggan), tersedia melalui pesanan khusus jika konfirmasi diperoleh saat konfirmasi pesanan. Harap cantumkan nama lengkap lembaga inspeksi pilihan Anda saat melakukan pemesanan.
Minta Contoh MTR
Apakah Anda ingin melihat contoh Laporan Uji Material EN 10204 3.1 kami sebelum mengirim RFQ? Unduh paket contoh MTR.
Kepatuhan terhadap Standar
ASTM A403, ASME B16.9, dan Protokol Pemeriksaan Silang Dua Standar
Fitting yang memenuhi dimensi ASME B16.9 belum tentu memenuhi persyaratan persiapan ujung EN 10253-4 yang diwajibkan oleh sebagian besar proyek lepas pantai, Laut Utara, dan Eropa. Agen pengadaan dapat dengan mudah mengabaikan bahwa fitting yang diproduksi sesuai spesifikasi B16.9 juga harus memenuhi EN 10253 Bagian 4 saat memesan fitting pipa baja tahan karat untuk dipasok secara internasional, khususnya terkait persiapan tepi, penandaan material positif (PMM), dan pertimbangan desain lainnya. Karena ASME B16.9 dan EN 10253 Bagian 4 (khususnya B) dikembangkan secara independen oleh badan yang berbeda, keduanya mencakup spesifikasi berbeda untuk beberapa aplikasi yang tumpang tindih, dan kedua spesifikasi tersebut wajib dipatuhi.
Hal ini dapat terlewat dalam proses pengadaan karena B16.9 menetapkan spesifikasi seperti jarak center-to-face dan ketebalan dinding minimum berdasarkan NPS, Schedule, dan ketebalan. EN 10253-4 menetapkan spesifikasinya berdasarkan DN, Series, dan sudut bevel yang berkaitan dengan ketebalan. Elbow las tumpul 6-inch Sch 160 dapat memenuhi kriteria ketebalan B16.9 tetapi memiliki sudut bevel yang menyimpang dari kriteria EN 10253 Sec 6.3 yang ditetapkan; banyak spesifikasi proyek internasional, dari perusahaan besar seperti BP, Shell, Total, dan Equinor, mewajibkan kepatuhan terhadap kedua standar ini dalam pesanan pembelian yang sama.
Matriks Referensi
Standar Material dan Dimensi
| Standar | Jenis | Cakupan | Persyaratan Utama |
|---|---|---|---|
| ASTM A403 / A403M | Material | Fitting pipa las tumpul dari baja tahan karat austenitik tempa untuk aplikasi bertekanan | Grade WP (WP304, WP316L, WP317L, WP321, WP347); UTS min 485 MPa (WP316L); luluh min 170 MPa; anil larutan wajib; ketebalan dinding ≥87,5% dari schedule nominal |
| ASTM A815 / A815M | Material | Fitting las tumpul dari baja tahan karat duplex dan super duplex tempa | WP2205 (UNS S32205): UTS ≥620 MPa, luluh ≥450 MPa; WP2507 (UNS S32750): UTS ≥800 MPa, luluh ≥550 MPa; pengujian keseimbangan fase wajib |
| ASTM A182 / A182M | Material | Flensa baja paduan dan baja tahan karat tempa atau canai, fitting las soket, fitting berulir | Grade F304, F316L, F317L, F321, F347, F51 (2205), F55 (2507); mencakup bentuk produk tempa (las soket, berulir) — bukan las tumpul |
| ASTM A240 / A240M | Material | Pelat, lembaran, dan strip baja tahan karat kromium serta kromium-nikel untuk bejana tekan dan perpipaan | Digunakan sebagai material dasar untuk fitting hasil fabrikasi; mencakup semua grade austenitik dan duplex |
| ASME B16.9 | Dimensional | Fitting las tumpul tempa buatan pabrik: elbow, tee, reducer, cap | Ketebalan dinding ≥87,5% dari schedule pipa nominal; dimensi center-to-face dan ujung-ke-ujung; ujung bevel sesuai ASME B16.25 |
| ASME B16.11 | Dimensional | Fitting las soket dan berulir tempa: elbow, tee, cross, coupling | Kelas tekanan 3000, 6000, 9000 lb; dimensi diameter dalam; bentuk ulir sesuai ASME B1.20.1 (NPT) |
| ASME B16.5 | Dimensional | Flensa pipa dan fitting berflensa, NPS 1/2″ hingga NPS 24″ | Kelas tekanan 150 hingga 2500; dimensi diameter dalam, lingkaran baut, dan raised face; kelompok material |
| EN 10253-4 | Dimensional + Material | Fitting pipa las tumpul Eropa: baja tahan karat austenitik, grade yang dapat dilas | Series 1 (dinding lebih tipis) dan Series 2 (dinding lebih tebal); persiapan ujung sesuai Bagian 6; persyaratan penandaan sesuai Bagian 9 |
| DIN 2605 / 2615 / 2617 | Dimensional | Standar Jerman untuk elbow (2605), tee (2615), dan reducer (2617) pada perpipaan industri | Spesifikasi UE lama yang masih dirujuk dalam spesifikasi perpipaan EPC Jerman dan Eropa Tengah |
| JIS B2312 | Dimensional | Fitting pipa las tumpul baja tahan karat Jepang untuk perpipaan bertekanan | Mencakup grade austenitik dalam designation JIS; berlaku untuk proyek EPC Jepang di kawasan Asia-Pasifik |
Memesan material hanya berdasarkan “ASME B16.9” ketika spesifikasi proyek mungkin mensyaratkan EN 10253 untuk kepatuhan dapat menimbulkan celah saat pengadaan untuk penggunaan internasional. Verifikasi standar yang diwajibkan pada spesifikasi proyek Anda sebelum membuat pesanan pembelian. Jika diminta paket dokumen dua (atau tiga) standar (misalnya ASME + EN + JIS), tetapkan hal ini selama proses inquiry untuk meminimalkan keterlambatan akibat pembuatan ulang sertifikat.
Analisis Rekayasa Akar Masalah
Mengapa Fitting Pipa Baja Tahan Karat Gagal: Analisis Rekayasa Akar Masalah
Kegagalan perpipaan yang paling mahal jarang disebabkan oleh kesalahan manufaktur; biasanya kegagalan terjadi karena pilihan rekayasa yang sebenarnya valid diterapkan pada spesifikasi rekayasa yang salah. Penyebab utama kegagalan dini fitting perpipaan baja tahan karat dalam kondisi operasi telah ditelusuri ke kesalahan pemilihan, yaitu pemilihan grade paduan baja tahan karat yang tidak tepat. Matriks Pemilihan Paduan Berbasis PREN pada Bagian 2 memberikan panduan untuk menghindari masalah ini serta perbaikan, waktu henti, dan tanggung jawab hukum berikutnya.
Tabel di bawah menguraikan delapan mode kegagalan umum pada produk fitting pipa baja tahan karat, dengan mengidentifikasi akar masalah, tindakan pencegahan yang direkomendasikan, dan grade baja yang disarankan. Perlu diperhatikan bahwa kegagalan dapat bervariasi: sumbernya dapat berupa komposisi kimia baja itu sendiri (misalnya SCC di lingkungan klorida), proses yang digunakan (misalnya sensitisasi akibat pengelasan, galling ulir), atau sepenuhnya disebabkan oleh substitusi material yang curang atau tidak sesuai.
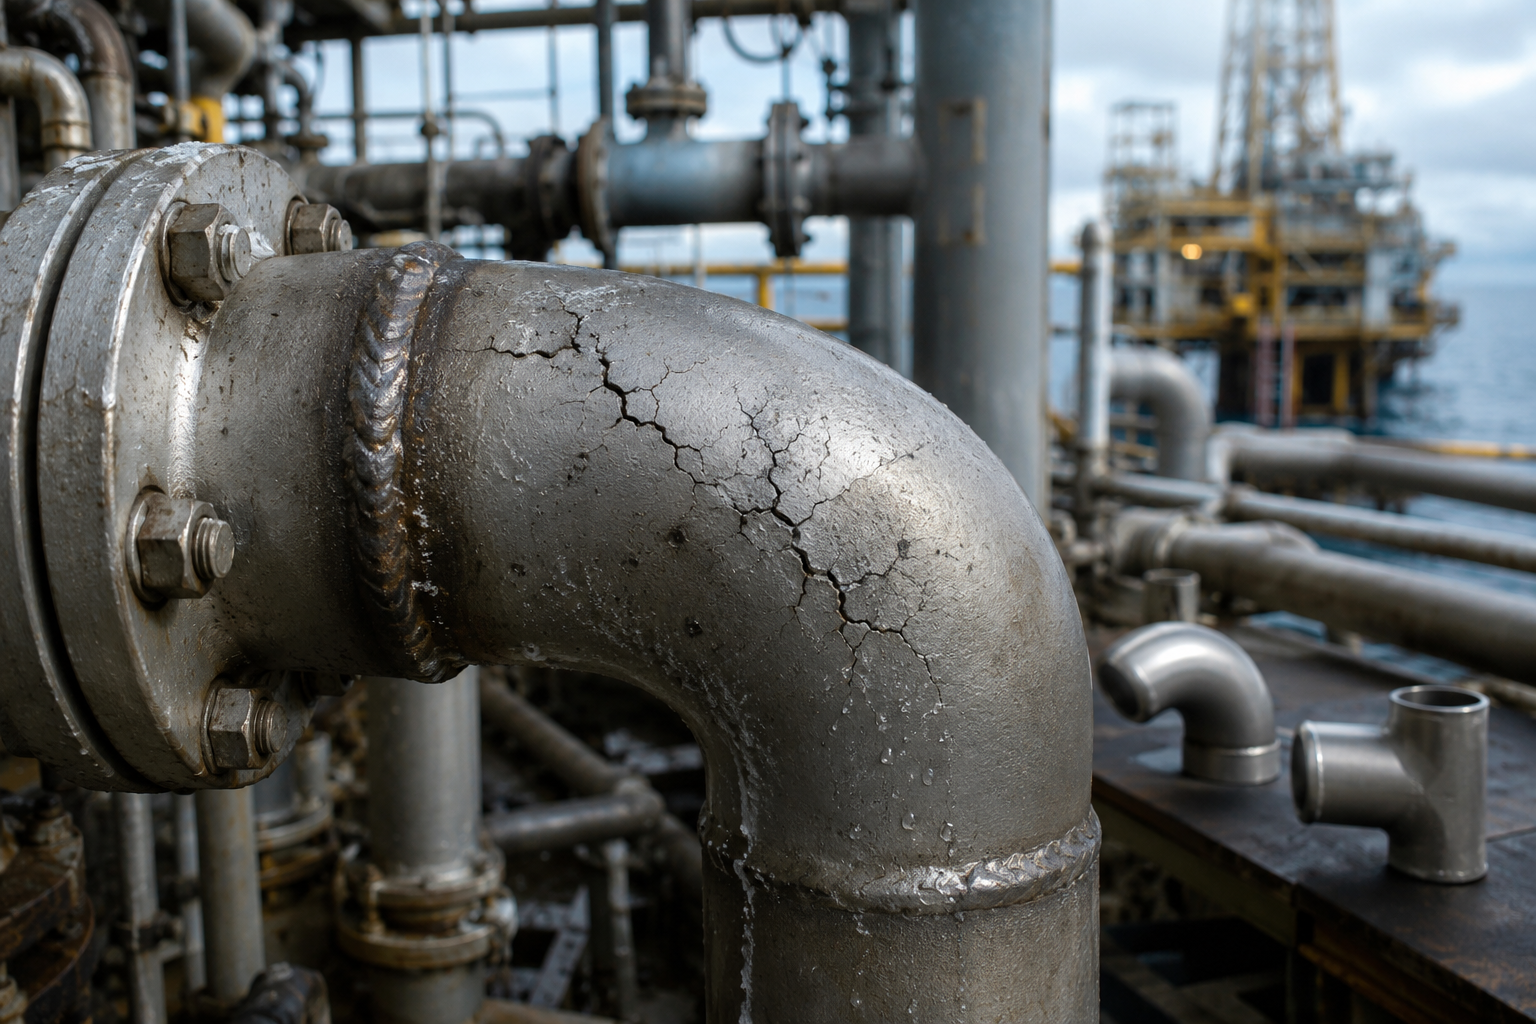
Retak Korosi Tegangan Klorida (SCC)
Pemilihan grade paduan yang salah untuk kombinasi konsentrasi Cl⁻ + suhu.
Cl⁻ >300 ppm yang dikombinasikan dengan tegangan tarik dan suhu >50°C melampaui kestabilan film pasif pada grade austenitik. Ambang SCC 316L pada 60°C sekitar 700–900 ppm Cl⁻.
Pilih duplex 2205 untuk lingkungan dengan klorida sedang; 2507 untuk air laut. Kurangi konsentrasi tegangan pada kaki las. Tetapkan kondisi anil larutan untuk meminimalkan tegangan sisa.
2205 (Cl⁻ hingga ~10.000 ppm); 2507 (layanan air laut).
Korosi Antarbutir (Kerusakan Sensitisasi)
Kerusakan sensitisasi selama pengelasan: karbon >0,03% + masukan panas dalam rentang sensitisasi 425–870°C mengendapkan karbida kromium pada batas butir.
Zona penipisan kromium (<12% Cr) di dekat karbida kehilangan sifat pasif. Dalam operasi berikutnya, korosi antarbutir berkembang sepanjang batas yang menipis.
Tetapkan grade L (316L, 304L, C ≤0,03%) atau grade stabil (321 dengan Ti, 347 dengan Nb) untuk setiap rakitan yang dilas. Anil larutan setelah pengelasan memulihkan sifat pasif jika geometri memungkinkan.
316L (layanan las standar); 321 atau 347 (layanan las suhu tinggi).
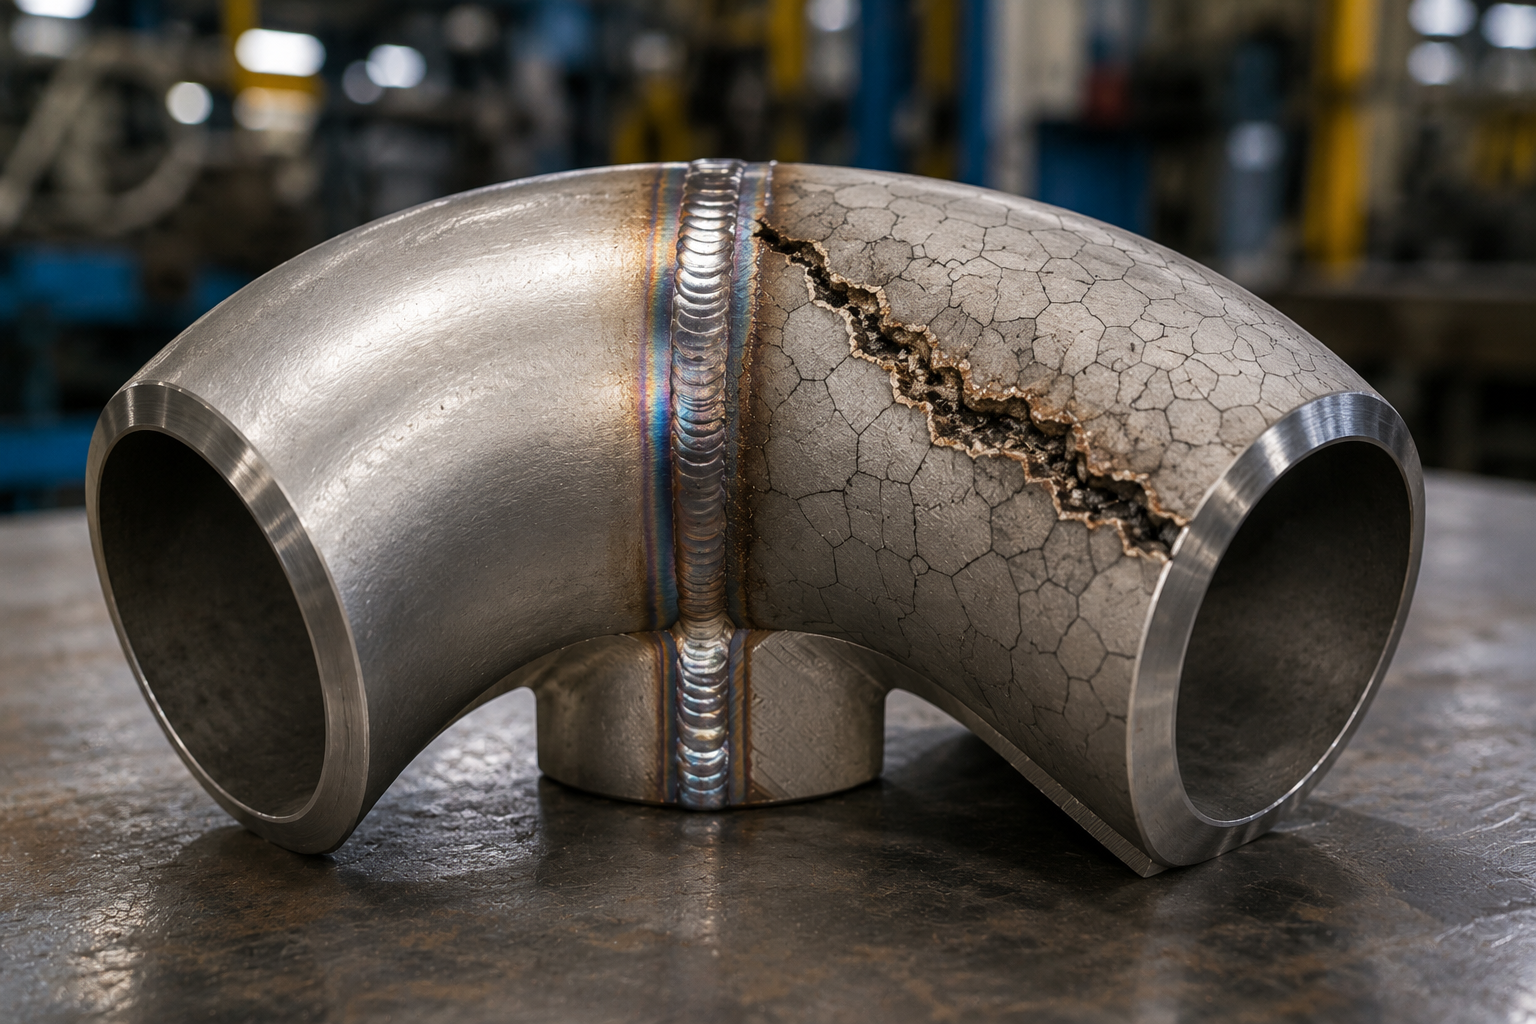
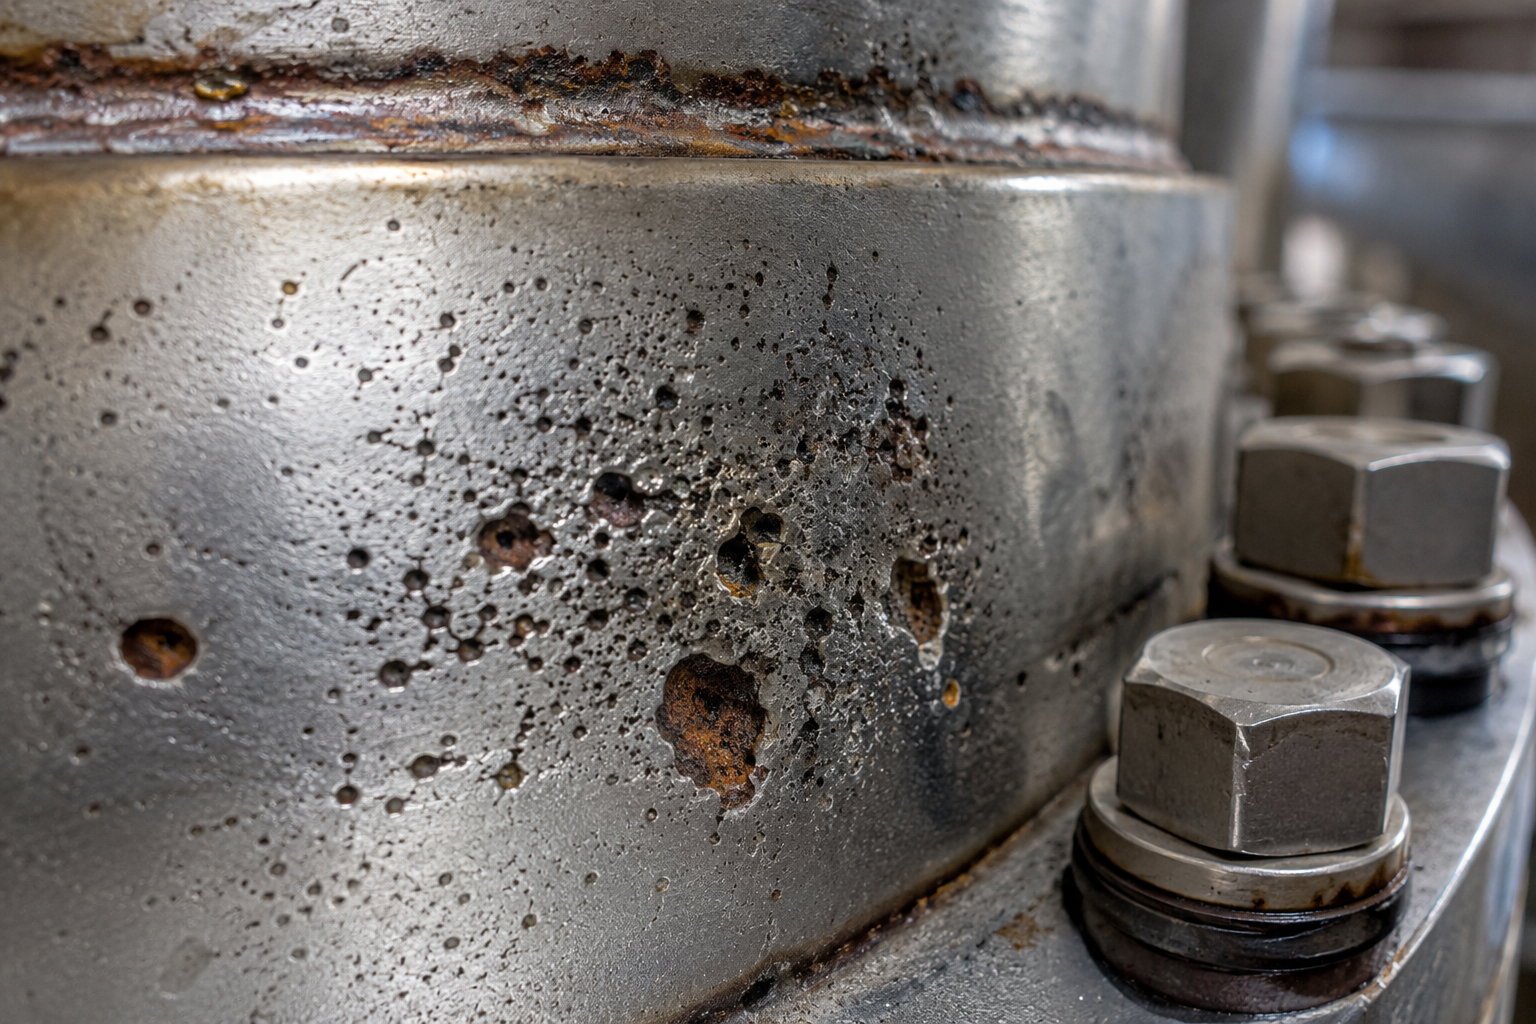
Korosi Sumuran
Konsentrasi Cl⁻ dalam layanan melampaui ambang PREN, sehingga memulai kerusakan film pasif pada celah sempit atau cacat permukaan.
Ion klorida menggantikan oksigen pada permukaan film pasif, membentuk sumur anodik yang menjadi berkelanjutan sendiri setelah dimulai. Korosi sumuran sering bermula di bawah gasket, pada kaki las, atau di lokasi kerusakan mekanis.
Sesuaikan PREN dengan konsentrasi klorida layanan menggunakan matriks pemilihan paduan. Hindari grade austenitik dalam air laut tergenang. Gunakan elektropolishing atau perlakuan pasivasi untuk mengurangi kekasaran permukaan.
Menurut matriks PREN: 316L (<1,000 ppm Cl⁻); 2205 (<10,000 ppm); 2507 (air laut).
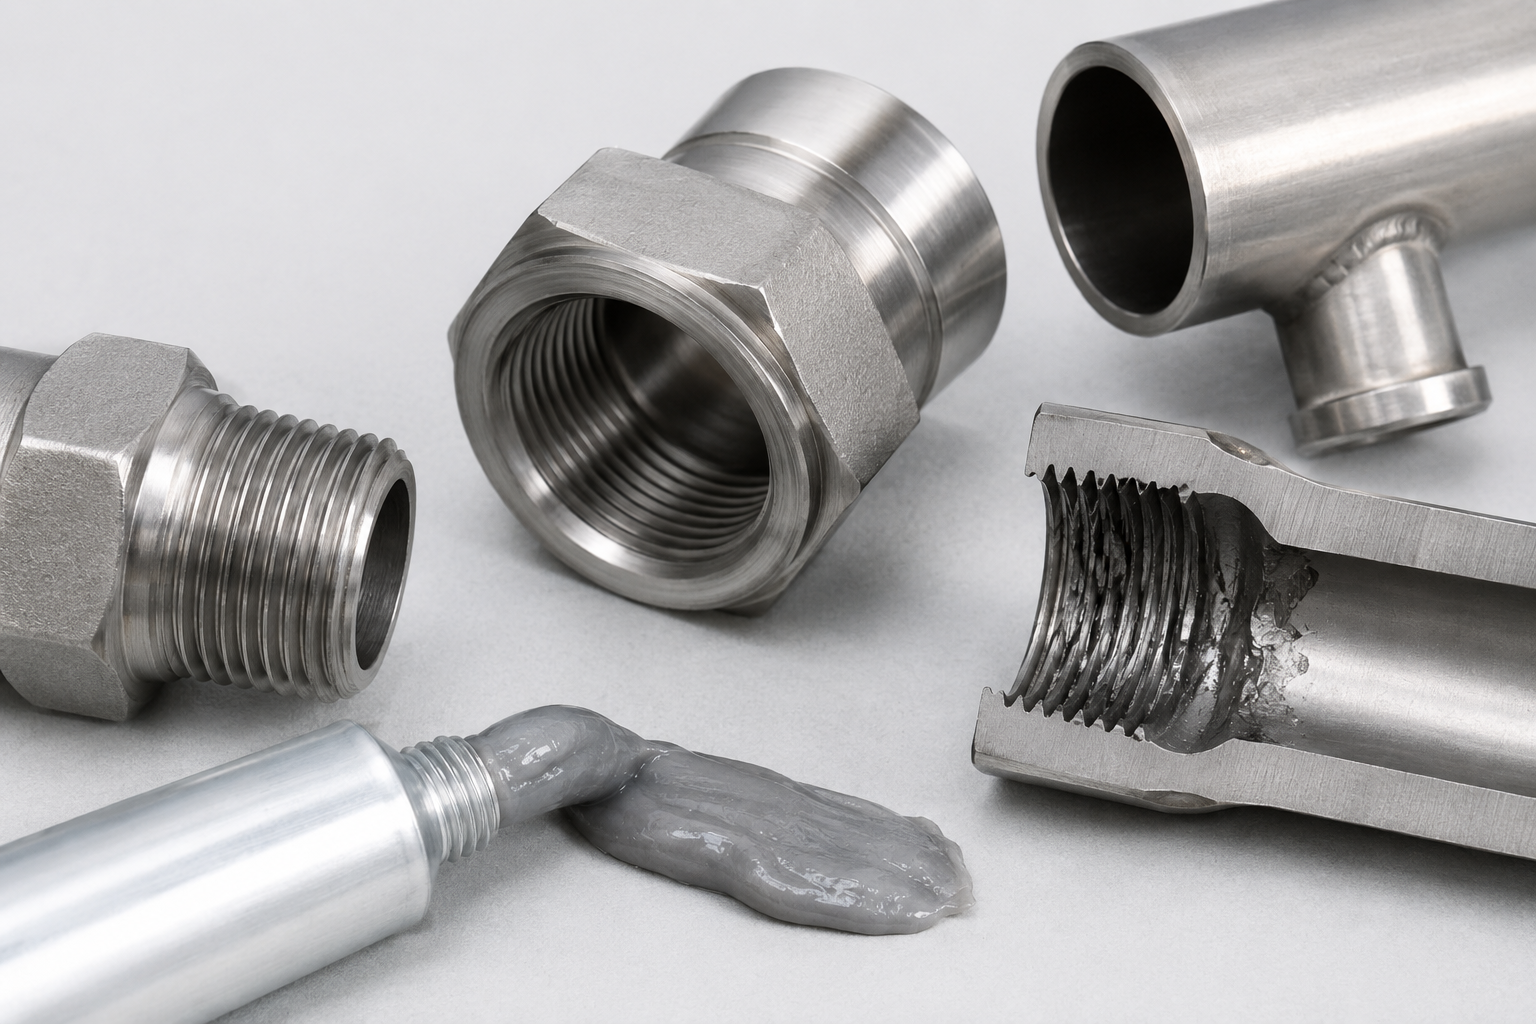
Galling Baja Tahan Karat pada Baja Tahan Karat (Sambungan Berulir)
Galling baja tahan karat pada baja tahan karat membuat sambungan berulir macet selama perakitan di bawah tekanan kontak tinggi.
Baja tahan karat austenitik memiliki pelumasan permukaan rendah dan koefisien adhesi tinggi di bawah beban kontak ulir. Pengelasan dingin dimulai pada asperitas, lalu berkembang menjadi galling yang mencegah pembongkaran dan mengharuskan fitting dilepas dengan pemotongan.
Oleskan senyawa anti-seize berbasis nikel (Molykote 1000 atau yang setara) pada ulir NPT sebelum pengencangan. Untuk jalur tekanan permanen, fitting las soket menghilangkan risiko penguliran sepenuhnya dan mencapai peringkat tekanan lebih tinggi.
Semua grade austenitik rentan. Anti-seize wajib untuk sambungan berulir NPT/BSPT. Las soket merupakan solusi rekayasa untuk instalasi permanen di atas Kelas 3000.
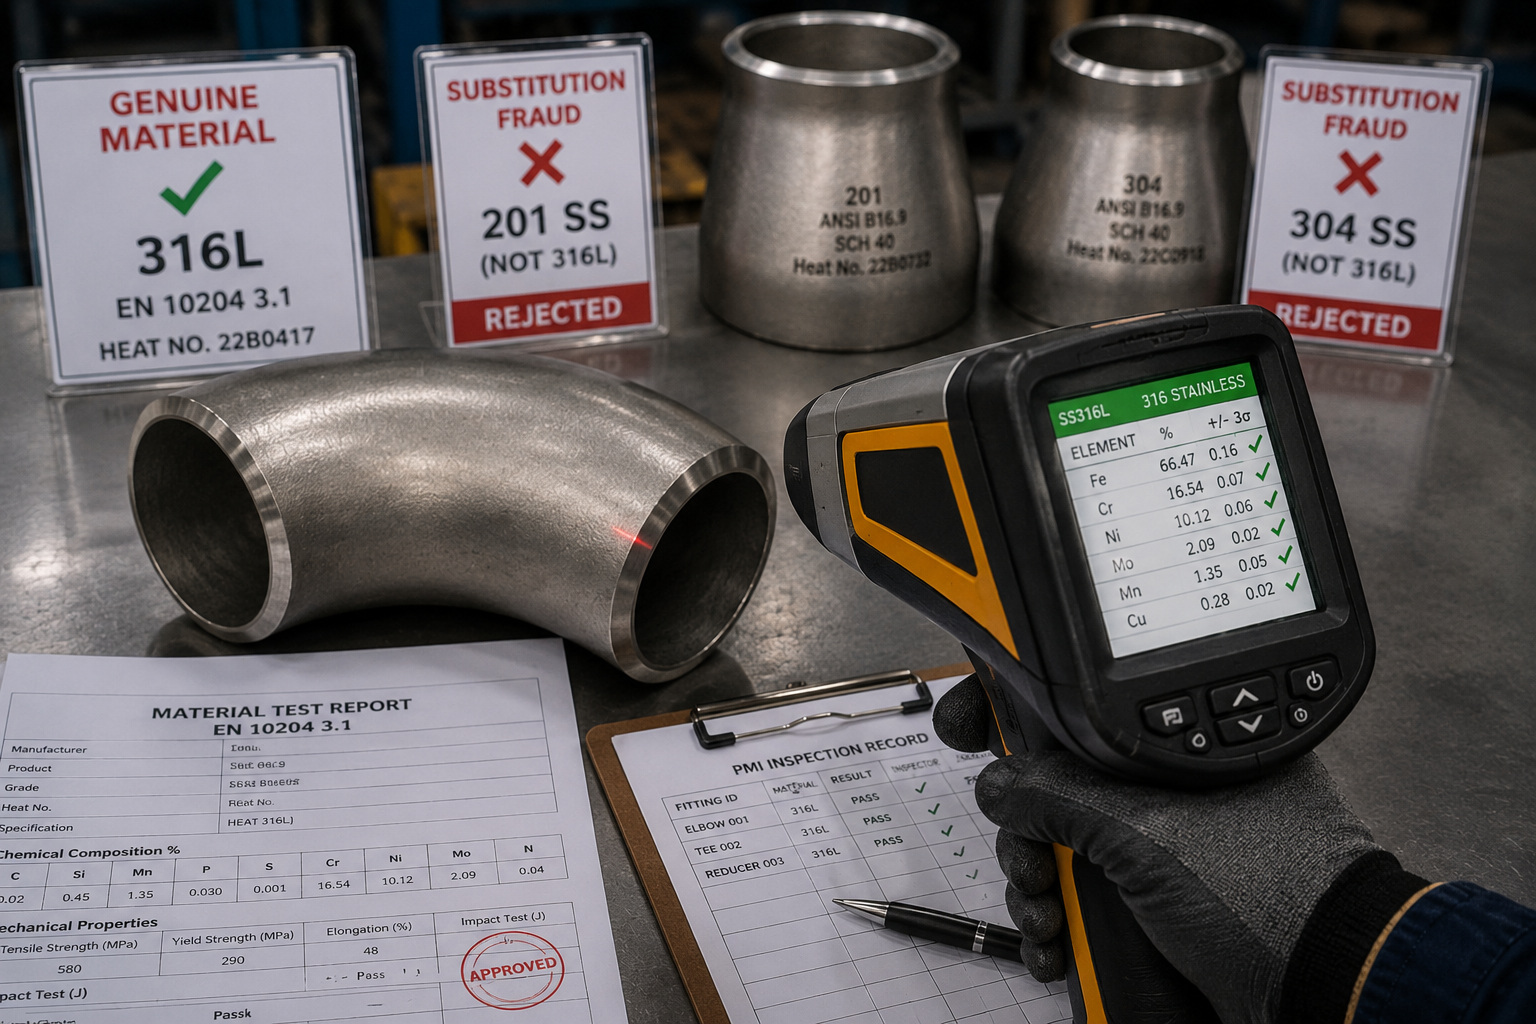
Kecurangan Substitusi Material
Kecurangan substitusi material dari pemasok pasar abu-abu: 201 SS atau 304 SS dipasok dan disertifikasi sebagai 316L; 304 dipasok sebagai 316L untuk memanfaatkan arbitrase harga nikel.
201 SS mengandung mangan, bukan nikel — ketahanan korosinya jauh lebih rendah daripada 304. 304 tidak memiliki molibdenum yang memberikan keunggulan ketahanan klorida pada 316L (perbedaan PREN: 316L ≈24 vs 304 ≈19). Sertifikat pabrik yang dipalsukan tampak identik dengan dokumen EN 10204 asli — inspeksi visual tidak dapat membedakannya.
Minta MTR dengan nomor panas + PMI (XRF) saat penerimaan. Tetapkan minimum EN 10204 3.1. Untuk aplikasi kritis, tetapkan EN 10204 3.2 dengan inspektur pihak ketiga yang disebutkan namanya. PMI memerlukan waktu 30 detik per fitting dan mendeteksi 100% substitusi unsur.
Grade apa pun — pencegahannya berbasis PMI, bukan spesifik grade. Grade berbiaya lebih tinggi (2205, 2507, 904L) memiliki risiko substitusi lebih tinggi.
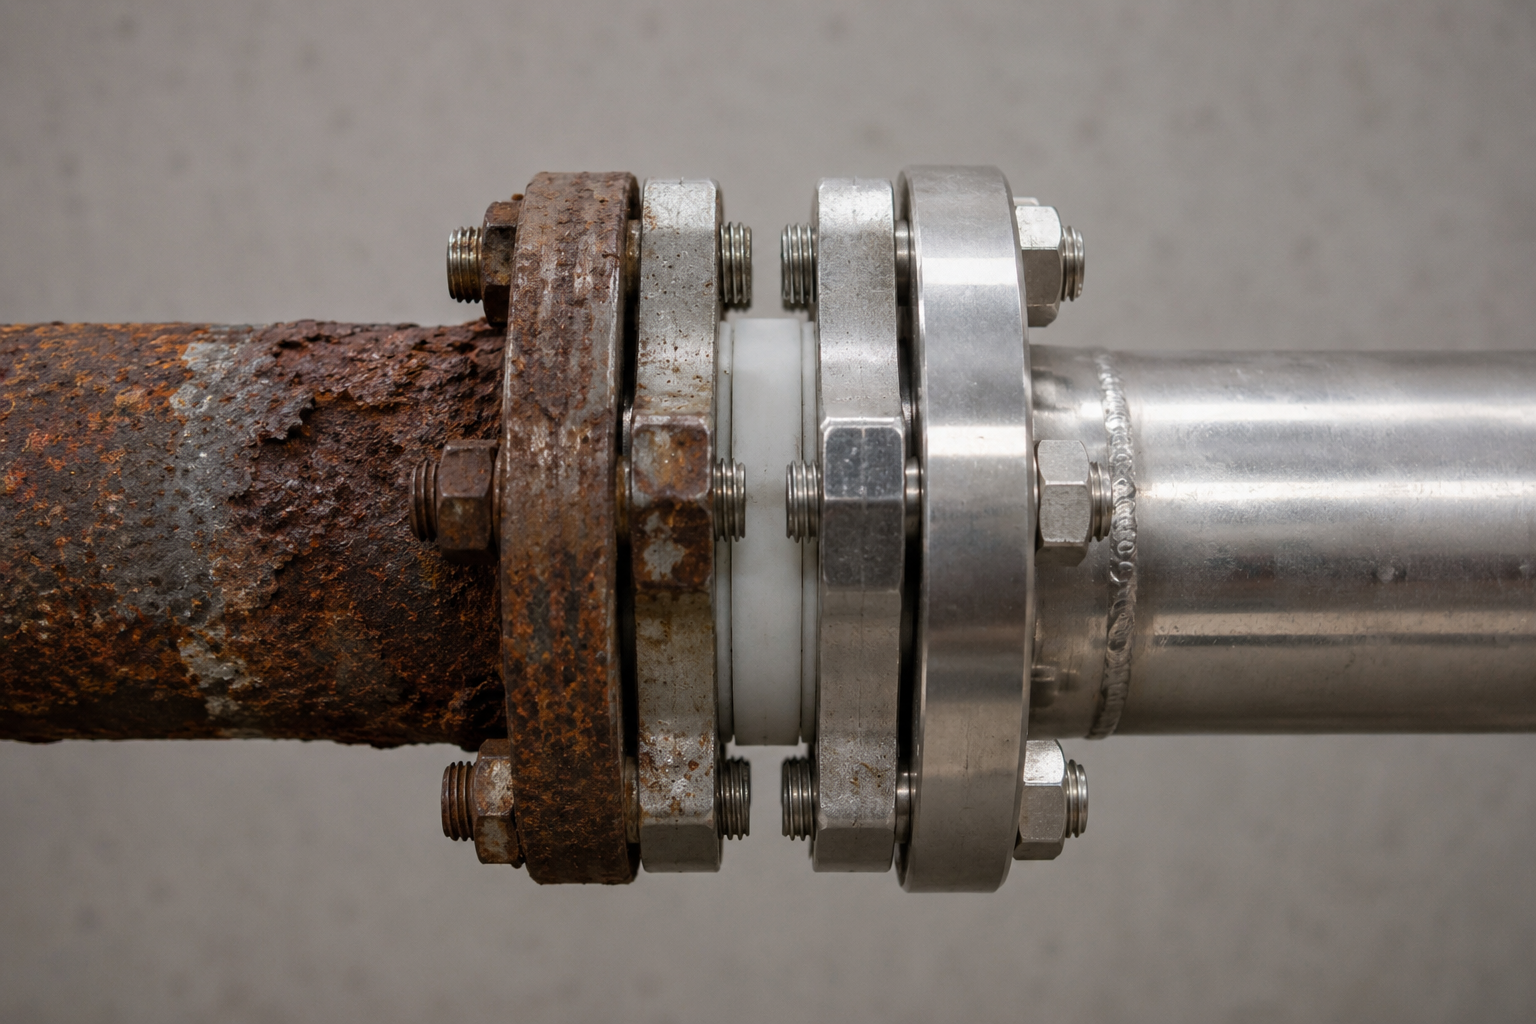
Korosi Galvanik pada Antarmuka SS-ke-Baja Karbon
Perbedaan potensial antara baja tahan karat (mulia) dan baja karbon (aktif) membentuk sel galvanik dalam elektrolit konduktif.
Kegagalan yang berlawanan dengan intuisi: bukan fitting SS yang mengalami korosi — pipa atau fitting baja karbon di sebelahnya yang terkorosi pada laju yang dipercepat. Dalam sistem perpipaan dengan komponen SS dan CS yang tersambung dalam fluida konduktif, bagian CS bertindak sebagai anoda korban. Menetapkan fitting SS pada transisi tanpa isolasi menciptakan tampilan “peningkatan” sistem, padahal sebenarnya mempercepat kegagalan pada antarmuka.
Pasang flensa isolasi listrik (union dielektrik) pada semua transisi SS-ke-CS. Jangan biarkan kontak langsung logam-ke-logam antara SS dan CS dalam layanan fluida tanpa isolasi.
Flensa isolasi wajib terlepas dari grade SS yang dipilih.
Kelelahan Mekanis pada Antarmuka Las
Persiapan las asimetris atau ketidakselarasan diameter dalam menciptakan konsentrasi tegangan pada sambungan fitting-ke-pipa.
Toleransi ASME B16.9 memungkinkan ketidakcocokan diameter dalam ketika schedule fitting tidak sama dengan schedule pipa. Aliran turbulen pada loncatan diameter dalam + beban getaran memulai retak lelah pada kaki las.
Pastikan schedule dinding fitting dan schedule dinding pipa sesuai untuk meminimalkan loncatan diameter dalam. Tetapkan persiapan ujung sesuai ASME B16.25. Untuk layanan yang rentan terhadap getaran, tetapkan elbow radius panjang (R = 1.5D), bukan radius pendek.
Tidak bergantung pada grade. Masalah mutu produksi: tetapkan toleransi dinding dan persiapan ujung ASME B16.9 untuk meminimalkan ketidakcocokan.
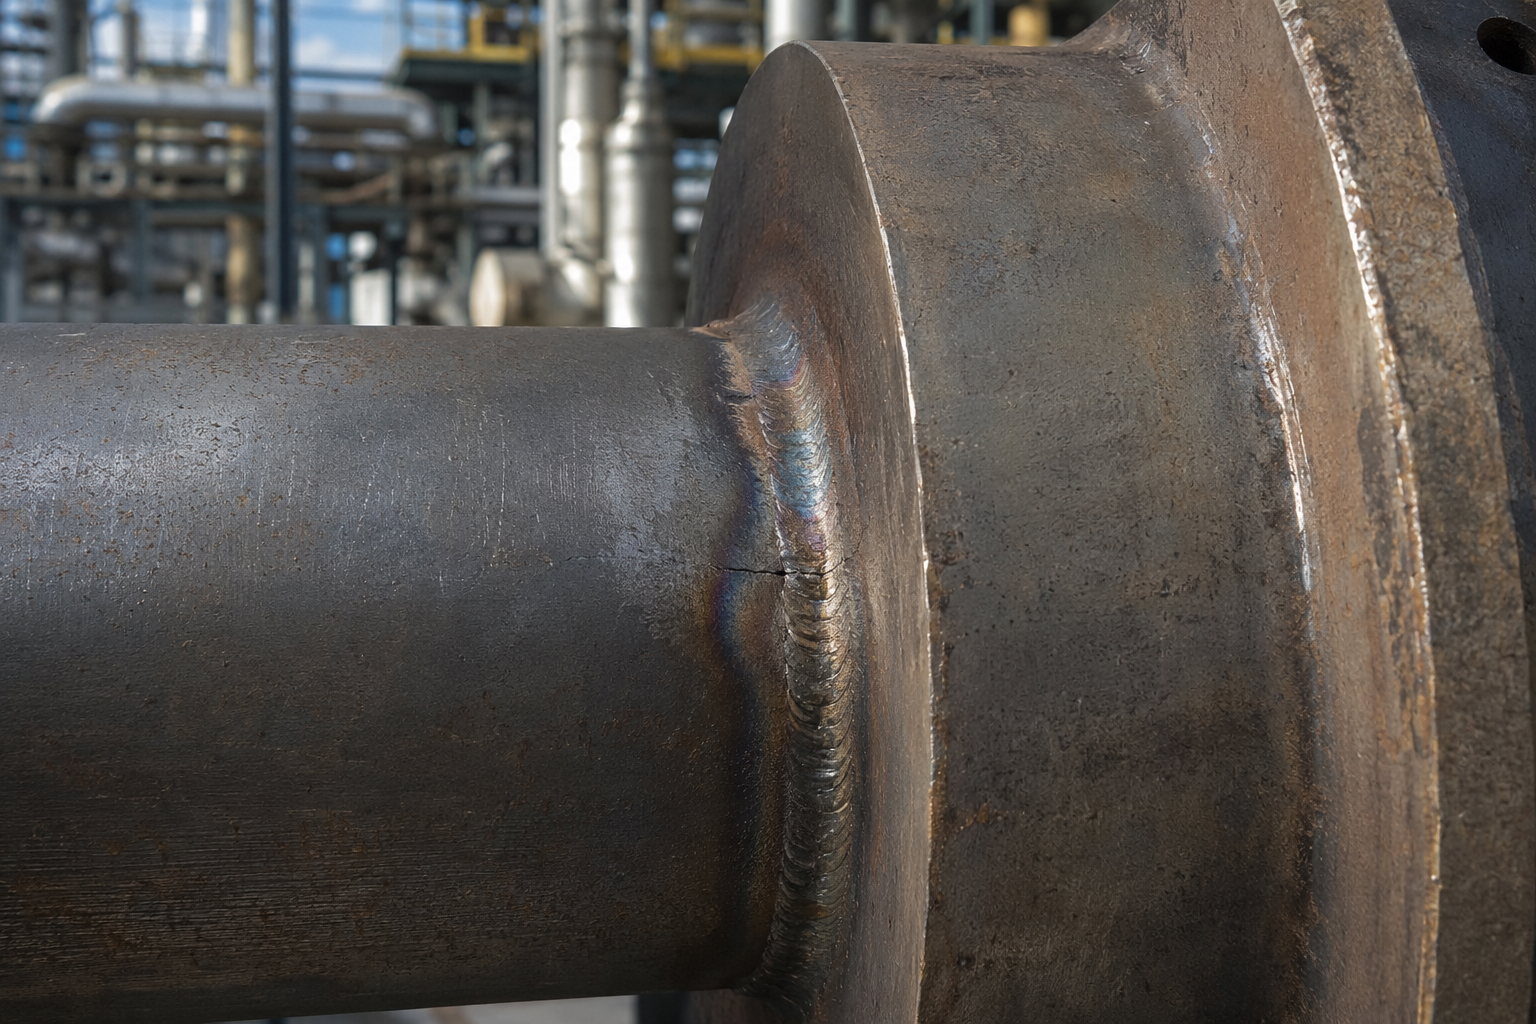
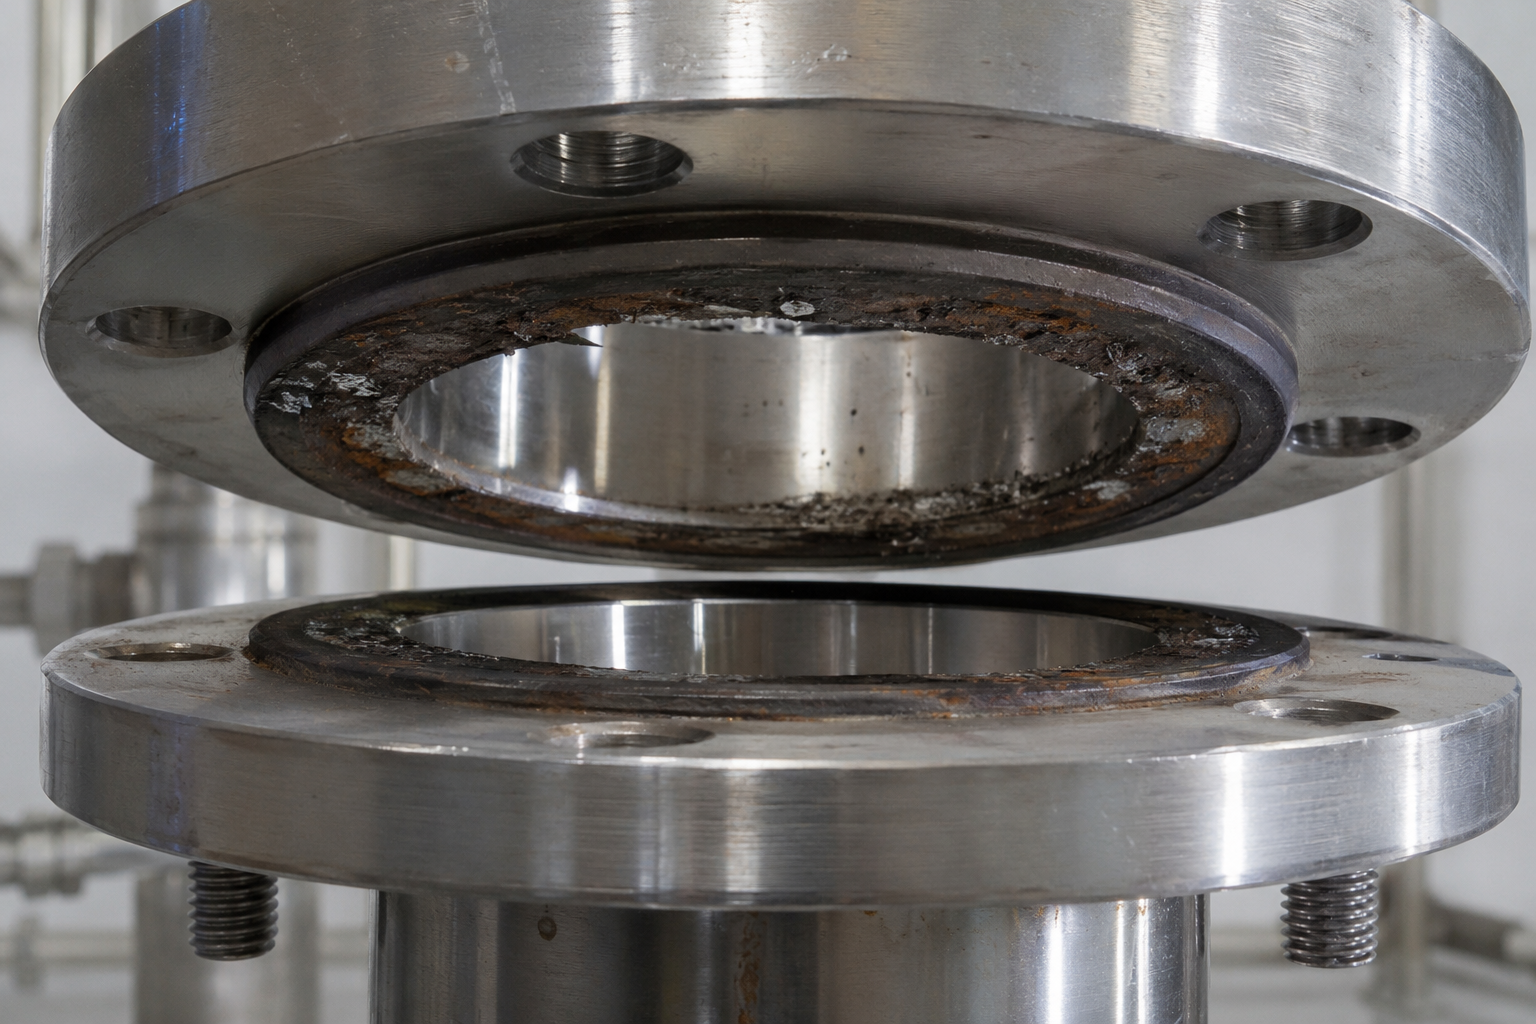
Korosi Celah di Bawah Gasket
Zona kekurangan oksigen di bawah permukaan bergasket mempercepat kerusakan film pasif lokal.
Di celah antara permukaan flensa dan gasket, oksigen dikonsumsi dan tidak dapat diperbarui. Lingkungan lokal dengan oksigen rendah dan klorida tinggi memulai korosi sumuran di bawah ambang PREN material dasar.
Gunakan gasket berlapis PTFE atau gasket spiral-wound. Pastikan kerataan raised face sesuai persyaratan ASME B16.5. Untuk media yang sangat agresif, naikkan satu grade PREN pada sambungan berflensa (tetapkan 2205 jika jalurnya 316L). Ketahanan terhadap korosi celah memerlukan PREN ≥40 dalam layanan klorida, yang tidak selalu dipenuhi grade austenitik standar.
Minimum 316L untuk sebagian besar aplikasi celah; 2205 untuk layanan Cl⁻ bersuhu tinggi; 2507 untuk air laut agresif pada sambungan berflensa.
Rekayasa Aplikasi
Minta Konsultasi Rekayasa AplikasiPanduan Pengadaan: MOQ, Waktu Tunggu, Dokumentasi, dan Ketentuan Pengiriman
Pengadaan industri fitting perpipaan baja tahan karat sarat tantangan di luar harga per unit. Volatilitas harga nikel menimbulkan ketidakpastian pada anggaran pengadaan proyek, terutama proyek EPC besar dengan kebutuhan substansial fitting pipa duplex 316L atau 2205 dari produsen fitting pipa baja tahan karat 316l terverifikasi. Sebagai produsen flensa baja tahan karat dan fitting pipa dengan keluaran pabrik langsung, kenyataan industri menunjukkan bahwa Synbase dapat menawarkan komitmen harga tingkat proyek yang tidak dapat diberikan distributor AS yang beroperasi dengan harga spot. Kesulitan mendasarnya adalah distributor berbasis AS menawarkan harga spot dan biasanya tidak dapat membuat komitmen harga tingkat proyek; praktik inventaris mereka diarahkan pada volume komersial yang lebih kecil, bukan kebutuhan pengadaan jangka panjang organisasi industri dan EPC.
Synbase memasok komponen perpipaan ke lebih dari 100 negara dengan nilai ekspor global mencapai 3 miliar RMB per tahun. Hal ini memungkinkan kami membahas harga per proyek untuk pesanan dengan waktu tunggu yang telah ditetapkan, spesifikasi yang telah dikonfirmasi, dan nilai pesanan proyek yang memadai. Tabel pengadaan di bawah ini menunjukkan kebijakan komersial standar kami, meskipun harga proyek dapat dinegosiasikan berdasarkan daftar material perpipaan proyek secara lengkap.
Ketentuan Pesanan Standar & Proyek
| Parameter | Pesanan Katalog Standar | Pesanan Kustom / Proyek |
|---|---|---|
| Kuantitas Pesanan Minimum (MOQ) | 50 kg untuk grade umum (304, 316L) dalam ukuran standar | Dapat dinegosiasikan; fitting OD besar (NPS ≥12″) ditawarkan per buah tanpa batas minimum berat |
| Waktu Tunggu — Grade Stok | 3–7 hari kerja (NPS 1/2″–4″, 304/316L, schedule standar) | N/A (pesanan kustom di bawah) |
| Waktu Tunggu — Kustom / Khusus | N/A | 4–8 minggu sejak konfirmasi pesanan; pembaruan pencapaian pada penyelesaian 50% dan 80% |
| Rentang Ukuran (Las Tumpul) | 1/2″–24″ NPS dari stok | NPS 26″–48″ diproduksi berdasarkan pesanan; ukuran lebih besar sebagai fitting hasil fabrikasi berdasarkan inquiry |
| Grade yang Tersedia | 304, 316L, 317L, 321, 347 (austenitik umum) | 2205, 2507, 904L, Alloy 20, dan grade austenitik atau duplex apa pun yang ditetapkan ASTM |
| Dokumentasi Standar | MTR sesuai EN 10204 3.1 (nomor panas, komposisi kimia, sifat mekanis) | EN 10204 3.2 dengan inspektur pihak ketiga yang disebutkan namanya berdasarkan permintaan; Peta Pengelasan; laporan NDE |
| Opsi Inspeksi | Inspeksi dimensional + standar uji hidrostatik | PMI (XRF), RT/UT/PT sesuai ASTM A403 Bagian 8, impak Charpy, uji korosi antarbutir sesuai ASTM A262 |
| Incoterms | FOB Tianjin atau FOB Shanghai (standar) | CIF, CPT, DAP, DDP berdasarkan permintaan; Incoterms spesifik proyek dikonfirmasi saat pemesanan |
| Opsi Pengiriman | Konsolidasi FCL atau LCL 20′ | FCL HC 40′ untuk pesanan proyek besar; angkutan udara untuk suku cadang pengganti yang mendesak |
| Kantor Luar Negeri | Kantor Malaysia (didirikan 2018) untuk koordinasi EPC Asia Tenggara | Kantor Thailand (didirikan 2022) untuk pengadaan Thailand dan Asia Tenggara regional |
Analisis TCO
Biaya Siklus Hidup: Baja Tahan Karat vs Baja Karbon dalam Layanan Korosif
| Faktor Biaya | Baja Karbon (berlapis) dalam Layanan Cl⁻/H₂S | Baja Tahan Karat 316L dalam Layanan yang Sama |
|---|---|---|
| Masa Pakai Umum (klorida / gas asam) | 3–7 tahun (kegagalan lapisan + korosi) | 15–25 tahun (film pasif stabil di bawah ambang Cl⁻) |
| Peristiwa Penggantian Selama Masa Pakai Aset 20 Tahun | 3–5 siklus penggantian | 0–1 peristiwa penggantian |
| Perkiraan Waktu Henti per Penggantian (per jalur) | 4–12 jam untuk jalur yang mudah diakses; 24–72 jam untuk jalur tertanam atau berinsulasi | N/A (hanya pemeliharaan terencana) |
| Rasio Biaya Material + Tenaga Kerja (horizon 20 tahun) | Lebih rendah di awal; kumulatif lebih tinggi jika tenaga kerja penggantian dan waktu henti diperhitungkan | 3–4× lebih tinggi di awal; biaya kumulatif lebih rendah selama horizon 15+ tahun |
| Ambang Keunggulan TCO Utama | CS lebih disukai jika masa pakai proses <5 tahun atau layanan nonkorosif | SS lebih disukai jika masa pakai proses >10 tahun dan terdapat layanan korosif |
Analisis TCO berdasarkan tingkat penggantian umum industri untuk perpipaan proses korosif. Masa pakai aktual bergantung pada komposisi kimia fluida, suhu, dan tekanan. Untuk analisis spesifik lokasi bagi fluida proses Anda, hubungi Synbase Steel.
Minta Penawaran Harga Tingkat Proyek dengan Paket MTR
Minta Penawaran Harga Tingkat Proyek dengan Paket MTRAlat Rekayasa & Pengadaan
Alat Fitting Pipa Baja Tahan Karat
Tiga alat yang menjalankan alur kerja pengadaan dari awal hingga akhir: memilih grade baja tahan karat yang tepat untuk kondisi layanan Anda, mengonfirmasi dokumentasi yang diwajibkan proyek, dan menyusun permintaan penawaran yang lengkap.
Pemilih Grade Paduan
Cocokkan grade baja tahan karat Anda dengan lingkungan layanan menggunakan nilai ambang PREN. Masukkan konsentrasi klorida, suhu operasi, dan kondisi layanan (gas asam, asam, suhu tinggi) untuk memperoleh rekomendasi grade awal dari 304L hingga super duplex 2507.
Daftar Periksa Persyaratan Dokumentasi
Pilih jenis spesifikasi proyek Anda untuk membuat paket dokumentasi yang diperlukan. Mencakup MTR, CoC, PMI, sertifikat pabrik API, CE / PED, persetujuan badan klasifikasi (ABS / DNV / BV / LR), dan laporan uji gas asam sesuai NACE MR0175.
Pembuat RFQ
Susun jenis fitting, grade yang dipilih, dimensi, dan cakupan sertifikasi Anda menjadi permintaan penawaran terstruktur, lalu kirimkan kepada Synbase untuk konfirmasi ketersediaan dan waktu tunggu.
ASME B16.9 • ISO 15156 • Rekayasa Material NIST
Pertanyaan yang Sering Diajukan: Fitting Pipa Baja Tahan Karat
Grade baja tahan karat apa yang tersedia untuk fitting pipa?
Synbase Steel menawarkan fitting pipa dari paduan austenitik 304, 304L, 316, 316L, 317L, 321, 347, dan 904L, serta duplex 2205 (UNS S32205) dan super duplex 2507 (UNS S32750). Pemilihan grade paduan ditentukan berdasarkan konsentrasi klorida dan suhu aliran proses. 316L (kandungan paduan rendah), duplex 2205 (kandungan paduan sedang), dan super duplex 2507 (kandungan paduan tinggi) berkinerja sesuai indikasi bagan Pemilihan Paduan berbasis PREN, dari sekitar 1000ppm hingga lebih dari 19.000ppm, untuk air laut sehingga kemungkinan terjadinya pitting sangat kecil pada semua grade yang tercantum. Lihat bagian 2 untuk pemilihan material berdasarkan nilai PREN berdasarkan analisis fluida ini. Satu-satunya pengecualian yang tercantum adalah layanan sour (H₂S sesuai NACE MR0175), gunakan 316L di sini, dengan kekerasan 22HRC, dan konfirmasikan pada MTR.
Apa arti ASME B16.9 untuk fitting las tumpul?
Acuan dimensional untuk setiap fitting buatan pabrik untuk pengelasan tumpul pada perpipaan dalam aplikasi bertekanan adalah ASME B16.9. Dokumen standar ini menguraikan semua informasi dimensi terkait: panjang dari pusat ke pusat (ujung ke ujung untuk reducer & cap); dimensi pusat ke ujung tee; dimensi kaki untuk tee dan lateral; dimensi sudut elbow; ketebalan dinding minimum (93,75% dari Schedule berdasarkan standar perpipaan); toleransi diameter luar tabung yang membentuk fitting; dan lain-lain. Sementara itu, standar tersebut menguraikan dimensi serta metode spesifikasi material dan pengujian untuk fitting las tumpul (ASTM A403 atau ASTM A815).
Apa perbedaan antara ASTM A403 dan ASTM A182 untuk fitting baja tahan karat?
ASTM A403 ditujukan untuk fitting baja tahan karat austenitik tempa yang dibentuk dari blank pipa, stok batang, atau pelat; biasanya mencakup elbow, tee, cap, dan reducer. Standar material ASTM A182 mencakup fitting berflensa yang ditempa, bukan dibentuk dari produk pipa. Kedua standar material ini akan mendeskripsikan fitting 316L, tetapi berdasarkan proses pembentukan yang berbeda; untuk digunakan pada sistem flensa Anda, penggunaan ASTM A403 WP316L untuk bagian las tumpul pada perpipaan Anda dan penggunaan ASTM A182 F316L pada sistem flensa kami sesuai.
Bagaimana saya memverifikasi bahwa fitting pipa baja tahan karat saya benar-benar 316L dan bukan grade pengganti?
Saya menyarankan penggunaan sistem dokumen tiga tingkat; pertama, Material Test Report (MTR) sesuai EN 10204 Tipe 3.1 yang menunjukkan nomor lot heat beserta komposisi material/analisis kimia dan semua sifat mekanis untuk fitting terkait sebagaimana diuji oleh produsennya sendiri. Kedua, untuk layanan yang ditingkatkan dan sangat kritis, pertimbangkan meminta pihak ketiga datang dan memberikan sertifikasi atas dokumen MTR ini untuk memperoleh dokumen tingkat EN 10204 3.2, yang menambah nilai karena menunjukkan verifikasi pihak ketiga terhadap sifat material dan komposisi kimia. Terakhir, bagian paling kritis, yang menjadi satu-satunya cara untuk memberikan konfirmasi material positif, adalah pemeriksaan fisik fitting sebelum pemasangan menggunakan perangkat PMI (dengan metode XRF – instrumen untuk mengukur komposisi kimia pada permukaan) dan menunjukkan hasil rata-rata sekitar 16Cr/12Ni/2Mo yang mengonfirmasi material tersebut sebagai 316L. Jika fitting 304 ditawarkan sebagai pengganti fitting 316L, fitting tersebut akan menunjukkan komposisi sekitar 18Cr/8Ni/0Mo, yang dapat diidentifikasi melalui proses PMI dengan XRF yang dapat diterima dan tanpa dokumen lain, karena tidak akan pernah cocok dengan dokumen spesifikasi apa pun (seperti MTR 3.1 atau 3.2), sehingga tidak ada vendor yang berani menjual pengganti tersebut dengan jenis dokumen apa pun.
Apa itu PREN dan mengapa penting untuk memilih baja tahan karat?
PREN adalah singkatan dari angka ekuivalen ketahanan terhadap pitting. Nilainya ditentukan oleh PREN = %Cr + 3,3%Mo + 16%N dan menunjukkan seberapa tahan suatu grade baja tahan karat terhadap pitting terkonsentrasi yang disebabkan oleh konsentrasi klorida lokal. PREN yang lebih tinggi berarti ketahanan yang lebih baik. Grade baja tahan karat 316L biasanya berada di kisaran 23-25, duplex 2205 sekitar 35-37, dan super duplex 2507 42-44. PREN penting karena baja tahan karat bukanlah satu material tunggal. Sering kali baja tahan karat dianggap mencakup semua baja tahan korosi, tetapi itu tidak benar. Dalam lingkungan dengan kandungan klorida lebih dari 100ppm, fitting 304 akan mengalami pitting, sedangkan dalam air laut fitting 316L akan mengalami pitting. Menggunakan PREN sebagai penentu utama paduan mencegah kegagalan korosi dini yang paling umum pada instalasi perpipaan, yaitu penggunaan material konstruksi yang salah.
Apa perbedaan antara fitting baja tahan karat las soket dan las tumpul?
Fitting las soket (ASME B16.11, ASTM A182): Memiliki soket cekung tempat ujung pipa dimasukkan dan dipasang dengan las fillet eksternal. Kelas tekanan yang tersedia adalah 3000, 6000 dan 9000. Standar untuk ukuran bore kecil NPS 1/8-4. Fitting las tumpul (ASME B16.9, ASTM A403): Memiliki ujung berbevel yang disesuaikan dengan ujung pipa, sehingga terbentuk alur untuk las tumpul penetrasi penuh. Ini merupakan sambungan pilihan untuk sistem NPS 2 dan yang lebih besar pada perpipaan bertekanan, aplikasi industri berdiameter besar, atau di mana NDE lengkap (radiografi atau inspeksi ultrasonik terhadap las) diwajibkan. Metode ini juga menghilangkan celah pada sistem bore soket yang biasanya menyebabkan korosi celah pada media agresif. Untuk pipa baja tahan karat berdiameter besar dalam lingkungan korosif, metode ini harus ditetapkan untuk setiap jalur tekanan permanen, NPS 2 atau yang lebih besar.
Apa yang disyaratkan oleh sertifikasi EN 10204 3.2?
EN 10204 Tipe 3.2 (juga disebut “Sertifikat Inspeksi 3.2”) mensyaratkan hasil pengujian diperiksa dan ditandatangani bersama oleh inspektur pihak ketiga independen yang disetujui, yang ditunjuk oleh pelanggan atau badan regulator. Ini berarti inspektur tersebut harus benar-benar berada di lokasi untuk menyaksikan, bukan hanya menerima salinan kertas, pelaksanaan pengujian tarik, analisis kimia, dan dimensi. EN 10204 3.2 merupakan tingkat dokumentasi minimum untuk layanan gas sour NACE MR0175/ISO 15156 (H₂S), pipa proses platform lepas pantai utama sesuai standar operator besar, sistem nuklir, serta sebagian besar fitting pipa untuk jalur pipa Laut Utara Britania Raya dan GoM lepas pantai. Saat melakukan pemesanan, harap sebutkan lembaga inspeksi resmi yang akan menyaksikan inspeksi Anda, seperti SGS, Bureau Veritas, TÜV, Intertek, atau inspektur yang Anda tunjuk sendiri, agar Synbase dapat mengatur jadwal manufaktur untuk memfasilitasi inspeksi mereka.
Berapa jumlah pesanan minimum untuk fitting pipa baja tahan karat dari Synbase?
MOQ standar adalah 50Kg untuk grade austenitik 304, 316L yang umum tersedia serta ukuran pipa umum NPS 1/2-4. Fitting bore besar (NPS 12 dan lebih besar) serta grade khusus (super duplex 2507, 904L, Alloy 20) diberikan penawaran secara individual tanpa minimum berdasarkan berat – dalam beberapa keadaan, minimum 1 piece, jika spesifikasi tertentu disepakati dengan Synbase, dapat dipasok. Pesanan berbasis proyek besar dengan spesifikasi perpipaan lengkap dapat dievaluasi oleh Synbase berdasarkan bill of materials perpipaan secara keseluruhan; hal tersebut dapat diberikan dengan basis harga ‘entitlement’ atau tanpa MOQ per item. Kirimkan lembar kelas perpipaan proyek atau Material Take Off Anda kepada Synbase dan terima penawaran harga yang sepenuhnya kompetitif.
Apakah Synbase dapat memasok fitting baja tahan karat yang disertifikasi untuk layanan gas sour (H₂S)?
Ya. Layanan gas sour – situasi dengan H₂S sebagaimana ditetapkan dalam NACE MR0175/ISO 15156 – mensyaratkan: (1) kekerasan maksimum 22 untuk material grade austenitik (316L dan 304L memenuhi persyaratan jika diberi perlakuan panas dengan benar sesuai kondisi layanan); (2) inspeksi yang disaksikan pihak ketiga sesuai EN 10204 3.2; (3) pengujian ketangguhan impak Charpy hingga suhu desain minimum yang ditetapkan; dan (4) pengujian korosi intergranular sesuai ASTM A262 Practice E untuk sensitisasi. Grade duplex 2205 dan 2507 juga memenuhi persyaratan kekerasan NACE MR0175 setelah perlakuan panas sesuai spesifikasi. Pastikan untuk mencantumkan “layanan NACE sesuai NACE MR0175/ISO 15156” dalam permintaan penawaran agar Synbase menyertakan paket pengujian yang benar dalam rute manufaktur.
Berapa OD maksimum yang tersedia untuk fitting pipa baja tahan karat las tumpul?
Synbase membuat fitting las tumpul hingga OD 48″ pada lintasan pertama produksi menggunakan press hidraulik besar 6000-ton mereka – energi press dan kapasitas pembentukan hidraulik yang diperlukan untuk membentuk pelat baja tahan karat duplex berdimensi tebal pada ukuran diameter besar tanpa merusak mikrostrukturnya. Ukuran NPS 26 hingga NPS 48 diproduksi sesuai pesanan pelanggan dengan waktu tunggu tipikal 4 hingga 8 minggu. Fitting fabrikasi (ASME B16.9) dibuat untuk OD di atas 48″ atas permintaan. Untuk pengadaan fitting baja tahan karat berdiameter besar bagi proyek EPC – ketika basis distributor Amerika Serikat dan Eropa secara fisik tidak dapat memenuhi kebutuhan – Synbase menjadi sumber langsung untuk seluruh rentang ukuran ini, dengan dukungan penuh sertifikasi material ASTM A403 / A815.