وصلات أنابيب فولاذية مقاومة للصدأ، مباشرة من المصنع ومعتمدة وفق معايير متعددة
نظرة سريعة: وصلات أنابيب Synbase الفولاذية المقاومة للصدأ
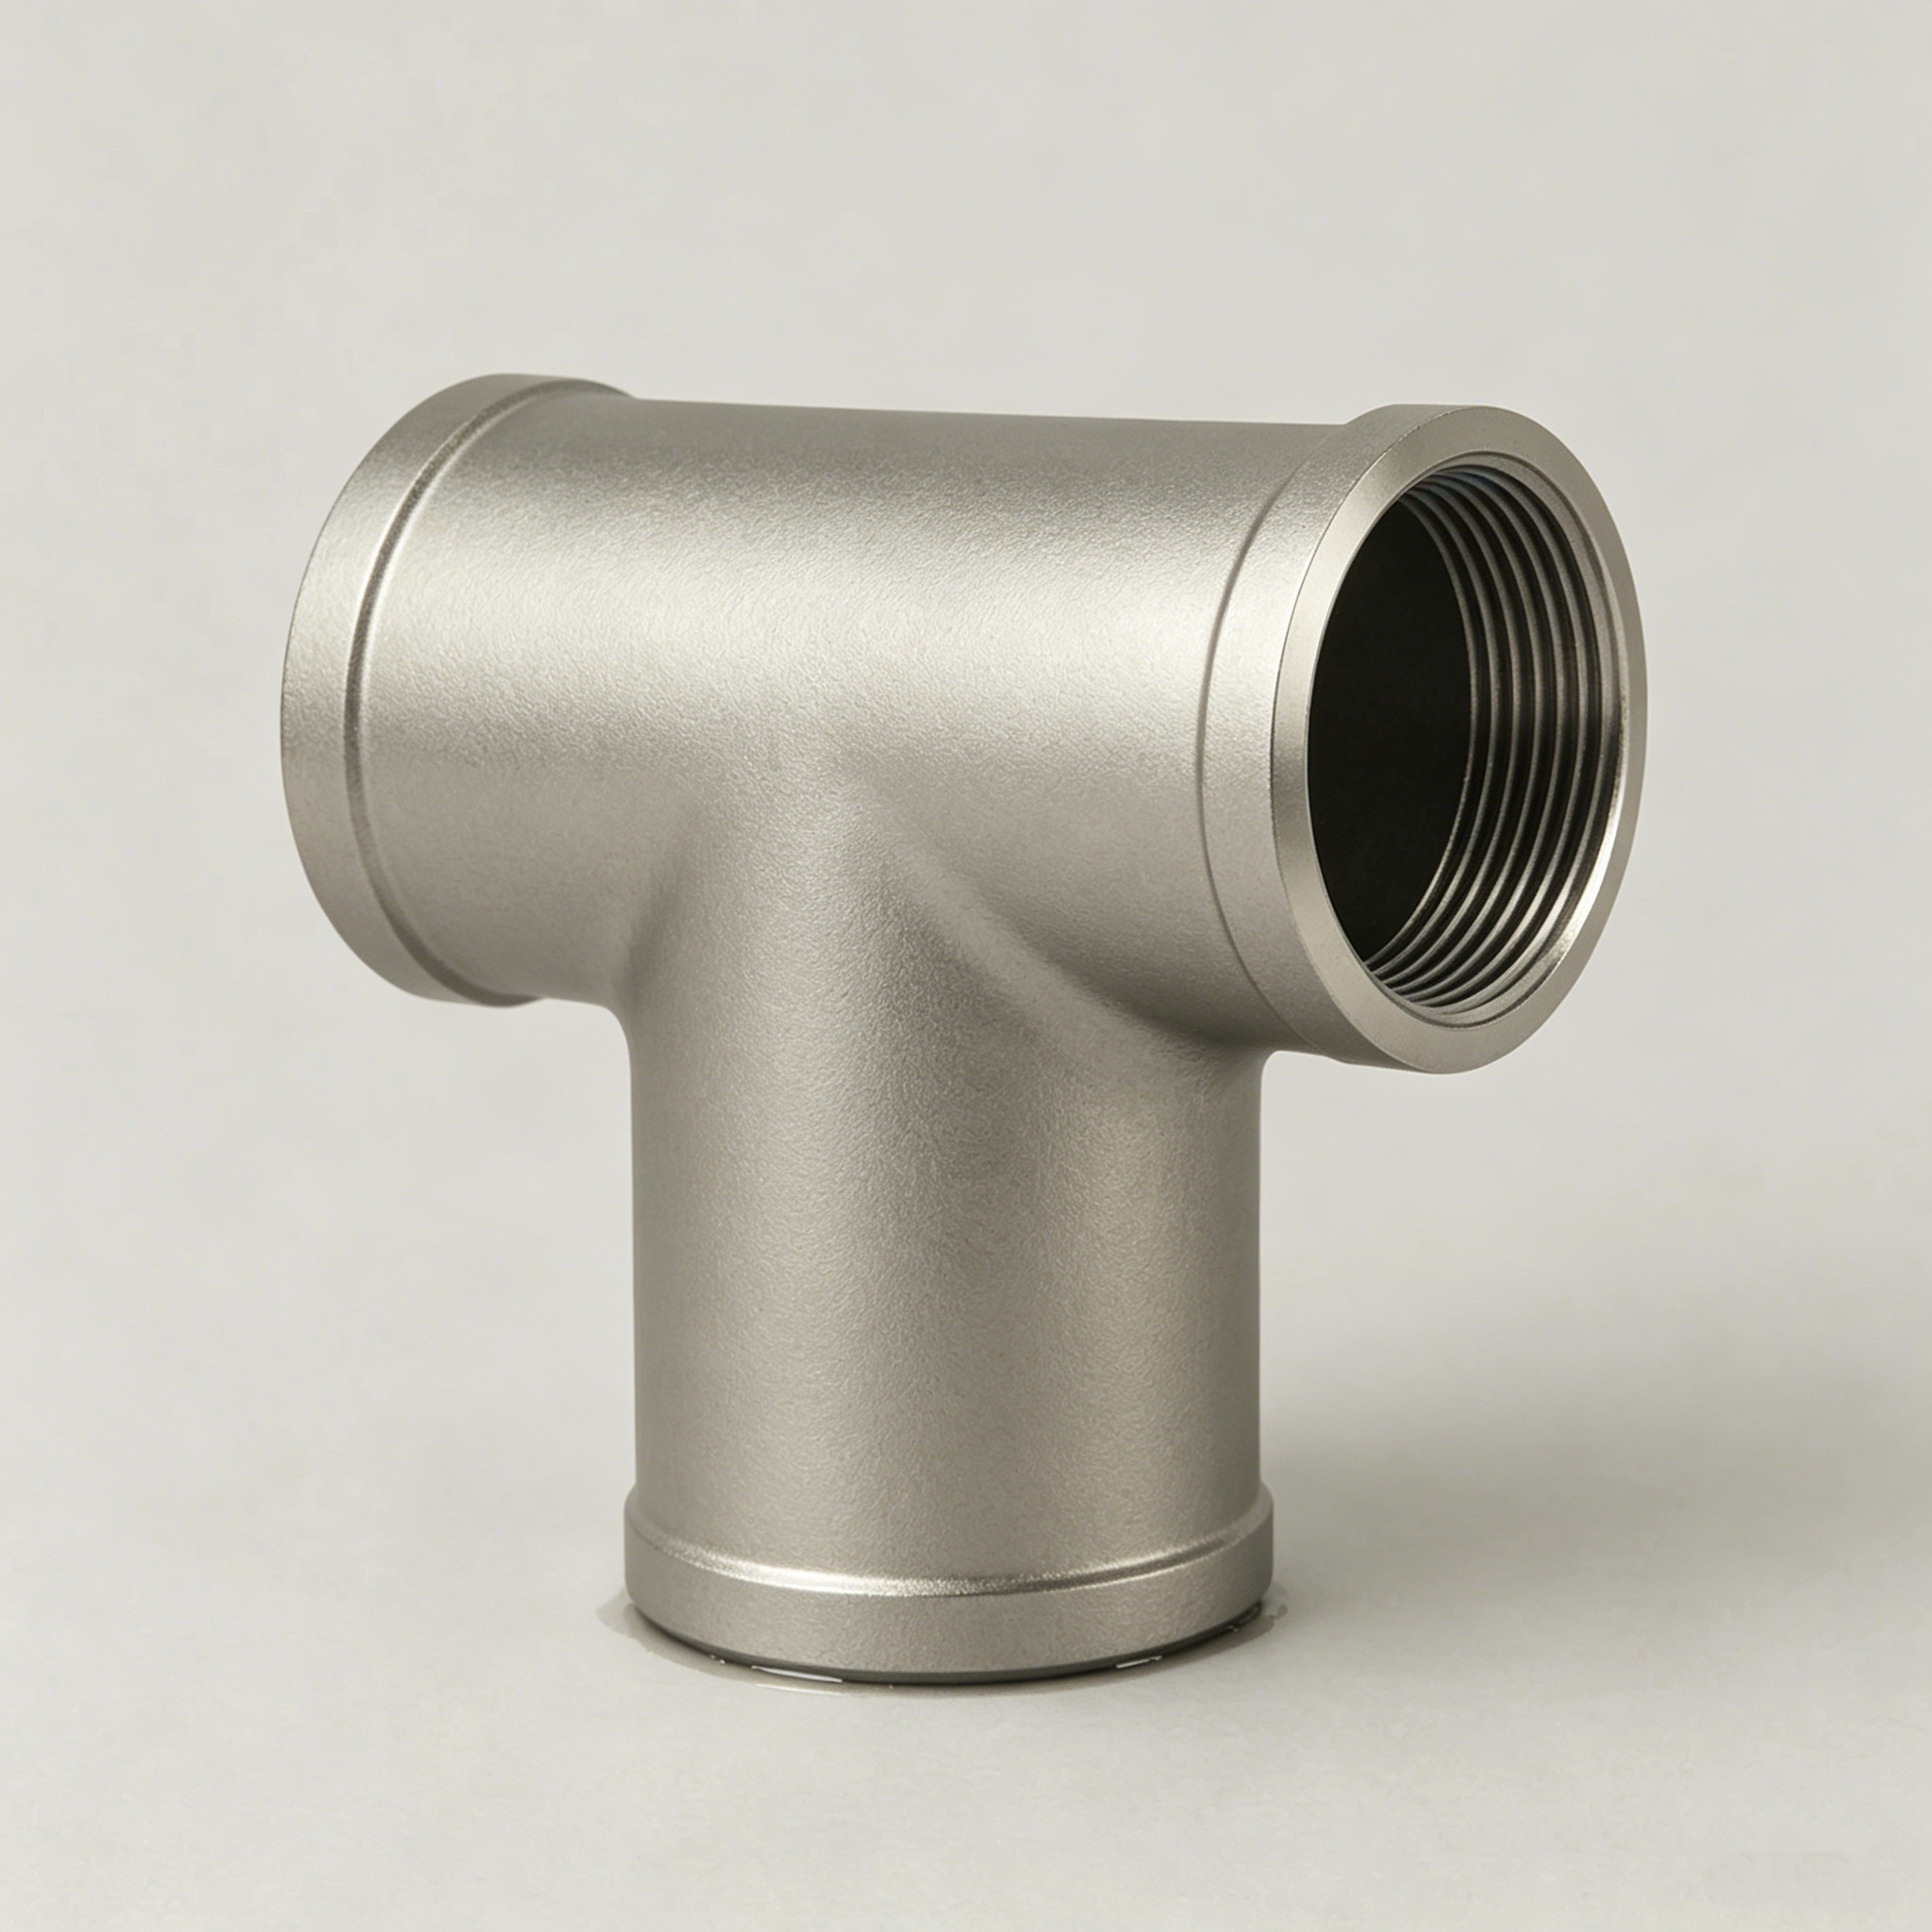
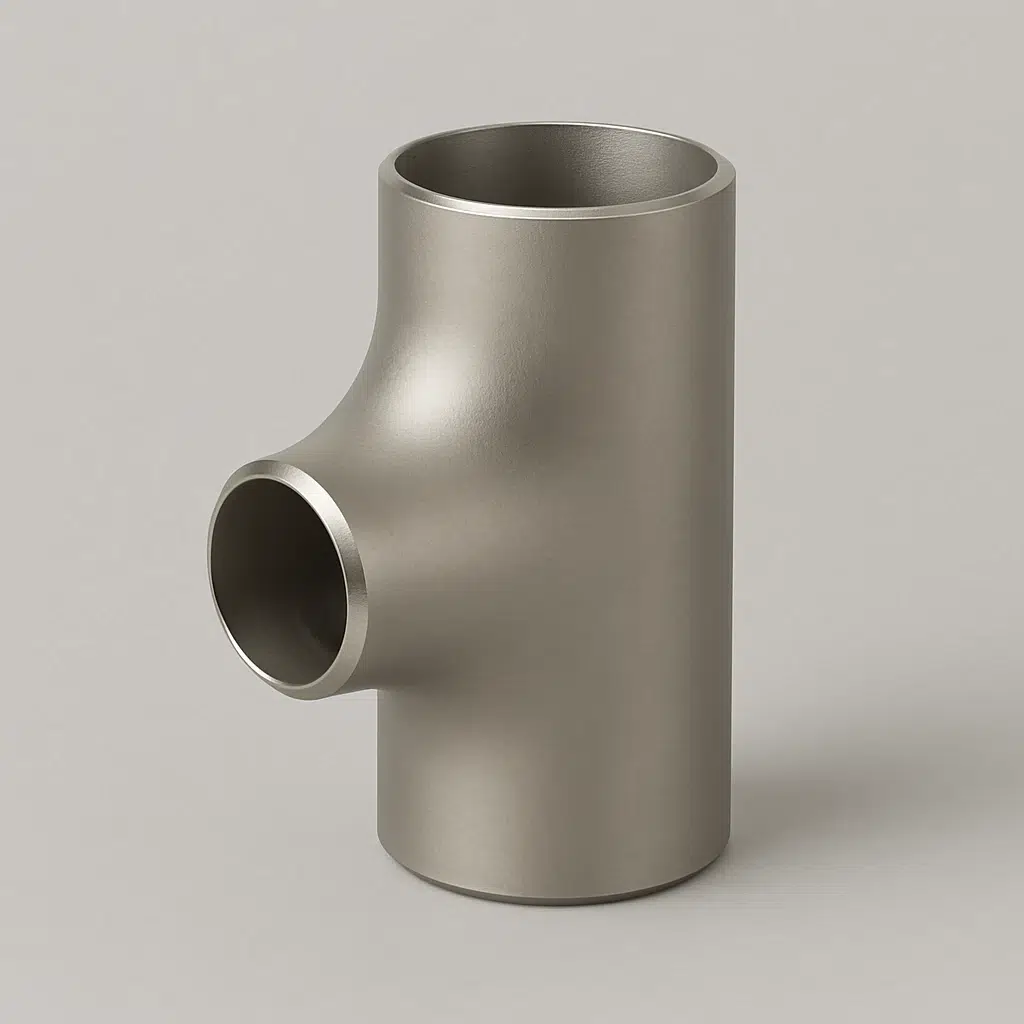
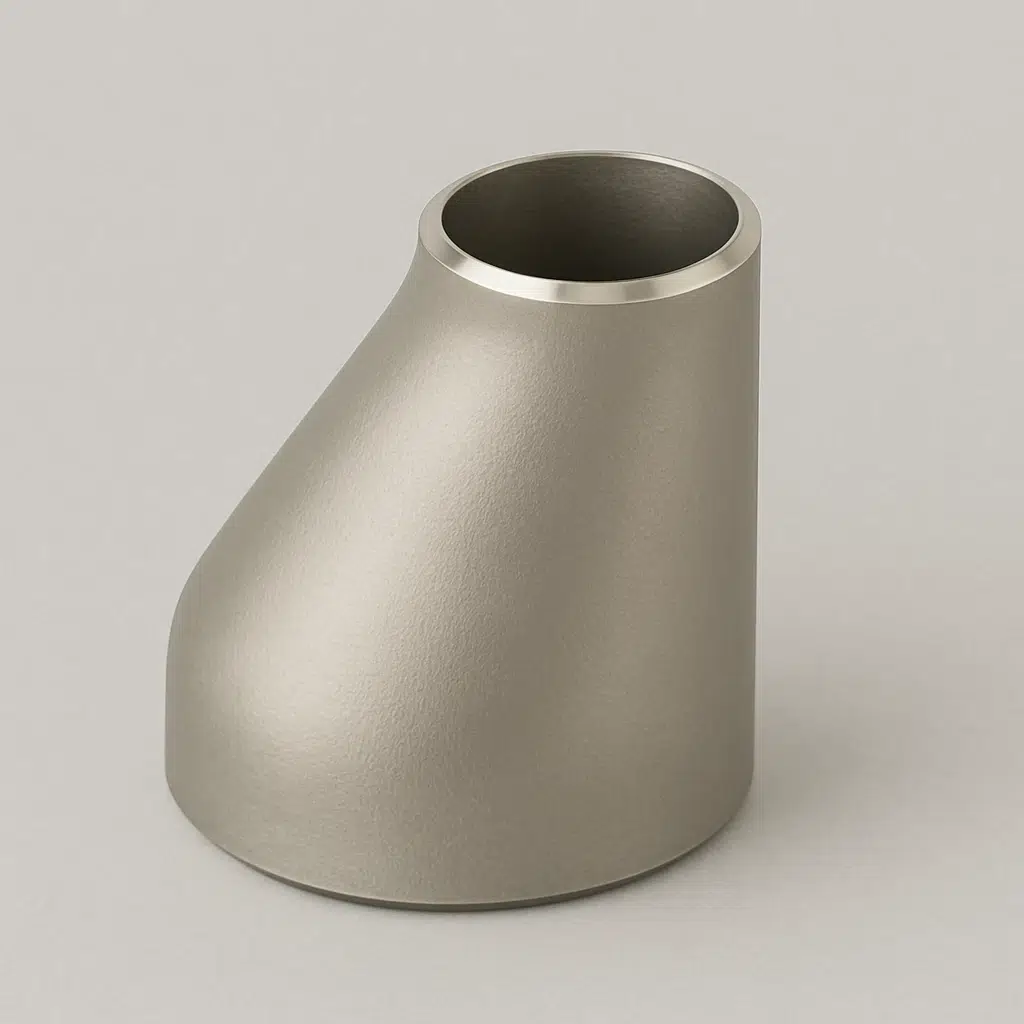
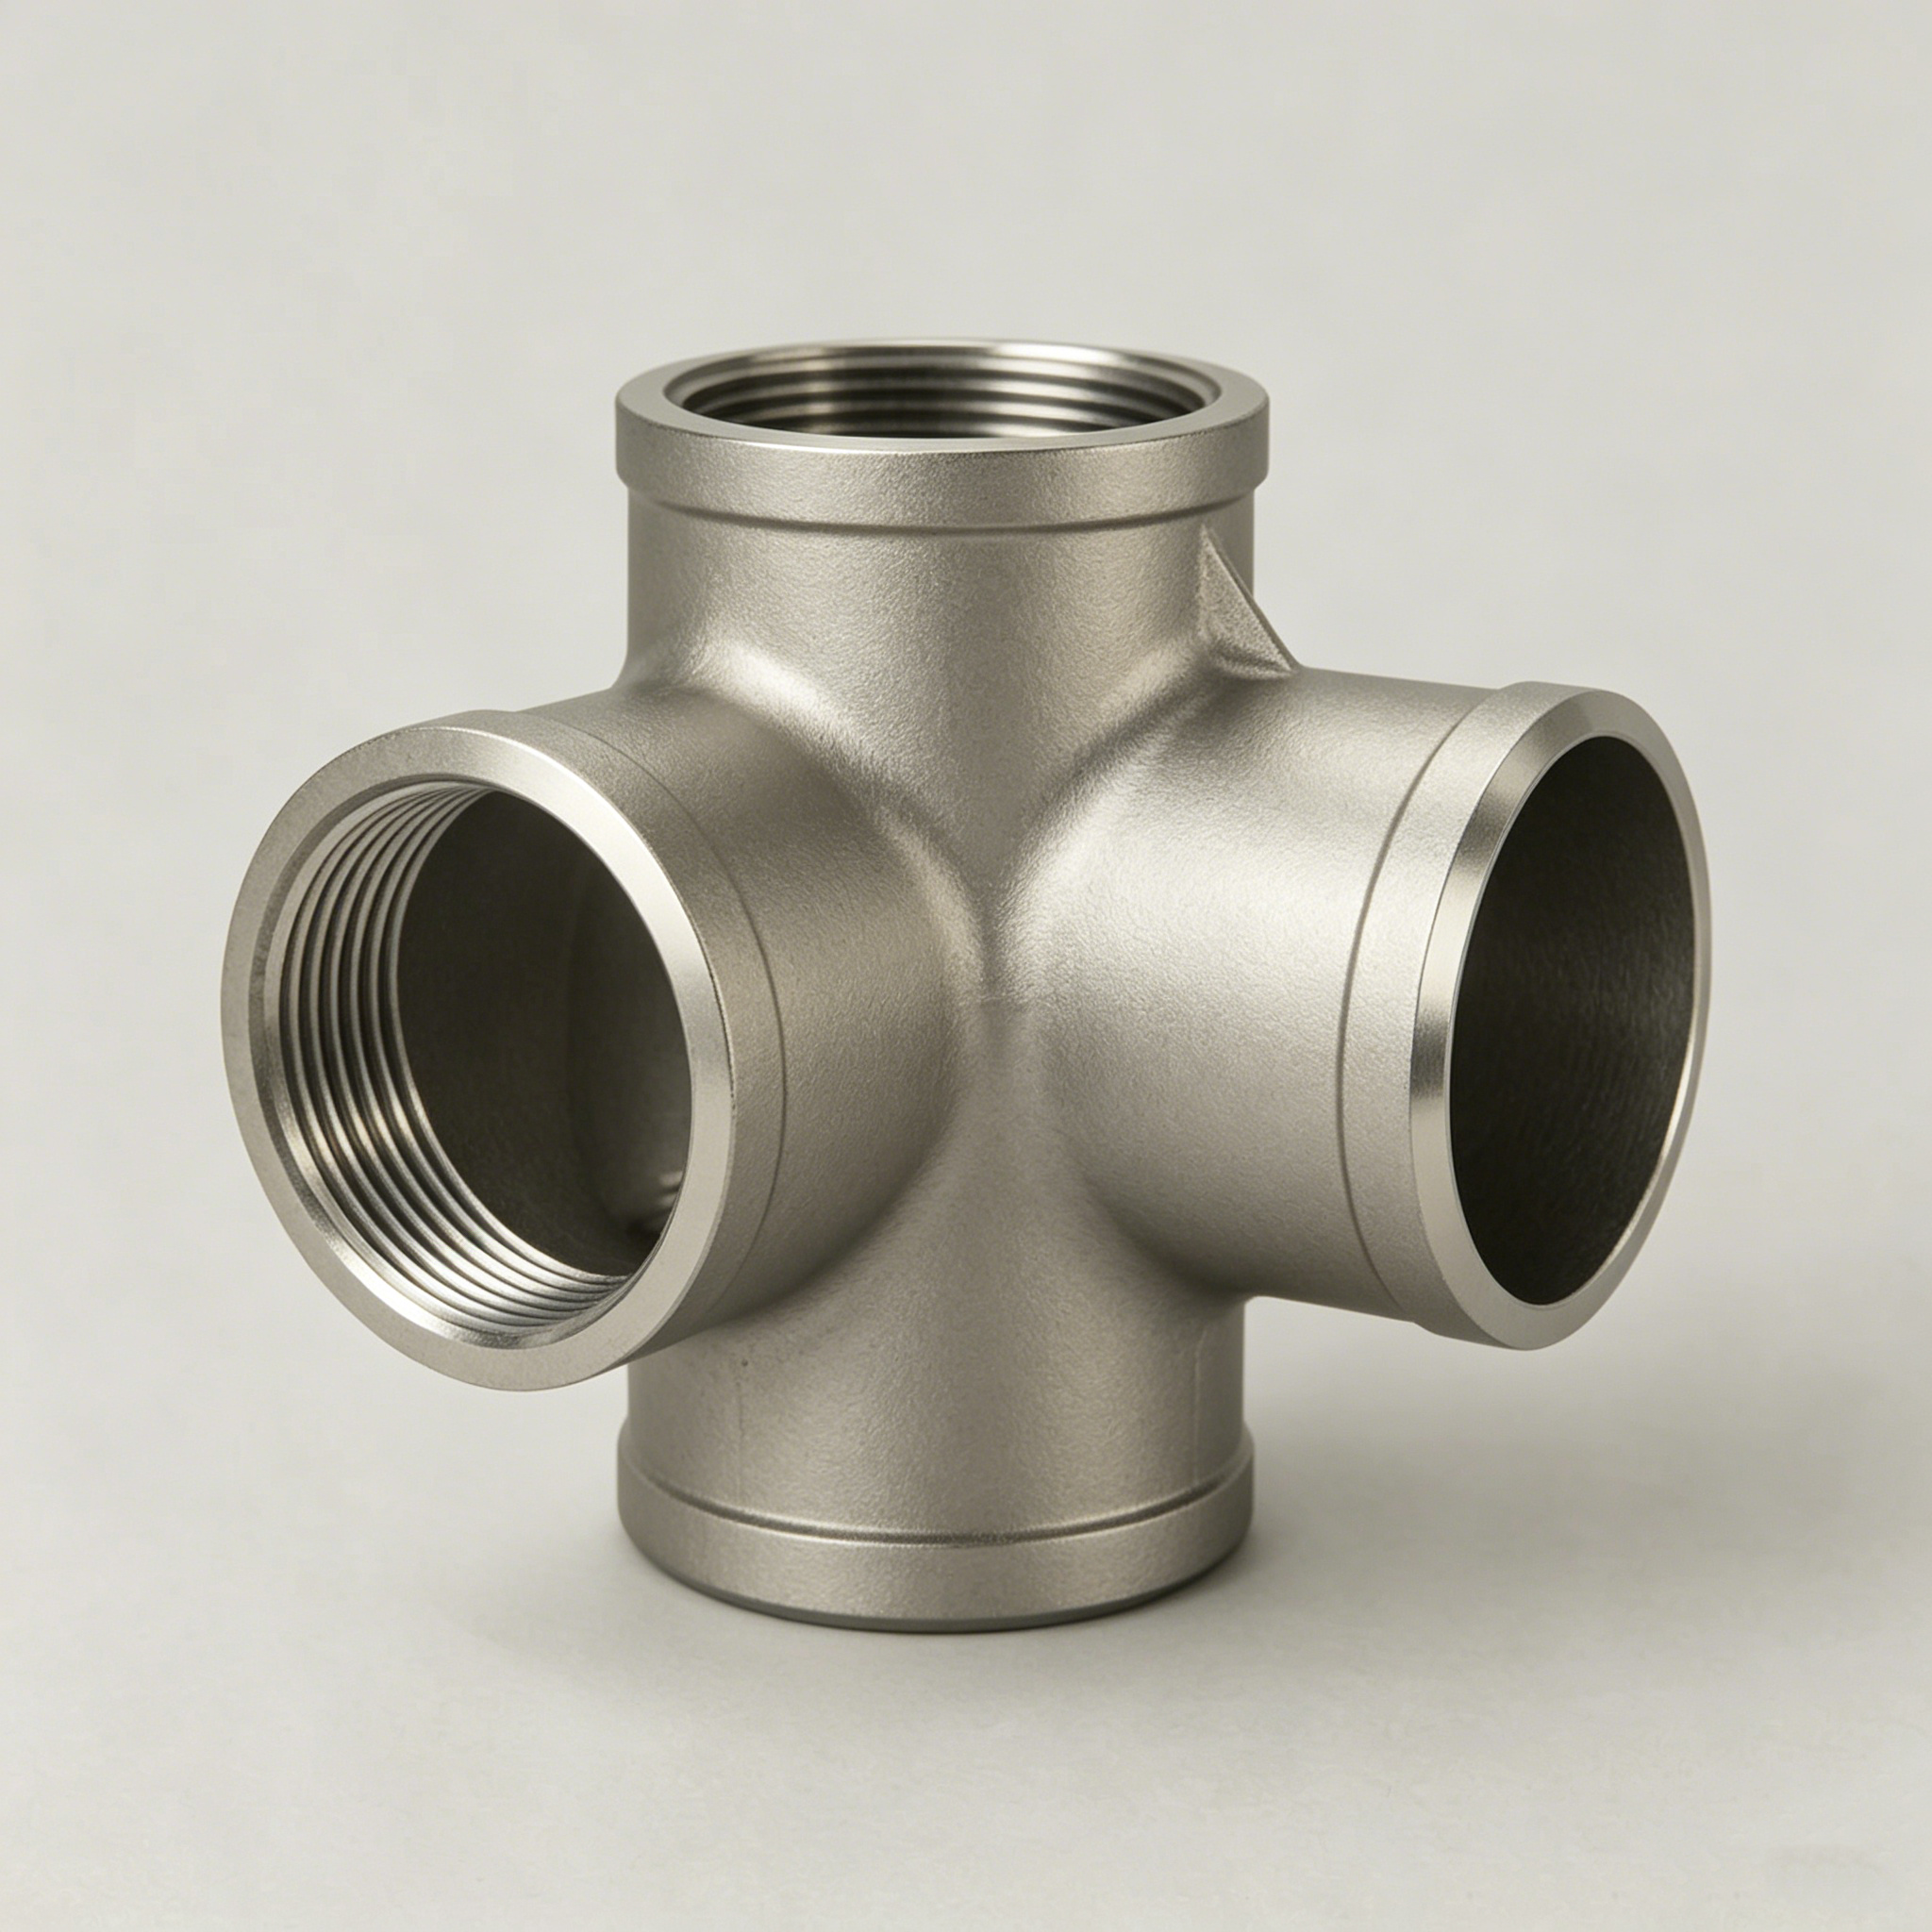
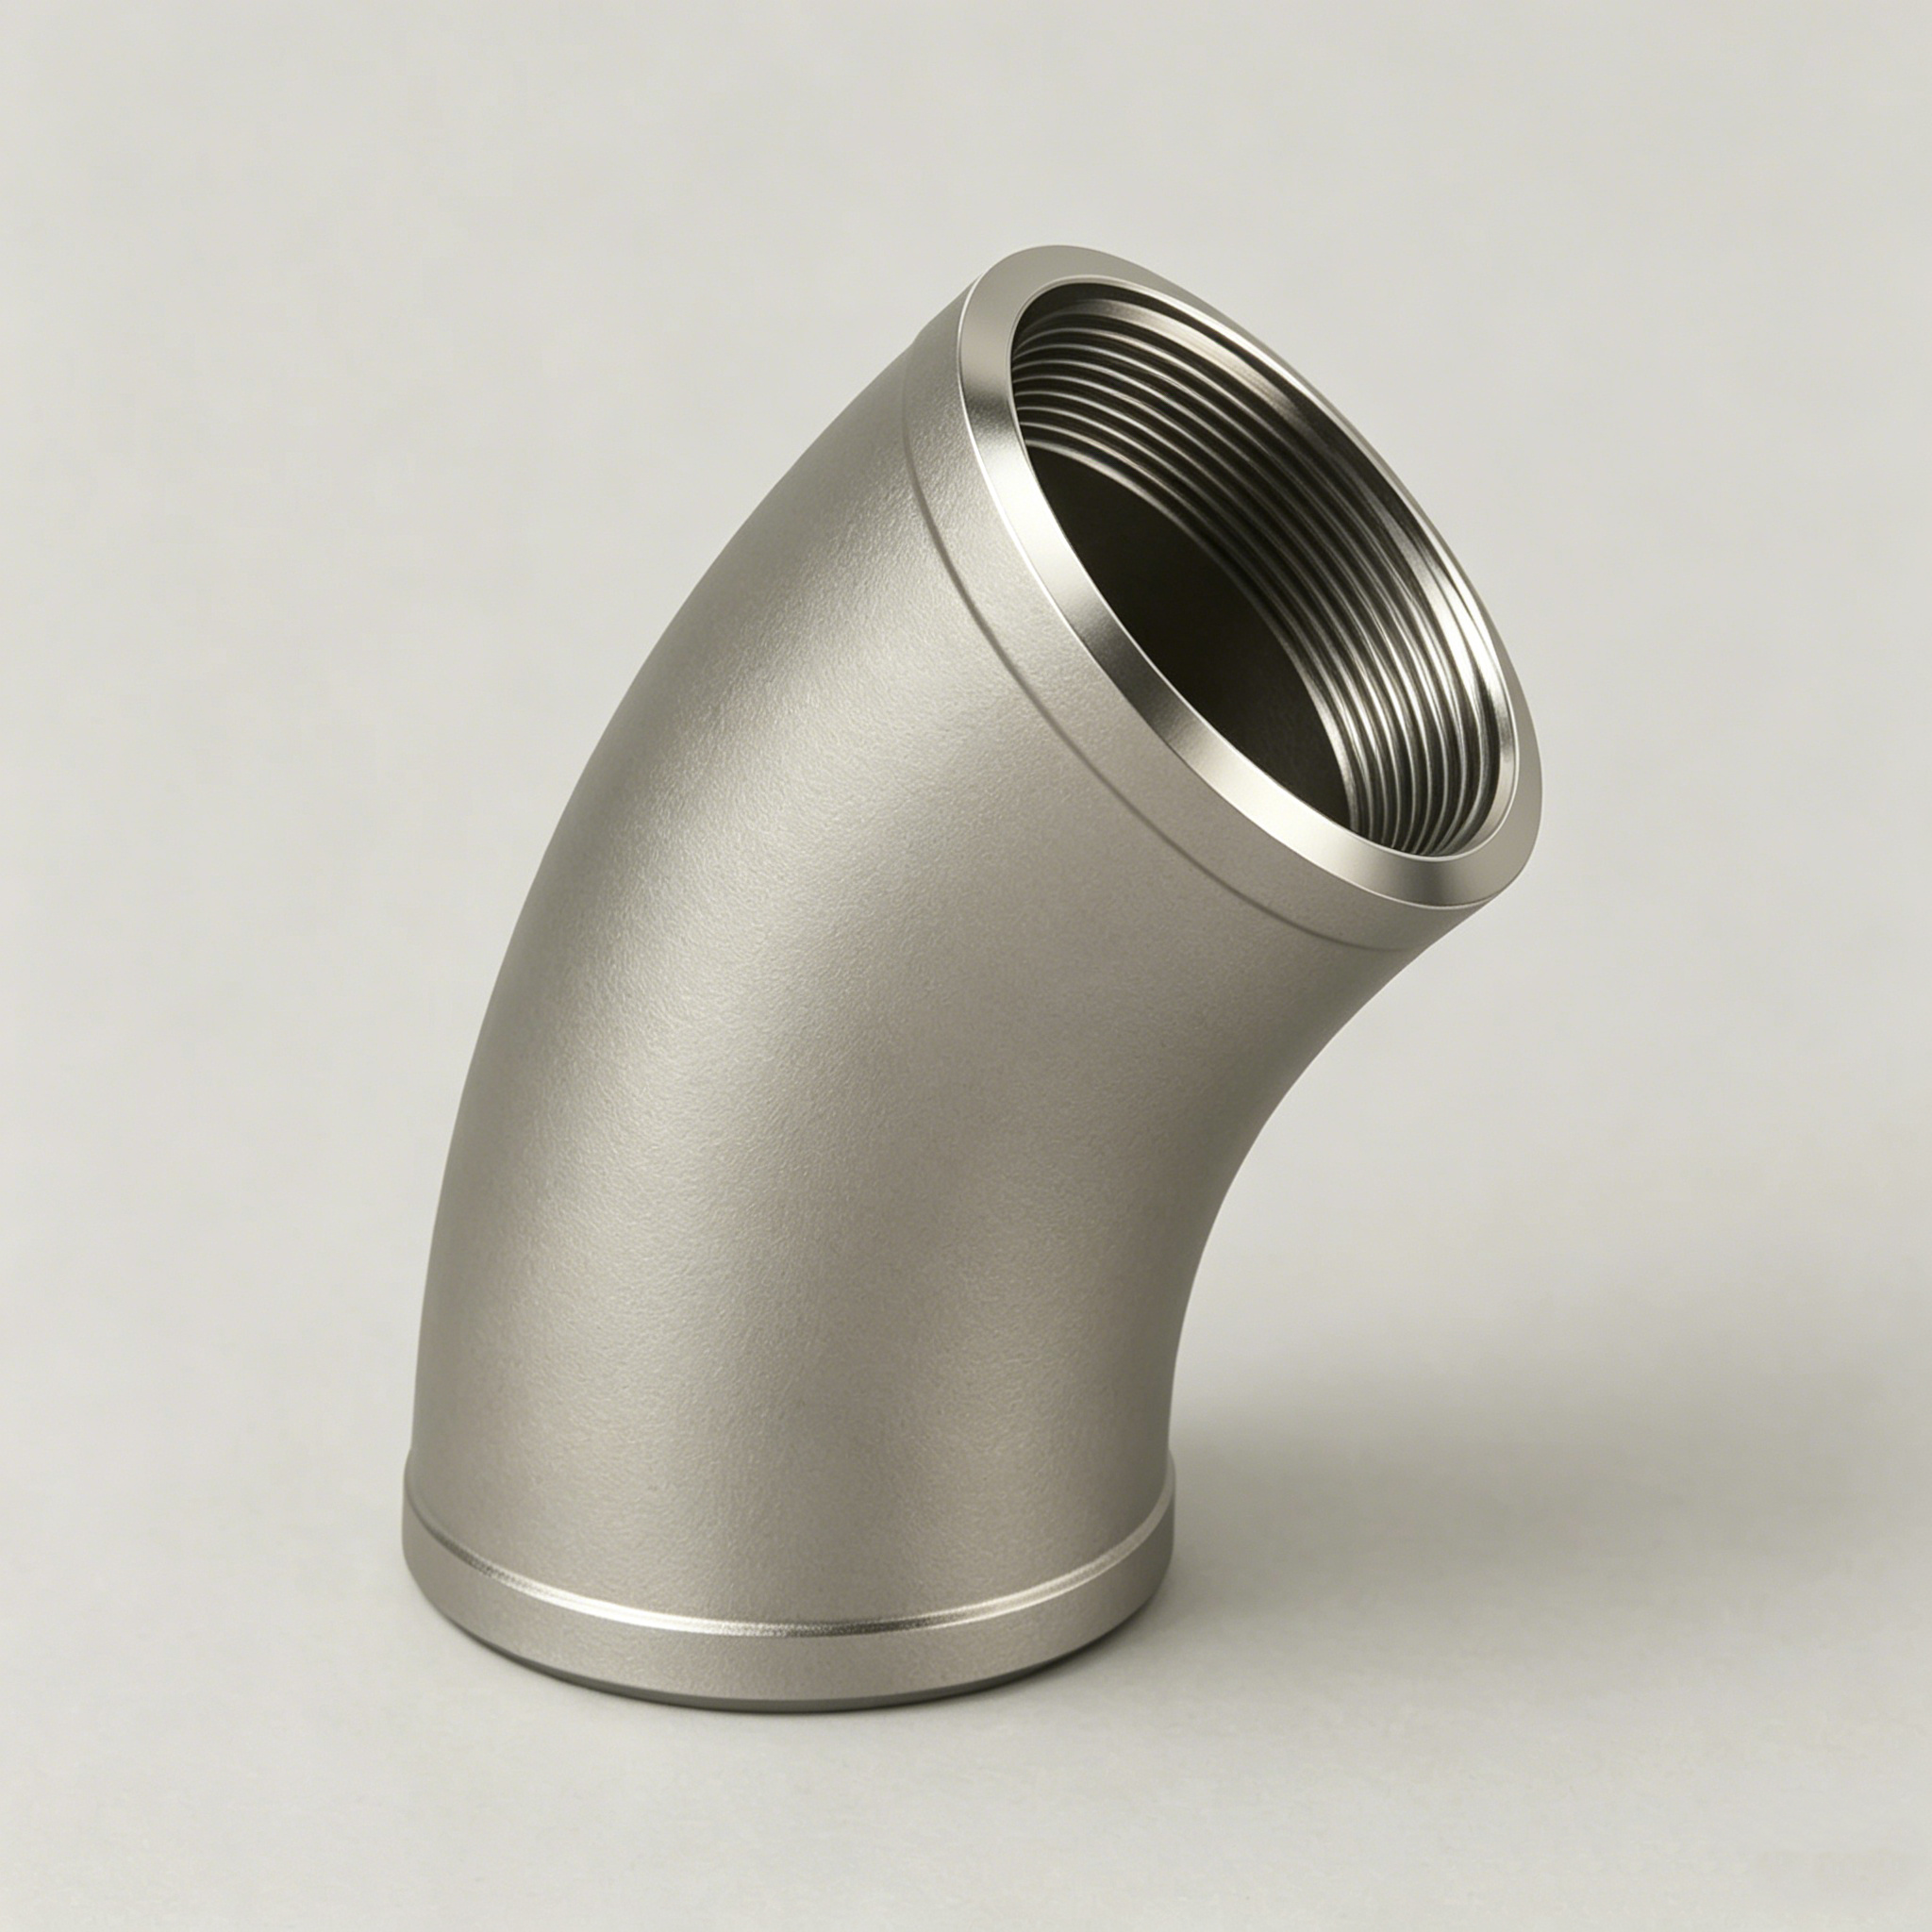
مجموعة المنتجات الكاملة: لحام تناكبي، لحام بالمقبس، فلنجات، من 1/2″ إلى 48″ القطر الخارجي
| نوع الوصلة | المعيار البُعدي | نطاق المقاسات | جدول السماكة الاسمية / فئة الضغط | الدرجات المتاحة |
|---|---|---|---|---|
| كوع لحام تناكبي 90° (نصف قطر طويل، نصف قطر قصير) | ASME B16.9 / EN 10253 | 1/2″–48″ القطر الخارجي (NPS 1/2–48) | Sch 5S، 10S، 40S، 80S، 160، XXS | 304/304L، 316/316L، 317L، 321، 347، 2205، 2507، 904L |
| كوع لحام تناكبي 45° | ASME B16.9 / EN 10253 | 1/2″–48″ القطر الخارجي | Sch 5S–XXS | 304/304L, 316/316L, 317L, 321, 347, 2205, 2507, 904L |
| وصلة تي متساوية / وصلة تي مخفّضة باللحام التناكبي | ASME B16.9 / EN 10253 | 1/2″–48″ OD | Sch 5S–XXS | 304/316L/317L/321/347/2205/2507/904L |
| مخفّض متحد المركز / مخفّض لامركزي | ASME B16.9 / EN 10253 / DIN 2605 | 1/2″–48″ OD | Sch 5S–XXS | 304/316L/317L/321/347/2205/2507/904L |
| غطاء طرفي / غطاء أنبوب | ASME B16.9 | 1/2″–48″ OD | Sch 5S–XXS | 304/316L/317L/321/2205/2507 |
| كوع إرجاع / كوع على شكل U (180°) | ASME B16.9 | 1/2″–36″ القطر الخارجي | Sch 10S–XXS | 304/316L/317L/321/347 |
| طرف قصير / وصلة تراكبية | ASME B16.9 / MSS SP-43 | 1/2″–24″ القطر الخارجي | Sch 5S–80S | 304/316L/2205/2507 |
| كوع لحام بالمقبس / تي / وصلة صليبية / جلبة وصل / نصف جلبة وصل | ASME B16.11 / ASTM A182 | 1/8″–4″ NPS | الفئة 3000، 6000، 9000 | 304/316L/317L/321/2205 |
| وصلة ملولبة (NPT / BSPT): كوع، تي، صليبة، جلبة وصل، جلبة تخفيض | ASME B16.11 / ASTM A182 | 1/8″–4″ NPS | الفئة 3000، 6000 | 304/316L/321 |
| فلنجة عنق اللحام / فلنجة منزلقة / فلنجة عمياء / فلنجة RTJ | معايير ASME B16.5 (≤NPS 24) / B16.47 (>NPS 24) / ASTM A182 | 1/2″–60″ القطر الخارجي | الفئة 150، 300، 600، 900، 1500، 2500 | 304/316L/317L/321/2205/2507/904L |
| وصلة صليبية (لحام تناكبي) | ASME B16.9 | 1/2″–12″ القطر الخارجي | Sch 10S–Sch 80S | 304/316L/2205 |
اختيار درجة السبيكة: مصفوفة اختيار السبائك القائمة على PREN
غالبًا ما يُعزى فشل التآكل بالحفر المبكر، خطأً، إلى عيب في التصنيع من جانب قسم المشتريات، بينما ينشأ عن اختيار درجة سبيكة غير مناسبة لظروف الخدمة المحددة. ويُعد ذلك عادةً من أكثر الأخطاء تكلفة في مواصفات نظام الأنابيب، لأن نمط الفشل — حفرة موضعية و/أو تشقق تآكل إجهادي — يظهر غالبًا من دون إشعار فوري. قد يبدو كوع 316L المركب في نظام تبريد بمياه البحر سليمًا وقابلًا للخدمة لمدة 18 شهرًا، لكنه سيكون قد تعرض لحفر كافٍ للتسبب في تسربات عبر الجدار في الشهر 19. ويفترض معظم مسؤولي المشتريات أن المكوّن معيب. أما الواقع الذي يعرفه مهندسو الأنابيب لدينا والمتخصصون فهو أن: قيمة PREN لمادة 316L تكون عادةً نحو 23-25؛ ويبلغ تركيز الكلوريد Cl في مياه البحر نحو 19,000ppm، أي أعلى بكثير من قدرة 316L على التخميل والحفاظ على الاستقرار.
لا توجد مفاضلة واضحة بين تكلفة السبيكة وشدة الخدمة في غياب إطار هندسي. وتبلغ تكلفة دوبلكس فائق 2507 نحو 2-2.5x تكلفة دوبلكس 2205 ونحو 4x تكلفة 316L. واستخدام 2507 في خط معالجة مياه عذبة حيث Cl < 100 ppm يعني تكلفة إضافية للمادة من دون ميزة في مقاومة التآكل. ولمن لا يعرفون المعادلة، فإن العدد المكافئ لمقاومة الحفر (PREN) = %Cr + 3.3(%Mo) + 16(%N)، ويمكنه أن يوضح، من منظور التركيب الكيميائي، ما إذا كنتم تطلبون من المواد أكثر مما تستطيع تحمله.
«عندما يبدأ كوع 316L في إظهار حفر داخل دائرة تبريد بمياه البحر، فالسؤال ليس: ’هل كان 316L حقيقيًا؟‘ — بل: ’هل كان مهندس المواصفات يعلم أن قيمة PREN لمادة 316L هي 24 وأن مياه البحر تتطلب PREN 40+؟‘ توضح قابلية تتبع الدرجة ممَّ صُنعت الوصلة. أما مصفوفة اختيار السبائك القائمة على PREN فتوضح ما إذا كان الاختيار مناسبًا للمهمة.»
فريق هندسة التطبيقات في Synbase Steel، استنادًا إلى ملاحظات ميدانية من عملاء المشتريات البحريةلا تعني كلمة «أعلى» دائمًا «صحيح». وكما هو موضح في مصفوفة اختيار السبائك القائمة على PREN، التي ترسم مختلف السبائك الأوستنيتية والدوبلكس مقابل بيئات خدمتها (في الجدول أدناه). اعتبروا قيمة PREN وحد الكلوريد عاملَي الاختيار الأساسيين أولًا، ثم تحققوا مرة أخرى من حدود درجة الحرارة والسياق التشغيلي المعني.
اعتبارات الاختيار
لدى 321 و347 قيم PREN نفسها مثل 304. وقد ثُبِّتا بالتيتانيوم والنيوبيوم لمنع التحسس أثناء اللحام وتحسين عمر الخدمة عند درجات الحرارة المرتفعة. ولا يشير اختيار 321/347 من دون الرجوع إلى معادلة PREN وحد الكلوريد بالضرورة إلى خدمة موثوقة في الأوساط الكلوريدية. وغالبًا ما يُختار 321/347 للاستقرار الحراري، لا لتحسين مقاومة التشقق الناتج عن إجهاد الكلوريد.
عندما يقارن المقاولون البحريون التكلفة بالأداء لوصلات الدوبلكس 2205 والدوبلكس الفائق 2507 في تطبيقات منصات الإنتاج، فإن فجوة الأداء للدوبلكس الفائق لا تعكسها الزيادة في السعر بينهما تناسبيًا. وتنخفض فائدة الأداء النسبية لـ2507 مقارنةً بـ2205 في بيئات الخدمة الأقل تحديًا (مثل أقل من 5,000 ppm من Cl ودرجات حرارة دون 80°C، وكلاهما ضمن ظروف كلوريد متوسطة)، إذ يحقق دوبلكس 2205 نسبة 95% من أداء 2507 في مقاومة التآكل بنحو 50% من التكلفة. ويقتضي النهج الصادق في اختيار السبائك أن ينطوي تحديد 2507 بمواصفات أعلى بدلًا من سبيكة دوبلكس 2205 المناسبة على مفاضلة مقصودة من دون زيادة مقابلة في القيمة الفنية؛ فهو خيار مدروس بدلًا من اتباع استراتيجية افتراضية عالية المستوى. وينبغي لمهندسي المواصفات ذوي الخبرة لدى موردي وصلات الأنابيب الفولاذية المقاومة للصدأ 316L الحاصلة على اعتماد النوع ABS والمتوافقة مع NACE MR0175، في منصة إنتاج، أن يبدؤوا بالتحقق من قيم PREN في MTR، لا بعلاقات الموردين.
لطلب توصية مكتوبة بشأن السبيكة من فريق هندسة Synbase بشأن عمليتكم وظروف التشغيل المحددة، يرجى تقديم تركيب مائع العملية، إلى جانب درجات حرارة التشغيل وضغوطه، وتركيزات الكلوريد، ووجود HS (غاز حامضي، متوافق مع NACE MR0175/ISO 15156).
اطلب مراجعة هندسة التطبيق المرجع: ASME B16.9 وصلات اللحام التناكبي المشكّلة المصنّعة في المصنعمواد ISO 15156 للخدمة مع H₂S
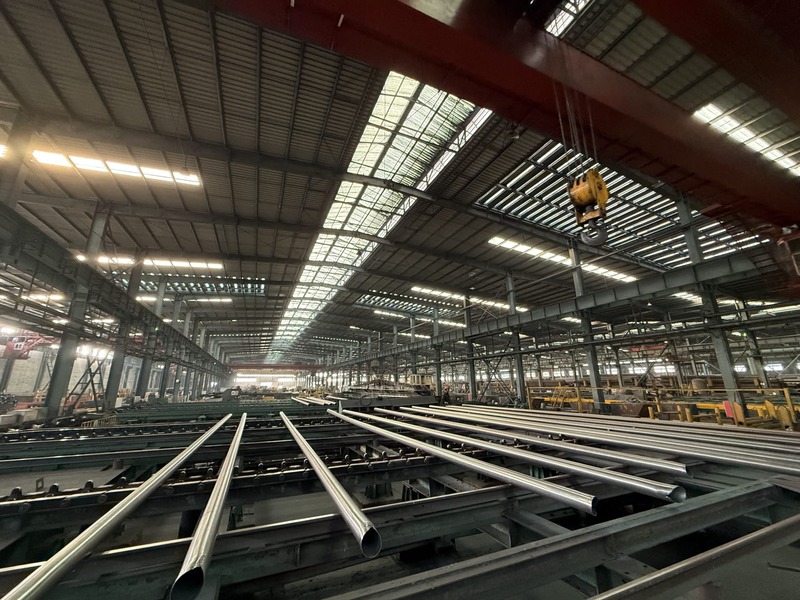
اعتمادات التصنيع: قاعدة إنتاج بمساحة 70,000 m²، ومكبس هيدروليكي بقدرة 6,000 طن
يمثل الفشل في أي جانب من جوانب سلسلة التوريد خطرًا يتراوح بين الأخطاء البسيطة والتحايل المتعمد. ويتمثل الخطر الحرج في أي عملية شراء دولية لوصلات الأنابيب الفولاذية المقاومة للصدأ في عدم تقييم القدرات المثبتة للمورد؛ وينكشف هذا الخطر عندما يجتاز مُصنّع يورد وصلة لحام تناكبي من دوبلكس فائق 2507 جميع الفحوصات الفيزيائية، لكنه يفشل في اختبار الصلادة المطلوب وفق NACE MR0175/MR0103، ويُسند اللحام والمعالجة الحرارية بعد اللحام إلى منشأة خارجية غير مؤهلة، متجاوزًا بالكامل قدرات العملية والفحوص المطلوبة؛ فالمسألة مسألة تحقق، لا قصور في تصميم المواصفات.
قدرة إنتاج فعلية، لا كلام مبيعات
السبب الوحيد الذي يمكّن Synbase فعليًا من إنتاج وصلات لحام تناكبي ذات جدار سميك وقطر خارجي 48 من الدوبلكس الفائق هو مكبس هيدروليكي بقدرة 6000 طن صُمم أصلًا لتشكيل الفولاذ المقاوم للصدأ بأحجام كبيرة. ومن دون هذه الأداة المحددة، لا تتولد القوى اللازمة لكبس صفيحة الدوبلكس ذات الجدار السميك من دون التسبب في تشقق بنية طورَي الفريت والأوستنيت. وأي جهة تدعي تصنيع وصلات أنابيب دوبلكس بقطر خارجي 48” من دون هذه المعدات ليست سوى وسيط يعيد وضع الملصقات، يشتري من الخارج ويضع ملصقًا مختلفًا عليه.
| القدرة | المواصفة | الأهمية |
|---|---|---|
| المكبس الهيدروليكي (الرئيسي) | قدرة 6,000 طن | يتيح تشكيل وصلات اللحام التناكبي ذات الجدار السميك والقطر الخارجي 48″ من درجات الفولاذ الدوبلكس المقاوم للصدأ |
| المكبس الهيدروليكي (الثانوي) | قدرة 2,000 طن | إنتاج متوسط المدى لوصلات NPS 2″–24″ |
| قاعدة الإنتاج | إجمالي مساحة الطابق 70,000 m² | إنتاج في موقع واحد: دون إسناد خارجي، ونظام جودة واحد |
| وحدات التشغيل باستخدام CNC | أكثر من 200 وحدة | أعمال بُعدية دقيقة: تجويف المقبس، الوصلات الملولبة، وتشغيل أسطح إحكام الفلنجة |
| أفران المعالجة الحرارية | التخمير بالمحلول داخل المصنع | معالجة حرارية أوستنيتية ودوبلكس في الموقع بعد التشكيل — دون إسناد الدورة الحرارية إلى جهة خارجية |
| براءات اختراع وطنية | أكثر من 200 براءة اختراع | ابتكار في عملية التشكيل وإجراءات اللحام وضبط البنية المجهرية — وليس إعادة وضع الملصقات |
| السجل التشغيلي | تأسست في 2005، هونغ كونغ | أكثر من 21 عامًا من خبرة الإنتاج والتصدير الدولي |
| الصادرات السنوية للمجموعة | 3 مليارات RMB عبر أكثر من 100 دولة | يدعم حجم الإنتاج الالتزام السعري للطلبات الكبيرة الخاصة بالمشروعات |
| المكاتب الخارجية | ماليزيا (2018)، تايلاند (2022) | تنسيق المشتريات الإقليمية لمشروعات EPC في آسيا والمحيط الهادئ |
تصدر Synbase تقارير اختبار المواد EN 10204 3.1
على خلاف الموزعين الذين يشترون المنتجات من عدة مصانع للصلب ويعيدون اعتمادها كلها تحت علامتهم، تصدر Synbase، بصفتها المُصنّع المسجل، تقارير اختبار المواد الفعلية EN 10204 3.1. وترتبط أرقام الصهر في تقارير MTR لدى Synbase مباشرة بأرقام دفعات إنتاج Synbase ومعالجتها الحرارية الداخلية، لا بمصنع خارجي لا تستطيع Synbase التحكم في نظام جودته.
خضعت للتدقيق من مشغّلين دوليين من حيث الجودة والقدرة
توجد بعض أفضل عمليات التحقق الموضوعي من القدرة التصنيعية ضمن تأهيلات موردي المشغلين. فقد اعتمدت كل من Kuwait National Petroleum Corp. (KNPC) وSONATRACH (شركة النفط الوطنية الجزائرية) حالة تأهيل Synbase كمورد اعتبارًا من 2015. وتُعد هذه من أكثر برامج تأهيل المشترين الصناعيين وتدقيقهم صرامة في العالم. فهي لا تؤهل الموردين بناءً على وثيقة جودة تحمل ترويسة، بل تزور منشآت التصنيع وأنظمتها ووثائق قابلية التتبع وتدقق فيها فعليًا أولًا.
الاعتمادات وموافقات الجهات الخارجية: API وISO 9001 وABS وDNV و7 جهات أخرى
وسطاء غير معتمدين وشهادات المصنع
ينتج السوق الواسع والراسخ للمستويات الفرعية من الفولاذ المقاوم للصدأ السلعي كميات كبيرة من وثائق جودة المصنع من شركات تجارة غير معتمدة، تبدو مطابقة تمامًا لوثائق EN 10204 الحقيقية لكنها غير موثوقة بالقدر نفسه. وهذا هو التحدي الأساسي ذاته الذي يميز اختصاصيي مشتريات EPC ذوي الخبرة عن المشترين الذين يعتمدون بصورة عمياء على أي «اعتماد». وتكمن المشكلة في تفاوت المعلومات: فمن المستحيل عليك التحقق من وثيقة PDF الورقية الصادرة عن «الشركة X» والتي تفيد بأنها تحتوي على شهادة فحص BV.
معتمد من جهة خارجية وقابل للتحقق علنًا
ما الحل الهيكلي لمشكلة شهادات المصنع المزيفة؟ اطلب شهادات تحمل رقم تعريف فريد يمكن التحقق منه في قاعدة بيانات تديرها جهة خارجية، لا وسيطًا أو شركة تجارة. قد يكون ذلك رقم شهادة معروفًا مدرجًا في دليل شهادات API، أو رقم شهادة اعتماد نوع ABS يمكن البحث عنه على ABS.org، أو رقم شهادة DNV أو Bureau Veritas يمكن تتبعه عبر مرافق البحث الإلكترونية الخاصة بهما. ولا يمكن تزوير هذه الأرقام لأن الرقم لن يطابق قاعدة بيانات الجهة الخارجية.
نعم، يمكن أن يعني «صنع في الصين» جودة غربية
إذا سبق أن سمعت السؤال: “هل يمكن للتصنيع الصيني أن يطابق الجودة الغربية؟”، فإن ما يُفهم ضمنًا وراء هذا السؤال يقوم على فرضية خاطئة جوهريًا. فجميع جهات اعتماد أنظمة الجودة الأفضل (ABS وDNV وBV وLR وAPI) وعملياتها (مثل فحوصات الموقع وتدقيق الأنظمة وغيرها) «غربية» بمعنى أنها جزء من المعايير العالمية الراسخة في العالم المتقدم. ولا صلة لموقع مصنع التصنيع بمصداقية الاعتماد الذي تمنحه هذه الجهات وموثوقيته. إن حيازة Synbase لاعتماد نوع ABS تعني أن American Bureau of Shipping فحص منشأتنا التصنيعية ونظام الجودة لدينا واعتمدهما؛ ولم يكن لموقع ABS أي علاقة بالاعتماد نفسه.
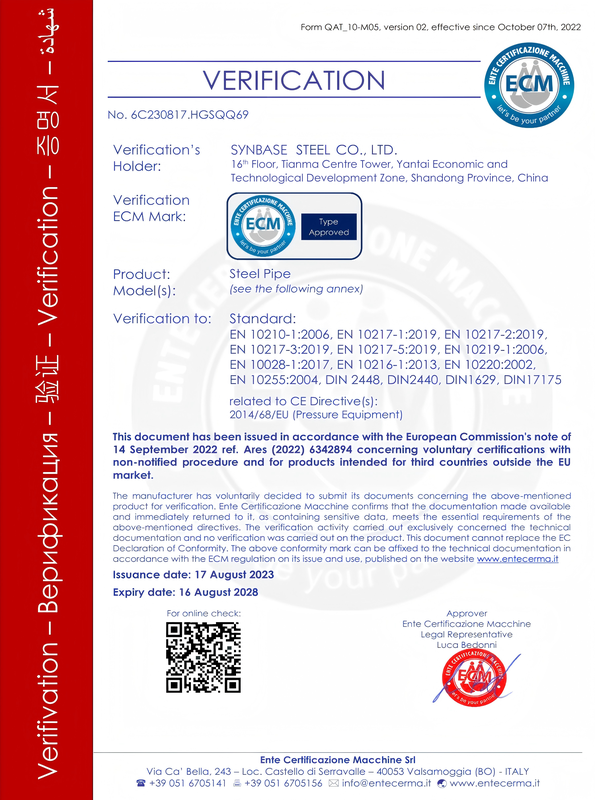
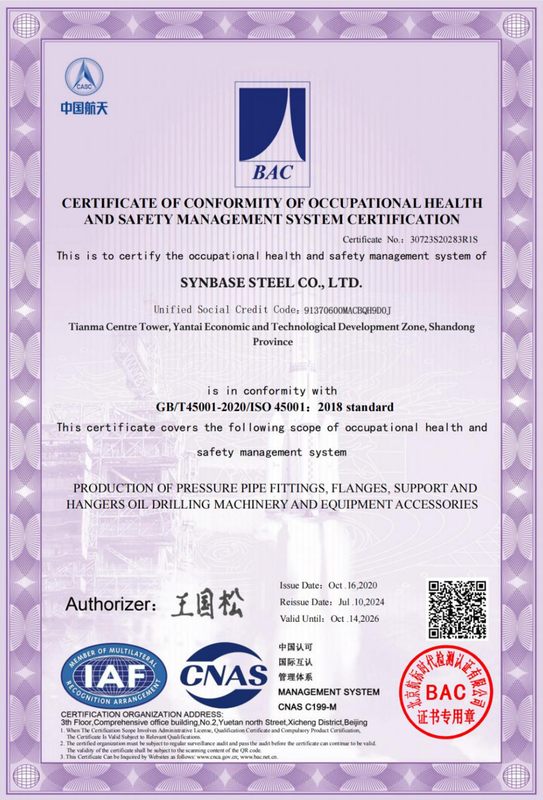
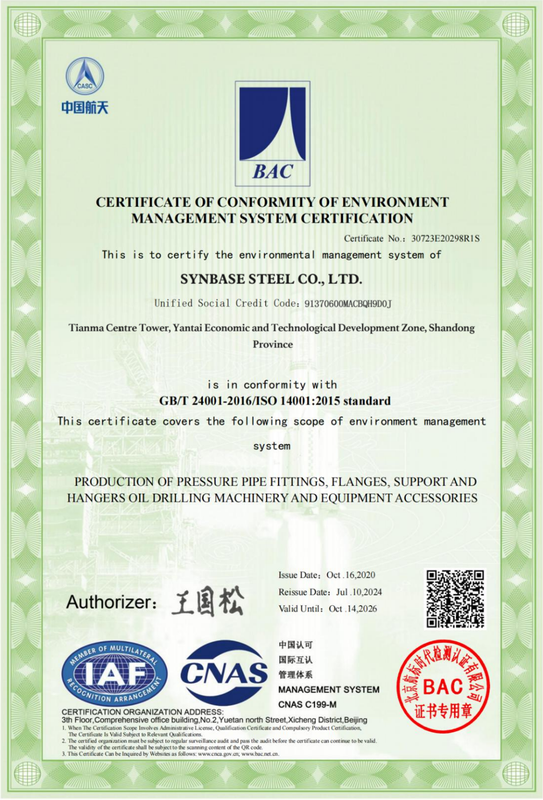
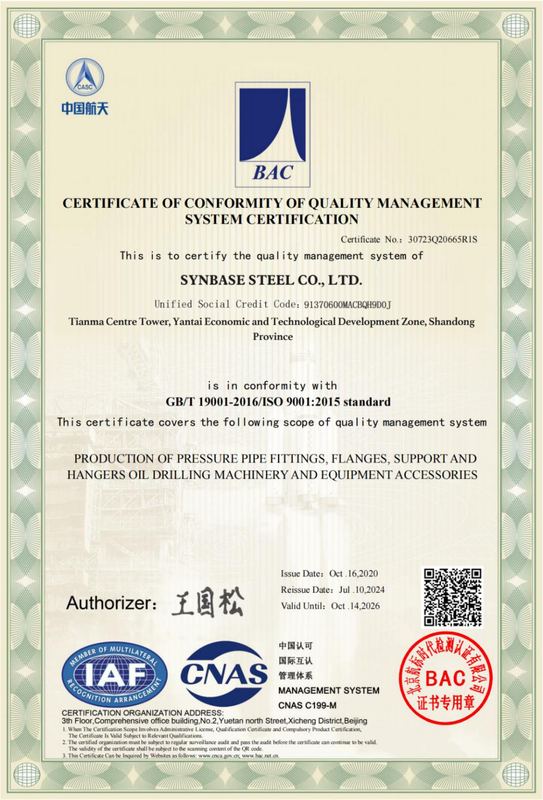
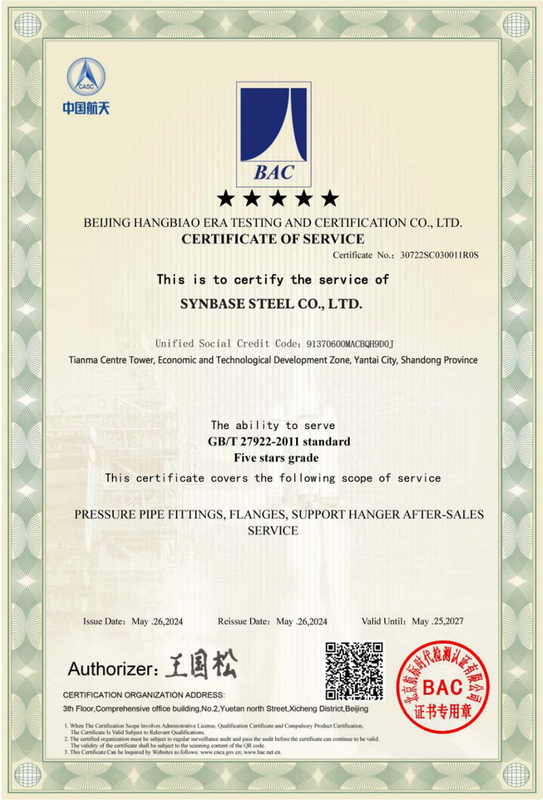
| الاعتماد | الجهة المانحة | النطاق | طريقة التحقق |
|---|---|---|---|
| API (5CT / 5L) | معهد البترول الأمريكي | وصلات أنابيب التغليف والأنابيب وأنابيب الخطوط للنفط والغاز | رقم الترخيص قابل للبحث على api.org/products-and-solutions/monogram-and-apiqr-program |
| ISO 9001:2015 | TÜV / SGS / Bureau Veritas (جهة تسجيل من طرف ثالث) | نظام إدارة الجودة — التصميم والإنتاج والفحص والتسليم | رقم تسجيل الشهادة قابل للبحث عبر جهة التسجيل |
| ISO 14001:2015 | جهة تسجيل من طرف ثالث | نظام الإدارة البيئية | يمكن البحث عن رقم تسجيل الشهادة عبر جهة التسجيل |
| ISO 45001:2018 | جهة تسجيل من طرف ثالث | إدارة الصحة والسلامة المهنية | يمكن البحث عن رقم تسجيل الشهادة عبر جهة التسجيل |
| علامة CE (PED 2014/68/EU) | الجهة المُخطرة في الاتحاد الأوروبي | الامتثال لتوجيه معدات الضغط لاستيراد المنتجات واستخدامها في الاتحاد الأوروبي | إقرار المطابقة مع رقم تعريف الجهة المُخطرة |
| ABS (المكتب الأمريكي للشحن) | المكتب الأمريكي للشحن | المكونات الإنشائية وأنظمة الأنابيب البحرية والبحرية العميقة | رقم شهادة اعتماد نوع ABS قابل للبحث في قاعدة بيانات ABS الإلكترونية |
| DNV (ديت نورسكه فيريتاس) | DNV GL | التطبيقات البحرية وطاقة البحر والمنشآت الإنشائية | رقم شهادة اعتماد نوع DNV قابل للتحقق على dnv.com |
| BV (بيرو فيريتاس) | بيرو فيريتاس | ضمان الجودة البحرية والبحرية العميقة والصناعية | رقم شهادة BV قابل للتحقق على bureau veritas.com |
| LR (سجل لويدز) | سجل لويدز | مكونات أنابيب المنشآت البحرية والبحرية العميقة والإنشائية | رقم شهادة اعتماد نوع LR قابل للتحقق على lr.org |
| CSS (جمعية تصنيف الصين) | جمعية تصنيف الصين | التطبيقات البحرية المحلية وتطبيقات المنصات البحرية العميقة | رقم شهادة CCS قابل للتحقق على ccs.org.cn |
ضمان الجودة / الوثائق
قابلية تتبع المواد: حزمة من 3 وثائق (MTR + CoC + PMI)
أكثر أخطاء المشتريات شيوعًا، والذي لا يرتكبه المشتري الصناعي المتمرس مرتين، هو اعتبار شهادة واحدة إثباتًا لاستيفاء المواد جميع متطلبات المواصفات. وتكمن الفجوة بين شهادة المطابقة التي تستطيع شركة تجارة طباعتها على ترويسة خاصة بها وبين قابلية التتبع الفعلية على مستوى الصهرة في الموضع الذي يحدث فيه احتيال استبدال المواد. وتخبرك شهادة CoC من مورد غير معتمد بالدرجة التي يدّعي أنه سلّمها؛ بينما تخبرك شهادة MTR الحاملة لرقم الصهر بالدرجة التي أنتجها المصنع؛ أما الوصلة الفعلية نفسها، بعد تقييمها بواسطة PMI، فهي التي تحدد ممَّ صُنعت فعليًا.
تُعد حزمة المستندات المكوّنة من 3 مستندات المعيار الصناعي في مجالات الغاز الحامضي والمنشآت البحرية وأنظمة الضغط الحرجة. وما يجعل التوثيق ثلاثي الطبقات مقاومًا لغش المواد هو أن كل مستند يقع على عاتق جهة اعتماد مختلفة، مما يلغي احتمال أن ترتكب جهة واحدة احتيالًا عبر المستويات الثلاثة جميعها.
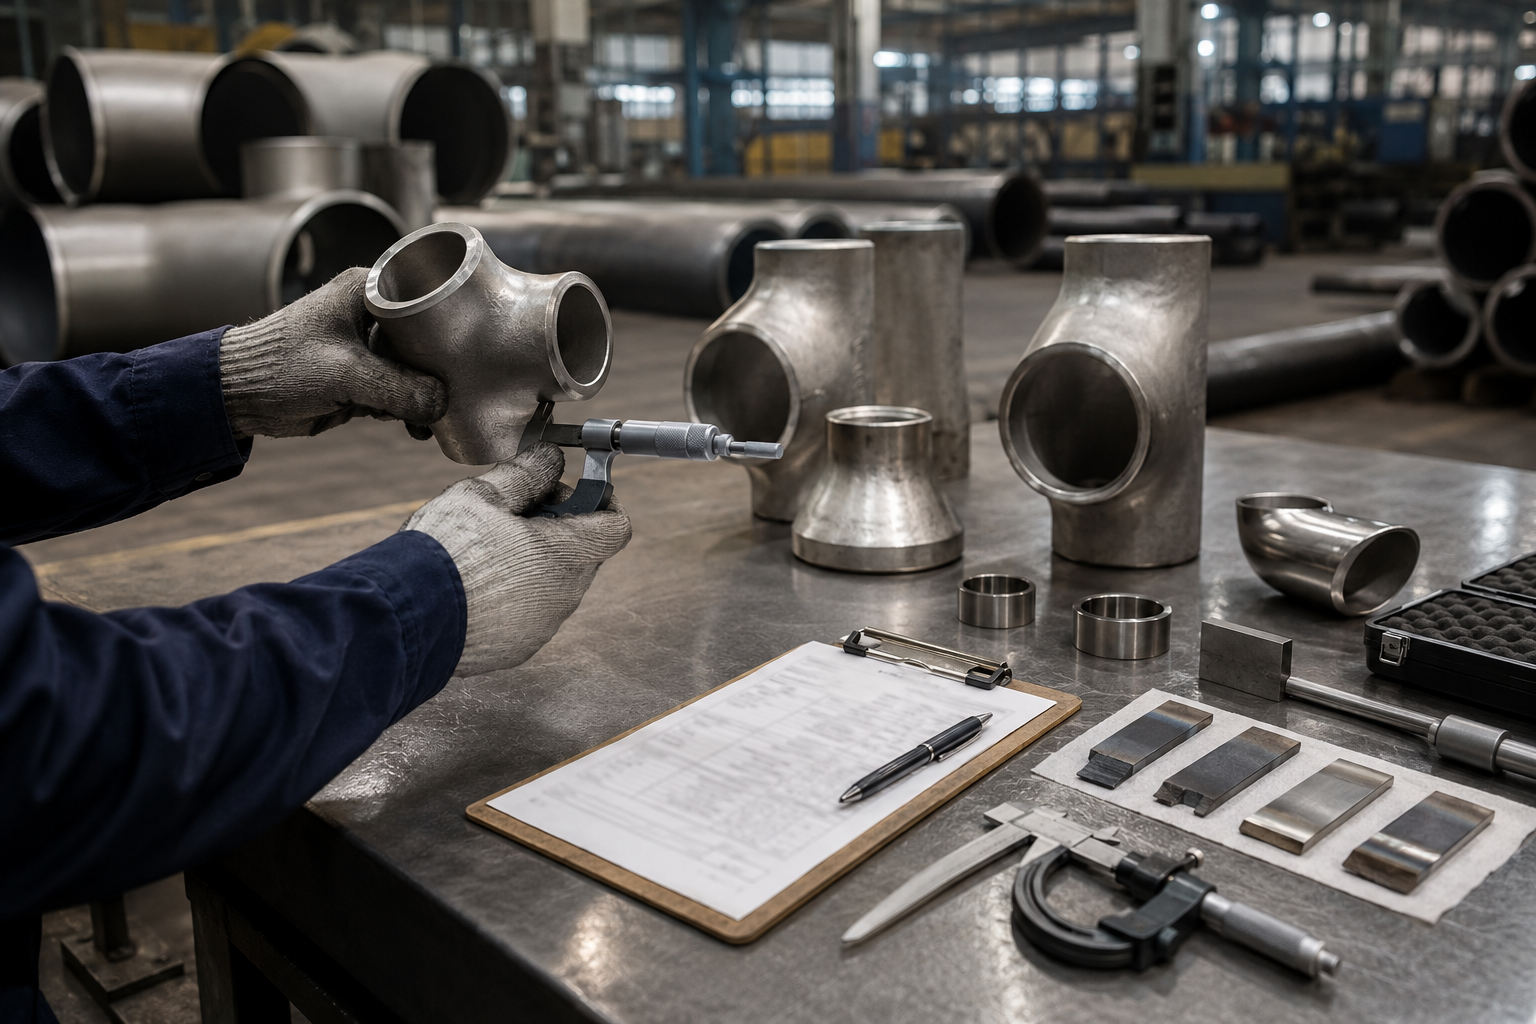
تقرير اختبار المواد (MTR)
EN 10204 Type 3.1فحص الورشة/المصنع — قسم مراقبة الجودة في Synbase بصفتها المُصنّع
التركيب الكيميائي، والخواص الميكانيكية (UTS، إجهاد الخضوع، الاستطالة)، ورقم الصهر، وسجل المعالجة الحرارية، والتحقق البُعدي
متطلب قياسي لجميع الطلبات الصناعية. والحد الأدنى من الوثائق لمعظم مواصفات EPC.
شهادة المطابقة (CoC)
EN 10204 Type 3.2مفتش مستقل من طرف ثالث معتمد من المشتري أو الجهة التابعة له (مثل SGS وBureau Veritas وTÜV)
المحتوى نفسه لشهادة MTR من النوع 3.1، إضافةً إلى إفادة شاهد موقعة من الجهة الخارجية المعتمدة التي راقبت الاختبارات فعليًا
خدمة الغاز الحامضي (H₂S وفق NACE MR0175/ISO 15156)، وأنابيب المنصات البحرية، وأنابيب المنشآت النووية، ومواصفات مشغلي بحر الشمال وخليج المكسيك
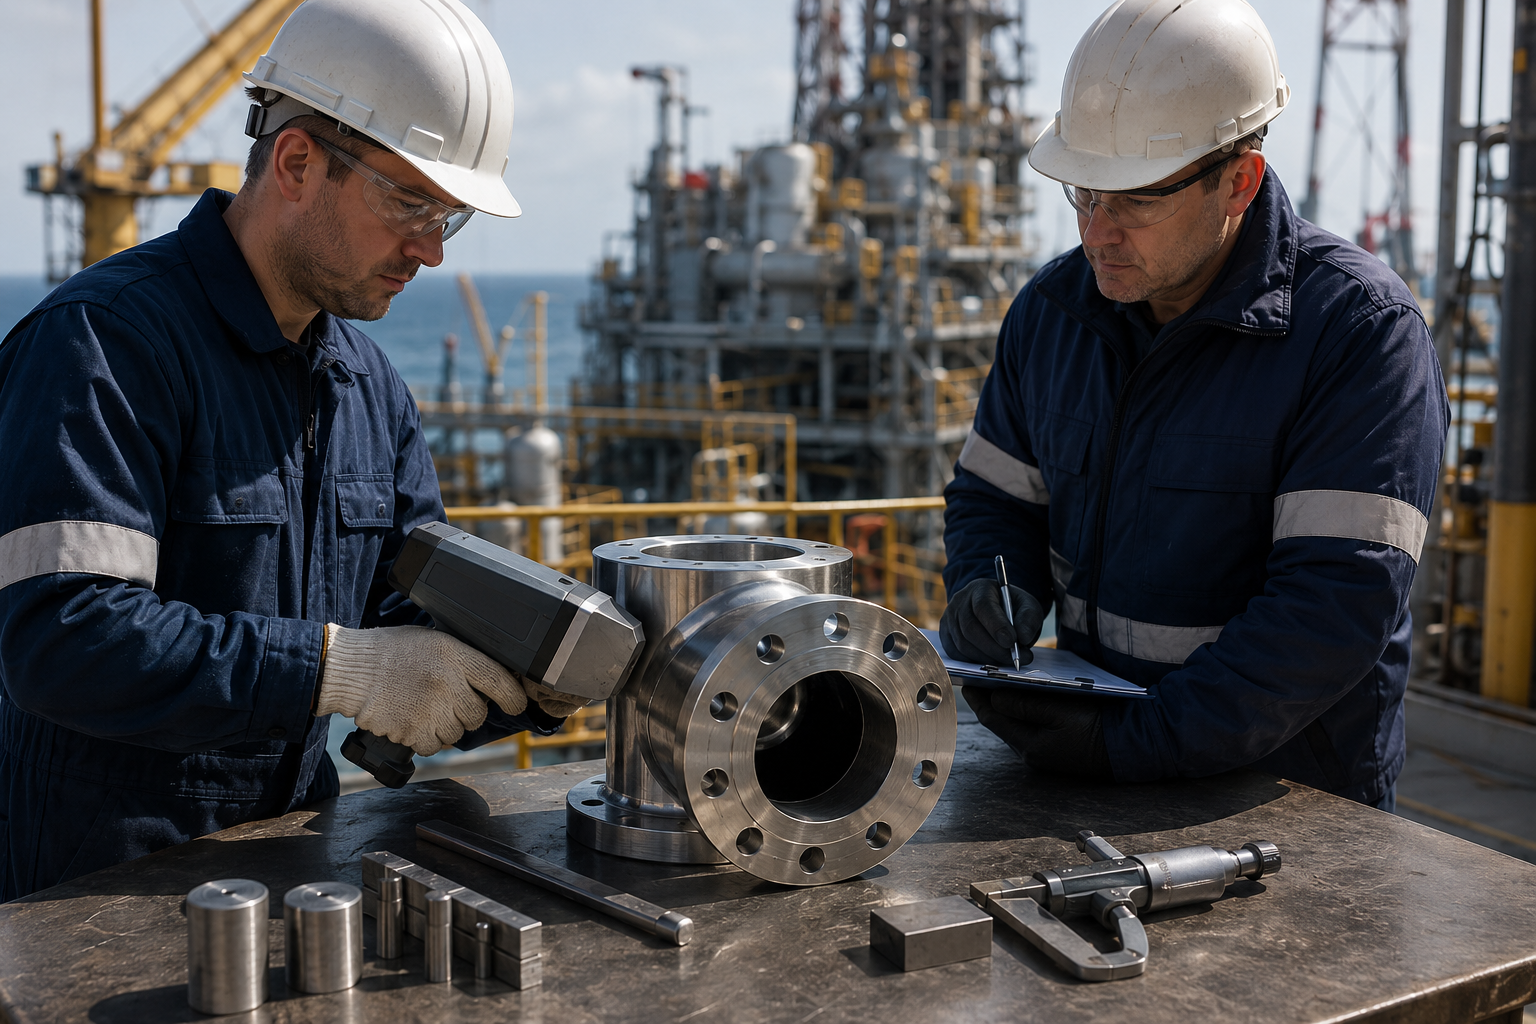
التعرّف الإيجابي على المواد (PMI)
المعيار ASTM E1476 / ANSI/ASQ M1اختبار بجهاز XRF أو OES في الموقع عند رصيف الاستلام أو ورشة التصنيع
التركيب العنصري المقاس فعليًا لنِسَب Cr% وNi% وMo% وMn% وSi% في الوصلة الفعلية، ومطابقته مع حدود مواصفة الدرجة
الطلبيات المعرضة لخطر الاستبدال، وإعادة اعتماد مخزون المستودع، والتحقق من التركيب قبل اللحام في الأنظمة الحرجة
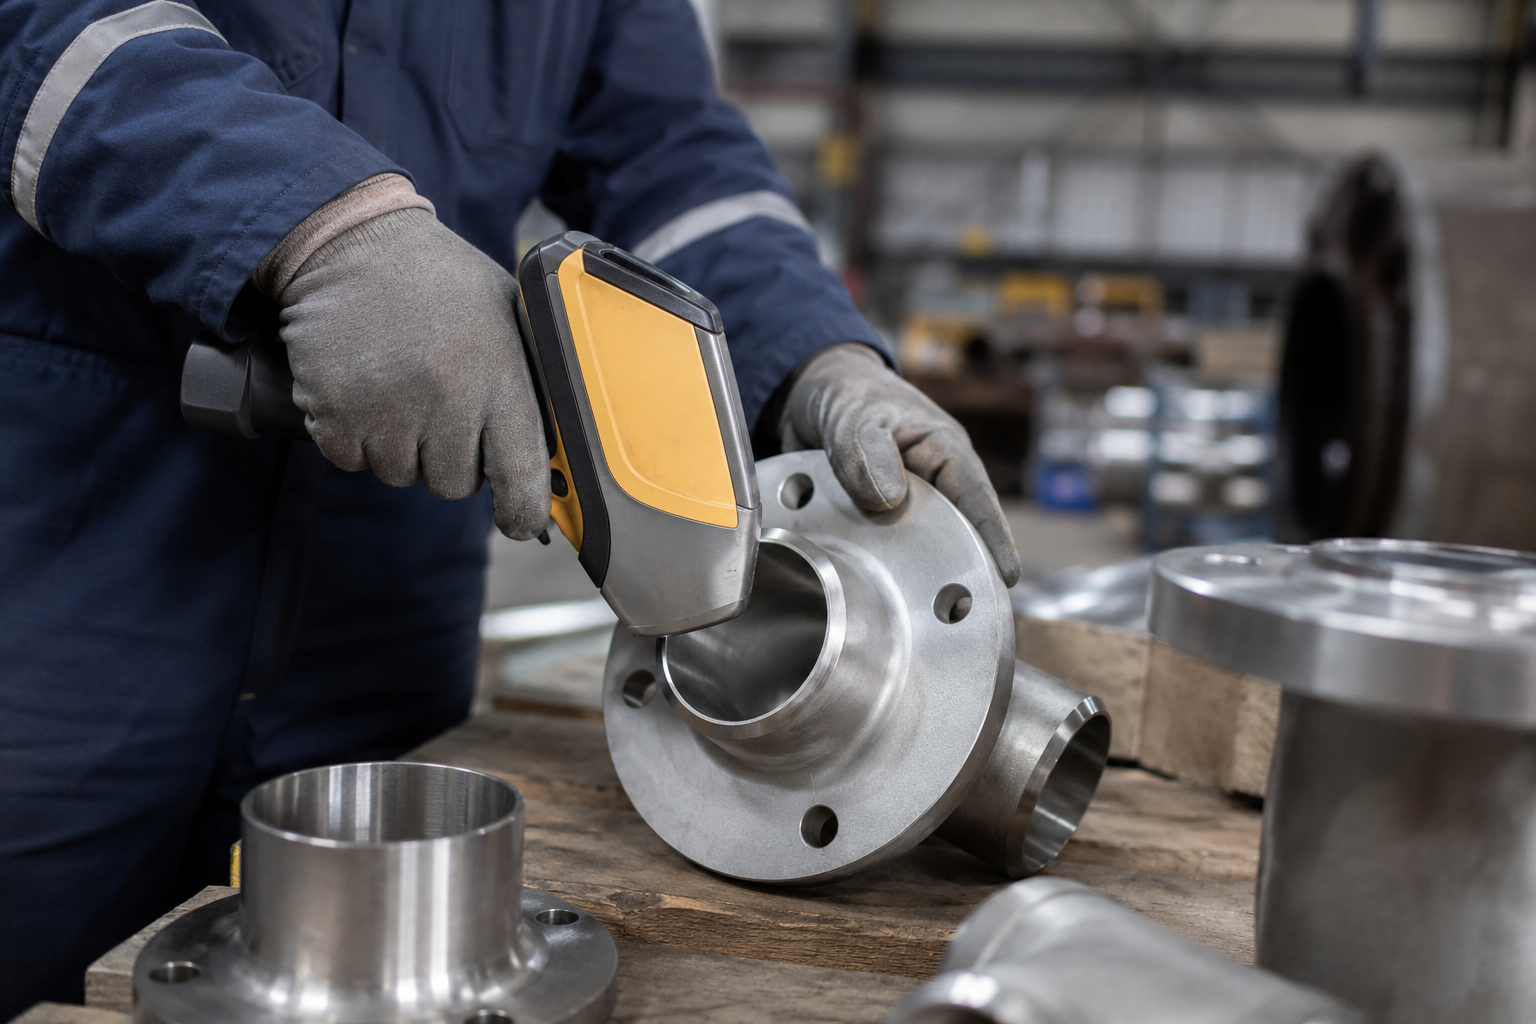
خريطة اللحام + سجلات WPS
ASME IX / EN ISO 15614-1تأهيل WPS لدى Synbase ومختبر طرف ثالث
مواصفة إجراء اللحام (WPS)، وسجل تأهيل الإجراء (PQR)، واعتماد اللحّام، وسجلات الفحوص غير الإتلافية (RT/UT/PT)، ووثائق PWHT
الوصلات المصنّعة، وتجميعات أوعية الضغط، وأنظمة الضغط العالي من الفئة Class 2500، والأنظمة التي تتطلب ختم كود ASME
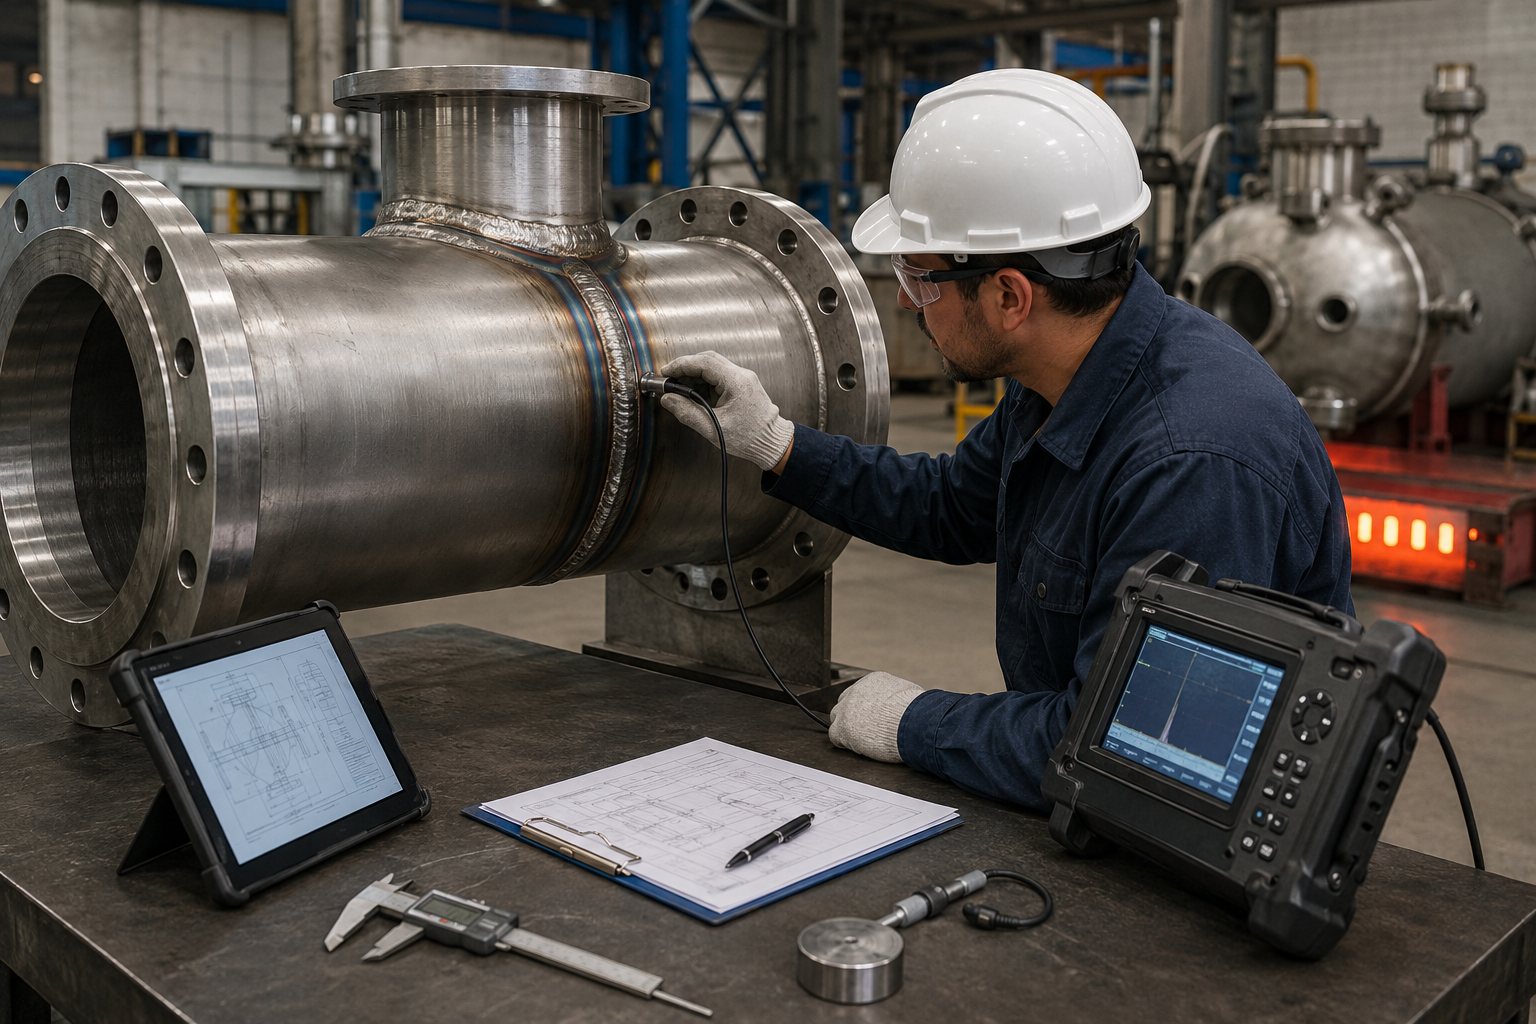
يفيد تحليل PMI بوصفه الفحص النهائي لحزمة المستندات المكوّنة من 3 مستندات، لأن تحليل الوصلات الفعلية (بين يديك) وحده يمنحك التحليل الكيميائي الدقيق، بدلاً من مجرد مراجعة شهادة اختبار المصنع MTR للدفعة التي أُرسلت إليك على ما يُفترض. يستغرق تحليل مطيافية XRF عند رصيف الاستلام لديك نحو 30 ثانية، وسيكشف أي مادة اجتازت الفحوص السابقة في سلسلة الوثائق. نوصي بإجراء الفحص على 100% من الدوبلكس/الدوبلكس الفائق، وعلى أي طلبات من الفولاذ الأوستنيتي يتم توريدها من مورد جديد أو غير معتمد.
وثائق الطلبية
نورد شهادات اختبار المصنع MTRs وفق EN 10204 3.1 لجميع الطلبات القياسية. وتتوفر شهادات المطابقة CoCs المتحقق منها من طرف ثالث وفق EN 10204 3.2، مكتملة بفحص يجريه طرف ثالث معتمد (3) (مثل Bureau Veritas أو TUV أو SGS أو Intertek أو حسب تحديد العميل)، عند الطلب الخاص إذا تم الحصول على التأكيد وقت تأكيد الطلب. يرجى تزويدنا بالاسم الكامل لجهة الفحص المفضلة لديكم عند تقديم طلبكم.
اطلب نموذج شهادة اختبار المصنع MTR
هل ترغب في الاطلاع على مثال لتقرير اختبار المواد EN 10204 3.1 قبل تقديم طلب عرض السعر؟ نزّل حزمة نموذج MTR.
الامتثال للمعايير
ASTM A403 وASME B16.9 وبروتوكول التحقق المتقاطع للمعيارين
الوصلة المطابقة أبعاديًا لـ ASME B16.9 ليست بالضرورة وصلةً تستوفي أيضًا متطلبات تجهيز النهايات وفق EN 10253-4 التي تتطلبها معظم مشروعات المنصات البحرية وبحر الشمال والمشروعات الأوروبية. ومن السهل على مسؤول المشتريات، عند طلب توريد وصلات أنابيب من الفولاذ المقاوم للصدأ دوليًا، أن يغفل أن الوصلة المصنّعة وفق مواصفات B16.9 لا تتوافق تلقائيًا مع EN 10253 الجزء 4 فيما يتعلق بتجهيز الحواف أو وسم المواد الإيجابي (PMM) أو اعتبارات التصميم الأخرى. ولأن ASME B16.9 وEN 10253 الجزء 4 (وتحديدًا B) طُوّرا بشكل مستقل بواسطة جهات مختلفة، فإنهما يتضمنان، في بعض التطبيقات المتداخلة، مواصفات متميزة يجب الالتزام بهما معًا.
سبب وقوع هذا الأمر بين ثغرات عملية المشتريات هو أن B16.9 يحدد مواصفاته، مثل المسافة من المركز إلى السطح وسُمك الجدار الأدنى، استنادًا إلى NPS وجدول السماكة والسُمك. أما EN 10253-4 فيحدد مواصفاته استنادًا إلى DN والسلسلة وزاوية الشطف المرتبطة بالسُمك. وقد يستوفي كوع لحام تناكبي مقاس 6 بوصات وفق Sch 160 معايير السُمك في B16.9، بينما تكون زاوية الشطف فيه منحرفة عن معايير EN 10253 القسم 6.3 المحددة؛ وتتطلب مواصفات كثير من المشروعات الدولية، من الشركات الكبرى مثل BP وShell وTotal وEquinor، المطابقة لكلا المعيارين في أمر الشراء نفسه.
مصفوفة المراجع
معايير المواد والأبعاد
| المعيار | النوع | يشمل | المتطلبات الرئيسية |
|---|---|---|---|
| ASTM A403 / A403M | المادة | وصلات أنابيب ملحومة تناكبيًا من الفولاذ المقاوم للصدأ الأوستنيتي المشغول، لتطبيقات الضغط | درجات WP (WP304 وWP316L وWP317L وWP321 وWP347)؛ الحد الأدنى لمقاومة الشد UTS هو 485 MPa (WP316L)؛ وإجهاد الخضوع الأدنى 170 MPa؛ وتلزم المعالجة بالتخمير المحلولي؛ وسُمك الجدار ≥87.5% من جدول السماكة الاسمية |
| ASTM A815 / A815M | المادة | وصلات أنابيب ملحومة تناكبيًا من الفولاذ المقاوم للصدأ الدوبلكس والدوبلكس الفائق المشغول | WP2205 (UNS S32205): UTS ≥620 MPa، وإجهاد الخضوع ≥450 MPa؛ WP2507 (UNS S32750): UTS ≥800 MPa، وإجهاد الخضوع ≥550 MPa؛ وتلزم اختبارات توازن الأطوار |
| ASTM A182 / A182M | المادة | فلنجات من الفولاذ السبائكي والمقاوم للصدأ مشغولة بالحدادة أو الدرفلة، ووصلات اللحام بالمقبس، والوصلات الملولبة | الدرجات F304 وF316L وF317L وF321 وF347 وF51 (2205) وF55 (2507)؛ وتشمل شكل المنتج المشغول بالحدادة (لحام بالمقبس، ملولب) — ولا تشمل اللحام التناكبي |
| ASTM A240 / A240M | المادة | صفائح وشرائح وألواح من الفولاذ المقاوم للصدأ الكرومي والكرومي-النيكلي لأوعية الضغط وأنظمة الأنابيب | تُستخدم مادةً أساسيةً للوصلات المصنّعة؛ وتشمل جميع الدرجات الأوستنيتية والدوبلكس |
| ASME B16.9 | الأبعاد | وصلات لحام تناكبي مشغولة في المصنع: أكواع، وتيات، ومخفضات، وأغطية | سُمك الجدار ≥87.5% من جدول سماكة الأنبوب الاسمية؛ وأبعاد المركز إلى السطح ومن النهاية إلى النهاية؛ ونهاية مشطوفة وفق ASME B16.25 |
| ASME B16.11 | الأبعاد | وصلات لحام بالمقبس ووصلات ملولبة مشغولة بالحدادة: أكواع، وتيات، ووصلات متصالبة، وقارنات | فئات الضغط 3000 و6000 و9000 lb؛ وأبعاد التجويف؛ وشكل اللولب وفق ASME B1.20.1 (NPT) |
| ASME B16.5 | الأبعاد | فلنجات الأنابيب والوصلات ذات الفلنجات، من NPS 1/2″ إلى NPS 24″ | فئات الضغط من 150 إلى 2500؛ وأبعاد التجويف ودائرة المسامير والسطح المرتفع؛ ومجموعات المواد |
| EN 10253-4 | الأبعاد + المادة | وصلات الأنابيب الأوروبية الملحومة تناكبيًا: فولاذ أوستنيتي مقاوم للصدأ، ودرجات قابلة للحام | السلسلة 1 (جدار أخف) والسلسلة 2 (جدار أثقل)؛ وتجهيز النهاية وفق القسم 6؛ ومتطلبات الوسم وفق القسم 9 |
| DIN 2605 / 2615 / 2617 | الأبعاد | معايير ألمانية للأكواع (2605) والتيات (2615) والمخفضات (2617) لأنظمة الأنابيب الصناعية | مواصفة أوروبية أقدم لا تزال مُشارًا إليها في مواصفات أنابيب EPC الألمانية ووسط أوروبا |
| JIS B2312 | الأبعاد | وصلات أنابيب يابانية ملحومة تناكبيًا من الفولاذ المقاوم للصدأ لأنابيب الضغط | تشمل الدرجات الأوستنيتية وفق تسمية JIS؛ وتنطبق على مشروعات EPC اليابانية في منطقة آسيا والمحيط الهادئ |
قد يؤدي طلب المواد استنادًا فقط إلى “ASME B16.9″، إذا كانت مواصفة المشروع تتطلب EN 10253 للامتثال، إلى ثغرات عند الشراء للاستخدام الدولي. تحقّق من المعيار المطلوب في مواصفة مشروعك قبل إنشاء أمر شراء. وفي الحالات التي تُطلب فيها حزم وثائق بمعايير مزدوجة (أو ثلاثية) (مثل ASME + EN + JIS)، حدّد هذه المتطلبات أثناء عملية الاستفسار لتقليل التأخير الناتج عن إعادة إصدار الشهادات.
التحليل الهندسي للسبب الجذري
لماذا تفشل وصلات أنابيب الفولاذ المقاوم للصدأ: تحليل هندسي للسبب الجذري
نادراً ما يحدث أغلى فشل في أنظمة الأنابيب بسبب أخطاء التصنيع؛ بل يكون غالبًا نتيجة اختيار هندسي صحيح طُبّق على مواصفة هندسية خاطئة. وقد تتبّع السبب الرئيسي للفشل المبكر لوصلات أنابيب الفولاذ المقاوم للصدأ أثناء الخدمة إلى أخطاء الاختيار، إذ اختيرت درجة غير صحيحة من فولاذ السبائك المقاوم للصدأ. وتقدم مصفوفة اختيار السبائك القائمة على PREN في القسم 2 إرشادات لتجنب هذه المشكلة وما يليها من إصلاح وتوقف ومسؤولية.
يوضح الجدول أدناه أنماط الفشل الستة الشائعة لمنتجات وصلات أنابيب الفولاذ المقاوم للصدأ، مع تحديد السبب الجذري وإجراءات الوقاية الموصى بها ودرجات الفولاذ المقترحة. ويجب ملاحظة أن حالات الفشل قد تختلف: فقد ينشأ السبب من التركيب الكيميائي للفولاذ نفسه (مثل SCC في بيئات الكلوريد)، أو من العملية المستخدمة (مثل التحسس الناجم عن اللحام أو تلاحم اللولب)، أو قد يستند بالكامل إلى استبدال مواد احتيالي أو غير مناسب.
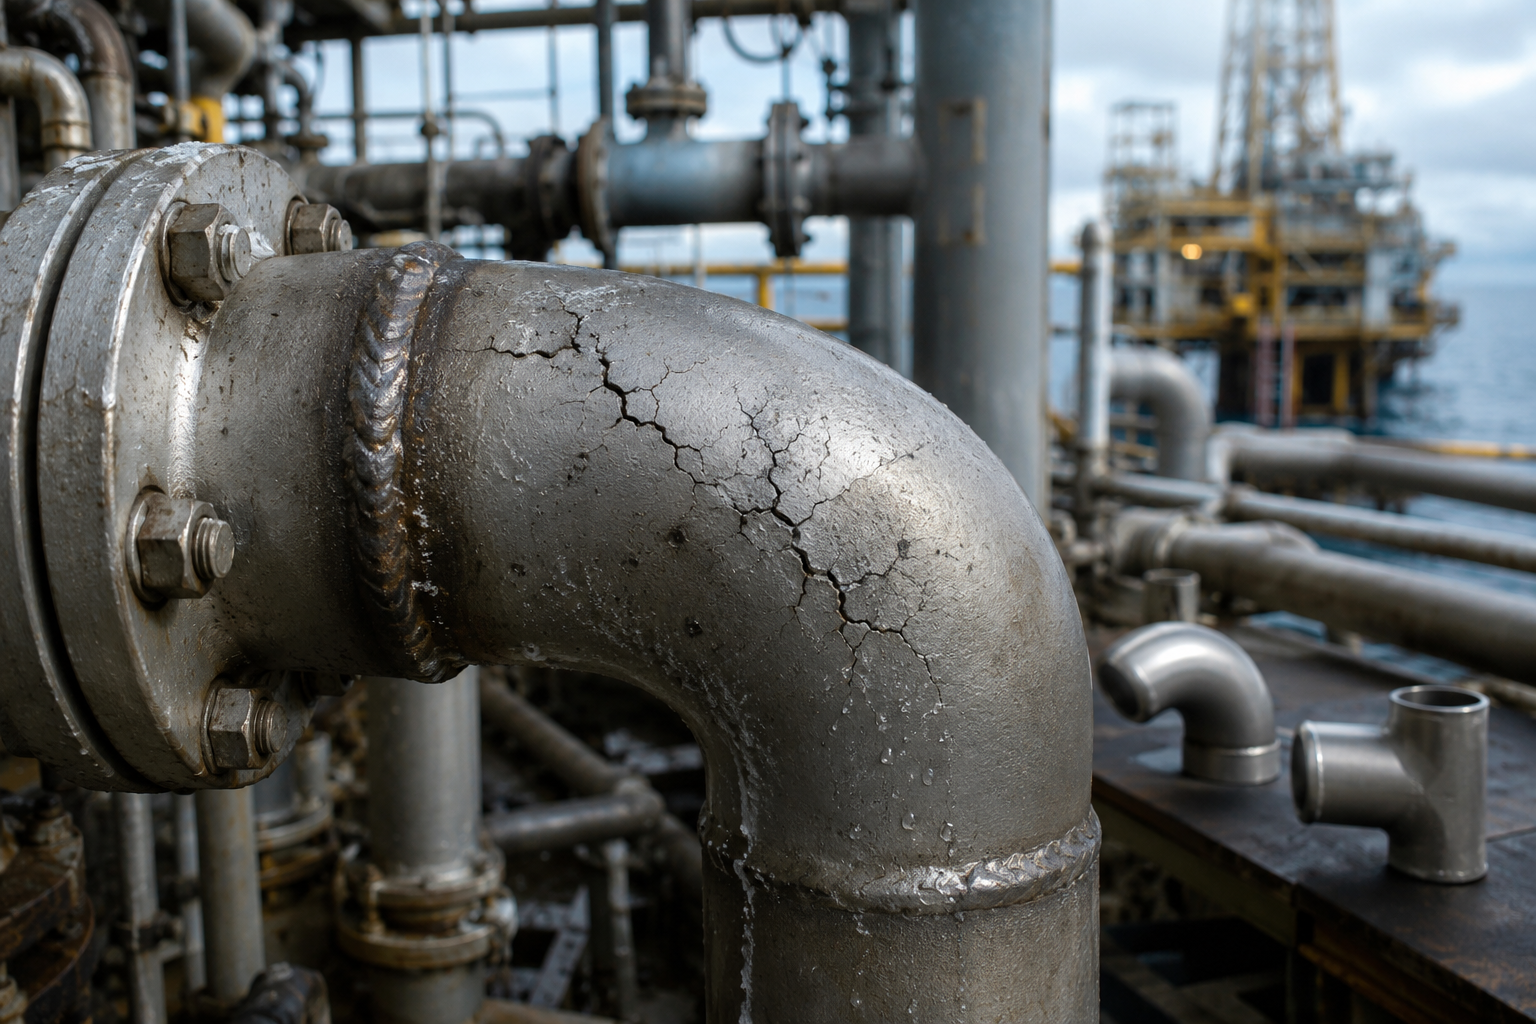
تشقق التآكل الإجهادي بالكلوريد (SCC)
اختيار درجة سبائكية خاطئة لمزيج تركيز Cl⁻ ودرجة الحرارة.
تركيز Cl⁻ >300 ppm مع إجهاد الشد ودرجة حرارة >50°C يتجاوز استقرار الغشاء السلبي للدرجات الأوستنيتية. ويبلغ حد SCC لدرجة 316L عند 60°C نحو 700–900 ppm من Cl⁻.
اختر الدوبلكس 2205 لبيئات الكلوريد المتوسطة، و2507 لمياه البحر. خفّض تركّزات الإجهاد عند أقدام اللحام. وحدد حالة التخمير المحلولي لتقليل الإجهاد المتبقي.
2205 (Cl⁻ حتى نحو 10,000 ppm)؛ 2507 (خدمة مياه البحر).
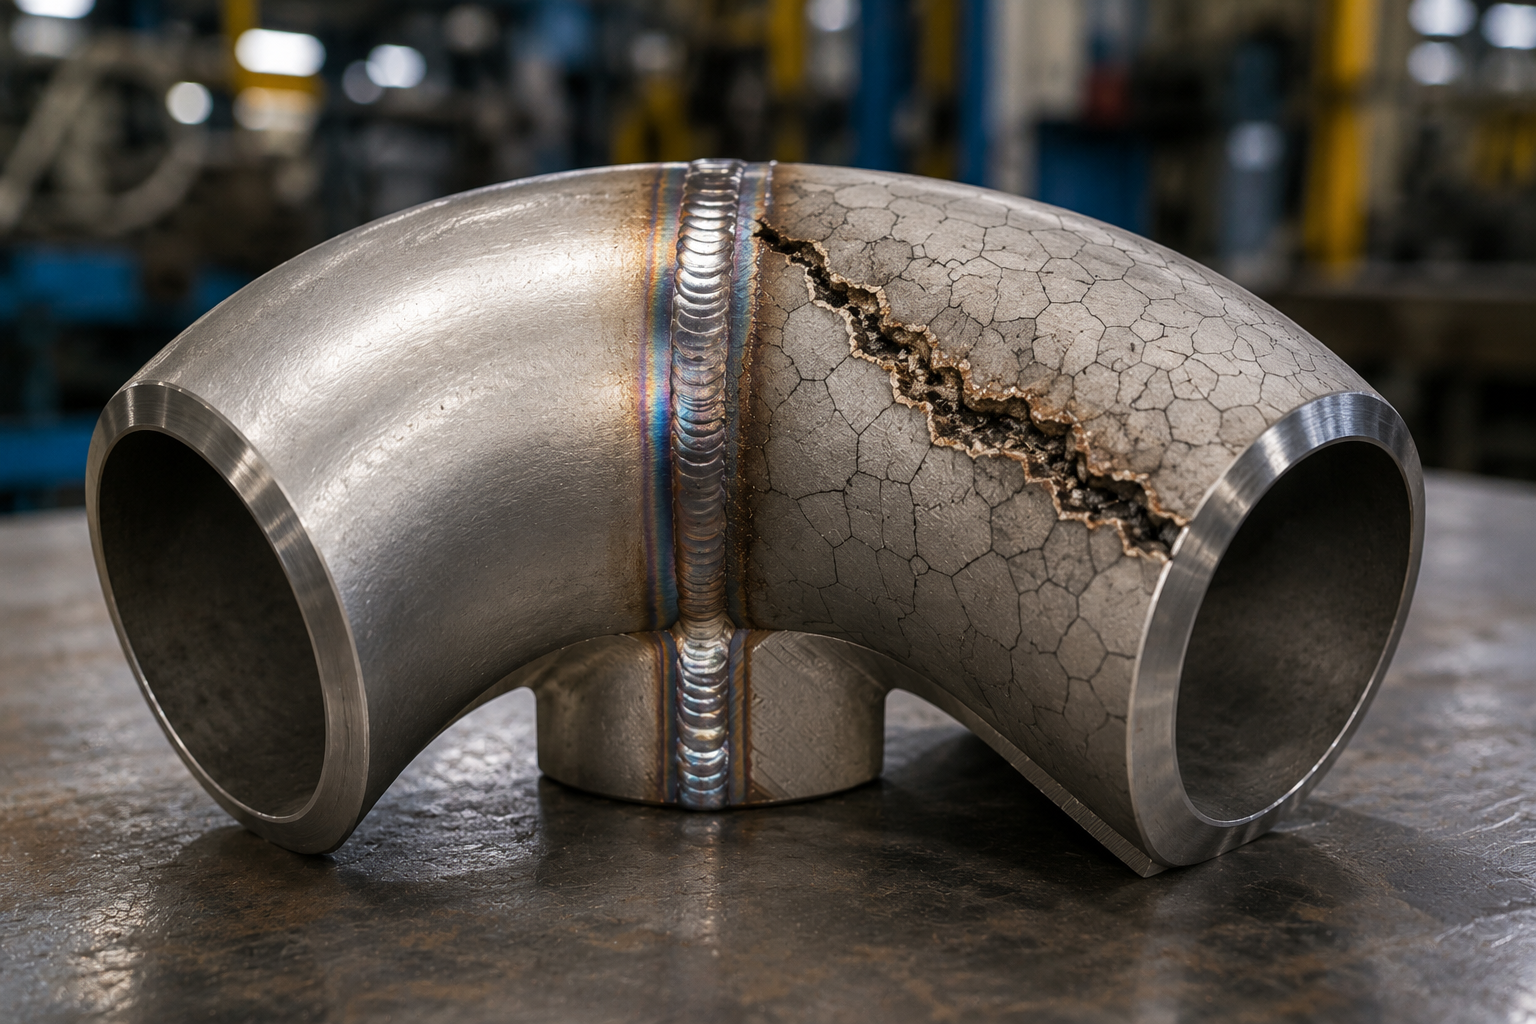
التآكل بين الحبيبات (ضرر التحسس)
يؤدي ضرر التحسس أثناء اللحام، عند كربون >0.03% مع إدخال حراري ضمن نطاق التحسس 425–870°C، إلى ترسيب كربيدات الكروم عند حدود الحبيبات.
تفقد منطقة استنزاف الكروم (<12% Cr) المجاورة للكربيدات خاصية السلبية. وأثناء الخدمة اللاحقة، يتقدم التآكل بين الحبيبات على طول الحدود المستنزفة.
حدد درجة L (316L و304L، C ≤0.03%) أو درجة مثبتة (321 مع Ti، و347 مع Nb) لأي تجميعة ملحومة. ويعيد التخمير المحلولي بعد اللحام خاصية السلبية إذا سمحت الهندسة بذلك.
316L (خدمة اللحام القياسية)؛ 321 أو 347 (خدمة اللحام عند درجات الحرارة العالية).
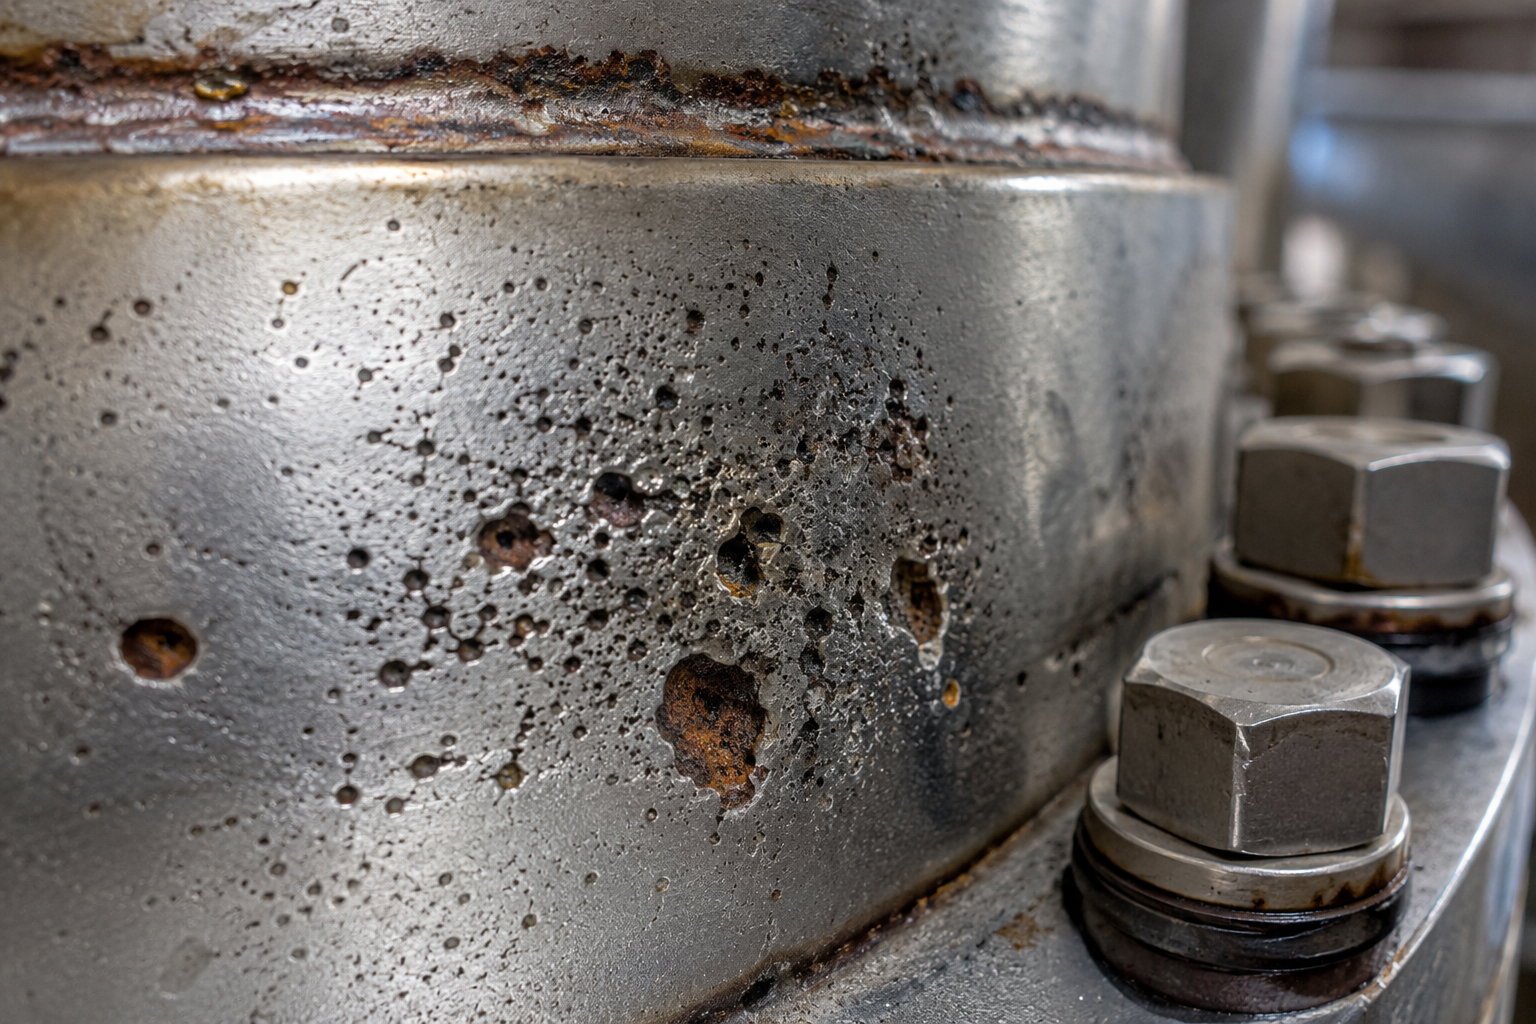
التآكل النُقَري
يتجاوز تركيز Cl⁻ في الخدمة حد PREN، مما يبدأ انهيار الغشاء السلبي في الشقوق الضيقة أو عند عيوب السطح.
تزيح أيونات الكلوريد الأكسجين عند سطح الغشاء السلبي، فتُنشئ حفرة أنودية تصبح ذاتية الاستمرار بمجرد بدء تشكلها. وغالبًا ما يبدأ التآكل النُقَري تحت الحشيات أو عند أقدام اللحام أو في مواضع الضرر الميكانيكي.
طابق PREN مع تركيز كلوريد الخدمة باستخدام مصفوفة اختيار السبائك. تجنب الدرجات الأوستنيتية في مياه البحر الراكدة. استخدم التلميع الكهربائي أو معالجة التخميل لتقليل خشونة السطح.
وفق مصفوفة PREN: 316L (<1,000 ppm Cl⁻)؛ 2205 (<10,000 ppm)؛ 2507 (مياه البحر).
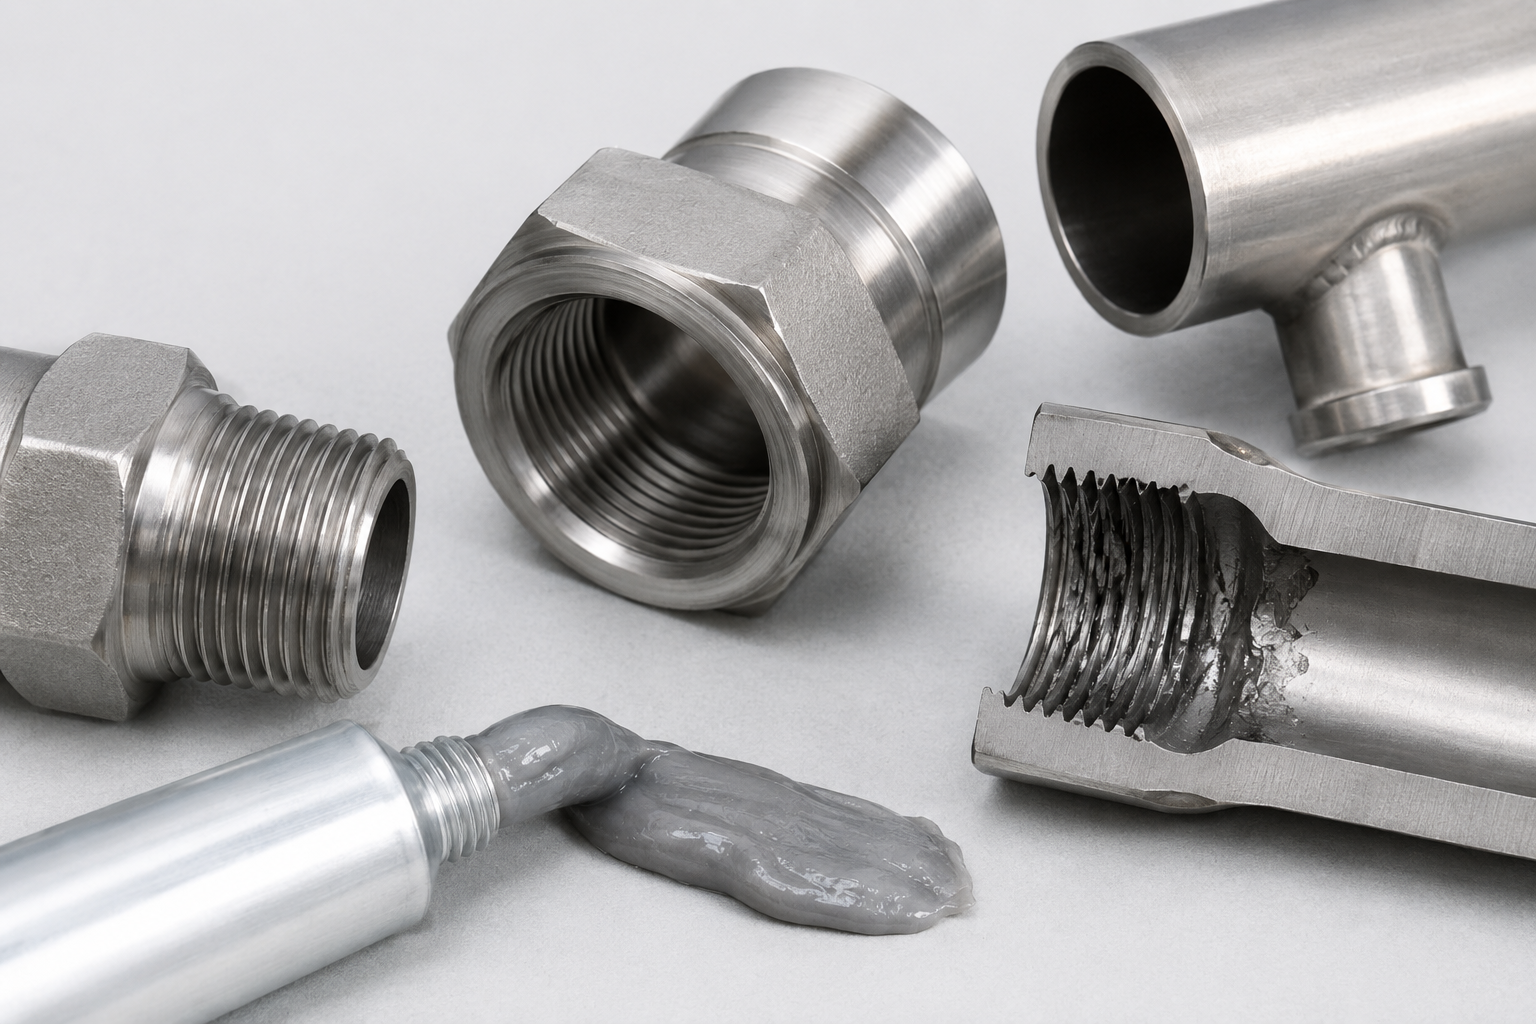
تلاحم الفولاذ المقاوم للصدأ بالفولاذ المقاوم للصدأ (الوصلات الملولبة)
يؤدي تلاحم الفولاذ المقاوم للصدأ بالفولاذ المقاوم للصدأ إلى انحشار الوصلات الملولبة أثناء التجميع تحت ضغط تلامس مرتفع.
يتميز الفولاذ المقاوم للصدأ الأوستنيتي بتزييت سطحي منخفض ومعامل التصاق مرتفع تحت حمل تلامس اللولب. ويبدأ اللحام البارد عند النتوءات السطحية، ثم يتطور إلى تلاحم يمنع الفك ويتطلب إزالة الوصلة بالقطع.
ضع مركبًا مانعًا للتلاحم قائمًا على النيكل (Molykote 1000 أو ما يعادله) على لوالب NPT قبل إحكام الربط. وبالنسبة إلى خطوط الضغط الدائمة، تزيل وصلات اللحام بالمقبس خطر اللولبة بالكامل وتحقق تصنيف ضغط أعلى.
جميع الدرجات الأوستنيتية معرضة لذلك. ويلزم استخدام مانع التلاحم في الوصلات الملولبة NPT/BSPT. ويُعد اللحام بالمقبس الحل الهندسي للتركيبات الدائمة فوق Class 3000.
احتيال استبدال المواد
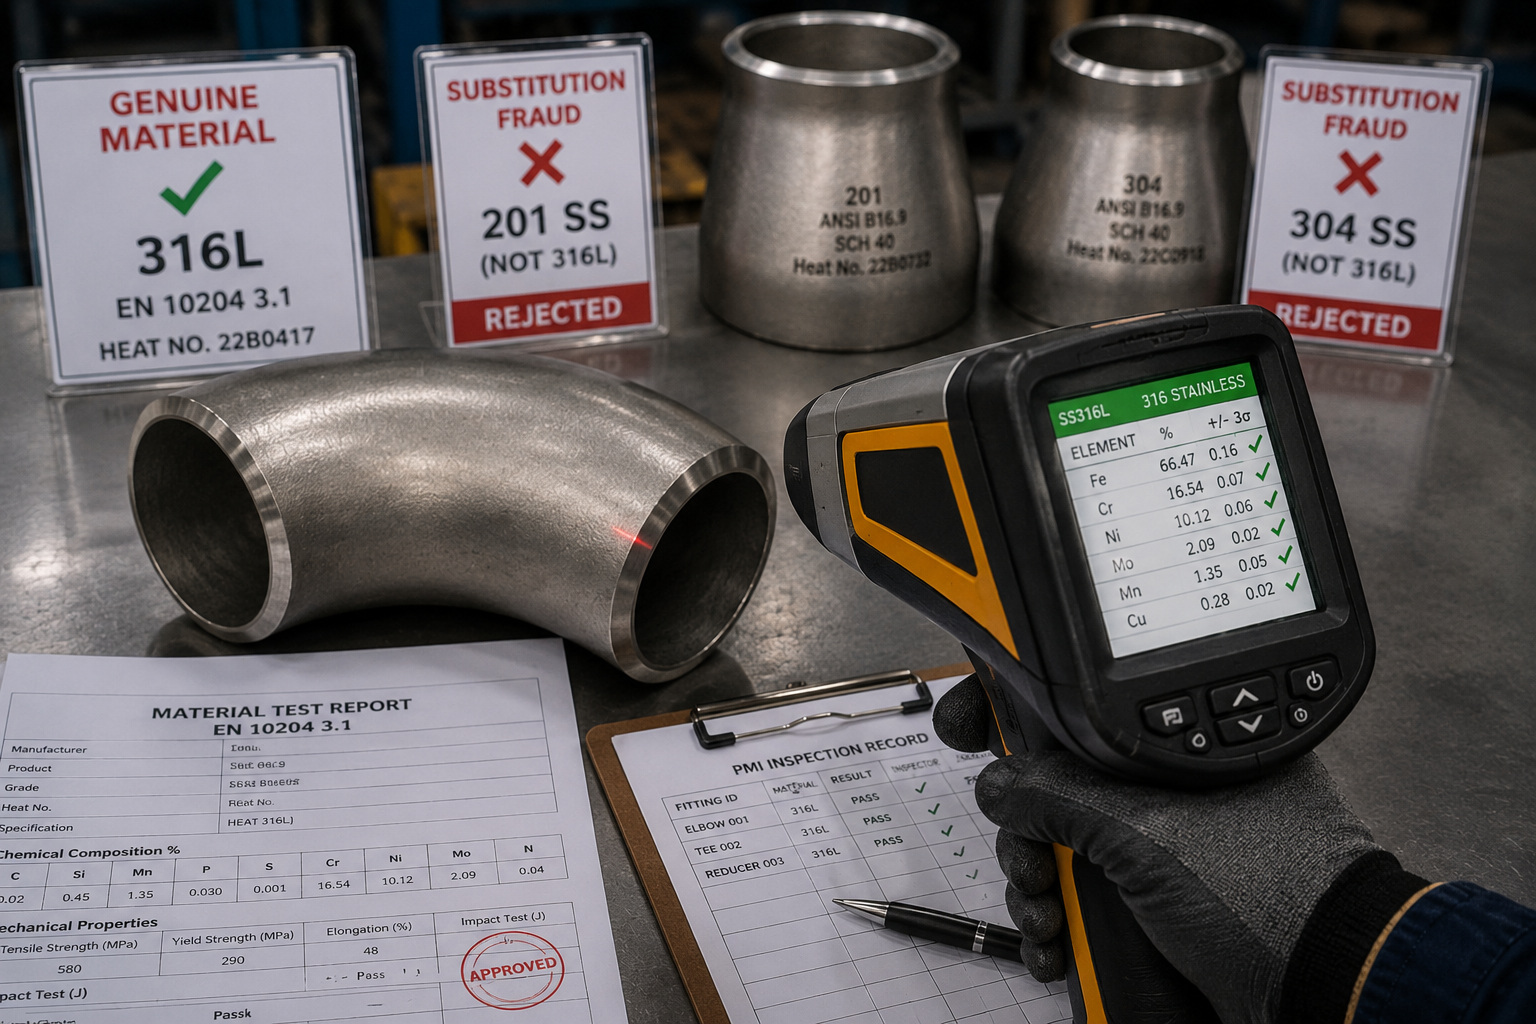
احتيال استبدال المواد من مورّدين في السوق الرمادية: توريد 201 SS أو 304 SS واعتماده على أنه 316L؛ أو توريد 304 على أنه 316L للاستفادة من فروق أسعار النيكل.
يحتوي 201 SS على المنغنيز بدلًا من النيكل، ولذلك فهو أقل مقاومة للتآكل بكثير من 304. ويفتقر 304 إلى الموليبدينوم الذي يمنح 316L ميزة مقاومة الكلوريد (فرق PREN: نحو 24 لـ316L مقابل نحو 19 لـ304). وتبدو شهادات المصنع المزورة مطابقة لوثائق EN 10204 الأصلية، ولا يمكن تمييزها بالفحص البصري.
اطلب شهادة اختبار المواد (MTR) مع رقم الصهرة + PMI (XRF) عند الاستلام. وحدد EN 10204 3.1 كحد أدنى. وللتطبيقات الحرجة، حدد EN 10204 3.2 مع مفتش طرف ثالث مُسمّى. يستغرق PMI 30 ثانية لكل وصلة ويكشف 100% من حالات الاستبدال العنصري.
أي درجة — تعتمد الوقاية على PMI وليست خاصة بدرجة معينة. وتحمل الدرجات الأعلى تكلفة (2205 و2507 و904L) خطر استبدال أعلى.
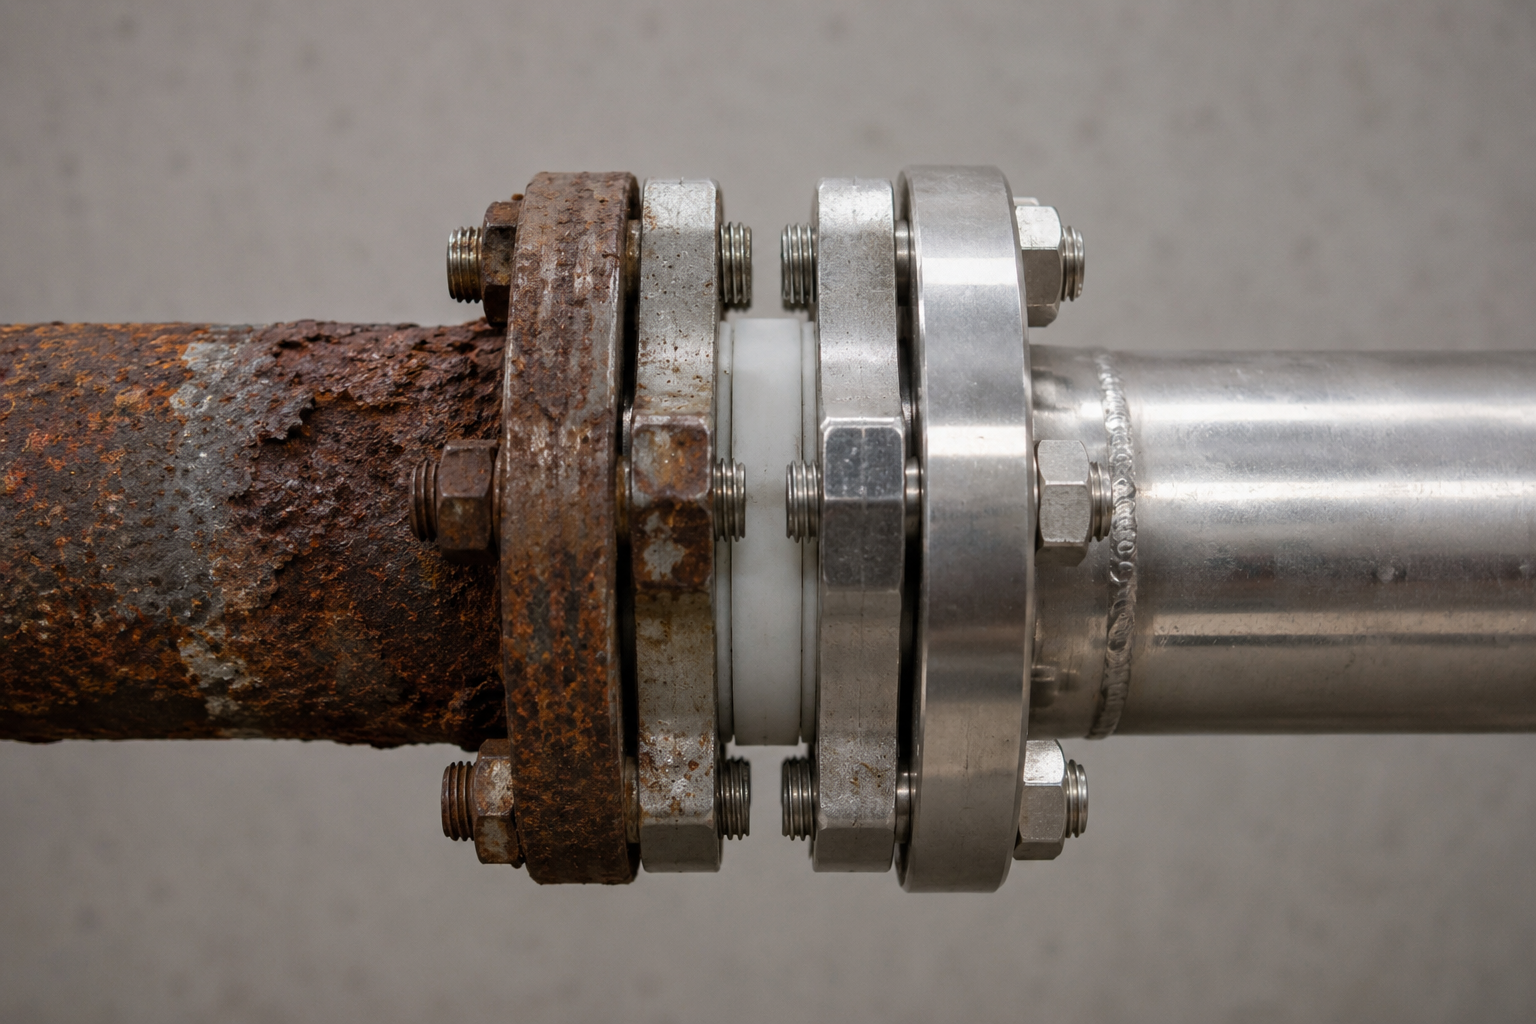
التآكل الجلفاني عند الواجهة بين الفولاذ المقاوم للصدأ والفولاذ الكربوني
يؤدي فرق الجهد بين الفولاذ المقاوم للصدأ (النبيل) والفولاذ الكربوني (النشط) إلى إنشاء خلية جلفانية في إلكتروليت موصل.
فشل غير بديهي: ليست وصلة الفولاذ المقاوم للصدأ هي التي تتآكل، بل أنبوب الفولاذ الكربوني أو الوصلة المجاورة لها تتآكل بمعدل متسارع. وفي نظام أنابيب يضم مكونات من الفولاذ المقاوم للصدأ والفولاذ الكربوني متصلة في مائع موصل، يعمل جزء الفولاذ الكربوني كأنود مضحٍ. إن تحديد وصلات من الفولاذ المقاوم للصدأ عند نقطة انتقال من دون عزل يحسّن مظهر النظام ظاهريًا، لكنه يسرّع فعليًا الفشل عند الواجهة.
ركّب فلنجات عزل كهربائي (وصلات عازلة) عند جميع نقاط الانتقال بين الفولاذ المقاوم للصدأ والفولاذ الكربوني. ولا تسمح بتلامس معدني مباشر بين الفولاذ المقاوم للصدأ والفولاذ الكربوني في خدمة الموائع من دون عزل.
فلنجات العزل مطلوبة بصرف النظر عن درجة الفولاذ المقاوم للصدأ المختارة.
الكلال الميكانيكي عند واجهة اللحام
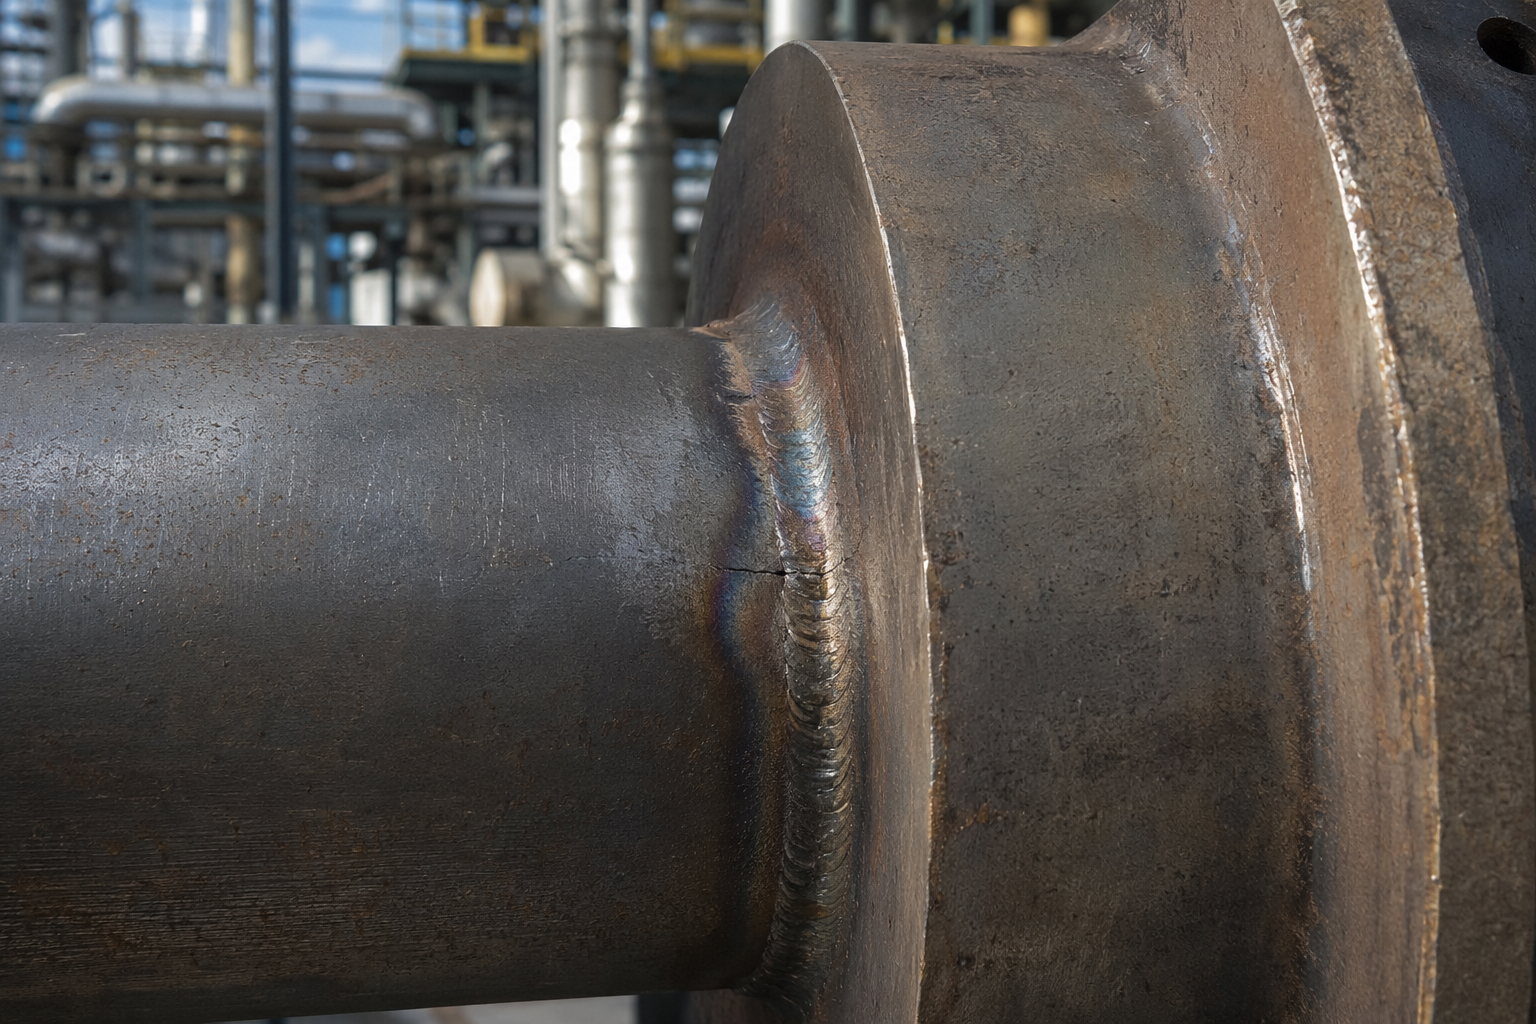
يؤدي عدم تماثل تجهيز اللحام أو عدم محاذاة التجويف إلى تركّز الإجهاد عند وصلة الوصلة بالأنبوب.
تسمح سماحيات ASME B16.9 بعدم تطابق التجويف عندما لا يتوافق جدول سماكة الوصلة مع جدول سماكة الأنبوب. ويبدأ الجريان المضطرب عند درجة التجويف + حمل الاهتزاز تشققات الكلال عند قدم اللحام.
تحقق من تطابق جدول سُمك جدار الوصلة مع جدول سُمك جدار الأنبوب لتقليل درجة التجويف. وحدد تجهيز النهاية وفق ASME B16.25. وللخدمة المعرضة للاهتزاز، حدد أكواعًا طويلة نصف القطر (R = 1.5D) بدلًا من الأكواع قصيرة نصف القطر.
لا يعتمد على الدرجة. إنها مسألة جودة إنتاج: حدد سماحية جدار ASME B16.9 وتجهيز النهاية لتقليل عدم التطابق.
التآكل الشِقّي تحت الحشيات
تسرّع المنطقة المستنزفة من الأكسجين تحت الأسطح ذات الحشيات انهيار الغشاء السلبي الموضعي.
في الشق بين سطح الفلنجة والحشية، يُستهلك الأكسجين ولا يمكن تعويضه. وتبدأ البيئة المحلية منخفضة الأكسجين وعالية الكلوريد التآكل النُقَري تحت حد PREN للمادة الأساسية.
استخدم حشيات مغلفة بـPTFE أو حشيات حلزونية. وتأكد من استواء السطح المرتفع وفق متطلبات ASME B16.5. وللوسائط شديدة العدوانية، ارفع درجة PREN واحدة عند الوصلات ذات الفلنجات (حدد 2205 حيث يكون الخط من 316L). وتتطلب مقاومة التآكل الشِقّي PREN ≥40 في خدمة الكلوريد، وهو ما لا تحققه دائمًا الدرجات الأوستنيتية القياسية.
316L كحد أدنى لمعظم تطبيقات الشقوق؛ و2205 لخدمة Cl⁻ المرتفعة؛ و2507 لمياه البحر العدوانية عند الوصلات ذات الفلنجات.
هندسة التطبيقات
اطلب استشارة هندسة التطبيقاتدليل المشتريات: الحد الأدنى لكمية الطلب، ومدد التوريد، والوثائق، وشروط الشحن
ينطوي التوريد الصناعي لوصلات أنابيب الفولاذ المقاوم للصدأ على تحديات تتجاوز سعر الوحدة. ويؤدي تقلب أسعار النيكل إلى عدم يقين في ميزانيات مشتريات المشروعات، ولا سيما في مشروعات EPC الكبيرة ذات الاحتياجات الكبيرة من وصلات أنابيب الدوبلكس 316L أو 2205 من مُصنِّع موثوق لوصلات أنابيب الفولاذ المقاوم للصدأ 316L. وبصفتها مُصنِّع فلنجات من الفولاذ المقاوم للصدأ ومنتج وصلات أنابيب بإنتاج مباشر من المصنع، تستطيع Synbase، وفق واقع الصناعة، تقديم التزام سعري على مستوى المشروع لا يستطيع الموزعون في الولايات المتحدة العاملون وفق التسعير الفوري تقديمه. وتتمثل الصعوبة الأساسية هنا في أن الموزعين المقيمين في الولايات المتحدة يقدمون أسعارًا فورية، ولا يستطيعون عادةً تقديم التزامات سعرية على مستوى المشروع، إذ تركز ممارسات مخزونهم على الأحجام التجارية الأصغر بدلًا من احتياجات المشتريات طويلة الأجل للمؤسسات الصناعية ومؤسسات EPC.
تنتج Synbase مكونات أنظمة الأنابيب لأكثر من 100 دولة، وتبلغ قيمة صادراتها العالمية 3 billion RMB سنويًا. ويتيح لنا ذلك مناقشة السعر لكل مشروع للطلبيات التي تكون فيها مدد التوريد محددة، والمواصفات مؤكدة، وتوفر فيها المشروع قيمة طلبية كافية. ويوضح جدول المشتريات أدناه سياساتنا التجارية القياسية، رغم إمكانية التفاوض على تسعير المشروع استنادًا إلى قائمة مواد أنابيب المشروع كاملة.
شروط الطلبيات القياسية وطلبيات المشروعات
| المعيار | طلبيات الكتالوج القياسية | الطلبيات المخصصة / طلبيات المشروعات |
|---|---|---|
| الحد الأدنى لكمية الطلب (MOQ) | 50 kg للدرجات الشائعة (304 و316L) بالمقاسات القياسية | قابل للتفاوض؛ تُسعّر الوصلات ذات القطر الخارجي الكبير (NPS ≥12″) لكل قطعة دون حد أدنى للوزن |
| مدة التوريد — درجات المخزون | 3–7 أيام عمل (NPS 1/2″–4″، و304/316L، وجدول سماكة قياسي) | غير منطبق (الطلبيات المخصصة أدناه) |
| مدة التوريد — مخصص / خاص | غير منطبق | 4–8 أسابيع من تأكيد الطلبية؛ وتحديثات مرحلية عند اكتمال 50% و80% |
| نطاق المقاسات (اللحام التناكبي) | 1/2″–24″ NPS من المخزون | NPS 26″–48″ مصنّعة حسب الطلب؛ والمقاسات الأكبر كوصلات مصنّعة عند الاستفسار |
| الدرجات المتاحة | 304 و316L و317L و321 و347 (درجات أوستنيتية شائعة) | 2205 و2507 و904L وAlloy 20 وأي درجة أوستنيتية أو دوبلكس محددة في ASTM |
| الوثائق القياسية | MTR وفق EN 10204 3.1 (رقم الصهرة، والتركيب الكيميائي، والخواص الميكانيكية) | EN 10204 3.2 مع مفتش طرف ثالث مُسمّى عند الطلب؛ وخرائط اللحام؛ وتقارير الفحوص غير الإتلافية |
| خيارات الفحص | الفحص الأبعادي + معيار الاختبار الهيدروستاتيكي | PMI (XRF)، وRT/UT/PT وفق ASTM A403 القسم 8، واختبار تأثير شاربي، واختبار التآكل بين الحبيبات وفق ASTM A262 |
| شروط التجارة الدولية | FOB تيانجين أو FOB شنغهاي (قياسي) | CIF وCPT وDAP وDDP عند الطلب؛ وتُؤكد شروط التجارة الدولية الخاصة بالمشروع عند الطلب |
| خيارات الشحن | 20′ FCL أو تجميع LCL | 40′ HC FCL لطلبيات المشروعات الكبيرة؛ والشحن الجوي لقطع الغيار البديلة العاجلة |
| المكاتب الخارجية | مكتب ماليزيا (تأسس عام 2018) لتنسيق مشروعات EPC في جنوب شرق آسيا | مكتب تايلاند (تأسس عام 2022) لمشتريات تايلاند وجنوب شرق آسيا الإقليمية |
تحليل التكلفة الإجمالية للملكية TCO
تكلفة دورة الحياة: الفولاذ المقاوم للصدأ مقابل الفولاذ الكربوني في الخدمة المسببة للتآكل
| عامل التكلفة | الفولاذ الكربوني (المطلي) في خدمة Cl⁻/H₂S | الفولاذ المقاوم للصدأ 316L في الخدمة نفسها |
|---|---|---|
| عمر الخدمة المعتاد (الكلوريد / الغاز الحامضي) | 3–7 سنوات (فشل الطلاء + التآكل) | 15–25 سنة (استقرار الغشاء السلبي تحت حد Cl⁻) |
| أحداث الاستبدال خلال عمر الأصل البالغ 20 سنة | 3–5 دورات استبدال | 0–1 حدث استبدال |
| مدة التوقف المقدرة لكل استبدال (لكل خط) | 4–12 ساعة للخطوط التي يسهل الوصول إليها؛ و24–72 ساعة للخطوط المدمجة أو المعزولة | غير منطبق (الصيانة المخططة فقط) |
| نسبة تكلفة المادة + العمالة (أفق 20 سنة) | أقل مقدمًا؛ وأعلى تراكميًا عند احتساب عمالة الاستبدال ومدة التوقف | أعلى مقدمًا بمقدار 3–4×؛ وتكلفة تراكمية أقل على مدى أفق يتجاوز 15 سنة |
| حد الميزة الأساسية للتكلفة الإجمالية للملكية | يُفضّل الفولاذ الكربوني عندما يكون عمر العملية <5 سنوات أو تكون الخدمة غير مسببة للتآكل | يُفضّل الفولاذ المقاوم للصدأ عندما يكون عمر العملية >10 سنوات وتوجد خدمة مسببة للتآكل |
يستند تحليل التكلفة الإجمالية للملكية إلى معدل الاستبدال المعتاد في الصناعة لأنظمة أنابيب العمليات المسببة للتآكل. ويعتمد العمر الفعلي على كيمياء المائع ودرجة الحرارة والضغط. ولإجراء تحليلات خاصة بموقعك ولموائع عمليتك، تواصل مع Synbase Steel.
اطلب عرض سعر على مستوى المشروع مع حزمة MTR
اطلب عرض سعر على مستوى المشروع مع حزمة MTRأدوات الهندسة والمشتريات
أدوات وصلات أنابيب الفولاذ المقاوم للصدأ
ثلاث أدوات تدير سير عمل المشتريات من البداية إلى النهاية: اختيار درجة الفولاذ المقاوم للصدأ المناسبة لظروف خدمتك، وتأكيد الوثائق التي يتطلبها مشروعك، وتجميع طلب عرض سعر كامل.
محدد درجة السبائك
طابق درجة الفولاذ المقاوم للصدأ مع بيئة خدمتك باستخدام قيم حد PREN. أدخل تركيز الكلوريد ودرجة حرارة التشغيل وظروف الخدمة (الغاز الحامضي والحمض ودرجة الحرارة المرتفعة) للحصول على توصية أولية بالدرجة من 304L إلى دوبلكس 2507 الفائق.
قائمة التحقق من متطلبات الوثائق
حدد نوع مواصفة مشروعك لإنشاء حزمة الوثائق المطلوبة. وتشمل MTR وCoC وPMI وشهادات مصنع API وCE / PED واعتمادات جمعيات التصنيف (ABS / DNV / BV / LR) وتقارير اختبار الغاز الحامضي وفق NACE MR0175.
منشئ طلب عرض السعر RFQ
اجمع نوع الوصلة ودرجة المادة المختارة والأبعاد ونطاق الاعتماد في طلب عرض سعر منظم، ثم أرسله إلى Synbase لتأكيد التوافر ومدة التوريد.
ASME B16.9 • ISO 15156 • هندسة المواد لدى NIST
الأسئلة الشائعة: وصلات أنابيب الفولاذ المقاوم للصدأ
ما درجات الفولاذ المقاوم للصدأ المتاحة لوصلات الأنابيب؟
تقدم Synbase Steel وصلات أنابيب من السبائك الأوستنيتية 304 و304L و316 و316L و317L و321 و347 و904L، إضافةً إلى دوبلكس 2205 (UNS S32205) وسوبر دوبلكس 2507 (UNS S32750). تُحدَّد درجة السبيكة وفق تركيز الكلوريدات ودرجة الحرارة في تيار العملية. يعمل 316L (بمحتوى سبائكي منخفض) ودوبلكس 2205 (بمحتوى سبائكي متوسط) وسوبر دوبلكس 2507 (بمحتوى سبائكي مرتفع) بكفاءة وفق ما يوضحه مخطط اختيار السبائك القائم على PREN، من نحو 1000ppm إلى أكثر من 19,000ppm، في مياه البحر، بحيث يكون حدوث التنقر غير مرجح للغاية لأي من الدرجات المذكورة. راجع القسم 2 لاختيار المادة القائم على قيمة PREN استناداً إلى تحليل هذا المائع. والاستثناء الوحيد المذكور هو الخدمة الحامضية (H₂S وفق NACE MR0175)، حيث تُستخدم 316L بصلادة 22HRC، مع التأكيد في MTR.
ماذا يعني ASME B16.9 لوصلات اللحام التناكبي؟
الأساس البُعدي لأي وصلة مصنّعة في المصنع للحام التناكبي ضمن أنظمة الأنابيب المستخدمة في تطبيقات الضغط هو ASME B16.9. تحدد وثيقة المعيار هذه جميع المعلومات البُعدية المتعلقة بما يلي: الطول من مركز إلى مركز (ومن طرف إلى طرف للمخفضات والأغطية)؛ وبُعد مركز الوصلة إلى طرفها في وصلة التي؛ وأبعاد الأرجل للوصلات التي والمتفرعة؛ وأبعاد زوايا الأكواع؛ والحد الأدنى لسُمك الجدار (93.75% من جدول السماكة الاسمية وفق معيار أنظمة الأنابيب)؛ وسماحية القطر الخارجي للأنبوب الذي تُصنع منه الوصلة؛ وغير ذلك. كما تحدد المعايير الأبعاد وطريقة تحديد مواصفة المواد والاختبارات لوصلات اللحام التناكبي (ASTM A403 أو ASTM A815).
ما الفرق بين ASTM A403 وASTM A182 لوصلات الأنابيب من الفولاذ المقاوم للصدأ؟
يُستخدم ASTM A403 لوصلات الأنابيب المصنوعة من الفولاذ الأوستنيتي المقاوم للصدأ، والمشكَّلة من أنبوب خام أو قضبان أو صفائح، ويشمل عادةً الأكواع والتيات والأغطية والمخفضات. يغطي معيار المواد ASTM A182 الوصلات ذات الفلنجات والمشكَّلة بالطرق، وليس المشكلة من منتجات الأنابيب. يصف كلا المعيارين وصلة 316L، لكن استناداً إلى عمليتي تشكيل مختلفتين؛ ولذلك يُعد استخدام ASTM A403 WP316L للأجزاء الملحومة تناكبياً من نظام الأنابيب، واستخدام ASTM A182 F316L في نظامنا ذي الفلنجات، مناسباً.
كيف أتحقق من أن وصلات أنابيب الفولاذ المقاوم للصدأ لديّ هي 316L أصلية وليست من درجة بديلة؟
أقترح استخدام نظام وثائق من ثلاث مستويات؛ أولاً، تقرير اختبار المادة (MTR) وفق EN 10204 Type 3.1، الذي يوضح رقم دفعة الصهر مقابل تركيب المادة والتحليل الكيميائي وجميع الخصائص الميكانيكية للوصلة المعنية، كما اختبرتها الشركة المصنّعة نفسها. ثانياً، بالنسبة إلى الخدمات المعززة والحرجة للمهمة، يُنظر في تكليف مفتش مستقل من طرف ثالث بزيارة الموقع واعتماد وثيقة MTR هذه للحصول على وثيقة بمستوى EN 10204 3.2؛ فهذا يضيف قيمة لأنه يثبت التحقق من خصائص المادة وتركيبها الكيميائي من طرف ثالث. وأخيراً، الحلقة الأهم، والتي توفر وحدها تأكيداً إيجابياً للمادة، هي الفحص الفعلي للوصلات قبل التركيب باستخدام جهاز PMI (بطريقة XRF، وهي أداة لقياس التركيب الكيميائي على السطح)، وإظهار نتيجة متوسطة تقارب 16Cr/12Ni/2Mo، بما يؤكد أن المادة هي 316L. وإذا عُرضت وصلة 304 بدلاً من 316L، فستظهر تركيبة تقريبية قدرها 18Cr/8Ni/0Mo، وسيُكشف ذلك من خلال عملية PMI باستخدام جهاز XRF مقبول ومن دون مستندات أخرى، لأنها لن تطابق أبداً أي مستندات مواصفات (مثل MTR 3.1 أو 3.2)، ولذلك لن يجرؤ أي مورد على بيع هذا البديل مع أي من تلك الأنواع من الوثائق.
ما هي PREN ولماذا تهم في اختيار الفولاذ المقاوم للصدأ؟
PREN هو اختصار لرقم مكافئ مقاومة التنقر. ويُحدَّد وفق المعادلة PREN = %Cr + 3.3%Mo + 16%N، وهو مؤشر على مدى مقاومة درجة الفولاذ المقاوم للصدأ للتنقر المركز الناتج عن تركيزات الكلوريد الموضعية. كلما ارتفعت قيمة PREN زادت المقاومة. تتراوح قيمة PREN لدرجة الفولاذ المقاوم للصدأ 316L عادةً بين 23-25، وللدوبلكس 2205 نحو 35-37، ولسوبر دوبلكس 2507 بين 42-44. وتكتسب PREN أهمية لأن الفولاذ المقاوم للصدأ ليس مادة واحدة. فكثيراً ما يُقصد بالفولاذ المقاوم للصدأ جميع أنواع الفولاذ المقاومة للتآكل، لكن ذلك غير صحيح ببساطة. ففي بيئة تحتوي على أكثر من 100ppm من الكلوريدات، ستتعرض وصلة 304 للتنقر، بينما ستتعرض وصلة 316L للتنقر في مياه البحر. ويعني استخدام PREN بوصفها معيار اختيار السبيكة الأساسي أن أكثر أسباب فشل التآكل المبكر شيوعاً في تركيب أنظمة الأنابيب (أي اختيار مادة تصنيع خاطئة) لن يحدث.
ما الفرق بين وصلات الأنابيب من الفولاذ المقاوم للصدأ الملحومة بالمقبس والملحومة تناكبياً؟
وصلات اللحام بالمقبس (ASME B16.11، ASTM A182): مقبس غائر يُدخل فيه طرف الأنبوب ويُثبَّت بلحام زاوية خارجي. تتوفر فئات الضغط 3000 و6000 و9000. المعيار مخصص للمقاسات الصغيرة NPS 1/8-4. وصلات اللحام التناكبي (ASME B16.9، ASTM A403): لها أطراف مشطوفة مطابقة لطرف الأنبوب، يتشكل فيها أخدود للحام تناكبي كامل الاختراق. وهذا هو المفصل المفضل للأنظمة NPS 2 والأكبر في أنابيب الضغط، أو في التطبيقات الصناعية ذات الأقطار الكبيرة، أو حيث يكون إجراء الفحص غير الإتلافي الكامل (التصوير الشعاعي أو الفحص بالموجات فوق الصوتية للحام) إلزامياً. كما يزيل ذلك الشق المتشكل في أنظمة تجويف المقبس، والذي يؤدي عادةً إلى تآكل الشقوق مع الأوساط العدوانية. وبالنسبة إلى أنابيب الفولاذ المقاوم للصدأ ذات الأقطار الكبيرة في البيئات الأكالة، ينبغي تحديد هذه الطريقة لأي خط ضغط دائم NPS 2 أو أكبر.
ما الذي يتطلبه اعتماد EN 10204 3.2؟
يتطلب EN 10204 Type 3.2 (ويُسمى أيضاً «شهادة فحص 3.2») فحص نتائج الاختبارات والتوقيع عليها من جديد بواسطة مفتش مستقل معتمد من طرف ثالث، يعيّنه العميل أو جهة تنظيمية. وهذا يعني أن المفتش يجب أن يكون موجوداً فعلياً في موقع التصنيع ليرى إجراء اختبارات الشد والتحليل الكيميائي والأبعاد، لا أن يتلقى مجرد نسخة ورقية منها. ويُعد EN 10204 3.2 الحد الأدنى من الوثائق لخدمات الغاز الحامضي وفق NACE MR0175/ISO 15156 (H₂S)، وأنابيب العمليات في المنصات البحرية الرئيسية وفق معايير المشغل، والأنظمة النووية، ومعظم وصلات أنابيب المشاريع البحرية في UK N Sea وGoM. يرجى ذكر جهة الفحص المعتمدة التي ستشهد فحصكم عند تقديم أمر الشراء، مثل SGS أو Bureau Veritas أو TÜV أو Intertek أو المفتش الذي ترشحونه، حتى تتمكن Synbase من ترتيب ذلك ضمن جدول التصنيع لتسهيل فحصها.
ما الحد الأدنى لكمية الطلب لوصلات الأنابيب من الفولاذ المقاوم للصدأ من Synbase؟
الحد الأدنى القياسي للطلب هو 50Kg للدرجات الأوستنيتية المتوفرة عادةً 304 و316L، ولمقاسات الأنابيب الشائعة NPS 1/2-4. أما الوصلات ذات القطر الكبير (NPS 12 فأعلى) والدرجات الخاصة (سوبر دوبلكس 2507 و904L وAlloy 20) فتُسعَّر كل منها على حدة من دون حد أدنى قائم على الوزن؛ وفي بعض الحالات يمكن توفير 1 قطعة إذا تم الاتفاق مع Synbase على مواصفة محددة. ويمكن لـ Synbase تقييم الطلبات الكبيرة القائمة على المشاريع، والمرفقة بمواصفة كاملة لأنظمة الأنابيب، استناداً إلى قائمة مواد الأنابيب الكاملة؛ ويمكن تقديم ذلك على أساس تسعير «استحقاق» أو من دون حد أدنى لكل صنف من MOQs. أرسل ورقة فئة أنابيب مشروعك أو Material Take Off إلى Synbase، واحصل على عرض سعر تنافسي بالكامل.
هل تستطيع Synbase توريد وصلات من الفولاذ المقاوم للصدأ معتمدة لخدمة الغاز الحامضي (H₂S)؟
نعم. تتطلب خدمة الغاز الحامضي، أي الحالات التي يوجد فيها H₂S كما يحددها NACE MR0175/ISO 15156، ما يلي: (1) صلادة قصوى تبلغ 22 لمواد الدرجات الأوستنيتية (تتوافق 316L و304L عند معالجتهما حرارياً بصورة صحيحة وفق حالة الخدمة)؛ (2) فحصاً يشهده طرف ثالث وفق EN 10204 3.2؛ (3) اختبار متانة صدم شاربي إلى الحد الأدنى لدرجة حرارة التصميم المحددة؛ و(4) اختبار التآكل بين الحبيبات وفق ASTM A262 Practice E للتحقق من التحسس. كما تتوافق الدرجتان 2205 و2507 من الدوبلكس مع متطلبات الصلادة وفق NACE MR0175 بعد المعالجة الحرارية حسب المواصفة. احرص فقط على تحديد «خدمة NACE وفق NACE MR0175/ISO 15156» في طلب التسعير، حتى تدرج Synbase حزمة الاختبارات الصحيحة في مسار التصنيع.
ما أكبر قطر خارجي متاح لوصلات الأنابيب من الفولاذ المقاوم للصدأ الملحومة تناكبياً؟
تصنع Synbase وصلات اللحام التناكبي حتى 48″ OD في المرور الأول من الإنتاج باستخدام مكبسها الهيدروليكي الهائل بقدرة 6000-ton، وهي طاقة الكبس وقدرة التشكيل الهيدروليكي اللازمتان لتشكيل صفيحة فولاذ دوبلكس مقاومة للصدأ ذات سُمك كبير في المقاسات ذات الأقطار الكبيرة من دون إتلاف البنية المجهرية. تُصنّع المقاسات NPS 26 إلى NPS 48 وفق طلب العميل، وبمدة توريد نموذجية من 4 إلى 8 أسابيع. وتُصنع الوصلات المُلفَّقة (ASME B16.9) بأقطار خارجية تتجاوز 48″ عند الطلب. وبالنسبة إلى وصلات الفولاذ المقاوم للصدأ ذات الأقطار الكبيرة لمشتريات مشاريع EPC، حيث لا تستطيع قواعد الموزعين في الولايات المتحدة وأوروبا تلبية الطلب فعلياً، تعمل Synbase مصدراً مباشراً لهذا النطاق الكامل من المقاسات، مع دعم كامل بشهادة مواد ASTM A403 / A815.