Tubo de aço ERW — tubo de carbono soldado por resistência elétrica conforme A53, API 5L e A500
Exija tubo soldado por resistência elétrica com confiabilidade da costura normalmente reservada aos tubos sem costura. Utilizamos normalização da costura HFW em linha, ensaio ultrassônico de corpo inteiro e certificação EN 10204 3.1 rastreável pelo número da corrida em cada comprimento enviado diretamente de uma linha de produção Synbase.
Solicite uma cotação de ERW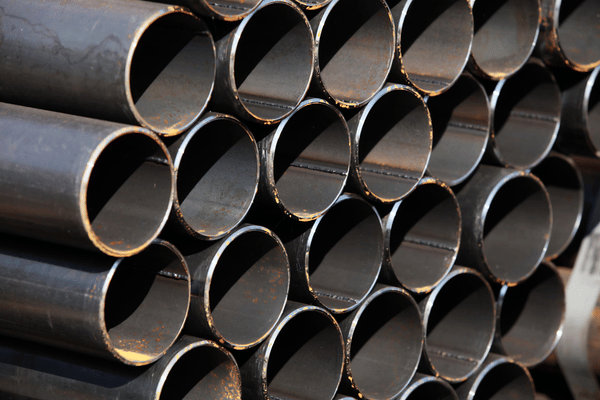
- NPS ½–24 Faixa de DE (HFW/ERW)
- A53 · API 5L · A500 · A252 Normas abrangidas
- Gr B–X70 Graus API 5L
- MTC 3.1 Rastreável conforme EN 10204
- 100% UT END da solda em todo o corpo
- 100+ Países de exportação
Onde o tubo ERW se destaca e qual é o custo real da costura soldada
O tubo ERW (tubo soldado por resistência elétrica) não é uma alternativa econômica de grau inferior ao tubo sem costura. É uma solução projetada distinta, otimizada para uma faixa específica de condições operacionais. Para a maioria dos serviços de água, estruturais e padrão de petróleo e gás, é exatamente a escolha correta, e não uma concessão.
Os verdadeiros fatores de custo dos projetos de tubos normalmente não são as soldas em si, mas como essas soldas são gerenciadas. A compensação sutil e importante está em como a costura foi finalizada, e não no fato de o ERW ser simplesmente inferior ao tubo sem costura.
O verdadeiro ponto de falha não é a solda, mas a falta de tratamento térmico
Tubos sem normalização adequada podem passar por uma inspeção visual, mas falhar após ciclos repetidos de pressão, simplesmente porque a estrutura granular da solda e da zona afetada pelo calor nunca foi restaurada. Ao contrário de um produtor de baixo custo que descarrega o tubo diretamente da caixa de soldagem, a Synbase normaliza a costura de todo tubo para serviço sob pressão à velocidade da linha.
É útil abordar desde o início dois grandes riscos diretamente ligados à costura, pois o restante deste conteúdo foi projetado para mitigá-los.
- Sulcamento por corrosão na costura: Como a costura soldada tem uma estrutura granular diferente da do material ao redor, ela pode servir como caminho para a corrosão, que forma um sulco ao longo de seu comprimento enquanto o restante da superfície do tubo permanece intacto.
- Na zona afetada pelo calor, a sensibilização da ZAC favorece o ataque intergranular nos contornos de grão, um problema evitado pela normalização da costura.
- Aplica-se uma redução de projeto de 0.85: O código ASME reduz a classificação de uma costura ERW com fator de qualidade da junta soldada de 0.85, o que significa que é necessária uma espessura de parede 18% maior para determinado nível de pressão em comparação com o tubo sem costura, uma consideração de projeto que adotamos abertamente, e não uma falha.
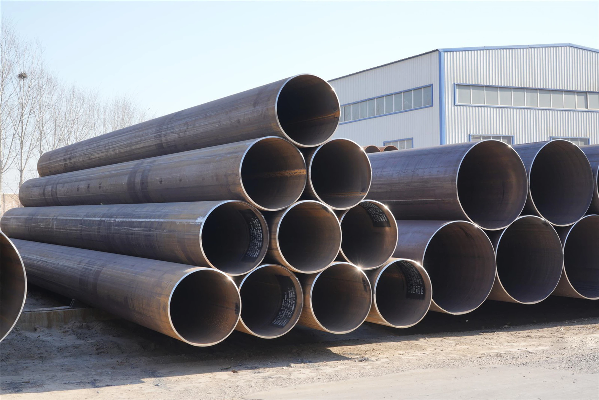
ERW versus sem costura: o limiar de decisão
A pergunta pertinente nunca é: “O tubo ERW é tão bom quanto o tubo sem costura?” A pergunta real é: em que ponto dos seus parâmetros operacionais a segurança do tubo sem costura justifica seu custo maior? Esse ponto é determinado pela interação entre pressão, fluido transportado, diâmetro e consequências da falha.
Critérios incompatíveis podem gerar custos dobrados. Usar tubo sem costura em um corrimão excede o orçamento; usar tubo ERW em serviço com gás ácido traz risco de falha. Oferecemos abaixo uma estrutura honesta para ajudar você a analisar quando usar “tubo ERW versus tubo sem costura” em sua aplicação específica.
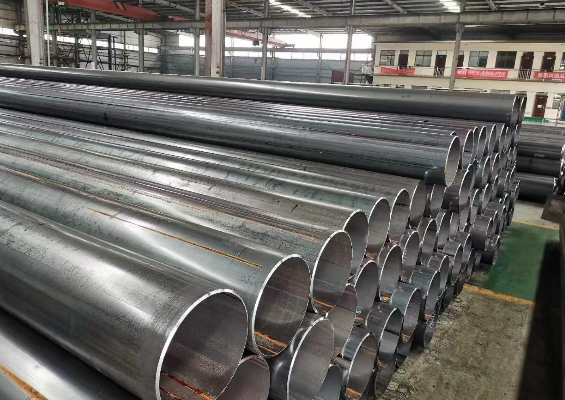
O limiar de decisão entre ERW e sem costura
Nota de engenharia: uso honesto do fator 0.85
A ASME B31.3 designa fator de qualidade de junta soldada longitudinal de 1.00 para tubos sem costura, 0.85 para ERW e 0,85-1,00 para SAW, com base no grau de inspeção radiográfica realizado. Isso se traduz em aproximadamente 18% mais espessura de parede para tubos ERW em comparação com tubos sem costura para a mesma pressão de projeto. A Synbase baseia a espessura de parede nesse fator e o reconhece abertamente, sem minimizá-lo, pois a B31.3 não permite aumentar o fator de qualidade 0.85 por meio de inspeções adicionais.
A ampla gama de aplicações à esquerda dessa divisão é bem atendida pelo HFI-ERW moderno, seguro por projeto, UT e tratamento térmico. Avisaremos se sua aplicação estiver no lado direito dessa linha, direcionando você à nossa divisão de tubos de aço-carbono sem costura; a especificação adequada supera o preço mais baixo.
Espectro do processo de tubos soldados: ERW · HFW · EFW · LSAW · SSAW
Quando dizemos “tubo de aço soldado”, não há um único produto, e um erro comum e caro é incompatibilizar o método de soldagem com o tamanho do tubo. O ERW atende volumes médios e tubos de pequeno a médio diâmetro; os maiores são produzidos por arco submerso. Compare o tubo LSAW para trabalhos de maior diâmetro e parede mais espessa. Considere o tubo SSAW para linhas de grande diâmetro mais econômicas.
Um erro aqui significa pagar preços de tubo de linha LSAW por um tubo de água de 6″ ou estender o ERW além de seu limite máximo, normalmente 610mm para água e 24″ para gás. A Synbase é produtora interna da faixa menor de ERW/HFW, portanto as recomendações refletem a realidade da produção em linha.
Espectro do processo de tubos soldados
HFW é ERW moderno, não um produto separado
Métodos de soldagem: O processo de alta frequência (HF) e o ERW são usados de forma intercambiável na indústria de tubos; um tubo HFW refere-se simplesmente à tecnologia ERW atual. Ao ver “tubo HFW” em um desenho, interprete-o como costuras mais limpas e consistentes do que as obtidas com a soldagem de baixa frequência comum décadas atrás.
Três procedimentos controlados determinam uma boa costura ERW, todos controlados pela Synbase na mesma linha de produção antes do envio:
- Preparação das bordas da tira — O corte por tesoura rotativa deixa as bordas esquadrejadas, limpas e cortadas nas tolerâncias precisas necessárias para uma união resistente.
- Conformação da tira — A conformação por rolos reduz o metal a uma forma perfeitamente redonda antes da caixa de soldagem.
- Processo de soldagem — As bordas são aquecidas com corrente HF e a pressão de forjamento une as superfícies, formando uma parede única sem metal de adição.
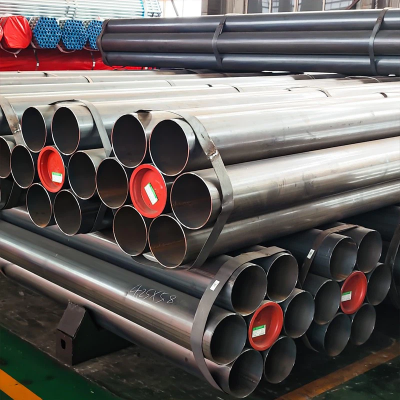
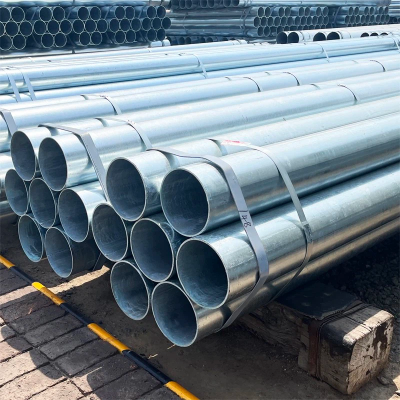
Tubos ERW Synbase: dimensões, graus e normas
Dados que os concorrentes omitem: fornecemos não apenas uma faixa de dimensões, mas também limites de escoamento e resistência à tração por grau. Os engenheiros podem agora projetar especificações corretamente, e os compradores podem adquirir e precificar com base em uma única tabela de especificações. Uma ficha incompleta convida a atrasos caros após a chegada do tubo.
Todo o material abaixo foi produzido na linha de produção de tubos soldados Synbase ISO9001 e ensaiado conforme o MTC EN10204 3.1, incluindo tubos ERW ASTM A53 e tubos de linha ERW API 5L.
Dimensões e acabamentos
- DE: NPS ½–24 (21,3–610 mm); diâmetros maiores passam para LSAW/SSAW.
- Schedules: Schedule 10 a Schedule 160 — incluindo STD, Schedule 40, XS e Schedule 80, além de paredes personalizadas; ASTM A53 abrange NPS ⅛–26.
- Extremidades: extremidade lisa, biselada, roscada e com luva, ranhurada.
- Acabamento: preto (nu/verniz), galvanizado por imersão a quente, revestido com 3LPE/FBE; tubo redondo ERW conforme A500/A513 sob solicitação.
Para valores conforme ASTM A53, A500, A252 e API 5L (46th ed.) min. Um relatório de ensaio “as-rolled” da corrida é incluído com o MTC completo da corrida.
Tubo ERW por aplicação, fluido, linha, estrutura e estacas
Como o ERW é regido por quatro normas distintas, um pedido com uma usina Synbase pode atender a projetos muito diversos. Um cliente que opera tubulação industrial padrão poderia pagar prêmios desnecessariamente altos por ensaios de tubos de linha caros e demorados, ou especificar incorretamente um tubo de aço estrutural barato como linha de transmissão crítica, a menos que o parceiro escolhido deixe claro o que a aplicação exige. A Synbase garante que seus tubos sejam adequados ao trabalho específico.
Serviço de fluidos e mecânico, ASTM A53 Tipo E
Tubo de carbono preto ou galvanizado geral, para usos com vapor, água, ar e gás de NPS – 26, e uso mecânico leve. Nossa especificação padrão para plantas industriais, serviços prediais e produção de água.
Tubo de linha, API 5L (B / X42–X70)
Tubo de linha ERW (Tipo E) para coleta, distribuição e transmissão de média pressão de petróleo e gás. Para linhas de alta pressão, nas quais a composição química mais exigente, os ensaios END e a tenacidade ao impacto são importantes, exija PSL2: a Synbase verifica sua conformidade para cada corrida conforme a norma exigida.
Estrutural e estacas, ASTM A500 e A252
- HSS A500 — seções ocas soldadas conformadas a frio para colunas, contraventamentos, andaimes e pontes, certificadas para escoamento de 290–317 MPa.
- Estaca A252 — estacas de tubos de aço cravadas, Grau 2/3, para fundações e obras marítimas.
- Tubo e tubo de aço-carbono ERW — estoque redondo mecânico e de uso geral para fabricação e montagem OEM.
Pilha de integridade da costura ERW: como reduzimos o risco da costura
Os concorrentes ignoram esta etapa; o que o setor precisa é reunir novamente essa cadeia fragmentada para restaurar e comprovar a solda. É nessa desconexão que se originam as falhas nos ciclos de pressão.
Uma costura enfraquecida simplesmente falha com o tempo: os concorrentes escondem isso alegando que uma costura está boa mesmo sem tratamento. Reparamos essa cadeia fragmentada, passo a passo, em um processo de oito etapas dentro da Synbase, porque a vida útil depende da resistência da costura, e não do simples fato de existir uma solda.
“Normalizamos a costura soldada em linha em cada produção para serviço sob pressão. Uma costura que foi recristalizada se comporta como o corpo-base em uma célula de corrosão; essa única etapa é a diferença entre um tubo que sobrevive a uma década de ciclos de pressão e um tubo que sofre sulcamento ao longo da costura em serviço.”
Preparação das bordas da tira
A tesoura rotativa limpa e rebarba as bordas, garantindo uma união firme e pronta para soldagem, com risco mínimo de inclusões.
Soldagem HF + pressão de forjamento
Corrente elétrica de alta frequência funde as bordas, com extrusão de material no lado externo (sem metal de adição).
Remoção do cordão no DI/DE
O cordão é nivelado interna e externamente pela remoção do excesso de solda.
Normalização da costura em linha
Após a soldagem, um tratamento térmico na bobina, na solda e na ZAC recria a estrutura granular. Esse processo elimina o sulcamento da costura e a sensibilização da ZAC, ignorados pelas usinas mais baratas.
END do corpo inteiro e da linha de solda
100% por UT, além de ensaio por correntes parasitas em todo o cordão de solda.
Ensaio hidrostático
Todo comprimento deve cumprir os ensaios hidrostáticos especificados pelas normas A53/API 5L.
Comprovação mecânica
Ensaios de achatamento, alongamento do pé da solda e impacto CVN (PSL 2), quando previstos pela norma API5L.
MTC EN 10204 3.1
Propriedades químicas/mecânicas e números de corrida verificados por inspeção independente da planta Synbase.
Direto da usina versus distribuidor: custo total posto e suprimentos
Tudo começa com o tubo que você compra, e não apenas com o preço de lista. Comprar tubos ERW diretamente da usina reformula a equação de valor e, talvez mais importante, muda a natureza dos documentos que chegarão com seu aço.
Faixa média do setor, impulsionada pela matéria-prima em bobina versus tarugo, rendimento bobina-tubo >95% e mão de obra de conformação 30–40% menor. A diferença exata varia conforme DE, parede, grau, quantidade e mercado.
A estrutura de custo por trás do número
- Matéria-prima: O ERW começa como bobina de aço, enquanto o tubo sem costura exige a perfuração de um tarugo sólido; por isso, a bobina geralmente é um método mais acessível e de maior rendimento.
- Rendimento: Uma instalação ERW moderna gera mais de 95% de rendimento na transformação de bobina em tubo; isso produz muito menos energia e muito menos resíduos do que as múltiplas etapas da produção sem costura.
Em termos simples, as compensações são: o tubo sem costura tem cerca de 20% mais potencial de uso sob pressão, exatamente o limiar definido na tabela acima.
O que diferencia uma compra segura de ERW de uma compra cara
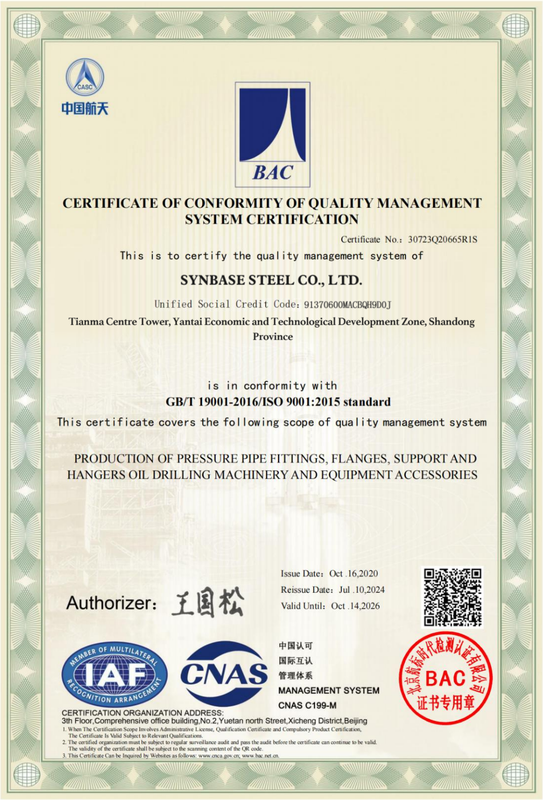
Uma tonelada de tubo de aço de baixo preço raramente resulta no menor custo do projeto; em vez disso, confirme tratamentos adequados de limpeza da solda e exija um certificado MTC com rastreabilidade completa da temperatura do material. Qualquer fornecedor que sugira dispensar o MTC deve ser evitado; a Synbase, produtora de fábrica, fornece o próprio certificado (EN 10204 tipo 3.1 ou 3.2 com inspeção de terceiros), para que você sempre tenha prova do processo pelo qual passou o aço da sua tubulação, apoiada por um sistema de gestão da qualidade certificado pela ISO9001.
Fatores do custo posto que tornamos transparentes
Em vez de um preço de cotação único e ambíguo, a Synbase descreve os fatores que impactarão o custo enviado do seu pedido, para que você possa orçar corretamente com base neles:
- Grau e nível PSL (ensaios PSL2 adicionam custo); parede e DE; revestimento (galvanizado / 3LPE / FBE).
- quantidadepedidoeficiênciadecargaemcontêinerfretemarítimoetermosdeincotermspaísdedestinoimpostos
- Escopo da documentação (3.1 versus 3.2, END adicional, inspeção de terceiros).
Certificações e conformidade
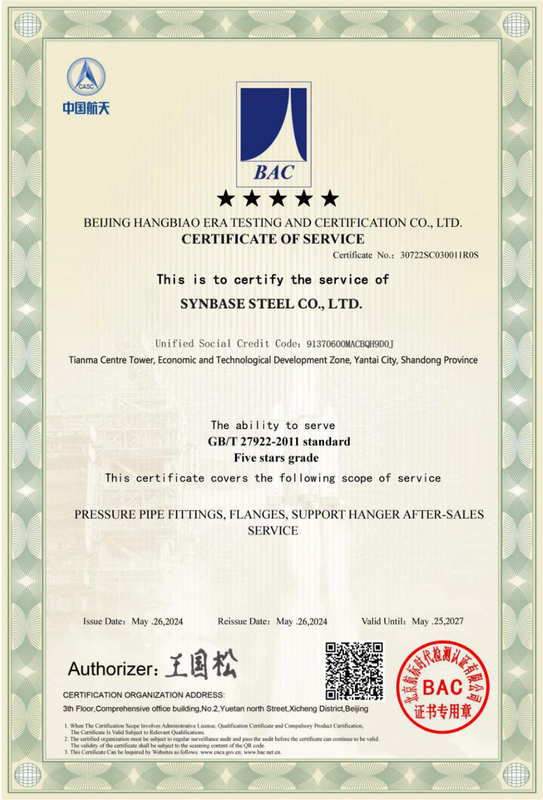
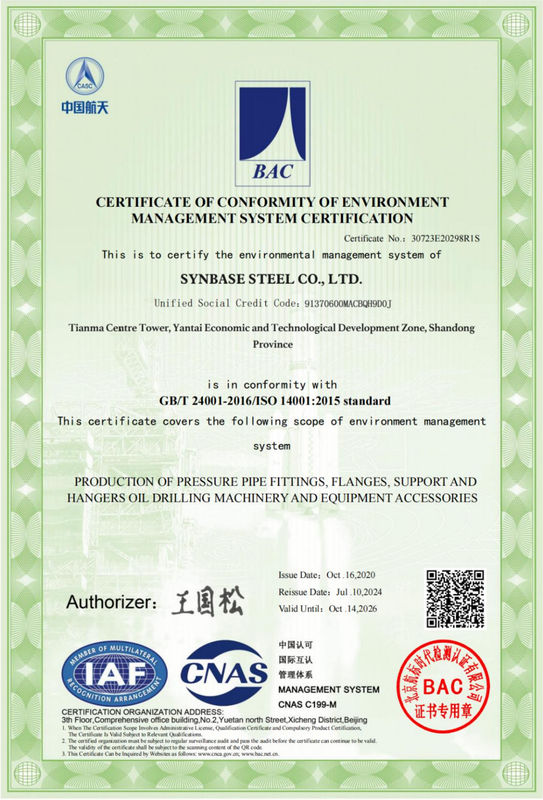
A documentação é parte integrante do produto tubo, e não um serviço adicional; um certificado ausente pode resultar em auditorias de fornecedores reprovadas ou remessas rejeitadas. A Synbase Steel é a operação empresarial central de sistemas de tubulação da E-CHENG STEEL GROUP. Seus sistemas ambientais, de qualidade e de segurança cumprem especificações reconhecidas internacionalmente.
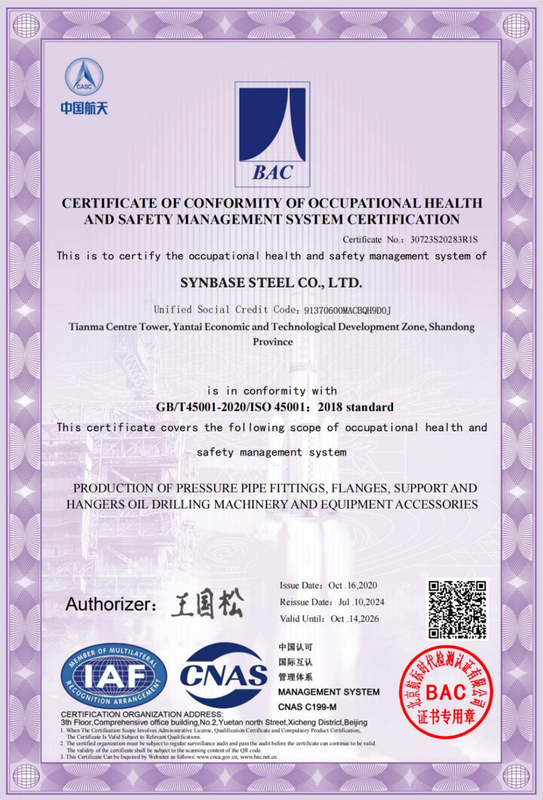
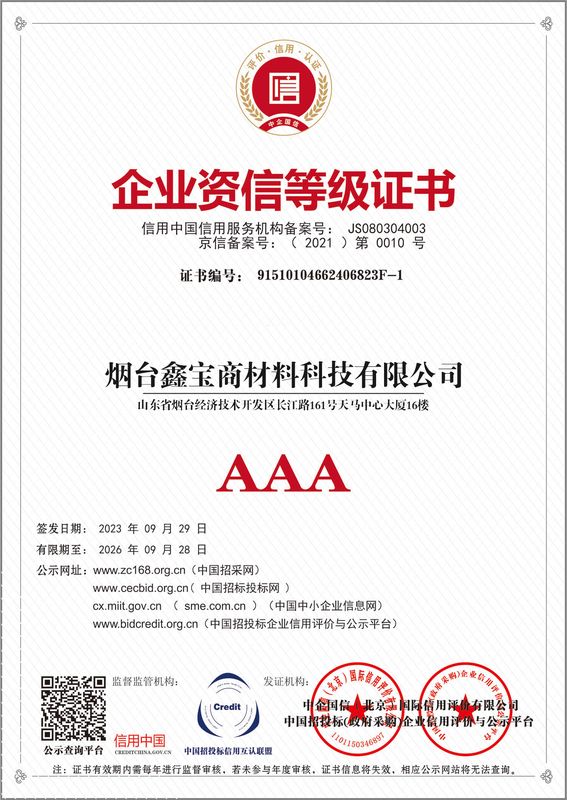
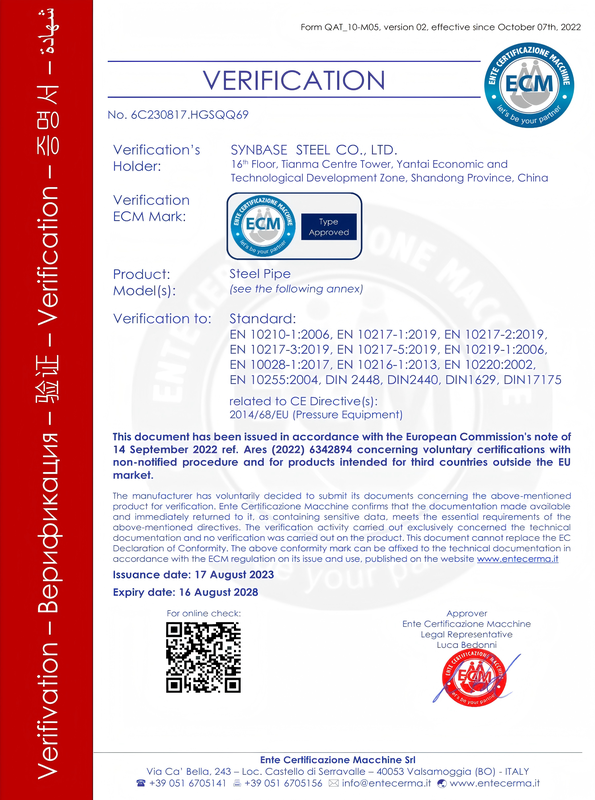
Ferramentas de engenharia para tubos de aço ERW
Três ferramentas para comparar ERW com tubo sem costura, calcular o peso do tubo ERW e selecionar o grau e a norma corretos para sua especificação.
-
01
Auxiliar de decisão ERW versus sem costura
Compare tubos de aço ERW e sem costura e veja qual tipo atende aos requisitos do seu projeto.
Abrir ferramenta → -
02
Calculadora de peso de tubo ERW
Calcule o peso do tubo de aço ERW pelo diâmetro externo e pela espessura de parede.
Abrir ferramenta → -
03
Seletor de grau e norma ERW
Encontre o grau e a norma do tubo ERW compatíveis com sua especificação.
Abrir ferramenta →
Especifique o ERW com confiança de grau de tubo sem costura
Envie à Synbase sua norma, grau, DE, parede e quantidade. Você receberá uma cotação direta da usina, um MTC EN 10204 3.1 de amostra e uma resposta honesta sobre se o ERW ou o tubo sem costura é adequado ao seu serviço.