Brides
Brides de tubes en acier forgé pour tuyauteries de procédés, d’énergie et EPC
Les brides de tubes relient tubes, vannes, pompes et appareils par des assemblages démontables étanches à la pression. Synbase Steel forge des brides en acier au carbone, inoxydable et en alliages spéciaux selon ASME B16.5, ASME B16.47 et EN 1092-1, notamment des modèles à collet à souder, à enfiler, pleins, à souder par emboîtement, filetés, à recouvrement, plats et à orifice, des classes 150 à 2500.
Synbase est la division de fabrication d’équipements de conduites de E-CHENG STEEL GROUP. Chaque commande est définie selon le type, la classe, la face, la nuance de matériau et les exigences de traçabilité du numéro de coulée, afin que les acheteurs puissent vérifier l’identité de l’acier, la base dimensionnelle et le dossier de certificats avant expédition.
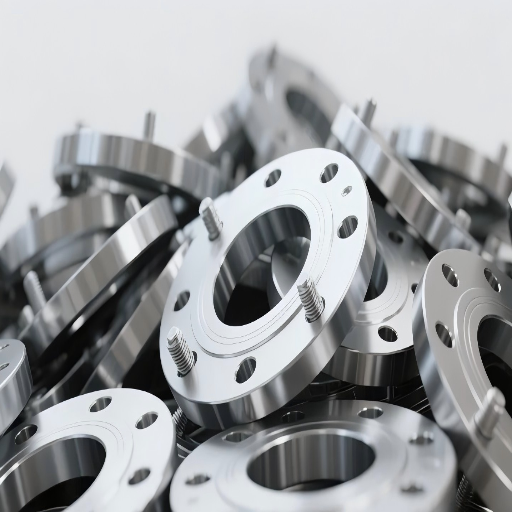
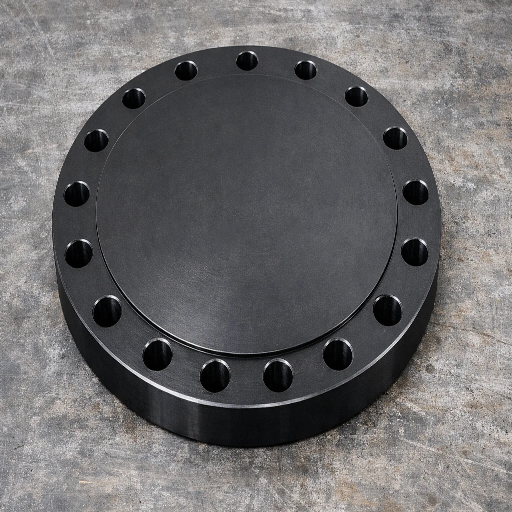
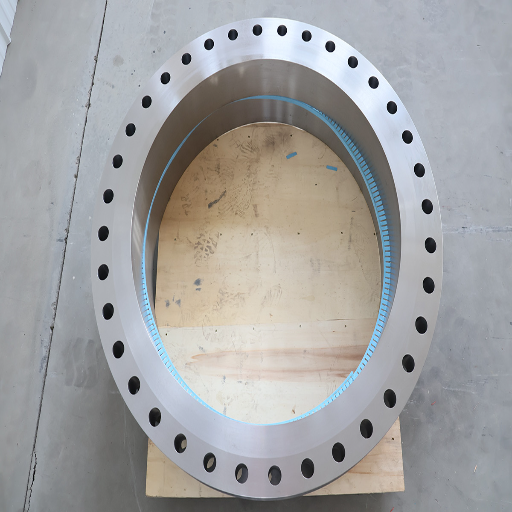
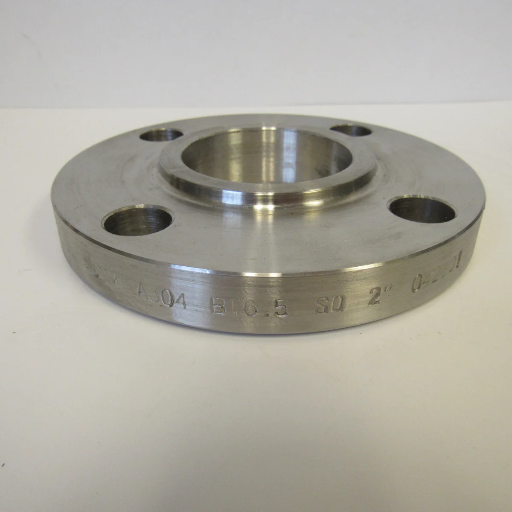
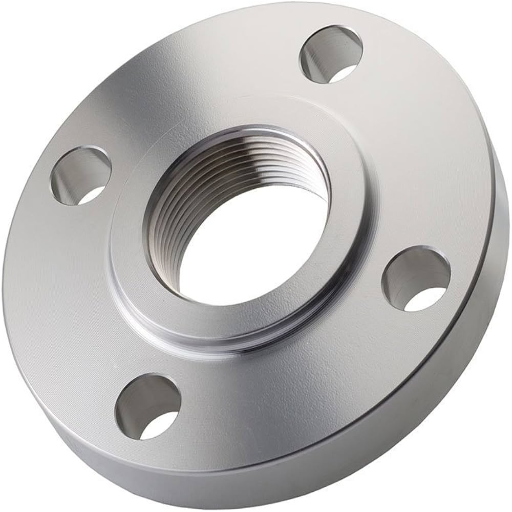
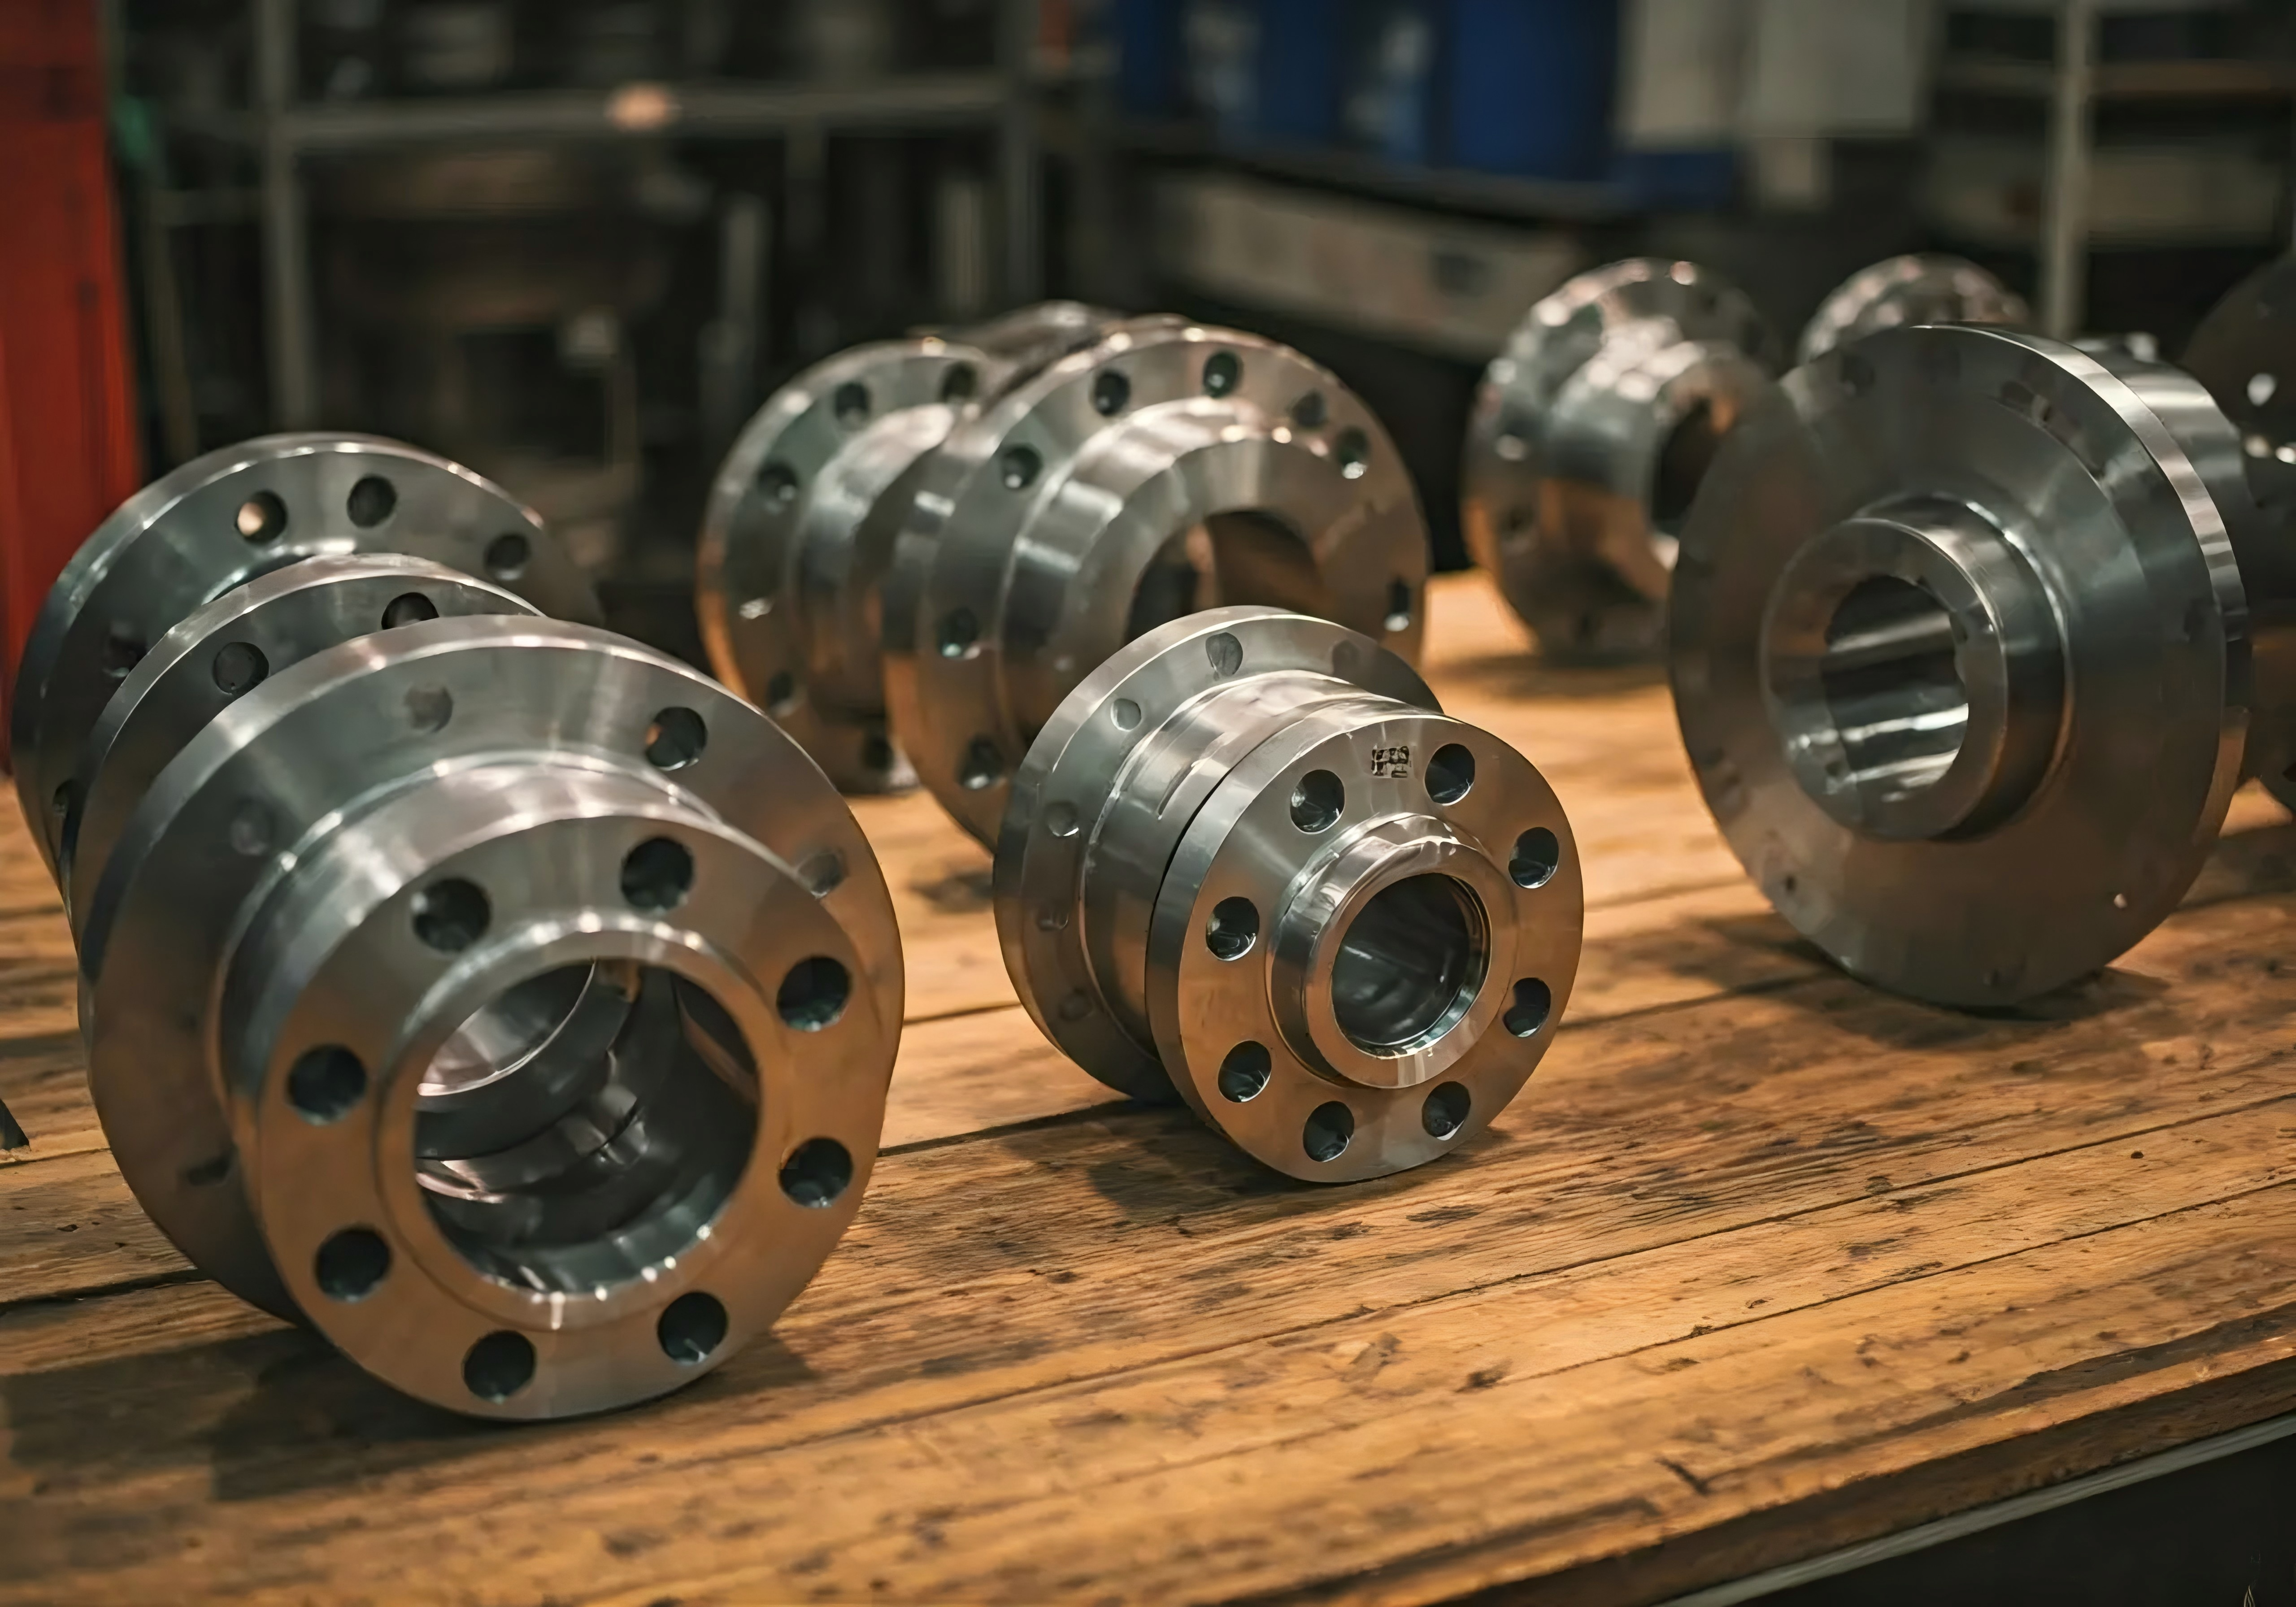
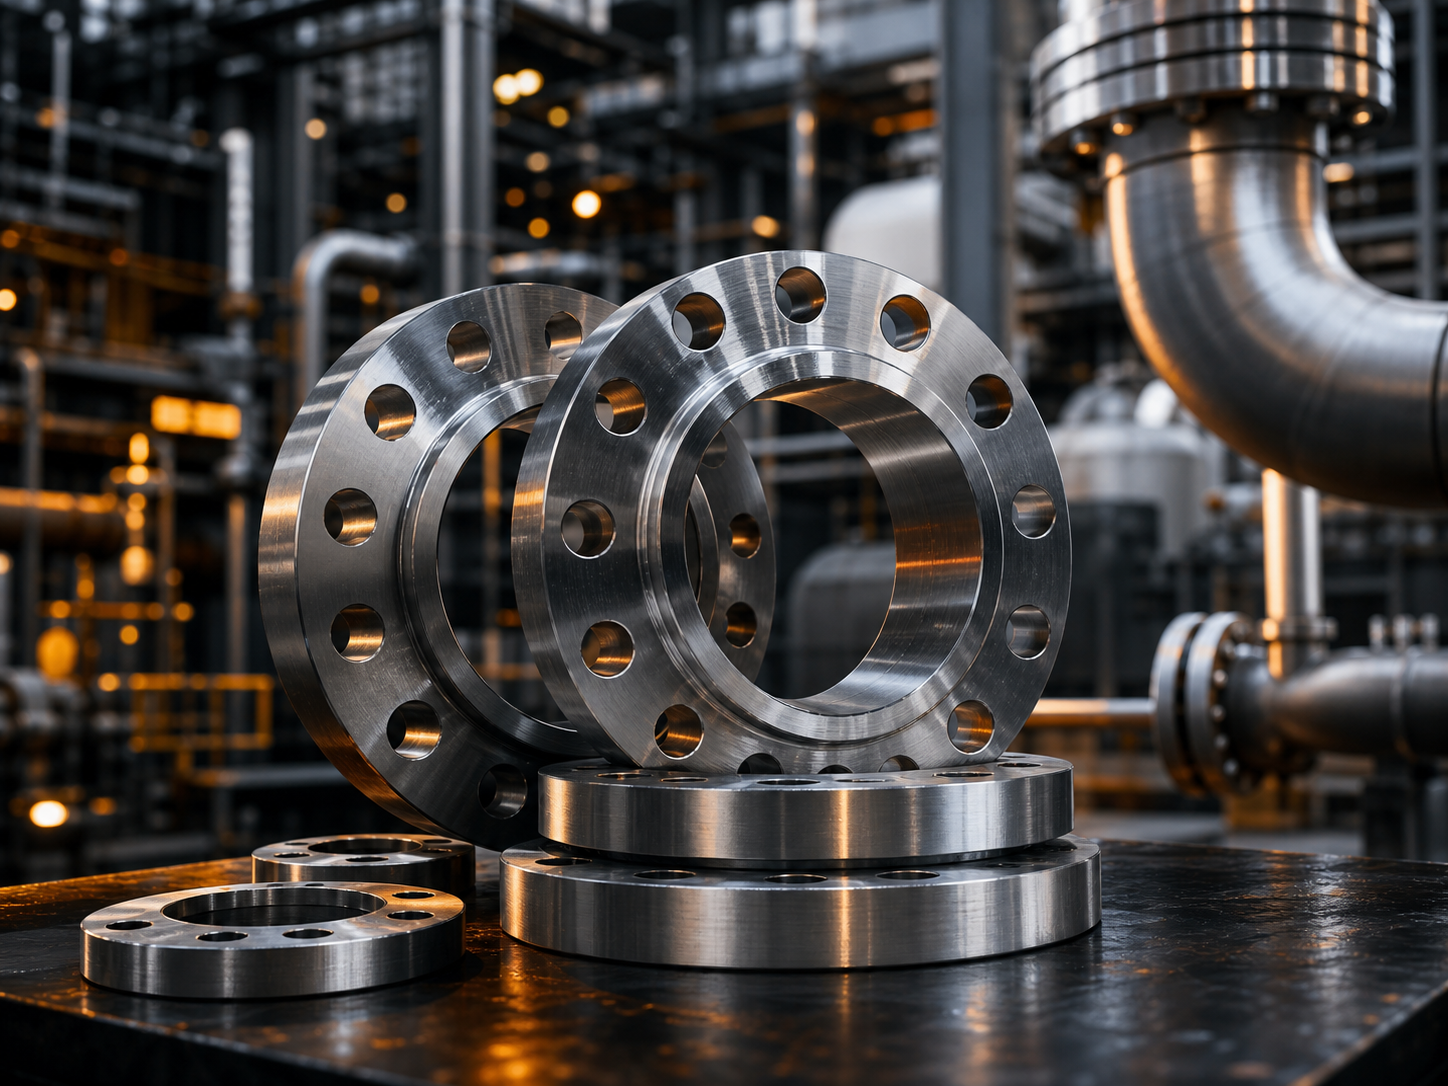
Brides de tubes forgées en acier au carbone et inoxydable fabriquées par Synbase Steel selon ASME B16.5 — modèles à collet à souder, pleins et à enfiler prêts pour inspection
À collet à souder, à enfiler, pleine, à souder par emboîtement, filetée, à recouvrement, plate, de réduction et à orifice
Classes de pression (PN6–PN100), selon ASME B16.5 / B16.47
Plage de dimensions, y compris les grands diamètres B16.47 séries A/B
A105, A350 LF2, A182 F304/316, acier inoxydable duplex, acier chrome-molybdène
ISO 9001 / 14001 / 45001 + CE ; MTR / EN 10204 3.1 sur demande
Fourniture de brides forgées aux acteurs de l’énergie, de l’EPC et des procédés dans le monde entier
Pourquoi une mauvaise bride fuit et comment la spécifier correctement
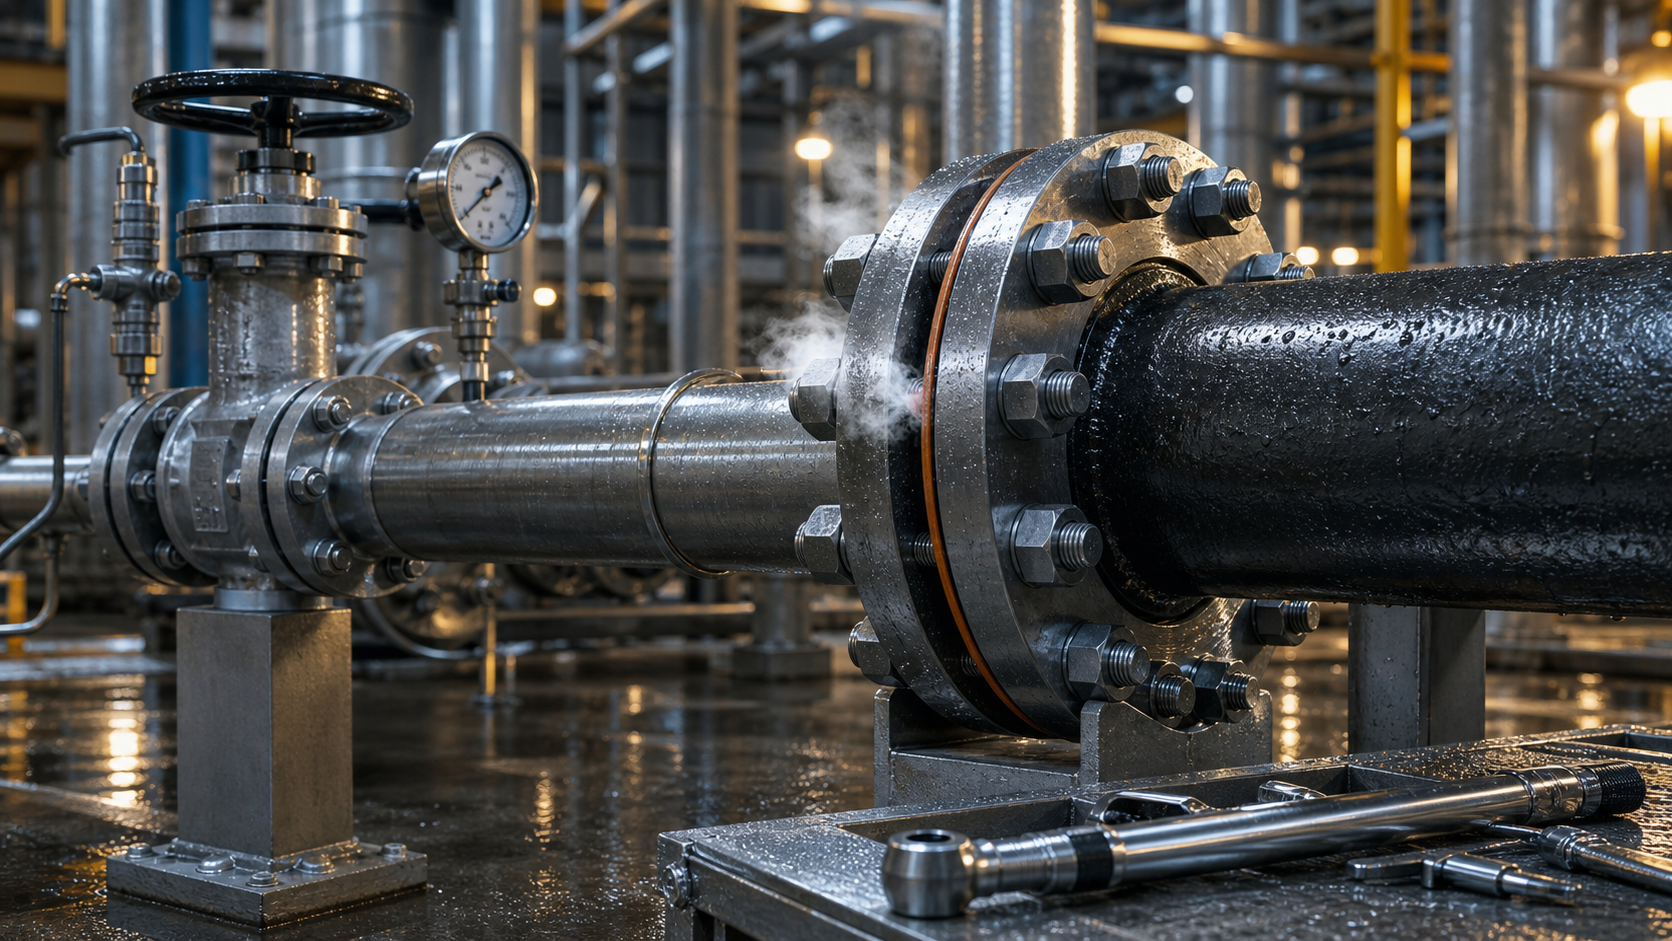
Dans les applications à haute pression et haute température, la conception de l’assemblage porte l’ensemble des exigences de sécurité. Remplacez le joint cinq fois sans corriger la cause racine et vous n’aurez acheté que cinq arrêts supplémentaires.
Étanche au serrage ne signifie pas étanche. Un assemblage à brides peut être fortement serré au couple et continuer à suinter, car une fuite relève du système entier, pas seulement d’un mauvais joint. Les brides relient tubes, vannes et piquages d’appareils en un assemblage démontable étanche à la pression, et cet assemblage ne tient que lorsque la face de bride, l’alignement, le joint, la charge des boulons et la méthode de serrage sont compatibles avec le service.
Un même schéma de perçage ne garantit pas l’interchangeabilité
Une erreur de spécification courante commence par la correspondance des trous de boulons. Le même entraxe ne rend pas deux brides interchangeables. Une bride à enfiler et une bride à collet à souder de même norme et de même classe peuvent partager le cercle de perçage ASME B16.5, mais elles répondent à des exigences différentes en matière de contraintes et de fatigue. La sélection doit se fonder sur la classe de pression, le type de face, la nuance de matériau, la conception de la soudure, le joint et les conditions de service, et non sur la seule correspondance des trous.
Identité de fabrication et traçabilité
L’identité de fabrication est importante, car une bride forgée est à la fois un composant sous pression et un élément documentaire. Synbase forge dans les ressources de production d’E-CHENG STEEL GROUP, publie les normes appliquées et relie chaque lot de brides aux relevés de numéros de coulée. Lorsque le type, la classe, la face et la nuance de matériau sont spécifiés selon ASME B16.5 ou la norme de projet requise, le dossier d’inspection et de certificats peut être vérifié avant même la mise sous pression de la conduite.
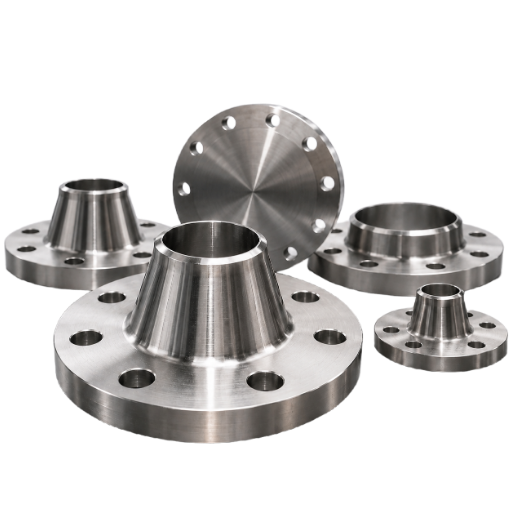
Bride à collet à souder
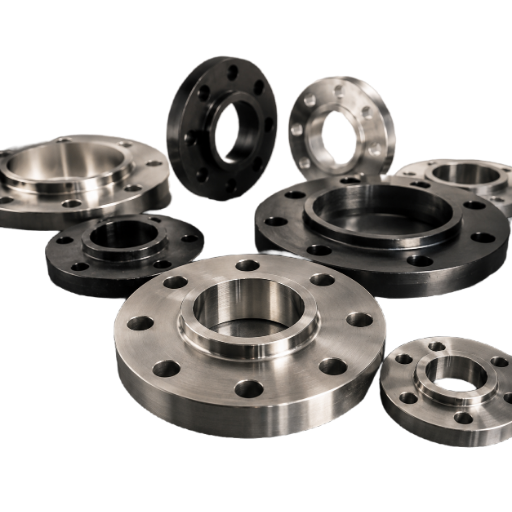
Bride à enfiler
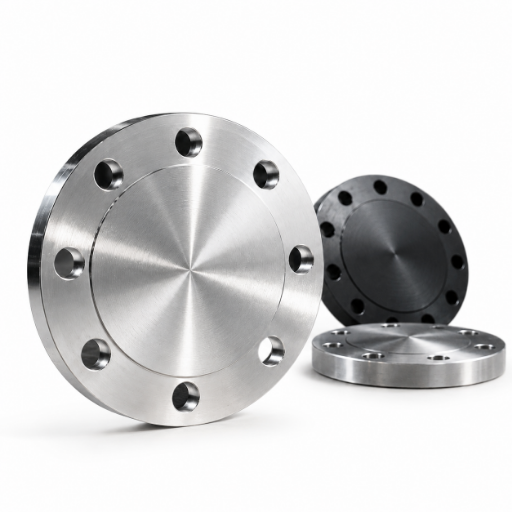
Bride pleine
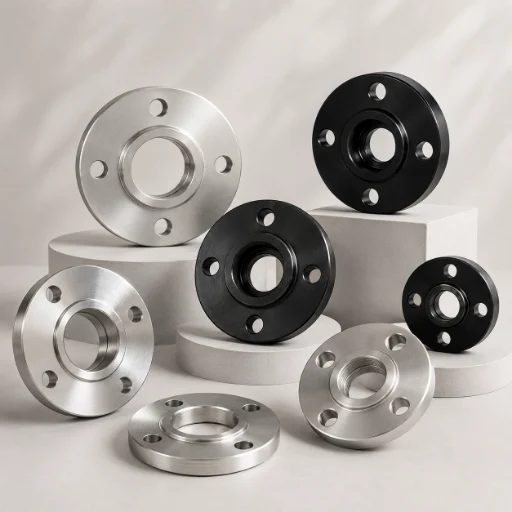
Bride à souder par emboîtement
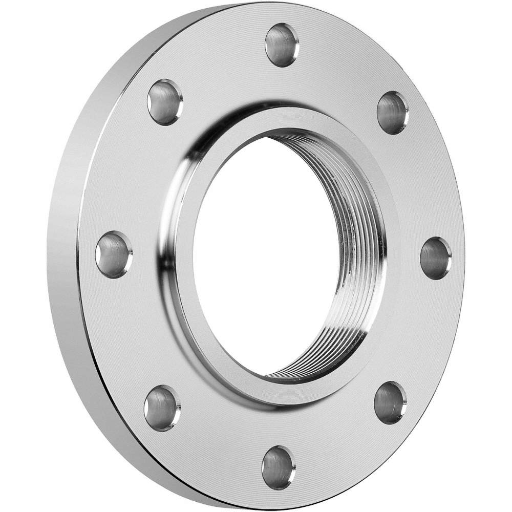
Bride filetée
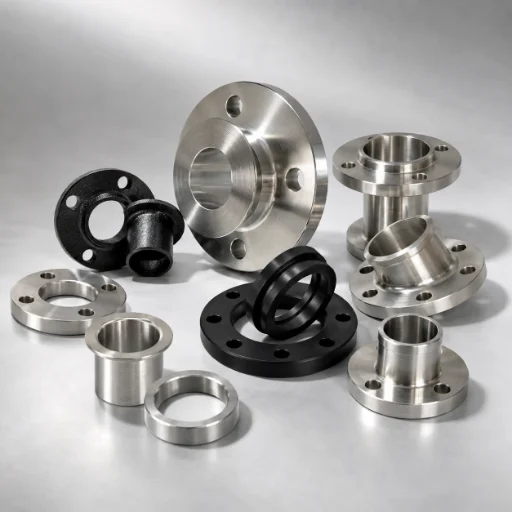
Bride à recouvrement
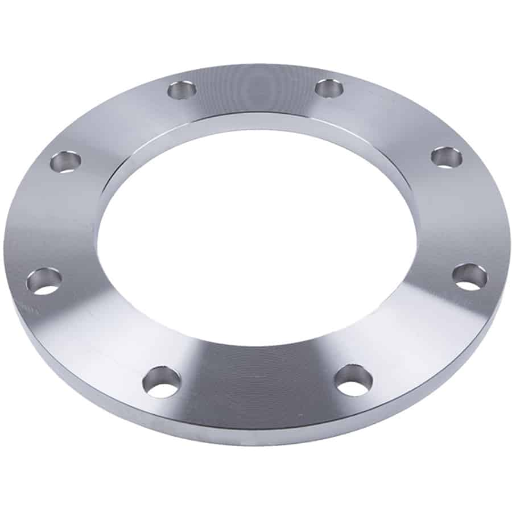
Bride plate
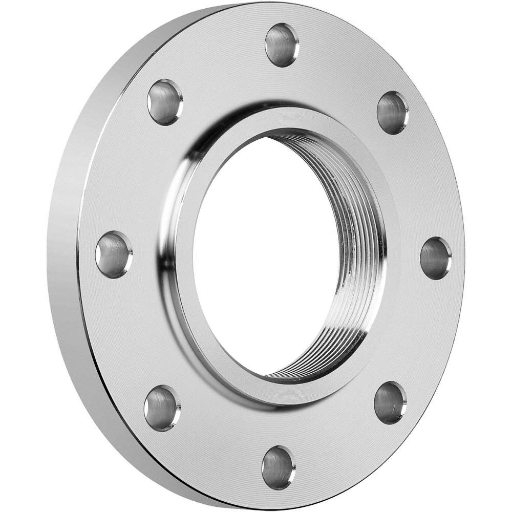
Bride en acier inoxydable (A182)
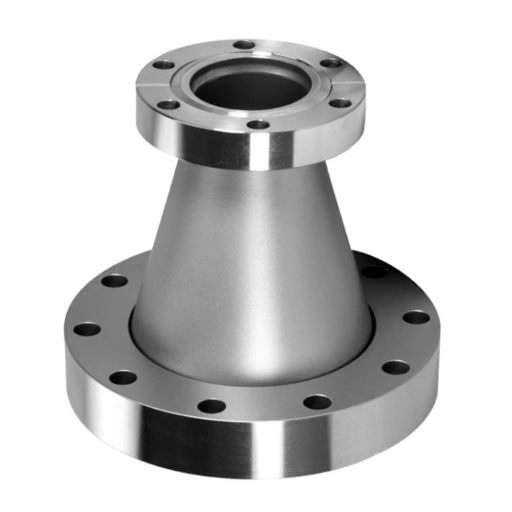
Bride de réduction et à orifice
Matrice de sélection des types de brides
| Type de bride | Résistance à la pression interne | Durée de vie en fatigue | Raccordement | Service le mieux adapté | Faces courantes |
|---|---|---|---|---|---|
| À collet à souder | Référence (100 %) | Référence (100 %) | Soudure bout à bout (pénétration complète). | HP/HT, conduites cycliques et critiques | RF, RTJ |
| À souder par emboîtement | = à enfiler | +50 % par rapport à la bride à enfiler | Soudure d’angle dans l’emboîtement | Petit diamètre, HP, instrumentation | RF |
| Bride à emmancher | ~67 % du collet à souder | ~33 % du collet à souder | 2 soudures d’angle | Pression modérée, sans cycles | FF, RF |
| Filetée | Inférieure (sans soudage) | Faible | Filetage NPT | ≤4″, zones sans travaux par point chaud | FF, RF |
| À recouvrement | ~ à enfiler | ~10 % du collet à souder | Collet battu + anneau libre | Démontages fréquents, conduites inoxydables | Face de collet battu |
| Pleine | Contrainte de flexion maximale | sans objet (statique) | Obturation boulonnée | Extrémités de conduite, trous d’homme | FF, RF, RTJ |
Valeurs de pression ASME B16.5 — acier au carbone ASTM A105, psig (classe 150–2500)
À 800°F, une bride en acier au carbone a perdu plus de 70 % de sa valeur nominale à température ambiante ; c’est pourquoi la pression et la température de calcul doivent être lues ensemble, dans le tableau du groupe de matériaux approprié, jamais à partir du seul numéro de classe.
| Classe ASME | @ 100°F | @ 400°F | @ 800°F | Service type |
|---|---|---|---|---|
| 150 | 285 | 200 | 80 | Eau, CVC, vapeur basse pression |
| 300 | 740 | 635 | 410 | Tuyauterie de procédés, hydrocarbures |
| 400 | 985 | 845 | 550 | Installations anciennes / spécialisées |
| 600 | 1480 | 1265 | 825 | Pétrole et gaz, vapeur, chimie |
| 900 | 2220 | 1900 | 1235 | Raffinerie, hydrocarbures sévères |
| 1500 | 3705 | 3170 | 2055 | Réacteurs HP, vapeur critique |
| 2500 | 6170 | 5280 | 3430 | Systèmes à ultra-haute pression |
Choisir la face : face surélevée, face plane ou RTJ
La face de bride détermine la façon dont les joints assurent l’étanchéité. Les brides à face surélevée (RF) — en saillie de 1/16″ pour les classes 150/300 et de 1/4″ pour la classe 400 et au-delà — concentrent la charge des boulons sur une surface de joint plus réduite et couvrent la plupart des services. Les brides à face plane (FF) s’accouplent sur toute leur surface avec des corps fragiles tels que la fonte, le PRV ou le bronze, qu’une face surélevée pourrait fissurer. En bref, la géométrie de la face de bride doit correspondre à la fois au composant raccordé et au joint. Un assemblage annulaire (RTJ) utilise une bague métallique tendre écrasée dans une gorge usinée pour assurer une étanchéité métal contre métal ; il est standard à partir de la classe 600 et requis sur les équipements de tête de puits API 6A. Une face à rainure et languette ou à joint annulaire couvre les autres besoins d’étanchéité spécialisés, et l’adaptation de la face au service est ce qui empêche les fuites à la pression nominale.
| Face | Mécanisme d’étanchéité | Plage de classes typique | À utiliser lorsque | Ne convient pas à |
|---|---|---|---|---|
| Face plane (FF) | Joint souple pleine face | 150–300 | Accouplement fonte / PRV / bronze | Conduites en acier HP/HT |
| Face surélevée (RF) | Joint souple à charge concentrée | 150–2500 | Référence générale des procédés | Service corrosif critique en cas d’incendie |
| RTJ (R/RX/BX) | Bague métallique, déformation plastique | 600–2500, API 6A | HP/HT, sécurité incendie, gaz acide | Basse pression / accouplement FF |
Matériaux et nuances : carbone, inoxydable (A182) et alliages spéciaux
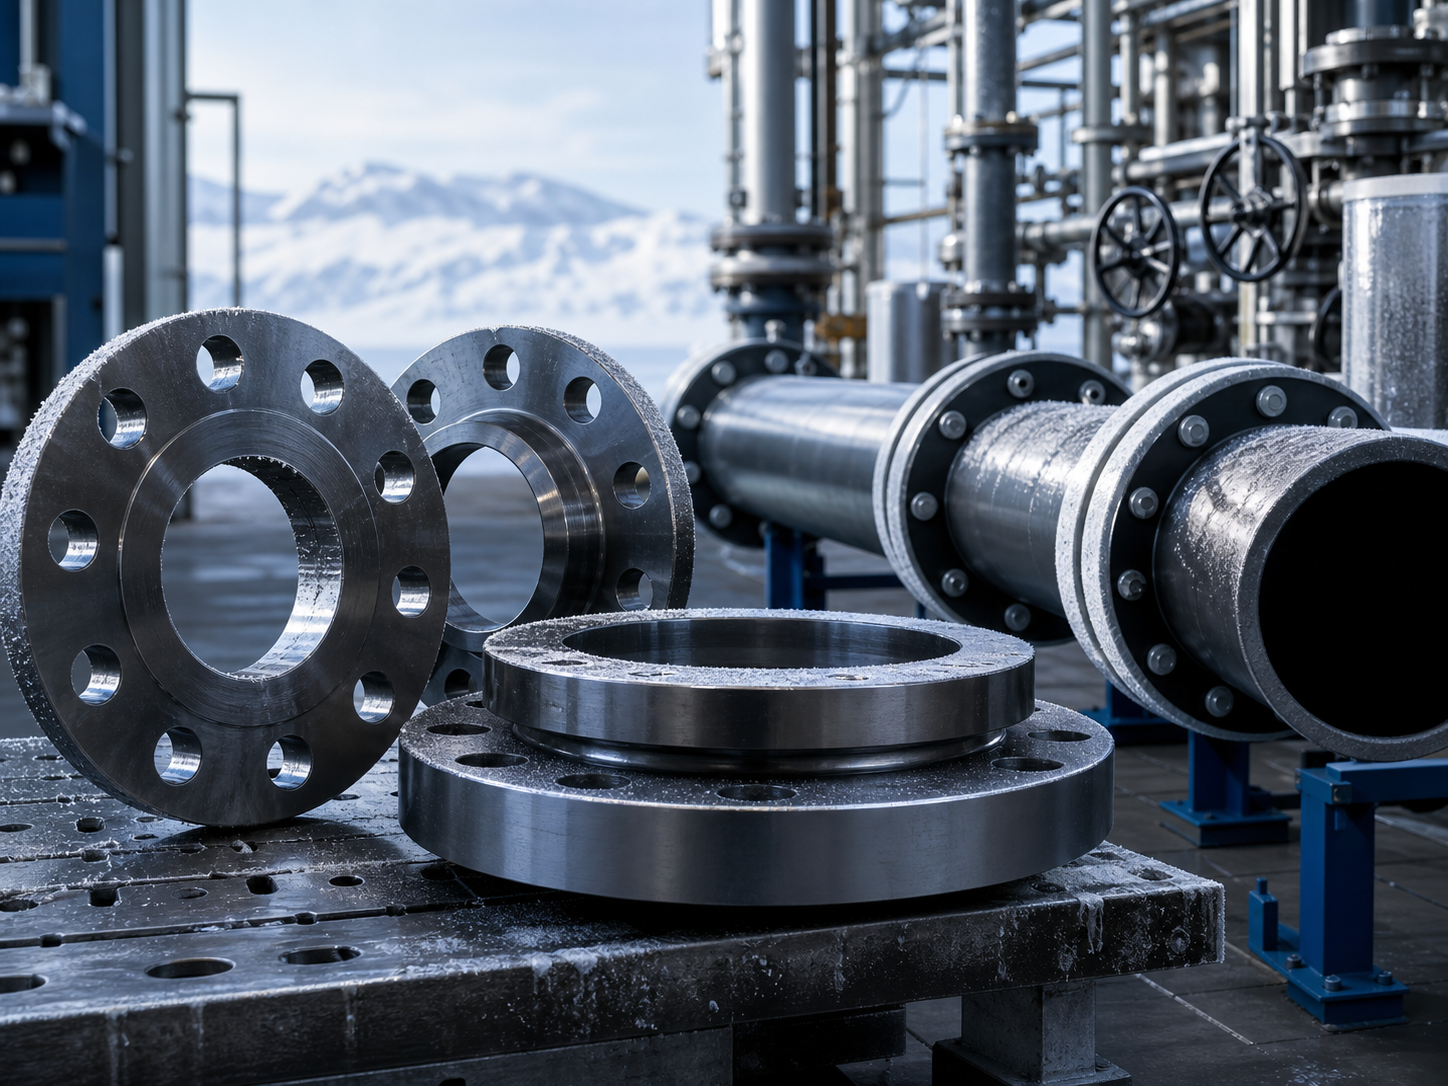
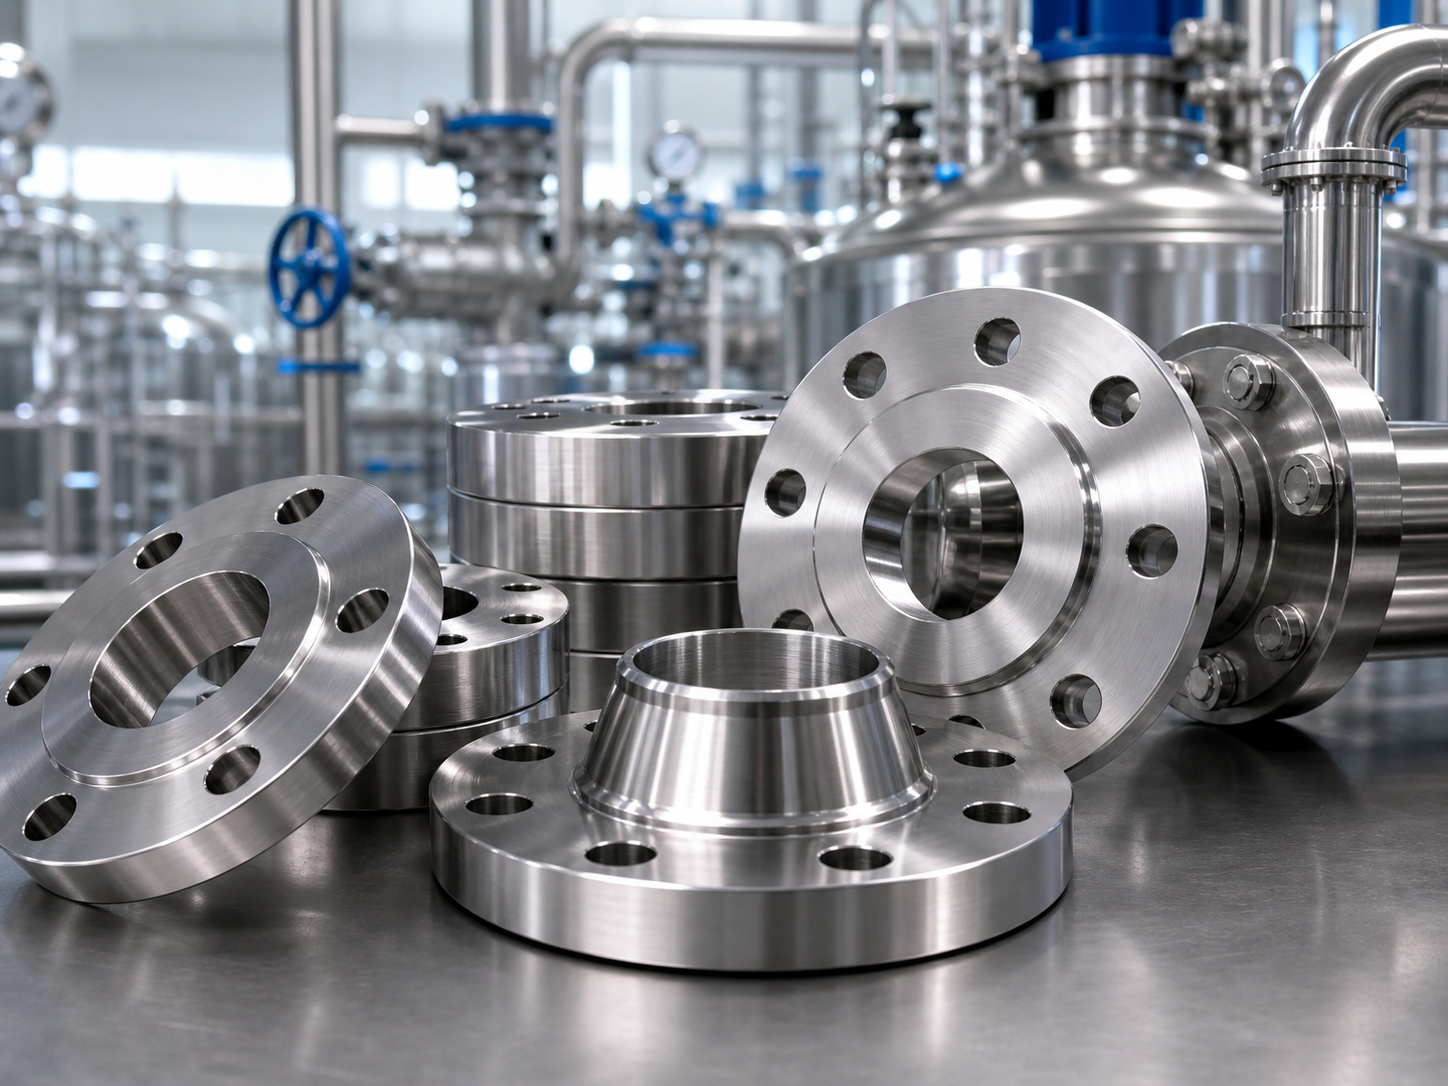
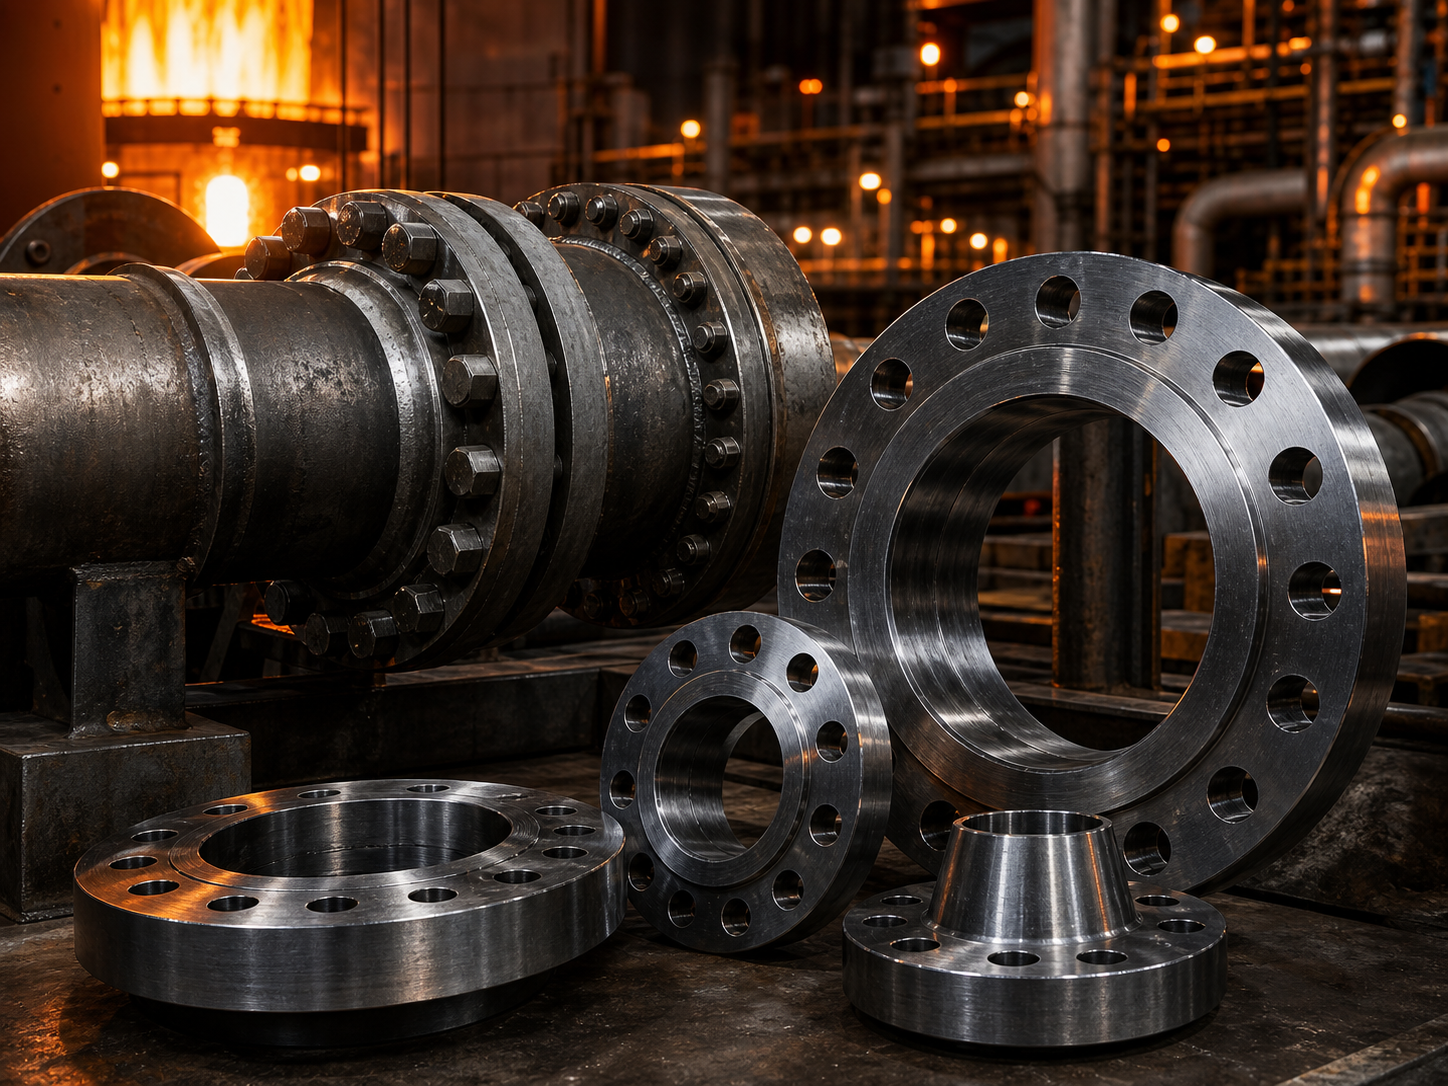
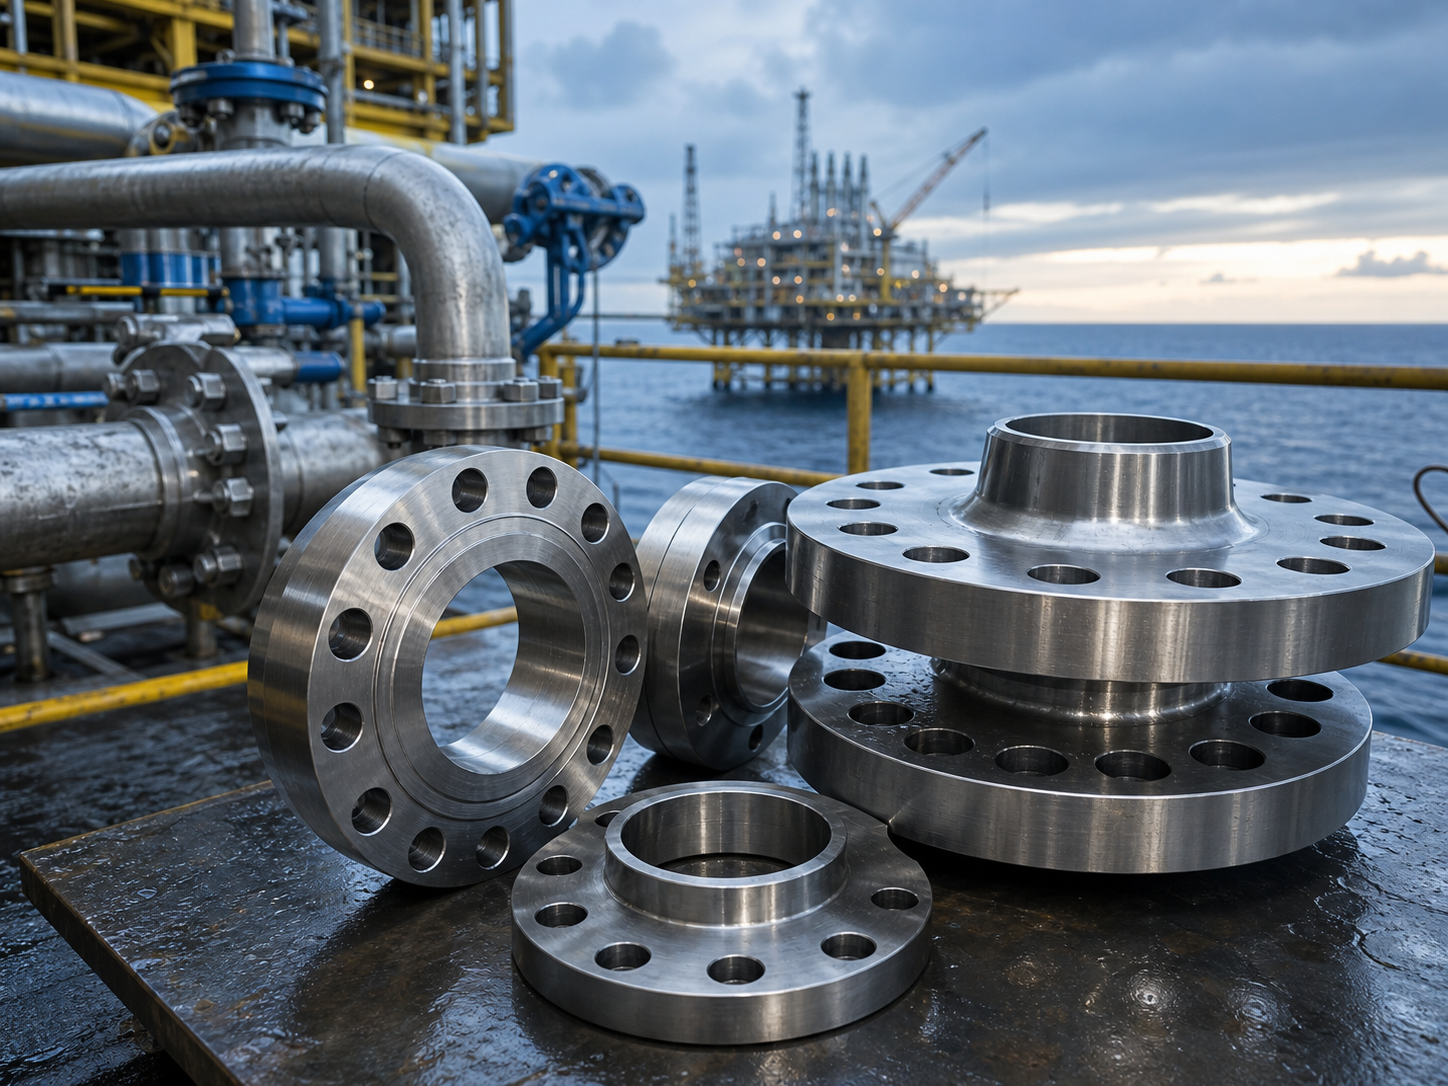
Le matériau est le point de rencontre de la température de service, de la corrosion et du code. La plupart des brides sont forgées en acier au carbone (SA-105) ou en acier inoxydable forgé (SA-182 F304/L, F316/L) ; les services à basse température passent à l’A350 LF2 et à ses équivalents, les conduites à haute température au F11/F22/F91 chrome-moly, et les milieux agressifs au duplex 2205/2507 ou aux alliages de nickel 625/825. Une nuance mal choisie par rapport à la température ne provoque pas une corrosion lente, mais une rupture fragile lors de l’épreuve hydraulique ou d’un démarrage à froid, défaillance documentée même sur des pièces nominalement classées à −20°F.
Carte des nuances de matériaux selon l’enveloppe de service
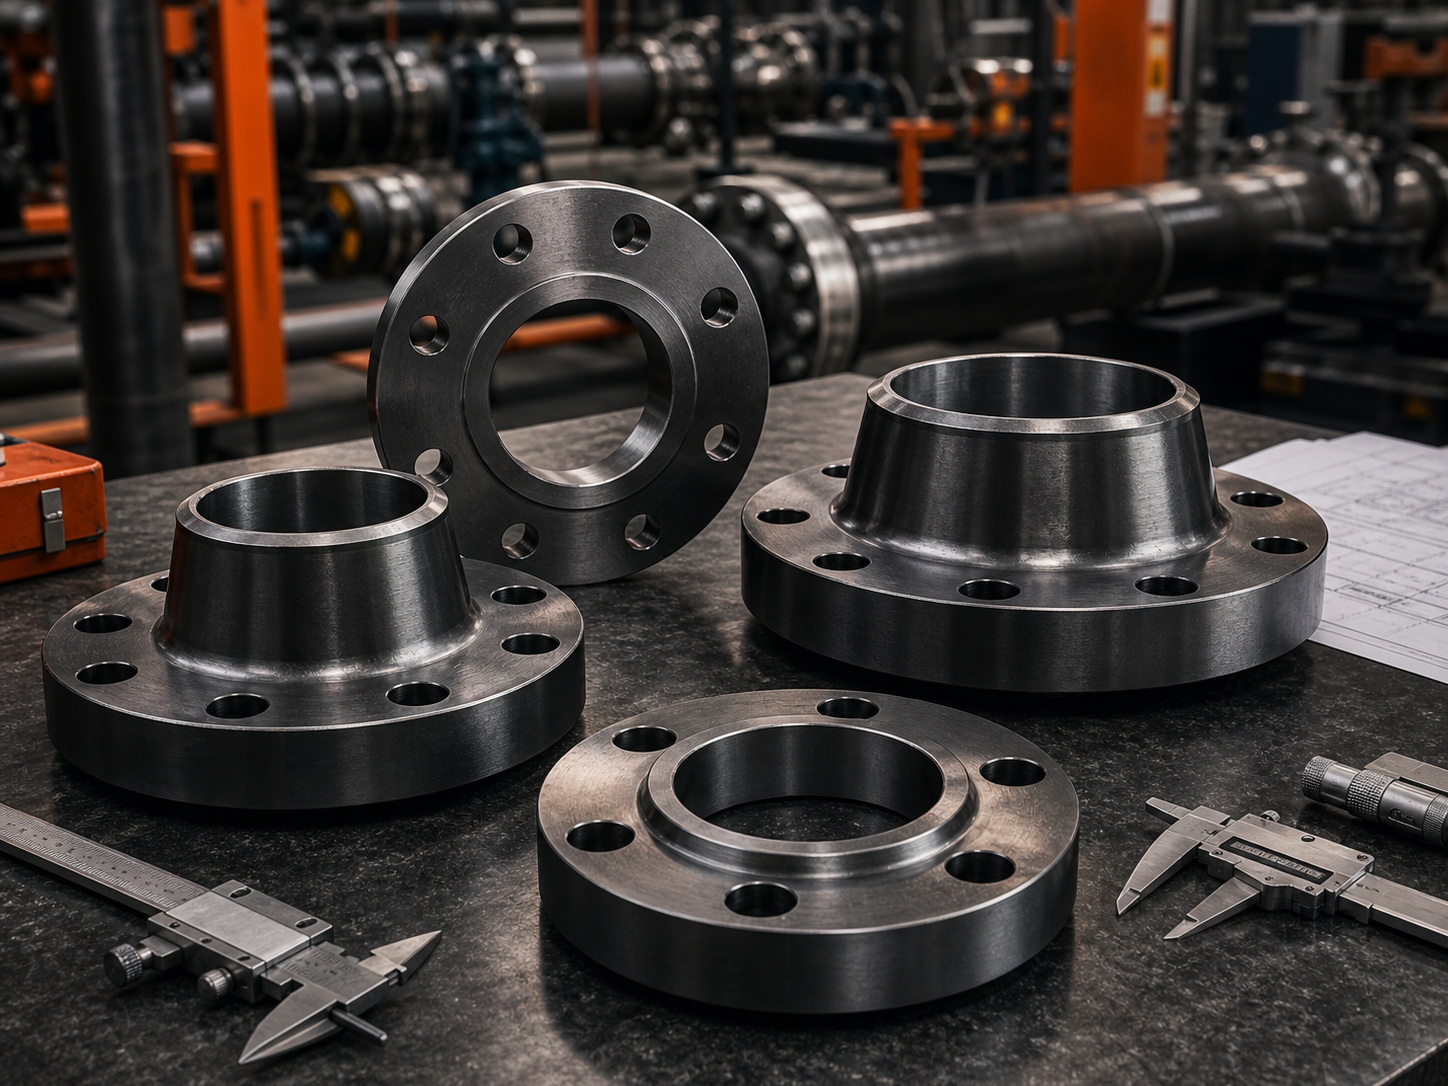
Optimisé pour les procédés industriels généraux et les réseaux de tuyauterie à pression ambiante à élevée.
Pourquoi la chaîne d’approvisionnement des alliages spéciaux compte
Les nuances duplex, super-duplex, basse température et chrome-moly sont celles pour lesquelles des fournisseurs opaques substituent discrètement les matériaux ou sont en rupture. Synbase complète ses lignes forgées grâce à des partenariats de longue durée avec de grandes aciéries chinoises, Baosteel, Tianjin Pipe (TPCO), Ansteel et TISCO, de sorte qu’une commande de bride à collet à souder duplex de classe 600 repose sur une source de fusion identifiée et traçable plutôt que sur un achat ponctuel au mieux des disponibilités. Nous énonçons clairement un compromis : les alliages spéciaux ont des délais d’approvisionnement plus longs que l’A105 courant, et nous les chiffrons honnêtement au lieu de promettre un stock que nous ne détenons pas.
Synbase vérifie les commandes d’alliages spéciaux par rapport à la source d’aciérie désignée, à la nuance de matériau et aux relevés de numéros de coulée avant libération. L’équipe de production conserve le lien avec le numéro de coulée du forgeage jusqu’au conditionnement, afin que l’alliage installé dans la tuyauterie corresponde au dossier de certificats. Pour les travaux en duplex, super-duplex, chrome-moly et alliages de nickel, les certificats chimiques et mécaniques constituent le début de la vérification, complété par les relevés dimensionnels et d’inspection.
Coût total rendu, droits de douane, transparence et coût d’une fuite
Un prix unitaire bas peut devenir coûteux lorsque le fret, les droits, les lacunes documentaires, les lots refusés ou les reprises sont ajoutés ultérieurement. Comparez les brides forgées sur le coût rendu et les preuves de qualification, et non sur le seul prix unitaire. Un devis utile doit séparer le coût du produit, les hypothèses de fret, les hypothèses de droits, le niveau de certification et le périmètre d’inspection.
L’exposition douanière dépend de la destination, de la nuance de matériau, du périmètre du produit, de l’origine et des règles en vigueur au moment de l’importation. Les articles en acier inoxydable et en acier à destination des États-Unis peuvent être soumis à des droits de mesures commerciales, tandis que de nombreuses destinations hors États-Unis appliquent des règles différentes. Synbase traite les postes tarifaires comme des hypothèses de devis à examiner par l’acheteur et le courtier, et non comme un avis juridique. L’objectif est de rendre visible l’exposition du coût rendu avant l’émission du bon de commande.
Un lot refusé, une demande de reprise ou un retard sur site peuvent coûter plus cher que l’économie apparente obtenue sur un prix unitaire bas. Qualifiez le fournisseur sur la traçabilité et le périmètre d’inspection, puis comparez le coût rendu.
Illustration des risques liés aux achats. Le coût final dépend du périmètre du projet, de la destination, du niveau d’inspection et de l’examen du courtier.Écart de coût rendu / TCO — éléments à ajouter au prix unitaire
| Élément de coût | Facteurs déterminants | Remarque honnête |
|---|---|---|
| Prix unitaire départ usine | Nuance, classe, dimension, niveau CND, niveau de certificat | Là où se situe l’avantage de coût du forgeage |
| Hypothèse de droits, le cas échéant | Dépend de la destination et du classement ; vérifier le taux en vigueur avant la commande | Uniquement à destination des États-Unis ; vérifier le taux en vigueur à la commande |
| Hypothèse de droits pour une origine Chine, le cas échéant | Dépend de la destination et du classement ; examen du courtier requis | Uniquement à destination des États-Unis |
| Périmètre des mesures commerciales applicables aux brides inoxydables, le cas échéant | Le périmètre et le statut de l’entreprise doivent être vérifiés pour les commandes d’acier inoxydable à destination des États-Unis | À destination des États-Unis, périmètre inoxydable ; la coopération compte |
| Fret, dédouanement et frais de courtier | Itinéraire, Incoterm, documentation | Le devis doit préciser l’Incoterm, l’emballage, la base de calcul du fret et les responsabilités documentaires |
| Risque de défaillance qualité | Lots refusés, reprises, incidents de fuite | Dépasse souvent largement l’économie unitaire affichée |
Nous reconnaîtrons aussi ce que certains argumentaires d’approvisionnement en Chine ne disent pas : l’approvisionnement domestique n’est pas non plus une couverture gratuite ; les données américaines sur les mesures commerciales montrent que la production en aval utilisant l’acier a diminué de plusieurs milliards alors même que les prix des aciéries augmentaient. Aucun réflexe n’est juste, ni « toujours importer », ni « toujours acheter localement » — il faut comparer de façon transparente le coût rendu pour votre destination et votre nuance. Les barèmes douaniers changent fréquemment ; confirmez les taux en vigueur dans les proclamations de la Section 232 du Federal Register au moment de la commande. Contactez Synbase pour obtenir un devis de coût rendu adapté à votre destination.
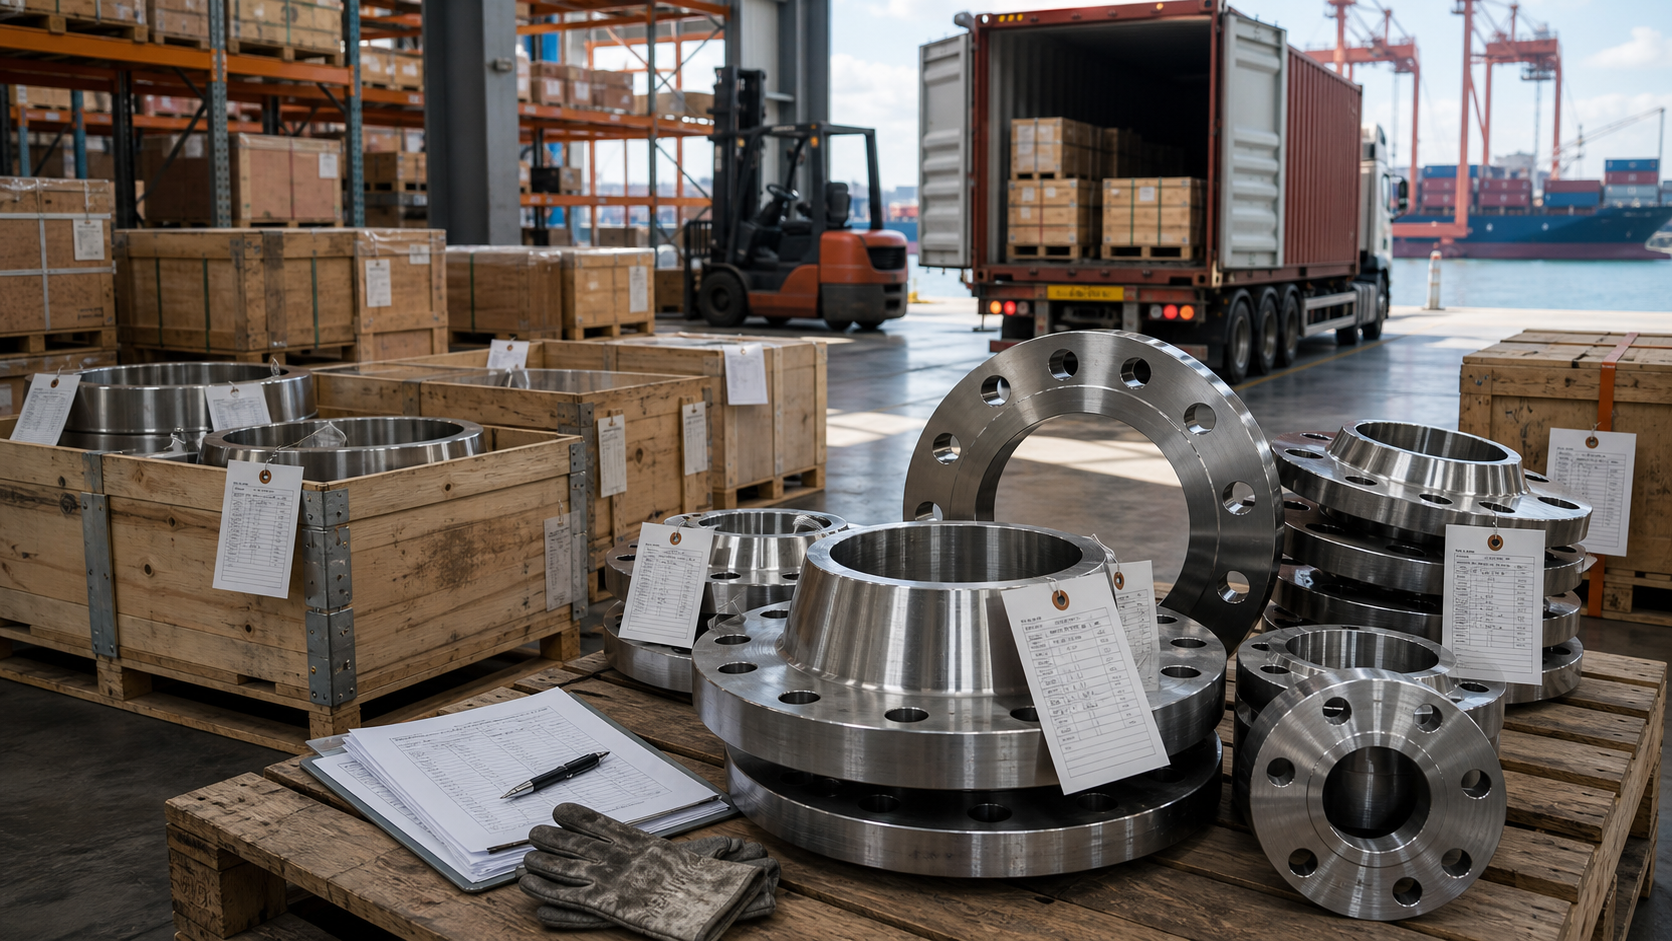
Forgeage, essais, traçabilité, fabrication et assurance qualité
SYS.QA.MTR.2026Un certificat matière est nécessaire, mais il ne remplace pas l’inspection dimensionnelle. L’EN 10204 type 3.1 confirme la composition chimique et les propriétés mécaniques du matériau, tandis que les dimensions ASME B16.5, l’état de surface de la face, le cercle de perçage, l’épaisseur et le marquage nécessitent toujours des relevés d’inspection. Pour les nuances inoxydables et alliées, la PMI peut contribuer à vérifier la nuance ; pour les nuances au carbone, la traçabilité du numéro de coulée et les dossiers d’aciérie restent essentiels.
Le contrôle qualité le plus robuste est un dossier lié : voie de fabrication par forgeage, numéro de coulée, certificat matière, rapport dimensionnel, relevé CND lorsque requis, relevé des quantités et liste de colisage. Pour les brides à moyeu constituant une limite de pression, la voie de fabrication et le dossier de traçabilité doivent correspondre à la norme applicable, plutôt que de reposer uniquement sur le libellé du certificat.
« Nous n’expédions pas une bride que nous ne pouvons pas tracer. Chaque lot conserve son numéro de coulée depuis la presse de forgeage, à travers les points d’arrêt dimensionnels et CND, jusqu’à la liste de colisage, et nous remettons à l’acheteur le certificat 3.1, ou un 3.2 avec présence d’un tiers, avant libération, et non après un litige. Le certificat est le point de départ de notre inspection, pas son aboutissement. »
Synbase effectue des contrôles dimensionnels en cours de fabrication sur le cercle de perçage, l’épaisseur, l’état de surface de la face et le marquage, comme points d’arrêt de production, au lieu de se fier à un seul contrôle ponctuel final. Lorsque la commande l’exige, les pièces forgées peuvent être accompagnées de relevés par ultrasons, magnétoscopie, PMI, essais de pression ou présence d’un tiers avant expédition.
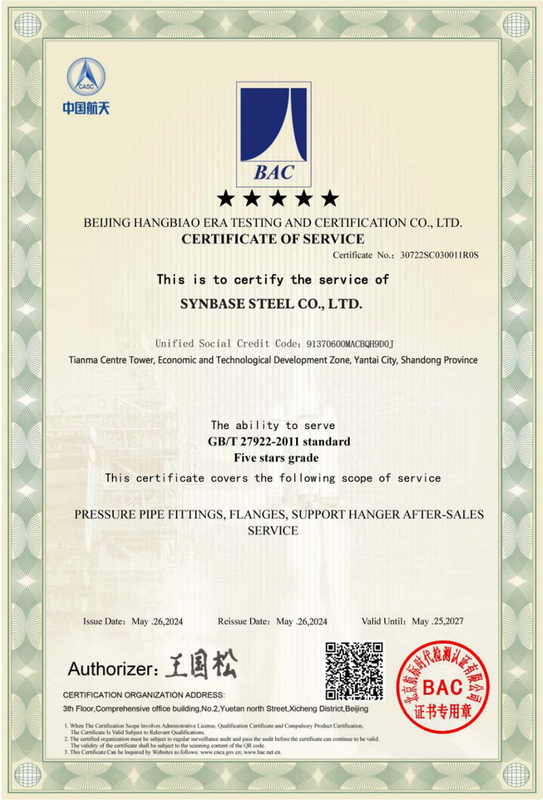
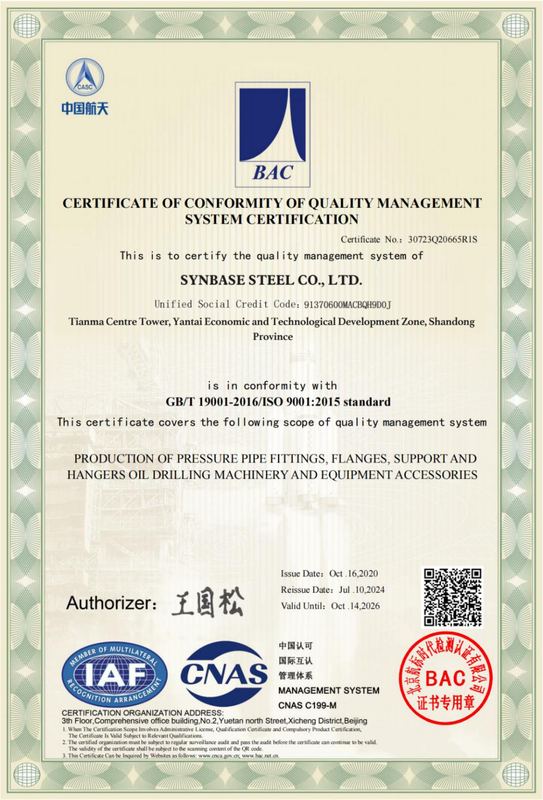
- ISO 9001 Système de management de la qualité
- ISO 14001 Management environnemental
- ISO 45001 Santé et sécurité au travail
- CE Conformité UE
- MTR / EN 10204 3.1 Traçabilité par numéro de coulée
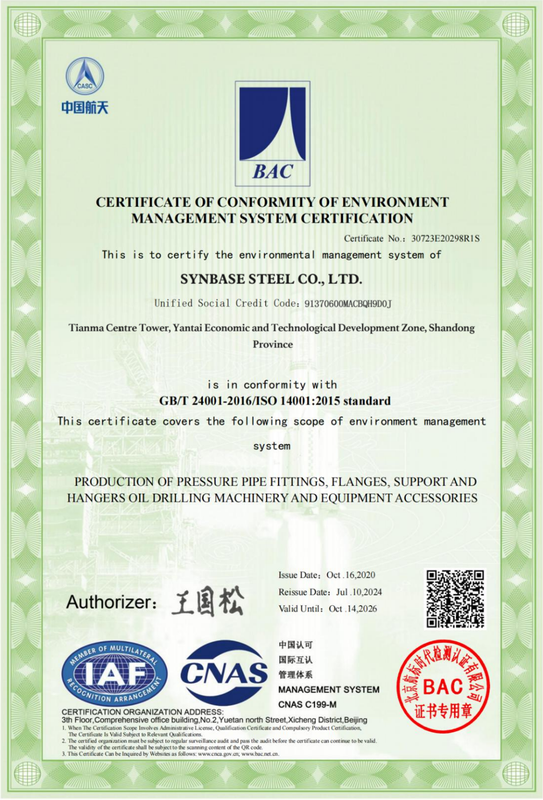
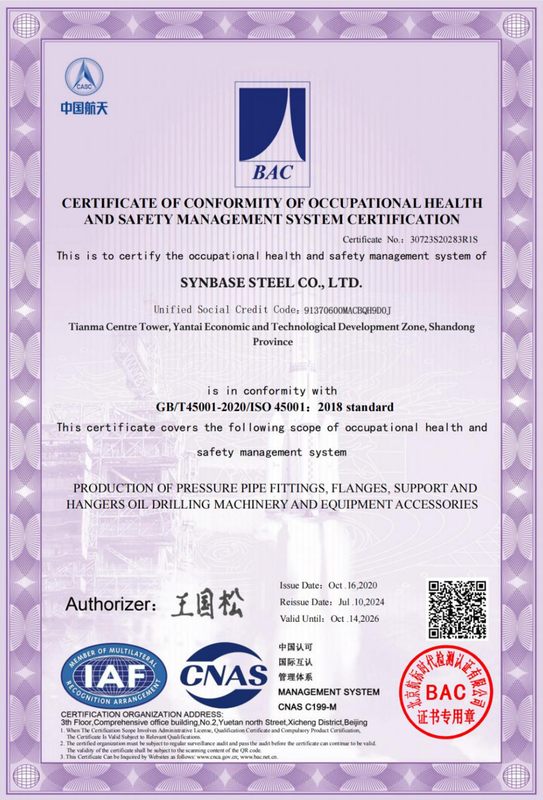
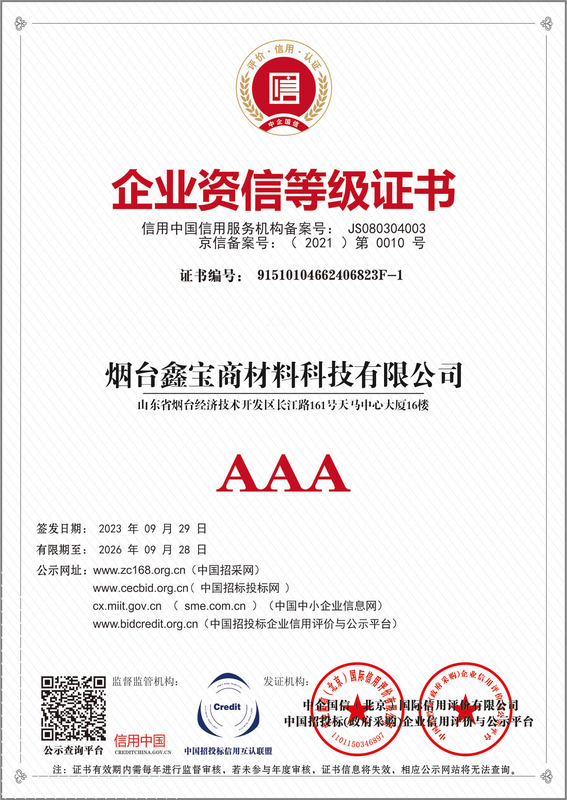
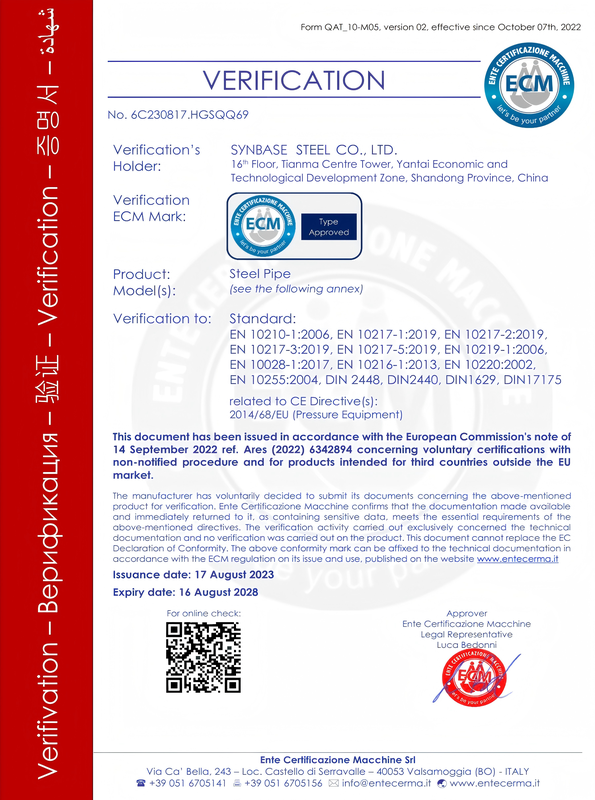
Les brides forgées Synbase sont destinées à des applications sous pression dans les secteurs de l’énergie, des procédés, de l’eau et de l’industrie, la norme applicable variant selon le secteur. Synbase est une marque de fabrication au sein d’un groupe établi ; cette section présente donc les types de projets, les normes et le périmètre documentaire que nous prenons en charge, sans laisser entendre l’existence de références clients nommées.
Choisir la mauvaise spécification sectorielle coûte cher : une bride RF alors que l’API 6A exige une RTJ peut échouer lors de la revue d’une tête de puits et retarder le projet. Synbase vérifie le type de face, le matériau, la classe de pression et le code applicable par rapport à l’application avant la production, afin que la bride soit fabriquée selon la norme spécifiée du projet plutôt que traitée comme un article de catalogue générique.
Pour les acheteurs EPC, un approvisionnement groupé peut réduire la coordination entre fournisseurs : les brides, les raccords, les tubes et les vannes peuvent être approvisionnés auprès du groupe avec des exigences documentaires harmonisées et une seule traçabilité documentaire du projet. L’avantage réside dans un nombre réduit d’interfaces fournisseurs et dans des enregistrements plus clairs des numéros de coulée à auditer sur l’ensemble du lot.
Solutions d’ingénierie et d’approvisionnement
Outils d’ingénierie pour vérifier la classe de bride, le type de face, le coût rendu et les lignes de spécification.
Recherche de la tenue pression-température des brides
Valeurs de référence ASME B16.5 — brides forgées en acier au carbone ASTM A105 (groupe de matériaux 1.1)
Sélecteur de type de bride et de face
Répondez à quatre questions — obtenez une recommandation de départ selon les pratiques d’ingénierie de l’ASME B16.5
Estimateur du coût rendu / TCO des brides
Allez au-delà du prix unitaire — détaillez les droits, le fret et les risques pour votre destination
Générateur de lignes de spécification de bride
Composez une ligne de demande de prix sans ambiguïté — les cinq champs qui éliminent les erreurs de commande les plus courantes
Brides de tubes en acier
À quoi sert une bride ?
Les brides de tubes assemblent deux extrémités de tube, une vanne ou une tubulure de récipient en un raccordement boulonné et étanche à la pression qui peut être démonté pour inspection ou maintenance. Elle transmet la pression et la charge des boulons par l’intermédiaire d’une face munie d’un joint. C’est pourquoi le type de bride, la classe de pression, la face et le joint doivent être adaptés au service, et non choisis uniquement en fonction du prix ou de la disposition des trous de boulons.
Quelle est la différence entre une bride à collet à souder et une bride à emmanchement ?
Les brides à collet à souder possèdent un moyeu long et conique assemblé au tube par une seule soudure bout à bout à pleine pénétration, ce qui leur confère la résistance et la durée de vie en fatigue les plus élevées ainsi qu’un contrôle radiographique complet. Les brides à emmanchement se glissent sur le tube et sont fixées par deux soudures d’angle ; elles sont moins coûteuses et plus faciles à aligner, mais ne supportent qu’environ les deux tiers de la résistance à la pression interne et un tiers de la durée de vie en fatigue.
Utilisez la bride à collet à souder lorsque les cycles de pression ou les températures sont élevés, et la bride à emmanchement pour un service modéré et non cyclique.
Quelle est la différence entre une bride pleine et une bride standard ?
La différence entre une bride pleine et une bride standard est simple : une bride pleine n’a pas d’alésage ; c’est un disque massif qui assure l’étanchéité à l’extrémité d’une conduite, d’un trou d’homme ou d’une tubulure inutilisée, tandis qu’une bride alésée (à collet à souder, à emmanchement ou autre) se raccorde à un tube et laisse passer le fluide.
Comme elle supporte la pression interne et la charge des boulons sans tube pour partager les contraintes, une bride pleine est en réalité le type le plus fortement sollicité ; la contrainte de flexion se concentre près de son centre, et sa conception en tient compte.
Quelle est la différence entre les brides FF et RF ?
Les brides à face surélevée (RF) dépassent de la surface de boulonnage et concentrent la charge des boulons sur une zone de joint plus réduite, ce qui constitue la configuration générale des procédés. Les brides à face plane (FF) s’assemblent sur toute leur face pour les équipements fragiles en fonte, en PRV ou en bronze, lorsqu’une face surélevée fissurerait la pièce moulée sous la charge des boulons. Ces deux types ne se combinent pas sur un même assemblage.
Quelles sont les différentes classes de brides ?
L’ASME B16.5 définit les classes 150, 300, 400, 600, 900, 1500 et 2500. Le nombre correspond à une classe de tenue pression-température, et non à une valeur en psi ; une bride en acier au carbone de classe 600 est donnée pour environ 1 480 psig à 100°F et sa pression admissible diminue lorsque la température augmente. Les classes supérieures ont des cercles de perçage plus grands et des corps plus épais ; une 150 et une 300 ne sont donc pas interchangeables, même lorsque les trous de boulons semblent s’aligner.
Fournissez-vous des certificats MTR / EN 10204 3.1 et la traçabilité ?
Oui. Chaque commande est fournie avec un rapport d’essai matière, et nous pouvons fournir en standard un certificat EN 10204 3.1 ou un certificat 3.2 avec contrôle par un tiers sur demande, avant l’expédition. Chaque lot porte un numéro de coulée qui relie la bride à son certificat matière, à sa quantité et à sa liste de colisage. Nous considérons le certificat comme le début de la vérification, complété par des points d’arrêt dimensionnels et des contrôles END en cours de fabrication, car un certificat matière seul ne confirme pas la conformité dimensionnelle.
Pouvez-vous fournir des brides de grand diamètre ou sur mesure selon plan ?
Oui. Au-delà de la plage standard NPS 1/2–24 de l’ASME B16.5, nous forgeons des brides de grand diamètre selon l’ASME B16.47 séries A/B (NPS 26–60), ainsi que selon EN 1092-1, DIN, JIS, BS 4504, AWWA et GOST. Les alésages sur mesure, les faces spéciales et les perçages hors norme sont réalisés selon votre plan, la norme applicable étant confirmée par écrit sur la commande.
Vos brides sont-elles concernées par les droits de douane américains sur l’acier chinois ?
L’exposition tarifaire dépend de la destination, du périmètre du produit, de la nuance, de l’origine et des règles en vigueur au moment de l’importation. Pour les commandes à destination des États-Unis, les droits et les mesures de défense commerciale doivent être examinés avec le courtier de l’acheteur au regard du tarif douanier officiel. Synbase peut fournir les hypothèses de coût rendu du devis et la documentation nécessaires à l’examen par le courtier, tandis que les destinations hors États-Unis relèvent de leurs propres règles d’importation.
Obtenez un devis de brides forgées avec la documentation correspondante
Envoyez vos postes, le type, les dimensions, la classe, la face, le matériau, la quantité, la destination et les exigences de certification. Synbase vous retournera un devis indiquant d’emblée la norme applicable, le délai d’approvisionnement, l’Incoterm et le niveau de certification, avec une traçabilité par numéro de coulée et une chaîne documentaire de projet.
Demander un devisSTATUT : CERTIFIÉ
TRACE : HEAT-NUM-SYNC