Guide d’achat des normes, nuances, défauts et essais d’acceptation. Mis à jour en juin 2026.
Un tube en acier inoxydable sans soudure est formé à partir d’un billeton plein percé puis étiré à froid, sans soudure longitudinale ; il supporte donc une pression plus élevée et plus prévisible là où une soudure constituerait un chemin de corrosion ou de rupture. Ce seul fait structurel, l’absence de soudure, explique pourquoi il est spécifié pour les services à haute pression, sensibles aux fissures de corrosion et à haute pureté. Mais cette mention « sans soudure » est généralement la limite des pages produits. Ce guide d’achat couvre tout le reste : orienter votre service vers la bonne norme ASTM, comprendre les modes de défaut que le procédé sans soudure peut introduire et connaître les essais d’acceptation qui prouvent que le tube correspond à son certificat.
Caractéristiques rapides
| Norme pour tubes sous pression | ASTM A312 / ASME SA-312 (TP304/304L, TP316/316L) |
| Normes des tubes | A269 (instrumentation/général), A213 (chaudière/échangeur thermique), A511 (mécanique) |
| Nuances courantes | 304/304L, 316/316L, 321, duplex 2205, super-duplex 2507 |
| Dimensions et série | NPS 1/8″–24″+ ; Sch 5S / 10S / 40S / 80S / 160 ; longueurs de 20 ft |
| État | Recuit de mise en solution et décapé chimiquement (recuit brillant / poli sur demande) |
| Acceptation | Essai hydrostatique OU essai électrique non destructif, contrôle dimensionnel, certificat matière selon EN 10204 3.1 |
Ce que signifie réellement « sans soudure » et pourquoi cela modifie votre spécification
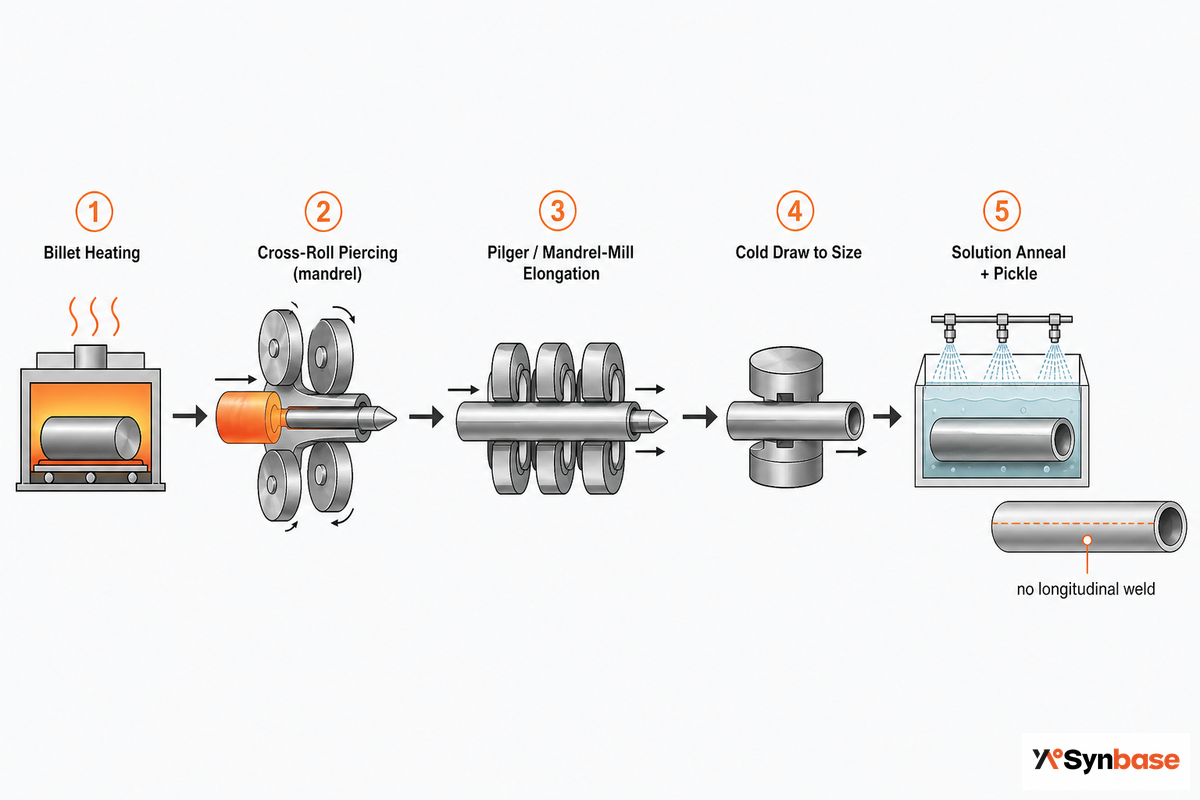
Le procédé sans soudure commence par un billeton plein en acier inoxydable. Le billeton est chauffé puis percé sur un mandrin (procédé Mannesmann), ensuite allongé et réduit sur un laminoir à pas de pèlerin ou à mandrin, souvent avec une réduction de section de 90 %+ en une passe, puis étiré à froid sur des filières pour les petits diamètres. Le procédé se termine par un recuit final de mise en solution qui restaure la structure granulaire et la résistance ; le tube sans soudure fini est alors livré selon ASTM A312. Aucune ligne de soudure n’apparaît dans la paroi.
Pourquoi cela fait-il une différence dans votre spécification ? Une soudure constitue une discontinuité, une ZAT (zone affectée thermiquement) où un appauvrissement en chrome peut se produire, ainsi qu’une ligne de concentration des contraintes. En la supprimant, le grain se poursuit sans interruption autour de la circonférence du tube : la capacité à supporter la pression est inhérente à la structure du tube, créée lors du perçage, et non ajoutée par une soudure. Cette prime au sans soudure recouvre tout ce concept et, comme nous le verrons dans la section suivante, son avantage est relativement limité par rapport à ce que croient de nombreux acheteurs.
Les tubes en acier inoxydable sans soudure et les tubes sans soudure remplissent les mêmes fonctions exigeantes : transfert de fluides à haute pression dans le pétrole et le gaz, conduites hygiéniques dans l’agroalimentaire et résistance à la corrosion requise par les applications marines. Ces mêmes produits tubulaires sont stockés comme tubes en acier inoxydable, notamment les tubes en acier inoxydable 304 et 316, ainsi que des nuances plus fortement alliées, généralement livrés recuits de mise en solution avec une finition décapée ou polie. Les tubes sans soudure d’instrumentation sont dimensionnés par leurs diamètres extérieur et intérieur, tandis que la pression de service d’un tube découle de la série et de l’épaisseur de paroi définies lors de la fabrication. Par rapport aux tubes inoxydables soudés, les tubes en acier inoxydable sans soudure et les tubes inoxydables sans soudure sont privilégiés pour l’aéronautique et d’autres applications critiques où le polissage de surface et les tolérances serrées sont essentiels ; les mêmes nuances de tubes inoxydables et de tubes en acier inoxydable sans soudure sont courantes en instrumentation, et des fournisseurs de tubes réputés tiennent en stock des tubes inoxydables sans soudure de haute qualité sous ces différentes formes. Dans les applications industrielles, ces séries de tubes, raccords et tubes inoxydables sans soudure sont spécifiés pour leur résistance mécanique et à la corrosion, tandis que la résistance accrue à la corrosion des alliages supérieurs est maintenue en stock pour les services sévères — lorsqu’une finition lisse, de bonnes propriétés mécaniques, une résistance aux milieux corrosifs et un chanfreinage correct des extrémités sont nécessaires.
Acier inoxydable sans soudure ou soudé : quand la prime est-elle justifiée ?
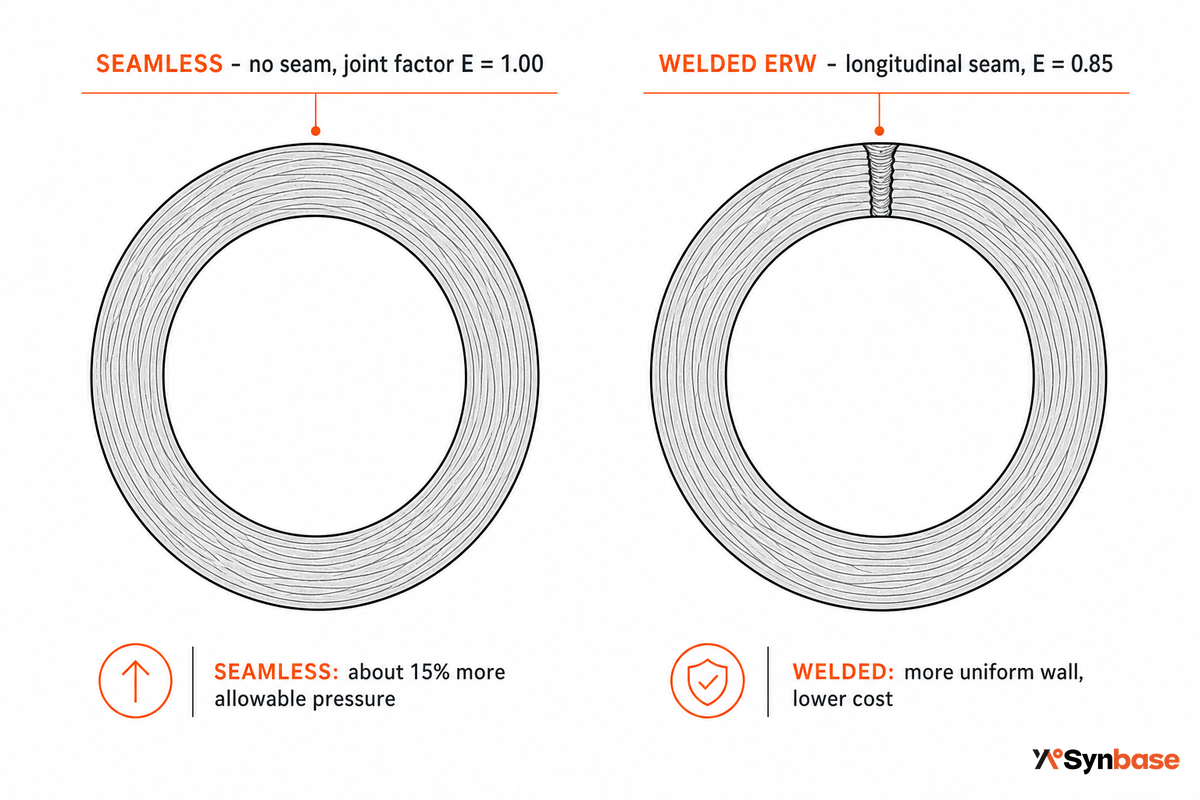
Alors, quel tube en acier inoxydable est préférable : soudé ou sans soudure ? Aucun n’est universellement supérieur : ils présentent des modes de défaillance différents. Si le sans soudure peut être donné pour une pression plus élevée, c’est en raison d’un mécanisme de code, et non d’un avantage général de résistance : les codes de conception tels que ASME B31.3 appliquent un coefficient de qualité du joint longitudinal, généralement de 0.85 pour le soudé contre 1.00 pour le sans soudure, ce qui réduit d’environ 15 % la pression admissible d’une ligne soudée. Ce coefficient est une tolérance du code pour la soudure, et non une perte de résistance mesurée dans le métal de base ; c’est pourquoi les tubes modernes soudés puis étirés (ASTM A249/A269) réduisent fortement l’écart pour les services statiques à basse pression.
Les métallurgistes de terrain le disent clairement : le sans soudure n’est pas tellement « plus résistant », il présente simplement des défauts différents. Le tube soudé offre une paroi uniforme et une surface propre ; le sans soudure présente toujours une certaine variation de paroi, souvent supérieure à ±10 % sur une longueur, et le point le plus mince sera toujours plus mince qu’une paroi soudée équivalente. Cela compte lorsque vous dimensionnez le renforcement d’un piquage ou exploitez un tube près de sa limite de pression.
- Pression interne cyclique ou élevée (aucune soudure susceptible de se fatiguer)
- Service acide / H₂S, dicté par les limites de dureté des soudures NACE et non par le code de tuyauterie
- Débit de haute pureté (pharmaceutique, semi-conducteurs) lorsqu’un cordon de soudure retient le produit
- Conduites à paroi mince et petit diamètre, où la prime est la plus faible
- Service utilitaire statique à basse pression
- Grand diamètre (le sans soudure devient difficile et coûteux au-delà d’environ 12-in. de diamètre extérieur)
- Projets dictés par le budget avec traitement thermique intégral spécifié
- L’uniformité de la paroi compte davantage que la pression nominale maximale
Mais à quel coût ? « Le sans soudure coûte 30-50 % plus cher » est une autre affirmation souvent citée qui ne tient pas en dehors de quelques paramètres : elle est réelle pour les petites épaisseurs et les petits diamètres, mais les prix sont pratiquement au même niveau pour les fortes épaisseurs et autour de ~8 NPS. Ne prenez jamais ce pourcentage au pied de la lettre ; établissez vos dimensions et votre épaisseur de paroi avant de demander un prix.
« Les codes de tuyauterie ne vous disent pas lequel utiliser, car il existe trop de cas particuliers ; ils laissent donc la décision à l’utilisateur. Le sans soudure n’est pas meilleur que le soudé ; ses défauts sont simplement différents. »
Adaptez la norme au service : le routeur service-norme
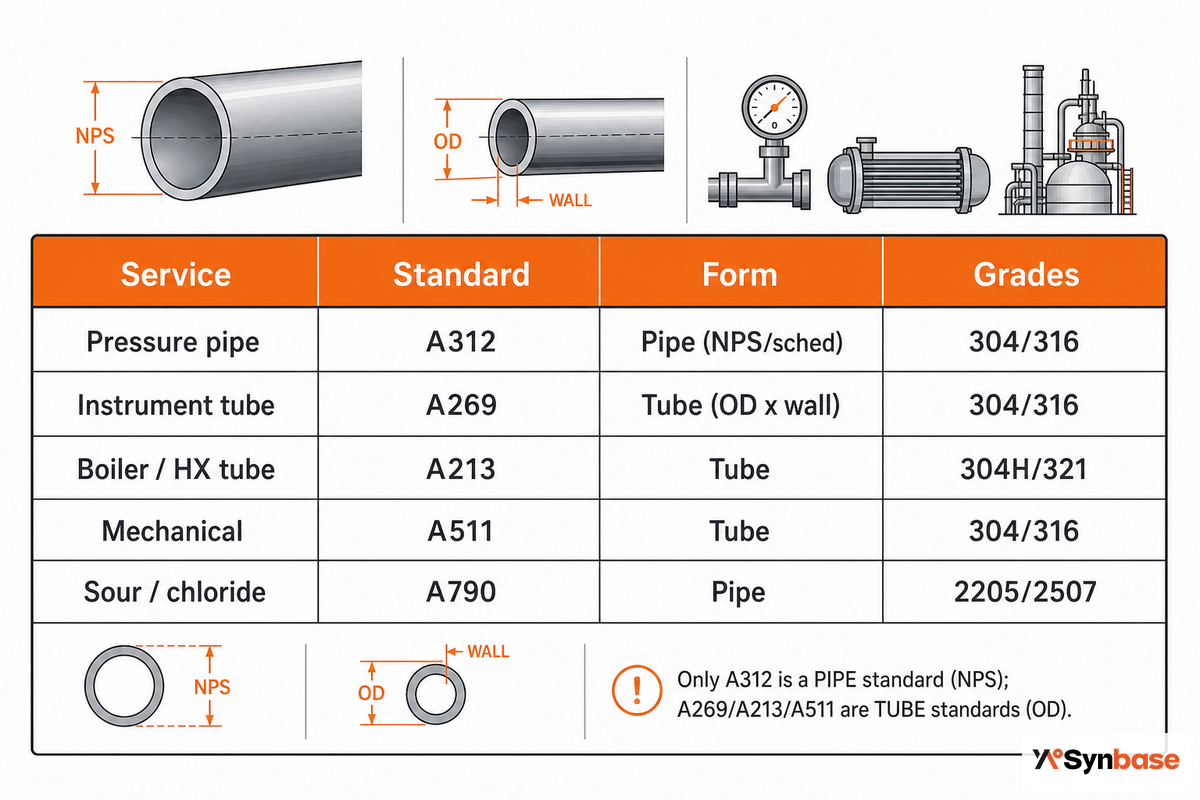
Le cas le plus fréquent consiste à spécifier un « 304 sans soudure » sans citer la norme applicable. Vous achetez selon la norme — et NON selon la nuance — car elle définit les dimensions, les plages de tolérance et les essais sur lesquels vous pouvez vous appuyer ; consultez le routeur service-norme pour trouver la norme associée à votre service et commandez le document, pas seulement le matériau. Si vous comparez les tubes et raccords en acier de BalingSteel à cette exigence, vérifiez séparément la norme produit et les dimensions indiquées dans l’offre par rapport au nom de la nuance.
| Catégorie de service | Norme | Forme | Nuances typiques |
|---|---|---|---|
| Tube sous pression (ASME B31.x) | ASTM A312 / SA-312 | Tube (NPS et série) | 304/304L, 316/316L |
| Tube d’instrumentation / hydraulique | ASTM A269 | Tube (diamètre extérieur × paroi) | 304, 316 |
| Tube de chaudière et d’échangeur thermique | ASTM A213 / SA-213 | Tube (tolérance d’épaisseur de paroi plus serrée). | 304H, 316, 321 |
| Mécanique / structurel | ASTM A511 | Tube (non prévu pour la pression) | 304, 316 |
| Haute pureté (pharmaceutique/semi-conducteurs) | A269 + ASME BPE | Tube (électropoli) | 316L |
| Résistance générale à la corrosion | ASTM A269 | Tube (diamètre extérieur × épaisseur de paroi) | 304/304L, 316/316L |
| Cryogénique / basse température | ASTM A312 | Tube (NPS et série) | 304/304L |
| Haute température (>540°C) | A312 / A213 | Tube / tube | 304H, 321 |
| Service acide / chloruré | ASTM A790 / A312 | Tube (NPS et série) | 2205, 2507 |
Périmètres définis par les normes ASTM A312/A269/A213/A511.
Une distinction est facile à manquer : seul A312 est une norme de tubes, dimensionnés par NPS et série. A269, A213 et A511 sont des normes de tubes, dimensionnés par le diamètre extérieur réel et l’épaisseur de paroi (voir la section suivante), avec leurs propres tolérances et régimes d’essais. Spécifier des dimensions A312 avec une norme de tube, ou l’inverse, est une erreur courante de comparaison. La séparation est importante parce que les essais suivent la norme : le tube de chaudière A213 impose une tolérance de paroi plus serrée et des essais plus stricts que l’A269, ce qui le rend plus coûteux ; commander de l’A213 pour un travail qui ne nécessite que l’A269 entraîne donc une dépense supplémentaire discrète. Indiquez A312 pour tout tube sous pression relevant d’ASME B31.1 ou B31.3.
Décryptage des nuances : 304 contre 316 contre duplex 2205 (et pourquoi le PREN décide)
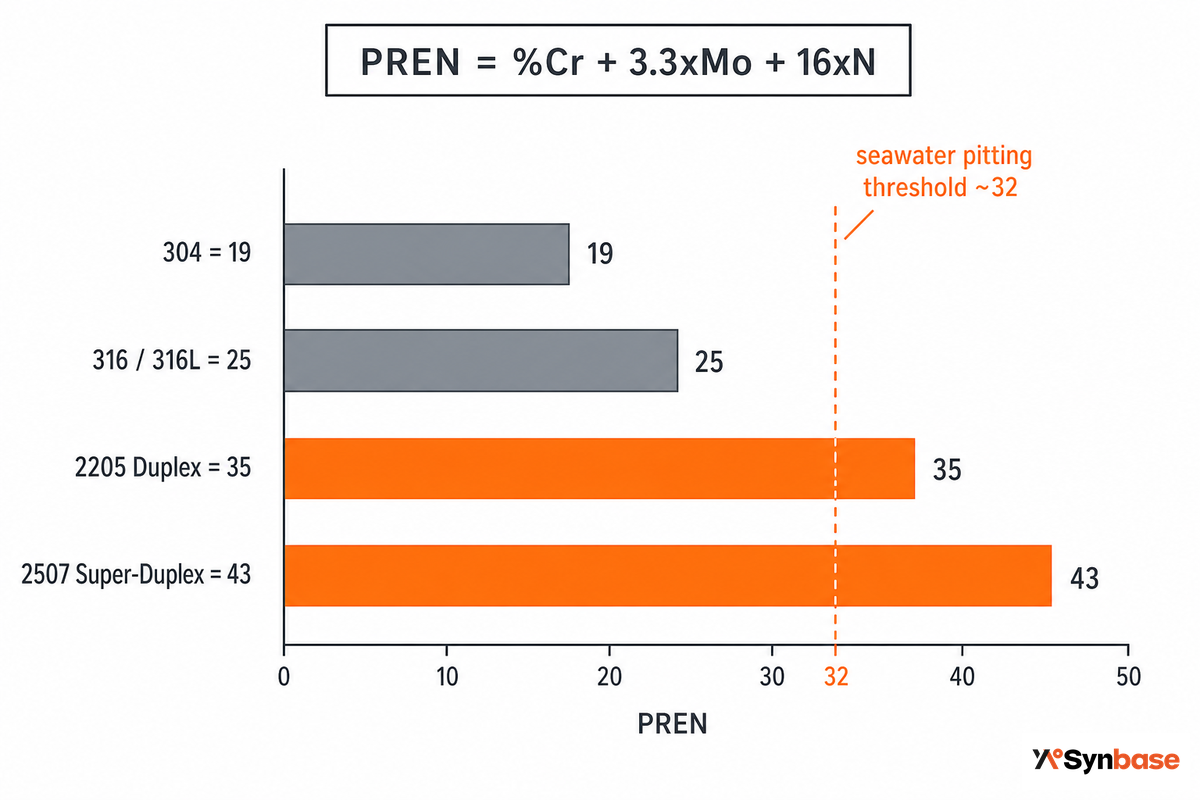
Le 316 ou le 304 est-il préférable pour la plupart des services et applications ? Vous vous demandez peut-être quelle nuance d’acier inoxydable convient à la plupart des services chlorurés ; dans ce cas, choisir l’acier inoxydable 316 est une valeur sûre grâce à sa teneur en molybdène comprise entre 2-3 %. En revanche, pour une eau de mer très chaude, par exemple, les deux nuances sont largement insuffisantes et il est conseillé d’opter plutôt pour la nuance duplex 2205. Le nombre utilisé pour évaluer ces niveaux de résistance aux piqûres s’appelle le Pitting Resistance Equivalent Number et se calcule comme suit :
PREN = %Cr + 3,3 × %Mo + 16 × %N. En utilisant les compositions chimiques nominales standard :
• 304 (18 Cr, ~0 Mo, 0.06 N) → PREN ≈ 19
• 316/316L (16.5 Cr, 2.1 Mo, 0.05 N) → PREN ≈ 25
• duplex 2205 (22 Cr, 3.1 Mo, 0.17 N) → PREN ≈ 35
Toutefois, vous ne pouvez pas vous fier uniquement au Pitting Resistance Equivalent Number pour décider ; une valeur couramment utilisée comme ligne directrice pour déterminer ce qui convient même aux environnements océaniques salés se situe autour de 32. Cette estimation n’est valable que dans certaines conditions, car un autre type de corrosion — la corrosion caverneuse — peut rester préoccupant ; certaines applications exigeant le plus haut niveau de résistance, comme les eaux chlorées plus chaudes, nécessitent des valeurs de PREN supérieures à 40 (par exemple, le duplex 2507). Pour ces raisons, les valeurs de PREN d’environ 25 du 316 sont considérées comme inadaptées aux milieux chlorurés chauds, où les métaux duplex se comportent mieux.
En résumé, le 304 / 304L convient parfaitement à presque tout service standard ou application agroalimentaire ; ces deux nuances font partie de celles livrées selon ASTM A312 en TP304/TP316L. Il est toutefois judicieux de toujours choisir les nuances L de ces deux métaux lorsqu’une opération de soudage est prévue, car leur teneur en carbone limitée à 0,03 % réduit les dommages intergranulaires et la sensibilisation induits par le soudage. Pour l’échelle complète des nuances selon la teneur en chlorures et la température, consultez notre portail des tubes inoxydables sans soudure. Pour une liste plus large de familles de matériaux, consultez les aciers inoxydables et alliages de nickel de TiAlloy ; tout autre alliage nécessite encore une évaluation d’ingénierie adaptée au service.
Lire les dimensions et les séries : NPS, Sch 5S–80S et épaisseur de paroi
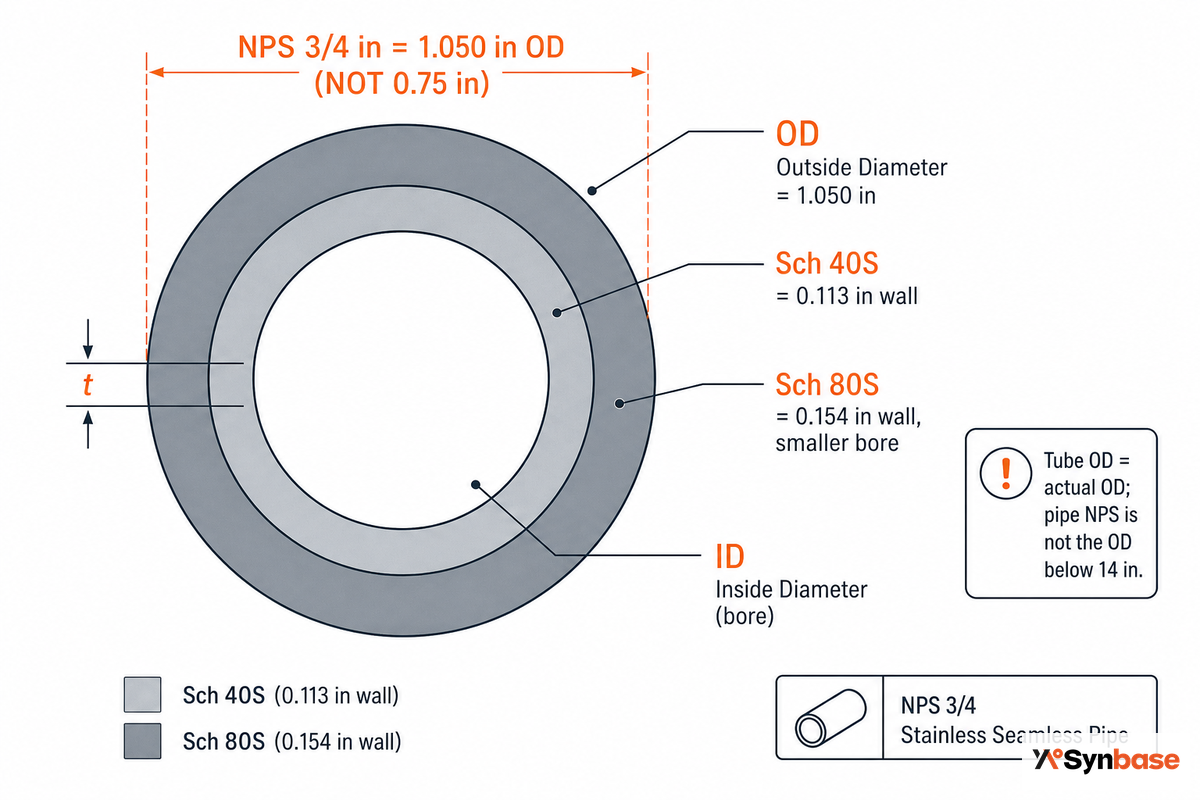
Voici le piège qui provoque des commandes erronées : pour un tube, le NPS n’est pas le diamètre extérieur. Un tube NPS 3/4″ a un diamètre extérieur de 1.050″ ; le NPS 1″ correspond à 1.315″ ; le NPS 2″ à 2.375″. Ce n’est qu’à partir du NPS 14″ que le numéro NPS est égal au diamètre extérieur. À l’inverse, un tube est dimensionné par son diamètre extérieur réel × sa paroi ; commander un tube A312 selon un diamètre extérieur de tube est l’erreur dimensionnelle la plus courante.
| NPS | Diamètre extérieur (in) | Sch 5S | Sch 10S | Sch 40S | Sch 80S |
|---|---|---|---|---|---|
| 1/4″ | 0.540 | — | 0.065 | 0.088 | 0.119 |
| 3/8″ | 0.675 | — | 0.065 | 0.091 | 0.126 |
| 1/2″ | 0.840 | 0.065 | 0.083 | 0.109 | 0.147 |
| 3/4″ | 1.050 | 0.065 | 0.083 | 0.113 | 0.154 |
| 1″ | 1.315 | 0.065 | 0.109 | 0.133 | 0.179 |
| 1-1/4″ | 1.660 | 0.065 | 0.109 | 0.140 | 0.191 |
| 2″ | 2.375 | 0.065 | 0.109 | 0.154 | 0.218 |
| 3″ | 3.500 | 0.083 | 0.120 | 0.216 | 0.300 |
| 4″ | 4.500 | 0.083 | 0.120 | 0.237 | 0.337 |
| 6″ | 6.625 | 0.109 | 0.134 | 0.280 | 0.432 |
| 8″ | 8.625 | 0.109 | 0.148 | 0.322 | 0.500 |
| 10″ | 10.750 | 0.134 | 0.165 | 0.365 | 0.500 |
Dimensions selon ASME B36.19M. Le « S » de la série désigne un matériau inoxydable ; assurez-vous que cette donnée figure dans votre commande.
Comme l’épaisseur de paroi des tubes sans soudure peut varier de 10 % ou plus, le numéro de série est une valeur nominale de conception ; il ne correspond pas nécessairement à l’épaisseur minimale de paroi de votre produit à tous les points de son diamètre extérieur. Utiliser l’épaisseur minimale de paroi correspondant à la tolérance négative de la norme pour votre calcul de pression permet de tenir compte de cette variation ; utilisez notre référence sur l’épaisseur de paroi des tubes inoxydables pour convertir une série en épaisseur de conception.
Les 5 modes de défaut des tubes sans soudure et leur plan de maîtrise
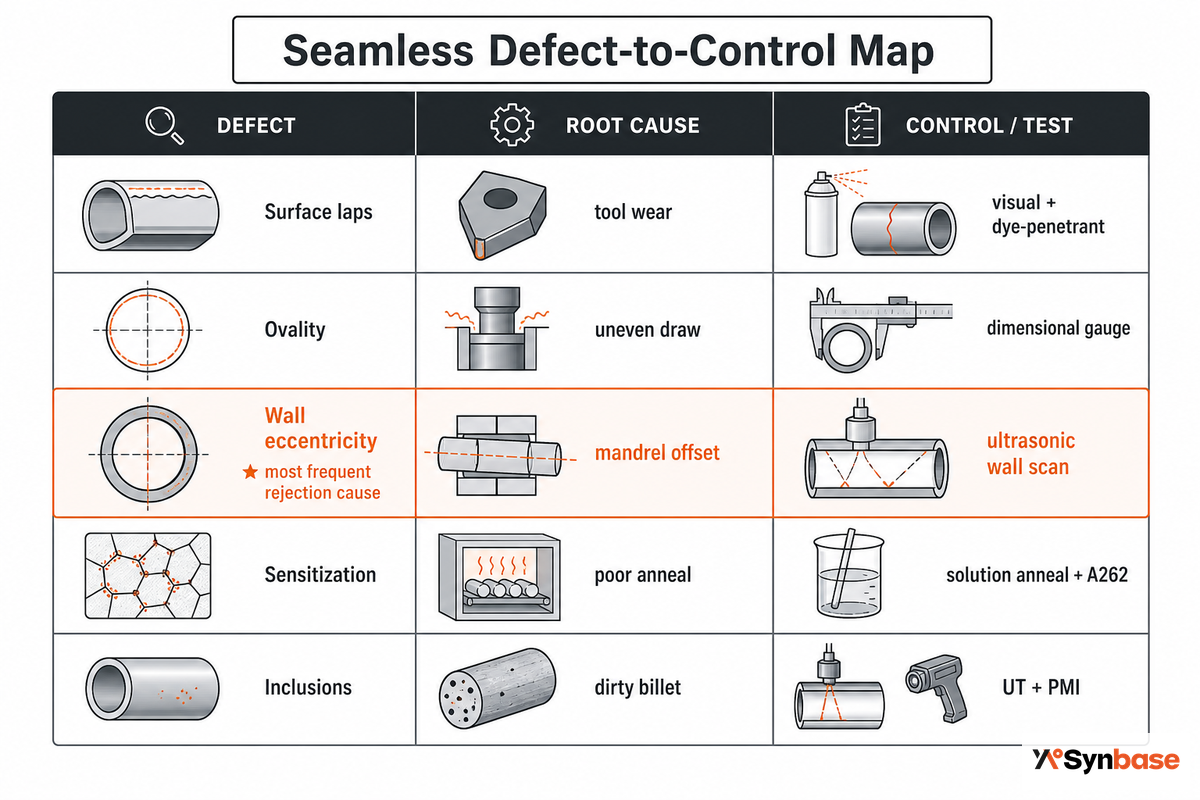
Les problèmes courants des tubes sans soudure sont des artefacts de procédé issus du perçage et de l’étirage à froid, et non des défaillances par corrosion. Le discours marketing est « sans soudure égale sans défaut » ; la réalité de l’inspection est que l’excentration de paroi, et non la corrosion, provoque la plupart des rejets de tubes sans soudure. La carte des défauts et des contrôles ci-dessous relie chaque défaut à sa cause racine et à l’essai qui le détecte, afin que vous puissiez l’intégrer directement à votre commande.
| Mode de défaut | Cause racine dans le procédé | Contrôle / essai qui le détecte |
|---|---|---|
| Replis, rayures, piqûres et plis de surface | Usure ou contamination des outils lors du perçage et de l’étirage | Contrôle visuel + ressuage ; courants de Foucault sur les lignes critiques |
| Ovalisation / défaut de circularité | Étirage irrégulier, manutention | Mesurage dimensionnel selon la tolérance B36.19M |
| Excentration de paroi (zone mince) | Mauvais alignement du mandrin de perçage | Balayage ultrasonore de la paroi + acceptation sur l’épaisseur minimale |
| Contraintes résiduelles / fissuration, sensibilisation | Écrouissage à froid sans recuit approprié | Recuit de mise en solution obligatoire + essai de corrosion intergranulaire ASTM A262 |
| Inclusions non métalliques | Propreté du billeton | Contrôle ultrasonore + PMI |
Surveillez l’excentration de paroi. Comme une ébauche chaude sans soudure peut se décaler par rapport au mandrin lors de l’étirage à froid, il est très fréquent que votre épaisseur minimale de paroi (et potentiellement davantage) tombe sous le numéro de série. Si vous travaillez avec des marges de conception minimales, spécifiez sur votre commande un balayage ultrasonore de la paroi après étirage à froid, avec un critère objectif d’acceptation sur l’épaisseur minimale.
La liste de contrôle d’acceptation en 4 étapes : prouver que vous avez reçu ce que vous avez payé
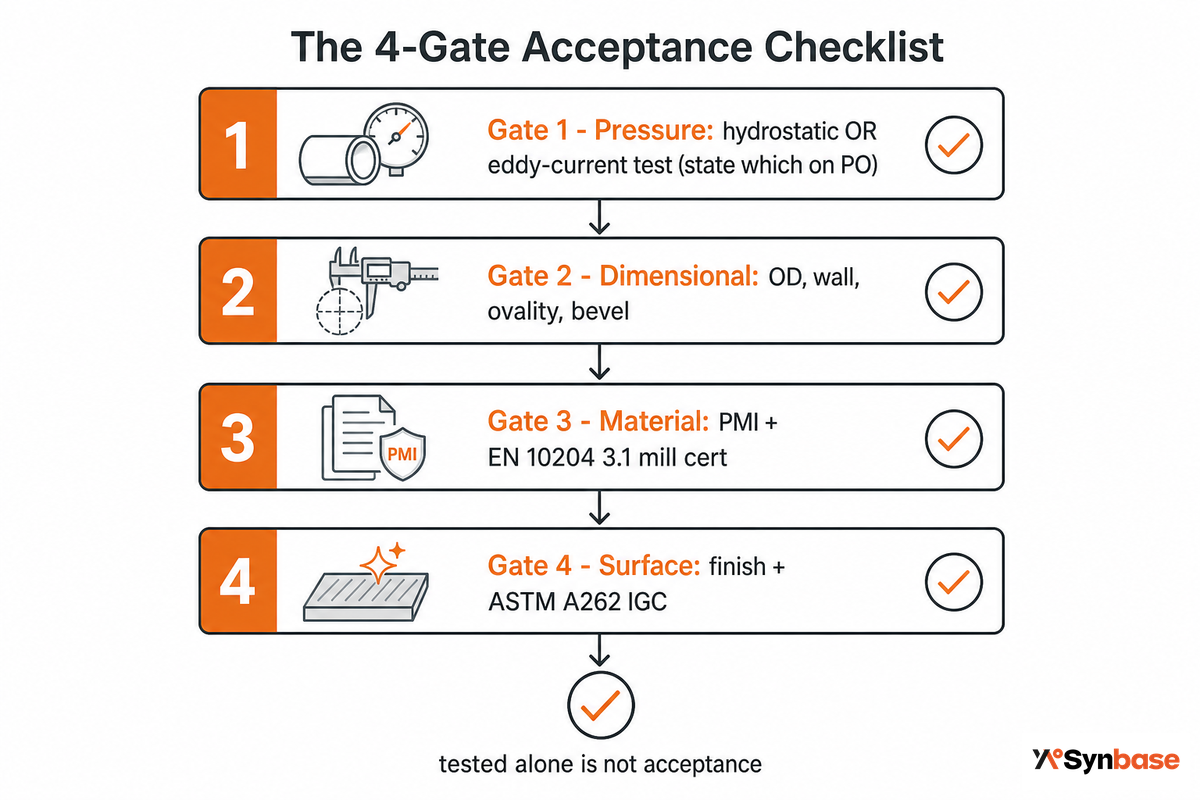
Contrôle d’acceptation en 4 étapes pour un tube sans soudure A312 Comment vérifier avant l’installation qu’un tube A312 sans soudure correspond à notre commande ? Quatre contrôles essentiels :
- Pression / étanchéité A312 prévoit un essai hydrostatique ou un essai électrique non destructif (courants de Foucault). Choisissez l’un des deux et indiquez-le dans la commande ; la mention « testé » ne constitue pas un critère d’acceptation.
- Dimensions : vérifiez le diamètre extérieur, l’épaisseur de paroi (minimum et excentration), l’ovalisation, la longueur et le chanfrein par rapport à B36.19M.
- Preuve matière : identification positive de la matière (PMI) et certificat d’essai en usine EN 10204 3.1 reliant la composition chimique, les propriétés mécaniques et les résultats d’essais à la coulée expédiée.
- Surface et corrosion : état de surface et essai de corrosion intergranulaire ASTM A262 lorsque le service l’exige.
Pour la plupart des acheteurs, le contrôle le plus critique est le contrôle 3. Un certificat EN 10204 3.1 documente les résultats d’essais réels du matériau reçu, validés indépendamment par la fonction inspection du fabricant, contrairement à une déclaration générale de conformité telle qu’une déclaration EN 10204 2.1 ou 2.2. Pour toute pièce en contact avec le fluide ou toute limite de pression, exigez un certificat 3.1 et vérifiez-le champ par champ à l’aide de notre guide de vérification des certificats d’essai en usine.
En tant qu’aciérie du groupe E-CHENG Steel Group intégrée à un pôle de production de tubes, nos lignes de production sans soudure expédient des tubes inoxydables sous pression recuits de mise en solution et décapés, avec certificats d’essai en usine EN 10204 3.1 traçables par numéro de coulée et PMI au départ, sous un même système ISO 9001, du NPS 1/8″ au 24″+. Les acheteurs peuvent, et devraient pour les services critiques, exiger les mêmes preuves pour chaque commande importée.
Perspectives 2025–2026 : la traçabilité devient le véritable contrôle
Le changement à prévoir ne concerne pas le prix, mais les preuves. Les entrepreneurs EPC et les équipes qualité du pétrole et du gaz spécifient de plus en plus des certificats matière EN 10204 3.1 ainsi qu’un PMI à la réception pour les limites de pression et les services acides, car les certificats d’usine sous-spécifiés ou falsifiés ont déplacé la vérification des documents vers le quai de réception. Le socle normatif le confirme : ASTM A312 impose déjà un essai non destructif ou hydrostatique sur chaque tube, et la documentation 3.1 devient le minimum requis plutôt qu’une option supérieure.
L’économie des importations a évolué avec les documents : les droits de douane américains de la Section 232 sur l’acier sont passés de 25 % à 50 % en juin 2025, tandis que le mécanisme d’ajustement carbone aux frontières de l’UE entre dans sa période définitive pour le fer et l’acier en 2026, ajoutant une déclaration des émissions incorporées aux documents qui accompagnent une coulée. La traçabilité couvre désormais les résultats d’essais, l’origine et les données carbone sur une même commande.
Pour les achats de 2026, la spécification et la méthode d’essai — et non le choix du fournisseur — sont essentielles : imposer un certificat 3.1 et un PMI pour toute ligne en contact avec le fluide ou retenant la pression, et écarter l’auto-déclaration 2.1/2.2 pour ces applications. Un marché en croissance (la demande de tubes inoxydables sans soudure pour pipelines devrait augmenter de 5-6 %/an cette décennie) confirme cette orientation, mais ne la détermine pas : c’est la traçabilité qui la détermine, et vous contrôlez la traçabilité dans la commande.
Foire aux questions
Les tubes en acier inoxydable sont-ils sans soudure ?
Voir la réponse
Quel tube en acier inoxydable est préférable : soudé ou sans soudure ?
Voir la réponse
Un tube sans soudure est-il plus coûteux qu’un tube soudé ?
Voir la réponse
Quelle est la meilleure nuance d’acier inoxydable : 304 ou 316 ?
Voir la réponse
Quels sont les problèmes courants des tubes sans soudure ?
Voir la réponse
Comment vérifier qu’un tube sans soudure satisfait à la norme ASTM A312 ?
Voir la réponse
Vous recherchez des tubes sans soudure en acier inoxydable avec une traçabilité complète EN 10204 3.1 ?
Découvrez notre programme de tubes sans soudure en acier inoxydable →À propos de ce guide
Ce guide s’appuie sur les normes ASTM et ASME relatives aux tubes sous pression, les données de corrosion de l’IMOA et du Nickel Institute, ainsi que sur les pratiques de fabrication et d’inspection des tubes sans soudure de Synbase Steel Co., Ltd. — société affiliée à E-CHENG Steel Group et usine sidérurgique d’un pôle industriel de pipelines, qui expédie des tubes sans soudure en acier inoxydable avec une traçabilité EN 10204 3.1 et un contrôle PMI vers des projets dans plus de 100 pays. Relu par l’équipe technique de Synbase Steel Co., Ltd. en juin 2026.
Références et sources
- ASTM A312/A312M-25, Spécification standard pour tubes en acier inoxydable austénitique sans soudure, soudés et fortement écrouis à froidASTM International
- ASTM A312/A312M-18a (exigence d’essai non destructif ou hydrostatique)New Zealand Government Building Code Hub
- ASME B36.19M, Tubes en acier inoxydable (dimensions et séries)The American Society of Mechanical Engineers
- Lignes directrices pratiques pour la fabrication de l’acier inoxydable duplex (PREN et résistance aux chlorures)International Molybdenum Association (IMOA)
- Aciers inoxydables dans le raffinage du pétrole et les conditions de service en milieu acideNickel Institute
Articles connexes
- Tubes sans soudure en acier inoxydable : nuances, normes et échelle des nuances selon les chlorures et la température
- Guide des tubes en acier sans soudure : coefficient de joint soudé et audit du certificat d’essai en usine
- Tubes sans soudure en acier au carbone : cartographie des conditions de service A106/A53
- Tubes en acier soudés : ERW/LSAW ou sans soudure
- Familles de tubes en acier sans soudure : gamme complète de produits