

Mis à jour en juillet 2026 · Relu par l’équipe technique de Synbase Steel Co., Ltd.
Le tube sans soudure en acier au carbone est fabriqué en perçant une billette d’acier pleine, puis en l’étirant pour obtenir un tube creux sans cordon de soudure — ce qui explique naturellement pourquoi les acheteurs le spécifient pour les conditions de service à haute pression et haute température. Toutefois, le terme « sans soudure » n’est pas une panacée : le choix dépend moins de ce mot que de la sélection de la nuance, de l’épaisseur de paroi et du plan de gestion de la corrosion adaptés au service prévu. Ce guide présente les trois nuances les plus couramment commandées (A106, A53 et API 5L), le choix des séries selon la pression, les causes de corrosion et les moyens de la combattre, ainsi que les méthodes de contrôle de votre livraison.
Spécifications rapides : tube sans soudure en acier au carbone
| Nuances courantes | ASTM A106 Gr B/C · ASTM A53 Gr B · API 5L Gr B / X42–X70 |
| Plage de dimensions des tubes sans soudure | Les dimensions des tubes sans soudure en acier au carbone vont de NPS 1/8″ à 26″ de diamètre extérieur (diamètre extérieur 13,1–660 mm) ; au-delà, on passe aux tubes soudés. |
| Séries | De S5 à XXH (Sch 40 et Sch 80 sont les plus courantes) |
| Mode de fabrication | Billette pleine percée → allongement sur mandrin / laminoir à bouchon (sans cordon de soudure) |
| Conditions de service typiques | Fluides et gaz à haute pression / haute température, pétrole et gaz, production d’électricité, pétrochimie |
| Normes clés | ASTM A106 / A53 · API 5L · ASME B31.1 / B31.3 · EN 10204 3.1 (MTR) |
Qu’est-ce qu’un tube sans soudure en acier au carbone et pourquoi l’absence de soudure modifie-t-elle ses performances ?
Un tube sans soudure en acier au carbone est une longueur de tube fabriquée sans cordon de soudure : une billette pleine est chauffée, percée puis étirée pour former un tube creux. Aucun cordon de soudure ne peut alors guider préférentiellement les fissures, la fatigue ou la corrosion. Cette caractéristique unique fait du tube sans soudure en acier au carbone le matériau privilégié pour les services à haute pression et haute température, des centrales électriques aux applications industrielles où le tube subit des charges mécaniques et de pression.
Ce procédé de fabrication est facile à décrire, mais difficile à exécuter selon un niveau de qualité élevé. Tout d’abord, une billette en acier au carbone standard est chauffée à sa température optimale de formage dans un four de réchauffage, puis percée pour former une ébauche tubulaire à paroi épaisse lors de l’étape classique de perçage rotatif Mannesmann — cette opération initiale consiste à chauffer la billette, à introduire un outil de perçage et à créer un trou au centre — avant son passage dans un laminoir à mandrin d’allongement, généralement composé de cinq à huit cages, qui réduit progressivement l’épaisseur de paroi tout en étirant l’ébauche pour former un tube, conformément aux procédures détaillées dans le brevet USPTO US7506526B2. Un laminoir de calibrage amène ensuite le diamètre extérieur et l’épaisseur de paroi aux spécifications exactes. Après fabrication à chaud, ce tube peut subir un étirage à froid afin d’obtenir des tolérances plus serrées et une finition plus lisse.
L’acier au carbone est fondamentalement un alliage de fer contenant des quantités soigneusement contrôlées de carbone — généralement entre 0,05 % et 0,30 % pour la plupart des applications de tubes — ce qui lui confère la résistance mécanique essentielle et une bonne aptitude au soudage. Sa composition intrinsèque lui apporte résistance et durabilité, lui permettant de supporter des pressions internes importantes sans le surcoût associé aux matériaux alliés tels que l’acier inoxydable. Comme nous le verrons dans les sections suivantes, il ne possède pas les propriétés de résistance à la corrosion des aciers inoxydables. Tout ce qui suit concerne la sélection et l’utilisation d’un tube simple, robuste et sans soudure pour une application précise.
Imaginez deux tubes côte à côte sur un collecteur de vapeur à haute pression : l’un soudé et l’autre sans soudure. Soumettez-les tous deux à des milliers de cycles de dilatation et de contraction thermiques : les fissures commencent à s’amorcer et à se propager préférentiellement dans la zone affectée thermiquement autour de la soudure du tube soudé. L’acheteur qui a dû retirer une conduite à cause de fissures de fatigue se propageant le long du cordon de soudure n’aura pas besoin d’être convaincu que c’est pourquoi un corps sans soudure est requis. C’est précisément pour cela que la tuyauterie en acier au carbone destinée à des conditions réellement sévères est spécifiée sans soudure, plutôt que de permettre son remplacement par un tube soudé au comptoir.
Sans soudure ou soudé (ERW) : quand le surcoût est réellement rentable
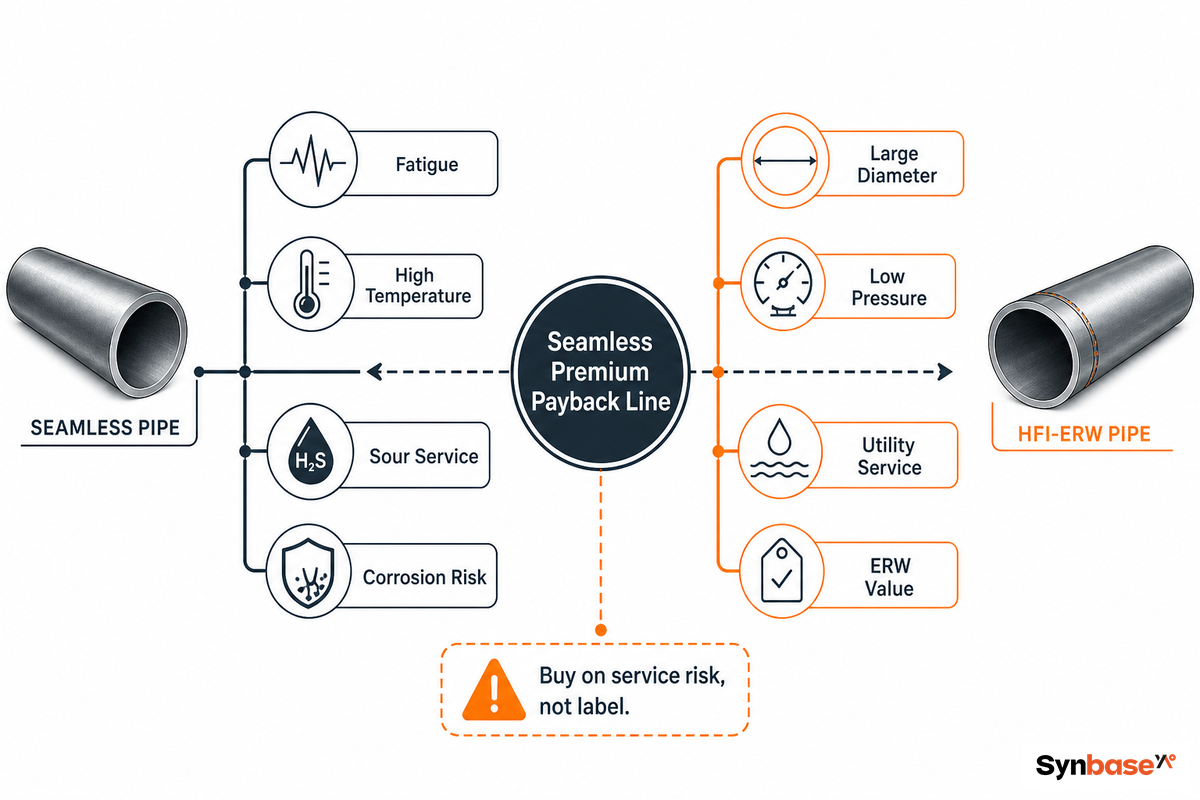
Voici l’hypothèse la plus coûteuse que l’on puisse faire lors de l’approvisionnement en tubes : croire qu’un tube sans cordon de soudure est toujours meilleur qu’un tube soudé. Ce n’est pas toujours le cas. Un tube ERW moderne à induction haute fréquence (HFW), soumis à un contrôle ultrasonore à 100 % de la soudure, peut être homologué selon le code avec un rendement de joint de 100 % — et lors des essais d’éclatement, il rompt sur le corps, jamais sur la soudure. Achetez en fonction du risque lié au service, pas d’un slogan.
« Nous voyons des acheteurs payer par habitude le surcoût du sans soudure sur des lignes qu’un tube ERW contrôlé par ultrasons pourrait satisfaire selon le code. Sur ces services, la soudure n’est pas le risque ; c’est la surspécification qui l’est. Nous leur conseillons d’investir le surcoût là où il apporte un bénéfice : haute température, fatigue et service acide. »
Équipe technique de Synbase Steel Co., Ltd.
Un exemple concret l’illustre. Un entrepreneur construisant un circuit d’eau de refroidissement d’usine à 90 psi et à température ambiante avait spécifié de l’A106 Gr B sans soudure partout, par prudence. Le service ne comportait ni haute température, ni chargement cyclique, ni fluide acide : un tube A53 Gr B, sans soudure ou ERW, satisfaisait le code avec une marge importante. En retirant le tronçon non critique du budget sans soudure, le budget tubes a été réduit d’environ un tiers sans aucune perte d’intégrité, et la marge économisée a été consacrée à un meilleur revêtement. C’est la rentabilité du sans soudure à rebours : savoir quand ne pas payer pour du sans soudure.
Alors, quand le surcoût du sans soudure — généralement 25-40 % de plus par tonne que l’ERW — est-il réellement amorti ? C’est l’objectif de la ligne de rentabilité ci-dessous.
Payez le sans soudure lorsque le service franchit l’un de ces seuils ; sinon, un tube ERW contrôlé selon le code constitue généralement l’achat le plus judicieux :
- Haute pression / haute température au-delà de la zone de confort de l’ERW (vapeur surchauffée, lignes chaudes de raffinerie)
- Charges cycliques ou de fatigue lorsqu’une soudure constitue un concentrateur de contraintes
- Service acide (H₂S), voir la réserve ci-dessous
- Travaux de petit diamètre, à paroi épaisse ou à tolérances serrées, lorsqu’une soudure complique la fabrication
| Facteur | Sans soudure (SMLS) | HFI-ERW |
|---|---|---|
| Cordon de soudure | Aucun | Longitudinal, contrôlé par ultrasons à 100 % |
| Indice de coût (par tonne) | ~1.25–1.40× | Référence (la plus basse) |
| Limite pratique du diamètre extérieur | ~16–20″ économiquement | Jusqu’à ~26″ (660 mm) |
| Uniformité de la paroi | Excentricité plus importante possible | Serrée, contrôlée par la tôle |
| Service le mieux adapté | HP/HT, cyclique, acide, paroi épaisse | Eau, gaz, structure, conduite à pression plus faible |
Les coûts et plages de diamètres extérieurs reflètent les pratiques actuelles des fabricants ; vérifiez-les par rapport à votre devis d’aciérie.
Un tube sans soudure est-il plus résistant qu’un tube soudé ?
Pas nécessairement. À nuance et épaisseur de paroi identiques, un tube sans soudure et un tube HFI-ERW entièrement contrôlé par ultrasons peuvent supporter la même contrainte admissible selon le code. Le sans soudure est surtout important lorsque la fatigue, la haute température, le service acide ou la corrosion peuvent transformer un cordon de soudure en point faible. Par rapport aux tubes soudés, le choix entre sans soudure et soudé correspond à une prime de risque, et non à une capacité supplémentaire automatique.
Si votre application de grand diamètre ou à pression plus faible conduit à une autre solution, notre gamme de tubes en acier soudés couvre les procédés ERW, LSAW et SSAW, chacun là où il présente un avantage.
Les trois nuances qui couvrent la plupart des tubes sans soudure en acier au carbone : A106, A53 et API 5L
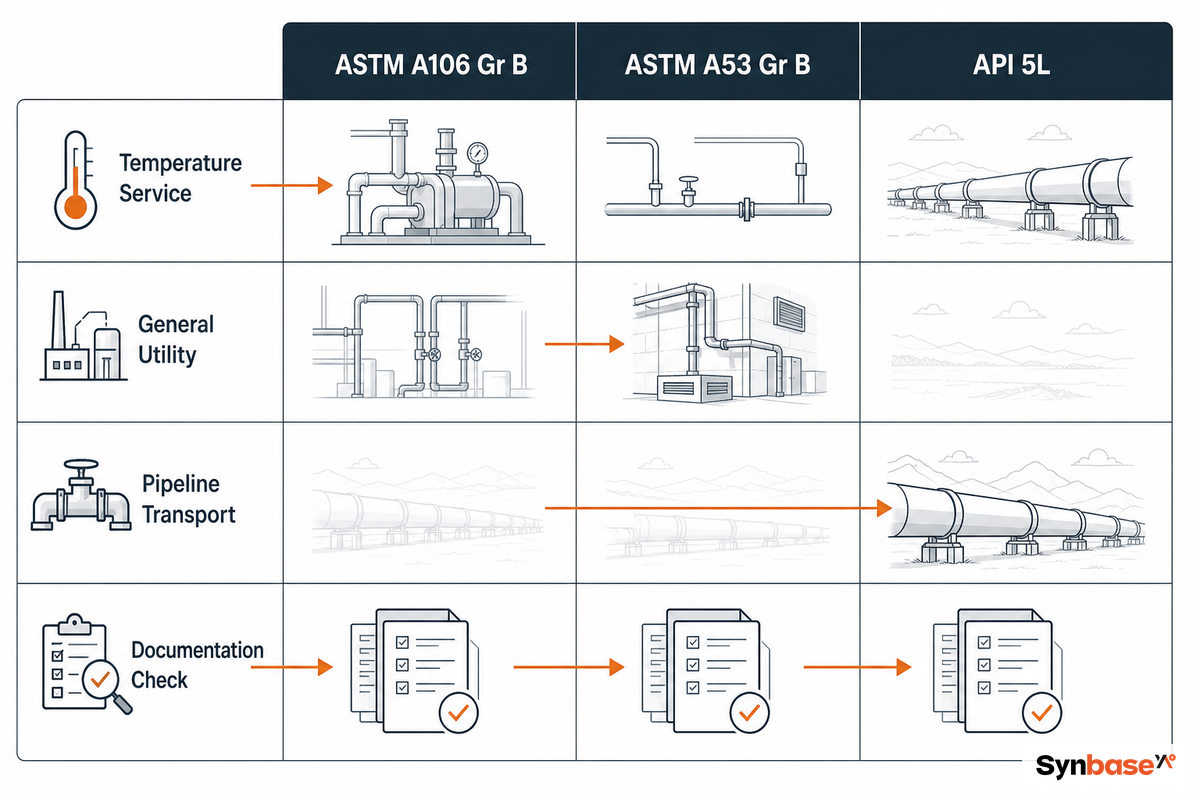
Lorsque vous lisez des spécifications de tubes en acier au carbone, trois nuances couvrent la grande majorité des commandes : A106 Gr B, A53 Gr B et API 5L. Si vous vous demandez ce qui distingue l’A53 Gr B de l’A106 Gr B, la réponse est la suivante : la différence pratique entre l’A106 et l’A53 Grade B concerne le service, et non la résistance.
| Nuance | Limites d’élasticité / de traction minimales | Forme et acier | Service prévu |
|---|---|---|---|
| ASTM A106 Gr B | 240 / 415 MPa (35 / 60 ksi) | Sans soudure uniquement, acier calmé (Si ≥ 0,10 %) | Service sous pression à haute température (chaudières, raffinerie, production d’électricité) |
| ASTM A53 Gr B | 240 / 415 MPa (35 / 60 ksi) | Soudé ou sans soudure | Eau, vapeur, air et structures en général — non homologué pour les hautes températures |
| API 5L Gr B / X42+ | 245 MPa (35.5 ksi) B ; X42 = 290 MPa | Sans soudure ou soudé, PSL 1 / PSL 2 | Transport par conduite de pétrole, de gaz et d’eau |
Selon les valeurs minimales des normes ASTM A106 / A53 et API 5L. La résistance à la traction, la limite d’élasticité et l’allongement sont identiques pour les tubes sans soudure A106 et A53 Gr B.
Deux points prêtent à confusion. Premièrement, l’acier « calmé », c’est-à-dire l’acier liquide dont l’oxygène et les impuretés ont été éliminés avant la coulée, donne à l’A106 sa structure propre et homogène adaptée aux hautes températures ; un tube A53 n’est certainement pas un remplacement direct au-delà de sa limite de température supérieure. Deuxièmement, API 5L n’est pas une nuance unique, mais une famille de spécifications divisée selon le niveau de spécification du produit : PSL 1, le niveau de base, et PSL 2, plus strict. Le PSL 2 impose une chimie plus contrôlée, des limites d’équivalent carbone, une résilience Charpy obligatoire et des contrôles non destructifs sur chaque tube, indispensables pour les conduites de transport et les services acides. Comme cette distinction entraîne des coûts et des exigences de conformité réels, nous la détaillons dans notre guide des tubes de conduite API 5L.
Test d’adéquation des tubes en acier au carbone à 3 nuances
- La température de service dépasse-t-elle durablement environ 400°F / 200°C ? → A106 Gr B (ou alliage Cr-Mo si elle est plus élevée).
- Le tube transporte-t-il du pétrole, du gaz ou de l’eau dans une conduite ? → API 5L (PSL 2 si le service est critique ou acide).
- S’agit-il d’eau, de vapeur, d’air ou d’une structure à température ambiante ? → A53 Gr B.
- La température minimale de calcul est-elle inférieure à −29°C / −20°F ? → sortez de ce trio et choisissez un A333 basse température.
- Le service est-il acide (H₂S) ? → exigez NACE MR0175 / PSL 2, puis choisissez le sans soudure.
Lire la série, l’épaisseur de paroi et la dimension : dimensionner un tube sans soudure selon la pression
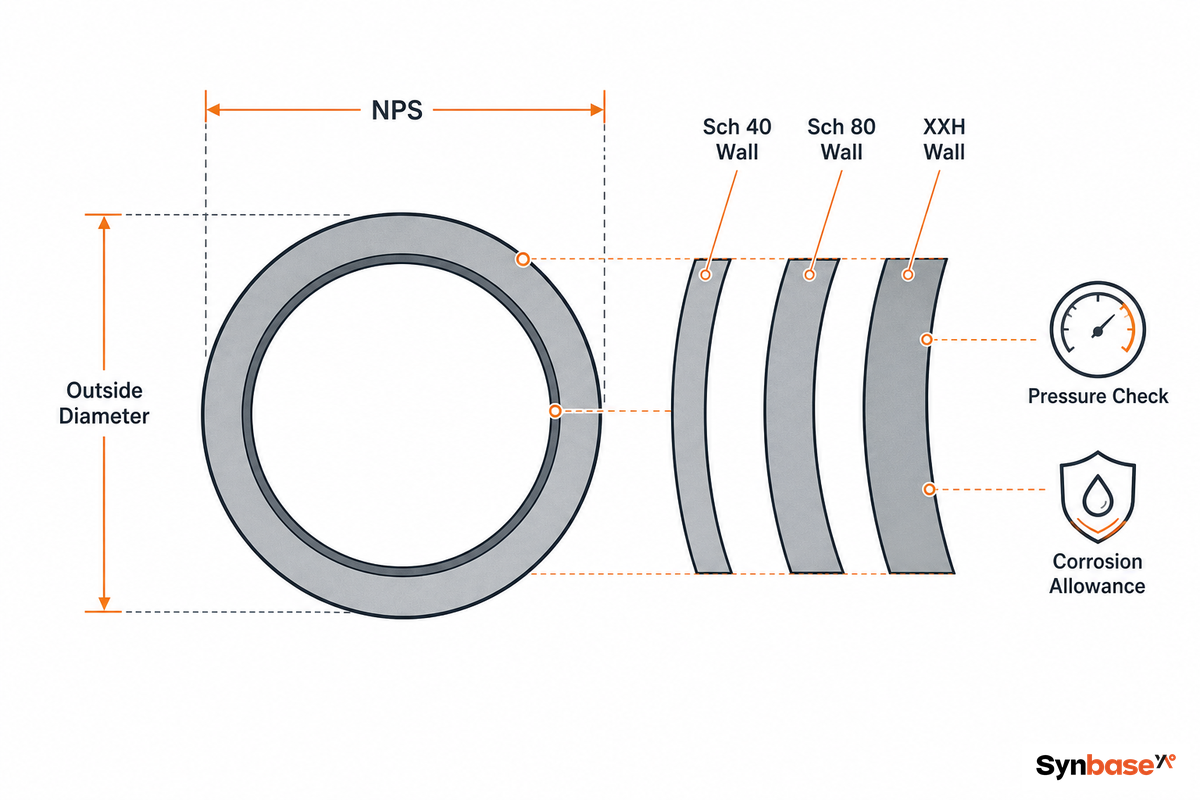
Un tube est spécifié par sa dimension nominale (NPS) et sa série, un nombre qui détermine l’épaisseur de paroi. (Les tubes de précision sont définis différemment, par le diamètre extérieur et la paroi ; les tubes sous pression utilisent le concept NPS et série.) La désignation NPS ne correspond pas au diamètre extérieur réel : un tube NPS 6 possède en réalité un diamètre extérieur de 6.625″ ; la série (Sch 40, Sch 80, XXH) augmente l’épaisseur de paroi vers l’intérieur tandis que le diamètre extérieur reste constant, de sorte que les brides et raccords restent compatibles. Le choix de la série dépend de la pression.
La formule de l’épaisseur minimale de paroi selon Barlow pour une tuyauterie de procédé est t = P·D / (2·S·E), où P est la pression de calcul, D le diamètre extérieur, S la contrainte admissible et E le coefficient de joint longitudinal (E = 1.0 pour un tube sans soudure et inférieur à 1.0 pour certains tubes soudés, l’une des raisons pour lesquelles le sans soudure est plus simple à calculer). Prenons l’exemple d’un A106 Gr B NPS 6 (D = 6.625″) avec P = 1 000 psi. Pour ce tube et cette température, selon ASME B31.3, la contrainte admissible de base (S) est d’environ 20 000 psi (un tiers de la résistance à la traction de 60 ksi). La paroi minimale est donc t = (1 000 × 6.625) / (2 × 20 000 × 1.0) = 0.166″. Un NPS 6 Sch 40 possède une paroi de 0.280″, largement supérieure au minimum de 0.166″ augmenté d’une surépaisseur de corrosion ; il n’est donc pas nécessaire de passer à une Sch 80 plus coûteuse (0.432″) dans ce cas. Un tableau des séries de tubes en acier au carbone permet de comparer rapidement les solutions une fois l’épaisseur minimale de paroi connue.
| Classe de dimension — NPS (diamètre extérieur) | Sch 40 | Sch 80 | XXH |
|---|---|---|---|
| ½” (0.840″) | 0.109″ | 0.147″ | 0.294″ |
| 1″ (1.315″) | 0.133″ | 0.179″ | 0.358″ |
| 1½” (1.900″) | 0.145″ | 0.200″ | 0.400″ |
| 2″ (2.375″) | 0.154″ | 0.218″ | 0.436″ |
| 3″ (3.500″) | 0.216″ | 0.300″ | 0.600″ |
| 4″ (4.500″) | 0.237″ | 0.337″ | 0.674″ |
| 6″ (6.625″) | 0.280″ | 0.432″ | 0.864″ |
| 8″ (8.625″) | 0.322″ | 0.500″ | 0.875″ |
| 10″ (10.750″) | 0.365″ | 0.500″ | — (XXH non disponible >8″) |
| 12″ (12.750″) | 0.406″ | 0.688″ | — (XXH non disponible >8″) |
(Dimensions selon ASME B36.10M. Consultez toujours la norme correspondant à votre matériau et à votre application.)
Une précision s’impose pour cette analyse : bien que Barlow et la surépaisseur de corrosion conviennent aux tuyauteries de procédé selon ASME B31.3, une conduite réglementée (par exemple pour le transport de gaz) relève d’un tout autre cadre. Selon 49 CFR 192.112, les conduites de gaz à haute pression doivent respecter les spécifications API 5L PSL 2 et satisfaire à des exigences supplémentaires concernant la résilience à la rupture et le contrôle ultrasonore de la soudure. La formule de Barlow sert à déterminer l’épaisseur de paroi d’une conduite de gaz, mais elle ne suffit pas à elle seule pour définir la conception.
L’acier au carbone se corrode : concevoir en fonction de la corrosion plutôt que de l’ignorer
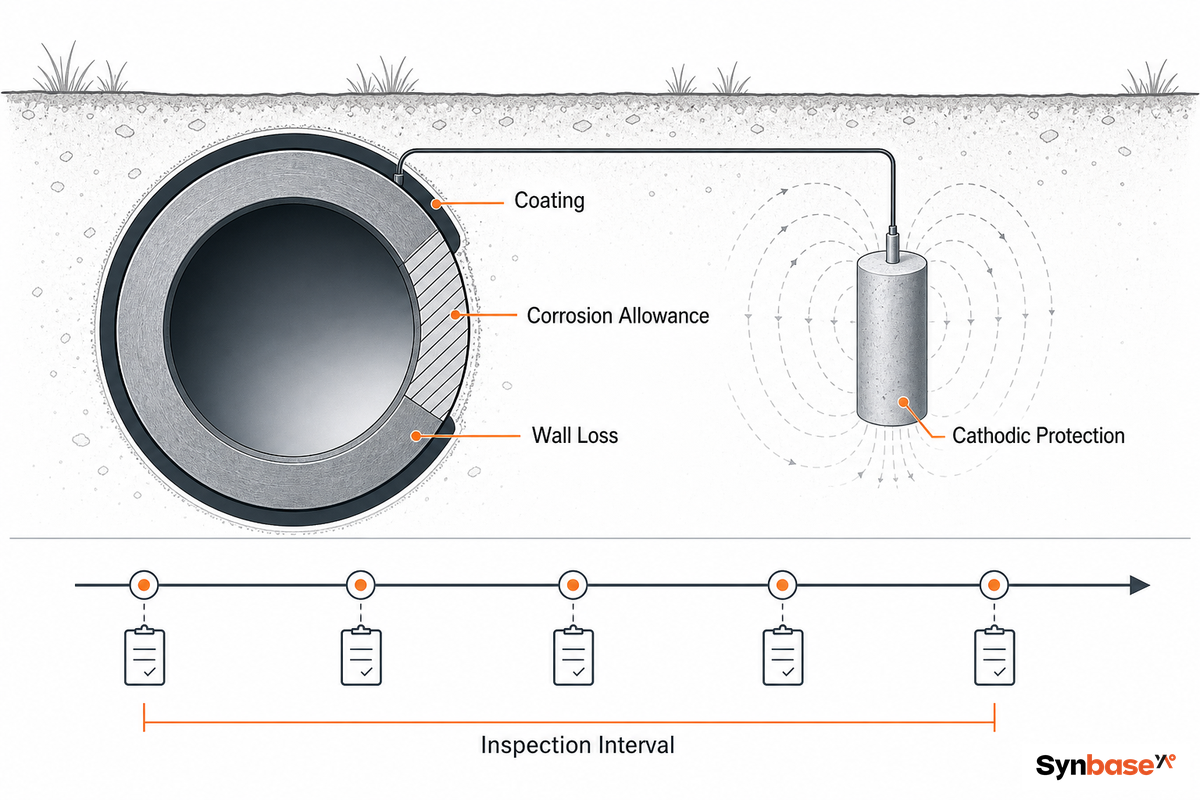
Oui, un tube sans soudure en acier au carbone peut être enterré ou utilisé en service humide, mais uniquement avec une surépaisseur de corrosion, un revêtement extérieur et, en souterrain, une protection cathodique. L’acier au carbone ne possède aucune résistance intrinsèque à la corrosion : toute « durabilité » résulte d’une décision de conception, et non d’une propriété du matériau. Prenez-la en compte et le tube vous servira pendant des décennies ; ignorez-la et il s’amincira progressivement de l’extérieur vers l’intérieur.
Dans une usine, le responsable de la maintenance a raconté avoir retiré après huit ans un collecteur A106 de 6″ enterré et constaté que la paroi était passée de 0.280″ à moins de 0.180″ côté sol — aucune surépaisseur de corrosion n’avait été prévue, le revêtement présentait des défauts et aucune protection cathodique n’était installée. Le tube avait supporté la pression pendant toute cette période, si bien que personne n’avait vérifié ; il ne lui manquait qu’un hiver rigoureux pour provoquer une rupture. Prévoir 3 mm de surépaisseur et spécifier une protection cathodique dès la conception aurait coûté une somme négligeable par rapport à l’arrêt d’urgence qu’elle a failli entraîner. Avec l’acier au carbone, la corrosion est une dépense que l’on règle à temps ou en une seule fois.
Quelle perte d’épaisseur faut-il prévoir ? Cela dépend entièrement des conditions de service. Les recommandations de l’U.S. NRC sur la corrosion des conduites enterrées appliquent les règles d’aptitude au service de l’ASME Code Case N-806 aux taux de perte de métal. C’est la bonne manière d’aborder l’utilisation souterraine de l’acier au carbone : définir la surépaisseur de corrosion, le revêtement, la protection cathodique et l’intervalle d’inspection, au lieu de supposer que le tube résiste naturellement à la corrosion.
Ne considérez pas l’acier au carbone comme résistant à la corrosion ; le revêtement, la protection cathodique, l’intervalle d’inspection et la surépaisseur déterminent la durée de service.
Il s’agit d’un problème pratique, et non théorique : une surépaisseur de 3 mm peut faire la différence entre une inspection planifiée et un risque d’arrêt, car la solution commence par un dossier qualité d’usine qui consigne la tolérance de paroi avant l’application du revêtement et l’intégration des exigences de protection cathodique dans la production.
| Environnement | Taux typique | Protection | Surépaisseur à ajouter |
|---|---|---|---|
| Intérieur sec / fluide inerte | < 0.025 mm/an (< 1 mpy) | Nu ou peint | Nominale (0,5 mm) |
| Raffinerie / procédé général | ~0,25 mm/an (~10 mpy) | Revêtement + inspection | 1,5–3 mm |
| Sol enterré agressif | ~0,5 mm/an (~20 mpy) | Revêtement + protection cathodique | 3 mm + CP |
| Eau de mer / zone d’embruns | 0,1–0,2 mm/an | Revêtement + CP ou changement de matériau | Réévaluer le matériau |
(Les taux indiqués sont des valeurs représentatives et varient considérablement selon les caractéristiques du sol, sa teneur en humidité et sa composition chimique. Ils doivent être considérés comme des lignes directrices.)
Les professionnels des forums d’ingénierie mentionnent souvent un taux d’environ 10 mpy pour les services généraux de raffinerie et l’ajout d’une surépaisseur de corrosion afin d’atteindre une durée de vie de conception donnée (par exemple 10 ou 20 ans). Pour les services réellement corrosifs, la meilleure solution consiste simplement à passer à un autre matériau — acier allié, ou nuances d’acier allié et inoxydable qui résistent au milieu au lieu de le tolérer, alors qu’un tube ordinaire sans soudure en acier au carbone continuerait de s’amincir. Notre tube sans soudure en acier inoxydable a été conçu pour ces applications.
Quand le tube sans soudure en acier au carbone s’impose
Le service dicte la nuance. Pour un service de vapeur surchauffée en raffinerie proche de 700F, le choix habituel est l’A106 Gr B, la même nuance calmée utilisée pour les tubes de chaudière en acier au carbone. Les conduites enterrées de collecte orientent vers l’API 5L, souvent PSL 2 lorsque le fluide est acide. Les boucles utilitaires d’usine, telles que l’eau de refroidissement, la vapeur basse pression et l’air comprimé, conviennent généralement à l’A53, moins coûteux.
Une mauvaise correspondance coûte cher, d’une manière qui ne se révèle généralement qu’au moment de la mise en service. Un fabricant a fourni une ligne en A53 Gr B pour la sortie d’un réchauffeur de procédé soumis durablement à 480F ; le tube a supporté l’épreuve hydraulique, mais se trouvait hors de l’enveloppe de fonctionnement de l’A53, et le contrôle de conformité avant démarrage a identifié l’inadéquation, imposant le remplacement par de l’A106 après la pose de l’isolation. Leçon pour les acheteurs : faites correspondre la nuance à la température maximale durable plutôt qu’à la pression ambiante qui pourrait être observée le jour de l’essai. Il est possible d’acheter un tube qui réussit l’épreuve hydraulique tout en étant conforme à la mauvaise spécification.
Pour la planification des applications, le même stock de tubes peut être utilisé dans des skids pétroliers, des lignes auxiliaires de construction navale, des équipements de maintenance liés au forage et d’autres applications sous pression, mais la nuance doit toujours être choisie selon la pression, la température et les propriétés mécaniques.
- Production d’électricité, chaudières, surchauffeurs → A106 Gr B ; service d’échangeur thermique → tube d’échangeur thermique
- Pétrole, gaz naturel et autres applications mécaniques et sous pression → API 5L (PSL 2 pour les services critiques ou acides)
- Lignes de procédé pétrochimique → A106 Gr B, avec surépaisseur de corrosion adaptée au milieu
- Installations générales, eau, air, structures → A53 Gr B
- Haute température durable au-delà de la plage du carbone → tube sans soudure en alliage Cr-Mo
Défauts courants des tubes sans soudure et méthodes de détection par les acheteurs
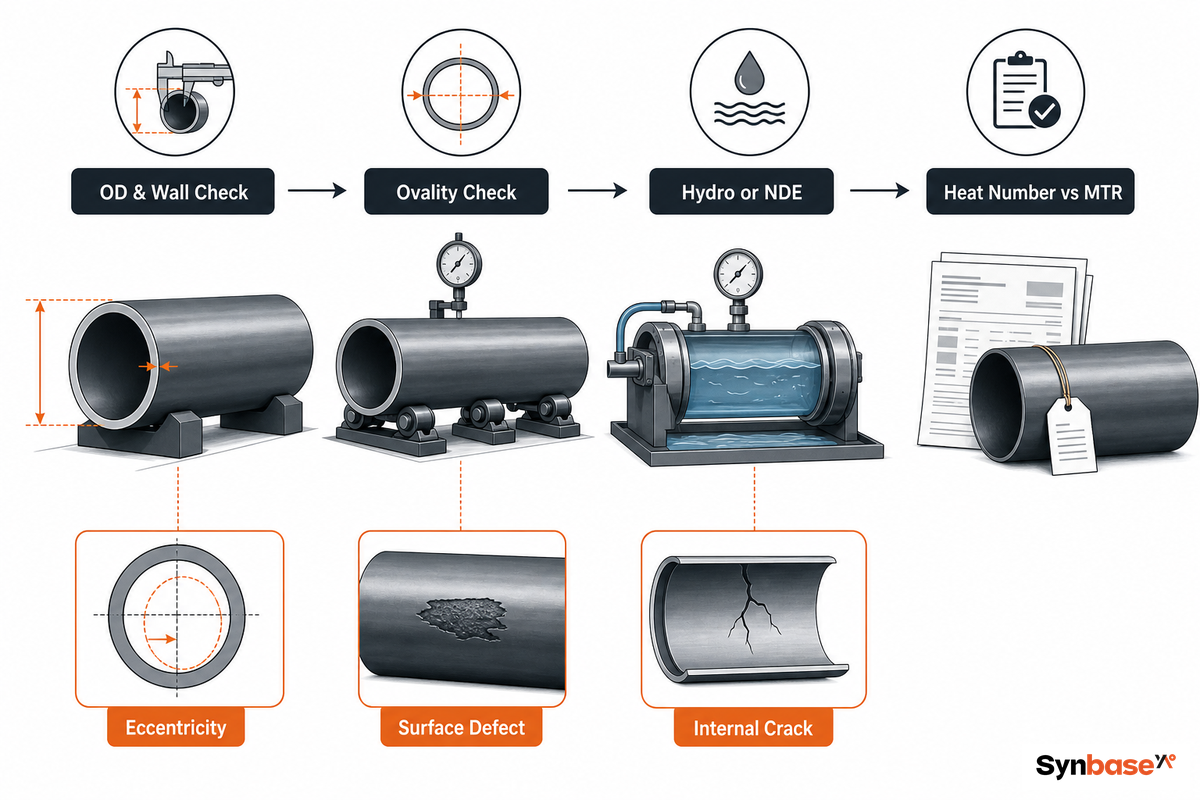
Le procédé sans soudure n’est pas exempt de défauts. Les tubes sans soudure fabriqués par perçage et laminage — selon la voie du laminoir à mandrin décrite dans le brevet USPTO US8166792B2 — peuvent présenter des défauts issus de ces étapes qui réduisent la capacité portante ; ils ne sont pas simplement esthétiques. La connaissance des principaux problèmes permet d’établir une liste de contrôle appropriée pour l’inspection à réception :
- Excentration de l’épaisseur de paroi (due au perçage et au mandrin) ; le côté le plus mince déterminera la pression de service admissible.
- Ovalisation ; défaut de circularité ; peut affecter l’ajustement et l’étanchéité des brides.
- Imperfections de surface et délaminations ; elles réduisent la résistance portante.
- Fissuration due aux contraintes internes ; fissures (droites ou hélicoïdales) liées aux contraintes formées pendant le formage et le refroidissement.
Comment inspecter un tube sans soudure en acier au carbone à son arrivée ?
La plupart des problèmes sont écartés par quatre contrôles : diamètre extérieur, dimensions et épaisseur de paroi à plusieurs positions horaires, ovalisation par rapport à ASME B36.10M, et essai hydrostatique de l’aciérie ou procédé END autorisé. Vérifiez ensuite le numéro de coulée inscrit au pochoir sur le tube par rapport au rapport d’essai en usine EN 10204 3.1. Demandez la méthode d’examen, la norme d’acceptation, le périmètre des essais ainsi que les propriétés chimiques et physiques avant que l’expédition ne quitte l’aciérie.
Faire correspondre raccords, brides et certificats d’usine à la commande
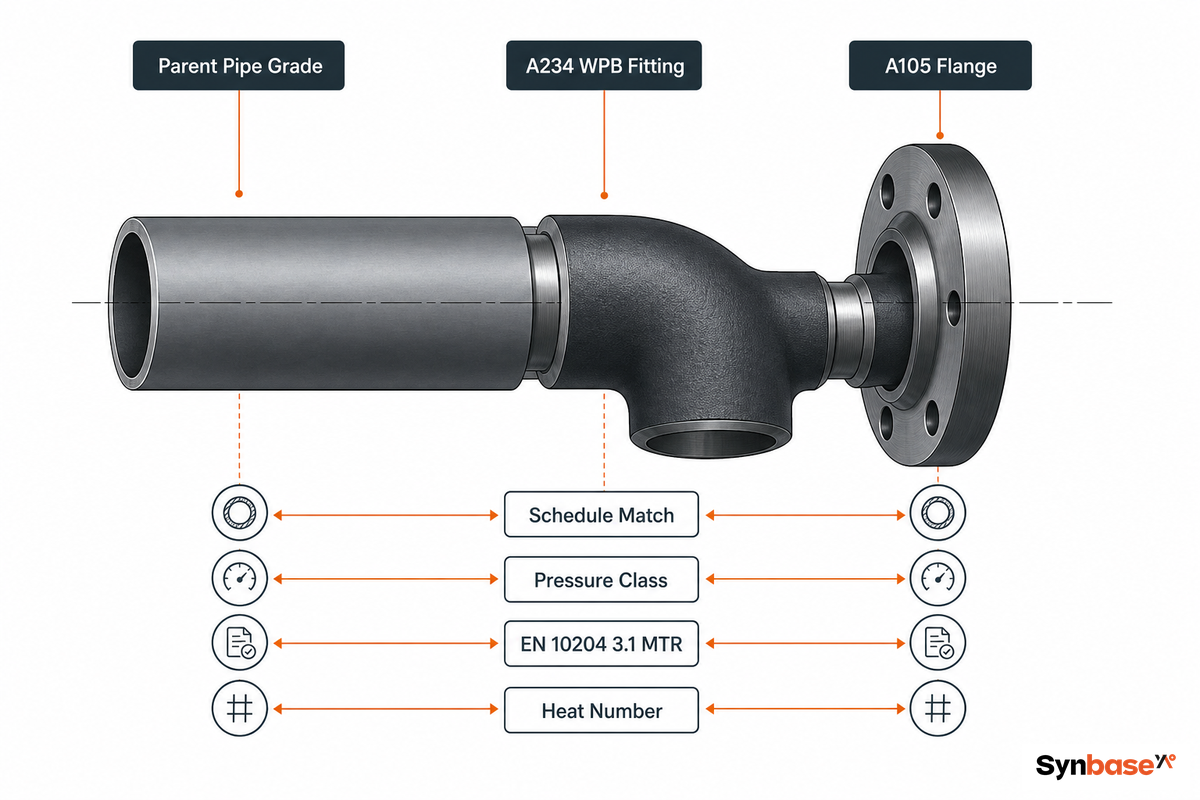
Un tube ne constitue pas une commande à lui seul ; les raccords et brides raccordés au tube principal doivent être de la même nuance et de la même série que le tube principal. À défaut, le raccordement le plus faible détermine la classe de pression de l’ensemble du système. En pratique, cela se traduit généralement par des raccords standard à souder bout à bout conformes à la norme A234 WPB pour un tube sans soudure en acier au carbone, selon les normes B16.9 / B16.11. Les brides doivent être de classe de pression de conception 150 (285 psig @ 100°F), 300 ou 600, adaptée aux conditions de service. Tenez compte du déclassement de pression des classes à température élevée. Un collecteur A106 à paroi de ½ pouce, par exemple, doit être raccordé à une bride A105 compatible en classe 300, et non en 150.
Deux points d’inspection courants mais souvent négligés consistent à faire correspondre non seulement les dimensions des raccords et des brides à celles du tube, mais aussi leur métallurgie. Comme le rappelle la documentation professionnelle sur les exigences d’essai ASME applicables aux tubes, raccords et brides, les raccords A234 WPB et les brides A105 font l’objet d’essais d’acceptation distincts, et un contrôle de l’équivalent carbone (CE) de la coulée peut imposer une procédure de préchauffage qualifiée pendant la fabrication. Si cette étape est négligée, le raccordement soudé sur site peut se fissurer lors de l’essai hydrostatique, après la démobilisation de toutes les équipes. Un autre aspect souvent oublié est la traçabilité jusqu’au numéro de coulée : le MTR EN 10204 3.1 doit mentionner non seulement la norme de l’aciérie et ses essais physiques et chimiques, mais aussi le numéro de la coulée réelle. Évitez les certificats relais retapés par des intermédiaires.
Demandez au fournisseur ou au distributeur d’indiquer les services à valeur ajoutée associés à la commande, tels que la coupe, le chanfreinage, la coordination du revêtement, les marquages d’emballage et la vérification du MTR.
Commander les tubes, raccords et brides auprès de trois fournisseurs distincts en se fondant sur le prix est l’erreur que nous rencontrons le plus souvent. Malheureusement, lors de l’installation, vous pouvez découvrir que le coude en « acier au carbone » commandé est une importation de qualité inférieure, dont la résistance du raccordement ne correspond pas à celle du tronçon A106 dans lequel il est installé. Si tous les composants — tube, raccords A234 WPB et brides — présentent des nuances et des séries correspondantes, vous obtenez un système fiable et conforme à sa classe, et non un simple assemblage de pièces. Cette traçabilité, que les inspecteurs recherchent toujours, est la seule différence entre un fabricant fiable et un revendeur.
Ce qui change pour les acheteurs de tubes sans soudure en acier au carbone en 2026
En 2026, pour les acheteurs de tubes sans soudure en acier au carbone, l’enjeu n’est pas la demande, mais la réglementation qui remodèle le coût rendu et les formalités. « La réglementation prend le pas sur la demande comme principal moteur des prix de l’acier en 2026 », selon S&P Global à l’orée de l’année. Deux réglementations pèsent désormais directement sur le coût d’un tube importé pour l’acheteur.
Premièrement, le mécanisme d’ajustement carbone aux frontières de l’Union européenne entre dans sa période définitive le 1er janvier 2026 et impose un coût carbone aux importations d’acier. Le CBAM est soumis à un seuil, et non à un forfait : les importateurs de l’Union européenne dépassant le seuil de 50 tonnes de marchandises CBAM doivent disposer du statut de déclarant agréé, déclarer les émissions incorporées et restituer les certificats CBAM selon des échéances qui s’échelonnent au-delà de la date de début. Deuxièmement, les droits de douane américains de la Section 232 sur les articles en acier (50 pour cent sur la plupart des produits en acier) constituent un montant fixe qui apparaît sur la facture, quel que soit le prix du tube. L’acier au carbone reste le matériau de référence, avec environ 75 pour cent de la demande de tubes en acier.
Pour l’acheteur de 2026, il faut donc calculer le coût rendu, et non le coût unitaire, puis mettre en place un approvisionnement traçable et conforme aux normes avant que les problèmes douaniers ne commencent. Une aciérie capable de remettre effectivement au courtier en douane un MTR EN 10204 3.1 — avec le code HS approprié du tube sans soudure en acier au carbone et, le cas échéant, les informations sur les émissions incorporées — vaudra finalement bien davantage qu’un prix d’appel affiché.
Pour les acheteurs de 2026, le problème ne se limite pas à un droit de douane de 50 % ; le risque est le retard de production, car la solution consiste à acheter auprès d’une usine capable d’émettre, avant l’expédition de la commande, un dossier de certification avec traçabilité du numéro de coulée, code HS et données sur les émissions incorporées.
Ce risque n’est pas hypothétique. Un importateur avec lequel nous avons échangé a obtenu d’un négociant un prix unitaire inférieur de 12 %, puis a vu une commande de 40 tonnes rester trois semaines au port parce que le certificat d’usine ne pouvait pas être relié à un numéro de coulée et que les données d’émissions incorporées du CBAM manquaient ; les surestaries et une nouvelle série d’essais effectuée dans l’urgence ont fait disparaître l’économie, deux fois. Un acheteur qui a vécu cette situation considère un certificat d’usine clair et traçable comme le vrai prix, et le chiffre affiché comme un appât. Faites correspondre les documents au tube avant l’expédition du conteneur, et non après l’ouverture du dossier par le douanier.
Vous avez besoin d’un tube sans soudure en acier au carbone correspondant à votre nuance, votre série et vos conditions de service, avec un rapport d’essai en usine que votre inspecteur consultera réellement ?
Découvrez notre gamme de tubes sans soudure en acier au carbone →Foire aux questions
Qu’est-ce qu’un tube sans soudure en acier au carbone ?
Voir la réponse
Quelle est la différence entre ASTM A106 et ASTM A53 Grade B ?
Voir la réponse
Un tube sans soudure est-il plus résistant qu’un tube soudé ?
Voir la réponse
Un tube sans soudure en acier au carbone peut-il être utilisé sous terre ?
Voir la réponse
Qu’est-ce qu’un tube en acier au carbone calmé ?
Voir la réponse
Quels sont les problèmes les plus courants des tubes sans soudure en acier au carbone ?
Voir la réponse
Quelle série de tubes en acier au carbone me faut-il ?
Voir la réponse
Pourquoi nous avons rédigé ce guide
Synbase Steel est un fabricant de tubes en acier et un fournisseur de tubes en acier au carbone qui produit des tubes sans soudure en acier au carbone, en acier inoxydable et en acier allié de haute qualité en tant qu’aciérie, et non comme négociant-stockiste. Nous avons rédigé ce guide à partir des questions d’acheteurs auxquelles nos équipes d’ingénierie et de qualité répondent chaque semaine : retour sur investissement de l’ERW, limites de service A106/A53, surépaisseur de corrosion et traçabilité des certificats d’usine. Il se veut utile, que vous achetiez chez nous ou non. Relu par l’équipe technique de Synbase Steel Co., Ltd.
Références et sources
- Directives provisoires pour déterminer les vitesses de corrosion des canalisations enterrées (ASME Code Case N-806)U.S. Nuclear Regulatory Commission
- Guide de tuyauterie de procédé ASME B31.3Los Alamos National Laboratory Engineering Standards
- 49 CFR 192.112, Exigences de conception supplémentaires applicables aux tubes en acier utilisant une MAOP alternativeU.S. e cfr
- Mécanisme d’ajustement carbone aux frontièresEuropean Commission, Taxation and Customs Union
- US7506526B2, Mandrin de perçage et de laminage de tubes sans soudure et procédé de fabricationUSPTO








