

Revisado en julio de 2026. Guía de ingeniería y adquisiciones independiente de proveedores.
La tubería de perforación de alto peso es un producto tubular de pared gruesa (HWDP) que se instala entre la tubería de perforación flexible y los portamechas rígidos; elegirla correctamente marca la diferencia entre un viaje fluido y una operación de pesca. Esta guía explica la función de la HWDP, las diferencias entre sus tres tipos de fabricación, cómo leer una hoja de especificaciones y la designación del grado, cuántas uniones utilizar y dónde colocarlas, y cómo verificar la calidad antes de comprar, con los cálculos y referencias normativas que suelen omitirse en las páginas de productos.
En resumen: la tubería de perforación de alto peso es un componente de rigidez intermedia de la sarta de perforación, con paredes más gruesas y uniones más largas que la tubería de perforación estándar, que se coloca en la zona de transición para distribuir el cambio de rigidez a lo largo de muchas uniones y absorber la flexión cíclica que, de otro modo, agrietaría la tubería justo encima del conjunto de fondo de pozo. Se define en API Spec 7-1, se fabrica en versiones estándar, espiral e integral, y se dimensiona por grado (E75-S135) y conexión, no solo por peso.
Especificaciones rápidas
| Rango de diámetro exterior del cuerpo del tubo | 2-7/8″ – 6-5/8″ |
| Grados del cuerpo (API 5DP / ISO 11961) | E75 · X95 · G105 · S135 (límite elástico mínimo de 75k–135k psi) |
| Rango de peso del conjunto | ~17 – 78 lb/ft (según tamaño y fabricación) |
| Tipos de fabricación | Estándar (soldado) · Espiral / Tri-Espiral · Integral |
| Norma aplicable | API Spec 7-1 (elementos rotatorios de la sarta de perforación) |
| Base para servicio agrio | NACE / AMPP MR0175 — dureza máxima de 22 HRC |
Qué es la tubería de perforación de alto peso y qué problema resuelve
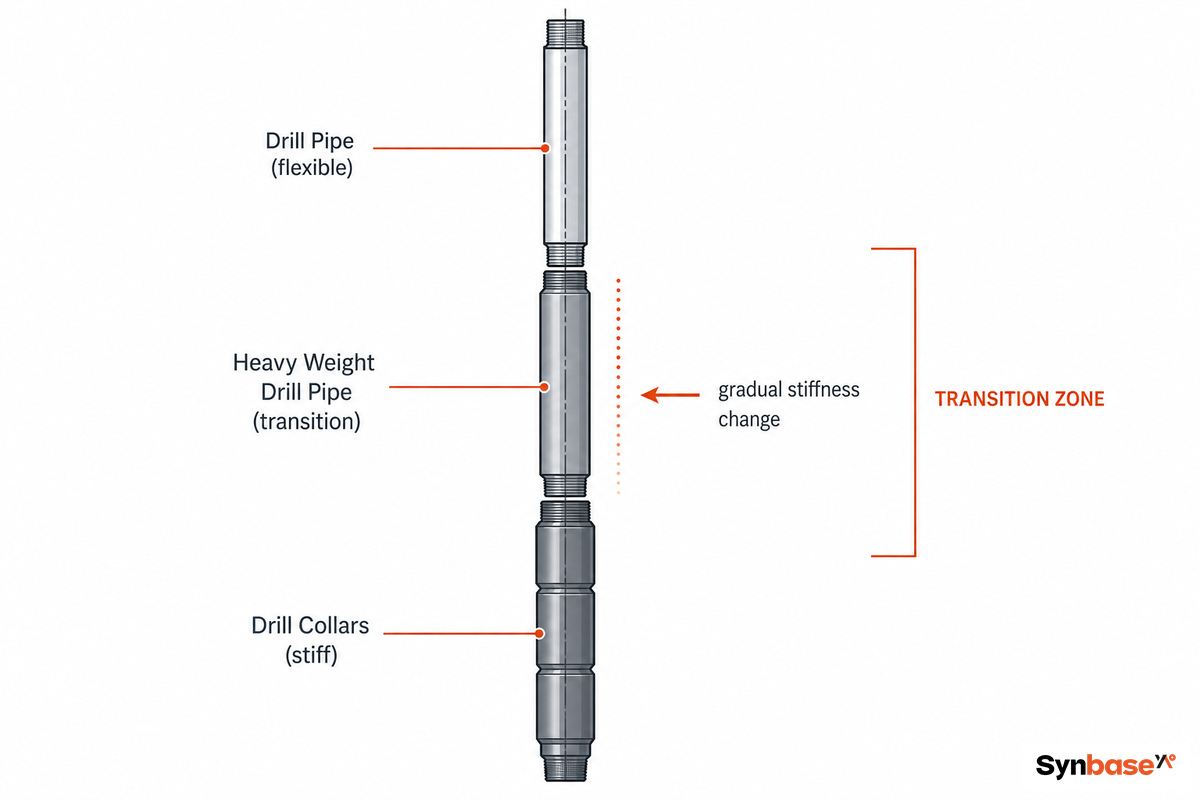
La tubería de perforación de alto peso es un producto tubular de la sarta cuyas paredes son más gruesas y cuyas uniones de herramienta son más largas que las de la tubería de perforación convencional, lo que le proporciona mayor resistencia a la tracción y rigidez, manteniendo las mismas dimensiones exteriores para su manipulación. El SLB Energy Glossary la define como un componente que se utiliza para aportar soporte a una sarta de perforación larga; en la práctica, ocupa un lugar específico: la zona de transición. Las dimensiones y los grados de estos componentes se establecen conforme a ISO 11961.
Toda sarta de perforación pasa de portamechas muy rígidos en el fondo a tubería de perforación comparativamente flexible en la parte superior. Si ese cambio se realiza en una sola unión, la flexión cíclica se concentra en unas pocas conexiones cada vez que la sarta gira por un pozo ligeramente desviado. Esa flexión concentrada y repetida es donde comienzan las grietas por fatiga. La tubería de perforación de alto peso distribuye el cambio de rigidez en 15 o más uniones, de modo que ninguna conexión soporte todo el salto; por eso la zona de transición, y no la barrena, es donde se eliminan la mayoría de las fallas evitables por fatiga de la sarta.
La HWDP puede trabajar a compresión como un portamechas (dentro de los límites de pandeo), algo que la tubería de perforación estándar no puede hacer. Esa propiedad, soportar carga de compresión sin pandearse contra la pared del pozo, le permite actuar como amortiguador de rigidez y no simplemente como una «tubería más pesada».
HWDP frente a tubería de perforación y portamechas: de dónde proviene realmente el peso
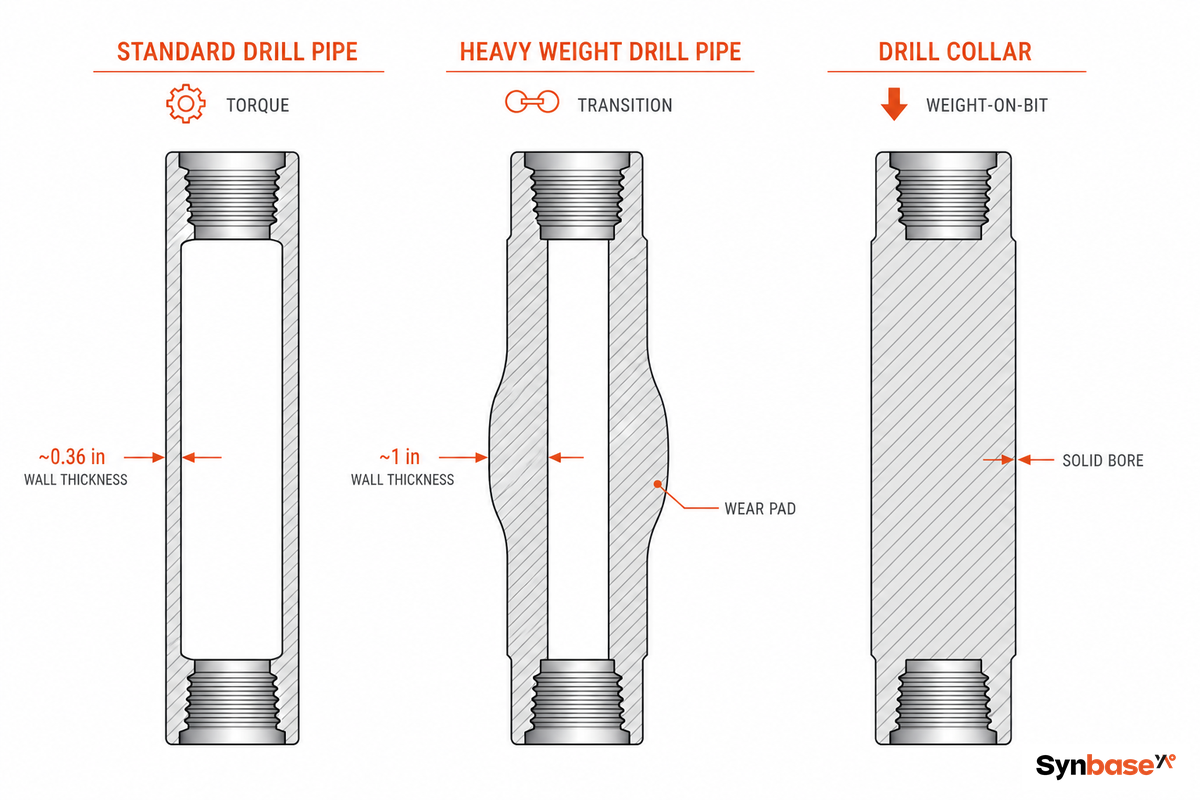
Estos tres componentes no son intercambiables, y elegir el incorrecto como fuente de peso es precisamente lo que alimenta las fallas de la zona de transición descritas arriba. Cada uno aporta peso de manera diferente y la elección correcta depende de la aplicación; por eso aquí se explica la diferencia con cifras, no con adjetivos. Los datos dimensionales publicados de la sarta que sustentan estos pesos aparecen en ISO 11961.
| Propiedad | Tubería de perforación estándar | Tubería de perforación de alto peso | Portamechas |
|---|---|---|---|
| Espesor de pared (5″) | ~0.36 in | hasta ~1.0 in | diámetro interior macizo |
| Peso del conjunto (5″) | ~19.5 lb/ft | ~50–58 lb/ft | ~70–100+ lb/ft |
| Función principal | Transmitir torque y hacer circular el fluido | Transición de rigidez + peso sobre la barrena | Peso concentrado sobre la barrena |
| Comportamiento en patas de perro | Flexible | Intermedio (se flexiona, controlable) | Rígido (fatiga las conexiones) |
| Riesgo de contacto con la pared o atascamiento | Bajo | Reducido (~6 ft/unión) | Alto (cuerpo de longitud completa) |
Cifras representativas recopiladas de datos dimensionales publicados de API Spec 7-1 y referencias de perforación de la industria; los valores exactos dependen de la conexión y del diseño.
¿Cuál es la diferencia entre un portamechas y una tubería de perforación de alto peso?
La diferencia está en el diámetro interior y en cómo cada uno aplica el peso. Un portamechas tiene un diámetro interior macizo, aplica peso concentrado directamente sobre la barrena y toca el pozo a lo largo de toda su longitud. La tubería de perforación de alto peso tiene una pared gruesa, pero un diámetro interior pasante, y como solo toca la pared del pozo en sus uniones de herramienta y en la almohadilla central de desgaste, normalmente unos seis pies por unión, aplica un peso más suave y distribuido que un portamechas.
Los tres tipos de fabricación: estándar, espiral e integral
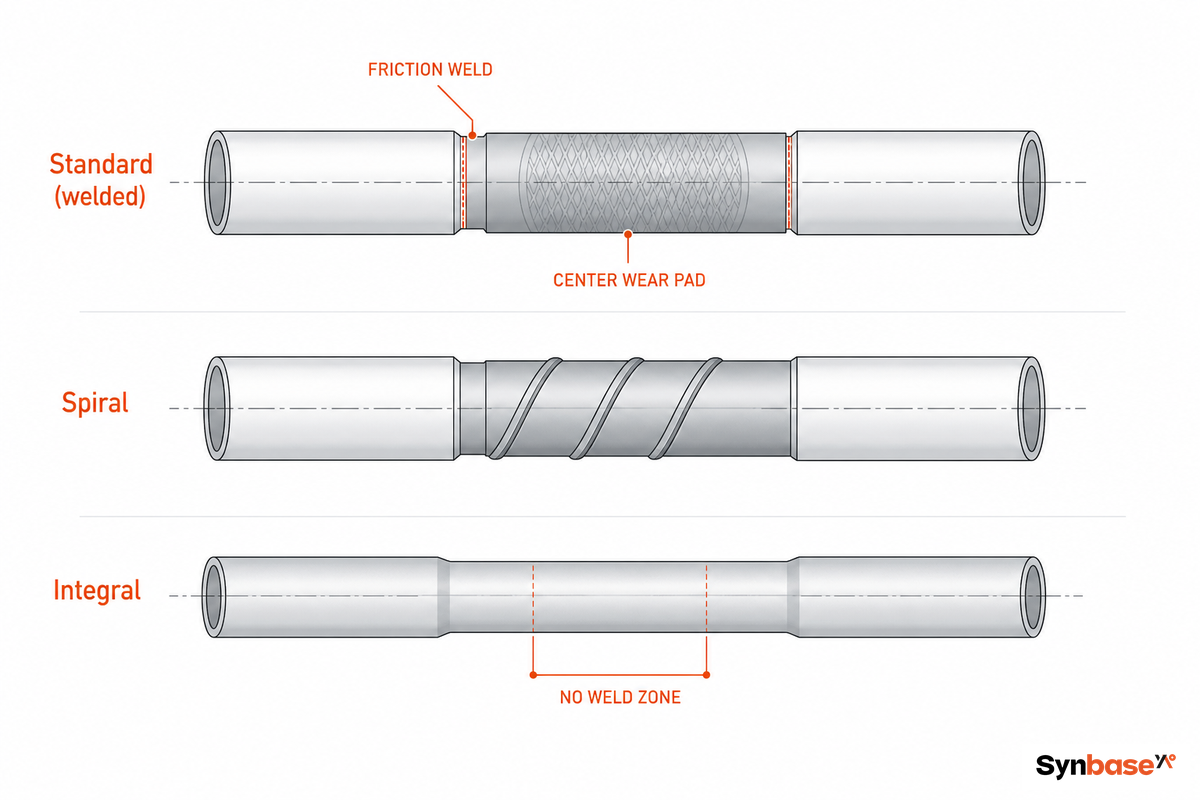
La HWDP puede fabricarse de tres maneras, con variaciones resultantes en capacidad torsional, resistencia al gas agrio, plazos de entrega y costos; no son diferencias estéticas. Los avances en la integridad de las conexiones de estas fabricaciones aparecen en documentos como US 12,196,345 B1.
- Las uniones de herramienta estándar (soldadas) se sueldan por fricción a un cuerpo de tubería de pared gruesa que tiene una almohadilla central de desgaste; son la opción económica y robusta para pozos verticales y la mayoría de los pozos direccionales de rutina.
- En la sección central del cuerpo se fresan ranuras espirales o tri-espirales, lo que reduce aún más el área de contacto con la pared; se seleccionan cuando el riesgo de atascamiento diferencial es alto.
- Las uniones de herramienta y el cuerpo integrales se mecanizan a partir de una sola pieza forjada, sin soldadura por fricción; son la opción habitual cuando se trabaja con servicio agrio, condiciones HPHT o cualquier otra operación crítica de pozo.
- Las fabricaciones soldadas contienen una zona afectada por el calor (HAZ) de la soldadura por fricción que puede servir como punto de inicio de grietas bajo condiciones cíclicas y corrosivas combinadas.
- La ausencia de una HAZ, junto con un tratamiento térmico uniforme en todo el cuerpo, hace que la fabricación integral sea más costosa y tenga plazos de entrega más largos, especialmente en diámetros grandes.
- Las ranuras espirales pueden aportar un pequeño aumento del peso total por pie a cambio de una mayor resistencia al atascamiento.
La selección de materiales depende de la fabricación. Por lo general, las fabricaciones soldadas utilizan un tubo AISI 1340 con uniones de herramienta de clase 4140HM. El material del cuerpo de las fabricaciones integrales suele provenir de una pieza forjada AISI 4145H (4145H-Mod). El recargue duro de las uniones de herramienta protege el diámetro exterior contra el desgaste excesivo y puede reaplicarse durante la vida útil de la conexión. Cada tubería de perforación de alto peso lleva un ensanchamiento central o una almohadilla de desgaste que mantiene el cuerpo del tubo separado de la pared, y el límite elástico torsional de las uniones de herramienta suele ser de clase 95–120 ksi. Los cuerpos integrales se mecanizan a partir de una sola barra para obtener tenacidad uniforme, mientras que las fabricaciones soldadas incorporan una ranura de alivio de tensiones en el macho conforme a la práctica de API. El recargue duro se aplica a las uniones de herramienta como capa resistente al desgaste —son comunes marcas como Arnco— para proteger contra la tasa de desgaste de la sarta de perforación, lo que mejora de forma medible la resistencia a la fatiga y ayuda a prolongar la vida de una superficie de contacto que, de otro modo, se desgastaría contra la tubería de revestimiento. La norma industrial para las conexiones de tubería de alto peso sigue siendo la de un solo hombro de API, aunque la mayoría de los programas modernos de perforación emplean configuraciones patentadas de doble hombro que ofrecen mayor capacidad de torque que los diseños de un solo hombro de las mismas dimensiones (Drilling Contractor, 2023). Estas cifras suelen publicarse como una tabla de pesos de tubería de perforación de alto peso o una hoja breve de especificaciones de HWDP, pero el grado y la conexión son los que realmente rigen la selección.
Cómo leer las especificaciones de HWDP: diámetro exterior, peso, conexiones y grados
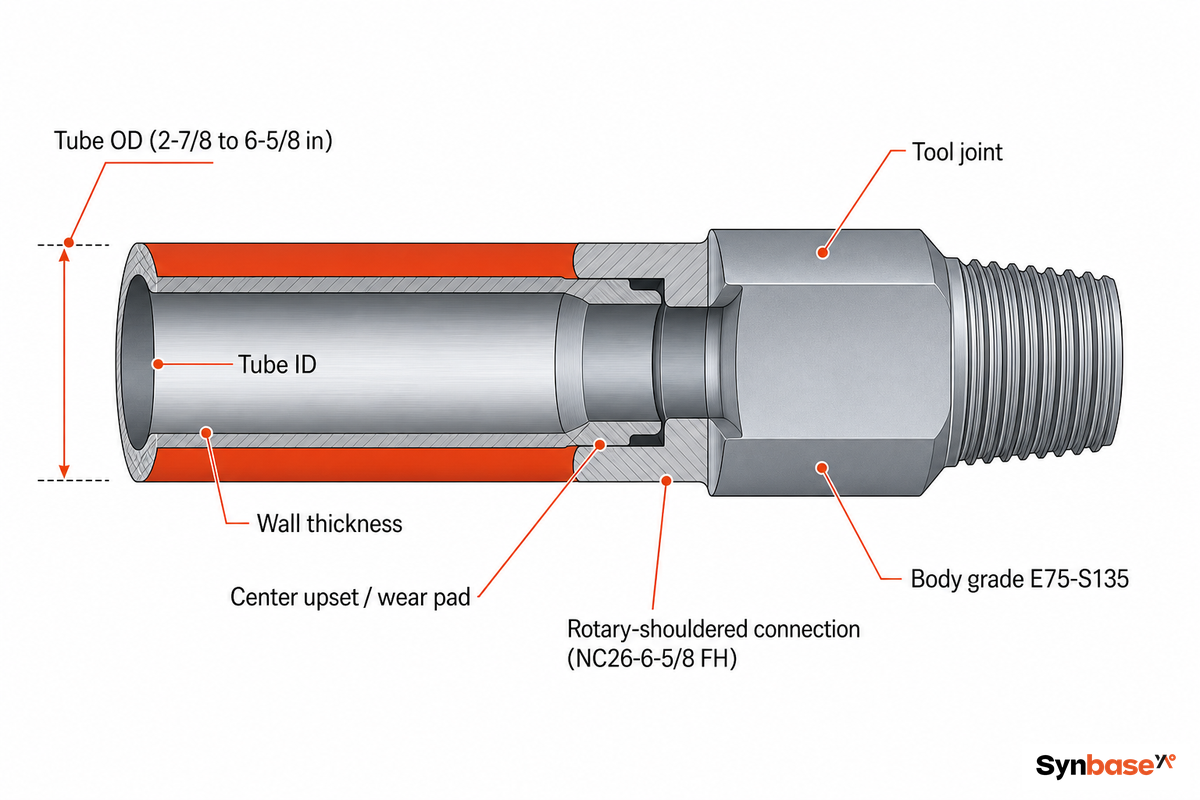
La línea de especificaciones de una tubería de perforación de alto peso contiene cinco datos: diámetro exterior (OD) del tubo, peso ajustado por pie, conexión, grado del cuerpo y rango de longitud. Una vez que aprende a leerlos de izquierda a derecha, las preguntas más habituales quedan respondidas automáticamente. Los límites elásticos de los grados E75–S135 están definidos por API 5DP e ISO 11961.
¿Cuál es la especificación de una tubería de perforación de alto peso?
La tubería de perforación de alto peso puede suministrarse con cualquier diámetro exterior del tubo entre 2-7/8 in. y 6-5/8 in., con un peso ajustado por pie de aproximadamente 17 a 78 lb/ft según el tamaño y la fabricación. Las conexiones se especifican desde la NC26 de API hasta 6-5/8 FH (full hole), y también están disponibles en una variedad de configuraciones de doble hombro. Los grados del cuerpo van de E75 a S135, con los rangos de longitud de API correspondientes.
Las características físicas de la geometría de la sarta y del cuerpo de la varilla se describen en API Specification 7-1. El acero del cuerpo de la tubería de perforación cumple los grados establecidos en API 5DP / ISO 11961.
| Grado | Límite elástico mínimo (psi) | Rango de uso típico |
|---|---|---|
| E75 | 75,000 | Poco profundo / medio, rutinario |
| X95 | 95,000 | Más profundo, mayor torque |
| G105 | 105,000 | Profundo, alto torque |
| S135 | 135,000 | Premium / exigente |
Como el torque de apriete varía según el tamaño y el método de construcción, no existe un valor único aplicable a todas las uniones. En su lugar, una fábrica de tubería de perforación bien gestionada estampa el torque de apriete correcto para cada unión individual en la documentación de fábrica, en vez de remitir a una tabla genérica, y ese es un detalle que vale la pena verificar, ya que la mayoría de las fallas de conexión se deben a un torque insuficiente, no excesivo.
Guía práctica de colocación de HWDP: cuántas uniones y dónde
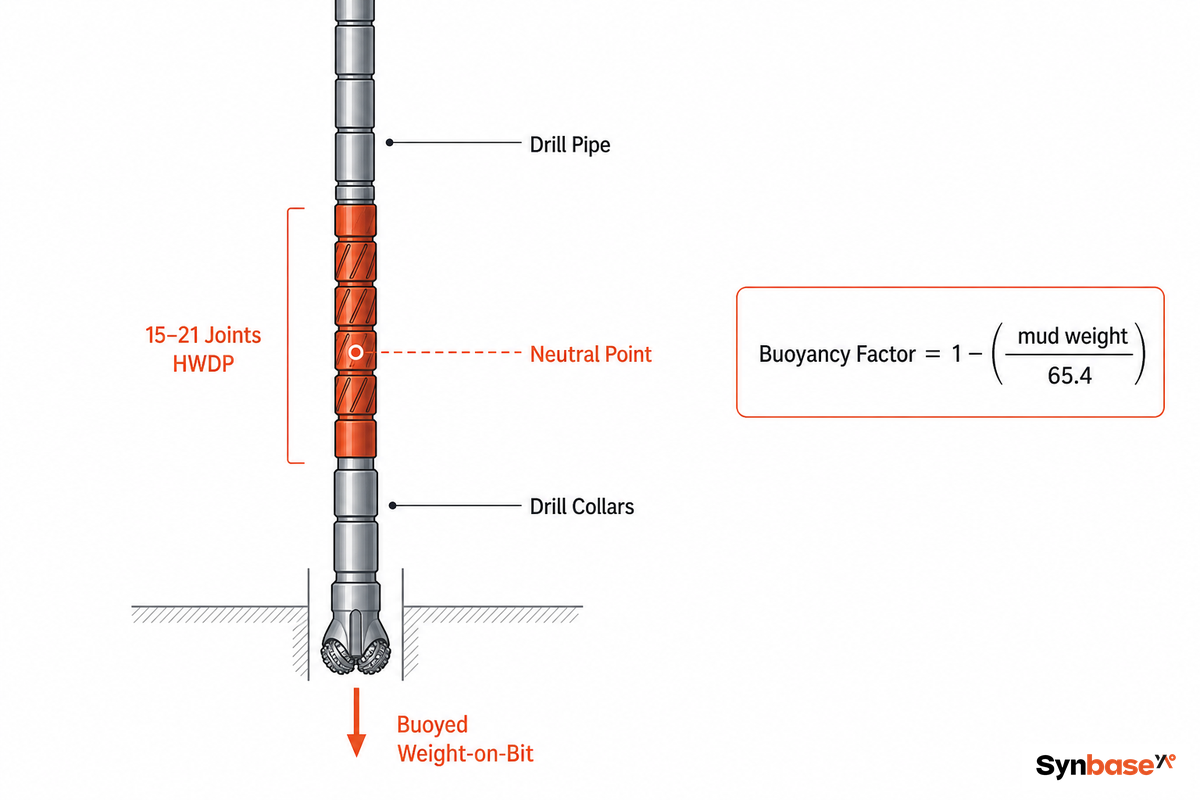
La práctica de campo establece generalmente entre 15 y 21 uniones de tubería de pared gruesa entre los portamechas y la sarta de perforación. Sin embargo, el concepto rector es el punto neutro: el punto en el que la sarta cambia del régimen de compresión al de tracción. Como regla de trabajo, hay que asegurar que el punto neutro permanezca dentro de la HWDP y los portamechas, nunca en la tubería de perforación convencional, porque aplicar peso a la sarta hace que el punto neutro ascienda. Los pesos nominales del conjunto utilizados en estos cálculos siguen los datos de la sarta de perforación de ISO 11961.
- Pozos verticales: 15 a 21 uniones sobre los portamechas para eliminar el cambio brusco de rigidez. Manténgase por debajo del punto neutro en la sección de tubería de perforación.
- Direccionales / ERD: coloque peso en la HWDP y reduzca la cantidad de portamechas (en la siguiente sección, la regla se invierte).
- Secciones con alto riesgo de atascamiento diferencial: especifique una fabricación espiral para reducir el área de contacto con la pared.
Pero el peso solo cuenta después de considerar la flotabilidad. Una sarta de 32,000 lb en aire no transmite 32,000 lb a la barrena dentro del lodo; cuanto más pesado es el lodo, menor es el peso efectivo que llega hasta el fondo. Para eso se utiliza un factor de flotabilidad.
El factor de flotabilidad utiliza una densidad del acero de 65.4 lb/gal:
Factor de flotabilidad (BF) = 1 (peso del lodo 65.4)
- Con 8.3 lb/gal (apenas por debajo del lodo base de agua dulce): BF = 1 – (8.3 / 65.4) = 0.873
- Con 20 lb/gal (lodo pesado): BF = 1 – 20/65.4 = 0.694
Ejemplo de trabajo: 20 uniones de 31 ft, 51.6 lb/ft, 31,990 lb en aire. En lodo de 8.3 ppg, 31,990 0.873 27,930 lb de peso con flotabilidad; en lodo de 20 ppg, 31,990 0.694 22,200 lb; con el mismo acero, hay 20% menos peso disponible sobre la barrena en lodo pesado, por lo que una cantidad de uniones adecuada para un pozo puede resultar insuficiente en otro. En un pozo vertical de 10,000 ft, una cuadrilla que utilizaba 18 uniones de HWDP de 5 pulgadas observó que el punto neutro subía hasta la tubería de perforación convencional cuando el peso sobre la barrena superó 25,000 lb; añadir seis uniones devolvió el punto neutro a la sección de alto peso y disminuyeron los indicios de fatiga de las conexiones. La cantidad de uniones no es una receta fija: cambia según el peso sobre la barrena y la densidad del lodo que realmente se utilicen.
Por qué la regla se invierte en pozos direccionales y horizontales
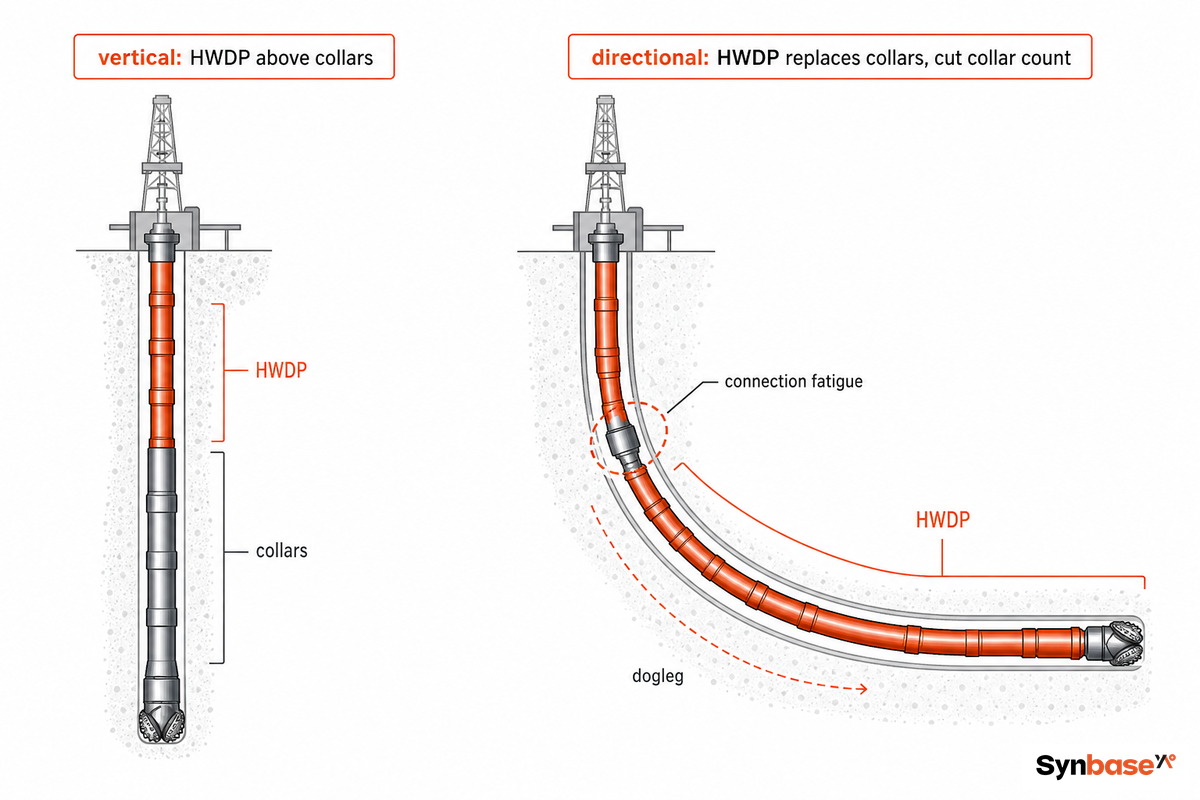
La regla de colocación se invierte en los pozos direccionales y horizontales. La tubería de perforación de alto peso se convierte en la principal fuente de peso y se reduce la cantidad de portamechas, porque los portamechas rígidos fatigan sus propias conexiones al doblarse en cada pata de perro. Trasladar el peso a una HWDP más flexible reduce el torque y el arrastre, y disminuye el riesgo de atascamiento diferencial; por eso los pozos laterales largos utilizan sartas con predominio de HWDP en lugar de apilar portamechas sobre la barrena.
¿Cuál es el propósito de la tubería de perforación de alto peso en un pozo direccional?
En los pozos direccionales y horizontales, el peso proviene principalmente de la tubería de perforación de alto peso y no de los portamechas, al contrario de lo habitual en los pozos verticales. La razón es que los portamechas rígidos, al atravesar una pata de perro, desarrollan una mayor frecuencia de tensiones en sus propias conexiones.
Para reducir el arrastre, disminuir el atascamiento diferencial y aumentar la distancia que una sarta puede alcanzar antes de que el arrastre impida seguir avanzando, muchos operadores sustituyen una parte importante de la sección rígida de portamechas por HWDP flexible. Los equipos para torque y arrastre destinados exactamente a este problema están documentados en US 12,006,778 B2.
También es el único caso en que se flexibiliza la «regla» tradicional de que «la tubería de perforación nunca debe trabajar a compresión». Esta tubería se encuentra en el lado bajo de un pozo horizontal o muy inclinado, y ese lado bajo proporciona apoyo contra el pandeo. Así, el peso se aplica a la barrena empujando una tubería que ya está apoyada. Considere un tramo lateral de 3,000 ft donde una cuadrilla apiló portamechas rígidos en la sección de construcción: aparecieron lavados de conexión en solo dos recorridos de barrena porque los portamechas se fatigaban cada vez que se doblaban en la curva. Sustituir la mayor parte de esos portamechas por HWDP redujo la señal de torque y arrastre y los lavados desaparecieron; la misma masa, transportada por un componente más tolerante. La mejor elección es una pieza diseñada para trabajar a compresión: los portamechas largos y rígidos se fatigarían más rápidamente.
«El criterio rector no es el peso máximo, sino una transición gradual de rigidez. Para la perforación rutinaria, los profesionales buscan una relación de rigidez inferior a aproximadamente 5.5 entre secciones adyacentes, y menor que aproximadamente 3.5 en zonas severas o con muchas fallas; se iguala la rigidez, no se apila masa.»
Casos de fallas en la zona de transición
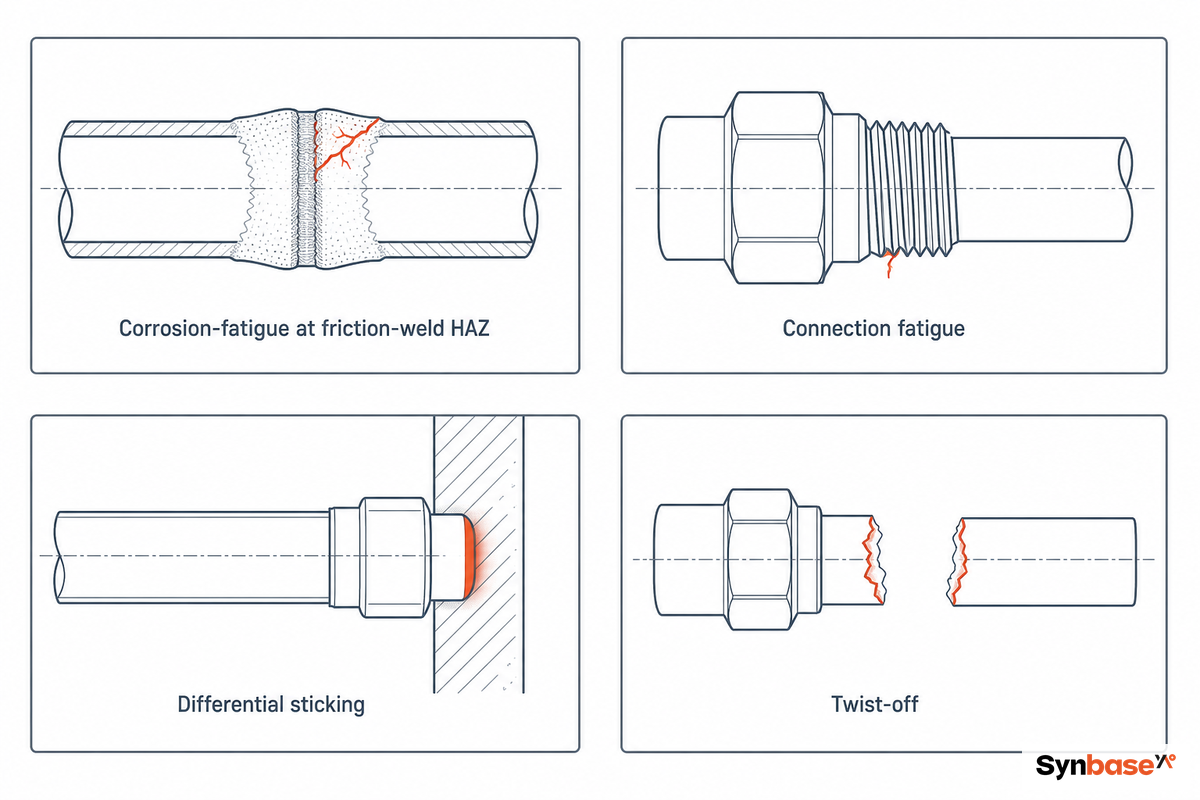
Desde el punto de vista funcional, el papel de la tubería de perforación de alto peso es claro: se inventó originalmente para evitar un tipo específico de falla de la sarta. Conocer el origen de esa falla permite saber qué buscar y qué comprar. Los límites de dureza para servicio agrio que rigen la resistencia al agrietamiento están establecidos en NACE MR0175 / ISO 15156.
| Modo de falla | Mecanismo | Control |
|---|---|---|
| Fatiga por corrosión en la HAZ de la soldadura | Flexión cíclica + ataque de H2S que se inicia en la zona afectada por el calor de la soldadura por fricción | Fabricación integral (sin HAZ); grado para servicio agrio; alivio de tensiones |
| Fatiga de la conexión | Pico de tensión en la raíz de la rosca bajo flexión en el fondo del pozo | Radio grande en la raíz, roscas laminadas en frío, torque de apriete correcto |
| Atascamiento diferencial | La presión presiona el cuerpo contra una pared permeable (determinado por el área de contacto) | Fabricación espiral; área de contacto reducida a ~6 ft/unión |
| Desenrosque por torsión | Sobrecarga torsional, a menudo la etapa final de un lavado o una grieta por fatiga | END completo; retirar cuando se pierda espesor de pared; evitar girar una tubería atascada |
Conviene tener presentes dos puntos de campo. Primero, el atascamiento diferencial es un fenómeno de presión y contacto, no un bloqueo mecánico; por eso algunas cuadrillas pueden liberar una sarta con un baño de dispersión a base de aceite y duración limitada, en vez de aplicar fuerza bruta, y por eso la HWDP lo resiste inicialmente con su pequeña área de contacto. Segundo, los desenrosques por torsión suelen ser el desenlace de una historia que comenzó como un lavado o una grieta por fatiga en la HAZ; cuando la tubería se parte, el daño a menudo lleva horas desarrollándose. Una secuencia típica es la siguiente: se abre una grieta fina por fatiga en la HAZ de la soldadura por fricción, el fluido de perforación comienza a atravesarla y la agranda durante varias horas, la pequeña caída de presión en la tubería vertical pasa inadvertida en una plataforma ocupada y, finalmente, la unión se parte cuando la cuadrilla gira para trabajar un punto estrecho, dejando una operación de pesca cuyo costo supera ampliamente el de la unión. Detectar pronto ese lavado mediante una tendencia de presión es lo que diferencia un viaje planificado de una operación de pesca.
Normas y certificación: API 7-1, 5DP, ISO 11961 y NACE MR0175
Cuatro documentos rigen gran parte de los aspectos importantes al especificar una tubería de perforación de alto peso:
- API Spec 7-1: elementos rotatorios de la sarta de perforación, incluida la geometría de la HWDP y los requisitos de las uniones de herramienta.
- API Spec 5DP / ISO 11961: tubería de perforación de acero, que define los límites elásticos de los grados E75-S135.
- NACE / AMPP MR0175 (ISO 15156): límites para servicio agrio; los aceros al carbono y de baja aleación son aceptables con una dureza máxima de 22 HRC, con alivio de tensiones.
- EN 10204: regula el tipo de certificado de ensayo de fábrica (MTC) que se recibe.
El aspecto del servicio agrio merece especial atención porque es donde suelen quedar expuestos los compradores. En entornos con H2S, los tubos y las uniones de herramienta suelen estar sujetos a criterios separados de dureza y tenacidad, y el límite de 22 HRC es un tope estricto para estos grados, no un objetivo negociable. La demanda de servicio agrio ha crecido lo suficiente como para que al menos un fabricante importante ofrezca actualmente una HWDP comercializada de 135,000 psi, NACE Región 1, para servicio ligeramente agrio, según Drilling Contractor.
Manual de campo de 6 puntos para solicitudes de cotización de HWDP: cómo comprar y verificar
La tubería de perforación pesada suele ser la segunda partida de capital más grande de un equipo de perforación, después del propio equipo, por lo que una consulta vaga invita a una nueva cotización y a un costoso retraso por remecanizado. Seis parámetros convierten una solicitud imprecisa en una cotización firme y comparable. La planificación del costo puesto en destino debe considerar las medidas comerciales documentadas por la Comisión de Comercio Internacional de Estados Unidos.
- Diámetro exterior del tubo (2-7/8-6-5/8) y tipo de construcción (estándar / espiral / integral)
- Conexión (NC26–6-5/8 FH o un tipo de doble hombro especificado)
- Grado del cuerpo (E75–S135) y cualquier requisito de NACE / servicio ácido
- Rango de longitud (R2 / R3) y cantidad
- Marca y configuración del recargue duro; revestimiento interno si es necesario
- Nivel de certificación, EN 10204 3.1 o 3.2 presenciado por terceros
En cuanto a la verificación, tres aspectos distinguen a una fábrica de un comerciante. Solicite la trazabilidad del número de colada para que cada unión pueda rastrearse hasta su colada de producción; exija ensayos no destructivos al 100 % (ultrasónicos, de partículas magnéticas y visuales) en las soldaduras y el cuerpo; y defina su nivel de MTC. Un certificado EN 10204 3.1 es validado por el representante autorizado de inspección del propio fabricante; un certificado 3.2 añade a un tercero independiente —normalmente SGS, Bureau Veritas o TV— que presencia los ensayos, lo que suele agregar algunas semanas al plazo de entrega, pero le proporciona una firma externa. Si no puede obtener un MTC de muestra y confirmar la trazabilidad de la colada antes de comprometerse, está comprando basándose en la confianza y no en la evidencia. El uso de tubería de perforación pesada en un programa es, en última instancia, una decisión de suministro tanto como de ingeniería: hacer coincidir la construcción, el grado y la conexión con el pozo es la solución que ofrece desempeño en fondo de pozo, y el beneficio de especificarla correctamente desde el principio es una cotización firme y comparable en lugar de un retraso por remecanizado.
Para quienes estén definiendo una compra real, Synbase Steel publica sus especificaciones y opciones de construcción de tubería de perforación pesada y un conjunto de herramientas de ingeniería —incluidas una calculadora de peso y flotabilidad y un selector de construcción y grado— que corresponden directamente a los parámetros de la solicitud de cotización anteriores.
Perspectiva de la industria: qué está cambiando en el diseño y el abastecimiento de HWDP
Tres fuerzas deberían definir cómo especifican los compradores la tubería de perforación pesada durante los próximos dos años, y ninguna de ellas es «el mercado está creciendo».
Enfoque de ingeniería: lo primero es la integridad de las conexiones. La longitud promedio del pozo medida (MD) ha superado los 20,000 pies, y algunos llegan a los 30. Las conexiones patentadas de doble hombro pasaron de ser una característica especial a una característica común, ya que los perfiles API de un solo hombro no pueden soportar los torques de estos pozos. Vemos esta evolución en las patentes: una patente concedida en 2025 (US 12,196,345 B1) describe una conexión rotatoria de hombros con alto torque y características de flanco de carga para reducir el desgaste por gripado durante el apriete y el aflojamiento. Otra de 2024 (US 12,006,778 B2) describe un protector de tubería que no gira para mitigar el desgaste de la unión de herramienta y reducir el arrastre por torque. Si compra equipos para trabajar en pozos laterales largos, las conexiones y el desgaste —no el peso puro— son la especificación que perdurará.
Tercero, el cambio de «el servicio ácido es una excepción» a «el servicio ácido es la nueva norma» se está acelerando en ciertas regiones, y esto está impulsando que el grado NACE sea obligatorio hasta el nivel de resistencia de 135ksi. Si su programa puede estar expuesto al servicio ácido (H2S), asegúrese de que el requisito de servicio ácido figure en la solicitud de cotización desde el principio para no tener que calificarlo posteriormente.
Tercero, su abastecimiento conlleva riesgos arancelarios y comerciales. La Comisión de Comercio Internacional de Estados Unidos concluyó que las medidas de acero de la Sección 232 redujeron las importaciones relacionadas en casi un 25 por ciento y elevaron los precios nacionales; en 2025, para los envíos con destino a Estados Unidos, las tasas arancelarias sobre metales de origen no estadounidense están programadas para aumentar. Incluya los aranceles en la comparación de su costo puesto en destino antes de firmar el contrato, no después de emitir la orden de compra. (Existe una perspectiva del tamaño del mercado que menciona algo parecido a un crecimiento anual de 4-6 por ciento, pero considérela como información de contexto y no como un indicador de compra.)
Preguntas frecuentes
¿Cuál es el propósito de la tubería de perforación pesada?
Ver respuesta
¿Cuál es la diferencia entre la tubería de perforación pesada y un portamechas?
Ver respuesta
¿Cuánto pesa la tubería de perforación pesada?
Ver respuesta
¿Es mejor la tubería de perforación pesada integral o soldada?
Ver respuesta
¿Qué normas se aplican a la tubería de perforación pesada?
Ver respuesta
¿Cómo se evitan las fallas por fatiga y las fallas por torsión de la tubería de perforación pesada?
Ver respuesta
¿Está solicitando tubería de perforación pesada para un programa de perforación activo? Asegúrese de seleccionar un tipo de construcción, grado y conexión adecuados para el pozo objetivo, idealmente antes de enviar la solicitud de cotización.
Consulte las especificaciones y opciones de construcción de HWDP →Acerca de esta guía
Esta guía de selección de HWDP se compiló con base en la información de las especificaciones de API e ISO para sartas de perforación, las directrices de NACE/AMPP para entornos de servicio ácido, información publicada en publicaciones industriales y comerciales, y anécdotas compartidas por profesionales del sector, con todos los datos verificados frente a las especificaciones disponibles. La información proporcionada es neutral respecto de los proveedores: los principios detrás del cálculo de flotabilidad, las tablas que enumeran diversos grados y las descripciones de los modos de falla son aplicables independientemente de la fábrica del fabricante. El personal técnico de Synbase Steel revisó esta información. Synbase Steel fabrica productos OCTG, incluida HWDP, que cumplen las especificaciones descritas en API Spec 7-1.
Referencias y fuentes
- Tubería de perforación pesada, Glosario de energíaSLB
- API Spec 7-1, Elementos de la sarta de perforación rotatoriaAmerican Petroleum Institute
- ISO 11961, Tubería de perforación de aceroInternational Organization for Standardization
- NACE/AMPP MR0175 / ISO 15156 (materiales para servicio ácido)AMPP
- Cálculo del factor de flotabilidadDrilling Formulas
- La tubería de perforación y los conjuntos de fondo de pozo evolucionan a medida que las geometrías del pozo superan los límitesDrilling Contractor (IADC)
- Impacto económico de los aranceles al acero de la Sección 232U.S. International Trade Commission
- US 12,196,345 B1, Conexión de alto torqueUSPTO / Google Patents
- US 12,006,778 B2, Protector de tubería de perforación que no giraUSPTO / Google Patents
Artículos relacionados
- Tubería soldada en espiral (SSAW): proceso, normas, selección y QA
- Tubería LSAW: cómo especificar, comparar y verificar tubería para líneas de arco sumergido longitudinal
- Acoplamientos para tubería de revestimiento y tubos API 5CT
- Uniones cortas de tubos y tubería de revestimiento OCTG
- Tubería para líneas API 5L: grados y selección






