
Raccords de tuyauterie à embout à souder — spécifications ASME B16.9, types et fourniture usine
types A et B, versions longue et courte, de l'acier au carbone au duplex. Fourniture directe usine par E-CHENG STEEL GROUP. Traçabilité dimensionnelle selon ASME B16.9.
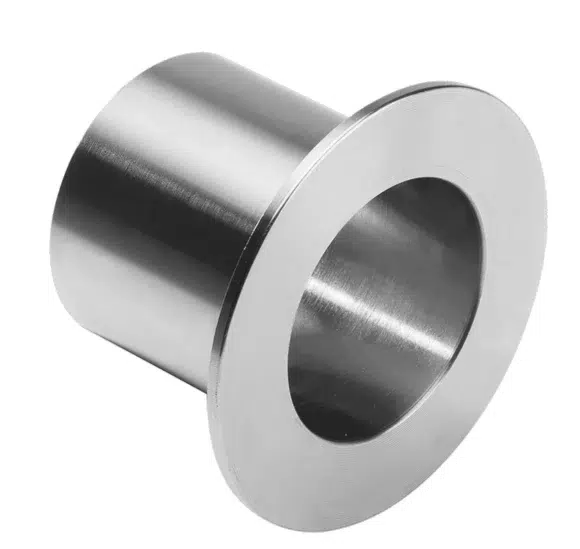
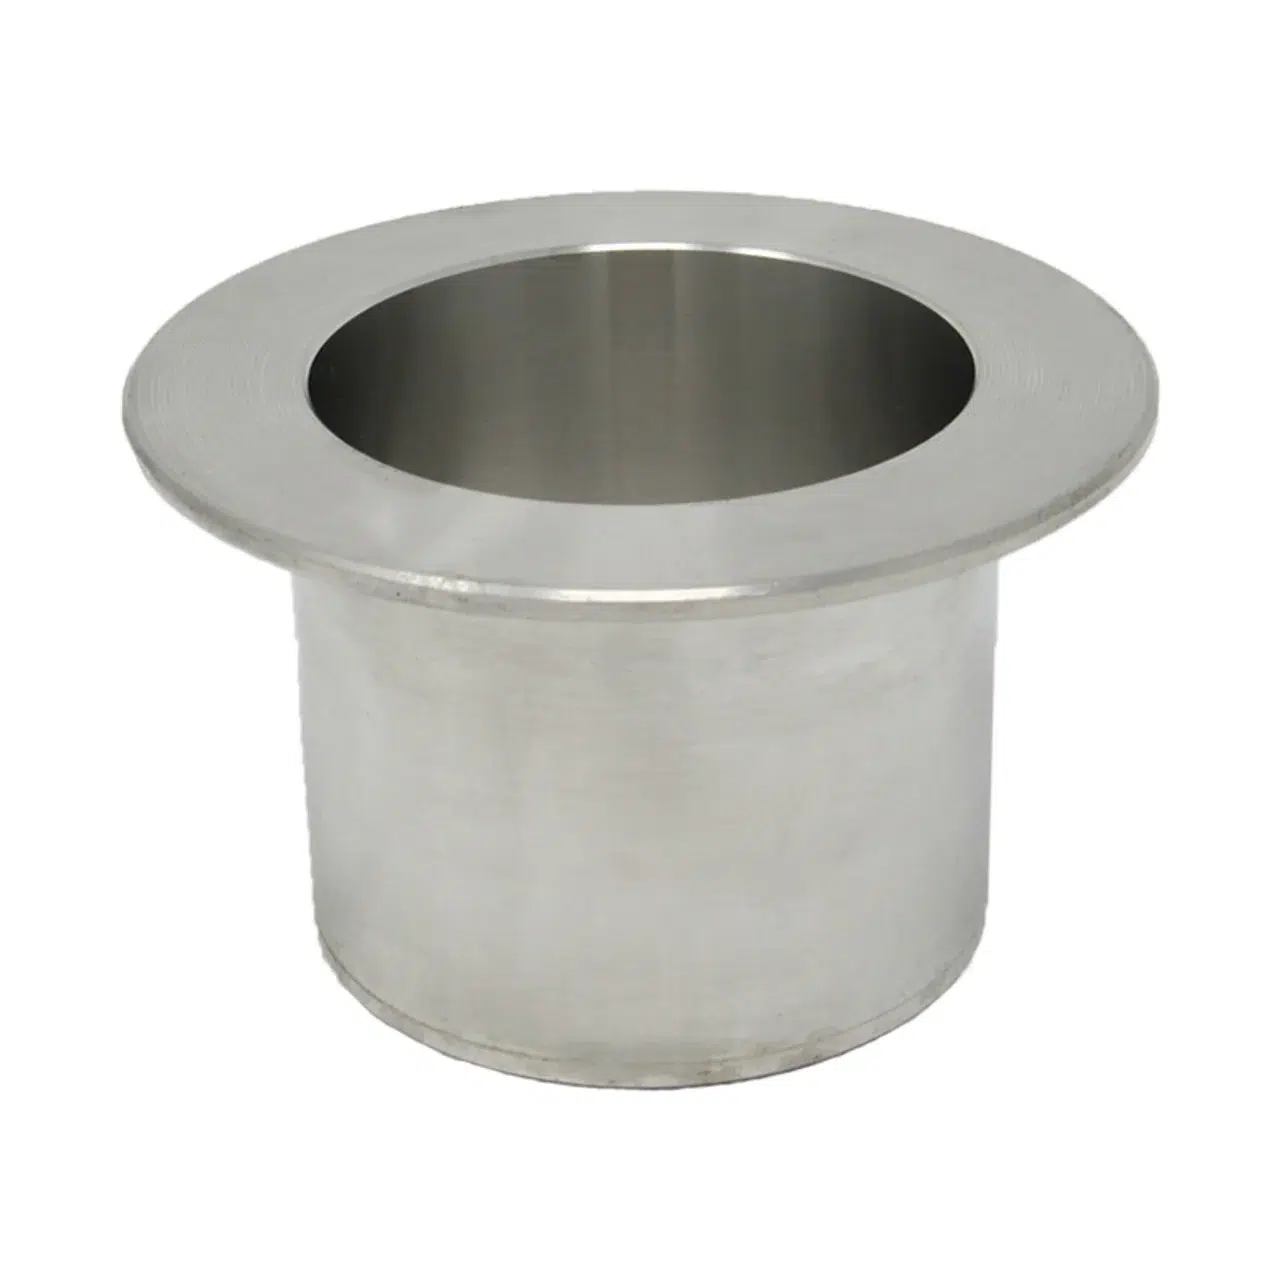
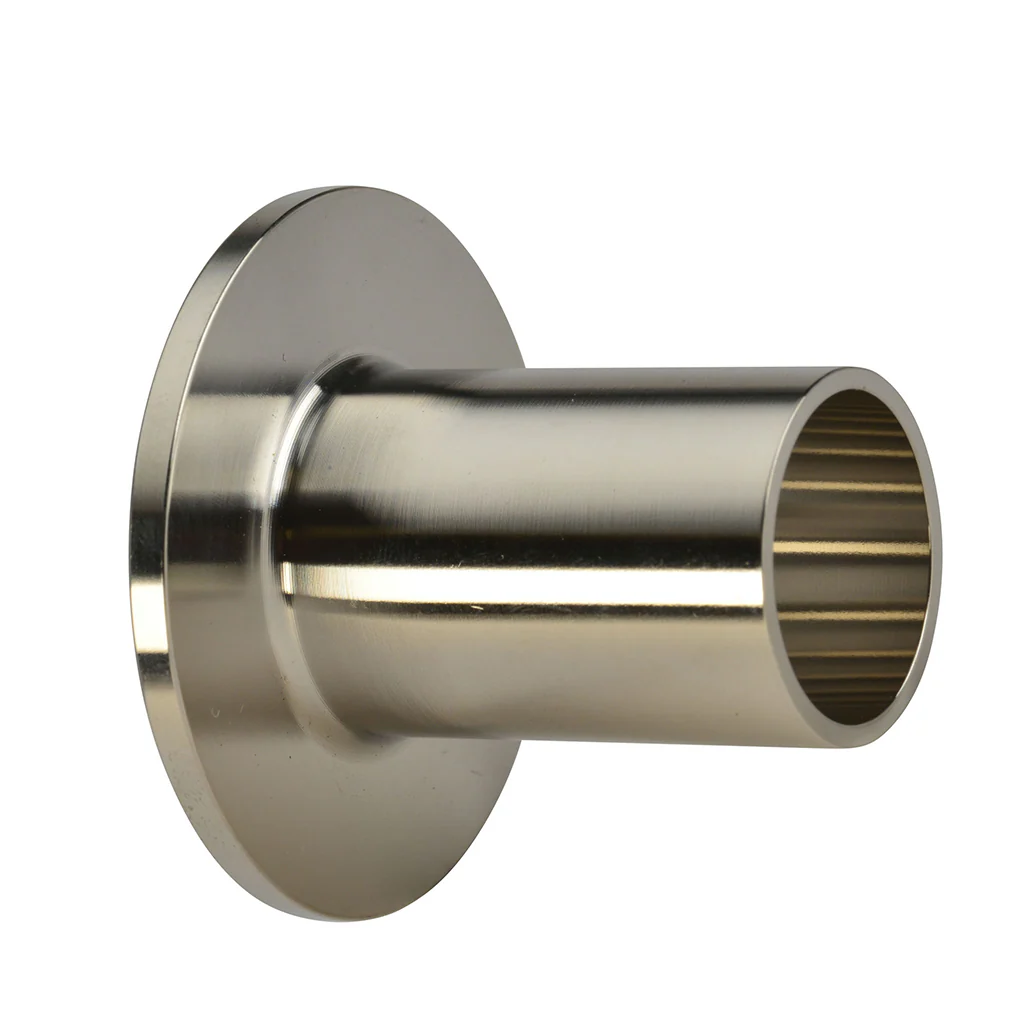
Qu'est-ce qu'un embout à souder ?
Les embouts à souder sont fabriqués et dimensionnés conformément à l'ASME B16.9 (raccords corroyés à souder bout à bout fabriqués en usine), dans les types et formes suivants en acier au carbone, acier inoxydable, acier allié et nuances duplex ASME, ou selon la MSS SP-43 pour les raccords légers de lignes utilitaires en acier inoxydable. Ils sont disponibles dans les deux types et les deux formes suivants, adaptés à différentes classes de pression et applications, notamment :
« L'épaisseur du collet, T, ne doit pas être inférieure à l'épaisseur nominale de paroi du tube. »
ASME B16.9, notes dimensionnelles (confirmées par trois vérifications de sources indépendantes)Synbase Steel Co., Ltd... est une filiale d'E-CHENG STEEL GROUP. Nous fabriquons des embouts à souder de NPS à NPS 24 (DN15 à DN600). La gamme de nuances comprend l'acier au carbone WPB et WPC, l'acier inoxydable 304L et 316L, les aciers haute température WPB5, WPB9, WPC9, WPC9-T, WPB12, WPB53, WPB57, WPC57, WPB168, ainsi que les aciers duplex S31803 et S32750, avec certificat de stock d'aciérie (MS C ) confirmé par BaoSteel, TPCO, ANSTEEL et TISCO.
Un ensemble d'embout à souder à joint tournant est l'opposé d'une bride soudée, pour laquelle la soudure doit être découpée afin de changer l'orientation, d'accéder au joint pour inspection ou de remplacer le joint d'étanchéité. Il n'ajoute pas de complexité structurelle et le choix devient beaucoup plus simple : accepter un léger surcoût pour un assemblage en deux pièces (embout à souder + bride libre) afin de permettre un remontage simple et reproductible du joint lorsque nécessaire. Nous fournissons des embouts à souder à joint tournant conformes à l'ASME B16.9, conçus et documentés dans la spécification technique pour répondre à ce besoin.
Types d'embouts à souder : type A, type B et choix de la version
La combinaison de deux conceptions de siège et de deux longueurs de version donne une matrice de quatre options d'embout à souder. Spécifier une configuration incorrecte par rapport aux conditions de service est une erreur d'approvisionnement fréquente : par exemple, un raccord en version courte pour une conduite de classe 600 à température élevée n'est pas conforme aux dimensions prescrites par l'ASME B16.9 pour cette classe de pression.
Type A ou type B : configuration du siège
Lorsque vous achetez la bonne pièce en ligne auprès de Synbase, il peut parfois être difficile de choisir le type d'embout à souder approprié. Nous présentons ici les principaux types d'embouts à souder et une matrice de décision pour simplifier votre sélection.
Type A :
Ce type d'embout à souder est officiellement appelé « siège conique » ou « embout standard à recouvrement ». La transition conique entre l'alésage et la face à recouvrement correspond à la face surélevée d'une bride standard à joint tournant ASME B16.5 et fournit un contact biseauté ou incliné. Les embouts à souder de type A sont le plus souvent utilisés sur des conduites en acier au carbone et en acier allié relevant des classes de pression 150 à 2500.
Type B :
Comme les embouts à souder de type A, ceux-ci possèdent une face à recouvrement usinée, sans bord biseauté. Toutefois, le type B est conçu pour une bride à joint tournant à face plate et se rencontre presque exclusivement sur des conduites en acier inoxydable à paroi mince fabriquées selon la spécification MSS SP-43, généralement en classe 300, série 5S ou 10S. Les embouts à souder de type B conviennent idéalement à l'agroalimentaire, aux laiteries et à l'industrie pharmaceutique, où les exigences d'hygiène liées au CIP (nettoyage en place) ou au SIP (stérilisation en place) imposent un alésage extrêmement lisse.
Version longue ou courte : longueur d'une extrémité à l'autre
Version longue :
Un embout à souder en version longue présente une dimension F plus importante entre la face et l'extrémité. Cela offre une longueur d'engagement de soudure supplémentaire et est nécessaire pour assurer la conformité aux classes de pression 600 et supérieures sur la plupart des dimensions de tubes. C'est généralement le choix par défaut pour les applications critiques ou à haute température et pour tout travail appliquant strictement les normes ASME B16.9 aux classes élevées.
Version courte :
Ces embouts à souder réduisent d'environ un tiers la longueur entre la face et l'extrémité. Ils peuvent être utilisés pour les applications des classes 150 et 300 et sont largement employés dans des applications moins critiques, telles que les utilités, certaines boucles de procédé basse pression et les systèmes industriels adjacents au CVC, lorsque la dimension face à face est limitée. La note 3 de l'ASME B16.9 indique que la classe 300 (ainsi que de nombreuses applications de classe 600) nécessite une vérification supplémentaire lors de l'utilisation d'un embout à souder en version courte.
Matrice de décision pour les embouts à souder
Voici un tableau utile pour guider votre sélection :
| Scénario d'application | Type | Version | Classe de pression | Raison principale |
|---|---|---|---|---|
| Tuyauterie de procédé standard, eau, vapeur, gaz | Type A | Courte | 150 | Brides standard à joint tournant à face plate de classe 150, assemblage au coût le plus bas |
| Service à température élevée (>260°C / 500°F) | Type A | Longue | 300–1500 | Un engagement de soudure supérieur résiste aux déformations dues aux cycles thermiques |
| Métaux dissemblables : bride en acier au carbone + embout à souder en acier inoxydable | Type A | Longue | 150–600 | L'assemblage mixte réduit le coût total des matériaux ; l'embout à souder en acier inoxydable assure la résistance à la corrosion sur la surface d'écoulement |
| Service cryogénique, GNL, azote liquide | Type A | Longue | 150–900 | Contraction thermique et résistance aux chocs à basse température ; matériau ASTM A420 WPL3/WPL6 requis |
| Tuyauterie offshore et marine | Type A | Longue | 150–600 | Résistance aux vibrations ; matériau duplex de qualité marine ou 316L recommandé |
| Lignes utilitaires légères en acier inoxydable, SCH 5S / 10S | Type B | Courte | 150–300 | Conception à face plate MSS SP‑43 ; le recouvrement plat réduit la charge sur la face d'un tube à paroi mince |
| Applications pharmaceutiques / agroalimentaires, CIP/SIP | Type B | Courte | 150 | Alésage lisse essentiel ; exigence de finition de surface Ra ; acier inoxydable 304L ou 316L + électropolissage |
| Démontages fréquents pour inspection / nettoyage | Type A ou B | L'une ou l'autre | Selon le service | Avantage principal de la conception à joint tournant — la bride peut pivoter et être déposée sans couper la soudure |
| Service haute pression, classe 600–2500 | Type A | Longue | 600–2500 | La version courte n'est pas conforme dimensionnellement à la classe 600+ pour les dimensions NPS 8 et supérieures (ASME B16.9, note 3) |
La réponse honnête
Il n'existe pas de version « meilleure », seulement une version correcte, déterminée par la classe de pression du service. Contrairement à un té de tuyauterie, par exemple, dont la longueur totale est définie par un ensemble de règles établies, les embouts à souder existent en deux longueurs différentes (courte et longue). En tant qu'utilisateur final, vous devez spécifier la longueur ; un mauvais choix rendra votre embout à souder non conforme aux dimensions de la classe de pression installée. Notre arbre de décision ci-dessus élimine cette possibilité !
Obtenez un devis pour votre dimension sous 24 heuresDimensions des embouts à souder : tableau des dimensions ASME B16.9
TOUS LES EMBOUTS À SOUDER SYNBASE sont conformes aux dimensions définies par l'ASME B16.9 (édition 2018). Le tableau ci-dessous couvre de nombreuses dimensions couramment spécifiées (jusqu'à NPS 12), en versions longue et courte. Pour toute autre dimension, veuillez contacter Synbase.
Tableau des dimensions des embouts à souder ASME B16.9 : référence complète de ½″ à 12″
L'un des problèmes dimensionnels les plus courants lors de la commande d'embouts à souder est un écart de diamètre extérieur par rapport à la tolérance ASME B16.9 publiée ou aux catalogues des fournisseurs. Il en résulte un mauvais alignement avec le diamètre intérieur de la bride à joint tournant correspondante, une charge de joint déséquilibrée sur 360, un impact important sur le calendrier des essais hydrostatiques et des fuites possibles lorsque la tuyauterie est en service. Ces écarts de diamètre extérieur proviennent souvent du fait que les fournisseurs publient uniquement des dimensions arrondies de catalogue au lieu de fournir les plages de tolérance publiées. Nous limitons ce risque par une inspection dimensionnelle à 100 % de chaque composant selon les limites de tolérance ASME B16.9 ; chaque article est contrôlé, enregistré et associé à son numéro de coulée pour assurer la traçabilité selon ISO 9001.
Tolérances dimensionnelles ASME B16.9
Chaque composant est mesuré par rapport aux dimensions ASME B16.9 au moyen d'un appareil de mesure étalonné. Au lieu d'un échantillonnage par lot, nos ingénieurs établissent un relevé d'inspection pour chaque pièce, fournissant une traçabilité vérifiable par rapport à la commande et au numéro de coulée avec chaque rapport d'essai matière (MTR). L'identification positive des matériaux (PMI) est également proposée en option pour les alliages et les duplex.
Guide de sélection des matériaux
Sélection des matériaux Le choix du matériau détermine la résistance à la corrosion, les températures maximales de fonctionnement et l'aptitude aux applications multimatériaux. À chaque nuance correspondent des spécifications de matériaux ASTM qui définissent l'analyse chimique, les résistances à la traction et à la limite d'élasticité ainsi que la résistance aux chocs requises.
Guide E‑CHENG en 5 points sur la compatibilité des matériaux
| Matériau | Spécification ASTM | Plage de température | Fluides de service principaux | Avantage principal | Application typique |
|---|---|---|---|---|---|
| Acier au carbone WPB / WPC | ASTM A234 | −29°C à 427°C | Vapeur, gaz, hydrocarbures, fluides non corrosifs | Coût unitaire minimal ; disponibilité étendue | Utilités générales, lignes d'alimentation de raffinerie, collecteurs de vapeur |
| Acier inoxydable 304L / 304 | ASTM A403 WP304L | −196°C à 425°C | Acides doux, eau, fluides de qualité alimentaire | Résistance à la corrosion, compatible avec les applications alimentaires | Laiteries, industrie pharmaceutique, traitement de l'eau, transformation alimentaire |
| Acier inoxydable 316L / 316 | ASTM A403 WP316L | −196°C à 425°C | Milieux chlorurés, eau de mer, acides | Résistance aux chlorures supérieure grâce au Mo par rapport au 304 | Applications marines, usines chimiques côtières, injection d'eau salée |
| Acier allié WP22 / WP91 | ASTM A234 | jusqu'à 649°C | Vapeur haute température, service hydrogène | Résistance au fluage, résistance à la traction à température élevée | Lignes principales de vapeur des centrales, réacteurs haute température de raffinerie |
| Acier duplex S31803 / S32750 | ASTM A815 | −50°C à 316°C | Milieux riches en chlorures, service acide H₂S (NACE MR0175) | Résistance 2× supérieure à celle de l'acier inoxydable austénitique ; double résistance à la corrosion | Parties supérieures offshore, installations sous-marines, service acide dans l'industrie pétrolière |
Nous évitons les erreurs coûteuses en sachant quand spécifier le 316L plutôt que le 304L, par exemple dans un service faiblement chloruré. Nous savons également quand éviter l'acier au carbone WPB dans les conduites de procédé contenant des chlorures : une concentration aussi faible que 50- 200 PPM de chlorures au-dessus de 60 C provoque rapidement un mécanisme de piqûration. La sélection dépend de la composition chimique, de la température et de l'absence ou de la présence de chlorures, plutôt que d'une préférence générale pour un matériau « plus noble » ; le 316L coûte environ 25 % à 40 % de plus par raccord que le 304L, avec un avantage de performance presque nul lorsque les teneurs en chlorures sont faibles. Nous fournissons des MTR spécifiques à chaque nuance, avec l'analyse mesurée de la coulée : vous voyez ce que vous avez spécifié, et non une simple spécification « publiée » minimale.
Avantage TCO — niveau argent
Lorsque l'intégrité de la surface d'écoulement est essentielle pour la résistance à la corrosion, mais que le reste de l'assemblage ne nécessite pas d'acier inoxydable, vous pouvez utiliser un embout à souder inoxydable pour sa résistance à la corrosion et une bride de support en acier au carbone, avec une réduction significative des coûts par rapport à un assemblage bride inoxydable-inoxydable.
- Avantage pour la maintenance : Le joint tournant pivote et se démonte sans couper ni ressouder.
- Stratégie de coût des matériaux : bride de support en acier au carbone + embout à souder inoxydable = résistance complète de la surface d'écoulement, coût de bride réduit.
- Alignement sur site : la bride pivote librement sans déplacer le tronçon préfabriqué.
« Alignement rapide des trous de boulonnage » — la bride pivote librement sans déplacer le tronçon préfabriqué.
Vérifiez le stock pour votre nuance de matériau
Envoyer une demande de devis pour des spécifications personnalisées →Certifications et essais qualité
Synbase et E-CHENG STEEL GROUP détiennent des certifications complètes en matière de qualité, d'environnement et de santé-sécurité au travail, complétées par des certifications de sociétés de classification pour les applications offshore, marines et pétrolières et gazières.
| Certification | Champ d'application | Applicable à |
|---|---|---|
| ISO 9001:2015 | Système de management de la qualité — conception, production, livraison | Tous les produits et services |
| ISO 14001:2015 | Système de management environnemental | Opérations de production |
| ISO 45001:2018 | Management de la santé et de la sécurité au travail | Opérations de production |
| Marquage CE | Conformité européenne — composants de tuyauterie et équipements sous pression | Exportation vers l'UE ; conformité à la PED 2014/68/EU |
| API | Qualification des équipements pétroliers et gaziers | Activités pétrolières et gazières amont et intermédiaires |
| ABS | Société de classification — produits structurels marins et offshore | Tuyauterie marine, plateformes offshore |
| DNV | Société de classification — secteurs maritime et énergétique | Projets offshore, sous-marins et énergétiques |
| BV | Société de classification — secteurs maritime et industriel | Construction navale, tuyauterie industrielle |
| LR | Société de classification — ingénierie marine | Marine, offshore, production d'électricité |
Lorsque vous voyez une certification ISO 9001, vérifiez son champ d'application. Contrairement à de nombreux fournisseurs qui indiquent seulement « ISO 9001 » sans préciser le périmètre des produits concernés, Synbase certifie tous les aspects de la production et des essais de chaque lot d'embouts à souder dans le cadre de chaque approbation. Notre production approuvée selon l'ASME B16.9 relève également des approbations applicables des sociétés de classification ABS, DNV, BV et Lloyd's Register. Les approbations des sociétés de classification comprennent des audits réguliers de production et portent sur la conformité technique à des normes de produits et domaines spécifiques, et pas seulement sur l'enregistrement de l'entreprise. Un certificat ISO 9001 générique peut donner une idée du système qualité appliqué par le fabricant. Les approbations des sociétés de classification fournissent toutefois la certification technique essentielle, spécifique au produit, exigée par les spécifications marines, offshore et pétrolières et gazières.
Protocole de contrôle qualité Synbase en 6 étapes
Chaque lot d'embouts à souder suit une séquence d'inspection en six étapes clairement définie avant expédition. Ces étapes visent à garantir qu'aucune non-conformité n'est introduite avant tout usinage ou traitement ultérieur, tel qu'un traitement de surface ou une peinture.
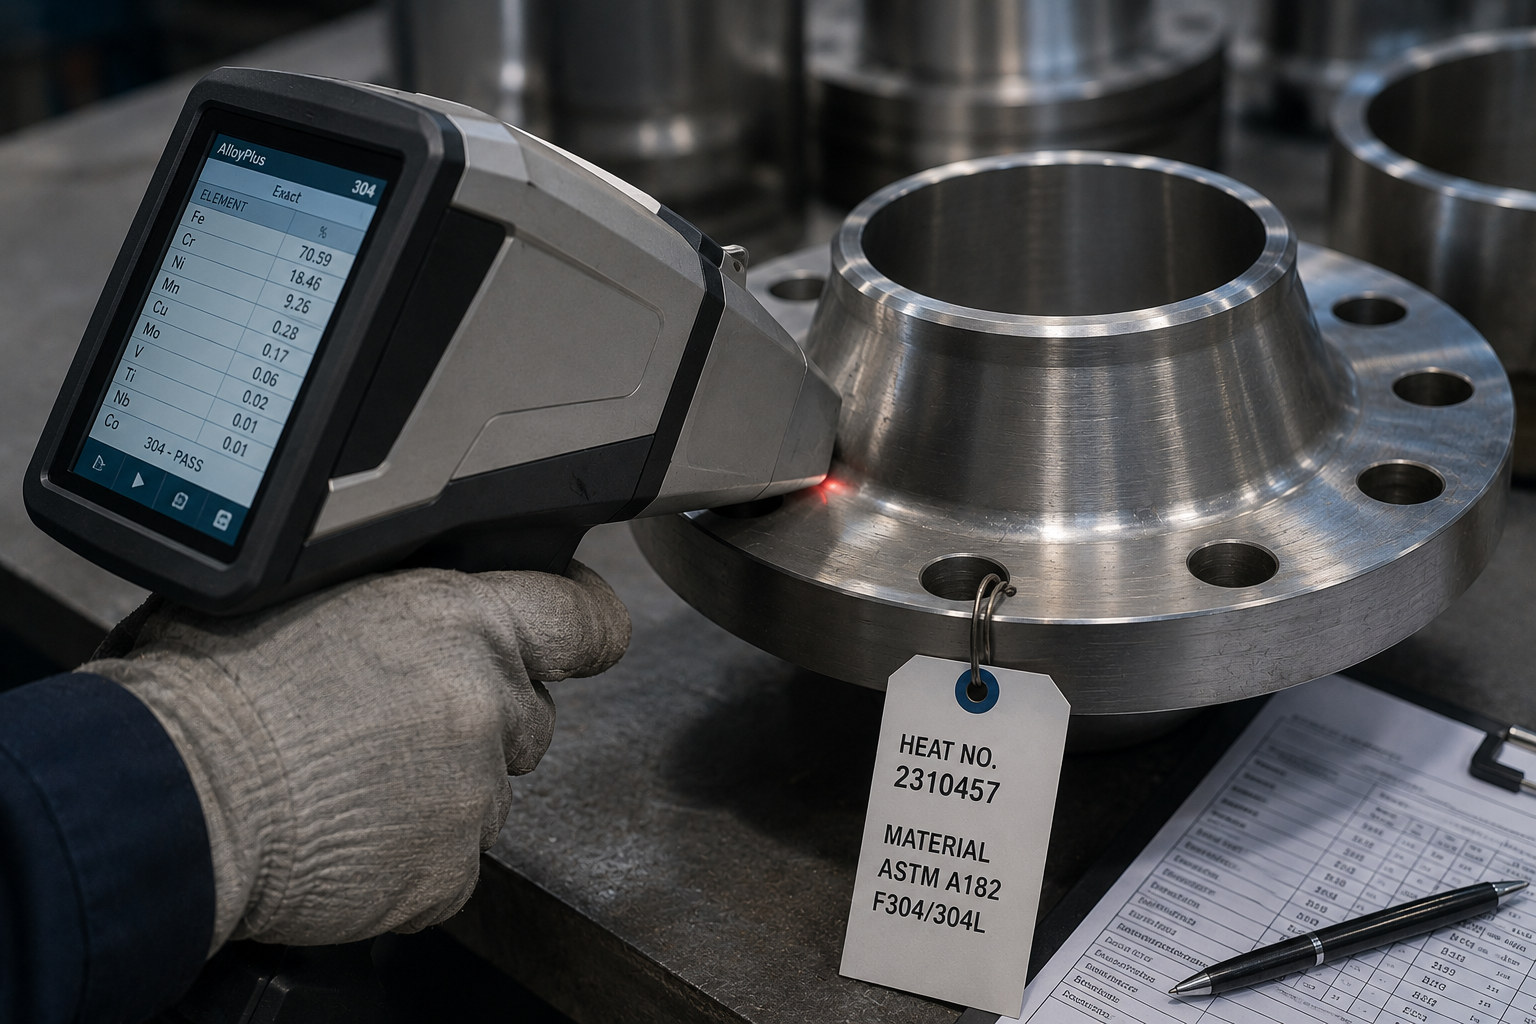
PMI des matières premières entrantes
Le contrôle matière vérifie la conformité de l'alliage au moyen d'essais PMI (identification positive des matériaux), réalisés sur chaque lot entrant...
Le contrôle matière vérifie la conformité de l'alliage au moyen d'essais PMI (identification positive des matériaux), réalisés sur chaque lot entrant à l'aide d'une analyse XRF. Chaque lot reçoit un numéro de coulée, qui reste mentionné sur toute la documentation avant le début de toute transformation.
Le contrôle matière vérifie la conformité de l'alliage au moyen d'essais PMI (identification positive des matériaux), réalisés sur chaque lot entrant à l'aide d'une analyse XRF. Chaque lot reçoit un numéro de coulée, qui reste mentionné sur toute la documentation avant le début de toute transformation.
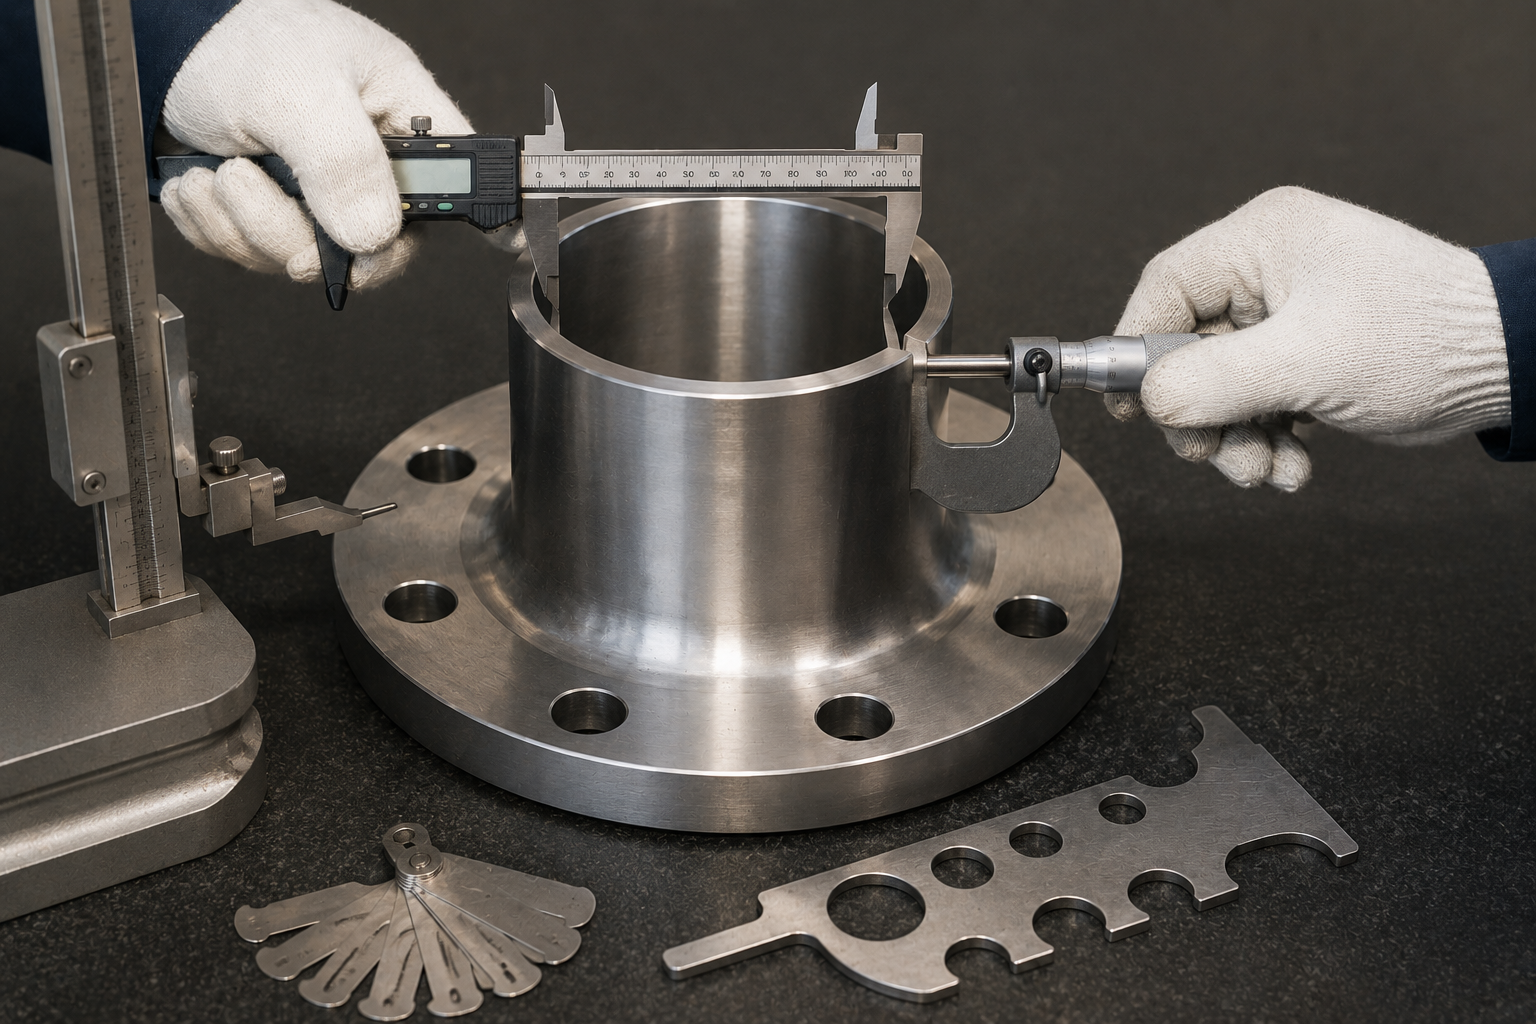
Inspection dimensionnelle
Contrôle du diamètre extérieur, de l'épaisseur minimale de paroi, de la longueur entre faces (F/H), du diamètre de recouvrement de la bride (G) et du rayon (R) au moyen d'un calibre étalonné...
Le diamètre extérieur, l'épaisseur minimale de paroi, la longueur entre faces (F/H), le diamètre de recouvrement de la bride (G) et le rayon (R) sont contrôlés au moyen d'un calibre étalonné, conformément aux exigences de tolérance de l'ASME B16.9. Le matériau est échantillonné par lot selon la norme ASME ou contrôlé au pourcentage requis pour tous les articles destinés aux services critiques, y compris tous les raccords de type Long Weld Neck.
Le diamètre extérieur, l'épaisseur minimale de paroi, la longueur entre faces (F/H), le diamètre de recouvrement de la bride (G) et le rayon (R) sont contrôlés au moyen d'un calibre étalonné, conformément aux exigences de tolérance de l'ASME B16.9. Le matériau est échantillonné par lot selon la norme ASME ou contrôlé au pourcentage requis pour tous les articles destinés aux services critiques, y compris tous les raccords de type Long Weld Neck.
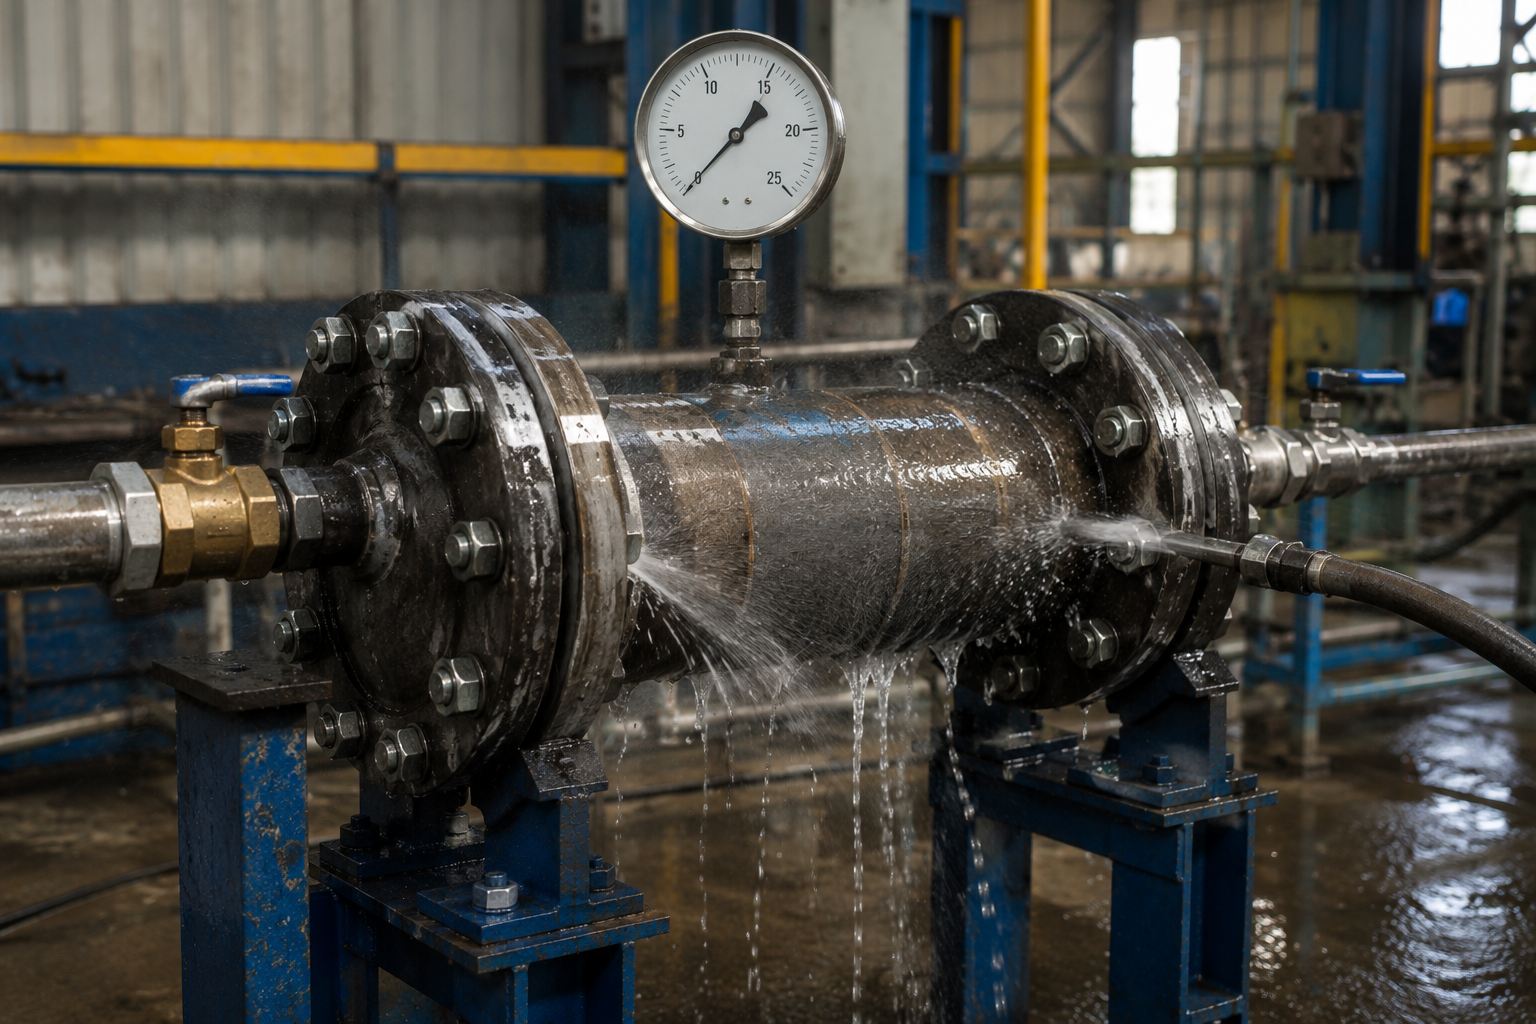
Essai de pression hydrostatique
Essai hydrostatique, qui constitue une preuve de la capacité du raccord à supporter la pression nominale multipliée par 1.5 (150 %), conformément aux exigences...
L'essai hydrostatique constitue une preuve de la capacité du raccord à supporter la pression nominale multipliée par 1.5 (150 %), conformément aux exigences des normes ASME B16.9 / ASME B31.3. Les pressions d'essai et les durées de maintien sont consignées dans le dossier documentaire.
L'essai hydrostatique constitue une preuve de la capacité du raccord à supporter la pression nominale multipliée par 1.5 (150 %), conformément aux exigences des normes ASME B16.9 / ASME B31.3. Les pressions d'essai et les durées de maintien sont consignées dans le dossier documentaire.
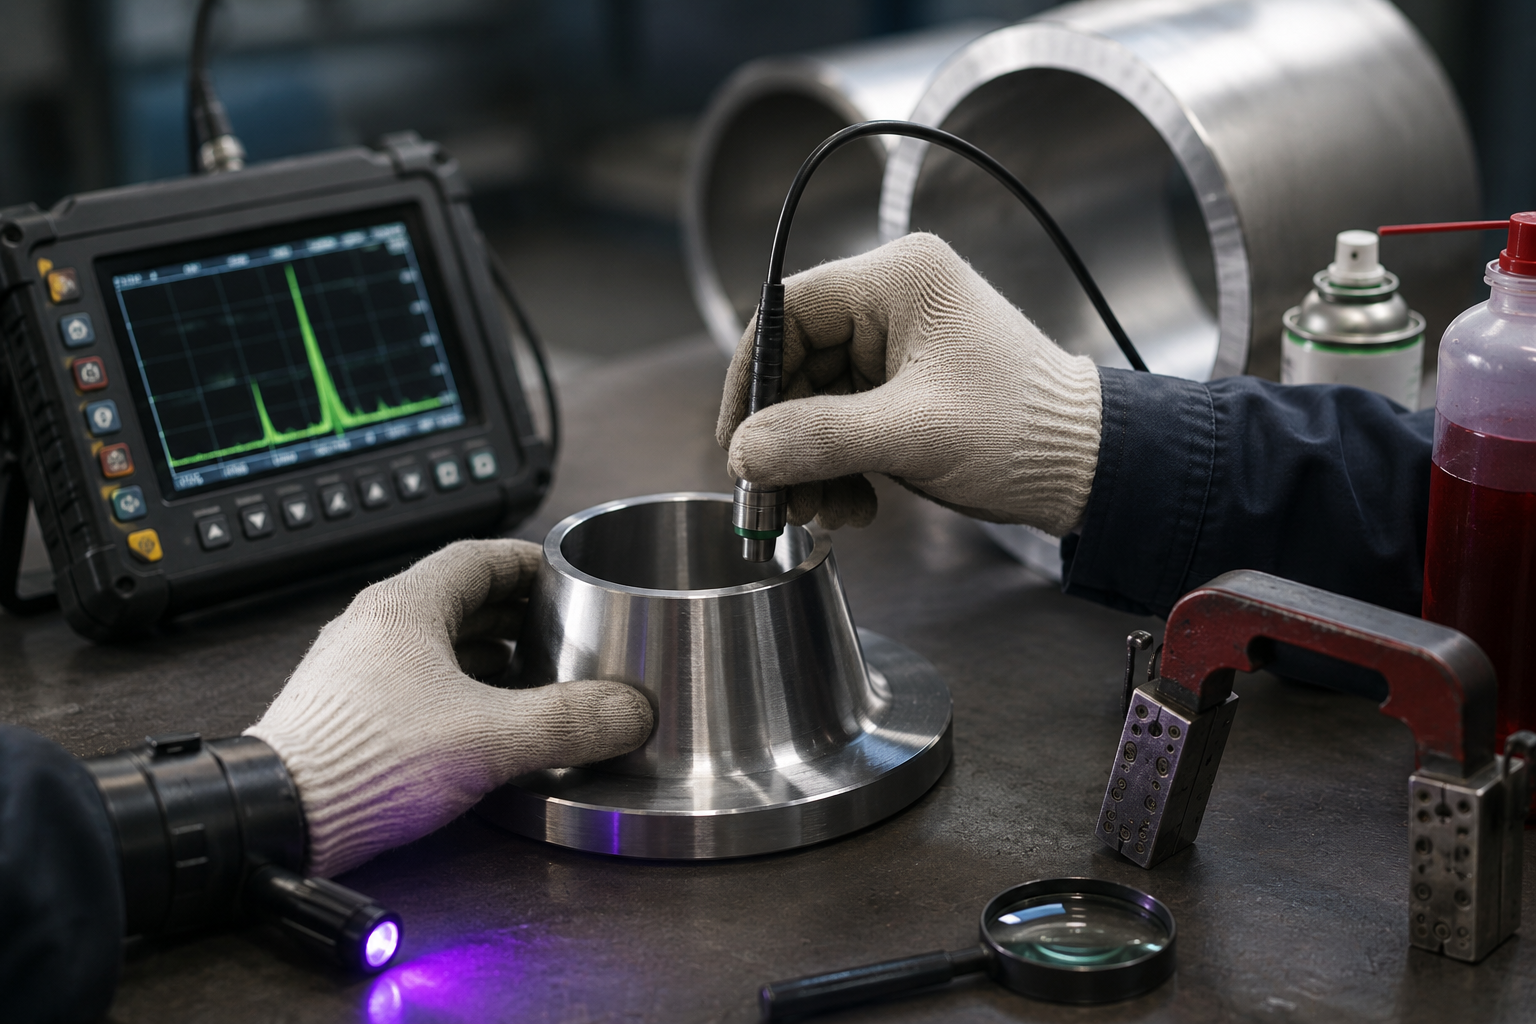
Inspection visuelle et inspection de surface
Toutes les pièces sont inspectées intérieurement et extérieurement afin de détecter les fissures de surface, les dédoublures, les piqûres et la géométrie du joint à recouvrement, pour garantir la continuité...
Toutes les pièces sont inspectées intérieurement et extérieurement afin de détecter les fissures de surface, les dédoublures, les piqûres et la géométrie du joint à recouvrement, pour garantir la continuité. Tous les embouts à recouvrement de type collet à souder font l'objet d'un contrôle de l'intégrité de la soudure. Un examen radiographique (RT) ou un contrôle par ultrasons (UT) peut être requis pour les cordons de soudure de certains embouts de type collet à souder ; ils peuvent être fournis avec tous les certificats MTR et CO ou expédiés depuis notre stock. Les contrôles par ressuage (PT) et par particules magnétiques (MT) sont disponibles sur demande.
Toutes les pièces sont inspectées intérieurement et extérieurement afin de détecter les fissures de surface, les dédoublures, les piqûres et la géométrie du joint à recouvrement, pour garantir la continuité. Tous les embouts à recouvrement de type collet à souder font l'objet d'un contrôle de l'intégrité de la soudure. Un examen radiographique (RT) ou un contrôle par ultrasons (UT) peut être requis pour les cordons de soudure de certains embouts de type collet à souder ; ils peuvent être fournis avec tous les certificats MTR et CO ou expédiés depuis notre stock. Les contrôles par ressuage (PT) et par particules magnétiques (MT) sont disponibles sur demande.
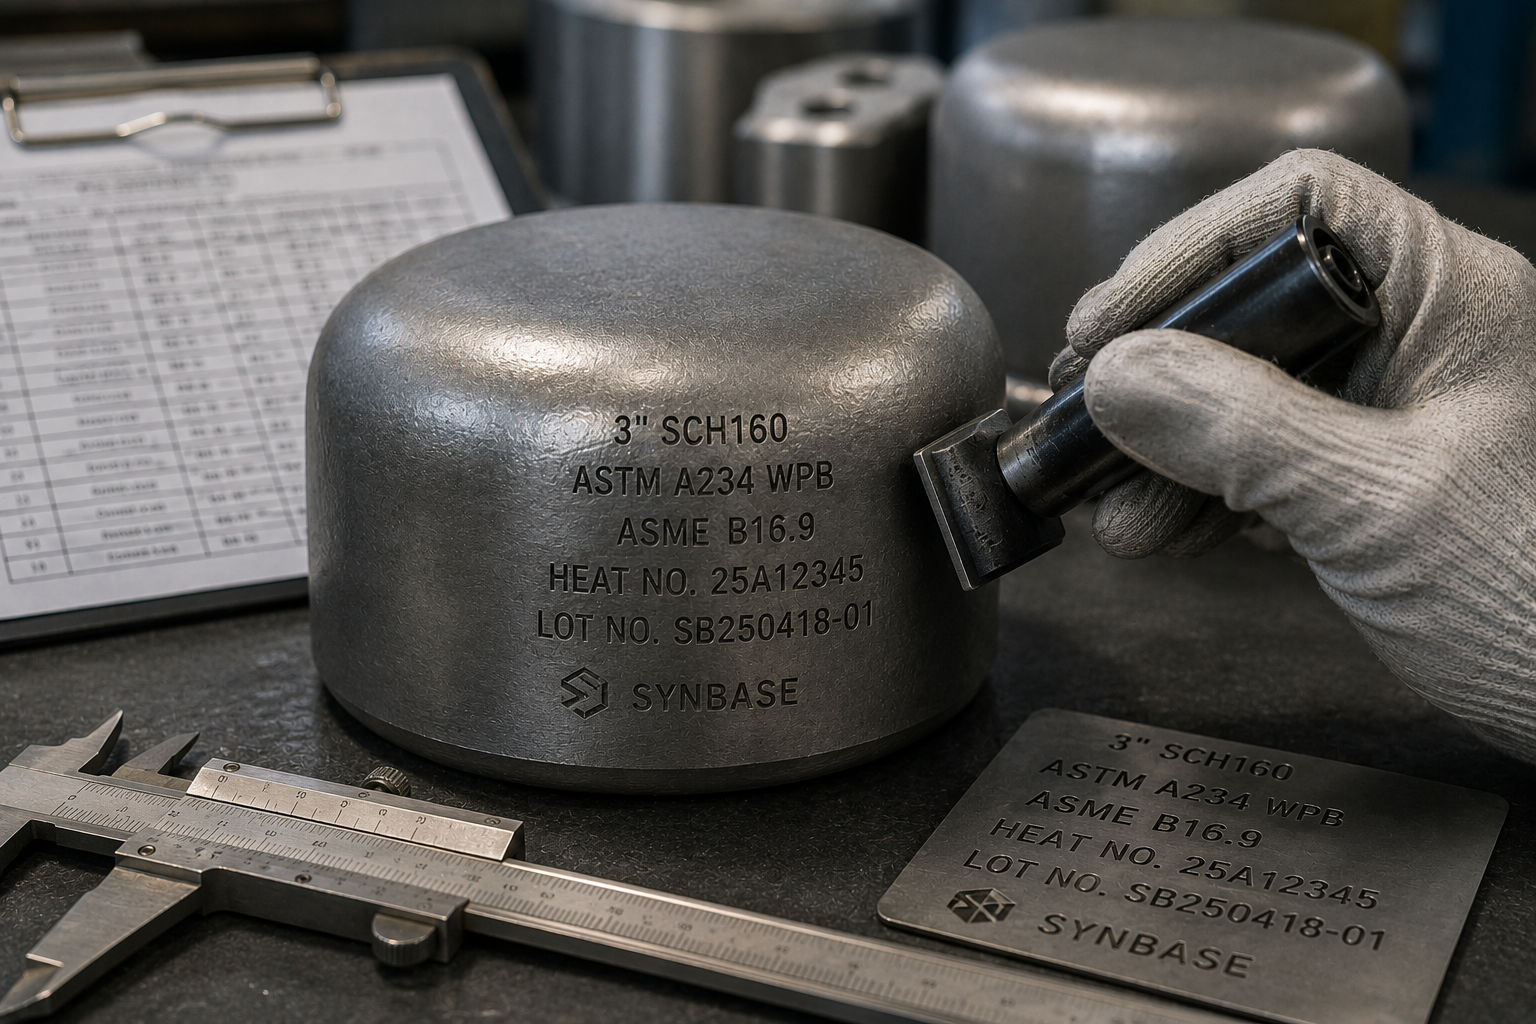
Vérification du marquage
Chaque raccord est marqué par estampage ou au pochoir avec ses dimensions, sa série, sa nuance, son numéro de coulée/lot et la ou les normes applicables, telles que ASME B16.9, ainsi que le code Synbase...
Chaque raccord est marqué par estampage ou au pochoir avec ses dimensions, sa série, sa nuance, son numéro de coulée/lot et la ou les normes applicables, telles que ASME B16.9, ainsi que le code fabricant de Synbase. Le marquage doit respecter les exigences OBLIGATOIRES de marquage et de traçabilité de la norme ASME B16.9.
Chaque raccord est marqué par estampage ou au pochoir avec ses dimensions, sa série, sa nuance, son numéro de coulée/lot et la ou les normes applicables, telles que ASME B16.9, ainsi que le code fabricant de Synbase. Le marquage doit respecter les exigences OBLIGATOIRES de marquage et de traçabilité de la norme ASME B16.9.
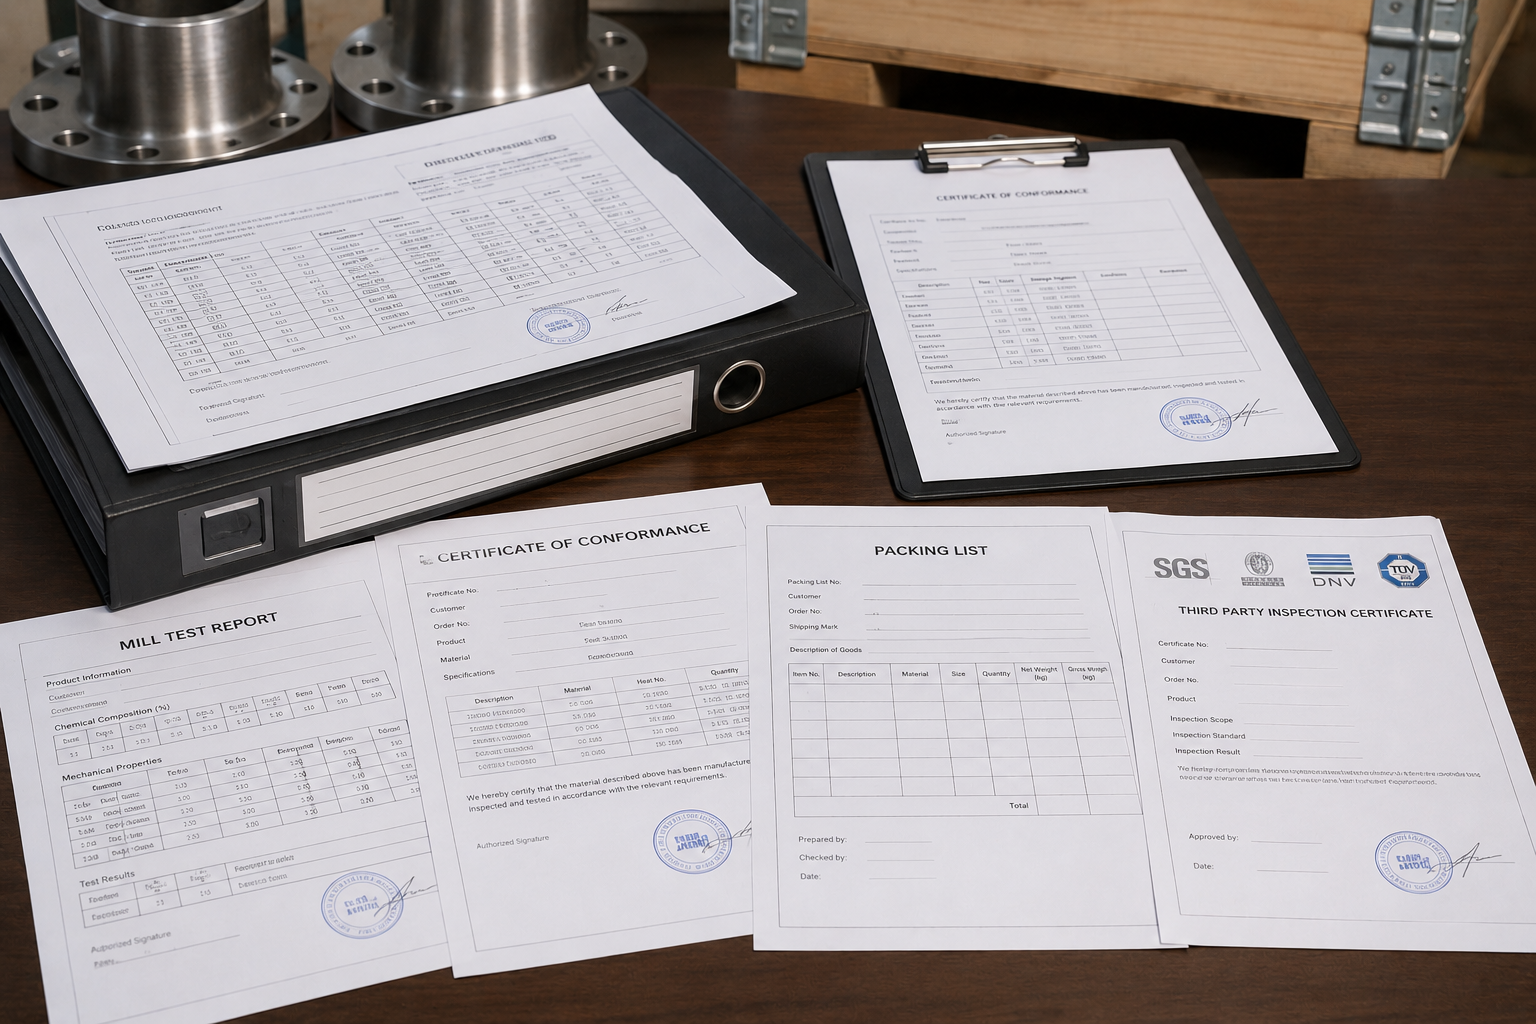
Constitution du dossier documentaire
Le rapport d'essai en usine est une copie du certificat d'essai en usine complet, avec la composition chimique détaillée et les essais des propriétés mécaniques...
Le rapport d'essai en usine, qui est une copie du certificat d'essai en usine complet avec la composition chimique détaillée et les essais des propriétés mécaniques, accompagné d'un certificat de conformité (CO) couvrant votre commande spécifique, de la liste de colisage et de tous les certificats d'inspection par des tiers, notamment SGS, BV, DNV ou TUV selon la demande, est compilé et expédié avec chaque envoi.
Le rapport d'essai en usine, qui est une copie du certificat d'essai en usine complet avec la composition chimique détaillée et les essais des propriétés mécaniques, accompagné d'un certificat de conformité (CO) couvrant votre commande spécifique, de la liste de colisage et de tous les certificats d'inspection par des tiers, notamment SGS, BV, DNV ou TUV selon la demande, est compilé et expédié avec chaque envoi.
Applications
Un embout à recouvrement peut être utilisé dans toute application de tuyauterie où la facilité d'installation sur site, la fréquence des démontages, les configurations économiques combinant plusieurs métaux ou la facilité de maintenance nécessitent un raccordement à bride rotatif non soudé plutôt qu'un raccordement à bride soudé classique.
| Industrie | Service type | Nuance recommandée | Facteur déterminant |
|---|---|---|---|
| Pétrole et gaz — secteur intermédiaire | Raccordements à brides de conduites, tronçons de mesure, extrémités de lanceurs de racleurs | CS WPB, WPC | Coût, efficacité de l'alignement des trous de boulons sur les tubes de grand diamètre intérieur |
| Pétrochimie | Tuyauterie de procédé, entrée/sortie de réacteur, raccordements d'échangeurs thermiques | SS 316L, Alloy WP22/WP91, Duplex S31803 | Résistance à la corrosion, tenue en température, association de matériaux |
| Production d'électricité | Conduites de vapeur haute température, tuyauterie d'extraction des turbines | Alloy WP22, WP91 | Résistance au fluage au-dessus de 500°C ; ASME Class 600–2500 |
| Pharmaceutique / agroalimentaire | Conduites CIP/SIP, tuyauterie de procédé hygiénique, eau pour préparations injectables | SS 304L / 316L, électropoli | Conformité FDA / GMP, exigences de rugosité Ra de l'alésage, démontage facile |
| Marine et offshore | Tuyauterie de pont, systèmes de ballast, boucles de refroidissement à l'eau de mer | SS 316L, Duplex S32750 | Résistance à la corrosion par brouillard salin ; matériau approuvé ABS/DNV/BV |
| Cryogénie / GNL | Tuyauterie de procédé pour gaz naturel liquéfié, azote liquide et oxygène liquide | SS 304L, ASTM A420 WPL3/WPL6 | Résilience aux températures inférieures à zéro ; essai d'impact Charpy requis |
Pour les travaux offshore, le traitement chimique et les zones de production des OEM, contactez Synbase pour une demande de devis. Précisez le fluide de service, la plage de température, la classe de construction et les certifications de tiers requises.
Contactez Synbase pour une demande de devis →Solutions personnalisées d'embouts à recouvrement
En plus des gammes standard du catalogue ASME B16.9 listées ci-dessus, notre site E-CHENG STEEL GROUP peut réaliser des paramètres de fabrication non standard couvrant les matériaux, les dimensions et l'épaisseur. Cela comprend les embouts à recouvrement suivants :
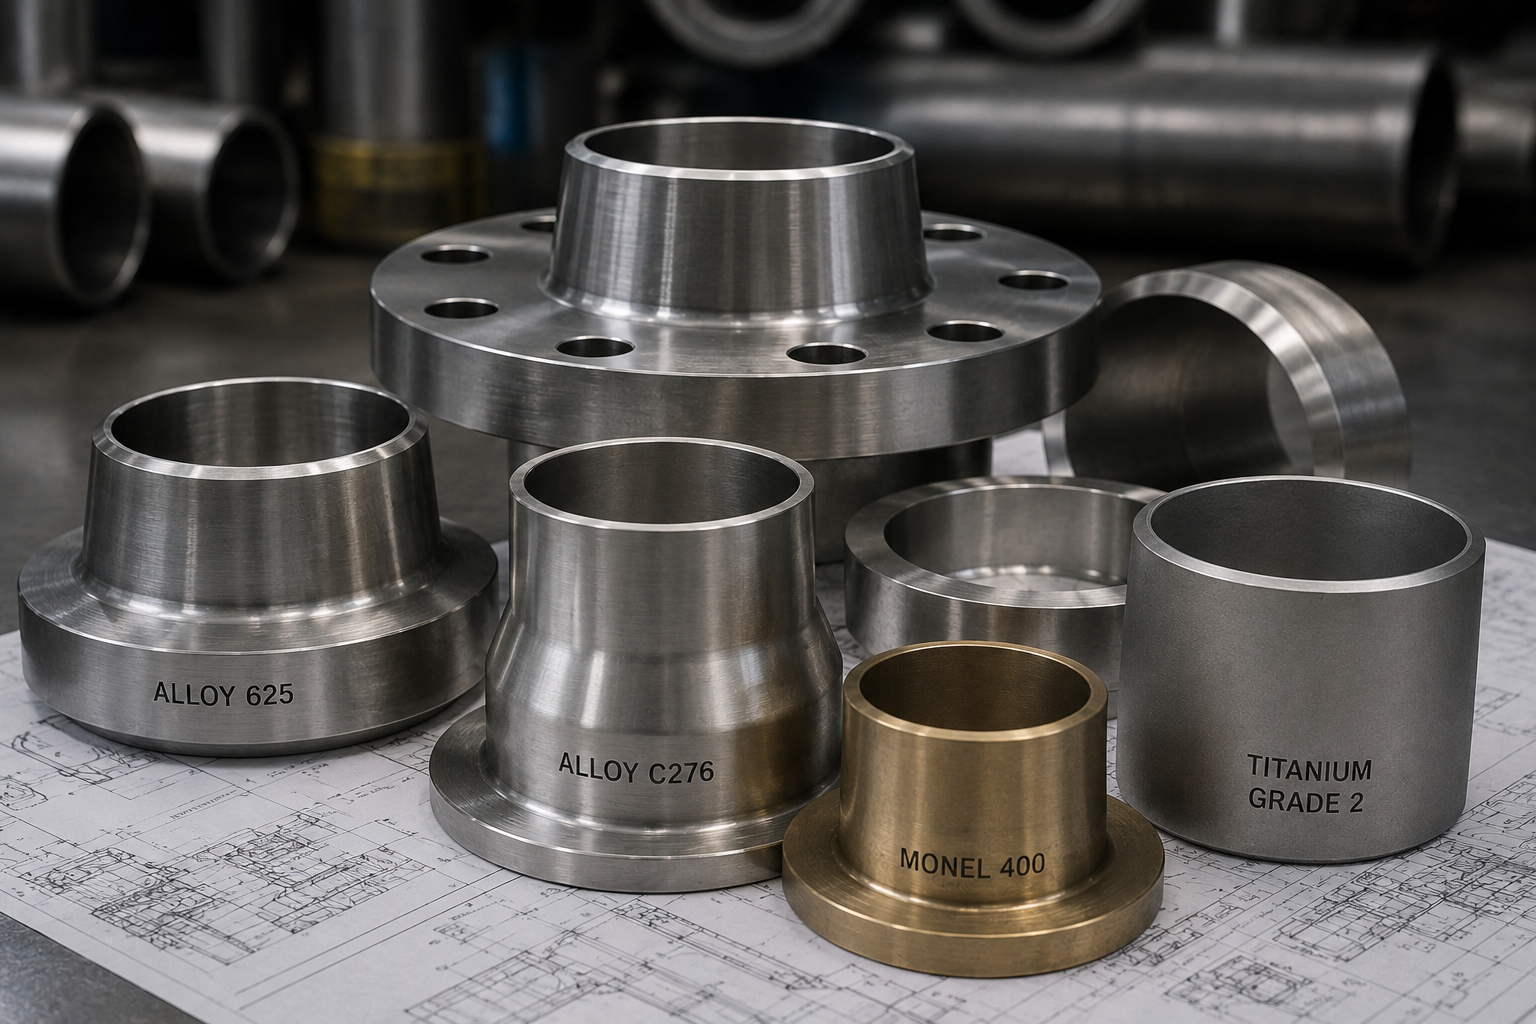
Nuances d'alliages spéciaux
Pour les aciers inoxydables à base de nickel et fortement alliés, notamment l'Alloy 625 (équivalent Inconel, ASTM B363 WPN06625), l'Alloy C276 (équivalent Hastelloy), le Monel 400 et le titane commercial pur (Grade 2). Ces nuances de matériau sont achetées sur commande, avec des certifications d'usine NACE MR0175 / ISO 15156 disponibles pour le service HS. Les délais d'approvisionnement sont généralement de 4-8 semaines pour ces nuances spéciales, selon le stock des aciéries.
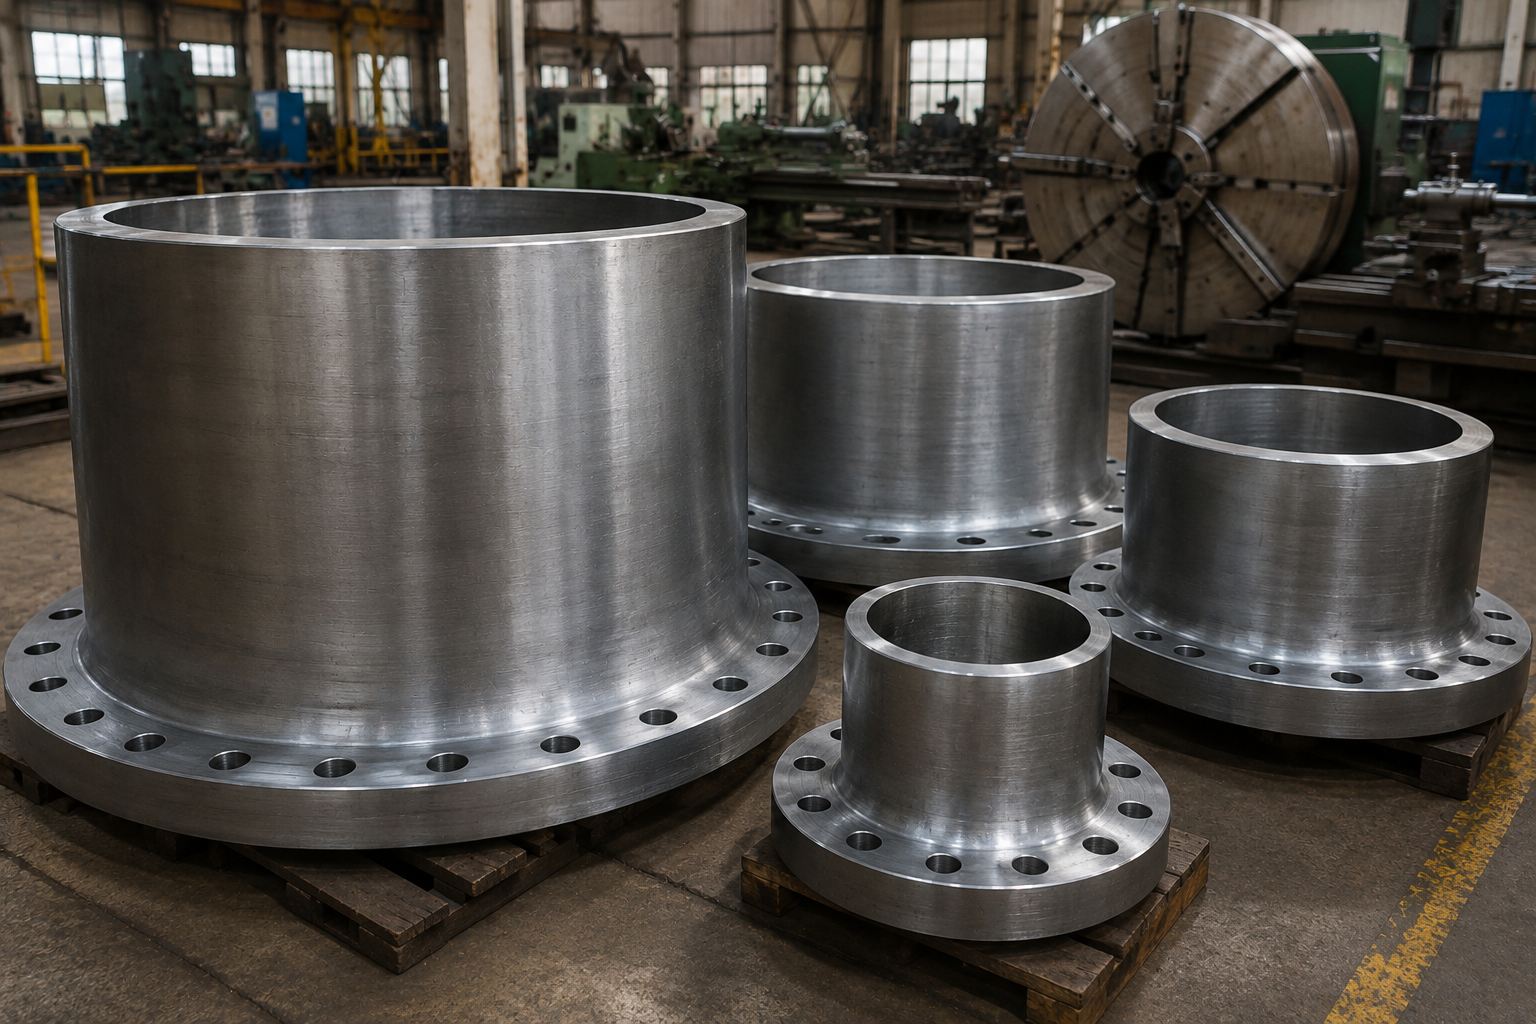
Séries surdimensionnées et non standard
Pour la plage de dimensions standard NPS 14-24 (DN350-DN600), le matériau peut être disponible sur stock ou fabriqué sur commande. Nous possédons une expérience de fabrication de raccords avec une épaisseur de paroi supérieure aux valeurs disponibles dans ASME B36.10 / B36.19, y compris en double extra-fort (XXS), ainsi que de raccords dont l'épaisseur minimale de paroi doit être spécifiquement calculée.
Inspection par un tiers et documentation d'exportation
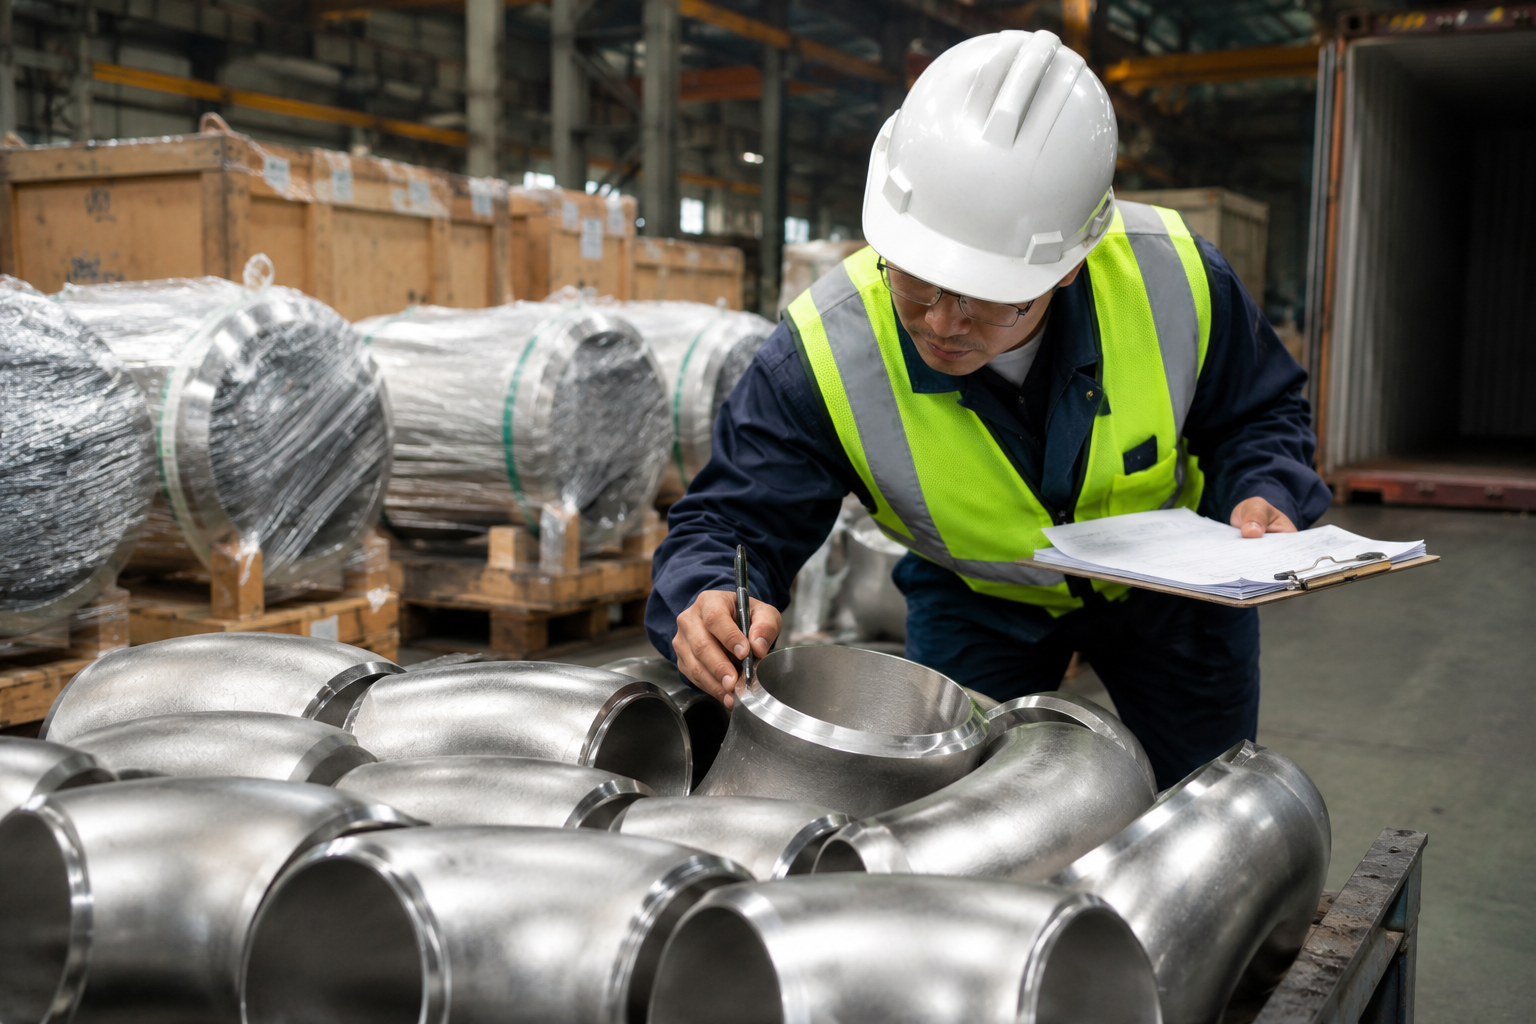
Synbase organise des inspections indépendantes dans notre usine de fabrication avec des inspecteurs tiers tels que SGS, Bureau Veritas, DNV ou TV SD, lorsque cela est requis pour les lettres de crédit, l'assurance qualité indépendante ou une exigence client. Un dossier complet de documentation d'exportation sera préparé, comprenant une facture commerciale, une liste de colisage, un certificat d'origine, des connaissements, les MTR et le CO conformément à vos exigences et aux Incoterms 2020 (par exemple FOB Tianjin / CIF port de destination).
Contexte de la quantité minimale de commande et du délai d'approvisionnement
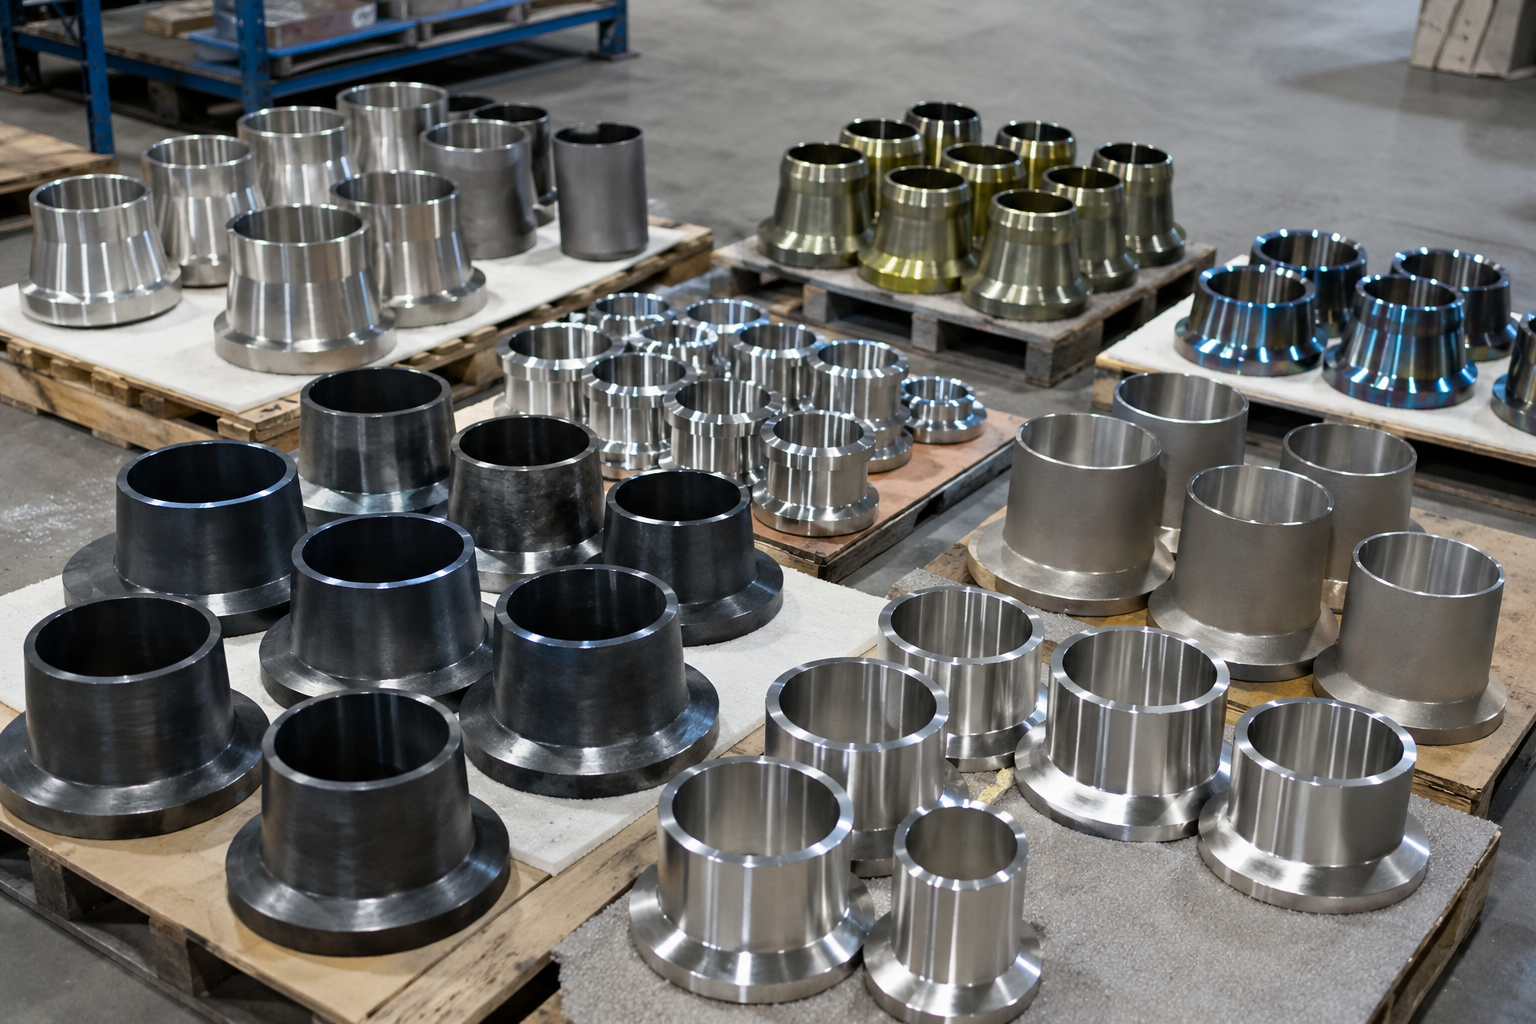
Les embouts à recouvrement en acier au carbone et en acier inoxydable, dans les séries courantes (par exemple SCH 40, 80, 10S, 40S), peuvent généralement être expédiés dans un délai de 2-3 semaines après réception de la commande. Pour les nuances alliées et duplex, le délai d'approvisionnement est de 3-5 semaines, et pour les alliages de nickel et les nuances spéciales, de 4-8 semaines. Pour connaître les exigences minimales de commande, contactez-nous afin d'obtenir les détails propres au matériau et aux dimensions.
Le piège lors de l'achat d'un alliage spécial consiste à se fier à une certification nominale alors que la composition chimique de la coulée détermine la durée de service. Contrairement à l'acier au carbone A234 standard WPB, pour lequel toute coulée conforme à la spécification offre les mêmes performances, les alliages 625 et C276 présentent des spécifications de composition chimique très étroites : une différence de 0,5 % de molybdène peut représenter un écart d'un ordre de grandeur de la résistance à la corrosion dans un service à l'HCl à 150°C. Cette erreur peut être extrêmement coûteuse lorsqu'on achète une nuance nominale sans preuve fournie par un contrôle PMI sur cette coulée précise. Synbase ne peut pas garantir qu'une coulée d'alliage est conforme à la spécification sans données, c'est pourquoi nous réalisons des contrôles PMI XRF sur toutes les coulées d'alliages de nickel, duplex et fortement alliés, et les incluons dans le dossier documentaire. Fournissez votre spécification de matériau, votre NPS, votre série et votre température de service pour obtenir rapidement une demande de devis ainsi que les données de conformité de votre projet.
Outils et calculateurs d'ingénierie
Utilisez notre suite d'outils interactifs pour simplifier votre processus d'approvisionnement en embouts à recouvrement. Des tolérances dimensionnelles à la compatibilité des matériaux, ces utilitaires sont conçus pour les ingénieurs en tuyauterie et les estimateurs EPC.
Sélecteur de modèle
Déterminez l'embout à recouvrement à modèle long ou court approprié en fonction de votre classe de pression requise, de la dimension NPS et des contraintes de conformité à l'ASME B16.9.
Lancer le sélecteur →Recherche de dimensions
Obtenez instantanément les données dimensionnelles exactes selon l'ASME B16.9, les tolérances de fabrication admissibles et les poids estimés pour toute dimension de tube spécifiée.
Ouvrir l'outil de recherche →Sélecteur de matériau
Faites correspondre votre fluide de service, votre température de fonctionnement et la présence de chlorures afin de trouver la nuance optimale d'acier au carbone, d'acier inoxydable ou d'acier allié.
Commencer la sélection →Foire aux questions — raccords à embout à recouvrement
Quelle est la différence entre un embout à recouvrement et une bride à joint à recouvrement ?
Un embout à recouvrement et une bride à joint à recouvrement (LJ) fonctionnent en paire. L'embout à recouvrement est soudé bout à bout au tube et fournit la face d'étanchéité sous pression ; la bride LJ coulisse librement sur le tube et ne reprend que la charge des boulons. Comme la bride tourne indépendamment, il est possible d'aligner les trous de boulons sans faire tourner le tube — un avantage essentiel dans les installations exiguës ou lors du raccordement de matériaux dissemblables. L'ASME B16.9 régit les dimensions des embouts à recouvrement ; l'ASME B16.5 régit la bride à joint à recouvrement correspondante.
Quelle est la différence entre les embouts à recouvrement de type A et de type B ?
L'ASME B16.9 définit deux géométries de face. Le type A présente une transition conique (11° nominal) entre l'alésage du tube et la face de recouvrement, ce qui le rend compatible avec les brides à joint à recouvrement standard à face surélevée — la configuration par défaut pour les services pétrochimiques, de production d'électricité, pétroliers et gaziers. Le type B possède une face plane avec un petit rayon intérieur, utilisé lorsque le bord intérieur doit correspondre à certaines anciennes configurations de brides ou à des configurations métriques. Confirmez la géométrie de la face auprès de votre fournisseur de brides avant de commander.
Quelles séries de tubes sont disponibles pour les embouts à recouvrement conformes à l'ASME B16.9 ?
Les embouts à recouvrement conformes à l'ASME B16.9 sont fabriqués pour correspondre aux séries de tubes standard : SCH 10, SCH 20, SCH 40, SCH 80, SCH 120, SCH 160, ainsi que les séries inoxydables 10S, 40S et 80S. L'épaisseur de paroi détermine le diamètre d'alésage et influe directement sur la capacité de pression à température donnée. Synbase fabrique des embouts à recouvrement de SCH 10 à SCH 160 pour les dimensions NPS ½" à 24" (DN15–DN600) ; les séries à paroi épaisse et extra-épaisse sont disponibles sur demande.
Les embouts à recouvrement peuvent-ils être fabriqués en acier duplex ou en acier allié ?
Oui. Au-delà de l'acier au carbone (ASTM A234 WPB/WPC) et des nuances inoxydables (304L, 316L), Synbase fabrique des embouts à recouvrement en duplex UNS S31803/S32205, en super duplex S32750/S32760 et dans des matériaux fortement alliés, notamment l'Alloy 20, l'Hastelloy C-276, l'Inconel 625 et le titane Grade 2. Un contrôle PMI est réalisé en standard sur chaque coulée pour les nuances alliées et duplex. Les délais d'approvisionnement vont de 3–5 semaines pour le duplex à 4–8 semaines pour les alliages de nickel, selon la disponibilité du stock.
Quelle est la pression nominale d'un embout à recouvrement ?
Les embouts à recouvrement ne sont pas des composants dotés d'une pression nominale indépendante. La classe de pression du système est définie par la bride à joint à recouvrement correspondante — Class 150, 300, 600, 900, 1500 ou 2500 selon l'ASME B16.5. L'embout à recouvrement doit correspondre à l'alésage de la bride et au diamètre de la face de recouvrement pour la classe et la série de tubes choisies. Pour confirmer la conception, consultez l'ASME B31.3 Process Piping, qui spécifie les valeurs de contrainte admissible selon le matériau et la température pour l'ensemble de la tuyauterie.
Quelle plage de dimensions selon l'ASME B16.9 les embouts à recouvrement couvrent-ils ?
L'ASME B16.9 couvre les embouts à recouvrement de NPS ½" à NPS 48" (DN15–DN1200) en modèle long et de NPS ½" à 24" en modèle court. La norme définit le diamètre extérieur, l'épaisseur minimale de paroi et la longueur d'extrémité à extrémité pour chaque combinaison de NPS et de série. La plage de production standard de Synbase va de NPS ½" à 24" (DN15–DN600). Des diamètres supérieurs, des séries spéciales et des longueurs d'extrémité à extrémité non standard sont disponibles sur commande personnalisée.






