Accesorios de tubería con terminal — Especificaciones ASME B16.9, tipos y suministro de fábrica
tipo A y B, patrón largo y corto, de acero al carbono hasta dúplex. Directo de fábrica de E-CHENG STEEL GROUP. Trazabilidad dimensional según ASME B16.9.
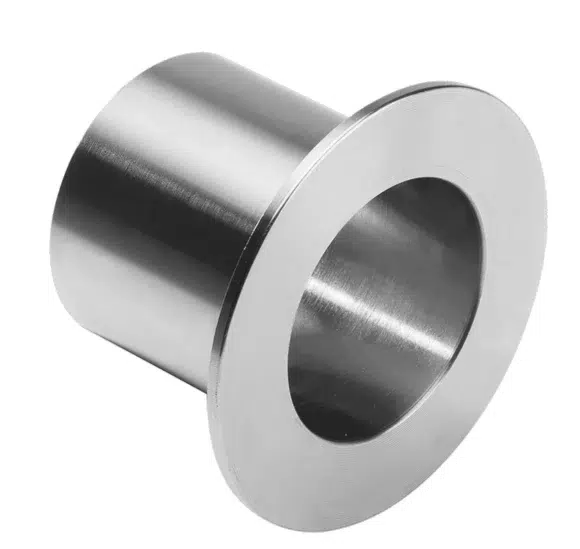
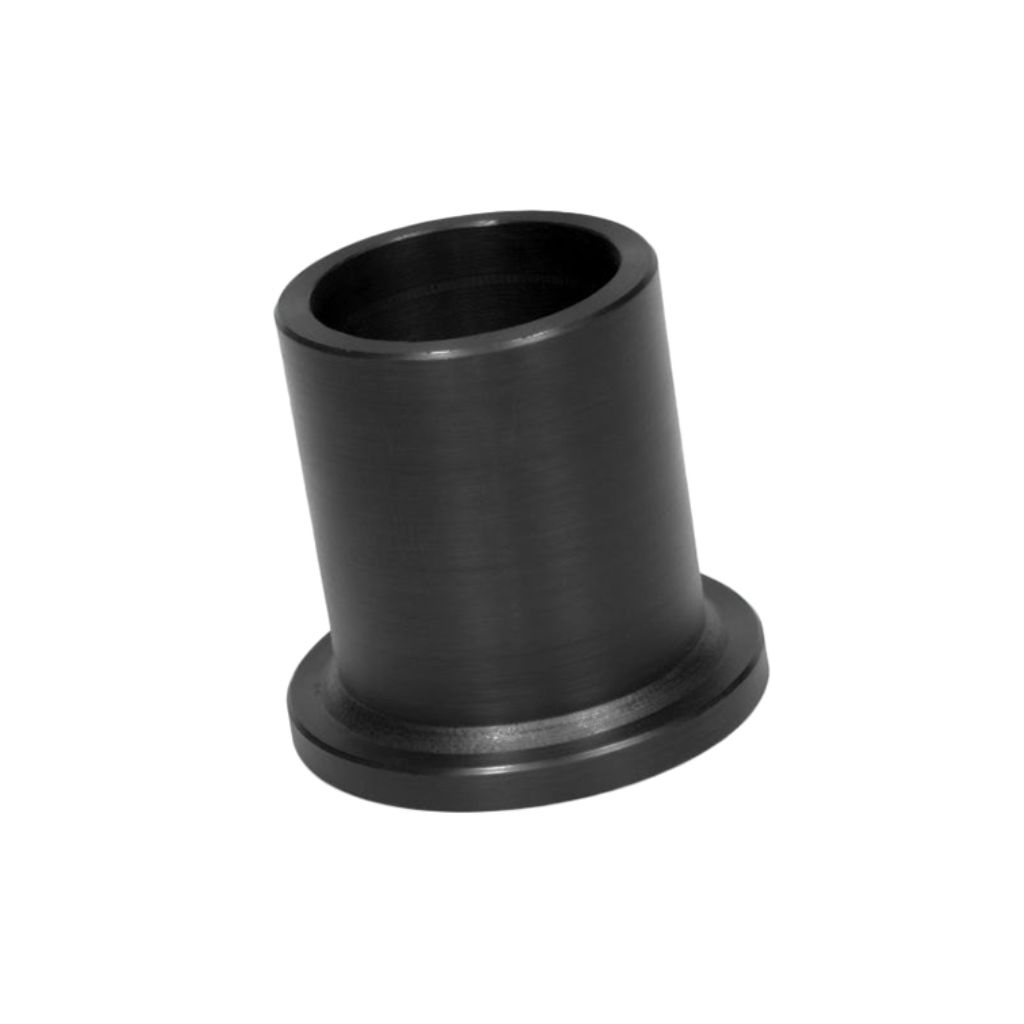
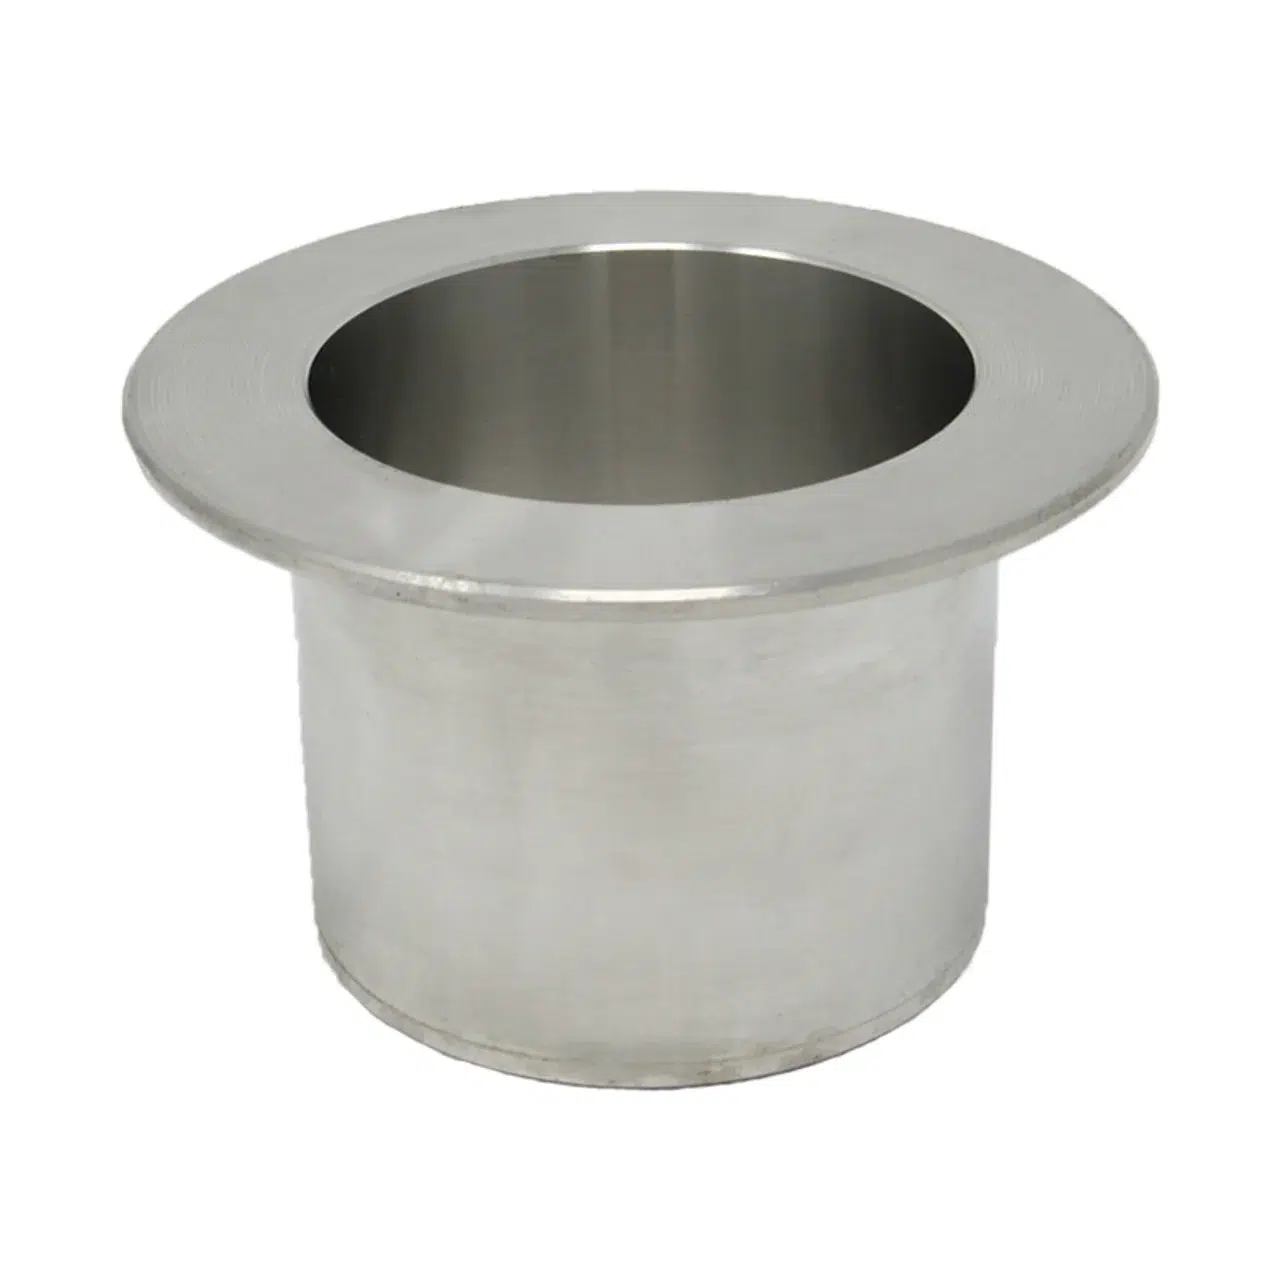
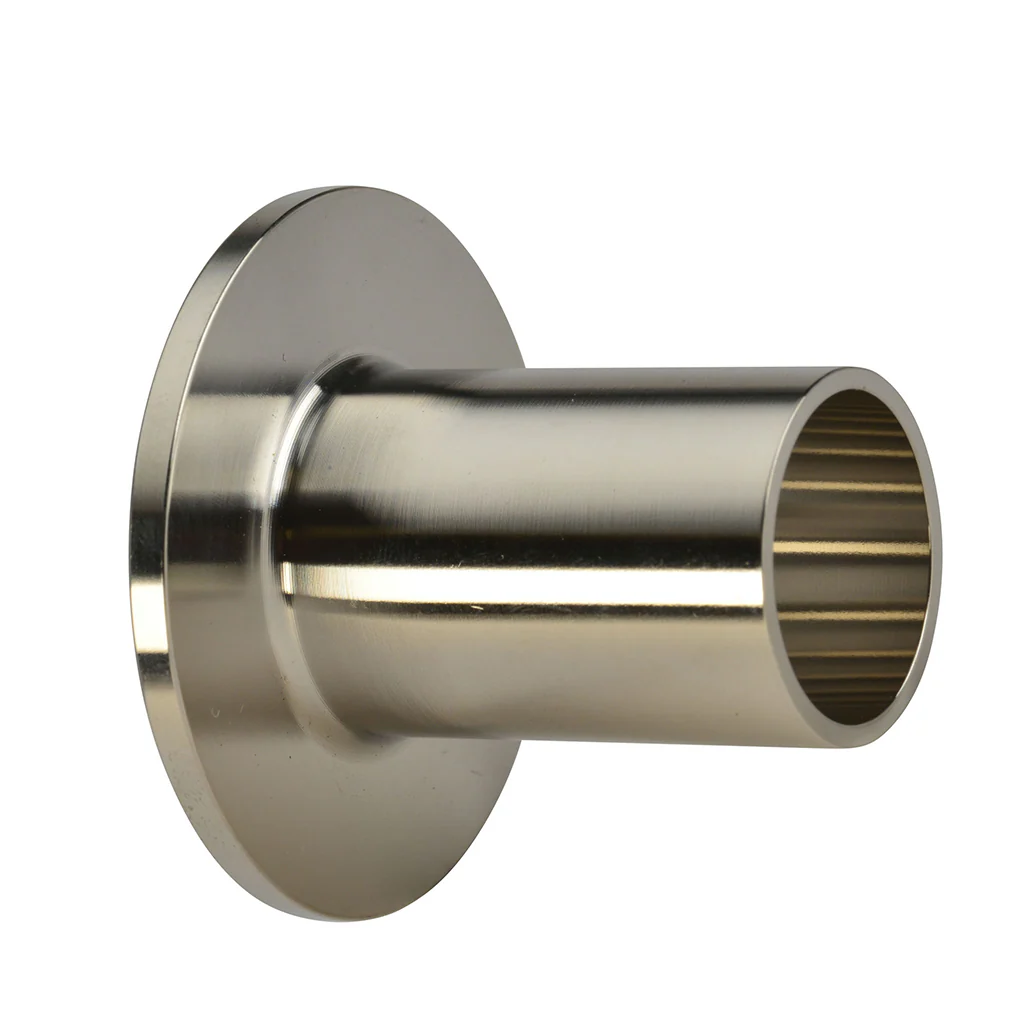
¿Qué es un terminal de tubo?
Los terminales se fabrican y dimensionan de acuerdo con ASME B16.9 (accesorios forjados para soldadura a tope fabricados en fábrica), en los siguientes tipos y formas, en grados de acero al carbono, acero inoxidable, acero aleado y acero dúplex según ASME, o conforme a MSS SP-43 para accesorios ligeros de acero inoxidable para líneas de servicio. Están disponibles en los siguientes dos tipos y dos formas, adecuados para distintas clases de presión y aplicaciones, como:
"El espesor del solape, T, no debe ser inferior al espesor nominal de pared de la tubería."
ASME B16.9, notas dimensionales (confirmadas mediante tres verificaciones independientes de fuentes)Synbase Steel Co., Ltd... es una subsidiaria de E-CHENG STEEL GROUP. Producimos terminales desde NPS hasta NPS 24 (DN15 hasta DN600). La gama de grados incluye acero al carbono WPB y WPC, acero inoxidable 304L y 316L, aceros para alta temperatura WPB5, WPB9, WPC9, WPC9-T, WPB12, WPB53, WPB57, WPC57 y WPB168, y acero dúplex S31803 y S32750, con certificado de stock de fábrica (MS C ) confirmado por BaoSteel, TPCO, ANSTEEL y TISCO.
Un conjunto de terminal con junta solapada es lo contrario de una brida soldada, en la que la soldadura debe cortarse para cambiar la orientación, acceder a la unión para inspeccionarla o sustituir la junta. No requiere una capa adicional de complejidad estructural, por lo que la decisión de diseño es mucho más sencilla: podemos pagar un poco más por un conjunto de dos piezas (terminal + brida de respaldo suelta) para permitir un nuevo montaje sencillo y repetible de la unión cuando sea necesario. Suministramos terminales con junta solapada conforme a ASME B16.9, diseñados y documentados en la especificación técnica para satisfacer esta necesidad.
Tipos de terminal: Tipo A, Tipo B y selección de patrón
Dos diseños de asiento combinados con dos longitudes de patrón dan como resultado una matriz de cuatro opciones de terminal. Especificar una configuración incorrecta para una condición de servicio es un error frecuente de adquisición; por ejemplo, un accesorio de patrón corto para una línea de 600# a temperatura elevada no cumple dimensionalmente las especificaciones ASME B16.9 para esa clase de presión.
Tipo A frente a Tipo B: configuración del asiento
Al comprar en línea la pieza adecuada de Synbase, a veces puede resultar difícil decidir qué tipo de terminal adquirir. A continuación revisaremos los principales tipos de terminales y ofreceremos una matriz de decisión para simplificar la selección.
Tipo A:
Este tipo de terminal se conoce formalmente como “asiento cónico” o “terminal estándar de junta solapada”. La transición cónica entre el diámetro interior y la cara del solape coincide con la cara elevada de una brida estándar ASME B16.5 para junta solapada y proporciona un contacto biselado o angular. Los terminales Tipo A se encuentran principalmente en líneas de acero al carbono y acero aleado de clases de presión 150 a 2500.
Tipo B:
Al igual que los terminales Tipo A, estos presentan una cara de solape superpuesta sin borde biselado. Sin embargo, el Tipo B está diseñado para usarse con una brida de junta solapada de cara plana y se encuentra casi exclusivamente en líneas de acero inoxidable de pared delgada fabricadas según MSS SP-43, normalmente Clase 300, cédula 5S o 10S. Los terminales Tipo B son ideales para el procesamiento de alimentos, las operaciones lácteas y la industria farmacéutica, donde las exigencias higiénicas relacionadas con CIP (limpieza en sitio) o SIP (esterilización en sitio) requieren una configuración de diámetro interior ultralisa.
Patrón largo frente a patrón corto: longitud de extremo a extremo
Patrón largo:
Un terminal de patrón largo tiene una dimensión mayor entre la cara y el extremo (F). Esto proporciona un mayor acoplamiento de soldadura y es necesario para garantizar el cumplimiento adecuado de las clases de presión 600 y superiores en la mayoría de las dimensiones de tubería. Suele ser la opción predeterminada para aplicaciones críticas o de alta temperatura y para cualquier trabajo que siga estrictamente las normas ASME B16.9 en clases superiores.
Patrón corto:
Estos terminales reducen aproximadamente un tercio la longitud de cara a extremo. Pueden utilizarse en aplicaciones de clase 150 y 300 y se emplean ampliamente en aplicaciones menos críticas, como servicios auxiliares, determinados circuitos de proceso de baja presión y sistemas industriales adyacentes de HVAC donde la dimensión cara a cara es limitada. La Nota 3 de ASME B16.9 indica que la Clase 300 (y muchas aplicaciones de clase 600) requiere una comprobación adicional al usar un terminal de patrón corto.
Matriz de decisión para terminales
Esta es una tabla útil que puede orientar su selección:
| Escenario de aplicación | Tipo | Patrón | Clase de presión | Motivo principal |
|---|---|---|---|---|
| Tuberías de proceso estándar, agua, vapor y gas | Tipo A | Corto | 150 | Bridas de junta solapada de cara plana estándar Clase 150, conjunto de menor costo |
| Servicio a temperatura elevada (>260°C / 500°F) | Tipo A | Largo | 300–1500 | Mayor acoplamiento de soldadura, resistente a la deformación por ciclos térmicos |
| Metales distintos: brida de acero al carbono + terminal de acero inoxidable | Tipo A | Largo | 150–600 | El conjunto combinado reduce el costo total de material; el terminal de acero inoxidable aporta resistencia a la corrosión en la superficie de flujo |
| Servicio criogénico, GNL y nitrógeno líquido | Tipo A | Largo | 150–900 | Contracción térmica e impacto a baja temperatura; se requiere material ASTM A420 WPL3/WPL6 |
| Tuberías marinas y offshore | Tipo A | Largo | 150–600 | Resistencia a vibraciones; se recomienda material dúplex de grado marino o 316L |
| Líneas auxiliares ligeras de acero inoxidable, SCH 5S / 10S | Tipo B | Corto | 150–300 | Diseño de cara plana MSS SP‑43; el solape plano minimiza la carga sobre la cara de la tubería de pared delgada |
| Aplicaciones farmacéuticas o de grado alimentario, CIP/SIP | Tipo B | Corto | 150 | Diámetro interior liso crítico; requisito de acabado superficial Ra; acero inoxidable SS 304L o 316L + electropulido |
| Desmontaje frecuente para inspección o limpieza | Tipo A o B | Cualquiera | Según el servicio | Beneficio principal del diseño de junta solapada: la brida puede girarse y retirarse sin cortar la soldadura |
| Servicio de alta presión, Clase 600–2500 | Tipo A | Largo | 600–2500 | El patrón corto no cumple dimensionalmente para Clase 600+ en NPS 8 y superiores (ASME B16.9, Nota 3) |
La respuesta honesta
No existe un patrón “mejor”, solo uno correcto, relacionado con la clase de presión de servicio a la que opera. A diferencia de una tee de tubería, por ejemplo, cuya longitud total está determinada por un conjunto de reglas establecidas, los terminales tienen dos longitudes diferentes (corta y larga). Como usuario final, debe especificar la longitud, y elegirla mal hará que el terminal no sea dimensionalmente correcto para la clase de presión instalada. ¡Nuestro árbol de decisión anterior elimina esa posibilidad!
Cotice su dimensión en 24 horasDimensiones de terminales: tabla de dimensiones ASME B16.9
TODOS LOS TERMINALES SYNBASE cumplen las dimensiones establecidas en ASME B16.9 (edición 2018). La tabla siguiente cubre muchas dimensiones de uso común (hasta NPS 12), tanto de patrón largo como corto. Para cualquier otra dimensión, comuníquese con Synbase.
Tabla de dimensiones de terminales ASME B16.9: referencia completa de ½″ a 12″
Uno de los problemas dimensionales más comunes al pedir terminales es cualquier discrepancia de OD respecto a la tolerancia publicada de ASME B16.9 o a los catálogos de los proveedores, lo que provoca desalineación con el diámetro interior de la brida de junta solapada de acoplamiento, carga desequilibrada de la junta alrededor de 360, un impacto importante en el programa de pruebas hidrostáticas y posibles fugas cuando la tubería está en servicio. A menudo estas discrepancias de OD surgen porque los proveedores publican solo dimensiones de catálogo o redondeadas, en lugar de proporcionar bandas de tolerancia de OD publicadas. Mitigamos este problema inspeccionando dimensionalmente el 100% de cada componente conforme a los límites de tolerancia de ASME B16.9; cada artículo se calibra, registra y se vincula al número de colada para garantizar la trazabilidad según ISO 9001.
Tolerancias dimensionales ASME B16.9
Cada componente se mide según las dimensiones de ASME B16.9 con un dispositivo de medición calibrado y, en lugar de un muestreo por lote, nuestros ingenieros utilizan un registro de inspección por pieza, que proporciona trazabilidad verificable respecto al pedido y al número de colada con cada informe de prueba de material (MTR). También ofrecemos PMI opcional para aleaciones y dúplex.
Guía de selección de materiales
Selección de materiales La elección del material determina la resistencia a la corrosión, las temperaturas máximas de operación y la idoneidad para aplicaciones con varios metales. Cada grado tiene especificaciones de material ASTM correspondientes que determinan el análisis químico y las resistencias a la tracción, al límite elástico y al impacto requeridas.
Guía de compatibilidad de materiales de 5 puntos de E‑CHENG
| Material | Especificación ASTM | Rango de temperatura | Medios de servicio principales | Ventaja principal | Aplicación típica |
|---|---|---|---|---|---|
| Acero al carbono WPB / WPC | ASTM A234 | −29°C a 427°C | Vapor, gas, hidrocarburos y fluidos no corrosivos | Menor costo unitario; amplia disponibilidad | Servicios auxiliares generales, líneas de alimentación de refinerías de petróleo y colectores de vapor |
| Acero inoxidable SS 304L / 304 | ASTM A403 WP304L | −196°C a 425°C | Ácidos suaves, agua y fluidos de grado alimentario | Resistencia a la corrosión, apto para contacto con alimentos | Industria láctea, farmacéutica, tratamiento de agua y procesamiento de alimentos |
| Acero inoxidable SS 316L / 316 | ASTM A403 WP316L | −196°C a 425°C | Ambientes con cloruros, agua de mar y ácidos | Mayor resistencia a cloruros gracias al Mo frente al 304 | Aplicaciones marinas, plantas químicas costeras e inyección de agua salada |
| Acero aleado WP22 / WP91 | ASTM A234 | hasta 649°C | Vapor a alta temperatura y servicio con hidrógeno | Resistencia a la fluencia y resistencia a la tracción a temperatura elevada | Líneas principales de vapor de centrales eléctricas y reactores de alta temperatura de refinerías |
| Acero dúplex S31803 / S32750 | ASTM A815 | −50°C a 316°C | Servicio agrio rico en cloruros y H₂S (NACE MR0175) | 2× la resistencia del acero inoxidable austenítico; doble resistencia a la corrosión | Parte superior offshore, aplicaciones submarinas y servicio agrio en el sector petrolero |
Evitamos errores costosos entendiendo cuándo debe especificarse 316L en lugar de 304L, por ejemplo, en servicios con bajo contenido de cloruros. También sabemos cuándo evitar el acero al carbono WPB en líneas de proceso donde hay cloruros, ya que tan solo 50- 200 PPM de cloruros por encima de 60 C provocan un mecanismo rápido de picadura. La respuesta para la selección son la composición química, la temperatura y la ausencia o presencia de cloruros, en lugar de una inclinación general por un material “más noble”; el 316L cuesta aproximadamente entre un 25% y un 40% más por accesorio que el 304L, con una ventaja de desempeño casi nula cuando no hay niveles bajos de cloruros. Suministramos MTR específicos por grado con el análisis medido de la colada, para que vea lo que especificó y no solo la “especificación publicada” mínima.
Ventaja del costo total de propiedad — Nivel Plata
Cuando la integridad de la trayectoria de flujo es crítica por la corrosión, pero el resto del conjunto no requiere acero inoxidable, puede proporcionar un terminal de acero inoxidable para obtener resistencia a la corrosión, con una brida de respaldo de acero al carbono, reduciendo significativamente el costo frente a una unión de brida de acero inoxidable con acero inoxidable.
- Ventaja de mantenimiento: El solape gira y se desmonta sin cortar ni volver a soldar.
- Estrategia de costo de materiales: Brida de respaldo de acero al carbono + terminal de acero inoxidable = resistencia total en la superficie de flujo, con menor costo de brida.
- Alineación en campo: La brida gira libremente sin mover el carrete de tubería.
"Alineación rápida de los orificios de los pernos" — la brida gira libremente sin mover el carrete de tubería.
Consulte el stock para su grado de material
Envíe una solicitud de cotización para especificaciones personalizadas →Certificaciones de calidad y ensayos
Synbase y E-CHENG STEEL GROUP mantienen certificaciones integrales de calidad, medio ambiente y seguridad ocupacional, ampliadas con certificaciones de sociedades de clasificación para aplicaciones offshore, marinas y de petróleo y gas.
| Certificación | Alcance | Aplicable a |
|---|---|---|
| ISO 9001:2015 | Sistema de gestión de la calidad — diseño, producción y entrega | Todos los productos y servicios |
| ISO 14001:2015 | Sistema de gestión ambiental | Operaciones de producción |
| ISO 45001:2018 | Gestión de la seguridad y salud ocupacional | Operaciones de producción |
| Marcado CE | Conformidad europea — componentes de tuberías y equipos a presión | Exportación a la UE; cumplimiento de PED 2014/68/EU |
| API | Calificación de equipos para petróleo y gas | Petróleo y gas upstream y midstream |
| ABS | Sociedad de clasificación — productos estructurales marinos y offshore | Tuberías marinas y plataformas offshore |
| DNV | Sociedad de clasificación — sector marítimo y energético | Proyectos offshore, submarinos y energéticos |
| BV | Sociedad de clasificación — sector marino e industrial | Construcción naval y tuberías industriales |
| LR | Sociedad de clasificación — ingeniería marina | Aplicaciones marinas, offshore y generación eléctrica |
Cuando vea una certificación que indique ISO 9001, tenga en cuenta el alcance de la certificación. A diferencia de muchos proveedores que solo enumeran “ISO 9001” sin mencionar un alcance de producto concreto, en Synbase certificamos cada aspecto de la producción y los ensayos de cada lote de terminales bajo cada aprobación. Nuestra producción aprobada según ASME B16.9 también está cubierta por las aprobaciones aplicables de las sociedades de clasificación ABS, DNV, BV y Lloyd’s Register. Las aprobaciones de sociedades de clasificación incluyen auditorías periódicas de producción y se centran en el cumplimiento técnico de normas de producto y áreas específicas, no simplemente en el registro de la empresa. Un certificado genérico de “ISO 9001” puede dar una idea del sistema de calidad que emplea el fabricante. Sin embargo, las aprobaciones de sociedades de clasificación proporcionan la certificación técnica específica del producto, fundamental para los requisitos técnicos de las especificaciones marinas, offshore y de petróleo y gas.
Protocolo de control de calidad de 6 etapas de Synbase
Cada lote de terminales se somete a una secuencia de inspección de seis etapas claramente definida antes del despacho. El objetivo de estas etapas es garantizar que no se introduzca ninguna no conformidad antes de realizar cualquier mecanizado o tratamiento posterior (como tratamiento superficial o pintura).
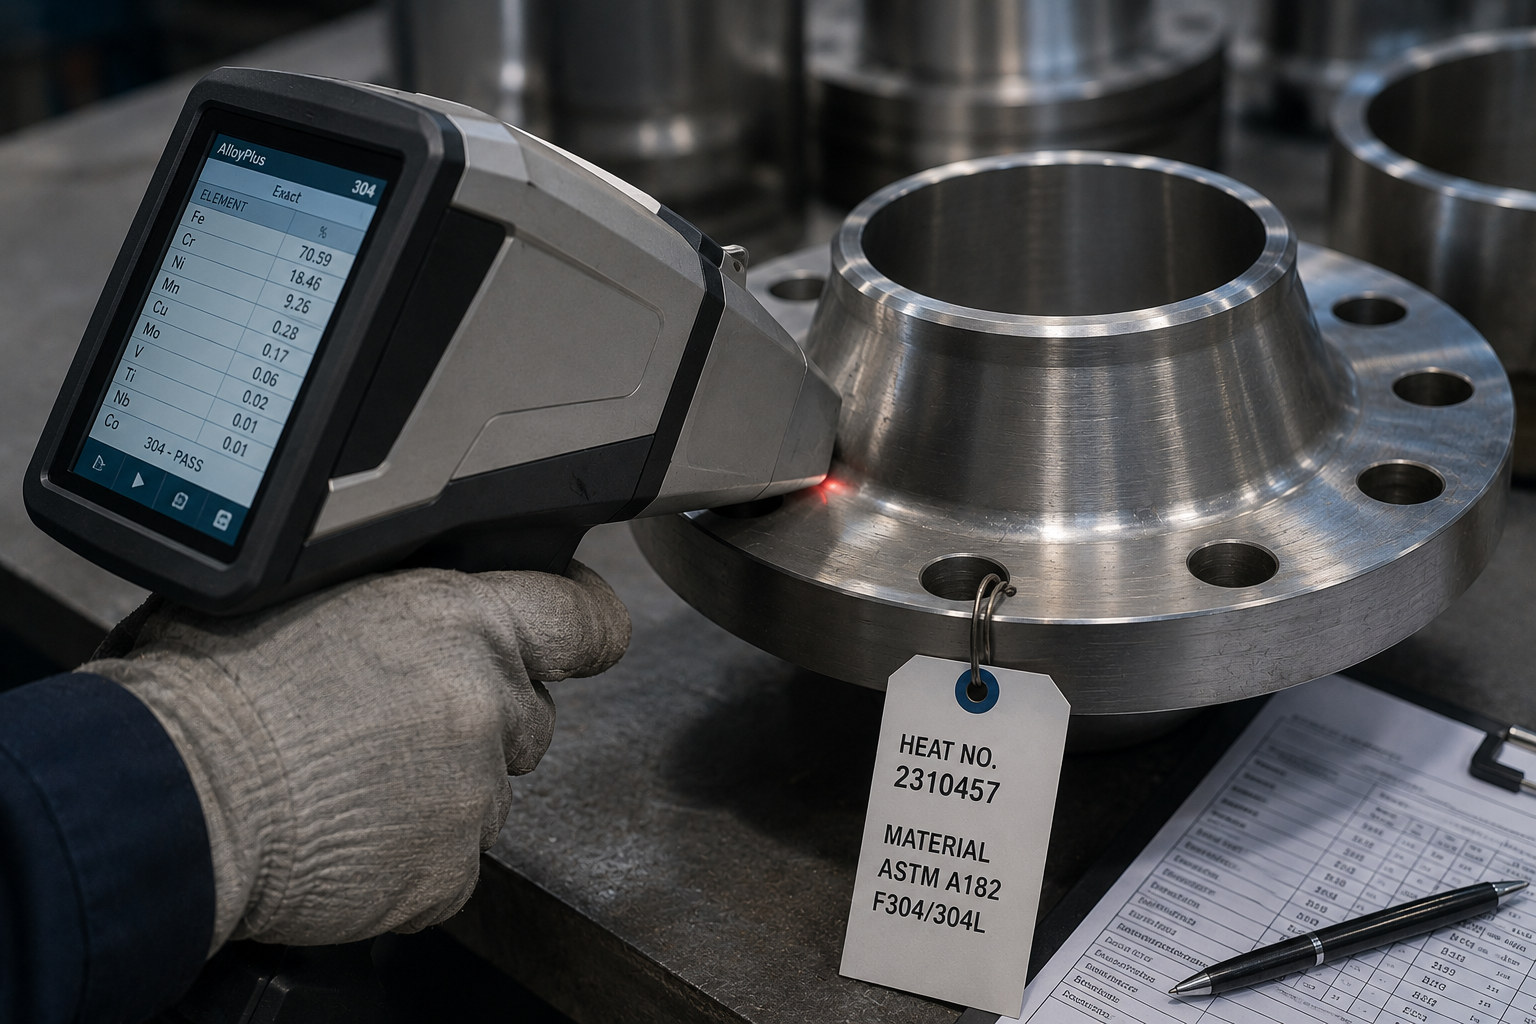
PMI de la materia prima entrante
El ensayo de material verifica que la aleación sea correcta mediante pruebas PMI (identificación positiva del material), realizadas en cada lote entrante…
El ensayo de material verifica que la aleación sea correcta mediante pruebas PMI (identificación positiva del material), realizadas en cada lote entrante de material mediante análisis XRF. Cada lote se etiqueta con un número de colada, que permanece en toda la documentación antes de iniciar cualquier procesamiento del material.
El ensayo de material verifica que la aleación sea correcta mediante pruebas PMI (identificación positiva del material), realizadas en cada lote entrante de material mediante análisis XRF. Cada lote se etiqueta con un número de colada, que permanece en toda la documentación antes de iniciar cualquier procesamiento del material.
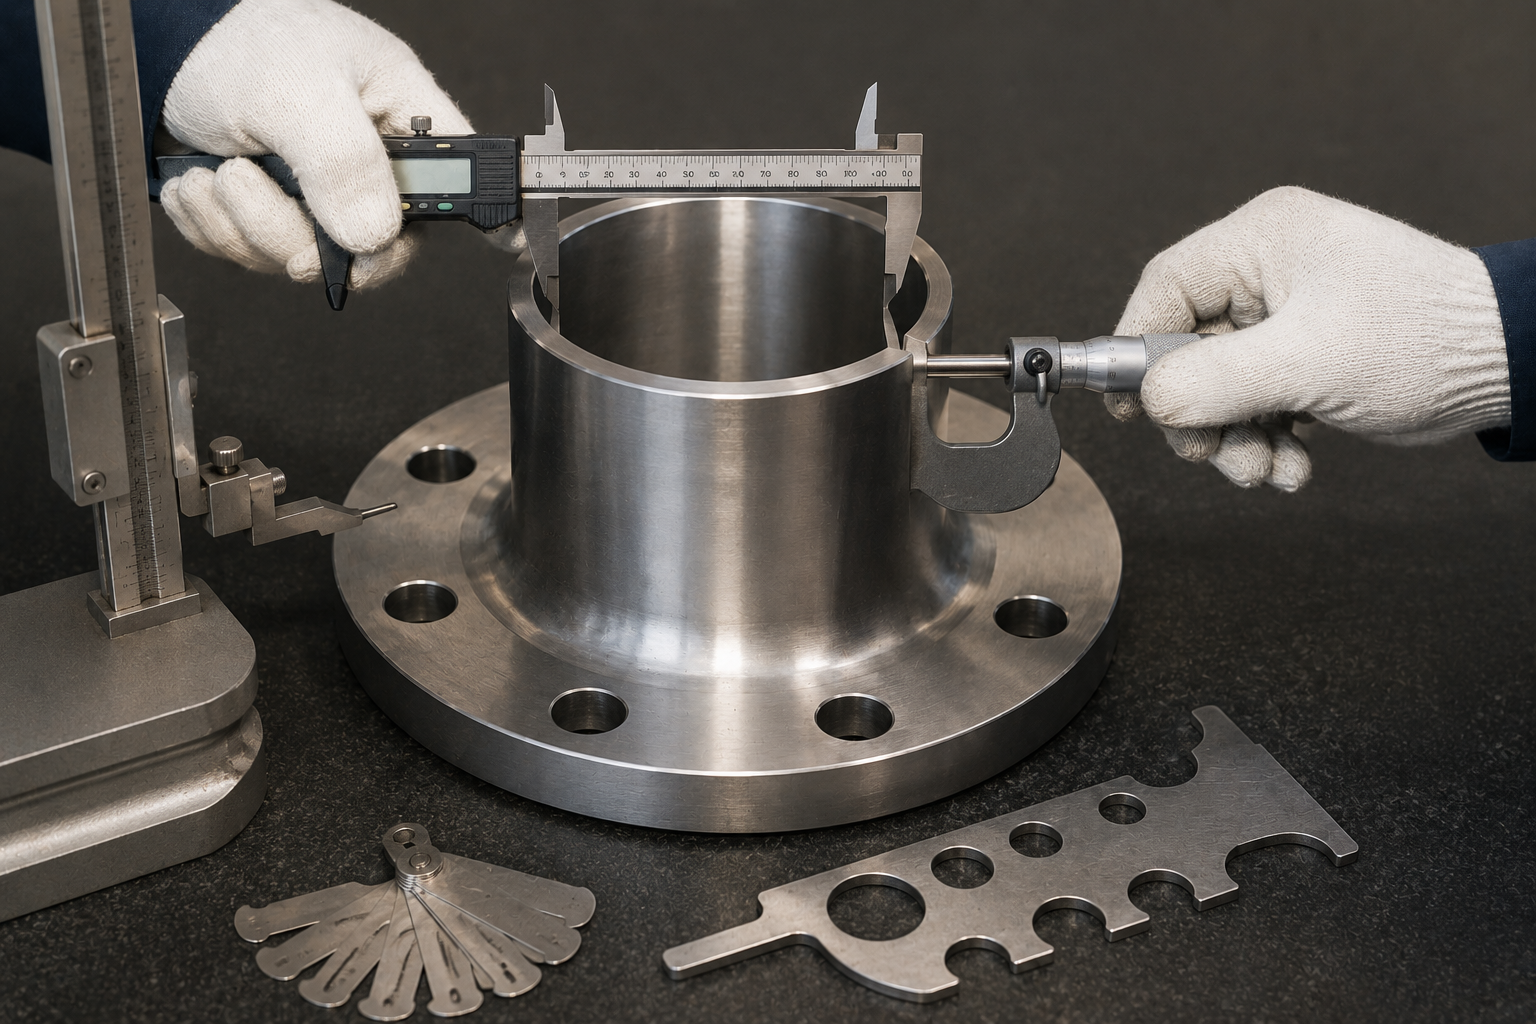
Inspección dimensional
Comprobaciones del diámetro exterior, el espesor mínimo de pared, la cara de extremo a extremo (F/H), el diámetro de solape de la brida (G) y el radio (R) con un calibrador calibrado…
Las comprobaciones del diámetro exterior, el espesor mínimo de pared, la cara de extremo a extremo (F/H), el diámetro de solape de la brida (G) y el radio (R) con un calibrador calibrado se realizan dentro de los requisitos de tolerancia de ASME B16.9. El material se muestrea por lote según la norma ASME o se ensaya con el porcentaje requerido para todos los artículos de servicio crítico, incluidos todos los accesorios de estilo cuello largo para soldar.
Las comprobaciones del diámetro exterior, el espesor mínimo de pared, la cara de extremo a extremo (F/H), el diámetro de solape de la brida (G) y el radio (R) con un calibrador calibrado se realizan dentro de los requisitos de tolerancia de ASME B16.9. El material se muestrea por lote según la norma ASME o se ensaya con el porcentaje requerido para todos los artículos de servicio crítico, incluidos todos los accesorios de estilo cuello largo para soldar.
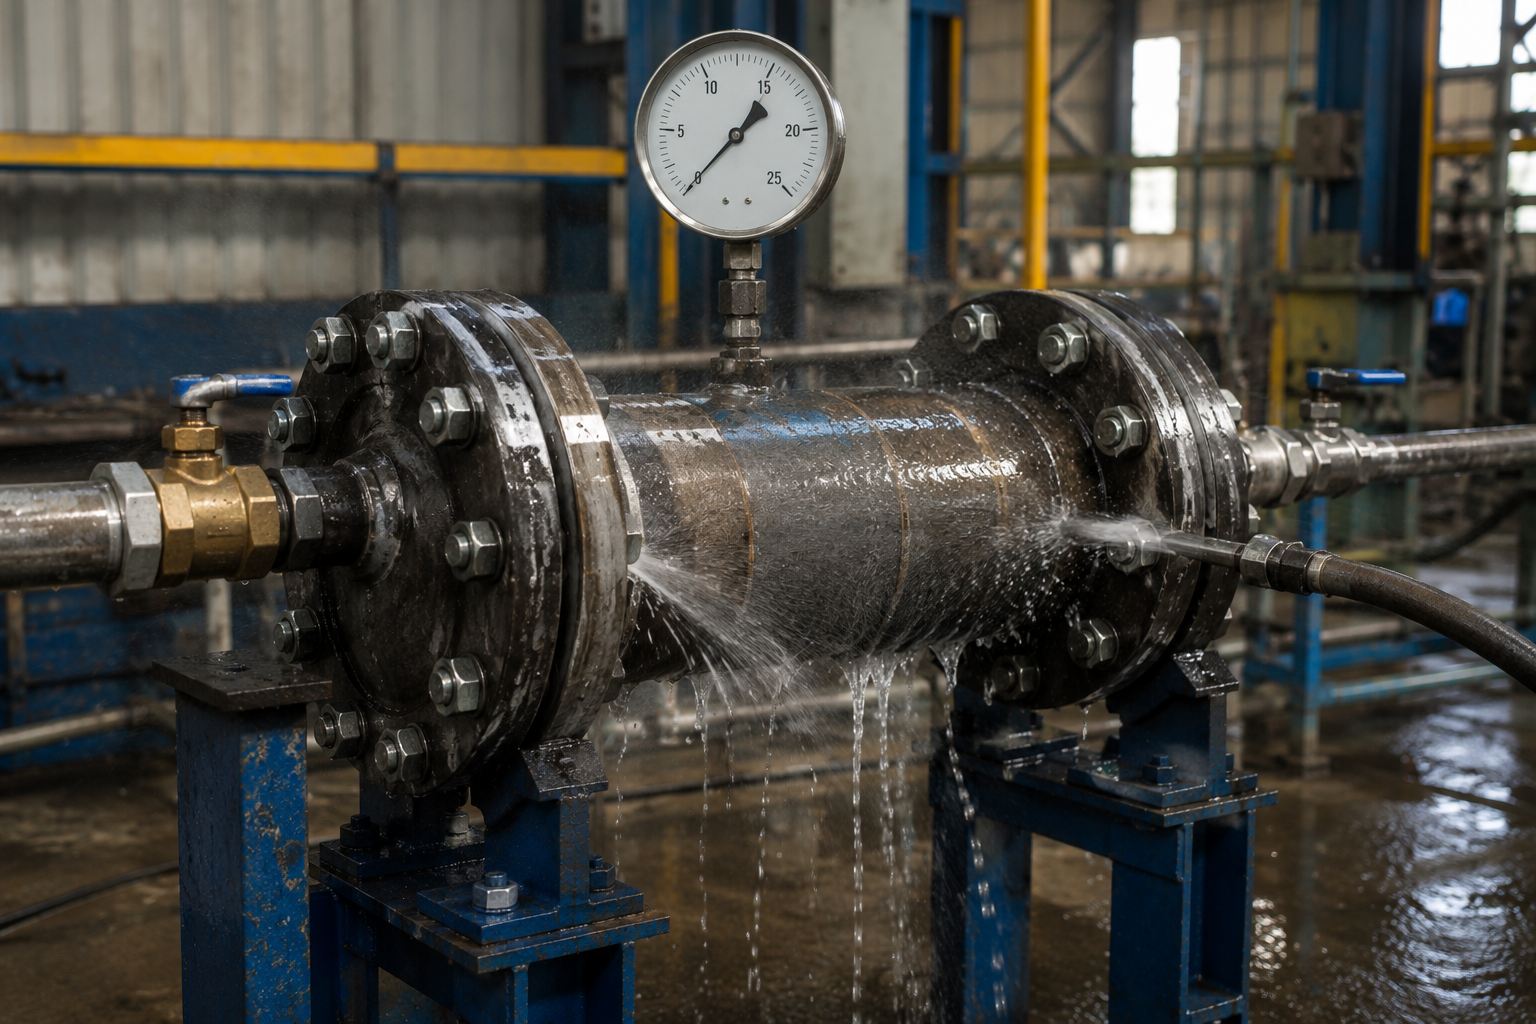
Ensayo hidrostático de presión
La prueba hidrostática, que demuestra la capacidad del accesorio para soportar una presión equivalente a 1.5 (150%) veces la presión nominal, según los requisitos...
La prueba hidrostática demuestra la capacidad del accesorio para soportar una presión equivalente a 1.5 (150%) veces la presión nominal, según los requisitos de ASME B16.9 / ASME B31.3. Las presiones de prueba y los tiempos de mantenimiento se registran en el paquete de documentación.
La prueba hidrostática demuestra la capacidad del accesorio para soportar una presión equivalente a 1.5 (150%) veces la presión nominal, según los requisitos de ASME B16.9 / ASME B31.3. Las presiones de prueba y los tiempos de mantenimiento se registran en el paquete de documentación.
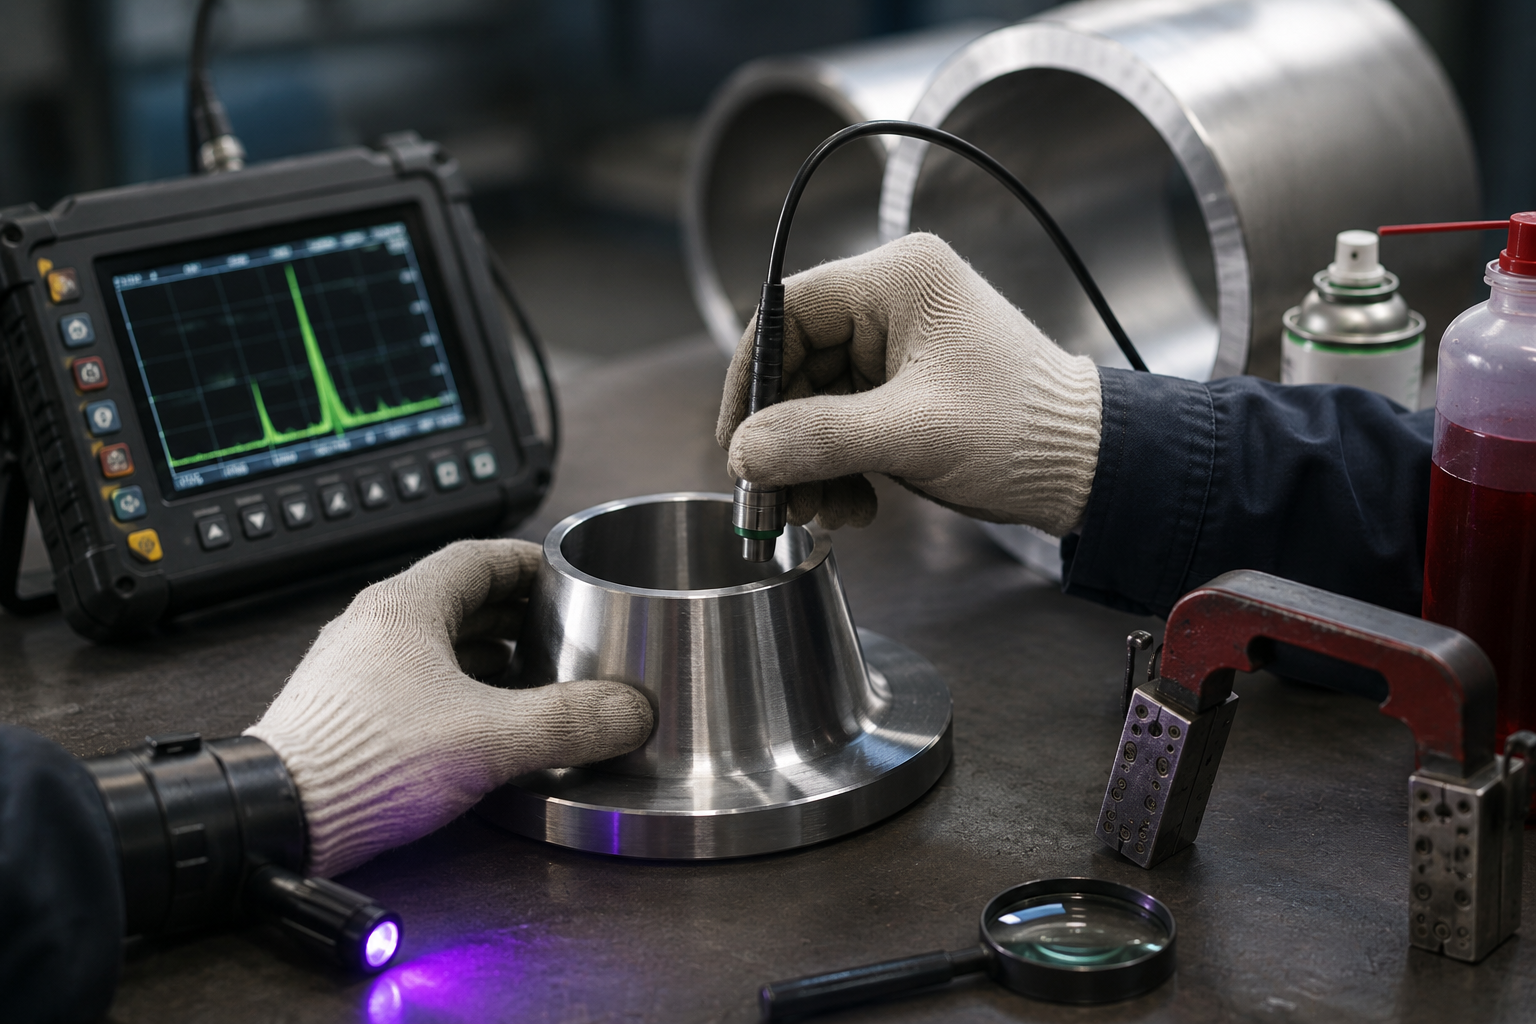
Inspección visual y de superficie
Todas las piezas se inspeccionan interna y externamente para detectar grietas superficiales, laminaciones, picaduras y geometría de la junta solapada, a fin de garantizar la continuidad...
Todas las piezas se inspeccionan interna y externamente para detectar grietas superficiales, laminaciones, picaduras y geometría de la junta solapada, a fin de garantizar la continuidad. Todos los extremos para junta solapada (cuello para soldar) reciben una inspección de la integridad de la soldadura. Puede requerirse un examen radiográfico (RT) o un examen ultrasónico (UT) para las costuras soldadas de ciertos extremos para junta solapada de estilo cuello para soldar; estos pueden suministrarse con todos los documentos MTR y CO o enviarse desde nuestras existencias. Las pruebas con líquidos penetrantes (PT) y de partículas magnéticas (MT) están disponibles bajo solicitud.
Todas las piezas se inspeccionan interna y externamente para detectar grietas superficiales, laminaciones, picaduras y geometría de la junta solapada, a fin de garantizar la continuidad. Todos los extremos para junta solapada (cuello para soldar) reciben una inspección de la integridad de la soldadura. Puede requerirse un examen radiográfico (RT) o un examen ultrasónico (UT) para las costuras soldadas de ciertos extremos para junta solapada de estilo cuello para soldar; estos pueden suministrarse con todos los documentos MTR y CO o enviarse desde nuestras existencias. Las pruebas con líquidos penetrantes (PT) y de partículas magnéticas (MT) están disponibles bajo solicitud.
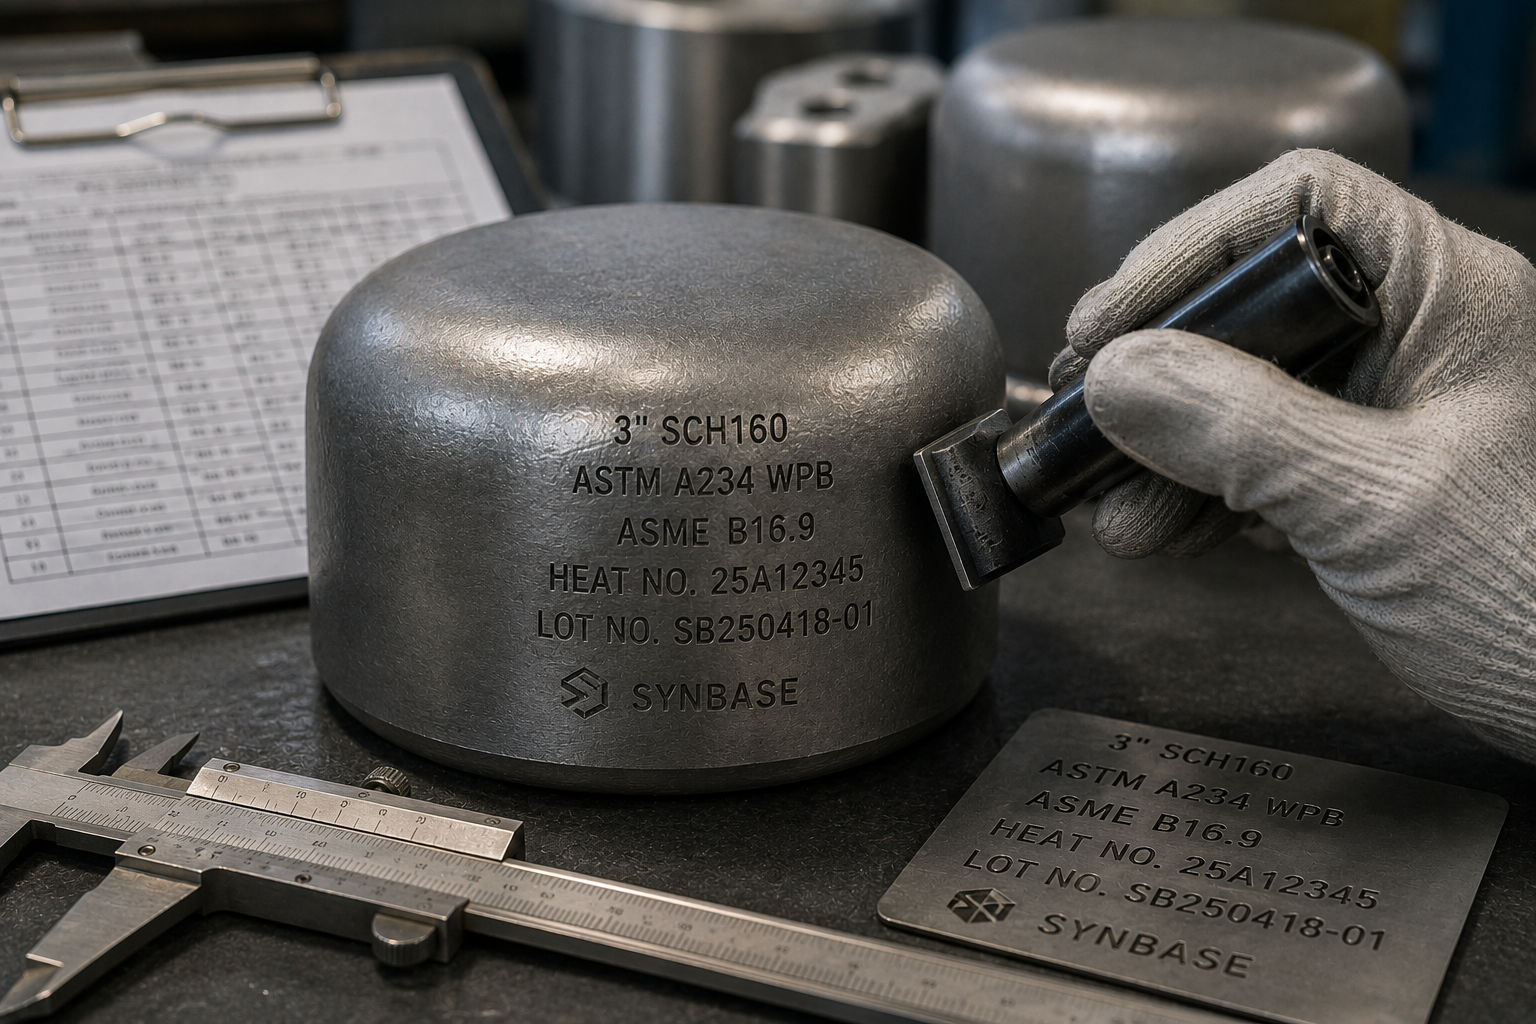
Verificación del marcado
Cada accesorio se marca mediante estampado o estarcido con sus dimensiones, cédula, grado, número de colada/lote, las normas aplicables, como ASME B16.9, y el código de Synbase...
Cada accesorio se marca mediante estampado o estarcido con sus dimensiones, cédula, grado, número de colada/lote, las normas aplicables, como ASME B16.9, y el código del fabricante Synbase. El marcado deberá cumplir con los requisitos OBLIGATORIOS de marcado y trazabilidad de ASME B16.9.
Cada accesorio se marca mediante estampado o estarcido con sus dimensiones, cédula, grado, número de colada/lote, las normas aplicables, como ASME B16.9, y el código del fabricante Synbase. El marcado deberá cumplir con los requisitos OBLIGATORIOS de marcado y trazabilidad de ASME B16.9.
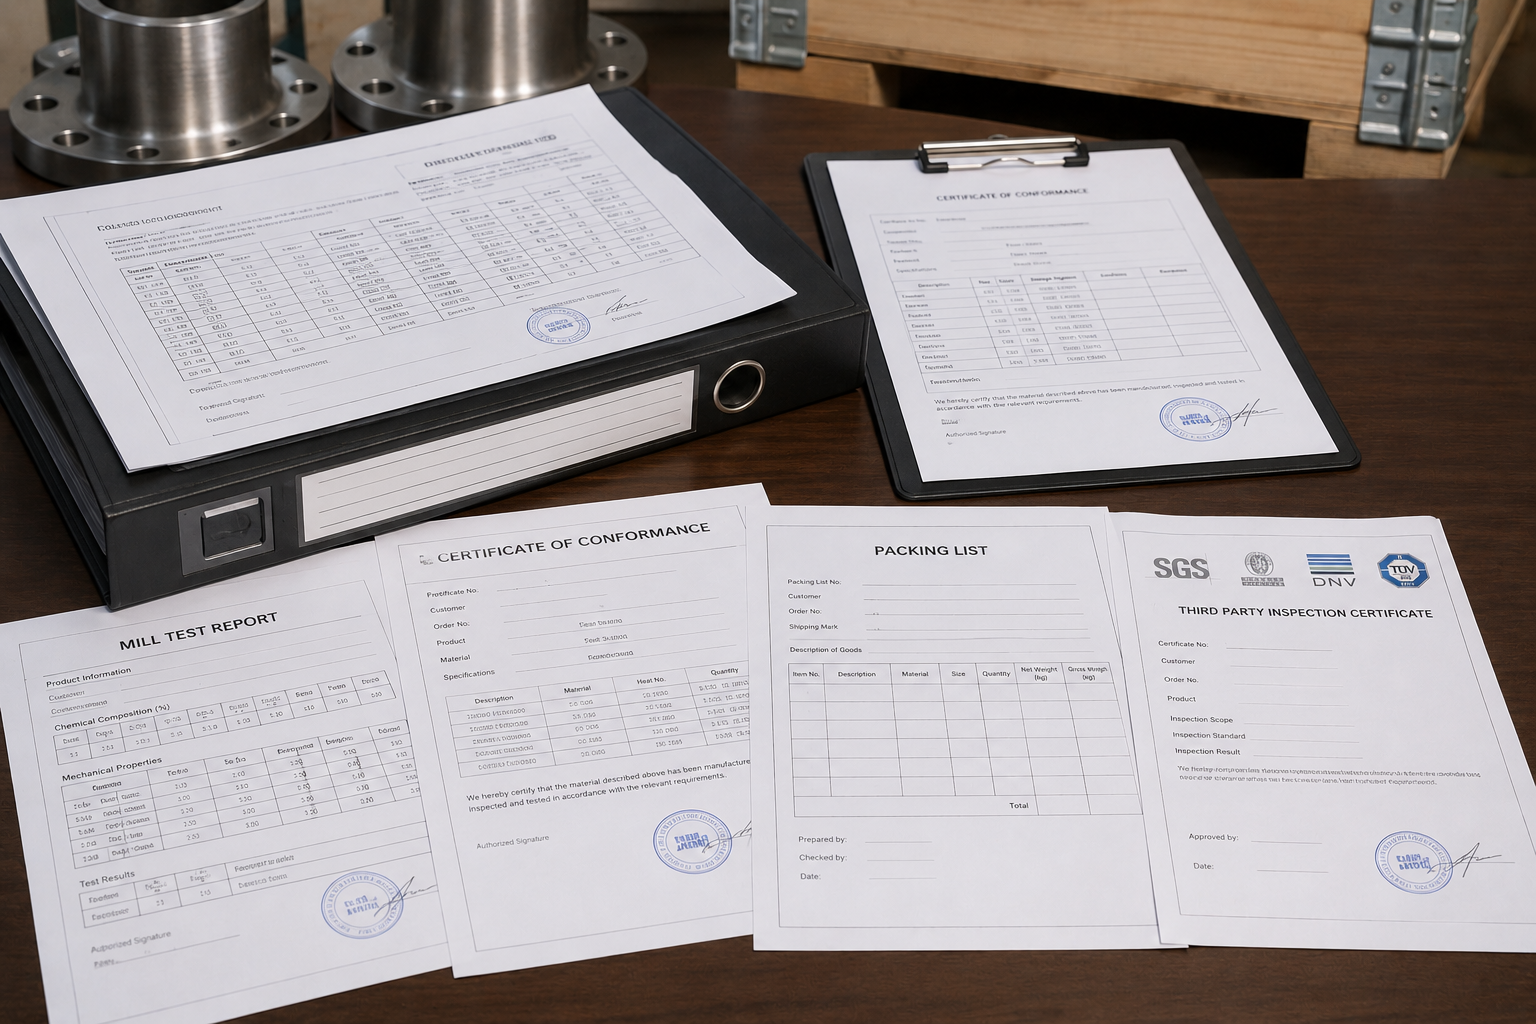
Armado del paquete de documentación
Informe de ensayo de fábrica, que es una copia del certificado completo de ensayo de fábrica, con la composición química detallada y los ensayos de propiedades mecánicas...
El informe de ensayo de fábrica, que es una copia del certificado completo de ensayo de fábrica con la composición química detallada y los ensayos de propiedades mecánicas, junto con un Certificado de Conformidad (CO) que cubre su pedido específico, la lista de empaque y todos los certificados de inspección de terceros, incluidos, entre otros, SGS, BV, DNV o TUV, según lo solicitado, se compilan y envían con cada consignación.
El informe de ensayo de fábrica, que es una copia del certificado completo de ensayo de fábrica con la composición química detallada y los ensayos de propiedades mecánicas, junto con un Certificado de Conformidad (CO) que cubre su pedido específico, la lista de empaque y todos los certificados de inspección de terceros, incluidos, entre otros, SGS, BV, DNV o TUV, según lo solicitado, se compilan y envían con cada consignación.
Aplicaciones
Un extremo para junta solapada puede utilizarse en cualquier aplicación de sistemas de tuberías donde la facilidad de instalación en campo, la frecuencia de desmontaje, las configuraciones económicas de metales mixtos o la facilidad de mantenimiento requieran una conexión bridada giratoria sin soldadura en lugar de una conexión bridada soldada convencional.
| Industria | Servicio típico | Grado recomendado | Factor clave |
|---|---|---|---|
| Petróleo y gas — midstream | Conexiones bridadas de tuberías, tramos de medición y terminaciones de lanzadores de pigs | CS WPB, WPC | Costo y eficiencia en la alineación de los orificios de pernos en tuberías de gran diámetro |
| Petroquímica | Sistemas de tuberías de proceso, entrada y salida de reactores y conexiones de intercambiadores de calor | SS 316L, Alloy WP22/WP91, Dúplex S31803 | Resistencia a la corrosión, capacidad para altas temperaturas y mezcla de materiales |
| Generación eléctrica | Líneas de vapor de alta temperatura y tuberías de extracción de turbinas | Alloy WP22, WP91 | Resistencia a la fluencia por encima de 500°C; ASME Clase 600–2500 |
| Farmacéutica / alimentaria | Líneas CIP/SIP, sistemas de tuberías de proceso higiénicos y agua para inyección | SS 304L / 316L, electropulido | Cumplimiento de FDA / GMP, requisitos de Ra para superficies internas lisas y facilidad de desmontaje |
| Marítima y offshore | Tuberías de superficie, sistemas de lastre y circuitos de refrigeración con agua de mar | SS 316L, Dúplex S32750 | Resistencia a la corrosión por niebla salina; material aprobado por ABS/DNV/BV |
| Criogénica / GNL | Sistemas de tuberías de proceso para gas natural licuado, nitrógeno líquido y oxígeno líquido | SS 304L, ASTM A420 WPL3/WPL6 | Tenacidad al impacto a temperaturas bajo cero; se requiere ensayo de impacto Charpy |
Al trabajar en los sectores offshore, de procesamiento químico y de producción OEM, contacte a Synbase para solicitar una cotización (RFQ). Especifique el fluido de servicio, el rango de temperatura, la clase de construcción y las certificaciones de terceros requeridas.
Contacte a Synbase para solicitar una cotización (RFQ) →Soluciones personalizadas de extremos para junta solapada
Además de las gamas estándar del catálogo ASME B16.9 indicadas anteriormente, nuestras instalaciones de E-CHENG STEEL GROUP pueden trabajar con parámetros de fabricación no estándar para materiales, dimensiones y espesores. Esto incluye extremos para junta solapada:
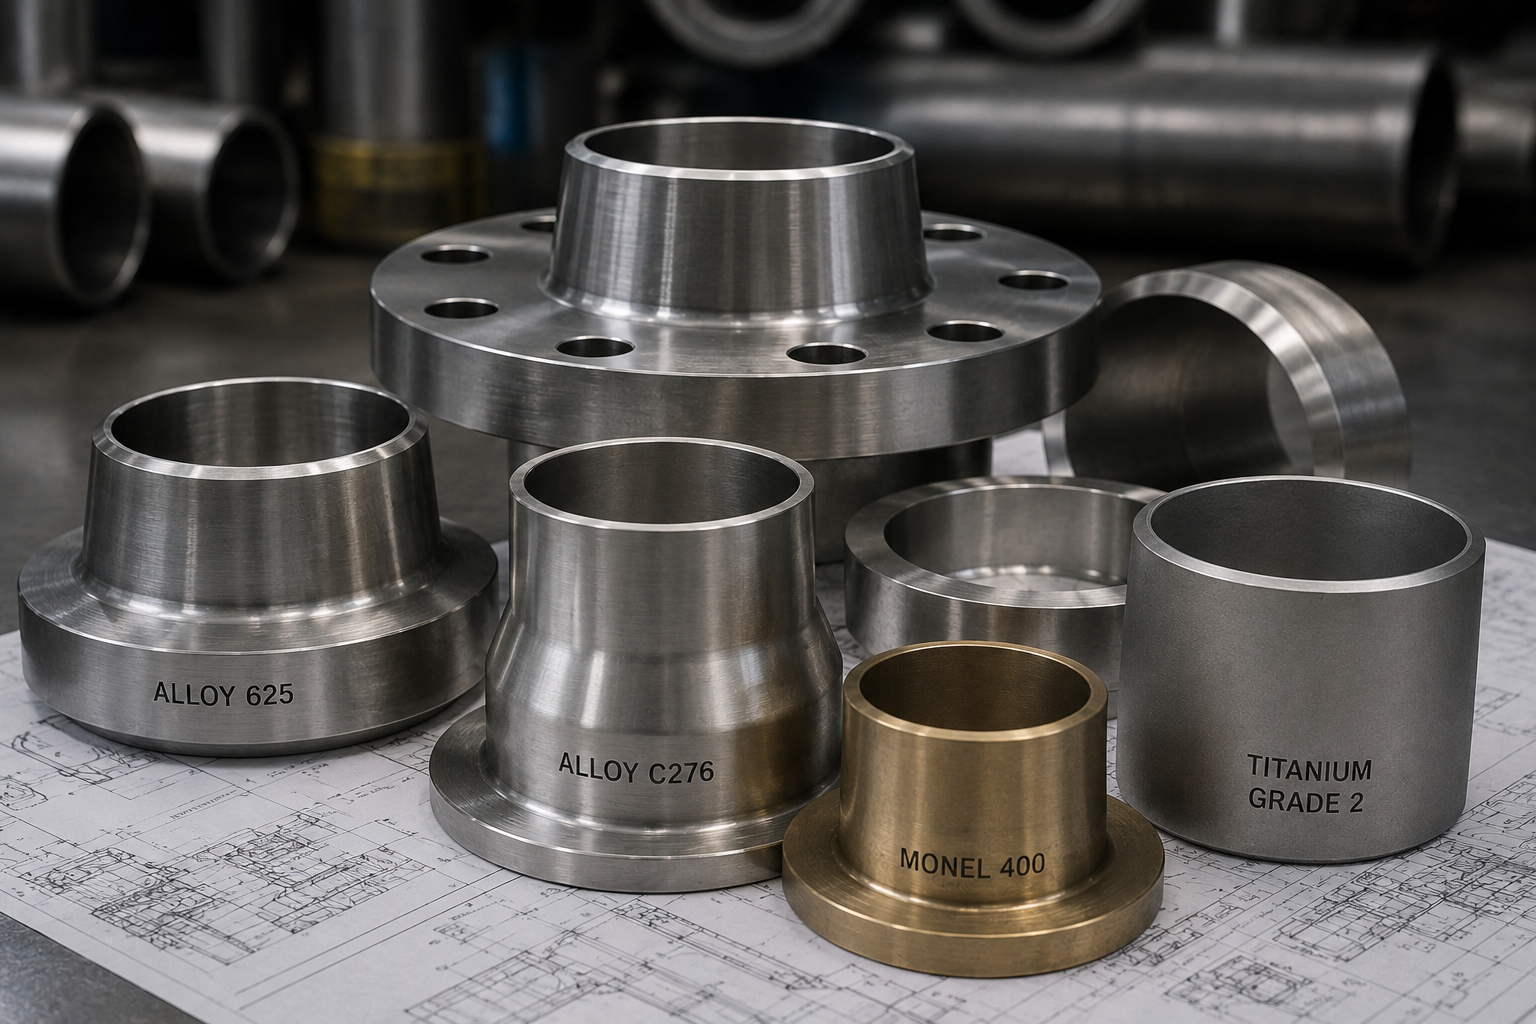
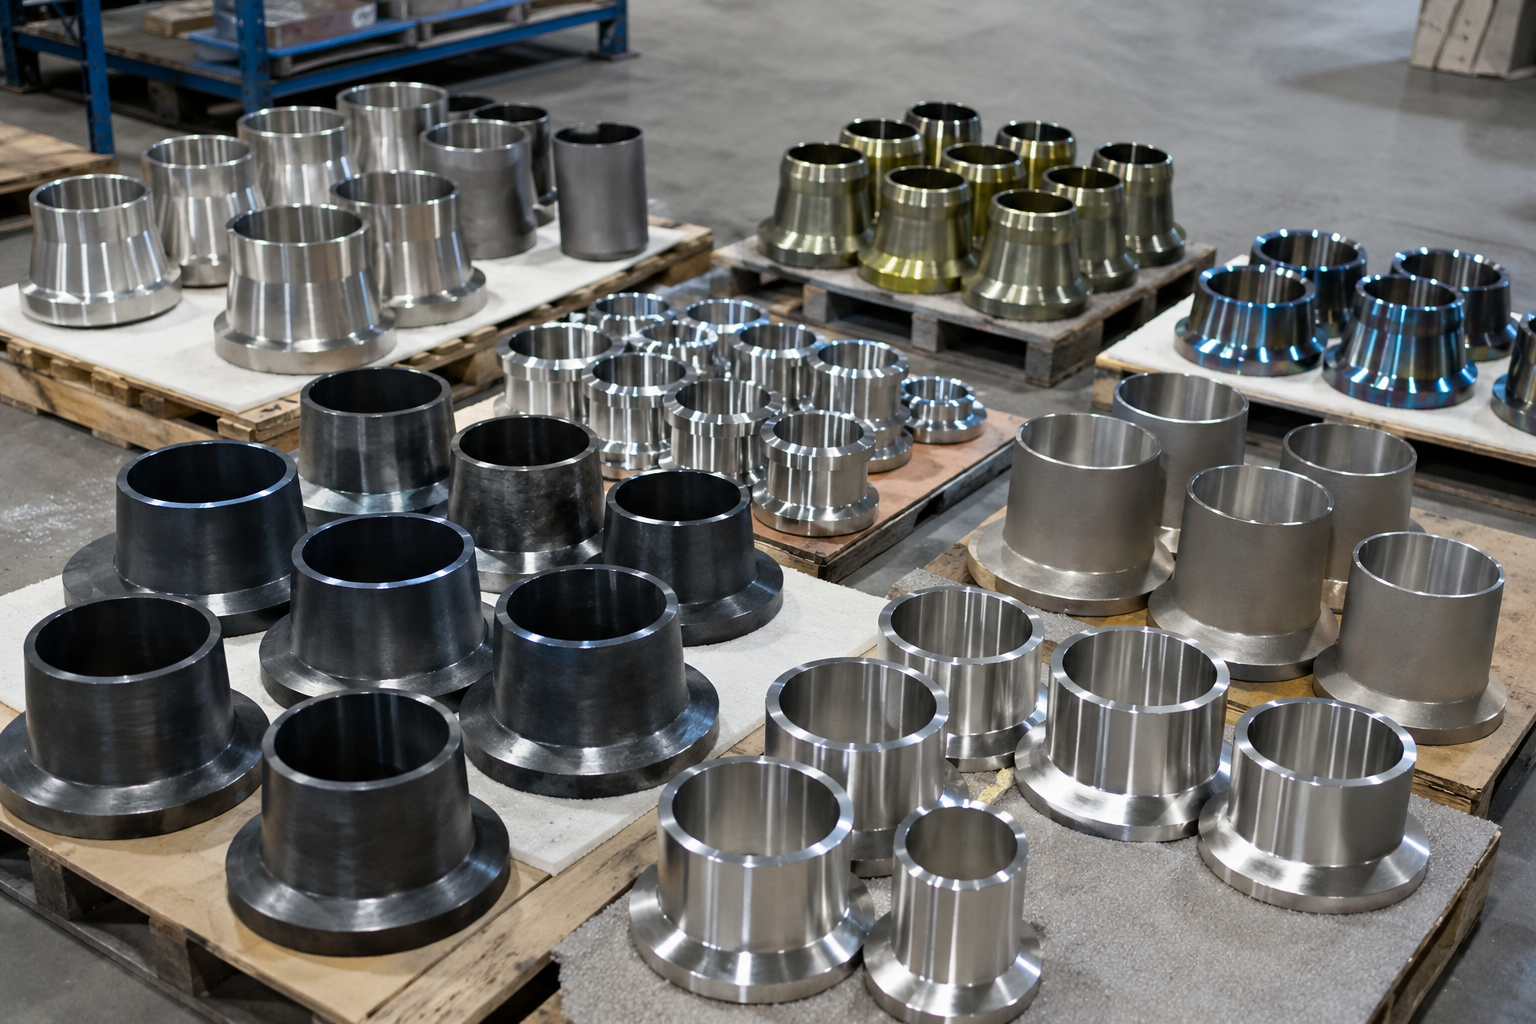
Grados de aleación especiales
Para aceros inoxidables a base de níquel y de alta aleación, incluidos Alloy 625 (equivalente a Inconel, ASTM B363 WPN06625), Alloy C276 (equivalente a Hastelloy), Monel 400 y titanio comercial puro (Grado 2). Estos grados de material se compran bajo pedido y cuentan con certificaciones de fábrica NACE MR0175 / ISO 15156 disponibles para servicio HS. Los plazos de entrega suelen estar en el rango de 4-8 semanas para estos grados especiales, según las existencias de las acerías.
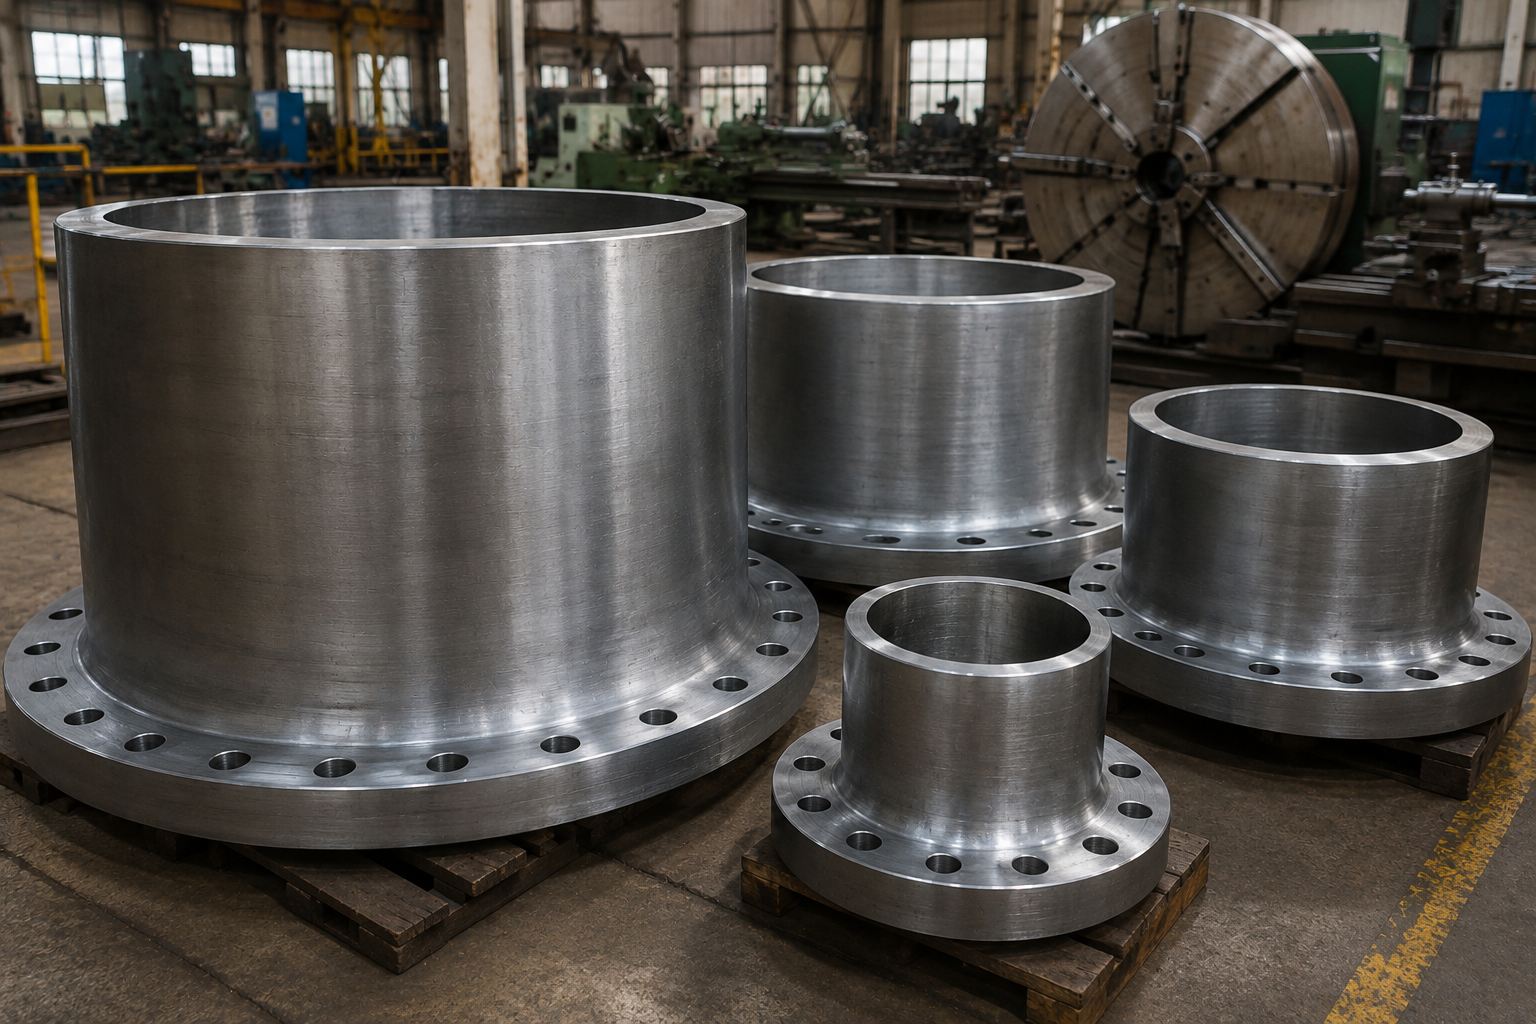
Cédulas sobredimensionadas y no estándar
Para el rango de dimensiones estándar NPS 14-24 (DN350-DN600), el material puede estar disponible en existencias o fabricarse bajo pedido. Tenemos experiencia en la fabricación de accesorios con espesores de pared superiores a los disponibles en ASME B36.10 / B36.19, incluida la cédula doble extrafuerte (XXS), así como accesorios cuyo espesor de pared mínimo debe diseñarse específicamente.
Inspección de terceros y documentación de exportación
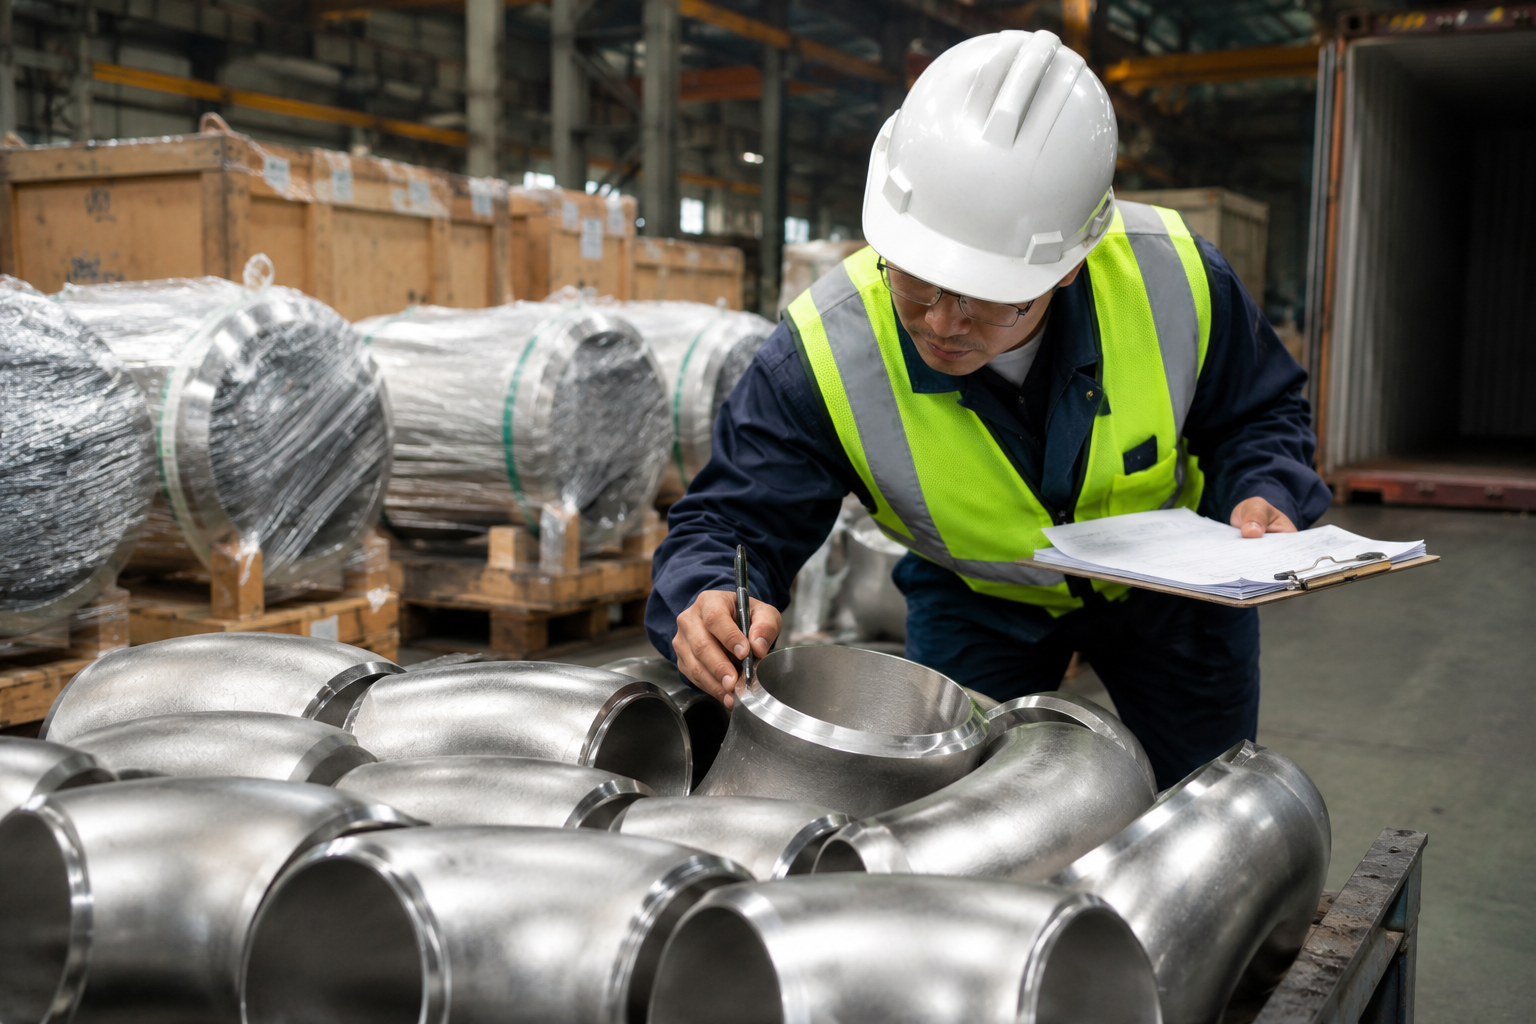
Synbase gestiona inspecciones independientes en nuestra planta de fabricación con inspectores de terceros como SGS, Bureau Veritas, DNV o TV SD, cuando sea necesario para respaldar cartas de crédito, aseguramiento de calidad independiente o requisitos del cliente. Se preparará un paquete completo de documentación de exportación que incluirá una factura comercial, lista de empaque, certificado de origen, conocimientos de embarque, MTR y CO, de acuerdo con sus requisitos y los términos INCOTERMS 2020 (es decir, FOB Tianjin / CIF puerto de destino).
Contexto de MOQ y plazo de entrega
Los extremos para junta solapada de acero al carbono y acero inoxidable estándar, en cédulas normales (es decir, SCH 40, 80, 10S, 40S), generalmente pueden enviarse en un plazo de 2-3 semanas después de recibir el pedido. Para grados aleados y dúplex, el plazo de entrega es de 3-5 semanas, y para aleaciones de níquel y grados especiales, de 4-8 semanas. Para conocer los requisitos mínimos de pedido, contáctenos para obtener detalles específicos sobre el material y las dimensiones.
El riesgo de pedir una aleación especial está en comprar una certificación nominal cuando la composición química de la colada determina la vida útil. A diferencia del acero al carbono WPB conforme a A234, donde cualquier colada dentro de la especificación ofrece el mismo desempeño, las aleaciones 625 y C276 tienen especificaciones de composición química muy estrechas, en las que una diferencia de 0.5% en molibdeno representaría una diferencia de un orden de magnitud en la resistencia a la corrosión en servicio con HCl a 150°C. Este error puede resultar astronómicamente costoso al comprar basándose en un grado nominal sin pruebas mediante PMI para esa colada específica. Synbase no puede prometer que una colada de aleación cumpla la especificación sin datos; por eso, para las aleaciones de níquel, dúplex y todas las aleaciones de alta aleación, realizamos pruebas PMI mediante XRF en todas las coladas y las incluimos en el conjunto de documentación. Proporcione la especificación del material, NPS, cédula y temperatura de servicio para obtener una cotización rápida y los datos de conformidad de su proyecto.
Herramientas y calculadoras de ingeniería
Utilice nuestro conjunto de herramientas interactivas para agilizar su proceso de adquisición de extremos para junta solapada. Desde las tolerancias dimensionales hasta la compatibilidad de materiales, estas utilidades están diseñadas para ingenieros de sistemas de tuberías y estimadores de EPC.
Selector de patrón
Determine el extremo para junta solapada de patrón largo o corto correcto según la clase de presión requerida, el tamaño NPS y las exigencias de cumplimiento de ASME B16.9.
Abrir selector →Consulta de dimensiones
Obtenga al instante los datos dimensionales exactos de ASME B16.9, las tolerancias de fabricación aceptables y los pesos estimados para cualquier dimensión de tubería especificada.
Abrir herramienta de consulta →Selector de materiales
Cruce el medio de servicio, la temperatura de operación y la presencia de cloruros para encontrar el grado óptimo de acero al carbono, acero inoxidable o acero aleado.
Iniciar selección →Preguntas frecuentes — accesorios de extremos para junta solapada
¿Cuál es la diferencia entre un extremo para junta solapada y una brida de junta solapada?
Un extremo para junta solapada y una brida de junta solapada (LJ) funcionan como un par acoplado. El extremo para junta solapada se suelda a tope a la tubería y proporciona la cara de sellado de presión; la brida LJ se desliza libremente sobre la tubería y solo soporta la carga de los pernos. Como la brida gira de forma independiente, puede alinear los orificios de los pernos sin girar la tubería, una ventaja clave en instalaciones con espacio limitado o al conectar materiales distintos. ASME B16.9 rige las dimensiones de los extremos para junta solapada; ASME B16.5 rige la brida de junta solapada acoplada.
¿Cuál es la diferencia entre los extremos para junta solapada Tipo A y Tipo B?
ASME B16.9 define dos geometrías de cara. El Tipo A tiene una transición cónica (nominal de 11°) entre el diámetro interior de la tubería y la cara de solape, lo que lo hace compatible con bridas de junta solapada estándar de cara elevada; es la opción predeterminada para servicios petroquímicos, de generación eléctrica y de petróleo y gas. El Tipo B tiene una cara plana con un pequeño radio interior y se utiliza cuando el borde interior debe coincidir con configuraciones de bridas antiguas o métricas específicas. Confirme la geometría de la cara con su proveedor de bridas antes de realizar el pedido.
¿Qué cédulas de tubería están disponibles para los extremos para junta solapada ASME B16.9?
Los extremos para junta solapada ASME B16.9 se fabrican para coincidir con cédulas de tubería estándar: SCH 10, SCH 20, SCH 40, SCH 80, SCH 120, SCH 160 y cédulas inoxidables 10S, 40S y 80S. El espesor de pared determina el diámetro interior y afecta directamente la capacidad de presión a una determinada temperatura. Synbase fabrica extremos para junta solapada desde SCH 10 hasta SCH 160 en NPS ½" a 24" (DN15–DN600); las cédulas de pared gruesa y extragruesa están disponibles bajo consulta.
¿Se pueden fabricar extremos para junta solapada en acero dúplex o aleado?
Sí. Además del acero al carbono (ASTM A234 WPB/WPC) y los grados inoxidables (304L, 316L), Synbase fabrica extremos para junta solapada en dúplex UNS S31803/S32205, superdúplex S32750/S32760 y materiales de alta aleación, incluidos Alloy 20, Hastelloy C-276, Inconel 625 y titanio Grado 2. Las pruebas PMI son estándar en cada colada para los grados aleados y dúplex. Los plazos de entrega van de 3–5 semanas para dúplex a 4–8 semanas para aleaciones de níquel, según la disponibilidad en existencias.
¿Cuál es la clasificación de presión de un extremo para junta solapada?
Los extremos para junta solapada no son componentes con clasificación de presión independiente. La clase de presión del sistema la determina la brida de junta solapada acoplada: Clase 150, 300, 600, 900, 1500 o 2500 conforme a ASME B16.5. El extremo para junta solapada debe coincidir con el diámetro interior de la brida y el diámetro de la cara de solape para la clase y la cédula de tubería elegidas. Para confirmar el diseño, consulte Tuberías de proceso ASME B31.3, que especifica los valores de esfuerzo admisible según el material y la temperatura para el conjunto completo de sistemas de tuberías.
¿Qué rango de dimensiones ASME B16.9 cubren los extremos para junta solapada?
ASME B16.9 cubre extremos para junta solapada desde NPS ½" hasta NPS 48" (DN15–DN1200) en patrón largo y desde NPS ½" hasta 24" en patrón corto. La norma define el OD, el espesor de pared mínimo y la longitud de extremo a extremo para cada combinación de NPS y cédula. El rango estándar de producción de Synbase es de NPS ½" a 24" (DN15–DN600). Hay disponibles diámetros mayores, cédulas especiales y longitudes de extremo a extremo no estándar como pedidos personalizados.