Fitting Pipa Stub End — Spesifikasi ASME B16.9, Tipe & Pasokan Pabrik
tipe A dan B, pola panjang dan pendek, baja karbon hingga duplex. Langsung dari pabrik E-CHENG STEEL GROUP. Penelusuran dimensi sesuai ASME B16.9.
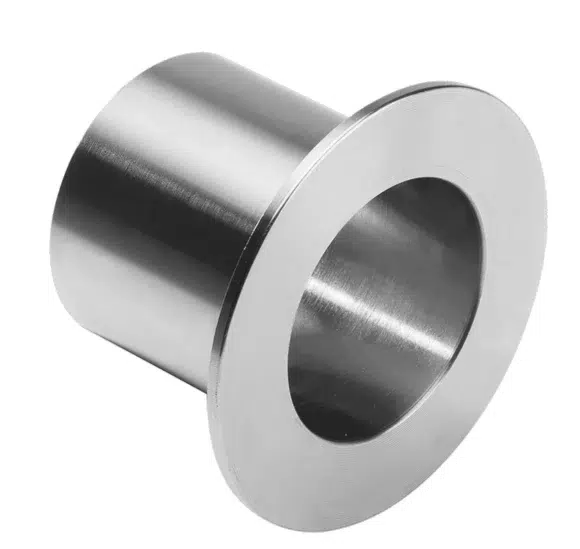
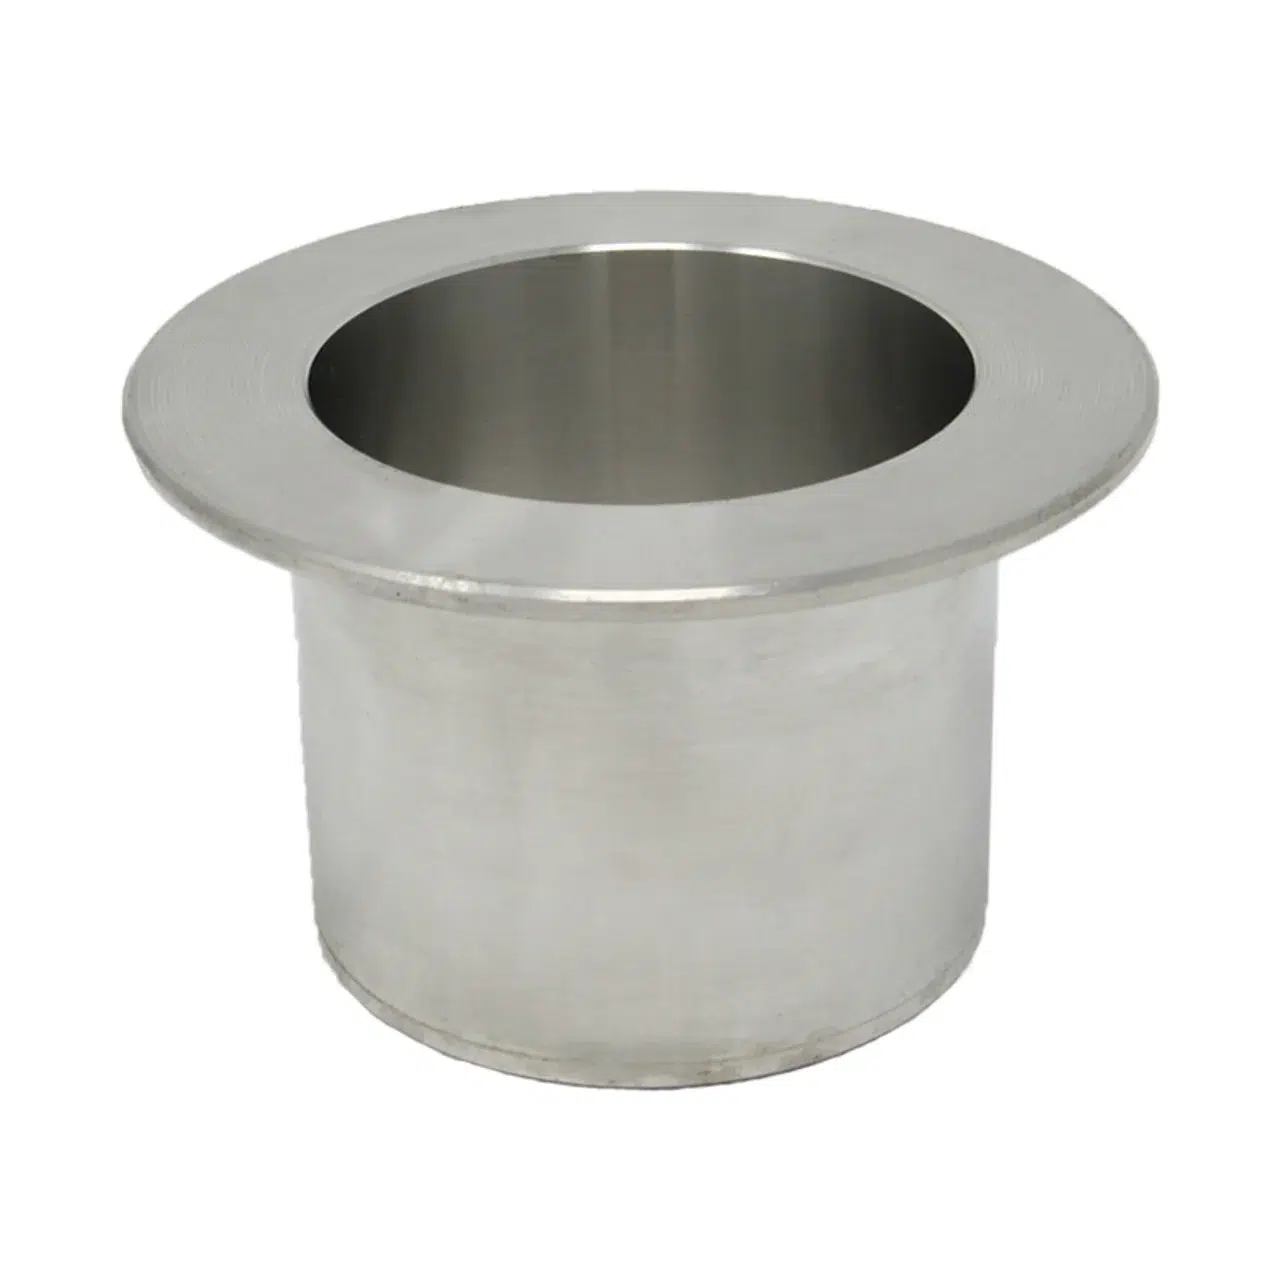
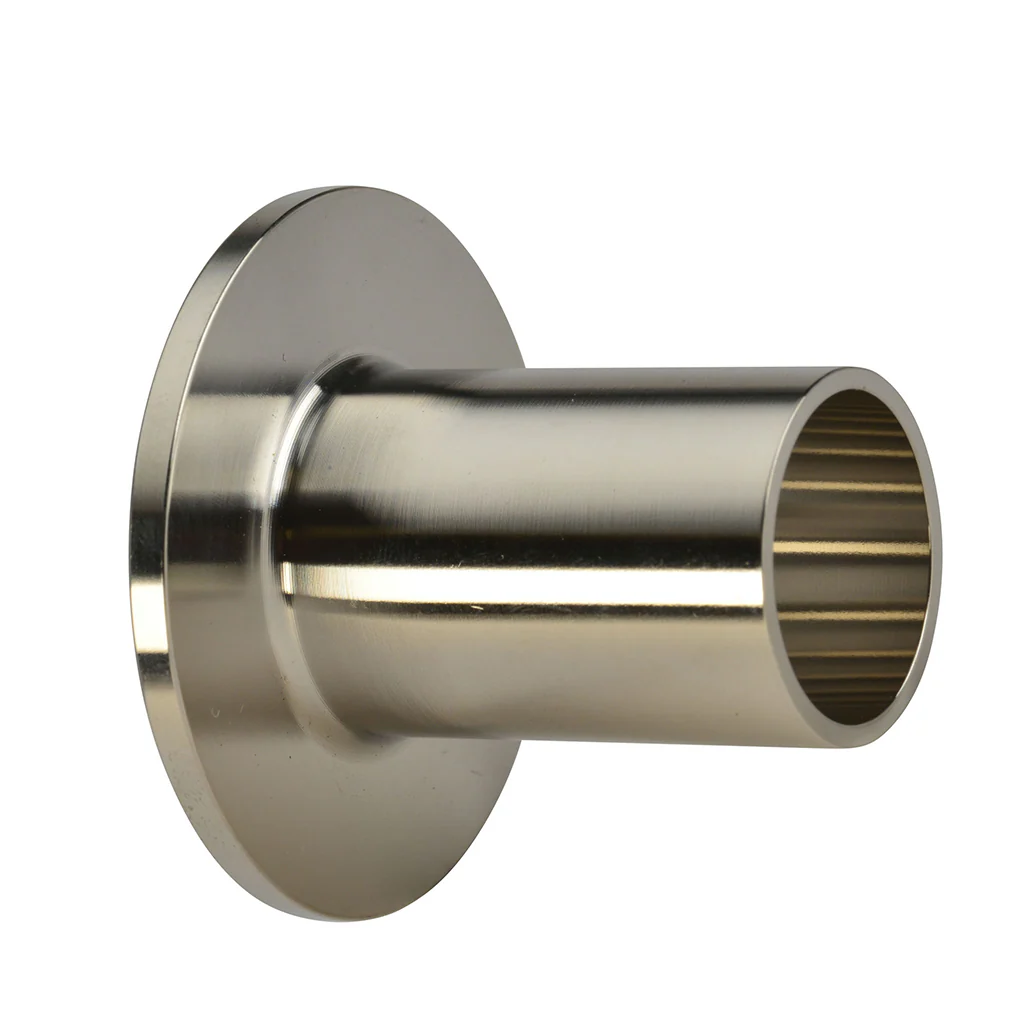
Apa Itu Stub End?
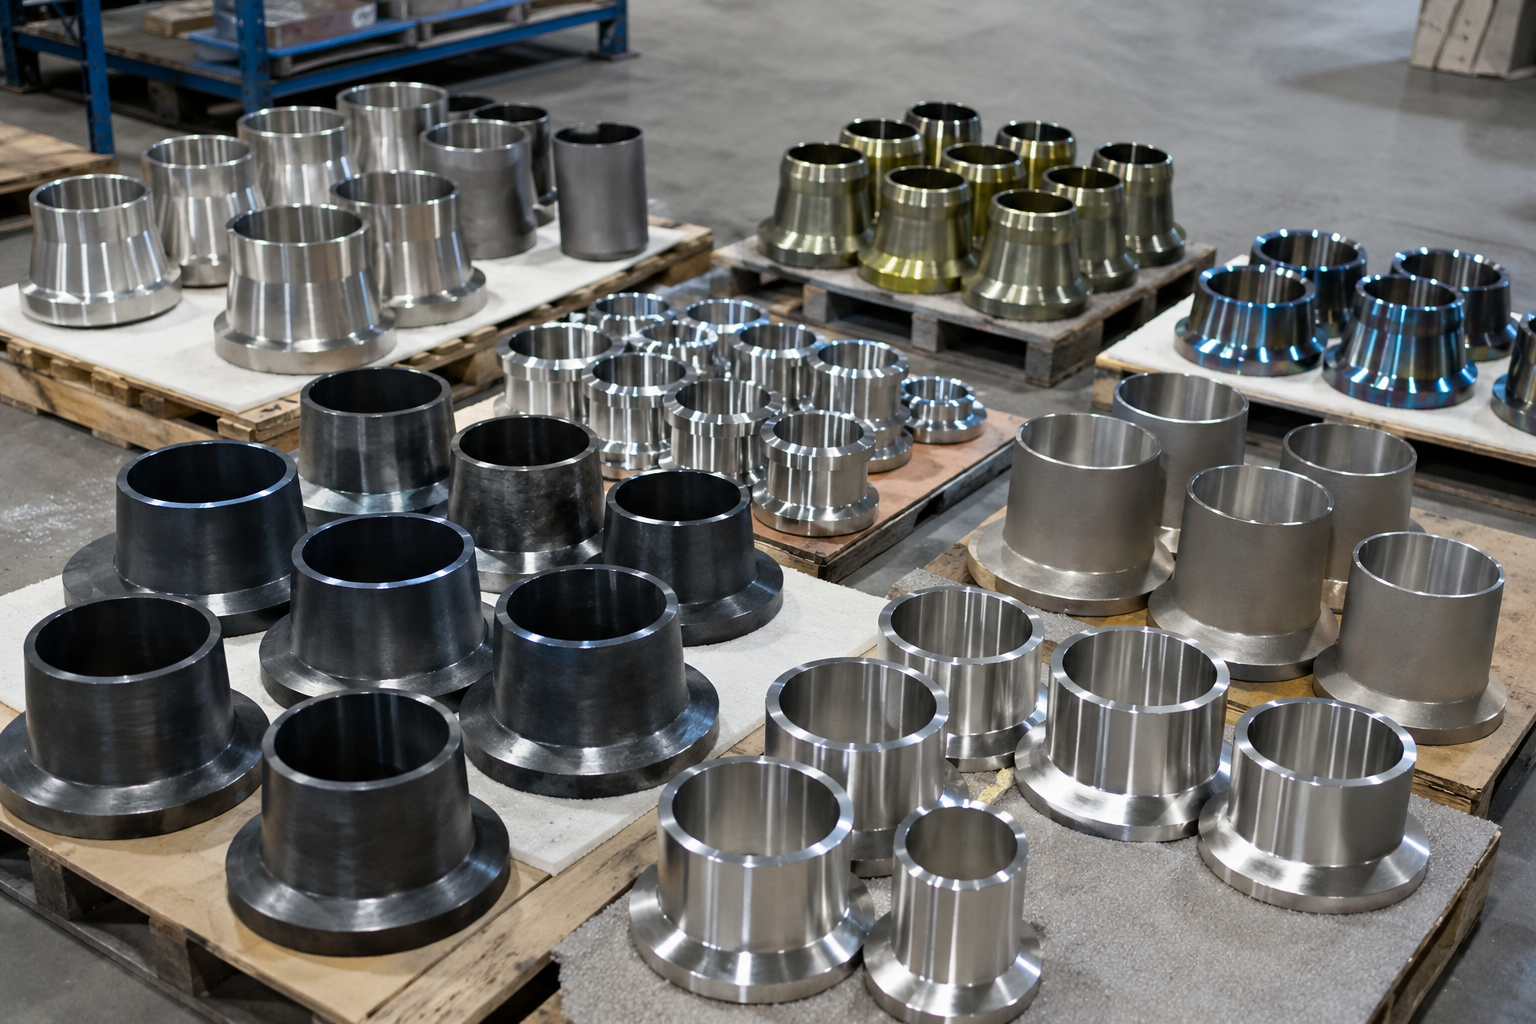
Stub end dibuat dan ukurannya ditentukan sesuai ASME B16.9 (Factory Made Wrought Buttwelding Fittings) dengan tipe dan bentuk berikut dalam grade baja karbon ASME, baja tahan karat, baja paduan, dan duplex, atau sesuai MSS SP-43 untuk fitting saluran utilitas ringan dari baja tahan karat. Produk tersedia dalam dua tipe dan dua bentuk berikut yang sesuai untuk berbagai kelas tekanan dan aplikasi:
"Ketebalan lap, T, tidak boleh kurang dari ketebalan dinding nominal pipa."
ASME B16.9, Catatan Dimensi (dikonfirmasi melalui tiga pemeriksaan sumber independen)Synbase Steel Co., Ltd... adalah anak perusahaan E-CHENG STEEL GROUP. Kami memproduksi stub end dengan rentang NPS hingga NPS 24 (DN15 hingga DN600). Rentang grade mencakup baja karbon WPB dan WPC, baja tahan karat 304L, 316L, baja suhu tinggi WPB5, WPB9, WPC9, WPC9-T, WPB12, WPB53, WPB57, WPC57, WPB168, serta baja duplex S31803, S32750 dengan sertifikat stok pabrik (MS C ) yang dikonfirmasi oleh BaoSteel,TPCO,ANSTEEL,TISCO.
Rakitan stub end sambungan lap merupakan kebalikan dari flensa las, yang lasnya harus dipotong untuk mengubah orientasi, mengakses sambungan untuk inspeksi, atau mengganti gasket. Rakitan ini tidak memerlukan lapisan kompleksitas struktural tambahan, sehingga keputusan desain menjadi jauh lebih sederhana: kita dapat membayar sedikit lebih banyak untuk rakitan dua bagian (stub end + flensa backing longgar) agar pembongkaran dan pemasangan ulang sambungan dapat dilakukan dengan mudah dan berulang saat diperlukan. Kami memasok stub end sambungan lap sesuai ASME B16.9, yang dirancang dan didokumentasikan dalam spesifikasi teknis untuk memenuhi kebutuhan ini.
Tipe Stub End: Tipe A, Tipe B & Pemilihan Pola
Dua desain dudukan yang dipadukan dengan dua panjang pola menghasilkan matriks pilihan stub end dengan empat opsi. Menentukan konfigurasi yang salah untuk kondisi operasi merupakan kesalahan pengadaan yang sering terjadi — misalnya, fitting pola pendek untuk jalur suhu tinggi 600# tidak memenuhi dimensi spesifikasi ASME B16.9 untuk kelas tekanan tersebut.
Tipe A vs Tipe B: Konfigurasi Dudukan
Saat membeli komponen yang tepat secara online dari Synbase, terkadang sulit menentukan tipe stub end yang diperlukan. Di sini kami mengulas tipe utama stub end dan memberikan matriks keputusan untuk menyederhanakan pemilihan Anda.
Tipe A:
Tipe stub end ini secara formal dikenal sebagai “dudukan kerucut” atau “stub end lap standar”. Transisi kerucut antara lubang dan muka lap cocok dengan raised face pada flensa sambungan lap ASME B16.5 standar dan menghasilkan kontak miring atau bersudut. Stub end Tipe A paling sering digunakan pada jalur baja karbon dan baja paduan dalam kelas tekanan 150 hingga 2500.
Tipe B:
Seperti stub end Tipe A, tipe ini memiliki muka lap tanpa tepi miring. Namun, Tipe B dirancang untuk digunakan pada flensa sambungan lap bermuka rata dan hampir secara eksklusif digunakan pada jalur baja tahan karat berdinding tipis yang dibuat sesuai spesifikasi MSS SP-43, biasanya Class 300 Schedule 5S atau 10S. Stub end Tipe B ideal untuk pengolahan makanan, operasi pengolahan susu, dan industri farmasi, ketika persyaratan higienis terkait CIP (clean-in-place) atau SIP (sterilize-in-place) memerlukan konfigurasi lubang yang sangat halus.
Pola Panjang vs Pola Pendek: Panjang Ujung-ke-Ujung
Pola Panjang:
Stub end pola panjang memiliki dimensi muka-ke-ujung (F) yang lebih besar. Hal ini memberikan keterlibatan las tambahan dan diperlukan untuk memastikan kepatuhan yang tepat terhadap rating tekanan kelas 600 dan lebih tinggi pada sebagian besar ukuran pipa. Pola ini biasanya menjadi pilihan standar untuk aplikasi kritis atau bersuhu tinggi, serta pekerjaan yang secara ketat mengikuti standar ASME B16.9 pada kelas yang lebih tinggi.
Pola Pendek:
Stub end ini mengurangi panjang muka-ke-ujung sekitar sepertiga. Produk ini dapat digunakan untuk aplikasi kelas 150 dan 300 serta banyak digunakan pada aplikasi yang kurang kritis, seperti utilitas, loop proses bertekanan rendah tertentu, dan sistem industri yang berdekatan dengan HVAC, ketika dimensi muka-ke-muka terbatas. Catatan 3 ASME B16.9 menyatakan bahwa Class 300 (dan banyak aplikasi Class 600) memerlukan pemeriksaan tambahan saat menggunakan stub end pola pendek.
Matriks Keputusan untuk Stub End
Berikut tabel yang dapat membantu pemilihan Anda:
| Skenario Aplikasi | Tipe | Pola | Kelas Tekanan | Alasan Utama |
|---|---|---|---|---|
| Perpipaan proses standar, air, uap, gas | Tipe A | Pendek | 150 | Flensa sambungan lap muka rata Class 150 standar, rakitan dengan biaya terendah |
| Layanan suhu tinggi (>260°C / 500°F) | Tipe A | Panjang | 300–1500 | Keterlibatan las yang lebih besar menahan distorsi akibat siklus termal |
| Logam berbeda: flensa baja karbon + stub end baja tahan karat | Tipe A | Panjang | 150–600 | Rakitan campuran mengurangi total biaya material; stub end baja tahan karat memberikan ketahanan korosi pada permukaan aliran |
| Layanan kriogenik, LNG, nitrogen cair | Tipe A | Panjang | 150–900 | Kontraksi termal dan impak suhu rendah; material ASTM A420 WPL3/WPL6 diperlukan |
| Perpipaan lepas pantai dan kelautan | Tipe A | Panjang | 150–600 | Ketahanan terhadap getaran; material duplex kelas kelautan atau 316L direkomendasikan |
| Jalur utilitas SS berdinding ringan, SCH 5S / 10S | Tipe B | Pendek | 150–300 | Desain muka rata MSS SP‑43; lap rata meminimalkan beban muka pada pipa berdinding tipis |
| Kelas farmasi / makanan, CIP/SIP | Tipe B | Pendek | 150 | Lubang halus sangat penting; persyaratan kehalusan permukaan Ra; SS 304L atau 316L + elektropolishing |
| Pembongkaran rutin untuk inspeksi / pembersihan | Tipe A atau B | Keduanya | Sesuai layanan | Manfaat utama desain sambungan lap — flensa dapat diputar dan dilepas tanpa memotong las |
| Layanan tekanan tinggi, Class 600–2500 | Tipe A | Panjang | 600–2500 | Pola pendek tidak memenuhi dimensi untuk Class 600+ pada NPS 8 ke atas (ASME B16.9 Catatan 3) |
Jawaban yang Jujur
Tidak ada pola yang “terbaik”, hanya pola yang tepat sesuai kelas tekanan layanan yang Anda gunakan. Berbeda dengan tee pipa, misalnya, yang panjang keseluruhannya ditentukan oleh aturan yang telah ditetapkan, stub end memiliki dua panjang berbeda (pendek vs. panjang). Sebagai pengguna akhir, Anda harus menentukan panjangnya, dan kesalahan dalam pemilihan akan membuat stub end tidak sesuai secara dimensional untuk kelas tekanan yang terpasang. Pohon keputusan di atas menghilangkan kemungkinan tersebut!
Dapatkan Penawaran Ukuran Anda dalam 24 JamDimensi Stub End: Tabel Ukuran ASME B16.9
SEMUA STUB END SYNBASE memenuhi dimensi yang ditetapkan dalam ASME B16.9 (Edisi 2018). Tabel di bawah mencakup banyak ukuran yang umum ditentukan (hingga NPS 12) untuk pola Panjang dan Pendek. Untuk dimensi lainnya, silakan hubungi Synbase.
Tabel Dimensi Stub End ASME B16.9: Referensi Lengkap ½″ hingga 12″
Salah satu masalah dimensional yang paling umum saat memesan stub end adalah perbedaan OD dari toleransi ASME B16.9 yang dipublikasikan atau katalog pemasok. Hal ini menyebabkan ketidakselarasan dengan ID flensa sambungan lap pasangannya, beban gasket yang tidak seimbang di sekitar 360, dampak signifikan pada jadwal uji hidrostatik, dan kemungkinan kebocoran saat perpipaan beroperasi. Perbedaan OD ini sering muncul karena pemasok hanya menerbitkan dimensi katalog atau pembulatan, bukan rentang toleransi OD yang dipublikasikan. Kami mengurangi risiko ini dengan inspeksi dimensional 100% pada setiap komponen sesuai batas toleransi ASME B16.9; setiap item diukur, dicatat, dan dilacak berdasarkan nomor lebur untuk ketertelusuran sesuai ISO 9001.
Toleransi Dimensional ASME B16.9
Setiap komponen diukur terhadap dimensi ASME B16.9 menggunakan perangkat ukur terkalibrasi. Alih-alih mengambil sampel per batch, kami menggunakan catatan inspeksi per komponen oleh teknisi, sehingga memberikan ketertelusuran yang dapat diverifikasi terhadap pesanan dan Nomor Panas pada setiap Laporan Uji Material (MTR). PMI juga tersedia sebagai opsi untuk material paduan dan duplex.
Panduan Pemilihan Material
Pemilihan Material Pilihan material menentukan ketahanan terhadap korosi, suhu operasi maksimum, dan kesesuaian untuk aplikasi multi-logam. Setiap grade memiliki spesifikasi material ASTM terkait yang menetapkan analisis kimia, kekuatan tarik, kekuatan luluh, dan kekuatan impak yang diperlukan.
Panduan Kompatibilitas Material 5 Poin E‑CHENG
| Material | Spesifikasi ASTM | Rentang Suhu | Media Layanan Utama | Keunggulan Utama | Aplikasi Umum |
|---|---|---|---|---|---|
| Baja Karbon WPB / WPC | ASTM A234 | −29°C hingga 427°C | Uap, gas, hidrokarbon, fluida nonkorosif | Biaya unit terendah; tersedia luas | Utilitas umum, jalur umpan kilang minyak, header uap |
| SS 304L / 304 | ASTM A403 WP304L | −196°C hingga 425°C | Asam ringan, air, fluida kelas makanan | Ketahanan korosi, aman untuk makanan | Pengolahan susu, farmasi, pengolahan air, pengolahan makanan |
| SS 316L / 316 | ASTM A403 WP316L | −196°C hingga 425°C | Lingkungan klorida, air laut, asam | Ketahanan klorida yang lebih tinggi berkat Mo dibandingkan 304 | Kelautan, pabrik kimia pesisir, injeksi air asin |
| Paduan WP22 / WP91 | ASTM A234 | hingga 649°C | Uap suhu tinggi, layanan hidrogen | Ketahanan rayapan, kekuatan tarik pada suhu tinggi | Jalur uap utama pembangkit listrik, reaktor suhu tinggi kilang |
| Duplex S31803 / S32750 | ASTM A815 | −50°C hingga 316°C | Layanan asam dengan kandungan klorida tinggi dan H₂S (NACE MR0175) | Kekuatan 2× baja tahan karat austenitik; ketahanan korosi ganda | Bagian atas lepas pantai, bawah laut, layanan asam di sektor minyak |
Kami menghindari kesalahan mahal dengan memahami kapan 316L harus ditentukan dibandingkan 304L, misalnya pada layanan rendah klorida. Kami juga memahami kapan harus menghindari baja karbon WPB pada jalur proses yang mengandung klorida, karena sedikitnya 50- 200 PPM klorida di atas 60 C dapat menyebabkan mekanisme pitting yang cepat. Jawaban pemilihan bergantung pada komposisi kimia, suhu, serta ada atau tidaknya klorida, bukan kecenderungan umum memilih material yang “lebih mulia”; 316L berharga sekitar 25% hingga 40% lebih mahal per fitting dibandingkan 304L, dengan hampir tidak ada keunggulan kinerja ketika kadar klorida rendah tidak ada. Kami memasok MTR khusus grade dengan analisis lebur terukur, sehingga Anda melihat material yang ditentukan, bukan hanya spesifikasi “yang dipublikasikan” minimum.
Keunggulan TCO — Tingkat Silver
Ketika integritas jalur aliran sangat penting untuk ketahanan korosi, tetapi bagian lain dari rakitan tidak memerlukan material “stainless”, Anda dapat menggunakan stub end baja tahan karat untuk ketahanan korosi SS, dengan flensa backing baja karbon, sehingga biaya jauh lebih rendah dibandingkan sambungan flensa SS-SS.
- Keunggulan pemeliharaan: Sambungan lap dapat diputar dan dibongkar tanpa memotong atau mengelas ulang.
- Strategi biaya material: Flensa backing CS + stub end SS = ketahanan penuh pada permukaan aliran, dengan biaya flensa lebih rendah.
- Penyelarasan lapangan: Flensa dapat berputar bebas tanpa memindahkan spool pipa.
“Penyelarasan lubang baut cepat” — flensa dapat berputar bebas tanpa memindahkan spool pipa.
Periksa Stok untuk Grade Material Anda
Kirim RFQ untuk spesifikasi khusus →Sertifikasi Mutu & Pengujian
Synbase dan E-CHENG STEEL GROUP mempertahankan sertifikasi mutu, lingkungan, serta keselamatan kerja yang komprehensif, ditambah sertifikasi lembaga klasifikasi untuk aplikasi lepas pantai, kelautan, serta minyak dan gas.
| Sertifikasi | Ruang Lingkup | Berlaku untuk |
|---|---|---|
| ISO 9001:2015 | Sistem Manajemen Mutu — desain, produksi, pengiriman | Semua produk dan layanan |
| ISO 14001:2015 | Sistem Manajemen Lingkungan | Operasi produksi |
| ISO 45001:2018 | Manajemen Kesehatan dan Keselamatan Kerja | Operasi produksi |
| Penandaan CE | Kesesuaian Eropa — komponen perpipaan dan peralatan bertekanan | Ekspor ke UE; kepatuhan PED 2014/68/EU |
| API | Kualifikasi peralatan minyak dan gas | Minyak dan gas hulu serta tengah |
| ABS | Lembaga klasifikasi — produk struktural kelautan dan lepas pantai | Perpipaan kelautan, platform lepas pantai |
| DNV | Lembaga klasifikasi — maritim dan energi | Proyek lepas pantai, bawah laut, energi |
| BV | Lembaga klasifikasi — kelautan dan industri | Pembuatan kapal, perpipaan industri |
| LR | Lembaga klasifikasi — rekayasa kelautan | Kelautan, lepas pantai, pembangkitan listrik |
Saat melihat sertifikasi yang menyatakan ISO 9001, perhatikan ruang lingkup sertifikasinya. Berbeda dengan banyak pemasok yang hanya mencantumkan “ISO 9001” tanpa menyebutkan ruang lingkup produk tertentu, di Synbase kami mensertifikasi setiap aspek produksi dan pengujian setiap batch stub end berdasarkan setiap persetujuan. Produksi kami yang disetujui ASME B16.9 juga tercakup dalam persetujuan lembaga klasifikasi ABS, DNV, BV, dan Lloyd’s Register yang berlaku. Persetujuan lembaga klasifikasi mencakup audit produksi rutin dan berfokus pada kepatuhan teknis terhadap standar produk serta bidang tertentu, bukan sekadar pendaftaran perusahaan. Sertifikat “ISO 9001” generik dapat memberikan gambaran tentang sistem mutu yang digunakan produsen. Namun, persetujuan lembaga klasifikasi memberikan sertifikasi teknis khusus produk yang penting untuk persyaratan teknis dalam spesifikasi kelautan, lepas pantai, serta minyak dan gas.
Protokol QC 6 Tahap Synbase
Setiap batch stub end menjalani urutan inspeksi enam tahap yang ditetapkan dengan jelas sebelum dikirim. Tujuan langkah-langkah ini adalah memastikan tidak ada ketidaksesuaian yang muncul sebelum dilakukan pemesinan atau pemrosesan lebih lanjut, seperti perlakuan permukaan atau pengecatan.
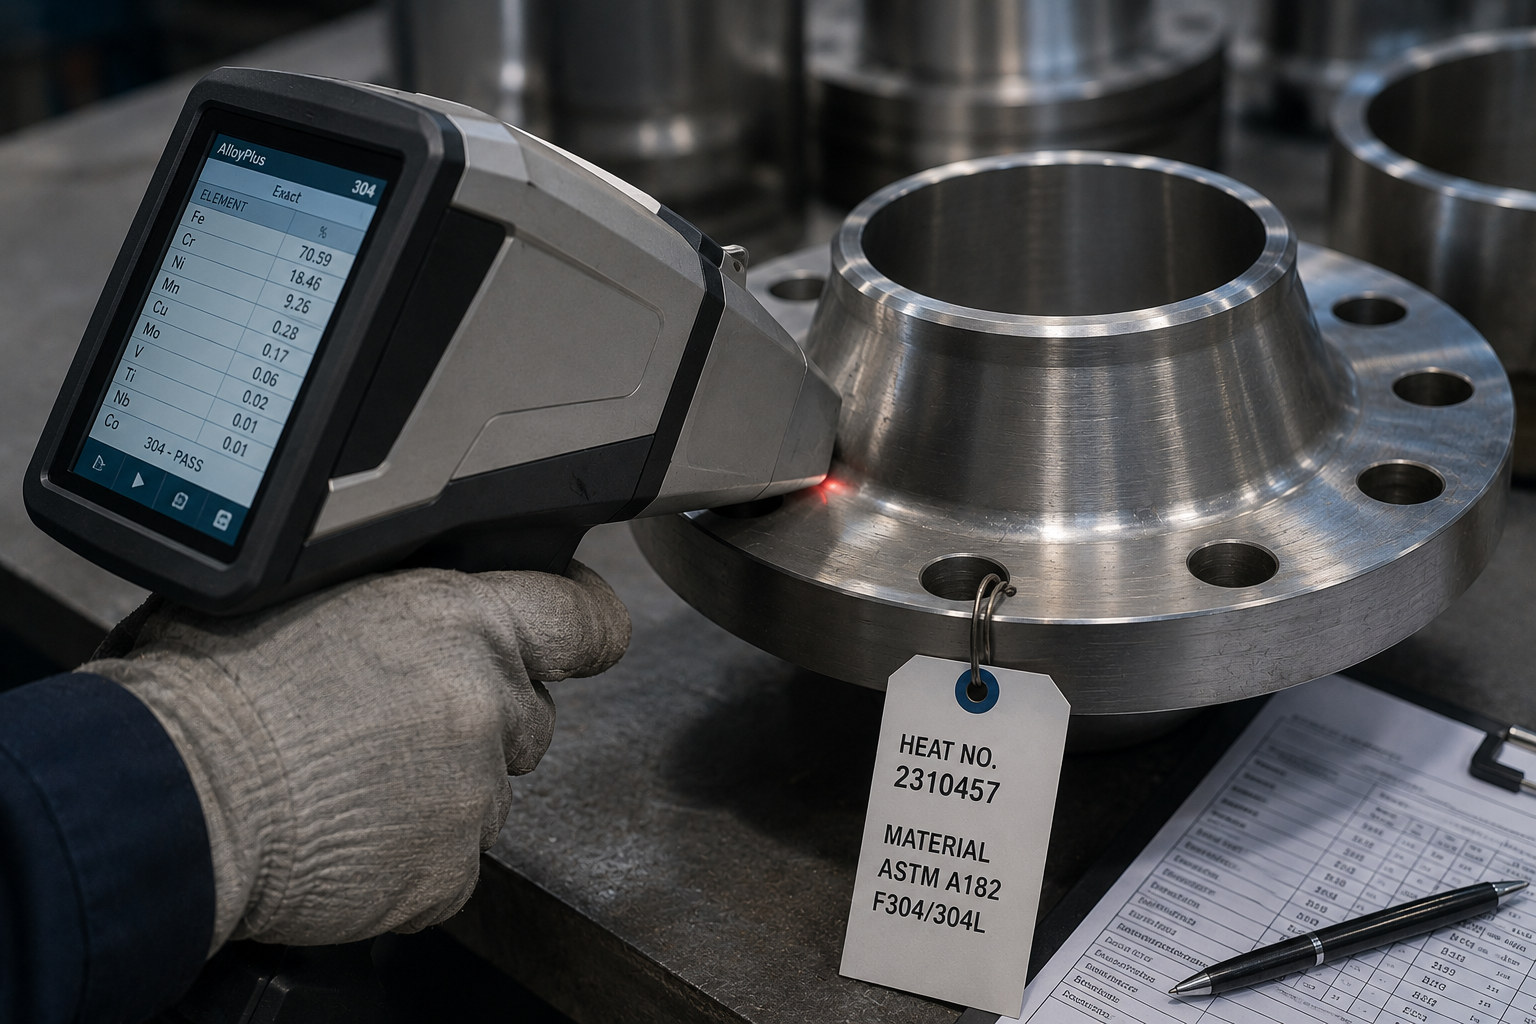
PMI Material Baku Masuk
Pengujian material memverifikasi material paduan yang benar melalui uji PMI (positive material identification), yang dilakukan pada setiap batch material masuk...
Pengujian material memverifikasi material paduan yang benar melalui uji PMI (positive material identification), yang dilakukan pada setiap batch material masuk menggunakan analisis XRF. Setiap batch diberi Nomor Panas dan nomor tersebut tetap tercantum pada seluruh dokumentasi sebelum pemrosesan material dimulai.
Pengujian material memverifikasi material paduan yang benar melalui uji PMI (positive material identification), yang dilakukan pada setiap batch material masuk menggunakan analisis XRF. Setiap batch diberi Nomor Panas dan nomor tersebut tetap tercantum pada seluruh dokumentasi sebelum pemrosesan material dimulai.
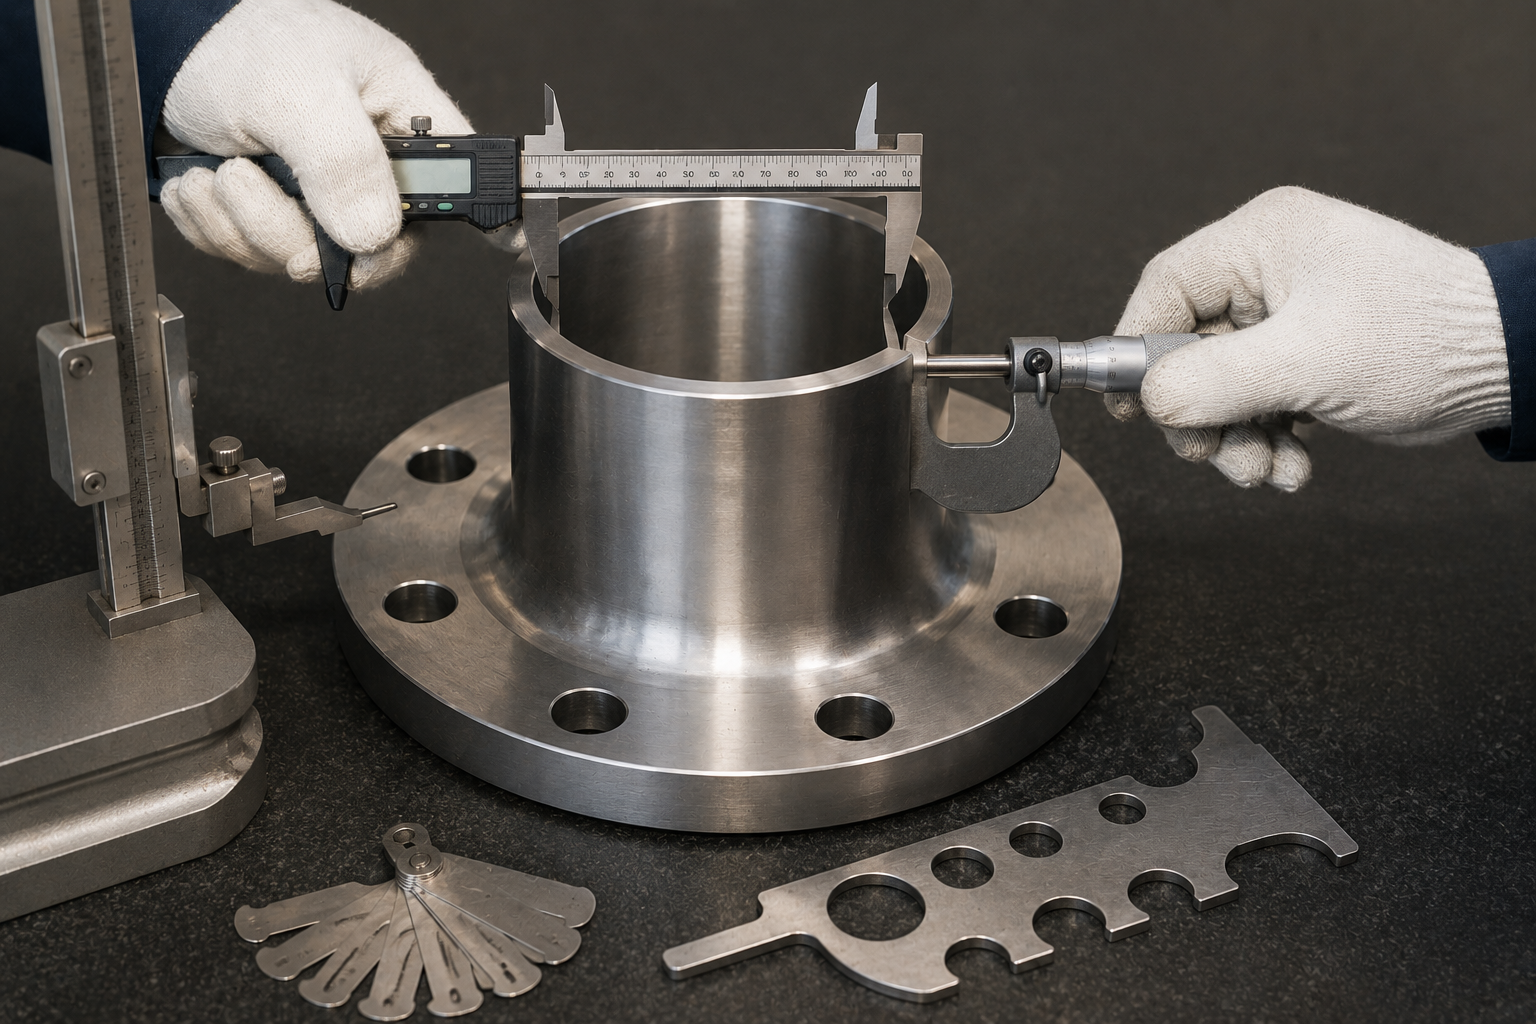
Inspeksi Dimensional
Pemeriksaan diameter luar, ketebalan dinding minimum, muka ujung-ke-ujung (F/H), diameter tumpang tindih flensa (G), dan radius (R) menggunakan alat ukur terkalibrasi...
Pemeriksaan diameter luar, ketebalan dinding minimum, muka ujung-ke-ujung (F/H), diameter tumpang tindih flensa (G), dan radius (R) dengan alat ukur terkalibrasi dilakukan dalam batas persyaratan toleransi ASME B16.9. Material diambil sampelnya per batch sesuai standar ASME atau diuji sesuai persentase yang dipersyaratkan untuk semua item layanan kritis, termasuk semua fitting gaya Long Weld Neck.
Pemeriksaan diameter luar, ketebalan dinding minimum, muka ujung-ke-ujung (F/H), diameter tumpang tindih flensa (G), dan radius (R) dengan alat ukur terkalibrasi dilakukan dalam batas persyaratan toleransi ASME B16.9. Material diambil sampelnya per batch sesuai standar ASME atau diuji sesuai persentase yang dipersyaratkan untuk semua item layanan kritis, termasuk semua fitting gaya Long Weld Neck.
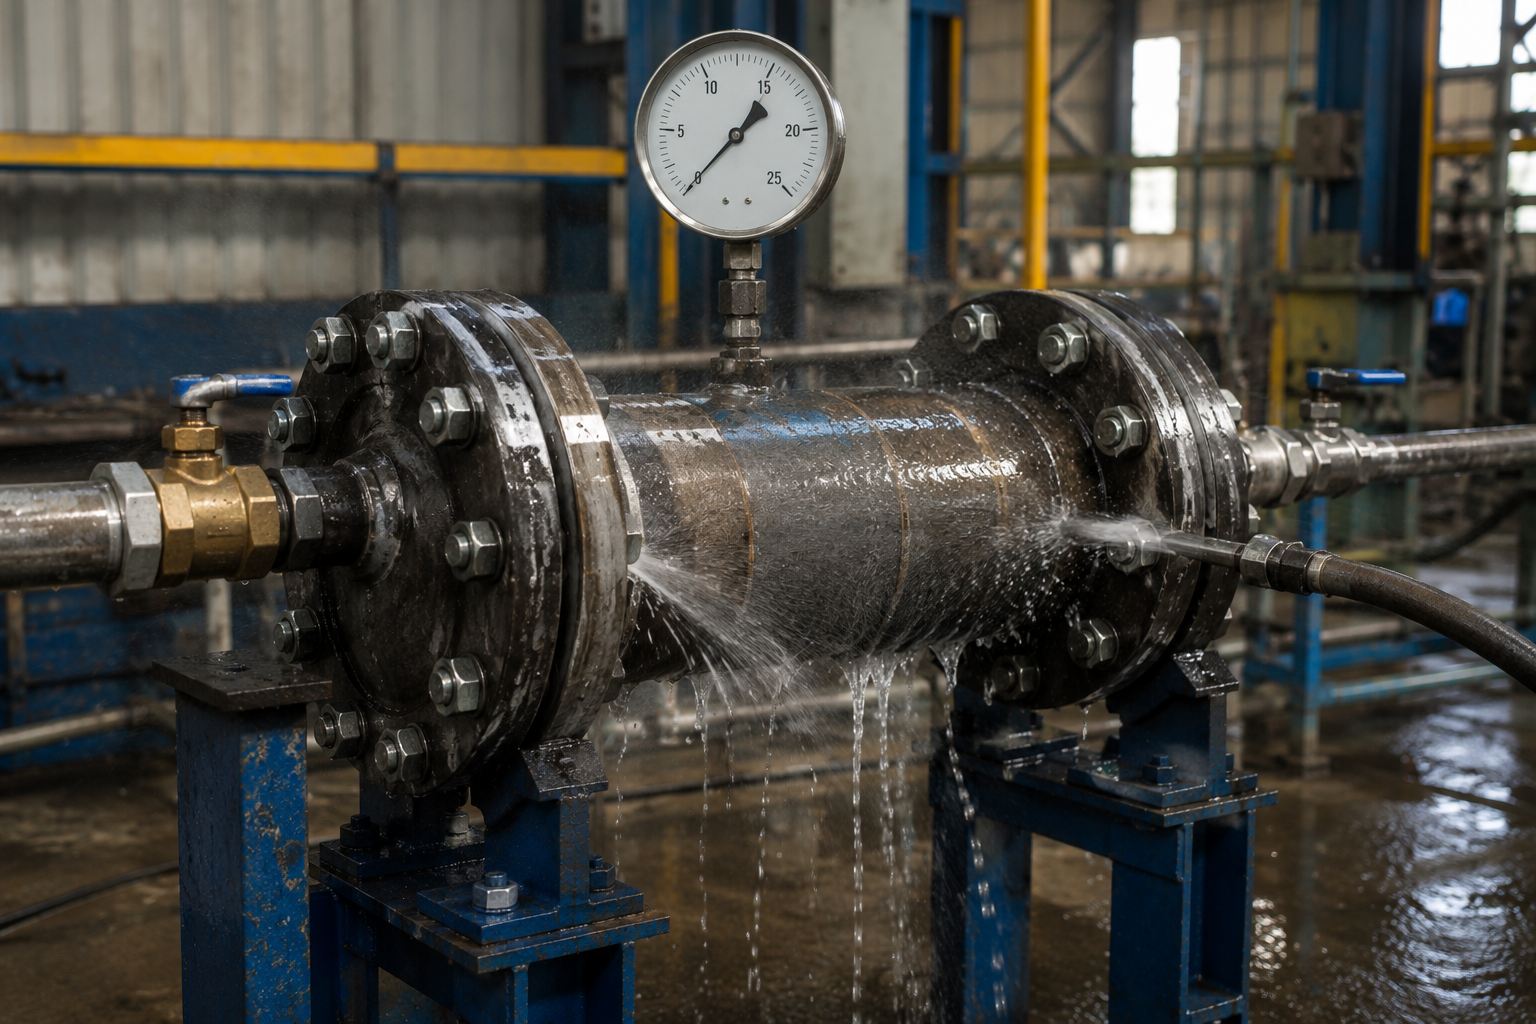
Uji Tekanan Hidrostatik
Uji hidrostatik, yang membuktikan kemampuan fitting menahan tekanan hingga 1.5 kali tekanan nominal (150%) sesuai persyaratan...
Uji hidrostatik, yang membuktikan kemampuan fitting menahan tekanan hingga 1.5 kali tekanan nominal (150%) sesuai persyaratan ASME B16.9 / ASME B31.3. Tekanan uji dan waktu penahanan dicatat dalam paket dokumentasi.
Uji hidrostatik, yang membuktikan kemampuan fitting menahan tekanan hingga 1.5 kali tekanan nominal (150%) sesuai persyaratan ASME B16.9 / ASME B31.3. Tekanan uji dan waktu penahanan dicatat dalam paket dokumentasi.
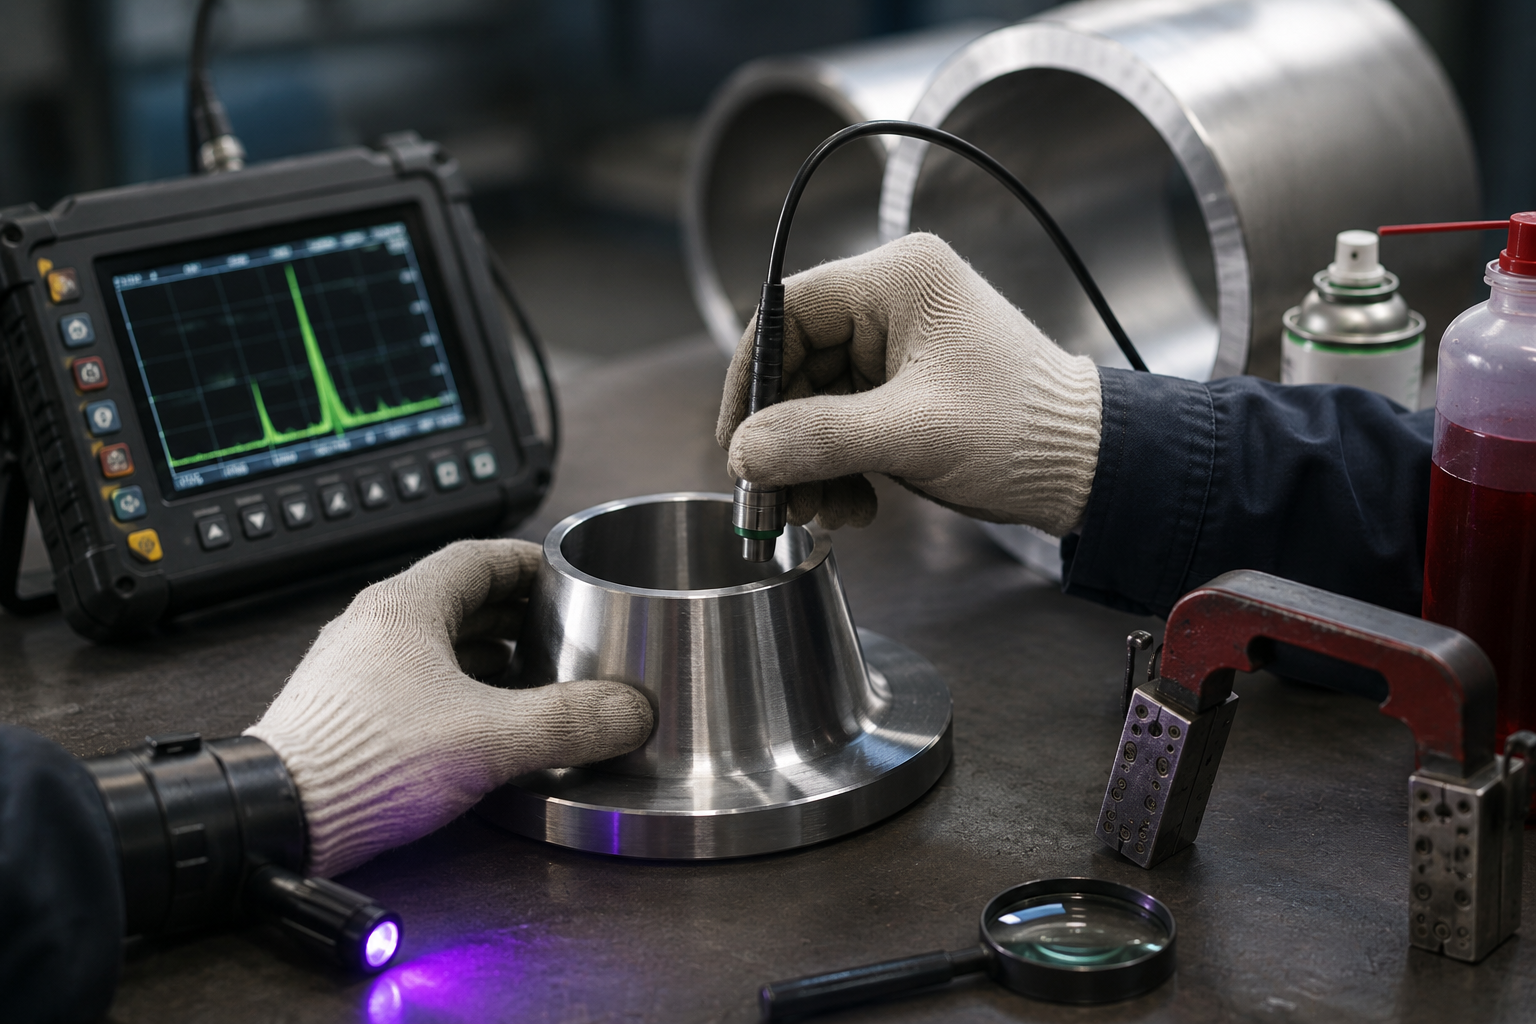
Inspeksi Visual dan Permukaan
Semua komponen diperiksa dari sisi dalam dan luar untuk menemukan retak permukaan, laminasi, lubang, dan geometri sambungan lap guna memastikan kesinambungan...
Semua komponen diperiksa dari sisi dalam dan luar untuk menemukan retak permukaan, laminasi, lubang, dan geometri sambungan lap guna memastikan kesinambungan. Semua stub end jenis sambungan lap (leher las) diperiksa integritas lasnya. Pemeriksaan radiografi (RT) atau ultrasonik (UT) mungkin diwajibkan untuk jalur las pada stub end tertentu bergaya leher las dan dapat disertai seluruh dokumen MTR dan CO atau dikirim dari stok material kami. Pengujian penetran (PT) dan pengujian partikel magnetik (MT) tersedia sesuai permintaan.
Semua komponen diperiksa dari sisi dalam dan luar untuk menemukan retak permukaan, laminasi, lubang, dan geometri sambungan lap guna memastikan kesinambungan. Semua stub end jenis sambungan lap (leher las) diperiksa integritas lasnya. Pemeriksaan radiografi (RT) atau ultrasonik (UT) mungkin diwajibkan untuk jalur las pada stub end tertentu bergaya leher las dan dapat disertai seluruh dokumen MTR dan CO atau dikirim dari stok material kami. Pengujian penetran (PT) dan pengujian partikel magnetik (MT) tersedia sesuai permintaan.
Verifikasi Penandaan
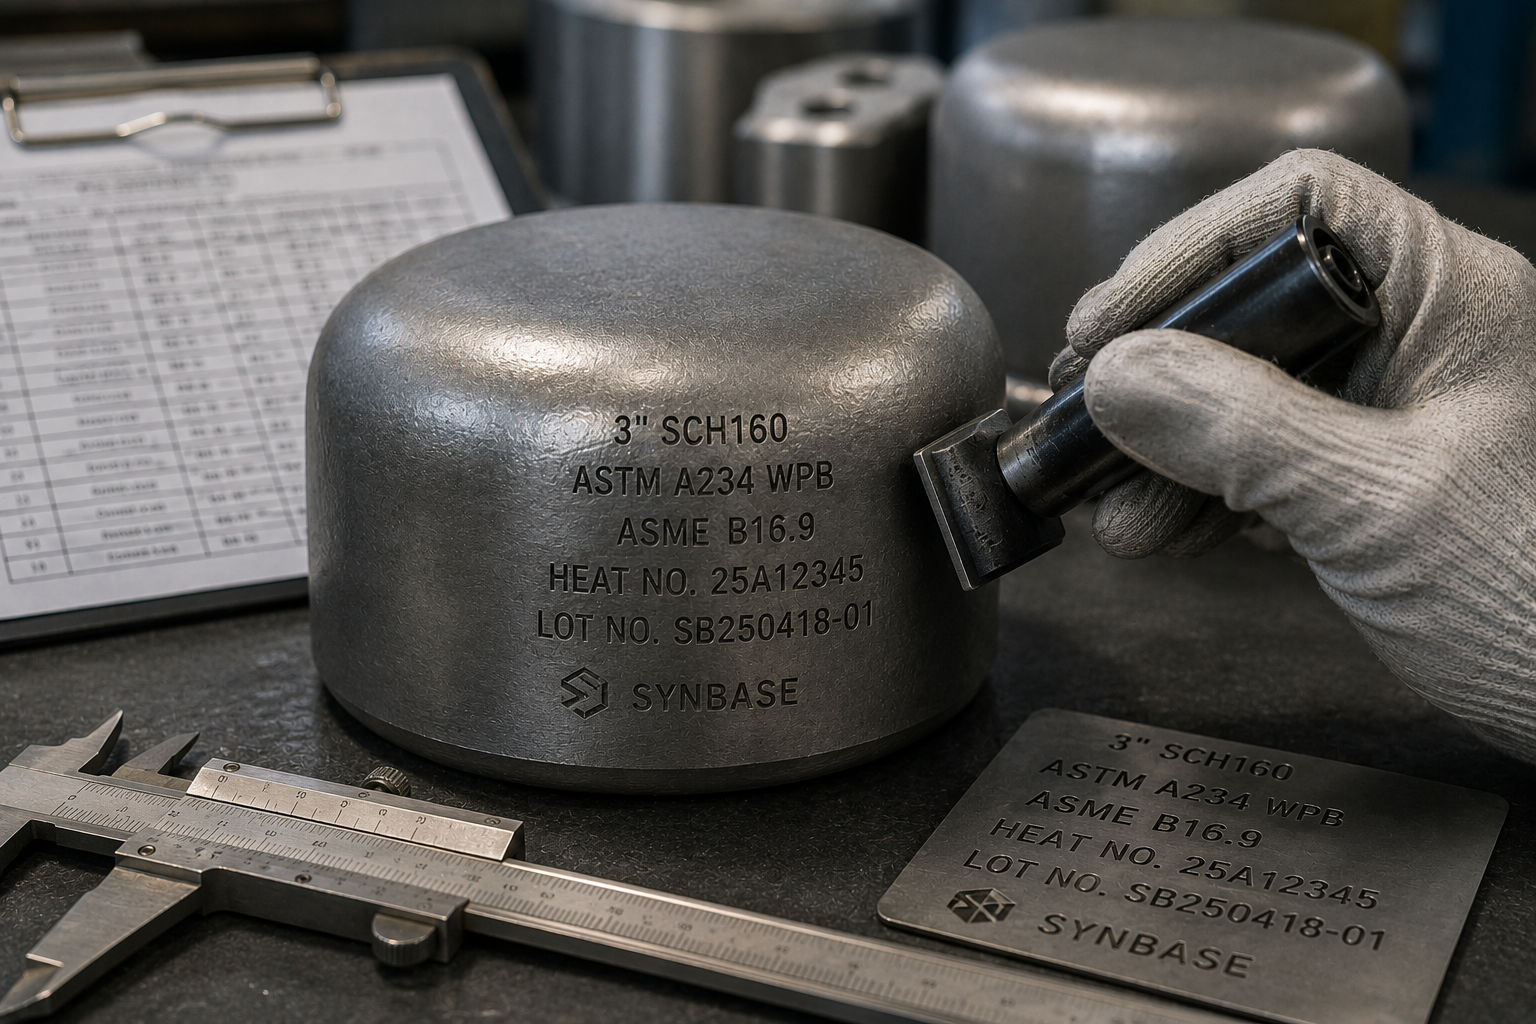
Setiap fitting diberi cap atau stensil dengan ukuran, schedule, grade, nomor heat/lot, standar yang berlaku seperti ASME B16.9, kode Synbase...
Setiap fitting diberi cap atau stensil dengan ukuran, schedule, grade, nomor heat/lot, standar yang berlaku seperti ASME B16.9, dan kode produsen Synbase. Penandaan harus mengikuti persyaratan penandaan dan ketertelusuran WAJIB ASME B16.9.
Setiap fitting diberi cap atau stensil dengan ukuran, schedule, grade, nomor heat/lot, standar yang berlaku seperti ASME B16.9, dan kode produsen Synbase. Penandaan harus mengikuti persyaratan penandaan dan ketertelusuran WAJIB ASME B16.9.
Penyusunan Paket Dokumentasi
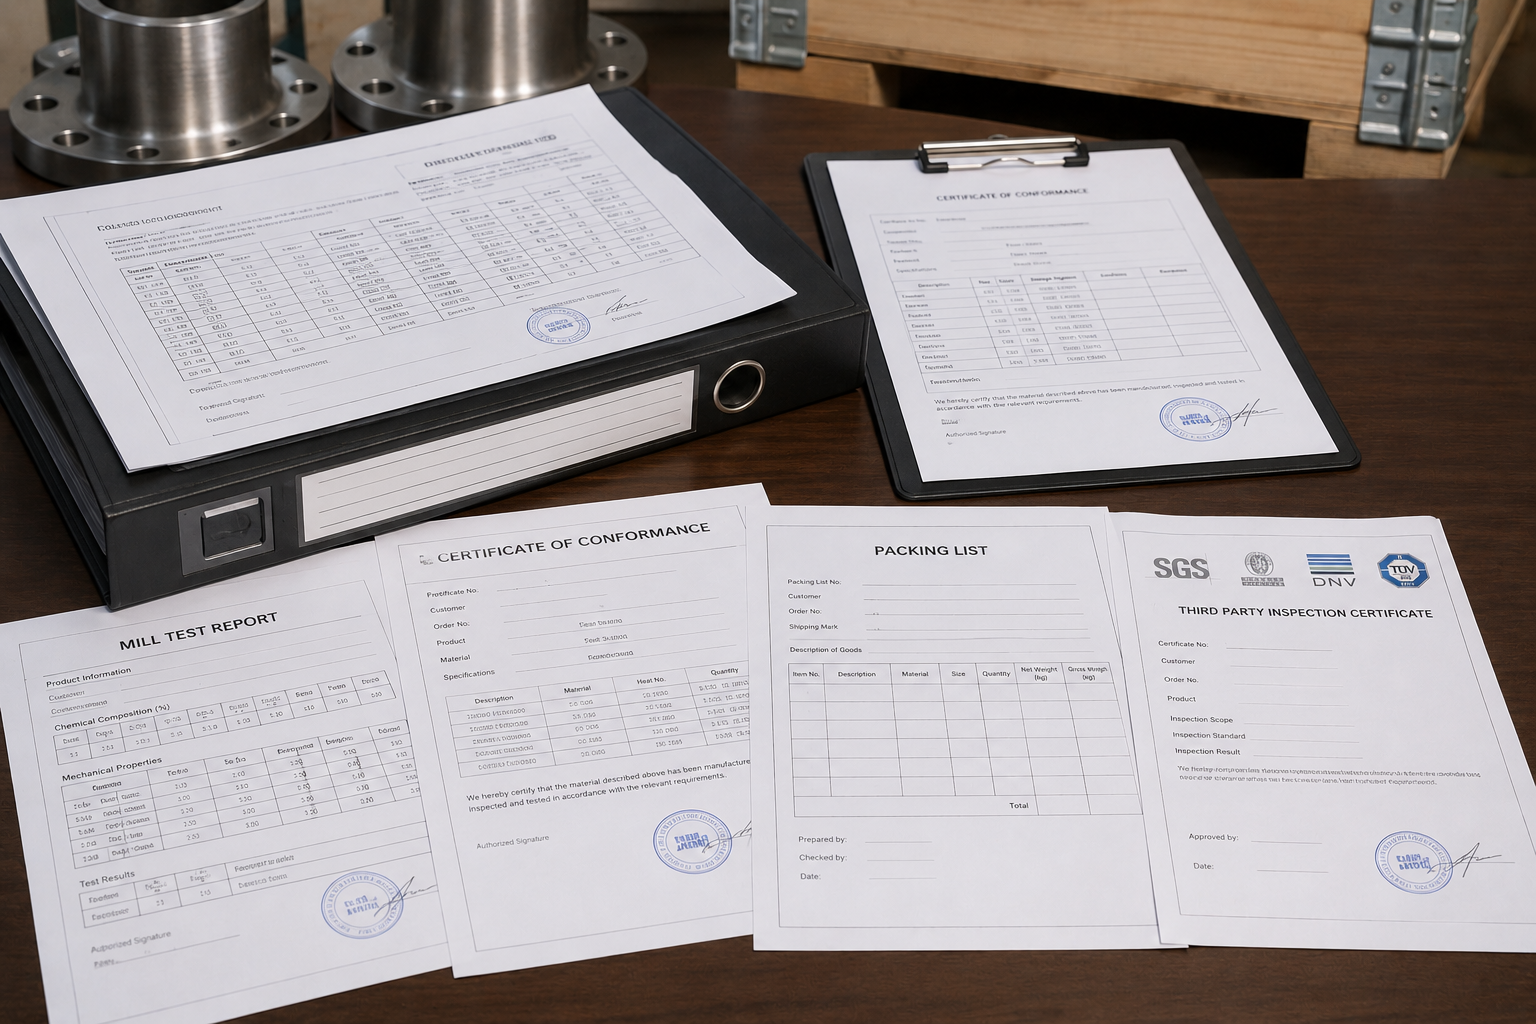
Laporan uji pabrik, yang merupakan salinan sertifikat uji pabrik lengkap dengan rincian komposisi kimia dan pengujian sifat mekanis...
Laporan uji pabrik, yang merupakan salinan sertifikat uji pabrik lengkap dengan rincian komposisi kimia dan pengujian sifat mekanis, beserta Sertifikat Kesesuaian (CO) yang mencakup pesanan spesifik Anda, daftar pengepakan, dan semua sertifikat inspeksi pihak ketiga seperti, tetapi tidak terbatas pada, SGS, BV, DNV, atau TUV sesuai permintaan, semuanya disusun dan dikirim bersama setiap kiriman.
Laporan uji pabrik, yang merupakan salinan sertifikat uji pabrik lengkap dengan rincian komposisi kimia dan pengujian sifat mekanis, beserta Sertifikat Kesesuaian (CO) yang mencakup pesanan spesifik Anda, daftar pengepakan, dan semua sertifikat inspeksi pihak ketiga seperti, tetapi tidak terbatas pada, SGS, BV, DNV, atau TUV sesuai permintaan, semuanya disusun dan dikirim bersama setiap kiriman.
Aplikasi
Stub end sambungan lap dapat digunakan pada aplikasi perpipaan apa pun yang memerlukan kemudahan pemasangan di lapangan, pembongkaran berkala, konfigurasi logam campuran yang ekonomis, atau kemudahan pemeliharaan melalui sambungan flensa berputar tanpa las dibandingkan sambungan flensa las biasa.
| Industri | Layanan Umum | Grade yang Direkomendasikan | Faktor Utama |
|---|---|---|---|
| Minyak dan Gas — Midstream | Sambungan flensa pipa saluran, jalur meter, terminasi peluncur pig | CS WPB, WPC | Biaya, efisiensi penyelarasan lubang baut pada pipa berdiameter besar |
| Petrokimia | Perpipaan proses, saluran masuk/keluar reaktor, sambungan penukar panas | Baja tahan karat 316L, baja paduan WP22/WP91, duplex S31803 | Ketahanan terhadap korosi, kemampuan pada suhu tinggi, pencampuran material |
| Pembangkit Listrik | Saluran uap bersuhu tinggi, perpipaan ekstraksi turbin | Baja paduan WP22, WP91 | Ketahanan rayapan di atas 500°C; ASME Kelas 600–2500 |
| Farmasi / Makanan | Saluran CIP/SIP, perpipaan proses higienis, air untuk injeksi | Baja tahan karat 304L / 316L, dipoles secara elektrokimia | Kepatuhan FDA / GMP, persyaratan Ra untuk bore halus, pembongkaran mudah |
| Kelautan & Lepas Pantai | Perpipaan topside, sistem ballast, loop pendingin air laut | Baja tahan karat 316L, Duplex S32750 | Ketahanan terhadap korosi semprotan garam; material yang disetujui ABS/DNV/BV |
| Kriogenik / LNG | Perpipaan proses gas alam cair, nitrogen cair, oksigen cair | Baja tahan karat 304L, ASTM A420 WPL3/WPL6 | Ketangguhan impak pada suhu di bawah nol; pengujian impak Charpy diwajibkan |
Saat bekerja di bidang lepas pantai, pemrosesan kimia, dan area produksi OEM, hubungi Synbase untuk RFQ. Tentukan fluida layanan, rentang suhu, kelas konstruksi, dan sertifikasi pihak ketiga yang diperlukan.
Hubungi Synbase untuk RFQ →Solusi Stub End Kustom
Selain rentang katalog ASME B16.9 dari stok yang tercantum di atas, fasilitas E-CHENG STEEL GROUP kami dapat memenuhi parameter manufaktur nonstandar yang mencakup material, ukuran, dan ketebalan. Ini mencakup stub end:
Grade Paduan Khusus
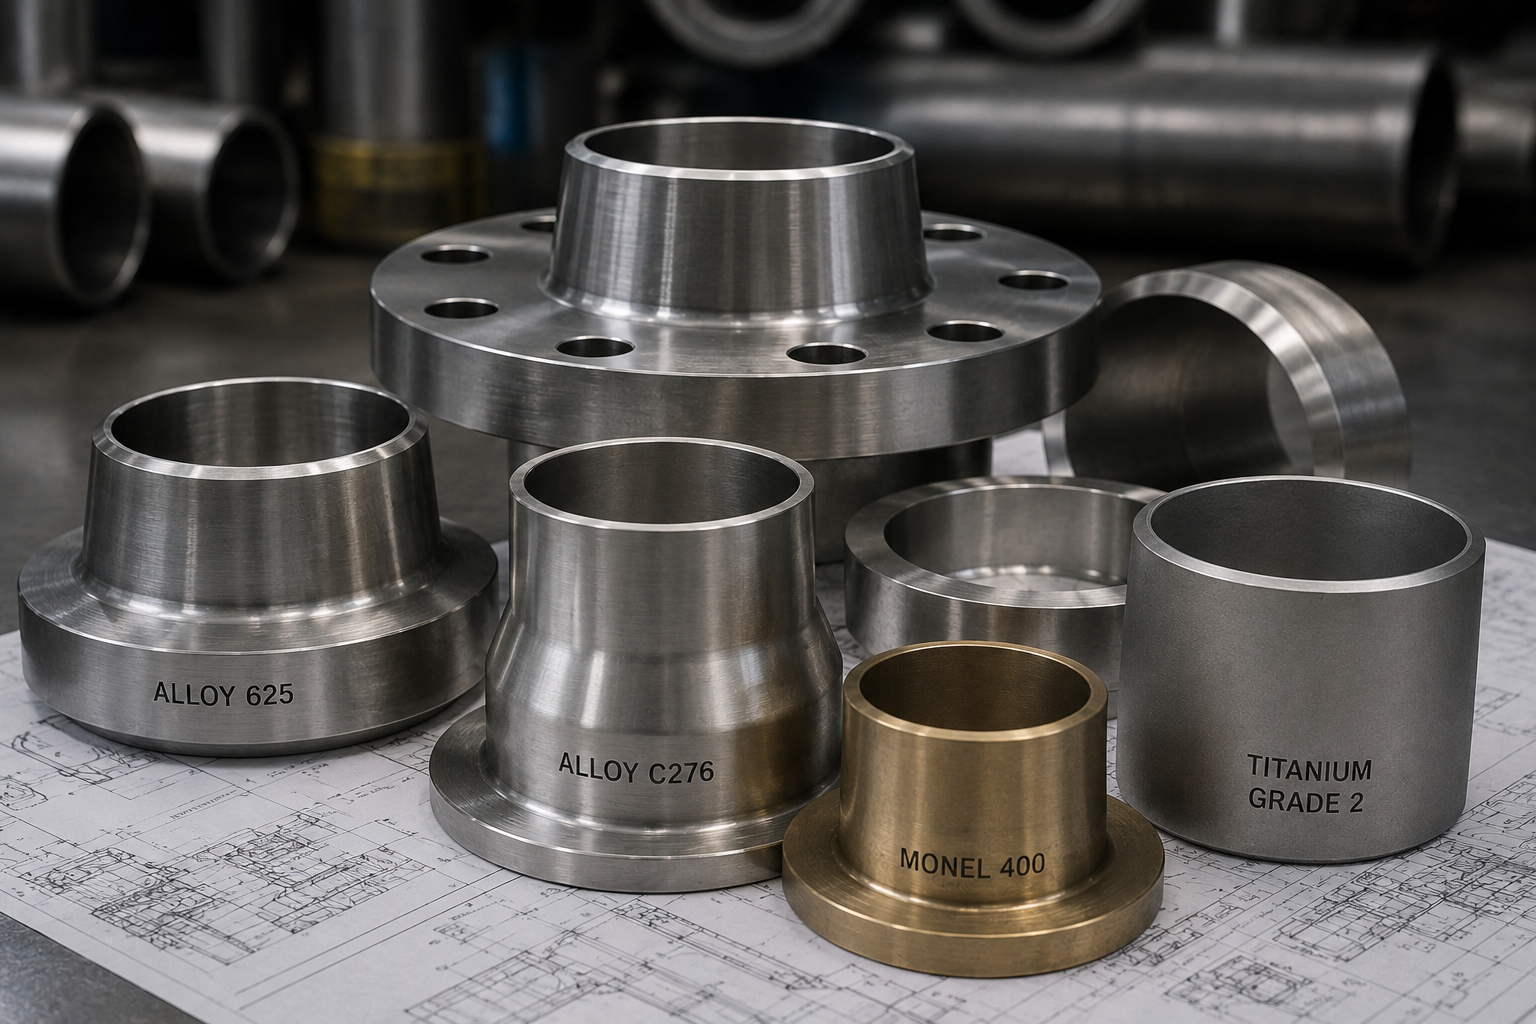
Untuk baja tahan karat berbasis nikel dan paduan tinggi, termasuk Alloy 625 (setara Inconel, ASTM B363 WPN06625), Alloy C276 (setara Hastelloy), Monel 400, dan titanium komersial murni (Grade 2). Grade material ini dibeli berdasarkan pesanan dengan sertifikasi pabrik yang tersedia NACE MR0175 / ISO 15156 untuk layanan HS. Waktu tunggu biasanya berada dalam rentang 4-8 minggu untuk grade khusus ini, bergantung pada stok material di pabrik.
Schedule Berukuran Besar dan Nonstandar
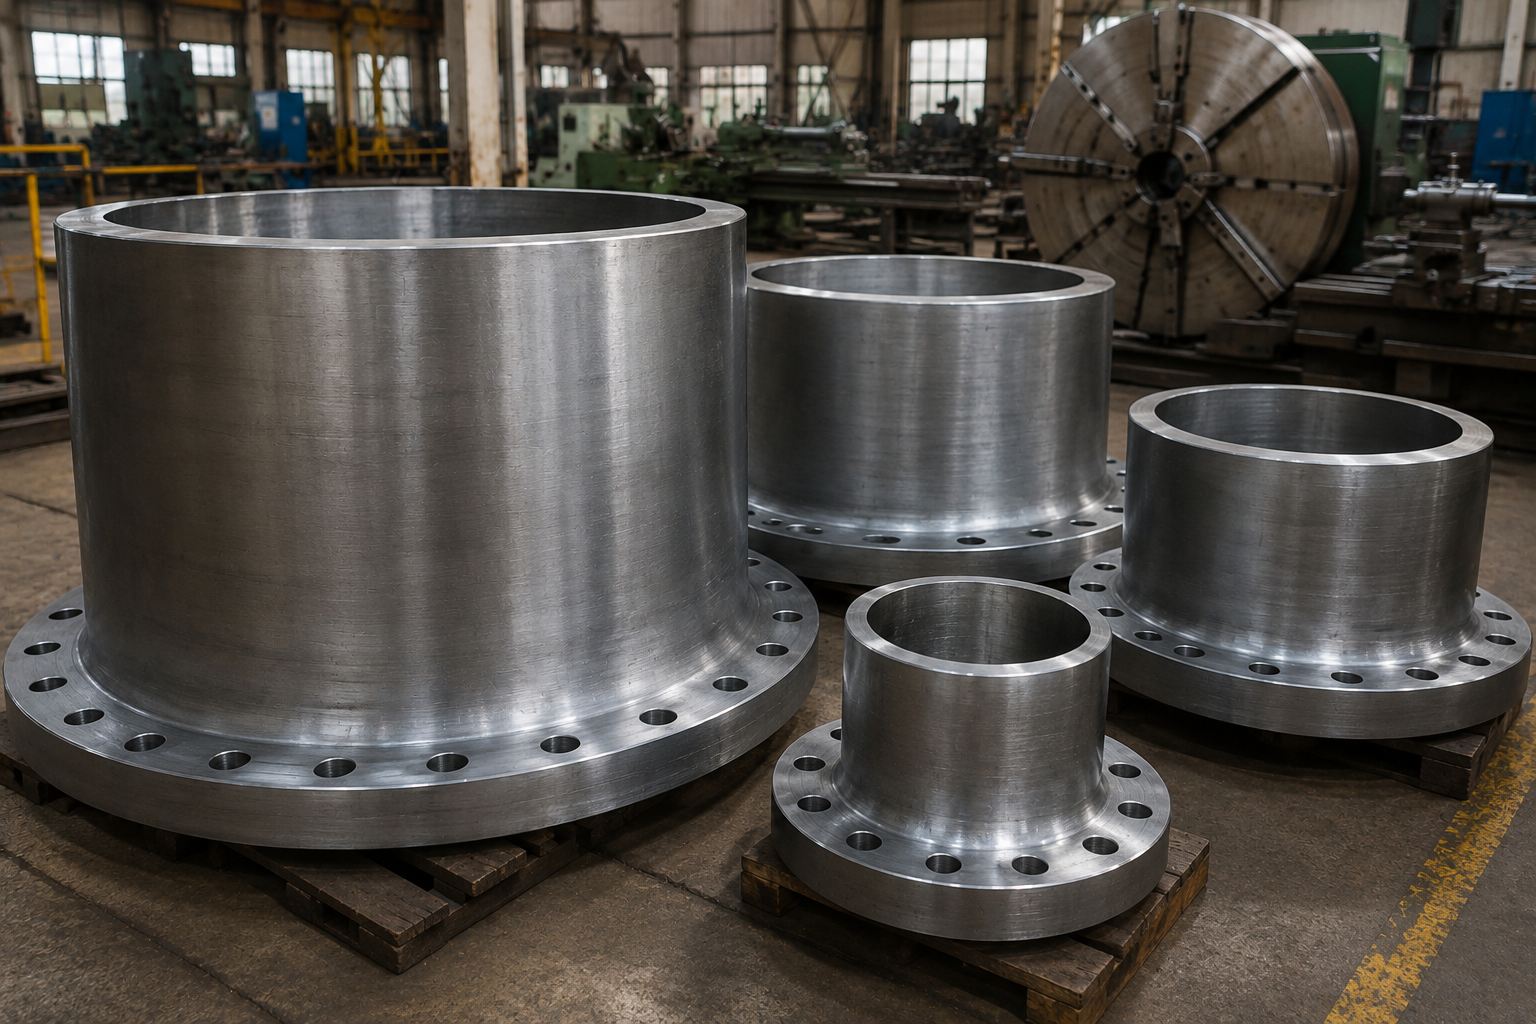
Untuk rentang ukuran dimensi standar NPS 14-24 (DN350-DN600), material dapat tersedia dari stok atau dibuat berdasarkan pesanan; kami berpengalaman memproduksi fitting dengan ketebalan dinding melampaui yang tersedia dalam ASME B36.10 / B36.19, termasuk kelas double extra strong (XXS), serta fitting yang memerlukan ketebalan dinding minimum yang direkayasa secara khusus.
Inspeksi Pihak Ketiga dan Dokumentasi Ekspor
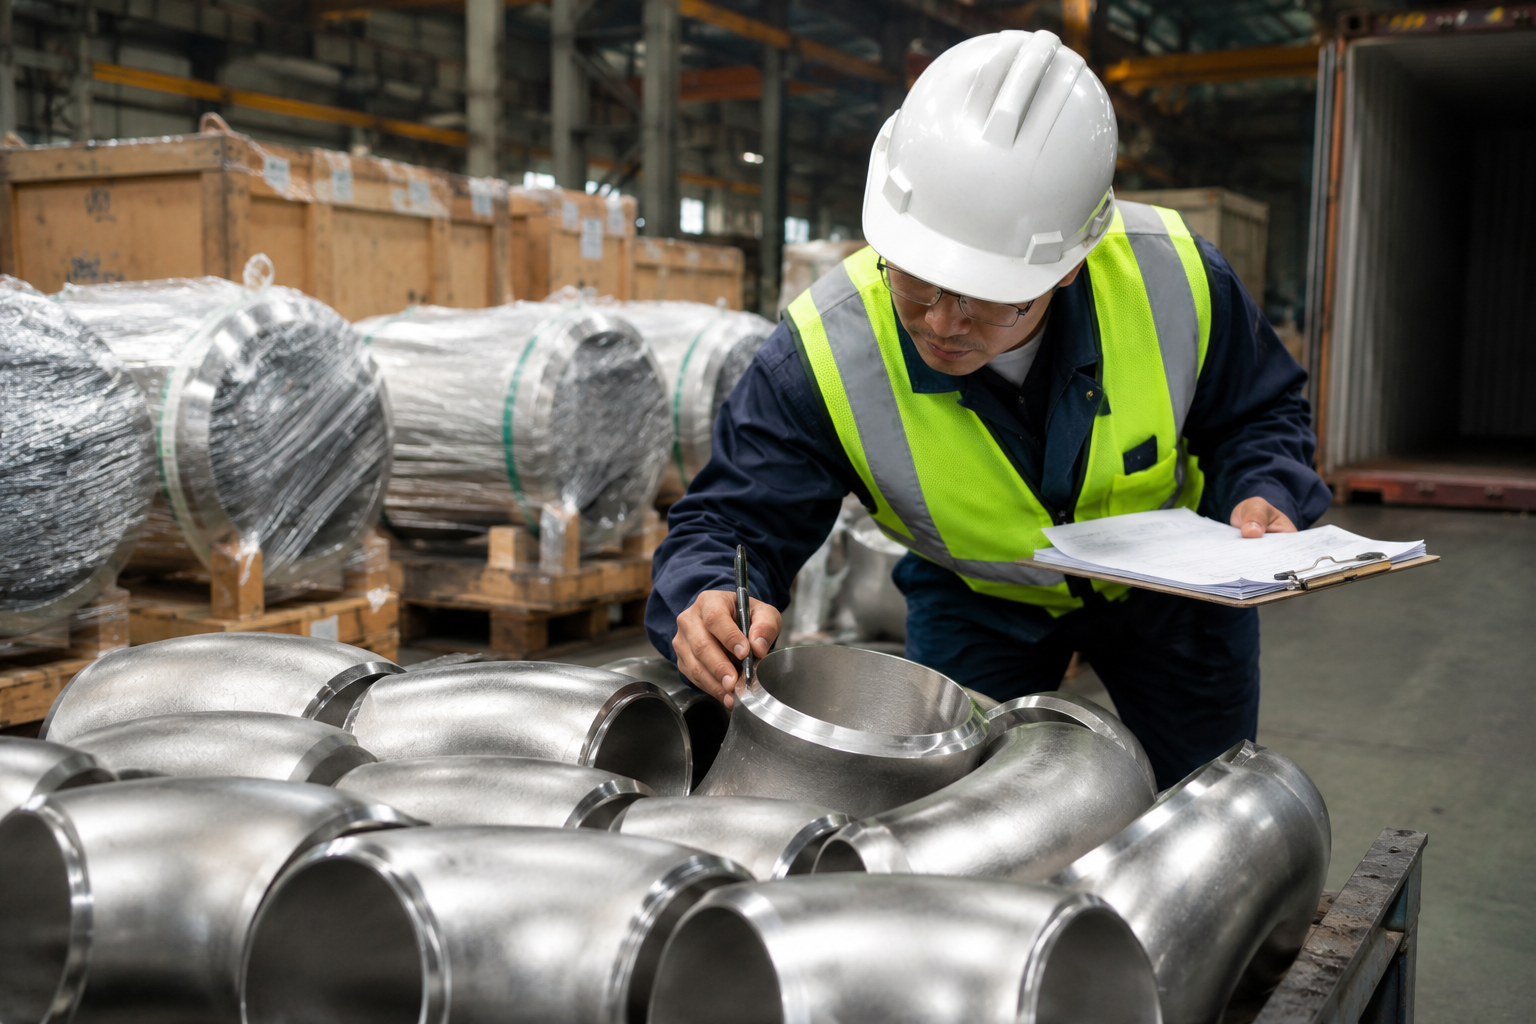
Synbase mengelola inspeksi independen di pabrik manufaktur kami dengan inspektur pihak ketiga seperti SGS, Bureau Veritas, DNV, atau TV SD jika diperlukan untuk mendukung surat kredit, QA independen, atau persyaratan pelanggan. Paket lengkap dokumentasi ekspor akan disiapkan, termasuk faktur komersial, daftar pengepakan, Sertifikat Asal, bill of lading, MTR, dan CO sesuai persyaratan Anda serta ketentuan INCOTERMS 2020 (yaitu FOB Tianjin / CIF pelabuhan tujuan).
Konteks MOQ dan Waktu Tunggu
Stub end baja karbon dan baja tahan karat standar dalam schedule normal (yaitu SCH 40, 80, 10S, 40S) umumnya dapat dikirim dalam 2-3 minggu setelah menerima pesanan. Untuk grade paduan dan duplex, waktu tunggunya berada dalam rentang 3-5 minggu, sedangkan untuk paduan nikel dan grade khusus, waktunya 4-8 minggu. Untuk persyaratan pesanan minimum, hubungi kami untuk detail khusus material dan ukuran.
Kesalahan dalam memesan paduan khusus adalah membeli berdasarkan sertifikasi nominal, padahal komposisi heat menentukan masa pakai. Berbeda dengan Baja Karbon WPB standar A234, yang kinerjanya sama untuk heat apa pun dalam spesifikasi, paduan 625 dan C276 memiliki spesifikasi komposisi kimia yang sangat sempit; perbedaan Moly sebesar 0,5% dapat menyebabkan perbedaan ketahanan korosi satu orde besaran dalam layanan HCl pada 150°C. Kesalahan ini dapat menimbulkan biaya sangat besar jika membeli berdasarkan grade nominal tanpa bukti melalui pengujian PMI untuk heat tersebut. Synbase tidak dapat menjamin suatu heat paduan memenuhi spesifikasi tanpa data; oleh karena itu, untuk paduan nikel, duplex, dan semua paduan tinggi, kami melakukan pengujian PMI XRF pada semua heat dan menyertakannya dalam set dokumentasi. Berikan spesifikasi material, NPS, schedule, dan suhu layanan Anda untuk RFQ cepat serta data kepatuhan untuk proyek Anda.
Alat & Kalkulator Rekayasa
Manfaatkan rangkaian alat interaktif kami untuk menyederhanakan proses pengadaan stub end Anda. Mulai dari toleransi dimensional hingga kompatibilitas material, utilitas ini dirancang untuk insinyur perpipaan dan estimator EPC.
Pemilih Pola
Tentukan stub end pola Long atau Short yang tepat berdasarkan kelas tekanan, ukuran NPS, dan persyaratan kepatuhan ASME B16.9.
Buka Pemilih →Pencarian Dimensi
Ambil segera data dimensi ASME B16.9 yang tepat, toleransi manufaktur yang diizinkan, dan perkiraan berat untuk ukuran pipa yang ditetapkan.
Buka Alat Pencarian →Pemilih Material
Cocokkan media layanan, suhu operasi, dan keberadaan klorida untuk menemukan grade baja karbon, baja tahan karat, atau baja paduan yang optimal.
Mulai Pemilihan →Pertanyaan yang Sering Diajukan — Fitting Stub End
Apa perbedaan antara stub end dan flensa sambungan lap?
Stub end dan flensa sambungan lap (LJ) merupakan pasangan yang saling melengkapi. Stub end dilas tumpul ke pipa dan menyediakan permukaan penyekat tekanan; flensa LJ meluncur bebas di atas pipa dan hanya menahan beban baut. Karena flensa dapat berputar secara independen, lubang baut dapat disejajarkan tanpa memutar pipa—keunggulan utama dalam pemasangan yang sempit atau saat menyambungkan material yang berbeda. ASME B16.9 mengatur dimensi stub end; ASME B16.5 mengatur flensa sambungan lap pasangannya.
Apa perbedaan antara stub end Tipe A dan Tipe B?
ASME B16.9 menetapkan dua geometri muka. Tipe A memiliki transisi kerucut (nominal 11°) antara bore pipa dan muka lap, sehingga kompatibel dengan flensa sambungan lap raised-face standar—default untuk layanan petrokimia, pembangkit listrik, serta minyak dan gas. Tipe B memiliki muka datar dengan radius dalam kecil, digunakan saat tepi bagian dalam harus sesuai dengan konfigurasi flensa lama atau metrik tertentu. Konfirmasikan geometri muka dengan pemasok flensa sebelum memesan.
Schedule pipa apa yang tersedia untuk stub end ASME B16.9?
Stub end ASME B16.9 diproduksi agar sesuai dengan schedule pipa standar: SCH 10, SCH 20, SCH 40, SCH 80, SCH 120, SCH 160, serta schedule baja tahan karat 10S, 40S, dan 80S. Ketebalan dinding menentukan diameter bore dan secara langsung memengaruhi kapasitas tekanan pada suhu operasi. Synbase memproduksi stub end dari SCH 10 hingga SCH 160 pada NPS ½" hingga 24" (DN15–DN600); schedule berdinding tebal dan ekstra tebal tersedia berdasarkan permintaan.
Apakah stub end dapat diproduksi dari baja duplex atau baja paduan?
Ya. Selain baja karbon (ASTM A234 WPB/WPC) dan grade tahan karat (304L, 316L), Synbase memproduksi stub end dari duplex UNS S31803/S32205, super duplex S32750/S32760, serta material paduan tinggi termasuk Alloy 20, Hastelloy C-276, Inconel 625, dan titanium Grade 2. Pengujian PMI merupakan standar untuk setiap heat pada grade paduan dan duplex. Waktu tunggu berkisar 3–5 minggu untuk duplex hingga 4–8 minggu untuk paduan nikel, bergantung pada ketersediaan stok.
Berapa peringkat tekanan stub end?
Stub end bukan komponen yang memiliki peringkat tekanan secara independen. Kelas tekanan sistem ditentukan oleh flensa sambungan lap pasangannya—Kelas 150, 300, 600, 900, 1500, atau 2500 sesuai ASME B16.5. Stub end harus sesuai dengan bore flensa dan diameter muka lap untuk kelas dan schedule pipa yang dipilih. Untuk konfirmasi desain, rujuk ASME B31.3 Perpipaan Proses, yang menetapkan nilai tegangan izin berdasarkan material dan suhu untuk seluruh rakitan perpipaan.
Rentang ukuran ASME B16.9 apa yang dicakup stub end?
ASME B16.9 mencakup stub end dari NPS ½" hingga NPS 48" (DN15–DN1200) dalam pola panjang dan NPS ½" hingga 24" dalam pola pendek. Standar ini menetapkan OD, ketebalan dinding minimum, dan panjang ujung ke ujung untuk setiap kombinasi NPS dan schedule. Rentang produksi standar Synbase adalah NPS ½" hingga 24" (DN15–DN600). Diameter lebih besar, schedule khusus, dan panjang ujung ke ujung nonstandar tersedia sebagai pesanan kustom.