Te para soldar a tope (igual/reductora)
Te para soldar a tope, tes iguales y reductoras según ASME B16.9 | Synbase Steel
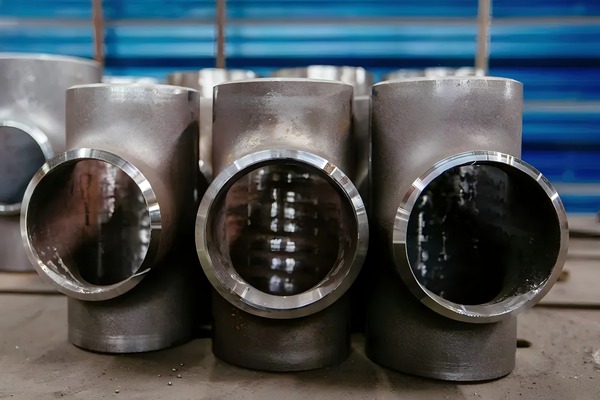
Una te para soldar a tope es un accesorio de derivación a 90° soldado en línea para dividir o combinar el flujo; en una línea a presión, el inspector debe validar cada dimensión, grado y certificado de fábrica. Synbase forja y conforma tes iguales y reductoras directas de fábrica en acero al carbono (ASTM A234 WPB), acero inoxidable (ASTM A403 WP304/304L/316/316L) y acero aleado, según ASME B16.9, con trazabilidad EN 10204 3.1 o 3.2.
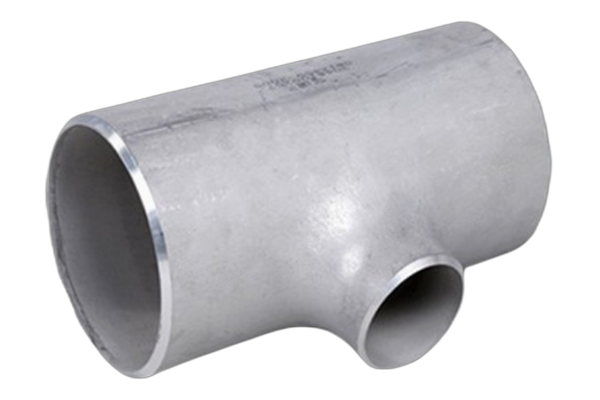
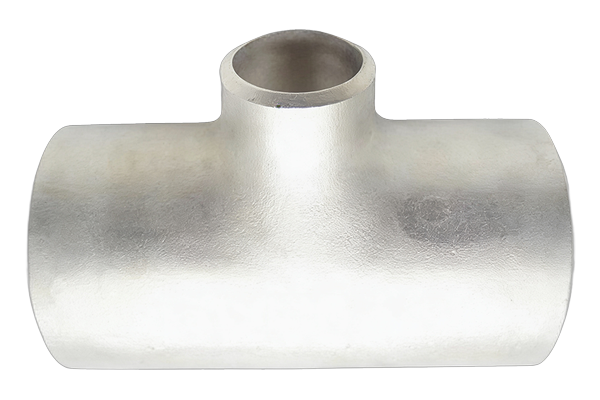
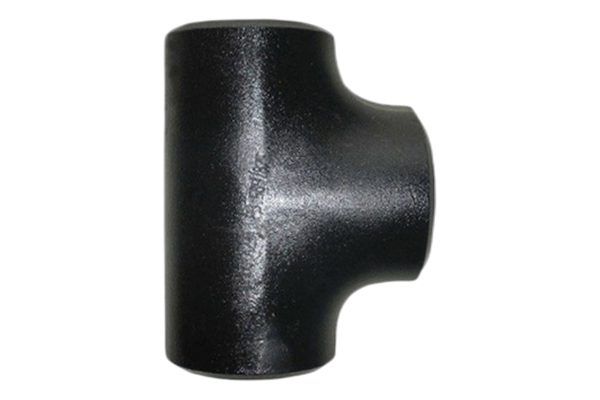
Especificar una te para soldar a tope sin suposiciones: igual, reductora y el problema de la derivación y la línea principal
Esta es la trampa que enfrentan los ingenieros en los carretes reales. La norma ASME B16.9 estandariza las tolerancias de extremo a extremo, de centro a extremo y de escuadría de una te forjada, pero no el espesor de pared completo a través del cuerpo.
Tres errores de especificación causan la mayoría de los embarques rechazados o retenidos, y una fábrica que los previene le ahorra un ciclo de RFI:
-
01
[ERR-01 / PRESIÓN]
La cédula no es una clasificación de presión; la misma “Sch 40” en acero al carbono A106-B y en acero inoxidable 304, o a 20°C frente a 400°C, soporta presiones muy diferentes. La MAWP es el valor que rige y se establece conjuntamente por el material, el espesor de pared, el diámetro exterior y la temperatura de diseño.
-
02
[ERR-02 / MATERIAL]
Las cédulas de acero inoxidable no equivalen a las de acero al carbono; el acero inoxidable A403 utiliza las series 10S / 40S / 80S, cuyos espesores difieren de las Sch 10 / 40 / 80 de acero al carbono común, una trampa entre grados al leer una sola tabla dimensional para ambos.
-
03
[ERR-03 / CONFORMADO]
El espesor de pared de la entrepierna se reduce durante el conformado; esa zona de la derivación es la de mayor esfuerzo, por lo que una te debe reforzarse allí, y muchos fabricantes comienzan con una cédula más pesada para mantener un espesor adecuado después de estirar el metal.
Synbase resuelve estos puntos en la etapa de cotización, no al recibir en la obra, porque la retención por un RFI de una sola te reductora de 6 in puede detener todo un carrete de tubería. Confirmamos el espesor de pared respecto de la cédula de tubería solicitada para cada grado, mantenemos la entrepierna de la derivación por encima del mínimo de B16.9 y declaramos la especificación del material y la construcción de una pieza o soldada en cada partida. A diferencia de un distribuidor que envía lo que aparece en el catálogo, nuestra fábrica controla la colada tanto para petróleo y gas como para tuberías de proceso de EPC.
Obtener una cotizaciónLa gama de tes para soldar a tope de Synbase: iguales y reductoras en acero al carbono, inoxidable y aleado
Como fabricante de accesorios para soldar a tope directo de fábrica, Synbase forja y conforma toda la familia de tes con una norma dimensional y tres familias de materiales, de modo que una sola orden de compra puede cubrir un cabezal de carbono y sus conexiones de enlace de acero inoxidable. Cada te se entrega biselada según ASME B16.25, lista para soldarse a tope directamente a una tubería, un codo o una brida de cuello para soldar, sin niple intermedio. Esta amplitud proviene de un grupo con plantas de producción de tuberías de acero, accesorios y bridas bajo E-CHENG STEEL GROUP y más de 800 patentes nacionales.
| [Tipo de te] | [Familia de materiales] | [Grados] | [Rango de dimensiones / cédulas] |
|---|---|---|---|
| Te igual (recta) | Acero al carbono | ASTM A234 WPB, WPC | NPS ½″–48″ · Sch 10–XXS / 160 |
| Te reductora | Acero al carbono | ASTM A234 WPB, WPC | NPS ½″–24″ habituales · mayores bajo fabricación bajo pedido |
| Te igual y reductora | Acero aleado (Cr-Mo) | A234 WP1 / WP5 / WP9 / WP11 / WP22 / WP91 | Cabezales de alta temperatura · Sch 40–XXS |
| Te igual y reductora | Acero inoxidable | A403 WP304 / 304L / 316 / 316L | NPS ½″–24″ · Sch 5S–80S |
| Te con barras (para limpieza con pigs) | Carbono / alto límite elástico | A234 WPB · MSS SP-75 de alto límite elástico | Fabricación según plano · Clase 150–2500 |
Decodificador de designaciones de tes iguales y reductoras
Los compradores suelen equivocarse en la propia indicación de tamaño, invirtiendo la línea principal y la derivación. La convención es fija e independiente del material: se lee primero la línea principal y la derivación (el “ramal”) siempre al final.
Dos reglas evitan que una línea de te reductora quede retenida por un RFI. Indique primero el NPS mayor y su cédula, luego la derivación y su cédula; cuando la línea principal y la derivación tienen paredes diferentes, ajustamos progresivamente el diámetro interior del extremo más ligero para que el montaje sea correcto al recibirlo. Una advertencia de la propia norma: una te reductora de 6″×4″ es una geometría estándar, pero una relación extrema como 16″×2″ no la fabrica nadie; esa derivación debe resolverse con una conexión de derivación, que cubrimos más adelante.
Tes con barras y para limpieza con pigs en tuberías aptas para pigging
En líneas de transmisión y recolección de petróleo y gas que se limpian o inspeccionan con un pig, una te convencional es un punto donde el pig puede atascarse o desgarrar sus copas de sellado. Una te con barras suelda barras rascadoras a través de la derivación para que el pig pase recto por la línea principal.
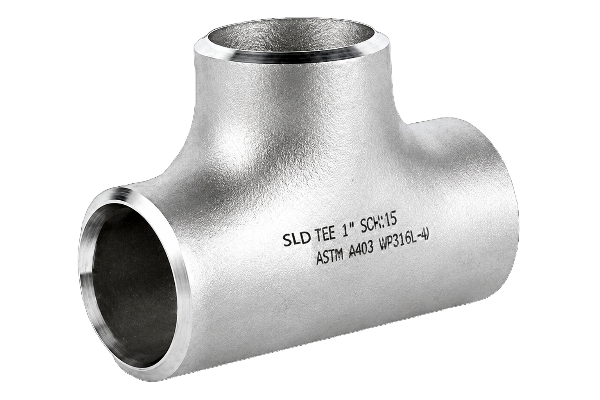
Puntos de especificación de una te con barras fabricada según plano
- Sin norma dimensional específica, una te con barras se fabrica a medida sobre una base ASME B16.9 / MSS SP-75, con o sin ISO 15590-2 o un DEP del cliente; por lo tanto, es un elemento conforme a la especificación del proyecto, no un producto estándar de almacén.
- Regla del área del 40%, la abertura a través de las barras rascadoras se mantiene en un máximo del 40% de la abertura de la tubería principal, de modo que las barras guían el pig sin estrangular el flujo.
- La cantidad de barras aumenta con el tamaño, normalmente 1 barra en 4–8″, 2 en 10–20″ y más por encima de ese rango, en placa soldable, con precalentamiento controlado, PWHT y examen visual más líquidos penetrantes al 100% de las soldaduras de las barras.
- Synbase rectifica cada barra siguiendo la curvatura de la derivación y elimina las rebabas para que los sensores y las copas de un smart pig pasen sin daños; suministramos tes con barras y extremos para soldar a tope o bridados RF/RTJ de Clase 150 a 2500. Este es el tipo de trabajo para el mercado energético que complementa nuestros programas de tubería para líneas API 5L y sartas de perforación.
Dimensiones de tes para soldar a tope ASME B16.9, iguales y reductoras (pulgadas + mm/DN)
La mayoría de las páginas de proveedores mencionan la norma y se detienen; casi ninguna publica las dimensiones de la te igual y de la te reductora que realmente necesita para dimensionar y trazar un carrete. Este es el cuadro de correspondencia de dimensiones de tes ASME B16.9 de Synbase: cada te ASME B16.9 se presenta con valores de centro a extremo en pulgadas y milímetros, porque los equipos internacionales de petróleo y gas y de EPC no deberían tener que convertir manualmente 254 mm a 10 in. Las forjamos en nuestra propia fábrica, por lo que los números con los que dimensiona son los mismos que recibe.
Te igual, centro a extremo (C = M)
En una te reductora, la dimensión de la línea principal no cambia: C permanece igual al valor correspondiente al tamaño de la línea indicado arriba, mientras que el centro a extremo M de la derivación se acorta con esta. Por eso se especifica primero la cédula de la línea principal.
Te reductora, C constante en la línea principal, M variable en la derivación
Presión, temperatura y cédula: adaptar una te a las condiciones de servicio
Una te B16.9 se clasifica según la tubería a la que se une, no por sí sola; su clasificación de presión y temperatura es igual a la de la tubería compatible del mismo material y espesor nominal. Si se equivoca, puede subdimensionar un cabezal o pagar por una cédula costosa que no necesita. Este es el rango de presión según cédula y servicio en el que debe quedar su especificación.
| [ FACTOR ] | Carbono A234 WPB | Inoxidable A403 WP316L |
|---|---|---|
| Resistencia mínima a la tracción | 415 MPa (60 ksi) | 485 MPa (70 ksi) |
| Límite elástico mínimo | 240 MPa (35 ksi) | 170 MPa (25 ksi) |
| Temperatura a largo plazo | −29°C a 425°C | Mayor / apto para criogenia |
| Por encima del límite | Cambiar a aleación WP11 / WP22 | Ya es de grado resistente a la corrosión |
| Por debajo de −29°C | Cambiar a A420 WPL6 | El austenítico mantiene su tenacidad |
Nota de ingeniería: selección de cédula
Subir de cédula compra más espesor de pared, no una clase de presión automática. Confirme la MAWP considerando conjuntamente la pared, el diámetro exterior, el esfuerzo admisible del grado y la temperatura de diseño; después aplique la tolerancia por corrosión y la tolerancia de fabricación. Igualamos la pared de la te a la cédula más pesada de la línea principal o de la derivación para que la unión nunca quede por debajo de su línea.
[CUMPLIMIENTO: NACE / ISO]
Para servicio agrio (H2S), el margen se reduce aún más: NACE MR0175 / ISO 15156 limita la dureza del acero al carbono a 22 HRC y exige trazabilidad por colada, además de verificación SSC/HIC; Synbase informa todo ello en el certificado. Clasificamos cada te según la tubería compatible porque un accesorio solo es tan resistente como la línea a la que se une, no según una clase genérica que un distribuidor presupone para un servicio de petróleo y gas o de tubería.
Elegir el material y el grado de la te según las condiciones de servicio
Elegir 304 para ahorrar en una línea con cloruros, o carbono en un cabezal a 450°C, es un fallo que aparece dos años después. Nuestro mapa de compatibilidad de materiales de tes relaciona los factores reales de selección —temperatura, corrosión, servicio agrio y costo— con los grados que mantenemos en existencia.
A234 WPB
Caballo de batalla, compatible con tubería A106-B / API 5L Gr.B
A234 WP11 / WP22
La aleación Cr-Mo mantiene la resistencia a alta temperatura
A420 WPL6
Carbono para baja temperatura con ensayo de impacto
A403 WP304/304L
Austenítico, soldable y económico
A403 WP316/316L
La adición de Mo resiste las picaduras
Colada NACE MR0175 / ISO 15156
≤22 HRC, SSC/HIC verificados
Dos datos sobre los grados determinan la mayoría de las tes de acero inoxidable. Esos grados “L” (304L, 316L) mantienen el carbono en 0.03% o menos, para que la zona afectada por el calor de su soldadura circunferencial no se sensibilice ni pierda resistencia a la corrosión, algo importante porque una te se suelda a la línea.
El carbono equivalente determina si sus soldadores pueden soldarlo sin fisuras; por eso mantenemos el A234 WPB en un CE de 0.50 o menos e imprimimos el valor en el certificado.
“Una marca de grado estándar no equivale a aptitud para el servicio. Hemos visto fallar por fractura frágil durante una prueba hidrostática un A234 WPB clasificado para −20°F porque se redujo la relación manganeso-carbono para ahorrar costos. En trabajos de baja temperatura especificamos el ensayo de impacto y la relación Mn:C, y luego la verificamos contra la colada; no aceptamos ciegamente el sello del grado.”
Ingeniero sénior de aplicaciones, Synbase Steel
Envíenos la lista de líneas y le devolveremos un grado para cada servicio, no un grado único para todo el trabajo.
Solicitar grado por servicioTe para soldar a tope frente a alternativas de derivación: cuándo conviene una te
Leerá que un weldolet “cuesta entre 50% y 90% menos que las tes soldadas”. Esa cifra la publica un fabricante de olets y se refiere a una derivación específica; no es un veredicto neutral de que una te sea demasiado cara. Una comparación honesta pondera el costo total instalado y los esfuerzos, no solo el precio de etiqueta.
Para la mayoría de las derivaciones del mismo tamaño y de un tamaño menor por encima de 2″ NPS, la te es la opción predeterminada correcta: es un accesorio en línea con dos o tres soldaduras a tope, sin perforar el cabezal ni instalar una almohadilla de refuerzo. La evidencia de campo es clara.
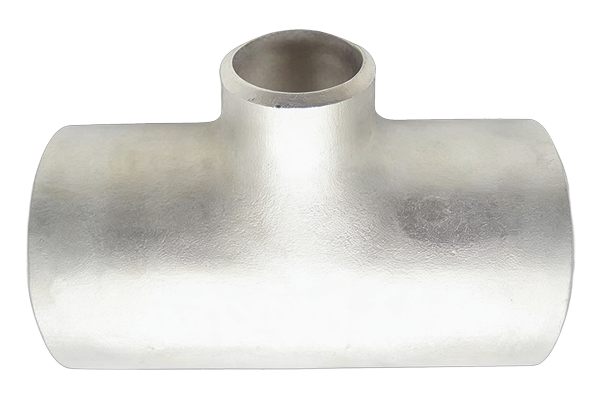
Matriz de evaluación del sistema
| Método de derivación | Mejor uso | Esfuerzo / flujo | Compromiso |
|---|---|---|---|
| Te reductora / igual (B16.9) | Derivaciones del mismo tamaño y de un tamaño menor | SIF mínimo, flujo completo, entrepierna integral | Precio de pieza más alto; requiere la relación disponible |
| Weldolet | Derivaciones pequeñas fuera de relación de hasta ~6–10″ | Auto-reforzado; END volumétricos difíciles | Añade un concentrador de esfuerzos en la pared de la línea principal |
| Sweepolet | Alta presión / fatiga (B31.3 Cap. IX) | Contorneado, SIF bajo, posible RT al 100% | Accesorio especial de alto costo |
| Stub-in + almohadilla de refuerzo | Derivaciones grandes, montaje en campo | Pieza más barata; ajuste manual tipo silla | ~2× SIF; ajuste manual de 20–60 min, retirar la ZAC mediante mecanizado |
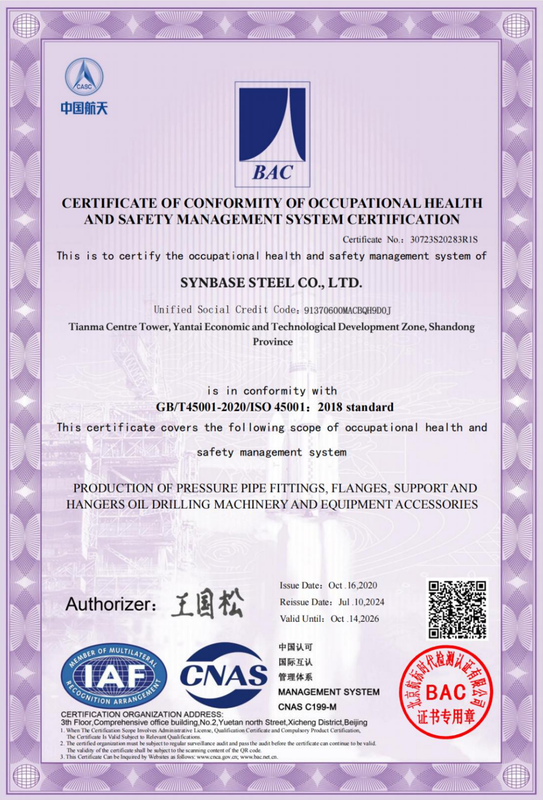
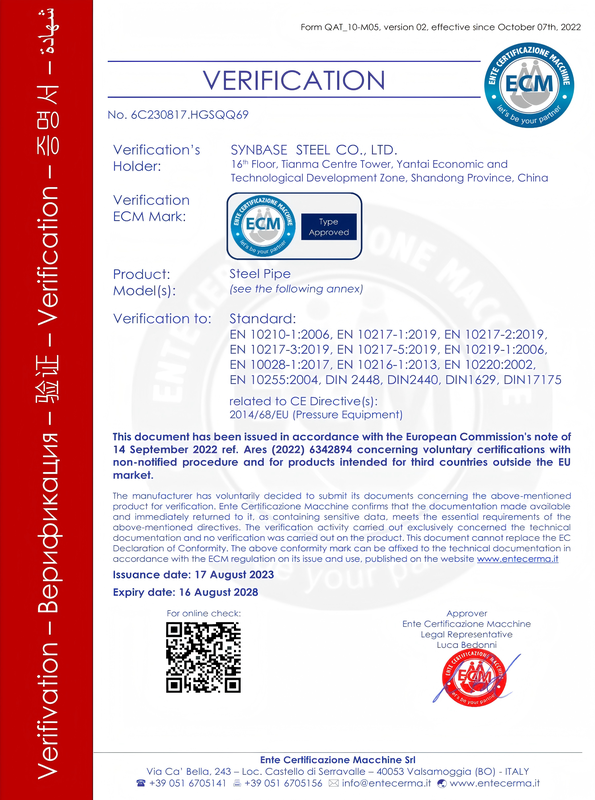
Certificación, trazabilidad e inspección: lo que realmente demuestra el suministro directo de fábrica
La objeción real de los compradores a una te importada no es el precio, sino la documentación. Ingenieros han recibido acero inoxidable de origen chino con un certificado impecable que afirma “PMI al 100%”, y luego han encontrado que tres de cuatro longitudes tenían varios puntos porcentuales menos de níquel bajo un analizador XRF, todas marcadas con un mismo número de colada. Eso no es material fuera de especificación; es un certificado falsificado, y por eso los compradores desconfían de un PDF de MTC.
Esta desconfianza es racional, no regional. Las autoridades estadounidenses mantienen órdenes antidumping sobre accesorios soldados a tope de acero al carbono de origen chino y han realizado investigaciones de evasión por ocultamiento del origen de este producto; por eso su equipo de calidad tiene razón al exigir pruebas.
“Esa es la diferencia que marca una cadena directa de fábrica. Los compradores que confían en los accesorios fabricados en China explican claramente por qué: tratan únicamente con la fábrica registrada y presencian la producción. Como dijo uno de forma tajante: ‘si ha pasado por dos distribuidores, no lo aceptamos’. Una te de una sola fuente y una sola colada elimina el eslabón donde se blanquean los certificados.”
El fraude en certificados no es exclusivo de un país; los ingenieros también citan casos de Alemania, Italia y Estados Unidos, por lo que el riesgo real es una cadena de custodia no verificada, cualquiera que sea la bandera. Nuestra respuesta es ser la fuente verificable, no pedir que confíe. Para servicios agrios o críticos añadimos al expediente técnico los resultados de dureza NACE MR0175 y SSC/HIC, PMI y registros completos de inspección UT/RT y dimensional.
La cadena de trazabilidad de Synbase, verificable en cada eslabón
Número de colada estampado en el cuerpo de la te
coincide con el certificado EN 10204, y el certificado coincide con el registro de colada de nuestra fábrica. Una colada, un número, sin sustituciones.
MTC de la te terminada y del material base
con composición química, resistencia a la tracción, límite elástico, elongación, dureza y ensayo hidrostático de la tubería base, según los requisitos de ASTM A234 / A403.
Verificación EN 10204 3.1 o 3.2
3.1 validado por nuestro departamento de calidad independiente de producción, o 3.2 con un inspector independiente externo que presencia y firma conjuntamente.
Inspección de terceros bienvenida
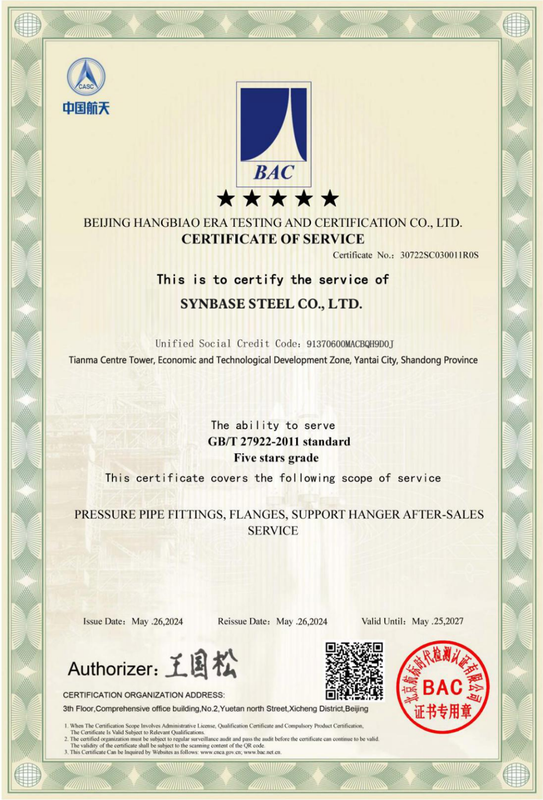
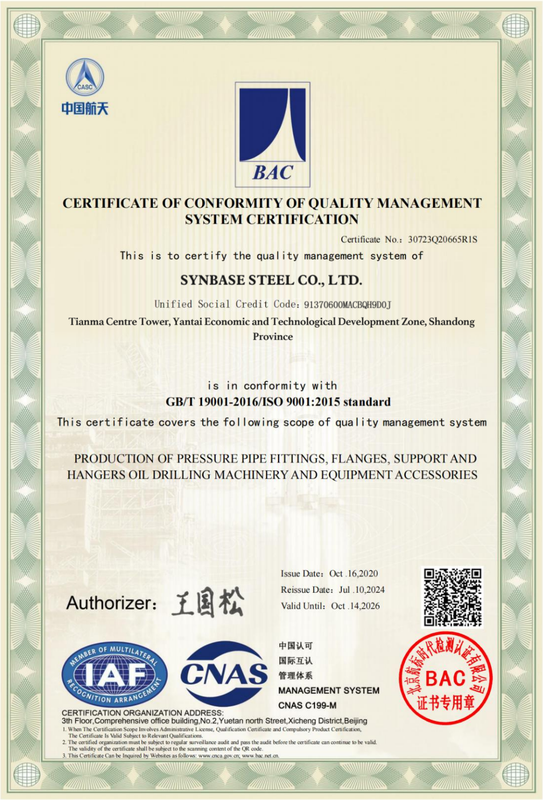
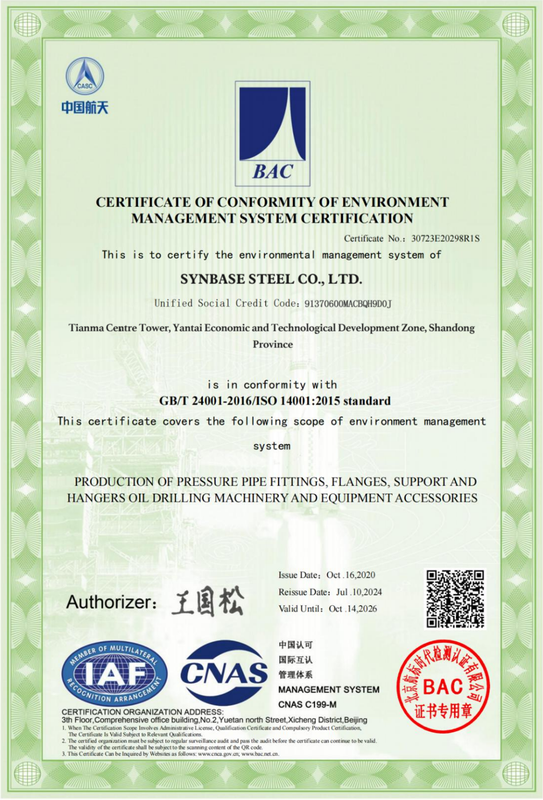
SGS, Bureau Veritas, TÜV, Lloyd’s o DNV pueden presenciar nuestra producción; queremos a su inspector en la fábrica.
Reverificable al recibir
realice su propio PMI / XRF y la aleación coincidirá con el certificado, porque el certificado coincide con el metal.
Herramientas de ingeniería y diseño para tes soldadas a tope
-
Buscador de dimensiones de tes
Consulte diámetros exteriores, espesores de pared y tolerancias de centro a extremo estándar para tes iguales sin costura y soldadas conforme a ASME B16.9.
Abrir herramienta→ -
Generador de designaciones para tes reductoras
Genere descripciones precisas para adquisiciones y códigos de compra normalizados basados en las configuraciones de diámetros de la línea principal y la derivación.
Crear especificación→ -
Selector de grado para tes
Seleccione los grados de acero ideales entre sistemas de acero al carbono, acero inoxidable y acero aleado, según los parámetros de temperatura y presión de su proyecto.
Seleccionar grado→ -
Selector de accesorios de derivación
Evalúe conexiones óptimas de refuerzo de derivaciones, incluidas tes, weldolets y threadolets, según la relación entre la tubería principal y la derivación.
Evaluar→
¿Cómo se escribe el tamaño de una te reductora: primero la línea principal o la derivación?
Primero la línea principal y al final la derivación. Por convención, se escribe línea principal × línea principal × derivación (A × B × C), de modo que una línea de 6″ con una derivación de 4″ se expresa como «NPS 6 × 4» o, formalmente, 6 × 6 × 4. La derivación (el «bull») siempre es la última cifra, independientemente del material.
¿Cuál es la diferencia entre una te de una sola pieza y una te soldada?
Una te de una sola pieza se forma a partir de un tocho macizo sin costura longitudinal; una te soldada se conforma a partir de una placa con una costura larga y permite fabricar dimensiones mayores (por encima de 24″, la versión soldada es la única opción económica). La norma ASME B16.9 no hace distinción: ambas deben cumplir los mismos criterios del producto terminado, y una te soldada correctamente fabricada no es más débil en la costura.
¿Los accesorios ASTM A403 son soldados o de una sola pieza?
Ambos. A403 clasifica sus accesorios según los END: la clase S es de una sola pieza; W, WX y WU son soldados y se someten a ensayos radiográficos o ultrasónicos.
¿Una te soldada a tope tiene una costura o dos?
Una te forjada conforme a B16.9 es de una sola pieza o lleva una costura longitudinal controlada; las soldaduras circunferenciales que la unen a su tubería son soldaduras de campo independientes. El factor de calidad de la unión que preocupa a algunos compradores se aplica únicamente a las costuras longitudinales, no a esas soldaduras circunferenciales.
¿Los accesorios A234 WPB son adecuados para servicio a presión?
Sí, A234 WPB es el grado de referencia de acero al carbono para tuberías a presión para temperaturas moderadas a altas, de −29°C a 425°C, compatible con las tuberías A106-B y API 5L Gr.B. Por encima de 425°C, cambie a la aleación WP11/WP22; por debajo de −29°C, cambie a A420 WPL6.
¿Cómo verifico que el certificado MTC 3.2 de una acería china sea auténtico?
Comience con el número de colada estampado en el cuerpo de la te y confirme que coincida con el certificado; luego pida al proveedor que demuestre que el mismo número de colada aparece en el registro de producción de la propia acería; realice una lectura PMI o XRF al recibirla para confirmar que la aleación coincide con la composición química declarada; y, cuando el servicio sea crítico, coordine la presencia de un inspector externo, como SGS, BV, TÜV o DNV, para presenciar la producción antes del envío. Una cadena de custodia auténtica, directa de la acería y de una sola colada, es lo que permite que todas esas comprobaciones coincidan.