Brides à collet à souder — ASME B16.5 et EN 1092-1, classes 150 à 2500
Brides à collet à souder directement du fabricant, en acier au carbone, inoxydable et allié — forgées, certifiées dimensionnellement et expédiées avec des certificats matière vérifiables par un tiers.
Une bride à collet à souder est la bride de tuyauterie privilégiée par les ingénieurs lorsqu’un assemblage doit résister à la pression, à la température et aux charges cycliques sans fuir. Son moyeu long et conique est soudé bout à bout au tube, ce qui éloigne la soudure de la face de bride et répartit progressivement les contraintes dans la paroi du tube. Synbase Steel forge ces brides selon ASME B16.5 et EN 1092-1, et accompagne chaque expédition de la traçabilité matière exigée par les projets critiques.
Demander un devis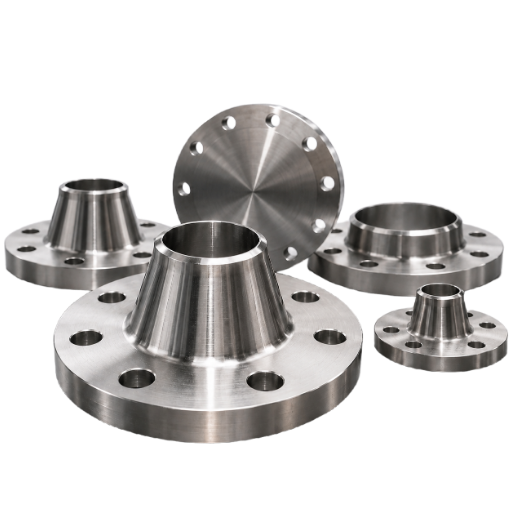
Spécifications
Choisir la bonne bride à collet à souder — là où les spécifications dérapent
01 // RÉALITÉ DE L’APPLICATION
Sur une conduite d’eau classique en 150#, l’entreprise d’installation préconisera généralement une bride à enfiler moins chère — et sur eng-tips, c’est exactement le débat qui revient dans fil après fil. Une bride à enfiler coûte moins cher à l’achat et s’aligne plus facilement. Le problème apparaît ensuite : en service à haute pression, haute température ou soumis aux vibrations, ses deux soudures d’angle deviennent un point de fatigue et de fuite.
02 // ANALYSE D’INGÉNIERIE
La cause fondamentale est qu’une bride est rarement spécifiée sur l’ensemble de son enveloppe de service. Une classe de pression seule ne constitue pas une tenue admissible : les valeurs pression-température de l’ASME B16.5 diminuent fortement lorsque la température augmente et varient selon le groupe de matériaux. La bride à collet à souder répond à ce problème par sa géométrie : le moyeu conique assure une transition régulière qui réduit la concentration des contraintes.
03 // NORME DE FABRICATION
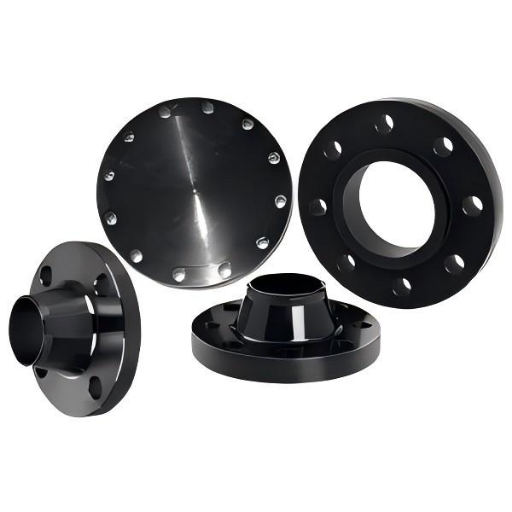
Synbase forge des brides de tuyauterie à collet à souder sur toute la plage ASME B16.5 et EN 1092-1, afin d’adapter le raccordement aux conditions de service plutôt qu’au produit le moins cher disponible. Vous trouverez ci-dessous les données nécessaires pour spécifier correctement dès la première fois : dimensions, matériaux, types de face et certification prouvant que le produit reçu correspond à la commande.
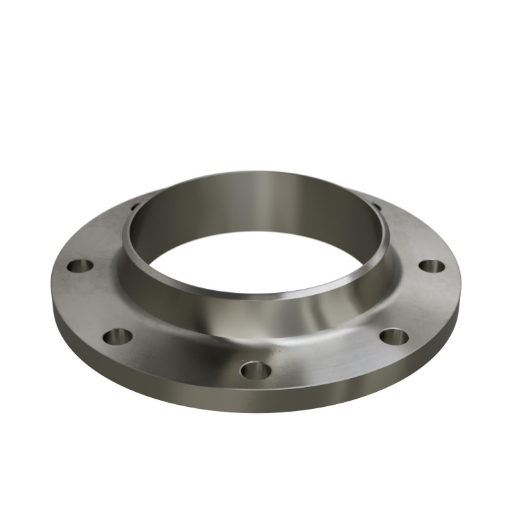
Gamme de brides à collet à souder Synbase — dimensions, classes et matériaux
Les ingénieurs qui sélectionnent une bride à collet à souder doivent aligner trois décisions : classe de pression, nuance de matériau et type de face. L’acier inoxydable 304, parfaitement adapté à une conduite chimique corrosive, convient mal à un collecteur de vapeur à 540°C, qui requiert un alliage chrome-molybdène. Notre gamme ci-dessous présente les configurations courantes ; chaque pièce est forgée, jamais moulée, et usinée selon les tolérances dimensionnelles de l’ASME B16.5. Faites correspondre le matériau de la conduite de vapeur avec le tube sans soudure en alliage Cr-Mo.
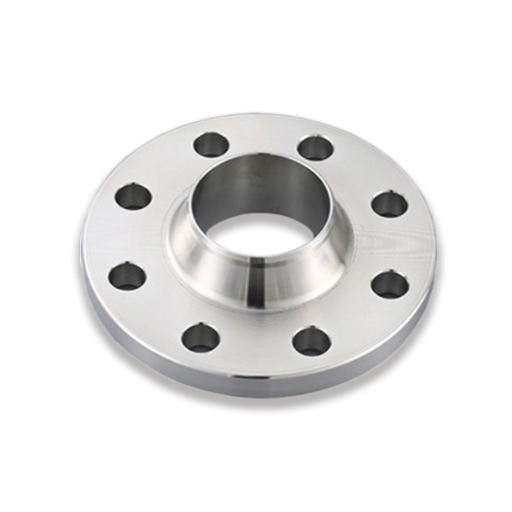
La bride standard des réseaux de tuyauterie de procédé. Sa face surélevée concentre la pression d’appui du joint pour assurer une étanchéité fiable.
- NPS 1/2″–24″ · classe 150–2500
- État de surface 125–250 AARH (3,2–6,3 µm Ra)
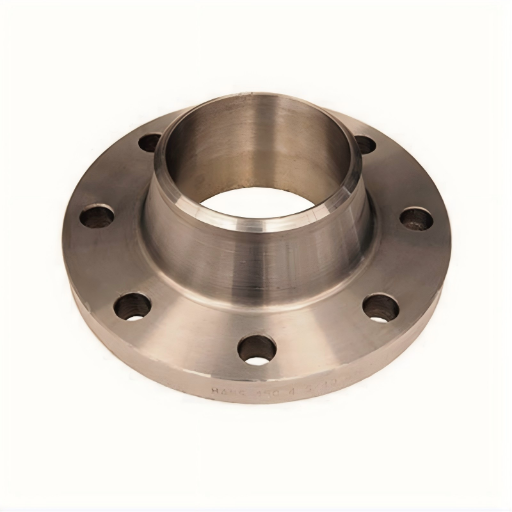
Joint métallique annulaire écrasé dans une gorge usinée — le choix pour les services pétrole et gaz à haute pression et haute température.
- Classe 600–2500 · API 6A / B16.5
- Gorges annulaires octogonales et ovales
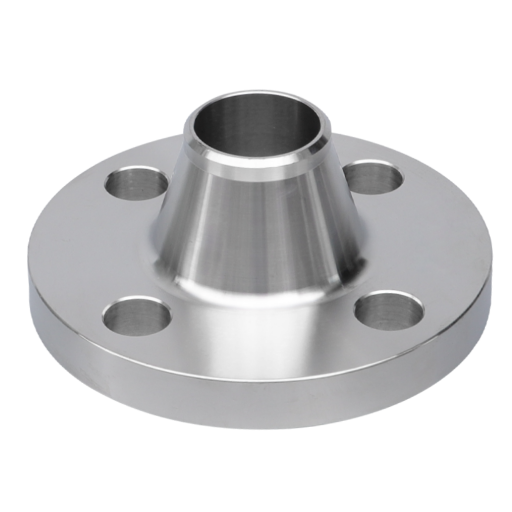
Également appelées brides de piquage, elles sont réalisées d’une seule pièce pour les piquages de récipients sous pression et de réservoirs, en remplacement d’une soudure bride-tube.
- L’alésage correspond au NPS · longueurs de fût personnalisées
- Options à paroi renforcée
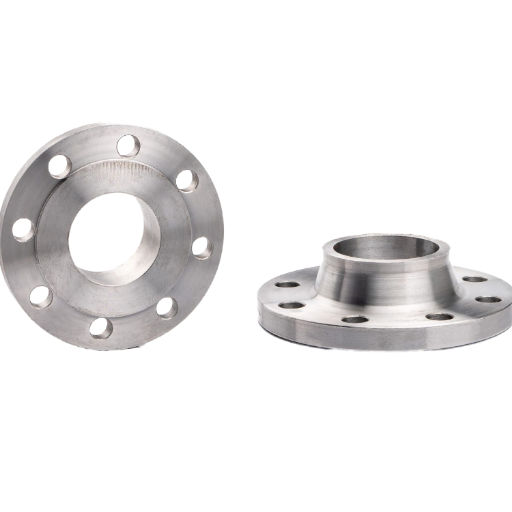
Les brides à collet à souder réductrices raccordent deux dimensions de tube ; les brides à collet à souder à orifice comportent des prises de pression pour la mesure du débit.
- Selon ASME B16.5 / B16.36
- Face plate (FF) disponible pour raccordement à la fonte
Trop souvent, cette décision reprend simplement le matériau du dernier chantier. Faites plutôt correspondre la nuance au fluide, à la température et à la corrosion ; la ligne en surbrillance est la plus courante pour un service général de procédé.
| Matériau (ASTM) | Type | Service le mieux adapté | Guide de température | Corrosion |
|---|---|---|---|---|
| A105 | Acier au carbone forgé | Procédés généraux, eau, pétrole, gaz non corrosif | ≤ 425°C | Faible (revêtement/peinture) |
| A182 F304 / F304L | Acier inoxydable austénitique | Corrosion légère, agroalimentaire, traitement de l’eau | cryogénique–550°C | Bonne |
| A182 F316 / F316L | Acier inoxydable austénitique (Mo) | Chlorures, milieu marin, produits chimiques agressifs | cryogénique–550°C | Supérieure (piqûres/fentes) |
| A182 F11 / F22 | Acier allié Cr-Mo | Vapeur haute température, raffinerie, production d’électricité | jusqu’à ~600°C | Modérée (résistance à haute température) |
Dans une application de procédé courante, quelle est la différence entre A182 F304 et A182 F316 ? Elle tient au molybdène. L’A182 F316 contient environ 2 à 3 pour cent de Mo, ce qui le rend résistant à la corrosion par piqûres et en crevasse due aux chlorures, contrairement à l’A182 F304 ; pour une tuyauterie côtière, ou même des conduites transportant des chlorures dans une usine, cet élément fait de l’A182 F316 le seul choix acceptable, malgré la hausse de prix.
Utilisez ceci comme référence rapide de la pression de service maximale sans choc selon la classe. Les valeurs indiquées concernent le groupe de matériaux 1.2 (nuances forgées courantes, dont A105) en bar ; les valeurs des autres groupes diffèrent et l’ASME B16.5-2020 fait foi. Le principe à retenir : la classe d’une bride correspond à une pression à une température donnée, et cette pression diminue lorsque la conduite chauffe.
| Température | Classe 150 | Classe 300 | Classe 600 | Classe 900 | Classe 1500 | Classe 2500 |
|---|---|---|---|---|---|---|
| -29 à 38°C | 19,8 bar | 51,7 bar | 103,4 bar | 155 bar | 259 bar | 431 bar |
| 200°C | 13,8 bar | 48,6 bar | 97,2 bar | 146 bar | 243 bar | 405 bar |
| 400°C | 6,5 bar | 34,7 bar | 69,4 bar | 104 bar | 174 bar | 290 bar |
| 538°C | 1,4 bar | 5,9 bar | 11,8 bar | 17,7 bar | 29,5 bar | 49,2 bar |
Source : ASME B16.5-2020, valeurs du groupe 1.2 (données via Engineering ToolBox).
Note d’ingénierie — Commander correctement l’alésage
L’alésage d’une bride à collet à souder doit correspondre au diamètre intérieur du tube raccordé, défini par la série du tube — et pas uniquement par sa dimension nominale. Une bride 6″ Schedule 40 et une bride 6″ Schedule 80 ont des alésages différents. Indiquez donc le NPS et la série (ou l’épaisseur de paroi) lors de votre demande de devis ; sur un collet long à souder, le diamètre intérieur du collet est égal à celui du tube nominal, sauf indication contraire. Nous transmettre les spécifications de la conduite évite la réouverture de commande la plus fréquente lors de l’achat de brides.
Bride à collet à souder, bride à enfiler, soudure par emboîtement et bride à recouvrement — Comparaison des données
C’est la question honnête que se pose tout acheteur lorsqu’il compare les brides à collet à souder aux brides à emboîtement. Affirmer simplement que la bride à collet à souder « gagne à tous les coups » ne contribue guère à instaurer la confiance. Utilisez ce tableau pour comparer ces options en termes de capacité de pression, de types de soudage et de coûts d’installation relatifs — afin de faciliter la comparaison selon les exigences du service et du système. Examinez les brides à emboîtement lorsque les conditions de pression et de fatigue le permettent. Pour les applications haute pression de petit diamètre, comparez les brides à souder par emboîtement.
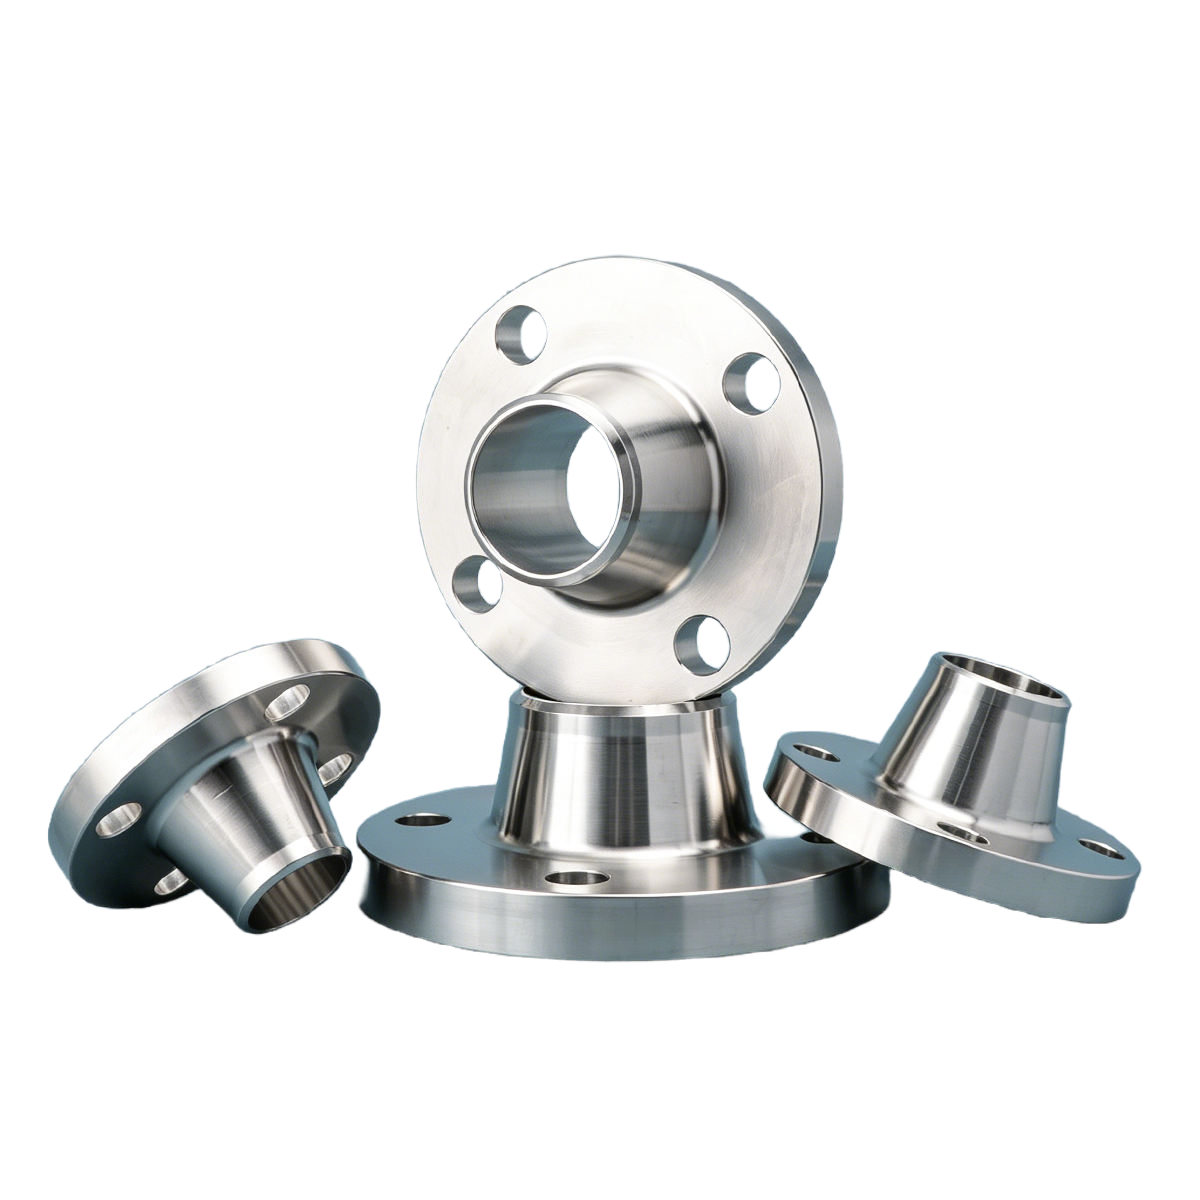
Bride à collet à souder · Bride à enfiler · Bride à souder par emboîtement · Bride à recouvrement
| Critère | Bride à collet à souder | Bride à enfiler | Bride à souder par emboîtement | Bride à recouvrement |
|---|---|---|---|---|
| Type de soudure | 1 soudure bout à bout à pleine pénétration | 2 soudures d’angle | 1 soudure d’angle | Soudure bout à bout sur collet + bride libre |
| Aptitude à la pression | Classe 150–2500 (toutes) | ≤ classe 300 généralement | ≤ classe 1500, petit diamètre | Faible à modérée |
| Fatigue / sollicitations cycliques | Résistance maximale | Faible | Modérée | Faible à modérée |
| Radiographie possible | Oui (soudure bout à bout intégrale) | Non | Non | Oui (soudure du collet) |
| Coût relatif | Plus élevé | Le plus faible | Faible | Plus élevé (deux pièces) |
| Meilleure adéquation | Haute pression/température, cyclique, critique | Réseaux utilitaires basse pression | Petit diamètre, haute pression | Démontages fréquents, tube en alliage coûteux |
Retenez ceci : en dessous d’environ la classe 300 pour des fluides doux ou non critiques, la bride à enfiler sera probablement la solution la plus économique. Pour toute conduite soumise à de fortes amplitudes thermiques cycliques, aux vibrations, à la corrosion de procédé ou transportant un fluide présentant des risques pour la santé, la bride à collet à souder offre une seule soudure inspectable, moyennant un coût supplémentaire. C’est le même principe que celui appliqué directement dans le tableau de pression ci-dessus. En considérant le cycle de vie, les économies exactes dépendent du service, du régime d’inspection et du coût des arrêts.
Une bride à collet à souder remplace les deux soudures d’angle d’une bride à enfiler par une seule soudure bout à bout à pleine pénétration, radiographiable — l’économie se révèle sur la durée de vie de la conduite, et non sur le bon de commande.
Domaines d’excellence des brides à collet à souder Synbase — pétrole et gaz, énergie, chimie et applications marines
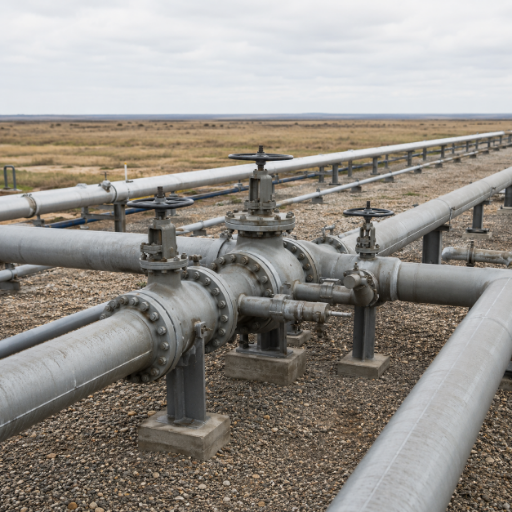
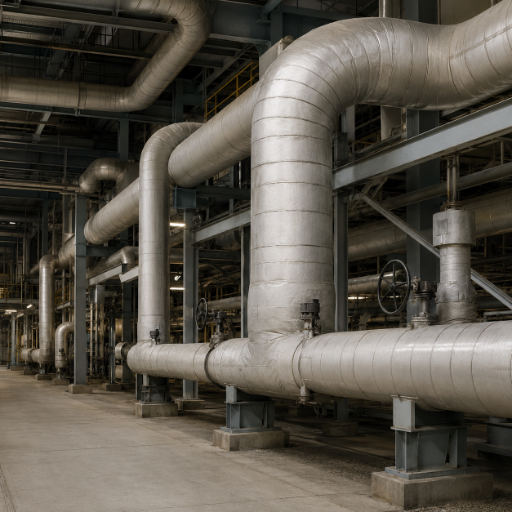
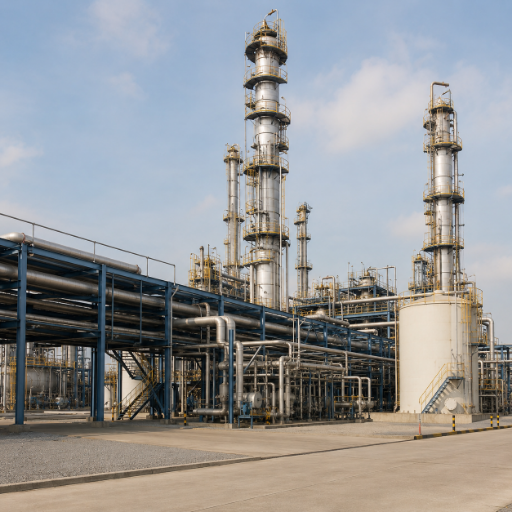
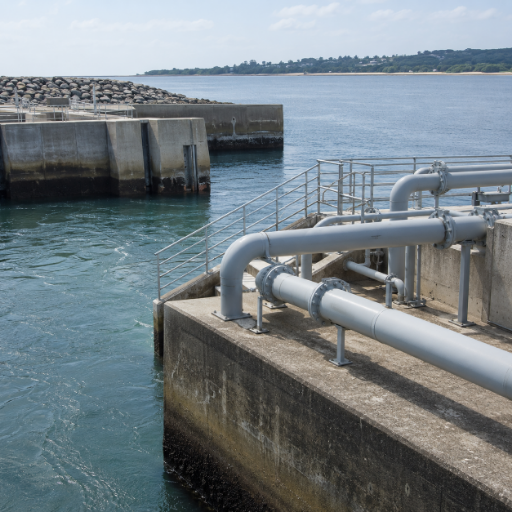
Le contexte est indispensable pour spécifier efficacement une bride. Une bride A105 à collet à souder et joint RTJ peut être parfaite sur une conduite de transport de gaz, mais surdimensionnée pour une tour de refroidissement en boucle ouverte ou un réseau d’eau de service ; à l’inverse, une A182 F304 peut convenir à un système d’eau claire ou d’injection chimique, mais se piquer rapidement en environnement côtier. Ces quatre applications montrent où chaque solution est justifiée.
Certifications, traçabilité matière et assurance qualité
Voici l’objection qu’aucun fournisseur de brides n’aime nommer : sur les forums d’ingénierie, les acheteurs s’avertissent que des matériaux importés peuvent arriver avec des certificats d’usine ne correspondant pas au métal dans la caisse — « des certificats d’usine manifestement frauduleux », selon un fil documenté sur eng-tips. Si vous avez déjà audité un fournisseur et découvert que le certificat ne pouvait pas être reproduit, vous comprenez pourquoi c’est la première question, et non la dernière.
Nous répondons à cette préoccupation par une traçabilité produit sans équivalent, et pas seulement par quelques inscriptions prestigieuses sur un mur. Chaque bride à collet à souder que nous livrons est accompagnée d’une certification matière EN 10204 3.1 prouvant le lien entre la pièce physique et le numéro de coulée de l’acier d’origine ; ce certificat détaille la composition chimique et les résultats mécaniques, ainsi que tout traitement thermique ultérieur. Il ne s’agit pas d’une sélection aléatoire : une traçabilité rigoureuse est suivie depuis la fusion du matériau jusqu’au produit fini et, sur demande, nous coordonnons le processus afin qu’un organisme d’inspection tiers — SGS, BV, Lloyd’s ou l’agence que vous désignez — vérifie le contenu.
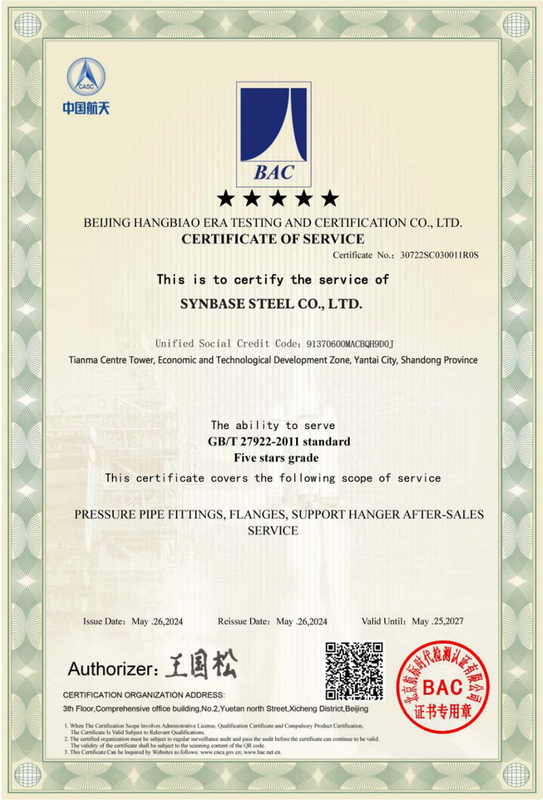
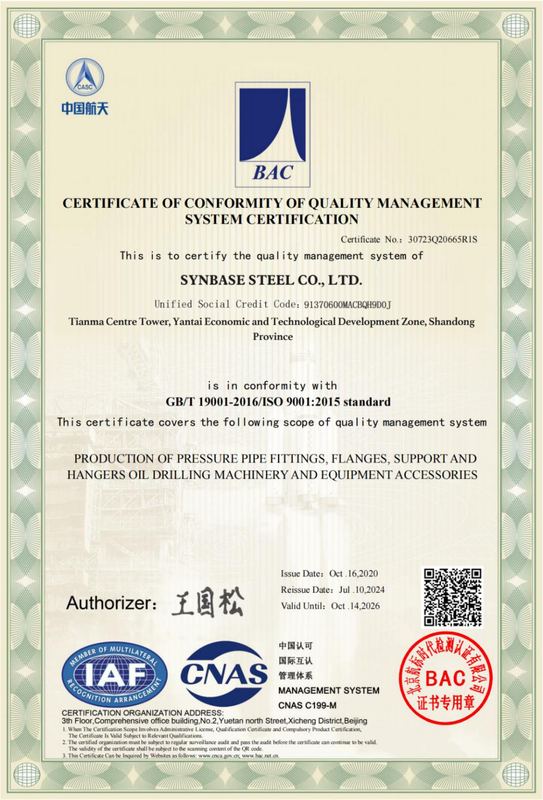
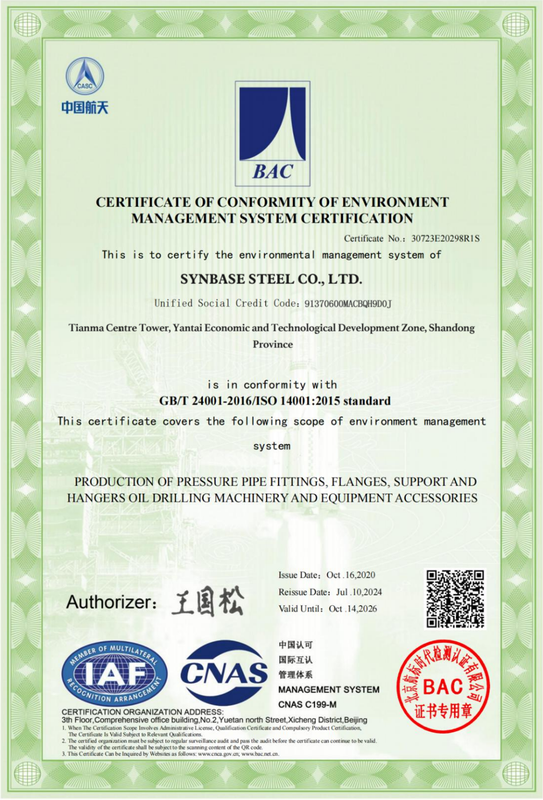
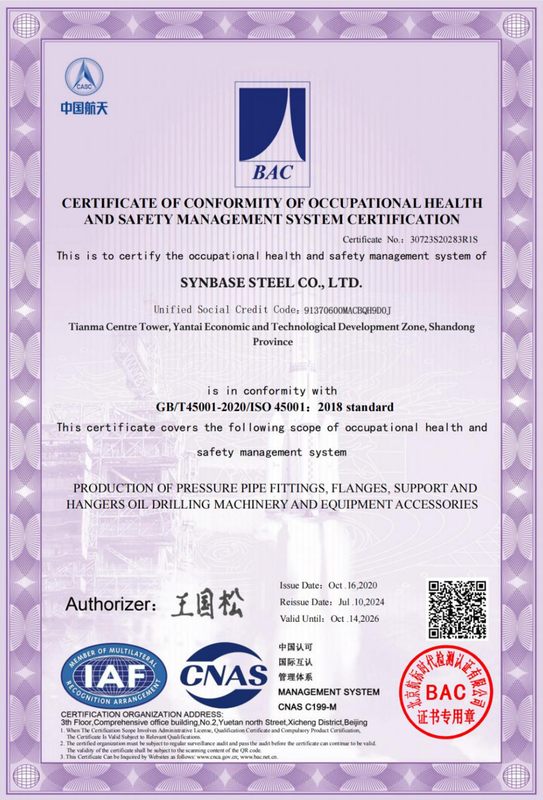
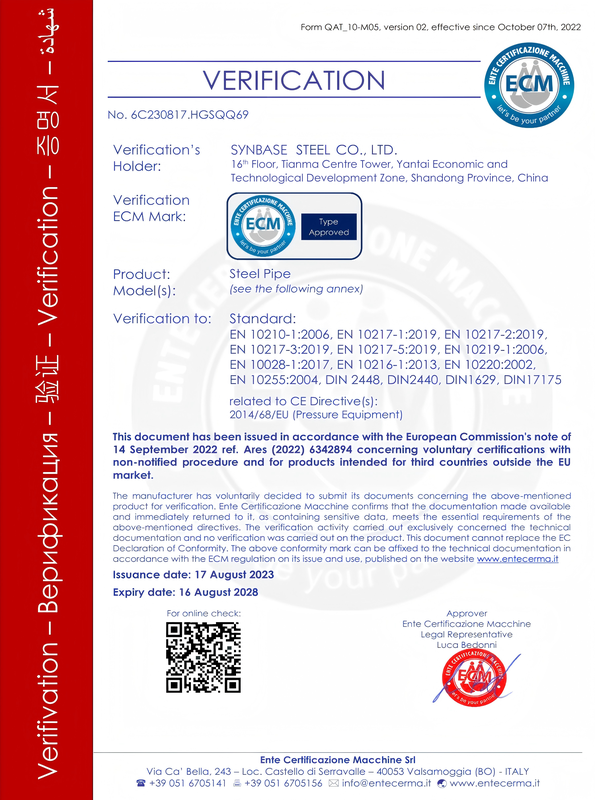
« Nous considérons le numéro de coulée comme l’empreinte digitale du produit. Avant qu’une bride à collet à souder ne quitte l’usine, son certificat 3.1 est rapproché de la coulée de la pièce forgée et du rapport d’inspection dimensionnelle — et si un client souhaite qu’un tiers assiste à cette vérification, nous le préférons ainsi. Un certificat impossible à vérifier ne mérite pas d’être imprimé. »
Cette traçabilité détaillée repose sur nos capacités de fabrication intégrées et de grande envergure. Synbase Steel est le pôle central brides et raccords de E-CHENG STEEL GROUP, membre de la China Iron and Steel Association, avec une production soutenue par des relations d’approvisionnement de longue date avec des aciéries telles que Baosteel, Tianjin Pipe (TPCO), Ansteel et TISCO pour les matériaux en alliages spéciaux. Pour un chef de projet qui évalue un nouveau fournisseur, cette combinaison est particulièrement solide : une capacité de forgeage à l’échelle d’un groupe, complétée par des preuves vérifiables de conformité produit capables de résister à un audit.
Outils d’ingénierie pour brides à collet à souder
FAQ sur les brides à collet à souder
Qu’est-ce qu’une bride à collet à souder ?
Une bride à collet à souder est une bride de tuyauterie dotée d’un moyeu long et conique soudé directement au tube par une soudure bout à bout. Le cône répartit les contraintes de la bride dans la paroi du tube, et l’unique soudure à pleine pénétration peut être radiographiée — c’est pourquoi les brides à collet à souder conviennent aux services à haute pression, haute température et cycliques, plutôt qu’aux brides à enfiler ou à souder par emboîtement plus simples.
Quand dois-je utiliser une bride à collet à souder plutôt qu’une bride à enfiler ?
Utilisez une bride à collet à souder sur les systèmes à haute pression (généralement au-delà de la classe 300), les services à haute température (vapeur, etc.) et les services où des vibrations, des cycles thermiques ou un fluide potentiellement nocif sont présents. Une bride à enfiler permet de réduire les coûts sur une conduite utilitaire basse pression non critique ; les conditions de service comptent donc davantage que la dimension de la conduite.
De quels matériaux sont fabriquées les brides à collet à souder ?
Les nuances courantes comprennent l’acier au carbone forgé ASTM A105 pour les applications générales ; A182 F304/F316 pour les services où la corrosion pose problème, notamment les chlorures avec le F316 ; et l’alliage chrome-molybdène A182 F11/F22 pour les températures plus élevées sur les conduites de vapeur ou dans les raffineries. Synbase tient ces trois nuances en stock, certifiées selon EN 10204 3.1.
À quelles normes les brides à collet à souder Synbase sont-elles conformes ?
Dimensions selon ASME B16.5 (NPS 1/2"-24", classes 150-2500) et EN 1092-1 pour les classes PN européennes ; le matériau forgé est conforme à ASTM/ASME A182 et A105. La désignation antérieure de B16.5 est ANSI B16.5. Les documents d’aciérie sont fournis selon EN 10204 3.1.
Comment m’assurer que le certificat matière est authentique ?
Lisez le certificat dans l’ordre : vérifiez que le numéro de coulée de la bride correspond au certificat, puis contrôlez que la composition chimique, les propriétés mécaniques et le traitement thermique respectent la nuance commandée. Synbase relie chaque certificat 3.1 à un numéro de coulée traçable et peut organiser une inspection avec témoin tiers (SGS, BV, Lloyd's), afin qu’une partie indépendante vérifie le document avant expédition.
Quelles informations vous faut-il pour établir un devis de bride à collet à souder ?
NPS, série du tube (pour la dimension de l’alésage), classe de pression, nuance de matériau, type de face (RTJ, FF ou RF), norme/normes nationales, nombre de pièces et toute inspection ou documentation supplémentaire, etc. Avec les spécifications complètes de la conduite, nous pouvons fournir un prix ferme et un délai d’approvisionnement dans un seul devis.