Conexões com revestimento por soldagem, cotovelos, tês, flanges e reduções revestidos com CRA
As conexões com revestimento por soldagem colocam a liga resistente à corrosão exatamente onde ocorre a corrosão — no diâmetro interno em contato com o fluido — sobre um corpo de aço-carbono que suporta a pressão. Fabricamos como usina, não como revendedor de estoque. Cada conexão que enviamos é respaldada pelo único número que nossos concorrentes não declaram: a diluição garantida de ferro por camada.
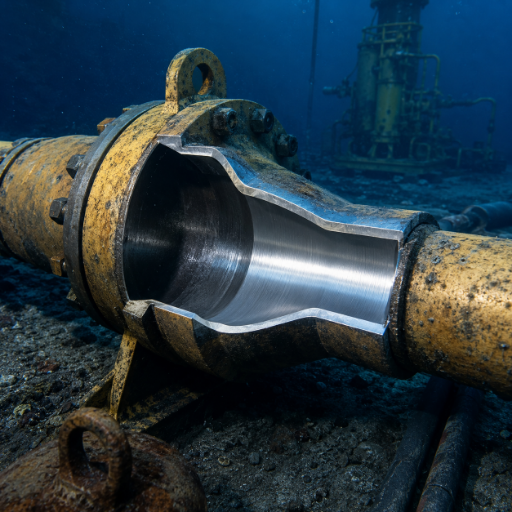
O termo conexão com revestimento por soldagem aplica-se a um cotovelo, tê, redução, tampão ou flange de aço-carbono ou aço de baixa liga cujo diâmetro interno foi revestido com uma camada de liga resistente à corrosão (CRA) soldada por fusão, como Inconel 625, Incoloy 825 ou 316L. A CRA realiza o serviço de resistência à corrosão, enquanto o corpo de aço suporta a carga mecânica. Como o revestimento é ligado metalurgicamente, ele tem integridade para permanecer no lugar — não pode se descolar nem colapsar no diâmetro interno como poderia ocorrer com um revestimento solto.
- DN15–DN1200 Faixa de conexões de ½”–48″ (ASME B16.9 / B16.5)
- Fe ≤ 5% Diluição do revestimento garantida por camada, verificada por EDX
- 3–5 mm Espessura do revestimento, mínimo de duas passadas
- 625 / 825 / 316L Revestimentos CRA + Hastelloy C276, duplex
- NACE MR0175 Dureza qualificada para serviço com gás ácido, HRC ≤ 22
- EN 10204 3.1 MTC + rastreabilidade da corrida + TPI testemunhada
O problema de corrosão que as conexões de aço-carbono não conseguem suportar e como o revestimento CRA por soldagem resolve isso
Gás ácido, CO₂ e fluidos produzidos contendo cloretos corroem as conexões de tubos de aço-carbono comuns de dentro para fora. Em um duto de petróleo e gás, uma conexão frequentemente falha muito antes de uma junta de tubo. A liga resistente à corrosão maciça resolve a composição química, mas torna o projeto inviável quando se chega a DN300 e Classe 900.
[ CAPACIDADE ]Desempenho de CRA com orçamento de aço-carbono
É exatamente nesse intervalo que se enquadram as conexões com revestimento por soldagem. Apenas o diâmetro interno em contato com o fluido recebe a CRA, portanto o corpo de aço-carbono mantém sua resistência e classificação de pressão. Como a ligação entre o aço (forjados ASTM A234 WPB, A420 WPL6 ou A105/A350) e a liga é metalúrgica — fundida, não fixada — um revestimento bem executado comporta-se como uma parede maciça.
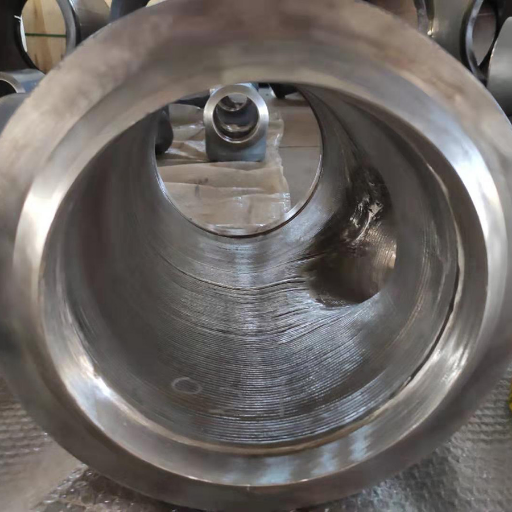
Revestido por soldagem, revestido metalurgicamente ou revestido mecanicamente: a distinção que os compradores confundem
- Revestimento por soldagem CRA soldada por fusão ao componente em camadas. Ligação metalúrgica, pouca ou nenhuma folga, reparável — ideal para curvas e geometrias complexas.
- Revestimento metalúrgico CRA unida por laminação ou explosão a uma chapa ou tubo e depois conformada. Continua sendo uma ligação metalúrgica, mas é difícil de aplicar no extradorso de um cotovelo ou na sela de um tê.
- Revestimento mecânico Uma luva de CRA inserida em um tubo hospedeiro de aço-carbono. Não há ligação metalúrgica; é mais rápido; às vezes pode ser substituída no local, mas pode enrugar ou colapsar em curvas curtas.
O processo de revestimento por soldagem deposita metal de solda sobre a base por fusão, cordão a cordão. Já o revestimento por laminação ou por explosão pressiona dois metais juntos sob calor ou choque. Os três são formas de revestimento, mas apenas o revestimento por soldagem constrói a camada por meio de soldagem — portanto, em uma conexão sujeita simultaneamente a corrosão e desgaste, essa camada fundida é o que proporciona proteção duradoura contra a corrosão.
Enquadramento honesto: quando o revestimento por soldagem é a escolha certa
Executamos revestimento CRA por soldagem internamente há anos e ainda informaremos quando ele for a rota errada. Para conexões em cloretos ou serviço ácido, geralmente é a escolha certa: revestimentos mecânicos podem rachar ou enrugar sob a deformação de ~15% da bobinagem, enquanto nosso depósito é medido no posicionador, e não comprado pronto.
Linha de conexões Synbase com revestimento por soldagem: cotovelos, tês, reduções, tampões e flanges
As conexões Synbase com revestimento por soldagem incluem todas as conexões de solda de topo e conexões flangeadas, não apenas flanges. O tubo revestido sai da mesma linha, portanto um spool e todas as conexões podem incorporar a mesma especificação de revestimento de uma extremidade à outra. A conexão de base, adquirida conforme o grau ASTM apropriado, recebe revestimento no diâmetro interno segundo as normas dimensionais B16.9 (conexões) ou B16.5 / B16.47 (flanges), e o revestimento é usinado até a dimensão final do diâmetro interno.
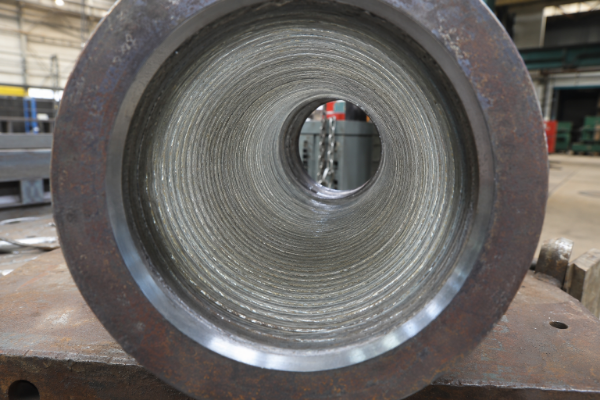
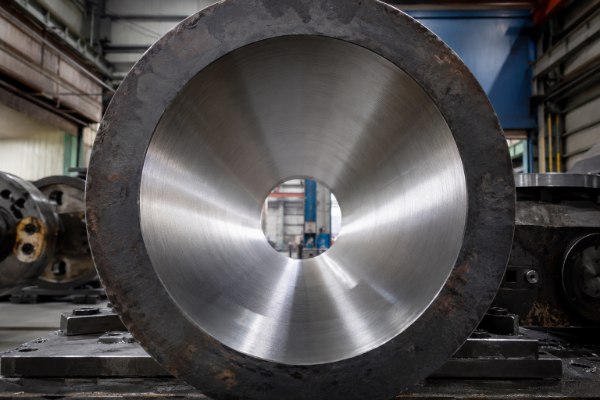
Linha de conexões Synbase com revestimento por soldagem — grau da base e norma por tipo
| Tipo de conexão | Faixa de dimensões | Grau da base | Norma dimensional |
|---|---|---|---|
| Cotovelos de 45° / 90° / 180° (LR/SR) | DN15–DN1200 | A234 WPB/WPC, A420 WPL6 | ASME B16.9 |
| Tês iguais e de redução, cruzetas | DN15–DN900 | A234 WPB, A420 WPL6 | ASME B16.9 |
| Reduções concêntricas e excêntricas | DN20–DN900 | A234 WPB/WPC | ASME B16.9 |
| Tampões e extremidades stub | DN15–DN600 | A234 WPB | ASME B16.9 |
| Flanges weld neck / slip-on / cegas (RF/RTJ) | DN15–DN1200, Classe 150–2500 | A105, A350 LF2 | ASME B16.5 / B16.47 |
Atlas de cobertura do revestimento em zonas críticas
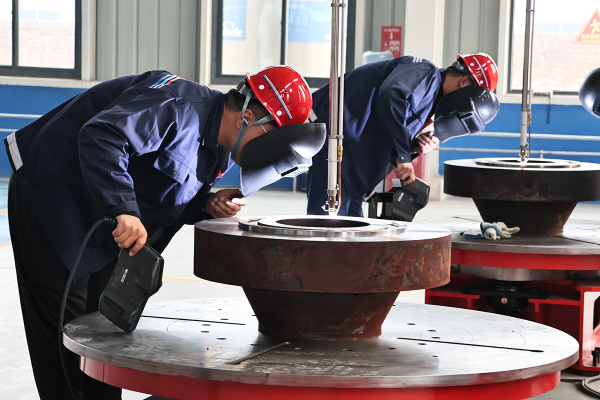
Revestir uma conexão não é o mesmo trabalho que revestir um tubo — a geometria determina onde a diluição e os pontos finos se escondem. O intradorso de um cotovelo, a sela de um tê e o cone de uma redução são os locais mais difíceis de soldar. É onde o ângulo muda, o calor se concentra e uma aplicação manual apressada deixa um revestimento fino demais ou diluído demais.
Zonas críticas por conexão, por que são difíceis e como as controlamos
| Conexão | Zona crítica | Risco de falha | Controle Synbase |
|---|---|---|---|
| Cotovelo de 90° | Intradorso (raio interno) | Concentração da tocha → calor elevado → absorção de Fe | Posicionador indexado; mapeamento da sobreposição dos cordões no intradorso |
| Cotovelo de 90° | Extradorso (raio externo) | Cordão estirado → revestimento fino | Espessura efetiva mínima verificada após a usinagem |
| Tê igual | Sela / junção | Curvatura composta → falta de fusão | Manipulação multiaxial; UT + PMI na sela |
| Redução | Transição cônica | Mudança de diâmetro → diluição desigual | Processo de transferência controlada, número de camadas mantido constante |
| Flange WN | Face de vedação + raio do diâmetro interno | Início da corrosão na interface entre a face e o revestimento | Revestimento em toda a face para diâmetros internos pequenos; G48 na face |
O revestimento permanecerá em serviço ou se descolará, rachará ou descascará da base? O ensaio UT de feixe reto que executamos em cada conexão após a soldagem confirma isso.
Orientação ao comprador: especifique a zona, não apenas a parede
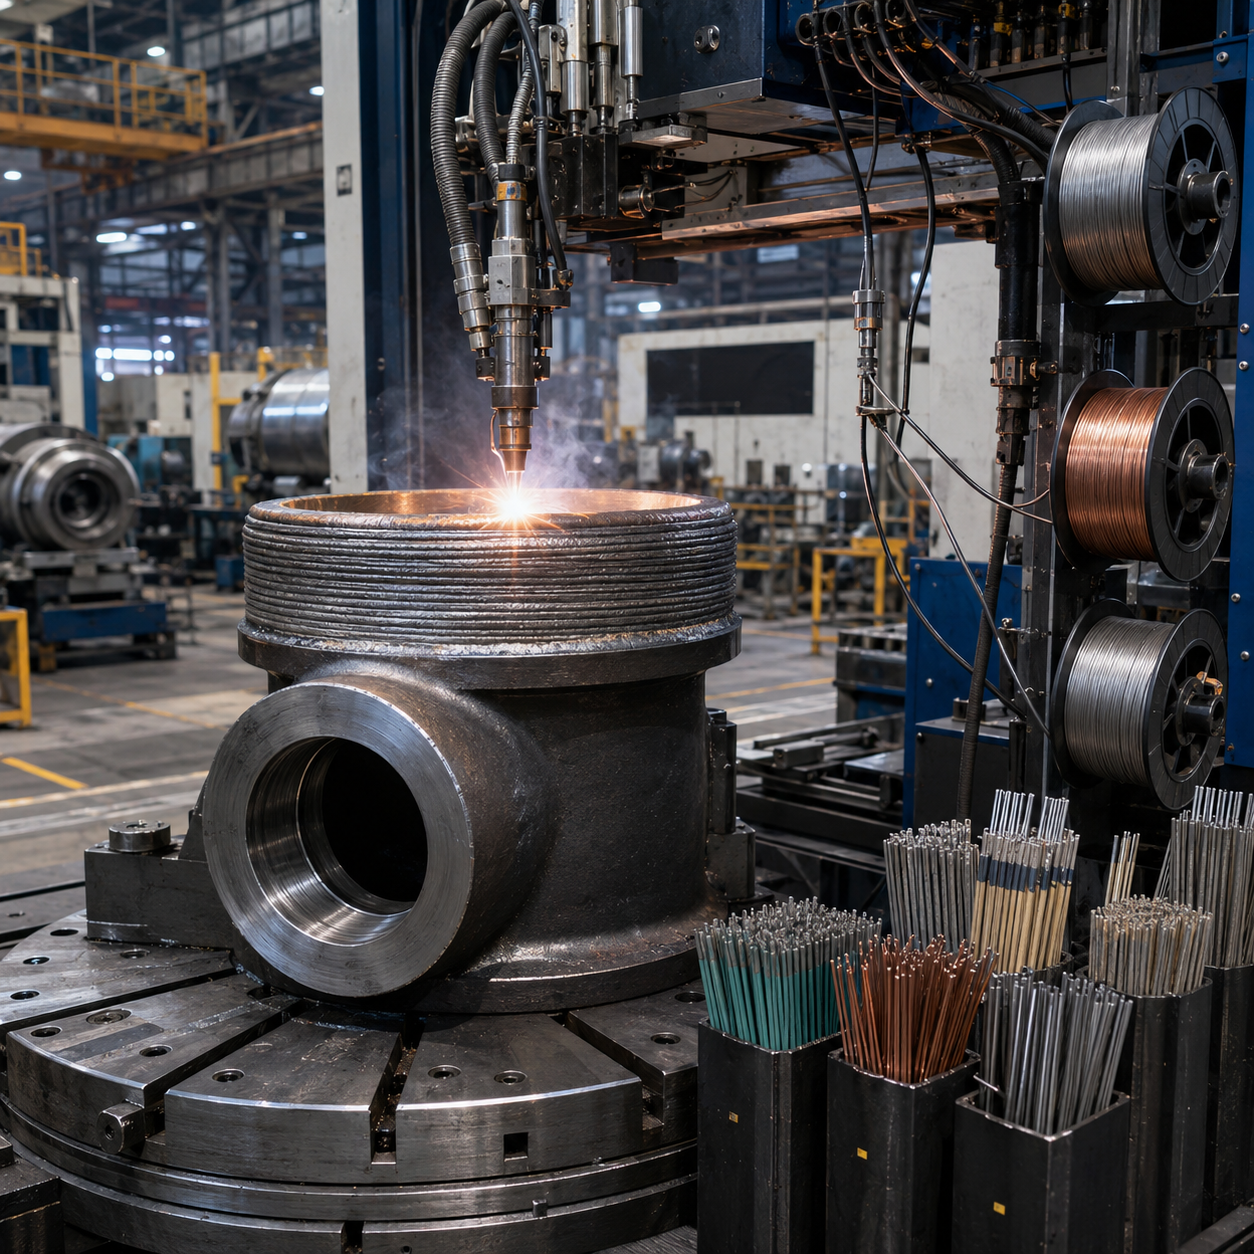
A soldagem vertical descendente de ligas de níquel em uma superfície curva sempre foi um desafio para revestimentos; por isso, em vez de soldar à mão livre, a Synbase indexa cada tê e cotovelo em um posicionador. Solicite ao fornecedor a confirmação da espessura mínima de revestimento sem diluição para o intradorso e a sela, não apenas da parede média, para saber onde ocorre a falha.
Obtenha uma recomendação de liga e cobertura para a geometria da sua conexão →Ligas de revestimento: Inconel 625, Incoloy 825, 316L, Duplex e Hastelloy C276
A seleção do revestimento segue o serviço. Uma escolha errada é superespecificada e cara, ou fina demais e propensa à corrosão por pites. Nós associamos você à liga de menor custo cujo número equivalente de resistência à corrosão por pites (PREN) ainda supera sua carga de cloretos, CO₂ e H₂S na pressão de trabalho.
Uma usina, cinco revestimentos qualificados
Ao contrário de uma oficina equipada para um único consumível, a Synbase mantém os cinco revestimentos qualificados por WPS e usinados internamente. Um erro comum é presumir que qualquer fornecedor de “CRA revestida” consiga executar 625, 825 e C276 com a mesma composição química certificada.
Cada revestimento é soldado com materiais de adição de níquel ou inoxidável sobre uma base de aço-carbono diferente e, como o 316L é austenítico, a camada protetora que ele forma resiste a fluidos corrosivos que causariam pites no aço comum — com uma opção resistente ao desgaste quando a abrasão ocorre junto com a corrosão.
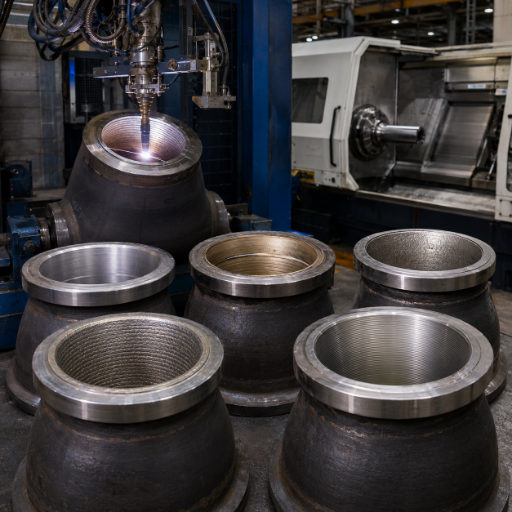
Por que o 625 é o cavalo de batalha em águas profundas
Em serviço ácido ou em águas profundas, o molibdênio e o nióbio da Alloy 625 mantêm sua resistência à corrosão mesmo depois que a absorção de ferro do aço começa a diluir a superfície. Porém, se essa transferência de ferro for excessiva, o PREN cai para a faixa do 825. É exatamente por isso que o controle da diluição de ferro na próxima seção determina se um revestimento 625 realmente terá desempenho.
Realidade da classe do material de adição: o consumível define o limite superior
Considere os elementos brutos que compõem seu consumível. O arame maciço 625 limita o ferro a 5% e estabelece um teor mínimo de níquel de 58%. Mesmo na forma de eletrodo revestido, o ferro máximo aumenta para 7%, enquanto o percentual de níquel cai para 55%. Portanto, a análise química esperada muda assim que o consumível é selecionado.
É aqui que ser uma usina faz a diferença. A Synbase mantém WPS certificados para as cinco ligas, executados em uma linha comum de usinagem e soldagem. Você escolhe conforme o que a aplicação exige, e não conforme o consumível que seu fornecedor prefere.
Mapa de compatibilidade entre liga e serviço
Seleção da liga de revestimento por severidade do serviço (PREN por %Cr + 3,3×%Mo + 16×%N)
| Liga de revestimento | UNS | Consumível AWS | PREN relativo | Serviço mais adequado |
|---|---|---|---|---|
| 316L | S31603 | ER316L * | ~24 | CO₂ moderado, baixo teor de cloretos, utilidades de refinaria |
| Duplex 2205 | S31803 | ER2209 | ~35 | Cloretos moderados, proximidade de água do mar |
| Incoloy 825 | N08825 | ERNiFeCr-1 | ~32 | Ácidos fosfórico/sulfúrico, serviço ácido moderado |
| Inconel 625 | N06625 | ERNiCrMo-3 | ~50 | Gás ácido, alto teor de cloretos, submarino — o cavalo de batalha |
| Hastelloy C276 | N10276 | ERNiCrMo-4 | ~70 | Ácidos redutores severos, serviço ácido extremo |
*A classificação do consumível 316L é definida quando o WPS do projeto é confirmado. Os valores são faixas nominais da liga e valores PREN, apenas para fins de orientação de seleção.
Referência: mecanismo de corrosão por pites devido à diluição de Fe, patente EP0195634B1
Controle garantido da diluição de Fe: o número de aceitação que ninguém mais publica
Todo fornecedor de revestimento afirma ter “baixa diluição”. Quase nenhum registra um número pelo qual possa ser responsabilizado. A diluição de ferro — quanto da base de aço-carbono derrete na camada de CRA — é a única variável que determina se um revestimento 625 realmente resiste à corrosão, e nós a tratamos como valor contratual de aceitação, não como adjetivo de marketing.
Uma passada de revestimento é suficiente? Não. Uma única passada de E-NiCrMo-3 sobre aço-carbono mede cerca de 23% de ferro — muito acima da especificação de aceitação ≤5%. Dados de testes independentes mostram que duas passadas ainda podem indicar ~12% de Fe no pior caso, e às vezes são necessárias três passadas para atingir 3% ou menos. O número de passadas e a sobreposição dos cordões, e não a espessura nominal, controlam a diluição.
Janela de aceitação da diluição de Fe
Diluição de ferro por número de passadas — dados medidos versus a janela de aceitação que mantemos
| Acúmulo | Fe superficial típico | Veredito frente à especificação ≤5% | Classe da fonte |
|---|---|---|---|
| Passada única (1 camada) | ~21–23% Fe | Reprovado — revestimento comprometido | Revisado por pares (L2) |
| Duas passadas (camada 1 / camada 2) | ~12% / 1.5–2% | A camada 2 recebe as passadas; a camada 1 é diluída por projeto | Profissional (L3-α) |
| Duas a três passadas, transferência controlada | ≤ 5% a 2,5 mm de profundidade | Janela de aceitação Synbase | Prática de patente + EDX |
| Três passadas | ~2,9–3,4% Fe | Margem para o serviço ácido mais severo | Revisado por pares (L2) |
Nossa construção padrão é um revestimento mínimo de duas passadas, com 3-5 mm no total, usinado de volta para que permaneçam pelo menos 1,5-2,5 mm de liga sem diluição no diâmetro interno acabado — o mesmo envelope descrito em patentes industriais concedidas (por exemplo, EP4214397B1) para revestimento CRA de baixa diluição. Verificamos a composição química por identificação positiva de material (PMI) e informamos o teor de ferro por EDX na profundidade de inspeção, e não por uma única leitura superficial otimista.
Eis a parte que o restante do mercado omite, e ela favorece o comprador: a regra de 5% de ferro é uma especificação conservadora de suprimentos, não um limite metalúrgico abrupto. Testes revisados por pares indicam o início real da corrosão por pites em aproximadamente 19% de ferro pelo método A da ASTM G48, com a mudança brusca de corrosão apenas acima de ~36% de ferro. Certifique uma superfície abaixo de 5% e você estará abaixo do limite de auditoria com ampla margem de segurança — sem apenas ultrapassá-lo por pouco.
“Mantemos um mínimo de duas passadas no 625 porque a primeira camada é diluída pela física, não pela habilidade; ela absorve ferro da base, por melhor que seja o soldador. A barreira de corrosão do cliente é a segunda e a terceira camada, portanto é isso que medimos e certificamos.”
Certificado por camada, não por folheto
A diluição é o maior problema em qualquer trabalho de revestimento: ferro em excesso compromete a liga. Esse é o número que a Synbase certifica por camada, em vez de por folheto, informando o ferro medido por EDX em profundidade em cada conexão, com rastreabilidade até a corrida. Essa é a diferença entre um certificado que parece correto e uma conexão que sobrevive ao poço.
Como comprovamos o número de Fe em cada conexão
- PMI na superfície acabada do revestimento; teor de ferro por EDX informado a 2,5 mm de profundidade.
- Ensaio de corrosão intergranular conforme ASTM G28, aceitação de 36 mpy (0,914 mm/yr) para UNS N06625.
- Corrosão por pites validada conforme ASTM G48 Método A em corpos de prova representativos.
- Espessura do revestimento verificada por ensaio ultrassônico conforme ASTM A578.
Revestimento por soldagem versus CRA maciça versus revestimento metalúrgico versus revestimento mecânico: custo e vida útil
O revestimento nem sempre é a melhor escolha técnico-econômica — dizer isso gera mais confiança do que fingir o contrário. A posição honesta: o revestimento por soldagem vence em confiabilidade da ligação e geometria complexa, perde para o revestimento mecânico no prazo de entrega e perde para a CRA maciça apenas nas dimensões muito pequenas. Ao contrário de um fornecedor que vende uma única rota, a Synbase informará quando uma luva solta ou um forjado maciço for a opção mais barata para sua linha.
Curva de transição entre revestimento por soldagem, revestimento metalúrgico e revestimento mecânico
Comparação de rotas para conexões CRA (relativa, não absoluta — consulte a observação de custo abaixo)
| Fator | Revestimento por soldagem | CRA maciça | Revestimento metalúrgico | Revestimento mecânico |
|---|---|---|---|---|
| Tipo de ligação | Metalúrgica (fundida) | Homogênea | Metalúrgica | Mecânica (pode haver folga) |
| Fator de custo do material | CRA apenas no diâmetro interno | CRA em toda a parede | Camada de CRA + ligação | Apenas luva de CRA |
| Geometria complexa (cotovelo/tê) | Forte | Forte | Limitada | Risco de enrugamento/colapso |
| Reparável no local | Sim | Sim | Difícil | Luva substituível |
| Prazo de entrega típico | Fabricado sob encomenda | Fabricado sob encomenda | Mais longo | Frequentemente o mais curto |
| Melhor adequação econômica | DN300+, serviço ácido/submarino | Diâmetro pequeno, serviço severo | Trechos retos longos | Substituível, serviço menos severo |
Uma barreira fina de CRA sobre um corpo de aço-carbono — desempenho de CRA sem pagar por uma parede de liga maciça
O caso econômico do revestimento cresce com o diâmetro e a espessura da parede: quanto mais espessa a parede, mais custo de liga maciça você evita ao revestir apenas o diâmetro interno. Para serviço severo, um revestimento CRA de ~3 mm sobre uma parede espessa de aço-carbono é uma regra prática reconhecida há muito tempo.
Posição qualitativa de TCO. A economia exata depende da dimensão, classe e liga — solicite uma análise de custos específica do projeto.
[ Não existe uma relação de custo universal publicada; não fornecemos uma. ]
Onde o revestimento claramente justifica seu uso é no custo de todo o ciclo de vida, e não no preço de etiqueta. Uma decisão barata de CRA na etapa de suprimentos frequentemente não é a mais barata ao longo da vida de campo quando inspeção, sobre-espessura para corrosão e substituição são contabilizadas — por isso, o custo do ciclo de vida, e não o preço unitário, deve orientar a escolha da rota.
Referência: prática de revestimento CRA por soldagem de baixa diluição, patente EP4214397B1
Serviço ácido e conformidade: NACE MR0175 / ISO 15156, ASME IX, API 5LD e aceitação de END
Parece bom — mas é real? É exatamente isso que compradores de EPCs internacionais e NOCs perguntam, e a resposta não é um debate, mas uma trilha documental verificável. Qualquer inspetor terceirizado competente deve conseguir cruzá-la com quatro pilares — conformidade, autenticidade, consistência e rastreabilidade — a mesma base pela qual uma usina europeia é avaliada.
Risco, não capacidade — respondido com documentos
Sejamos honestos: a hesitação em relação a uma usina chinesa diz respeito ao risco, não à capacidade, e a resposta é documentação. Um certificado que falha em uma auditoria custa mais do que um que demora uma semana a mais. Por isso, a Synbase respalda cada revestimento com um sistema de qualidade ISO 9001 e registros EN 10204 3.1 rastreáveis à corrida, testemunhados pelo próprio inspetor do comprador.
| Requisito | Norma / aceitação | Como é verificado |
|---|---|---|
| Dureza para serviço ácido (superfície do revestimento) | NACE MR0175 / ISO 15156, HRC ≤ 22 (≤ 345 HV10) | Vickers ASTM E92, ≥5 indentações/camada em toda a ZTA |
| Composição química do revestimento / diluição de ferro | Aceitação de Fe ≤ 5% (especificação do projeto) | PMI + EDX a 2,5 mm de profundidade |
| Corrosão intergranular | ASTM G28 ≤ 36 mpy (0,914 mm/yr) | Ensaio em corpo de prova, UNS N06625 |
| Corrosão por pites | ASTM G48 Método A | Corpo de prova representativo |
| Qualificação do procedimento | ASME BPVC Seção IX, macroataque QW-214 | WPS/PQR por liga; soldador conforme QW-381 |
| Espessura do revestimento / fusão | UT conforme ASTM A578 | Feixe reto, verificação de descolamento |
| Dimensões da conexão / base | ASME B16.9 / B16.5; API 5LD; ISO 77906 | MTC dimensional + da base (A234/A105) |
O dossiê de rastreabilidade que enviamos com cada pedido
Pelo que entendemos, a edição mais recente da ASME IX permite um ensaio de dobramento em vez da composição química superficial para qualificar revestimentos. Isso está em conformidade com o código, mas um ensaio de dobramento não comprova a resistência à corrosão necessária em serviço com gás ácido — por isso, certificamos também a composição química.
Guia de suprimentos: dimensões, classes de pressão, prazo de entrega, MOQ e documentação
As conexões com revestimento são personalizadas para seu pedido, portanto não existe um prazo de entrega padrão e não fingiremos que existe. O que nos comprometemos a fazer é seguir a disciplina de processo que torna qualquer cotação, para um escopo de fornecimento definido, precisa e viável.
Orientação ao comprador: o que incluir em sua RFQ
Envie as condições de serviço (pressão parcial de H₂S / CO₂, ppm de cloreto, temperatura), a lista de conexões com dimensões e classes e a norma dimensional. Com isso, retornaremos a recomendação de liga, o número de passes, a espessura do overlay e o escopo da documentação, além de um prazo de entrega vinculado à sua quantidade real.
[Faixas de prazo de entrega e MOQ são cotadas por projeto.]Inicie uma RFQ com sua lista de conexões e dados de serviço →
Estrutura dos fatores de preço: o que influencia sua cotação
-
01Liga do overlay / Número de passes 625 vs. 825 vs. 316L, em dois passes versus três passes para serviço sour severo, varia as horas de deposição por peça.
-
02Tipo e dimensão da conexão Conexões maiores, por exemplo, a região de encontro de um tê DN600 versus um cotovelo DN100, resultam em mais horas de overlay.
-
03Classe de pressão e grau do material de base Classe 150 a 2500; A420 WPL6 para baixa temperatura versus A234 WPB padrão.
-
04Escopo dos registros Adicione o acompanhamento da inspeção pela agência nomeada (TPI) para verificar o trabalho em pontos de espera específicos, exija ensaios adicionais ou inclua um pacote completo de WPS/PQR.
-
05Sobremetal de usinagem 10-15 mm é típico (no diâmetro interno) para que a conexão possa ser usinada até as dimensões finais e ainda ofereça boa cobertura com liga de overlay pura.
Aplicações e experiência em projetos
Em todo o setor de petróleo e gás e também em aplicações de energia renovável, como a geotérmica, as conexões com overlay de soldagem mantêm a mesma composição química da liga e os mesmos critérios de aceitação, qualquer que seja o serviço.
Onde as conexões com overlay conquistam seu espaço
Elas são a resposta quando o aço padrão sofre corrosão e a liga maciça é cara demais: coleta e processamento de gás sour, linhas de fluxo submarinas, linhas de processo em plantas petroquímicas e refinarias e circuitos geotérmicos. Em cada caso, uma química agressiva encontra um corpo dimensionado para pressão.
Aplicação, coleta de gás sour
As conexões de cabeça de poço e de manifolds em serviço doce e sour usam a Alloy 625, com adesão rigorosa aos requisitos de dureza da NACE MR0175, para garantir resistência confiável à corrosão nas áreas de vedação de aplicações de alta pressão.
Aplicação, linhas de fluxo submarinas e offshore
Sistemas submarinos enrolados em carretel e soldados, revestidos com Inconel 625, já operaram por centenas de quilômetros em serviço com cloretos; o overlay aderido tolera a deformação do enrolamento, enquanto um liner mecânico enrugaria.
Aplicação, geotérmica e geração de energia
A salmoura geotérmica e o serviço com depuradores de FGD combinados elevam a concentração de cloretos e a acidez; as conexões com overlay permitem ao operador aplicar C276 ou 625 somente na interface com a salmoura, em um envelope de pressão de aço-carbono.
Dentro do E-CHENG STEEL GROUP, a Synbase forneceu tubos de aço, conexões, flanges e válvulas para projetos de energia, empresas petrolíferas nacionais e contratadas EPC em mais de 100 países. Vale declarar o limite com honestidade: não alegaremos um projeto que não possamos certificar e, ao contrário de uma trading, cada conexão com overlay sai da nossa própria linha com seu relatório de ferro por EDX. O erro dos compradores é tratar todos os fornecedores de “CRA clad” como iguais — o dossiê é o que faz a diferença.
Ferramentas de engenharia e calculadoras
Acesse seletores de precisão e calculadoras projetados para simplificar a escolha da liga, a otimização da soldagem e a elaboração de especificações para projetos EPC.
Seletor de liga por serviço
Estimador de passes do overlay e da diluição de Fe
Construtor de especificação de RFQ para conexões com overlay de soldagem
Conexões com overlay de soldagem: perguntas frequentes
O overlay de soldagem é aplicado por fusão ao metal de base, formando uma ligação metalúrgica sem folga. Um revestimento interno é uma luva CRA separada, fixada mecanicamente, mais rápida de instalar e às vezes substituível, mas pode se descolar, enrugar ou colapsar em geometrias apertadas porque não há fusão entre os dois metais.
Ambos aplicam um CRA sobre um substrato de aço-carbono com ligação metalúrgica. O overlay de soldagem faz isso por soldagem por fusão, construindo a camada cordão a cordão — a escolha natural para conexões e geometrias apertadas. O cladeado é uma chapa ou tubo unido por laminação ou explosão e depois conformado — mais econômico para trechos retos longos, mas mais difícil de aplicar no extradorso de um cotovelo ou na região de encontro de um tê.
A maioria das especificações de suprimentos aceita 5% de ferro na profundidade de inspeção, e algumas permitem até 10%. Mantemos ≤5% de ferro por camada a 2,5 mm de profundidade, verificado por EDX. Metalurgicamente, a corrosão por pite só começa em torno de 19% de ferro, portanto uma superfície certificada abaixo de 5% oferece ampla margem de segurança.
Não. Um único passe sobre aço-carbono apresenta cerca de 23% de ferro, muito acima de qualquer especificação de aceitação. São necessários no mínimo dois passes e três passes para o serviço sour mais severo, porque cada camada sofre menos diluição que a camada abaixo.
Sim, a superfície do overlay é qualificada segundo NACE MR0175 / ISO 15156, com dureza mantida em HRC ≤ 22 (≤ 345 HV10), ensaiada pelo método Vickers conforme ASTM E92. A NACE estabelece a dureza para serviço sour; o limite de diluição de ferro é uma aceitação química separada, que certificamos junto com ela.
Cotovelos (45/90/180), tês iguais e de redução, cruzetas, reduções concêntricas e excêntricas, tampões, stub ends, flanges de pescoço para solda, slip-on e cegas — de DN15 a DN1200, conforme ASME B16.9 e B16.5/B16.47.
O overlay oferece o desempenho do diâmetro interno de CRA em um corpo de pressão de aço-carbono; por isso, é mais econômico que o CRA maciço à medida que o tamanho aumenta e oferece maior confiabilidade de união que o revestimento interno em cotovelos e tês. O revestimento interno tem vantagem no prazo de entrega; o CRA maciço vence em diâmetros internos extremamente pequenos. A melhor rota depende do custo total de propriedade ao longo da vida útil do vaso, e não de uma simples especificação padrão.