Bridas
Bridas para tubería de acero forjadas para sistemas de proceso, energía y tuberías EPC
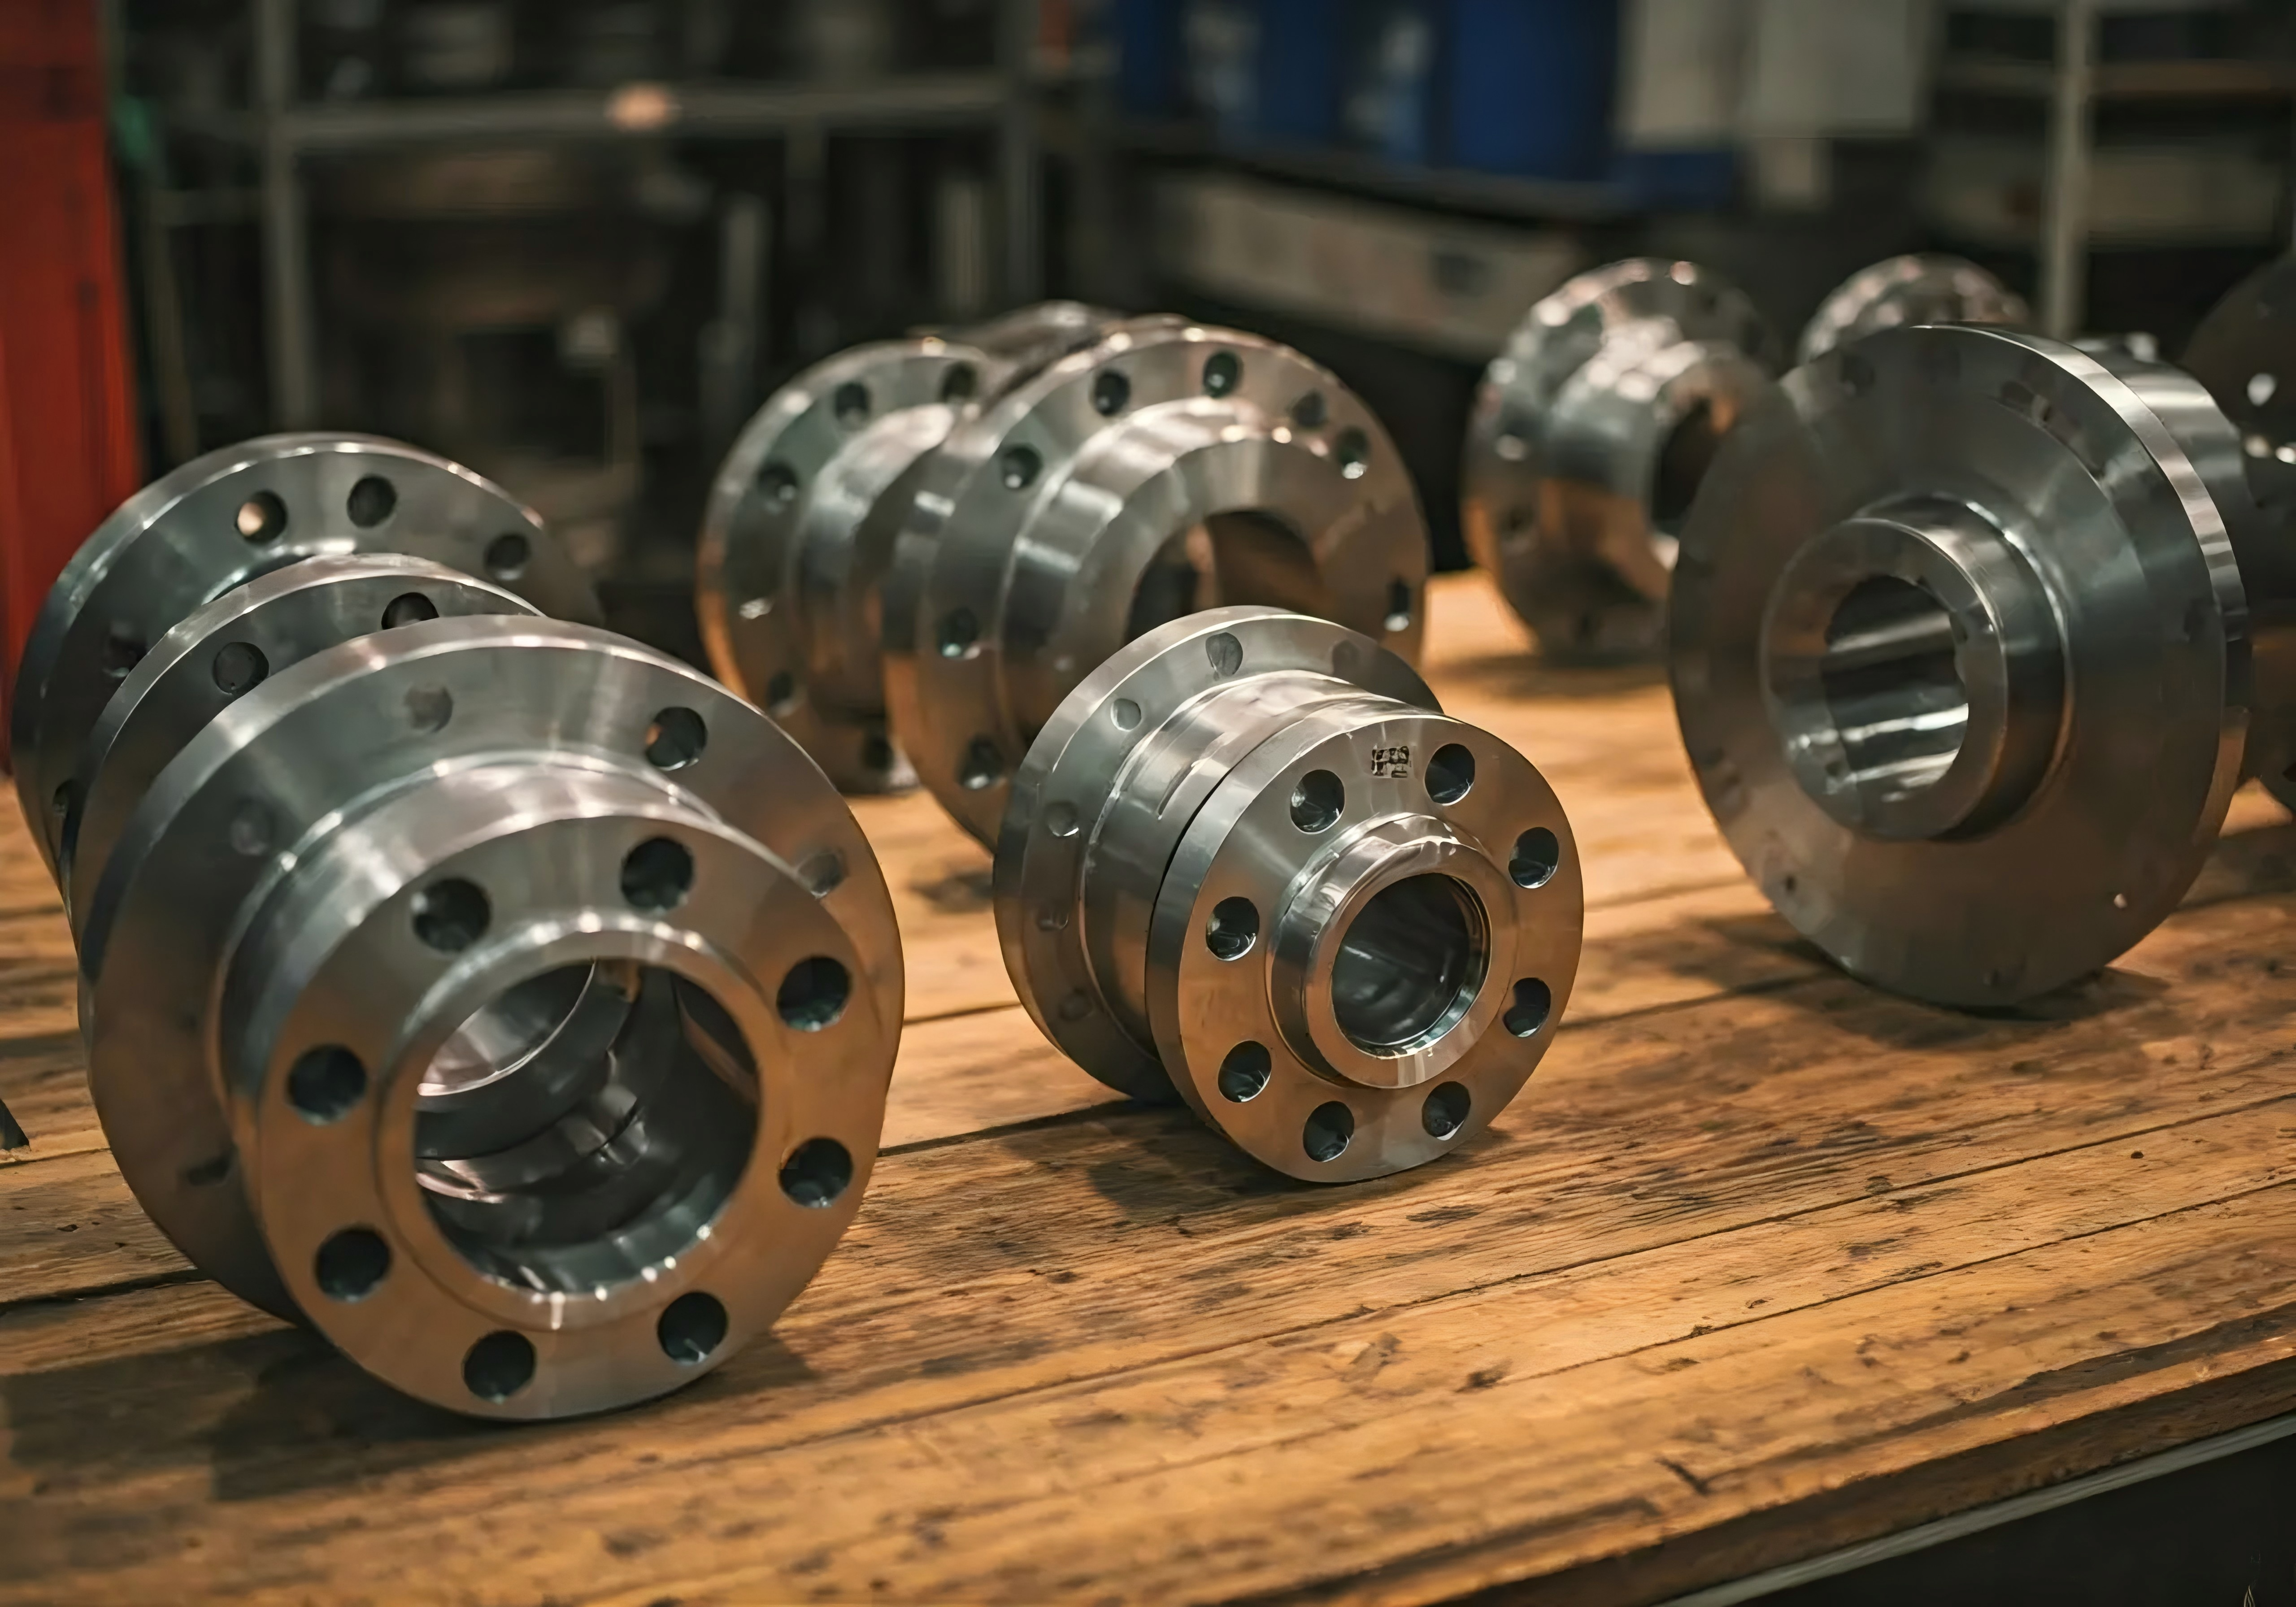
Las bridas para tubería unen tuberías, válvulas, bombas y recipientes mediante uniones desmontables y herméticas a la presión. Synbase Steel forja bridas de acero al carbono, inoxidable y aleaciones especiales conforme a ASME B16.5, ASME B16.47 y EN 1092-1, incluidas bridas de cuello para soldar, deslizantes, ciegas, para soldadura por enchufe, roscadas, de unión solapada, de placa y de orificio, desde Clase 150 hasta Clase 2500.
Synbase es la división de fabricación de equipos para tuberías de E-CHENG STEEL GROUP. Cada pedido se fabrica según el tipo, la clase, la cara, el grado del material y los requisitos de trazabilidad del número de colada especificados, para que los compradores puedan revisar la identidad del acero, la base dimensional y el paquete de certificados antes del envío.
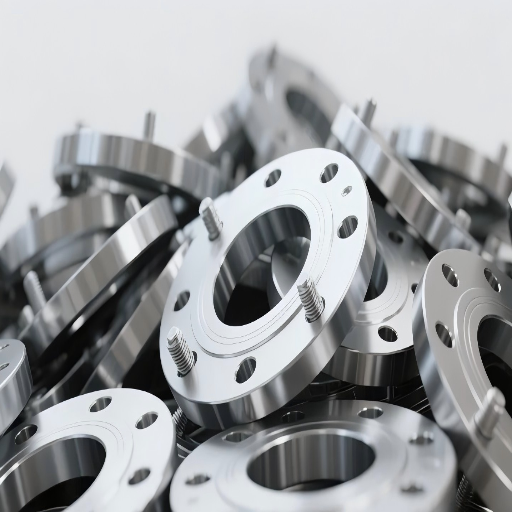
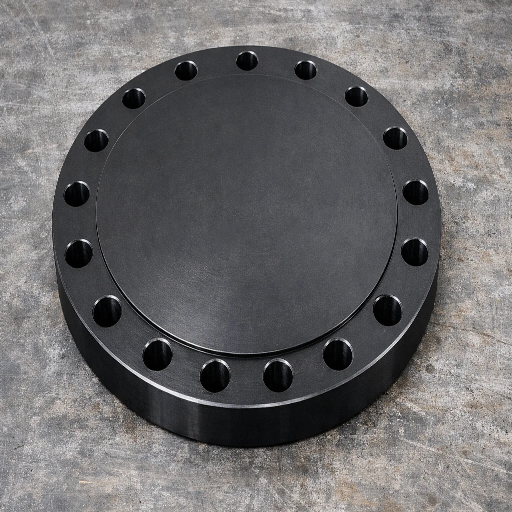
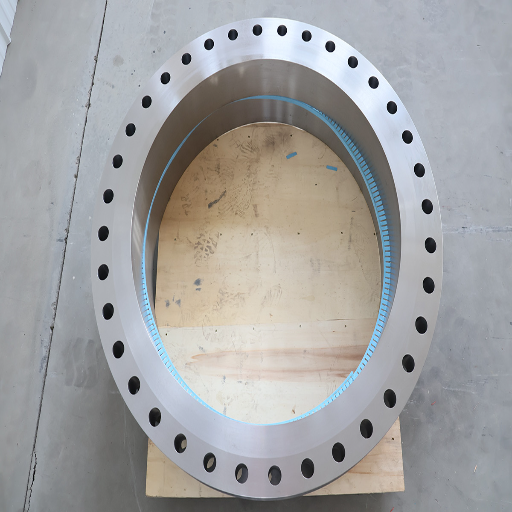
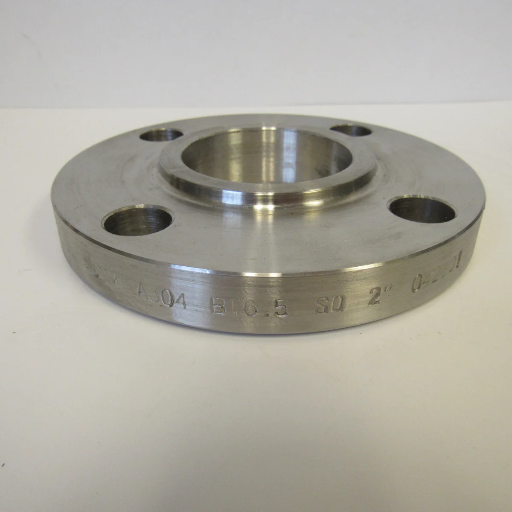
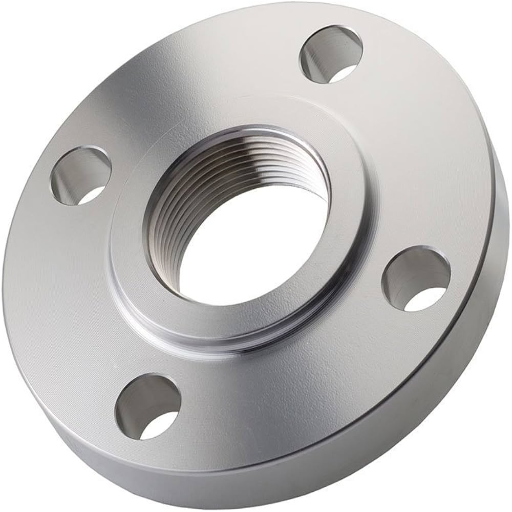
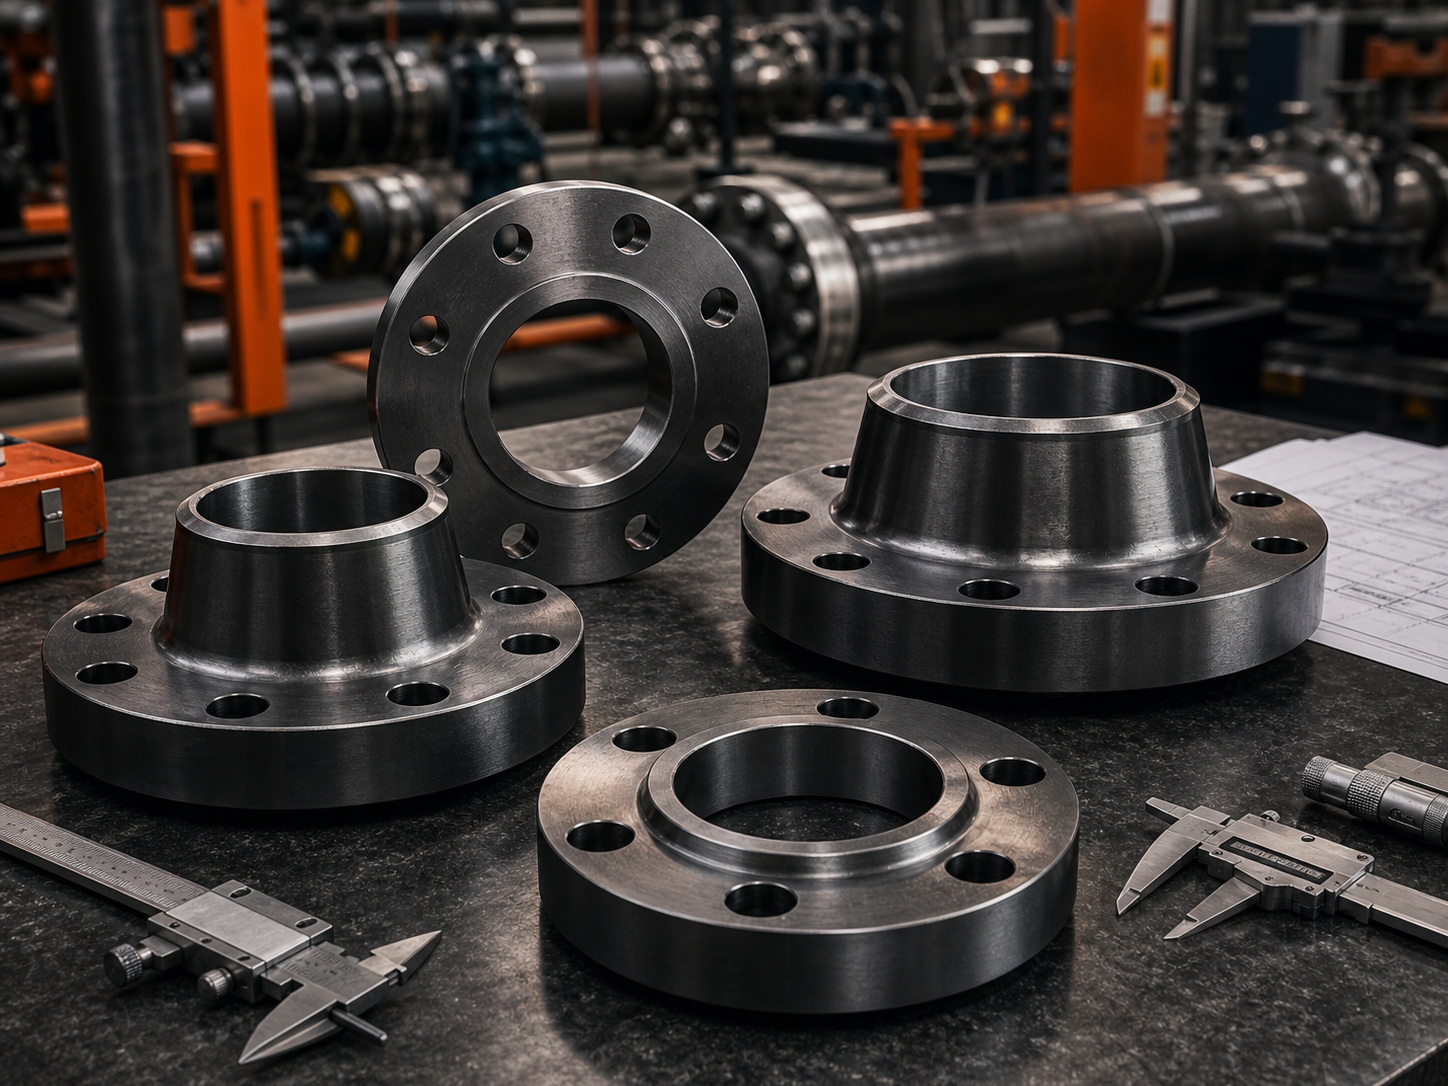
Bridas para tubería de acero al carbono e inoxidable forjadas por Synbase Steel conforme a ASME B16.5: tipos de cuello para soldar, ciegas y deslizantes preparados para inspección
Cuello para soldar, deslizante, ciega, para soldadura por enchufe, roscada, de unión solapada, de placa, reductora y de orificio
Clases de presión (PN6–PN100), según ASME B16.5 / B16.47
Rango de dimensiones, incluidas las B16.47 de gran diámetro, Series A/B
A105, A350 LF2, A182 F304/316, dúplex, cromo-molibdeno
ISO 9001 / 14001 / 45001 + CE; MTR / EN 10204 3.1 bajo solicitud
Suministro de bridas forjadas para compradores de energía, EPC y procesos en todo el mundo
Por qué una brida incorrecta tiene fugas y cómo especificarla correctamente
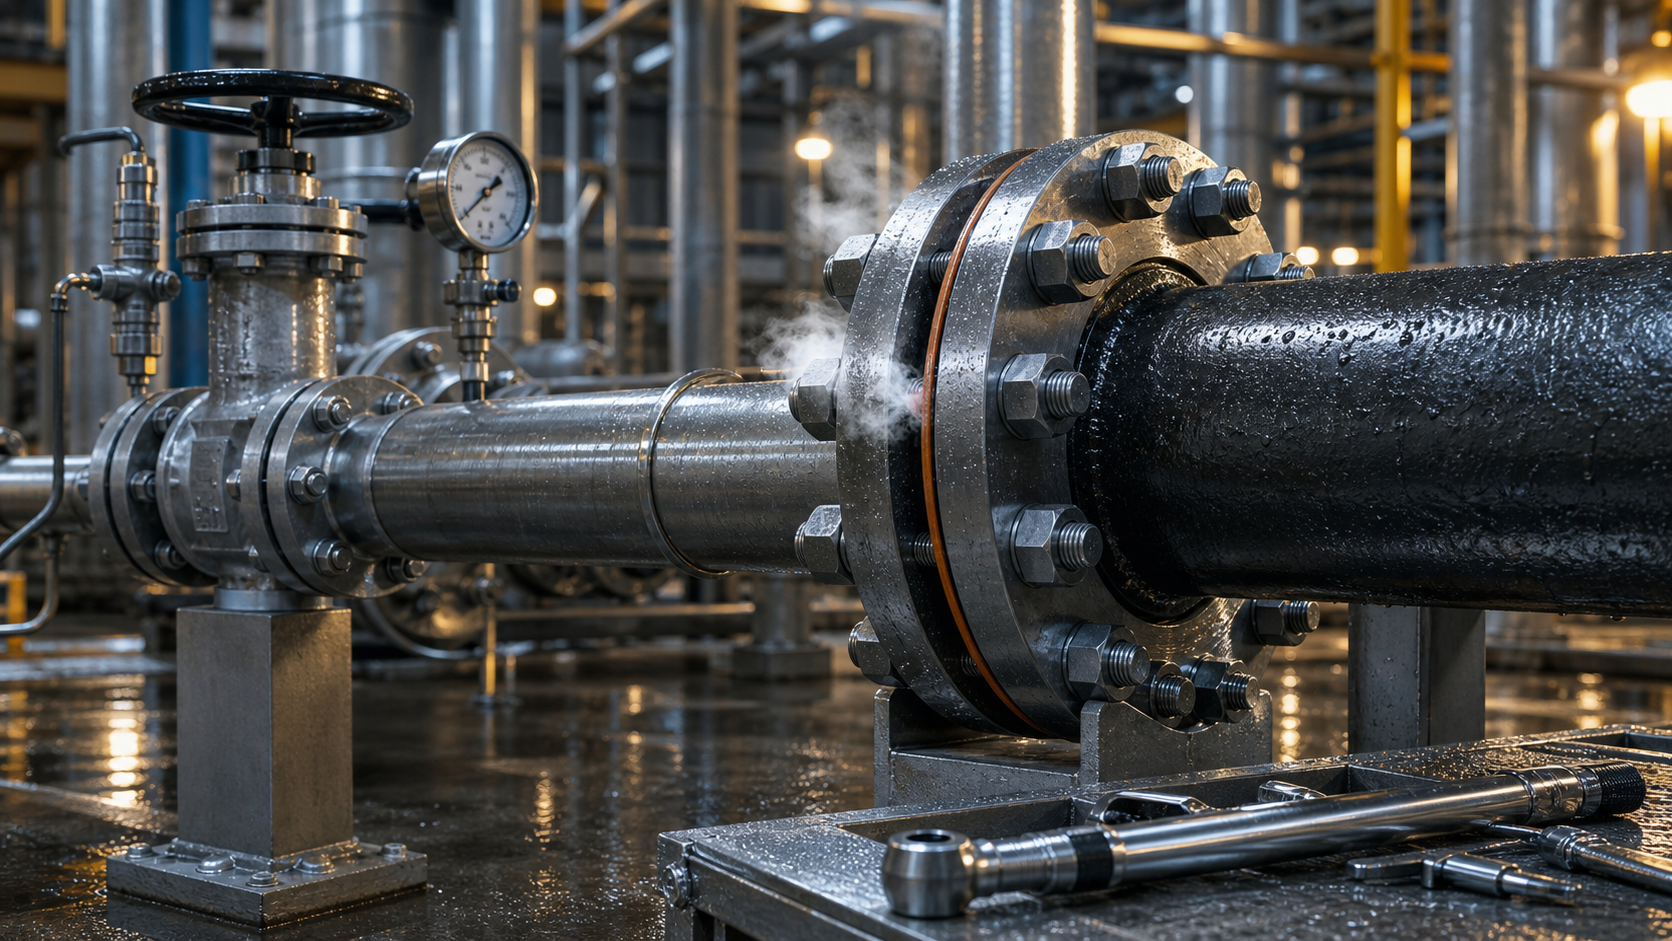
En aplicaciones de alta presión y alta temperatura, el diseño de la unión sustenta toda la seguridad del sistema. Reemplazar la junta cinco veces sin corregir la causa raíz solo significa comprar cinco paradas más.
Un apriete firme no significa estanqueidad. Una unión bridada puede apretarse con un par elevado y aun así presentar fugas, porque una fuga es un problema del sistema, no solo una junta defectuosa. Las bridas conectan tuberías, válvulas y boquillas de recipientes en una unión desmontable y hermética a la presión, y esa unión solo funciona cuando la cara de la brida, la alineación, la junta, la carga de los pernos y el método de apriete son adecuados para el servicio.
El mismo patrón de pernos no significa intercambiabilidad
Un error común de especificación comienza con la coincidencia de los orificios de los pernos. El mismo patrón de pernos no hace intercambiables dos bridas. Una brida deslizante y una brida de cuello para soldar de la misma norma y clase pueden compartir el círculo de pernos ASME B16.5, pero cumplen requisitos distintos de esfuerzo y fatiga. La selección debe basarse en la clase de presión, el tipo de cara, el grado del material, el diseño de soldadura, la junta y las condiciones de servicio, no solo en la coincidencia de los orificios.
Identidad de fabricación y trazabilidad
La identidad de fabricación es importante porque una brida forjada es a la vez un componente sometido a presión y un elemento documental. Synbase forja utilizando los recursos de producción de E-CHENG STEEL GROUP, publica las normas conforme a las que trabaja y vincula cada lote de bridas con los registros del número de colada. Cuando el tipo, la clase, la cara y el grado del material se especifican según ASME B16.5 o la norma del proyecto requerida, el paquete de inspección y certificados puede revisarse antes de presurizar la línea.
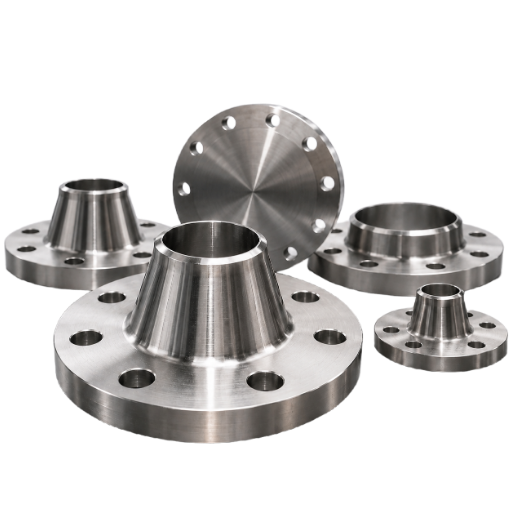
Brida de cuello para soldar
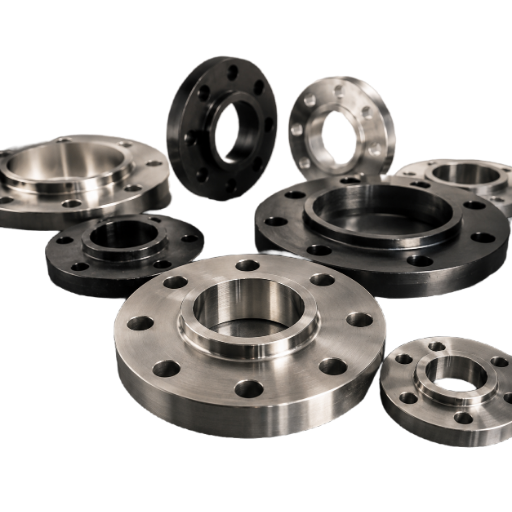
Brida deslizante
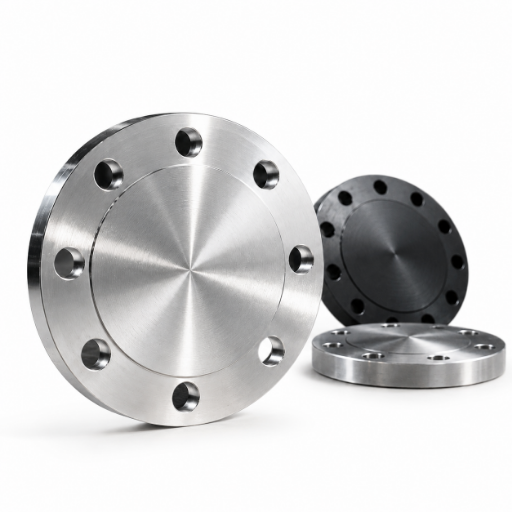
Brida ciega
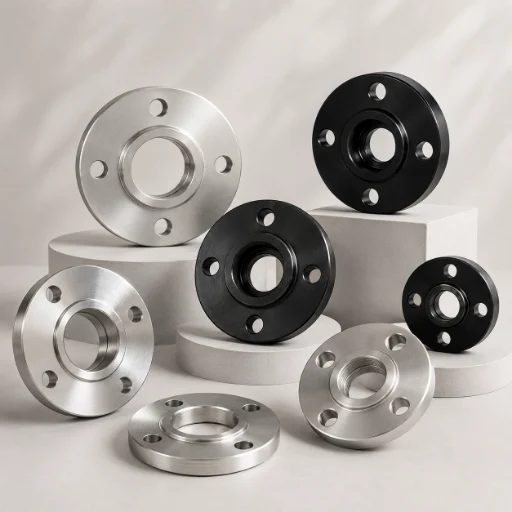
Brida para soldadura por enchufe
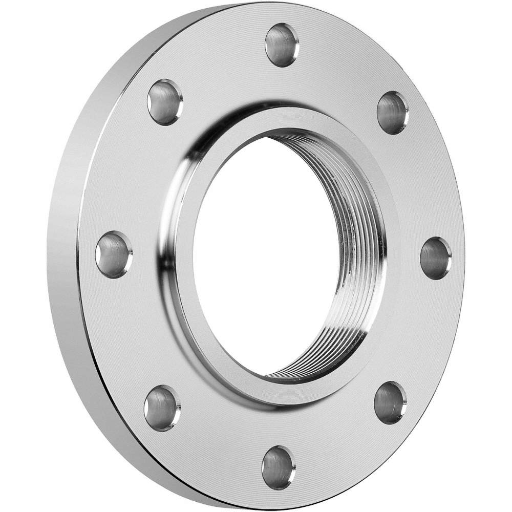
Brida roscada
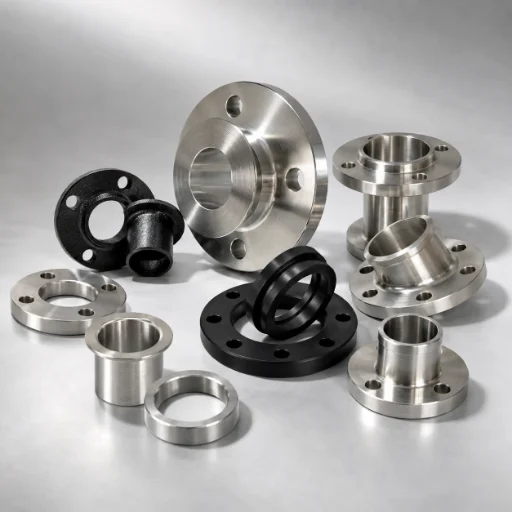
Brida de unión solapada
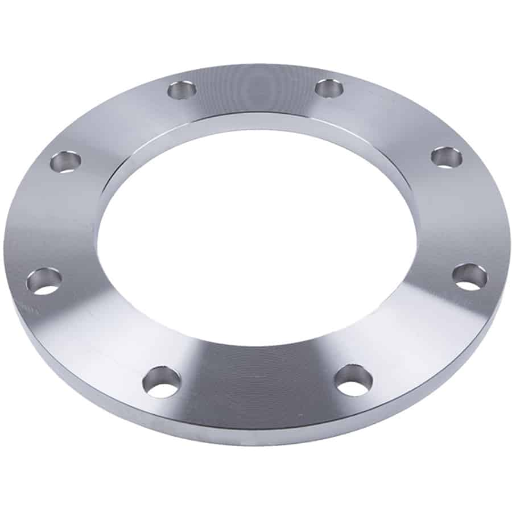
Brida de placa
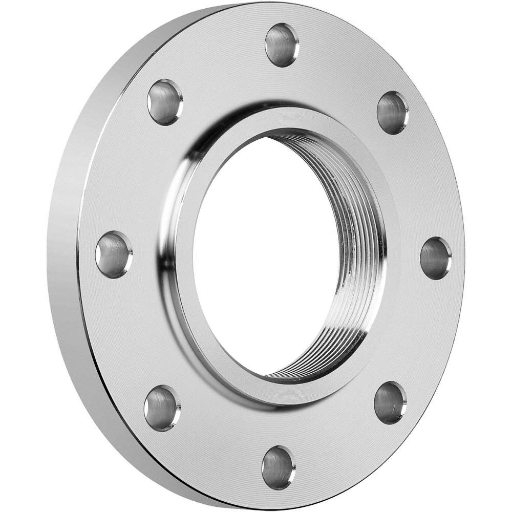
Brida de acero inoxidable (A182)
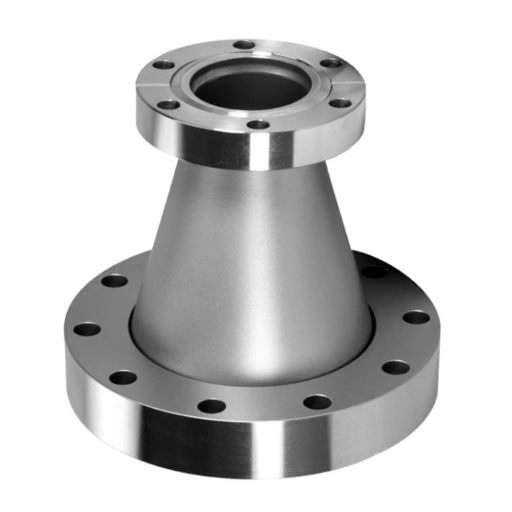
Brida reductora y de orificio
Matriz de selección de tipos de brida
| Tipo de brida | Resistencia a la presión interna | Vida a fatiga | Conexión | Servicio más adecuado | Caras comunes |
|---|---|---|---|---|---|
| Cuello para soldar | Referencia base (100%) | Referencia base (100%) | Soldadura a tope (penetración completa). | Alta presión/alta temperatura, cíclico, líneas críticas | RF, RTJ |
| Soldadura por enchufe | = deslizante | +50% frente a deslizante | Soldadura de filete en el enchufe | Alta presión de diámetro pequeño, instrumentación | RF |
| Deslizante | ~67% de la de cuello para soldar | ~33% de la de cuello para soldar | 2 soldaduras de filete | Presión moderada, sin ciclos | FF, RF |
| Roscada | Menor (sin soldadura) | Baja | Rosca NPT | ≤4″, áreas sin trabajo en caliente | FF, RF |
| Unión solapada | ~ deslizante | ~10% de la de cuello para soldar | Extremo corto + anillo suelto | Desmontaje frecuente, líneas de acero inoxidable | Cara del extremo corto |
| Ciega | Máximo esfuerzo de flexión | n/a (estático) | Cierre atornillado | Extremos de línea, bocas de hombre | FF, RF, RTJ |
Clasificaciones de presión ASME B16.5: acero al carbono ASTM A105, psig (Clase 150–2500)
A 800°F, una brida de acero al carbono ha perdido más de 70% de su clasificación a temperatura ambiente; por eso la presión y la temperatura de diseño deben leerse juntas, en la tabla del grupo de materiales correcto, nunca basándose solo en el número de clase.
| Clase ASME | @ 100°F | @ 400°F | @ 800°F | Servicio típico |
|---|---|---|---|---|
| 150 | 285 | 200 | 80 | Agua, HVAC, vapor de baja presión |
| 300 | 740 | 635 | 410 | Tuberías de proceso, hidrocarburos |
| 400 | 985 | 845 | 550 | Legado / especializado |
| 600 | 1480 | 1265 | 825 | Petróleo y gas, vapor, productos químicos |
| 900 | 2220 | 1900 | 1235 | Refinería, hidrocarburos severos |
| 1500 | 3705 | 3170 | 2055 | Reactores de alta presión, vapor crítico |
| 2500 | 6170 | 5280 | 3430 | Sistemas de presión ultraalta |
Cómo elegir la cara: elevada, plana o RTJ
La cara de la brida determina cómo sellan las juntas. Las bridas de cara elevada (RF), con un resalte de 1/16″ en las Clases 150/300 y de 1/4″ en la Clase 400 y superiores, concentran la carga de los pernos en un área menor de la junta y cubren la mayoría de los servicios. Las bridas de cara plana (FF) hacen contacto en toda el área con carcasas frágiles, como hierro fundido, FRP o bronce, donde una cara elevada podría agrietar la fundición. En resumen, la geometría de la cara debe coincidir con el componente de acoplamiento y con la junta. Una unión de tipo anillo (RTJ) utiliza un anillo metálico blando, aplastado en una ranura mecanizada para lograr un sellado metal-metal; es estándar desde la Clase 600 y obligatorio en equipos de cabezal de pozo API 6A. Una cara de lengüeta y ranura o de unión anular cubre las demás necesidades de sellado especializadas, y hacer coincidir la cara con el servicio es lo que evita fugas a la presión nominal.
| Cara | Mecanismo de sellado | Rango de clase típico | Usar cuando | No usar para |
|---|---|---|---|---|
| Cara plana (FF) | Junta blanda de cara completa | 150–300 | Acoplamiento con hierro fundido / FRP / bronce | Líneas de acero de alta presión/alta temperatura |
| Cara elevada (RF) | Junta blanda concentrada | 150–2500 | Configuración predeterminada para procesos generales | Servicio con gas ácido crítico frente al fuego |
| RTJ (R/RX/BX) | Anillo metálico, deformación plástica | 600–2500, API 6A | Alta presión/alta temperatura, resistente al fuego, gas ácido | Baja presión / acoplamiento FF |
Materiales y grados: carbono, inoxidable (A182) y aleaciones especiales
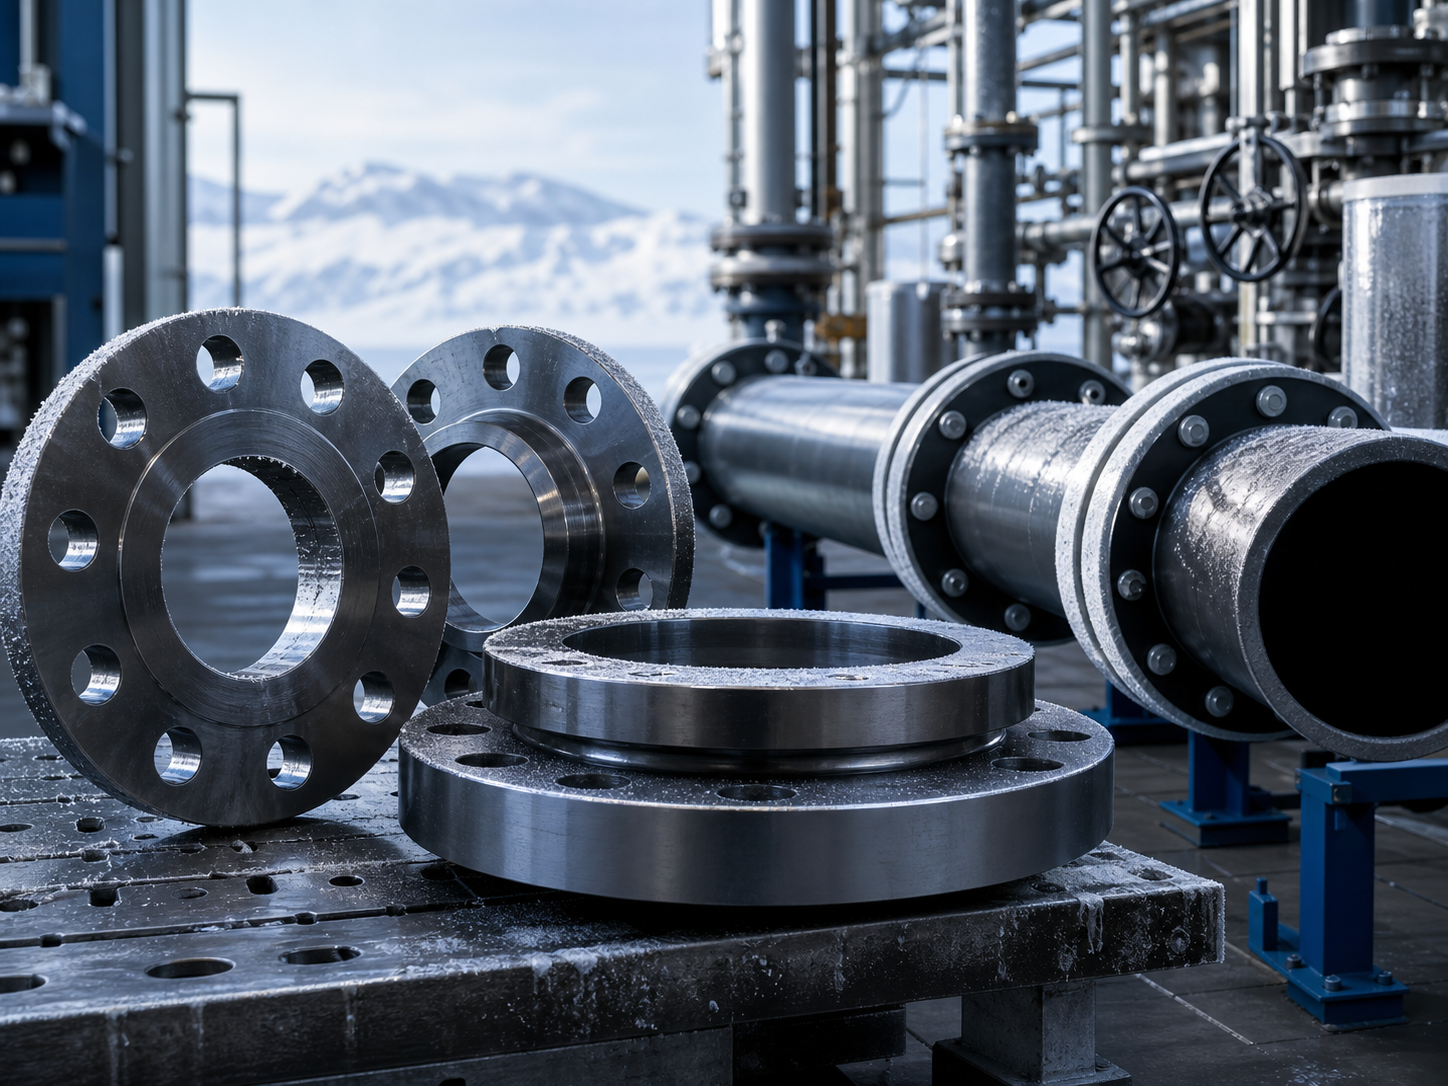
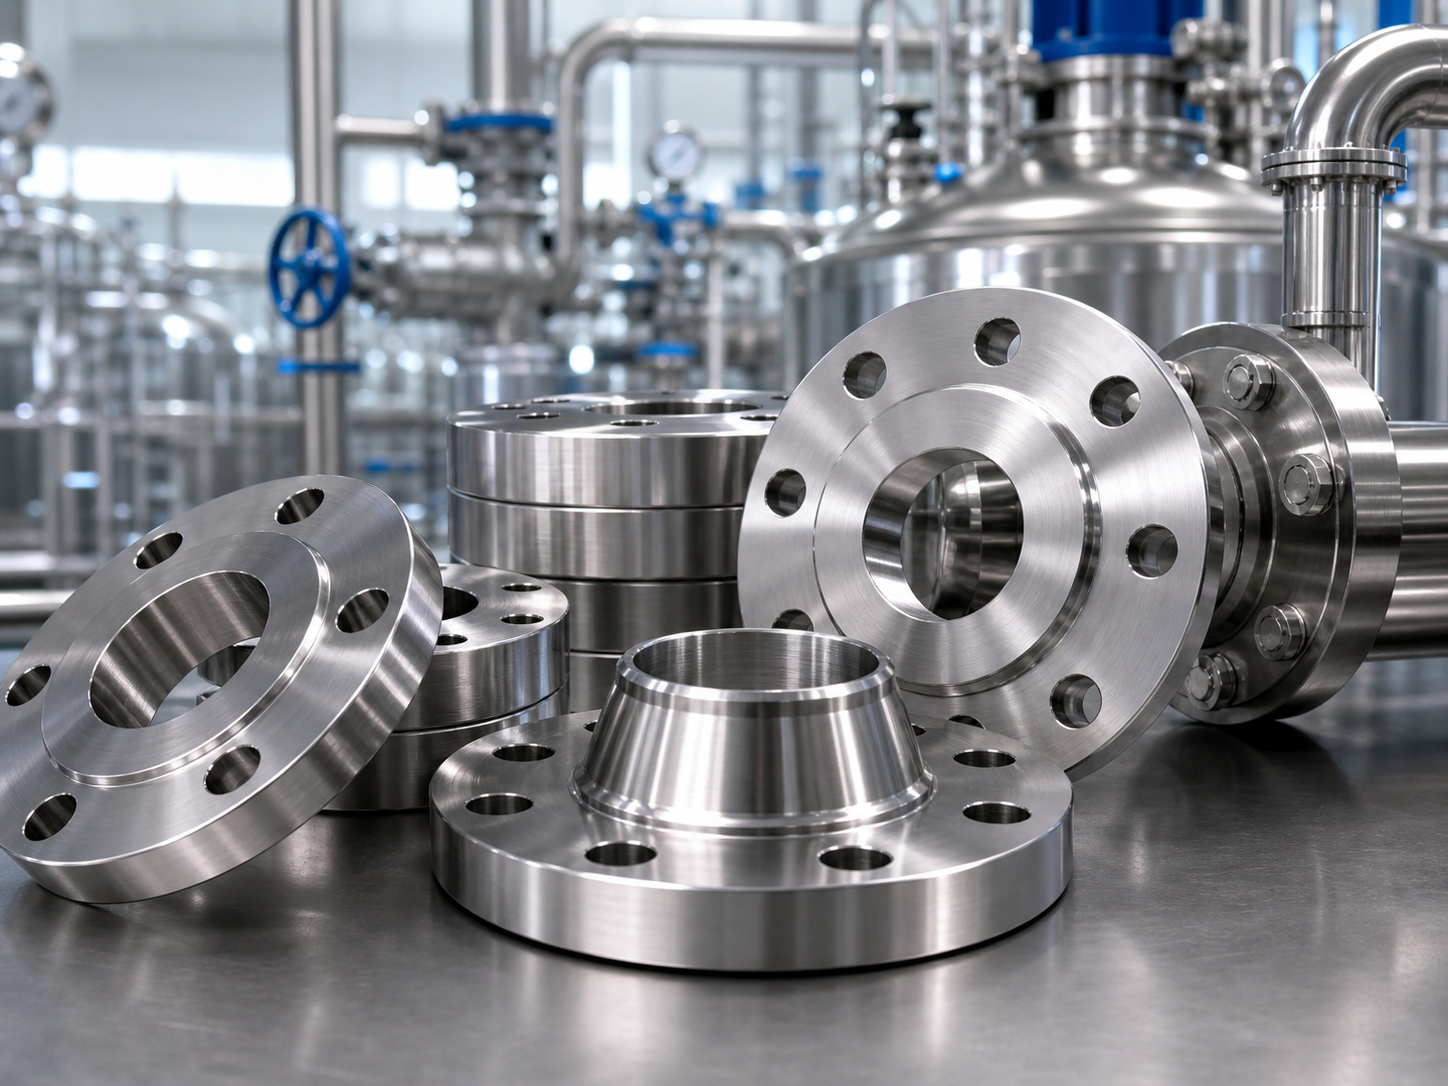
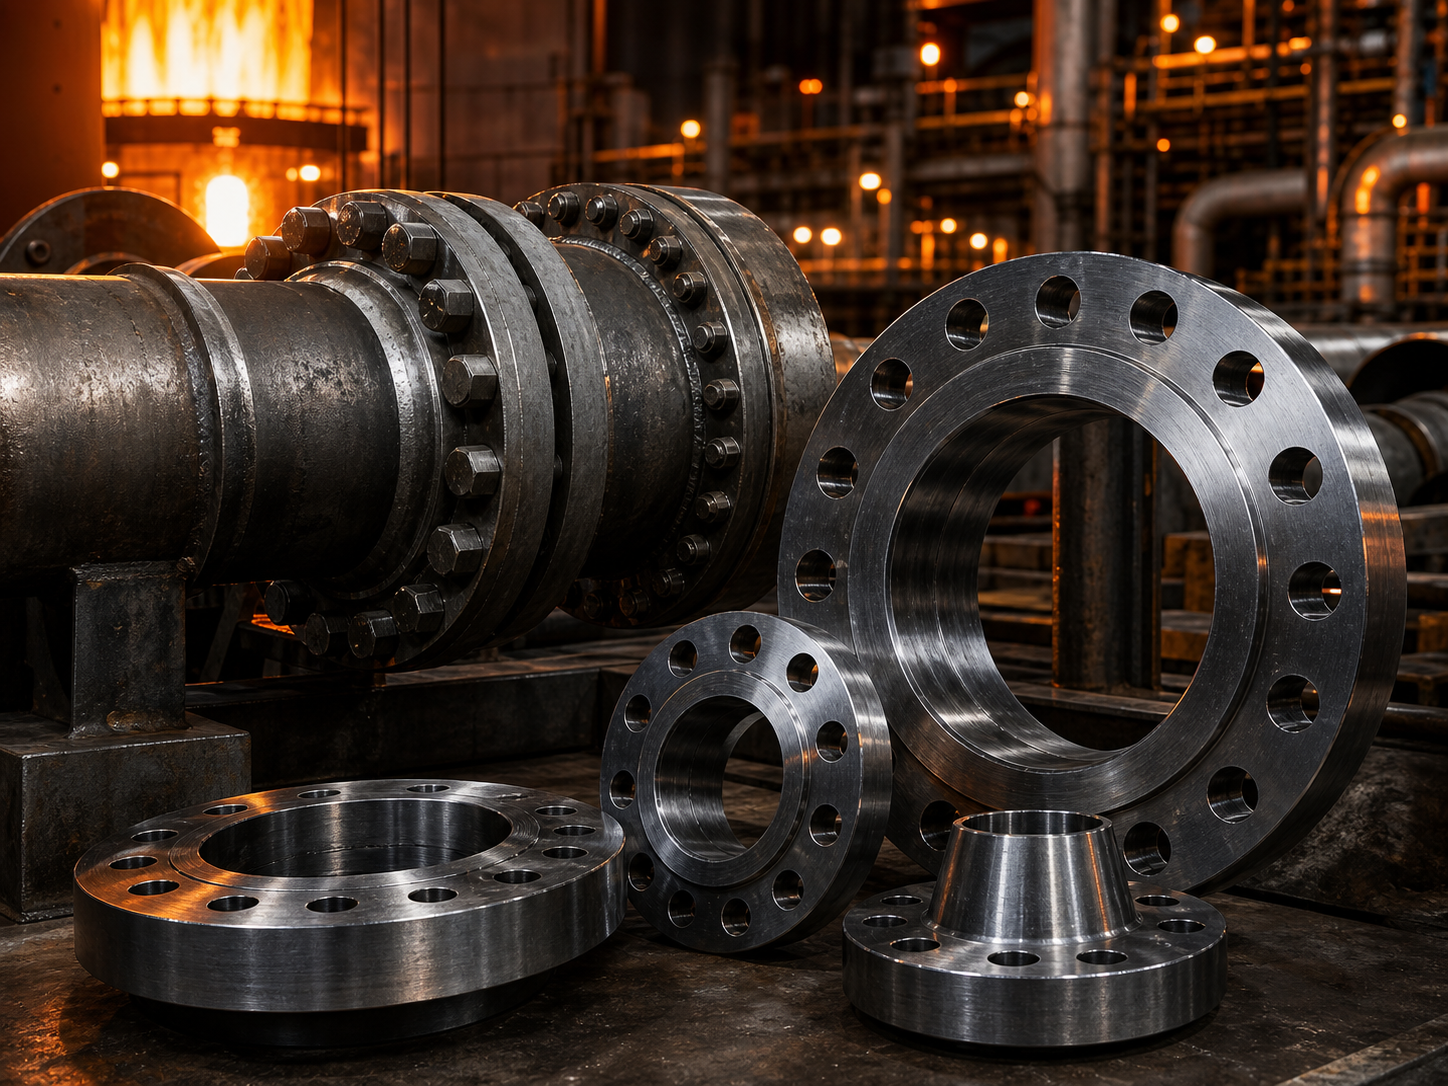
El material es donde convergen la temperatura de servicio, la corrosión y el código. La mayoría de las bridas son de acero al carbono forjado (SA-105) o acero inoxidable forjado (SA-182 F304/L, F316/L); el servicio a baja temperatura se orienta a A350 LF2 y sus equivalentes, las líneas de alta temperatura a F11/F22/F91 de cromo-molibdeno, y los medios agresivos a dúplex 2205/2507 o aleaciones de níquel 625/825. Elegir mal el grado para la temperatura no provoca una falla de corrosión lenta, sino una fractura frágil durante la prueba hidrostática o el arranque en frío, una falla documentada incluso en piezas clasificadas nominalmente para −20°F.
Mapa de grados de material y envolvente de servicio
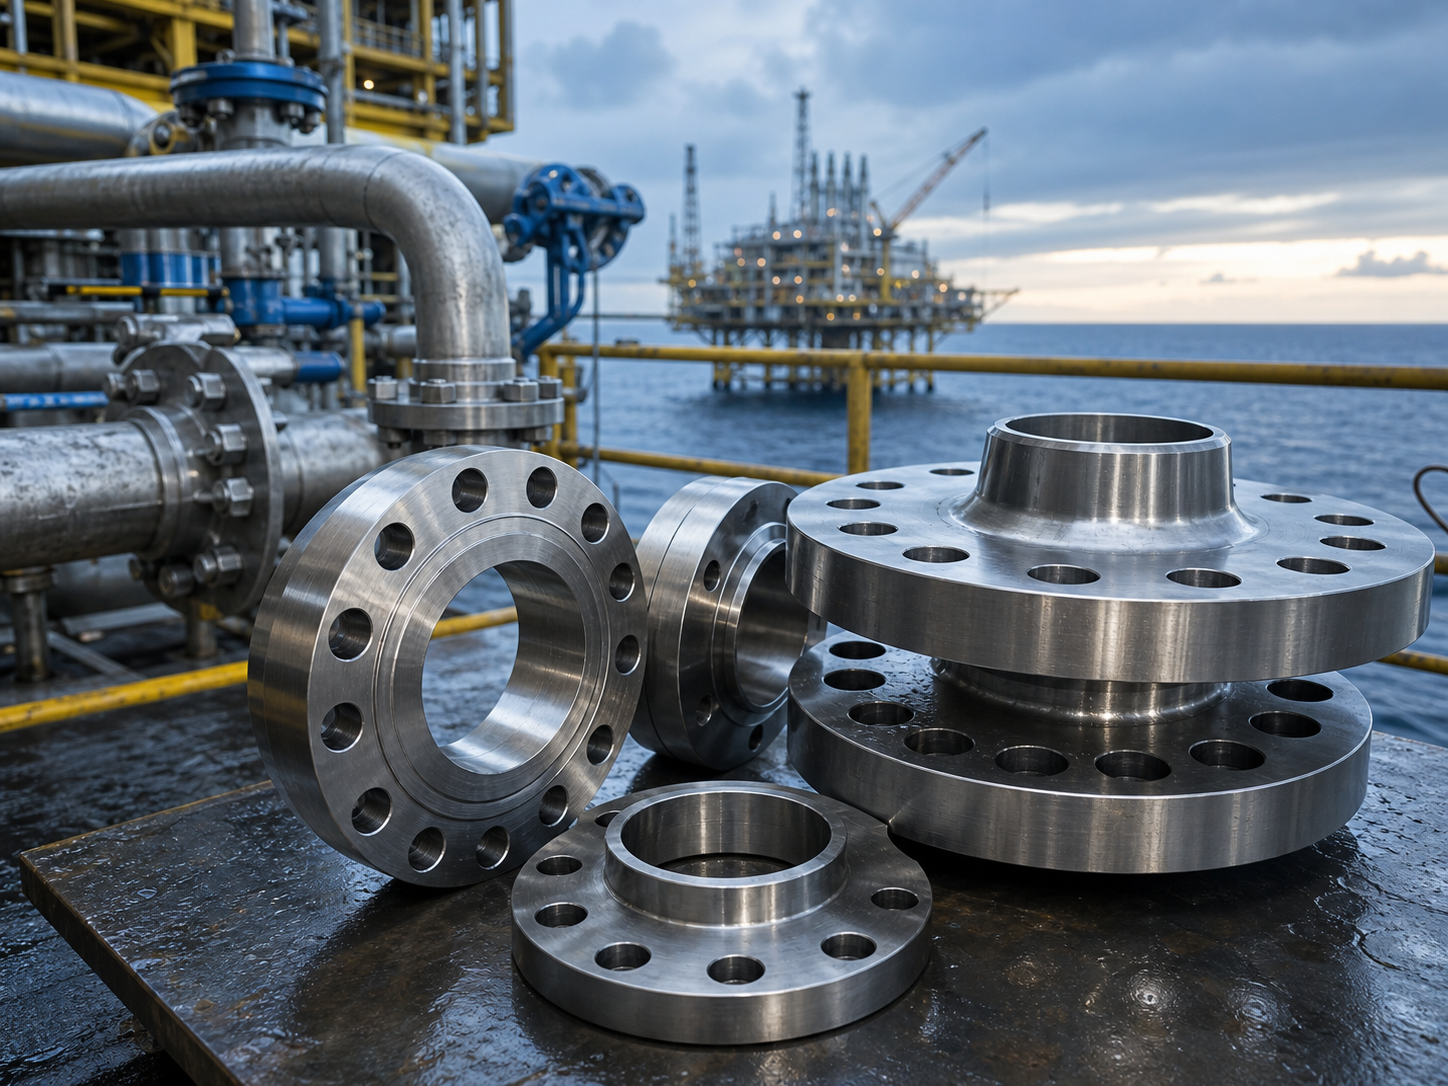
Optimizada para procesos industriales generales y conjuntos de tuberías de presión ambiente a alta.
Donde importa la cadena de suministro de aleaciones especiales
Las aleaciones dúplex, superdúplex, para baja temperatura y de cromo-molibdeno son aquellas en las que los proveedores opacos sustituyen materiales o se quedan sin existencias sin informarlo. Synbase complementa sus líneas forjadas mediante alianzas a largo plazo con acerías chinas líderes, Baosteel, Tianjin Pipe (TPCO), Ansteel y TISCO, de modo que un pedido de cuello para soldar dúplex Clase 600 está respaldado por una fuente de fusión identificada y trazable, en lugar de una compra puntual sujeta a disponibilidad. Declaramos claramente una compensación: las aleaciones especiales tienen plazos de entrega más largos que el A105 básico, y las cotizamos con honestidad en lugar de prometer existencias que no mantenemos.
Synbase revisa los pedidos de aleaciones especiales según la planta de fabricación indicada, el grado del material y los registros del número de colada antes de la liberación. El equipo de producción mantiene vinculado el número de colada desde la forja hasta el empaque, de modo que la aleación del sistema de tuberías coincida con el paquete de certificados. Para trabajos con dúplex, superdúplex, cromo-molibdeno y aleaciones de níquel, los certificados químicos y mecánicos se consideran el inicio de la verificación, respaldados por registros dimensionales y de inspección.
Costo total puesto en destino, aranceles, transparencia y costo de una fuga
Un precio unitario bajo puede encarecerse cuando después se suman el flete, los aranceles, las brechas de documentación, los lotes rechazados o los retrabajos. Compare las bridas forjadas según el costo puesto en destino y la evidencia de calificación, no solo por el precio unitario. Una cotización útil debe separar el costo del producto, los supuestos de flete, los supuestos arancelarios, el nivel del certificado y el alcance de la inspección.
La exposición arancelaria depende del destino, el grado del material, el alcance del producto, el origen y las normas vigentes al momento de la importación. Los artículos de acero inoxidable y acero con destino a EE. UU. pueden estar sujetos a aranceles por medidas comerciales, mientras que muchos destinos fuera de EE. UU. siguen normas diferentes. Synbase trata las partidas arancelarias como supuestos de la cotización para revisión del comprador y del agente aduanal, no como asesoría legal. El objetivo es hacer visible la exposición del costo puesto en destino antes de emitir la orden de compra.
Un lote rechazado, una reclamación por retrabajo o una demora en el sitio puede costar más que el ahorro aparente de un precio unitario bajo. Califique al proveedor por la trazabilidad y el alcance de la inspección, y luego compare el costo puesto en destino.
Marco ilustrativo del riesgo de adquisición. El costo final depende del alcance del proyecto, el destino, el nivel de inspección y la revisión del agente aduanal.Comparativa de costo puesto en destino / costo total de propiedad — qué añadir al precio unitario
| Capa de costo | Qué lo impulsa | Nota sincera |
|---|---|---|
| Precio unitario en fábrica | Grado, clase, dimensión, nivel de END, nivel del certificado | Dónde reside la ventaja de costo de la forja |
| Supuesto arancelario, si corresponde | Depende del destino y la clasificación; verifique la tarifa vigente antes de hacer el pedido | Solo para destinos en EE. UU.; verifique la tarifa vigente al hacer el pedido |
| Supuesto arancelario para origen China, si corresponde | Depende del destino y la clasificación; se requiere revisión del agente aduanal | Solo para destinos en EE. UU. |
| Alcance de las medidas comerciales para bridas de acero inoxidable, si corresponde | El alcance y la situación de la empresa deben verificarse para los pedidos de acero inoxidable con destino a EE. UU. | Destino en EE. UU., alcance de acero inoxidable; la cooperación importa |
| Flete, despacho aduanal y honorarios del agente | Ruta, Incoterm, documentación | La cotización debe indicar el Incoterm, el empaque, la base del flete y las responsabilidades documentales |
| Riesgo de fallas de calidad | Lotes rechazados, retrabajos, incidentes de fugas | A menudo supera ampliamente el ahorro unitario anunciado |
También reconoceremos algo que algunas propuestas de abastecimiento desde China no admitirán: el abastecimiento nacional tampoco es una cobertura gratuita; los datos de medidas comerciales de EE. UU. muestran que la producción posterior que utiliza acero cayó en miles de millones, incluso cuando subieron los precios de las acerías. Ninguna de las dos posturas automáticas es correcta: ni “siempre importar” ni “siempre comprar en el mercado nacional”, sino una comparación transparente del costo puesto en destino para su destino y grado. Los cronogramas arancelarios cambian con frecuencia; confirme las tarifas vigentes con las proclamaciones de la Sección 232 del Federal Register en el momento de hacer el pedido. Contacte a Synbase para obtener una cotización del costo puesto en destino específica para cada destino.
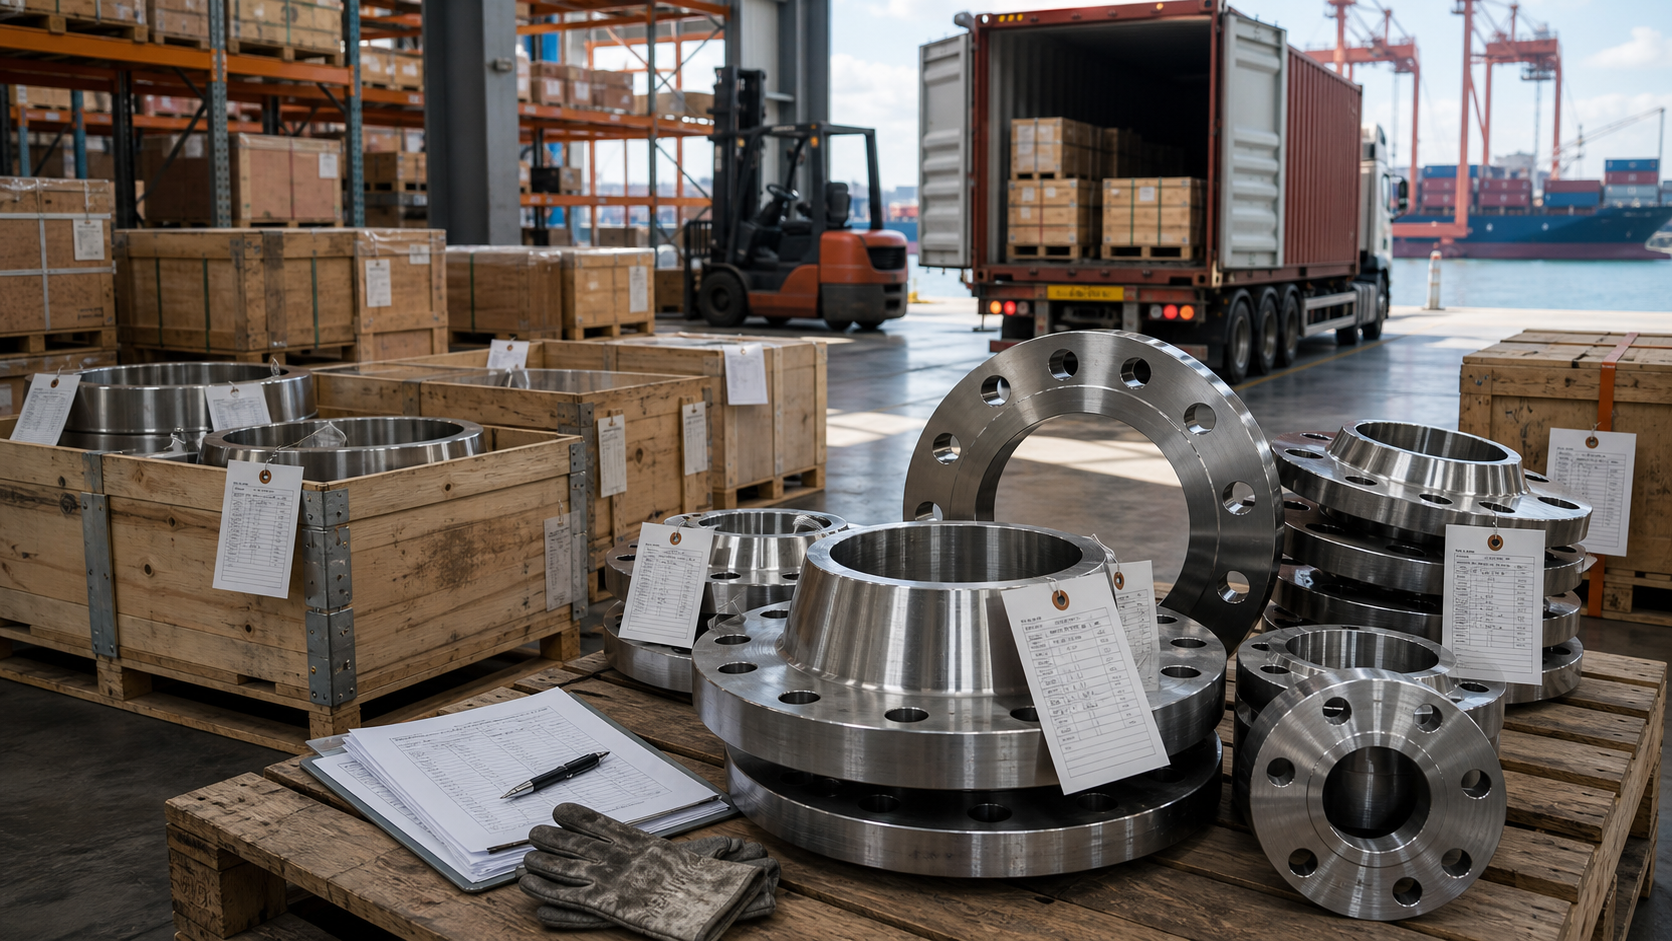
Forjadas, ensayadas, trazables: fabricación y aseguramiento de la calidad
SYS.QA.MTR.2026Un certificado de material es necesario, pero no sustituye la inspección dimensional. EN 10204 Type 3.1 confirma la composición química y las propiedades mecánicas del material, mientras que las dimensiones, el acabado de la cara, el círculo de pernos, el espesor y el marcado conforme a ASME B16.5 aún requieren registros de inspección. Para los grados inoxidables y aleados, el PMI puede respaldar la verificación del grado; para los grados al carbono, la trazabilidad del número de colada y los registros de fábrica siguen siendo fundamentales.
Un control de calidad sólido es un paquete vinculado: ruta de fabricación forjada, número de colada, certificado de material, informe dimensional, registro de END cuando se requiera, registro de cantidades y lista de empaque. Para las bridas con cubo que delimitan la presión, la ruta de fabricación y el paquete de trazabilidad deben coincidir con la norma aplicable, en lugar de depender únicamente de la redacción del certificado.
“No enviamos una brida que no podamos rastrear. Cada lote lleva su número de colada desde la prensa de forja, pasando por los puntos de retención dimensionales y de END, hasta la lista de empaque, y entregaremos al comprador el certificado 3.1, o un 3.2 con inspección de terceros, antes de la liberación, no después de una disputa. El certificado es donde comienza nuestra inspección, no donde termina.”
Synbase realiza controles dimensionales durante el proceso en el círculo de pernos, el espesor, el acabado de la cara y el marcado como puntos de retención de producción, en lugar de depender únicamente de una comprobación puntual final. Cuando el pedido lo requiere, las piezas forjadas pueden contar antes del envío con registros de ensayos ultrasónicos, partículas magnéticas, PMI, pruebas de presión o inspección de terceros.
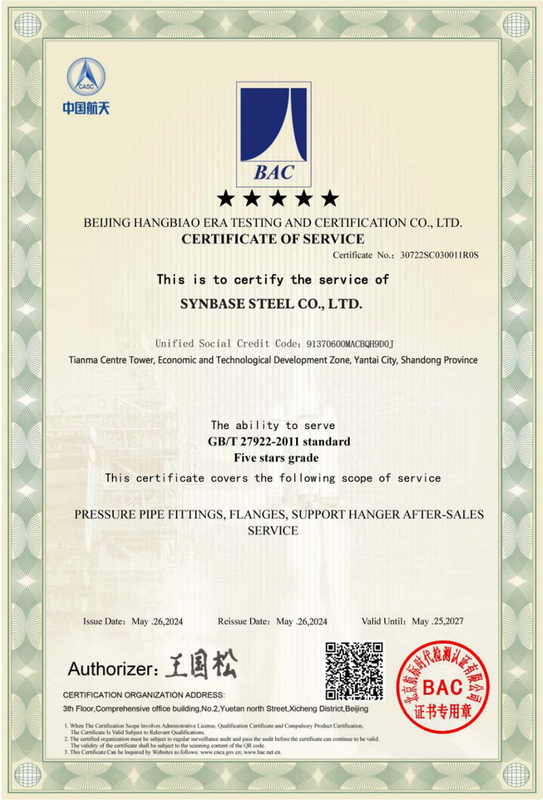
- ISO 9001 Sistema de gestión de la calidad
- ISO 14001 Gestión ambiental
- ISO 45001 Seguridad y salud ocupacional
- CE Conformidad de la UE
- MTR / EN 10204 3.1 Trazabilidad del número de colada
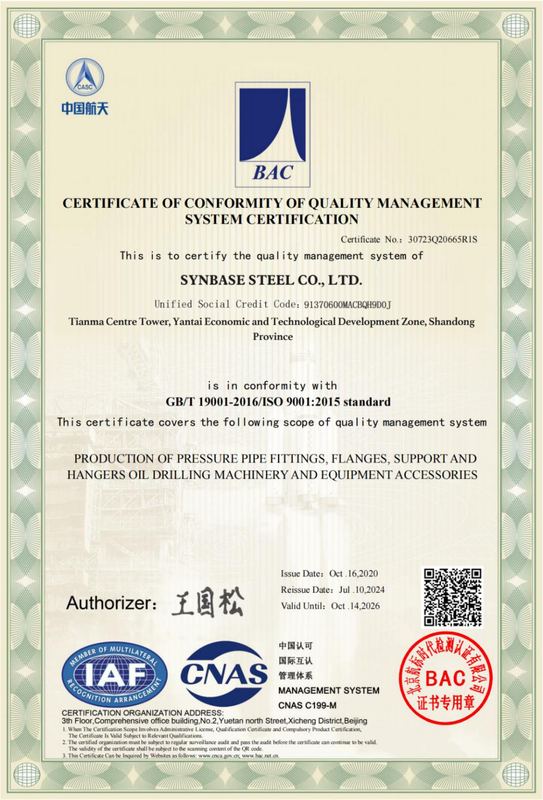
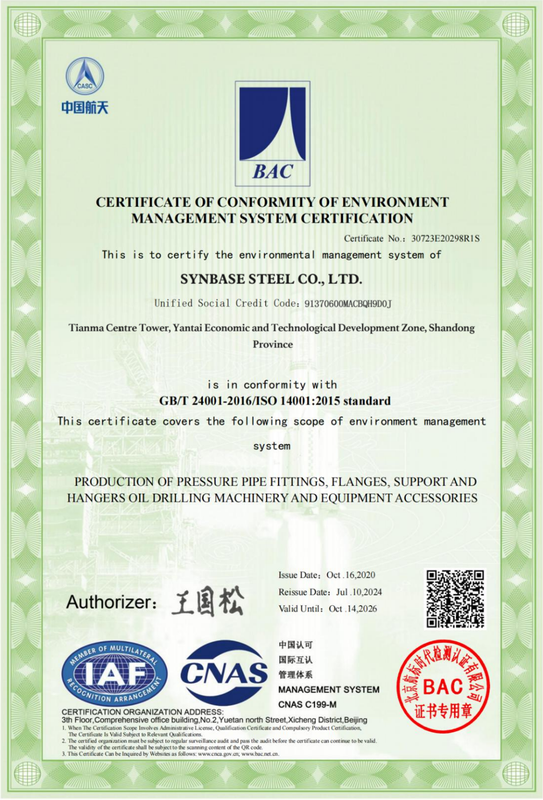
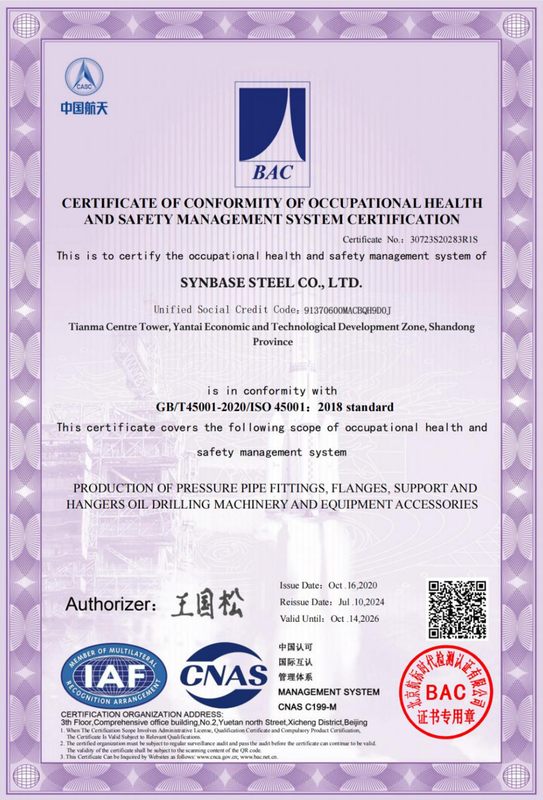
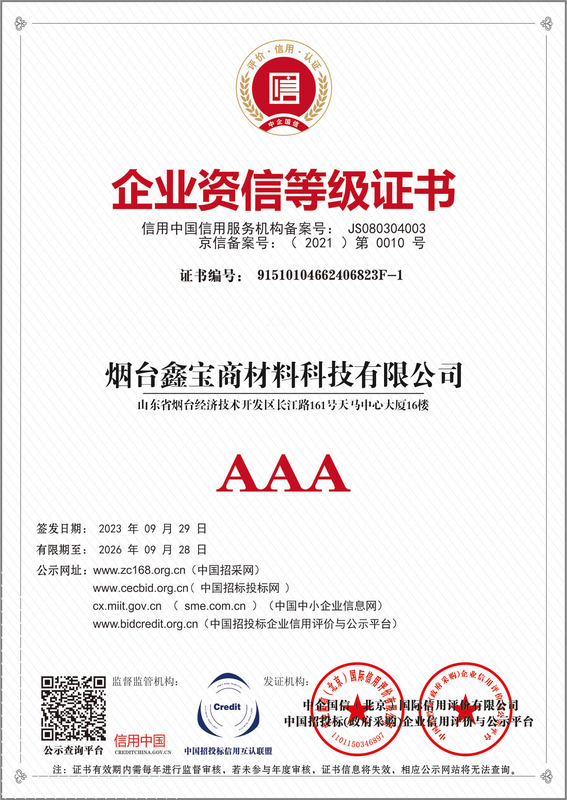
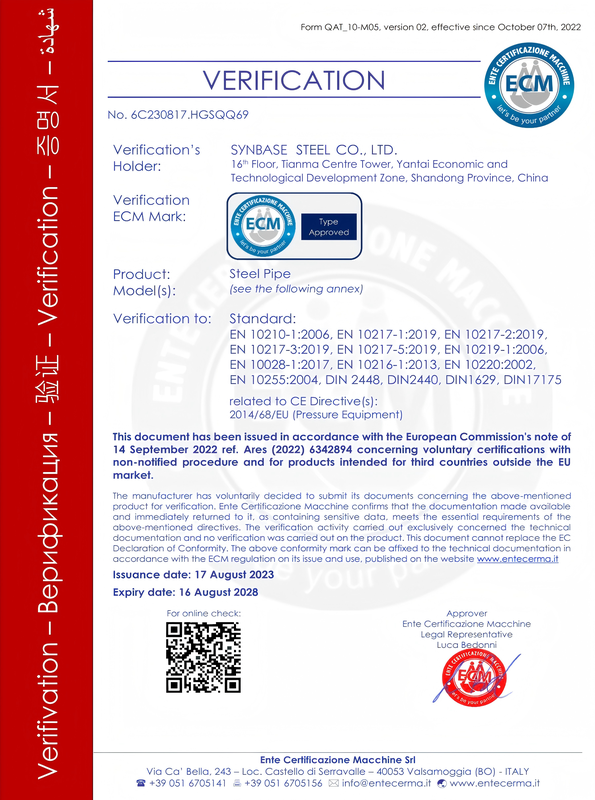
Las bridas forjadas de Synbase se utilizan en aplicaciones de contención de presión en proyectos de energía, procesos, agua e industria, y la norma aplicable cambia según el sector. Synbase es una marca de fabricación dentro de un grupo consolidado, por lo que esta sección presenta los tipos de proyectos, las normas y el alcance de la documentación que respaldamos, sin implicar referencias a clientes identificables.
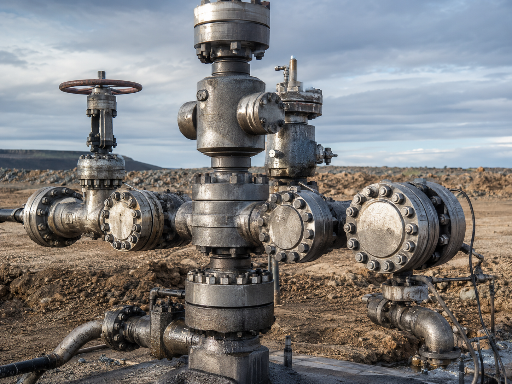
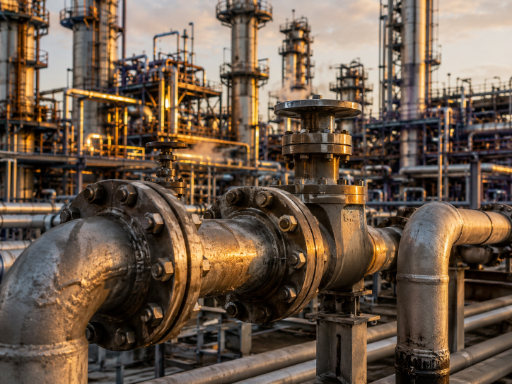
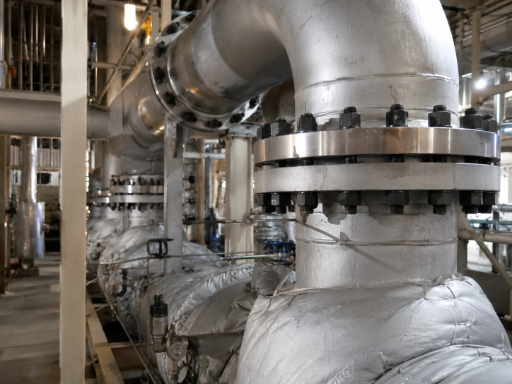
Elegir la especificación incorrecta del sector resulta costoso: una brida RF cuando API 6A exige RTJ puede no superar una revisión del cabezal de pozo y retrasar el proyecto. Synbase revisa el tipo de cara, el material, la clase de presión y el código aplicable en función de la aplicación antes de la producción, de modo que la brida se fabrique conforme a la norma especificada del proyecto y no se trate como un artículo genérico de catálogo.
Para los compradores EPC, el suministro consolidado puede reducir la coordinación entre proveedores: las bridas, los accesorios, la tubería y las válvulas pueden adquirirse a través del grupo, con requisitos documentales alineados y un solo historial documental del proyecto. La ventaja es contar con menos interfaces de proveedores y registros más claros de los números de colada para auditar todo el paquete.
Soluciones de ingeniería y adquisiciones
Herramientas de ingeniería para comprobar la clase de la brida, el tipo de cara, el costo puesto en destino y las líneas de especificación.
Consulta de clasificación presión-temperatura de bridas
Clasificaciones de referencia ASME B16.5 — acero al carbono forjado ASTM A105 (Grupo de material 1.1)
Selector de tipo de brida y cara
Responda cuatro preguntas — obtenga una recomendación inicial según la práctica de ingeniería ASME B16.5
Estimador del costo total de bridas puesto en destino / TCO
Vea más allá del precio unitario — desglose aranceles, flete y riesgos para su destino
Generador de líneas de especificación de bridas
Prepare una línea de RFQ inequívoca — los cinco campos que eliminan la mayoría de los errores habituales de pedido
Bridas para tuberías de acero
¿Para qué se utiliza una brida?
Las bridas para tuberías unen dos extremos de tubería, una válvula o la boquilla de un recipiente en una conexión atornillada y estanca a la presión que puede desmontarse para inspección o mantenimiento. Transmite la presión y la carga de los pernos a través de una cara con junta. Por eso, el tipo de brida, la clase de presión, la cara y la junta deben ser adecuados para el servicio; no deben elegirse únicamente por el precio o el patrón de orificios de los pernos.
¿Cuál es la diferencia entre una brida de cuello para soldar y una brida deslizante?
Las bridas de cuello para soldar tienen un cubo largo y cónico unido a la tubería mediante una sola soldadura a tope de penetración completa, lo que les proporciona la mayor resistencia y vida a la fatiga, además de una inspección radiográfica completa. Las bridas deslizantes se colocan sobre la tubería y se fijan con dos soldaduras de filete; son más económicas y fáciles de alinear, pero soportan solo cerca de dos tercios de la resistencia a la presión interna y un tercio de la vida a la fatiga.
Utilice la brida de cuello para soldar cuando los ciclos de presión o las temperaturas sean elevados, y la brida deslizante para servicios moderados y no cíclicos.
¿Cuál es la diferencia entre una brida ciega y una brida normal?
La diferencia entre una brida ciega y una brida normal es sencilla: la brida ciega no tiene perforación; es un disco macizo que sella el extremo de una línea, una boca de hombre o una boquilla sin usar, mientras que una brida perforada (de cuello para soldar, deslizante y las demás) se conecta a una tubería y permite el paso del flujo.
Como soporta la presión interna y la carga de los pernos sin que haya una tubería que comparta la tensión, una brida ciega es en realidad el tipo sometido a mayores esfuerzos, con la tensión de flexión concentrada cerca de su centro, por lo que se diseña en consecuencia.
¿Cuál es la diferencia entre las bridas FF y RF?
Las bridas de cara realzada (RF) sobresalen de la superficie de atornillado y concentran la carga de los pernos en un área menor de la junta, por lo que son la opción general para procesos. Las bridas de cara plana (FF) hacen contacto en toda la cara en carcasas frágiles, como hierro fundido, FRP o bronce, donde una cara realzada podría agrietar la fundición por la carga de los pernos. Estas dos no se combinan en la misma unión.
¿Cuáles son las distintas clases de bridas?
ASME B16.5 define las Clases 150, 300, 400, 600, 900, 1500 y 2500. El número es una categoría de clasificación presión-temperatura, no un valor en psi; una brida de acero al carbono Clase 600 tiene una clasificación aproximada de 1,480 psig a 100°F y su clasificación disminuye a medida que aumenta la temperatura. Las clases superiores tienen círculos de pernos más grandes y cuerpos más gruesos, por lo que una Clase 150 y una Clase 300 no son intercambiables aunque los orificios de los pernos parezcan coincidir.
¿Proporcionan certificados MTR / EN 10204 3.1 y trazabilidad?
Sí. Cada pedido se suministra con un informe de ensayo del material, y podemos proporcionar un certificado EN 10204 3.1 como estándar o un certificado 3.2 con inspección por terceros previa solicitud, antes del envío. Cada lote lleva un número de colada que vincula la brida con su certificado de colada, cantidad y lista de empaque. Consideramos el certificado como el inicio de la verificación, complementado con puntos de espera dimensionales y ensayos NDT durante el proceso, porque un certificado de material por sí solo no confirma la conformidad dimensional.
¿Pueden suministrar bridas de gran diámetro o personalizadas según plano?
Sí. Además del rango estándar NPS 1/2–24 de ASME B16.5, forjamos bridas de gran diámetro conforme a ASME B16.47 Series A/B (NPS 26–60) y a EN 1092-1, DIN, JIS, BS 4504, AWWA y GOST. Las perforaciones personalizadas, las caras especiales y el taladrado no estándar se fabrican según su plano, con la norma aplicable confirmada por escrito en el pedido.
¿Las bridas están afectadas por los aranceles estadounidenses al acero chino?
La exposición arancelaria depende del destino, el alcance del producto, el grado del material, el origen y las normas vigentes en el momento de la importación. Para pedidos con destino a EE. UU., los derechos y las medidas comerciales deben revisarse con el agente aduanal del comprador conforme al arancel oficial. Synbase puede proporcionar los supuestos de costo puesto en destino de la cotización y la documentación para que el agente los revise, mientras que los destinos fuera de EE. UU. siguen sus propias normas de importación.
Obtenga una cotización de bridas forjadas con la documentación correspondiente
Envíe sus partidas, tipo, dimensiones, clase, cara, material, cantidad, destino y requisitos de certificación. Synbase devolverá una cotización con la norma aplicable, el plazo de entrega, el Incoterm y el nivel de certificación indicados desde el principio, respaldados por la trazabilidad del número de colada y un historial documental del proyecto.
Solicitar una cotizaciónESTADO: CERTIFICADO
TRAZA: HEAT-NUM-SYNC