Soluciones de bridas ciegas y aislamiento de tuberías
Carbono, inoxidable y aleación ASME B16.5 / B16.48
Una brida ciega tiene un centro macizo, sin perforación, que cierra el extremo abierto de una tubería, una boquilla o un recipiente; y es el único elemento capaz de retrasar una parada de planta con mayor eficacia que cualquier otro si llega al sitio una especificación incorrecta de espesor, cara o certificado. Synbase Steel forja, mecaniza y certifica bridas ciegas, obturadores tipo espectáculo y obturadores de línea para todas las clases de presión normalizadas; se suministran con el certificado de material para la liberación por parte de su inspector.
Solicitar cotización RFQ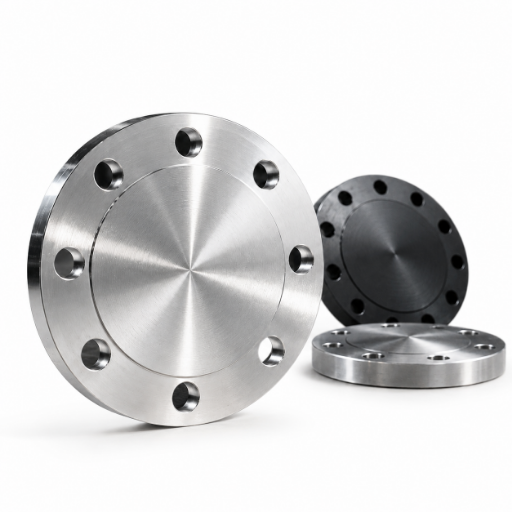
- 1/2″–60″ Rango de dimensiones (NPS)
- 150–2500 Clase de presión (lb)
- RF / FF / RTJ Tipos de cara
- CS · SS · Aleación A105 / A182 / Dúplex
- EN 10204 3.1 MTC con cada lote
- 100+ Países de exportación
Sellado y aislamiento de un extremo de tubería: dónde encaja una brida ciega
En una línea de proceso en servicio, una brida ciega cumple una función esencial: se fija a una brida coincidente y sella el proceso en la terminación del sistema de tuberías, en la boquilla de un recipiente o en el punto donde se conectará una futura derivación. La ausencia de una perforación pasante convierte a la brida ciega en el accesorio habitual cuando una sección abierta del proceso debe someterse a una prueba de presión, aislarse para servicio y mantenimiento o permanecer sellada hasta instalar una ampliación de la planta. En ocasiones, el mismo accesorio también se pide como brida blank; que los términos brida ciega y brida blank se refieran realmente a un accesorio macizo perforado depende de si el catálogo corresponde a accesorios de proceso o de vacío (ISO/KF).
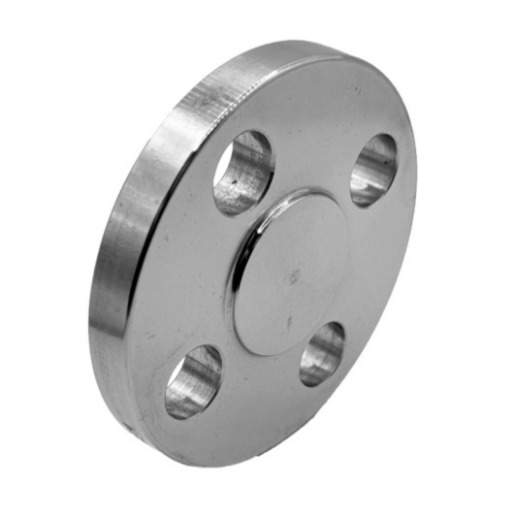
La causa de ese problema normalmente no es la brida en sí. Por lo general, es una discrepancia que nadie detectó durante la RFQ, por ejemplo: recibir una brida ciega Clase 150 para una perforación Clase 300, instalar una brida de cara plana en una válvula de cara realzada o recibir un grupo de discos sin número de colada trazable cuando el inspector está esperando la solicitud. Todo eso envía los discos al almacén y convierte el cronograma en una jornada nocturna. La página que verá a continuación fue diseñada por Synbase para cubrir estos puntos de falla: perforación conforme a la norma correcta, exactamente como se solicita para cada cara, trazabilidad del número de colada respaldada por certificado y el grupo de aislamiento adecuado, para entregar el disco correcto a la brida correcta a la primera.
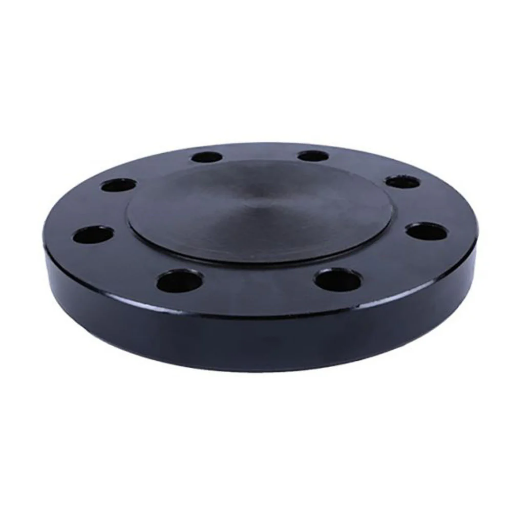
Aquí terminan la mayoría de las hojas de datos y comienza una solución real: no se trata de «qué es una brida ciega», sino de qué configuración necesita realmente su línea, con qué certificación cumple, cómo llega a su puerto y sin sorpresas desagradables en el precio de la factura.
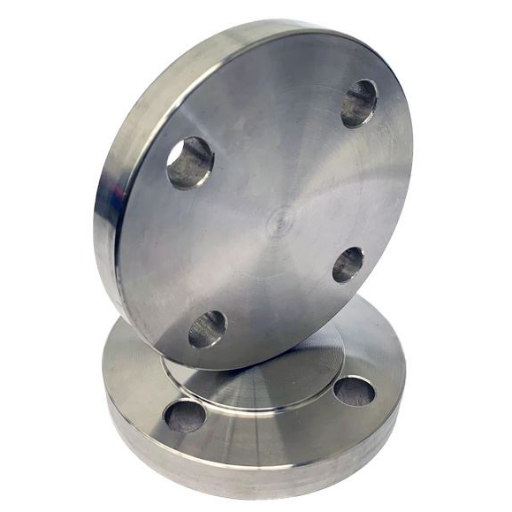
Gama de bridas ciegas Synbase: materiales, clases de presión, caras y opciones roscadas
Cada brida ciega que enviamos se forja a partir de un solo tocho (ASTM A105 para acero al carbono, A182 para acero inoxidable y aleado) o se corta y mecaniza desde una placa certificada para los diámetros mayores; luego se perfora para coincidir exactamente con el círculo de pernos de la brida de acoplamiento. La forja es importante: un disco forjado tiene un flujo de grano que va del exterior hacia el interior, mientras que la placa no tiene una resistencia direccionalmente dependiente en los ejes x o y, y solo el material forjado o de mejor calidad está contemplado en las «tablas completas de clasificación ASME B16.5»; para las bridas ciegas de clase superior solo se obtiene placa cortada, que no superaría una prueba hidrostática de 600psi.
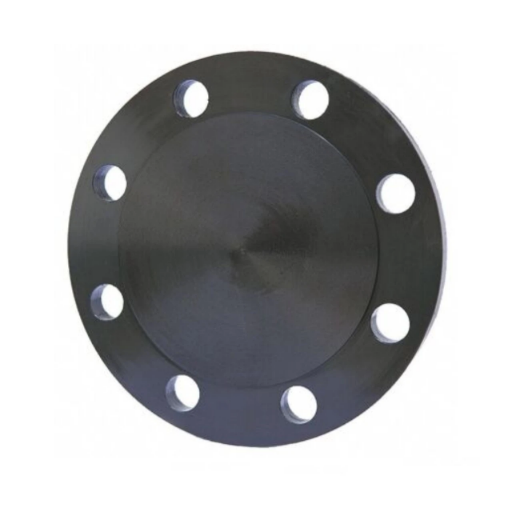
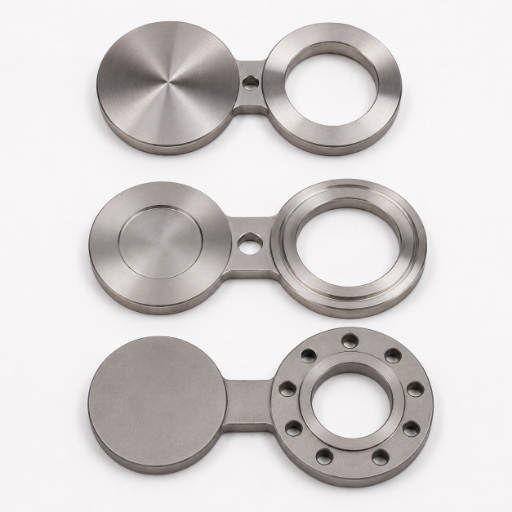
Brida ciega de acero al carbono
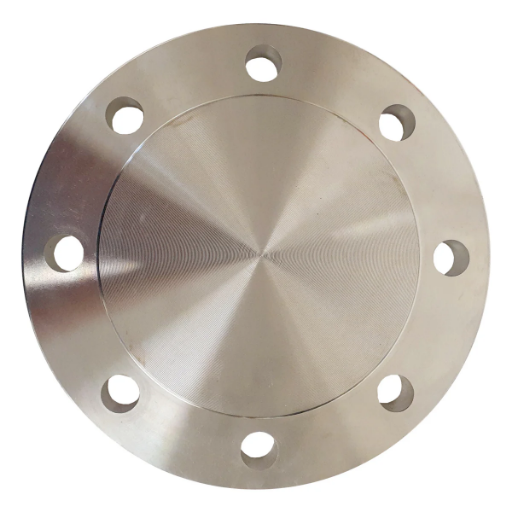
Brida ciega de acero inoxidable
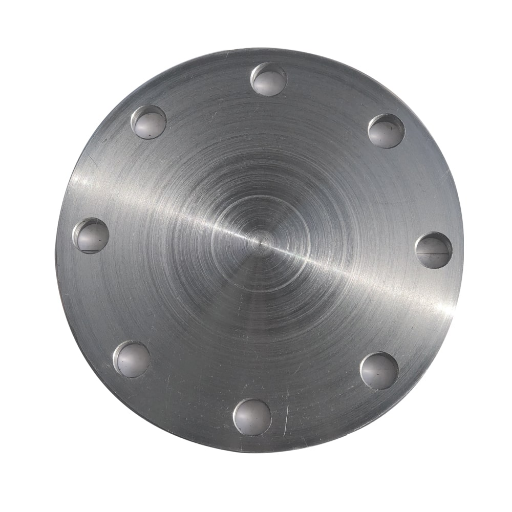
Brida ciega DIN / EN
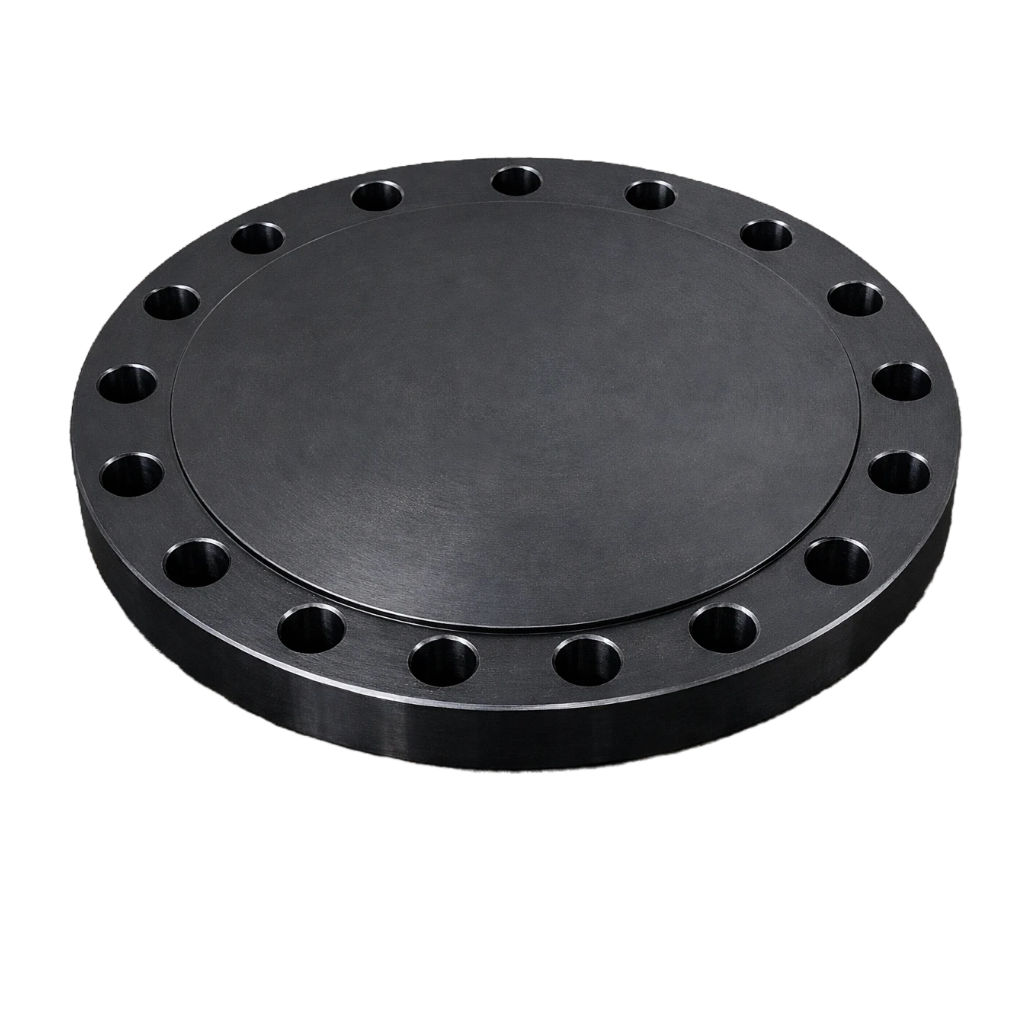
Bridas ciegas roscadas y especiales
Más allá del disco macizo estándar, la misma forja es la base de las variantes que más solicitan los ingenieros: una brida ciega roscada con uno o varios puertos roscados NPT para drenajes, venteos o conexiones de instrumentos; una brida ciega de cubo alto para servicio de alta presión API 6BX; y perforaciones personalizadas que permiten que una brida ciega funcione también como una brida deslizante sin cubo. Cada una se mecaniza con el mismo material certificado, por lo que el certificado que cubre el blank también cubre la modificación.
| Si su línea es… | Material | Cara | Clase habitual |
|---|---|---|---|
| Agua, aire, servicios de baja presión | CS A105 | FF o RF | 150–300 |
| Petróleo y gas / hidrocarburos petroquímicos | CS A105 / A350 LF2 | RF o RTJ | 300–900 |
| Corrosivo / químico / higiénico | SS A182 F316/F316L | RF | 150–600 |
| Cloruros / servicio ácido (H2S) / costa afuera | Dúplex S31803 / superdúplex | RTJ | 600–2500 |
| Cabezal de pozo de alta presión | Aleación / A182 F11–F22 | RTJ (6BX) | 1500–2500 |
Esta matriz es un punto de partida para la RFQ, no el final. Indíquenos la presión de diseño de la línea, el servicio y la norma de la brida de acoplamiento, y entregaremos un número con patrón de perforación coincidente y material definido:
Solicitar un certificado de ensayo de material EN 10204 3.1 de muestra →Familia de aislamiento de bridas: brida ciega vs. obturador tipo espectáculo vs. espátula y separador vs. obturador de línea
Las bridas ciegas bloquean una línea que queremos cerrar y dejar fuera de servicio. Cuando necesitamos abrir y cerrar una línea de forma rutinaria —durante una parada, una intervención o un cambio de catalizador—, una brida ciega atornillada permanentemente se convierte en un impedimento, porque en cada ciclo se dañan los asientos de la junta y las horas del personal se acumulan y elevan los costos. Toda la familia de aislamiento evolucionó para eliminar esos problemas recurrentes. Elegir qué miembro de la familia de aislamiento instalar para una operación que implica abrir y cerrar una línea según un programa es uno de los errores más costosos en el mundo de las tuberías.
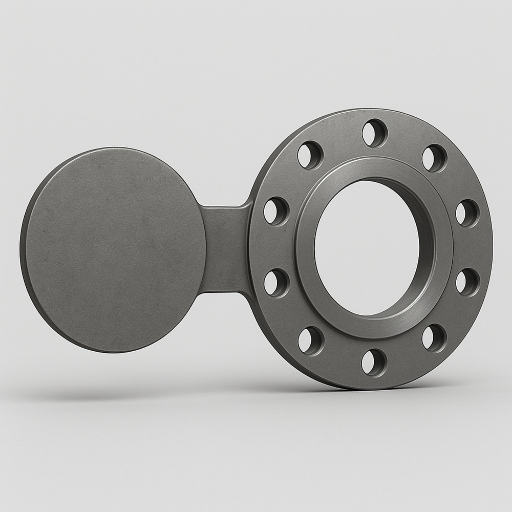
Figura 8 (brida ciega)
Un disco macizo + un disco abierto, unidos por un alma · ASME B16.48
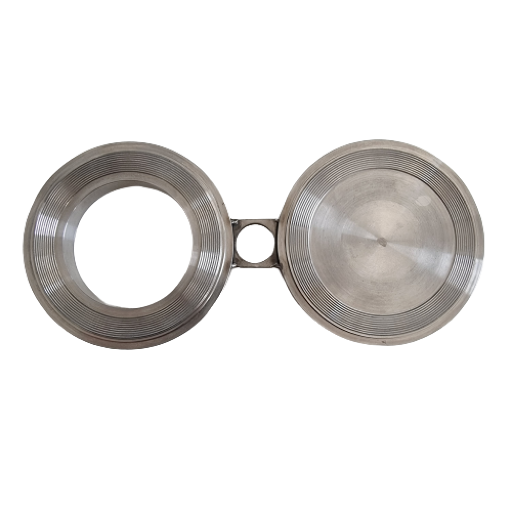
Spade y spacer (pala)
Spade macizo separado + anillo spacer · manija
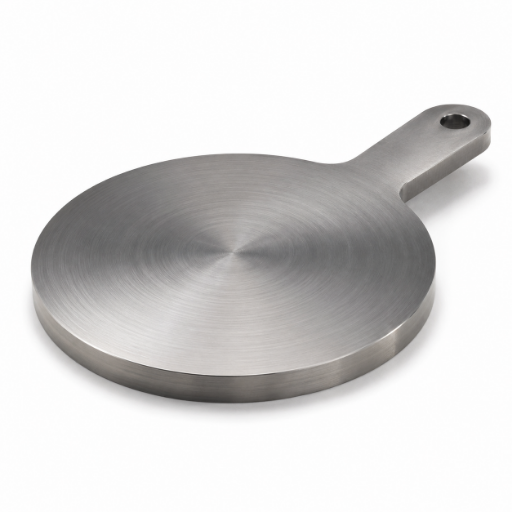
Line blank / skillet
Disco macizo único con manija · ASME B16.48
Esa distinción es operativa, no estética. Un obturador tipo espectáculo (ciego en forma de 8) incorpora un disco macizo y un anillo abierto unidos por una barra; afloje los pernos, gire el obturador y cambiará una línea entre flujo y aislamiento positivo sin retirar nunca la pieza del bastidor, y una mirada indica al operador qué mitad está en servicio. Un par de espátula y separador (obturador de paleta) cumple la misma función como dos piezas independientes, que se intercambian cuando cambia la configuración; es más liviano para almacenar, pero el cambio es más lento. Un obturador de línea plano o tipo sartén es un disco macizo único que se coloca entre bridas para un aislamiento puntual. Los tres se rigen por ASME B16.48, la norma diseñada específicamente para obturadores de línea usados con bridas ASME B16.5, mientras que la brida ciega de tapa final se rige por ASME B16.5.
| Requisito | Brida ciega | Obturador tipo espectáculo | Spade + spacer | Line blank |
|---|---|---|---|---|
| Sellado permanente del extremo | Mejor opción | Excesivo | No | Posible |
| Aislamiento o cambio de flujo frecuente | Volver a atornillar cada vez | Girar en su lugar | Intercambiar piezas | Retirar cada vez |
| Estado visible de un vistazo | No | Sí (figura 8) | Parcial | No |
| Menor peso de almacenamiento | Medio | Más pesado | Más liviano | Liviano |
| Norma aplicable | ASME B16.5 | ASME B16.48 | ASME B16.48 | ASME B16.48 |
“¿Por qué no usar simplemente una válvula?” es la pregunta que todo ingeniero junior hace. Las válvulas cerradas pueden dejar pasar flujo: los asientos se desgastan y los residuos las mantienen ligeramente abiertas; por eso solo ofrecen control de flujo, nunca el aislamiento positivo certificado que exige un permiso de trabajo cuando hay personal dentro de un recipiente. Los obturadores tipo espectáculo y las espátulas interrumpen físicamente el paso. Por eso la familia de aislamiento aparece en todas las especificaciones de materiales de refinerías y oleoductos, junto con las válvulas, no en lugar de ellas.
Dimensiones y normas: ASME B16.5 / B16.47 / B16.48 + DIN / EN 1092 / JIS
Una brida ciega solo es correcta cuando su diámetro exterior, espesor, círculo de pernos y patrón de perforación coinciden exactamente con la brida de acoplamiento. Las tablas de dimensiones siguientes muestran las cifras más solicitadas para acero al carbono ASME B16.5; las tablas completas de todas las clases, además de los programas de espesor B16.48, se envían en la hoja de especificaciones descargable. Un detalle que muchos compradores pasan por alto hasta que falla una inspección: las normas se revisan, y una perforación ASME B16.5 es idéntica entre ediciones, pero las cláusulas de material y marcado no; fabricamos y marcamos según la edición vigente y lo indicamos en el certificado.
| NPS | OD (O) | Espesor (C) | Círculo de pernos (BCD) | N.º de pernos | Diámetro del perno. |
|---|---|---|---|---|---|
| 2″ | 6.00 | 0.75 | 4.75 | 4 | 5/8 |
| 3″ | 7.50 | 0.94 | 6.00 | 4 | 5/8 |
| 4″ | 9.00 | 0.94 | 7.50 | 8 | 5/8 |
| 6″ | 11.00 | 1.00 | 9.50 | 8 | 3/4 |
| 8″ | 13.50 | 1.12 | 11.75 | 8 | 3/4 |
| 10″ | 16.00 | 1.19 | 14.25 | 12 | 7/8 |
| 12″ | 19.00 | 1.25 | 17.00 | 12 | 7/8 |
| 16″ | 23.50 | 1.44 | 21.25 | 16 | 1 |
| 20″ | 27.50 | 1.69 | 25.00 | 20 | 1-1/8 |
| 24″ | 32.00 | 1.88 | 29.50 | 20 | 1-1/4 |
| NPS | OD (O) | Espesor (C) | Círculo de pernos (BCD) | N.º de pernos | Diámetro del perno. |
|---|---|---|---|---|---|
| 2″ | 6.50 | 0.88 | 5.00 | 8 | 5/8 |
| 3″ | 8.25 | 1.12 | 6.62 | 8 | 3/4 |
| 4″ | 10.00 | 1.25 | 7.88 | 8 | 3/4 |
| 6″ | 12.50 | 1.44 | 10.62 | 12 | 3/4 |
| 8″ | 15.00 | 1.62 | 13.00 | 12 | 7/8 |
| 10″ | 17.50 | 1.88 | 15.25 | 16 | 1 |
| 12″ | 20.50 | 2.00 | 17.75 | 16 | 1-1/8 |
| 16″ | 25.50 | 2.25 | 22.50 | 20 | 1-1/4 |
| 20″ | 30.50 | 2.50 | 27.00 | 24 | 1-1/4 |
| 24″ | 36.00 | 2.75 | 32.00 | 24 | 1-1/2 |
Nota de ingeniería: correspondencia de normas entre regiones
Para NPS 26″–60″, las dimensiones de los obturadores de gran diámetro pasan a ASME B16.47 (Serie A / Serie B). Los proyectos métricos especifican EN 1092-1 (PN6-PN40, obturador Tipo 05) o DIN 2527; las normas asiáticas y australianas citan JIS B2220 (5K-20K) y AS 2129 (Tabla D/E/H). Los obturadores de línea, tipo espectáculo, espátulas y separadores en NPS 1/2″–24″, clase 150–600, se dimensionan según ASME B16.48. En la cotización cruzamos su norma de perforación para que una brida DIN nunca se acople con un obturador ANSI.
El espesor de aislamiento no es el espesor hidrostático
Con mucha diferencia, el número más importante de un obturador tipo espectáculo o de un obturador de línea es el espesor de su disco, y hay dos respuestas correctas. El espesor de aislamiento se dimensiona para soportar la presión máxima admisible de trabajo (MAWP) de la línea. El espesor para ensayo hidráulico se dimensiona para soportar la presión de la prueba hidráulica, que normalmente es aproximadamente 1.5 veces la MAWP; por eso, un obturador clasificado para prueba hidráulica es considerablemente más grueso que uno clasificado para aislamiento de la misma clase. Pida el obturador de aislamiento más delgado para una prueba hidráulica y se combará; pida el espesor hidráulico para el aislamiento rutinario y habrá pagado por acero que no necesita. Medimos y estampamos el servicio previsto en cada obturador para que el incorrecto nunca llegue al campo.
Forjada frente a placa, carbono frente a inoxidable y aleación: rendimiento y selección
Seleccionar un grado de material implica equilibrar presión, corrosión y presupuesto, y la comparación objetiva está en los números, no en los adjetivos. El acero al carbono A105 es suficiente para la mayoría de los servicios de hidrocarburos y utilidades al menor costo; el acero inoxidable A182 F316 es rentable para líneas químicas e higiénicas expuestas a corrosión; el dúplex y las aleaciones especiales solo se utilizan cuando los cloruros, el gas ácido o las temperaturas extremas destruirían opciones más económicas. Esta tabla presenta las opciones lado a lado.
| Propiedad | CS — A105 | SS — A182 F316 | Dúplex — S31803 |
|---|---|---|---|
| Límite elástico mín. | 36,000 psi | 30,000 psi | 65,000 psi |
| Temp. máxima continua | aprox. 425 C | aprox. 540 C | aprox. 300 C |
| Resistencia a cloruros y picaduras | Baja | Moderada (PREN ~24) | Alta (PREN ~35) |
| Servicio ácido (H2S) | Con A350 LF2 | Limitado | Apto para NACE MR0175 |
| Costo relativo del material | Base 1.0x | 3–4x | 5–7x |
«Forjamos las bridas ciegas de acero al carbono a partir de un solo tocho A105 y normalizamos antes de mecanizar, porque un disco de grado de barra de refuerzo cortado de una placa aleatoria puede superar una inspección visual rápida y luego fallar una prueba Charpy a 4 grados por debajo del ambiente. El certificado es tan confiable como la colada que lo respalda.»
— Equipo de Ingeniería de Synbase Steel, División de Bridas y ForjaCompare el costo del material anterior con lo que implica multiplicar por 5-7 el costo del dúplex en una línea de agua simple para obtener unas pocas horas de disponibilidad: instalar acero al carbono en un colector de gas ácido es igual de incorrecto. Esta selección mantiene el gasto adicional donde se necesita, que es donde se decide el costo total, no el precio unitario.
¿Compara grados para un medio y una temperatura específicos? Solicite una recomendación de material con los datos de su línea →Calidad, certificación y trazabilidad del material
Una de las formas más fáciles de perder una semana en el sitio es tener una brida ciega sin documentación válida. Los equipos de adquisiciones nos han contado la misma historia una y otra vez: un proveedor declara un grado, no puede presentar un certificado coincidente cuando llega al punto de recepción y todo el lote queda en cuarentena mientras la línea queda inutilizada. Synbase corrige esa brecha desde el origen. Cada envío llega con un certificado de ensayo de material EN 10204 3.1 —análisis químico, propiedades mecánicas y registro de tratamiento térmico verificados en nuestra fábrica—, con el número de colada estampado en la brida para que el disco en manos del inspector pueda rastrearse hasta la colada de acería que lo produjo. Cuando es requisito, coordinamos la certificación EN 10204 3.2 presenciada por un tercero como SGS, BV o TUV.
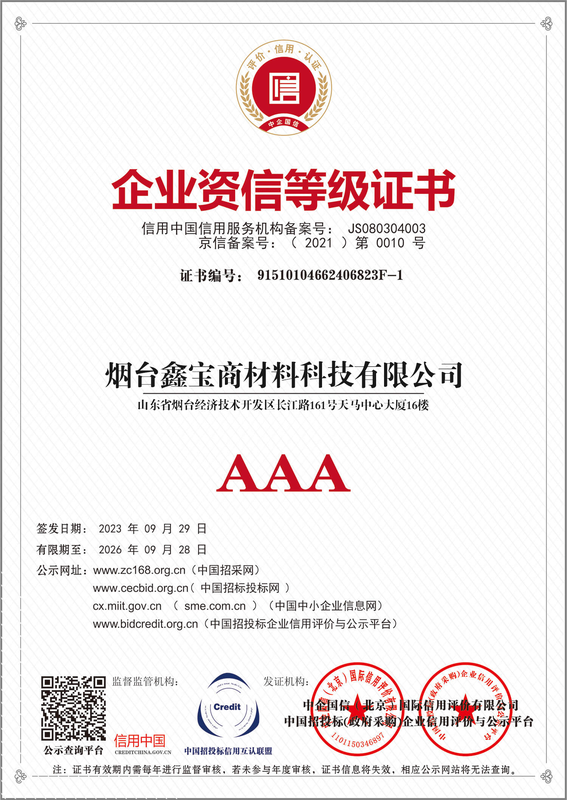
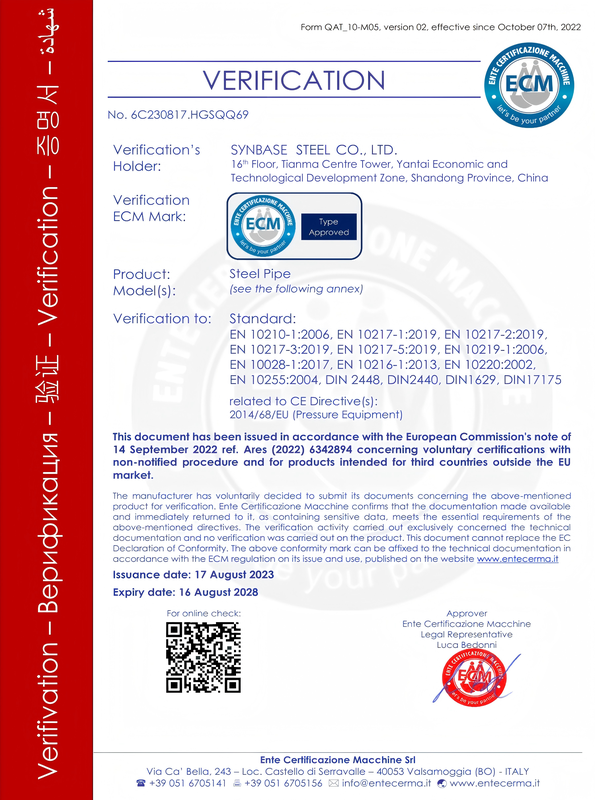
Entonces, ¿cuál es la diferencia entre las certificaciones? Estructura: Synbase es la división especializada en bridas de E-CHENG STEEL GROUP, que fabrica tuberías, accesorios de tubería, bridas y válvulas con sus propias bases de forja, tratamiento térmico y mecanizado, en lugar de ser un comercializador que vende accesorios sin marcar del inventario de terceros. Nuestra materia prima llega directamente, con contratos de suministro de 20 años con los mayores productores de acero de China (Baosteel, TPCO, Ansteel, TISCO), y somos miembros de la Asociación China del Hierro y el Acero. Esta línea completa —desde nuestra acería china de referencia, pasando por nuestra propia forja interna, hasta los números de colada estampados en cada pieza y nuestros certificados 3.1— permite que su departamento de calidad libere la producción sin repetir los ensayos.
Consejo de adquisiciones: verifique antes de atornillar
Cómo evitar MTC falsos: un riesgo real en el mercado de bridas es el certificado de ensayo falsificado, conocido como MTC (certificado de ensayo de fábrica). Hay tres comprobaciones que puede hacer cuando llegan las piezas: el número de colada de la brida debe coincidir con el del certificado 3.1; el certificado 3.1 debe indicar valores de ensayo reales (no solo «cumple»); y debe poder verificar la fábrica emisora. Si es auténtico, superará estas tres comprobaciones; solicítenos hoy una muestra para comprobarlo.
¿Quiere ver nuestra documentación antes de comprometerse?
Solicitar un certificado de ensayo de material EN 10204 3.1 de muestra →Preguntas frecuentes sobre bridas ciegas
¿Cuál es la diferencia entre una brida ciega y una brida normal?
Bridas ciegas explicadas: ¿qué función cumplen y por qué deben pasar una prueba? Un accesorio de tubería convencional, como una brida deslizante o de cuello para soldar, actúa como conexión para unir dos tramos de tubería y permite que el flujo pase por un orificio central, o 'diámetro interior'. Una brida ciega no tiene esta abertura; incorpora un disco macizo en la parte frontal que bloquea o 'tapa' el extremo de una tubería, accesorio o puerto, quizás para sellarlo hasta realizar conexiones futuras o para taponar el extremo de un recipiente a presión.
¿Cuál es la diferencia entre una brida ciega y un ciego tipo gafas?
Una brida ciega es un sello permanente en el extremo de una tubería y solo puede abrirse retirando todos los pernos. Un ciego tipo gafas (o figura 8) utiliza una placa maciza y otra abierta unidas mediante una barra de unión que gira al retirar un solo elemento de fijación para permitir el flujo o el aislamiento y mostrar visualmente qué placa está en uso. Las bridas se fabrican conforme a ASME B16.5; los ciegos tipo gafas cumplen ASME B16.48.
¿Las bridas ciegas necesitan una junta?
Sí. Una brida ciega sella contra su brida de acoplamiento mediante una junta comprimida por la carga de los pernos, igual que cualquier otra unión de bridas atornillada. El tipo de junta depende de la cara: una junta plana o anular para caras RF/FF, y un anillo metálico para una ranura RTJ.
¿De qué materiales se fabrican las bridas ciegas?
Acero al carbono (ASTM A105 o A350 LF2 para bajas temperaturas), acero inoxidable (A182 F304/F316), dúplex (S31803/S32750) y grados de acero aleado para servicio de alta presión o corrosivo. El grado adecuado depende de la presión, la temperatura y el medio; la tabla de selección anterior relaciona las condiciones de servicio habituales con los materiales.
¿Cuál es el código ASTM para las bridas ciegas de acero al carbono?
Las bridas forjadas de acero al carbono, incluidas las ciegas, se suministran habitualmente conforme a ASTM A105 (con dimensiones según ASME B16.5). Para servicio a baja temperatura, el equivalente es ASTM A350 LF2. Las piezas forjadas de acero inoxidable y de acero aleado están contempladas en ASTM A182.
¿Proporcionan un certificado de ensayo del material y cuál es el plazo de entrega?
Todas las bridas ciegas de Synbase se suministran con un MTC EN 10204 3.1 y un número de colada estampado. También puede obtenerse una certificación EN 10204 3.2 de terceros si se requiere. Los artículos estándar en inventario deberían entregarse en un plazo de 1 a 2 semanas. Las bridas ciegas forjadas a medida y las fabricadas con materiales especiales deberían tardar entre 3 y 4 semanas. Verificaremos el plazo de entrega exacto con base en su RFQ.