

Atualizado em julho de 2026 · Revisado pela equipe técnica da Synbase Steel.
O tubo de linha API 5L é o tubo de aço usado na construção da maioria dos dutos de petróleo, gás, água e agora dióxido de carbono, mas é fácil interpretar incorretamente a especificação que o rege, e uma única linha errada em um pedido de compra pode colocar tubos não conformes na sua faixa de servidão. Este guia foi escrito para o engenheiro ou comprador que precisa especificar, dimensionar e verificar corretamente o tubo de linha API 5L, e não apenas comprá-lo. Abordamos o que a norma realmente controla, como interpretar graus e níveis de especificação do produto, como dimensionar a espessura de parede a partir da pressão de projeto e o que mudou de fato na recém-publicada 47ª edição.
Em um parágrafo: o tubo de linha API 5L é um tubo de aço fabricado conforme a Especificação 5L do American Petroleum Institute (equivalente à ISO 3183) para o transporte dutoviário de petróleo, gás e água. Está disponível em dois níveis de especificação do produto, PSL1 e PSL2, nos graus de B (L245) a X80 (L555), em versões de aço sem costura e soldado. A especificação define requisitos de material, fabricação e ensaios; por si só, ela não dimensiona a parede: ASME B31.4/B31.8 e 49 CFR fazem isso.
Especificações rápidas: API 5L em resumo
| Edição mais recente publicada | 47ª (2 de junho de 2026) |
| Edição exigida pelos reguladores dos EUA | 46ª, abril de 2018 (conforme 49 CFR 192.7) |
| Graus | B / X42–X80 (ISO L245–L555) |
| Níveis de especificação do produto | PSL1 e PSL2 |
| Formas do produto | SMLS, LSAW, SSAW, ERW/HFW |
| Equivalente ISO | ISO 3183 |
| Escopo | Tubo de linha para transporte de petróleo, gás natural, água e CO₂ |
O que a API 5L realmente especifica (e o que não especifica)
A API 5L é a especificação do American Petroleum Institute para a fabricação de tubos de linha de aço sem costura e soldados usados em sistemas de transporte por dutos das indústrias de petróleo e gás natural. Seu título formal é API Specification 5L, Specification for Line Pipe, e esta norma específica abrange tubos de aço sem costura e soldados destinados a sistemas de transporte dutoviário.
Quando um projeto cita a especificação API 5L completa, está se referindo a este documento, a norma API 5L que rege o aço, e não o projeto do duto. Publicado pela primeira vez em 1924 como a primeira norma da API, o documento atual reúne especialistas de mais de uma dúzia de países e é tecnicamente equivalente à ISO 3183.
Leia atentamente o escopo, pois ele define o que a norma faz e, igualmente importante, o que deixa para outros códigos. As especificações de tubos API 5L estabelecem requisitos para composição do material, processo de fabricação, inspeção, ensaios, marcação e rastreabilidade do número da corrida. O tubo de linha conforme pode ostentar o API Monogram somente se o fabricante for licenciado no programa API Monogram/APIQR. O que a especificação 5L não faz é dizer qual deve ser a espessura da parede. A espessura de parede e a pressão máxima admissível de operação são regidas pelos códigos de projeto de dutos, ASME B31.8 para transmissão de gás, B31.4 para líquidos perigosos e pelas regras federais de 49 CFR 192.105 (Parte 192) e Parte 195. A especificação também exclui totalmente tubos fundidos.
Essa separação fica evidente quando você solicita uma classificação de pressão. Uma especificação que informa “API 5L X60”, mas deixa a parede para o leitor, gera um preço, não um projeto, porque a norma fixa o aço enquanto o código de projeto define a pressão de operação permitida. Engenheiros que ignoram esse limite acabam com tubos conformes que ainda falham no cálculo de pressão e depois culpam a usina por uma lacuna criada pelo pedido de compra.
A 47ª edição (2026): o que mudou e por que isso importa
A edição publicada atual da API Spec 5L é a 47ª, lançada em 2 de junho de 2026. Eis a distinção que quase todas as páginas de fornecedores fazem incorretamente: a edição mais recente publicada e a edição que o órgão regulador exige legalmente não são o mesmo documento. Separar essas duas camadas é a diferença entre uma RFQ que resiste a uma revisão de projeto e uma que não resiste.
Registro de mudanças da 47ª edição
O Registro de mudanças da 47ª edição é nossa leitura em linguagem simples do que a API acrescentou em mais de quinze áreas temáticas na revisão de 2026: os requisitos que o especificador precisa conhecer, e não a revisão editorial.
| Área temática atualizada na 47ª edição | O que isso significa para o comprador |
|---|---|
| Requisitos para dutos de transmissão de dióxido de carbono | A norma agora aborda explicitamente o serviço com CO₂ — a principal mudança para projetos de captura de carbono. |
| Qualidade da solda de alta frequência (HFW) em tubos de linha | Regras de qualidade mais rigorosas para tubos HFW — os tubos de linha soldados passam a atender a um nível mais alto e explícito. |
| Trincamento sob tensão por sulfetos (SSC) e requisitos de serviço ácido | Linguagem ampliada sobre serviço ácido e ensaios de SSC para linhas com H₂S. |
| Tenacidade ao impacto e controle de laminação | Controles reforçados de fratura e de qualidade da chapa. |
| Faixas de elementos químicos | Limites de composição ajustados — confirme a composição química conforme a edição que está encomendando. |
| Ensaios e registros: certificação de pessoal de END, ensaio por partículas magnéticas, calibração de manômetros de teste hidrostático, achatamento no ensaio de tração e retenção de registros | Mais obrigações prescritivas de garantia da qualidade e documentação para a usina. |
Fonte: anúncio da API sobre a 47ª edição da API Specification 5L, 2 de junho de 2026.
Uma página que chama a 46ª edição de “atual” — e algumas ainda citam a antiga 45ª edição da API 5L — não está apenas desatualizada. Na versão eletrônica de 2026 do Code of Federal Regulations, o 49 CFR 192.7 ainda incorpora por referência a “API Specification 5L, Line Pipe, 46ª edição, abril de 2018, incluindo Errata 1” para uso em gasodutos nos EUA, e a regra para líquidos perigosos do 49 CFR Parte 195 faz o mesmo. Portanto, para um duto regulado nos EUA, a 46ª é a edição exigida por lei hoje, embora a 47ª já tenha sido publicada.
Na prática, cite a edição e conheça os dois números. Faça referência à 47ª quando seu projeto ou contrato do cliente exigir a norma publicada mais recente; faça referência à 46ª quando estiver sob a jurisdição da PHMSA, até que a incorporação por referência seja atualizada. Não presuma que o comunicado tenha alterado a lei da noite para o dia; essa atualização depende de uma regulamentação futura separada. Portanto, quando uma ficha técnica ou colega mencionar a edição mais recente da API 5L, interprete-a como a 47ª, mas confirme qual edição seu contrato e órgão regulador realmente exigem antes de colocá-la no desenho.
Graus decodificados: SMYS, número X e condições de fornecimento
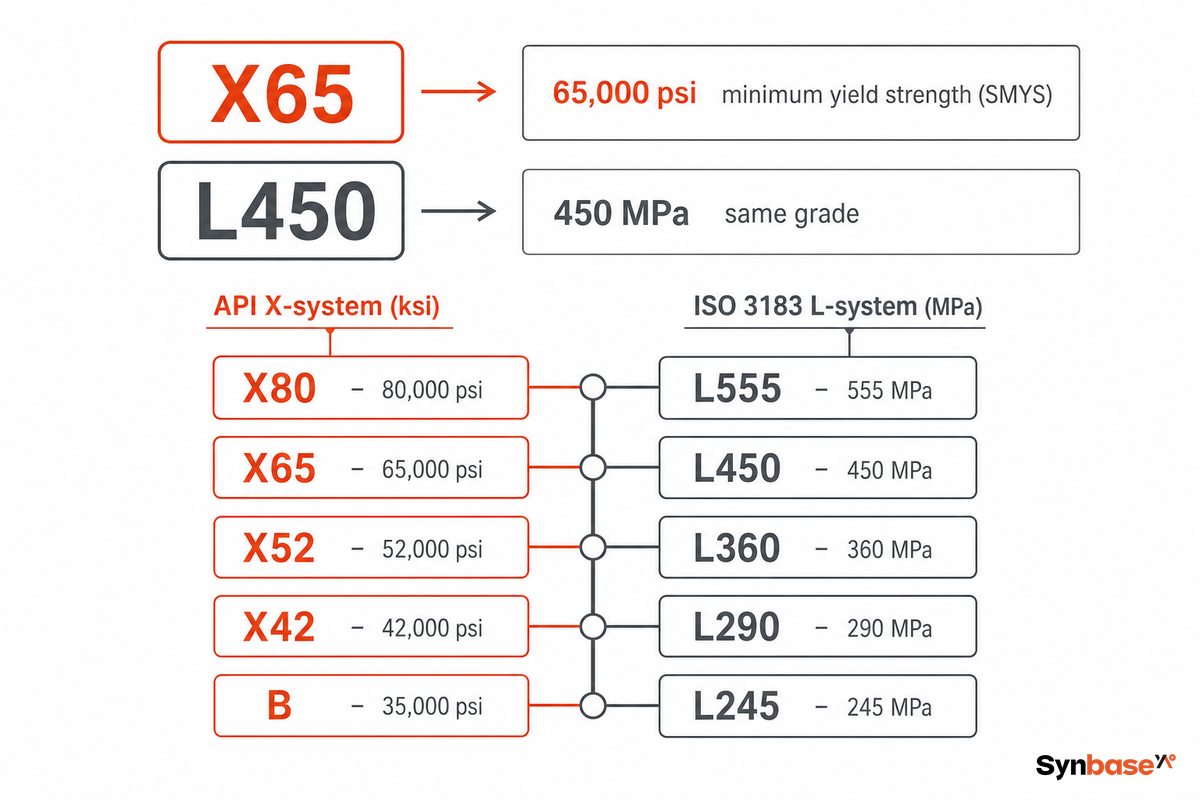
O nome de um grau API 5L codifica diretamente apenas uma coisa: o limite de escoamento mínimo. No sistema X, o número é o limite de escoamento mínimo especificado em milhares de psi, arredondado para baixo; X65 significa limite de escoamento mínimo de 65.000 psi. No sistema L da ISO 3183, o número é o mesmo limite de escoamento mínimo expresso em MPa: L450. Por isso, X65 e L450 são o mesmo grau. Todo o restante sobre o grau — parede, peso e classificação de pressão — vem do projeto, não do nome. Conforme 49 CFR 192.107, esse limite de escoamento mínimo especificado é o valor exato que a fórmula de dimensionamento da parede pode utilizar.
| Grau (API) | ISO 3183 | Limite de escoamento mínimo (SMYS) | Resistência à tração mínima (UTS) |
|---|---|---|---|
| B | L245 | 245 MPa (35.500 psi) | 415 MPa (60.200 psi) |
| X42 | L290 | 290 MPa (42.100 psi) | 415 MPa (60.200 psi) |
| X46 | L320 | 320 MPa (46.400 psi) | 435 MPa (63.100 psi) |
| X52 | L360 | 360 MPa (52.200 psi) | 460 MPa (66.700 psi) |
| X56 | L390 | 390 MPa (56.600 psi) | 490 MPa (71.100 psi) |
| X60 | L415 | 415 MPa (60.200 psi) | 520 MPa (75.400 psi) |
| X65 | L450 | 450 MPa (65.300 psi) | 535 MPa (77.600 psi) |
| X70 | L485 | 485 MPa (70.300 psi) | 570 MPa (82.700 psi) |
| X80 | L555 | 555 MPa (80.500 psi) | 625 MPa (90.600 psi) |
Valores conforme as tabelas de graus da API 5L / ISO 3183. A PSL1 lista apenas o limite de escoamento mínimo e a resistência à tração mínima; a PSL2 também limita os valores máximos de escoamento e tração, e a resistência à tração mínima especificada aumenta de 415 MPa no grau B para 625 MPa no X80.
O sufixo de letra em um grau PSL2 informa a condição de fornecimento, como o tubo foi laminado ou tratado termicamente, e altera a soldabilidade tanto quanto o próprio grau:
- ✔Rlaminado a quente (sem tratamento térmico). Comum em graus baixos.
- ✔Nnormalizado (ou conformado por normalização). Refina o grão para aumentar a tenacidade.
- ✔Qtemperado e revenido. Maior resistência com tenacidade controlada.
- ✔Mtermomecânico (TMCP). Predomina nos tubos de linha modernos de alto grau porque alcança a resistência X70/X80 com baixo carbono, mantendo o tubo soldável em campo.
Assim, X65MS e X65N têm o mesmo limite de escoamento mínimo de 450 MPa, mas são aços diferentes para soldar: o “M” indica uma rota termomecânica de baixo carbono, o “N” indica normalizado, o “Q” indica normalizado e revenido, e o “S” sinaliza serviço ácido. Especifique a letra, ou você estará deixando a metalurgia por conta da usina. Cada propriedade é determinada para o corpo do tubo e verificada ao longo de seu comprimento; o corpo de um tubo PSL2 também deve atender aos valores de impacto e dureza que a condição de fornecimento foi escolhida para proporcionar.
PSL1 versus PSL2: a escalada que realmente aumenta o custo
PSL1 e PSL2 parecem duas versões do mesmo tubo, mas são dois contratos de qualidade diferentes. A PSL1 fornece propriedades mecânicas mínimas e deixa vários ensaios a critério do comprador. A PSL2 acrescenta uma camada obrigatória de ensaios e rastreabilidade, e é nessa camada que estão o custo, o prazo de entrega e, para linhas críticas, a segurança.
Caminho de escalada da PSL1 à PSL2
O Caminho de escalada da PSL1 à PSL2 é a lista curta de condições que transformam a PSL2 de um item desejável em um requisito; use-o para decidir o nível antes de cotar o tubo.
| Requisito | PSL1 | PSL2 |
|---|---|---|
| Ensaio de impacto Charpy com entalhe em V (CVN) | Não exigido | Exigido — média mínima de 27 J transversal / 41 J longitudinal a 0 °C (conforme a Tabela 14) |
| Ensaio não destrutivo (solda e corpo) | A critério do comprador | Obrigatório |
| Escoamento / tração máximos | Não especificado | Limitado (relação escoamento-tração ≤ 0.93) |
| Controle do carbono equivalente | Somente acima de C 0,12% | CEₓₓ₷ ≤ 0.43 / CEₚ₋ₘ ≤ 0.25 |
| Rastreabilidade | Nível de calor | Cada comprimento vinculado a uma unidade de ensaio com resultados registrados |
A escalada abrange muitos tamanhos e graus de tubos PSL2, do grau B ao X80, portanto esses tamanhos e graus PSL2 estão sujeitos a um mínimo e a um máximo, não apenas a um limite inferior. Quando a escalada se torna inegociável? Especifique PSL2 sempre que qualquer uma destas condições se aplicar: a linha transporta produto ácido (H₂S) ou CO₂; opera em serviço offshore (Anexo J) ou em uma área de alta consequência; você precisa de uma propriedade de controle de fratura (tenacidade) definida; ou seu projeto exige um escoamento máximo controlado, e não apenas um mínimo. Se nenhuma dessas condições se aplicar, uma linha de água ou coleta de baixa pressão em grau B, PSL1, é uma escolha legítima e mais barata. Um erro comum é adotar PSL2 por padrão “por segurança” em uma linha que nunca precisou do ensaio de impacto ou, pior ainda, especificar PSL1 em uma linha ácida que legalmente exige o anexo de serviço ácido da PSL2.
A diferença de PSL mais frequentemente ignorada é o ensaio não destrutivo. Para PSL2, a usina deve realizar END na costura de solda e no corpo do tubo; para PSL1, isso só é feito se você solicitar. Se sua especificação for omissa e você comprar PSL1, poderá receber um tubo de linha cuja costura de solda nunca foi inspecionada volumetricamente. Engenheiros de campo relatam essa situação como uma das lacunas mais frequentes encontradas na inspeção de recebimento. Não é por acaso que as regras de MAOP alternativa em 49 CFR 192.112 se apoiam exatamente nesses atributos de controle de fratura e qualidade da PSL2.
Dimensionamento da parede: da pressão de projeto ao grau
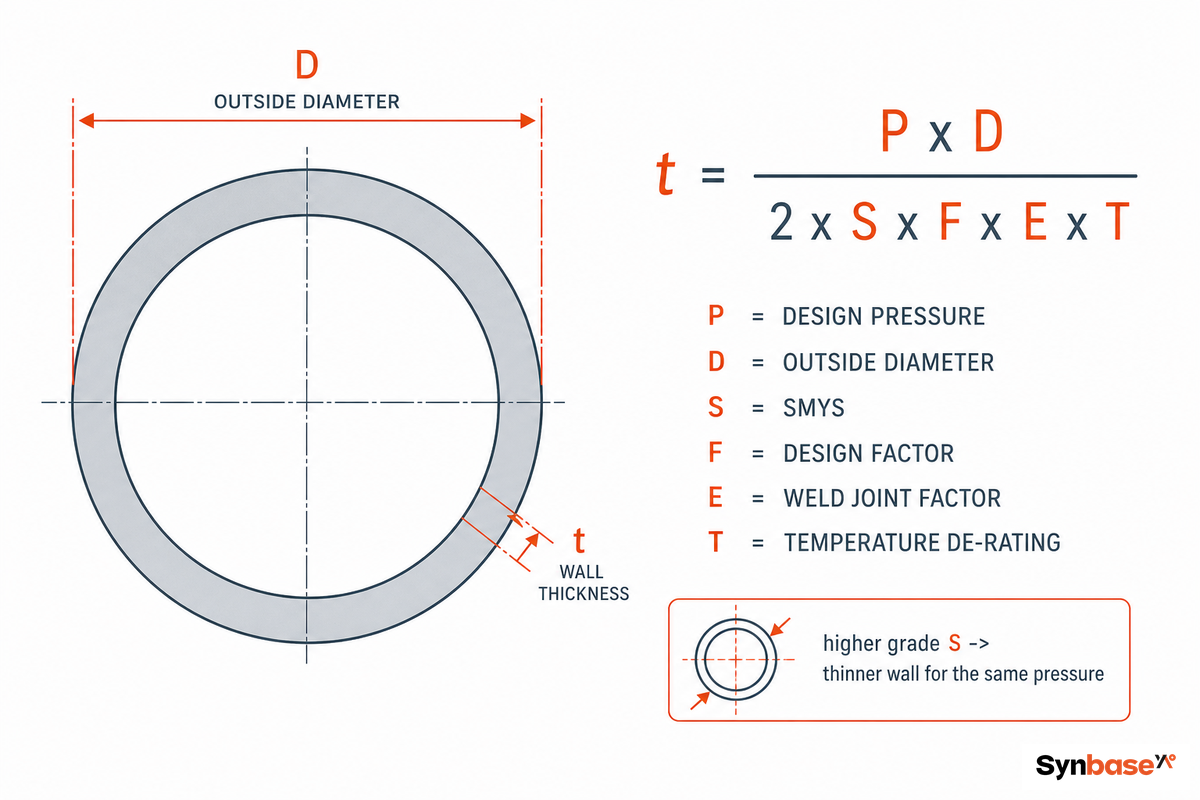
A espessura de parede é onde o grau escolhido finalmente entra em ação. Essa tarefa cabe à fórmula de Barlow, que relaciona a pressão interna à tensão circunferencial em um tubo de parede fina. Para dimensionar uma parede mínima, você a reorganiza; em uma linha regulamentada, multiplica a resistência ao escoamento do aço por três fatores de redução antes de utilizá-la.
Roteiro de dimensionamento da pressão por grau
O Roteiro de dimensionamento da pressão por grau utiliza uma linha, um diâmetro, uma pressão de projeto e um grau, e os aplica à fórmula de Barlow com os fatores de projeto regulamentares, para que você possa repetir o cálculo com seus próprios números.
Parede mínima a partir da pressão de projeto: t = P D / (2 S F E T), usando o diâmetro externo D (a convenção conservadora em 49 CFR 192.105), em que P = pressão de projeto, S = limite de escoamento mínimo especificado, F = fator de projeto (localização), E = fator da junta longitudinal e T = fator de redução por temperatura.
Exemplo calculado. Uma linha de transmissão de gás X65 com diâmetro externo de 24-in (610 mm), local de Classe 1 (F = 0.72), sem costura ou SAW (E = 1.00), temperatura ambiente (T = 1.00), pressão de projeto de 1.440 psig:
t = (1.440 × 24) / (2 × 65.300 × 0,72 × 1,00 × 1.00) = 34.560 / 94.032 = 0.368 in (9,3 mm) de parede mínima.
Altere o grau para X52 e a mesma linha precisará de aproximadamente 0.462 in; essa é a penalidade em parede e tonelagem de especificar um grau inferior, ou a economia de um grau superior. Insira seu próprio D, P, grau e fator de classe para dimensionar qualquer linha da mesma maneira.
Duas advertências antes de confiar no número. Primeiro, esse exemplo é uma linha de transmissão de gás conforme a Parte 192 do 49 CFR, na qual o fator de projeto F diminui de acordo com a classe de localização: 0.72 na Classe 1, 0.60 na Classe 2, 0.50 na Classe 3, 0.40 na Classe 4, e cai ainda mais em travessias rodoviárias, conjuntos fabricados, estações de compressão e risers de plataformas. Uma linha de líquidos perigosos ou de dióxido de carbono é regida, em vez disso, pela Parte 195 do 49 CFR, que aplica um fator de projeto fixo de 0.72 (com exceções offshore e de expansão a frio), em vez de classes de localização. Use a Parte errada e seu F estará errado.
Segundo, Barlow fornece a parede mínima para tensão circunferencial; ela não é todo o cálculo da pressão máxima admissível de operação. A MAOP completa também depende do fator de redução por temperatura do 49 CFR 192.105 e das condições adicionais de projeto em 192.112, controle de fratura, garantia da qualidade da usina e da costura, revestimento e registros. Barlow dimensiona o aço; o código decide quão intensamente você pode operá-lo. Depois de obter uma parede mínima, arredonde para o schedule padrão mais próximo, SCH 40, 80 ou 160, em uma tabela de espessuras de tubos API 5L, e confirme os tamanhos de tubos de linha API 5L resultantes na sua lista de linhas antes de liberar o pedido.
Sem costura versus soldados (SMLS / LSAW / SSAW / ERW): o mito e a regra
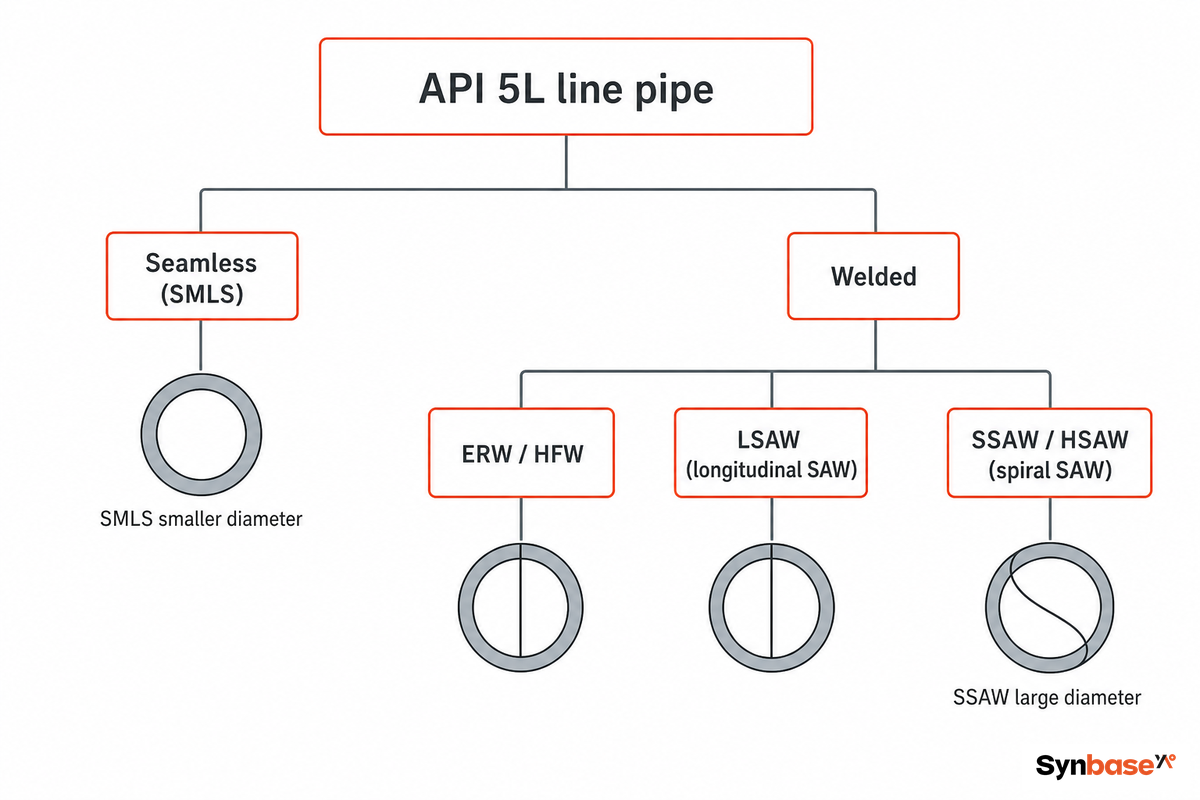
O tubo sem costura é mais seguro que o soldado? Para a maior parte da linha moderna de tubos de linha, não, e essa crença inflou silenciosamente os orçamentos de projetos durante décadas. Pelas regras de transmissão de gás dos Estados Unidos, os dois são tratados como equivalentes: 49 CFR 192.113 atribui um fator de junta longitudinal E de 1.00 ao tubo sem costura, ao tubo soldado por resistência elétrica (ERW), ao tubo soldado por centelhamento elétrico e ao tubo soldado por arco submerso, incluindo o tubo de linha soldado por arco submerso duplo (DSAW). Apenas o tubo soldado continuamente por topo em forno sofre redução, para 0.60.
Aqui está a nuance que a maioria dos guias ignora: o número “ERW recebe 0.85” que você pode ter visto é real, mas pertence a outro código. A tubulação de processo ASME B31.3 penaliza o ERW em relação ao tubo sem costura; a ASME B31.8 e a 49 CFR 192, para transmissão de gás, não. Portanto, saber se o tubo de aço soldado sofre penalidade no fator de junta depende do código, não é uma propriedade universal da costura de solda. Na prática, isso importa na elaboração da especificação, porque a mesma linha X65 pode ser fabricada em ERW sob um código de gás sem penalidade na espessura da parede, mas exigir uma parede aproximadamente 15% mais pesada segundo a B31.3, uma diferença determinada pelo código aplicável, não por qualquer falha na solda.
“Depois que a qualidade melhorou em meados dos anos 1980, acima de seis polegadas o tubo de linha ERW era considerado igual ou superior a qualquer tubo sem costura fabricado no mundo. O risco real não é o processo, mas uma carga de caminhão de um distribuidor não auditado que pode conter rejeitos de outra empresa.”
Os registros de campo confirmam isso de maneiras surpreendentes. O tubo de aço sem costura tem, na verdade, uma superfície interna mais áspera e tolerâncias dimensionais mais folgadas que o tubo soldado; o tubo de linha soldado oferece concentricidade mais precisa, parede nominal mais fina e comprimentos maiores. A maioria das falhas de corrosão microbiologicamente influenciada em linhas coletoras ERW é um problema de instalação, não um defeito do tubo: elas se concentram na zona afetada pelo calor da costura longitudinal quando a solda fica na parte inferior do tubo, em uma depressão com água parada, e são evitadas posicionando a costura fora da parte inferior, aproximadamente 60° por junta. E uma patente recente da JFE Steel (EP4484047A1, 2025) sobre controle de qualidade de soldas de alta frequência mostra como o processo de fabricação de tubos soldados continua sendo aprimorado ativamente.
Imagine um comprador que escreve “somente sem costura” em uma especificação de linha principal de 36-in para se sentir seguro. Essa cláusula elimina o tubo LSAW, que é justamente aquele com o qual esse diâmetro é fabricado, obrigando a uma encomenda de tubo sem costura mais cara e demorada sem ganho mensurável de confiabilidade, um caso clássico de especificação que contraria a forma como o tubo é produzido. Combine a rota com o serviço, não com o reflexo; essa é a regra honesta. Em um tubo sem costura API 5L não há solda a verificar; em uma rota soldada, a resistência à tração da solda importa tanto quanto a do corpo, por isso a soldagem por arco submerso de uma chapa de aço conformada é qualificada para comprovar a resistência da costura de solda. Pequenos diâmetros, pressão muito alta ou gás ácido favorecem o tubo sem costura. As linhas principais de grande diâmetro usam tubo soldado longitudinalmente por arco submerso (LSAW); linhas de água e estacas de diâmetro muito grande e menor pressão usam tubo soldado helicoidalmente por arco submerso (SSAW). E há um limite rígido de fornecimento que vale conhecer: o LSAW abaixo de aproximadamente 16 in é impraticável de obter, portanto uma cláusula bem-intencionada de “usar LSAW em toda parte” simplesmente obriga os fornecedores a voltar ao tubo sem costura ou ERW. Para detalhes do processo de cada rota soldada, consulte nosso guia de tubos LSAW e guia de tubos soldados helicoidalmente.
API 5L vs. ASTM A106 e A53 (e ISO 3183): quando cada norma prevalece
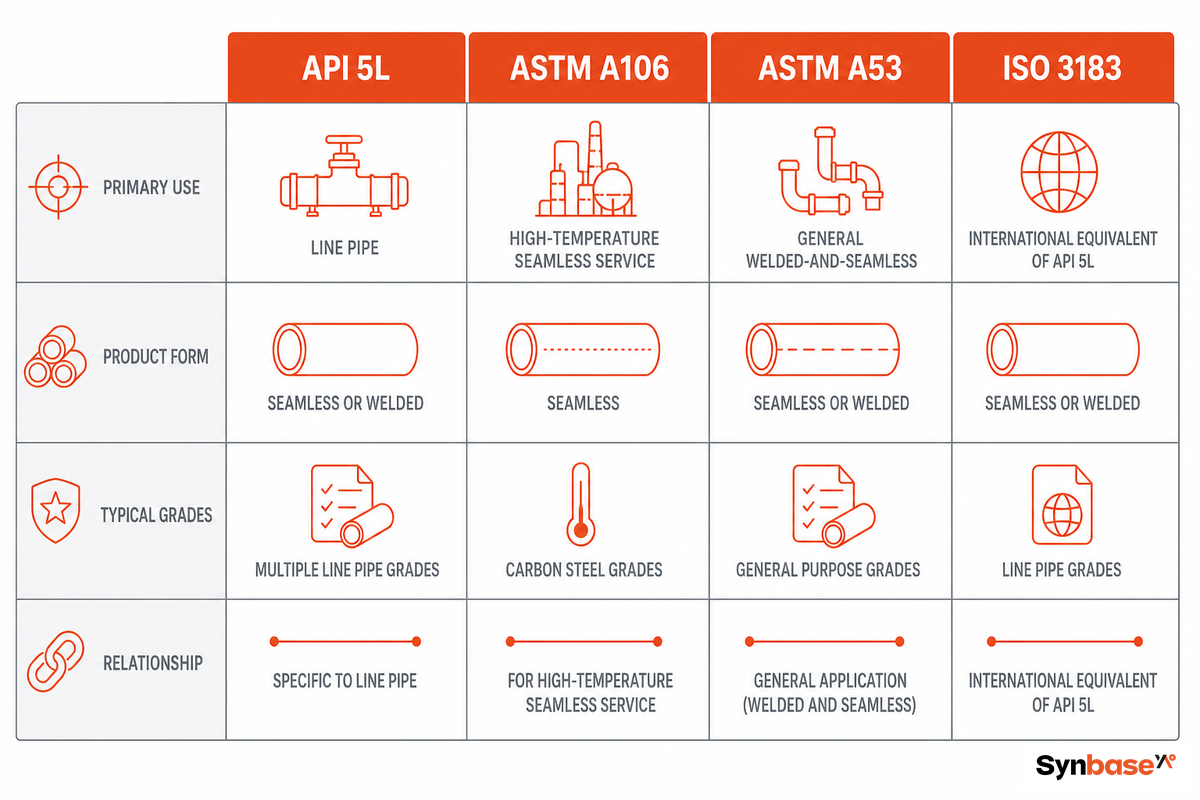
API 5L Grau B, ASTM A106 Grau B e ASTM A53 Grau B compartilham o mesmo limite mínimo de escoamento de 245 MPa, razão pela qual são frequentemente considerados intercambiáveis na faixa inferior. Para serviço geral sob pressão, isso é amplamente verdadeiro. Mas “intercambiável comercialmente” e “a norma correta” são duas questões diferentes, e a resposta varia conforme a finalidade.
A API 5L é uma especificação de tubos de linha: ela traz a estrutura PSL1/PSL2, com regras de tenacidade, ensaios não destrutivos e rastreabilidade desenvolvidas para o transporte por dutos. A ASTM A106 é uma especificação de tubos sem costura para serviço sob pressão em alta temperatura, sem qualquer camada PSL; a A53 é uma especificação de tubos soldados e sem costura para serviços menos exigentes. As três são reconhecidas na tabela federal de fatores de junta: 49 CFR 192.7 incorpora A53/A53M-22, A106/A106M-19A e A333/A333M-18 junto com a API 5L para uso na 192.113, portanto qualquer uma delas pode ser elegível. A diferença está na função no duto: somente a API 5L oferece o pacote PSL2 de controle de fratura e rastreabilidade da corrida que uma linha de transmissão normalmente exige.
A correspondência com a ISO 3183 é direta e vale mantê-la à mão: L245 = B, L360 = X52, L450 = X65, até L555 = X80. Mas fique atento aos graus mais altos. Não existe equivalente ASTM de tubo de linha para X52 e superiores, portanto substituir um grau X por “um grau A106 semelhante” elimina silenciosamente a tenacidade PSL2 e a rastreabilidade nas quais sua revisão de projeto se baseia. Acima do Grau B, especifique pelo grau e pelo PSL da API 5L, não por um equivalente ASTM aproximado.
Um exemplo concreto torna a armadilha evidente. Um engenheiro que escreve “ASTM A106 Grau B” em uma linha principal de gás X52 de 30-in enfrenta um problema na revisão de projeto: a A106 não possui nenhum grau X52, nem os ensaios de impacto PSL2 e de controle de fratura necessários para uma linha de transmissão de 30-in. O pedido de compra precisa ser reemitido com a designação correta API 5L X52 PSL2, consumindo um ciclo de suprimentos. A regra para evitar isso é: quando o trabalho envolve transporte por tubos de linha, comece pela edição vigente da API 5L; recorra à A106 ou à A53 somente nos casos de serviço sob pressão sem costura ou de menor exigência para os quais essas especificações foram realmente escritas.
Composição química e equivalente de carbono: por que o PSL2 limita o CE
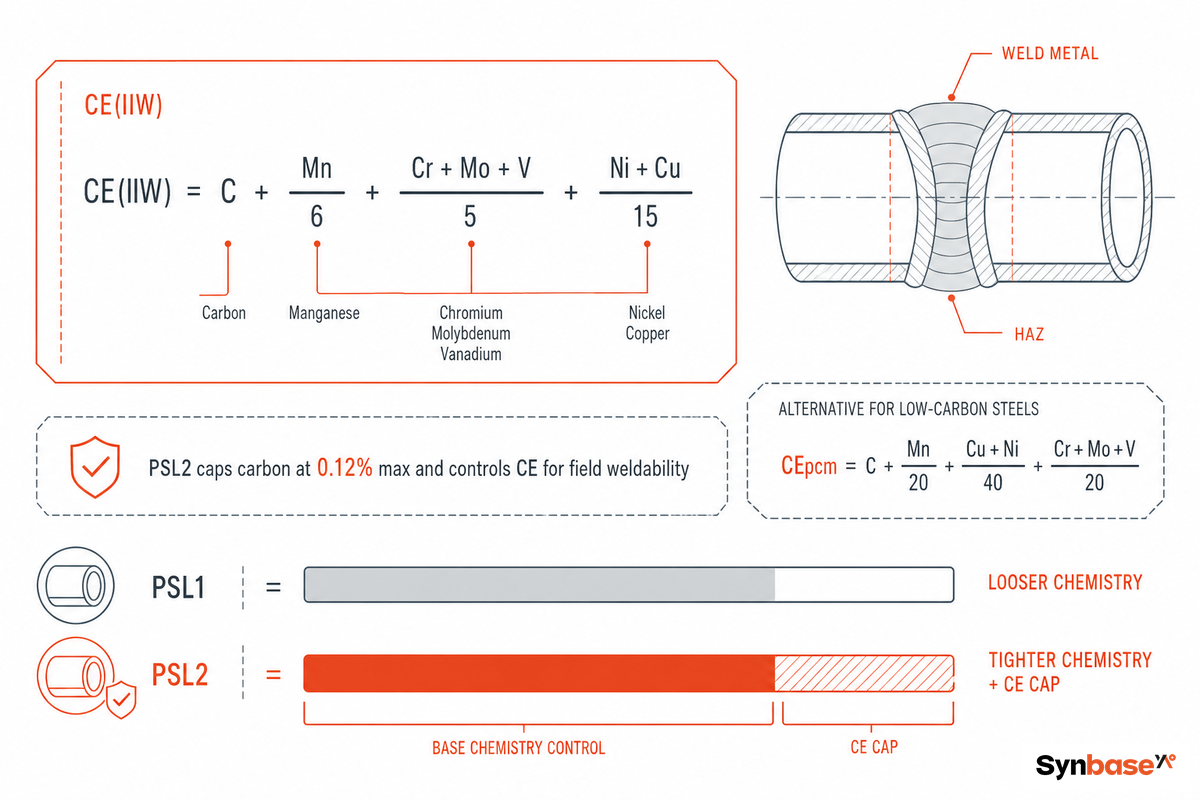
O equivalente de carbono é o número mais importante em um certificado de ensaio de usina PSL2 que a maioria dos compradores nunca verifica. O equivalente de carbono (CE) reúne o teor de liga em uma única cifra que prevê quão dura ficará a zona afetada pelo calor quando o tubo for soldado, e uma zona afetada pelo calor dura e frágil é onde começa a trinca assistida por hidrogênio. É por isso que a camada de propriedades mecânicas PSL2 existe.
A API 5L PSL2 limita o equivalente de carbono de duas maneiras, e o limite aplicável depende do teor de carbono. Para aços com mais de 0,12% de carbono, o limite é CEₓₓ₷ ≤ 0.43. Para aços de baixo carbono com teor igual ou inferior a 0,12% — os graus termomecânicos que tornam possíveis os modernos X70 e X80 — o limite é CEₚ₋ₘ ≤ 0.25, calculado como CE(Pcm) = C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B. O benefício aparece na soldabilidade em campo: um X70 de baixo carbono e baixo CE pode ser soldado com menos pré-aquecimento e menor risco de trincas que um aço antigo de alto carbono e resistência muito menor.
Dois ambientes de serviço exigem ainda mais da composição química. Para linhas em serviço ácido (H₂S), o Anexo H da API 5L invoca NACE MR0175 / ISO 15156, com ensaios de trincamento induzido por hidrogênio e trincamento sob tensão por sulfetos, além de limites de dureza — os ensaios de serviço ácido ampliados na 47ª edição. Para linhas offshore, o Anexo J da API 5L acrescenta requisitos de tenacidade e controle dimensional ao mesmo grau. Para o transporte de dióxido de carbono, a metalurgia tornou-se uma meta definida: um relatório de 2022 do Departamento de Energia dos Estados Unidos sobre a cadeia de suprimentos de captura de carbono identifica o aço para dutos de transporte de CO₂ como “semelhante (ou igual) ao API 5L X65, um aço de baixo carbono para dutos”, vinculando o grau encomendado às exigências de corrosão e fragilização do serviço de captura de carbono. Uma patente separada da JFE Steel (WO2024071352A1, 2024) sobre aço para tubos de linha resistente à fragilização por hidrogênio mostra a mesma pressão sobre a composição química vinda do lado do hidrogênio.
É por isso que o equivalente de carbono deve constar da lista de verificação da inspeção de recebimento, e não apenas do arquivo da usina. Um certificado de ensaio da usina que mostre CE(Pcm) de 0.24 em uma linha X70, por exemplo, informa ao engenheiro de soldagem que o tubo pode ser unido com pré-aquecimento moderado; um valor que se aproxima do limite de 0.25 sinaliza um risco de trincas que altera o procedimento de soldagem em campo. Ler esse número antes de o tubo chegar à faixa de servidão é a diferença entre uma solda rotineira e um problema de retrabalho descoberto durante a construção.
6 erros de elaboração de especificações que reprovam uma revisão de projeto
Um tubo conforme ainda pode causar problemas se a especificação de compra estiver errada. Estes são os seis erros que aparecem com mais frequência quando os engenheiros auditam as designações de tubos de linha, cada um acompanhado da correção.
| Erro | Por que falha | Correção |
|---|---|---|
| Omitir a edição (ou citar uma edição incorreta) | A composição química e as regras de ensaio variam conforme a edição; “API 5L X52” sozinho é ambíguo. | Indique a edição + errata + PSL — a 46ª para trabalhos da PHMSA, a 47ª quando a norma mais recente for exigida. |
| Especificar um grau excessivo | Usar X70 onde X52 é suficiente impõe uma penalidade de soldagem e pré-aquecimento sem ganho de confiabilidade. | Dimensione o grau a partir da pressão de projeto; aumente-o somente quando a parede ou o peso exigirem. |
| Reflexo de “somente sem costura” | Exclui tubos soldados PSL2 totalmente conformes e aumenta o custo em linhas de grande diâmetro. | Permita a rota soldada adequada ao serviço; reserve o tubo sem costura para pequenos diâmetros ou serviço ácido. |
| Deixar de informar a condição de fornecimento | X52 vs. X52M vs. X52N são aços diferentes para soldar. | Acrescente explicitamente o sufixo R/N/Q/M (e S para serviço ácido). |
| Esquecer o Anexo H para serviço ácido | Um pedido PSL2 comum não inclui ensaios HIC/SSC nem limite de dureza. | Indique o serviço ácido do Anexo H segundo NACE MR0175 / ISO 15156. |
| Substituir um grau X por A106 | Não existe equivalente ASTM de tubo de linha acima do Grau B; a tenacidade PSL2 é perdida. | Especifique pelo grau e pelo PSL da API 5L para X42 e superiores. |
Um padrão se repete nos seis casos: uma designação de tubo de linha só é tão boa quanto os parâmetros registrados. Informe a edição, o grau, o PSL, a condição de fornecimento e o anexo de serviço; depois respalde o pedido com um plano documentado de inspeção e ensaios, pontos de testemunho e aceitação do certificado de ensaio da usina. Essa é a diferença entre uma especificação que uma usina pode interpretar silenciosamente a seu favor e uma que não pode.
Especificando tubos de linha API 5L para um projeto?
A Synbase Steel lamina tubos de linha API 5L em suas próprias linhas de tubos sem costura, LSAW e SSAW e emite certificados de ensaio da usina EN 10204 3.2 rastreáveis à corrida. Envie seu grau, PSL, dimensão e serviço e receba uma cotação detalhada por item, com um certificado de amostra para análise: soluções de tubulação projetadas na usina que fundiu o aço.
Veja tubos de linha API 5L diretamente da usina →Perguntas frequentes
P: O que é um tubo de linha API 5L?
Ver resposta
P: API 5L é igual à A106?
Ver resposta
P: Qual é a edição mais recente da API 5L?
Ver resposta
P: A que material a API 5L equivale?
Ver resposta
P: Qual é a diferença entre tubos PSL1 e PSL2?
Ver resposta
P: Quais dimensões e graus a API 5L abrange?
Ver resposta
P: Por que o revestimento é importante para tubos API 5L?
Ver resposta
Sobre esta análise
Este guia foi escrito para separar as três camadas que mais frequentemente confundem uma compra API 5L: a edição publicada mais recente (47ª), a edição que o órgão regulador incorpora legalmente (46ª, conforme a 49 CFR 192.7) e o código de projeto que realmente dimensiona a parede. A Synbase Steel é a empresa de dutos do E-CHENG STEEL GROUP e lamina tubos de linha API 5L em suas próprias linhas de tubos sem costura, LSAW e SSAW; a interpretação da especificação aqui é independente de fornecedor, baseada na norma API, no Código de Regulamentos Federais dos Estados Unidos e na prática de engenharia de campo. Revisado pela equipe técnica da Synbase Steel.
Referências e fontes
- API anuncia a 47ª edição da Especificação API 5L (2 de junho de 2026)American Petroleum Institute
- 49 CFR 192.7, documentos incorporados por referênciaAdministração de Segurança de Dutos e Materiais Perigosos dos Estados Unidos
- 49 CFR 192.111, fator de projeto (F)Código de Regulamentos Federais dos Estados Unidos
- 49 CFR 192.113, fator de junta longitudinal (E)Código de Regulamentos Federais dos Estados Unidos
- Relatório da cadeia de suprimentos para captura de carbonoDepartamento de Energia dos Estados Unidos
- API anuncia a 47ª edição da norma fundamental para tubos de linhaWorld Pipelines
- EP4484047A1, tubo soldado por resistência elétrica e método de fabricaçãoJFE Steel Corporation (2025)
- WO2024071352A1, aço para tubos de linha resistente à fragilização por hidrogênioJFE Steel Corporation (2024)
Artigos relacionados
- Tubo LSAW: como especificar e verificar tubos de linha soldados longitudinalmente por arco submerso
- Tubo soldado helicoidalmente (SSAW): processo, normas, seleção e garantia da qualidade
- Tubos de linha API 5L diretamente da usina: graus, PSL e MTC
- Tipos de flanges: como diferenciá-los e escolher o correto
- Flange com pescoço para solda: dimensões, classes, materiais e como escolher
- Luva de união para revestimentos e tubos OCTG (API 5CT)






