Comment évaluer et qualifier les fabricants de tiges de forage pour votre programme de forage

Les fabricants de tiges de forage doivent être évalués selon la part du processus de production qu’ils maîtrisent. Certains producteurs laminent le corps du tube sans soudage, forgent par refoulement les extrémités et réalisent le soudage par friction des raccords de tige sous un même système qualité. D’autres transforment des tubes tiers ou commercialisent un stock disponible fini. Déterminer le statut de qualification d’un fournisseur implique de corréler le profil de votre puits avec des licences actives API Monograms pour la spécification API Spec 5DP et 7-1 ainsi qu’avec des comparaisons de prix.
Les résultats de cette catégorie comprennent des aciéries intégrées, des convertisseurs indépendants de raccords de tige, des distributeurs régionaux détenant un stock disponible et des producteurs de tiges de foration de roche. Traiter ces quatre types de vendeurs comme équivalents entraîne des retards de livraison, des recours en garantie partagés et des défaillances d’outils en fond de trou. Les principaux fournisseurs de tiges de forage couvrent différentes applications dans les programmes de forage conventionnels et non conventionnels. La sélection de composants critiques pour les puits de pétrole et de gaz exige que la capacité de l’usine corresponde à des conditions de forage exigeantes. Adapter la capacité de l’usine à ces conditions exigeantes favorise un forage efficace lors d’opérations complexes. Les tubes comme les ensembles de garniture de forage doivent transmettre le couple de manière fiable depuis l’entraînement en surface jusqu’au trépan. Ce manuel fournit aux entrepreneurs de forage et aux ingénieurs achats une méthode de qualification, trois critères d’évaluation et une demande de cotation standardisée.
Le dossier de qualification doit identifier qui élabore et perce le tube brut, qui forge le refoulement interne-externe et qui réalise le soudage par friction du raccord de tige. Adaptez le niveau de spécification de produit (PSL-1, PSL-2 ou PSL-3) et les règles de dureté pour service acide aux conditions de votre puits. Comparez les offres uniquement après avoir verrouillé une base de livraison identique à dix champs.
Laminoirs intégrés de tubes bruts face aux convertisseurs de raccords de tige : ce que font réellement les fabricants de tiges de forage
Une tige de forage pétrolier finie est un ensemble composite par rapport à un simple tube laminé. Elle assemble un corps de tube en acier sans soudage à des raccords de tige en acier allié trempés et revenus aux deux extrémités. Ces composants sont assemblés par forgeage par refoulement et par soudage rotatif par friction. Comme différentes entreprises maîtrisent différentes étapes de cette chaîne d’approvisionnement, les acheteurs doivent d’abord identifier le modèle de production exploité par chaque soumissionnaire.
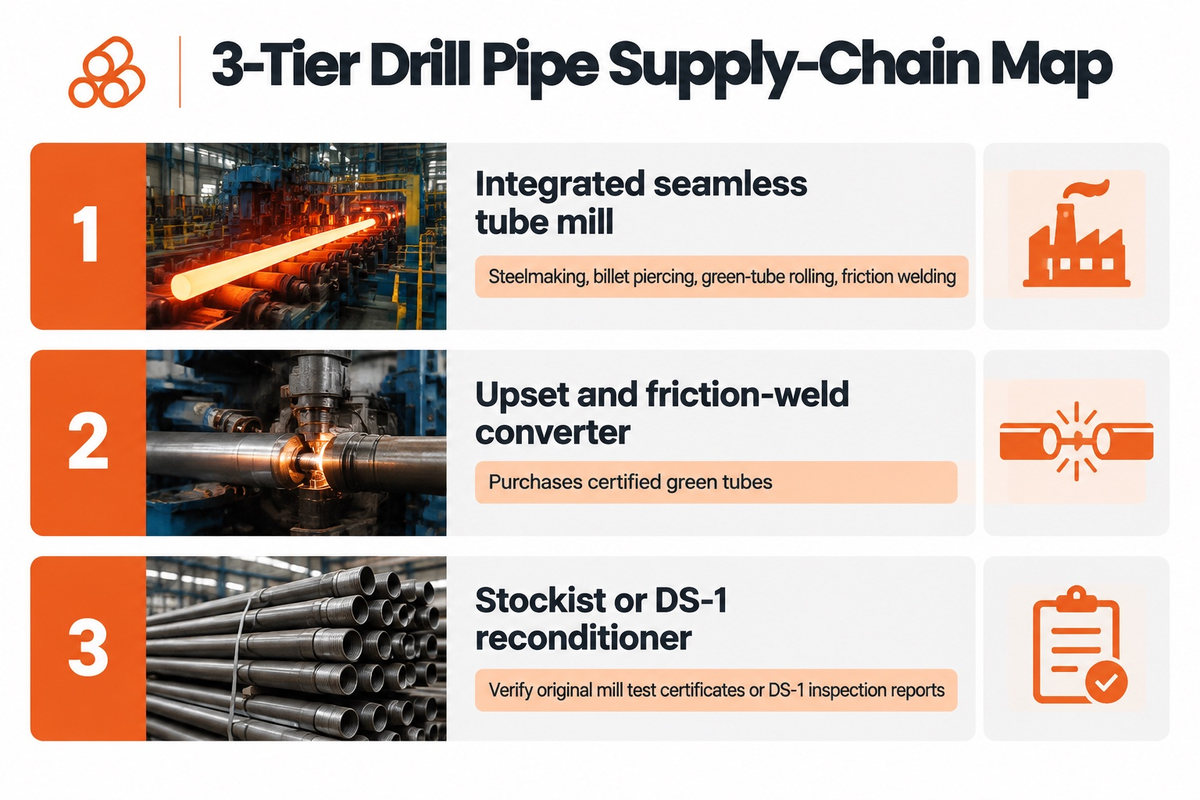
Dans la fabrication mondiale de tiges de forage, trois modèles commerciaux principaux structurent l’industrie du pétrole et du gaz. Les producteurs sidérurgiques intégrés élaborent l’acier allié, percent des tubes en acier sans soudage de haute qualité et refoulent les extrémités des tubes. Ils usinent les raccords de tige et effectuent le soudage par friction dans la même usine. D’autres convertisseurs achètent des tubes bruts auprès de laminoirs qualifiés. Ils réalisent le forgeage par refoulement des extrémités, le traitement thermique, le soudage des raccords de tige et les contrôles non destructifs dans leurs propres installations. Les distributeurs stockistes et les parcs d’inspection conservent un stock disponible de tubes prêts pour une expédition rapide (c’est-à-dire un stock disponible neuf ou reclassé).
Quelle est la différence entre un laminoir de tubes bruts et un convertisseur de tiges de forage ?
Un laminoir de tubes bruts produit des tubes en acier sans soudage non finis (appelés tubes bruts). Un convertisseur de tiges de forage refoule les extrémités de ces tubes et réalise le traitement thermique, l’usinage et le soudage par friction des raccords de tige. Par exemple, Texas Steel Conversion (convertisseur spécialisé) et sa division TSC Drill Pipe achètent des tubes bruts auprès de laminoirs répondant à leurs spécifications d’épaisseur de paroi, puis réalisent en interne le refoulement des extrémités, le traitement thermique et le soudage par friction. D’après nos recherches, les convertisseurs et les fournisseurs multisectoriels publient clairement ces informations. Par conséquent, les acheteurs doivent vérifier dans le plan qualité spécifique à la commande quelles étapes exactes chaque soumissionnaire réalise en interne ou sous-traite.
Cette distinction détermine si une ou deux usines maîtrisent la composition chimique de l’acier, la géométrie du refoulement et le revenu de la zone de soudage. Les grands laminoirs mondiaux et les entreprises majeures des services pétroliers apportent souvent des décennies d’expérience et une importante capacité de forgeage dans l’industrie. Les deux filières fournissent des tiges de forage de haute qualité, à hautes performances et d’une fiabilité accrue pour une garniture de forage de premier choix. Les acheteurs doivent simplement vérifier chaque ensemble à hautes performances et assurer la traçabilité séparée des numéros de coulée du corps du tube et du raccord de tige.
| Catégorie de fournisseur | Opérations principales de fabrication réalisées | Axe principal de vérification pour l’acheteur |
|---|---|---|
| 1. Laminoir intégré de tubes sans soudage | Élaboration de l’acier, perçage de billettes, laminage du tube brut, forgeage par refoulement, usinage des raccords de tige, soudage par friction, contrôle NDT pleine longueur | Confirmer l’usine productrice spécifique ainsi que les licences actives API Spec 5DP et API Spec 7-1 pour la plage dimensionnelle cotée |
| 2. Convertisseur par refoulement et soudage par friction | Achète des tubes bruts certifiés ; réalise le refoulement des extrémités, le traitement thermique de trempe et revenu, le filetage des raccords de tige et le soudage par friction par inertie | Auditer les origines approuvées des laminoirs de tubes bruts, la double traçabilité des numéros de coulée et les relevés de dureté du traitement thermique après soudage à travers la ligne de soudage |
| 3. Distributeur stockiste ou reconditionneur DS-1 | Détient des lots neufs d’usine ou contrôle, refilette, recharge en métal dur et reclasse des garnitures de forage usagées selon les classes DS-1 ou API RP 7G | Vérifier les certificats d’essai d’usine originaux pour le stock disponible neuf, ou les rapports d’inspection tierce partie DS-1 Catégorie 3–5 pour les lots usagés |
Texas Steel Conversion indique refouler des tubes de 1.315 à 9 in de diamètre extérieur, avec un diamètre extérieur de refoulement jusqu’à 10.5 in, sur sept lignes de traitement thermique et sept lignes de filetage CNC. Sa division dédiée aux tiges de forage, TSC Drill Pipe, détient les certifications API Spec 5DP et API Spec 7-1. Elle s’associe à des laminoirs pour produire des tubes selon ses spécifications et réalise le soudage des raccords de tige sur des garnitures de forage de 2-7/8 à 6-5/8 in.
Le parc indépendant de stockage, Drill Pipe Supply, déclare acheter auprès de fabricants de tiges de forage certifiés API et n’être lié à aucun laminoir unique. Un parc disposant d’un stock disponible peut répondre à un besoin urgent de mobilisation d’appareil de forage, là où une campagne de laminage peut prendre des mois. Le rapport d’essai d’usine de l’installation qui a laminé le tube et réalisé le soudage de la connexion est indispensable ; la facture commerciale d’un parc de stockage ne suffit pas.
Producteurs pétroliers API 5DP face aux fabricants de tiges de foration pour HDD et exploitation minière
Les producteurs pétroliers API 5DP fabriquent des produits tubulaires en trois pièces assemblés par soudage par friction pour les puits profonds d’hydrocarbures et géothermiques. À l’inverse, les fabricants pour le forage dirigé horizontal (HDD), les puits d’eau et les trous de mine construisent des tiges de foration de roche plus courtes destinées aux engins de génie civil et miniers. Filtrer dès le départ les fabricants de tiges non pétrolières permet d’éviter d’envoyer des demandes de prix OCTG à des usines d’équipements de génie civil.
Les recherches fréquentes en ligne sur les principaux fabricants de tiges de forage regroupent les deux secteurs et créent un chevauchement. La majorité des usines qui annoncent une spécialisation dans les tubes en acier et les outils de forage sont, en réalité, des fabricants de tiges pour marteau fond-de-trou DTH et de tiges pour réseaux urbains. Écarter les fabricants de tiges non pétrolières aide à distinguer les fabricants de tiges de génie civil des aciéries qui produisent des garnitures de forage pour l’exploration profonde de pétrole et de gaz. Les producteurs pétroliers API 5DP conçoivent des garnitures de forage adaptées à des besoins précis, à des pressions de boue élevées et à des connexions rotatives à épaulement. Les tiges de foration de roche pour le génie civil et les mines diffèrent des garnitures d’exploration profonde de pétrole et de gaz par leurs capacités de couple et leurs profils de filetage.
| Entreprise et rôle publié | Gamme publiée de dimensions et de nuances | Périmètre d’approvisionnement pour les acheteurs |
|---|---|---|
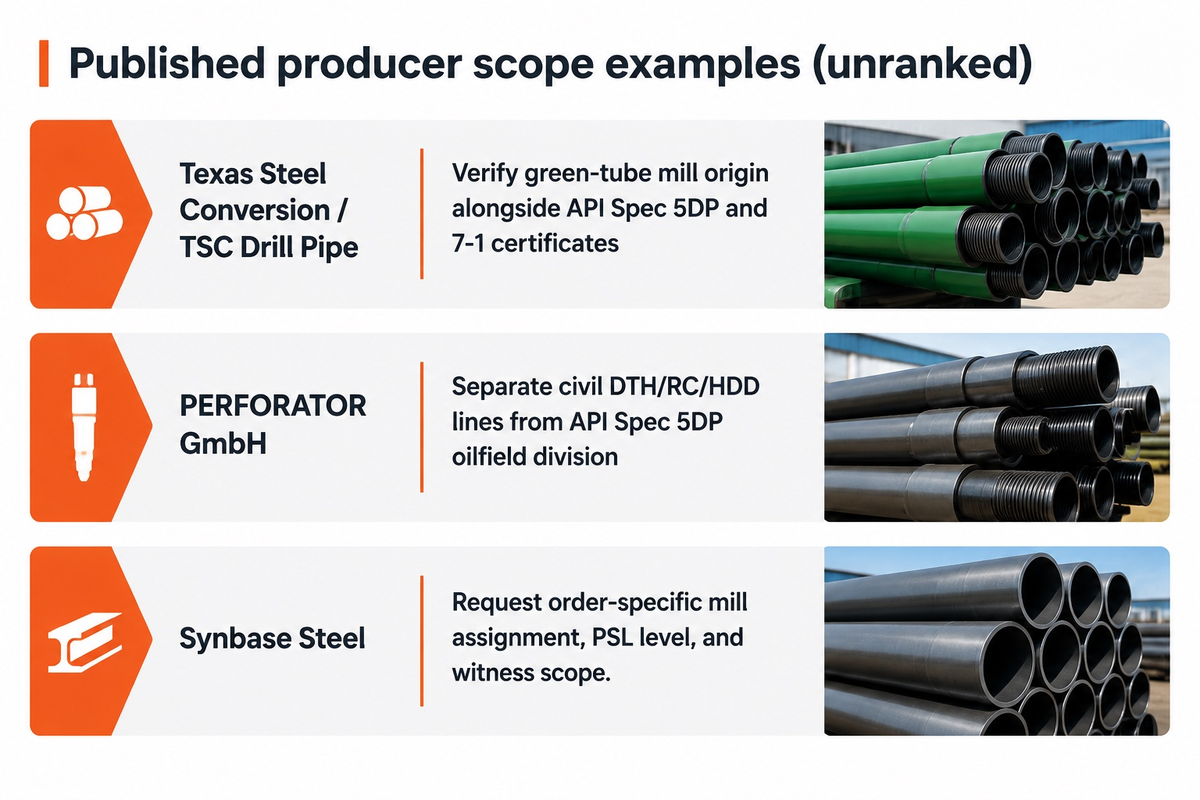
| Texas Steel Conversion / TSC Drill Pipe (convertisseur et fabricant américain) | Tiges de forage de 2-7/8 in à 6-5/8 in ; forgeage par refoulement de 1.315 in à 9 in OD ; nuances API 5DP et connexions à double épaulement PTECH+ | Vérifier l’origine du laminoir du tube brut conjointement avec les certificats de transformation API Spec 5DP et API Spec 7-1 de TSC |
| PERFORATOR GmbH (producteur allemand multisectoriel d’outils de forage) | Tubes DTH/rotatifs de 35–300 mm OD ; RC double paroi de 88,9–273 mm OD ; tubes HDD ; plus tiges de forage pétrolier API 5DP OCTG de 2-3/8 in à 5-1/2 in (E75, X95, G105, S135) | Séparer sur la fiche de consultation ses gammes catalogue génie civil DTH/RC/HDD de sa division de tiges de forage pétrolier API Spec 5DP |
| Synbase Steel (fournisseur chinois de tiges de forage API 5DP et de lots complets OCTG) | 2-3/8 in à 6-5/8 in OD ; nuances E75, X95, G105, S135 ; longueurs Range 1–3 ; refoulements IEU ; connexions NC26–NC50 et 5-1/2 FH / 6-5/8 FH | Gamme propre publiée ; demander l’affectation d’usine spécifique à la commande, le niveau PSL et le périmètre d’inspection tierce partie lors de la RFQ |
PERFORATOR GmbH illustre pourquoi la séparation des périmètres est essentielle dans les catalogues multisectoriels. L’entreprise propose des tiges de foration DTH et rotatives de 35 mm à 300 mm pour engins miniers, des tubes à double paroi à circulation inverse de 88,9 mm à 273 mm, des tiges HDD sans tranchée ainsi que la section dédiée aux tiges de forage API Spec 5DP. Lors de l’achat de tiges de forage API Spec 5DP, un acheteur pour le forage pétrolier et gazier doit préciser cette section et ne peut pas demander un devis générique de tige de forage rotatif.
Un ingénieur achats vérifiant la disponibilité de tiges de forage pour des puits dirigés de 6-5/8 in consulte des annuaires professionnels B2B. Des fabricants de tiges pour puits d’eau ou des négociants en tubes, tels que Tejas Tubular, apparaissent aux côtés de transformateurs pétroliers dans de nombreuses fiches d’annuaire. Supposons que la demande omette l’édition de l’API Spec 5DP, la longueur Range 2 ou Range 3 et la désignation de la connexion rotative à épaulement.
Limitez la liste restreinte aux fournisseurs d’équipements pétroliers qui publient des spécifications complètes de tiges de forage API 5DP couvrant la limite d’élasticité du corps du tube, la géométrie du refoulement interne-externe et le rapport de résistance mécanique en torsion du raccord de tige. N’incluez pas de fournisseurs dans votre liste d’appel d’offres OCTG si leurs sites web présentent uniquement des filetages métriques de foration de roche ou des tableaux de compatibilité pour engins sans tranchée.
Qualification des capacités API 5DP PSL-1, PSL-2 et PSL-3 sur le corps du tube et le raccord de tige
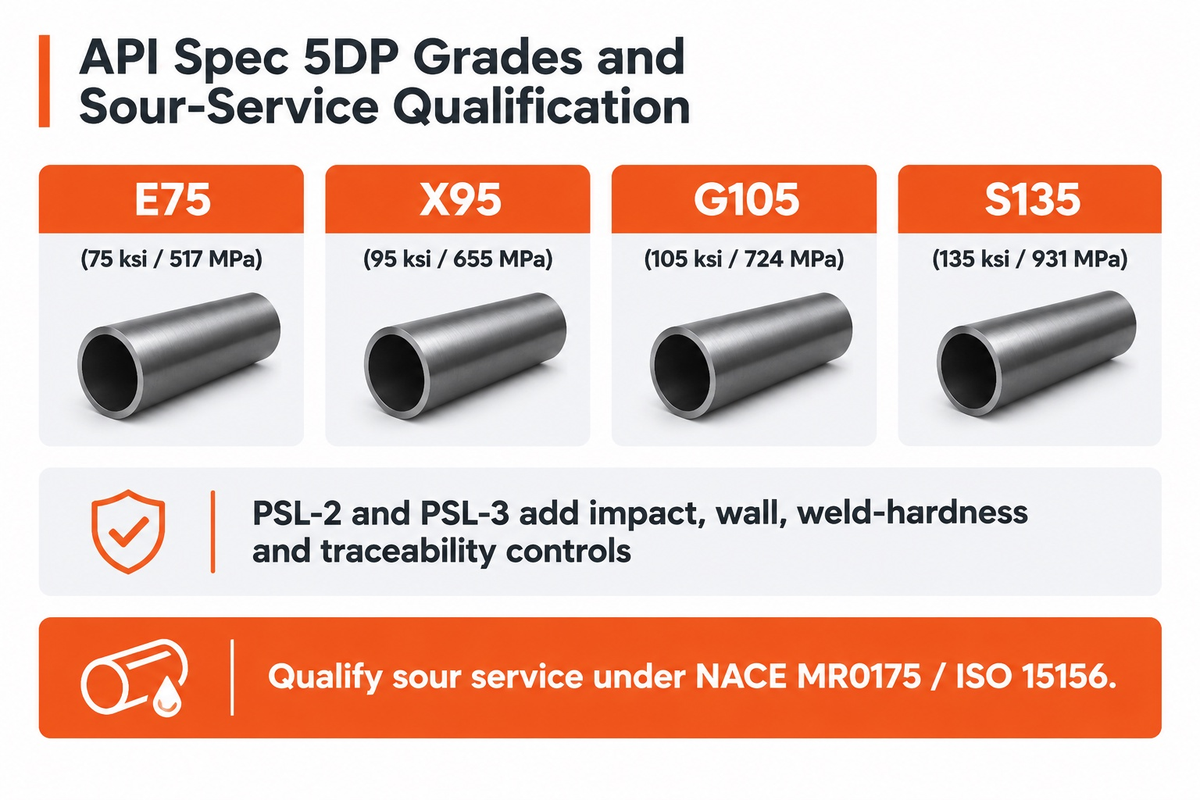
Les ingénieurs achats qualifient les fabricants de tiges de forage API 5DP en confirmant deux accréditations. Premièrement, vérifiez le niveau PSL de l’API 5DP commandé pour la tige de forage. Deuxièmement, vérifiez l’autorisation active API Monogram du fabricant pour les connexions rotatives à épaulement selon l’API Spec 7-1. Le répertoire API Composite List répertorie séparément les certifications ISO 9001 ; les acheteurs doivent donc vérifier l’autorisation relative aux tiges de forage selon le périmètre exact de la spécification API.
Les normes internationales pertinentes telles que EN ISO 11961:2018 définissent les conditions techniques de livraison des tiges de forage en acier à extrémités refoulées et raccords de tige assemblés par soudage. L’API Spec 5DP est la spécification API des tiges de forage couvrant les nuances E, X, G et S. Leurs désignations de limite d’élasticité minimale sont E75 (75 ksi / 517 MPa), X95 (95 ksi / 655 MPa), G105 (105 ksi / 724 MPa) et S135 (135 ksi / 931 MPa). Le niveau PSL-1 représente les exigences de livraison de base. Les niveaux PSL-2 et PSL-3 ajoutent des contrôles liés à la spécification sur l’énergie de choc, le contrôle de l’épaisseur de paroi, la dureté de la zone de soudage et la traçabilité.
Avant d’accepter un fournisseur sur la liste des soumissionnaires d’un projet, les acheteurs doivent vérifier si l’installation du fournisseur est enregistrée dans le répertoire API Composite List. Ce répertoire recense les licences actives API Monograms et les enregistrements de système qualité API Spec Q1 par raison sociale, adresse physique de l’usine et périmètre de spécification API. Les acheteurs doivent vérifier que l’usine de fabrication, et non un bureau commercial, est autorisée à la fois pour l’API Spec 5DP et l’API Spec 7-1.
En raison de l’évolution constante des normes et des programmes, la conformité devient encore plus exigeante. Le site officiel Latest Updates on the API Monogram and APIQR Program publie les mises à jour de programme et de licence pour l’API Spec 5DP et l’API Spec 7-1. Lors de l’émission d’un bon de commande, stipulez l’édition précise et l’addenda de l’API Spec 5DP, et indiquez l’année contractuelle plutôt que d’écrire « norme API ».
Les nuances à haute résistance mécanique à la traction exigent une attention particulière lors du processus de qualification, notamment en matière de durabilité. Une limite d’élasticité plus élevée ne signifie pas une durabilité accrue en fond de trou. Il ne faut pas supposer qu’une tige S135 standard de catalogue convienne au service acide, car son acceptation dépend de nombreux facteurs, notamment l’état métallurgique, la dureté du matériau et l’environnement d’exposition. Une étude de défaillance publiée dans Materials (PMC13117435) a montré que les tiges de forage S135 exposées aux ions chlorure et sulfure dans le fluide de forage subissent des piqûres intergranulaires et une fissuration par corrosion sous contrainte en dessous de la limite d’élasticité nominale, une rotation dynamique à 60 rpm augmentant la vitesse de corrosion de 41 % par rapport à l’immersion statique.
« La norme NACE MR0175 ajoute : ‘À mesure que les contraintes en service et la dureté du matériau augmentent, le contrôle du fluide de forage devient de plus en plus important.’ »
La norme NACE MR0175 / ISO 15156 ne rend pas les nuances E-75, X-95, G-105 et S-135 universellement acceptables pour le service en milieu contenant du H2S. Au contraire, l’acceptation est liée à l’état du matériau, à la dureté, au procédé de transformation et à l’environnement spécifié. Au-delà de 20 000 ft et sous une pression de fond de 15–20 ksi, même des pressions partielles infimes de H2S peuvent dégrader sévèrement la durée de vie en fatigue par flexion rotative de l’acier S135. De même, les recommandations matériaux pour service acide selon NACE MR0175 / ISO 15156 relient la prévention de la fissuration sous contrainte par les sulfures (SSC) à une dureté maîtrisée, une composition chimique d’élaboration propre et des limites environnementales propres au matériau et aux conditions de service avec H2S. Pour les puits de pétrole et de gaz en milieu acide, spécifiez une nuance à dureté contrôlée ou dédiée au service acide dont l’état métallurgique et les limites d’emploi sont qualifiés selon NACE MR0175 / ISO 15156.
Audit du forgeage par refoulement, du soudage par friction et de la ténacité de la zone de soudage à l’usine
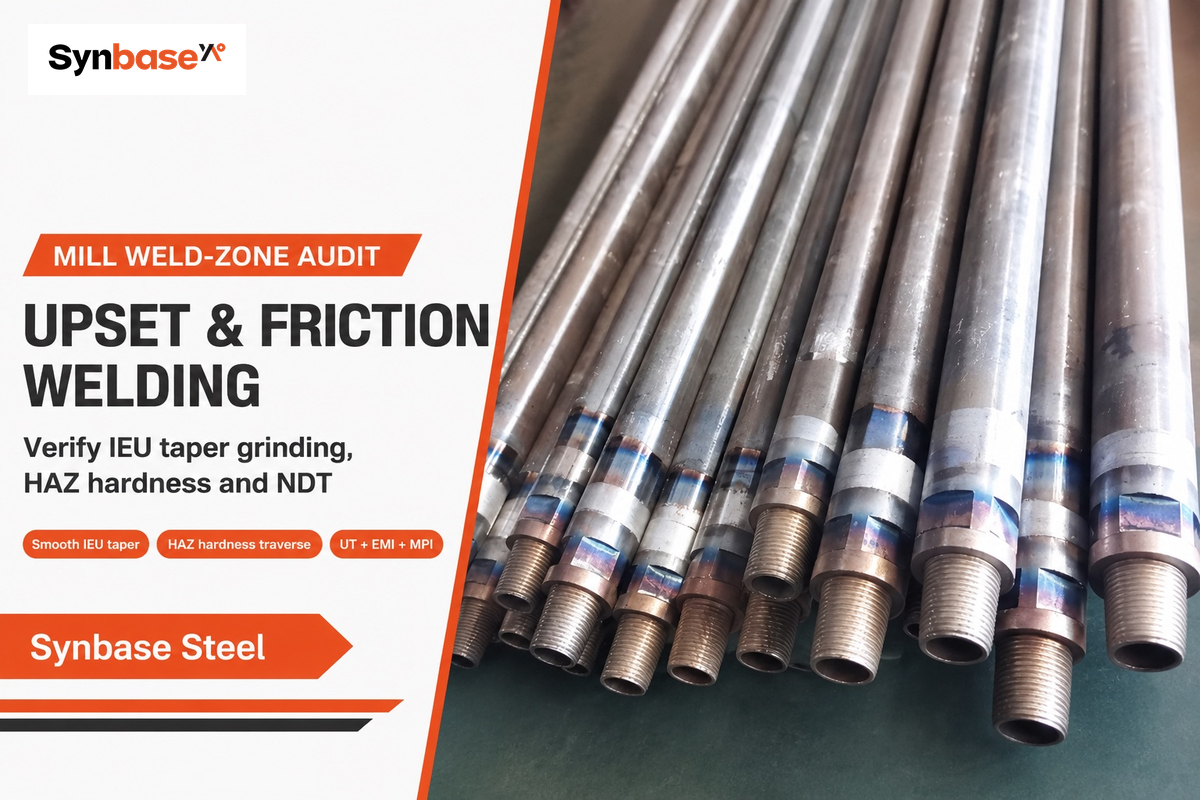
Les revues techniques doivent accorder une attention particulière à la transition du refoulement interne et à la HAZ du soudage par friction. Des contrôles complémentaires doivent porter sur les filetages, les épaulements, le corps du tube et les dommages de corrosion. Les technologies de forage modernes imposent des charges cycliques sévères de flexion et de torsion tout au long du processus de forage. Auditer la géométrie de forgeage par refoulement d’un fabricant, les paramètres de soudage par friction, le traitement thermique après soudage et les points d’arrêt de contrôle NDT permet d’éviter les ruptures par torsion et les sifflets en fond de trou.
La technologie fondamentale de soudage rotatif par friction, détaillée dans le brevet américain US3235162A, serre le corps fixe du tube refoulé tout en faisant tourner à grande vitesse le raccord de tige en alliage. Le forgeage axial hydraulique fait avancer l’interface et extrude le bourrelet oxydé. En conséquence, un assemblage forgé à l’état solide se forme sur toute la section transversale de l’épaisseur de paroi du tube sans métal d’apport. Des améliorations de conception ultérieures, telles que le brevet américain US8783344B2, intègrent des raccords de tige filetés mâle et femelle ainsi que des patins d’usure afin de protéger le corps du tube contre l’usure abrasive dans les tubes de cuvelage.
Bien que la liaison à l’état solide élimine le besoin de certains contrôles, le soudage par friction et les transitions de refoulement adjacentes restent très sensibles à la rigueur du procédé. Comme le décrit Longway Drill Pipe, les fissures de fatigue par flexion cyclique prennent naissance près des raccords de tige, des cônes de refoulement interne et des marques de coins de retenue. La corrosion interne amorce un sifflet lorsque le revêtement protecteur cède. Si un fabricant laisse un épaulement interne de forgeage abrupt ou un ébavurage incomplet dans l’alésage, la turbulence du fluide de forage accélère l’érosion et la fatigue-corrosion au niveau de cette transition.
La distinction entre les défauts d’usine et les sollicitations excessives sur chantier ne peut être établie qu’en fixant des repères métallurgiques avant même l’expédition de la garniture de forage. Sri Chimbli et Scott Harding, de Stress Engineering Services, expliquent dans leur étude d’analyse des causes profondes de défaillance le fonctionnement des essais mécaniques et métallurgiques. La fractographie, la métallographie, l’essai de résilience Charpy et les filiations de dureté à travers la ligne de soudage permettent de séparer les anomalies de fabrication, telles que les tapures de trempe ou un traitement thermique inadéquat, d’une surcharge en service.
Lors de l’évaluation d’un fabricant, quatre contrôles de production vérifiables sont requis :
- Des transitions douces à cône long entre le refoulement interne et le refoulement externe (IEU) sont requises. Un meulage interne après l’élimination du bourrelet est également requis.
- Les enregistrements continus sur machine de la friction, du refoulement axial et de la poussée de forgeage doivent être conservés pour tous les raccords assemblés par soudage.
- La zone de soudage subit un traitement thermique et des filiations de dureté sont réalisées à travers le tube de base, la HAZ et les raccords de tige.
- Pour le plan de contrôle, incluez le contrôle par ultrasons (UT), le contrôle électromagnétique (EMI) et le contrôle par magnétoscopie humide (MPI) de la zone de soudage et des extrémités refoulées. Conservez les procès-verbaux d’essais pour démontrer la conformité aux exigences strictes des opérations de forage modernes.
Campagne de production directe en usine face au distributeur stockiste et aux tiges usagées contrôlées DS-1
Les entrepreneurs de forage recourent souvent à une campagne de production directe en usine pour les garnitures de forage complètes neuves, les projets en eaux profondes et les connexions sur mesure à double épaulement. Les distributeurs détenant un stock disponible et les parcs de tiges usagées contrôlées selon DS-1 peuvent fournir rapidement des lots de remplacement et/ou des garnitures de forage conformes à des classes de contrôle vérifiées. Adaptez le canal d’approvisionnement à la criticité du puits, à la marge sur le délai de livraison et à la réduction admissible d’épaisseur de paroi.
Quand les acheteurs doivent-ils privilégier la production directe en usine par rapport aux distributeurs stockistes ?
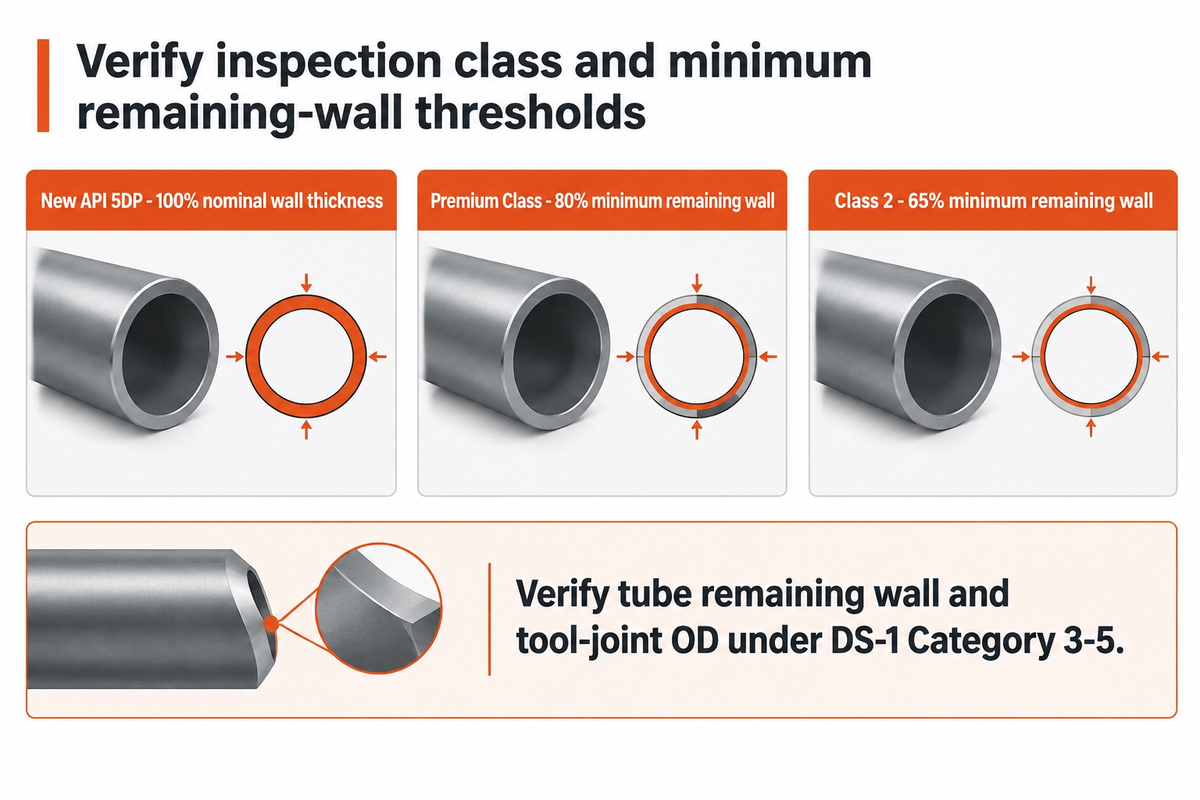
Choisissez la production directe en usine lorsque votre programme de forage exige une traçabilité complète par coulée, des essais de résilience PSL-2 ou PSL-3, un rechargement dur sur mesure ou un revêtement interne. Les commandes directes en usine conviennent également aux profils de connexion hors stock lorsque les délais de livraison sont planifiés plusieurs mois à l’avance. Choisissez des distributeurs disposant d’un stock disponible ou des parcs certifiés de tiges usagées DS-1 lorsque la mobilisation immédiate de l’appareil ou de faibles quantités de remplacement l’emportent sur les programmes de laminage sur mesure. Lors de la comparaison entre des tiges neuves d’usine et un stock disponible reclassé, vérifiez la classe de contrôle et les seuils minimaux d’épaisseur de paroi résiduelle. Keystone Energy Tools mentionne le classement après contrôle en classe N (neuf), classe P (premium) et classe C. Le tableau de contrôle publié par Synbase Steel indique l’API 5DP neuf à 100 % de l’épaisseur de paroi nominale, la Classe Premium à 80 % d’épaisseur de paroi résiduelle minimale et la Classe 2 à 65 % d’épaisseur de paroi résiduelle minimale.
Les normes relatives aux désignations Premium et Classe 2 reposent sur des critères d’épaisseur de paroi résiduelle et d’usure. Un seuil unique de 65 % ne doit pas être appliqué de manière générale en dehors du tableau spécifié. Quatre causes principales de défaillance d’une garniture de forage sont l’usure du diamètre extérieur (OD) du raccord de tige et du tube, la corrosion interne, la fissuration par fatigue et les dommages physiques sur les raccords de tige ( US DOE OSTI 5651510). L’utilisation de tiges usagées accroît le risque de défaillance en fond de trou et le temps d’instrumentation. –
Un exemple de contrôle DS-1 Catégorie 3–5 montre qu’une usure excentrique du raccord de tige peut entraîner le rebut d’une garniture de forage 6-5/8 in FH presque neuve, même lorsque l’épaisseur de paroi du tube reste acceptable. L’achat auprès d’un stockiste ou d’un parc de location exige la vérification à la fois de l’épaisseur de paroi résiduelle du corps du tube et des dimensions du diamètre extérieur et du chanfrein du raccord de tige selon DS-1 Catégorie 3–5.
Structurer une RFQ comparable de tiges de forage : connexions, rechargement dur, revêtement interne et délai de livraison
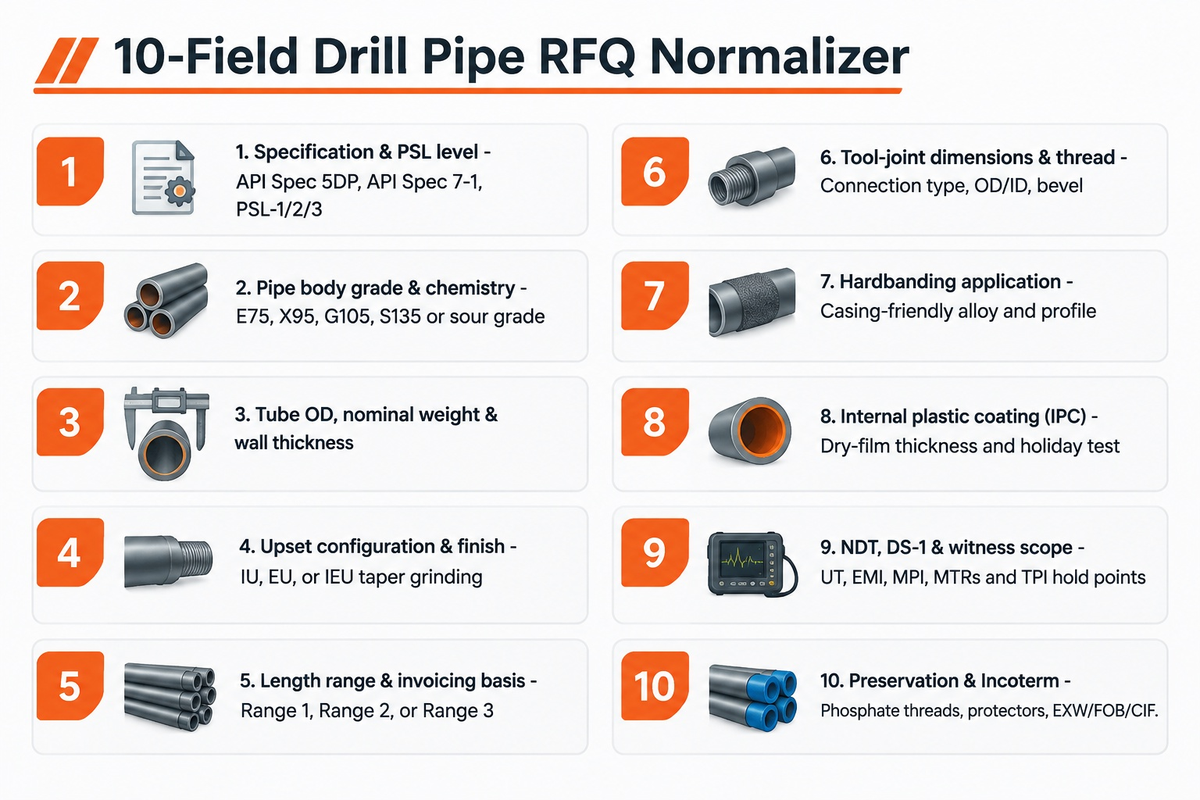
Les prix cotés pour les tiges de forage ne peuvent pas être comparés tant que dix variables techniques et commerciales n’ont pas été convenues par tous les soumissionnaires. L’omission de l’un de ces champs permet à un devis facial bas d’exclure des étapes de finition coûteuses. –
Le choix de la connexion et le traitement de surface expliquent d’importants écarts de prix et de délai de livraison sur le marché mondial des tiges de forage et sur le marché global des OCTG. Même lorsque les tubes sont fabriqués en acier allié de haute nuance, l’usinage du filetage et les revêtements protecteurs déterminent la longévité du raccord. Les connexions API standard telles que NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH et 6-5/8 FH couvrent les garnitures de forage conventionnelles. Les puits dirigés complexes et à long déport exigent souvent des connexions premium à double épaulement et couple élevé pour offrir une capacité de torsion supérieure et un meilleur passage hydraulique. Les raccords de tige en acier allié AISI 4137 / 4145H trempés et revenus s’appuient sur des revêtements de phosphate anti-grippage, une graisse de filetage adaptée et des protecteurs de filetage étanches pour prévenir la corrosion pendant le stockage et le transport.
| Champ de la RFQ | Ce qu’il faut spécifier sur la fiche de consultation | Pourquoi des devis non alignés faussent la comparaison des coûts |
|---|---|---|
| 1. Spécification et niveau PSL | API Spec 5DP (indiquer l’édition/addenda), API Spec 7-1, et PSL-1, PSL-2 ou PSL-3 | Les niveaux PSL-2 et PSL-3 ajoutent des coûts obligatoires de résilience au choc, de dureté de zone de soudage et de contrôle NDT que le PSL-1 omet |
| 2. Nuance du corps du tube et composition chimique | E75, X95, G105, S135 ou nuance pour service acide à dureté contrôlée avec limites maximales de soufre/phosphore | Les nuances plus alliées et les coulées testées SSC sous H2S entraînent des coûts d’élaboration et des délais de livraison différents |
| 3. OD du tube, masse linéique nominale et épaisseur de paroi | Spécifier l’OD réel du tube (p. ex. 5 in), la masse nominale (p. ex. 19,50 lb/ft) et l’épaisseur de paroi (p. ex. 0.362 in) pour la garniture de forage cotée | Empêche les soumissionnaires de coter des épaisseurs de paroi plus faibles sous le même diamètre nominal de tube |
| 4. Configuration et finition du refoulement | Refoulement interne (IU), refoulement externe (EU) ou refoulement interne-externe (IEU) avec meulage du cône interne | Des épaulements de refoulement interne non meulés réduisent le rendement hydraulique et créent des sites d’amorçage de fissures de fatigue |
| 5. Plage de longueur et base de facturation | Range 1 (18–22 ft), Range 2 (27–30 ft) ou Range 3 (38–45 ft) ; préciser le prix par tige ou par pied/mètre | Les longueurs Range 2 et Range 3 modifient le nombre de raccords de tige par garniture de forage et font varier le coût au pied |
| 6. Dimensions et filetage du raccord de tige | Type de connexion (p. ex. NC50), OD/ID du raccord de tige, longueur de prise de clés, diamètre de chanfrein ou spécification à double épaulement | La dimension de forgeage du raccord de tige et les licences exclusives à double épaulement modifient le prix unitaire |
| 7. Application du rechargement dur | Alliage lisse non agressif pour les tubes de cuvelage (p. ex. Arnco, Tuboscope, Duraband), largeur de bande et profil affleurant ou surélevé | Omettre le rechargement dur dans un devis de base reporte le coût de protection contre l’usure vers un atelier de service tiers |
| 8. Revêtement plastique interne (IPC) | Système époxy-phénolique ou IPC spécifié (p. ex. équivalent TK34-P), épaisseur de film sec et contrôle de porosité au balai électrique | L’application du revêtement, la polymérisation et le contrôle de porosité ajoutent des étapes de traitement qui doivent être chiffrées sur la même base |
| 9. Périmètre NDT, DS-1 et inspection tierce partie | Spécifier la couverture requise en UT, EMI et MPI ; les certificats d’essai d’usine (MTRs) ; les points d’arrêt optionnels avec inspection SGS, BV, DNV ou TPI | Distingue le contrôle qualité usine inclus des frais optionnels d’inspection tierce partie et des points d’arrêt de planning |
| 10. Préservation et Incoterm | Filetages phosphatés, protecteurs de filetage en acier embouti ou renforcés, fardelage maritime, EXW/FOB/CIF | Aligne le fret maritime, la manutention portuaire et la protection anticorrosion durant plusieurs semaines de transport en mer |
Supposons qu’un acheteur reçoive deux devis pour les mêmes diamètre, masse linéique, nuance, plage de longueur et connexion de tige de forage indiqués dans la RFQ. Prenons l’exemple d’une cotation pour des tiges de forage de 5 in, 19,50 lb/ft, nuance G105, Range 2 avec connexions NC50. Le soumissionnaire A propose un prix unitaire inférieur pour un tube nu PSL-1 EXW usine sans rechargement dur ni revêtement interne. Le soumissionnaire B inclut la livraison CIF Houston avec essai de résilience PSL-2, rechargement dur compatible avec les tubes de cuvelage côté femelle, revêtement plastique interne et protecteurs de filetage en acier embouti. Après normalisation selon les dix facteurs ci-dessus, le coût réel de la tige livrée apparaît clairement avant l’attribution du contrat. Les prix effectifs seront arrêtés après confirmation des prix unitaires précis, des quantités minimales de commande et des délais de livraison du créneau de laminage pour votre combinaison de dimension et de nuance.
Lors de la conception des transitions de l’assemblage de fond de trou, les acheteurs s’approvisionnent généralement en tiges de forage lourdes (HWDP) conjointement avec les tiges de forage standard. Pour ces éléments, incluez les exigences relatives aux dimensions du refoulement central des HWDP, au rechargement dur des patins d’usure et aux gorges de décharge de contrainte sur une ligne distincte de la même feuille de calcul RFQ. Cette démarche garantit que les deux produits tubulaires partagent des calibres de connexion et des calendriers d’expédition compatibles.
Liste de contrôle de qualification en 7 points pour présélectionner un fabricant de tiges de forage
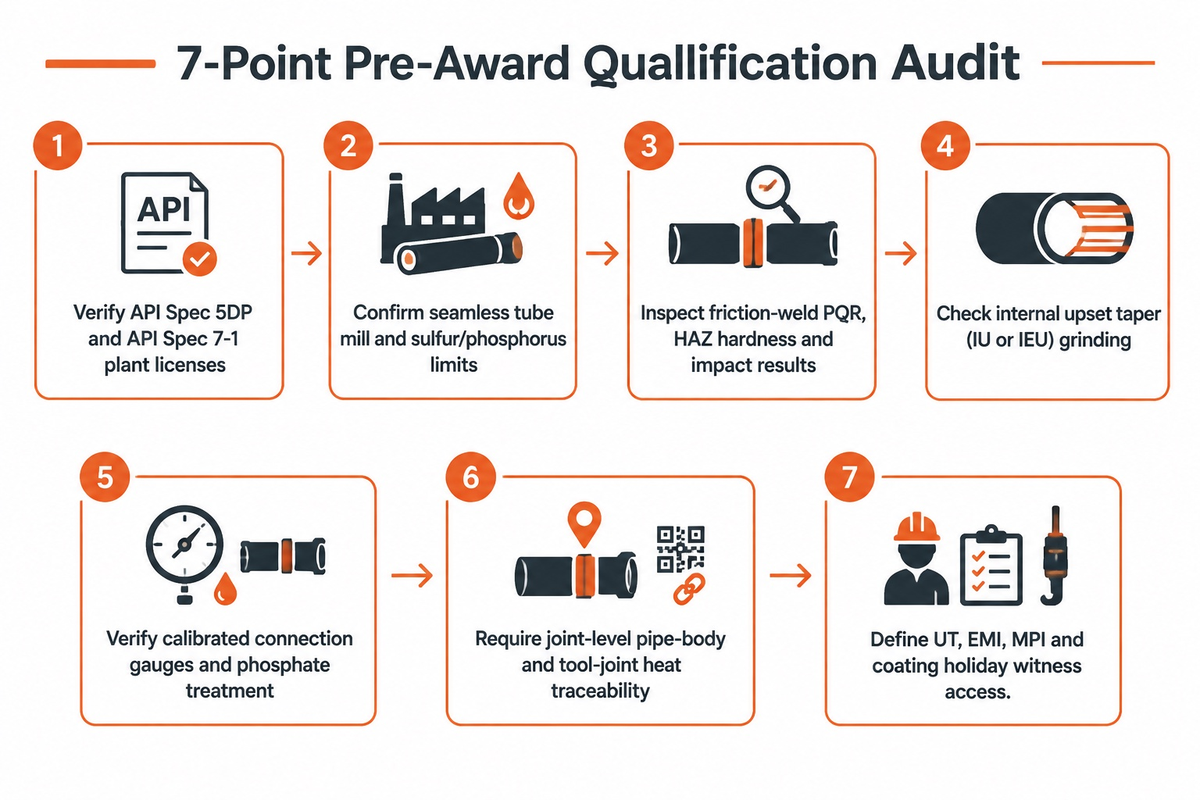
Un audit de qualification préalable en sept points doit être réalisé avant l’attribution d’un contrat de tiges de forage. Il couvre notamment les licences de l’usine, l’origine du tube brut, la qualification du soudage par friction, le calibrage des connexions, les essais pour service acide, la traçabilité de la coulée à la tige et le verrouillage des jalons commerciaux. Associer cette liste de contrôle à la matrice de décision de filière fournisseur à 9 scénarios permet d’évaluer les risques et d’aligner le fournisseur retenu sur votre profil de risque opérationnel.
- Vérifiez les numéros de certificat API Spec 5DP et API Spec 7-1 dans le répertoire officiel API Composite List pour l’usine physique précise qui réalisera le soudage et le filetage de votre commande.
- Exigez du fabricant qu’il indique le laminoir de tubes sans soudage, la filière d’élaboration de l’acier et les limites d’affinage en poche pour le soufre et le phosphore avant le lancement de la production.
- Examinez les coupes macrographiques, les filiations de dureté à travers la zone affectée thermiquement et les résultats des essais de résilience Charpy V dans le cadre du contrôle des procès-verbaux de qualification de mode opératoire de soudage (PQR) par friction.
- Contrôlez les refoulements afin de vérifier comment l’usine réalise le meulage. Cela permet également de vérifier le cône du refoulement interne (IU ou IEU) afin de réduire la turbulence localisée de la boue et la fatigue-corrosion.
- Assurez-vous que les calibres de travail des connexions rotatives à épaulement sont étalonnés à l’aide de calibres maîtres certifiés et que le traitement au phosphate mâle/femelle ainsi que les abaques de couple de vissage sont fournis.
- Exigez un registre de traçabilité par tige reliant chaque tige de forage numérotée à son numéro de coulée de corps de tube et à son numéro de coulée de forgeage de raccord de tige, accompagné des certificats d’essai d’usine correspondants.
- Précisez les modalités d’accès pour l’inspection tierce partie (UT, EMI, MPI, contrôles dimensionnels et détection de porosité du revêtement) et distinguez les dates de fin de fabrication en usine des dates d’embarquement sur navire.
| Scénario d’approvisionnement en forage | Filière fournisseur recommandée | Condition de vérification obligatoire |
|---|---|---|
| 1. Garniture de forage complète neuve pour forage profond à terre ou en mer | Usine ou convertisseur sous licence API 5DP/7-1 | Confirmer les essais PSL et les créneaux de laminage dans les dossiers du projet ; exiger la double traçabilité des numéros de coulée |
| 2. Puits horizontal à long déport exigeant un couple élevé | Fabricant proposant des connexions à double épaulement | Vérifier le rapport de limite d’élasticité en torsion, le passage hydraulique intérieur (ID) et la compatibilité des abaques de couple de vissage |
| 3. Puits de gaz acide (H2S) ou intervalle haute pression / haute température | Usine qualifiée fournissant des nuances à dureté contrôlée ou pour service acide | Pour le gaz acide, spécifier des matériaux de tiges de forage dont la dureté et les limites environnementales sont qualifiées selon NACE MR0175 / ISO 15156 ; la nuance S135 standard ne doit pas être présumée adaptée |
| 4. Tiges de remplacement urgentes sous quelques jours pour un appareil en activité | Distributeur stockiste régional disposant d’un stock disponible neuf et traçable | Contrôler les certificats d’usine originaux, le diamètre de chanfrein des connexions et l’état des filetages en stockage |
| 5. Puits vertical peu profond à budget restreint ou garniture de forage de reprise | Stockiste certifié proposant des tiges usagées contrôlées selon DS-1 avec la classe de contrôle acceptée et le critère d’épaisseur de paroi résiduelle minimale indiqués dans le rapport de contrôle | Exiger des rapports à jour de contrôle par ultrasons de l’épaisseur de paroi et de l’OD du raccord de tige selon DS-1 Catégorie 3–5 |
| 6. Formation dirigée abrasive présentant un risque sévère d’usure des tubes de cuvelage | Fabricant ou transformateur disposant d’une ligne qualifiée de rechargement dur | Spécifier un alliage de rechargement dur compatible avec les tubes de cuvelage, une pose affleurante et une procédure de refroidissement sans fissuration |
| 7. Boue corrosive à base d’eau ou circulation de saumure géothermique | Usine ou convertisseur disposant en interne d’une ligne de revêtement plastique interne (IPC) | Auditer le profil de grenaillage interne, l’épaisseur de film sec du revêtement et le contrôle de porosité selon la spécification de revêtement |
| 8. Appel d’offres OCTG multi-lots combinant tiges de forage, HWDP et tubes de cuvelage | Fournisseur intégré de lots OCTG s’appuyant sur des usines partenaires auditées | Exiger des certificats distincts API Spec 5DP et API Spec 7-1 ; confirmer séparément tout périmètre API 5CT |
| 9. Traversée sans tranchée de réseaux, trou de mine ou échantillonnage RC | Fabricant spécialisé de tiges HDD, DTH ou à circulation inverse | Maintenir séparé des appels d’offres pétroliers API 5DP ; vérifier le filetage propre à l’engin et les spécifications d’étanchéité double paroi |
L’application de cette matrice aux projets terrestres et maritimes évite une erreur d’approvisionnement fréquente dans l’industrie du forage. Les acheteurs ne s’en remettent pas au contrôle ponctuel d’un stockiste pour une commande critique destinée au gaz acide. Inversement, ils n’attendent pas une campagne de laminage sur mesure lorsqu’un lot traçable en stock disponible chez un distributeur permet de maintenir l’appareil en service.
Comment Synbase Steel accompagne vos besoins en tiges de forage API 5DP et en lots OCTG intégrés
Selon les pages de spécifications publiées par Synbase Steel, Synbase Steel coordonne les tiges de forage API 5DP / ISO 11961 ainsi que les tiges de forage lourdes et les tubes de cuvelage dans le cadre d’un flux unique de contrôle à l’exportation et de logistique. Toutes les gammes de produits citées ci-dessous reflètent les pages produits publiées par Synbase Steel ; les affectations d’usines propres au projet, les prix unitaires et les plannings de fabrication sont confirmés lors de chaque devis.
Sur sa page publiée dédiée aux solutions de tiges de forage API 5DP, Synbase Steel présente des tiges de forage pétrolier dans les nuances d’acier E75, X95, G105 et S135 pour des diamètres extérieurs de 2-3/8 in à 6-5/8 in. Les options de longueur publiées couvrent Range 1 (18–22 ft), Range 2 (27–30 ft) et Range 3 (38–45 ft). Les connexions rotatives à épaulement standard comprennent NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH et 6-5/8 FH avec extrémités à refoulement interne-externe (IEU) ainsi que des contrôles par ultrasons, électromagnétiques et par magnétoscopie.
Afin de garantir une attribution d’entreprise claire, veuillez consulter la présentation de l’entreprise Synbase Steel concernant Synbase Steel Co., Ltd., la filiale commerciale internationale de E-CHENG Steel Group. Les actifs industriels, les brevets et les enregistrements d’installations au niveau du groupe sont rattachés à leurs entités juridiques respectives. Les commandes comprennent des certificats d’essai d’usine (avec inspection tierce partie SGS, BV ou DNV disponible sur demande) mentionnant l’usine productrice.
Lorsque votre programme de puits associe des éléments de garniture de forage à des tubulaires de construction de puits, notre équipe regroupe les lots de tubes de cuvelage et de production API 5CT et les HWDP en une seule expédition selon les conditions EXW, FOB ou CIF. Êtes-vous prêt à évaluer votre nomenclature actuelle ? Soumettez votre RFQ de tiges de forage à 10 champs pour recevoir une réponse technique et un délai de livraison poste par poste.
Foire aux questions
Comment les acheteurs vérifient-ils si un fournisseur de tiges de forage est un véritable fabricant ou une société de négoce ?
Vérifiez la raison sociale du soumissionnaire et l’adresse physique de l’usine dans le répertoire officiel API Composite List afin de confirmer les licences actives API Spec 5DP et API Spec 7-1.
Un véritable fabricant ou convertisseur de tiges de forage détient des licences API Monogram propres à son site, rattachées à son usine de laminage, de refoulement ou de soudage par friction. Si le vendeur est une société de négoce, un fournisseur de lots complets ou un stockiste, exigez qu’il déclare dès le départ l’usine de fabrication licenciée exacte. Exigez les certificats d’essai d’usine applicables accompagnés d’un relevé de traçabilité par tige reliant chaque numéro de coulée du corps du tube et chaque numéro de coulée du raccord de tige.
Quelle est la différence entre l’API 5DP et l’API Spec 7-1 lors de la qualification d’un fabricant de tiges de forage ?
L’API Spec 5DP régit l’ensemble de la tige de forage et les niveaux de spécification du corps du tube, tandis que l’API Spec 7-1 régit les éléments de la garniture de forage rotative, y compris les raccords de tige assemblés par soudage.
Étant donné qu’une tige de forage associe un tube en acier sans soudage à des connexions mâle et femelle assemblées par soudage par friction, la qualification d’un producteur exige de vérifier les deux normes. L’API Spec 5DP est alignée sur l’ISO 11961 et définit les nuances de tiges de forage E75, X95, G105 et S135 ainsi que les exigences de livraison PSL-1, PSL-2 et PSL-3. L’API Spec 7-1 garantit que les raccords de tige en acier allié, les filetages rotatifs à épaulement et les calibres respectent les tolérances dimensionnelles et de torsion.
Pourquoi certains fabricants de tiges de forage achètent-ils le tube brut auprès d’un laminoir et réalisent-ils le soudage des raccords de tige dans une autre usine ?
Le laminage de tubes sans soudage et le soudage rotatif par friction des raccords de tige nécessitent des équipements industriels différents ; c’est pourquoi des convertisseurs spécialisés achètent des tubes bruts certifiés auprès d’aciéries de tubes sans soudage et terminent la garniture de forage en interne.
Le perçage de billettes en tubes d’acier sans soudage exige un train de perçage rotatif et de laminage de fort tonnage. La fabrication de tiges de forage finies requiert des presses de forgeage par refoulement, des fours continus de trempe et revenu, des fileteuses CNC et des machines de soudage par friction par inertie. De nombreux titulaires reconnus de licence API 5DP opèrent en tant que convertisseurs spécialisés. Les acheteurs doivent auditer à la fois l’origine du laminoir du tube brut et les enregistrements de traitement thermique de la zone de soudage du convertisseur.
Les programmes de forage en milieu contenant du H2S doivent-ils commander des tiges de forage S135 issues d’un catalogue standard ?
Non. Une tige S135 standard de catalogue ne doit pas être présumée adaptée au service acide, car son acceptabilité dépend de l’état du matériau, de la dureté et de l’environnement H2S spécifié.
Pour les puits acides, spécifiez une nuance à dureté contrôlée ou dédiée au service acide dont l’état du matériau et les limites de service sont qualifiés selon NACE MR0175 / ISO 15156. Vérifiez le pH de la boue et le contrôle des capteurs de sulfures avec votre équipe d’ingénierie.
Quels documents doivent accompagner une expédition de tiges de forage neuves API 5DP pour réussir le contrôle de réception ?
Pour une expédition neuve API 5DP, exigez le certificat d’essai d’usine applicable, le relevé de traçabilité par tige, les dossiers NDE, les relevés de calibrage de filetage et la liste de colisage sérialisée, ainsi que les enregistrements de traitement thermique du soudage par friction lorsque le bon de commande l’exige.
Les certificats matières doivent mentionner les résultats d’analyse chimique, de traction, d’allongement et de résilience requis pour chaque coulée applicable du corps de tube et du raccord de tige selon le niveau PSL spécifié et le bon de commande. Les dossiers qualité joints doivent inclure les courbes de four du traitement thermique après soudage et les filiations de dureté à travers la zone affectée thermiquement par le soudage par friction. Les dossiers d’examens non destructifs doivent documenter les contrôles par ultrasons, électromagnétiques et par magnétoscopie ainsi que la couverture exigée par le PSL spécifié et le bon de commande. Lorsque le bon de commande le prévoit, joignez les relevés de contrôle de porosité du revêtement plastique interne, les certificats d’alliage de rechargement dur et les bordereaux de libération d’inspection tierce partie (tels que SGS, BV ou DNV). Incluez une liste de colisage sérialisée correspondant aux marquages au pochoir sur chaque tige. Consultez notre page de spécifications des tiges de forage API 5DP pour intégrer ces exigences documentaires à votre prochaine demande de prix.
Références et sources
- EN ISO 11961:2018, Industries du pétrole et du gaz naturel : Tiges de forage en acier (ISO 11961:2018) Comité européen de normalisation / ISO.
- API Composite List, Répertoire des entreprises licenciées et enregistrées American Petroleum Institute.
- API Monogram, réparation et refabrication et APIQR : dernières mises à jour (Mises à jour API Spec 5DP et API Spec 7-1) American Petroleum Institute.
- Fissuration synergique par corrosion sous contrainte des tiges de forage S135 dans les fluides de forage Materials / National Center for Biotechnology Information (PMC13117435), 2026.
- Ce qu’il advient réellement des tiges de forage à haute résistance mécanique après exposition à un environnement de gaz acide H.F. Spoerker, W. Havlik et M.J. Jellison, Drilling Contractor (IADC).
- L’analyse des défaillances fournit des éléments essentiels pour une analyse approfondie des causes profondes Sri Chimbli et Scott Harding, Drilling Contractor (IADC).
- Brevet américain US3235162A, Soudage par friction Office des brevets et des marques des États-Unis (Google Patents).
- Brevet américain US8783344B2, Patin d’usure intégral et procédé Office des brevets et des marques des États-Unis (Google Patents).
- La gestion des tiges de forage prolonge la durée de vie de la garniture de forage (OSTI Biblio 5651510) J.S. Shepard, Oil and Gas Journal / Département de l’Énergie des États-Unis OSTI.