Tubos mecânicos sem costura — trefilados a frio (CDS) e acabados a quente conforme ASTM A519 / EN 10297-1
O tubo mecânico sem costura é a escolha certa quando uma peça precisa ser usinada, tratada termicamente ou pressurizada sem que uma linha de solda seja o ponto fraco. A Synbase fornece tubos trefilados a frio e acabados a quente — graus de carbono, liga e cilindros brunidos — com certificados de ensaio da usina que podem ser auditados pelo número da corrida.
Solicite uma cotação (RFQ)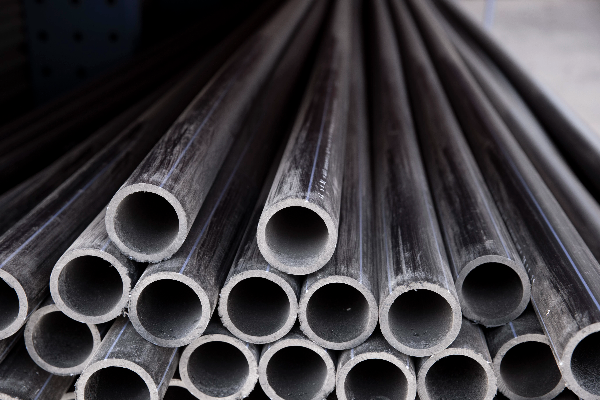
Quando o tubo mecânico sem costura sai da tolerância, sua linha de usinagem paga o preço
O problema: um tubo que chega 0,3 mm acima no DE ou ovalizado no DI não falha no recebimento. Ele falha três operações depois — quando o diâmetro interno não mantém a vedação ou o mandril da CNC não consegue prender corretamente.
O tubo mecânico sem costura é um tubo de aço-carbono ou aço-liga trefilado a partir de um único tarugo perfurado, depois dimensionado a frio ou a quente para peças que serão usinadas, mandriladas ou pressurizadas. Não há costura de solda para ser tratada como defeito, exatamente por isso os fabricantes o escolhem para trabalhos estruturais e de alta pressão.
Esse controle dimensional vem do passe de trefilação a frio, não da sorte. Puxar o tubo através de uma matriz sobre um plugue ou mandril provoca encruamento da parede e fixa o DE e o DI em uma faixa repetível, efeito mapeado em estudos revisados por pares sobre tensões residuais em tubos trefilados (análise por difração de nêutrons, NIH PMC).
- CDS Sem costura trefilado a frio, controlado tanto pelo diâmetro externo (DE) quanto pelo diâmetro interno (DI), faixa mais estreita, melhor acabamento e maior resistência.
- HFS Sem costura acabado a quente, controlado pelo DE e pela parede, superfície mais áspera, paredes mais espessas e menor custo.
Tubos mecânicos Synbase, graus, normas e faixa de dimensões
Escolher o tipo correto de tubo sem costura para sua necessidade nem sempre é simples. Reunimos nossa experiência no guia a seguir. Use-o para determinar se você precisa de sem costura trefilado a frio ou sem costura acabado a quente. Em seguida, selecione o melhor grau e as especificações para sua aplicação. A Synbase garante o fornecimento exato do que seu projeto exige.
Graus comuns de tubos mecânicos sem costura — aplicação e equivalentes
| Grau (ASTM/SAE) | Equivalente EN / DIN | Aplicação típica | Por que especificá-lo |
|---|---|---|---|
| 1018 | E235 / St37 | Peças usinadas em geral, buchas | Fácil usinagem, soldável, baixo custo |
| 1026 | E255 / C22 | Tubo mecânico, sistemas hidráulicos leves | O cavalo de batalha CDS da A519 — resistência e usinabilidade |
| 1045 | C45 / E335 | Eixos, pinos, peças submetidas a maior tensão | Médio carbono, endurecível por indução |
| 4130 / 4140 | 25CrMo4 / 42CrMo4 | Alta tensão, fadiga, componentes de transmissão | Liga Cr-Mo — resistência após tratamento térmico |
| E355 (ST52) | E355+C (EN 10305-1) | Camisas de cilindros hidráulicos | Grau de cilindro brunido/STH, alto limite de escoamento |
Rota de trefilação a frio e tolerâncias dimensionais
A Synbase fornece tubos redondos em graus mecânicos sem costura dentro do envelope A519, com diâmetros externos de até 323,8 mm (12¾″) e espessura de parede conforme necessário, além de seções de parede espessa e grande DE sob consulta. Formatos quadrados, retangulares e especiais seguem a mesma especificação.
O material trefilado a frio chega pronto para processamento posterior, mandrilamento, rosqueamento, brunimento ou tratamento térmico, sem a carepa e o excesso dimensional que um tubo acabado a quente leva ao primeiro corte.
A rota de trefilação a frio que fixa essas tolerâncias funciona porque o passe de trefilação trava a faixa — a mesma tecnologia de mandril e pilger descrita em patentes de processo concedidas pelo USPTO, como US 2009/0308125 (tubo sem costura de laminador de mandril) — tarugo perfurado, alongado sobre um mandril e depois dimensionado.
Você já tem o grau e as dimensões?
(Tubo sem costura CD A519 ou equivalente EN, com o acabamento indicado)cotação de tubos mecânicos trefilados a frio
“Controlamos a composição química do tarugo recebido por corrida, não por lote. Quando um cliente especifica 4140 para uma peça sujeita à fadiga, o certificado precisa rastrear aquela corrida exata; caso contrário, não a enviaremos como 4140.”
Trefilado a frio vs. acabado a quente vs. DOM: matriz de comparação especificação por especificação
Combinar o grau do tubo ao processo é essencial. Você pode presumir que o sem costura é inerentemente mais resistente. Porém, embora nosso material sem costura trefilado a frio possa alcançar limites de escoamento e resistências à tração maiores, sempre recomendamos comparar as especificações do material para entender todo o contexto e qual opção atende melhor às suas necessidades. Compartilharemos os dados completos de cada especificação do produto.
Onde a ausência de costura é mais importante: peças de alta pressão em que uma falha seria catastrófica, componentes usinados de tolerância estreita, eixos submetidos à fadiga e cilindros hidráulicos que precisam de diâmetro interno limpo. Use a matriz abaixo para definir qual processo se adapta a cada peça.
A decisão entre tubos DOM e CDS, e a escolha entre CDS e HFS por baixo dela, depende da parede, da resistência e de a linha de solda ser aceitável, não de marketing.
CDS / HFS / DOM — matriz de comparação (números reais, não Alto/Médio/Baixo)
| Propriedade | CDS (sem costura trefilado a frio) | HFS (sem costura acabado a quente) | DOM (trefilado sobre mandril) |
|---|---|---|---|
| Costura | Nenhuma (tarugo perfurado) | Nenhuma (tarugo perfurado) | Soldado, rebarba removida |
| Controle dimensional | DE + DI controlados | DE + parede controlados | DE + DI, estreitos |
| Acabamento superficial | Liso, usinável | Áspero (com carepa) | Liso |
| Parede pesada/espessa | Sim — ideal para parede espessa | Sim — o mais espesso | Limitada (mais fina) |
| Resistência à tração típica | Depende do grau (por exemplo, 4140 alta) | Menor (laminado) | ~80.000 psi típico |
| Melhor quando… | Parede espessa, alta pressão, usinagem profunda | Orientado ao custo, usinagem bruta | Parede fina, tolerância estreita, sem corte profundo |
Portanto, a regra geral de que “o sem costura vence em precisão” é tão errada quanto certa. Onde o CDS da Synbase vence em especificação é no canto de parede espessa, alta pressão e usinagem profunda — paredes mais espessas do que o DOM consegue trefilar, sem costura para abrir sob carga cíclica.
O encruamento e o comportamento de recuperação que impulsionam essa resistência estão documentados em estudos de trefilação a frio de tubos sem costura (trefilação a frio sobre plugue flutuante, NIH PMC).
A trefilação a frio também aumenta o limite de escoamento e a uniformidade da parede, ao mesmo tempo que melhora a usinabilidade; por isso, o tubo trefilado a frio supera o material laminado a quente em aplicações críticas, desde tubos de trocadores de calor até aplicações estruturais pesadas.
Não sabe de qual processo sua peça precisa?
Envie o desenho para uma recomendação gratuita entre CDS e DOM →Tubos brunidos e adequados para brunimento em cilindros hidráulicos
Uma camisa de cilindro vive ou morre pelo seu diâmetro interno. Se for áspero demais, a vedação se desgasta cedo; se estiver folgado demais, o pistão passa pela vedação sob pressão (um risco de garantia que cabe a você, não à usina de tubos). É nesse ponto que o tubo brunido para serviço de cilindros hidráulicos, em E355 / ST52 adequado para brunimento (STH), mostra seu valor.
Os números do diâmetro interno que importam
| Dimensão do diâmetro interno | Tolerância H7 | Tolerância H8 | Acabamento superficial (Ra) |
|---|---|---|---|
| DI de 50 mm | +0.025 / 0 mm | +0.039 / 0 mm | ≤ 0,4 µm |
| DI de 100 mm | +0.035 / 0 mm | +0.054 / 0 mm | ≤ 0,4 µm |
| >350 bar / alta velocidade | H7 preferencial para servo e precisão | ≤ 0,2 µm | |
Como padrão para tubos de cilindro trefilados a frio, especifique H8 e passe para H7 em cilindros servo-hidráulicos, pneumáticos de precisão ou de grau instrumental. A ISO 286-1 (iso.org), norma que fundamenta a indicação H7/H8 do seu desenho, fornece toda a referência para esses encaixes e tolerâncias mais estreitos.
- Diâmetro interno brunido e acabado, pronto para montagem.
- Adequado para brunimento (STH) — trefilado próximo da medida, com brunimento final feito internamente.
“Muitos distribuidores anunciam ‘tubo trefilado como brunido’; ao contrário deles, a Synbase fornece uma classe de diâmetro interno comprovada, com ajuste H7/H8 medido conforme a ISO 286, não presumido. Os compradores frequentemente ignoram que o valor do tubo de cilindro brunido ST52 está na circularidade mantida ao longo de todo o comprimento — nós a testamos.”
Você fabrica cilindros?
(Com a classe do diâmetro interno e o acabamento superficial indicados)A matriz global de correspondência de normas para tubos mecânicos
Um desenho indica A519; o seguinte usa EN 10305-1; a Rússia envia um GOST de seu EPC. Eles não são substitutos diretos, mas são rastreáveis: esta matriz de correspondência ajuda a garantir que sua RFQ em uma norma não se transforme no material errado de um fornecedor.
Matriz de correspondência de normas para tubos mecânicos — por região e aplicação
| Região | Norma | Escopo | Grau típico |
|---|---|---|---|
| Estados Unidos | ASTM A519 / ASME SA-519 | Tubo mecânico sem costura de carbono e liga | 1026, 4130, 4140 |
| Europa | EN 10297-1 | Tubo sem costura para engenharia mecânica | E355, 25CrMo4 |
| Europa (precisão) | EN 10305-1 | Sem costura de precisão trefilado a frio | E235+C, E355+C |
| Alemanha | DIN 2391 | Tubo de aço de precisão (legado) | St37, St52 |
| Japão | JIS G3445 | Tubo mecânico de aço-carbono | STKM 13/17 |
| Rússia/CIS | GOST 8734 | Tubo sem costura trefilado a frio | 10, 20, 45 |
Comprovado em campo: aplicações e o custo de errar
O tubo mecânico sem costura aparece sempre que é usinado intensivamente ou pressurizado em operação. Esses mesmos graus de aço que trefilamos a frio aparecem em produtos como o tubo de eixo de transmissão sem costura acabado a frio discutido em patentes concedidas (US 2005/0266927).
-
SISTEMA.01
Hidráulica
Camisas de cilindros, diâmetro interno brunido
-
SISTEMA.02
Fora de estrada
Pinos, buchas, hastes
-
SISTEMA.03
Energia
Tubos de caldeira e trocador de calor
-
SISTEMA.04
Automotivo
Eixos de transmissão, linhas de combustível
-
SISTEMA.05
Rolamentos
Tubo para pista de rolamento
-
SISTEMA.06
Máquinas
Peças estruturais usinadas
Por que o tubo barato raramente é a opção mais econômica
Em qualquer trabalho com tubos, o preço unitário é o menor valor envolvido. Relatórios de qualidade do setor oferecem uma perspectiva direta: quando um tubo fora de tolerância ou não conforme chega à sua área de soldagem ou oficina de fabricação de vasos de pressão — e só é identificado pelo inspetor final, ou quando o produto acabado já está em uso — retrabalho, novos ensaios, atrasos no cronograma e responsabilidade superarão de longe o adicional pago por um tubo certificado e conforme especificado, encomendado desde o início.
No fim, o custo total de propriedade do seu tubo mecânico é medido pelo risco de sucata e retrabalho por peça acabada entregue — não por $/metro. Nossa estratégia para reduzir esse risco não é glamourosa, mas é extremamente eficaz: tolerâncias mantidas, certificados rastreáveis por corrida e ensaios testemunhados por terceiros, se você escolher.
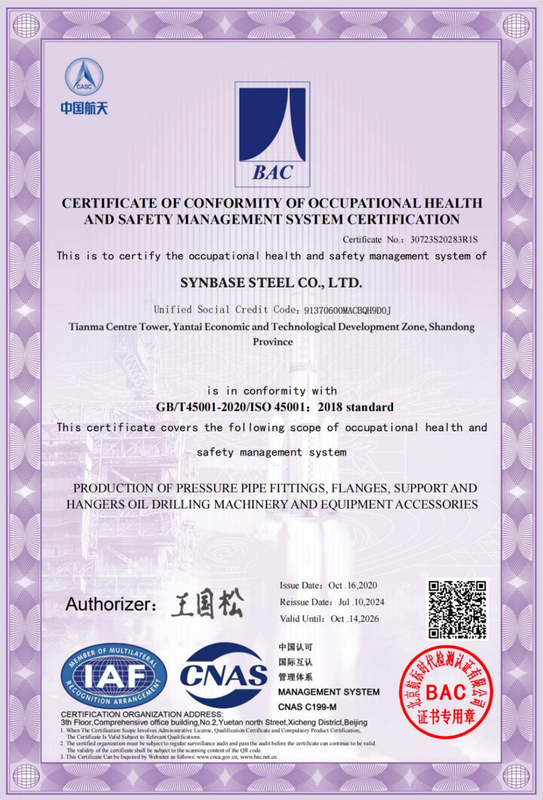
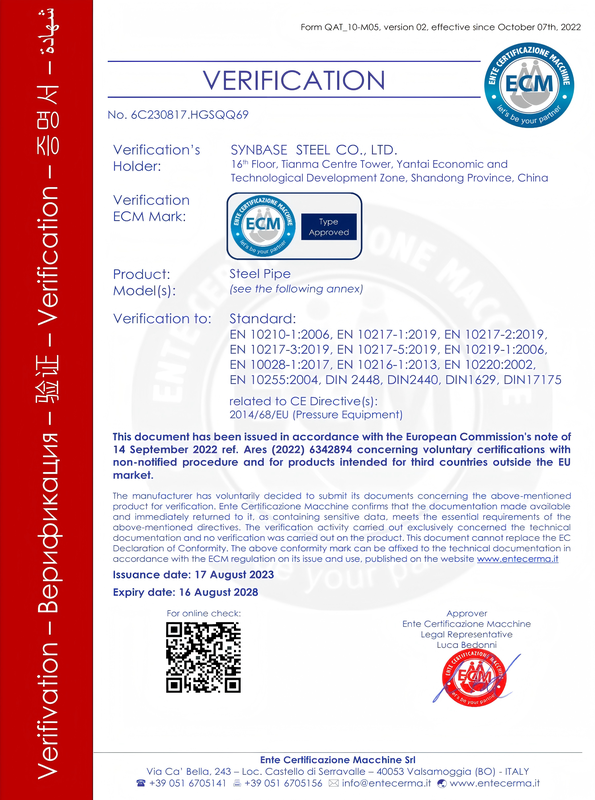
Certificações e certificados de ensaio da usina que você pode realmente verificar
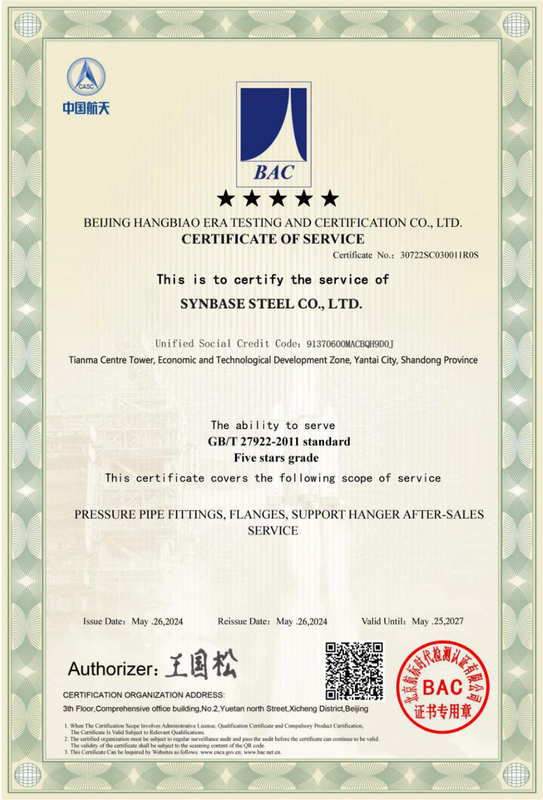
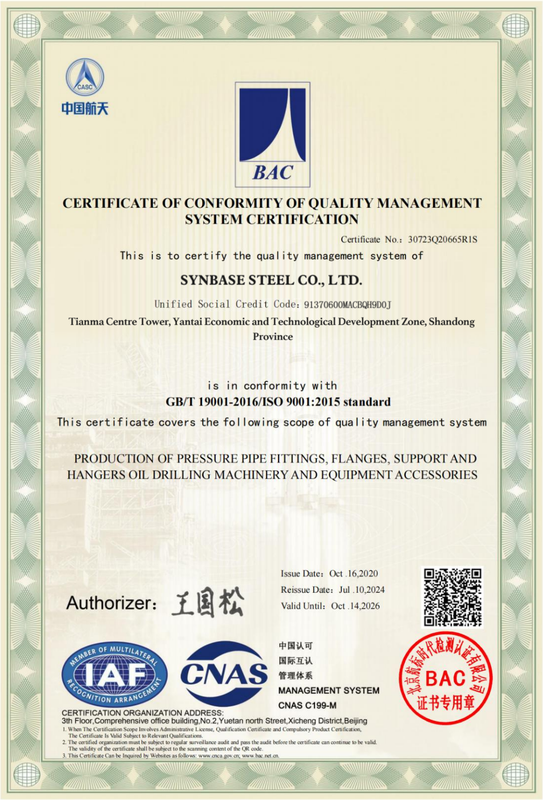
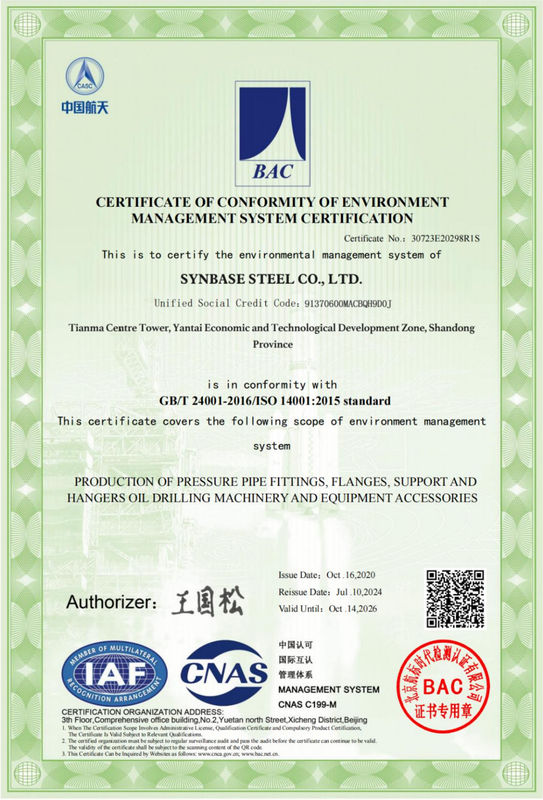
Qual é o valor de um certificado se seus dados não forem confiáveis? O próprio setor alerta que certificados de ensaio da usina são frequentemente falsificados, usados de forma indevida ou enviados sem valores de Charpy e composição química — e, sem os campos corretos preenchidos, o documento não está em conformidade, mesmo que os valores apresentados estejam dentro da especificação.
Um certificado adulterado ou incompleto é um risco oculto — que pode surgir durante uma auditoria do cliente e paralisar todo o seu projeto. Fabricantes de válvulas, sistemas hidráulicos e equipamentos de pressão, além de compradores do setor de energia, leem cada item, portanto a documentação precisa resistir a essa análise.
ISO 9001
Gestão da qualidade
ISO 14001
Ambiental
ISO 45001
Saúde e segurança ocupacional
CE
Conformidade da UE
EN 10204 3.1
MTC por número da corrida
SGS / BV
Testemunho de terceira parte
Como comprar: tolerâncias, MOQ, prazo de entrega e envio global
Uma RFQ clara gera uma cotação clara. O preço do tubo mecânico sem costura não é estático — não se baseia em um único preço listado — ele varia conforme estes parâmetros principais. Basta incluí-los na sua consulta para reduzir o tempo de negociação.
O que determina a cotação
Escolher 1026 em vez de 4140, ou E355 brunido, pode alterar substancialmente o custo.
Tubos com DE maior e parede mais espessa geralmente são mais difíceis de produzir.
As tolerâncias da norma A519 são mais amplas e geralmente mais baratas que os DI brunidos H7/H8 mais estreitos conforme a ISO 286.
Trefilado, adequado para brunimento ou brunido final.
Para volume, prazo e condições de entrega (incoterms), as equipes de logística e engenharia da Synbase trabalham com você para atender aos requisitos específicos da aplicação. Trabalhar com clientes em mais de 100 países faz com que a questão da entrega surja o tempo todo, mas nunca seja um obstáculo.
O controle rigoroso do processo necessário para garantir que as tolerâncias mantidas sejam consistentes de uma corrida para outra também vem do projeto do processo de tensões residuais em tubos sem costura (NIH PMC), gerenciado para não ser agravado pelo processamento posterior.
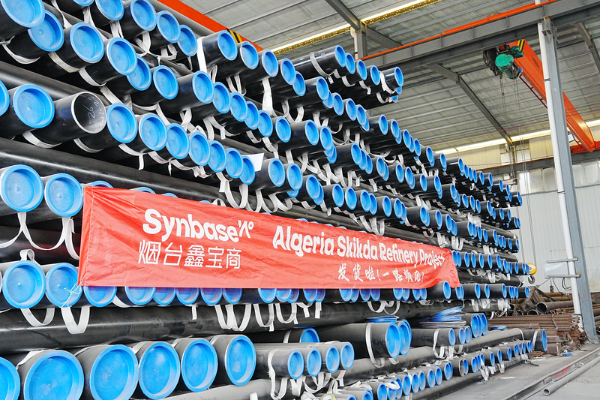
Informe o grau e a norma, o DE, a parede e o comprimento, a tolerância desejada, o acabamento, o número de peças e o porto de destino — retornaremos com uma cotação, o prazo de entrega estimado e o tipo de certificado.
Entre em contato para uma cotação personalizadaFerramentas de engenharia e calculadoras
Selecione abaixo a calculadora ou ferramenta de referência adequada para configurar especificações, determinar rotas de fabricação e calcular pesos teóricos para suas necessidades de tubos mecânicos.
Seletor de processo CDS / HFS / DOM
Seletor interativo para relacionar os requisitos da aplicação aos processos de fabricação sem costura trefilado a frio, sem costura acabado a quente ou trefilado sobre mandril.
Abrir ferramentaAuxiliar de tolerância e acabamento do diâmetro interno brunido
Ferramenta de referência para especificações de cilindros hidráulicos, relacionando tolerâncias do DI (por exemplo, ISO 286) e normas de acabamento superficial.
Abrir ferramentaCalculadora de peso e quantidade de tubos sem costura
Utilitário para calcular a massa teórica por metro, equivalentes de comprimento e volumes totais de lote para tubos mecânicos de aço sem costura.
Abrir ferramentaEspecifique uma vez. Usine com precisão.
Informe o grau, a dimensão, a classe de tolerância e o certificado necessário. Forneceremos uma cotação competitiva, o prazo de entrega e a referência cruzada correspondente a uma certificação de ensaio da usina EN 10204 3.1 rastreável e respaldada por número de corrida.
Perguntas frequentes sobre tubos mecânicos sem costura
01
Qual é a diferença entre tubos DOM e CDS?
Qual é a diferença entre tubos DOM e CDS?
O DOM é soldado primeiro e depois trefilado a frio sobre um mandril; suas tolerâncias são estreitas, mas ele tem uma costura e tende a ter paredes mais finas. O CDS (sem costura trefilado a frio) começa com um tarugo perfurado, sem costura, e pode ser trefilado com paredes mais espessas, por isso é preferido para peças de alta pressão e usinagem profunda.
02
O CDS ou o DOM é melhor para um cilindro hidráulico?
O CDS ou o DOM é melhor para um cilindro hidráulico?
Ambos são utilizados. Para camisas de parede fina e tolerância estreita, sem usinagem profunda, o DOM é econômico; para paredes mais espessas, pressão mais alta ou diâmetros internos brunidos em E355/ST52, o sem costura trefilado a frio é a escolha mais adequada. Informe o diâmetro interno, a pressão e a parede, e faremos uma recomendação.
03
Qual é a diferença entre tubos CDS e acabados a quente (HFS)?
Qual é a diferença entre tubos CDS e acabados a quente (HFS)?
O CDS é controlado tanto pelo DE quanto pelo DI, tem superfície lisa e usinável e maior resistência obtida pelo trabalho a frio. O HFS é controlado pelo DE e pela parede, tem superfície laminada mais áspera, é fornecido com paredes mais espessas e custa menos; é adequado quando a tolerância estreita e o acabamento não são críticos.
04
Para qual norma devo encomendar — ASTM A519, EN 10305-1 ou DIN 2391?
Para qual norma devo encomendar — ASTM A519, EN 10305-1 ou DIN 2391?
Encomende conforme a norma indicada no seu desenho; elas se correspondem, mas não são idênticas linha a linha. A519/SA-519 é a norma norte-americana para tubos mecânicos, EN 10305-1 abrange tubos europeus de precisão trefilados a frio e DIN 2391 é a antiga especificação alemã de precisão. A Synbase cota conforme sua norma e informa o equivalente no certificado.
05
O sem costura trefilado a frio pode substituir o sem costura laminado a quente em projetos de precisão?
O sem costura trefilado a frio pode substituir o sem costura laminado a quente em projetos de precisão?
Sim, esse é exatamente seu objetivo. O CDS oferece controle mais estreito de DE/DI, acabamento mais liso e maior resistência que o tubo acabado a quente, por isso projetos de precisão e peças usinadas o especificam em vez do material laminado a quente.
06
Vocês fornecem tubos brunidos para cilindros hidráulicos?
Vocês fornecem tubos brunidos para cilindros hidráulicos?
Sim, tubos sem costura brunidos e adequados para brunimento (STH) em E355/ST52, com diâmetro interno ISO 286 H7/H8 e Ra ≤ 0,4 µm (Ra ≤ 0,2 µm para >350 bar ou serviço de alta velocidade).