Sambungan pup
Sambungan pup: Sambungan pup tubing dan casing API 5CT
Saat sambungan penuh terakhir Anda tiba 2 ft sebelum hanger, Anda tidak perlu memotong dan membuat ulir ulang pada sambungan Range 2—Synbase Steel menyesuaikan panjangnya dengan sambungan pup yang dimesin sesuai grade, berat, dan koneksi rangkaian yang disambungkan.
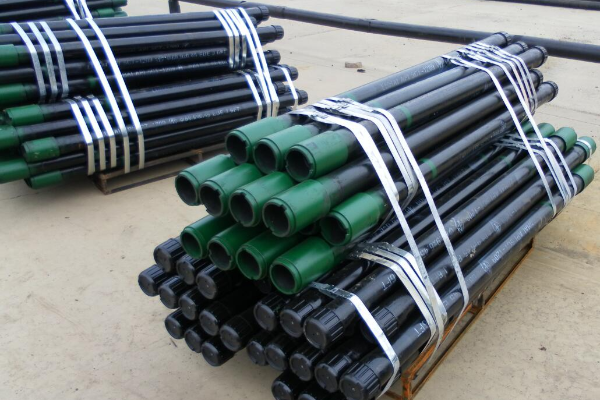
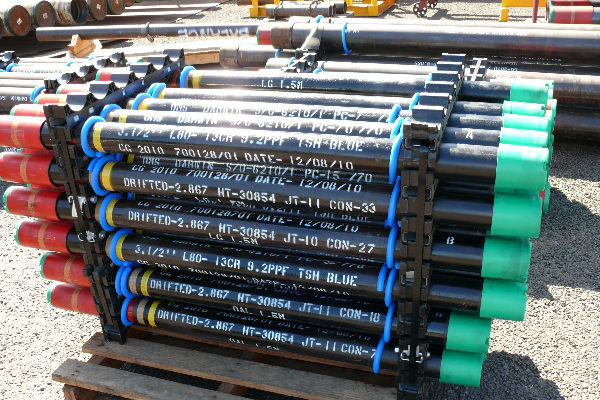
Sambungan pup adalah pipa pendek casing atau tubing API 5CT—biasanya 2 hingga 12 ft, standar 6 ft—dengan ulir di kedua ujung dan dipasang pada rangkaian tubular untuk menyesuaikan kedalaman secara presisi. Juga disebut saver sub, spacer, atau pup, komponen ini menetapkan elevasi pendaratan tubing hanger, memosisikan alat downhole, dan menjaga coupling tetap berada di luar zona penutupan ram BOP—tanpa memotong pipa panjang di lapangan.
Mengapa Sambungan Pup Menentukan Posisi Rangkaian Anda
Tubing dan casing Range 2 memiliki panjang 28-32 ft per sambungan, dan panjang tersebut hampir tidak pernah tepat mencapai elevasi pendaratan yang ditetapkan desain sumur. Selisih beberapa inci dapat membuat packer tidak duduk sempurna, mandrel gas-lift berada pada kedalaman injeksi yang salah, atau coupling masuk ke zona penutupan ram BOP.
Masalah terakhir bukan sekadar toleransi—ini risiko pengendalian sumur, karena coupling yang berada di lokasi penutupan ram dapat mengganggu segel. Kru membawa sambungan pup karena alasan struktural: menjaga ram menutup pada badan pipa, bukan pada collar.
Tiga fungsi sambungan pup dalam produksi
Penyesuaian wellhead
Menempatkan tubing hanger tepat pada elevasi flensa setelah pekerjaan sementasi menetapkan kedalaman rangkaian.
Penyesuaian susunan BOP
Memosisikan coupling di luar zona penutupan ram agar ram menyegel badan pipa, bukan collar.
Penempatan alat downhole
Menetapkan katup keselamatan, mandrel gas-lift, dan alat logging pada kedalaman terukur di lapangan tanpa memotong sambungan penuh.
Hal yang sering dilewatkan lembar spesifikasi
Berbeda dari stub dengan grade diturunkan, sambungan pup Synbase adalah material non-las penuh API 5CT—grade sama, toleransi dinding −12,5% sama, persyaratan non-las sama—yang dirancang menahan rating burst, collapse, dan tegangan pipa induk.
Sederhananya, jika potongan pendek ini diperlakukan sebagai komponen di bawah standar, ia menjadi titik lemah yang menentukan rating seluruh rangkaian—kesalahan yang baru terlihat pada kedalaman 10.000 ft, bukan di rak.
Tubing dan Casing
Matriks Dimensi Sambungan Pup
Synbase Steel memasok tujuh panjang stok API 5CT serta panjang potong sesuai pesanan, untuk ukuran tubing dan casing yang benar-benar banyak digunakan di ladang minyak. Semua angka bersifat nominal—sertifikat pabrik Anda memuat nilai aktual hasil CNC yang diverifikasi dalam toleransi API.
Matriks Spesifikasi Dimensi
| OD (in) | Dinding (in) | Berat (lb/ft) | ID drift (in) | Grade | Koneksi |
|---|---|---|---|---|---|
| 2-3/8 | 0.190 | 4.70 | 1.901 | J55 · N80 · L80 · P110 | EUE / NUE |
| 2-7/8 | 0.217 | 6.50 | 2.347 | J55 · N80 · L80 · P110 | EUE / NUE |
| 3-1/2 | 0.254 | 9.30 | 2.867 | J55 · N80 · L80 · P110 | EUE / NUE |
| 4-1/2 | 0.271 | 12.75 | 3.833 | J55 · N80 · L80 · P110 | EUE / NUE |
| OD (in) | Dinding (in) | Berat (lb/ft) | Grade | Koneksi |
|---|---|---|---|---|
| 4-1/2 | 0.290 | 13.50 | J55 · N80 · L80 | STC / LTC / BTC |
| 5-1/2 | 0.304 | 17.00 | J55 · N80 · P110 | STC / LTC / BTC |
| 7 | 0.317 | 23.00 | J55 · N80 · L80 · P110 | LTC / BTC |
| 9-5/8 | 0.395 | 40.00 | J55 · N80 · L80 | BTC |
| 13-3/8 | 0.380 | 54.50 | J55 · K55 | STC / BTC |
Tiga toleransi yang sering disamakan pembeli
API 5CT menetapkan panjang standar 6 ft dengan 3 in. (76,2 mm), dinding hanya −12,5% (tanpa toleransi plus, Klausul 7.3), dan berat +6,5%/3,5%. Rentangnya berbeda, dan mencantumkan satu angka pada PO dapat menyebabkan komponen yang dipesan keliru.
Satu lagi jebakan konvensi
Tubing downhole ditentukan berdasarkan OD agar sesuai dengan alat, sedangkan line pipe ditentukan berdasarkan ID untuk aliran—ID line pipe 2-in. sama dengan OD tubing 2-in. QA internal kami mengonfirmasi OD terhadap drift sebelum pembuatan ulir.
Sambungan pup khusus yang kami mesin sesuai pesanan
[PROCESS-CUSTOM]Sambungan pup berlubang
Pup crossover
Sambungan pup pipa bor
Peta Grade-ke-Layanan API 5CT (J55–P110)
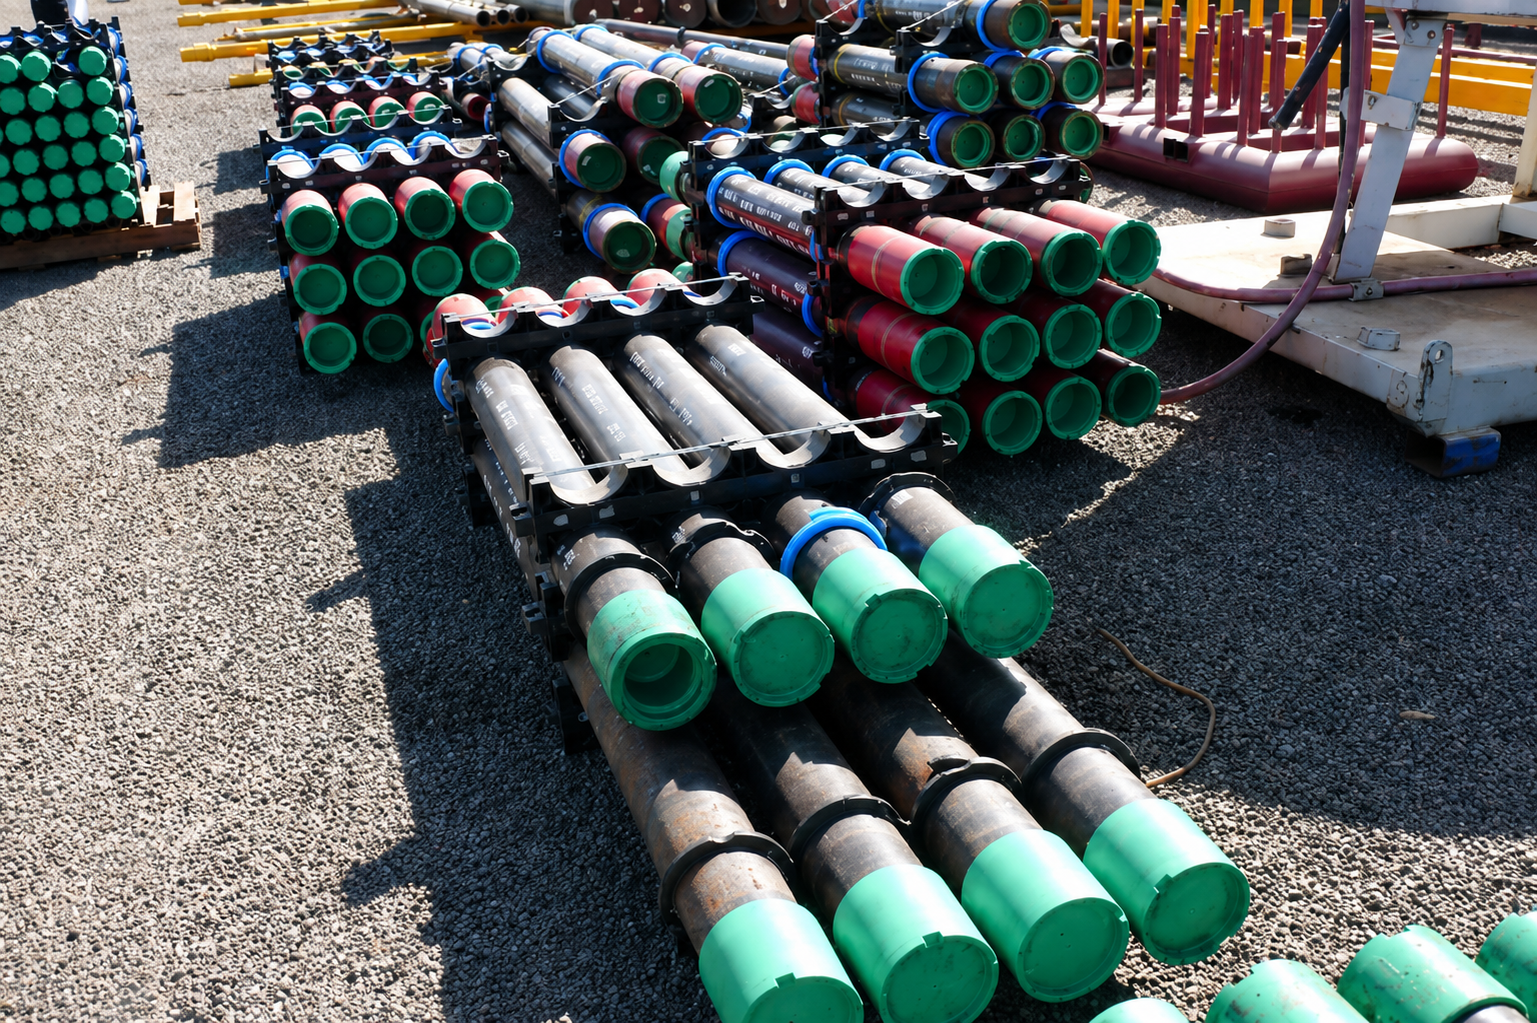
Pemilihan grade menjawab 3 pertanyaan dasar: seberapa dalam (berat suspensi), seberapa sour (HS), dan seberapa panas serta bertekanan tinggi (HPHT). Peta Grade-ke-Layanan API 5CT di bawah mengaitkan setiap grade dengan kekuatan luluh minimum dan layanan sumur yang paling sesuai, karena mengoptimalkan kekuatan luluh saja merupakan kesalahan paling mahal pada OCTG.
| Grade | Luluh minimum (ksi / MPa) | Tarik minimum (ksi) | Kekerasan maksimum | Perlakuan panas | Sour (NACE) |
|---|---|---|---|---|---|
| H40 | 40 / 276 | 60 | — | Kondisi canai | Tidak |
| J55 | 55 / 379 | 75 | — | Dinormalisasi | Tidak |
| K55 | 55 / 379 | 95 | — | Dinormalisasi | Tidak |
| N80-1 | 80 / 552 | 100 | — | Dinormalisasi | Tidak |
| L80-1 | 80 / 552 | 95 | 23 HRC / 241 HBW | Q&T | Ya |
| L80 9Cr/13Cr | 80 / 552 | 95 | 23 HRC | Q&T | Ya (+CO₂) |
| C90 | 90 / 621 | 100 | 25.4 HRC / 255 HBW | Q&T | Ya |
| T95 | 95 / 655 | 105 | 25.4 HRC | Q&T | Ya |
| P110 | 110 / 758 | 125 | — | Q&T | Tidak |
| Q125 | 125 / 862 | 135 | — | Q&T | Tidak |
[WARN-01] JEBakan_KESELAMATAN
Jebakan N80–L80 yang menggagalkan sumur, bukan audit
Jebakan N80–L80 yang menggagalkan sumur, bukan audit
Meskipun N80 dan L80 sama-sama memiliki kekuatan luluh minimum 80 ksi, kalimat tersebut dapat membuat pengguna memilih alternatif—dengan kata lain, sebuah jebakan.
Risiko Retak Tegangan Sulfida (SSC)
Hanya L80 yang memiliki batas kekerasan 23 HRC sehingga memenuhi syarat layanan sour menurut NACE MR0175; N80 tidak menetapkan kekerasan. Perbandingan N80 dengan L80 secara ceroboh pada sumur HS menimbulkan retak tegangan sulfida—pertukaran keselamatan yang tidak perlu, tersamarkan oleh angka kekuatan luluh yang tampak serupa.
[RULE-02] APLIKASI
Sour adalah tekanan parsial, bukan label
Sour adalah tekanan parsial, bukan label
Solusi rekayasa optimal: batas sour adalah tekanan parsial HS 0,05 psia, bukan nilai ppm absolut—1.000 ppm pada 100 bar bersifat sour; nilai yang sama pada 1 bar tidak.
Pemilihan Material Paduan Tinggi
Q125 adalah grade baja paduan terkuat; grade ini tidak ditetapkan untuk layanan sour, sedangkan T95 ditetapkan demikian, sehingga kami menyimpan stok dan melakukan perlakuan panas yang sesuai untuk memenuhi kondisi sumur yang berat.
“Kami menjaga sambungan pup untuk layanan sour pada batas 22 HRC NACE, bukan batas 23 HRC API, karena pada pesanan ekspor spesifikasi proyek biasanya merujuk kedua standar dan angka yang lebih rendah yang berlaku. Kami lebih memilih melakukan temper ulang pada heat di fasilitas sendiri daripada mengirim L80 yang lulus API tetapi gagal memenuhi klausul NACE pelanggan di rig.”
Koneksi dan Jenis Ulir, EUE, NUE, BTC, LTC, STC & Premium
Ulir koneksi, bukan badan pipa, merupakan sumber kebocoran dan kegagalan sambungan kritis yang paling sering, karena coupling adalah titik terlemah setiap rangkaian casing. Sesuaikan bentuk ulir pup—bukan hanya diameternya—dengan rangkaian induk dan verifikasi terhadap grade coupling untuk memastikan kecocokan atau kemampuan yang melampaui pipa.
| Koneksi | Keluarga | Mekanisme segel | Efisiensi sambungan | Paling sesuai untuk |
|---|---|---|---|---|
| EUE (8RD) | Tubing, ujung membesar | Ulir + interferensi | ~95% | Tubing produksi standar |
| NUE (10RD) | Tubing, tanpa pembesaran ujung | Ulir + interferensi | ~80% | Tekanan rendah, ID penuh |
| STC | Casing, ulir bulat pendek | Dope ulir | 60–80% | Casing permukaan / nonkritis |
| LTC | Casing, ulir bulat panjang | Dope ulir | 70–85% | Casing intermediate / produksi |
| BTC | Casing, buttress | Ulir (tidak kedap gas) | ~95% tegangan | Rangkaian dalam untuk collapse tinggi |
| Premium (tipe VAM) | Keduanya, eksklusif | Segel logam-ke-logam | 100% | HPHT, sour, kedap gas >5.000 psi |
Kesalahan spesifikasi #1 pada pad multi-sumur
Pesanan pup tubing (EUE/NUE) yang dimaksudkan untuk dipasang pada rangkaian casing (STC/LTC/BTC) sering menjadi kesalahan waktu nonproduktif terbesar karena ulirnya tidak dapat tersambung. EUE dan NUE tidak dapat dipertukarkan, karena NUE dapat masuk ke dinding tanpa pembesaran dan berperilaku berbeda saat diberi beban, sedangkan EUE dapat menyebabkan ujung mengalami pembesaran untuk efisiensi hampir 100%.
Koneksi premium logam-ke-logam direkomendasikan di bawah packer atau pada kondisi HS di atas 0,05 psia karena kedap gas, bukan ulir API yang mengandalkan dope. Synbase memproduksi pin premium autoadmitted menggunakan gauge berlisensi internal.
Cara Memilih:
Pemilih Sambungan Pup 4-Sumbu
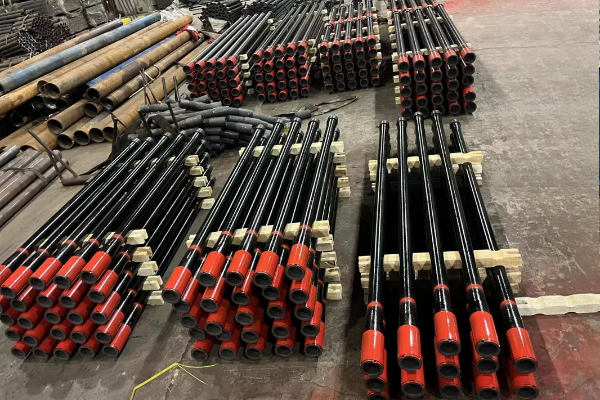
Tentukan spesifikasi sambungan pup dan integrasikan ke dalam rangkaian; jika satu sumbu terlewat, ketidakcocokan akan terlihat di downhole ketika waktu nonproduktif melebihi harga komponen. Pemilih Sambungan Pup 4-Sumbu mengunci spesifikasi karena setiap kegagalan lapangan dapat ditelusuri ke salah satu dari empat sumbu ini.
Ukuran
Samakan secara tepat—jangan pernah menjalankan 6,50 lb/ft pada rangkaian 4,70 lb/ft (perubahan dinding = pemusat tegangan)
Grade
Samakan atau lampaui pipa induk; J55 <8,000 ft, N80 8–12k ft, P110 >12k ft atau >10.000 psi
Koneksi
Samakan bentuk ulir, bukan hanya diameter; konfirmasi EUE vs NUE vs BTC
Layanan
Sour (≥0,05 psia H₂S) → L80/C90/T95; CO₂ → 9Cr/13Cr
Baris pesanan pembelian dengan lima variabel
PO sambungan pup yang lengkap akan berbunyi: “pup joint, 2-7/8 OD, 6,50 lb/ft, L-80, EUE 8rd, 6 ft, Qty 4.” Ukuran pipa, berat per kaki, grade, jenis koneksi dan bentuk ulir, panjang, serta kuantitas—keenam spesifikasi tercantum lengkap karena hanya ada empat titik kegagalan yang mungkin, dan satu variabel yang hilang dapat menimbulkan kesalahan jauh di downhole.
Tambahkan makeup ulir lapangan ke perhitungan penyesuaian jarak: gunakan sekitar 0.5 in. untuk sambungan EUE dan 1.0 in. untuk sambungan EUE dan/atau BTC, bersama panjang saver sub. Anda tentu dapat memberi sedikit kelonggaran dalam perhitungan; kami melakukan pemesinan presisi dengan toleransi potong 1/16 in., sehingga kami memahami posisi Anda di downhole dan ruang yang tersedia.
Sediakan set panjang, bukan perkiraan
Jika di lokasi tersedia pup 2-ft, 3-ft, 4-ft, dan 6-ft, setiap kebutuhan penyesuaian jarak antara 1 ft dan 15 ft dapat dicapai dengan kenaikan satu kaki—itulah sebabnya kru lapangan membawa dua atau tiga pup cadangan di downhole dan tidak membuat ulir ulang pada sambungan penuh. Ini merupakan praktik standar industri untuk menghadapi ketidakpastian jarak, sekaligus menghemat waktu tunggu pemotongan khusus di pabrik.
Anda mendapatkan apa yang dipesan: pup digunakan untuk memperbaiki jarak dengan ulir yang sama di kedua ujung, sedangkan crossover digunakan untuk memperbaiki perbedaan spesifikasi koneksi atau dimensi pada salah satu ujung. Karena bentuk dan rasanya mirip tetapi menyelesaikan masalah yang sepenuhnya berlawanan, verifikasi tally rangkaian Anda terhadap spesifikasi ini sebelum membuat RFQ berikutnya.
Sambungan Pup vs Pemotongan Lapangan Sambungan Penuh, Biaya & Integritas
Solusi umum di lantai rig saat rangkaian sedikit kurang panjang adalah memotong ulang sambungan penuh—proses ini dapat menguras waktu dan sumber daya, dan yang sama pentingnya, mengorbankan ulir pabrik serta integritas yang menjadi andalan keselamatan rangkaian downhole; pemotongan ulang merupakan langkah berisiko tinggi yang mengompromikan integritas tersebut.
Penyelesaian horizontal Permian yang terdokumentasi menutup celah pendaratan 7-ft dengan dua pup EUE stok, bukan dengan memotong sambungan penuh—pendaratan berjarak 0,3 ft dari TD dengan setiap mandrel gas-lift sesuai spesifikasi.
Nyatakan cara pengukuran panjang, kesalahan pemesanan #1
“6 kaki,” misalnya, tidak menjelaskan masalah secara tepat karena Anda masih harus menentukan apakah pengukuran ujung-ke-ujung atau ulir-ke-ulir yang berlaku; salah satu interpretasi dapat mengubah panjang total rangkaian hingga 15 kaki untuk seratus sambungan. Pemotongan ulang di lapangan menimbulkan ketidakpastian, sedangkan pup Synbase kami dimesin CNC secara presisi dengan spesifikasi jelas; nyatakan dasar pengukuran dan toleransinya, misalnya ‘6 ft ujung-ke-ujung dengan toleransi presisi 1/16in.’, dan pesanan Anda siap diproses.
Manufaktur & jaminan mutu, tersertifikasi API 5CT
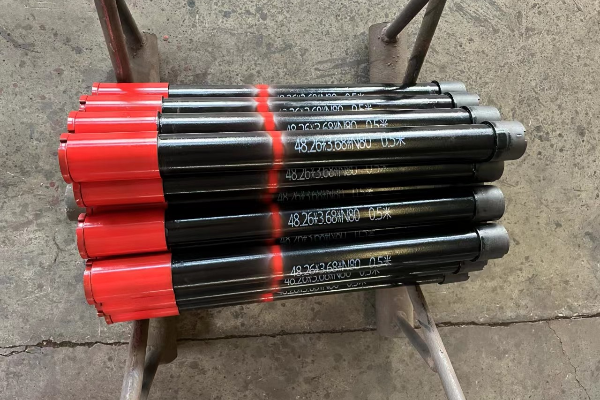
Di Synbase Steel, kami memotong pup secara presisi dari tabung baja mentah non-las API 5CT dan menjalankannya melalui rangkaian perlakuan panas OCTG, pemesinan ulir CNC, serta pengujian lengkap—pup diproduksi dengan presisi tinggi agar terintegrasi ke dalam rangkaian OCTG apa pun: diberi perlakuan panas dan diluruskan, lalu dipotong sesuai panjang dan dimesin, sehingga setiap segmen pup memiliki mikrostruktur yang terverifikasi.
Dari pipa induk menjadi pup tersertifikasi
Berasal dari tabung OCTG non-las bersertifikasi API 5CT dengan verifikasi komposisi kimia sesuai grade (API 5CT tidak mengizinkan pipa las).
Mencocokkan pipa kami berdasarkan grade. Melakukan quench & temper untuk N80Q/L80/C90/T95/P110 dan normalisasi untuk J55.
Pelurusan sepanjang pipa, lalu pemotongan dengan toleransi 1/16″ secara internal.
Pembuatan ulir CNC presisi menurut API 5B, dan kami menggunakan gauge bentuk ulir untuk mengukur seluruh pup terkait taper, standoff, dan desain ulir.
Semua pup menjalani rangkaian pemeriksaan lengkap: pemeriksaan ultrasonik seluruh badan; pengujian tekanan hingga 20.000 PSI pada sambungan pup yang Anda perlukan; kemudian dikirim sebagai pipa kering.
Setiap komponen dikirim dengan monogram API, sertifikasi material EN 10204 3.1, dan tanda API 5CT Klausul 11.
“Sesuai API 5CT” adalah standar minimum, bukan jaminan
Bagi sebagian klien kami, cap kepatuhan API tampaknya sudah “cukup”. Namun, satu tabung P110 (bersertifikat API 5CT!) gagal sebelum badan tabung sempat luluh—ulirnya saling mengunci dan menggerus dirinya sendiri hingga tembus akibat korosi celah. Kenyataannya, sekadar mengetahui bahwa acuan dasar dapat digunakan tidaklah cukup—pemilihan sambungan yang tepat dan ketertelusuran yang sesuai dengan lingkungan juga diperlukan untuk memastikan masa pakai yang andal.
Inilah sebabnya saat kami memotong sesuai panjang Anda dan mengirimkannya dengan tanda pabrikan asli, kami “mencap ulang” atau “memindahkan tanda” nomor heat dan grade. Lebih dari separuh material yang masuk ke bengkel fabrikasi kami gagal inspeksi karena ketertelusuran hilang—biasanya akibat tidak melakukan “pemindahan tanda” dengan benar.
Sebagian besar kegagalan ulir terjadi di rig, bukan di pabrik
Galling, ulir silang, dan jalur kebocoran bermula dari penanganan koneksi pipa berulir—pelindung dilepas terlalu cepat, dope pelumas yang salah, stabbing pada sudut tertentu, dan pemaksaan masuk. Meskipun kami memesin koneksi ulir berkualitas tinggi untuk industri, kami memasang pelindung dan memberikan panduan makeup karena dua alasan penting: ulir yang sempurna di halaman pabrik dapat rusak dengan cepat, dan risiko ini tidak tercantum pada lembar spesifikasi mana pun.
Sertifikasi & kekuatan grup
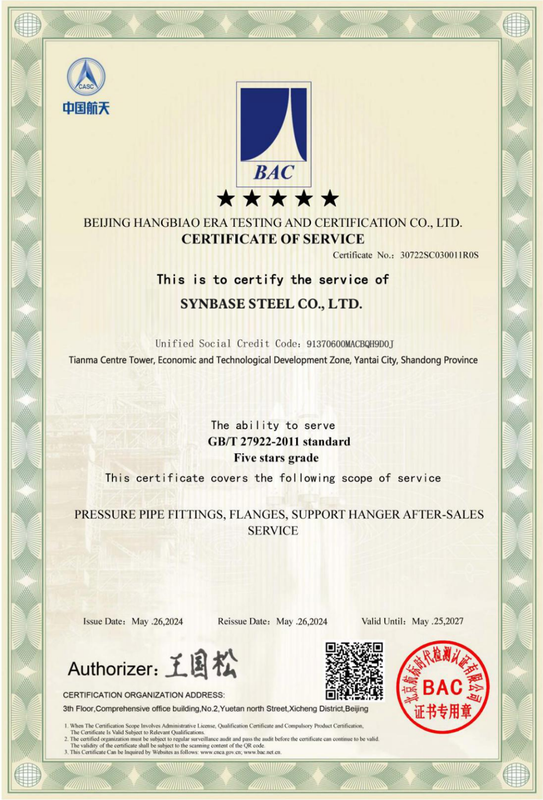
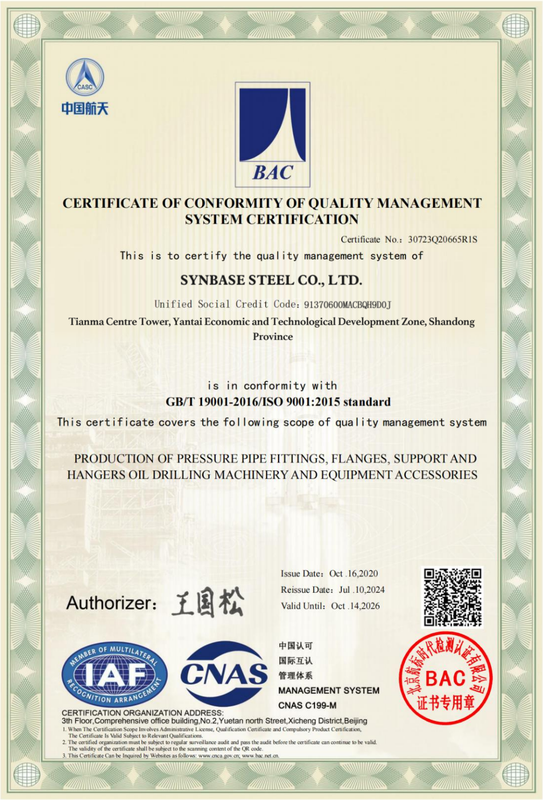
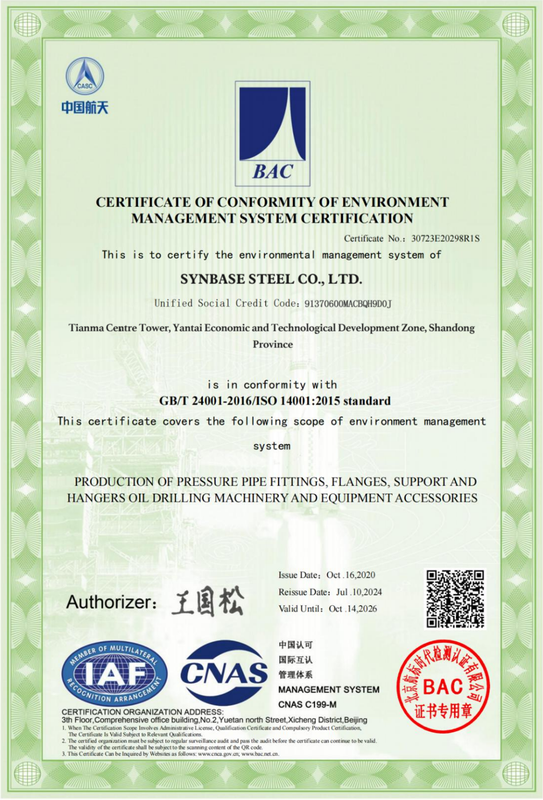
API 5CT
ISO 9001
ISO 14001 / 45001
CE
NACE MR0175
Cara memverifikasi kami sebelum memesan
-
01.
Periksa Monogram API pada API Composite List untuk memastikan pencantuman kami masih berlaku dan negara penggunaan proyek Anda (sambungan pup OCTG) termasuk dalam lingkup yang diizinkan.
-
02.
Minta laporan Audit Pengawasan API terbaru dan Sertifikat Otoritas Monogram Produk.
-
03.
Tentukan 3.1 atau EN 10204 (Laporan Inspeksi QA Pabrik). Minta laporan 3.2 (inspeksi terverifikasi pihak ketiga SGS/BV/TUV—tambahkan 2-4 minggu pada waktu tunggu).
-
04.
Konfirmasikan bahwa tanda fisik sesuai dengan Sertifikat Uji Pabrik kami dan verifikasi bersama inspektur prapengiriman yang Anda tunjuk.
Mengapa 3.1 bukan “pihak ketiga”—perbedaan yang jujur
Dukungan grup, waktu tunggu, dan faktor harga
Perangkat Rekayasa Sambungan Pup
Kalkulator Penyesuaian Jarak
Hitung total panjang tubing dan parameter penyesuaian jarak secara akurat. Maksimalkan ketepatan operasional rangkaian perakitan Anda di downhole.
Pemilih Grade
Identifikasi grade baja API dan eksklusif yang optimal berdasarkan lingkungan sumur tertentu. Pastikan keselamatan, kepatuhan, dan ketahanan material.
Pemilih Sambungan Pup
Konfigurasikan spesifikasi dimensional yang tepat sesuai persyaratan Anda. Cocokkan sambungan berulir, diameter luar (OD), dan berat dengan cepat.
Pup joint adalah bagian pendek dari selubung atau tabung API 5CT dengan panjang -2 hingga 12ft, standar 6ft, berulir di kedua ujung, yang dimasukkan ke dalam rangkaian untuk menggantungkannya di lubang pada kedalaman yang tepat. Pup joint memiliki kelas, berat, dan sambungan yang sama dengan rangkaian yang disambungnya, sehingga tidak pernah menurunkan mutu rangkaian.
Pup joint digunakan untuk mengatur jarak pada rangkaian tabung dan selubung, menempatkan hanger, dan menjalankan alat lubang bawah. Tabel API 5CT C.27 menetapkan panjang standar pup joint sebesar 2, 3, 4, 6, 8, 10, dan 12ft, dengan 6ft sebagai pilihan utama, toleransi 3in; panjang khusus maksimum 20ft dipotong hingga 1/16.
Pup joint tabung menggunakan OD 2-4 dengan ulir EUE atau NUE untuk produksi; pup joint selubung menggunakan 4-13+ dengan ulir STC, LTC, atau BTC untuk selubung. Keluarga ulir tersebut tidak kompatibel, jadi perlu menetapkan Vupeb P110 atau P110, misalnya, bukan mencocokkan rangkaian jika tidak ada kid.
EUE (pembesaran eksternal, 8RD) mempertebal ujung pipa untuk efisiensi sambungan ~95%, bertekanan tinggi; NUE (tanpa pembesaran, 10RD) membuat ulir pada dinding yang tidak ditebalkan dengan efisiensi ~80% untuk layanan bertekanan lebih rendah dengan diameter dalam penuh. Gunakan yang sudah terpasang pada rangkaian induk, jangan dicampur.
L80 (1, 9Cr, 13Cr), C90, T95 dinilai untuk layanan sour berdasarkan NACE MR0175 / ISO 15156, dengan kekerasan maksimum 23 HRC (L80) atau 25.4 HRC (C90/T95). J55, K55, N80, P110, Q125 tidak tersertifikasi pada tekanan parsial HS 0,05 psia—ini adalah spesifikasi, bukan label—selalu dikualifikasi terhadap tekanan parsial H2S, CO2, klorida, suhu, dan pH sumur Anda yang dinyatakan; jangan pernah mengasumsikannya hanya dari nama grade.
Ya – dibuat dari pipa badan API 5CT tanpa las, diberi perlakuan panas sesuai grade, diulir CNC sesuai API 5B, diuji ultrasonik dan hidrostatik pada seluruh badan, dipasok dengan monogram API dan laporan uji pabrik EN 10204 3.1 yang menunjukkan spesifikasi lengkap pup joint.
Ya. Mesin CNC memproduksi pup joint berlubang untuk injeksi air, sirkulasi, dan gas lift, crossover pup (yaitu pin EUE, box BTC), serta pup joint pipa bor dari grade baja paduan untuk pengaturan jarak BHA..
Grade standar dan panjang stok dikirim dalam 2 hingga 4 minggu; pup joint untuk layanan sour, ulir premium, atau selubung ber-OD besar memerlukan 6 hingga 10 minggu. Hubungi kami untuk perkiraan khusus pekerjaan.