Fabricant et fournisseur de tubes de forage API 5DP, Synbase
Corps de tubes de forage intégrés avec manchons d’outillage soudés, dans les nuances E75, X95, G105 et S135 : conception, spécification et approbation adaptées à vos opérations de forage profond, horizontal et HPHT.
- E75–S135 Nuances API 5DP
- 2⅜″–6⅝″ Plage de diamètres extérieurs
- R1 · R2 · R3 Plages de longueur
- NC26–NC50 · FH Raccordements des manchons d’outillage
- UT · EMI · MPI CND sur chaque assemblage
- ISO · API · CE Aciérie certifiée
Les défaillances du train de forage commencent au tube, et l’API 5DP les résout
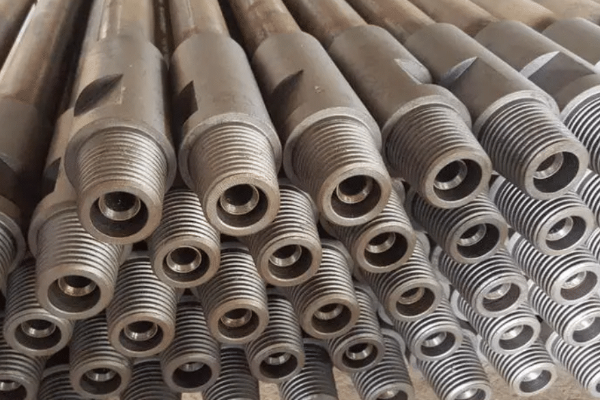
Le tube de forage API 5DP est constitué d’un tube en acier étiré sans soudure qui transmet le couple de rotation du plancher de la plate-forme au trépan, tandis que la boue de forage est pompée au fond du puits pendant les opérations pétrolières et gazières ; le corps de tube sans soudure, refoulé pour recevoir les manchons d’outillage, est fixé à des manchons soudés — ce sont les points où la plupart des programmes de forage réussissent ou échouent.
L’analyse des défaillances est sans concession lorsqu’il s’agit de répartir les risques. Plus de 95 % des défaillances de tubes de forage sont des délavages liés à l’assemblage inférieur de forage (BHA). Les autres surviennent par fatigue.
La nuance d’acier seule est rarement en cause : il s’agit des contraintes cycliques et des vibrations au fond du puits, avec des milliers d’oscillations lorsque le tube tourne, se plie et reste soumis à une haute pression. La fatigue se concentre alors sur le manchon d’outillage et la zone de prise par les coins.
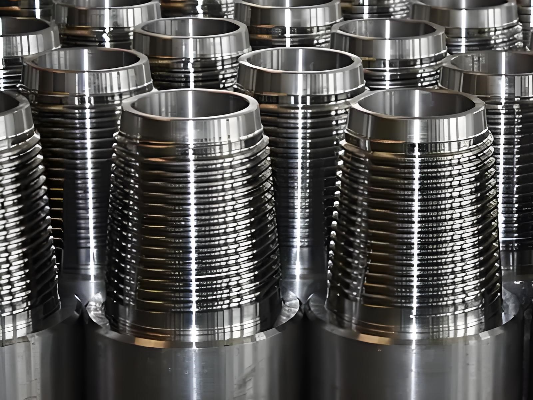
C’est pourquoi les programmes d’exploration pétrolière et gazière spécifient les tubes de forage selon la norme API 5DP / ISO 11961 : elle définit les conditions techniques de livraison des tubes de forage en acier — dimensions, propriétés mécaniques et règles d’inspection — qui protègent l’intégrité du train de forage lorsqu’il fait circuler le fluide de forage et résiste aux pressions interne et externe au fond du puits.
Tubes de forage Synbase API 5DP : nuances, dimensions, manchons d’outillage et HWDP
Le choix d’un tube de forage dépend des conditions de charge, de la trajectoire du puits, des exigences d’inspection et de la durée de service, et pas seulement de la nuance ou du prix. Utilisez les tableaux de données chiffrées ci-dessous pour adapter le tube au projet.
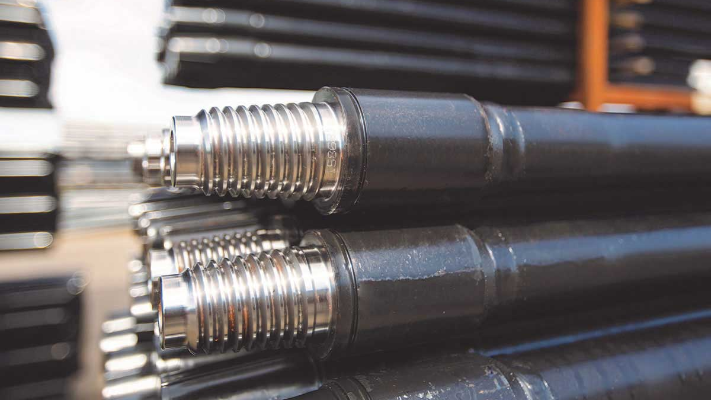
Le compromis entre nuances que la plupart des fiches techniques omettent
« Plus résistant ne signifie pas automatiquement meilleur. En service acide (H2S), les nuances S135 et supérieures sont davantage sensibles à la fissuration sous contrainte par les sulfures, alors qu’au-delà d’environ 20 000 ft elles sont nécessaires pour supporter le propre poids du train. Nous dimensionnons la nuance en fonction de la profondeur et de l’environnement, jamais selon un seul chiffre. »
Ce compromis est réel : à ce jour, l’industrie ne dispose pas d’une norme internationale spécifique pour les tubes de forage résistants au H2S, et les pratiques diffèrent encore selon les fournisseurs. Nous le concrétisons ci-dessous grâce à nos directives de sélection.
Nuances d’acier et propriétés mécaniques
Synbase fabrique des tubes de forage API 5DP dans quatre classes standard, le nombre indiquant la limite d’élasticité minimale en ksi. La spécification API 5DP régit également la fabrication : géométrie de refoulement, nombre de manchons d’outillage et trois niveaux de spécification produit (PSL-1 à PSL-3). Les nuances supérieures permettent des trains plus longs et un couple plus élevé, car la nuance, la paroi et le raccordement présentent chacun leurs propres modes de défaillance ; les ingénieurs Synbase adaptent les trois à votre programme.
| Nuance | Limite d’élasticité min. | Résistance à la traction min. | Service le mieux adapté |
|---|---|---|---|
| E75 (E-75) | 75 ksi / 517 MPa | 100 ksi / 689 MPa | Puits peu profonds et conventionnels |
| X95 (X-95) | 95 ksi / 655 MPa | 105 ksi / 724 MPa | Puits de profondeur moyenne |
| G105 | 105 ksi / 724 MPa | 115 ksi / 793 MPa | Forage directionnel profond à couple élevé |
| S135 | 135 ksi / 931 MPa | 145 ksi / 1000 MPa | Très profond · directionnel · HPHT |
Dimensions, poids nominal et raccordements
Ces dimensions de tubes de forage sont fabriquées selon la norme API 5DP / ISO 11961 et l’API RP 7G. Elles sont disponibles dans la gamme complète avec extrémités à refoulement interne-externe (IEU), une conception offrant un diamètre extérieur de manchon d’outillage élevé par rapport à son diamètre intérieur (comparé au corps du tube).
| Diamètre extérieur | Poids nominal (lb/ft) | Paroi (in) | Diamètre intérieur approx. (in) | Raccordement type |
|---|---|---|---|---|
| 2-3/8″ | 6.65 | 0.280 | 1.815 | NC26 |
| 2-7/8″ | 10.40 | 0.362 | 2.151 | NC31 |
| 3-1/2″ | 13.30 | 0.368 | 2.764 | NC38 |
| 4″ | 14.00 | 0.330 | 3.340 | NC40 |
| 4-1/2″ | 16.60 | 0.337 | 3.826 | NC46 |
| 5″ | 19.50 | 0.362 | 4.276 | NC50 |
| 5-1/2″ | 21.90 | 0.361 | 4.778 | 5-1/2 FH |
| 6-5/8″ | 25.20 | 0.330 | 5.965 | 6-5/8 FH |
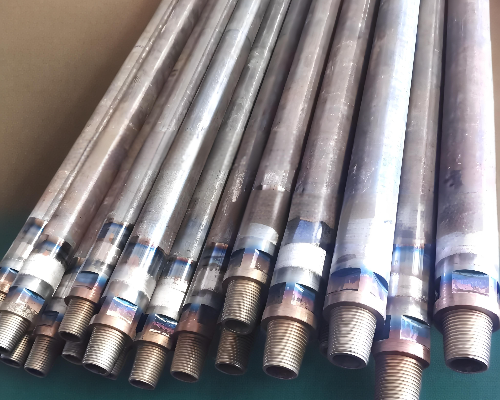
Note d’ingénierie : sélection du raccordement et du refoulement
Les raccordements de manchons d’outillage disponibles comprennent NC26, NC31, NC38, NC40, NC46 et NC50 ; les grands diamètres sont fournis avec des extrémités plein passage (5-1/2 FH, 6-5/8 FH). Vérifiez que vos raccordements correspondent au train de forage existant et aux extrémités mâle/femelle du BHA.
Transmettez les raccordements de votre appareil et nous vérifierons le couple de serrage ainsi que la compatibilité de l’alésage avant expédition, afin que votre train puisse être mis en service sans problème.
Nous fabriquons et traitons thermiquement tous nos manchons d’outillage sur site et pouvons garantir des tolérances serrées et la concentricité, un niveau de maîtrise inaccessible aux fournisseurs tiers, dont les compromis restent inconnus jusqu’à l’apparition d’un grippage au fond du puits.
Matrice de sélection nuance-profondeur et conditions de service
À partir de ces dimensions de base, nos ingénieurs ajustent la conception selon la densité de votre boue, la sévérité du dogleg et les exigences de pression partielle en sulfure d’hydrogène.
| Nuance | Limite d’élasticité | Profondeur / service indicatif | Précaution en milieu acide (H2S) |
|---|---|---|---|
| E75 | 75 ksi | < 8,000 ft, vertical conventionnel | Risque de SSC le plus faible |
| X95 | 95 ksi | 8 000–12 000 ft | Modéré — qualifier selon le service |
| G105 | 105 ksi | 12 000–18 000 ft directionnel | Évaluer l’exposition à la SSC |
| S135 | 135 ksi | > 18 000 ft · HPHT · ERD | Sensibilité à la SSC plus élevée — qualifier soigneusement en milieu acide |
Composants associés du train de forage
Au-delà des tubes de forage standard, Synbase fournit le train complet pour les applications de forage pétrolier et gazier : tiges lourdes (HWDP) selon l’API Spec 7-1, masse-tiges et tubes OCTG correspondants, tous fabriqués selon les règles de l’API Specification 5DP. Ajoutez des tiges lourdes (HWDP) lorsque le train nécessite une section de transition.
- Tiges lourdes (HWDP) : paroi plus épaisse et manchons d’outillage plus longs que les tubes de forage standard, pour améliorer la résistance à la fatigue dans la zone de transition au-dessus des masse-tiges.
- Masse-tiges : elles fournissent le poids contrôlé sur l’outil et maintiennent la partie inférieure du train en compression, à distance du point neutre.
- Raccords courts et réductions : composants d’espacement et de transition avec nuances et raccordements correspondants.
Besoin d’un tube adapté à un appareil et à un ensemble de raccordements précis ?
Obtenir le guide de sélection des nuances →Tube de forage API 5DP neuf vs Premium vs classe 2 : performances et classification
Les tubes de forage usagés sont classés selon leur épaisseur de paroi résiduelle, qui indique la résistance restante du tube. Connaître la classification de votre train permet de distinguer une dépense prudente d’un risque au fond du puits.
| Caractéristique | API 5DP neuf | Classe Premium (usagé) | Classe 2 (usagé) |
|---|---|---|---|
| Paroi minimale restante | 100 % de la spécification | ≥ 80 % du neuf | ≥ 65 % du neuf |
| Capacité relative du corps | Référence | ~80% | ~65% |
| Marge de fatigue | Complète | Réduite | Considérablement réduite |
| Utilisation type | Critique / profond / acide | Forage général | Peu profond / faible risque uniquement |
Un assemblage de classe 2 avec 65 % de paroi restante, bien que peu coûteux, présente une marge de fatigue plus réduite que ses équivalents plus résistants ; il constitue un point de défaillance critique à proximité du BHA.
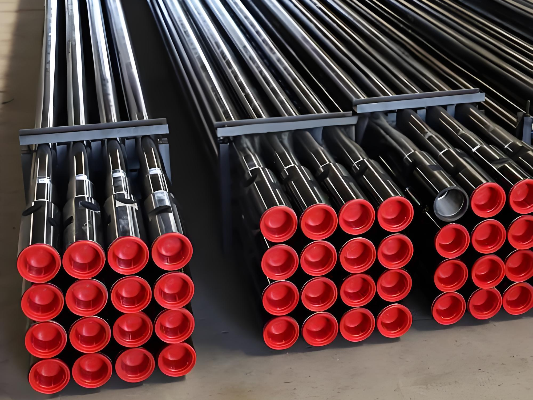
Intégrité du corps sans soudure
Nos corps de tubes de forage sont fabriqués en acier sans soudure laminé à chaud, et non avec une soudure longitudinale. Un corps sans soudure élimine la ligne soudée comme point d’amorçage de la corrosion et de la fatigue pendant les opérations cycliques à fortes contraintes au fond du puits.
Note d’ingénierie : pourquoi la classification prime sur la recherche du prix le plus bas
L’inspection visuelle ne révèle souvent pas toute la réalité : deux assemblages de tubes apparemment similaires peuvent différer de 15 points de pourcentage d’épaisseur de paroi restante. En l’absence d’une classe d’inspection UT/EMI validée, même un train apparemment économique peut entraîner des dépenses de repêchage importantes.
La réalité est que la classification prime sur la recherche du prix le plus bas, et le compromis est réel : chaque train Synbase est expédié avec des rapports d’inspection vérifiés confirmant sa conformité à la norme API 5DP / ISO 11961, ce qui élimine les incertitudes.
Conçus pour durer : fabrication, maîtrise de la fatigue et inspection
Le tube de forage le plus économique est celui qui ne tombe jamais en panne. Une longue durée de service repose sur la maîtrise des trois éléments les plus critiques de la durée de vie en fatigue : qualité de l’acier, fiabilité de la ligne de soudure et inspection détaillée.
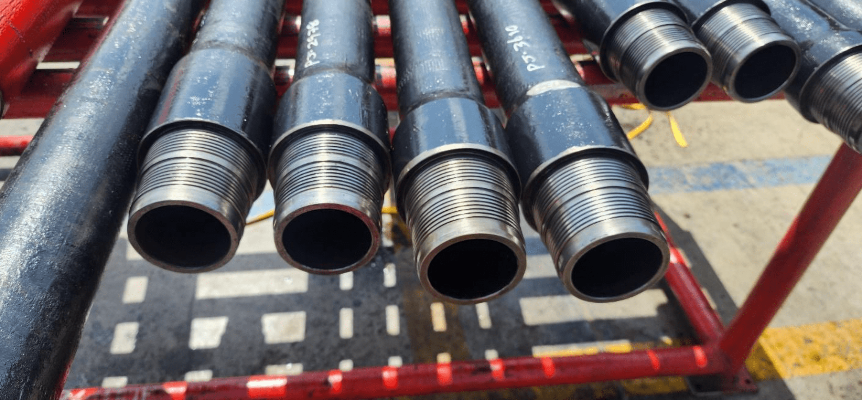
Comment chaque assemblage est fabriqué et vérifié
- Corps sans soudure et traitement thermique : trempé et revenu selon la nuance spécifiée, pour une résistance à la traction et une ténacité uniformes sur toute l’épaisseur de paroi.
- Manchons d’outillage soudés par friction : normalisés afin de restaurer la structure du grain et la résistance à la fatigue dans la zone soudée.
- Dispositifs de réduction des contraintes : la géométrie des manchons d’outillage suit les critères de réduction de la fatigue documentés dans l’API 7-1 et des décennies de recherches brevetées.
- CND à 100 % : essais ultrasonores (UT), inspection électromagnétique (EMI) et contrôle par magnétoscopie (MPI) sur chaque assemblage.
- Critères de rejet documentés : les fissures, entailles de coins, réductions du diamètre extérieur au-delà des limites et filetages grippés sont refusés et exclus du stock.
Ce sont précisément les défauts que les inspecteurs tiers (SGS, BV, DNV) signalent à la réception. Nous les identifions à l’aciérie afin que vous n’ayez pas à payer pour les découvrir plus tard.
« Nous rejetons sur le banc d’inspection, pas dans la cour du client. Un filetage grippé ou une fissure due aux coins nous coûte un assemblage ; au fond du puits, cela peut coûter une opération de repêchage. C’est ce calcul qui détermine ce qui quitte notre atelier. » — Chen Wei, directeur QA/QC, Synbase OCTG
Note d’ingénierie : la fatigue se conçoit, elle ne se détecte pas seulement par inspection
Les défaillances par fatigue des manchons d’outillage sont évitées dès la conception : des rainures de décompression au niveau des soudures et des épaulements mâle/femelle réduisent l’amplitude des contraintes cycliques dans les tubes cintrés en rotation ; ces mesures sont documentées dans plusieurs brevets publiés sur les manchons d’outillage (par ex. US5355968A, CA2128114C, WO2013033684A1). L’inspection vérifie ensuite l’intention de conception. Les deux volets sont expédiés avec chaque commande.
peut effacer les économies réalisées sur un train entier de tubes hors spécifications, une fois ajoutés le temps de manœuvre, le repêchage et un éventuel forage en déviation. Le coût total d’une défaillance du train de forage, et non le prix unitaire, est le chiffre qui compte.
Cadre fondé sur des analyses publiées des défaillances de trains de forage (SPE/IADC, Oil & Gas Journal). Le coût exact du temps non productif varie selon l’appareil et le puits — demandez un devis pour une estimation adaptée à votre programme.
C’est important, car les causes profondes des dévissages proviennent souvent d’un défaut qui n’aurait jamais dû être expédié. Synbase fournit des rapports d’essais en usine documentés pour chaque assemblage ; les preuves accompagnent donc le train, contrairement à un lot tiers dont toute la documentation se perd pendant le transport.
Sur le terrain, ce train fonctionne sur des appareils terrestres et offshore, des opérations conventionnelles à 517 MPa jusqu’aux programmes de puits profonds et HPHT à 931 MPa, dans plus de 100 pays. Le groupe E-CHENG STEEL GROUP exploite des aciéries de tubes sans soudure et soudés, des unités de transformation et de vastes entrepôts ; la production en volume est donc expédiée depuis un stock maîtrisé, et non depuis des lots de courtiers.
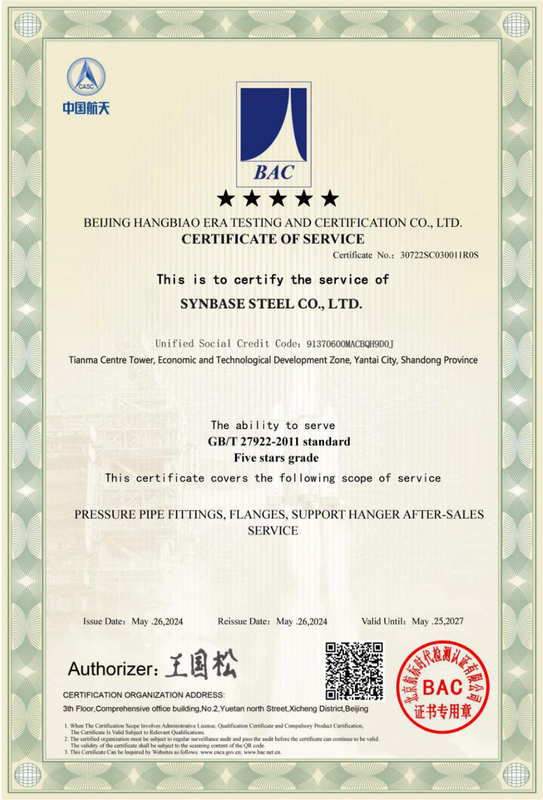
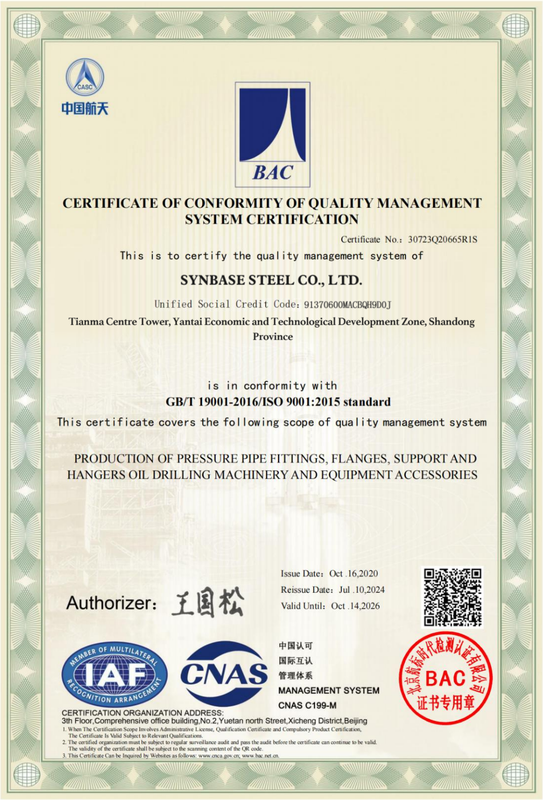
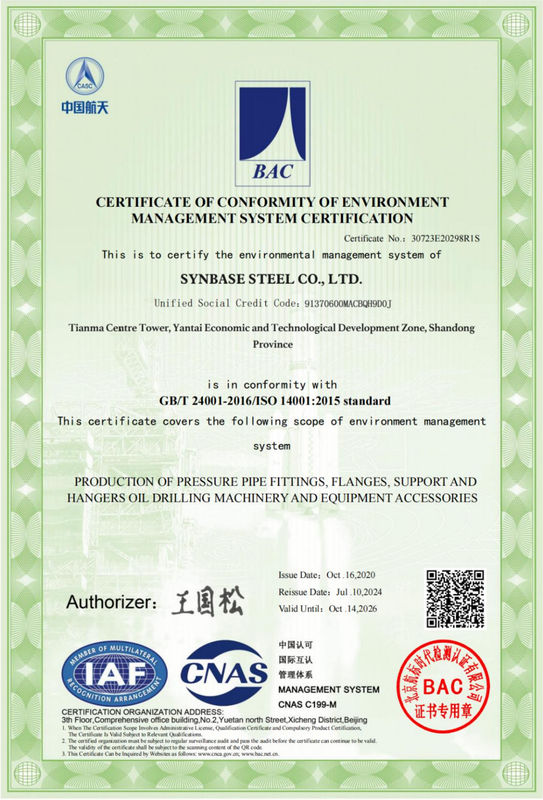
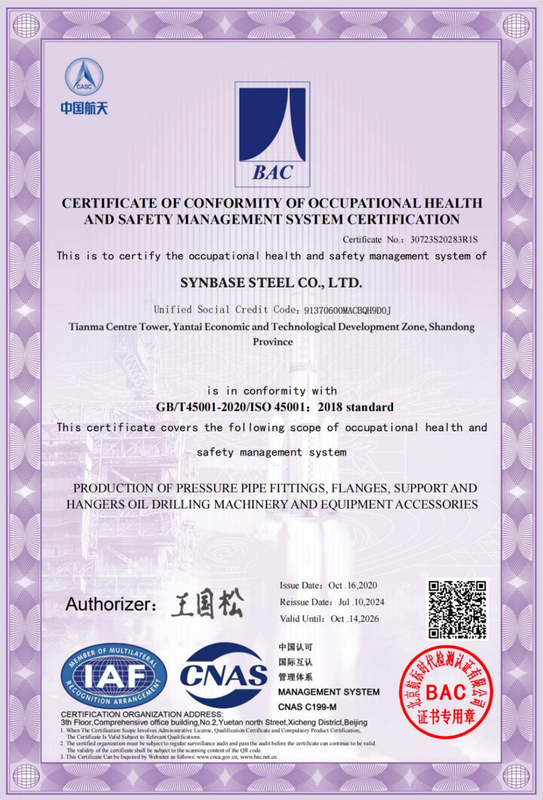
Certifications et conformité aux normes
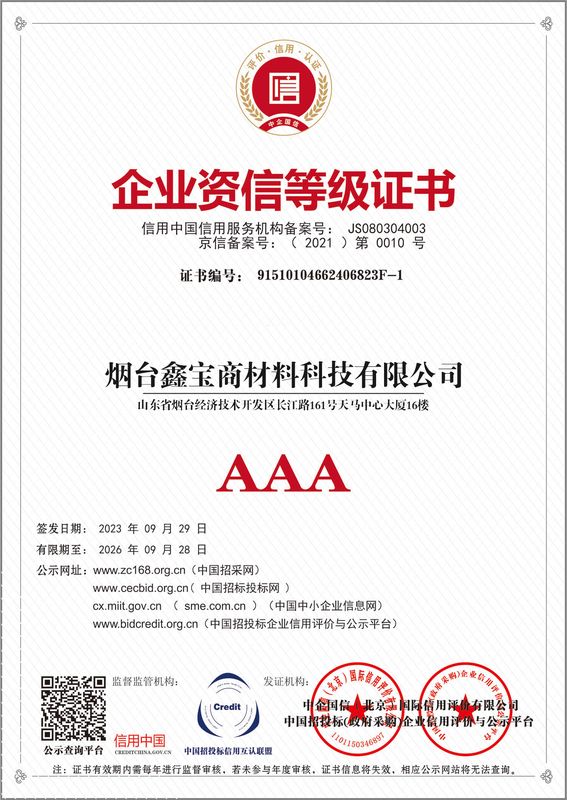
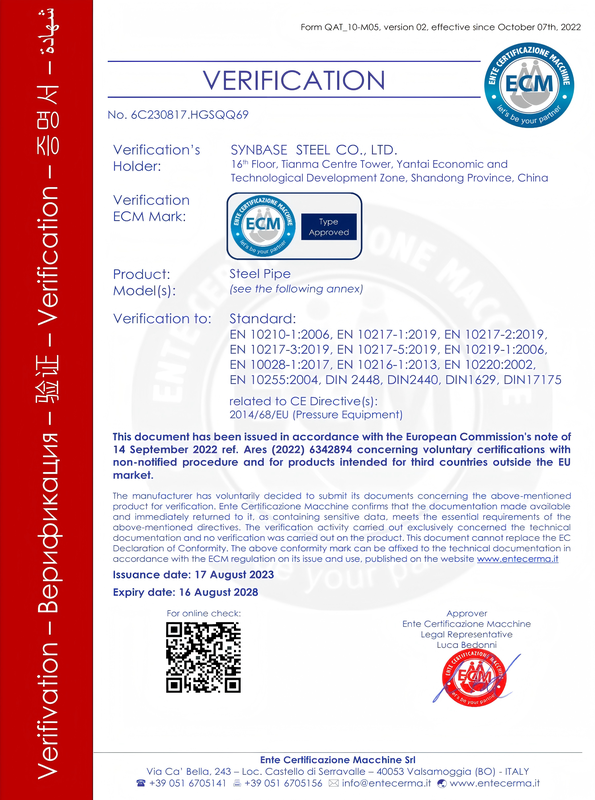
Pour les nouveaux fournisseurs, la certification est indispensable : c’est la traçabilité exigée par votre système qualité avant l’intégration de tout assemblage dans votre programme. Synbase respecte les normes internationales et fournit les certifications avant l’achat.
- Alignement sur les normes : API 5DP pour les tubes de forage (alignée sur ISO 11961:2008) ; API Spec 7-1 pour les tiges lourdes et les raccordements à épaulement rotatif.
- Références du groupe : membre de la China Iron and Steel Association, avec plus de 800 brevets nationaux de recherche couvrant la gamme tubulaire du groupe.
- Étendue des matériaux : aciers au carbone, alliés et à alliages spéciaux, soutenus par des partenariats stratégiques avec Baosteel, TPCO, Ansteel et TISCO.
- Approvisionnement OCTG à guichet unique : tubes de forage associés au cuvelage API 5CT et à la gamme tubulaire élargie du groupe — tubes de conduite, raccords, brides et vannes — afin qu’un simple raccord comme un train complet soit expédié depuis une source unique et responsable.
Outils d’ingénierie pour tubes de forage API 5DP
Accédez à nos outils techniques pour calculer le poids du train, déterminer les nuances API 5DP appropriées et spécifier les raccordements des manchons d’outillage pour votre programme de forage.
Calculateur du poids du train de tubes de forage
Calculez le poids total du train à partir des paramètres du tube.
Sélecteur de nuance et de profondeur API 5DP
Sélectionnez la nuance d’acier API 5DP appropriée aux exigences de profondeur du puits.
Outil de recherche des dimensions de tubes de forage et des raccordements de manchons
Identifiez les dimensions standard des tubes de forage et associez-les aux raccordements de manchons d’outillage compatibles.
Indiquez votre train. Nous chiffrons un tube prêt à installer.
Envoyez la nuance, la dimension, le raccordement et le métrage ; recevez un prix, un délai et la documentation d’inspection exigée par votre équipe qualité.
FAQ — Questions des acheteurs de tubes de forage API 5DP
Précisions techniques sur les nuances, les spécifications, les dimensions et le contrôle qualité. Consultez nos réponses compilées aux questions courantes d’approvisionnement et d’ingénierie.
Quatre nuances standard : E75 (limite d’élasticité de 75 ksi), X95 (95 ksi), G105 (105 ksi) et S135 (135 ksi). Le nombre indique la limite d’élasticité minimale en ksi ; les nuances supérieures conviennent aux trains plus profonds et soumis à un couple plus élevé.
L’API 5DP est la spécification actuelle dédiée aux tubes de forage, alignée sur l’ISO 11961. Les exigences antérieures relevaient de l’API 5D / API Spec 7 ; l’API 5DP regroupe en une seule norme les conditions techniques de livraison du corps refoulé et du manchon d’outillage soudé.
Les tiges lourdes (HWDP) ont une paroi plus épaisse et des manchons d’outillage plus longs que les tubes de forage standard. Elles se placent dans la zone de transition au-dessus des masse-tiges pour améliorer la résistance à la fatigue et réduire la concentration des contraintes.
Les masse-tiges sont rigides et lourdes pour appliquer le poids sur l’outil ; la HWDP constitue le tampon plus léger et flexible situé au-dessus.
Un tube de forage courant de 5″ présente un poids nominal de 19,50 lb/ft, une paroi de 0.362″ et un raccordement NC50. Des configurations de 5″ plus lourdes (par ex. 25,60 lb/ft, paroi de 0.500″) sont utilisées pour les trains soumis à des charges plus élevées.
NC26, NC31, NC38, NC40, NC46 et NC50, ainsi que des raccordements plein passage (5-1/2 FH, 6-5/8 FH) sur les tubes de plus grand diamètre. Nous adaptons le raccordement à votre train existant et confirmons le couple de serrage avant la production.
Le mâle est l’extrémité filetée ; la femelle est l’extrémité dans laquelle il se visse. IEU signifie refoulement interne-externe : le corps est épaissi vers l’intérieur et l’extérieur aux extrémités, ce qui donne la configuration de manchon d’outillage la plus résistante.
Non. En service acide (H2S), les nuances à haute résistance telles que S135 sont davantage sensibles à la fissuration sous contrainte par les sulfures ; la nuance est donc choisie en fonction de la profondeur et de l’environnement. Au-delà d’environ 20 000 ft, la S135 est toutefois souvent nécessaire pour supporter le propre poids du train.
La fabrication selon l’API 5DP, complétée par les inspections UT, EMI et MPI documentées, permet à votre équipe qualité d’accepter les tubes sans devoir les requalifier assemblage par assemblage. Pour un nouveau fournisseur surtout, cette traçabilité d’audit, les certificats, les rapports d’essais en usine et les enregistrements d’inspection traçables accompagnant l’expédition sont ce qui transforme un rejet à la réception en approbation ; c’est pourquoi nous les délivrons systématiquement, et non sur demande.