Atualizado em julho de 2026 · Revisado pela equipe técnica da Synbase Steel Co., Ltd.
Tubo sem costura de aço-carbono é fabricado perfurando um tarugo de aço maciço e estirando-o até formar um tubo oco sem costura soldada — naturalmente, é por isso que os compradores o especificam para serviços de alta pressão e alta temperatura. Mas “sem costura” não é uma solução universal, e a escolha depende menos da palavra em si e mais da seleção do grau, da espessura de parede e do plano de controle da corrosão para o serviço previsto. Este guia aborda os três graus mais pedidos (A106, A53 e API 5L), o dimensionamento dos schedules para pressão, as causas da corrosão e os métodos para combatê-la, além de como verificar sua remessa.
Especificações rápidas: tubo sem costura de aço-carbono
| Graus comuns | ASTM A106 Gr B/C · ASTM A53 Gr B · API 5L Gr B / X42–X70 |
| Faixa de dimensões sem costura | As dimensões dos tubos sem costura de aço-carbono vão de NPS 1/8″–26″ DE (DE 13,1–660 mm); diâmetros maiores são fabricados com solda |
| Schedules | De S5 a XXH (Sch 40 e Sch 80 são os mais comuns) |
| Como é fabricado | Tarugo maciço perfurado → alongamento em laminador de mandril / laminador de plugue (sem costura soldada) |
| Serviço típico | Fluidos e gases de alta pressão / alta temperatura, petróleo e gás, energia, petroquímica |
| Normas principais | ASTM A106 / A53 · API 5L · ASME B31.1 / B31.3 · EN 10204 3.1 (MTR) |
O que é o tubo sem costura de aço-carbono e por que a ausência de costura altera o desempenho
Um tubo sem costura de aço-carbono é qualquer comprimento de tubo fabricado sem costura soldada: um tarugo maciço é aquecido, perfurado e depois estirado para formar um tubo oco. Não há costuras soldadas pelas quais trincas, fadiga ou corrosão possam se propagar preferencialmente. Essa única característica faz do tubo sem costura de aço-carbono o material preferido para serviços de alta pressão e alta temperatura, desde usinas de energia até aplicações industriais em que o tubo é submetido a cargas mecânicas e de pressão.
Esse processo de fabricação é fácil de descrever e difícil de executar com alto padrão. Primeiro, um tarugo de aço-carbono comum é aquecido à temperatura ideal de conformação em um forno de reaquecimento e perfurado para formar uma concha oca de parede espessa na etapa clássica de perfuração rotativa Mannesmann — essa operação inicial envolve aquecer o tarugo, inserir uma ferramenta de perfuração e criar um furo no centro — antes de passá-lo por um laminador de mandril de alongamento, normalmente composto por cinco a oito cadeiras, que reduz gradualmente a espessura de parede enquanto estira a concha para formar um tubo, seguindo os procedimentos detalhados na patente da USPTO US7506526B2. Em seguida, um laminador de dimensionamento leva o diâmetro externo e a espessura de parede à especificação exata. Depois de fabricado a quente, esse tubo pode passar por trefilação a frio para obter tolerâncias mais estreitas e acabamento mais liso.
O aço-carbono é fundamentalmente uma liga de ferro com quantidades cuidadosamente controladas de carbono — normalmente entre 0,05% e 0,30% para a maioria das aplicações de tubos — que proporciona resistência mecânica essencial e facilidade de soldagem. Sua composição intrínseca proporciona resistência e durabilidade, permitindo suportar pressões internas significativas sem o custo adicional associado a materiais de liga, como o aço inoxidável. Como veremos nas seções seguintes, ele não possui as propriedades de resistência à corrosão dos aços inoxidáveis. Tudo o que segue trata da seleção e aplicação do tubo simples, resistente e sem costura para um trabalho específico.
Imagine dois tubos lado a lado em um coletor de vapor de alta pressão: um soldado e outro sem costura. Submeta ambos a milhares de ciclos de expansão e contração térmica, e as trincas começarão a se iniciar e propagar preferencialmente na zona afetada pelo calor ao redor da solda do tubo soldado. O comprador que precisou retirar uma linha devido a trincas de fadiga que se estendiam ao longo da costura soldada não precisará de convencimento para entender por que é necessário um corpo sem costura. É exatamente por isso que a tubulação de aço-carbono em serviço realmente severo é especificada como sem costura, em vez de permitir sua substituição por tubo soldado no balcão.
Sem costura versus soldado (ERW): quando o adicional realmente compensa
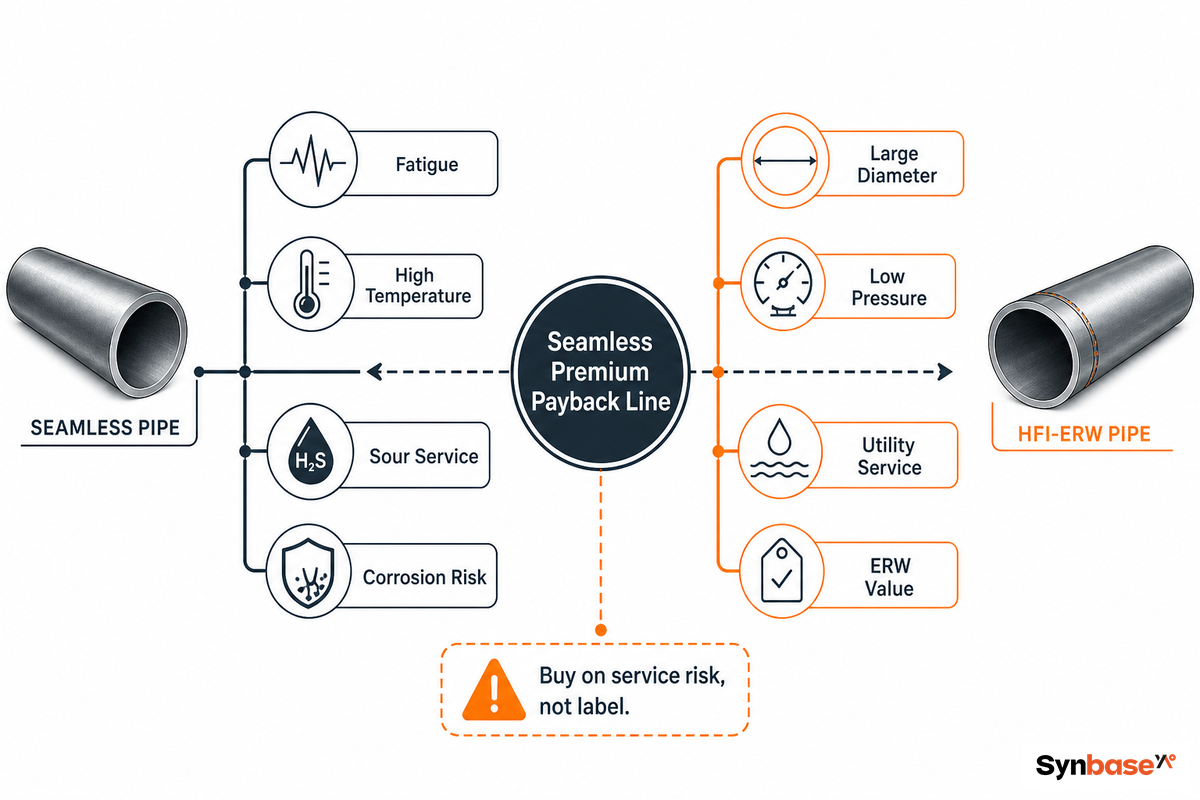
Esta é a suposição mais cara que você pode fazer na compra de tubos: que um tubo sem costura soldada é sempre melhor do que um tubo com costura soldada. Nem sempre. Um tubo ERW moderno de alta frequência por indução (HFW), submetido a ensaio ultrassônico (UT) de 100% da solda, pode ser classificado pelo código com eficiência de junta de 100% — e, nos ensaios de ruptura, falha no corpo, nunca na solda. Compre com base no risco do serviço, não no slogan.
“Vemos compradores pagarem o adicional do tubo sem costura por hábito em linhas que um tubo ERW ensaiado por UT atenderia ao código. A costura não é o risco nesses serviços; o problema é especificar acima do necessário. Orientamos que o adicional seja gasto onde traz benefício: alta temperatura, fadiga e serviço ácido.”
Equipe técnica da Synbase Steel Co., Ltd.
Um exemplo do mundo real deixa isso claro. Um empreiteiro que construía um circuito de água de resfriamento de uma planta, a 90 psi e temperatura ambiente, havia especificado tubo sem costura A106 Gr B em toda a instalação, por precaução. O serviço não envolvia alta temperatura, carregamento cíclico nem fluido ácido — um tubo A53 Gr B, sem costura ou ERW, atendia ao código com ampla margem. Retirar o trecho não crítico do orçamento de tubos sem costura reduziu o custo dos tubos em cerca de um terço, sem perda de integridade, e a margem economizada foi investida em um revestimento melhor. Essa é a linha de compensação funcionando ao contrário: saber quando não pagar pelo tubo sem costura.
Então, quando o adicional do tubo sem costura — normalmente 25-40% a mais por tonelada do que o ERW — realmente se paga? É para isso que serve a linha de compensação abaixo.
Pague pelo tubo sem costura quando o serviço ultrapassar um destes limites; caso contrário, um tubo ERW testado conforme o código geralmente é a compra mais sensata:
- Alta pressão / alta temperatura além da zona de conforto do ERW (vapor superaquecido, linhas quentes de refinaria)
- Carregamento cíclico ou de fadiga, em que uma costura atua como concentrador de tensões
- Serviço ácido (H₂S); consulte a ressalva abaixo
- Trabalho de pequeno diâmetro, parede espessa ou tolerância estreita, em que uma costura complica a fabricação
| Fator | Sem costura (SMLS) | HFI-ERW |
|---|---|---|
| Costura soldada | Nenhuma | Longitudinal, 100% ensaiada por UT |
| Índice de custo (por tonelada) | ~1.25–1.40× | Base (mais baixo) |
| Limite prático de DE | ~16–20″ economicamente | Até ~26″ (660 mm) |
| Uniformidade da parede | Maior excentricidade possível | Estreita, controlada pela chapa |
| Serviço mais adequado | AP/AT, cíclico, ácido, parede espessa | Água, gás, estrutural, tubo de linha de menor pressão |
As faixas de custo e DE refletem a prática atual dos fabricantes; confirme na cotação da sua usina.
O tubo sem costura é mais resistente que o soldado?
Não necessariamente. Para o mesmo grau e espessura de parede, um tubo sem costura e um tubo HFI-ERW totalmente ensaiado por UT podem suportar a mesma tensão permitida pelo código. O tubo sem costura é mais importante quando fadiga, alta temperatura, serviço ácido ou corrosão podem transformar a costura soldada no ponto fraco. Em comparação com tubos soldados, a escolha entre sem costura e soldado representa um adicional de risco, não uma capacidade extra automática.
Se sua aplicação de grande diâmetro ou menor pressão indicar o contrário, nossa linha de tubos de aço soldados abrange ERW, LSAW e SSAW, em que cada processo oferece vantagens.
Os três graus que abrangem a maioria dos tubos sem costura de aço-carbono: A106, A53 e API 5L
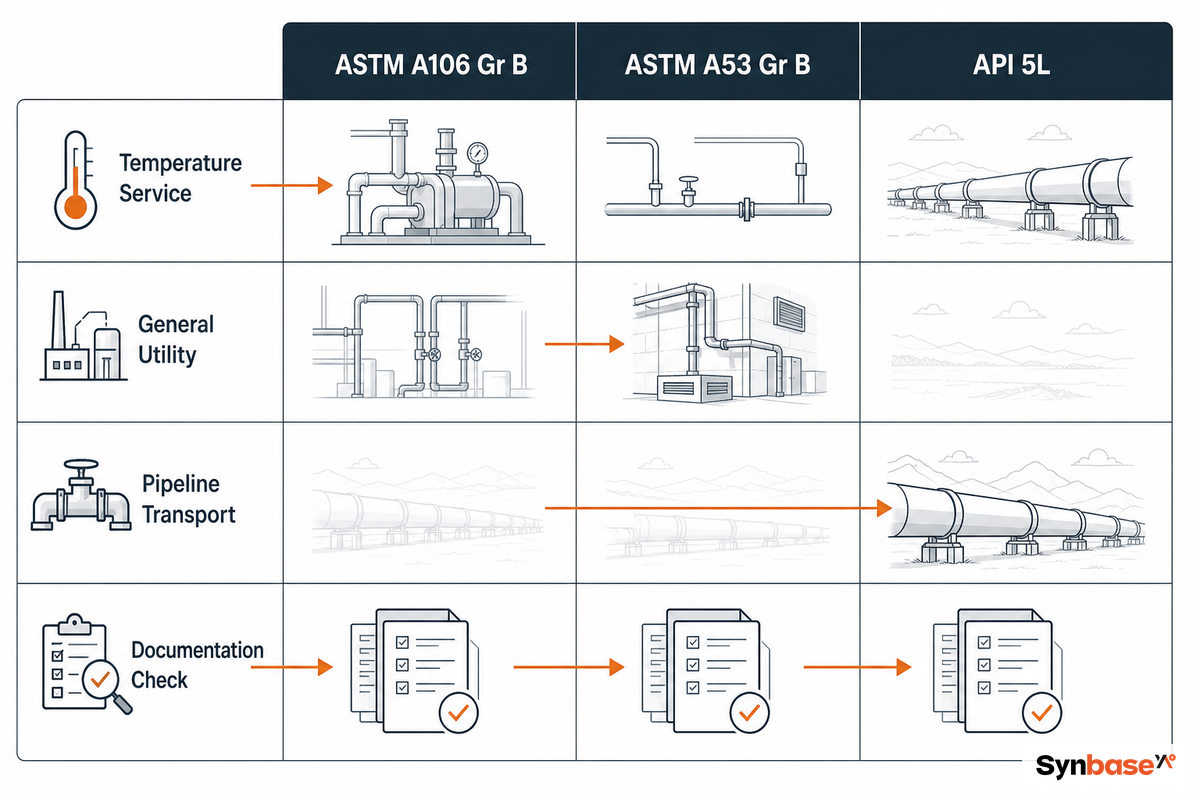
Ao ler especificações de tubos de aço-carbono, três graus abrangem a grande maioria dos pedidos: A106 Gr B, A53 Gr B e API 5L. Se você pergunta o que diferencia A53 Gr B de A106 Gr B, é isto: a diferença prática entre A106 e A53 Grau B está no serviço, não na resistência.
| Grau | Limites mínimos de escoamento / tração | Forma e aço | Serviço previsto |
|---|---|---|---|
| ASTM A106 Gr B | 240 / 415 MPa (35 / 60 ksi) | Somente sem costura, aço acalmado (Si ≥ 0,10%) | Serviço de pressão em alta temperatura (caldeiras, refinaria, energia) |
| ASTM A53 Gr B | 240 / 415 MPa (35 / 60 ksi) | Soldado ou sem costura | Água, vapor, ar e estruturas em geral — não classificado para alta temperatura |
| API 5L Gr B / X42+ | 245 MPa (35.5 ksi) B; X42 = 290 MPa | Sem costura ou soldado, PSL 1 / PSL 2 | Transporte dutoviário de petróleo, gás e água |
Conforme os mínimos da ASTM A106 / A53 e API 5L. Tração, escoamento e alongamento são iguais para A106 e A53 Gr B sem costura.
Duas coisas confundem os compradores. Primeiro, o aço “acalmado”, isto é, aquele em que todo o oxigênio e as impurezas do aço fundido foram removidos antes da solidificação, produz a estrutura limpa e homogênea do A106 para seu uso em alta temperatura; um tubo A53 certamente não é substituto direto acima de seu limite superior de temperatura. Segundo, API 5L não é um grau, mas uma família de especificações dividida por nível de especificação do produto: PSL 1 básico e PSL 2 mais rigoroso. O PSL 2 tem limites mais restritos de composição química e carbono equivalente, tenacidade Charpy obrigatória e END tubo a tubo, essenciais para dutos de transmissão e serviço ácido. Como essa distinção afeta custos reais e conformidade, nós a abordamos em profundidade em nosso guia de tubos de linha API 5L.
Teste de adequação dos 3 graus de tubos de aço-carbono
- O serviço fica sustentadamente acima de aproximadamente 400°F / 200°C? → A106 Gr B (ou aço-liga Cr-Mo se for mais quente).
- O tubo transporta petróleo, gás ou água em um duto? → API 5L (PSL 2 se for crítico/ácido).
- É água, vapor, ar ou estrutura em geral à temperatura ambiente? → A53 Gr B.
- A temperatura mínima de projeto é inferior a −29°C / −20°F? → saia deste trio e use A333 para baixa temperatura.
- É serviço ácido (H₂S)? → exija NACE MR0175 / PSL 2 e depois escolha o tubo sem costura.
Leitura de schedule, espessura de parede e dimensões: dimensionamento do tubo sem costura para pressão
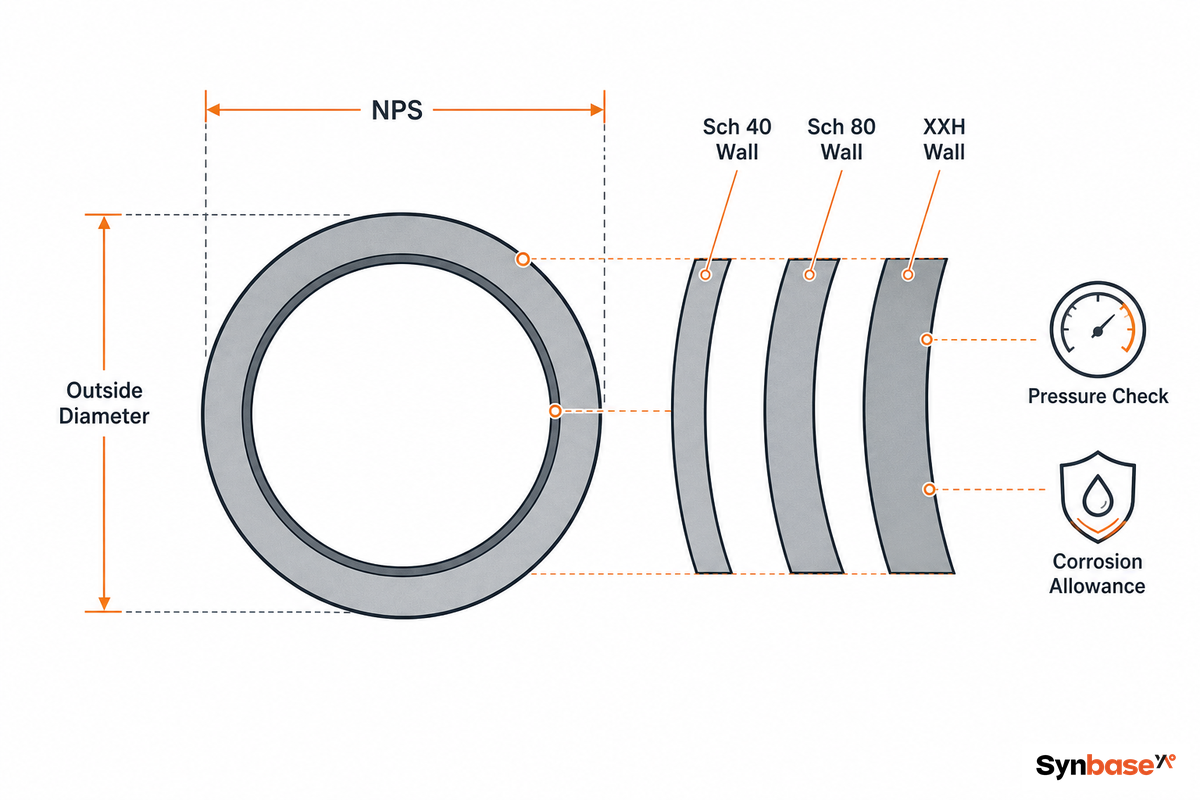
O tubo é especificado pelo seu diâmetro nominal (NPS) e pelo schedule — um número que determina a espessura de parede. (Tubos industriais seguem uma lógica diferente: por diâmetro externo e parede; tubos para pressão usam o conceito de NPS e schedule.) A designação NPS não é o DE real — o tubo NPS 6 tem, na verdade, DE de 6.625″ — e o schedule (Sch 40, Sch 80, XXH) aumenta a espessura da parede para dentro enquanto o DE permanece constante, de modo que flanges e conexões continuam compatíveis. A seleção do schedule é baseada na pressão.
A fórmula de espessura mínima de parede segundo Barlow para tubos de processo é t = P·D / (2·S·E), em que P é a pressão de projeto, D é o diâmetro externo, S é a tensão admissível e E é o fator da junta longitudinal (E = 1.0 para tubos sem costura e inferior a 1.0 para alguns tubos soldados, uma das razões pelas quais o tubo sem costura é mais fácil de calcular). Por exemplo, considere um A106 Gr B NPS 6 (D = 6.625″) com P = 1.000 psi. Para esse tubo e temperatura, conforme a ASME B31.3, a tensão admissível básica (S) é de cerca de 20.000 psi (um terço da resistência à tração de 60 ksi). Assim, a parede mínima é t = (1.000 × 6.625) / (2 × 20.000 × 1.0) = 0.166″. Um NPS 6 Sch 40 tem parede de 0.280″, com ampla margem acima do mínimo de 0.166″ mais a margem de corrosão; não há motivo para passar para um Sch 80 mais caro (0.432″) neste caso. Uma tabela de schedules de tubos de aço-carbono facilita a comparação quando você conhece sua parede mínima.
| Classe de dimensão — NPS (DE) | Sch 40 | Sch 80 | XXH |
|---|---|---|---|
| ½” (0.840″) | 0.109″ | 0.147″ | 0.294″ |
| 1″ (1.315″) | 0.133″ | 0.179″ | 0.358″ |
| 1½” (1.900″) | 0.145″ | 0.200″ | 0.400″ |
| 2″ (2.375″) | 0.154″ | 0.218″ | 0.436″ |
| 3″ (3.500″) | 0.216″ | 0.300″ | 0.600″ |
| 4″ (4.500″) | 0.237″ | 0.337″ | 0.674″ |
| 6″ (6.625″) | 0.280″ | 0.432″ | 0.864″ |
| 8″ (8.625″) | 0.322″ | 0.500″ | 0.875″ |
| 10″ (10.750″) | 0.365″ | 0.500″ | — (XXH n/a >8″) |
| 12″ (12.750″) | 0.406″ | 0.688″ | — (XXH n/a >8″) |
(Dimensões conforme ASME B36.10M. Consulte sempre a norma para seu material e aplicação específicos.)
Um pequeno esclarecimento para esta análise — embora Barlow + margem de corrosão seja adequado para tubulação de processo conforme ASME B31.3, um duto regulamentado (por exemplo, de transmissão de gás) é algo totalmente diferente. Conforme a 49 CFR 192.112, dutos de gás de alta pressão devem atender às especificações API 5L PSL 2 e têm requisitos adicionais relativos à tenacidade à fratura e ao UT da costura. Barlow é usado para determinar o tamanho da parede do duto de gás, mas não representa todo o projeto.
O aço-carbono corrói: projete para isso, em vez de contornar o problema
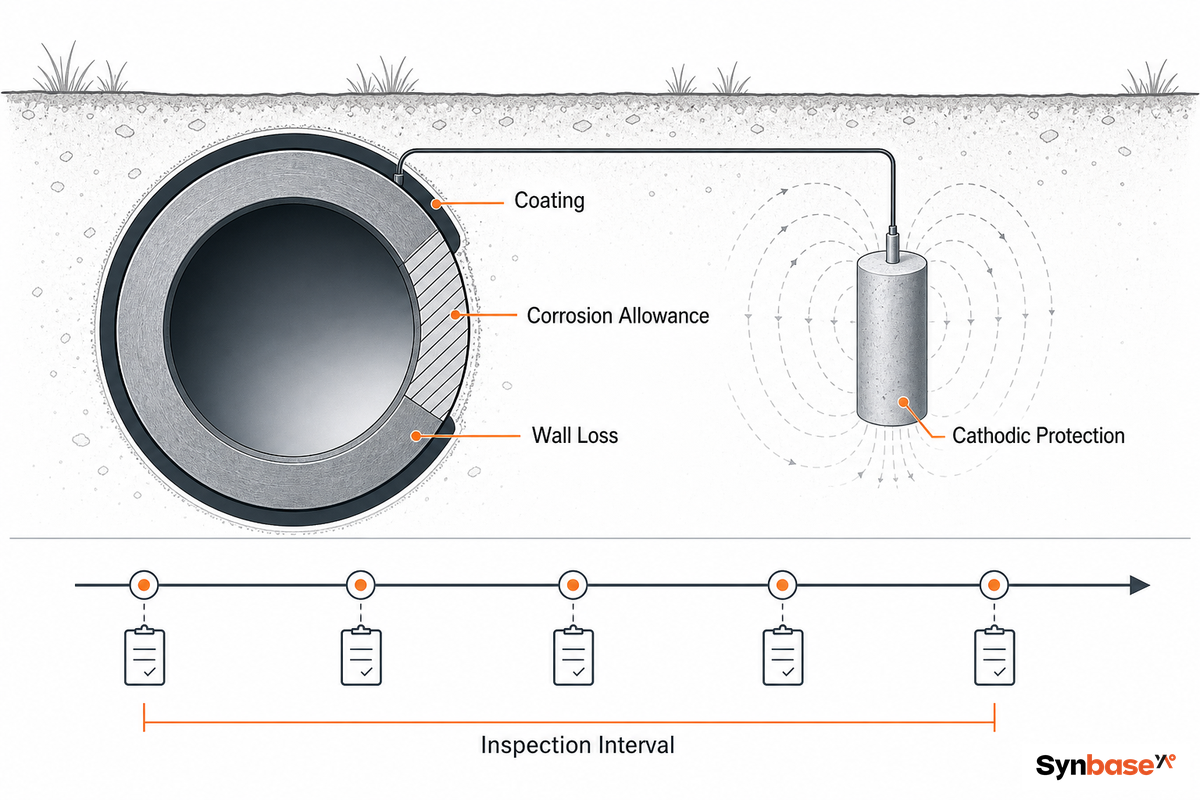
Sim, um tubo sem costura de aço-carbono pode ser enterrado ou operar em serviço úmido, mas somente com margem de corrosão, revestimento externo e, no subsolo, proteção catódica. O aço-carbono não tem resistência intrínseca à corrosão — qualquer “durabilidade” é uma decisão de projeto, não uma propriedade do material. Considere isso no projeto e ele servirá por décadas; ignore e ele se consumirá de fora para dentro.
Em uma planta, o responsável pela manutenção relatou a retirada, após oito anos, de um coletor A106 de 6″ enterrado e encontrou a parede reduzida de 0.280″ para menos de 0.180″ no lado voltado para o solo — não havia margem de corrosão, o revestimento tinha falhas e não havia proteção catódica. O tubo manteve a pressão durante todo o período, portanto ninguém verificou; faltava apenas um inverno rigoroso para ocorrer uma ruptura. Dimensionar 3 mm de margem e especificar proteção catódica na etapa de projeto teria custado quase nada em comparação com a parada de emergência que quase provocou. A corrosão no aço-carbono é uma conta que você paga no prazo ou de uma só vez.
Quanta perda de parede é esperada? Depende totalmente das condições de serviço. A orientação do U.S. NRC sobre corrosão em tubos enterrados aplica as regras de adequação ao serviço do ASME Code Case N-806 às taxas de perda de metal, que é a maneira correta de pensar no serviço subterrâneo de aço-carbono: defina a margem de corrosão, o revestimento, a proteção catódica e o intervalo de inspeção, em vez de presumir que o tubo é inerentemente resistente à corrosão.
Não trate o aço-carbono como resistente à corrosão; o revestimento, a proteção catódica, o intervalo de inspeção e a margem determinam a vida útil em serviço.
Um problema prático, não teórico: uma margem de 3 mm pode ser a diferença entre uma inspeção planejada e o risco de uma parada, porque a solução começa com um arquivo de controle de qualidade da fábrica que registra a tolerância de parede antes que o revestimento e os requisitos de proteção catódica entrem em produção.
| Ambiente | Taxa típica | Proteção | Margem a adicionar |
|---|---|---|---|
| Interior seco / fluido inerte | < 0.025 mm/ano (< 1 mpy) | Sem revestimento ou pintado | Nominal (0,5 mm) |
| Refinaria / processo em geral | ~0,25 mm/ano (~10 mpy) | Revestimento + inspeção | 1,5–3 mm |
| Solo enterrado agressivo | ~0,5 mm/ano (~20 mpy) | Revestimento + proteção catódica | 3 mm + CP |
| Água do mar / zona de respingos | 0,1–0,2 mm/ano | Revestimento + CP ou substituição do material | Reavaliar o material |
(As taxas mostradas são valores representativos e variam significativamente conforme as características do solo, o teor de umidade e a composição química. Elas devem ser tratadas como diretrizes.)
Profissionais em fóruns de engenharia frequentemente mencionam trabalhar com cerca de 10 mpy em serviços gerais de refinaria e adicionar margem de corrosão para atingir a vida de projeto desejada (por exemplo, 10 ou 20 anos). Para serviços realmente corrosivos, a melhor solução é simplesmente mudar para outro material — aço-liga, ou graus de aço-liga e aço inoxidável que resistam ao meio em vez de apenas tolerá-lo, enquanto um tubo comum de aço-carbono sem costura continuaria afinando. Nosso tubo sem costura de aço inoxidável foi criado para essas aplicações.
Onde o tubo sem costura de aço-carbono é a escolha certa
O serviço determina o grau. Para serviço com vapor superaquecido em refinaria, próximo de 700F, a escolha usual é A106 Gr B, o mesmo grau de aço acalmado usado em tubos de caldeira de aço-carbono. Linhas de coleta enterradas apontam para API 5L, frequentemente PSL 2 quando o fluido é ácido. Circuitos de utilidades da planta, como água de resfriamento, vapor de baixa pressão e ar de instrumentação, normalmente se adequam ao A53 de baixo custo.
Errar esse mapeamento é caro de uma forma que raramente se revela antes do comissionamento. Um fabricante forneceu uma linha A53 Gr B para a saída de um aquecedor de processo que opera continuamente a 480F; o tubo suportou a pressão no teste hidrostático, mas estava fora da faixa operacional do A53, e a verificação do código durante a partida identificou a incompatibilidade e exigiu a substituição por A106 após a instalação do isolamento. Lição para compradores: associe o grau à temperatura máxima sustentada de serviço, e não à pressão ambiente que por acaso possa ser observada no dia do teste. É possível comprar um tubo que passe no teste hidrostático, mas tenha a especificação errada.
No planejamento da aplicação, o mesmo estoque de tubos pode aparecer em skids de petróleo, linhas auxiliares de construção naval, dispositivos de manutenção relacionados à perfuração e outras aplicações de pressão, mas o grau continua sendo definido pela pressão, temperatura e propriedades mecânicas.
- Geração de energia, caldeiras e superaquecedores → A106 Gr B; serviço em trocadores de calor → tubo para trocador de calor
- Petróleo, gás natural e outras aplicações mecânicas e de pressão → API 5L (PSL 2 para serviços críticos / ácidos)
- Linhas de processo petroquímico → A106 Gr B, com margem de corrosão conforme o meio
- Planta em geral, água, ar e estruturas → A53 Gr B
- Alta temperatura sustentada além da faixa do carbono → tubo sem costura de aço-liga Cr-Mo
Defeitos comuns em tubos sem costura e como os compradores os detectam
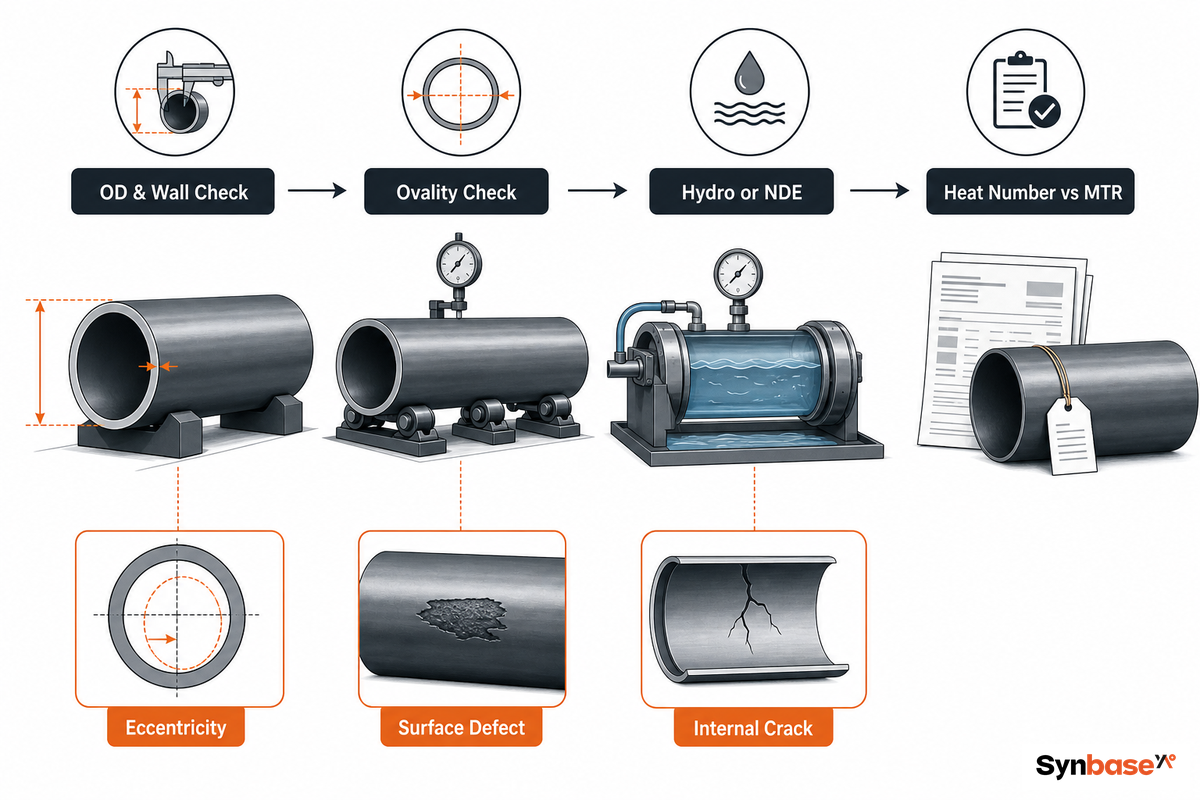
Tubos sem costura não são livres de defeitos. Tubos e tubos produzidos pelo processo de perfuração e laminação — a rota de laminador com mandril descrita na patente USPTO US8166792B2 — podem apresentar defeitos dessas etapas que reduzem a capacidade de suportar carga; eles não são meramente estéticos. Conhecer os principais problemas permite elaborar uma lista de verificação adequada para a inspeção de recebimento:
- Excentricidade da espessura de parede (decorrente da perfuração e do mandril); o lado mais fino definirá a pressão operacional admissível.
- Ovalização; falta de circularidade; pode afetar o encaixe e a vedação da flange.
- Imperfeições superficiais e laminações; elas reduzem a resistência à carga.
- Trincas por tensões internas; trincas (retas ou helicoidais) relacionadas às tensões formadas durante a conformação e o resfriamento.
Como inspecionar um tubo de aço-carbono sem costura na chegada?
A maioria dos problemas é identificada por quatro verificações: diâmetro externo, dimensão e espessura de parede em várias posições do relógio, ovalização em comparação com a ASME B36.10M e o ensaio hidrostático da usina ou a rota de END permitida. Em seguida, confirme o número da corrida marcado no estêncil do tubo com o relatório de ensaio da usina EN 10204 3.1. Solicite o método de exame, a norma de aceitação, o escopo dos ensaios e as propriedades químicas e físicas antes de a remessa sair da usina.
Compatibilidade de conexões, flanges e certificados da usina com o pedido
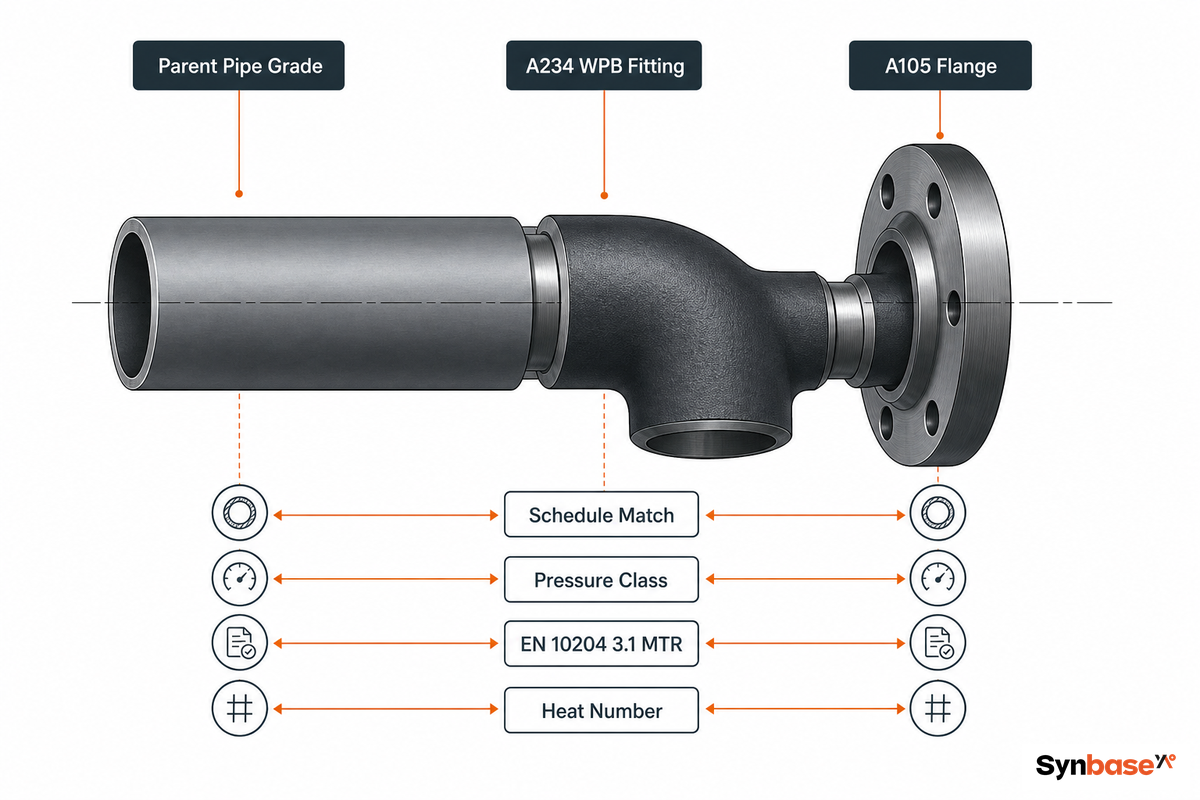
Um tubo não constitui um pedido por si só; as conexões e flanges ligadas ao tubo principal devem ter o mesmo grau e schedule do tubo principal. Não fazer isso garante que a conexão mais fraca definirá a classe de todo o sistema. Normalmente, isso se traduz em conexões padrão de solda de topo A234 WPB para um tubo de aço-carbono sem costura, usando as normas B16.9 / B16.11. As flanges devem ser da Classe 150 (285 psig @ 100°F), 300 ou 600, conforme a classe de pressão de projeto apropriada às condições operacionais. Esteja ciente da redução da pressão admissível da Classe em temperaturas elevadas. Um cabeçote A106 com parede de ½ polegada, por exemplo, deve ser conectado a uma flange A105 compatível na Classe 300, e não na 150.
Dois pontos de inspeção comuns, mas pouco observados, incluem compatibilizar não apenas as dimensões das conexões e flanges com as do tubo, mas também sua metalurgia. Como observa a cobertura comercial dos requisitos de ensaio da ASME para tubos, conexões e flanges, as conexões A234 WPB e as flanges A105 passam por ensaios de aceitação separados, e uma verificação do equivalente de carbono (CE) na corrida pode exigir um procedimento qualificado de pré-aquecimento durante a fabricação. Se essa etapa for ignorada, o resultado pode ser uma junta soldada em campo que trinca no ensaio hidrostático, depois de toda a equipe ter sido desmobilizada. Outro aspecto frequentemente ignorado é a rastreabilidade até o número da corrida: o MTR EN 10204 3.1 deve fazer referência não apenas à norma da usina e aos seus ensaios físicos e químicos, mas também ao número da fusão efetiva. Evite certificados repassados e redigitados por intermediários.
Solicite ao fornecedor ou distribuidor que informe os serviços de valor agregado vinculados ao pedido, como corte, biselamento, coordenação do revestimento, marcações de embalagem e revisão do MTR.
Fazer pedidos de tubos, conexões e flanges a três fornecedores separados com base no preço é o erro que vemos com mais frequência. Infelizmente, durante a instalação, você pode descobrir que o cotovelo de “aço-carbono” solicitado é uma importação inferior que não tem a resistência da junta do trecho A106 em que está instalado. Se todos os componentes — tubo, conexões A234 WPB e flanges — tiverem graus e schedules compatíveis, você obterá um sistema confiável e classificado, não apenas uma coleção de peças. Essa rastreabilidade, que os inspetores sempre procuram, é a única diferença entre um fabricante confiável e um revendedor.
O que está mudando para os compradores de tubos de aço-carbono sem costura em 2026
Em 2026, a questão dos tubos de aço-carbono sem costura não é a demanda, mas a regulamentação que reformula o custo posto e a documentação. “A regulamentação está superando a demanda como principal fator dos preços do aço em 2026”, afirmou a S&P Global ao entrar no ano. Atualmente, duas regulamentações afetam diretamente o custo do tubo importado para o comprador.
Primeiro, o Mecanismo de Ajuste de Carbono na Fronteira da UE entra em seu período definitivo em 1 de janeiro de 2026, cobrando um custo de carbono sobre as importações de aço. O CBAM é baseado em limite, não uma tarifa fixa: importadores da UE acima do limite de 50 toneladas de mercadorias sujeitas ao CBAM devem ter status de declarante autorizado, informar as emissões incorporadas e entregar certificados CBAM nos prazos que serão implementados após a data de início. Segundo, as tarifas da Seção 232 dos EUA sobre artigos de aço (50 por cento sobre a maior parte do aço) são um valor fixo que aparece na fatura, por mais barato que seja o tubo. O aço-carbono continua sendo o principal material, representando cerca de 75 por cento da demanda por tubos de aço.
Nesse caso, para o comprador de 2026, o que você tem de fazer é calcular pelo custo posto, e não pelo custo unitário, e então garantir um fornecimento rastreável e conforme às normas antes que comecem os problemas aduaneiros. Uma usina que consiga realmente entregar ao seu despachante aduaneiro um MTR EN 10204 3.1 — com o código HS apropriado para tubo de aço-carbono sem costura e, quando aplicável, informações sobre emissões incorporadas — acabará valendo muito mais do que um preço de destaque em um banner.
Para os compradores de 2026, o problema não é apenas uma tarifa de 50%; o risco é o atraso da produção, pois a solução é comprar de uma fábrica que possa emitir um pacote de certificação com rastreabilidade do número da corrida, código HS e dados de emissões incorporadas antes do envio do pedido.
Esse risco não é hipotético. Um importador com quem conversamos aceitou um preço unitário 12% mais baixo de um comerciante e depois viu um pedido de 40 toneladas ficar parado no porto por três semanas porque o certificado da usina não podia ser vinculado a um número de corrida e os dados de emissões incorporadas do CBAM estavam ausentes — a sobre-estadia e um novo ensaio urgente eliminaram a economia duas vezes. Um comprador que já passou por isso considera um certificado da usina limpo e rastreável como o preço real, e o número em destaque como isca. Compatibilize a documentação com o tubo antes de o contêiner ser embarcado, e não depois que o agente aduaneiro abrir o arquivo.
Precisa de um tubo de aço-carbono sem costura compatível com seu grau, schedule e serviço — e com um relatório de ensaio da usina que seu inspetor realmente abrirá?
Conheça nossa linha de tubos de aço-carbono sem costura →Perguntas frequentes
O que é um tubo de aço-carbono sem costura?
Ver resposta
Qual é a diferença entre ASTM A106 e ASTM A53 Grau B?
Ver resposta
O tubo sem costura é mais resistente que o soldado?
Ver resposta
Um tubo de aço-carbono sem costura pode ser usado no subsolo?
Ver resposta
O que é um tubo de aço-carbono acalmado?
Ver resposta
Quais são os problemas mais comuns dos tubos de aço-carbono sem costura?
Ver resposta
De qual schedule de tubo de aço-carbono preciso?
Ver resposta
Por que escrevemos este guia
A Synbase Steel é fabricante de tubos de aço e fornecedora de tubos de aço-carbono que produz tubos sem costura de aço-carbono, aço inoxidável e aço-liga de alta qualidade como usina, e não como distribuidora que mantém estoque. Escrevemos este guia com base nas dúvidas dos compradores que nossas equipes de engenharia e qualidade tratam toda semana: retorno do ERW, limites de serviço de A106/A53, margem de corrosão e rastreabilidade dos certificados da usina. Ele deve ser útil independentemente de você comprar ou não de nós. Revisado pela equipe técnica da Synbase Steel Co., Ltd.
Referências e fontes
- Orientação provisória para determinar taxas de corrosão em tubulações enterradas (ASME Code Case N-806)U.S. Nuclear Regulatory Commission
- Guia de tubulação de processo ASME B31.3Los Alamos National Laboratory Engineering Standards
- 49 CFR 192.112, Requisitos adicionais de projeto para tubos de aço que utilizam MAOP alternativaU.S. e cfr
- Mecanismo de Ajuste de Carbono na FronteiraEuropean Commission, Taxation and Customs Union
- US7506526B2, Plugue de perfuração e laminação de tubos sem costura e método de fabricaçãoUSPTO