تم التحديث في يوليو 2026 · راجعه الفريق الفني في Synbase Steel.
أنبوب الخط API 5L هو الأنبوب الفولاذي الذي تُنشأ منه معظم خطوط أنابيب النفط والغاز والمياه، والآن خطوط نقل ثاني أكسيد الكربون أيضاً، لكن من السهل إساءة قراءة المواصفة التي تحكمه، وقد يؤدي سطر واحد خاطئ في أمر الشراء إلى توريد أنبوب غير مطابق ضمن حرم خطك. كُتب هذا الدليل للمهندس أو المشتري الذي يتعين عليه تحديد مواصفة أنبوب الخط API 5L ومقاسه والتحقق منه بصورة صحيحة، وليس مجرد شرائه. نوضح ما الذي تضبطه المواصفة فعلياً، وكيفية فك رموز الدرجات ومستويات مواصفات المنتج، وكيفية تحديد سُمك الجدار انطلاقاً من ضغط التصميم، وما الذي تغيّر فعلياً في الإصدار 47 المنشور حديثاً.
في فقرة واحدة: أنبوب الخط API 5L هو أنبوب فولاذي يُصنَّع وفق مواصفة معهد البترول الأمريكي 5L (المعادلة للمواصفة ISO 3183) لنقل النفط والغاز والمياه عبر خطوط الأنابيب. يتوافر بمستويين لمواصفات المنتج، PSL1 وPSL2، وبدرجات تمتد من B (L245) إلى X80 (L555)، في أشكال فولاذية غير ملحومة وملحومة. تحدد المواصفة متطلبات المادة والتصنيع والاختبارات؛ لكنها لا تحدد بمفردها سُمك الجدار، إذ تتولى ذلك ASME B31.4/B31.8 و49 CFR.
المواصفات السريعة: نظرة عامة على API 5L
| أحدث إصدار منشور | 47 (2 يونيو 2026) |
| الإصدار الذي تتطلبه الجهات التنظيمية الأمريكية | 46، أبريل 2018 (وفقاً لـ 49 CFR 192.7) |
| الدرجات | B / X42–X80 (ISO L245–L555) |
| مستويات مواصفات المنتج | PSL1 وPSL2 |
| أشكال المنتج | SMLS، LSAW، SSAW، ERW/HFW |
| المكافئ في ISO | ISO 3183 |
| النطاق | أنابيب الخطوط لنقل البترول والغاز الطبيعي والمياه وCO₂ |
ما الذي تحدده API 5L فعلياً (وما لا تحدده)
API 5L هي مواصفة معهد البترول الأمريكي لتصنيع أنابيب الخطوط الفولاذية غير الملحومة والملحومة المستخدمة في أنظمة نقل خطوط الأنابيب لصناعات البترول والغاز الطبيعي. وعنوانها الرسمي هو API Specification 5L، Specification for Line Pipe، وتغطي هذه المواصفة تحديداً الأنابيب الفولاذية غير الملحومة والملحومة المخصصة لأن تكون أنابيب لأنظمة نقل خطوط الأنابيب.
عندما يذكر المشروع مواصفة API 5L كاملة، فهو يشير إلى هذه الوثيقة، أي معيار API 5L الذي يحكم الفولاذ، وليس تصميم خط الأنابيب. نُشرت الوثيقة أول مرة في 1924 بوصفها أول معيار لـ API، ويستند الإصدار الحالي إلى خبراء متخصصين من أكثر من اثنتي عشرة دولة، وهو مكافئ تقنياً للمواصفة ISO 3183.
اقرأ النطاق بعناية، لأنه يحدد ما الذي يغطيه المعيار، وما الذي يتركه، وبالأهمية نفسها، للمعايير الأخرى. تحدد مواصفات أنابيب API 5L متطلبات تركيب المادة، وعملية التصنيع، والفحص، والاختبارات، ووضع العلامات، وقابلية تتبع الصهرة. لا يجوز أن تحمل أنابيب الخطوط المطابقة علامة API Monogram إلا إذا كانت الشركة المصنِّعة مرخّصة بموجب برنامج API Monogram/APIQR. ما لا تفعله مواصفة 5L هو أن تحدد لك سُمك الجدار المطلوب. يحكم تصميم خطوط الأنابيب سُمك الجدار والضغط التشغيلي الأقصى المسموح به، وفقًا للأكواد ASME B31.8 لنقل الغاز، وB31.4 للسوائل الخطرة، والقواعد الفيدرالية الواردة في 49 CFR 192.105 (الجزء 192) والجزء 195. كما تستبعد المواصفة الأنابيب المصبوبة استبعادًا تامًا.
يظهر هذا الفصل فور طلب تصنيف ضغط. فالمواصفة التي تسمي «API 5L X60» وتترك سُمك الجدار للقارئ تمنحك سعراً لا تصميماً، لأن المعيار يثبت نوع الفولاذ بينما يحدد كود التصميم مقدار الضغط المسموح بالتشغيل عنده. وينتهي الأمر بالمهندسين الذين يغفلون هذا الحد إلى أنبوب مطابق لا يزال يفشل في حساب الضغط، ثم يلقون اللوم على المصنع بسبب فجوة أنشأها أمر الشراء.
الإصدار 47 (2026): ما الذي تغيّر ولماذا يهم
الإصدار المنشور الحالي من API Spec 5L هو الإصدار 47، وقد صدر في 2 يونيو 2026. إليك التمييز الذي تخطئ فيه تقريباً كل صفحات الموردين: الإصدار المنشور الأحدث والإصدار الذي تُلزم به الجهة التنظيمية قانوناً ليسا الوثيقة نفسها. والتمييز بين المستويين هو الفارق بين طلب عرض سعر يصمد أمام مراجعة التصميم وآخر لا يصمد.
سجل تغييرات الإصدار 47
سجل تغييرات الإصدار 47 هو قراءتنا المبسطة لما أضافته API عبر أكثر من خمسة عشر مجالاً موضوعياً في مراجعة 2026، أي المتطلبات التي يحتاج واضع المواصفة إلى معرفتها، لا التنقيحات التحريرية.
| مجال الموضوع المحدّث في الإصدار 47 | ما الذي يعنيه ذلك للمشتري |
|---|---|
| متطلبات خطوط نقل ثاني أكسيد الكربون | تتناول المواصفة الآن خدمة CO₂ صراحةً، وهو التغيير الأبرز لمشروعات احتجاز الكربون. |
| جودة خط الأنابيب ذي اللحام عالي التردد (HFW) | قواعد جودة أكثر صرامة لأنابيب HFW؛ إذ تخضع أنابيب الخطوط الملحومة لمعيار أعلى وأكثر وضوحاً. |
| التشقق الناتج عن إجهاد الكبريتيد (SSC) ومتطلبات الخدمة الحامضية | توسيع صياغة الاختبارات الخاصة بالخدمة الحامضية وSSC لخطوط H₂S. |
| متانة الصدم وضبط التصفح | تعزيز ضوابط التحكم في الكسر وجودة الصفائح الفولاذية. |
| نطاقات العناصر الكيميائية | تعديل حدود التركيب؛ تحقّق من التركيب الكيميائي مقابل الإصدار الذي تطلبه. |
| الاختبارات والسجلات: اعتماد أفراد الفحوص غير الإتلافية، واختبار الجسيمات المغناطيسية، ومعايرة مقياس الاختبار الهيدروستاتيكي، وتسطيح اختبار الشد، والاحتفاظ بالسجلات | واجبات أكثر تحديداً لضمان الجودة والوثائق على عاتق مصنع الصلب. |
المصدر: إعلان API عن الإصدار 47 من API Specification 5L، 2 يونيو 2026.
إن الصفحة التي تصف الإصدار 46 بأنه «الحالي» — ولا تزال بعض الصفحات تستشهد بإصدار API 5L الأقدم 45 — ليست متقادمة فحسب. فاعتباراً من النسخة الإلكترونية لعام 2026 من قانون اللوائح الفدرالية، لا يزال 49 CFR 192.7 يدمج بالإحالة «API Specification 5L, Line Pipe، الإصدار 46، أبريل 2018، بما في ذلك Errata 1» لاستخدام خطوط الغاز الأمريكية، وينطبق الأمر نفسه على قاعدة السوائل الخطرة في 49 CFR الجزء 195. لذلك، وبالنسبة لخط أنابيب خاضع للتنظيم الأمريكي، فإن الإصدار 46 هو الإصدار الذي يفرضه القانون اليوم، رغم نشر الإصدار 47.
عملياً، اذكر الإصدار واعرف الرقمين. استخدم الإصدار 47 عندما يطلب مشروعك أو عقد العميل أحدث معيار منشور؛ واستخدم الإصدار 46 عندما تقع تحت ولاية PHMSA إلى أن تُحدَّث عملية الدمج بالإحالة. لا تفترض أن البيان الصحفي غيّر القانون بين عشية وضحاها؛ فهذا التحديث عملية وضع قواعد مستقبلية منفصلة. لذلك، عندما تشير ورقة بيانات أو زميل إلى أحدث إصدار من API 5L، فافهم أنه الإصدار 47، لكن تحقّق من الإصدار الذي يطلبه عقدك والجهة التنظيمية فعلياً قبل إدراجه في الرسم.
فك رموز الدرجات: SMYS ورقم X وحالات التسليم
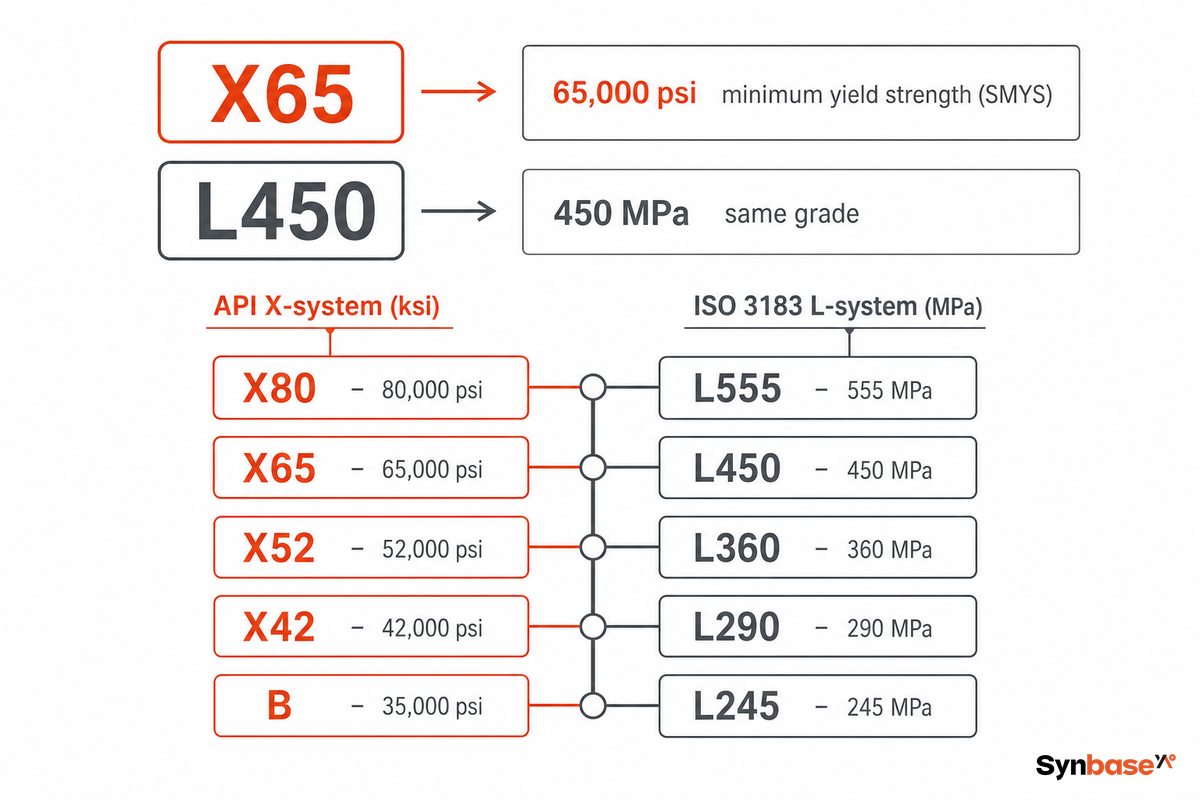
يشفّر اسم درجة API 5L شيئاً واحداً فقط بصورة مباشرة: الحد الأدنى لإجهاد الخضوع. في نظام X، يمثل الرقم الحد الأدنى المحدد لإجهاد الخضوع بآلاف psi، مقرباً إلى الأسفل؛ فـ X65 تعني حد خضوع أدنى قدره 65,000 psi. وفي نظام L للمواصفة ISO 3183، يمثل الرقم الحد الأدنى نفسه لإجهاد الخضوع معبراً عنه بالميغاباسكال، مثل L450. لذلك فإن X65 وL450 هما الدرجة نفسها. أما كل ما عدا ذلك في الدرجة، من الجدار والوزن وتصنيف الضغط، فيأتي من التصميم لا من الاسم. وبموجب 49 CFR 192.107، فإن الحد الأدنى المحدد لإجهاد الخضوع هو القيمة الدقيقة التي يُسمح باستخدامها في معادلة تحديد سُمك الجدار.
| الدرجة (API) | ISO 3183 | الحد الأدنى للخضوع (SMYS) | الحد الأدنى للشد (UTS) |
|---|---|---|---|
| B | L245 | 245 MPa (35,500 psi) | 415 MPa (60,200 psi) |
| X42 | L290 | 290 MPa (42,100 psi) | 415 MPa (60,200 psi) |
| X46 | L320 | 320 MPa (46,400 psi) | 435 MPa (63,100 psi) |
| X52 | L360 | 360 MPa (52,200 psi) | 460 MPa (66,700 psi) |
| X56 | L390 | 390 MPa (56,600 psi) | 490 MPa (71,100 psi) |
| X60 | L415 | 415 MPa (60,200 psi) | 520 MPa (75,400 psi) |
| X65 | L450 | 450 MPa (65,300 psi) | 535 MPa (77,600 psi) |
| X70 | L485 | 485 MPa (70,300 psi) | 570 MPa (82,700 psi) |
| X80 | L555 | 555 MPa (80,500 psi) | 625 MPa (90,600 psi) |
القيم وفق جداول درجات API 5L / ISO 3183. يورد PSL1 الحد الأدنى لإجهاد الخضوع والحد الأدنى لمقاومة الشد فقط؛ بينما يحدد PSL2 أيضاً حدين أقصى لإجهاد الخضوع ومقاومة الشد، ويرتفع الحد الأدنى المحدد لمقاومة الشد من 415 MPa في الدرجة B إلى 625 MPa في X80.
توضح اللاحقة الحرفية في درجة PSL2 حالة التسليم، أي كيفية درفلة الأنبوب أو معالجته حرارياً، وهي تؤثر في قابلية اللحام بقدر تأثير الدرجة نفسها:
- ✔Rمدرفل كما هو (من دون معالجة حرارية). شائع في الدرجات المنخفضة.
- ✔Nمطبع (أو مشكّل بالتطبيع). يحسّن بنية الحبيبات لزيادة المتانة.
- ✔Qمقسى ومراجع. مقاومة أعلى مع متانة مضبوطة.
- ✔Mمعالجة حرارية ميكانيكية (TMCP). تهيمن على أنابيب الخطوط الحديثة عالية الدرجة لأنها تحقق مقاومة X70/X80 مع نسبة كربون منخفضة، ما يحافظ على قابلية لحام الأنبوب في الموقع.
لذلك فإن X65MS وX65N لهما الحد الأدنى نفسه لإجهاد الخضوع، وهو 450 MPa، لكنهما فولاذان مختلفان من حيث اللحام: يشير «M» إلى مسار حراري ميكانيكي منخفض الكربون، و«N» إلى التطبيع، و«Q» إلى التطبيع والمراجعة، بينما تشير «S» إلى الخدمة الحامضية. حدّد الحرف، وإلا فقد تركت علم المعادن للمصنع. تُحدد كل خاصية لجسم الأنبوب وتُتحقق على امتداد طوله؛ كما يجب أن يفي جسم أنبوب PSL2 بقيم الصدم والصلادة التي اختيرت حالة التسليم لتحقيقها.
PSL1 مقابل PSL2: التصعيد الذي يكلّفك فعلياً
يبدوان PSL1 وPSL2 كأنهما نسختان من الأنبوب نفسه، لكنهما عقدا جودة مختلفان. يوفر PSL1 الخواص الميكانيكية الدنيا ويترك عدة اختبارات لخيار المشتري. أما PSL2 فيضيف طبقة إلزامية من الاختبارات وقابلية التتبع، وهذه الطبقة هي مصدر التكلفة ومدة التوريد والسلامة في الخطوط الحرجة.
مسار التصعيد من PSL1 إلى PSL2
مسار التصعيد من PSL1 إلى PSL2 هو قائمة مختصرة بالشروط التي تحول PSL2 من خيار مرغوب إلى متطلب؛ استخدمها لتحديد المستوى قبل تسعير الأنبوب.
| المتطلب | PSL1 | PSL2 |
|---|---|---|
| اختبار صدم Charpy V-notch (CVN) | غير مطلوب | مطلوب — متوسط أدنى 27 J عرضياً / 41 J طولياً عند 0 °C (وفق الجدول 14) |
| الفحص غير الإتلافي (اللحام والجسم) | خيار المشتري | إلزامي |
| الحد الأقصى للخضوع / الشد | غير محدد | محدّد بحد أقصى (نسبة الخضوع إلى الشد ≤ 0.93) |
| ضبط المكافئ الكربوني | فوق C 0.12% فقط | CEₓₓ₷ ≤ 0.43 / CEₚ₋ₘ ≤ 0.25 |
| قابلية التتبع | على مستوى الصهرة | كل طول مرتبط بوحدة اختبار ذات نتائج مسجلة |
يمتد هذا التشديد عبر العديد من مقاسات ودرجات أنابيب PSL2، من الدرجة B إلى X80، ولذلك تُلزم تلك المقاسات والدرجات في PSL2 بحد أدنى وحد أقصى، وليس بحد أدنى فقط. متى يصبح هذا التشديد إلزاميًا دون استثناء؟ حدّد PSL2 كلما انطبق أي مما يلي: ينقل الخط مادة حامضية (H₂S) أو CO₂؛ أو يعمل في الخدمة البحرية (الملحق J) أو في منطقة عالية العواقب؛ أو تحتاج إلى خاصية محددة للتحكم في الكسر (المتانة)؛ أو يتطلب تصميمك حدًا أقصى مضبوطًا لإجهاد الخضوع، وليس حدًا أدنى فقط. إذا لم ينطبق أي منها، فإن خط مياه منخفض الضغط أو خط تجميع بدرجة B وPSL1 خيار مشروع وأقل تكلفة. من الأخطاء الشائعة اعتماد PSL2 تلقائيًا “من باب الاحتياط” على خط لم يكن يحتاج قط إلى اختبار الصدم، أو، وهو الأسوأ بكثير، كتابة PSL1 على خط حامضي يتطلب قانونًا ملحق الخدمة الحامضية في PSL2.
أكثر فروق PSL التي يجري تجاهلها هو الفحص غير الإتلافي. ففي PSL2 يجب على المصنع إجراء الفحص غير الإتلافي لدرزة اللحام وجسم الأنبوب؛ أما في PSL1 فلا يُجرى إلا إذا طلبته. وإذا كانت مواصفتك صامتة واشتريت PSL1، فقد تتلقى أنبوب خط لم تُفحص درزة لحامه حجمياً قط. ويذكر مهندسو الموقع أن هذا من أكثر الثغرات شيوعاً التي تُكتشف عند الفحص الوارد. وليس من المصادفة أن قواعد MAOP البديلة في 49 CFR 192.112 تعتمد تحديداً على خصائص التحكم في الكسر والجودة الخاصة بـ PSL2.
تحديد سُمك الجدار: من ضغط التصميم إلى الدرجة
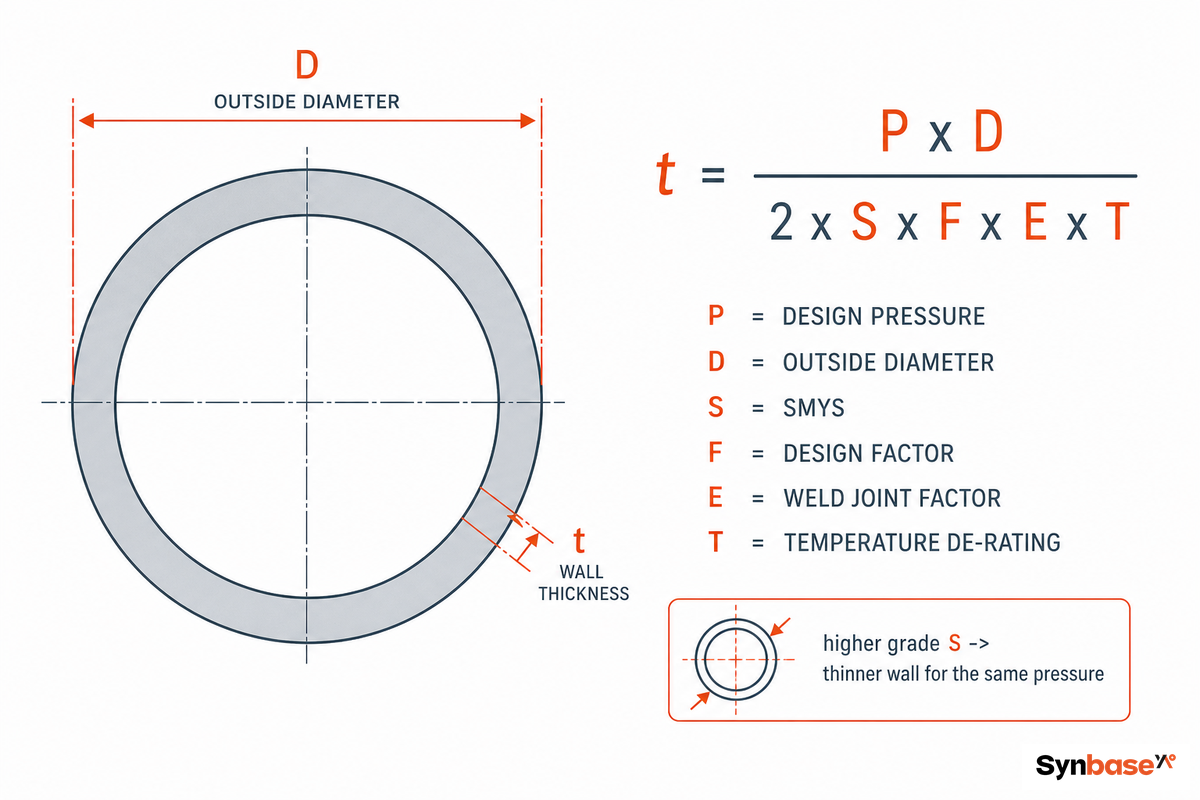
هنا يبدأ أخيراً دور الدرجة التي اخترتها في سُمك الجدار. وتعود هذه المهمة إلى معادلة بارلو التي تربط الضغط الداخلي بإجهاد الحلقة في الأنبوب ذي الجدار الرقيق. ولتحديد الحد الأدنى للجدار، تعيد ترتيب المعادلة، وبالنسبة إلى خط خاضع للتنظيم، تضرب إجهاد خضوع الفولاذ في ثلاثة عوامل خفض قبل استخدامه.
شرح عملي لتحديد المقاس من الدرجة إلى الضغط
يأخذ شرح تحديد المقاس من الدرجة إلى الضغط خطاً واحداً وقطراً وضغط تصميم ودرجة، ويمررها عبر معادلة بارلو مع عوامل التصميم التنظيمية، بحيث يمكنك تكرار العملية باستخدام أرقامك الخاصة.
الحد الأدنى للجدار من ضغط التصميم: t = P D / (2 S F E T)، باستخدام القطر الخارجي D (وهو الاصطلاح التحفظي في 49 CFR 192.105)، حيث P = ضغط التصميم، وS = الحد الأدنى المحدد لإجهاد الخضوع، وF = عامل التصميم (الموقع)، وE = عامل الوصلة الطولية، وT = عامل خفض درجة الحرارة.
مثال محلول. خط نقل غاز بقطر خارجي 24-in (610 mm) من X65، في موقع من الفئة 1 (F = 0.72)، غير ملحوم أو SAW (E = 1.00)، عند درجة الحرارة المحيطة (T = 1.00)، وضغط تصميم 1,440 psig:
t = (1,440 × 24) / (2 × 65,300 × 0.72 × 1.00 × 1.00) = 34,560 / 94,032 = 0.368 in (9.3 mm) الحد الأدنى للجدار.
غيّر الدرجة إلى X52، وسيحتاج الخط نفسه إلى نحو 0.462 in؛ وهذه هي كلفة الجدار والحمولة عند تحديد درجة أقل، أو الوفر الناتج عن درجة أعلى. أدخل القطر D والضغط P ودرجة الخط وعامل الفئة لديك لتحديد مقاس أي خط بالطريقة نفسها.
تحذيران قبل الوثوق بالرقم. أولاً، هذا المثال لخط نقل غاز بموجب 49 CFR الجزء 192، حيث ينخفض عامل التصميم F مع فئة الموقع: 0.72 في الفئة 1، و0.60 في الفئة 2، و0.50 في الفئة 3، و0.40 في الفئة 4، وينخفض أكثر عند معابر الطرق، والتجميعات المصنّعة، ومحطات الضواغط، ورافعات المنصات. أما خطوط السوائل الخطرة أو ثاني أكسيد الكربون فتحكمها 49 CFR الجزء 195 بدلاً من ذلك، إذ تطبق عامل تصميم ثابتاً قدره 0.72 (مع استثناءات للخدمة البحرية والتمدد البارد) بدلاً من فئات المواقع. اختر الجزء الخطأ، وسيكون عامل F لديك خاطئاً.
ثانياً، تمنحك معادلة بارلو الحد الأدنى للجدار لإجهاد الحلقة؛ لكنها ليست الحساب الكامل للضغط التشغيلي الأقصى المسموح به. يعتمد MAOP الكامل أيضاً على عامل خفض درجة الحرارة في 49 CFR 192.105، وعلى شروط التصميم الإضافية في 192.112، والتحكم في الكسر، وضمان جودة المصنع والدرزة، والطلاء، والسجلات. تحدد بارلو مقاس الفولاذ؛ بينما يحدد الكود مقدار الضغط الذي يجوز لك تطبيقه. وبعد الحصول على الحد الأدنى للجدار، قرّبه إلى أقرب جدول سماكة اسمي قياسي، SCH 40 أو 80 أو 160، من مخطط سُمك أنبوب API 5L، وتحقق من مقاسات أنبوب الخط API 5L الناتجة مقابل قائمة خطوطك قبل إصدار أمر الشراء.
غير ملحوم مقابل ملحوم (SMLS / LSAW / SSAW / ERW): الأسطورة والقاعدة
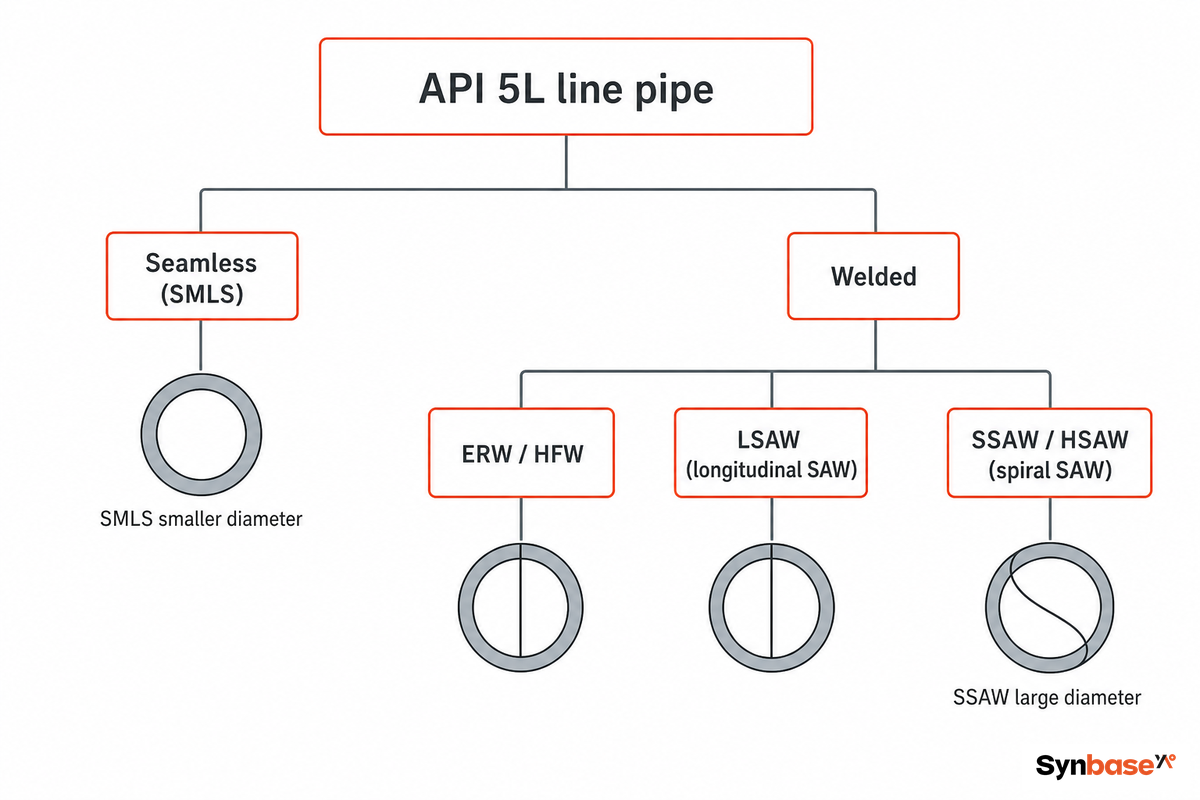
هل الأنبوب غير الملحوم أكثر أمانًا من الملحوم؟ بالنسبة إلى معظم نطاق أنابيب الخطوط الحديثة، لا، وقد أدى هذا الاعتقاد بهدوء إلى تضخيم ميزانيات المشروعات لعقود. وبموجب قواعد نقل الغاز في الولايات المتحدة، يُعامل النوعان على قدم المساواة: يُسند 49 CFR 192.113 عامل الوصلة الطولية E بقيمة 1.00 إلى الأنابيب غير الملحومة، والملحومة بالمقاومة الكهربائية (ERW)، والملحومة بالومضة الكهربائية، والملحومة بالقوس المغمور، بما في ذلك أنابيب الخطوط الملحومة بالقوس المغمور المزدوج (DSAW)، على حد سواء. أما الأنابيب الملحومة تناكبيًا في فرن مستمر، فهي الوحيدة التي يُخفَّض معاملها إلى 0.60.
إليك التفصيل الذي تفوّتْه معظم الأدلة: إن رقم “ERW gets 0.85” الذي ربما رأيته حقيقي، لكنه يخص مدونة مختلفة. فأنابيب العمليات ASME B31.3 تفرض على ERW عاملًا أقل من غير الملحوم؛ أما ASME B31.8 و49 CFR 192 الخاصتان بنقل الغاز فلا تفعلان ذلك. لذلك، فإن حمل أنبوب فولاذي ملحوم لعقوبة في عامل الوصلة يعتمد على المدونة، وليس خاصية عامة في خط اللحام. وعمليًا، يهم ذلك عند إعداد المواصفة، لأن خطًا من الدرجة X65 نفسه يمكن تصنيعه بتقنية ERW وفق مدونة الغاز من دون خفض في سُمك الجدار، لكنه قد يتطلب جدارًا أثقل بنحو 15% بموجب B31.3؛ والفرق ناتج عن المدونة الحاكمة، لا عن أي عيب في اللحام.
“بعد تحسن الجودة عقب منتصف عقد 1980، اعتُبرت أنابيب الخطوط ERW التي يزيد قطرها على ست بوصات مساوية لأي أنبوب غير ملحوم مصنوع في العالم أو أفضل منه. والخطر الحقيقي ليس عملية التصنيع، بل حمولة شاحنة من موزع لم تخضع للتدقيق وقد تكون مرفوضات تخص جهة أخرى.”
وتؤكد السجلات الميدانية ذلك بطرق مفاجئة. فسطح الأنبوب الفولاذي غير الملحوم من الداخل أخشن فعلًا، كما أن سماحياته البُعدية أوسع من الأنبوب الملحوم؛ بينما توفر أنابيب الخطوط الملحومة تمركزًا متحدًا أدق، وسُمك جدار اسميًا أقل، وأطوالًا أكبر. ومعظم حالات فشل التآكل المتأثر ميكروبيولوجيًا في خطوط التجميع ERW تكون مشكلة تركيب، لا عيبًا في الأنبوب؛ إذ تتركز في المنطقة المتأثرة بالحرارة من الوصلة الطولية عندما تستقر الوصلة في قاع الأنبوب داخل منخفض تتجمع فيه مياه راكدة، ويمكن تجنبها بتوجيه الوصلة بعيدًا عن القاع، بنحو 60° لكل وصلة. كما تُظهر براءة اختراع حديثة من JFE Steel (EP4484047A1، 2025) بشأن ضبط جودة اللحام عالي التردد مدى استمرار تحسين عملية الأنابيب الملحومة.
تخيّل مشتريًا يكتب “seamless only” في مواصفة خط رئيسي بقطر 36-in ليشعر بالأمان. يستبعد هذا الشرط أنبوب LSAW الذي يُصنع منه هذا القطر فعليًا، ويفرض طلبية أنبوب غير ملحوم أعلى تكلفة وأبطأ من دون مكسب قابل للقياس في الموثوقية؛ وهذه حالة نموذجية لمواصفة تتعارض مع طريقة تصنيع الأنبوب. طابق مسار التصنيع مع الخدمة، لا مع رد الفعل التلقائي؛ تلك هي القاعدة الصادقة. في أنبوب فولاذي غير ملحوم وفق API 5L لا يوجد لحام لفحصه؛ أما في المسار الملحوم، فتهم مقاومة شد اللحام بقدر أهمية جسم الأنبوب، ولذلك تُؤهَّل عملية اللحام بالقوس المغمور لصفيحة فولاذية مشكلة لإثبات مقاومة وصلة اللحام. وتناسب الأقطار الصغيرة، والضغوط العالية جدًا، والغاز الحامضي الأنابيب غير الملحومة. أما الخطوط الرئيسية كبيرة القطر فتُنفَّذ بأنبوب LSAW ملحوم طوليًا بالقوس المغمور؛ بينما تُنفَّذ خطوط المياه والخوازيق ذات الأقطار الكبيرة جدًا والضغوط الأقل بأنبوب SSAW حلزوني ملحوم بالقوس المغمور. وهناك حد صعب في جانب التوريد يجدر معرفته: فالحصول على أنبوب LSAW بأقل من نحو 16 in غير عملي، لذا فإن شرط “use LSAW everywhere” حسن النية سيعيد الموردين ببساطة إلى الأنابيب غير الملحومة أو ERW. وللاطلاع على تفاصيل العملية لكل مسار ملحوم، راجع دليلنا عن أنابيب LSAW ودليلنا عن الأنابيب الحلزونية الملحومة.
API 5L مقابل ASTM A106 وA53 (وISO 3183): متى يفوز كل معيار
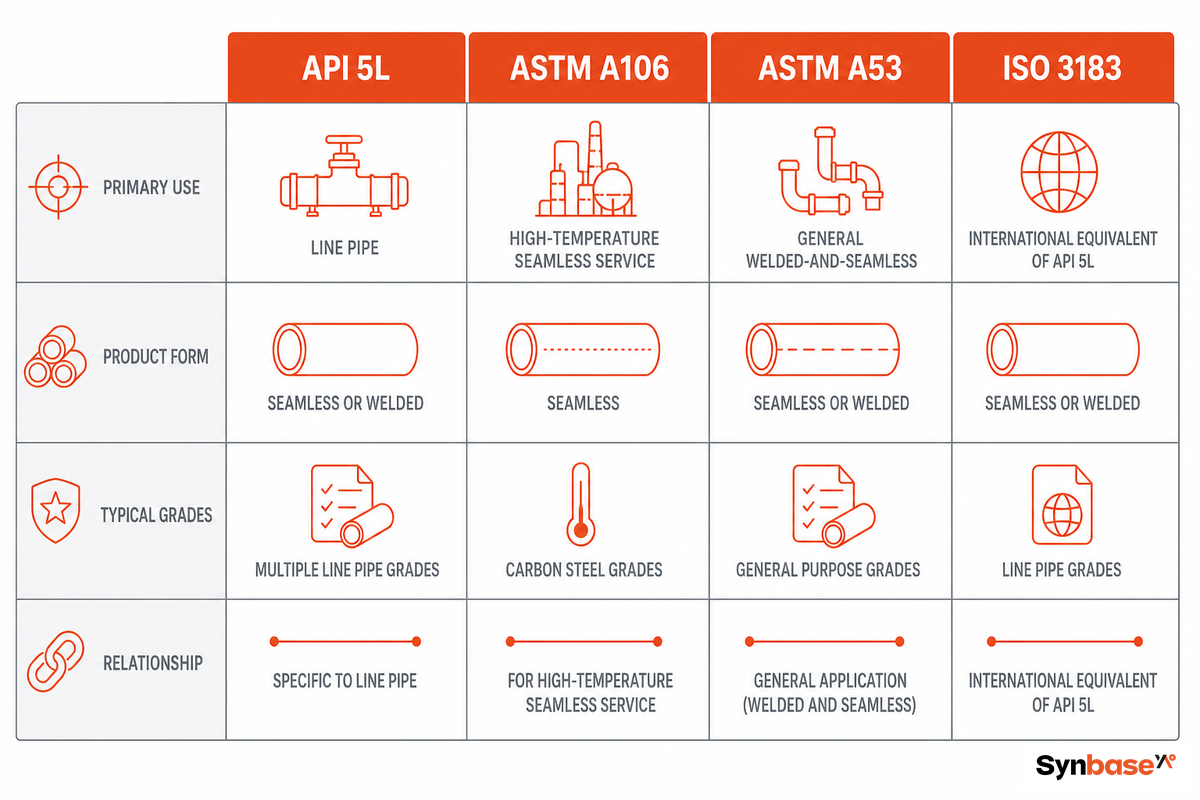
تشترك API 5L Grade B وASTM A106 Grade B وASTM A53 Grade B في الحد الأدنى نفسه لإجهاد الخضوع، وهو 245 MPa، ولذلك تُسمى غالبًا قابلة للتبادل في الطرف الأدنى. وبالنسبة إلى خدمة الضغط العامة، فهذا صحيح إلى حد كبير. لكن “القابلية للتبادل تجاريًا” و”المعيار الصحيح” سؤالان مختلفان، وتختلف الإجابة بحسب الغرض.
API 5L هي مواصفة لأنابيب الخطوط؛ فهي تتضمن إطار PSL1/PSL2 بقواعد المتانة والفحص غير المتلف وقابلية التتبع المصممة لنقل خطوط الأنابيب. أما ASTM A106 فهي مواصفة لأنبوب غير ملحوم لخدمة الضغط عند درجات الحرارة العالية، ولا تتضمن أي طبقة PSL لأنابيب الخطوط؛ وA53 مواصفة للأنابيب الملحومة وغير الملحومة للخدمات الأقل تطلبًا. وتعترف بها جميعًا جداول عامل الوصلة الفيدرالية؛ إذ يدمج 49 CFR 192.7 المواصفات A53/A53M-22 وA106/A106M-19A وA333/A333M-18 إلى جانب API 5L لاستخدامها في 192.113، ولذلك يمكن أن تكون أيٌّ منها مؤهلة. لكن ما يختلف هو دور خط الأنابيب: فـ API 5L وحدها توفر حزمة التحكم في الكسور وقابلية تتبع الصهرة الخاصة بـ PSL2 التي يحتاج إليها خط النقل عادةً.
إن المطابقة مع ISO 3183 مباشرة ويجدر الاحتفاظ بها: L245 = B، وL360 = X52، وL450 = X65، وصولًا إلى L555 = X80. لكن انتبه إلى الدرجات العالية. فلا يوجد مكافئ ASTM لأنابيب الخطوط للدرجة X52 وما فوقها، لذا فإن استبدالها بـ “درجة A106 مماثلة” يُسقط بهدوء متانة PSL2 وقابلية التتبع اللتين يعتمد عليهما استعراض التصميم. وفوق Grade B، حدّد الطلب حسب درجة API 5L وPSL، لا حسب نظير ASTM تقريبي.
يوضح مثال ملموس هذا الفخ. فعندما يكتب مهندس “ASTM A106 Grade B” على خط رئيسي للغاز بقطر 30-in من الدرجة X52، تظهر مشكلة أثناء استعراض التصميم: إذ لا تحتوي A106 على درجة X52 أصلًا، ولا تتضمن أيًا من اختبارات الصدم والتحكم في الكسور الخاصة بـ PSL2 التي يحتاج إليها خط نقل بقطر 30-in. ويتعين إعادة إصدار أمر الشراء بالوصف الصحيح API 5L X52 PSL2، مما يكلّف دورة مشتريات كاملة. والقاعدة التي تتجنب ذلك هي: عندما يكون العمل نقلًا عبر خطوط الأنابيب، ابدأ من الإصدار الحالي لـ API 5L؛ ولا تلجأ إلى A106 أو A53 إلا لحالات خدمة الضغط بالأنابيب غير الملحومة أو الخدمات الأقل تطلبًا التي كُتبت تلك المواصفات من أجلها فعلًا.
التركيب الكيميائي والمكافئ الكربوني: لماذا تضع PSL2 حدًا للمكافئ الكربوني
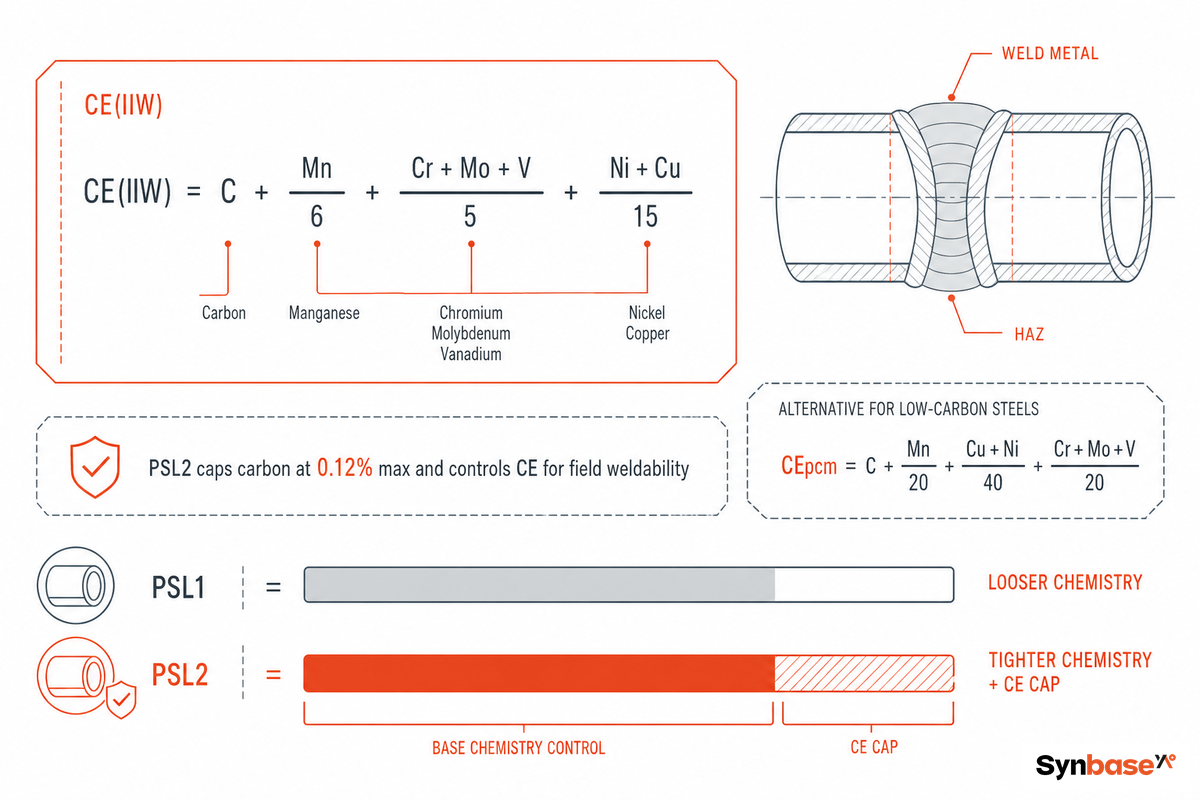
المكافئ الكربوني هو الرقم الأكثر تأثيرًا في شهادة اختبار مصنع PSL2، ومع ذلك لا يفحصه معظم المشترين. فالمكافئ الكربوني (CE) يختزل محتوى السبائك في قيمة واحدة تتنبأ بمدى تصلب المنطقة المتأثرة بالحرارة عند لحام الأنبوب، والمنطقة المتأثرة بالحرارة الصلبة والهشة هي الموضع الذي يبدأ فيه التشقق بمساعدة الهيدروجين. ولهذا وُجدت طبقة الخواص الميكانيكية لـ PSL2 أساسًا.
تضع API 5L PSL2 حدًا للمكافئ الكربوني بطريقتين، ويعتمد الحد المطبق على محتوى الكربون. وبالنسبة إلى الفولاذ الذي يتجاوز كربونه 0.12%، يكون الحد CEₓₓ₷ ≤ 0.43. أما الفولاذ منخفض الكربون عند 0.12% أو أقل — وهو فولاذ الدرجات المعالجة حراريًا ميكانيكيًا الذي أتاح إنتاج X70 وX80 الحديثتين — فيكون الحد CEₚ₋ₘ ≤ 0.25، ويُحسب كالتالي: CE(Pcm) = C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B. والمكسب هو قابلية اللحام في الموقع: إذ يمكن لحام X70 منخفض الكربون ومنخفض CE بتهيئة مسبقة أقل وخطر تشقق أدنى من فولاذ قديم عالي الكربون ذي مقاومة أقل بكثير.
تدفع بيئتا خدمة التركيب الكيميائي إلى مزيد من التشدد. ففي خطوط الخدمة الحامضية (H₂S)، يستدعي الملحق H من API 5L المعيار NACE MR0175 / ISO 15156، مع اختبارات التشقق الناجم عن الهيدروجين وتشقق إجهاد الكبريتيد وحدود الصلادة؛ وهي اختبارات الخدمة الحامضية التي وسّعها الإصدار 47. أما الخطوط البحرية، فيضيف لها الملحق J من API 5L متانة وضبطًا بُعديًا إضافيين فوق الدرجة نفسها. وبالنسبة إلى نقل ثاني أكسيد الكربون، أصبحت علم المعادن هدفًا مسمى: إذ يحدد تقرير سلسلة توريد احتجاز الكربون الصادر عن وزارة الطاقة الأمريكية في 2022 الفولاذ المستخدم في خطوط نقل CO₂ بأنه “مماثل لـ (أو نفسه) API 5L X65، وهو فولاذ خطوط أنابيب منخفض الكربون”، رابطًا الدرجة المطلوبة بمتطلبات التآكل والتقصف في خدمة احتجاز الكربون. وتُظهر براءة اختراع منفصلة من JFE Steel (WO2024071352A1، 2024) بشأن فولاذ أنابيب خطوط مقاوم لتقصف الهيدروجين الضغط نفسه على التركيب الكيميائي من جانب الهيدروجين.
لهذا ينتمي المكافئ الكربوني إلى قائمة فحص الاستلام، لا إلى ملف المصنع فقط. فشهادة مصنع تُظهر CE(Pcm) بقيمة 0.24 في خط X70، مثلًا، تخبر مهندس اللحام بأن الأنبوب يمكن وصله بتهيئة مسبقة محدودة؛ بينما تشير قيمة تقترب من سقف 0.25 إلى خطر تشقق يغيّر إجراء اللحام الميداني. وقراءة هذا الرقم الواحد قبل وصول الأنبوب إلى حرم الخط هي الفارق بين لحام روتيني ومشكلة إعادة عمل تُكتشف أثناء الإنشاء.
6 أخطاء في كتابة المواصفات تفشل استعراض التصميم
حتى الأنبوب المطابق قد يسبب فشلًا إذا كانت مواصفة الشراء خاطئة. وهذه هي الأخطاء الستة الأكثر شيوعًا التي تظهر عند تدقيق أوصاف أنابيب الخطوط، مع تصحيح كل منها.
| الخطأ | سبب الفشل | التصحيح |
|---|---|---|
| إغفال الإصدار (أو الاستشهاد بإصدار خاطئ) | تختلف قواعد التركيب الكيميائي والاختبارات حسب الإصدار؛ وعبارة “API 5L X52” وحدها غامضة. | اذكر الإصدار + التصحيحات + PSL — الإصدار 46 لأعمال PHMSA، والإصدار 47 حيث يُطلب أحدث معيار. |
| تحديد درجة أعلى من اللازم | استخدام X70 حيث تكفي X52 يفرض تكلفة لحام وتهيئة مسبقة من دون مكسب في الموثوقية. | حدّد الدرجة انطلاقًا من ضغط التصميم؛ وارفعها فقط عندما يتطلب ذلك سُمك الجدار أو الوزن. |
| رد الفعل التلقائي “Seamless only” | يستبعد أنبوب PSL2 ملحومًا مطابقًا تمامًا، ويزيد التكلفة في الخطوط الكبيرة. | اسمح بمسار التصنيع الملحوم الذي يلائم الخدمة؛ واحتفظ بالأنابيب غير الملحومة للأقطار الصغيرة أو الخدمة الحامضية. |
| إغفال حالة التسليم | إن X52 وX52M وX52N أنواع فولاذ مختلفة من حيث اللحام. | أضف اللاحقة R/N/Q/M (وS للخدمة الحامضية) صراحةً. |
| نسيان الملحق H للخدمة الحامضية | لا يتضمن طلب PSL2 عادي اختبارات HIC/SSC أو حدًا للصلادة. | اذكر الخدمة الحامضية وفق الملحق H إلى NACE MR0175 / ISO 15156. |
| استبدال A106 بدرجة X | لا يوجد مكافئ ASTM لأنابيب الخطوط فوق Grade B؛ وتُفقد متانة PSL2. | حدّد حسب درجة API 5L وPSL للدرجة X42 وما فوقها. |
ينطبق نمط واحد على الأخطاء الستة كلها: لا تكون مواصفة أنبوب الخط جيدة إلا بقدر جودة المعلمات التي تدوّنها. اذكر الإصدار والدرجة وPSL وحالة التسليم وملحق الخدمة، ثم ادعم الطلب بخطة فحص واختبار موثقة، ونقاط حضور، وقبول شهادة اختبار المصنع. ذلك هو الفرق بين مواصفة يستطيع المصنع تفسيرها بهدوء لمصلحته، ومواصفة لا يستطيع ذلك.
هل تحدد أنابيب خطوط API 5L لمشروع؟
تُنتج Synbase Steel أنابيب خطوط API 5L في خطوطها الخاصة للأنابيب غير الملحومة وLSAW وSSAW، وتصدر شهادات اختبار مصنع EN 10204 3.2 قابلة للتتبع إلى الصهرة. أرسل درجتك وPSL ومقاسك وخدمتك، واحصل على عرض سعر مفصل لكل بند مع شهادة نموذجية للمراجعة، وحلول أنابيب هندسية من المصنع الذي صهر الفولاذ.
اطلع على أنابيب خطوط API 5L من المصنع →الأسئلة الشائعة
س: ما أنبوب الخط API 5L؟
عرض الإجابة
س: هل API 5L هي نفسها A106؟
عرض الإجابة
س: ما أحدث إصدار من API 5L؟
عرض الإجابة
س: ما المكافئ المادي لـ API 5L؟
عرض الإجابة
س: ما الفرق بين أنابيب PSL1 وPSL2؟
عرض الإجابة
س: ما المقاسات والدرجات التي تغطيها API 5L؟
عرض الإجابة
س: لماذا يُعد الطلاء مهمًا لأنابيب API 5L؟
عرض الإجابة
نبذة عن هذا التحليل
كُتب هذا الدليل للفصل بين الطبقات الثلاث التي غالبًا ما تربك شراء API 5L: أحدث إصدار منشور (47)، والإصدار الذي تدمجه الجهة التنظيمية قانونيًا (46، وفق 49 CFR 192.7)، ومدونة التصميم التي تحدد سُمك الجدار فعليًا. وSynbase Steel هي مؤسسة خطوط الأنابيب التابعة لـ E-CHENG STEEL GROUP، وتنتج أنابيب خطوط API 5L في خطوطها الخاصة للأنابيب غير الملحومة وLSAW وSSAW؛ أما قراءة المواصفة هنا فمحايدة تجاه الموردين، ومستمدة من معيار API، ومدونة اللوائح الفيدرالية الأمريكية، وممارسات الهندسة الميدانية. وقد راجعها الفريق الفني في Synbase Steel.
المراجع والمصادر
- إعلان API عن الإصدار 47 من مواصفة API 5L (2 يونيو 2026)معهد البترول الأمريكي
- 49 CFR 192.7، الوثائق المدمجة بالإحالةإدارة خط أنابيب المواد الخطرة والسلامة التابعة لوزارة النقل الأمريكية
- 49 CFR 192.111، معامل التصميم (F)مدونة اللوائح الفيدرالية الأمريكية
- 49 CFR 192.113، معامل الوصلة الطولية (E)مدونة اللوائح الفيدرالية الأمريكية
- تقرير سلسلة توريد احتجاز الكربونوزارة الطاقة الأمريكية
- إعلان API عن الإصدار 47 من معيار أنابيب الخطوط التأسيسيWorld Pipelines
- EP4484047A1، الأنبوب الملحوم بالمقاومة الكهربائية وطريقة التصنيعJFE Steel Corporation (2025)
- WO2024071352A1، فولاذ أنابيب خطوط مقاوم لتقصف الهيدروجينJFE Steel Corporation (2024)
مقالات ذات صلة
- أنبوب LSAW: كيفية تحديد أنبوب الخط الملحوم طوليًا بالقوس المغمور والتحقق منه
- الأنبوب الحلزوني الملحوم (SSAW): العملية والمعايير والاختيار وضمان الجودة
- أنبوب خط API 5L من المصنع، الدرجات وPSL وشهادة اختبار المصنع
- أنواع الفلنجات: كيفية التمييز بينها واختيار النوع الصحيح
- فلنجة عنق اللحام: الأبعاد والفئات والمواد وكيفية الاختيار
- وصلات أنابيب التغليف والأنابيب (API 5CT)