Fabricants de tubes de cuvelage API 5CT : guide complet des spécifications techniques et d’approvisionnement

Les fabricants de tubes de cuvelage API 5CT produisent des tubes en acier sans soudure et soudés électriquement destinés au cuvelage des puits de pétrole et de gaz. Les diamètres extérieurs standard vont de 4-1/2 pouces à 20 pouces. Les usines qualifiées contrôlent la limite d’élasticité de H40 à Q125 (276 à 1 034 MPa), la composition chimique et le jeu du mandrin de calibrage selon la norme de la 11e édition. Il est recommandé au client de vérifier que le fournisseur détient une licence active de fabricant ou de transformateur API 5CT, ou une licence API 5B couvrant le périmètre de filetage requis, avant de passer commande.
« Les modifications de la 11e édition de l’API 5CT renforcent le rôle des tubes de cuvelage et de production en tant que barrières primaire et secondaire. » – American Petroleum Institute (API), annonce de la 11e édition de la norme API 5CT
Référence rapide d’ingénierie et d’approvisionnement :
- Normes applicables : l’API Spec 5CT 11e édition (ISO 11960) couvre le corps du tube et les manchons. L’API Spec 5B 17e édition couvre le profil de filetage et le calibrage.
- Groupes de nuances standard : le Groupe 1 couvre les nuances H40, J55, K55 et N80, tandis que les Groupes 2, 3 et 4 couvrent les nuances restreintes pour service en milieu acide, la nuance haute résistance P110 et la nuance ultra-profonde Q125.
- Plage dimensionnelle : le diamètre extérieur des tubes de cuvelage va de 4-1/2 pouces à 20 pouces (114,3 mm à 508,0 mm). La tolérance sur l’épaisseur de paroi a une limite inférieure de -12,5 %, sur les plages de longueur R1, R2 et R3.
- Qualité et traçabilité : le niveau PSL-1 constitue la base, tandis que les niveaux PSL-2 et PSL-3 appliquent des exigences supplémentaires en matière de composition chimique, de résistance mécanique et de contrôle selon la nuance et le produit spécifiés. Les expéditions sont accompagnées des certificats d’essais en usine exigés par le bon de commande et la spécification applicable.
- Approvisionnement direct pour projets : les solutions de tubes de cuvelage API 5CT de Synbase fournissent des colonnes de cuvelage directes d’usine de J55 à Q125 ainsi que des outils de métré en ligne.
Usine de tubes, transformateur ou stockiste : alignez le périmètre de licence sur votre commande
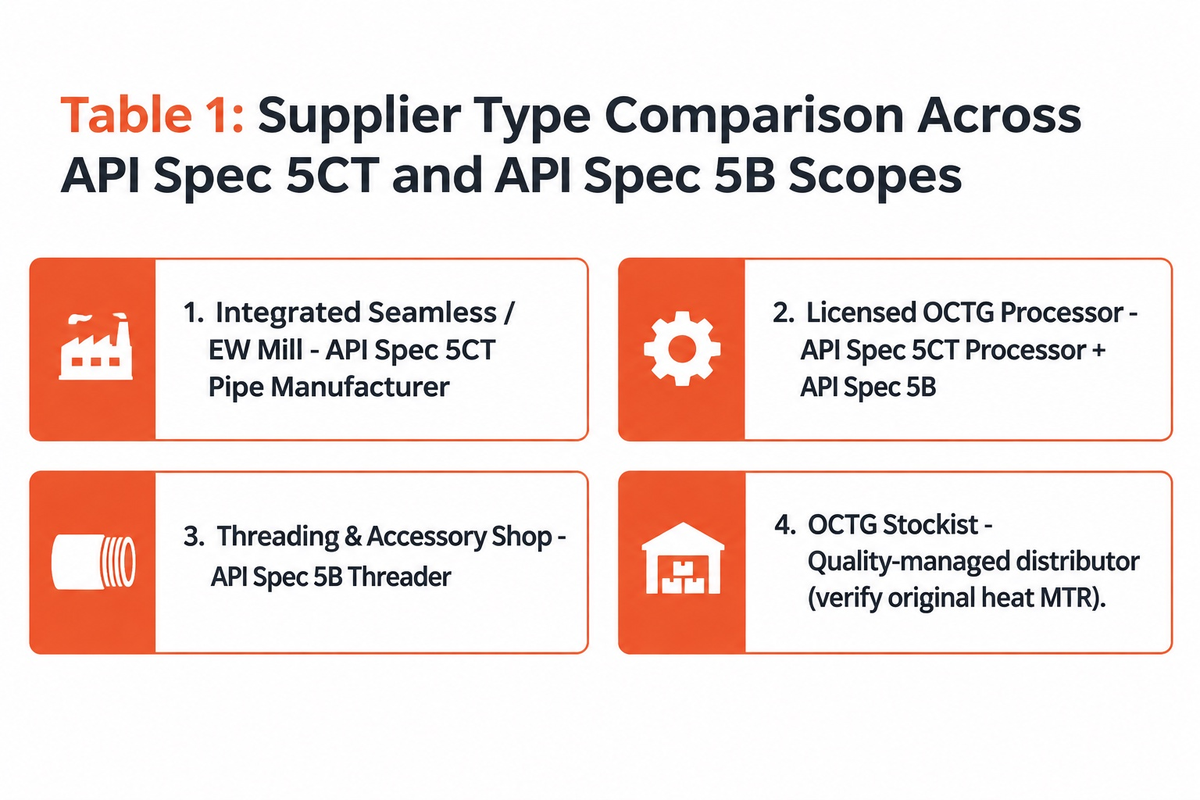
Lors de la sélection d’un partenaire en produits tubulaires pétroliers, la première étape consiste à consulter les documents de licence du programme de monogramme API. Dans l’industrie mondiale du pétrole et du gaz, différentes entités commerciales répondent aux appels d’offres de tubes de cuvelage API. Chaque catégorie de fournisseur possède un périmètre de licence distinct et une obligation propre de traçabilité par lot de coulée. La connaissance de ces limites réduit les risques d’approvisionnement pour les applications pétrolières et gazières.
Un fabricant intégré de tubes élabore l’acier, perce des billettes pour les tubes sans soudure ou forme des bobines pour les tubes ERW, puis réalise les étapes applicables de formage, de traitement thermique, de contrôle et de finition. Cette filière produit des tubes API 5CT avec des enregistrements traçables depuis la coulée d’acier jusqu’au formage, au traitement, au contrôle et à la finition ; le filetage et l’assemblage en colonne de cuvelage peuvent être exécutés sous des périmètres de licence distincts. Un transformateur qui achète des tubes bruts effectue le traitement thermique de trempe et revenu ainsi que les contrôles non destructifs sur les OCTG API 5CT. Un atelier de filetage usine les connexions d’extrémité et un stockiste, qui détient un stock disponible de produits finis, assure l’expédition. Leurs certificats et dossiers de traçabilité couvrent les opérations réalisées par chacun.
Le 7 octobre 2026, l’American Petroleum Institute a publié la 17e édition de la spécification API 5B pour le filetage des tubes. Cette publication confirme que l’API Spec 5B est la spécification principale du monogramme pour les activités de filetage des tubes de cuvelage, des tubes de production et des tubes de conduite. Plus de 550 organisations titulaires d’une licence dans le monde opèrent selon cette norme de filetage. Une licence API 5B autorise le titulaire à apposer le monogramme API sur les activités de filetage relevant de son périmètre autorisé ; il ne s’agit pas d’une autorisation légale générale pour tous les travaux d’usinage de filetage ou de manchons. De plus, cet atelier ne peut pas apposer le monogramme sur des tubes à extrémités lisses ni effectuer de traitement thermique de conversion de nuance selon l’API 5CT.
Que produisent les fabricants de tubes de cuvelage API 5CT ?
Les fabricants agréés de tubes de cuvelage API 5CT produisent des composants comprenant des tubes de cuvelage et des tubes de production sans soudure et soudés, des tubes courts de réglage (pup joints), des ébauches pour manchons, du matériau pour manchons et du matériau pour accessoires. Conformément au périmètre de la 11e édition, les usines autorisées fabriquent ces composants tubulaires pour la construction de puits de pétrole et de gaz. En service sur site, ils stabilisent les formations forées, isolent les zones de pression et acheminent en toute sécurité les fluides de gisement vers la surface.
Au-delà des colonnes de cuvelage courantes, les fabricants à gamme complète fournissent des manchons de tubes de cuvelage et de production API 5CT montés en usine ainsi que des raccords de transition (cross-over). Le marquage API suit la méthode décrite pour le produit et le périmètre de licence, et les identifiants relient le tube à ses dossiers de coulée et d’essais. Si votre équipe d’approvisionnement constitue une liste de préqualification de fournisseurs, comparez le tableau des catégories de fournisseurs et des périmètres de licence ci-dessous avec notre guide d’évaluation des fabricants d’OCTG.
| Catégorie de fournisseur | Périmètre de licence du monogramme API | Activité principale de fabrication | Chaîne de traçabilité MTC / MTR | Profil de commande le plus adapté |
|---|---|---|---|---|
| Usine intégrée sans soudure / EW | Fabricant de tubes API Spec 5CT (et API Spec 5B le cas échéant) | Aciérie ou transformation de billettes/bobines, perçage ou formage ERW, traitement thermique spécifique à la nuance, CND et filetage lorsqu’il est inclus dans le périmètre autorisé | Dossiers séparés ou consolidés d’usine, de traitement thermique, de contrôle et de filetage traçables jusqu’à la coulée d’élaboration | Grands programmes de cuvelage multi-puits, nuances pour milieu acide ou spécifications d’écrasement sur mesure |
| Transformateur OCTG agréé | Transformateur API Spec 5CT + API Spec 5B | Traitement thermique de trempe et revenu, dressage, CND et refoulement de tubes bruts | Double chaîne : rapport de coulée de l’usine de tubes bruts plus rapport de lot de traitement thermique du transformateur | Commandes de taille moyenne en L80, N80Q ou P110 nécessitant un traitement thermique régional rapide |
| Atelier de filetage et d’accessoires | Fileteur API Spec 5B (dans le périmètre autorisé du monogramme) | Filetage CNC des extrémités, vissage des manchons, usinage de tubes courts et contrôle par calibres | Rapport de contrôle de filetage relié au MTR du tube de base de l’usine d’origine | Raccords de transition à connexion premium, tubes courts (pup joints) et refiletages de réparation locale |
| Stockiste OCTG | Distributeur sous assurance qualité (l’ISO 9001 seule n’établit pas de licence API 5CT ou API 5B) | Stockage sur parc, colisage avec liste de métré, entretien des protecteurs de filetage et expédition | Les certificats d’essais en usine fournis restent traçables jusqu’au numéro de coulée d’origine | Besoins urgents de démarrage de forage avec expédition rapide depuis le parc à tubes |
Nuances d’acier API 5CT de H40 à Q125 : adapter la limite d’élasticité aux zones du puits
L’API 5CT fait partie des spécifications techniques de référence, un système de classification des produits tubulaires pétroliers (OCTG) fondé sur la limite d’élasticité, la métallurgie et l’environnement de service. Dans le code de nuance, la lettre identifie la catégorie d’acier et la famille de traitement thermique. Parallèlement, le nombre à deux ou trois chiffres indique la limite d’élasticité en milliers de livres par pouce carré (ksi). L’adaptation des nuances d’acier API 5CT à la profondeur du puits évite la surspécification en zone peu profonde et la rupture en traction en zone profonde.
Comme le mentionne le rapport de conception de puits OSTI SAND2024-11124R du département de l’Énergie des États-Unis, le cuvelage de puits est un tube en acier qui sert de barrière principale pour permettre aux formations de confiner les fluides du puits. Les colonnes de surface protègent principalement les aquifères d’eau douce peu profonds et supportent les charges de la tête de puits. Les colonnes intermédiaires et de production exigent une résistance mécanique à la traction plus élevée. Ces colonnes sont également conçues pour résister aux fortes pressions d’écrasement des formations et d’éclatement interne lors des opérations pétrolières et gazières.
Les seuils de résistance mécanique et le traitement thermique définissent les nuances au sein des Groupes 1 et 2. La nuance L80 présente une limite d’élasticité minimale de 552 MPa (80 ksi) et une résistance à la traction minimale de 655 MPa (95 ksi), tandis que les nuances API 5CT J55 et K55 conviennent aux colonnes peu profondes à plus faible pression. Les nuances pour colonnes peu profondes à basse pression API 5CT J55 et K55 couvrent également d’autres applications. Par ailleurs, le J55 reste une nuance peu profonde très répandue pour les tubes de production. Au sein du Groupe 1, le N80 Type 1 autorise une livraison à l’état normalisé, alors que les nuances N80Q et R95 exigent un traitement thermique de trempe et revenu sur tout le corps pour une granulométrie plus fine et homogène.
La 11e édition de la spécification API 5CT inclut la nuance L80 3Cr. Cette nouvelle nuance d’acier au chrome offre une résistance accrue à la corrosion dans les puits doux contenant du CO 2. Elle comble l’écart de coût entre l’acier au carbone L80 Type 1 et l’acier inoxydable martensitique coûteux L80 13Cr.
Échelle de sélection des nuances par zone de puits
Les ingénieurs de forage utilisent l’échelle de sélection des nuances par zone de puits pour corréler la gamme de nuances d’acier (H40 à Q125) à chaque colonne de cuvelage.
- Zone de tube guide et de surface peu profonde (0 à 1 200 m dans des formations bénignes). Pour réduire le coût en usine, la nuance K55 est préférée à la nuance J55.
- Zone intermédiaire douce (1 200 à 3 500 m avec pression de pore élevée et sans H2S). La nuance N80Q peut être retenue lorsque ses propriétés trempées et revenues conviennent au dimensionnement ; le N80 Type 1 reste une option lorsque ses propriétés normalisées répondent aux exigences de conception et de service du cuvelage.
- Zone de service en milieu acide et de production à faible CO2 (intervalles avec H2S > 0,3 kPa). Le choix de la nuance de tubes de cuvelage pour milieu acide doit correspondre à l’exposition au H2S, à la dureté et aux exigences matériaux ; les nuances L80 Type 1, C90, T95 et C110 sont des exemples de nuances du Groupe 2 utilisées dans leurs limites qualifiées. Choisissez le L80 3Cr ou le L80 13Cr pour une production douce en présence de CO 2 humide.
- Production douce profonde à haute pression (intervalles non acides de 3 500 à 5 500 m). Pour une pression d’éclatement interne élevée, les tubes de cuvelage P110 du Groupe 3 peuvent être utilisés. Ils supportent de lourdes charges de suspension de colonne dans les puits horizontaux non conventionnels de schiste.
- Zone ultra-profonde HPHT et sous-salifère (5 000 m et plus, avec fortes charges d’écrasement). Pour les conceptions ultra-profondes à haute pression, la nuance Q125 peut être utilisée afin de satisfaire aux exigences de résistance mécanique et de tenue à l’écrasement. Le contrôle par ultrasons est requis lorsque le niveau PSL applicable et les exigences du produit le spécifient ; le niveau PSL-3 n’est pas une exigence générale automatique pour chaque commande de cuvelage.
| Nuance du tube | Groupe API | Limite d’élasticité min.–max. MPa (ksi) | Résistance à la traction min. MPa (ksi) | Dureté max. (HRC / HBW) | Traitement thermique obligatoire | Bande de couleur du manchon API |
|---|---|---|---|---|---|---|
| H40 | Groupe 1 | 276–552 (40–80) | 414 (60) | Aucune limite maximale | Aucun (brut de laminage ou normalisé) | Aucune ou 1 bande noire |
| J55 | Groupe 1 | 379–552 (55–80) | 517 (75) | Aucune limite maximale | Aucun (normalisé sur toute la longueur pour EW) | 1 bande vert vif |
| K55 | Groupe 1 | 379–552 (55–80) | 655 (95) | Aucune limite maximale | Aucun (normalisé sur toute la longueur pour EW) | 2 bandes vert vif |
| N80 Type 1 | Groupe 1 | 552–758 (80–110) | 689 (100) | Aucune limite maximale | Normalisé ou normalisé et revenu | 1 bande rouge |
| N80Q | Groupe 1 | 552–758 (80–110) | 689 (100) | Aucune limite maximale | Trempé et revenu (Q&T) | 1 bande rouge + 1 bande vert vif |
| R95 | Groupe 1 | 655–758 (95–110) | 724 (105) | Aucune limite maximale | Trempé et revenu (Q&T) | 1 bande marron |
| M65 | Groupe 2 | 448–586 (65–85) | 586 (85) | 22.0 HRC (235 HBW) | Normalisé et revenu ou Q&T sur tout le corps | 1 bande vert vif + 1 bande bleue |
| L80 Type 1 | Groupe 2 | 552–655 (80–95) | 655 (95) | 23.0 HRC (241 HBW) | Trempé et revenu (Q&T) | 1 bande rouge + 1 bande marron |
| L80 3Cr / 9Cr / 13Cr | Groupe 2 | 552–655 (80–95) | 655 (95) | 22,0–23,0 HRC | Trempé et revenu (Q&T) | 1 bande rouge + bandes marron / jaunes |
| C90 Type 1 | Groupe 2 | 621–724 (90–105) | 689 (100) | 25.4 HRC (255 HBW) | Trempé et revenu (Q&T à l’huile/eau) | 1 bande violette |
| T95 Type 1 | Groupe 2 | 655–758 (95–110) | 724 (105) | 25.4 HRC (255 HBW) | Trempé et revenu (Q&T à l’huile/eau) | 1 bande argentée |
| C110 | Groupe 2 | 758–828 (110–120) | 793 (115) | 30.0 HRC (286 HBW) | Trempé et revenu (sans soudure uniquement) | 1 bande blanche + 2 bandes marron |
| P110 | Groupe 3 | 758–965 (110–140) | 862 (125) | Aucune limite maximale | Trempé et revenu (Q&T) | 1 bande blanche |
| Q125 Type 1 | Groupe 4 | 862–1 034 (125–150) | 931 (135) | Pas de plafond maximal (limite de variation) | Trempé et revenu (Q&T) | 1 bande orange |
Nuances de cuvelage pour service en milieu acide : contrôles chimiques et de dureté des L80, C90, T95 et C110
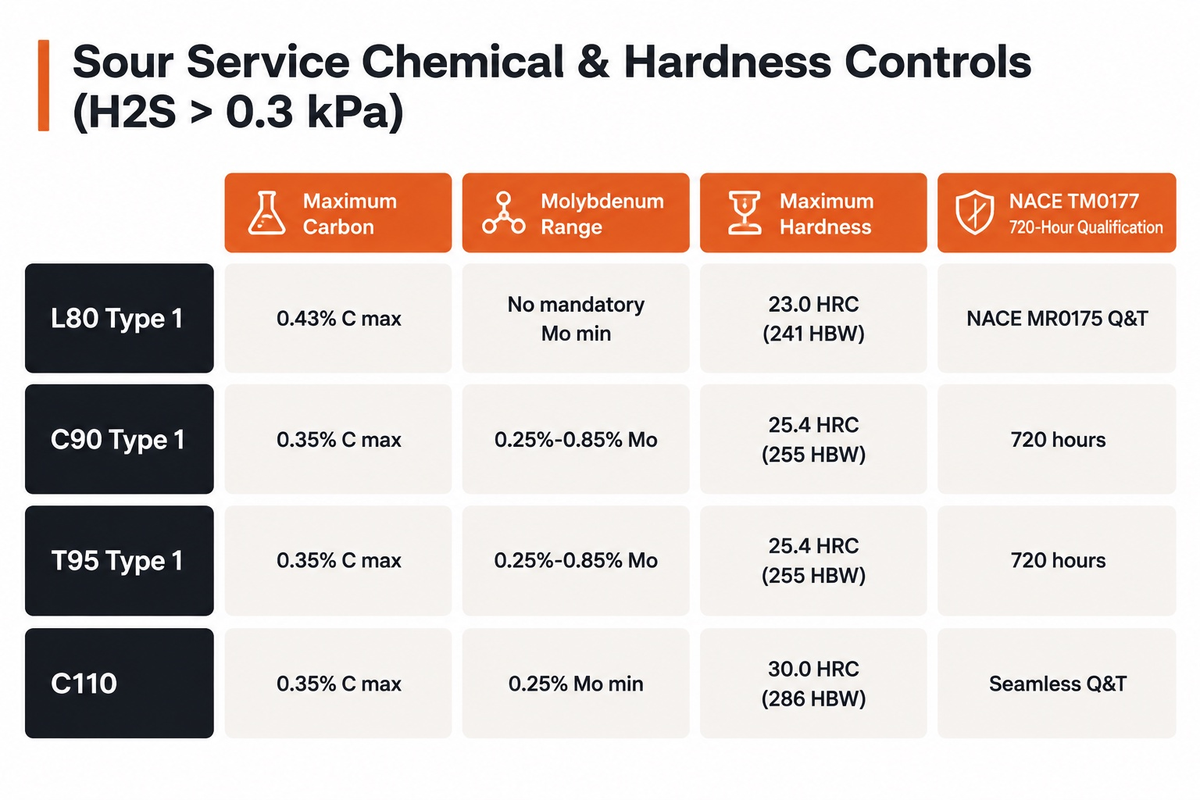
Dans les puits de pétrole et de gaz présentant une pression partielle de H2S de 0,3 kPa (0,05 psia), selon la norme NACE MR0175, une résistance mécanique plus élevée ne garantit pas la sécurité. La nuance standard P110 ne comporte aucun plafond maximal de dureté et présente les exigences de composition chimique ouvertes du Groupe 3. En présence de H2S humide, les zones martensitiques dures ayant une dureté supérieure à 25 HRC peuvent absorber l’hydrogène atomique. Ces zones dures peuvent subir une fissuration fragile soudaine sous contrainte par les sulfures (SSC) en traction.
Pour éviter la rupture de la colonne dans les réservoirs acides corrosifs, le Groupe 2 de l’API 5CT impose des limites strictes sur la composition chimique et la dureté dans l’épaisseur de paroi. Selon les notes du Tableau C.4 de la norme, la teneur en carbone du L80 peut être portée à un maximum de 0,45 % si le produit est trempé à l’huile. Dans le cas contraire, la teneur en carbone du L80 Type 1 est plafonnée à 0,43 % selon la norme. En outre, la teneur en phosphore ne doit pas dépasser le plafond d’impuretés du Tableau C.4 pour les nuances L80 Type 1, C90 et T95.
Pour les puits profonds exigeant des tenues à l’écrasement plus élevées, les acheteurs spécifient les nuances C90 Type 1, T95 Type 1 ou C110. Selon la norme, la teneur en molybdène des nuances C90 Type 1 et T95 Type 1 est maintenue entre 0,25 % Mo et 0,85 % Mo en masse. Toutefois, les notes de la norme précisent que la teneur en molybdène du T95 Type 1 peut être réduite à 0,15 % Mo minimum si l’épaisseur de paroi est inférieure à 17,78 mm. De même, la teneur en carbone de la nuance C90 Type 1 est limitée à un maximum de 0,35 % afin de permettre une martensite revenue homogène, conformément à la norme.
La qualification des nuances C90, T95 et C110 fait appel aux essais SSC selon les exigences applicables au produit et au service en milieu acide ; l’API 5CT n’exige pas que chaque coulée subisse un essai selon la Méthode A. Lorsque l’essai de traction NACE TM0177 Méthode A est spécifié, les éprouvettes sont maintenues sous contrainte pendant 720 heures jusqu’à rupture. Comme l’indique la demande de brevet USPTO US20180265960A1 sur le traitement des tubes par trempe et revenu par induction, l’austénitisation rapide par induction et le revenu contrôlé maintiennent la variation de dureté dans l’épaisseur de paroi dans une plage de 3.0 à 4.0 HRC.
| Nuance pour milieu acide | Carbone max. (% C) | Plage de molybdène (% Mo) | Contrôle des impuretés et du grain | Dureté max. dans l’épaisseur de paroi | Qualification NACE TM0177 Méthode A |
|---|---|---|---|---|---|
| L80 Type 1 | 0,43 % C (0,45 % C si trempé à l’huile selon la norme) | Pas de minimum obligatoire en Mo | Plafond bas en P et S selon Tableau C.4 ; Q&T sur tout le corps | 23.0 HRC (241 HBW) | Contrôle de dureté NACE MR0175 et Q&T |
| C90 Type 1 | 0,35 % C selon la norme | 0,25 % Mo à 0,85 % Mo selon la norme | Plafond restreint en P et S ; grain austénitique fin | 25.4 HRC (255 HBW) | Essai de traction en Solution A (720 heures) |
| T95 Type 1 | 0,35 % C selon la norme | 0,25 % Mo à 0,85 % Mo (peut être 0,15 % Mo min. si t < 17,78 mm selon la norme) | Plafond restreint en P et S ; grain austénitique fin | 25.4 HRC (255 HBW) | Essai de traction en Solution A (720 heures) |
| C110 | 0,35 % C selon la norme | Allié au Cr-Mo selon Tableau C.4 (0,25 % Mo min. selon la norme) | Plafond ultra-bas en P et S ; sans soudure Q&T uniquement | 30.0 HRC (286 HBW) | Essai de traction en Solution A (720 heures) |
Dimensions des tubes de cuvelage, jeu du mandrin de calibrage et résistance à l’écrasement
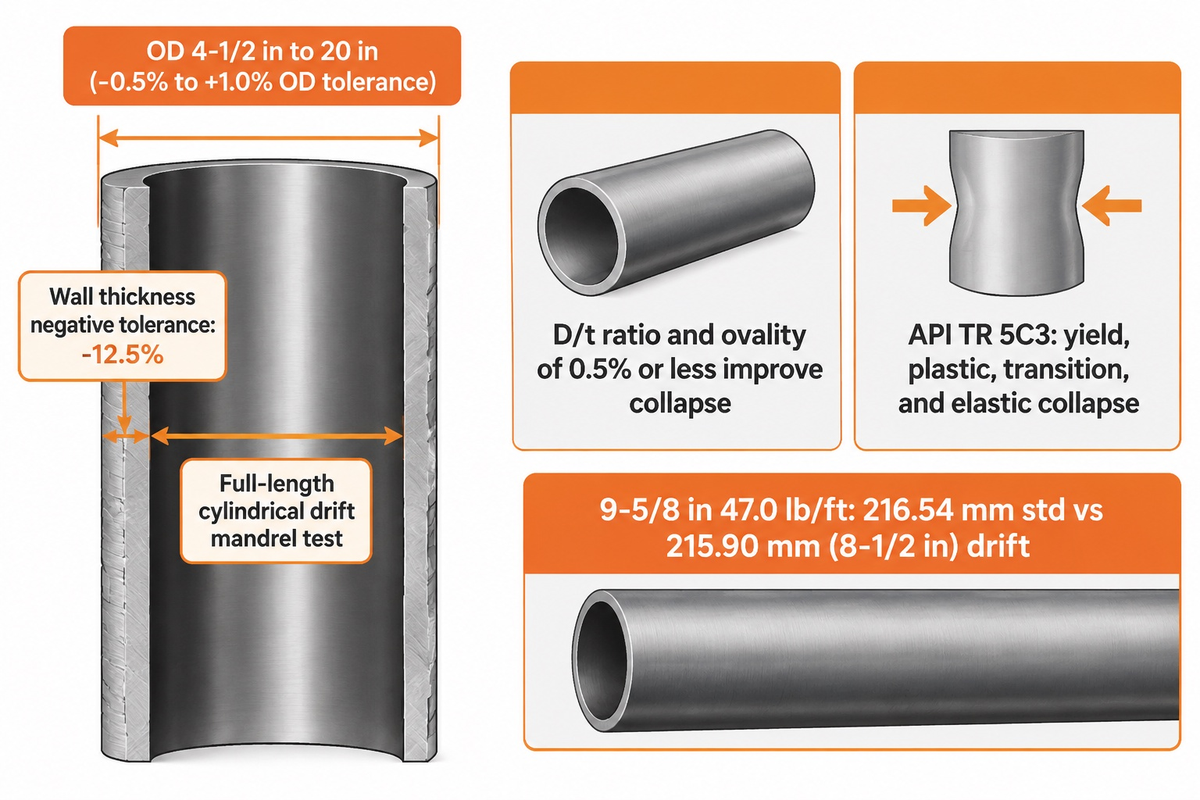
La maîtrise des tolérances dimensionnelles est essentielle lors de la descente de longues colonnes de cuvelage dans des puits déviés. Selon l’API 5CT, la tolérance standard sur le diamètre extérieur (OD) des tubes de cuvelage de 4-1/2 pouces et plus est de -0,5 % à +1,0 %. La tolérance de masse par tube individuel est de +6,5 % / -3,5 %, tandis que la tolérance de masse par lot d’expédition est de -1,75 %. Plus important encore, la norme autorise une tolérance négative sur l’épaisseur de paroi de -12,5 %.
L’excentricité de la paroi et l’ovalisation réduisent le passage intérieur ; par conséquent, les ingénieurs de complétion ne dimensionnent jamais le passage du trépan ou du packer sur la base du diamètre intérieur nominal (ID). Au lieu de cela, chaque tube de cuvelage doit subir un essai de passage d’un mandrin cylindrique de calibrage sur toute sa longueur. Comme l’indique une analyse d’Oil & Gas Journal sur l’économie de l’écrasement des tubes, un contrôle strict du rapport D/t et une ovalisation de 0,5 % ou moins améliorent la tenue à l’écrasement. Les tubes de cuvelage à haute résistance à l’écrasement (HC) peuvent supporter des formations salifères profondes sans passer à une épaisseur de paroi supérieure qui réduirait le diamètre de calibrage.
Selon l’API TR 5C3 (ISO 10400), la résistance à l’écrasement externe est régie par quatre régimes physiques fondés sur le rapport D/t. Il s’agit de : l’écrasement plastique à la limite d’élasticité, l’écrasement plastique, l’écrasement de transition et l’écrasement élastique. Les commandes de colonnes intermédiaires auprès des fabricants de tubes de cuvelage API 5CT spécifient un calibrage API standard ou un calibrage spécial. Par exemple, les opérateurs commandent fréquemment des tubes de cuvelage de 9-5/8 pouces et 47,0 lb/ft avec un mandrin de calibrage spécial de 8-1/2 pouces.
Quelle est la différence entre les tubes de cuvelage et les tubes de production API 5CT ?
Le tube de cuvelage est un tube structurel en acier de grand diamètre (4-1/2 pouces à 20 pouces OD) cimenté de façon permanente pour protéger le puits, tandis que le tube de production est un tube amovible de plus petit diamètre (dimension de 1.050 pouce à 4-1/2 pouces) installé à l’intérieur du cuvelage pour acheminer les hydrocarbures vers la surface. Les deux produits sont régis par l’API 5CT, mais remplissent des fonctions structurelles distinctes dans la construction du puits. Le cuvelage isole les formations et supporte les équipements de tête de puits, tandis que le tube de production est installé dans le cuvelage et assure une conduite remplaçable pendant l’exploitation.
Les éléments de cuvelage sont souvent livrés en longueurs de Plage 3 (34 à 48 pieds ou 10.36 à 14.63 mètres). Des longueurs unitaires plus importantes réduisent le temps de vissage sur le plancher de forage lors de la descente du cuvelage. En revanche, les tubes de production sont souvent commandés en longueurs de Plage 2 (25 à 32 pieds) avec extrémités refoulées extérieurement (EUE) ou non refoulées (NUE). Contrairement aux tiges de forage — qui transmettent le couple de rotation au trépan —, les tubes de cuvelage et de production restent fixes pendant la production.
| Diamètre extérieur (in / mm) | Masse linéique nominale (lb/ft) | Épaisseur de paroi (in / mm) | Alésage nominal / ID (mm) | Mandrin de calibrage API standard (mm) | Option de calibrage spécial (mm / trépan in) |
|---|---|---|---|---|---|
| 4-1/2 in (114,3 mm) | 11.60 | 0.250 in (6,35 mm) | 101.60 | 98.42 | N/A (calibrage standard de complétion) |
| 5-1/2 in (139,7 mm) | 17.00 | 0.304 in (7,72 mm) | 124.26 | 121.08 | 120.65 (passage de trépan 4-3/4 in) |
| 5-1/2 in (139,7 mm) | 20.00 | 0.361 in (9,17 mm) | 121.36 | 118.19 | N/A (colonne perdue de fracturation haute pression) |
| 7 in (177,8 mm) | 26.00 | 0.362 in (9,19 mm) | 159.42 | 156.24 | 158.75 (passage de trépan 6-1/4 in) |
| 7 in (177,8 mm) | 29.00 | 0.408 in (10,36 mm) | 157.08 | 153.90 | 155.58 (passage de trépan 6-1/8 in) |
| 9-5/8 in (244,5 mm) | 40.00 | 0.395 in (10,03 mm) | 224.44 | 220.47 | 222.25 (passage de trépan 8-3/4 in) |
| 9-5/8 in (244,5 mm) | 47.00 | 0.472 in (11,99 mm) | 220.52 | 216.54 | 215.90 (calibrage alternatif 8-1/2 in) |
| 9-5/8 in (244,5 mm) | 53.50 | 0.545 in (13,84 mm) | 216.82 | 212.85 | 215.90 (calibrage spécial 8-1/2 in) |
| 13-3/8 in (339,7 mm) | 54.50 | 0.380 in (9,65 mm) | 320.40 | 316.43 | N/A (colonne intermédiaire) |
| 13-3/8 in (339,7 mm) | 68.00 | 0.480 in (12,19 mm) | 315.32 | 311.35 | 311.15 (calibrage alternatif 12-1/4 in) |
| 20 in (508,0 mm) | 94.00 | 0.438 in (11,13 mm) | 485.74 | 480.97 | N/A (colonne de surface / tube guide) |
Connexions STC, LTC, BTC et premium : choix du filetage et contrôle du vissage
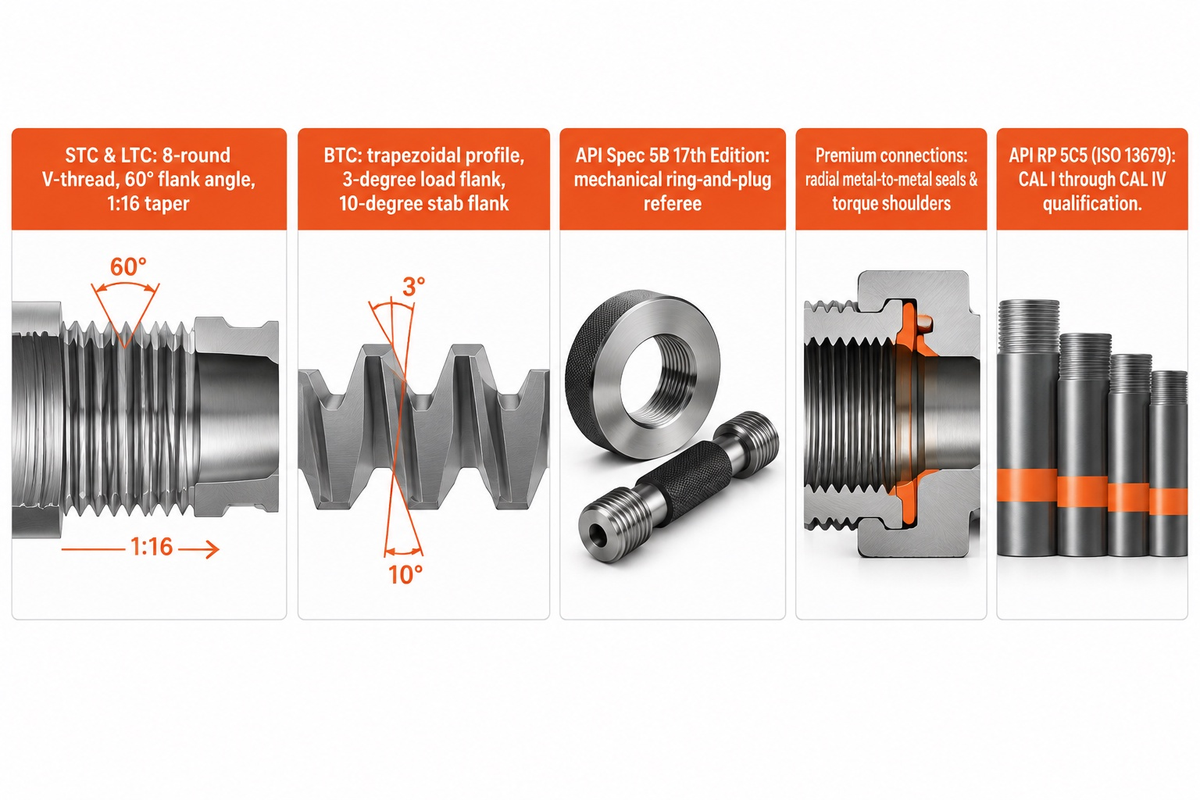
Les connexions filetées constituent l’élément mécaniquement le plus sollicité de toute colonne de cuvelage OCTG. La norme API Spec 5B définit trois profils de filetage pour les tubes de cuvelage : le filetage rond court (STC), le filetage rond long (LTC) et le filetage trapézoïdal Buttress (BTC). Les filetages STC et LTC utilisent un profil en V à 8 filets par pouce avec un angle de flanc inclus de 60° et une conicité de 1:16. Ils s’appuient sur la graisse de filetage API Modified pour combler les jeux entre fond de filet et sommet et assurer l’étanchéité face à la pression des liquides.
Le filetage Buttress (BTC) utilise un profil trapézoïdal avec le pas de filetage spécifié pour la dimension du cuvelage. Il présente un flanc porteur de 3 degrés et un flanc d’engagement de 10 degrés. Comme le filetage BTC sollicite presque intégralement la section transversale du corps du tube, il offre un rendement en traction du joint supérieur à celui des filetages ronds STC et LTC. De plus, le brevet USPTO US5212885A sur le contrôle de vissage des cuvelages Buttress démontre que le vissage multi-tours augmente fortement la capacité d’étanchéité au gaz du filetage BTC.
Selon World Oil à propos de la mise à jour d’octobre 2026 de la 17e édition de l’API Spec 5B, la nouvelle norme de filetage définit des règles de validation pour les systèmes de contrôle optique et laser des filetages, et modifie également les tolérances d’épaisseur de dent BTC. La 17e édition précise que le calibrage mécanique traditionnel par bague et tampon reste la méthode d’arbitrage de référence en cas de litige sur des données optiques sans contact. Pour connaître les dimensions des manchons, consultez notre guide des spécifications et dimensions des manchons OCTG.
Les fabricants de tubes de cuvelage API 5CT fournissent-ils des connexions OCTG filetées premium ?
Oui, les principaux fabricants de tubes de cuvelage API 5CT et les centres de filetage agréés fournissent des connexions premium propriétaires et interchangeables en complément des filetages standard API 5B. Les filetages standard STC, LTC et BTC utilisent une graisse d’étanchéité pour bloquer le passage des fluides. Les puits de gaz à haute pression, les puits thermiques et les colonnes horizontales de schiste exigent des portées d’étanchéité radiales métal sur métal et des butées de couple positives.
Les connexions premium — telles que les modèles étanches au gaz VAM TOP, NEW VAM, Hydril Series et TPCQ — sont qualifiées selon l’API RP 5C5 (ISO 13679). La qualification couvre les niveaux d’application de connexion CAL I à CAL IV. Une connexion CAL IV valide des enveloppes combinées de pression interne de gaz, de cyclage thermique, de flexion et de traction-compression axiale. De récents contrats en eaux profondes, tels que le rapport d’IADC Drilling Contractor sur la fourniture de 47 000 tonnes d’OCTG offshore, confirment que les opérateurs imposent des connexions premium vissées en usine afin d’éviter le grippage sur chantier.
Tubes de cuvelage sans soudure vs ERW et niveaux de contrôle PSL-1, PSL-2 et PSL-3
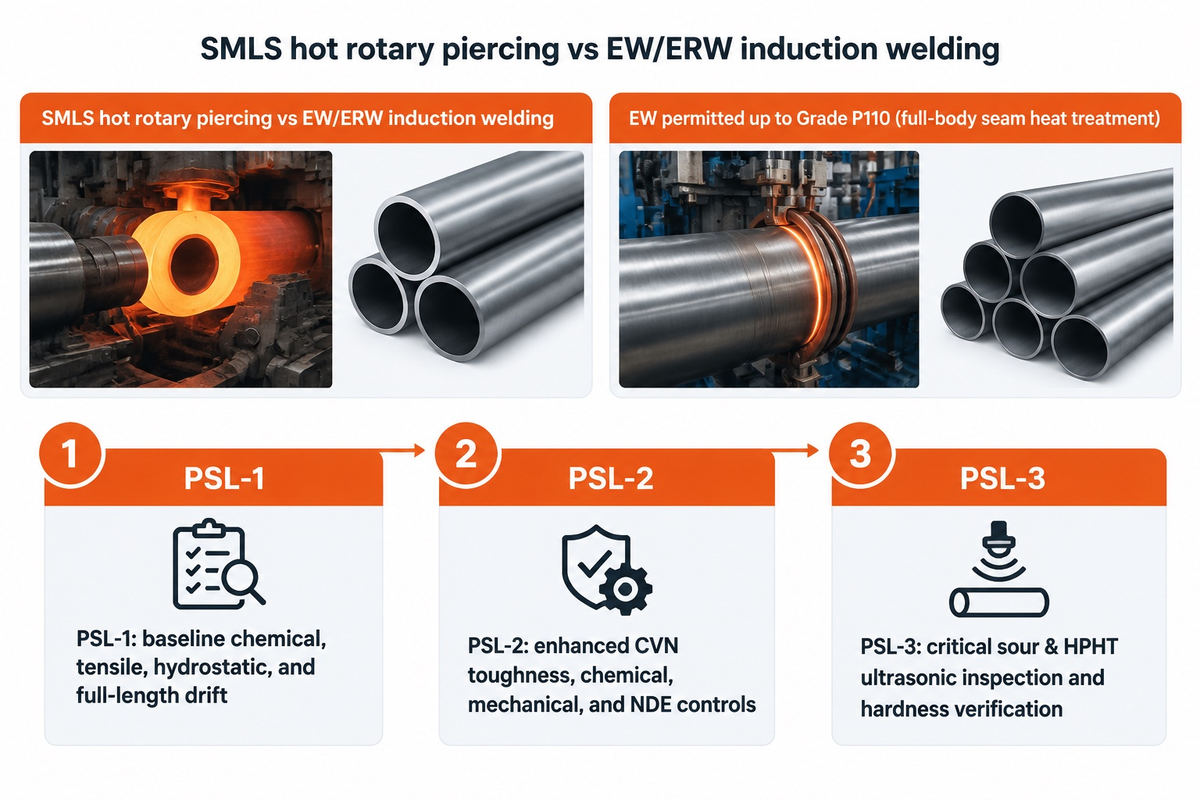
L’API 5CT autorise deux filières principales de fabrication de tubes : sans soudure (SMLS) par perçage rotatif à chaud, et soudé électriquement (EW/ERW) par soudage par induction à haute fréquence. L’autorisation des tubes de cuvelage soudés électriquement n’est accordée que pour les nuances et formes de produits figurant dans l’édition applicable de l’API 5CT, par exemple les tubes soudés électriquement utilisés jusqu’à la nuance EW P110 ; la nuance Q125 Type 1 ne doit pas être considérée comme généralement admise en soudé électriquement. Lorsque le tube de cuvelage soudé électriquement est autorisé, le cordon de soudure subit une normalisation ou une trempe et un revenu sur tout le corps afin d’éliminer toute martensite non revenue.
Parce que le tube ERW est fabriqué à partir de bobines laminées à chaud de précision, il présente souvent une concentricité circonférentielle d’épaisseur de paroi plus serrée que le tube sans soudure percé par rotation. Il en résulte une résistance géométrique à l’écrasement plus compétitive dans les puits intermédiaires doux. Les nuances du Groupe 2 pour service en milieu acide (C90, T95 et C110) sont limitées à la fabrication sans soudure afin de garantir une structure de grain homogène en présence de H2S. Vous pouvez comparer les deux procédés d’usine dans notre article sur la fabrication des tubes en acier sans soudure et soudés.
Pour corréler la rigueur des contrôles au risque du puits, l’API 5CT définit trois niveaux de spécification de produit (PSL) : PSL-1, PSL-2 et PSL-3. La 11e édition a rationalisé ces exigences PSL pour les aligner sur les standards actuels des opérateurs. Elle a également mis à jour la mesure et l’étalonnage automatiques de la rectitude des tubes ainsi que les règles d’énergie de choc Charpy V (CVN) pour les tubes à forte épaisseur de paroi.
- Le niveau PSL-1 représente le standard de base et comprend les essais chimiques et de traction standard par lot de coulée, l’épreuve hydrostatique sur l’ensemble du lot de coulée et le calibrage au mandrin sur toute la longueur. Il inclut également le contrôle visuel des filetages et les CND standard pour les groupes de résistance mécanique supérieure.
- Le niveau PSL-2, à ténacité et CND renforcés, applique des exigences supplémentaires en matière de composition chimique, de résistance mécanique et de CND qui dépendent de la nuance et de la forme de produit commandées.
- Le niveau PSL-3, destiné aux services critiques en milieu acide, HPHT et en eaux profondes, applique des contrôles plus stricts de composition chimique, de propriétés mécaniques et d’inspection par ultrasons lorsque cela est spécifié pour les nuances éligibles. Les tubes désignés font l’objet d’une vérification de dureté et d’une traçabilité entre la coulée et le manchon conformément à la spécification d’achat.
Coût rendu, MOQ d’usine et délai de livraison : comparer le laminage en usine et la fourniture sur stock disponible
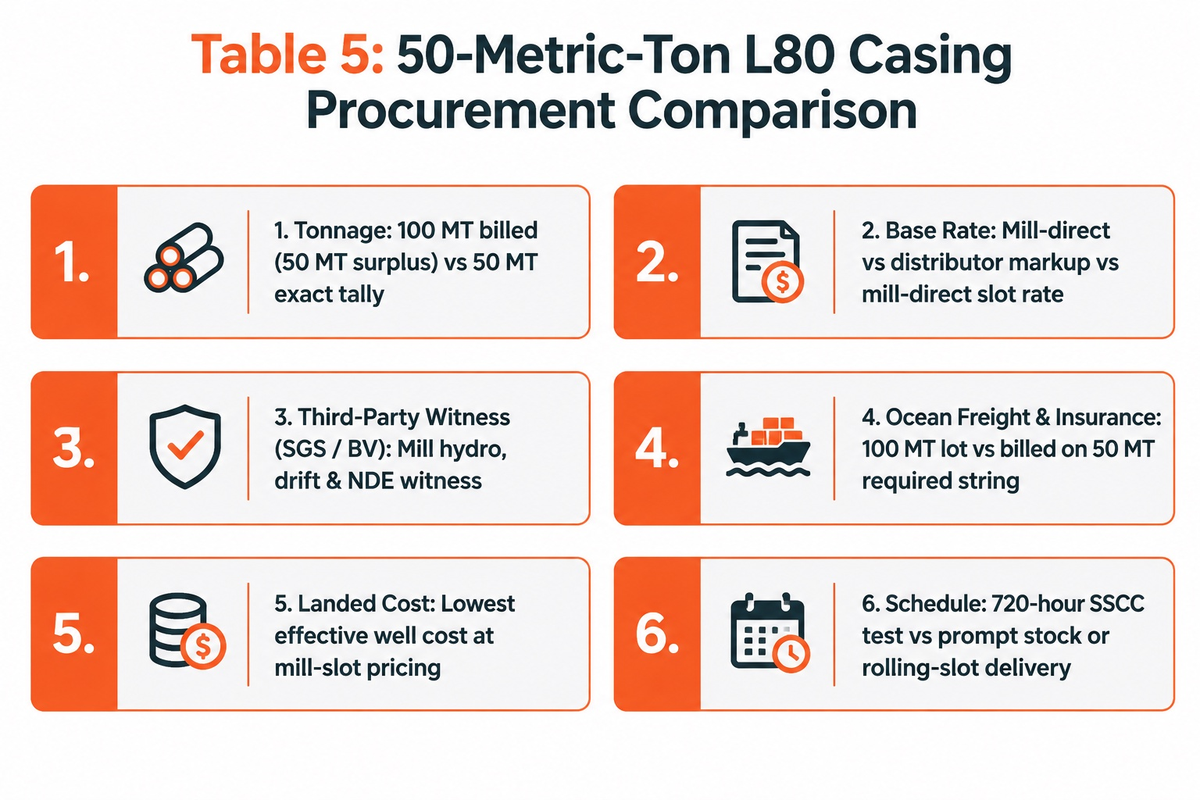
Le principal facteur déterminant le coût total rendu pour un puits unique est la quantité minimale de commande (MOQ) par lot de coulée de l’usine. Comme l’indique l’indice des prix à la production du Bureau of Labor Statistics des États-Unis pour le secteur NAICS 331210 de fabrication de tubes et tuyaux en acier, les prix départ usine des produits tubulaires suivent généralement l’évolution du coût des bobines laminées à chaud, des billettes et de l’énergie. Toutefois, pour les appels d’offres portant sur un seul puits, le coût d’une coulée de four sur mesure dépasse souvent les écarts de prix de base départ usine.
Les grandes usines de laminage sans soudure élaborent et laminent l’acier par coulée de four ou par campagne de laminage. Ce lot de four fixe un MOQ d’usine de 100 tonnes métriques par diamètre extérieur, masse linéique et nuance. Supposons que votre programme de forage ne nécessite que 50 tonnes métriques de tubes de cuvelage L80 de 9-5/8 pouces, alors qu’une usine impose un minimum de lot de coulée de 100 tonnes.
Les délais de fabrication varient selon le groupe de nuances et l’étendue des essais. Les commandes standard en J55, K55, N80Q et P110 sont expédiées plus rapidement à partir des campagnes de laminage actives, tandis que les commandes pour service en milieu acide en C90, T95 et C110 nécessitent souvent une qualification spécifique au projet selon la norme NACE TM0177 Méthode A. Cet essai obligatoire de fissuration sous contrainte par les sulfures de 720 heures ajoute un mois de délai d’essai avant l’expédition par l’usine.
Décomposition des coûts d’une colonne de cuvelage de 50 tonnes
La décomposition des coûts d’une colonne de cuvelage de 50 tonnes ci-dessous présente un exemple d’approvisionnement. Elle illustre le cas d’un opérateur ayant besoin de 50 tonnes métriques (~715 mètres) de tubes de cuvelage sans soudure de 9 5/8 pouces, 47,0 lb/ft, L80 Type 1 BTC livrés CIF au port :
| Élément de coût et de délai | Option A : Laminage en usine avec MOQ de coulée de 100 tonnes | Option B : Parc de distribution régional (50 tonnes) | Option C : Allocation de créneau de laminage et de stock disponible Synbase (50 tonnes) |
|---|---|---|---|
| Tonnage commandé vs tonnage requis | 100 MT facturées (50 MT requises + 50 MT d’excédent) | Métré exact de 50 MT | Métré exact de 50 MT (créneau de laminage consolidé) |
| Prix de base unitaire Ex-Works / dépôt | Tarif de base direct usine (varie selon l’indice des billettes ; demander un devis) | Tarif stockiste de détail (inclut la marge de parc du distributeur ; demander un devis) | Tarif direct sur créneau d’usine sans pénalité de tonnage excédentaire (demander un devis) |
| Contrôle contradictoire par tierce partie (SGS / BV) | Forfait d’inspection de plusieurs jours en usine (chiffré selon le périmètre de contrôle) | Frais de contrôle visuel sur parc et de revue des MTR (chiffrés par lot) | Inspection consolidée de l’épreuve hydrostatique, du calibrage et des CND en usine (chiffrée par commande) |
| Fret maritime, manutention portuaire et assurance | Facturé sur l’ensemble du lot de coulée de 100 MT | Transport routier local du dépôt jusqu’au site de forage | Facturé uniquement sur la colonne requise de 50 MT |
| Structure effective du coût rendu | Dépense de tonnage doublée en raison des 50 MT de tubes excédentaires non affectés | Aucun tube excédentaire, mais prix unitaire distributeur plus élevé | Coût effectif par puits le plus bas (métré exact de 50 MT au tarif de créneau d’usine) |
| Planning de production et d’expédition | Campagne complète de laminage de four + essai SSCC de 720 heures le cas échéant | Expédition immédiate après vérification du métré du stock disponible | Allocation rapide sur stock disponible ou livraison sur créneau de laminage programmé |
Vérifiez les licences du monogramme API, les mises à jour de la 11e édition et préparez votre RFQ Synbase
Avant de verser un acompte, effectuez un audit en cinq étapes des qualifications qualité du fournisseur :
- Recherchez la raison sociale du fabricant et le numéro de licence sur le portail Composite List.
- Une licence active du monogramme API doit mentionner le produit, la nuance, la dimension et le périmètre de fabrication correspondant à la commande ; la conformité au niveau PSL est établie par la spécification d’achat et les dossiers d’usine.
- Vérifiez par recoupement les certificats d’essais en usine (MTC / MTR) afin que chaque numéro de coulée poinçonné sur le corps du tube corresponde à l’analyse chimique, aux courbes de trempe et revenu, à la pression d’épreuve hydrostatique et à l’énergie de choc figurant sur le MTR.
- Confirmez l’alignement sur l’API 5CT 11e édition et l’API 5B 17e édition dans votre bon de commande pour le contrôle PSL, la vérification de la rectitude, l’énergie de choc sur forte épaisseur de paroi et le règlement des litiges de calibrage de filetage.
- Exigez des protecteurs de filetage en plastique renforcé d’acier à bout fermé pour le transport maritime ainsi qu’une liste de métré électronique tube par tube indiquant les longueurs individuelles dans la Plage 1, la Plage 2 ou la Plage 3.
Synbase Steel Co., Ltd. est la plateforme internationale de fourniture d’OCTG et de tubes de conduite du groupe E-CHENG Steel Group. Notre base industrielle s’appuie sur une capacité de 1,3 million de tonnes métriques par an de tubes en acier sans soudure répartie sur 5 lignes de laminage à chaud et 1 ligne d’étirage à froid. Nous fournissons des tubes de cuvelage API 5CT 11e édition de 4-1/2 pouces à 20 pouces OD dans les nuances J55, K55, N80, L80, C90, T95, P110 et Q125 avec filetages STC, LTC, BTC et connexions premium.
Liste de contrôle des spécifications de commande et de RFQ pour tubes de cuvelage API 5CT
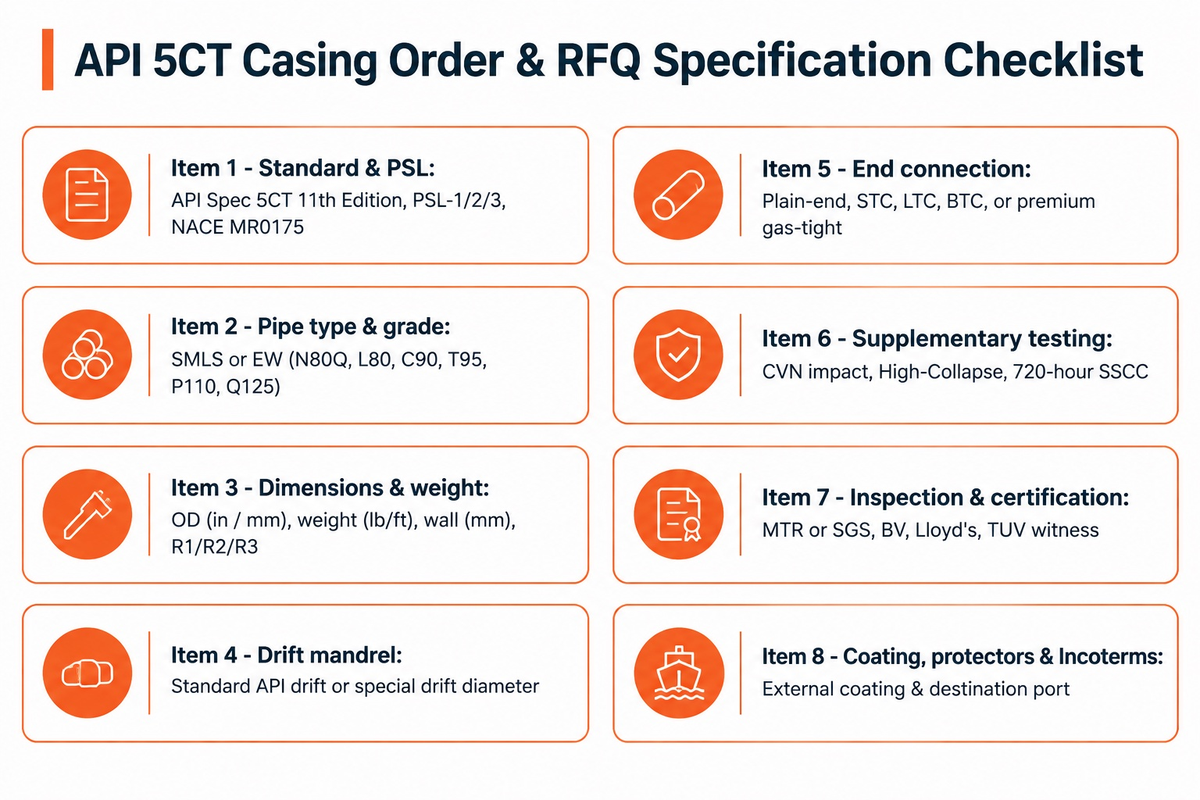
Copiez les 8 champs techniques obligatoires ci-dessous dans votre dossier d’appel d’offres afin d’éliminer les retards de chiffrage en usine et d’éviter toute erreur de nuance :
- Point 1 — Norme et niveau PSL : API Spec 5CT 11e édition. Spécifiez PSL-1, PSL-2 ou PSL-3 (plus Annexe H / NACE MR0175 en cas de service en milieu acide).
- Point 2 — Type de tube et nuance : sans soudure (SMLS) ou soudé électriquement (EW). Précisez la nuance et le type exacts (N80Q vs N80-1, L80 Type 1 vs 13Cr, C90, T95, P110, Q125).
- Point 3 — Dimensions et masse linéique : diamètre extérieur (in / mm), masse linéique nominale (lb/ft), épaisseur de paroi (mm) et plage de longueur (R1, R2 ou R3).
- Point 4 — Exigence de mandrin de calibrage : calibrage API standard ou diamètre de calibrage spécial spécifié. Indiquez le diamètre de trépan visé en pouces et en millimètres.
- Point 5 — Connexion d’extrémité et manchons : extrémité lisse, STC, LTC, BTC ou connexion premium étanche au gaz. Précisez des manchons standard ou à dégagement spécial.
- Point 6 — Essais complémentaires : température d’essai de résilience Charpy V, classe de haute résistance à l’écrasement (HC) ou essai SSCC de 720 heures selon NACE TM0177 Méthode A.
- Point 7 — Contrôle et certification : certificat d’essais en usine (MTR) ou inspection par tierce partie (SGS, BV, Lloyd’s ou TUV) selon les exigences de la commande.
- Point 8 — Revêtement, protecteurs et Incoterms : précisez tout revêtement externe requis, les protecteurs de filetage ainsi que l’Incoterm retenu accompagné du lieu ou du port de destination convenu.
Foire aux questions
Qu’est-ce que l’API 5CT ?
L’API 5CT est la principale norme internationale publiée par l’American Petroleum Institute pour les tubes de cuvelage et de production en acier sans soudure et soudés électriquement. Ces tubes sont utilisés dans les puits de pétrole et de gaz du monde entier. La spécification définit quatre groupes de nuances d’acier de H40 à Q125, les propriétés mécaniques, les limites de composition chimique, les tolérances dimensionnelles et trois niveaux de spécification de produit (PSL-1, PSL-2, PSL-3).
Quels sont les 4 types de colonnes de cuvelage ?
Il existe quatre types principaux de colonnes de cuvelage pétrolier, à savoir : le tube guide, la colonne de surface, la colonne intermédiaire et la colonne de production. De nombreux puits profonds descendent également une colonne perdue (liner) de production. Le tube guide et la colonne de surface stabilisent les terrains superficiels et les aquifères d’eau douce. Les colonnes intermédiaire et de production résistent aux fortes pressions de pore, aux fluides acides corrosifs et aux charges de complétion en profondeur.
Quelles sont les nuances OCTG disponibles selon l’API 5CT ?
L’API 5CT répartit les nuances OCTG en quatre groupes de produits. Le Groupe 1 couvre les nuances H40, J55, K55, N80 Type 1, N80Q et R95. Le Groupe 2 couvre les nuances M65, L80 Type 1, L80 3Cr, L80 9Cr, L80 13Cr, C90, T95 et C110. Le Groupe 3 couvre la nuance P110 et le Groupe 4 couvre la nuance Q125.
Quelle documentation accompagne les expéditions d’OCTG ?
Les expéditions comprennent la documentation d’essais en usine requise par le bon de commande et la spécification. Des certificats d’inspection par tierce partie sont fournis sur demande. Ce dossier de traçabilité relie les numéros de coulée des tubes à l’analyse de poche, aux essais de traction et de choc et aux relevés de dureté, ainsi qu’aux épreuves hydrostatiques et de calibrage au mandrin. Il inclut les rapports de CND et les listes de métré des longueurs unitaires.
Quels sont le MOQ et le délai de livraison pour les commandes d’OCTG ?
Pour les dimensions et nuances en stock disponible telles que J55, K55, N80, L80 et P110, les distributeurs et fournisseurs intégrés peuvent expédier rapidement de plus petites quantités depuis leur stock sur parc. Après vérification de la liste de métré, ils expédient rapidement la commande. Pour les commandes nécessitant un laminage spécial en usine ou des épaisseurs de paroi particulières, les usines principales de tubes sans soudure exigent l’engagement d’un lot complet de coulée de four (soit un lot de laminage de 100 tonnes métriques pour cette dimension).
Les délais de nouveau laminage en usine pour les tubes de cuvelage des Groupes 1 et 3 dépendent des créneaux actifs de campagne de four et de l’étendue des contrôles. Les nuances restreintes pour service en milieu acide (C90, T95, C110) et les alliages résistant à la corrosion 13Cr nécessitent un délai de livraison supplémentaire. Ce planning couvre le traitement thermique spécialisé de trempe et revenu, le contrôle par ultrasons sur tout le corps et les essais de qualification à la fissuration sous contrainte par les sulfures (SSC) de 720 heures selon la norme NACE TM0177.
Références et sources
- American Petroleum Institute (API) — Publication de la 11e édition de la norme API 5CT, Tubes de cuvelage et de production
- American Petroleum Institute (API) — L’API modernise la norme de filetage des tubes pétroliers et gaziers (API Spec 5B 17e édition & API RP 5B1 6e édition, octobre 2026)
- American Petroleum Institute (API) — Documents de licence des programmes API Monogram et APIQR
- Office of Scientific and Technical Information (OSTI) du département de l’Énergie des États-Unis — Rapport sur la conception des puits et les barrières d’intégrité du cuvelage (SAND2024-11124R)
- U.S. Bureau of Labor Statistics (BLS) — Indice des prix à la production pour le secteur NAICS 331210 Fabrication de tubes et tuyaux en fer et en acier à partir d’acier acheté
- United States Patent and Trademark Office (USPTO) — Brevet US5212885A : Vissage à haute étanchéité au gaz pour connexions API Buttress
- United States Patent and Trademark Office (USPTO) — Demande de brevet US20180265960A1 : Procédés de traitement thermique de trempe et revenu pour tubes pétroliers
- Oil & Gas Journal — Les problématiques d’écrasement des tubes offrent des opportunités économiques dans la conception des cuvelages de puits
- World Oil — L’API met à jour la spécification 5B pour le filetage et le contrôle des tubes de pétrole et de gaz
- IADC Drilling Contractor — Fourniture de tubes de cuvelage, de tubes de production et de connexions premium OCTG pour développements offshore