Tubo LSAW (SAW longitudinal + DSAW + JCOE)
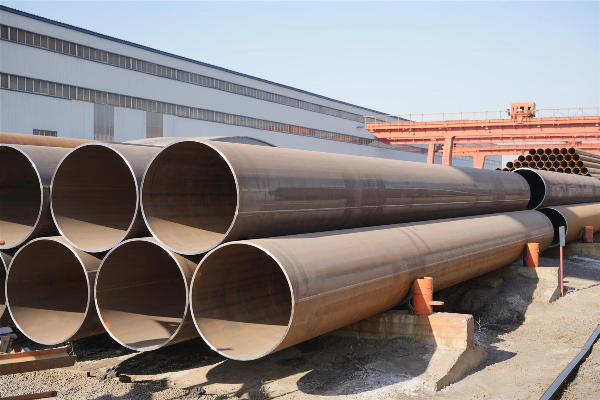
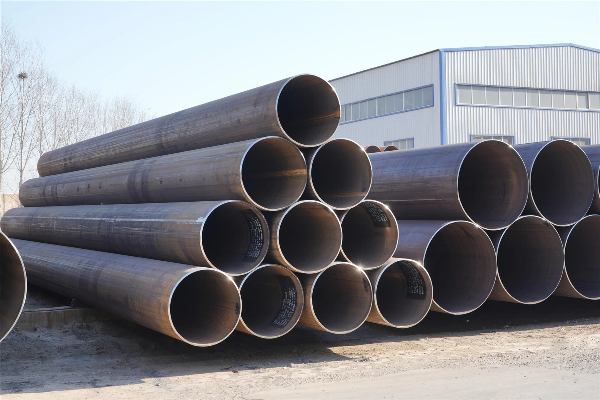
Tubo de aço LSAW: tubo SAW longitudinal de grande diâmetro
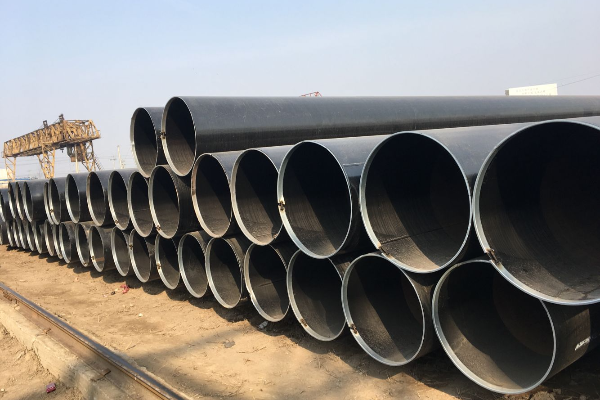
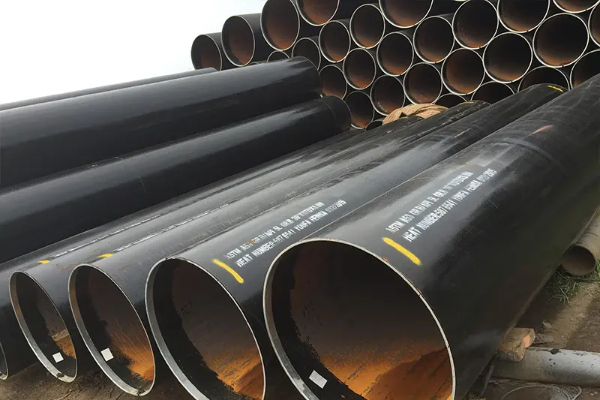
O tubo de aço LSAW é a solução projetada quando um projeto precisa de tubo de linha de grande diâmetro e alta pressão que ERW e sem costura simplesmente não conseguem fornecer acima de 24 polegadas. A Synbase fabrica seu tubo soldado por arco submerso longitudinal a partir de uma única chapa de aço — conformado por JCOE/UOE e depois soldado na costura interna e externa. A Synbase fornece DE de 16–60″ (406–1500 mm) em API 5L X42–X80, com ensaio ultrassônico 100% e rastreabilidade completa da usina.
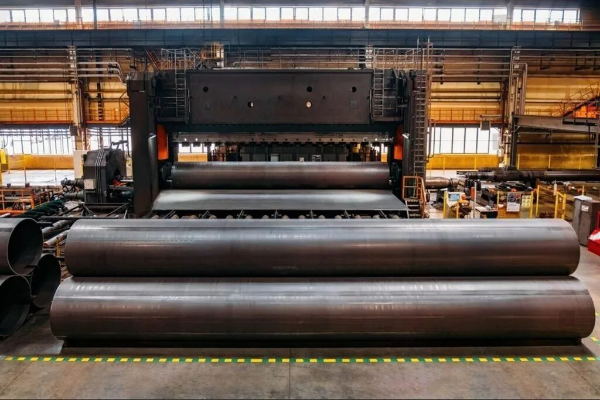
Por que usar tubo LSAW em dutos de grande diâmetro e alta pressão
Acima de 24 polegadas, a escolha se estreita rapidamente. O tubo comercial sem costura chega efetivamente ao limite próximo de NPS 24, e o ERW é um processo baseado em bobina, desenvolvido para diâmetros internos menores. Restam duas rotas soldadas para uma linha tronco DN600–DN2000, e elas não são escolhas equivalentes.
// DEFINIÇÃO DO PROCESSO: J-C-O-E
Um tubo soldado por arco submerso longitudinal começa como uma única tira estreita de chapa de aço, conformada em tubo aberto por um processo J-C-O-E e depois soldada duas vezes, tanto no lado externo quanto no interno, ao longo de uma única costura longitudinal (essa solda longitudinal dupla faz com que o tubo LSAW também seja chamado às vezes de DSAW — soldado por arco submerso duplo), de modo que a linha soldada fique exatamente alinhada ao eixo longitudinal do tubo, interceptando e suportando a força causada pela pressão interna.
Os dados por trás de “alta pressão”
Em uma implantação no campo petrolífero de Changqing em 2023, um tubo LSAW de especificação DN suportou pressão de serviço de 6 MPa, enquanto o tubo SSAW helicoidal de mesma especificação suportou apenas 4 MPa, pouco menos de 50% a mais.
Essa margem de pressão é o ponto central e o motivo pelo qual as especificações de transmissão adotam como padrão a costura longitudinal.
Ao contrário de uma costura helicoidal, a solda longitudinal é projetada para suportar a pressão axial onde ela se concentra, sendo a escolha certa para serviço com gás ácido, travessias no leito marinho e linhas de coleta urbanas.
[SYS-MATRIX-05] // CUSTO DE ENGENHARIA
LSAW vs SSAW vs ERW vs DSAW vs HSAW: matriz de seleção
A maioria dos compradores confunde LSAW com SSAW e presume que a resistência é idêntica; não é, e escolher a costura errada subdimensiona a linha. Criamos a matriz de seleção de tubos com 5 processos da Synbase para resolver a questão com números, em vez de adjetivos. Ela compara as cinco rotas de tubos de aço-carbono segundo as dimensões que realmente determinam uma ordem de compra.
VARIÁVEL_GEOMÉTRICA // NOTA
As duas famílias de arco submerso compartilham o método de soldagem, mas não a costura: o LSAW tem uma costura longitudinal reta, enquanto o tubo SSAW (soldado por arco submerso helicoidal, também chamado HSAW) enrola a costura em hélice. Comparar LSAW e SSAW apenas pela resistência ignora por que cada tubo soldado se comporta de maneira diferente sob pressão; a geometria da costura, e não o aço, é a variável.
| Processo | Costura | Faixa de DE | Adequação à pressão | Custo relativo | Indicado para |
|---|---|---|---|---|---|
| LSAW (DSAW) | SAW longitudinal, 2 lados | 16–60″ | Alta (classe 1–2) | Média | Grandes linhas tronco de petróleo e gás, de alta pressão |
| SSAW / HSAW | SAW helicoidal | 20–100″ | Baixa–média (classe 3–4) | Baixo | Água, baixa pressão, diâmetro extragrande |
| ERW / HFW | Resistência elétrica | ½–20″ | ≤ classe 600, sem serviço ácido | Baixo | Água municipal, gás de baixa pressão |
| Sem costura | Nenhuma | ⅛–24″ | Mais alta (ácido, cíclico) | Alto | Cabeças de poço, alta pressão e pequeno diâmetro |
REGULAMENTO_NORMA // ISO 3183 E API 5L
Nas normas de dutos de petróleo, SAWL/SAW é favorecido tanto em zonas de classe 1 quanto de classe 2 — cidades, subúrbios e áreas submarinas —, enquanto SSAW/HSAW só é permitido para baixa pressão em trechos de classe 3 e 4 das linhas. É uma distinção regulamentada, não um viés comercial. Mas é por isso que a maioria das normas para linhas principais — ISO 3183 e API 5L — escolhe a costura longitudinal como padrão.
A contrapartida honesta
O LSAW não vence em todos os aspectos, e não fingiremos o contrário. Como sua solda se concentra em uma direção, a tenacidade ao impacto lateral do LSAW, cerca de 30 J a −20 °C, fica ligeiramente abaixo da do SSAW, cuja costura helicoidal dispersa a tensão em várias direções. Para contenção de pressão axial, o LSAW lidera; para linhas de água muito grandes e baixa pressão, nas quais a eficiência do material domina, o tubo de aço SSAW é a escolha racional, e nós também o fabricamos.
Para conhecer em detalhe as rotas helicoidal e de resistência elétrica, consulte nossas páginas de tubo soldado helicoidal e tubo ERW; para o aspecto de especificação de tubos de linha, nossa página de tubo de linha API 5L aborda a seleção de graus de ponta a ponta.
Especificações, graus e faixa de dimensões dos tubos LSAW da Synbase
Todos os tubos de aço LSAW fornecidos são fabricados conforme as especificações do nosso livro técnico, e não conforme o que diz o folheto comercial. As dimensões e os graus abaixo resultam da produção do tipo JCOE/UOE (confirmamos quaisquer especificações de sobredimensão ou parede extragrande para uma RFQ).
Especificações de produção
Principais variáveis mecânicas e dimensionais que executam as normas de fabricação de tubos industriais pesados JCOE.
| Parâmetro | Faixa | Referência normativa |
|---|---|---|
| Diâmetro externo | 16–60″ (406–1500 mm) | API 5L / ISO 3183 |
| Espessura de parede | 6–40 mm (maior sob consulta) | API 5L |
| Comprimento | até 12,5 m | por projeto |
| Graus | Gr.B, X42, X52, X56, X60, X65, X70, X80 | API 5L PSL1 / PSL2 |
| Limite de escoamento | 245–555 MPa | API 5L conforme o grau |
| Resistência à tração | 415–625 MPa | API 5L conforme o grau |
| Revestimento | 3LPE / 3LPP / FBE | ISO 21809-1 / DIN 30670 |
Seletor de grau e pressão
É aqui que a especificação do grau fica mais vulnerável, pois os graus API 5L PSL2 limitam o limite de escoamento nos extremos — um tubo X65 PSL2 precisaria de tensão de escoamento entre 448-600 MPa —, portanto um grau superior garante que você não use um material excessivamente duro para a aplicação (muito mais suscetível à trinca por hidrogênio). Use o seletor para definir grau e PSL conforme o serviço antes de emitir seu pedido de compra.
| Serviço | Grau | PSL | Observações |
|---|---|---|---|
| Transmissão de água | Gr.B / X42 | PSL1 | Revestido, baixa pressão |
| Coleta de petróleo em terra | X42 / X52 | PSL2 | Ensaiado por CVN |
| Transmissão de gás | X52 / X65 | PSL2 | Fornecimento TMCP (M) |
| Serviço ácido (H₂S) | X52 / X65 (S) | PSL2 + Anexo H | NACE MR0175, HIC/SSC |
| Ártico / baixa temperatura | X65 / X70 | PSL2 (Q) | Impacto ensaiado a −46 °C |
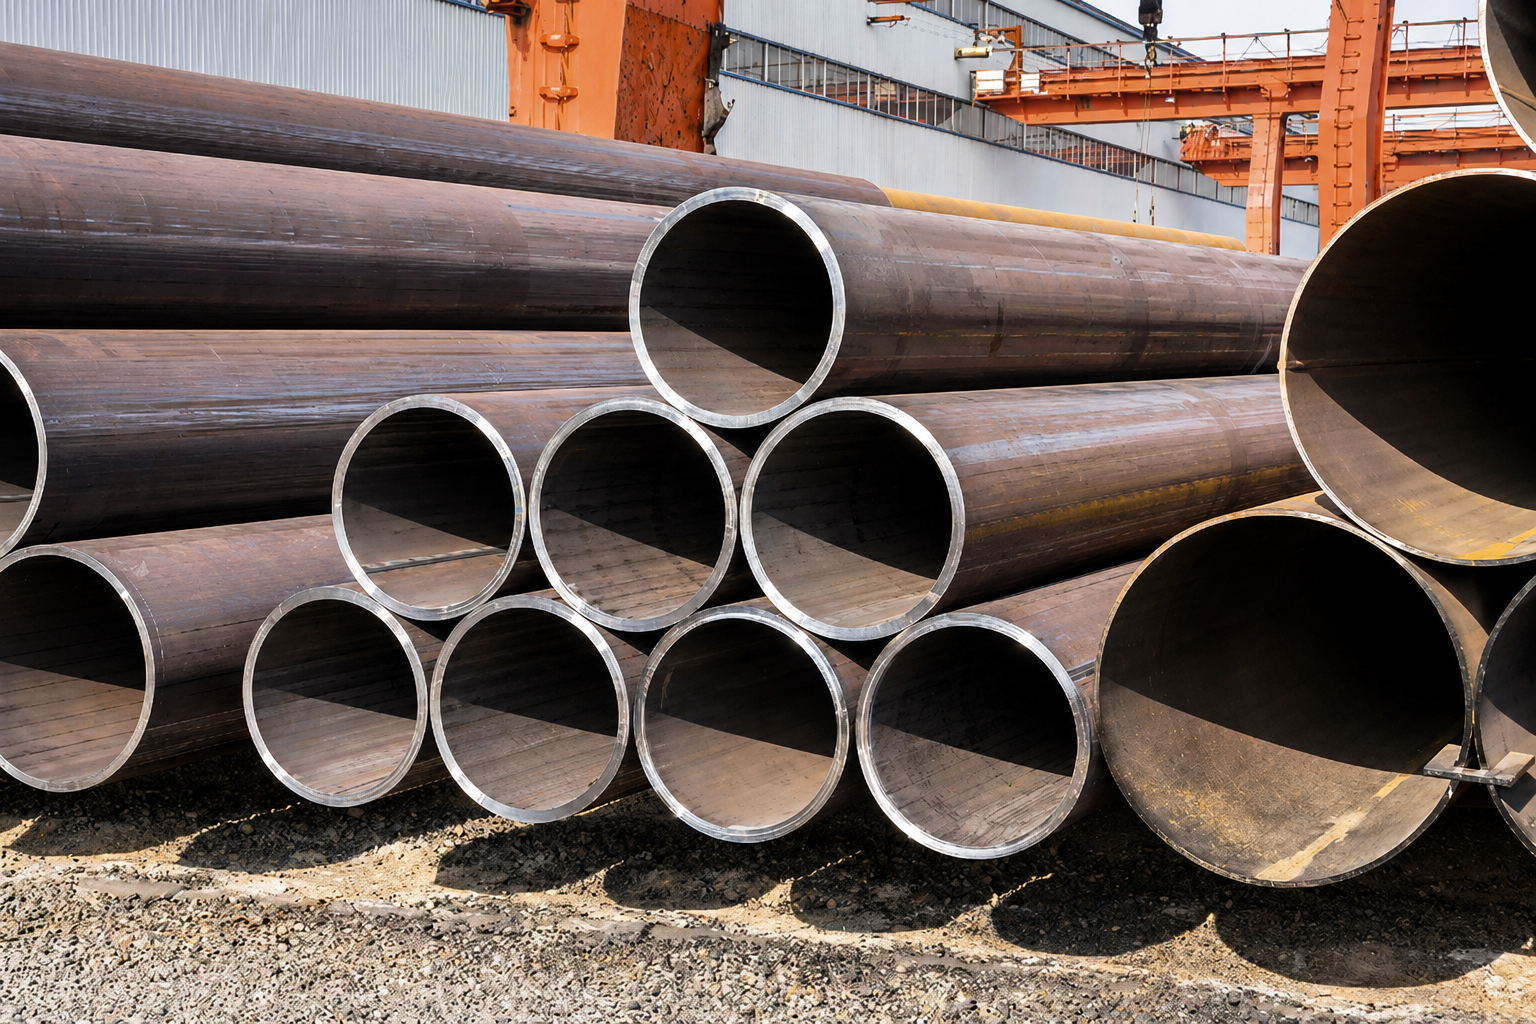
Como fabricamos: conformação JCOE + soldagem SAW em tandem
Ensaios não destrutivos em todos os tubos, não por amostragem
Aplicações do tubo LSAW: petróleo e gás, água, estacas e estruturas
A demanda por tubos de linha de grande diâmetro é estrutural, não cíclica. Os dados de mercado confirmam isso — projeta-se que a demanda por tubos LSAW suba de USD 10.6B em 2024 para USD 14.8B em 2030 (CAGR de 5,7%) devido a dutos preparados para hidrogênio e captura de carbono, embora petróleo e gás continuem sendo o principal motor. Em todas as aplicações industriais, essas propriedades essenciais — alta resistência, confiabilidade da solda e resistência à corrosão — garantem que o LSAW permaneça o padrão de fato para qualquer gasoduto de alta pressão. É por isso que o LSAW se destaca nas aplicações a seguir:
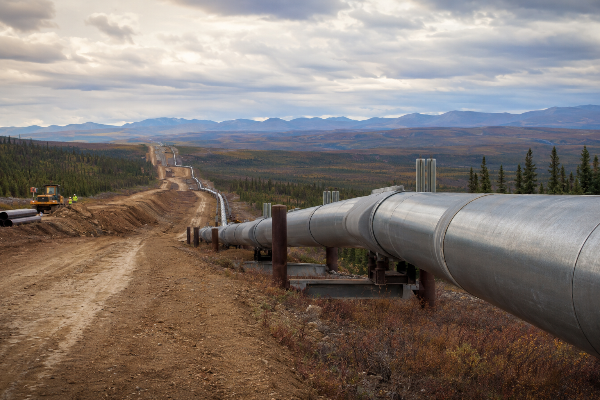
Transmissão de petróleo e gás
Linhas tronco de petróleo bruto e gás natural de alta pressão, grau x65/x70, a principal área de aplicação do LSAW, normalmente em rotas de classe 1-2.
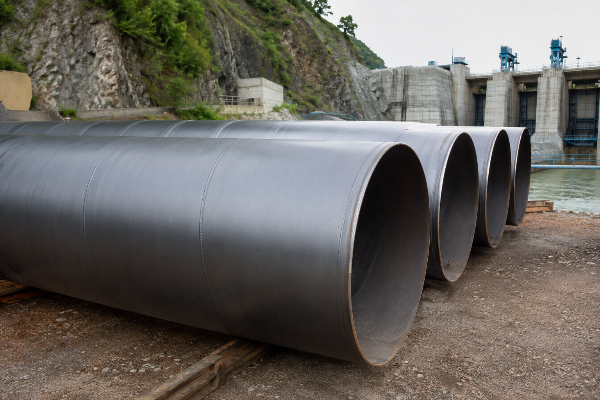
Transmissão de água e conduto forçado
Adutoras de água bruta de grande diâmetro e aplicações de condutos forçados hidrelétricos, nas quais a espessura de parede e a retitude são críticas.
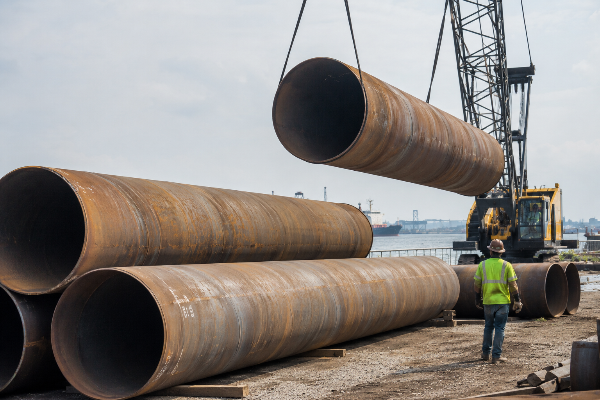
Estacas tubulares e estruturas
Estacas de fundação cravadas (ASTM A252) e seções estruturais para docas, pontes e plataformas offshore.
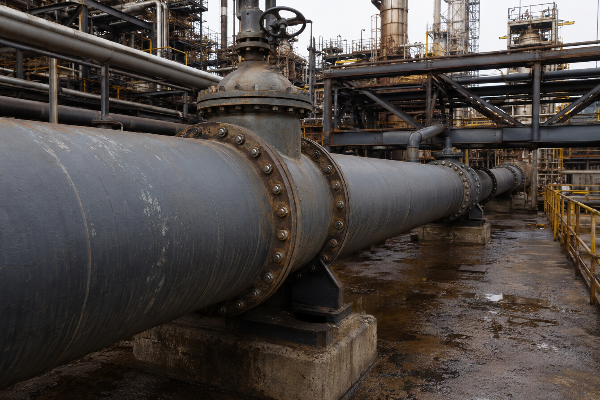
Polpa e processo
Linhas de polpa de concentrado de minério e tubulações de processo petroquímico/refinaria que transportam meios corrosivos ou abrasivos.
A prova está na escala do projeto. O EACOP (East African Crude Oil pipeline), por exemplo — a linha transfronteiriça de 1443 km de extensão — recebeu os primeiros 100km de tubos de linha em Dar es Salaam em dezembro de 2023. Linhas desse tipo usam tubos com costura longitudinal porque a costura suporta transmissão contínua em alta pressão.
Nota de engenharia de aplicação
Para coleta de gás ácido (H₂S), o serviço determina mais do que o grau — determina a composição química. Não basta combinar um grau X; especifique PSL2 + Anexo H com conformidade à NACE MR0175 / ISO 15156. A Synbase adapta o grau, a parede e o revestimento à linha, e não ao catálogo.
Errar a aplicação torna o custo concreto: uma linha subdimensionada corre risco de falha em serviço que nenhum orçamento de duto pode absorver. Como cada linha é projetada para seu serviço, a Synbase dimensiona uma parede de 20 mm X70 para um gasoduto de 6 MPa de maneira muito diferente de uma adutora de água de 10 mm X42, em produção certificada pela ISO 9001. Ao contrário de um vendedor de catálogo, confirmamos primeiro a especificação contra as condições de serviço, a decisão certa antes de qualquer cotação.
Custo total de propriedade: o LSAW vale a pena?
Os compradores costumam escolher tubos sem costura por acreditar que sem costura significa segurança máxima e acabam pagando a mais por uma vantagem que só existe em pequenos diâmetros. Em tubos de grande diâmetro e alta pressão, esse instinto fica caro; esta é a verificação da realidade do custo por metro.
[STRUCTURAL-GAP]
A diferença de custo é estrutural. O processo sem costura usa tarugos sólidos com apenas 65–75% de aproveitamento de material, enquanto o tubo soldado supera 90% a partir de chapa ou bobina — e o tubo sem costura comercial é limitado a cerca de 24″ conforme ASME B36.10. Para grandes diâmetros, nos quais poucas usinas sequer têm capacidade de perfuração, o tubo sem costura pode custar 3–5× o LSAW do mesmo grau.
| Fator | Tubo sem costura de grande diâmetro | LSAW |
|---|---|---|
| Preço inicial (>20″) | base | ~30–40% menor |
| Disponibilidade de dimensões | limitada (≤ ~24″) | 16–60″ |
| Prazo de entrega típico | 6–12 meses | 2–3 meses |
| Aproveitamento de material | 65–75% | >90% |
Certificações e garantia da qualidade
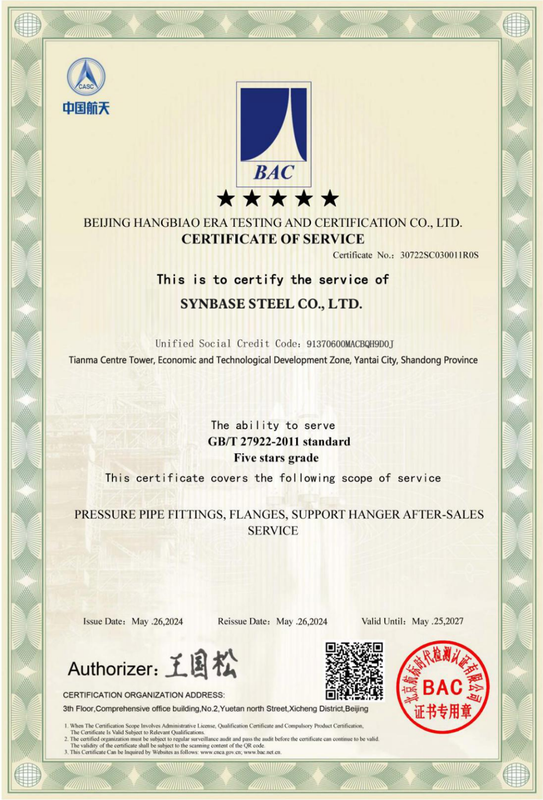
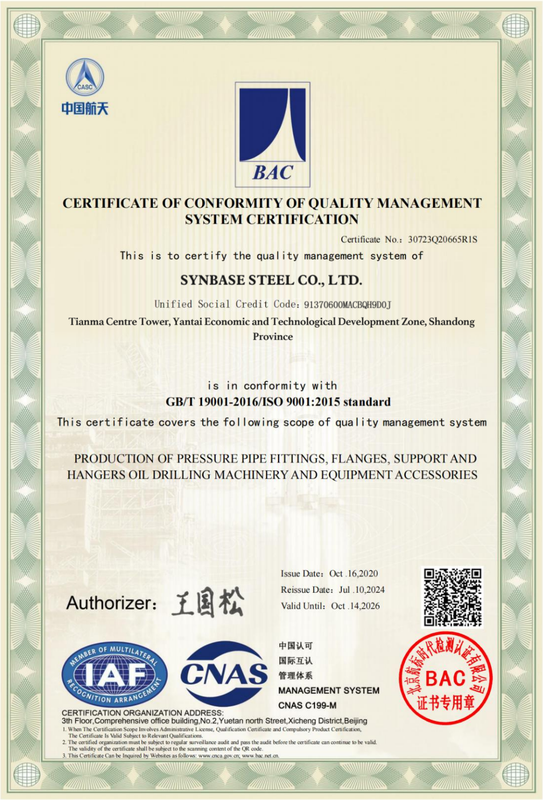
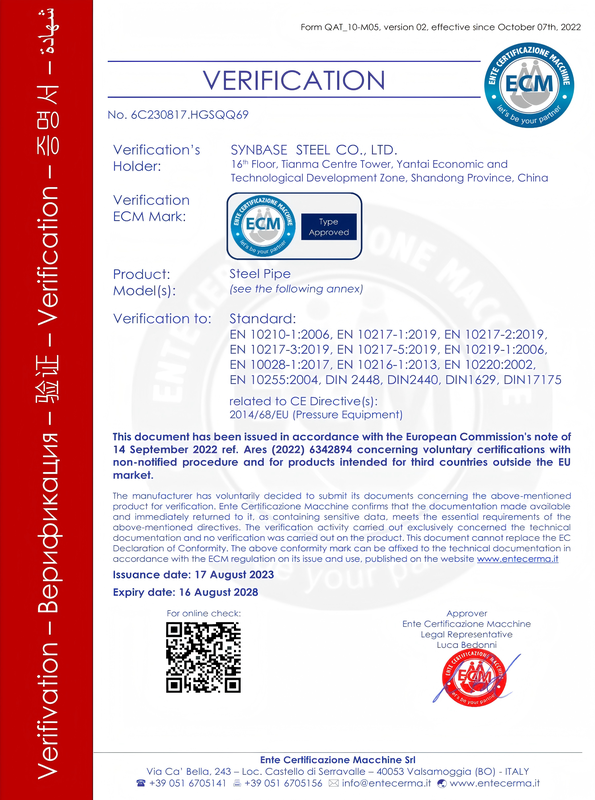
A verificação é concreta, e não uma parede de logotipos. Fornecemos certificados de ensaio da usina EN 10204 3.1 como padrão e certificados 3.2 testemunhados por terceira parte para escopos de petróleo e gás, nuclear e infraestrutura crítica; o número da corrida no certificado deve corresponder ao número estampado no tubo físico. Aceitamos que inspeções da SGS, Bureau Veritas, TÜV ou Lloyd’s Register sejam incluídas no seu pedido de compra, e nosso sistema da qualidade é certificado pela ISO 9001.
Por que comprar diretamente da usina importa
Como fabricante registrado de tubos, e não comerciante, a Synbase é a empresa central do cluster de tubulações da E-CHENG STEEL GROUP, com bases de produção, plantas modernas de processamento e grandes armazéns, para que seus tubos de aço tenham origem rastreável em uma usina identificada, e não em um lote reetiquetado de um distribuidor. Essa responsabilidade direta da usina permite vincular cada alegação de resistência e confiabilidade a um certificado verificável. O grupo detém mais de 800 patentes nacionais, pertence à China Iron and Steel Association e mantém fornecimento estratégico com Baosteel, TPCO, Ansteel e TISCO.
Guia de suprimentos: MOQ, prazo de entrega, Incoterms e documentos
Um preço baixo na origem significa pouco se impostos e frete danificado destruírem o custo posto. Tubos de linha soldados chineses enfrentam medidas antidumping e compensatórias em vários mercados; os pedidos dos EUA continuam sujeitos a medidas conforme as revisões de caducidade da USITC, e a CBSA do Canadá lista tubos de linha de grande porte entre as medidas em vigor. Ajudamos você a calcular o custo posto real, e não apenas a cotação da usina.
O custo oculto raramente é o preço da usina; é um imposto antidumping de 25% ou um embarque atrasado que atrasa um projeto em semanas. Como nossos documentos são elaborados para o desembaraço aduaneiro e os Incoterms são cotados, você pode modelar o verdadeiro custo posto antecipadamente, em vez de descobri-lo no porto. Na prática, um pedido de 1200 toneladas de tubos de 24 in produzido conforme ISO 9001 é embarcado com a situação tributária já mapeada.
Danos de trânsito são uma reclamação recorrente e legítima: mesmo tubos dentro da especificação chegam com revestimentos e bordas esmagados quando ninguém assume o frete marítimo. Os biséis são cortados conforme ASME B16.25 (30° ±5°), para que os soldadores de campo não precisem refazer as extremidades no local. Ao contrário de um comerciante que cotaria apenas na origem, tratamos impostos e frete como parte da especificação, a decisão certa para uma entrega CIF e mais um motivo para confirmar a cotação completa em relação ao seu destino.
Tubo LSAW (SAW longitudinal + DSAW + JCOE): ferramentas
seletor de processo do tubo
Avalie os requisitos específicos do seu projeto para determinar o processo de fabricação ideal para seus tubos LSAW.
https://synbasesteel.com/welded-steel-pipe/lsaw/pipe-process-selector/ Abrir seletorcalculadora de peso de tubos
Calcule instantaneamente o peso teórico dos tubos de aço para agilizar o planejamento logístico e a estimativa de custos do projeto.
https://synbasesteel.com/welded-steel-pipe/lsaw/pipe-weight-calculator/ Abrir calculadoraseletor de grau, pressão e PSL
Identifique o grau de aço e o nível de especificação do produto (PSL) exatos necessários para atender com segurança às suas demandas de pressão operacional.
https://synbasesteel.com/welded-steel-pipe/lsaw/grade-pressure-psl-selector/ Abrir seletor