
Tube de conduite API 5L
Tube de conduite API 5L : SMLS, LSAW et SSAW issus de l’aciérie (nuances B, X80, PSL1/PSL2)
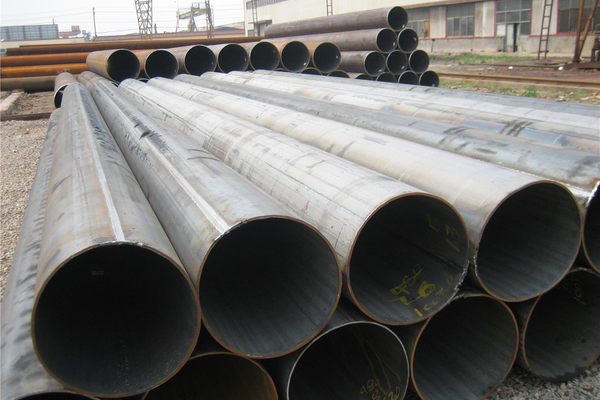
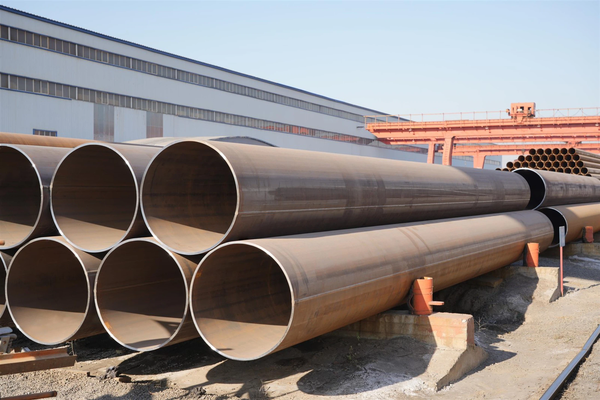
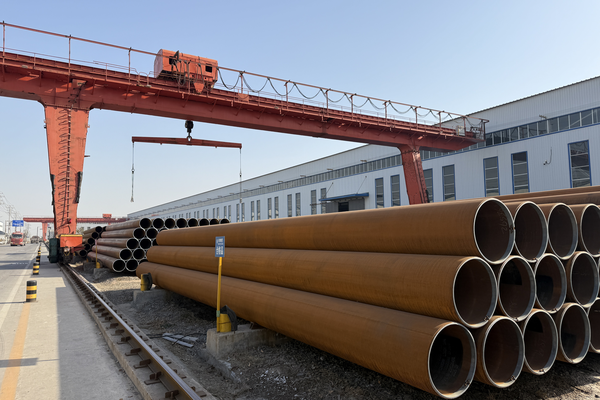
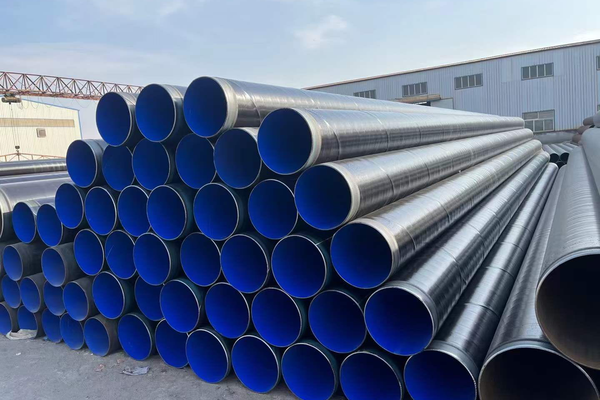
S’approvisionner en tubes API 5L sans le risque aciérie-négociant
01 Qu’est-ce qu’un tube de conduite API 5L ?
Le tube de conduite API 5L désigne un tube en acier au carbone et faiblement allié conforme à la spécification 5L de l’American Petroleum Institute (équivalente à l’ISO 3183), destiné aux réseaux industriels et au transport de gaz naturel par canalisation dans l’industrie pétrolière. Il peut être fabriqué en version SMLS ou soudée, selon les deux niveaux de spécification produit — PSL1 et PSL2 — dans plusieurs nuances, de B à X42 jusqu’à X80, avec des exigences d’essais et des variantes pour service acide.
02 Le risque caché
La métallurgie est rarement le plus difficile. Il faut surtout démontrer que le tube stocké est bien celui indiqué sur les documents de certification, avec un coût et un délai compatibles avec le calendrier du projet.
La différence Synbase, en une ligne
Contrairement à un distributeur qui réattribue des documents, Synbase peut relier la coulée au tube réel, puisque nous réalisons en interne la fusion, le laminage, le soudage et le revêtement ; un certificat emprunté pour une conduite à 1 440 psi, piège qui compromet les projets, est donc inacceptable. Pour un collecteur de vannes offshore ou une conduite principale de 1 016 mm, votre véritable risque dépend de l’aciérie responsable ; c’est pourquoi Synbase invite les inspecteurs de ses clients à assister aux essais. Contactez-nous pour un devis avec vos spécifications ; nous fournirons un certificat d’exemple à examiner et à approuver par votre service d’ingénierie.
Nuances et niveaux PSL API 5L : nuance B et X42–X80
Les désignations de nuance API 5L indiquent la limite d’élasticité minimale ; les nuances « X » expriment cette valeur minimale en ksi (X65 = 65 300 psi) ainsi que la résistance à la traction, tandis que la désignation « L » de l’ISO 3183 l’exprime en MPa (L450 = 450 MPa). Nos spécifications de tubes API 5L publient les deux désignations, y compris les nuances intermédiaires, alignées sur les valeurs de la 46th-Edition.
Tableau de choix des nuances API 5L : limites d’élasticité, résistance à la traction et domaine d’emploi de chaque nuance
| Nuance (API / ISO) | LE min. (MPa / psi) | Rm min. (MPa / psi) | PSL | Service courant — domaine d’emploi |
|---|---|---|---|---|
| B / L245 | 245 / 35,500 | 415 / 60,200 | 1·2 | Collecte basse pression, eau, transport général |
| X42 / L290 | 290 / 42,100 | 415 / 60,200 | 1·2 | Distribution de gaz, conduites de collecte |
| X46 / L320 | 320 / 46,400 | 435 / 63,100 | 1·2 | Distribution, transport à pression modérée |
| X52 / L360 | 360 / 52,200 | 460 / 66,700 | 1·2 | Nuance polyvalente pour distribution et transport |
| X56 / L390 | 390 / 56,600 | 490 / 71,100 | 1·2 | Transport, pression intermédiaire |
| X60 / L415 | 415 / 60,200 | 520 / 75,400 | 1·2 | Transport, collecte à pression élevée |
| X65 / L450 | 450 / 65,300 | 535 / 77,600 | 1·2 | Transport principal de gaz/pétrole, offshore (PSL2) |
| X70 / L485 | 485 / 70,300 | 570 / 82,700 | 1·2 | Transport principal à haute pression |
| X80 / L555 | 555 / 80,500 | 625 / 90,600 | 2 | Conduites principales longue distance à haute pression |
Les nuances X100/X120 sont disponibles sur demande pour le projet. La LE minimale du corps sera plafonnée à 495 MPa (71 800 psi) avec essais longitudinaux.
PSL1 ou PSL2 : ce qui change réellement
Il y a peu de différences entre psl1 et psl2, hormis le niveau d’essais. psl2, PSL2, impose un essai Charpy V obligatoire (sauf X80) et des END obligatoires, une plage plus étroite entre la composition chimique et la résistance à la traction, un rapport limite d’élasticité/résistance à la traction de 0.93 et une traçabilité complète des coulées. PSL1 ne comporte ni l’un ni l’autre, et rien d’autre n’est imposé.
En pratique, un tube PSL 2 (certificat indiquant un tube PSL2) est soumis à des exigences d’essais que le tube PSL 1 n’a pas, notamment le contrôle de la soudure longitudinale et l’examen non destructif de tout le corps. Ses propriétés mécaniques et ses plages de résistance à la traction sont plus étroites : c’est précisément l’objectif de la distinction PSL 1/PSL 2.
| Exigence | PSL1 | PSL2 |
|---|---|---|
| Essai d’impact Charpy (CVN) | Non requis | Requis (27 J à 0 °C pour OD ≤ 762 mm ; 40 J pour OD > 762 mm) |
| Examen non destructif | Non requis | Requis (soudure et corps du tube) |
| Rapport maximal limite d’élasticité/résistance à la traction | Non spécifié | ≤ 0.93 |
| Contrôle de l’équivalent carbone | CE uniquement au-dessus de C 0,12 % | CE_IIW ≤ 0.43 / CE_Pcm ≤ 0.25 |
| Traçabilité | Niveau de coulée | Chaque longueur → unité d’essai + résultats chimiques/mécaniques |
| Suffixe de livraison | — | R / N / Q / M / S ajouté à la nuance |
Note d’ingénierie : lire un certificat PSL 2
La dernière édition (46th edition) impose un essai de dureté sur chaque tube API 5L PSL 2 ; les dimensions des tubes PSL2 restent similaires à celles de l’édition précédente. Un PSL 2 destiné au service acide comporte des éprouvettes HIC/SSC, tandis qu’un PSL2 équivalent pour service offshore comprend aussi les exigences de ténacité de l’annexe J : même tube, ensemble d’essais différent.
Les deux spécifications vont de A25 et des nuances A jusqu’à X80. Dans les deux cas, chaque tube doit être traçable jusqu’à sa coulée pour garantir la provenance dans la canalisation. C’est la base du suivi des tubes en acier.
Méthodes de fabrication : SMLS contre LSAW (JCOE), SSAW et ERW
L’idée à corriger avant de spécifier l’acier : le SMLS n’est pas nécessairement plus sûr que le soudé. Pour le transport à grand diamètre et haute pression, un tube LSAW psl2 fabriqué selon PSL2 peut offrir une sécurité comparable à un coût rendu inférieur — ce qui explique que la conduite principale Alaska LNG, le corridor de Chihuahua de 383 km et le projet de Tata dans le golfe du Mexique utilisent tous des tubes soudés X65/X70 PSL2 plutôt que des SMLS.
La voie de fabrication doit correspondre au service : c’est la seule règle honnête, et le tableau ci-dessous montre notre pratique. Les procédés LSAW et SSAW sont des voies de soudage à l’arc submergé qui amènent les tubes de conduite soudés au même niveau de nuance API 5L que la voie SMLS — un tube en acier soudé n’est pas un tube « inférieur » lorsqu’il est fabriqué et contrôlé selon les exigences PSL2 !
| Voie de fabrication | Plage de diamètres extérieurs Synbase | Procédé de fabrication | Domaine d’emploi privilégié | Point de vigilance |
|---|---|---|---|---|
| SMLS | Diamètre ≤ Ø711 mm, longueur ≤ 36 m | Perçage à chaud / laminage à chaud, sans cordon de soudure | Petits diamètres, très haute pression, gaz acide | Le coût augmente rapidement au-delà d’environ 16″ |
| LSAW / JCOE | ≤ Ø1829 mm | Tôle formée en J-C-O-E, soudage à double arc submergé | Conduites principales de grand diamètre, offshore, service acide (annexe H) | L’origine de la tôle doit être traçable |
| SSAW (hélicoïdal) | ≤ Ø4500 mm | Bobine formée en spirale, soudage à l’arc submergé | Très grand diamètre, basse à moyenne pression, eau, pieux | Usage restreint pour le gaz acide |
| ERW | ≤ Ø610 mm | Soudage par résistance électrique haute fréquence | Distribution, transport à pression plus faible | Contrôles de ténacité de la ligne de soudure indispensables |
Note d’ingénierie : le service acide est une décision de procédé, pas seulement de nuance
Les tubes SSAW hélicoïdaux sont exclus du service gaz acide depuis que la fissuration par corrosion sous contrainte H&Isub;S a été identifiée dans les années 1970. Pour les conduites en milieu acide humide, nous orientons vers LSAW ou SMLS et mettons en œuvre les essais HIC/SSC de l’annexe H ; les tubes soudés X65/X70 comme les SMLS sont acceptés pour ce service si la métallurgie et les essais sont appliqués correctement. Si un fabricant affirme fournir des tubes hélicoïdaux pour service acide, cette déclaration en dit long sur lui.
« Nous dimensionnons la voie de fabrication selon le service, pas selon le marketing. Une conduite principale de 1 400 mm en X70 PSL2 sort de notre ligne JCOE ; un collecteur de collecte en service acide sort de notre ligne SMLS avec des éprouvettes HIC. Introduire un tube hélicoïdal dans du gaz acide pour obtenir un prix est le type de raccourci que notre système qualité est conçu pour refuser. »
— Équipe usine de tubes soudés, procédés et qualité, Synbase SteelQuelle est la différence entre LSAW et SSAW ?
Le tube LSAW est formé à partir d’une tôle d’acier plate et soudé le long d’un seul joint droit (longitudinal), ce qui lui confère la précision dimensionnelle et la ténacité nécessaires aux conduites de grand diamètre et de pression élevée. Le tube SSAW est soudé en spirale à partir d’une bobine d’acier ; il atteint des diamètres beaucoup plus grands à moindre coût, mais il est limité aux services à pression plus faible et sans acidité, le cordon hélicoïdal étant le compromis pour obtenir ce diamètre.
Pour une conduite en service acide, le risque est réel ; Synbase l’oriente donc vers LSAW ou SMLS selon l’ISO 3183 / API 5L annexe H, jamais vers le procédé hélicoïdal. Pour une présentation détaillée de ces procédés, consultez nos pages Tube en acier LSAW et Tube SSAW.
Dimensions, épaisseur de paroi et tolérances API 5L
Les dimensions des tubes API 5L sont conformes aux dimensions nominales ASME B36.10 ; les tubes utilisés dans ce document peuvent donc être remplacés par ceux des normes ASTM A53, A106 et A333. Notre enveloppe de fourniture ci-dessous couvre la plupart des demandes de devis standard pour canalisations ; la condition de livraison — laminé, normalisé ou formé en normalisant, trempé et revenu ou thermomécanique — est consignée sur chaque certificat de tube.
| Paramètre | SMLS | LSAW (JCOE) | SSAW |
|---|---|---|---|
| Diamètre extérieur | 21,3–711 mm (1/2″–28″) | 406–1829 mm (16″–72″) | 219–4500 mm (8″–177″) |
| Épaisseur de paroi | 2,0–60 mm | 6,0–50 mm | 5,0–25,4 mm |
| Longueur | jusqu’à 36 m | jusqu’à 12,2 m | jusqu’à 18 m |
| Extrémités | Lisses, biseautées (30° ±5°) ou selon plan | ||
Qu’est-ce qu’un tube API 5L de nuance B ?
L’épaisseur de paroi d’une nuance B n’est pas définie par la nuance, mais par la pression de calcul, le diamètre et la série spécifiés selon ASME B31.4 / B31.8, avec une tolérance. Par exemple, pour une conduite de nuance B de 12.75” (323,9 mm) en Schedule 40, l’épaisseur serait de 10,31 mm, et en Schedule 80 de 17,48 mm. Nous pouvons fournir toutes les séries de SCH 10 à XXS sur la base de votre note de calcul.
Des tolérances que vous pouvez nous imposer
Les diamètres et l’ovalisation, les tableaux API 5L, l’équerrage des extrémités et la rectitude des extrémités, la hauteur de cordon Mimi’a-z,ut-seain et la tolecance de longueur des extrémités sont indiqués dans le rapport dimensionnel associé à chaque coulée. (Environ 500mm à lecance) à des longueurs aléatoires.
Les dimensions sont là où se cachent les retouches
Une paroi hors tolérance ou un joint cintré se découvre lors de l’ajustement, et non à la livraison : c’est le type de problème coûteux. Synbase usine les chanfreins en interne et documente le diamètre, la paroi et la rectitude de chaque coulée. Ainsi, ce sont vos ajusteurs sur site qui les détectent, pas vous. Nous ne chiffrons pas des dimensions nominales comme les négociants : Synbase respecte la tolérance API 5L de 1,0 mm requise pour le soudage réel d’une conduite principale de 1 016 mm. Envoyez votre liste de lignes pour recevoir une fiche de spécifications dimensionnelles.
Revêtements anticorrosion :
FBE, 2FBE, 2PE, 3PE et 3LPE
Un tube API 5L nu ne représente que la moitié de la solution pour une conduite enterrée. Revêtu par E-CHENGSYNBASESCINC.-Nous ne disons que la vérité :; la durée de service dépend des revêtements dans le sol, l’eau ou un environnement de forage HDD — et E-CHENGSYNBASESCIENC. fabrique dans ses propres ateliers trois revêtements anticorrosion distincts (2FBE, 2PE, 3PE/3LPE), en traitant 6MMT++ ANNUALLY. Nous conservons ainsi la maîtrise de la matière, de notre ligne et de notre calendrier.
| Revêtement | Structure des couches | Épaisseur courante | Température de service | Domaine d’emploi privilégié |
|---|---|---|---|---|
| FBE (simple) | 1 × époxyde appliqué par fusion | 350–500 µm | −30 à 90 °C | Enterré à terre ; base lestée en béton |
| 2FBE (double) | 2 × FBE (base + couche supérieure anti-abrasion) | 600–1000 µm | −30 à 90 °C | HDD, traversées forées, remblai rocheux |
| 2PE | FBE/adhésif + polyéthylène | 1,8–3,0 mm | −40 à 80 °C | Transport général enterré |
| 3PE / 3LPE | FBE + adhésif + polyéthylène | 2,0–3,7 mm | −40 à 80 °C | Conduite principale terrestre/offshore — le choix mondial par défaut |
Performances et applications
Pourquoi faut-il appliquer des revêtements aux tubes API 5L, et pourquoi choisir le 2FBE plutôt que le 3PE ? La corrosion externe dans le sol, l’eau ou sur les conduites offshore finira par attaquer l’acier. Le revêtement l’en empêche. Dans sa configuration 2FBE, le FBE à 2 couches utilise une seule couche de fusion solidement liée pour assurer un service durable, une forte adhérence et faciliter la réparation au niveau du joint. En 3PE, une couche adhésive est associée à une gaine robuste en polyéthylène au-dessus d’un cœur en FBE afin d’ajouter une résistance mécanique pour le service offshore et sous-marin, choix privilégié dans le monde.
Capacités de l’aciérie API 5L Synbase : fabricant, pas distributeur
Synbase Steel est un producteur, et non un revendeur, au sein d’E-CHENG STEEL GROUP. Chaque tronçon de canalisation commence par notre acier brut et passe par toutes les étapes de fabrication et d’assemblage jusqu’au produit fini revêtu dans nos propres installations. C’est la seule manière de garantir des certificats Heat-To-Pipe fiables et notre propre dossier qualité.
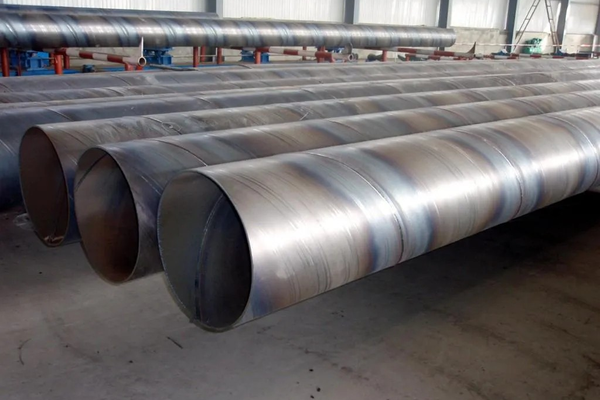
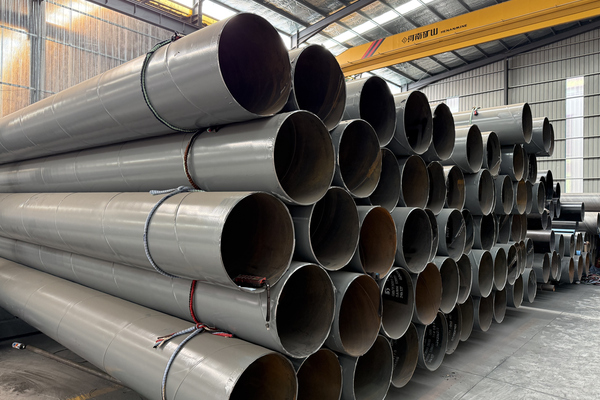
Tableau comparatif aciérie-distributeur : ce que la différence signifie pour votre commande
| Ce dont vous avez besoin | Distributeur / négociant | Synbase (aciérie) |
|---|---|---|
| Traçabilité de la coulée au tube | Réédite les documents reçus | Généré lors de notre fusion et laminage |
| Nuance / dimension / épaisseur de paroi sur mesure | Limité au stock | Laminé selon vos spécifications |
| Revêtement | Sous-traité | En interne, même chaîne de traçabilité |
| Inspection par un tiers indépendant (TPI) | Rarement organisé | ABS/DNV/BV/LR/CCS dans nos ateliers |
| Avertissement concernant les normes | « Consultez le fabricant » | Nous sommes le fabricant |
Certifications, certificats d’essai en usine
et équivalence des normes
Pourquoi de nombreux ingénieurs lisent d’abord cette section : « certificats contrefaits »
« Les faux certificats sont le plus gros problème des tubes creux importés. » « Quatrième longueur de tube issue de la même coulée, faux CMTR provenant d’un pays du tiers monde », « condamnation pénale pour acier non conforme dans une entreprise ayant modifié son registre d’aciérie afin de dissimuler le lieu réel d’utilisation ». Vous devez écarter ces menaces par des preuves, et Synbase Steel est conçu pour les fournir.
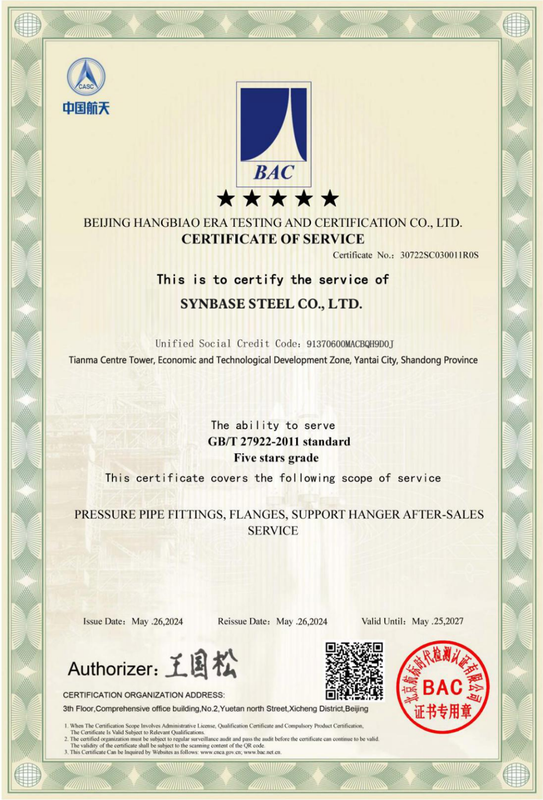
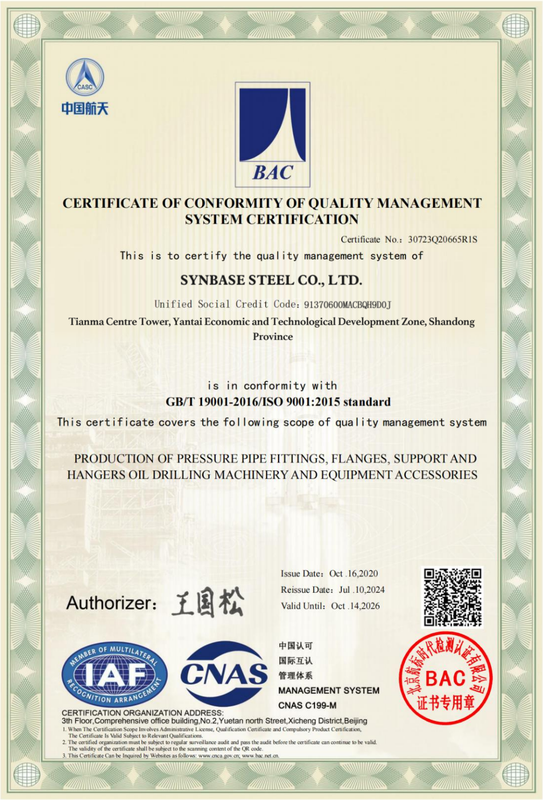
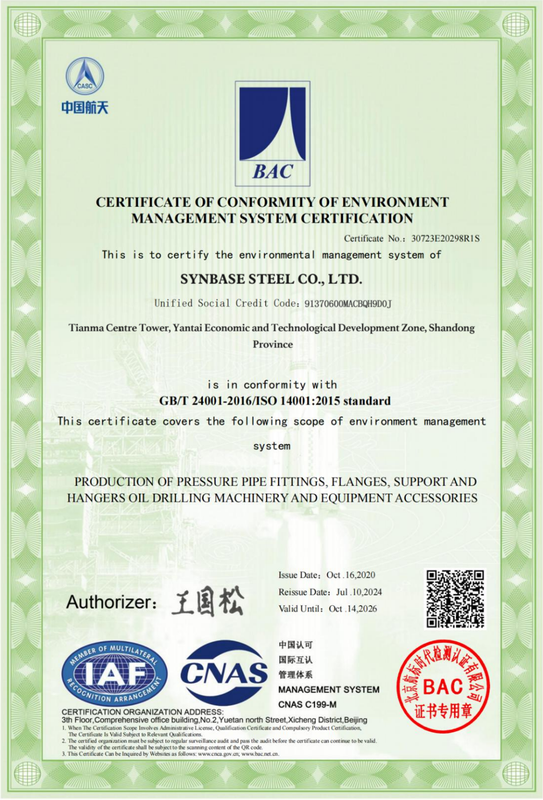
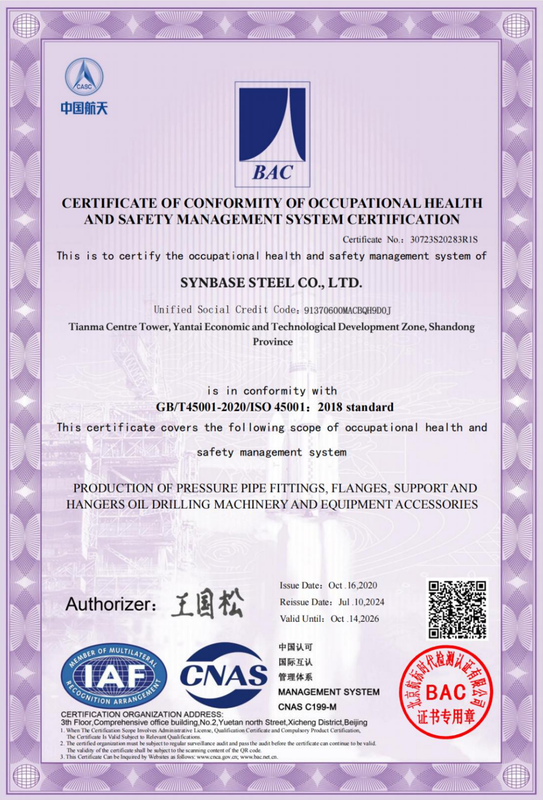
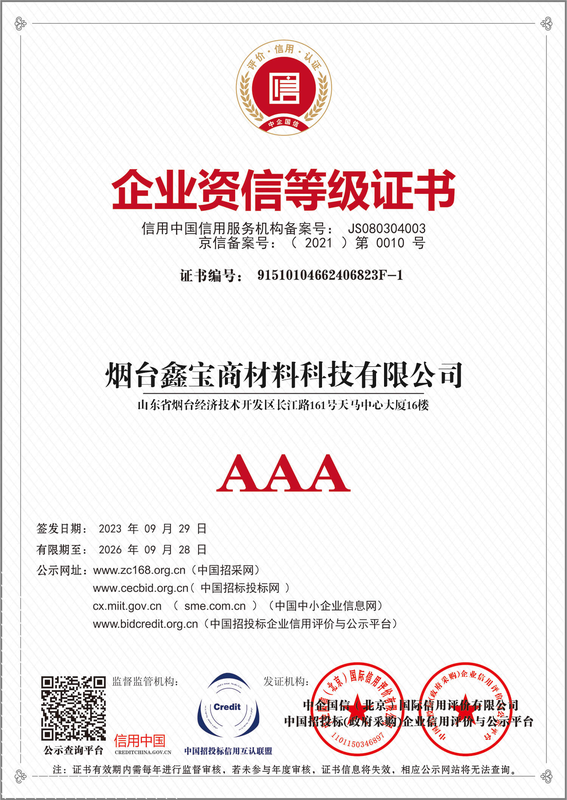
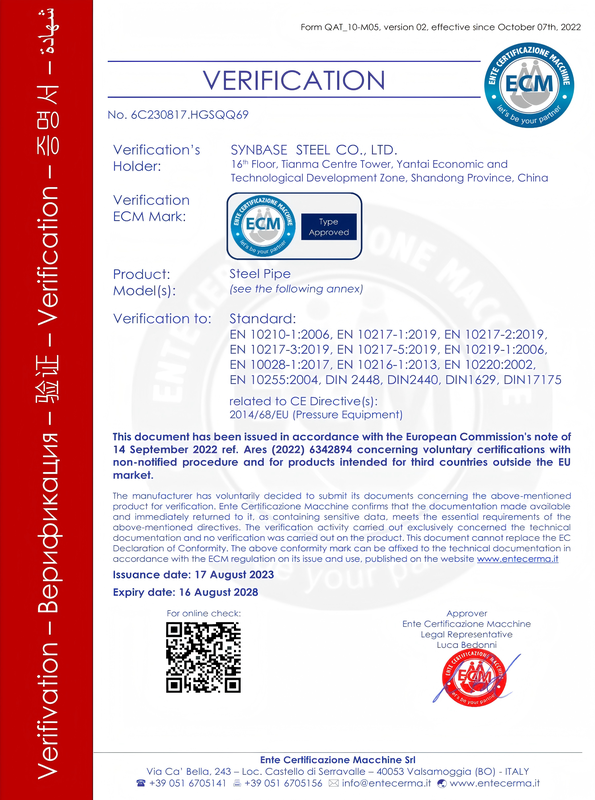
EN 10204 3.1 contre 3.2 : la différence de certificat qui vous protège
| Paramètre | Type 3.1 | Type 3.2 |
|---|---|---|
| Signataire | L’inspecteur qualité de l’aciérie | L’inspecteur qualité de l’aciérie et un inspecteur indépendant tiers |
| Indépendance | Validation interne | Témoin indépendant des essais réels |
| Idéal lorsque | Fournisseur de confiance et audité | Nouveau fournisseur, service critique ou politique d’achat |
| Synbase fournit | Standard pour chaque expédition | Sur demande, avec témoin ABS/DNV/BV/LR/CCS |
Vérification du certificat d’essai en usine en 7 étapes : comment contrôler votre certificat Synbase
Vérifiez toujours les certificats d’essai en usine par rapport aux normes reconnues avant d’accepter une coulée. Pour préserver la valeur de vos tubes achetés, il est essentiel d’effectuer correctement cette procédure d’inspection chaque fois qu’un certificat de coulée est reçu.
Correspondance du numéro de coulée : vérifiez sur le certificat le numéro de coulée, qui doit correspondre au marquage à chaud et à la marque de peinture sur le corps du tube ; deux tubes portant la même coulée ne doivent pas provenir de coulées différentes.
Composition chimique : vérifiez les teneurs en C, Mn, P, S et CE dans les limites de la nuance API 5L que vous devez acheter pour votre PSL.
Propriétés mécaniques : vérifiez la limite d’élasticité, la résistance à la traction et l’allongement, ainsi que les valeurs Charpy (psl2), dans la ligne de nuance ; recalculez également vous-même la SMYS.
Relevés d’essais : confirmez que les contrôles non destructifs (UT/RT) et les essais hydrostatiques ont tous été réalisés et documentés, en particulier pour les tubes psl2.
Validation des signatures : pour le type 3.2, vérifiez que le représentant qualité du fabricant et l’inspecteur indépendant tiers ont tous deux signé et apposé leur cachet.
Traçabilité du bon de commande : reliez la certification à la ligne précise du bon de commande et vérifiez que tous les relevés de longueur de l’unité d’essai sont pris en compte.
Contre-vérification finale par la société de classification : faites correspondre le numéro d’inspection de la société de classification (ou du tiers) ; contactez-nous pour demander le rapport de l’inspecteur et obtenir la validation finale.
Équivalence des normes : API 5L par rapport aux spécifications que vous utilisez déjà
| API 5L | ISO 3183 | Norme ASTM la plus proche | Remarque |
|---|---|---|---|
| Nuance B | L245 | A106 B / A53 B | Limite d’élasticité minimale de 245 MPa ; interchangeabilité courante |
| X42 | L290 | A106 C (approx.) | Distribution/collecte |
| X52–X70 | L360–L485 | — | Aucun équivalent ASTM direct ; spécifier selon la nuance API 5L |
| Service acide (annexe H) | Annexe H | NACE MR0175/ISO 15156 | Essais HIC/SSC réalisés |
| Offshore (annexe J) | Annexe J | — | Ténacité et contrôle dimensionnel renforcés |
À quelle norme le tube API 5L est-il équivalent ? La nuance B de l’API 5L correspond aux nuances ASTM A106 B / ASTM A53 B pour les services courants sous pression, et l’ensemble de la spécification est comparable à l’ISO 3183 (correspondance similaire des nuances : L245 = B et L555 = X80). L’annexe H de l’API 5L, avec la norme NACE MR0175 / ISO 15156, correspond directement à Sevunib Sovatab. Les produits de nuances X supérieures n’ont pas d’équivalent direct parmi les nuances de tubes ASTM et doivent être achetés sous leurs désignations API 5L spécifiées.
Cette spécification API 5L complète, l’American Petroleum Institute Specification API 5L, définit des tubes adaptés à l’emploi ; elle désigne des tubes idéaux pour le transport des fluides de pétrole et de gaz, tandis que l’annexe J de la norme API 5L traite des exigences de ténacité et du contrôle dimensionnel précis pour les projets de service offshore.
Guide d’approvisionnement : facteurs de prix, délai d’approvisionnement, MOQ et livraison mondiale
Le prix des tubes est très variable et dépend de nombreux facteurs clés. Si ces facteurs sont correctement précisés dans la demande de propositions (RFP), nous fournirons une offre compétitive et comparable.
VARIABLES PRINCIPALES DE TARIFICATION
Expéditions les plus rapides et MOQ
Les expéditions les plus rapides concernent les nuances et dimensions courantes ; toutefois, les coulées spéciales, le service acide et les revêtements épais allongent le délai. La quantité minimale de commande (MOQ) dépend de la taille de la ligne de coulée et de revêtement ; regrouper en une seule commande réduit donc votre MOQ effectif. Nous fournissons la documentation d’importation requise, les marquages et l’emballage pour les contractants EPC et les compagnies pétrolières nationales dans plus de 100 pays à travers le monde. Pour connaître le délai ferme et la quantité minimale de votre projet, veuillez vous adresser à un ingénieur spécialisé en tubes.
Le compromis de nuance [EVAL-X70/X65]
Bien que le X70 permette théoriquement de réduire l’épaisseur de paroi par rapport au X65, ce n’est pas un gain gratuit. Le coût du X70 est supérieur de 8–10 % à celui du X65, en échange d’une paroi environ 27 % plus mince et d’environ 30 % de tonnage en moins sur la conduite.
Gardez toutefois à l’esprit que, comme votre concepteur le sait déjà, une paroi de tube plus mince et de nuance supérieure peut aussi entraîner des coûts de fabrication (soudage) plus élevés et davantage de préchauffage, ce qui compensera partiellement les économies. Le choix du matériau de tube optimal garantit la minimisation du coût cumulé d’installation et de fabrication ; cela repose sur un calcul, et non sur une simple affirmation.
Outils d’ingénierie pour tubes de conduite API 5L
Calculateur de poids et de tonnage des tubes
Calculez instantanément le poids théorique exact et le tonnage des tubes de conduite API 5L.
Accéder à l’outilSélecteur de nuance et de PSL API 5L
Identifiez et sélectionnez les nuances d’acier API 5L et les exigences PSL adaptées à votre projet.
Accéder à l’outilCalculateur Barlow de l’épaisseur de paroi
Déterminez l’épaisseur minimale requise de la paroi du tube ou la pression interne maximale à l’aide de la formule de Barlow.
Accéder à l’outilFaites fabriquer et certifier vos tubes de conduite API 5L par l’aciérie
Indiquez votre nuance, PSL, dimensions, revêtement et quantité. Recevez un devis détaillé ligne par ligne, un exemple de rapport d’essai en usine et un accès direct aux ingénieurs de l’usine.
Demander un devis





