Tubería de perforación pesada (HWDP)
Fabricante de tubería de perforación pesada (HWDP), Synbase Steel
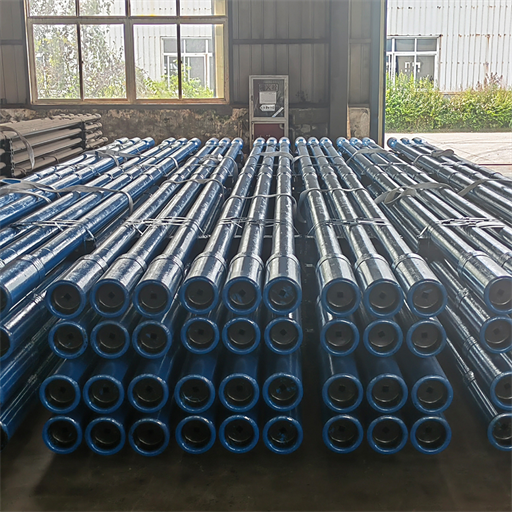
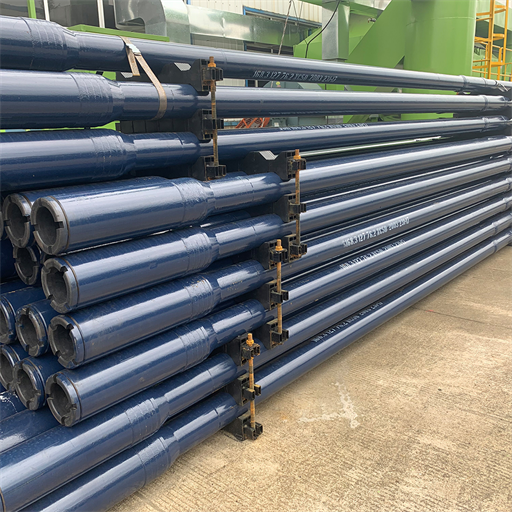
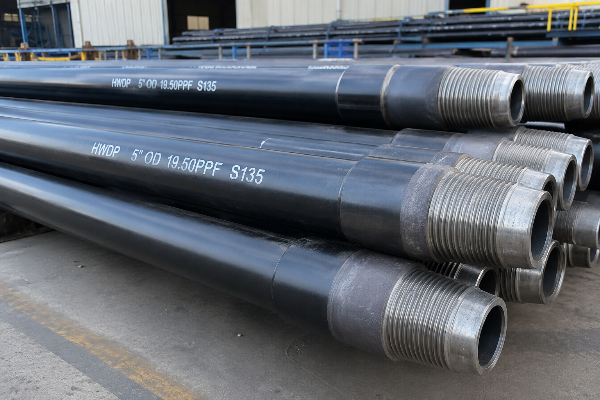
Introduzca una sarta de perforación en un pozo direccional de 3000 metros y el primer punto de grietas por fatiga aparecerá en la zona de transición sobre su ensamblaje de fondo (BHA). Nuestra tubería de perforación pesada coloca una sección de rigidez gradual justo donde se necesita, en diseños estándar, espirales e integrales, con DE de 2-7/8″ a 6-5/8″, conforme a API Spec 7-1.
- 2-7/8″–6-5/8″ Rango de DE del cuerpo del tubo
-
E75 · X95
G105 · S135 Grados del cuerpo según API 5DP - 17.46–74.4 lb/ft Rango de peso del ensamblaje
-
Estándar · Espiral
Integral Tres tipos de diseño - NACE MR-0175 Grados para servicio ácido
- 100+ Países atendidos (E-CHENG Group)
Por qué fallan las sartas de perforación en la zona de transición y cómo lo evita la HWDP
La fatiga de las herramientas de perforación no aparece al azar. Se produce en la interfaz donde los collares de perforación rígidos se unen con la tubería de perforación flexible. La transición abrupta y la mayor rigidez concentran el esfuerzo de flexión en un solo segmento corto.
Fundamentos de la sarta de perforación
Una sarta de perforación consta de:
Cada componente cumple una función distinta en el proceso de perforación: la tubería de perforación transmite el torque y hace circular el lodo; los collares de perforación proporcionan peso sobre la barrena (WOB); y la tubería de perforación pesada crea una transición.
Un análisis de fallas revisado por pares en 2020 atribuyó la torsión y rotura de una tubería de perforación pesada a grietas por fatiga y corrosión en la transición de la unión de herramienta tipo pin con upset externo, provocadas por la vibración cíclica de la sarta y la baja tenacidad en la zona afectada por el calor de la soldadura por fricción. Esa herramienta perdida quedó a 1,240 metros.
La solución para la zona de transición
Transición de rigidez y protección contra el desgaste
Colocar entre los collares de perforación y la tubería de perforación entre 15 y 30 uniones de tubería de perforación pesada extiende el cambio de rigidez a lo largo de muchas uniones en lugar de una sola. Su espesor de pared, de hasta tres veces el de una tubería de perforación estándar, añade peso sobre la barrena, mientras que el upset central engrosado mantiene el cuerpo del tubo alejado de las paredes del pozo. Las patentes recientes de protección contra el desgaste de las uniones de herramienta se enfocan en esta misma interfaz de contacto con la tubería de revestimiento.
Factores de riesgo y confiabilidad
La mayoría de los compradores subestima ese riesgo. Las operaciones de pesca después de una torsión y rotura en el fondo, uno de los peores tipos de accidentes de perforación, pueden llevar el costo operativo del equipo a cifras de siete dígitos, por lo que los operadores evalúan la confiabilidad mucho antes que el precio de lista.
Prevención de la acumulación de esfuerzos
Este único factor explica la importancia de la HWDP en la zona de transición. Sin una sección de rigidez gradual, las cargas que debe soportar la sarta recaen sobre unas pocas uniones, y esa acumulación de esfuerzos convierte la tubería de perforación en la zona de transición en el eslabón débil de una operación de alto valor en la industria del petróleo y gas.
Ventajas en la perforación direccional
Lo que la mayoría de las guías de selección pasa por alto (una regla contraintuitiva): en pozos direccionales, horizontales y de alcance extendido, la regla estándar se invierte. Doblar collares de perforación rígidos al atravesar los cambios de inclinación provoca fallas por fatiga en las conexiones y aumenta el torque y el arrastre, por lo que la tubería de perforación pesada, y no los collares, se convierte en la segunda fuente de peso más conveniente.
En lugar de una lista genérica de catálogo, Synbase diseña a medida la tubería de la zona de transición para adaptarla a las características del pozo específico, y proporciona una ficha técnica y una predicción del número de uniones que se ajustan a la severidad del cambio de inclinación y al peso del lodo de su pozo.
La gama de HWDP de Synbase,
estándar, espiral e integral
Fabricamos tubería de perforación pesada en tres diseños, cada uno creado para resolver un problema particular de la operación de perforación. No es una decisión estética: cambia la resistencia torsional, el comportamiento en gas ácido, los plazos de entrega y el costo.
Como fabricamos todo el ensamblaje de fondo como productor de OCTG para el sector petrolero, podemos atender todas sus necesidades de perforación, desde tubería de perforación, collares de perforación y lastrabarrenas cortos hasta tubería de revestimiento y tubos API, sin que tenga que volver a emitir su especificación para cada pieza. Una limitación habitual para los compradores es mantener compatibles las uniones y los grados en todo el ensamblaje de fondo. Comprar a un solo productor elimina este problema.
Matriz de decisión: estándar frente a espiral e integral
Estándar (soldada)
- Construcción Uniones de herramienta extralargas soldadas por fricción + tubo grueso, upset central
- Límite de fluencia torsional Clase de ~95–110 KSI
- Aplicación ideal Vertical y direccional rutinaria; la opción de trabajo principal y rentable
- Costo relativo Base
Espiral
- Construcción Diseño soldado con tres ranuras espirales / almohadillas de desgaste espirales en la sección central
- Límite de fluencia torsional Clase de ~95–110 KSI
- Aplicación ideal Alto riesgo de atascamiento diferencial; mejora la limpieza del pozo y reduce el área de contacto con la pared
- Costo relativo Base +10–15%
Integral
- Construcción Mecanizada a partir de una sola barra de 4145H-MOD / AISI 4137H — sin zona de soldadura
- Límite de fluencia torsional hasta 120 KSI
- Aplicación ideal Pozos con gas ácido, HPHT, dimensiones pequeñas/críticas; ~20–30% más de resistencia torsional
- Costo relativo ~2–3× soldada
La construcción integral elimina la zona afectada por el calor de la soldadura por fricción que el análisis de fallas identificó como punto de inicio de grietas; por eso los operadores eligen esta sarta para pozos en los que no pueden permitirse fallas, aunque esto prolongue considerablemente los plazos de entrega.
Las dimensiones integrales grandes son la excepción y requieren algo más de tiempo, por lo que conviene definir desde el principio si se trata de existencias o fabricación. La compensación es clara: a cambio de una mayor resistencia torsional, se paga un precio integral más alto. Indique a Synbase la dimensión y el grado, y generaremos una ficha técnica específica para el diseño integral, no un folleto.
Un diseño de tubería de perforación pesada espiral añade tres ranuras a la sección central, intercambiando un pequeño aumento de peso por una menor área de contacto superficial donde el riesgo de atascamiento es alto. Las especificaciones de tubería de perforación pesada que aparecen a continuación cubren la envolvente dimensional convencional que comparten nuestros diseños soldados e integrales.
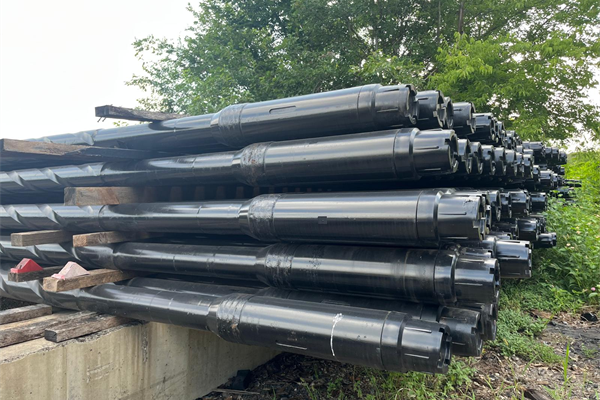
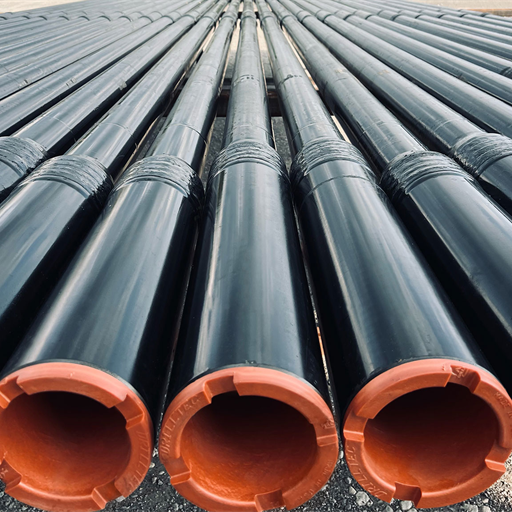
Referencia convencional de dimensiones y peso de HWDP
| DE del tubo (in) | DI del tubo (in) | Pared (in) | Conexión | Peso del ensamblaje (lb/ft) | Torque de apriete (ft-lbs) |
|---|---|---|---|---|---|
| 2-7/8 | 1-1/2 | 0.688 | NC26 | 17.4 | 3,800–4,100 |
| 3-1/2 | 2-1/16 | 0.719 | NC38 | 26.8 | 11,500 |
| 4 | 2-9/16 | 0.719 | NC40 / 4 FH | 30.7 | 13,900–16,600 |
| 4-1/2 | 2-3/4 | 0.875 | NC46 | 42.7 | 21,800–23,200 |
| 5 | 3 | 1.000 | NC50 | 51.6 | 28,900–34,500 |
| 5-1/2 | 3-1/4 | 1.125 | 5-1/2 FH | 63.1 | 39,400 |
| 6-5/8 | 4-1/2 | 1.063 | 6-5/8 FH | 74.4 | 43,900–52,700 |
La banda dimensional refleja datos industriales publicados en API Spec 7-1 / RP 7G, contrastados con varias tablas de datos; la geometría de conexión subyacente también está cubierta por patentes como US 12,196,345 B1. Pueden aplicarse opciones de upset interno IU, EU e IEU. Las longitudes suelen ser Rango 1 (18-22 ft), Rango 2 (27-31 ft) y Rango 3 (38-45 ft).
HWDP frente a collar de perforación y tubería de perforación,
cómo elegir
Los tres componentes de una sarta de perforación no son intercambiables, y elegir la fuente de peso equivocada favorece las fallas de la zona de transición descritas anteriormente. Estas son las diferencias en cifras, no en adjetivos.
| Propiedad | Tubería de perforación estándar | Tubería de perforación pesada | Collar de perforación |
|---|---|---|---|
| Espesor de pared (dimensión de 5″) | ~0.362 in | ~1.000 in | Agujero pasante sólido |
| Peso (dimensión de 5″) | ~19.5 lb/ft | ~51.6 lb/ft | ~70–100+ lb/ft |
| Función principal | Transmitir torque y hacer circular el fluido | Rigidez de transición + peso sobre la barrena | Peso sobre la barrena concentrado |
| Rigidez en cambios de inclinación | Flexible | Intermedia (se dobla, controlable) | Rígida (fatiga las conexiones) |
| Contacto con la pared / riesgo de atascamiento | Bajo | Reducido (upset central) | Alto (cuerpo de calibre completo) |
Dos mitos sobre la sarta de perforación que debemos descartar antes de dimensionarla
La suposición común de que la sarta más pesada es la mejor no siempre es cierta.
Una tubería de perforación más pesada no sustituirá a los collares de perforación. Los collares existen para aportar peso concentrado justo encima de la barrena; la HWDP puede hacer la transición de peso y rigidez, pero no puede reemplazarlos. Incluso las patentes de tuberías de perforación resistentes al desgaste admiten que el tubo pesa menos que una tubería de perforación pesada.
El peso de un collar en el aire no es su peso sobre la barrena. El peso efectivo en el fondo disminuye significativamente por la flotabilidad cuando el collar entra en el lodo de perforación. Esta es una comparación de los factores de corrección del peso de los collares para distintos pesos de lodo. Se usaría un factor de 0.873 para 8.3 lb/gal y hasta 0.694 para 20 lb/gal.
Si se equivoca, tendrá que pagar un precio:
Sin suficiente peso estabilizador en la zona de transición, la sarta superior puede pandearse bajo compresión, mientras que un cuerpo de tubo apoyado contra una pared permeable bajo presión diferencial es lo que provoca el atascamiento.
Una transición gradual de rigidez, en lugar de un salto abrupto de rigidez aumentada entre la tubería de perforación y los collares, es el objetivo principal.
Cuántas uniones y dónde colocarlas
- En pozos verticales: coloque la HWDP en la zona de transición sobre los collares; el intervalo típico sería de 15 a 30 uniones, lo que eliminará el efecto causado por el cambio de rigidez.
- Direccional / horizontal / ERD: desplace la fuente de peso hacia la HWDP y reduzca el número de collares; en la perforación direccional, los collares rígidos que se doblan en los cambios de inclinación fatigan sus propias conexiones, por lo que se aplica la regla opuesta a la vertical.
- Secciones críticas (propensas al atascamiento diferencial): defina qué diseño espiral utilizar para reducir el contacto con la pared y favorecer una mejor circulación de los recortes.
La tubería de perforación pesada se flexiona a través de los collares, lo que no solo facilita el control de la dirección del pozo, sino que también permite mayores RPM; por eso la tubería de perforación se ha convertido discretamente en el caballo de batalla de los programas de perforación de alcance extendido.
Peso, torque y manipulación en la mesa de perforación
Hay dos cifras prácticas principales. La primera es el peso adicional que la sarta aplica al pozo por cada pie, que determina cuánto peso de trabajo sobre la barrena (WOB) se alcanza después de restar la flotabilidad. La segunda es el torque de perforación que el diseño puede soportar mientras la sarta gira y es arrastrada por los cambios de inclinación.
La tubería de perforación pesada se desplaza y se estiba igual que la tubería de perforación durante un viaje, y pasa por los elevadores sin el tratamiento especial que requieren los collares, lo que permite menos tiempo de viaje, menos contacto con la pared y menos atascamiento que los collares en una zona de lutita permeable.
¿Entonces no es una sarta universal? Su aplicación es específica: simplemente cargue el perfil de su pozo para que el ingeniero local de Synbase dimensione la proporción HWDP-collares, basándose en su peso sobre la barrena corregido por flotabilidad, y le devuelva recomendaciones específicas.
Material, fabricación y control de calidad,
del tocho a una HWDP certificada
Nuestro análisis de fallas principal, presentado al inicio de esta página, sugiere una solución de ingeniería elegante: controlar la zona de soldadura, controlar las roscas y certificar el acero. Aquí estructuramos el proceso de fabricación para proporcionar un historial auditable y documentado.
SYS-01 Material y proceso
Grados de acero: uniones de herramienta de AISI 4137H / 4145H-MOD, aleaciones modificadas tratadas; material de tubo estándar AISI 1340 (o equivalente); cuerpos integrales mecanizados a partir de una sola barra forjada.
Las características avanzadas contra la fatiga incluyen: raíces de rosca laminadas en frío (el esfuerzo residual de compresión combate el crecimiento cíclico de grietas), ranura de alivio de esfuerzos API en el pin, retroceso del agujero API en la caja y recubrimiento de fosfato para las conexiones.
El recargue duro es compatible con la tubería de revestimiento: bandas aplicadas en las uniones de herramienta y dos bandas de 3 pulgadas en el upset central bajo un entorno controlado.
Detrás de estas piezas está la capacidad upstream del grupo. Synbase Steel es el núcleo de equipos tubulares de E-CHENG STEEL GROUP, cuya base de tubos laminados en caliente abarca 200,000 m², con una producción anual de 1.3 millones de toneladas y suministro de acero de Baosteel y TPCO.
Por qué esto importa al comprador de elementos de perforación: dos uniones del mismo diámetro exterior y grado, fabricadas por distintos proveedores, pueden comportarse de forma muy diferente en el fondo, porque el tratamiento térmico y el upset que determinan la vida a la fatiga están en el tocho y la rosca, no en la ficha técnica.
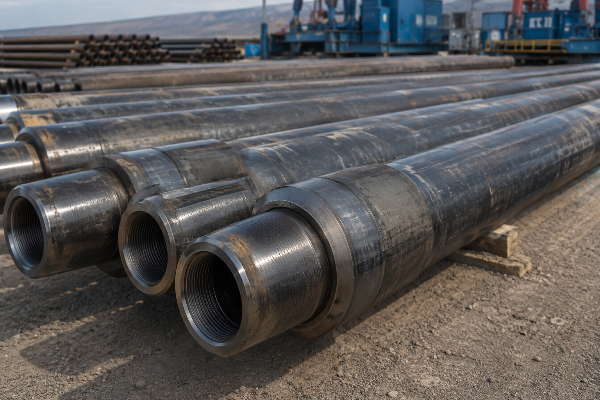
QA-02 Ensayos no destructivos en cada pedido
La tubería de perforación pesada soldada requiere END al 100 % en las soldaduras, ya que no pueden retrabajarse en campo. Nuestras líneas emplean corrientes de Foucault, ultrasonido, fuga de flujo magnético, pruebas hidrostáticas e inspección por partículas magnéticas en los extremos de los tubos, además de un laboratorio certificado por CNAS para ensayos espectrométricos, metalográficos, de impacto, dureza y tracción a alta temperatura.
Grados para servicio ácido y servicio severo, H2S, HPHT y direccional
Los pozos con gas ácido destruyen el acero inferior de la forma más sigilosa, mediante agrietamiento por esfuerzo de sulfuro, hasta que falla un componente; es un incidente desafortunado y crítico. Seleccionar el grado correcto para este servicio es fundamental para la seguridad, no una cuestión de preferencia.
Parámetros de selección
| Condición de servicio | Grado del cuerpo (SMYS) | Base para servicio ácido | Recomendación de construcción |
|---|---|---|---|
| Poca / mediana profundidad, flexible | E-75 (75,000 psi) | Estándar | Soldada |
| Profundo, alto torque | X-95 / G-105 (95k / 105k) | Estándar | Soldada o integral |
| Premium / exigente | S-135 (135,000 psi) | Dureza controlada | Integral preferida |
| H2S de leve a severo | 65–105 KSI, límite de fluencia C. | NACE MR-0175 / TM-0177 Método A al 65–85% de SMYS, máx. 22 HRC | Integral (tratamiento térmico uniforme) |
Integridad del tratamiento uniforme
En el contexto del servicio ácido, la tubería de perforación pesada integral presenta una ventaja metalúrgica clara: toda la longitud del acero se trata a una temperatura uniforme y, al no haber soldaduras, no queda una zona afectada por el calor que sirva como punto de inicio del agrietamiento por esfuerzo de sulfuro. Dado que las soldaduras y sus zonas afectadas por el calor adyacentes son más susceptibles a este tipo de falla, algunos operadores prohíben por completo el uso de tubería de perforación pesada soldada en ambientes con gas ácido por esta razón específica.
Hacia dónde se dirige la industria
Las patentes recientes concedidas reflejan los puntos de presión crítica que buscamos evitar en nuestros diseños, incluidas las conexiones rotativas con hombro de alto torque y entrada mejorada (US 12,196,345 B1, 2025) y la mitigación del desgaste de las uniones de herramienta no giratorias (US 12,006,778 B2, 2024). Todo indica que nuestro enfoque está plenamente centrado en la integridad de las conexiones y la minimización del desgaste de la tubería de revestimiento para asegurar operaciones exitosas en condiciones de perforación severas.
Certificaciones y cumplimiento
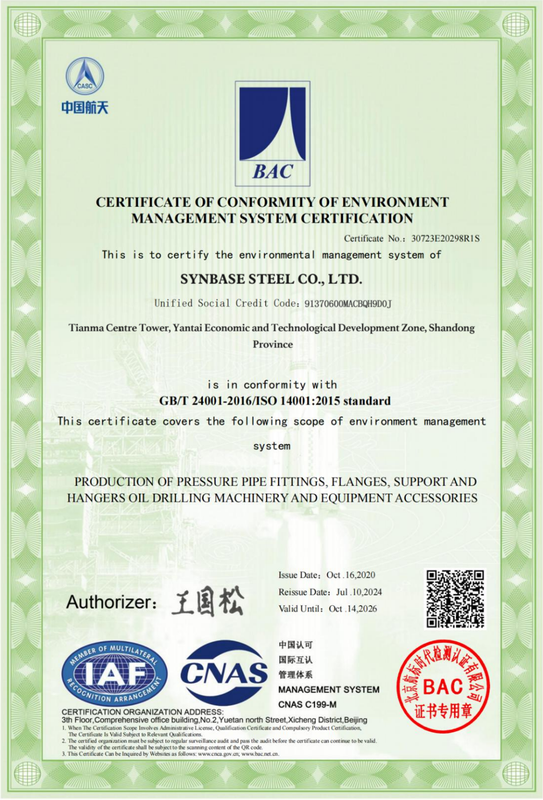
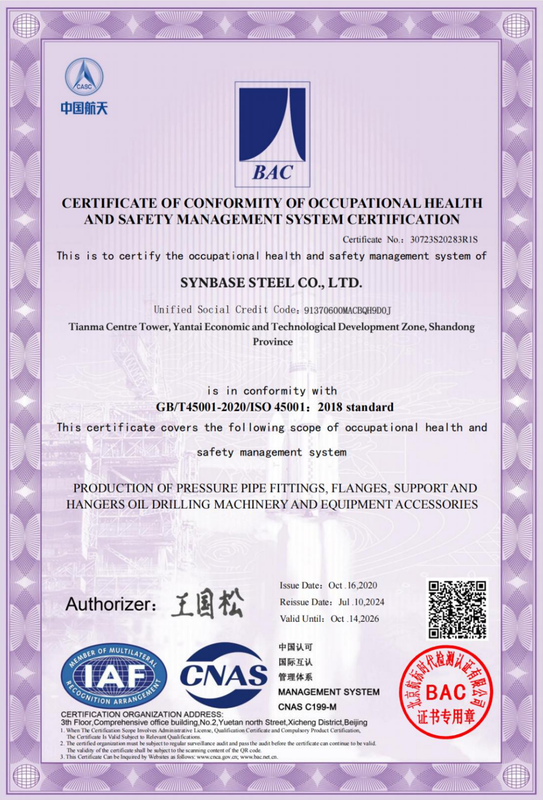
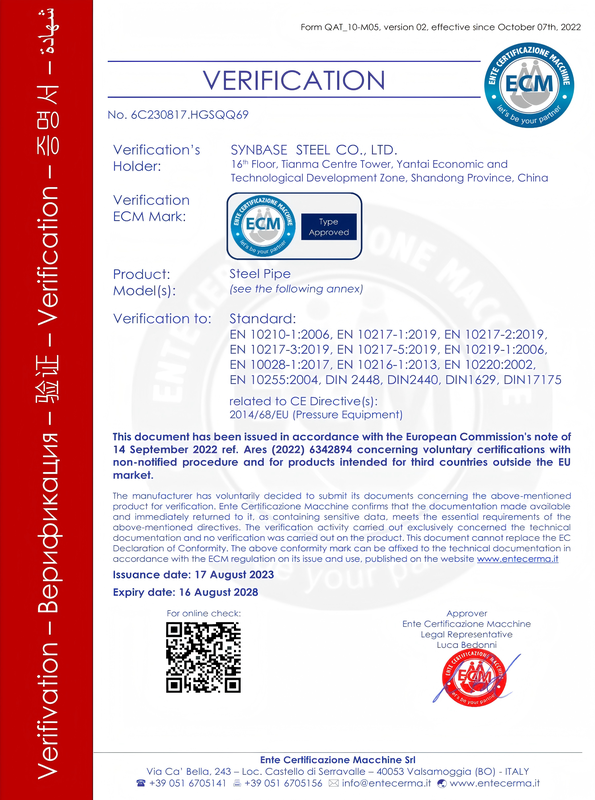
La certificación determina si un nuevo proveedor gana o pierde el pedido, y el riesgo que el comprador está cubriendo es real: un certificado no verificable permite que una unión de grado inferior llegue a la plataforma y falle. Por eso Synbase certifica cada marca que aparece a continuación contra una norma numerada que puede auditar con su organismo emisor.
A diferencia de un muro de logotipos, estas son las normas según las cuales están certificados nuestra tubería de perforación pesada y sus centros de producción, incluidas API, ISO y CE, cada una con un alcance que puede solicitar por escrito.
API Spec 7-1 / 7-2
Elementos y conexiones rotativas de la sarta de perforación (cláusula 10 de HWDP)
API Spec 5DP
Tubería de perforación de acero — grados E75–S135 según ISO 11961
ISO 9001
Sistema de gestión de la calidad
ISO 14001 • 45001
Gestión ambiental y de seguridad y salud ocupacional
CE
Conformidad de la UE
ABS • DNV • BV • LR • CCS
Reconocimiento de sociedades de clasificación
Cómo pedir HWDP: qué especificar, MOQ, plazo de entrega e inspección
La tubería de perforación suele ser la segunda inversión más grande en un sitio después del equipo de perforación, por lo que una consulta vaga puede provocar una nueva cotización y un costoso retraso por remecanizado. Como cada uno de los seis parámetros siguientes determina el precio, proporcionarnos los seis le permitirá obtener una cotización firme, no aproximada.
Lista de verificación para su RFQ de HWDP
- 01 Diámetro exterior del tubo (2-7/8″ a 6-5/8″) y tipo de construcción (estándar / espiral / integral)
- 02 Tipo de conexión (NC26–NC50, 5-1/2 FH, 6-5/8 FH o de doble hombro)
- 03 Grado del cuerpo (E75 / X95 / G105 / S135) y cualquier requisito para servicio agrio / NACE
- 04 Rango de longitudes (R1 / R2 / R3) y cantidad
- 05 Marca y configuración del hardbanding; revestimiento interno si se requiere
- 06 Nivel de certificación, EN 10204 3.1 o certificación 3.2 con inspección presenciada por terceros
Plazo de entrega, aranceles y costo puesto en destino, gestionados con honestidad
Los productos tubulares de la sarta de perforación se fabrican bajo pedido en toda la industria; las cifras publicadas sitúan los plazos de entrega de fábrica entre 4 semanas y más de 7 meses, según el grado y la cantidad (revisión de tuberías de perforación de la USITC). Hay dos aspectos que presentamos desde el inicio, en lugar de hacerlo después de la orden de compra: la certificación 3.2 presenciada por terceros suele requerir aproximadamente 2-4 semanas, y los envíos con destino a Estados Unidos están sujetos al arancel del 25% al acero de la Sección 232, además de cualquier derecho comercial correctivo aplicable.
Lo que acorta ese plazo de nuestro lado es la propia cadena de suministro del grupo: tres centros de procesamiento y almacenamiento que suman 30,000 m², con un inventario permanente de cientos de miles de toneladas; por eso, las dimensiones y grados comunes no siempre requieren una fabricación desde cero.
A diferencia de una cifra indicativa que cambia después de la orden de compra, una RFQ completa le permite obtener una cotización firme: envíe los seis parámetros anteriores y Synbase devuelve precios detallados, plazo de entrega y nivel de certificación en un solo documento que puede presentar para la aprobación del presupuesto.
Tabla maestra de especificaciones y grados de HWDP
| Parámetro | Oferta estándar | Oferta premium / para servicio severo |
|---|---|---|
| Construcción | Soldado, con engrosamiento central | Integral o espiral, de barra única |
| Grado del cuerpo | E75 / X95 | G105 / S135 / servicio agrio |
| Material de la unión de herramienta | AISI 4137H / 4145H-MOD | 4145H-MOD, hasta 120 KSI |
| Servicio agrio | A solicitud | NACE MR-0175, 22 HRC máx. |
| NDT | 100% de soldadura + UT del cuerpo | UT completo + MPI + trazabilidad |
| MTC | EN 10204 3.1 | EN 10204 3.2 (SGS / BV / TÜV) |
Más recortes, mayor vida útil
Las uniones de herramienta extra largas permiten más recortes de conexiones antes del retiro, y el hardbanding compatible con tubería de revestimiento protege el diámetro exterior del tubo; ambos factores prolongan la vida útil de las uniones que ya pagó.
Enfoque de TCO basado en prácticas publicadas de vida útil del HWDP; la vida útil exacta varía según el programa del pozo; solicite un análisis específico para su aplicación.
Ingeniería y herramientas técnicas de HWDP
Selector de zona de transición
Determine los parámetros óptimos de transición para prevenir la fatiga y garantizar operaciones de perforación fluidas.
Calculadora de flotabilidad y peso
Calcule el peso aparente por flotación de los componentes de la sarta de perforación con distintas densidades de fluido.
Selector de grado de construcción
Seleccione grados de material precisos para HWDP según el perfil del pozo y las cargas de torsión previstas.
Buscador de conexiones de especificación
Encuentre tipos de conexión compatibles y límites de par de torsión para garantizar la compatibilidad completa del conjunto.