Accesorios de tubería de acero inoxidable, directo de fábrica y certificados según múltiples normas
Resumen: accesorios de tubería de acero inoxidable Synbase
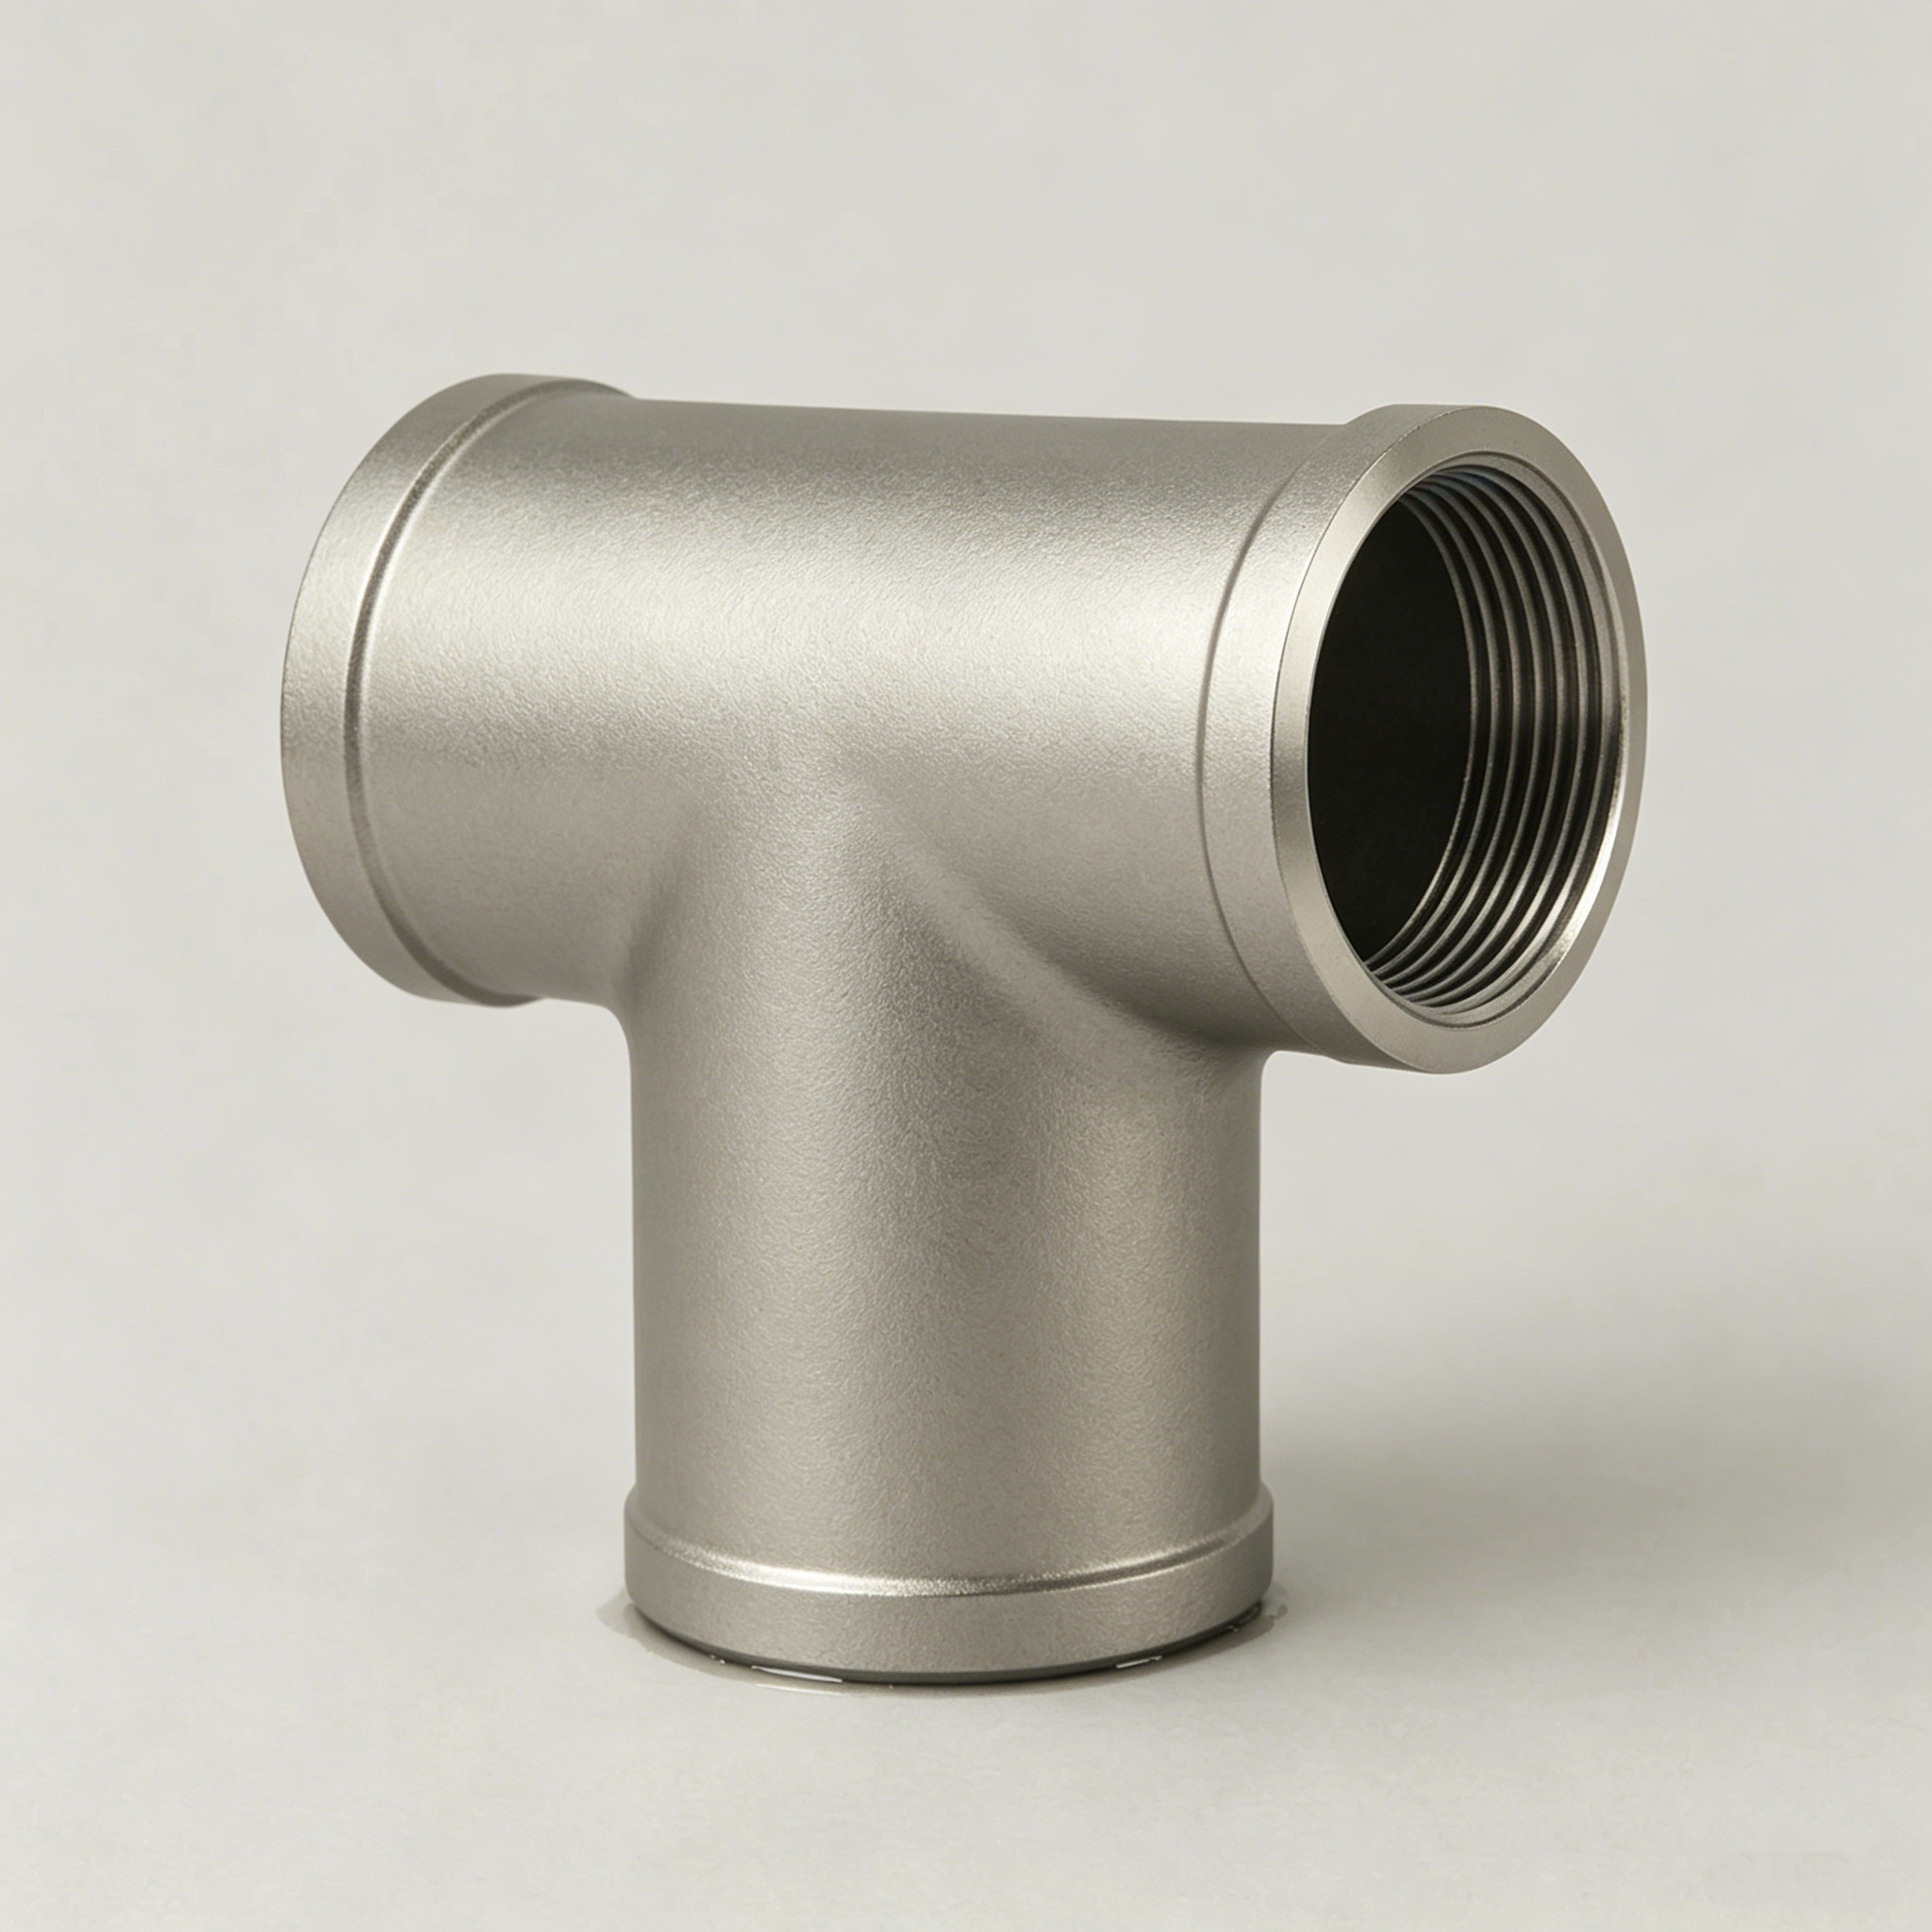
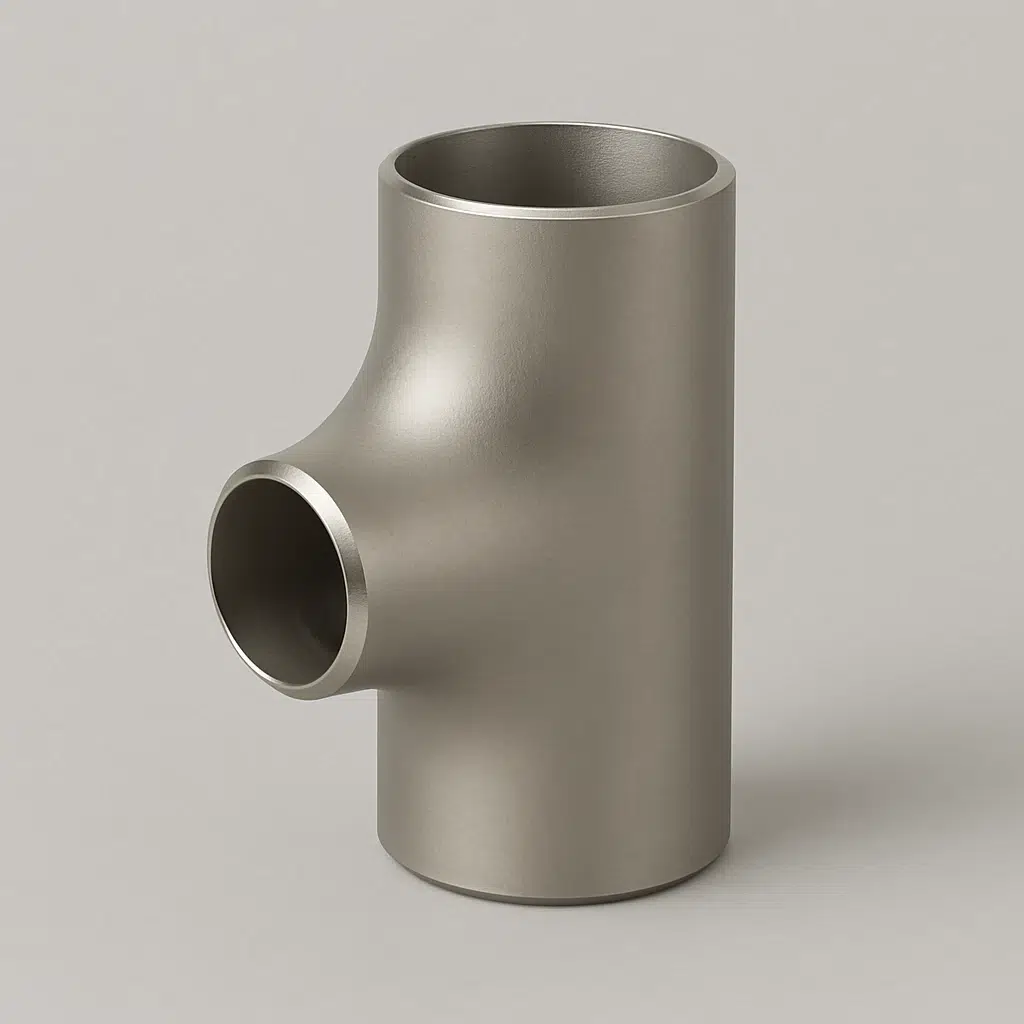
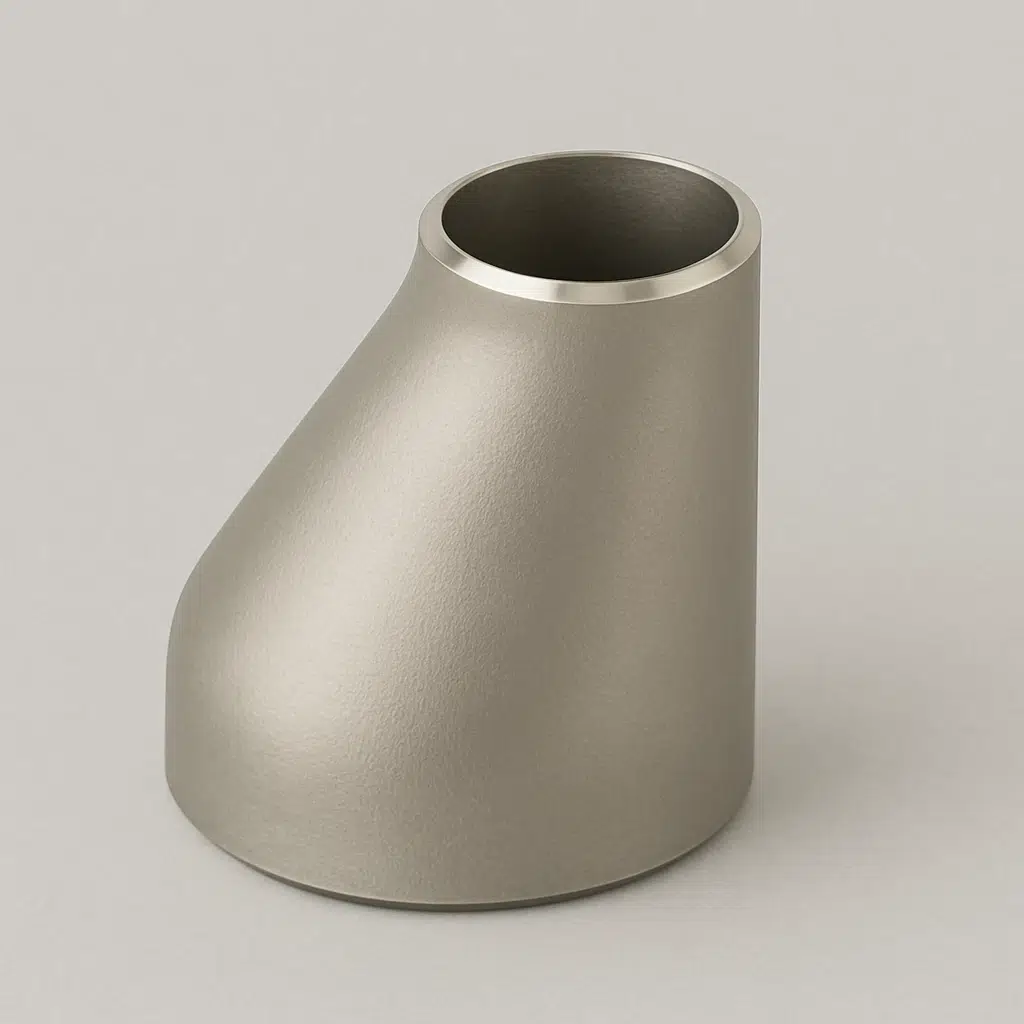
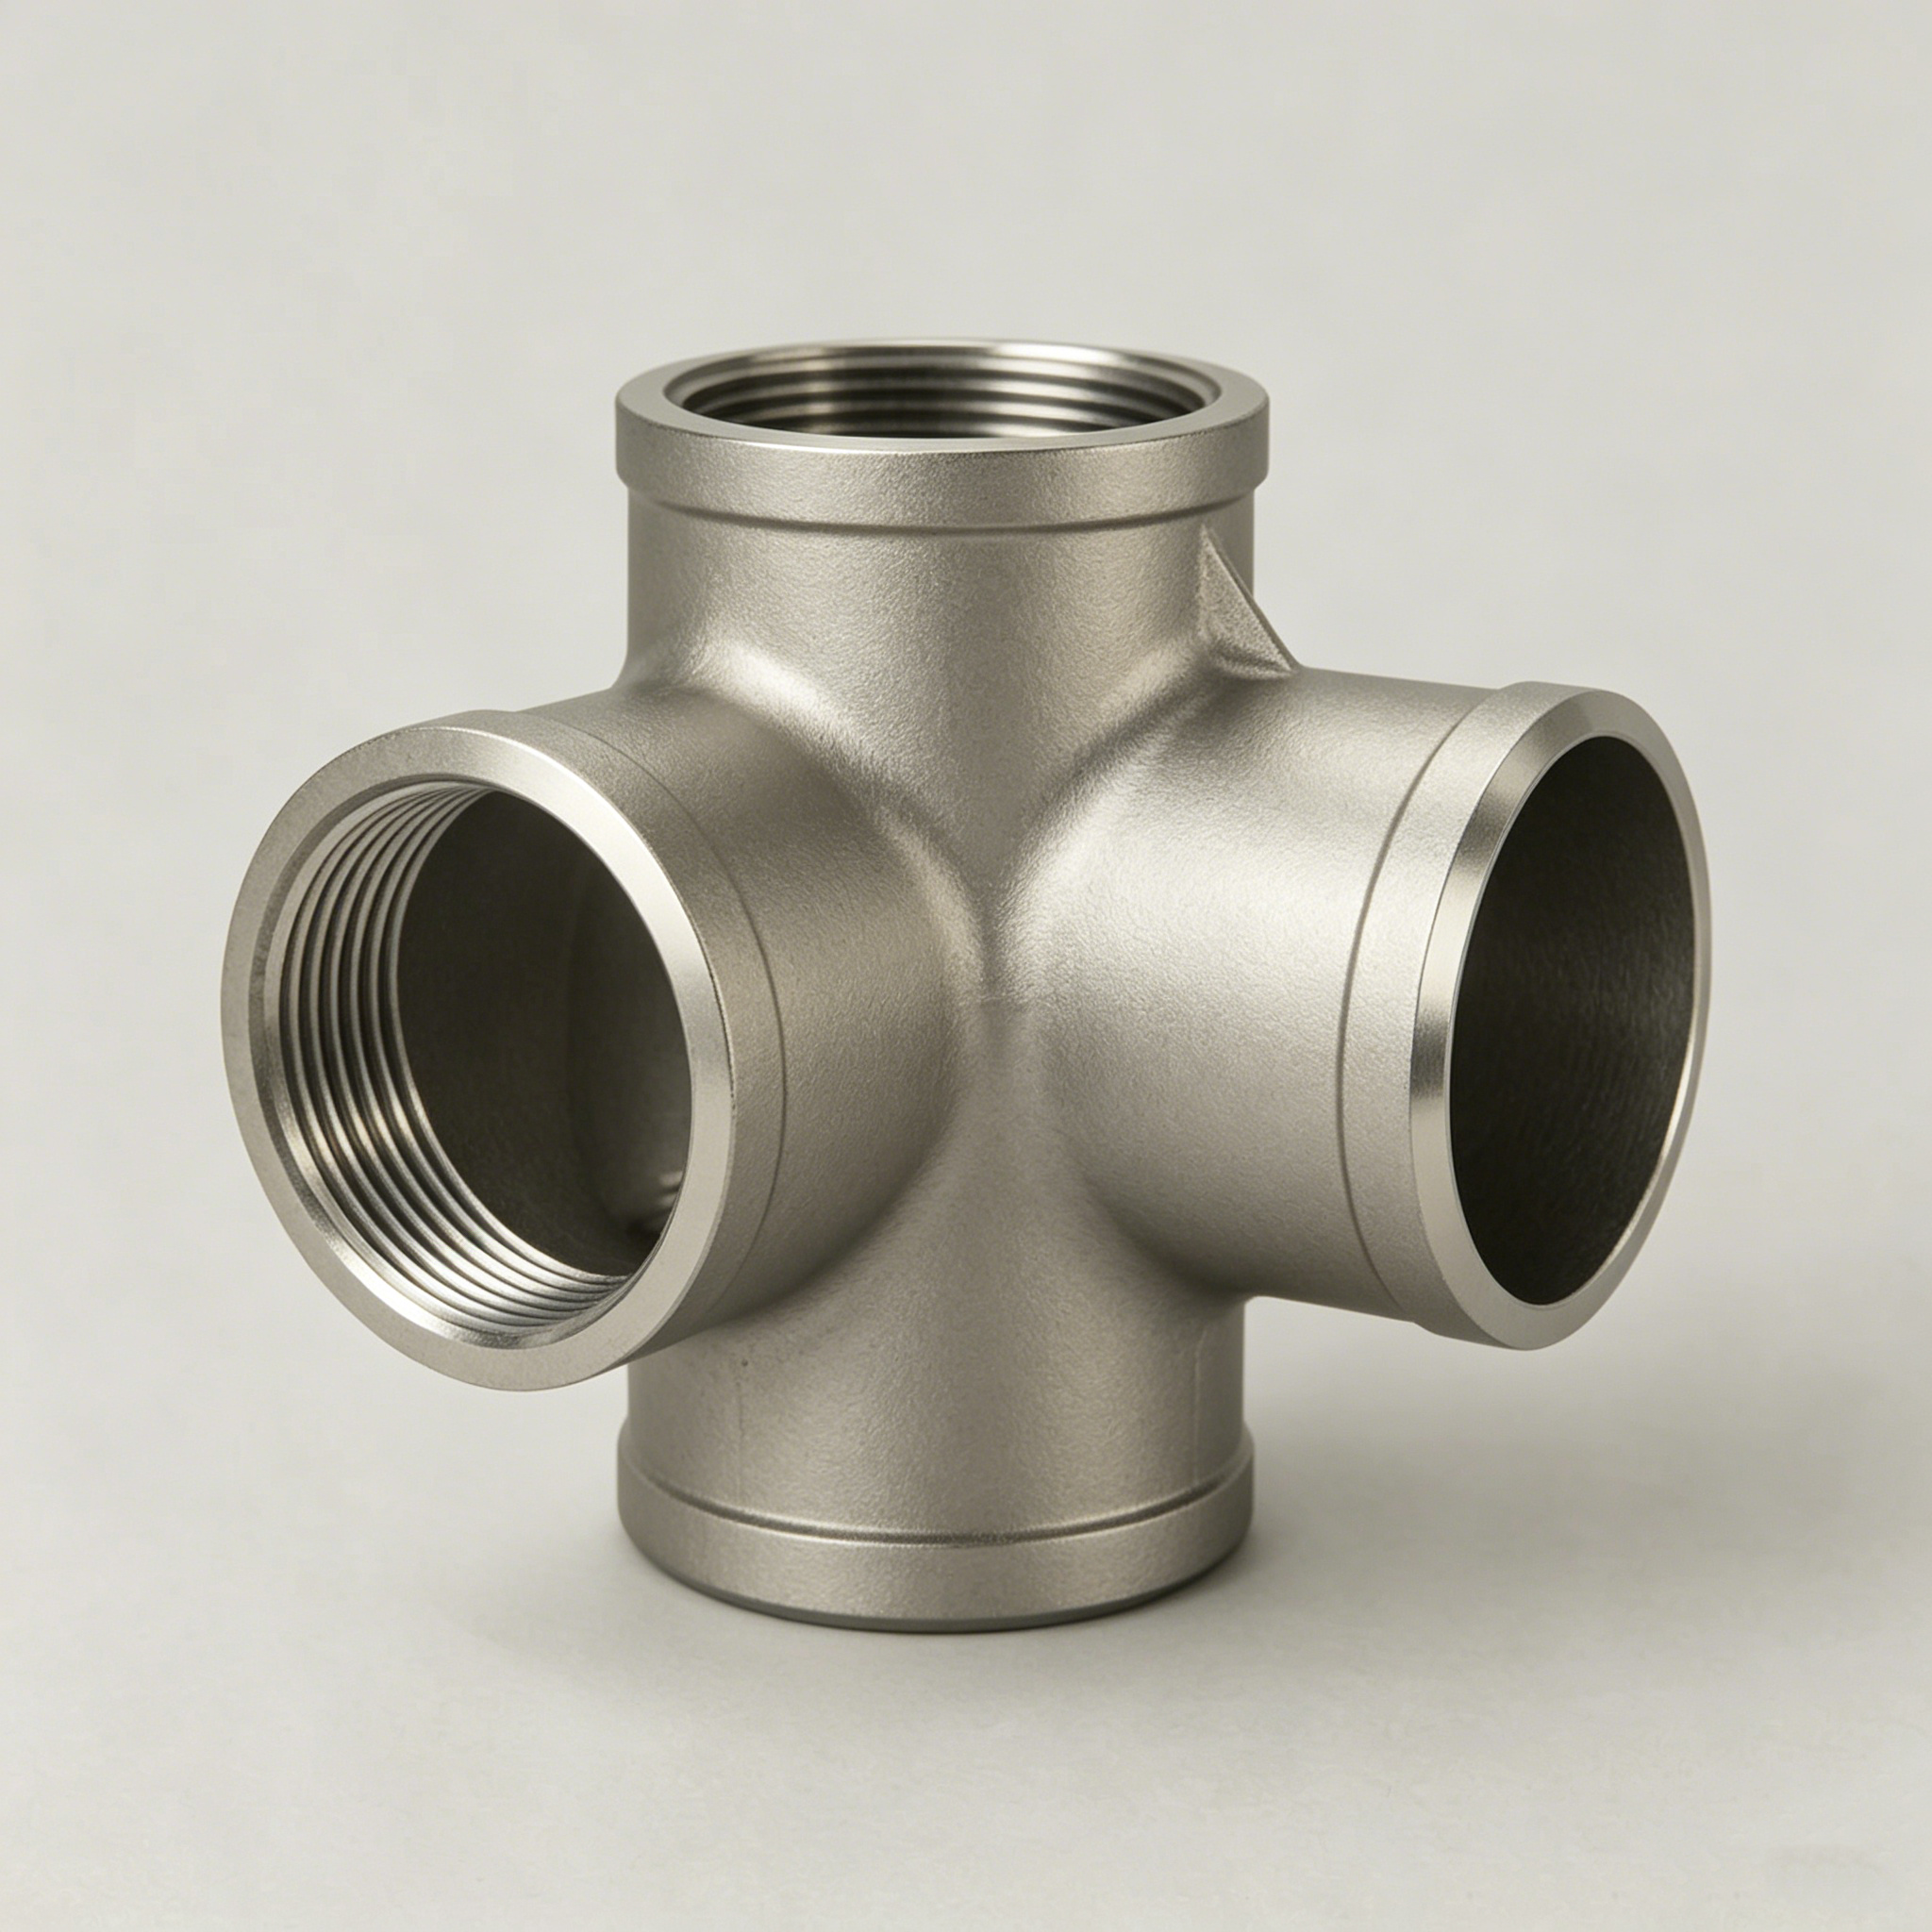
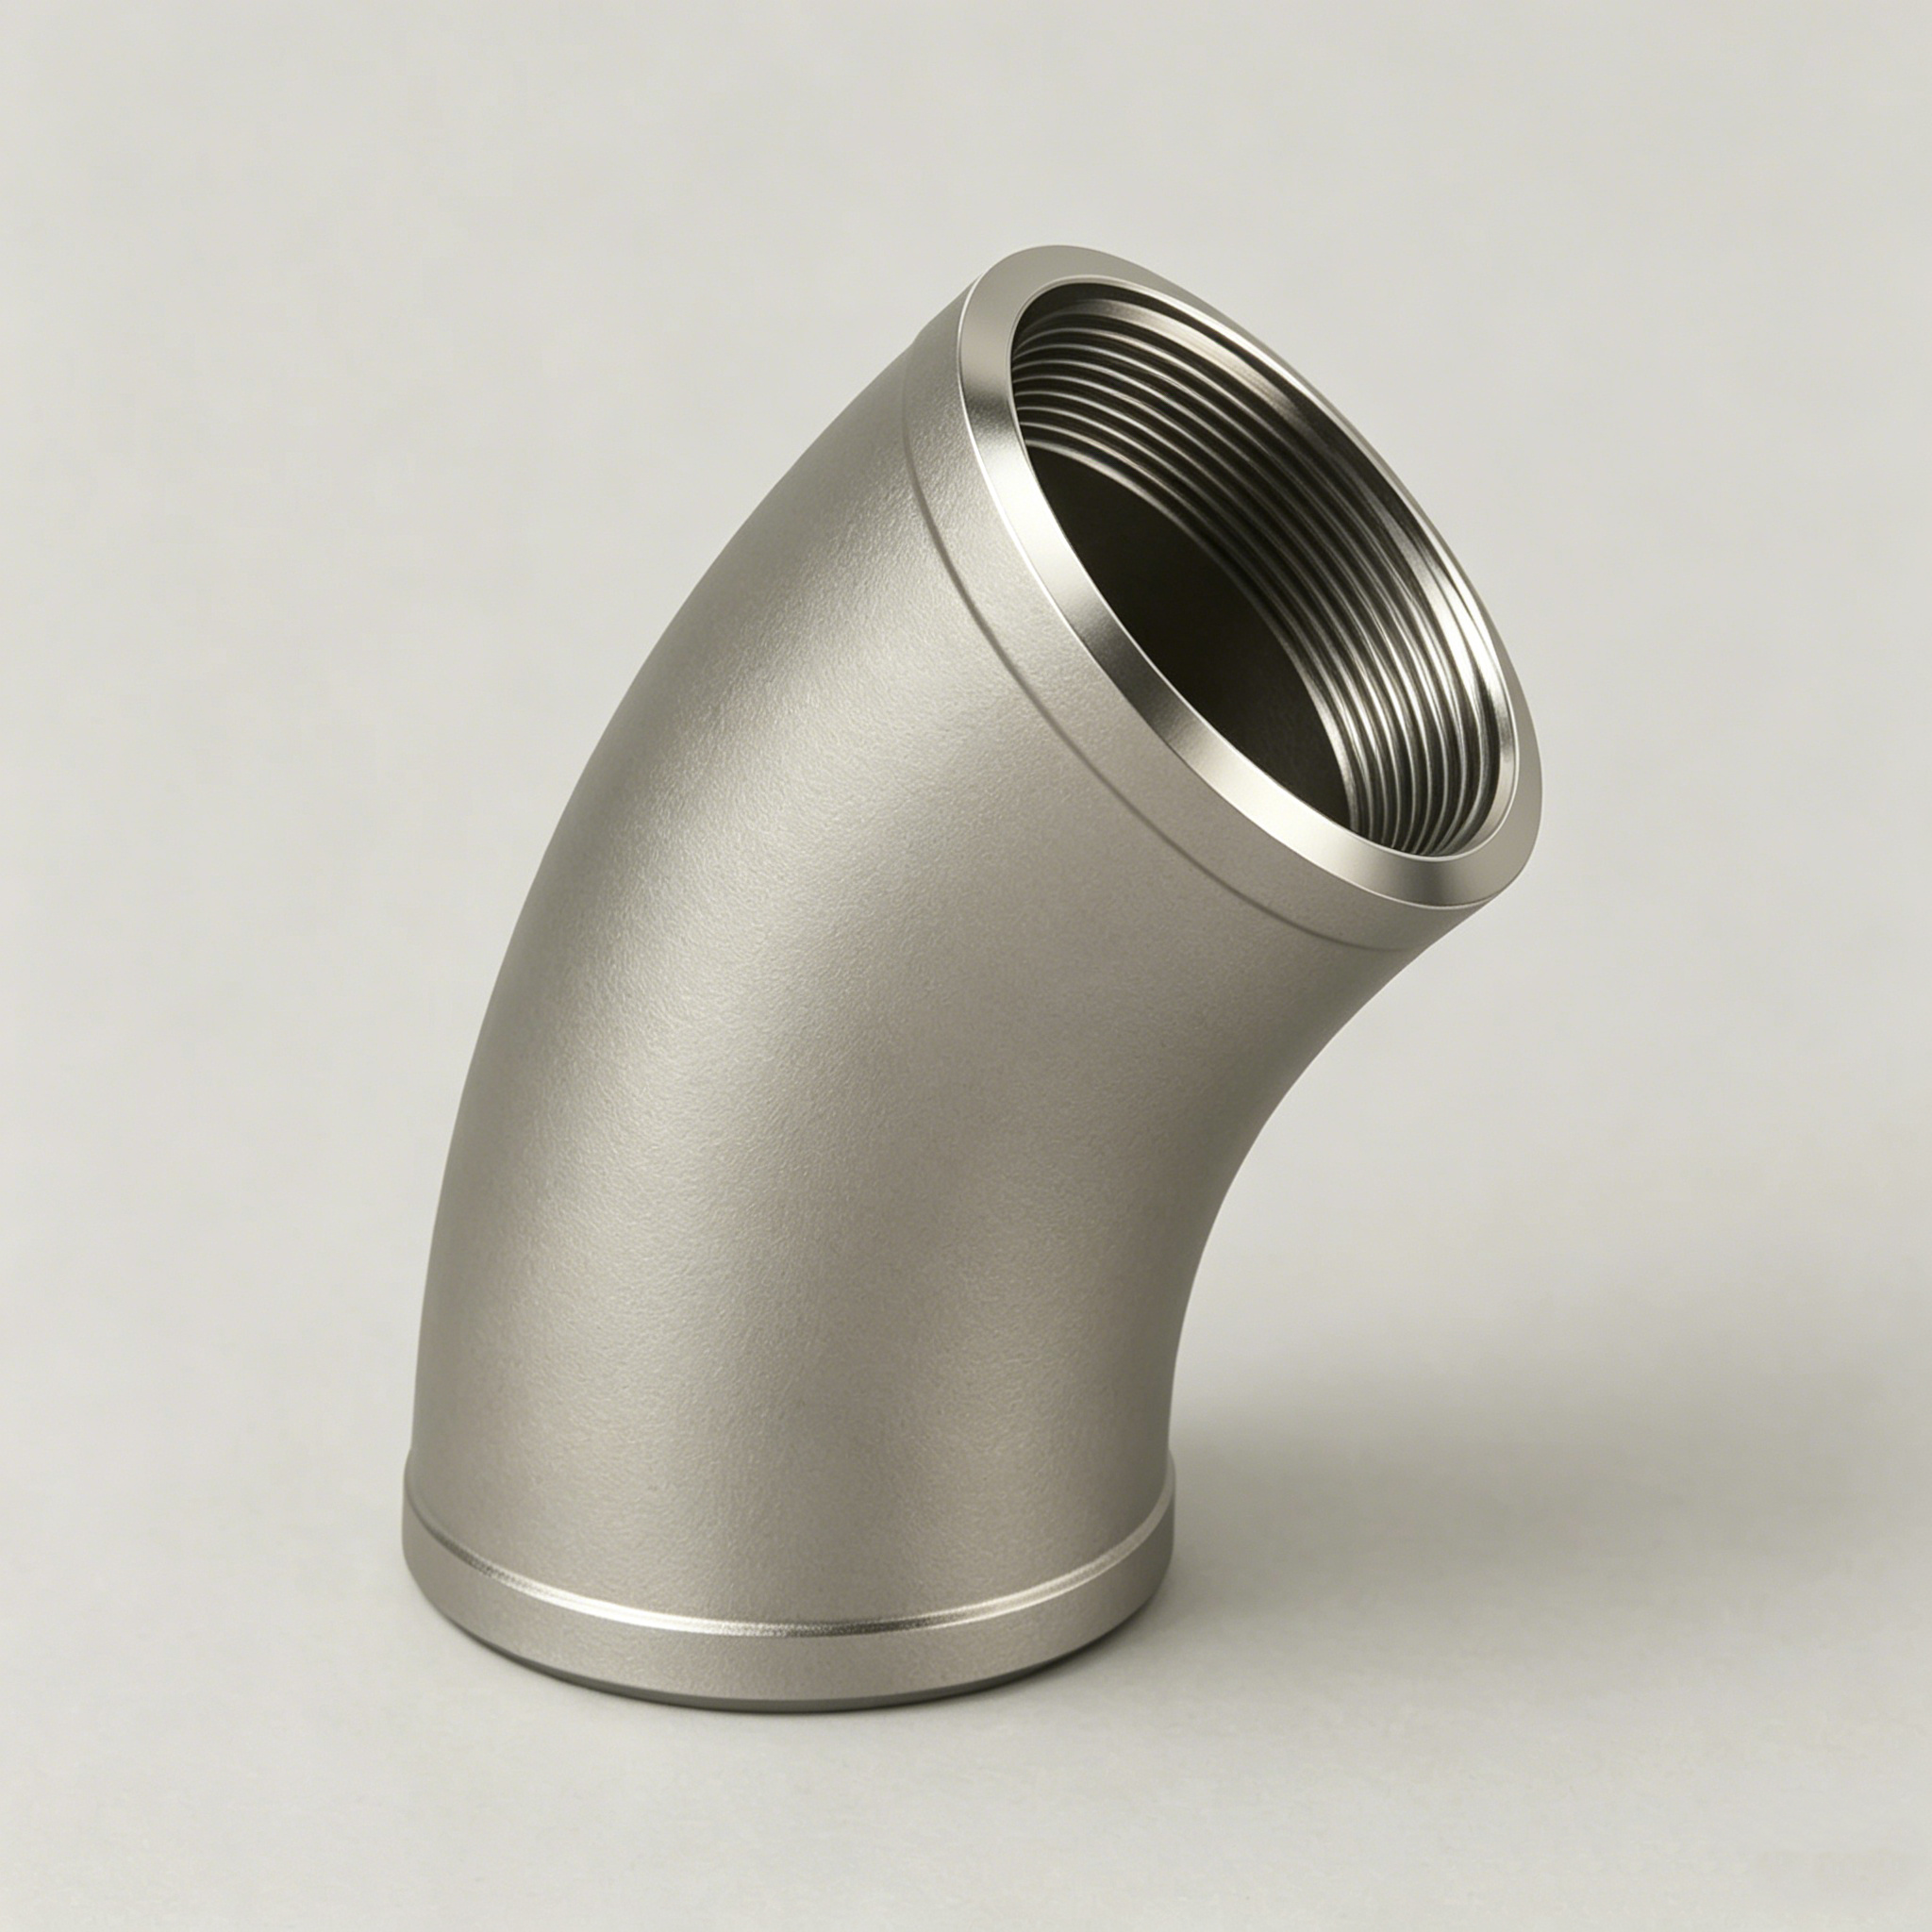
Gama completa de productos: soldadura a tope, soldadura por enchufe y bridas, de 1/2″ a 48″ de diámetro exterior
| Tipo de accesorio | Norma dimensional | Rango de dimensiones | Cédula / clase de presión | Grados disponibles |
|---|---|---|---|---|
| Codo de 90° para soldadura a tope (radio largo, radio corto) | ASME B16.9 / EN 10253 | 1/2″–48″ de diámetro exterior (NPS 1/2–48) | Céd. 5S, 10S, 40S, 80S, 160, XXS | 304/304L, 316/316L, 317L, 321, 347, 2205, 2507, 904L |
| Codo de 45° para soldadura a tope | ASME B16.9 / EN 10253 | 1/2″–48″ de diámetro exterior | Céd. 5S–XXS | 304/304L, 316/316L, 317L, 321, 347, 2205, 2507, 904L |
| T igual / T reductora para soldadura a tope | ASME B16.9 / EN 10253 | 1/2″–48″ DE | Céd. 5S–XXS | 304/316L/317L/321/347/2205/2507/904L |
| Reductor concéntrico / reductor excéntrico | ASME B16.9 / EN 10253 / DIN 2605 | 1/2″–48″ DE | Céd. 5S–XXS | 304/316L/317L/321/347/2205/2507/904L |
| Tapón de extremo / tapón de tubería | ASME B16.9 | 1/2″–48″ DE | Céd. 5S–XXS | 304/316L/317L/321/2205/2507 |
| Curva de retorno / curva en U (180°) | ASME B16.9 | 1/2″–36″ de diámetro exterior | Céd. 10S–XXS | 304/316L/317L/321/347 |
| Extremo corto / unión solapada | ASME B16.9 / MSS SP-43 | 1/2″–24″ de diámetro exterior | Céd. 5S–80S | 304/316L/2205/2507 |
| Codo / T / cruz / acoplamiento / medio acoplamiento para soldadura por enchufe | ASME B16.11 / ASTM A182 | 1/8″–4″ NPS | Clase 3000, 6000, 9000 | 304/316L/317L/321/2205 |
| Accesorio roscado (NPT / BSPT): codo, T, cruz, acoplamiento y buje | ASME B16.11 / ASTM A182 | 1/8″–4″ NPS | Clase 3000, 6000 | 304/316L/321 |
| Brida de cuello para soldar / brida deslizante / brida ciega / brida RTJ | ASME B16.5 (≤NPS 24) / B16.47 (>NPS 24) / ASTM A182 | 1/2″–60″ de diámetro exterior | Clase 150, 300, 600, 900, 1500, 2500 | 304/316L/317L/321/2205/2507/904L |
| Accesorio en cruz (soldadura a tope) | ASME B16.9 | 1/2″–12″ de diámetro exterior | Céd. 10S–Céd. 80S | 304/316L/2205 |
Selección de grados de aleación: matriz de selección basada en PREN
La falla prematura por corrosión por picaduras, que el departamento de compras suele atribuir erróneamente a un defecto de fabricación, se debe a elegir un grado de aleación inadecuado para el servicio específico. Este suele ser uno de los errores más costosos al especificar un sistema de tuberías, porque el modo de falla —picadura localizada o fisura por corrosión bajo tensión— normalmente se manifiesta sin aviso inmediato. Un codo de 316L instalado en un sistema de enfriamiento con agua de mar puede parecer sano y operativo durante 18 meses y, aun así, presentar picaduras suficientes para provocar fugas a través de la pared en el mes 19. La mayoría de los agentes de compras supone que el componente era defectuoso. La realidad para nuestros ingenieros de tuberías y quienes conocen el tema es que: el 316L normalmente tiene un PREN de alrededor de 23-25; la concentración de cloruros en el agua de mar es de aproximadamente 19,000 ppm, muy por encima de la capacidad de pasivación del 316L para mantener la estabilidad.
Sin un marco de ingeniería, no existe una relación de compromiso evidente entre el costo de la aleación y la severidad del servicio. El súper dúplex 2507 cuesta aproximadamente 2-2.5 veces más que el dúplex 2205 y unas 4 veces más que el 316L. Usar 2507 en una línea de proceso de agua dulce donde Cl < 100 ppm añade costo de material sin ventaja frente a la corrosión. Para quienes no conocen la fórmula, el número equivalente de resistencia a las picaduras (PREN) = %Cr + 3.3(%Mo) + 16(%N) permite saber si se está exigiendo demasiado a los materiales, en términos de composición química.
“Cuando un codo de 316L comienza a presentar picaduras en un circuito de enfriamiento con agua de mar, la pregunta no es ‘¿Era realmente 316L?’, sino ‘¿El ingeniero de especificaciones sabía que el 316L tiene un PREN de 24 y que el agua de mar requiere un PREN de 40+?’. La trazabilidad del grado indica de qué se fabricó el accesorio. La matriz de selección de aleaciones basada en PREN indica si era la elección adecuada para el trabajo”.
Equipo de ingeniería de aplicaciones de Synbase, basado en comentarios de clientes de adquisiciones offshore“Más” no siempre significa “correcto”. Como se ilustra en la matriz de selección de aleaciones basada en PREN, que representa diversas aleaciones austeníticas y dúplex frente a sus entornos de servicio (tabla siguiente). Considere el valor PREN y el umbral de cloruros como factores de primera importancia; después, compruebe las limitaciones de temperatura y el contexto operativo aplicable.
Consideraciones de selección
321 y 347 tienen los mismos valores PREN que 304. Están estabilizados con titanio y niobio para evitar la sensibilización durante la soldadura y prolongar la vida útil a temperaturas elevadas. Seleccionar 321/347 sin consultar la fórmula PREN ni el umbral de cloruros no indica necesariamente un servicio confiable en medios con cloruros. 321/347 suelen seleccionarse por su estabilidad térmica, no por una mayor resistencia al agrietamiento por corrosión bajo tensión causado por cloruros.
Cuando los contratistas offshore comparan el costo y el desempeño de accesorios súper dúplex 2205 y 2507 en aplicaciones de plataformas de producción, la diferencia de desempeño del súper dúplex no se refleja proporcionalmente en la diferencia de precio entre ambos. El beneficio de desempeño relativo del 2507 frente al 2205 disminuye en entornos de servicio menos exigentes (por ejemplo, menos de 5,000 ppm de Cl y temperaturas inferiores a 80°C, ambos en condiciones moderadas de cloruros), ya que el dúplex 2205 ofrece el 95% del desempeño anticorrosivo del 2507 por aproximadamente el 50% del costo. Un enfoque honesto de selección de aleaciones indica que especificar 2507 por encima de lo necesario en lugar de un dúplex 2205 adecuado implica una compensación deliberada sin aumento equivalente del valor técnico; es una elección razonada en lugar de adoptar por defecto una estrategia de gama alta. Los ingenieros de especificaciones experimentados de proveedores de accesorios de tubería de acero inoxidable 316L con aprobación de tipo ABS y cumplimiento de NACE MR0175 en una plataforma de producción deben comenzar verificando los valores PREN del MTR, no las relaciones con el proveedor.
Para solicitar una recomendación escrita de aleación al equipo de ingeniería de Synbase para su proceso y condiciones operativas específicas, proporcione la composición del fluido de proceso, junto con las temperaturas y presiones de operación, las concentraciones de cloruros y la presencia de H₂S (gas ácido, conforme a NACE MR0175/ISO 15156).
Solicitar revisión de ingeniería de aplicaciones Ref.: Accesorios forjados para soldadura a tope fabricados en fábrica según ASME B16.9Materiales para servicio con H₂S según ISO 15156
Credenciales de fabricación: base de producción de 70,000 m² y prensa hidráulica de 6,000 toneladas
Una falla en cualquier aspecto de la cadena de suministro supone un riesgo, desde simples errores hasta eludir controles deliberadamente. El riesgo crítico en cualquier proceso de adquisiciones internacionales de accesorios de tubería de acero inoxidable consiste en no evaluar las capacidades comprobadas del proveedor; ese riesgo queda expuesto cuando un fabricante que suministra un accesorio soldado a tope de súper dúplex 2507 supera todas las inspecciones físicas, pero no supera el ensayo de dureza exigido por NACE MR0175/MR0103 y ha subcontratado la soldadura y el tratamiento térmico posterior a la soldadura a una instalación externa no calificada, omitiendo por completo las capacidades y verificaciones de proceso requeridas. Es un problema de verificación, no de un diseño deficiente de la especificación.
Capacidad de producción real, no discursos de ventas
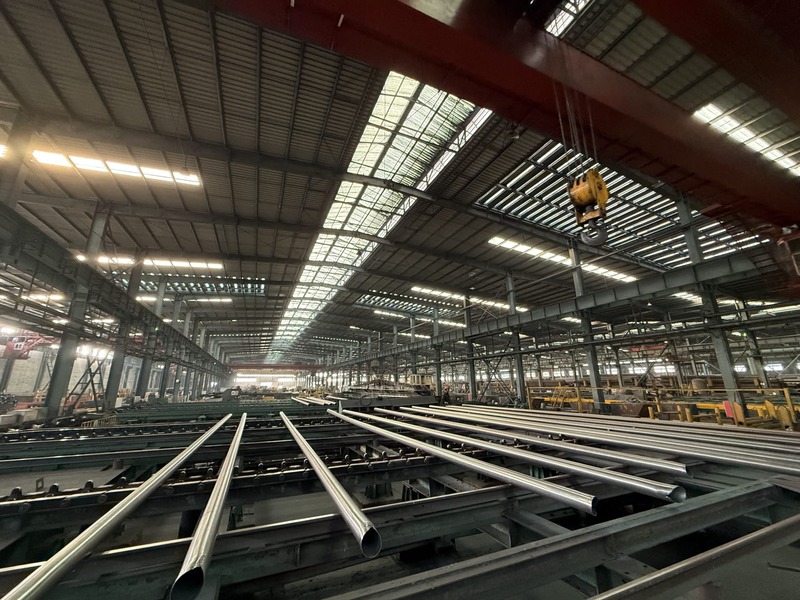
La única razón por la que Synbase puede producir físicamente accesorios de soldadura a tope de pared gruesa y 48 de diámetro exterior en súper dúplex es una prensa hidráulica de 6000 toneladas diseñada originalmente para el conformado de acero inoxidable en grandes formatos. Sin esa herramienta específica, no se generan las fuerzas necesarias para prensar una placa dúplex de pared gruesa sin provocar grietas en la estructura de fases ferrítica-austenítica. Quien afirme fabricar accesorios de tubería dúplex de 48” de diámetro exterior sin este equipo es simplemente un intermediario que compra en el extranjero y coloca otra etiqueta.
| Capacidad | Especificación | Importancia |
|---|---|---|
| Prensa hidráulica (principal) | Capacidad de 6,000 toneladas | Permite conformar accesorios de soldadura a tope de pared gruesa y 48″ de diámetro exterior en grados de acero inoxidable dúplex |
| Prensa hidráulica (secundaria) | Capacidad de 2,000 toneladas | Producción de gama media para accesorios NPS 2″–24″ |
| Base de producción | Superficie total de 70,000 m² | Producción en un solo sitio: sin subcontratación y con un único sistema de calidad |
| Unidades de mecanizado CNC | 200+ unidades | Trabajo dimensional de precisión: taladro de enchufe, conexiones roscadas y refrentado de bridas |
| Hornos de tratamiento térmico | Recocido por solución interno | Tratamiento térmico austenítico y dúplex posterior al conformado en la planta, sin subcontratar ciclos térmicos |
| Patentes nacionales | 200+ patentes | Innovación de procesos en conformado, procedimientos de soldadura y control de microestructura, sin cambiar etiquetas |
| Historial operativo | Establecida en 2005, Hong Kong | 21+ años de experiencia en producción y exportación internacional |
| Exportaciones anuales del grupo | 3 mil millones de RMB en más de 100 países | La escala de producción respalda el compromiso de precios para pedidos de grandes proyectos |
| Oficinas en el extranjero | Malasia (2018), Tailandia (2022) | Coordinación regional de adquisiciones para proyectos EPC en Asia-Pacífico |
Synbase emite informes de ensayo de materiales EN 10204 3.1
A diferencia de los distribuidores que compran productos de varios proveedores de acerías y vuelven a certificar todo con su propia etiqueta, Synbase, el fabricante registrado, emite los informes reales de ensayo de materiales EN 10204 3.1. Los números de colada de Synbase en los MTR se vinculan directamente con los números de lote de producción de Synbase y con su tratamiento térmico interno, no con una acería externa cuyo sistema de calidad Synbase no puede controlar.
Calidad y capacidad auditadas por operadores internacionales
Una de las mejores validaciones objetivas de la capacidad de fabricación se obtiene mediante las calificaciones de proveedores de los operadores. Kuwait National Petroleum Corp. (KNPC) y SONATRACH (la empresa petrolera nacional argelina) aprobaron la condición de Synbase como proveedor calificado en 2015. Estos se encuentran entre los programas de calificación y auditoría de compradores industriales más rigurosos del mundo. No califican a los proveedores basándose en un documento de calidad con membrete; primero visitan y auditan sus instalaciones y sistemas de fabricación y sus documentos de trazabilidad.
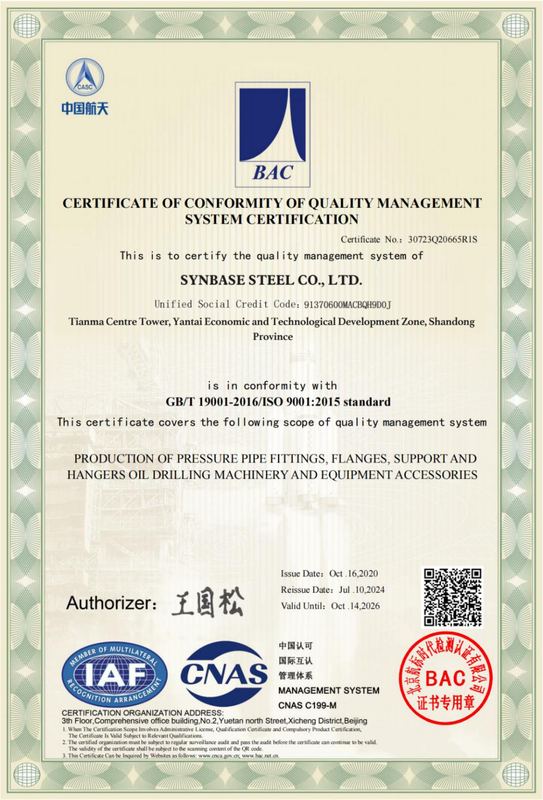
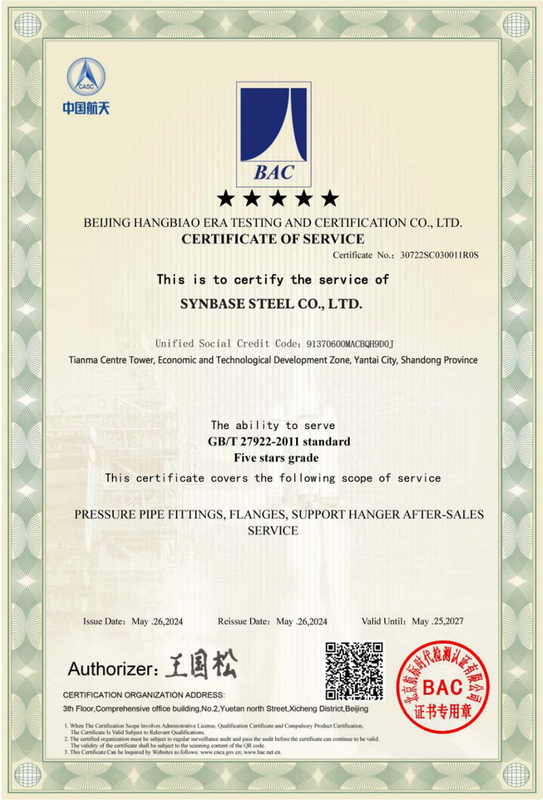
Certificaciones y aprobaciones de terceros: API, ISO 9001, ABS, DNV y otras 7
Intermediarios no certificados y certificados de acería
El amplio y consolidado mercado de niveles inferiores de productos básicos de acero inoxidable genera abundante documentación de calidad de acería procedente de empresas comerciales no certificadas, con un aspecto idéntico al de la documentación EN 10204 real y la misma falta de fiabilidad. Este es el mismo desafío fundamental que distingue a los especialistas experimentados en adquisiciones EPC de los compradores que confían ciegamente en cualquier “certificación”. El problema es la disparidad de información: para usted es imposible verificar el documento PDF en papel de “Company X” que indica contener un certificado de inspección de BV.
Certificado por terceros para verificación pública
¿Cuál es la solución estructural al problema de los certificados de acería falsos? Exija certificados con un número de identificación único que pueda verificarse en una base de datos mantenida por una organización externa, no por un intermediario o una empresa comercial. Puede ser un número de certificado reconocido incluido en el directorio de certificaciones API, un número de certificado de aprobación de tipo ABS consultable en ABS.org o un número de certificado de DNV o Bureau Veritas rastreable mediante sus herramientas de búsqueda en línea. No pueden falsificarse, porque el número no coincide con el de la base de datos de terceros.
Sí, “Fabricado en China” puede significar calidad occidental
Si alguna vez ha escuchado la pregunta “¿La fabricación china puede igualar alguna vez la calidad occidental?”, lo implícito parte de una premisa fundamentalmente falsa. Los mejores certificadores de sistemas de calidad (ABS, DNV, BV, LR y API) y sus procesos (es decir, inspecciones de planta, auditorías de sistemas, etc.) son “occidentales” en el sentido de que forman parte de normas globales establecidas del mundo desarrollado. La ubicación de la planta de fabricación es completamente irrelevante para la credibilidad y fiabilidad de la certificación otorgada por estos organismos. Que Synbase tenga una aprobación de tipo ABS significa que American Bureau of Shipping examinó y aprobó nuestra instalación y sistema de calidad; la ubicación de ABS no tuvo ninguna relación con la aprobación.
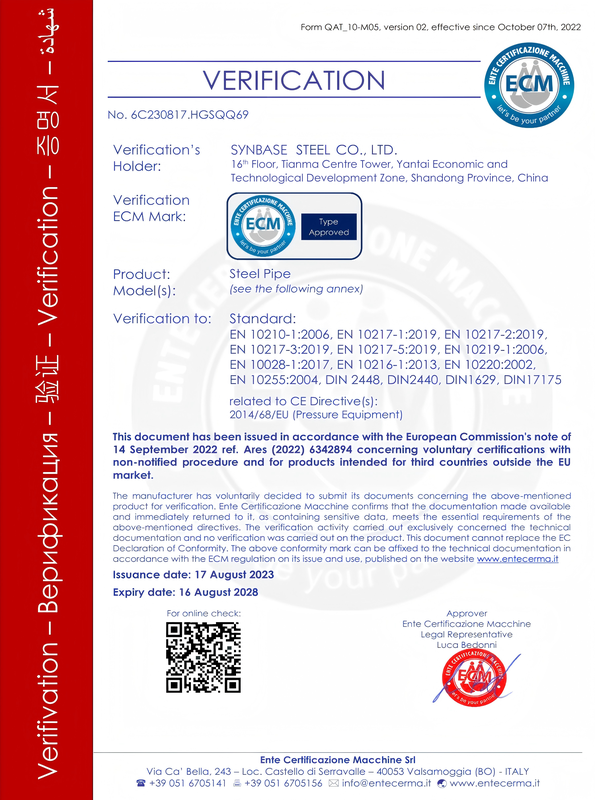
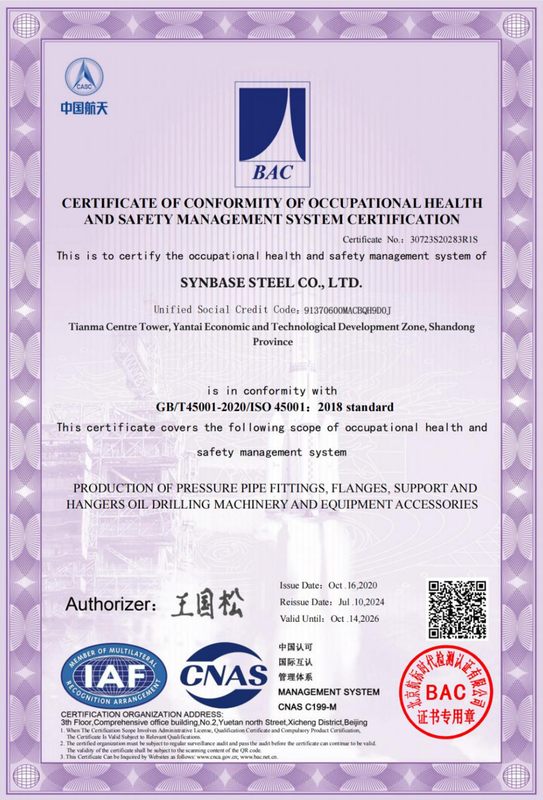
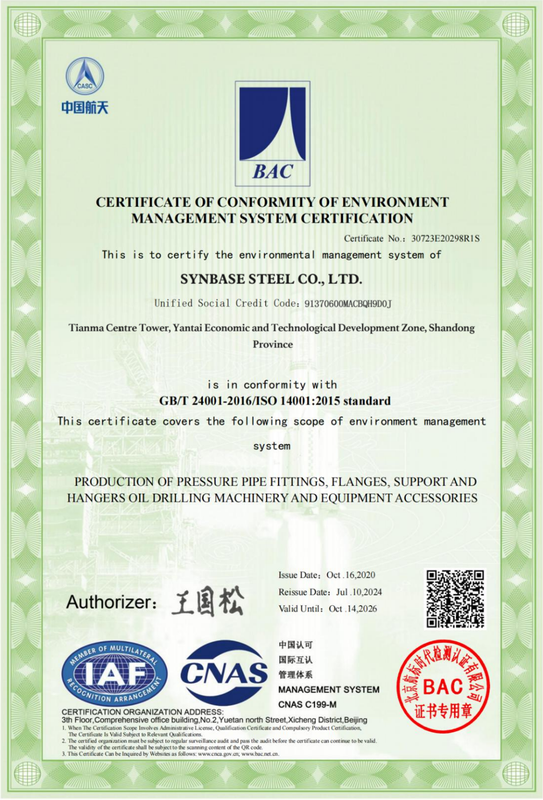
| Certificación | Organismo emisor | Alcance | Método de verificación |
|---|---|---|---|
| API (5CT / 5L) | American Petroleum Institute | Accesorios para revestimiento, tubos y tuberías para líneas de petróleo y gas | Número de licencia consultable en api.org/products-and-solutions/monogram-and-apiqr-program |
| ISO 9001:2015 | TÜV / SGS / Bureau Veritas (registrador de terceros) | Sistema de gestión de la calidad: diseño, producción, inspección y entrega | Número de registro del certificado consultable a través del registrador |
| ISO 14001:2015 | Registrador de terceros | Sistema de gestión ambiental | Número de registro del certificado, consultable a través del organismo registrador |
| ISO 45001:2018 | Organismo registrador externo | Gestión de la salud y seguridad ocupacional | Número de registro del certificado, consultable a través del organismo registrador |
| Marcado CE (PED 2014/68/EU) | Organismo notificado de la UE | Cumplimiento de la Directiva de equipos a presión para importación y uso en la UE | Declaración de conformidad con el número de identificación del organismo notificado |
| ABS (American Bureau of Shipping) | American Bureau of Shipping | Componentes estructurales y sistemas de tuberías marinos y offshore | Número de certificado de aprobación de tipo ABS consultable en la base de datos en línea de ABS |
| DNV (Det Norske Veritas) | DNV GL | Aplicaciones marinas, energía offshore y estructuras | Número de certificado de aprobación de tipo DNV verificable en dnv.com |
| BV (Bureau Veritas) | Bureau Veritas | Garantía de calidad marina, offshore e industrial | Número de certificado BV verificable en bureau veritas.com |
| LR (Lloyd’s Register) | Lloyd’s Register | Componentes de tuberías estructurales marinas y offshore | Número de certificado de aprobación de tipo LR verificable en lr.org |
| CSS (China Classification Society) | China Classification Society | Aplicaciones marítimas nacionales y de plataformas offshore | Número de certificado CCS verificable en ccs.org.cn |
Garantía de calidad / documentación
Trazabilidad de materiales: la pila de 3 documentos (MTR + CoC + PMI)
El error de adquisiciones más frecuente que un comprador industrial experimentado no comete dos veces es tratar un solo certificado como validación de que los materiales cumplen todos los requisitos de la especificación. La brecha entre un certificado de conformidad que una empresa comercial puede imprimir en su propio membrete y la trazabilidad real del número de colada es donde ocurre el fraude por sustitución de materiales. El CoC de un proveedor no certificado le indica qué grado dice haber entregado; un MTR con número de colada le indica qué grado produjo la acería; y el accesorio físico, evaluado mediante PMI, indica de qué está realmente fabricado.
La pila de 3 documentos es la norma del sector para servicios con gas ácido, instalaciones offshore y sistemas de presión críticos. Lo que hace que esta documentación de tres capas sea resistente al fraude de materiales es que cada documento es responsabilidad de una entidad autorizadora diferente, eliminando así la posibilidad de que una sola fuente cometa fraude en los tres niveles.
Informe de ensayo de materiales (MTR)
EN 10204 Tipo 3.1Inspección de planta/acería — departamento de control de calidad de Synbase como fabricante
Composición química, propiedades mecánicas (UTS, límite elástico y elongación), número de colada, registro de tratamiento térmico y comprobación dimensional
Requisito estándar para todos los pedidos industriales. Nivel mínimo de documentación para la mayoría de las especificaciones EPC.
Certificado de conformidad (CoC)
EN 10204 Tipo 3.2Inspector independiente de terceros aprobado por el comprador o su autoridad (por ejemplo, SGS, Bureau Veritas y TÜV)
Mismo contenido que el MTR 3.1, más una declaración de testigo firmada por el tercero aprobado que observó físicamente los ensayos
Servicio con gas ácido (H₂S según NACE MR0175/ISO 15156), tuberías de plataformas offshore, tuberías nucleares y especificaciones de operadores del mar del Norte y del Golfo de México
Identificación positiva de materiales (PMI)
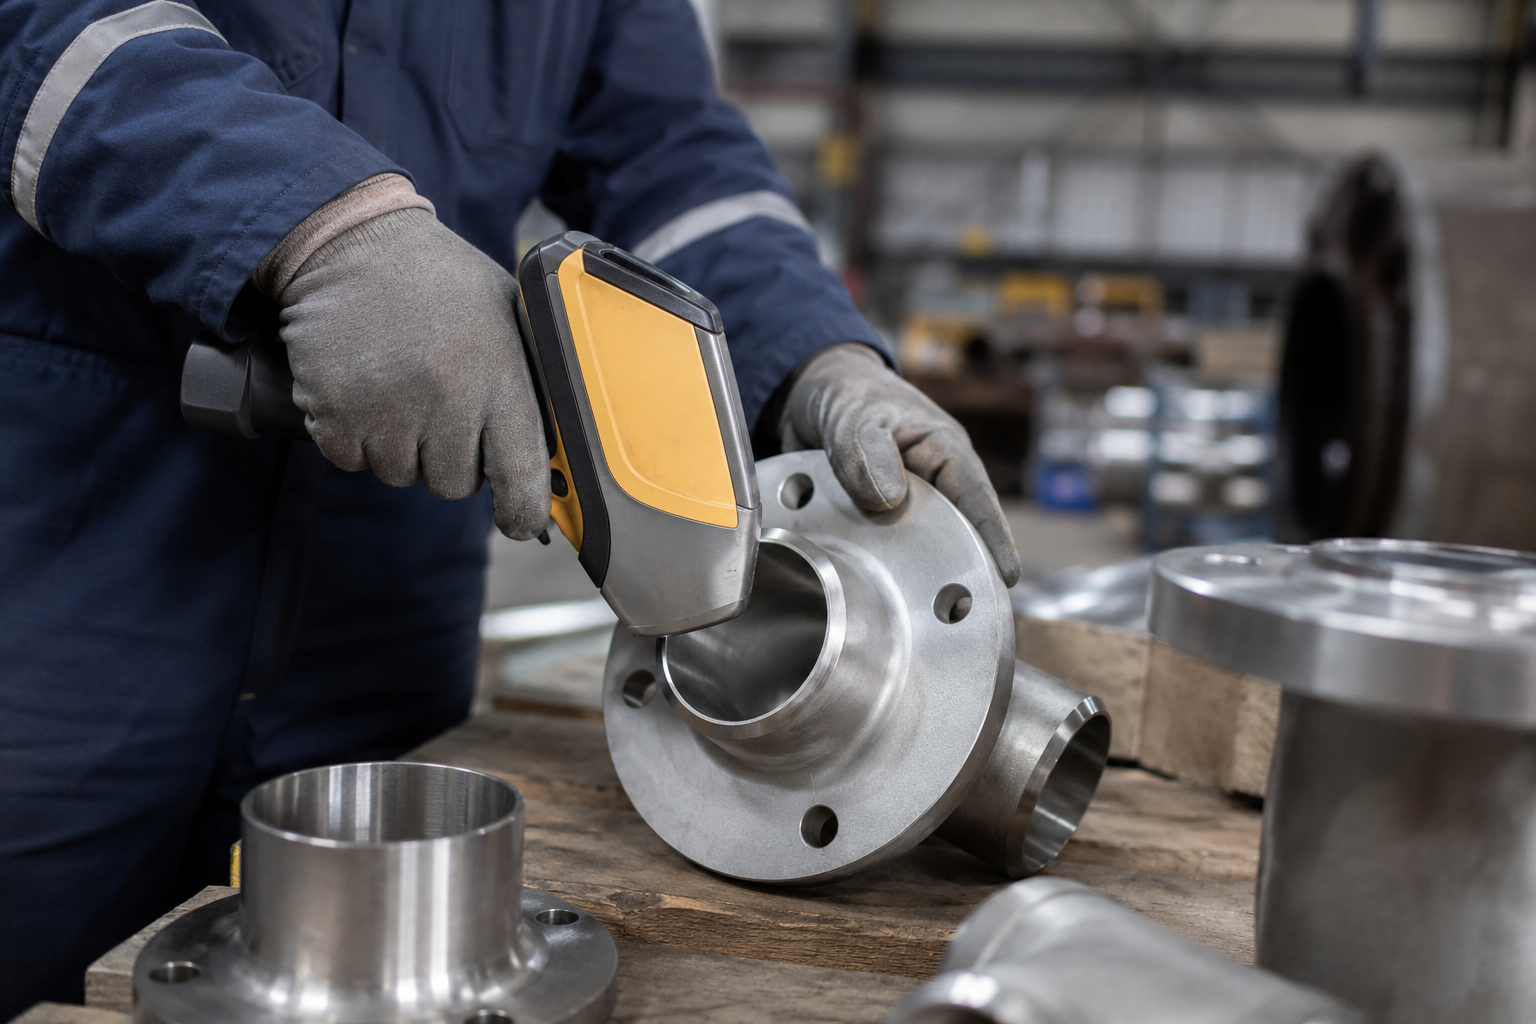
ASTM E1476 / ANSI/ASQ M1Ensayo con instrumento XRF u OES en sitio, en el muelle de recepción o en el taller de fabricación
Composición elemental real medida de Cr%, Ni%, Mo%, Mn%, Si% del accesorio físico, comparada con los límites de especificación del grado
Pedidos con riesgo de sustitución, recertificación de existencias de almacén, verificación de la composición antes de soldar en sistemas críticos
Mapa de soldadura + registros WPS
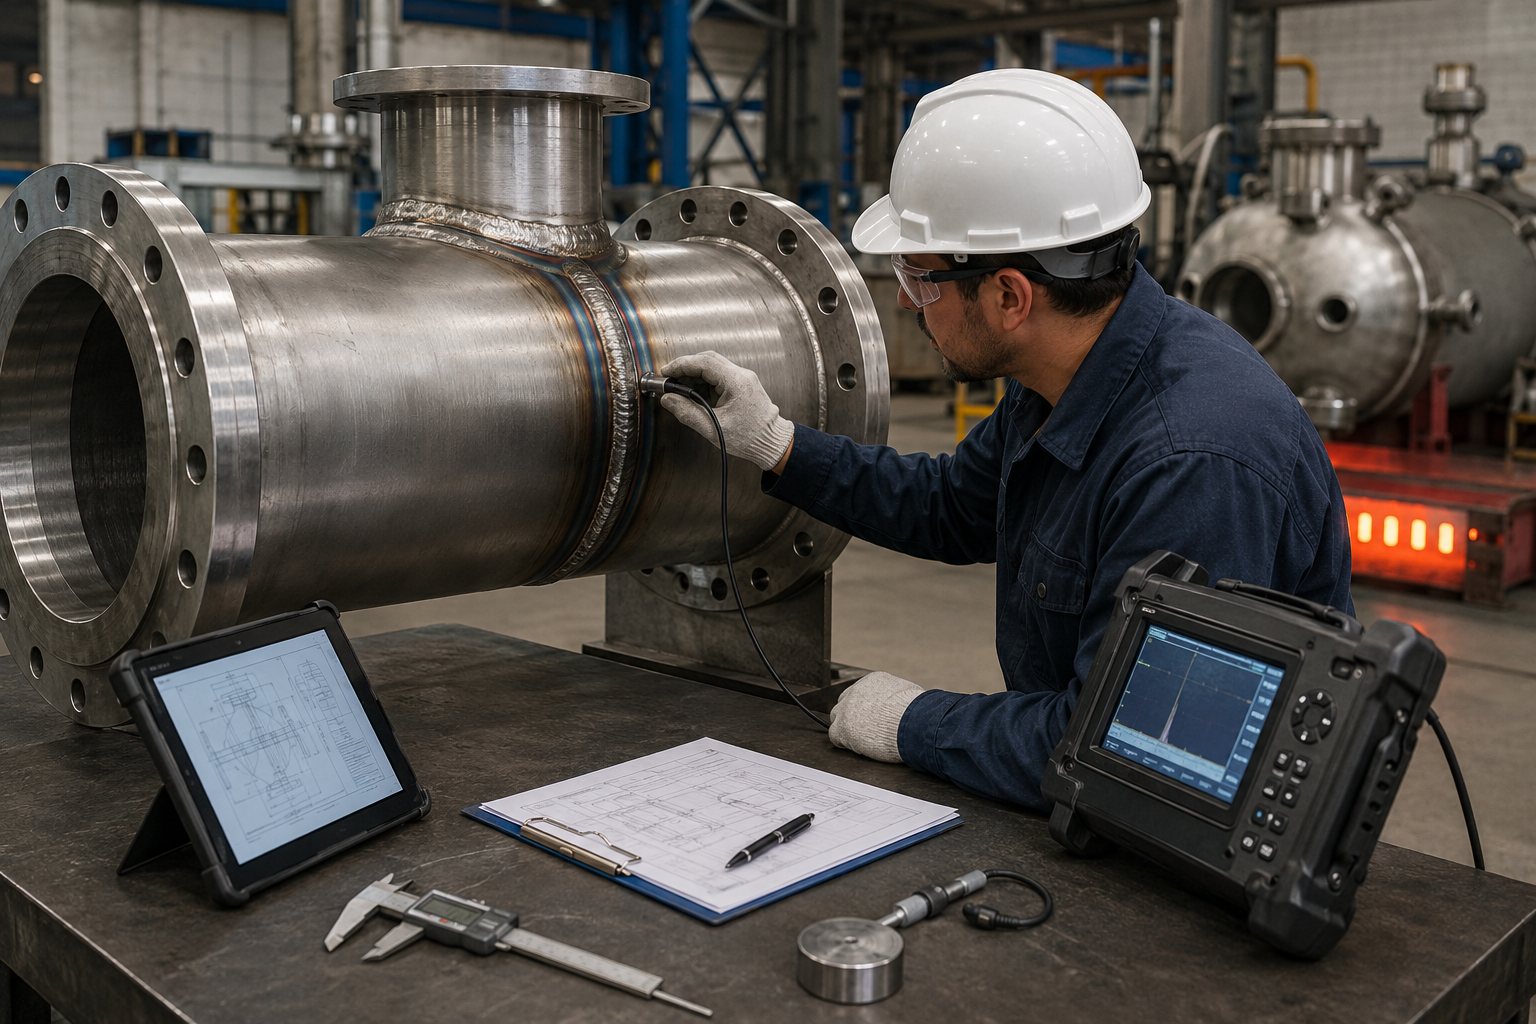
ASME IX / EN ISO 15614-1Control de calidad de Synbase + calificación WPS por terceros
Especificación del procedimiento de soldadura (WPS), registro de calificación del procedimiento (PQR), certificación del soldador, registros de END (RT/UT/PT), documentación de PWHT
Accesorios fabricados, conjuntos de recipientes a presión, sistemas de alta presión Clase 2500, sistemas que requieren el sello de código ASME
El PMI sirve como comprobación final del conjunto documental de 3 documentos, porque solo el análisis físico de los accesorios (sus manos) puede proporcionar el análisis químico exacto, frente a limitarse a revisar el MTR del lote que supuestamente le enviaron. El análisis por espectrometría XRF en su muelle tarda unos 30 segundos y señalará cualquier material que haya engañado las comprobaciones previas de la cadena documental. Recomendamos hacerlo en el 100 % de los pedidos de dúplex/superdúplex y en cualquier pedido austenítico adquirido a un proveedor nuevo o no certificado.
Documentación del pedido
Suministramos MTR conforme a EN 10204 3.1 en todos los pedidos estándar. Los CoC verificados por terceros conforme a EN 10204 3.2, con inspección completa de un 3.er tercero aprobado (por ejemplo, Bureau Veritas, TUV, SGS, Intertek o según lo especifique el cliente), están disponibles mediante pedido especial si se obtiene la confirmación al momento de confirmar el pedido. Proporcione el nombre completo de su agencia de inspección preferida al realizar el pedido.
Solicite un MTR de muestra
¿Desea ver un ejemplo de nuestro informe de ensayo de materiales EN 10204 3.1 antes de enviar una solicitud de cotización? Descargue un paquete MTR de muestra.
Cumplimiento de normas
ASTM A403, ASME B16.9 y el protocolo de verificación cruzada de doble norma
Un accesorio conforme dimensionalmente con ASME B16.9 no necesariamente cumple también los requisitos de preparación de extremos de EN 10253-4 exigidos por la mayoría de los proyectos offshore, del mar del Norte y europeos. Al solicitar accesorios de tubería de acero inoxidable para suministro internacional, es fácil que un agente de adquisiciones pase por alto que un accesorio fabricado según las especificaciones B16.9 no cumple también la norma EN 10253 Parte 4 en lo relativo a la preparación de bordes, el marcado positivo del material (PMM) y otras consideraciones de diseño. Como ASME B16.9 y EN 10253 Parte 4 (específicamente B) fueron desarrolladas de forma independiente por organismos diferentes, para algunas aplicaciones coincidentes incluyen especificaciones distintas que deben observarse ambas.
La razón por la que esto pasa inadvertido en el proceso de adquisiciones es que B16.9 define sus especificaciones, como la distancia entre centro y cara y el espesor mínimo de pared, basándose en el NPS, la cédula y el espesor. EN 10253-4 define sus especificaciones basándose en un DN, una serie y un ángulo de bisel relacionado con el espesor. Es posible que un codo de soldadura a tope de 6 pulgadas, Sch 160, cumpla los criterios de espesor de B16.9 y tenga un ángulo de bisel que se desvíe de los criterios especificados en EN 10253, sección 6.3. Muchas especificaciones de proyectos internacionales, de grandes empresas como BP, Shell, Total y Equinor, exigen la conformidad con ambas normas en el mismo pedido de compra.
Matriz de referencia
Normas de materiales y dimensiones
| Norma | Tipo | Alcance | Requisitos clave |
|---|---|---|---|
| ASTM A403 / A403M | Material | Accesorios de tubería de soldadura a tope de acero inoxidable austenítico forjado para aplicaciones de presión | Grados WP (WP304, WP316L, WP317L, WP321, WP347); UTS mín. 485 MPa (WP316L); límite elástico mín. 170 MPa; se requiere recocido de solución; espesor de pared ≥87.5 % de la cédula nominal |
| ASTM A815 / A815M | Material | Accesorios de tubería de soldadura a tope de acero inoxidable dúplex y superdúplex forjado | WP2205 (UNS S32205): UTS ≥620 MPa, límite elástico ≥450 MPa; WP2507 (UNS S32750): UTS ≥800 MPa, límite elástico ≥550 MPa; se requieren ensayos de equilibrio de fases |
| ASTM A182 / A182M | Material | Bridas de acero aleado e inoxidable forjadas o laminadas, accesorios de soldadura por enchufe y accesorios roscados | Grados F304, F316L, F317L, F321, F347, F51 (2205), F55 (2507); cubre la forma de producto forjado (soldadura por enchufe, roscado), no la soldadura a tope |
| ASTM A240 / A240M | Material | Placa, lámina y fleje de acero inoxidable al cromo y cromo-níquel para recipientes a presión y sistemas de tuberías | Se utiliza como material base para accesorios fabricados; cubre todos los grados austeníticos y dúplex |
| ASME B16.9 | Dimensional | Accesorios de soldadura a tope forjados en fábrica: codos, tes, reductores y tapas | Espesor de pared ≥87.5 % de la cédula nominal de la tubería; dimensiones entre centro y cara y de extremo a extremo; extremo biselado según ASME B16.25 |
| ASME B16.11 | Dimensional | Accesorios forjados de soldadura por enchufe y roscados: codos, tes, cruces y acoplamientos | Clases de presión 3000, 6000 y 9000 lb; dimensiones del diámetro interior; forma de rosca según ASME B1.20.1 (NPT) |
| ASME B16.5 | Dimensional | Bridas de tubería y accesorios bridados, de NPS 1/2″ a NPS 24″ | Clases de presión de 150 a 2500; dimensiones del diámetro interior, círculo de pernos y cara elevada; grupos de materiales |
| EN 10253-4 | Dimensional + material | Accesorios europeos de tubería para soldadura a tope: acero inoxidable austenítico, grados soldables | Serie 1 (pared más delgada) y Serie 2 (pared más gruesa); preparación de extremos según la sección 6; requisitos de marcado según la sección 9 |
| DIN 2605 / 2615 / 2617 | Dimensional | Normas alemanas para codos (2605), tes (2615) y reductores (2617) de sistemas de tuberías industriales | Especificación europea antigua que todavía se cita en las especificaciones de tuberías EPC de Alemania y Europa central |
| JIS B2312 | Dimensional | Accesorios japoneses de tubería de acero inoxidable para soldadura a tope en tuberías de presión | Cubre grados austeníticos en la designación JIS; aplicable a proyectos EPC japoneses en la región de Asia-Pacífico |
Solicitar material únicamente según «ASME B16.9» cuando la especificación del proyecto pueda exigir EN 10253 para el cumplimiento puede dejar brechas al adquirir para uso internacional. Verifique en la especificación de su proyecto la norma requerida antes de crear una orden de compra. Cuando se soliciten paquetes documentales con normas dobles (o triples) (por ejemplo, ASME + EN + JIS), defínalos durante el proceso de consulta para minimizar los retrasos causados por la recreación de certificados.
Análisis de ingeniería de la causa raíz
Por qué fallan los accesorios de tubería de acero inoxidable: análisis de ingeniería de la causa raíz
La falla más costosa de un sistema de tuberías rara vez se debe a errores de fabricación; suele ser una decisión de ingeniería perfectamente válida aplicada a la especificación de ingeniería equivocada. La principal causa de falla prematura en servicio de los accesorios de tubería de acero inoxidable se ha atribuido a errores de selección, al elegir un grado incorrecto de aleación de acero inoxidable. La matriz de selección de aleaciones basada en PREN de la sección 2 proporciona orientación para evitar este problema y las reparaciones, el tiempo de inactividad y la responsabilidad posteriores.
La tabla siguiente describe los ocho modos de falla comunes de los accesorios de tubería de acero inoxidable, identificando la causa raíz, las acciones preventivas recomendadas y los grados de acero sugeridos. Tenga en cuenta que las fallas pueden variar: el origen puede estar en la composición química del acero (por ejemplo, SCC en ambientes con cloruros), en el proceso utilizado (por ejemplo, sensibilización inducida por soldadura o gripado de roscas) o deberse por completo a una sustitución fraudulenta o inadecuada del material.
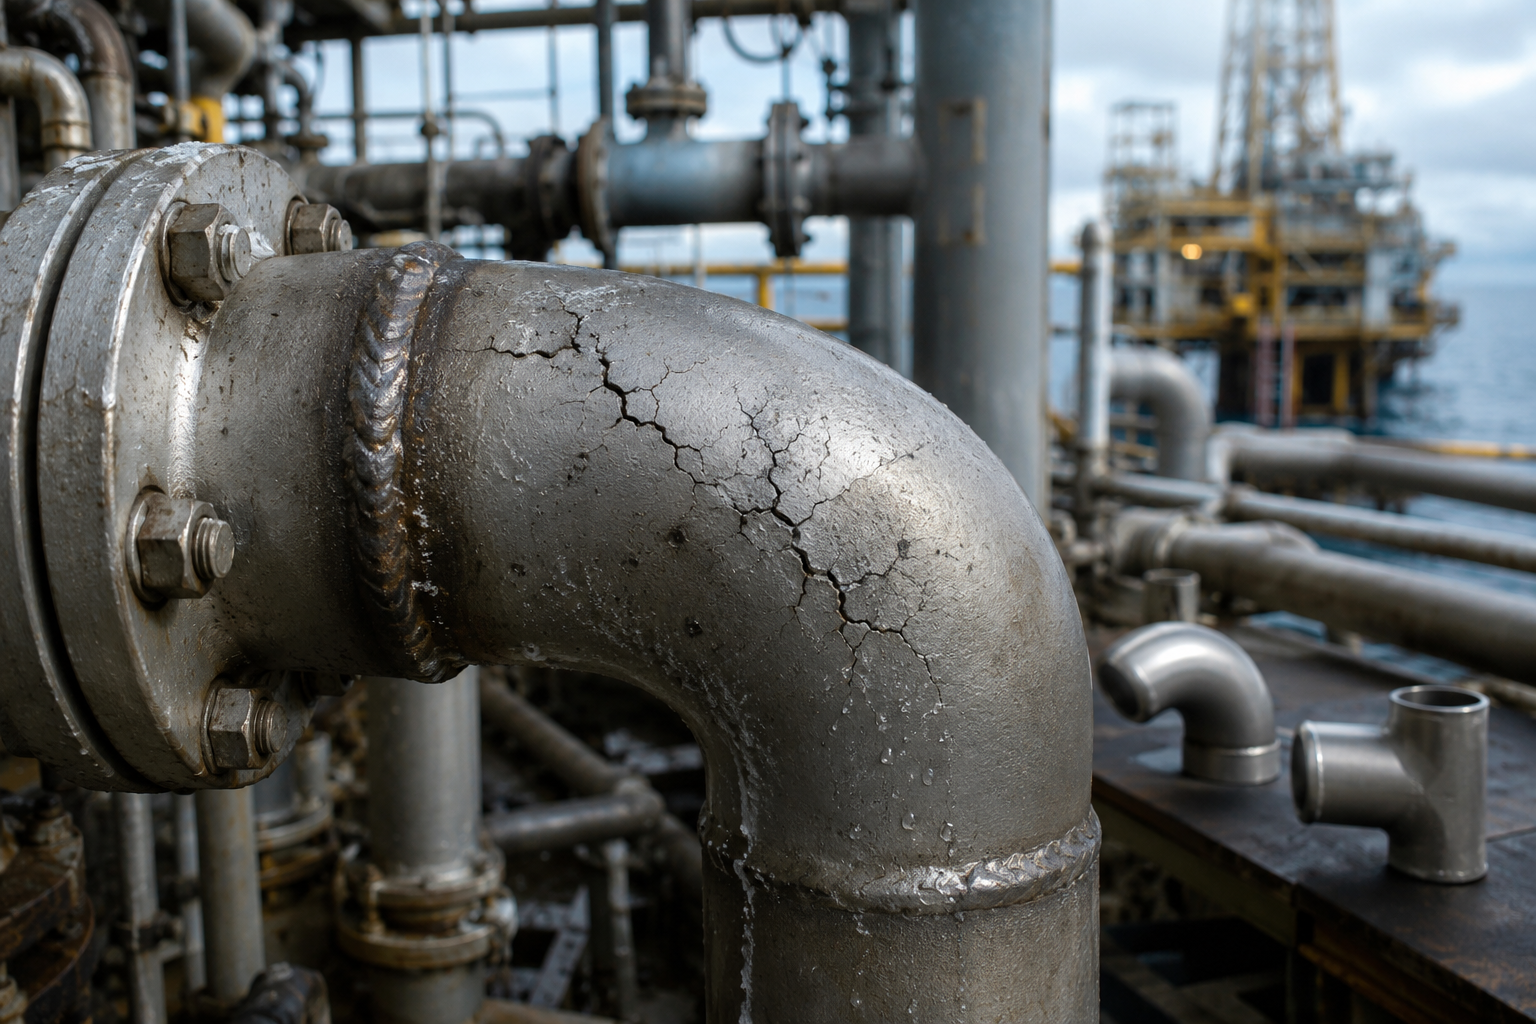
Fisuración por corrosión bajo tensión por cloruros (SCC)
Selección incorrecta del grado de aleación para la combinación de concentración de Cl⁻ y temperatura.
Cl⁻ >300 ppm combinado con tensión de tracción y una temperatura >50°C supera la estabilidad de la película pasiva de los grados austeníticos. El umbral de SCC del 316L a 60°C es aproximadamente de 700–900 ppm de Cl⁻.
Seleccione dúplex 2205 para ambientes con cloruros medios y 2507 para agua de mar. Reduzca las concentraciones de tensión en los pies de soldadura. Especifique la condición recocida en solución para minimizar las tensiones residuales.
2205 (Cl⁻ hasta ~10,000 ppm); 2507 (servicio con agua de mar).
Corrosión intergranular (daño por sensibilización)
Daño por sensibilización durante la soldadura: carbono >0.03% + aporte térmico en el intervalo de sensibilización de 425–870°C precipita carburos de cromo en los límites de grano.
La zona de agotamiento de cromo (<12% Cr) adyacente a los carburos pierde pasividad. Durante el servicio posterior, la corrosión intergranular avanza a lo largo de los límites empobrecidos.
Especifique un grado L (316L, 304L, C ≤0.03%) o un grado estabilizado (321 con Ti, 347 con Nb) para cualquier conjunto soldado. El recocido de solución posterior a la soldadura restaura la pasividad si la geometría lo permite.
316L (servicio soldado estándar); 321 o 347 (servicio soldado a alta temperatura).
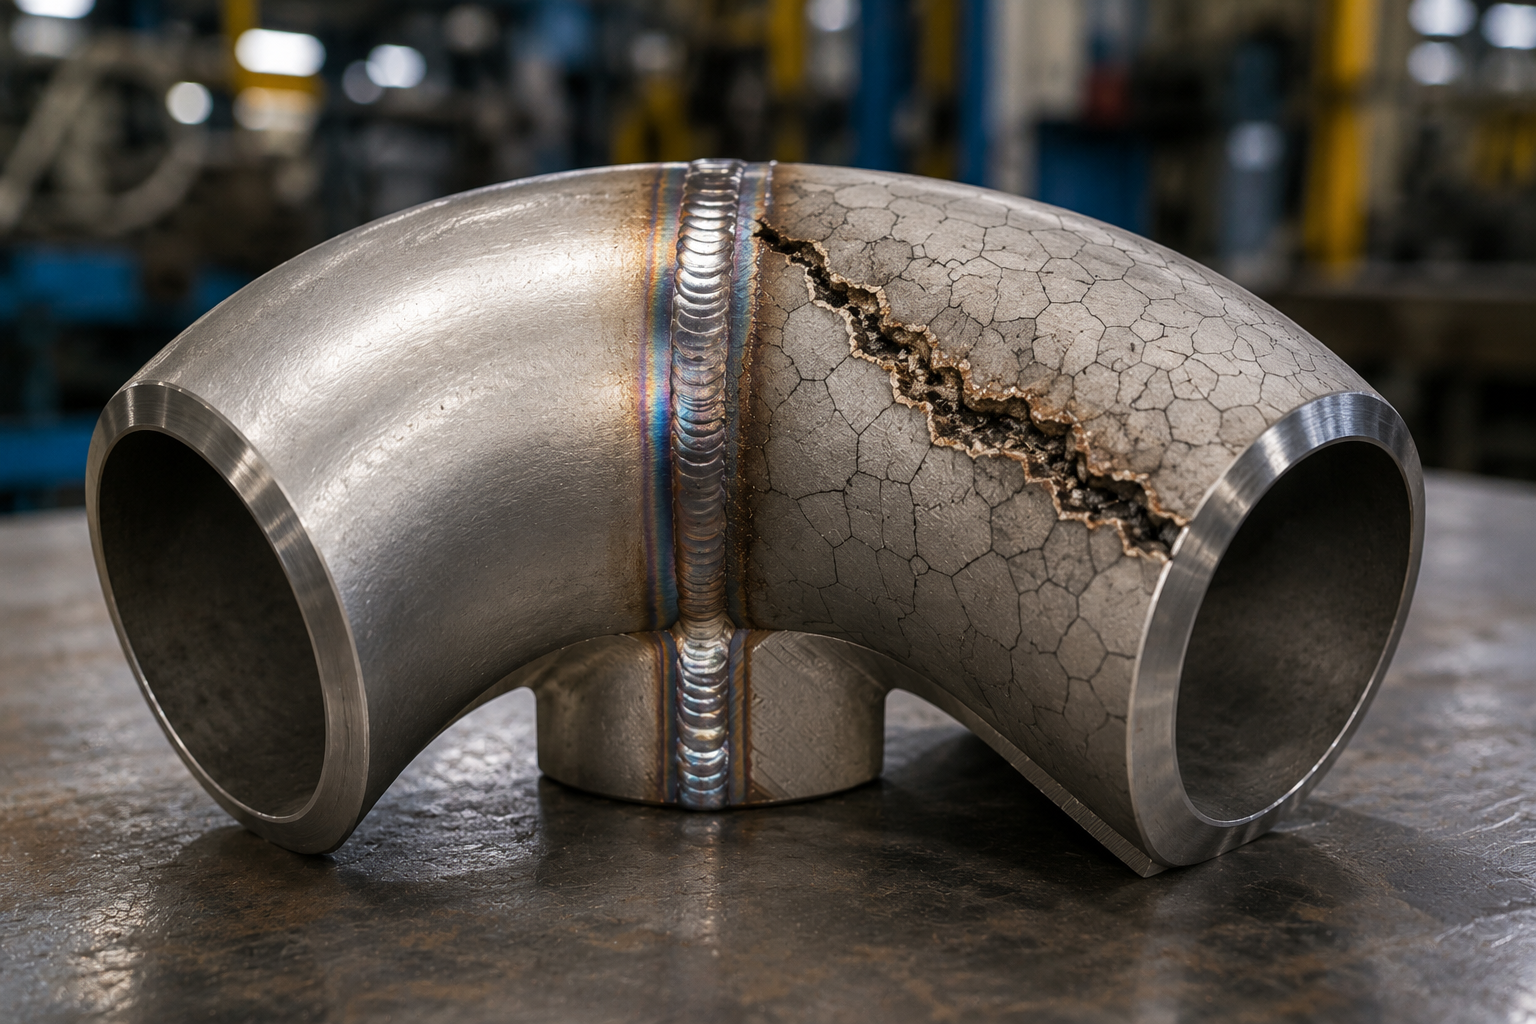
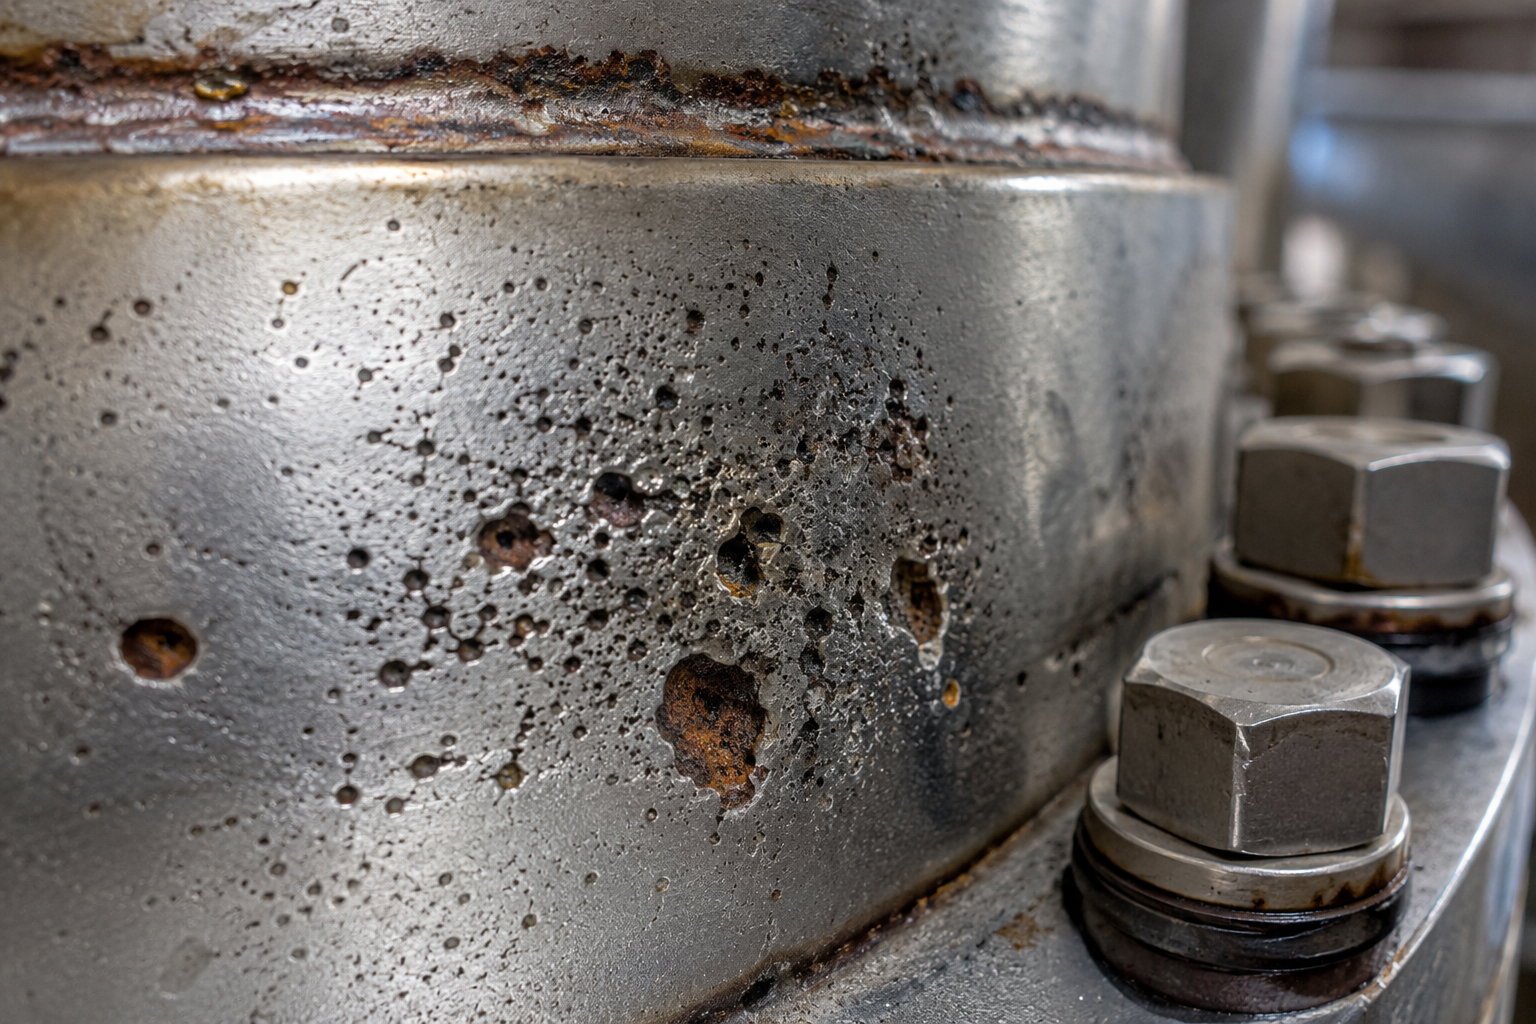
Corrosión por picaduras
La concentración de Cl⁻ en servicio supera el umbral PREN, iniciando la ruptura de la película pasiva en hendiduras estrechas o defectos superficiales.
Los iones cloruro desplazan el oxígeno en la superficie de la película pasiva y crean una picadura anódica que se vuelve autosostenida una vez iniciada. Las picaduras suelen comenzar debajo de las juntas, en los pies de soldadura o en zonas con daños mecánicos.
Ajuste el PREN a la concentración de cloruros del servicio mediante la matriz de selección de aleaciones. Evite los grados austeníticos en agua de mar estancada. Utilice electropulido o tratamiento de pasivación para reducir la rugosidad superficial.
Según la matriz PREN: 316L (<1,000 ppm de Cl⁻); 2205 (<10,000 ppm); 2507 (agua de mar).
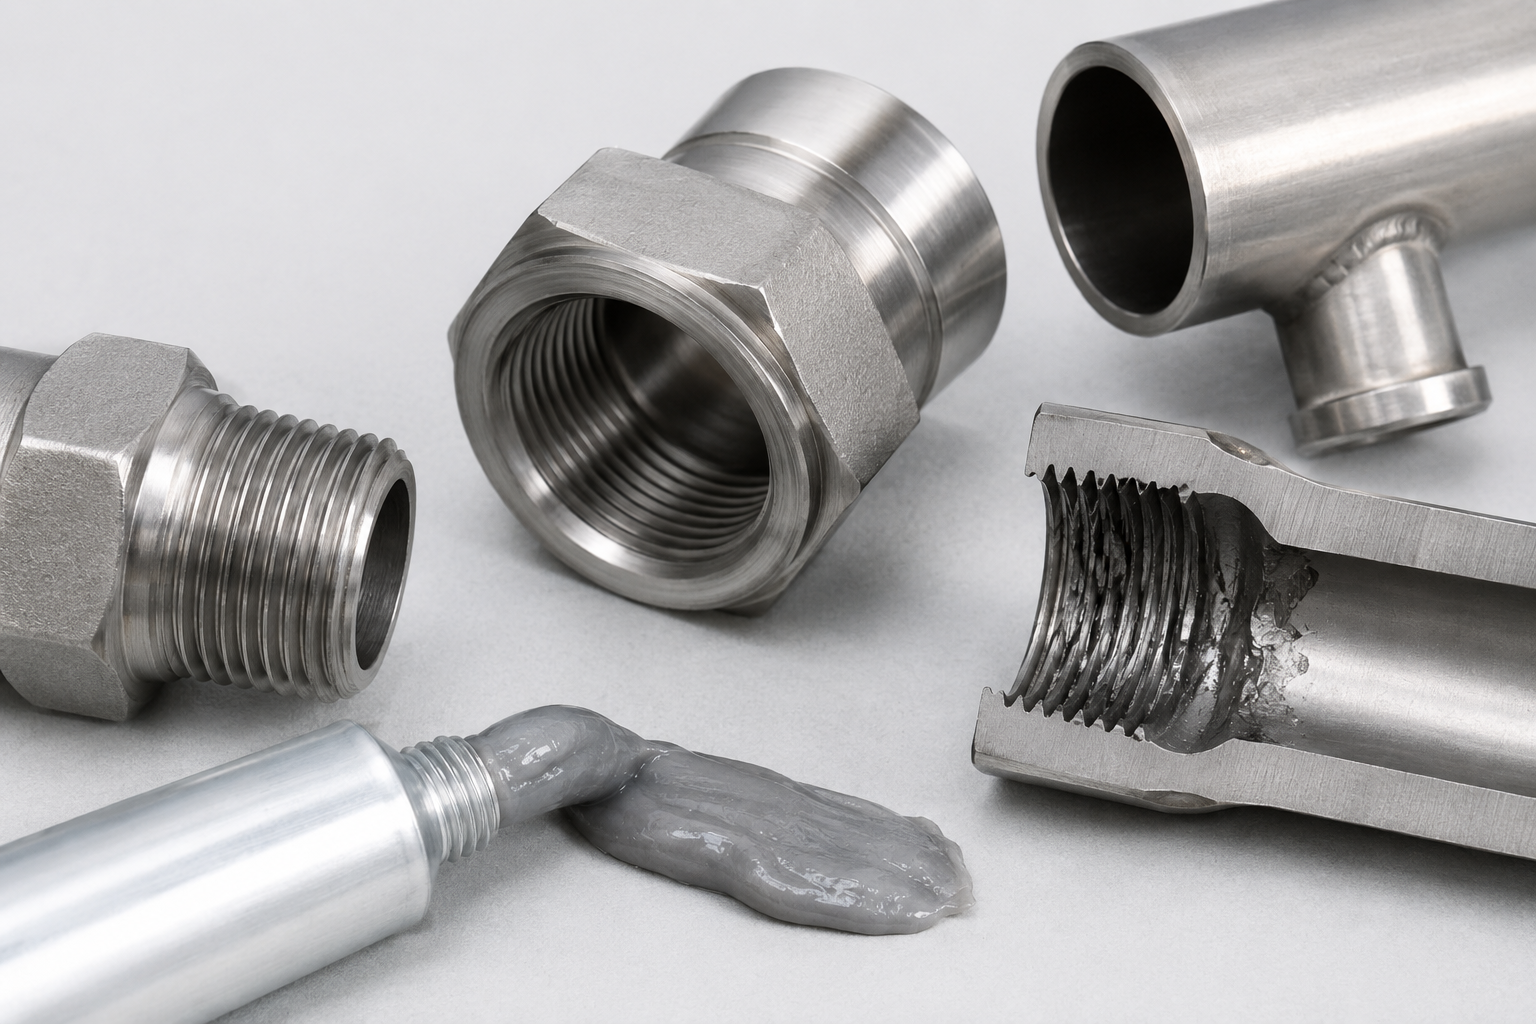
Gripado de acero inoxidable contra acero inoxidable (conexiones roscadas)
El gripado de acero inoxidable contra acero inoxidable atasca las conexiones roscadas durante el montaje bajo una alta presión de contacto.
El acero inoxidable austenítico tiene baja lubricidad superficial y un alto coeficiente de adhesión bajo la carga de contacto de la rosca. La soldadura en frío se inicia en las asperezas y progresa hasta el gripado, lo que impide desmontar la conexión y obliga a retirar el accesorio mediante corte.
Aplique compuesto antiagarrotamiento a base de níquel (Molykote 1000 o equivalente) en las roscas NPT antes del apriete. Para líneas de presión permanentes, los accesorios de soldadura por enchufe eliminan por completo el riesgo de roscado y alcanzan una clasificación de presión superior.
Todos los grados austeníticos son susceptibles. Se requiere compuesto antiagarrotamiento para conexiones roscadas NPT/BSPT. La soldadura por enchufe es la solución de ingeniería para instalaciones permanentes superiores a la Clase 3000.
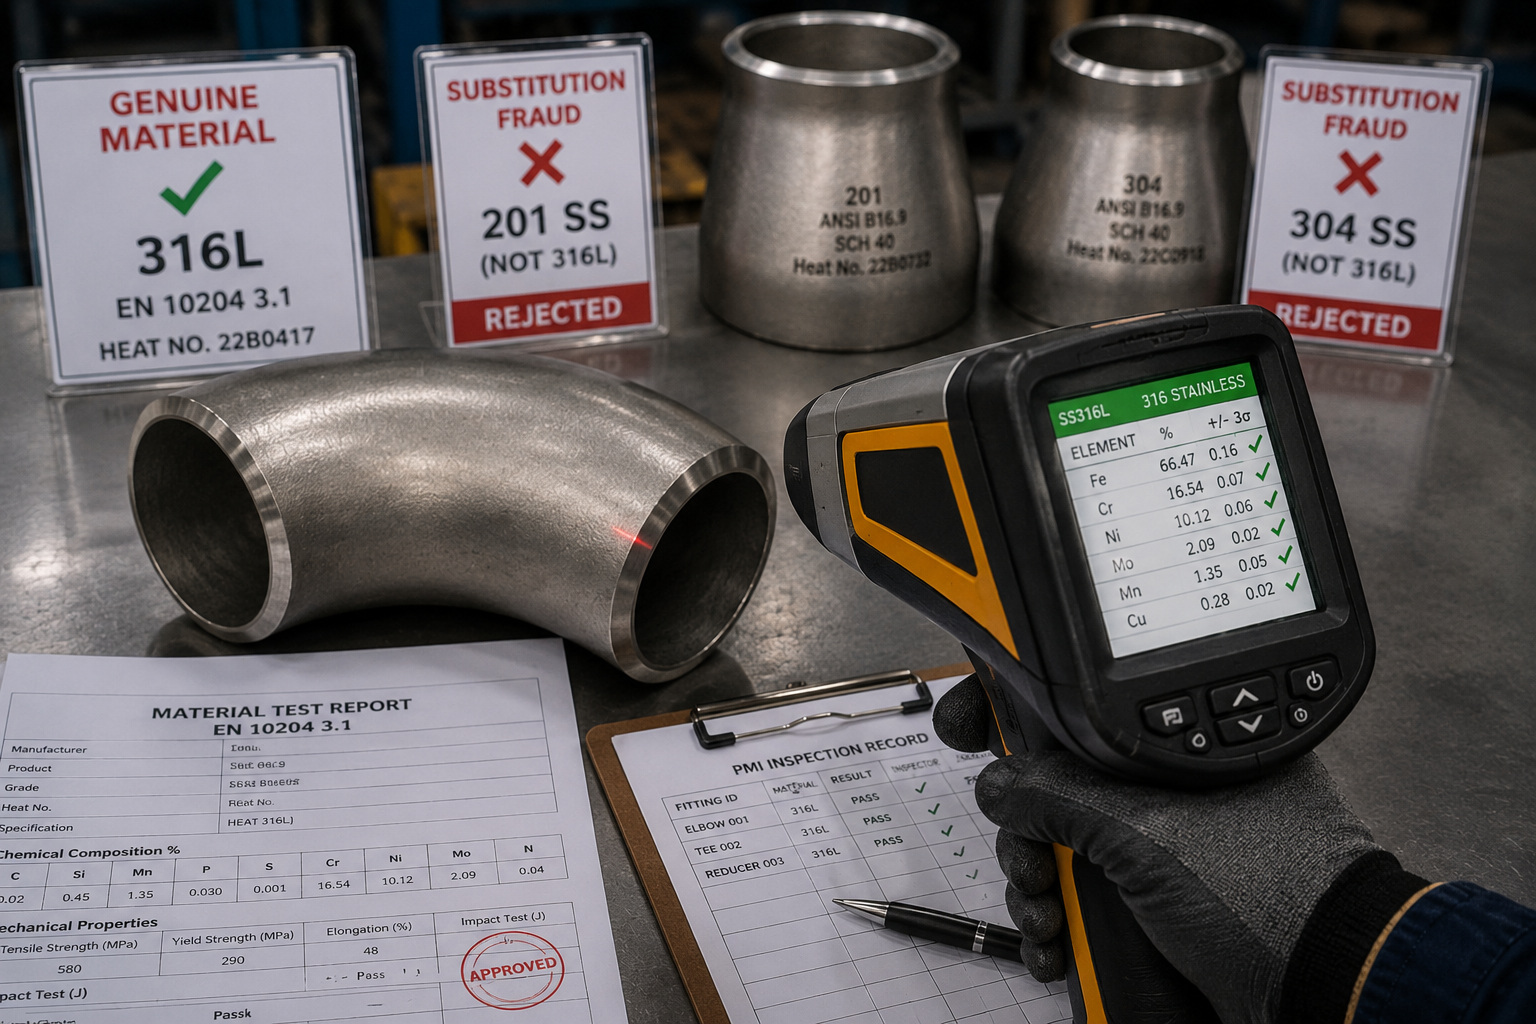
Fraude por sustitución de material
Fraude por sustitución de material de proveedores del mercado gris: se suministra acero inoxidable 201 o 304 y se certifica como 316L; se suministra 304 como 316L para aprovechar el arbitraje del precio del níquel.
El acero inoxidable 201 contiene manganeso en lugar de níquel y es significativamente menos resistente a la corrosión que el 304. Al 304 le falta el molibdeno que proporciona al 316L su ventaja de resistencia a los cloruros (diferencia de PREN: 316L ≈24 frente a 304 ≈19). Los certificados de fábrica falsificados parecen idénticos a los documentos EN 10204 genuinos; la inspección visual no puede distinguirlos.
Exija un MTR con número de colada + PMI (XRF) en la recepción. Especifique como mínimo EN 10204 3.1. Para aplicaciones críticas, especifique EN 10204 3.2 con un inspector tercero identificado. El PMI tarda 30 segundos por accesorio y detecta el 100 % de las sustituciones elementales.
Cualquier grado: la prevención se basa en PMI, no en un grado específico. Los grados de mayor costo (2205, 2507, 904L) conllevan un mayor riesgo de sustitución.
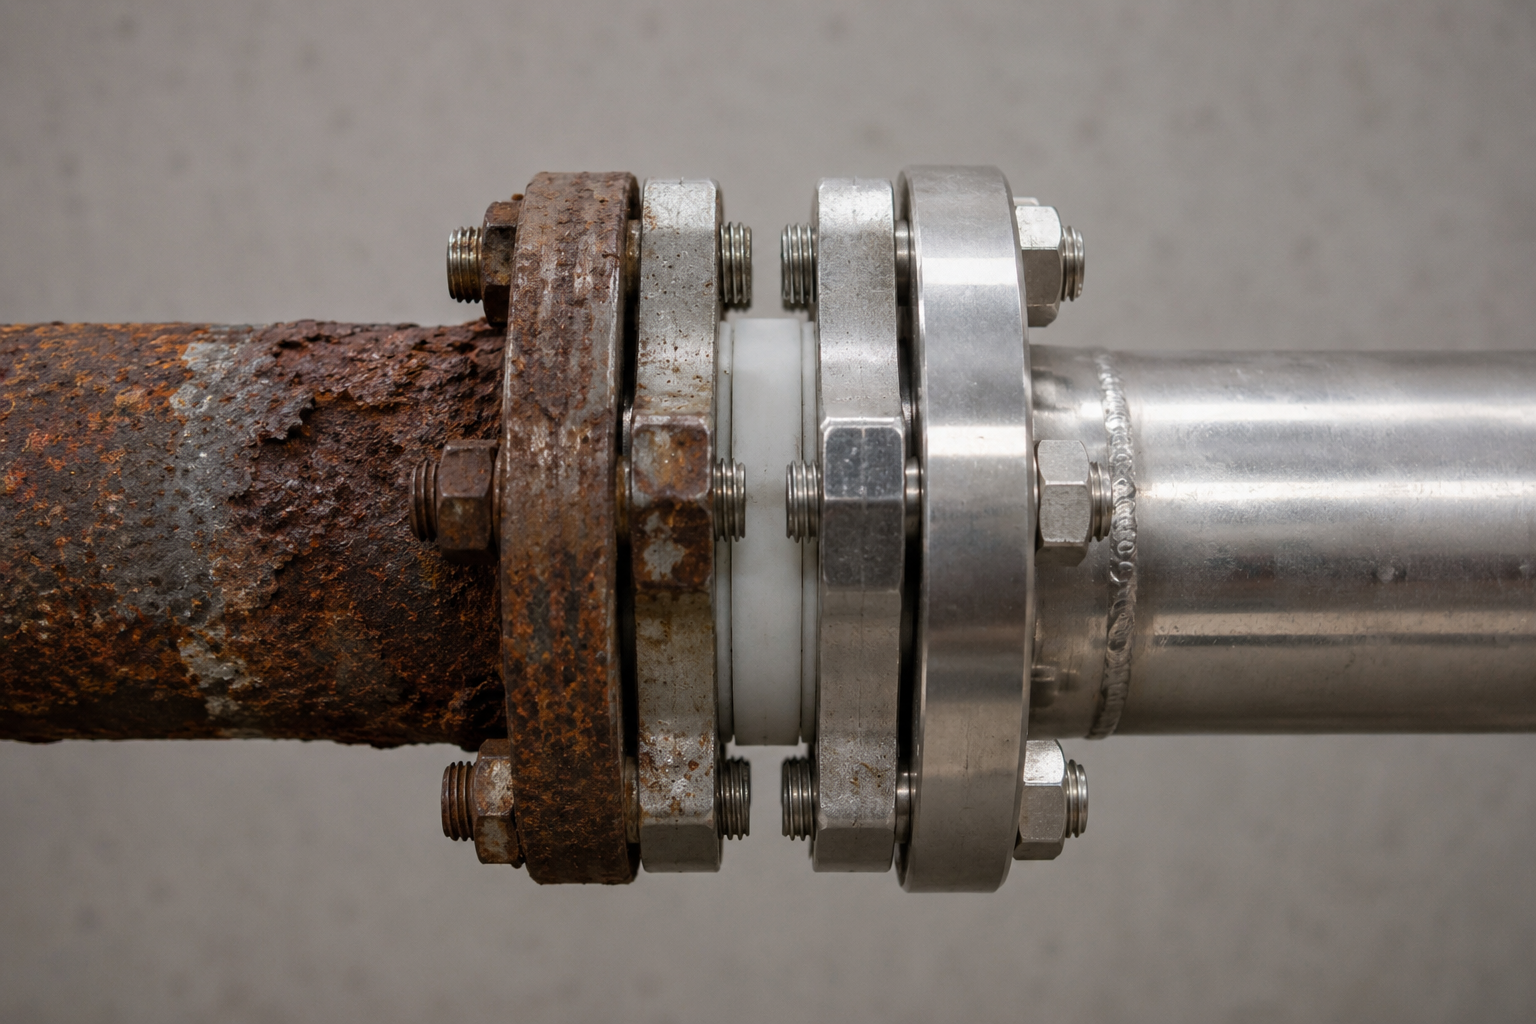
Corrosión galvánica en la interfaz entre acero inoxidable y acero al carbono
La diferencia de potencial entre el acero inoxidable (noble) y el acero al carbono (activo) crea una celda galvánica en el electrolito conductor.
Falla contraintuitiva: no es el accesorio de acero inoxidable el que se corroe, sino la tubería o el accesorio de acero al carbono adyacente, que se corroe a una velocidad acelerada. En un sistema de tuberías con componentes de acero inoxidable y acero al carbono conectados en un fluido conductor, la sección de acero al carbono actúa como ánodo de sacrificio. Especificar accesorios de acero inoxidable en una transición sin aislamiento da la apariencia de «mejorar» el sistema, pero en realidad acelera la falla en la interfaz.
Instale bridas de aislamiento eléctrico (uniones dieléctricas) en todas las transiciones de acero inoxidable a acero al carbono. No permita el contacto directo de metal con metal entre acero inoxidable y acero al carbono en servicio con fluidos sin aislamiento.
Se requieren bridas de aislamiento independientemente del grado de acero inoxidable seleccionado.
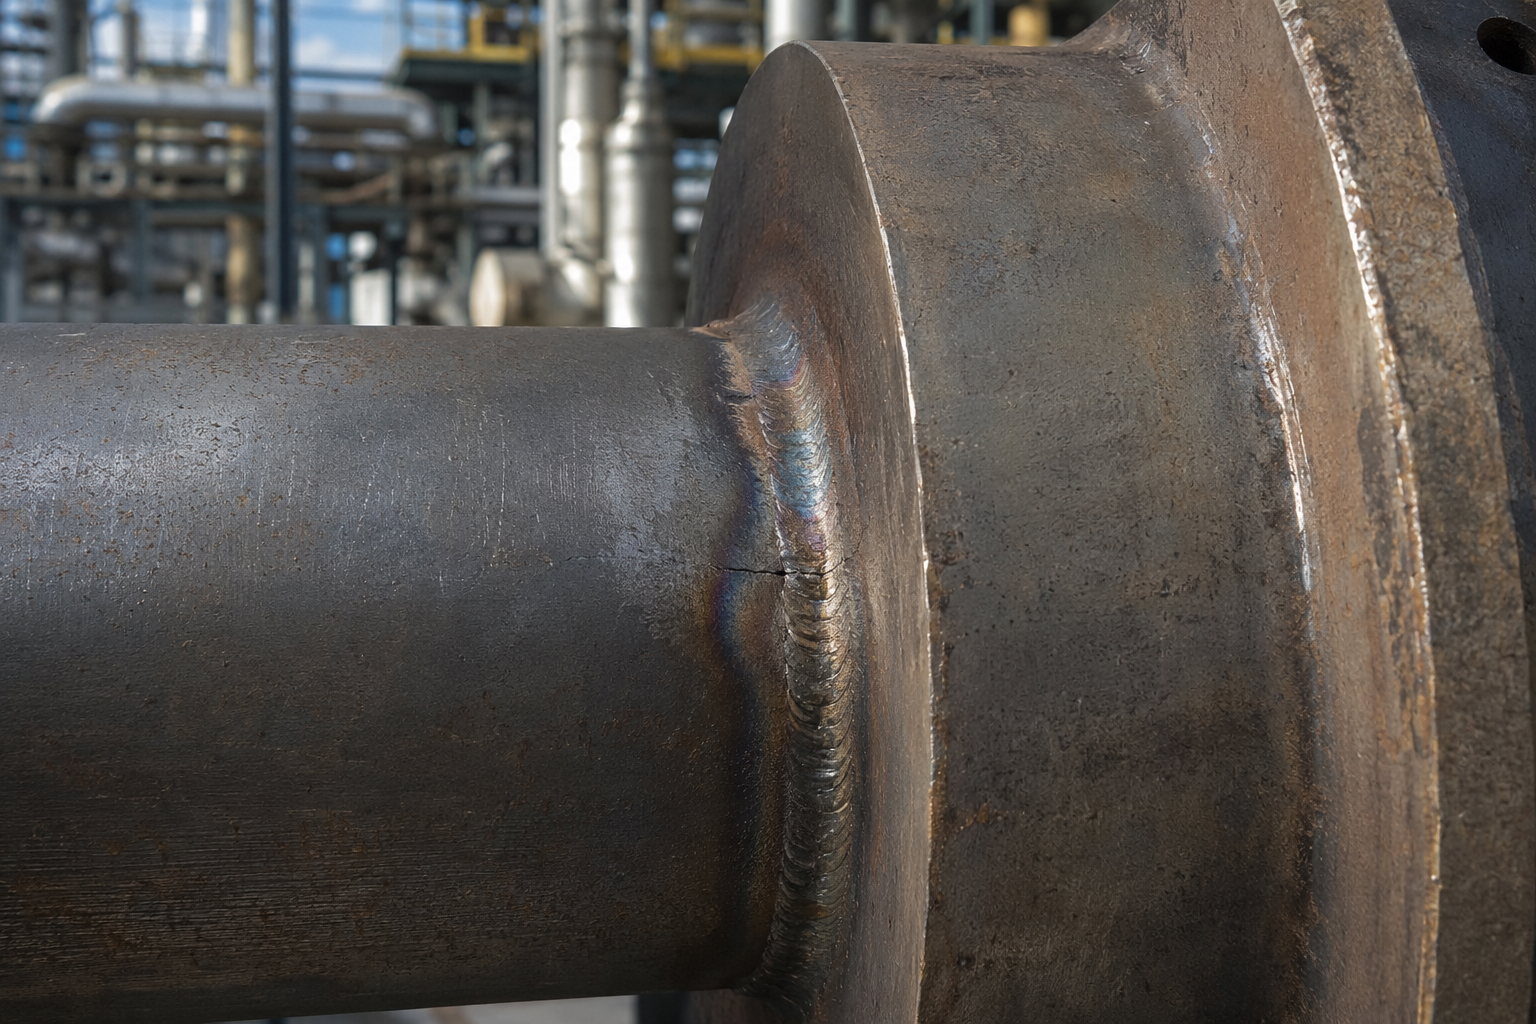
Fatiga mecánica en la interfaz de soldadura
Una preparación asimétrica de la soldadura o una desalineación del diámetro interior crea una concentración de tensiones en la unión entre el accesorio y la tubería.
Las tolerancias de ASME B16.9 permiten una desalineación del diámetro interior cuando la cédula del accesorio no coincide con la cédula de la tubería. El flujo turbulento en el escalón del diámetro interior, combinado con la vibración, inicia grietas por fatiga en el pie de soldadura.
Confirme que la cédula de pared del accesorio y la de la tubería coincidan para minimizar el escalón del diámetro interior. Especifique la preparación de extremos según ASME B16.25. Para servicios propensos a vibraciones, especifique codos de radio largo (R = 1.5D) en lugar de codos de radio corto.
No depende del grado. Es un problema de calidad de producción: especifique la tolerancia de pared y la preparación de extremos de ASME B16.9 para minimizar la desalineación.
Corrosión en hendiduras bajo juntas
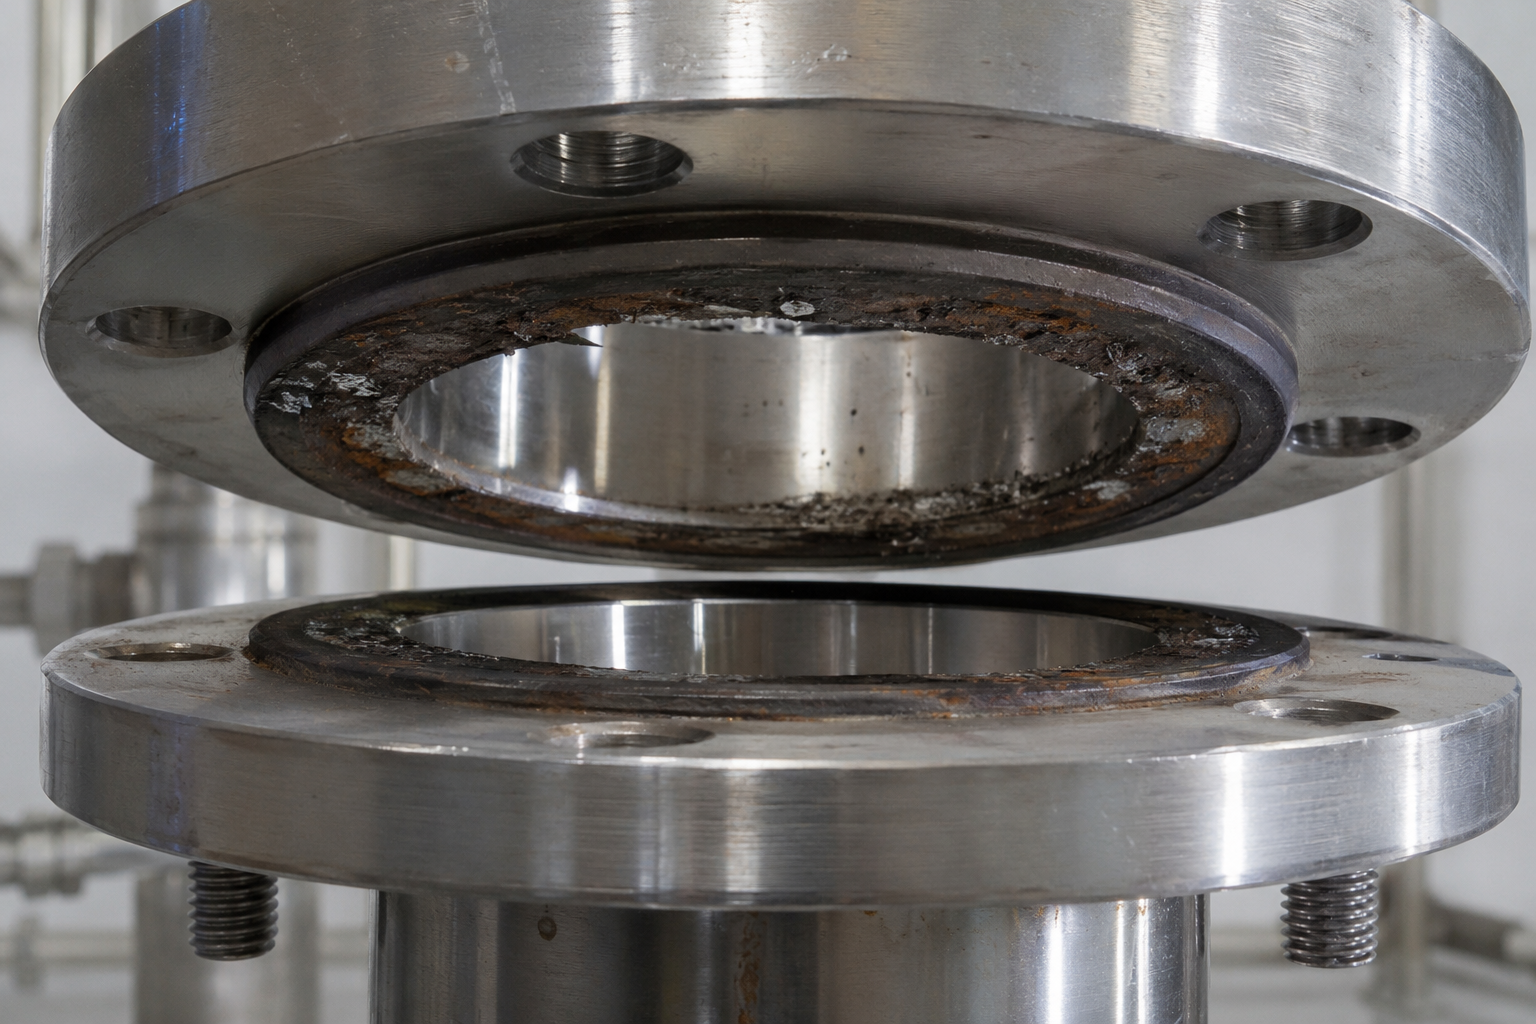
La zona empobrecida en oxígeno bajo superficies con juntas acelera la ruptura localizada de la película pasiva.
En la hendidura entre la cara de la brida y la junta, el oxígeno se consume y no puede reponerse. El entorno local con poco oxígeno y alto contenido de cloruros inicia picaduras por debajo del umbral PREN del material base.
Utilice juntas encapsuladas en PTFE o juntas enrolladas en espiral. Asegure la planitud de la cara elevada según los requisitos de ASME B16.5. Para medios muy agresivos, aumente un grado PREN en las conexiones bridadas (especifique 2205 cuando la línea sea de 316L). La resistencia a la corrosión en hendiduras requiere PREN ≥40 en servicio con cloruros, un valor que no siempre alcanzan los grados austeníticos estándar.
316L como mínimo para la mayoría de las aplicaciones con hendiduras; 2205 para servicio con Cl⁻ elevado; 2507 para agua de mar agresiva en conexiones bridadas.
Ingeniería de aplicaciones
Solicitar una consulta de ingeniería de aplicacionesGuía de adquisiciones: MOQ, plazos de entrega, documentación y condiciones de envío
El abastecimiento industrial de accesorios de tubería de acero inoxidable está lleno de desafíos que van más allá del precio unitario. La volatilidad del precio del níquel introduce incertidumbre en los presupuestos de adquisiciones de proyectos, especialmente en grandes proyectos EPC con requisitos importantes de accesorios de tubería dúplex 316L o 2205 de un fabricante verificado de accesorios de tubería de acero inoxidable 316L. Como fabricante de bridas de acero inoxidable y productor de accesorios de tubería con producción directa de fábrica, la realidad del sector es que Synbase puede ofrecer un compromiso de precio a nivel de proyecto que los distribuidores estadounidenses que operan con precios spot no pueden ofrecer. La dificultad fundamental es que los distribuidores con sede en Estados Unidos ofrecen precios spot y normalmente no pueden comprometer precios a nivel de proyecto; sus prácticas de inventario están orientadas a volúmenes comerciales pequeños y no a las necesidades de adquisiciones a largo plazo de organizaciones industriales y EPC.
Synbase produce componentes para sistemas de tuberías en más de 100 países y sus exportaciones globales están valoradas en 3 mil millones de RMB al año. Esto nos permite analizar el precio por proyecto para pedidos con plazos de entrega establecidos, especificaciones confirmadas y un valor de pedido del proyecto suficiente. La tabla de adquisiciones siguiente muestra nuestras políticas comerciales estándar, aunque el precio del proyecto puede negociarse según la lista completa de materiales de tuberías del proyecto.
Condiciones de pedidos estándar y de proyectos
| Parámetro | Pedidos de catálogo estándar | Pedidos personalizados o de proyecto |
|---|---|---|
| Cantidad mínima de pedido (MOQ) | 50 kg para grados comunes (304, 316L) en dimensiones estándar | Negociable; accesorios de gran diámetro exterior (NPS ≥12″) cotizados por pieza sin mínimo de peso |
| Plazo de entrega: grados en stock | 3–7 días hábiles (NPS 1/2″–4″, 304/316L, cédula estándar) | No aplica (pedidos personalizados más abajo) |
| Plazo de entrega: pedidos personalizados o especiales | No aplica | 4–8 semanas desde la confirmación del pedido; actualizaciones en los hitos del 50 % y 80 % de avance |
| Rango de dimensiones (soldadura a tope) | NPS 1/2″–24″ en stock | NPS 26″–48″ fabricado bajo pedido; dimensiones mayores como accesorios fabricados previa consulta |
| Grados disponibles | 304, 316L, 317L, 321, 347 (austeníticos comunes) | 2205, 2507, 904L, Alloy 20 y cualquier grado austenítico o dúplex especificado por ASTM |
| Documentación estándar | MTR conforme a EN 10204 3.1 (número de colada, composición química y propiedades mecánicas) | EN 10204 3.2 con inspector tercero identificado previa solicitud; mapas de soldadura; informes de END |
| Opciones de inspección | Inspección dimensional + norma de ensayo hidrostático | PMI (XRF), RT/UT/PT según ASTM A403, sección 8, ensayo de impacto Charpy, ensayo de corrosión intergranular según ASTM A262 |
| Incoterms | FOB Tianjin o FOB Shanghái (estándar) | CIF, CPT, DAP y DDP previa solicitud; Incoterms específicos del proyecto confirmados al realizar el pedido |
| Opciones de envío | Consolidación FCL o LCL de 20′ | FCL HC de 40′ para pedidos de proyectos grandes; transporte aéreo para repuestos urgentes |
| Oficinas en el extranjero | Oficina en Malasia (est. 2018) para la coordinación EPC del sudeste asiático | Oficina en Tailandia (est. 2022) para adquisiciones en Tailandia y el sudeste asiático regional |
Análisis del costo total de propiedad (TCO)
Costo del ciclo de vida: acero inoxidable frente a acero al carbono en servicio corrosivo
| Factor de costo | Acero al carbono (revestido) en servicio con Cl⁻/H₂S | Acero inoxidable 316L en el mismo servicio |
|---|---|---|
| Vida útil típica (cloruros / gas ácido) | 3–7 años (falla del recubrimiento + corrosión) | 15–25 años (película pasiva estable por debajo del umbral de Cl⁻) |
| Eventos de reemplazo durante una vida útil de activos de 20 años | 3–5 ciclos de reemplazo | 0–1 eventos de reemplazo |
| Tiempo de inactividad estimado por reemplazo (por línea) | 4–12 horas para líneas accesibles; 24–72 horas para tendidos empotrados o aislados | No aplica (solo mantenimiento planificado) |
| Relación de costos de material + mano de obra (horizonte de 20 años) | Menor costo inicial; mayor costo acumulado al incluir la mano de obra y el tiempo de inactividad de los reemplazos | Costo inicial 3–4× mayor; menor costo acumulado en un horizonte superior a 15 años |
| Umbral de ventaja principal del TCO | Se prefiere acero al carbono cuando la vida del proceso es <5 años o el servicio no es corrosivo | Se prefiere acero inoxidable cuando la vida del proceso es >10 años y existe servicio corrosivo |
Análisis del TCO basado en la tasa de reemplazo típica del sector para sistemas de tuberías de proceso corrosivos. La vida útil real depende de la composición química del fluido, la temperatura y la presión. Para análisis específicos de sus fluidos de proceso, contacte con Synbase Steel.
Solicite una cotización a nivel de proyecto con paquete MTR
Solicitar cotización a nivel de proyecto con paquete MTRHerramientas de ingeniería y adquisiciones
Herramientas para accesorios de tubería de acero inoxidable Tools
Tres herramientas que ejecutan de principio a fin el flujo de adquisiciones: seleccione el grado de acero inoxidable adecuado para sus condiciones de servicio, confirme la documentación que requiere su proyecto y prepare una solicitud de cotización completa.
Selector de grados de aleación
Ajuste el grado de acero inoxidable a su entorno de servicio utilizando los valores umbral de PREN. Introduzca la concentración de cloruros, la temperatura de operación y las condiciones de servicio (gas ácido, ácido, alta temperatura) para obtener una recomendación inicial de grado desde 304L hasta el superdúplex 2507.
Lista de verificación de requisitos documentales
Seleccione el tipo de especificación de su proyecto para generar el paquete documental requerido. Incluye MTR, CoC, PMI, certificados de fábrica API, CE/PED, aprobaciones de sociedades de clasificación (ABS / DNV / BV / LR) e informes de ensayos para gas ácido según NACE MR0175.
Generador de solicitudes de cotización (RFQ)
Compile el tipo de accesorio, el grado seleccionado, las dimensiones y el alcance de certificación en una solicitud de cotización estructurada y envíela a Synbase para confirmar la disponibilidad y el plazo de entrega.
ASME B16.9 • ISO 15156 • Ingeniería de materiales del NIST
Preguntas frecuentes: accesorios de tubería de acero inoxidable
¿Qué grados de acero inoxidable están disponibles para accesorios de tubería?
Synbase Steel ofrece accesorios de tubería en aleaciones austeníticas 304, 304L, 316, 316L, 317L, 321, 347 y 904L, así como dúplex 2205 (UNS S32205) y súper dúplex 2507 (UNS S32750). El grado de aleación se selecciona según la concentración de cloruros y la temperatura de la corriente de proceso. El 316L (bajo contenido de aleación), el dúplex 2205 (contenido medio de aleación) y el súper dúplex 2507 (alto contenido de aleación) funcionan tal como indica una tabla de selección de aleaciones basada en PREN, desde aproximadamente 1000ppm hasta más de 19,000ppm, en agua de mar, donde las picaduras son muy improbables para cualquiera de los grados indicados. Consulte la sección 2 para seleccionar el material según el valor PREN y el análisis de este fluido. La única excepción indicada es el servicio con gas ácido (H₂S según NACE MR0175); en este caso, use 316L, con una dureza de 22HRC, y confírmelo en el MTR.
¿Qué significa ASME B16.9 para los accesorios de tubería soldados a tope?
La base dimensional de cualquier accesorio fabricado en fábrica para soldadura a tope en sistemas de tuberías para aplicaciones de presión es ASME B16.9. Este documento normativo describe toda la información dimensional relacionada con: la longitud de centro a centro (de extremo a extremo para reducciones y tapas); la dimensión de centro a extremo de las tes; las dimensiones de las ramas de tes y derivaciones; las dimensiones del ángulo de los codos; el espesor mínimo de pared (93.75% de la cédula según la norma de tuberías); la tolerancia del diámetro exterior de los tubos que componen el accesorio; etc. Si bien las normas describen las dimensiones y un método de especificación del material y los ensayos para accesorios soldados a tope (ASTM A403 o ASTM A815).
¿Cuál es la diferencia entre ASTM A403 y ASTM A182 para los accesorios de acero inoxidable?
ASTM A403 se aplica a accesorios de acero inoxidable austenítico forjado, fabricados mediante conformado a partir de un tubo en bruto, barras o placas; normalmente incluye codos, tes, tapas y reducciones. La norma de materiales ASTM A182 abarca accesorios con brida forjados, no conformados a partir de productos tubulares. Ambas normas de materiales describirían un accesorio 316L, pero debido a los diferentes procesos de conformado, para su sistema embridado, resulta adecuado utilizar ASTM A403 WP316L en las partes soldadas a tope de su sistema de tuberías y ASTM A182 F316L en nuestro sistema embridado.
¿Cómo verifico que mis accesorios de tubería de acero inoxidable sean auténticos 316L y no de un grado sustituido?
Sugiero utilizar el sistema documental de tres niveles; primero, el Informe de ensayo de materiales (MTR) conforme a EN 10204 Tipo 3.1, que muestra el número de lote de colada junto con la composición del material o el análisis químico y todas las propiedades mecánicas del accesorio en cuestión, según los ensayos realizados por el propio fabricante. En segundo lugar, para servicios críticos y de mayor exigencia, considere solicitar que un tercero visite y certifique este documento MTR para obtener un documento de nivel EN 10204 3.2; esto aporta valor porque demuestra la verificación independiente de las propiedades y la composición química del material. Por último, el vínculo más crítico, que por sí solo proporcionaría una confirmación positiva del material, es el examen físico de los accesorios antes de la instalación, mediante un dispositivo PMI (con un método XRF, un instrumento para medir la composición química de la superficie) y mostrando un resultado promedio de aproximadamente 16Cr/12Ni/2Mo que confirma que el material es 316L. Si se ofreciera un accesorio 304 en lugar de uno 316L, mostraría una composición aproximada de 18Cr/8Ni/0Mo, lo que se identificaría mediante un proceso PMI con un XRF aceptable y sin otros documentos, porque nunca coincidiría con ningún documento de especificación (como un MTR 3.1 o 3.2), por lo que ningún proveedor se atrevería a vender tal sustituto con ninguno de esos tipos de documentos.
¿Qué es el PREN y por qué es importante para seleccionar acero inoxidable?
PREN significa Número Equivalente de Resistencia a las Picaduras. Se determina mediante PREN = %Cr + 3.3%Mo + 16%N y es un indicador de la resistencia de un grado de acero inoxidable a las picaduras concentradas causadas por concentraciones localizadas de cloruros. Un PREN más alto indica mayor resistencia. El grado inoxidable 316L suele situarse alrededor de 23-25, el dúplex 2205 alrededor de 35-37 y el súper dúplex 2507 en 42-44. El PREN es importante porque el acero inoxidable no es un material único. A menudo, acero inoxidable se refiere a todos los aceros resistentes a la corrosión, pero eso simplemente no es cierto. En un entorno con más de 100ppm de cloruros, un accesorio 304 sufrirá picaduras, mientras que en agua de mar un accesorio 316L sufrirá picaduras. Utilizar el PREN como selector principal de la aleación evita la forma más frecuente de falla prematura por corrosión en una instalación de tuberías, es decir, un material de construcción incorrecto.
¿Cuál es la diferencia entre los accesorios de acero inoxidable para soldadura por enchufe y para soldadura a tope?
Accesorios para soldadura por enchufe (ASME B16.11, ASTM A182): un alojamiento de enchufe empotrado en el que se inserta el extremo de la tubería y se fija mediante una soldadura de filete externa. Las clases de presión disponibles son 3000, 6000 y 9000. Norma para diámetros pequeños NPS 1/8-4. Accesorios soldados a tope (ASME B16.9, ASTM A403): tienen extremos biselados que coinciden con el extremo de la tubería, donde se forma una ranura para una soldadura a tope de penetración completa. Esta es la unión preferida para sistemas NPS 2 y mayores en tuberías sometidas a presión, aplicaciones industriales de gran diámetro o donde sea obligatorio realizar ensayos no destructivos completos (inspección radiográfica o ultrasónica de la soldadura). Esto también elimina la hendidura que se forma en los sistemas con alojamiento para enchufe y que normalmente provocaría corrosión por hendiduras con medios agresivos. Para tuberías de acero inoxidable de gran diámetro en entornos corrosivos, este método debe especificarse para cualquier línea de presión permanente, NPS 2 o mayor.
¿Qué exige la certificación EN 10204 3.2?
EN 10204 Tipo 3.2 (también llamado “Certificado de inspección 3.2”) exige que los resultados de los ensayos sean inspeccionados y refrendados por un inspector externo independiente y aprobado, designado por el cliente o por un organismo regulador. Esto significa que el inspector debe estar realmente en el sitio para observar (no solo recibir una copia en papel) la realización de los ensayos de tracción, análisis químico y dimensiones. EN 10204 3.2 es el nivel mínimo de documentación para servicios de gas ácido conforme a NACE MR0175/ISO 15156, tuberías de proceso de plataformas marinas importantes según las normas de los principales operadores, sistemas nucleares y la mayoría de los accesorios para tuberías marinas del Mar del Norte del Reino Unido y del GoM. Al realizar su pedido, indique la agencia de inspección autorizada que presenciará su inspección, como SGS, Bureau Veritas, TÜV, Intertek o su propio inspector designado, para que Synbase pueda hacer los arreglos necesarios en su cronograma de fabricación y facilitar la inspección.
¿Cuál es la cantidad mínima de pedido de accesorios de tubería de acero inoxidable de Synbase?
La cantidad mínima de pedido estándar es de 50Kg para los grados austeníticos de uso común 304, 316L y las dimensiones de tubería comunes NPS 1/2-4. Los accesorios de gran diámetro (NPS 12 y mayores) y los grados especiales (súper dúplex 2507, 904L, Alloy 20) se cotizan individualmente sin un mínimo basado en el peso; en algunos casos, puede conseguirse un mínimo de 1 pieza si se acuerda una especificación definida con Synbase. Los pedidos basados en grandes proyectos con una especificación completa de tuberías pueden ser evaluados por Synbase sobre la base de la lista completa de materiales de tuberías; esta puede proporcionarse con una base de precios de «entitlement» o sin cantidades mínimas de pedido por artículo. Envíe a Synbase la hoja de clase de tuberías de su proyecto o el Material Take Off y reciba su cotización plenamente competitiva.
¿Puede Synbase suministrar accesorios de acero inoxidable certificados para servicio de gas ácido (H₂S)?
Sí. El servicio de gas ácido, es decir, las situaciones con H₂S definidas por NACE MR0175/ISO 15156, exige: (1) una dureza máxima de 22 para los materiales de grados austeníticos (316L y 304L cumplen cuando reciben el tratamiento térmico adecuado para las condiciones de servicio); (2) inspección presenciada por un tercero conforme a EN 10204 3.2; (3) tenacidad al impacto Charpy ensayada a la temperatura mínima de diseño especificada; y (4) ensayos de corrosión intergranular conforme a ASTM A262 Práctica E para detectar sensibilización. Los grados dúplex 2205 y 2507 también cumplen los requisitos de dureza de NACE MR0175 después del tratamiento térmico conforme a la especificación. Asegúrese de especificar “servicio NACE conforme a NACE MR0175/ISO 15156” en su consulta para que Synbase incluya el paquete de ensayos correcto en la ruta de fabricación.
¿Cuál es el diámetro exterior máximo disponible para los accesorios de acero inoxidable soldados a tope?
Synbase fabrica accesorios soldados a tope de hasta 48″ de diámetro exterior en la primera pasada de producción mediante su enorme prensa hidráulica de 6000 toneladas, con la energía de prensado y la capacidad de conformado hidráulico necesarias para conformar placas dúplex de acero inoxidable de gran espesor en dimensiones de gran diámetro sin dañar la microestructura. Las dimensiones NPS 26 a NPS 48 se fabrican por pedido del cliente con un plazo de entrega habitual de 4 a 8 semanas. Los accesorios fabricados (ASME B16.9) se producen para diámetros exteriores superiores a 48″ previa solicitud. Para adquisiciones de proyectos EPC con accesorios de acero inoxidable de gran diámetro, donde las redes de distribuidores de Estados Unidos y Europa físicamente no pueden satisfacer la demanda, Synbase sirve como fuente directa para toda esta gama de dimensiones, con el respaldo completo de la certificación de materiales ASTM A403 / A815.