Tiges de forage lisses, hélicoïdales et non magnétiques conformes à l’API Spec 7-1
Commandez une tige de forage lisse, hélicoïdale ou non magnétique en barre AISI 4145H trempée, revenue et traitée thermiquement sur toute sa longueur, garantie par un certificat d’essai en usine EN 10204 3.1 — celui qui garantit que votre garniture de fond (BHA) est approuvée par le chantier au lieu d’y être renvoyée — livrée directement de notre ligne de fabrication.
Demander un devis pour une tige de forage →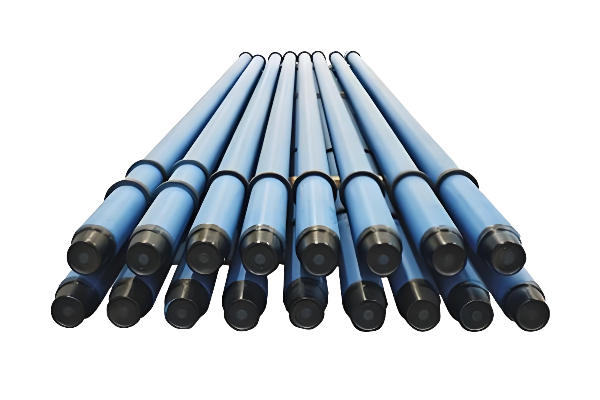
Quand une tige de forage est sous-performante, toute la BHA en paie le prix
Les tiges de forage sont des éléments tubulaires massifs et robustes, installés immédiatement au-dessus de l’outil. Elles supportent le poids et la garniture de fond (BHA) ; lorsqu’elles sont sous-dimensionnées, la défaillance survient au moment où la réparation coûte le plus cher.
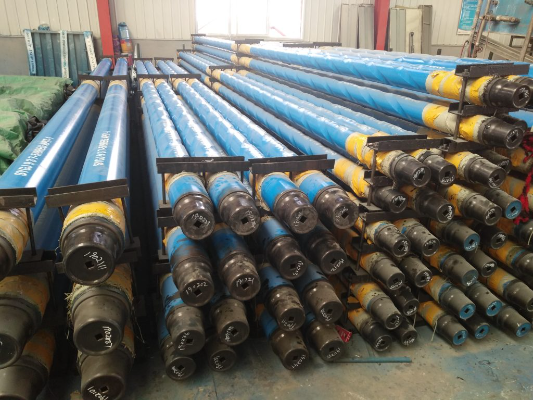
La fonction d’une tige de forage dépend de sa position dans le train de tiges et, dans la plupart des opérations, elle répond à trois risques clés que nous expliquons ici pour en éliminer les effets. Nos machines contribuent toutes à supprimer ces trois risques :
-
01 / Poids insuffisant sur l’outil
Si votre train de tiges comporte trop peu de tiges de forage ou des tiges trop légères, l’outil vibre au lieu de couper, la vitesse de pénétration baisse et l’outil s’émousse prématurément.
-
02 / Collage différentiel
Avec leur grand diamètre et leur profil lisse, les tiges de forage entrent directement en contact avec la paroi du trou. Si le puits est perméable, en surpression et dévié, cette grande surface de contact entre le tube et la formation provoque un collage.
-
03 / Perturbation des relevés
Les tiges de forage fabriquées dans un alliage magnétique trop proche de l’émetteur MWD faussent les mesures d’azimut et d’inclinaison, ce qui dévie le puits bien avant que quiconque ne détecte le problème en surface.
Les ruptures par fatigue des tiges de forage sont dues aux contraintes de flexion cycliques sous les vibrations de fond — le mode de défaillance étudié dans les travaux de l’USPTO sur les tiges amortissant les vibrations (US 2005/0217898) — et non à une simple usure de l’acier. Une tige trop tendre, hors tolérances ou dépourvue d’un historique de coulée traçable est une défaillance en attente du mauvais dogleg.
Le vrai risque n’est pas la tige, mais les documents qui l’accompagnent
Un tube peut sembler visuellement conforme sur les racks tout en ne respectant pas vos spécifications de traitement thermique ; l’un peut avoir été insuffisamment traité et porter un certificat d’aciérie impossible à relier à son numéro de série, tandis qu’un autre a été fabriqué à partir d’une barre d’origine inconnue. Une vente d’acier sans traçabilité peut être rentable, mais ce n’est pas Synbase. Synbase fabrique en interne nos 4145H et certifie chaque tige avec un MTC EN 10204 3.1, un numéro de série traçable et une vérification sur toute la longueur.
Position de la tige de forage — tige de forage, tige de forage tubulaire et HWDP
| Composant | Paroi / poids | Fonction principale | Charge et position |
|---|---|---|---|
| Tige de forage | Paroi mince, légère | Transmet le couple de rotation et fait circuler la boue | Fonctionne en traction ; constitue la majeure partie de la longueur du train de tiges |
| HWDP | Paroi intermédiaire | Joint de transition ; une partie du poids sur l’outil | Légère compression ; entre les tubes et les tiges de forage |
| Tige de forage | Paroi épaisse, 22–216 lb/ft | Fournit le poids sur l’outil et la rigidité de la BHA | Fonctionne en compression ; juste au-dessus de l’outil |
Gamme de tiges de forage Synbase : lisses, hélicoïdales, non magnétiques et courtes
Une erreur coûteuse consiste à considérer toutes les tiges de forage comme similaires ou à utiliser uniquement le diamètre extérieur (OD) comme critère. Le choix d’une tige lisse ou hélicoïdale dans une garniture de fond dépend de son usage prévu. Un mauvais choix entraîne des problèmes de fond coûteux, notamment le collage et des relevés directionnels erronés.
Voici le point contre-intuitif que la plupart des fiches techniques omettent : une tige de forage non magnétique est presque toujours utilisée en version lisse, et non hélicoïdale. Son alliage non magnétique est coûteux et le relevé dépend de l’espacement magnétique ; la rainure qui réduit le collage sur une tige en acier est donc généralement absente du joint non magnétique — un compromis délibéré, pas un oubli.
Matrice de sélection lisse, hélicoïdale ou non magnétique — selon le travail de fond
| Type de tige | Géométrie / alliage | Puits / position idéale | Avantage clé | Compromis |
|---|---|---|---|---|
| Lisse | OD rond et lisse, 4145H | Puits verticaux / faiblement déviés | Poids maximal par pied, coût minimal | Contact complet avec la paroi — risque de collage dans les puits déviés |
| Hélicoïdale | Rainures hélicoïdales, 4145H | Puits déviés et horizontaux | Environ 40 % de contact en moins avec la paroi pour seulement environ 4 % de perte de poids | Poids par pied légèrement inférieur à celui d’une tige lisse |
| Non magnétique | Lisse, P530 / P550 / Monel | Zone de relevé MWD/LWD dans la BHA | Perméabilité magnétique μr ≤ 1.01 — relevés propres | Coût le plus élevé ; généralement non hélicoïdale |
| Courte / pony | Version lisse ou hélicoïdale raccourcie | Mise à longueur de la BHA et réglage fin du WOB | Ajuste précisément le poids et l’espacement des capteurs | Complémentaire, ne fournit pas le poids principal |
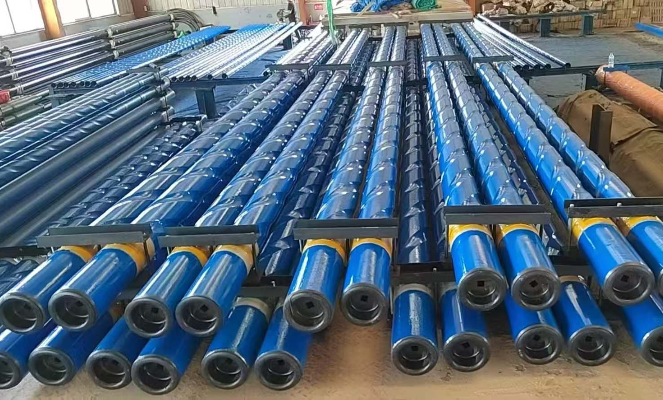
Pour les applications non ferreuses, en particulier lorsque les données de votre outil MWD/LWD sont essentielles, il ne faut pas utiliser un train de tiges en acier standard en raison de ses propriétés magnétiques. Le choix de nos tiges de forage non magnétiques P530 ou P550 à structure austénitique élimine ces interférences et garantit une véritable précision des mesures directionnelles, pour le forage horizontal, offshore ou ultraprofond dans tous types d’environnements, y compris les environnements contenant du H2S pour le P550.
Vous construisez une BHA combinant des tiges en acier et non magnétiques ?
Obtenir une recommandation de type selon la position dans votre train de tiges →Spécifications des tiges de forage : OD, ID, poids et référence des raccordements
Voici les composants que votre concurrent distribue dans ses PDF téléchargeables : OD, alésage, lb/ft et raccordement API correspondant, réunis au même endroit — votre ingénieur peut ainsi dimensionner et votre acheteur demander un devis à partir d’une seule ligne. Une fiche technique trop succincte risque de révéler une incompatibilité de raccordement seulement après l’arrivée des tiges sur site, avec un remplacement coûteux et chronophage.
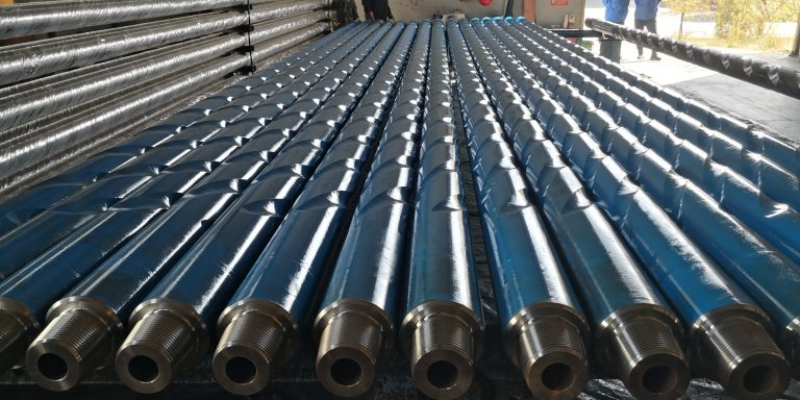
Toutes ces dimensions de tiges de forage sont fabriquées conformément aux exigences dimensionnelles et mécaniques de l’API Spec 7-1, en longueurs standard de 30 – 31 ft (Range 2), avec des évidements pour cales et élévateurs usinés selon la spécification sur demande.
Référence des poids et dimensions des tiges de forage — dimensions standard API Spec 7-1
| OD (in) | Alésage / ID (in) | Poids (lb/ft) | Raccordement API type |
|---|---|---|---|
| 3⅓ | 1¼ | 22 | NC23 / 2⅝ PAC |
| 3½ | 1½ | 27 | NC26 (2⅝ IF) |
| 4⅛ | 2 | 35 | NC31 (2⅞ IF) |
| 4¾ | 2¼ | 47 | NC38 (3½ IF) |
| 5 | 2¼ | 53 | NC38 (3½ IF) |
| 6 | 2¼ | 83 | NC44 / NC46 |
| 6½ | 2-13/16 | 91 | NC46 (4 IF) / 4½ REG |
| 7 | 2-13/16 | 110 | NC50 (4½ IF) |
| 8 | 2-13/16 | 150 | 6⅝ REG |
| 9 | 3 | 192 | 7⅝ REG |
| 9½ | 3 | 216 | 7⅝ REG |
| 11 | 3 | ~300 | 8⅝ REG |
Matériau et métallurgie des tiges de forage : AISI 4145H modifié ou alliage non magnétique
Deux tiges de même OD peuvent se comporter de manière radicalement différente au fond : la durée de vie en fatigue et la compatibilité avec les relevés dépendent de l’alliage et du traitement thermique, pas du diamètre. Acheter uniquement selon l’ID conduit à obtenir une tige trop tendre dans une section prévue pour les relevés.
Nos tiges de forage standard Synbase sont fabriquées à partir de barres d’acier chrome-molybdène AISI 4145H modifié, puis trempées et revenues afin d’atteindre les propriétés mécaniques requises par l’API Spec 7-1, avec une dureté de 285-341 BHN uniforme dans toute la tige, et non une simple peau dure sur un cœur tendre.
Choix de l’alliage des tiges de forage — acier ou nuances non magnétiques
| Propriété | AISI 4145H modifié | P530 non magnétique | P550 non magnétique |
|---|---|---|---|
| Famille d’alliage | Acier allié Cr-Mo | Mn-Cr-N austénitique (Ni <2%) | Austénitique à haute teneur en Cr-N |
| Dureté | 285–341 BHN | ~30–38 HRC équiv. | ~32–40 HRC équiv. |
| Limite d’élasticité minimale (typique) | ~110 ksi | ~120 ksi | ~135 ksi |
| Perméabilité magnétique | Magnétique (standard) | μr ≤ 1.01 | μr ≤ 1.005 |
| Résistance à la fissuration sous contrainte (SCC) | Standard | Bonne | Supérieure |
| Idéal pour | Tiges lisses et hélicoïdales | MWD directionnel standard | Forages horizontaux ultraprofonds / acides |
Ce matériau non magnétique n’est pas de l’acier inoxydable qui chercherait à se dissimuler ; il est conçu à cet effet. Son comportement non magnétique provient d’une structure austénitique exceptionnellement stable de manganèse, de chrome et d’azote (et non de nickel), qui maintient la perméabilité magnétique proche de l’unité (μr ≤ 1.01) : le magnétomètre lit le champ terrestre, pas la tige.
Qualité, inspection et conformité à l’API Spec 7-1
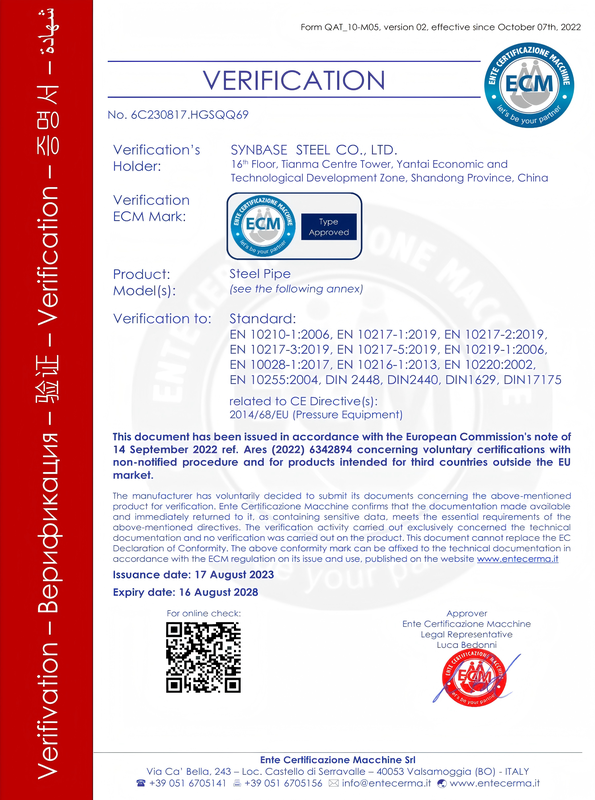
La documentation fait partie intégrante de la tige de forage, ce n’est pas une option commerciale : un certificat manquant ou non concordant entraîne l’échec de l’inspection de la BHA ou le rejet de l’expédition, transformant une tige bon marché en tige coûteuse. Les fraudes d’approvisionnement se produisent aussi ici : certificat réel réutilisé pour des produits qu’il ne couvrait pas, ou document d’une société sœur sans lien avec la barre usinée. Votre défense est une traçabilité vérifiable, pas un logo sur un PDF.
Protocole de traçabilité et d’inspection
- Barre traçable par coulée — chaque tige est usinée à partir d’une coulée précise d’acier 4145H ou non magnétique, enregistrée par son numéro de coulée.
- Traitement thermique sur toute la longueur — trempe et revenu à travers la paroi, dureté vérifiée à 285-341 BHN selon l’API Spec 7-1.
- Contrôle par magnétoscopie — MPI fluorescent humide des filetages et des zones refoulées, complété par un contrôle visuel des dommages mécaniques, contrôle d’acceptation standard d’une BHA.
- Contrôle dimensionnel et jaugeage des filetages — OD, alésage, raccordement, évidements pour cales et élévateurs vérifiés selon l’API Spec 7-1 ; BSR confirmé proche de 2.50.
- MTC EN 10204 3.1 — composition chimique et caractéristiques mécaniques traçables par numéro de coulée, certifiées par l’inspection de l’aciérie Synbase ; contrôle tiers 3.2 (TÜV / BV / Lloyd’s) sur demande.
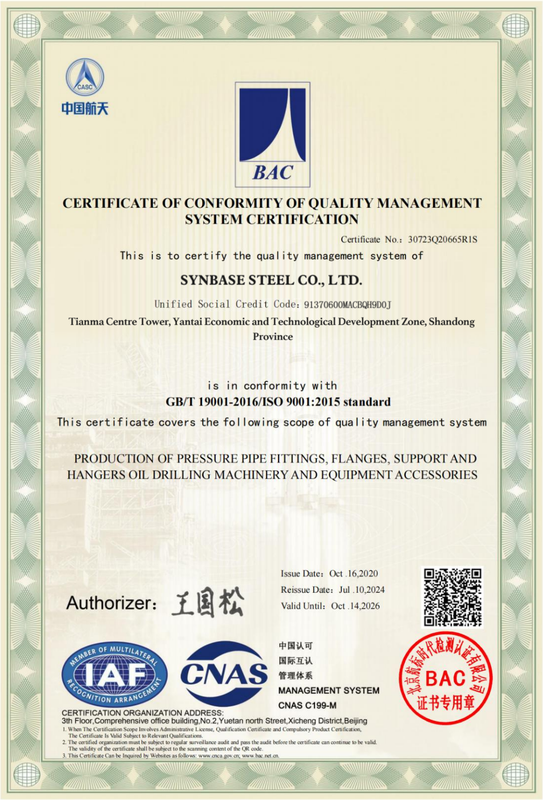
Mais il ne s’agit pas seulement d’essais : cette qualité repose sur une longue expérience de fabrication. Synbase Steel est l’entreprise centrale d’équipements de tuyauterie de E-CHENG STEEL GROUP ; elle exploite ses propres usines de tubes en acier, raccords, brides et vannes, avec des partenaires de la chaîne d’approvisionnement tels que Baosteel, TPCO (Tianjin Pipe), Ansteel et TISCO pour les barres en alliages spéciaux. Son système de management de la qualité est certifié ISO 9001.
- Membre de la China’s Iron and Steel Association ; reconnue par le gouvernement comme entreprise « little giant » spécialisée et technologique.
- À l’échelle du groupe, plus de 800 brevets nationaux couvrent les gammes certifiées de tubes et d’équipements.
- Des fournisseurs d’acier stables et fiables livrent des produits pour des projets énergétiques, des compagnies pétrolières nationales et des entreprises d’ingénierie, d’approvisionnement et de construction (EPC) dans plus de 100 pays.
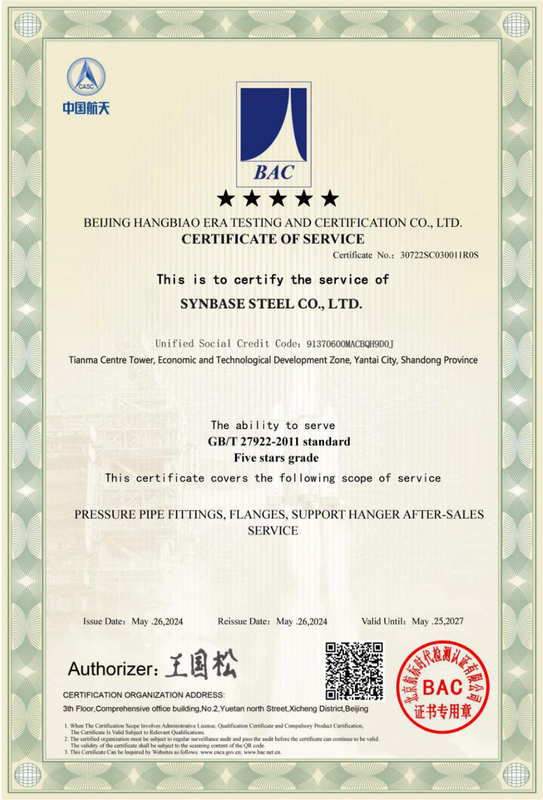
Piste d’audit certifiée
Guide d’approvisionnement : dimensionnement, délai et achat direct à l’aciérie
Un prix affiché ne représente jamais le coût total des tiges de forage. En supprimant les intermédiaires et en achetant directement auprès de l’atelier d’usinage, vous ne changez pas seulement votre coût : vous obtenez un niveau de documentation qui serait autrement inaccessible.
La géométrie hélicoïdale supprime environ 40 % du contact avec la paroi pour seulement environ 4 % de perte de poids — le choix de spécification le plus déterminant pour la tige
Compromis de performance selon les données industrielles sur les tiges de forage ; les chiffres exacts varient selon l’OD et la conception des rainures. Ceci ne constitue pas un devis.
Comment dimensionner votre commande de tiges
Deux valeurs déterminent la commande : le poids sur l’outil requis par l’outil et la formation, ainsi que le poids immergé disponible pour chaque dimension de tige dans votre boue. Les ingénieurs prévoient suffisamment de tiges (souvent complétées par des HWDP) pour fournir ce poids avec une marge de sécurité et maintenir le point neutre dans les HWDP, et non dans les tiges de forage :
- Choisissez l’OD selon le diamètre du trou et le jeu entre l’outil et la tige, puis consultez le poids par pied dans le tableau de référence ci-dessus.
- Choisissez une tige lisse pour les sections verticales, une tige hélicoïdale sous le point de démarrage de la déviation et une section non magnétique dimensionnée selon l’espacement MWD requis par votre programme directionnel.
- Vérifiez que le raccordement atteint un BSR proche de 2.50 pour l’OD sélectionné avant de valider la commande.
Les facteurs de coût rendu que nous détaillons
Au lieu de fournir un chiffre unique trompeur, Synbase décompose les facteurs qui font varier votre coût livré afin que vous puissiez les anticiper :
- Type de tige et alliage (le P530/P550 non magnétique implique une prime métallurgique), OD, alésage et longueur, usinage des raccordements et des évidements.
- Quantité commandée et chargement du conteneur, fret maritime et incoterm, droits à destination.
- Périmètre documentaire (3.1 contre 3.2 tiers, END supplémentaires, rechargement dur).
Outils de calcul d’ingénierie
Une suite de calculateurs techniques conçus pour spécifier les configurations de BHA, évaluer les contraintes de poids du train de tiges et sélectionner la métallurgie optimale des tiges de forage selon votre profil directionnel.
FAQ sur les masses-tiges
Les masses-tiges sont des éléments tubulaires lourds à paroi épaisse, placés directement au-dessus du trépan pour appliquer un poids sur celui-ci et augmenter la rigidité du train de fond. Ce poids permet au trépan de couper efficacement, tandis que la rigidité résiste au flambage et aide à contrôler la direction du puits. Elles travaillent en compression, alors que les tiges de forage situées au-dessus travaillent en tension.
Une masse-tige a une paroi beaucoup plus épaisse et un poids supérieur (22-216 lb/ft), et fournit le poids sur le trépan ; la tige de forage, à paroi mince et légère, transmet le couple et fait circuler la boue sur la majeure partie de la longueur du train. La masse-tige travaille en compression près du trépan, tandis que la tige travaille en tension au-dessus.
Les types de masses-tiges se répartissent en quatre familles : lisses (diamètre extérieur lisse, pour les puits verticaux et un poids maximal), hélicoïdales (rainures hélicoïdales pour résister au collage différentiel dans les puits déviés), non magnétiques (P530/P550 ou Monel, pour protéger les relevés MWD/LWD), et masses-tiges pony ou courtes, utilisées pour ajuster la longueur du train de fond et affiner le poids.
Les masses-tiges non magnétiques sont usinées dans des alliages inoxydables austénitiques, généralement des nuances P530 et P550 à base de manganèse, de chrome et d’azote, avec une faible teneur en nickel, ou dans l’ancien alliage de nickel Monel. Contrairement à l’acier 4145H standard, ces nuances conservent une structure austénitique stable qui maintient la perméabilité magnétique proche de l’unité (r 1.01). Cette transparence magnétique permet au magnétomètre de l’outil MWD/LWD de mesurer le champ terrestre plutôt que celui de la masse-tige ; les relevés d’azimut et d’inclinaison restent ainsi précis, et le foreur directionnel peut se fier à la trajectoire du puits.
Cela dépend du diamètre extérieur et de l’alésage : une masse-tige de 3 pouces pèse environ 22 lb/ft, une masse-tige de 6 pouces environ 91 lb/ft et une masse-tige de 9 pouces environ 216 lb/ft. Le tableau de référence des poids et dimensions ci-dessus répertorie les dimensions standard de l’API Spec 7-1, de 3 à 11 pouces.
La spécification API 7-1 (pièces de train de tiges de forage rotatif), avec NS-1 et DS-1 comme normes d’inspection de référence. Les machines Synbase sont certifiées selon API Spec 7-1.
Dans les puits verticaux à faible déviation qui ne sont pas particulièrement sujets au coincement, utilisez des masses-tiges lisses pour obtenir un poids maximal au fond. Passez ensuite aux masses-tiges hélicoïdales juste sous le point de déviation initiale et poursuivez jusqu’à la fin du puits dans les intervalles déviés ou horizontaux : les rainures réduisent de 40 % le contact avec les doglegs (pour environ 4 % de poids) et diminuent fortement les coincements différentiels.
Oui, chaque masse-tige Synbase est fournie avec un certificat d’essai en usine EN 10204 3.1 traçable par numéro de coulée (3.2 par tierce partie sur demande). Tous les raccordements peuvent être fabriqués pour s’adapter à votre BHA existant, selon les profils API NC, IF ou REG, avec un BSR garanti à proximité de la valeur idéale de 2.50.