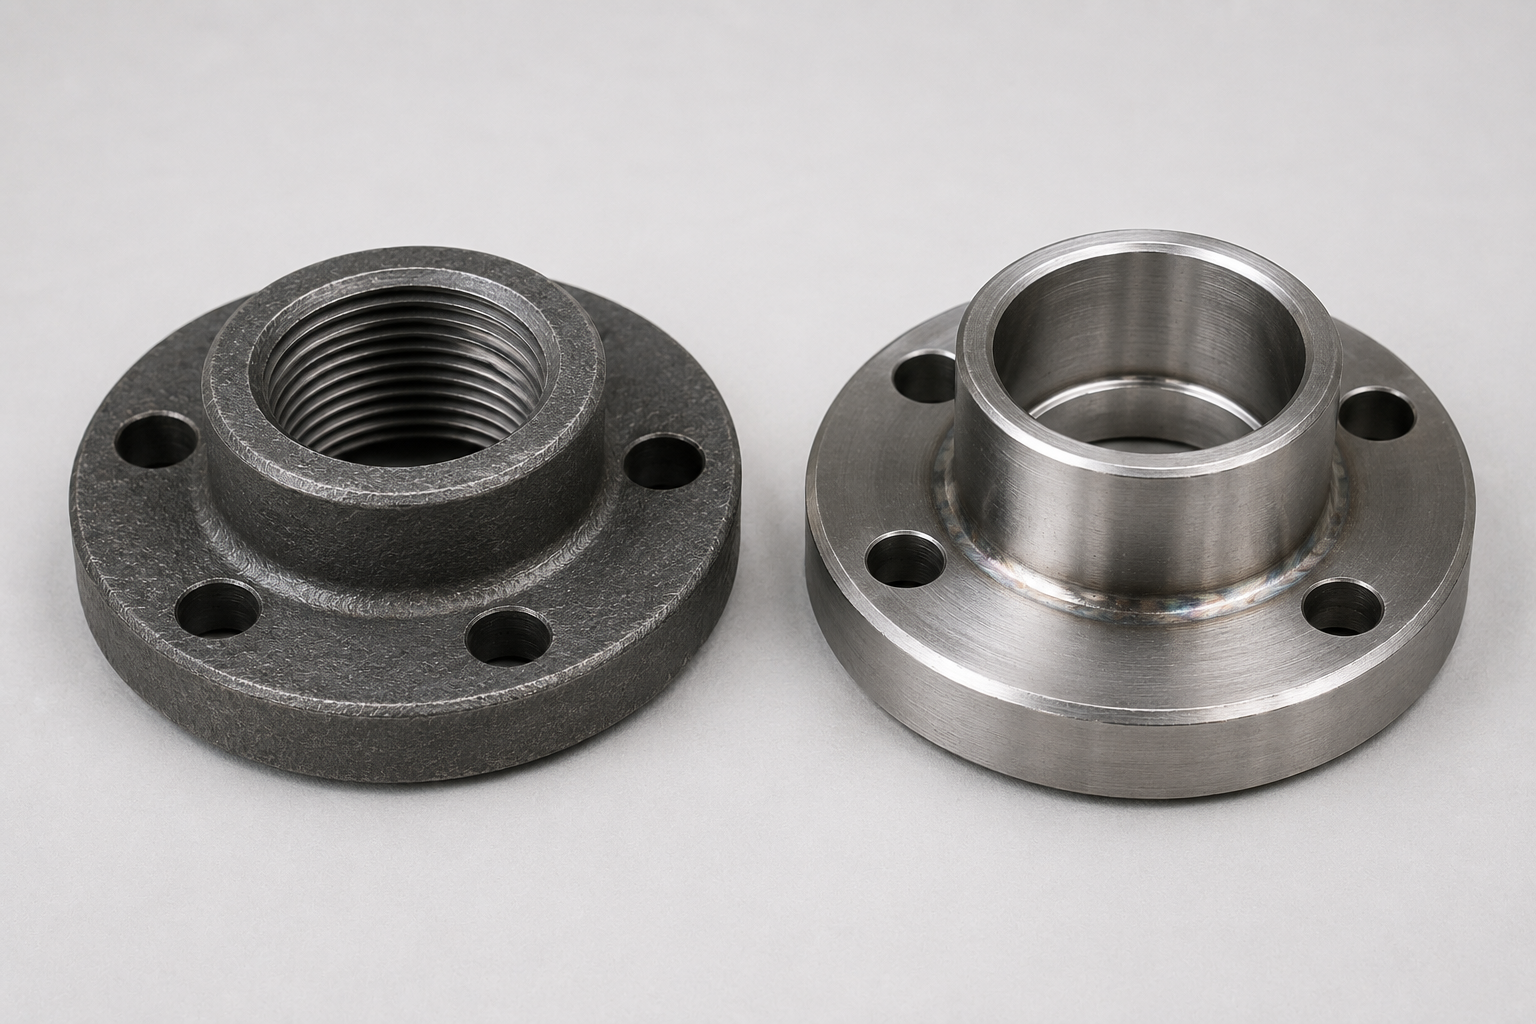
فلنجة ملولبة ASME B16.5 (فلنجة لولبية) — مُصنِّع معتمد ومورد عالمي
فولاذ كربوني، فولاذ مقاوم للصدأ وفولاذ سبائكي.
فئة الضغط: 150 – 2500. المقاس: NPS: 1/2” – 24”.
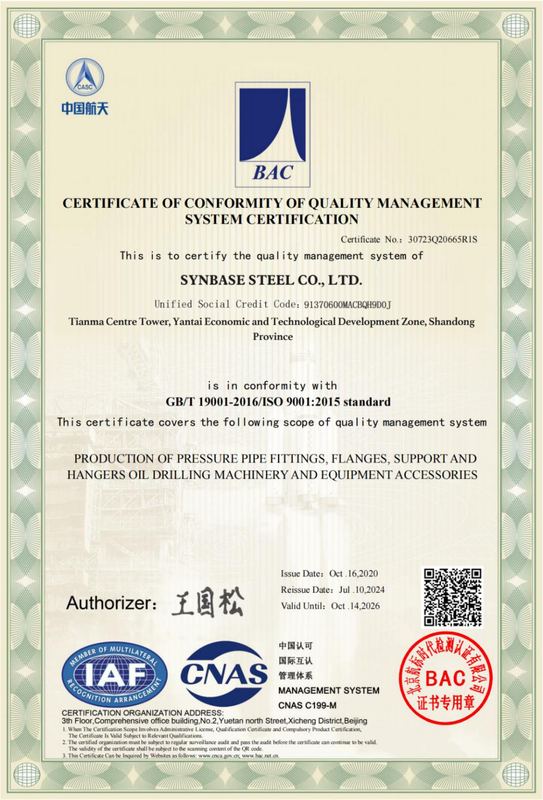
معتمدة وفق ISO 9001:2015. تُصدَّر إلى أكثر من 100 دولة من E-CHENG STEEL GROUP.
- ASME B16.5 وB16.47
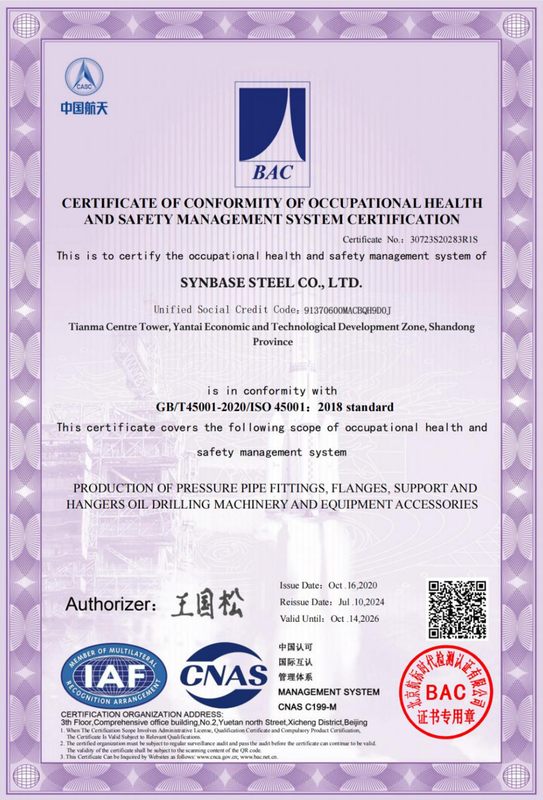
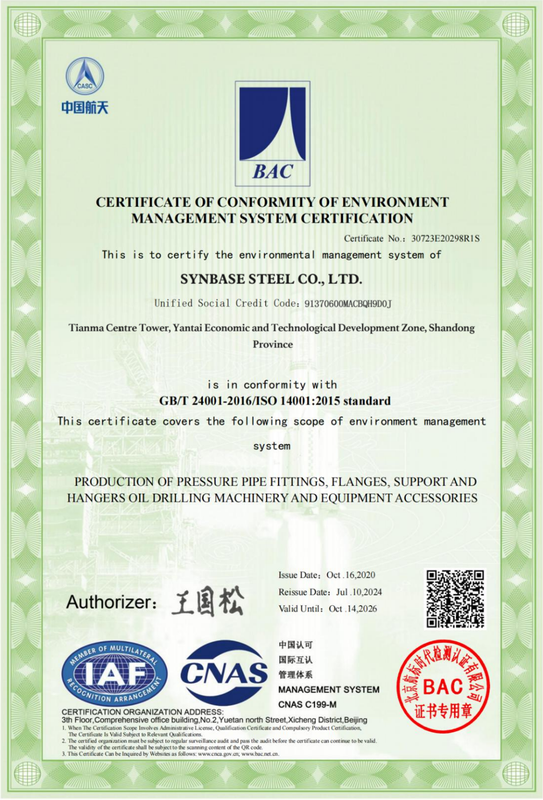
- ISO 9001 / 14001 / 45001
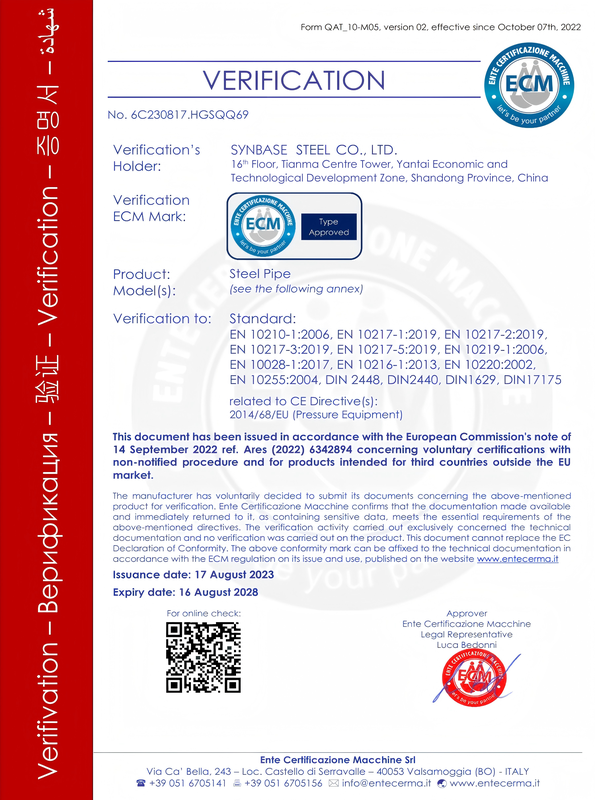
- معتمدة CE
- EN 10204 3.1 MTR
- سلسلة توريد Baosteel / TPCO
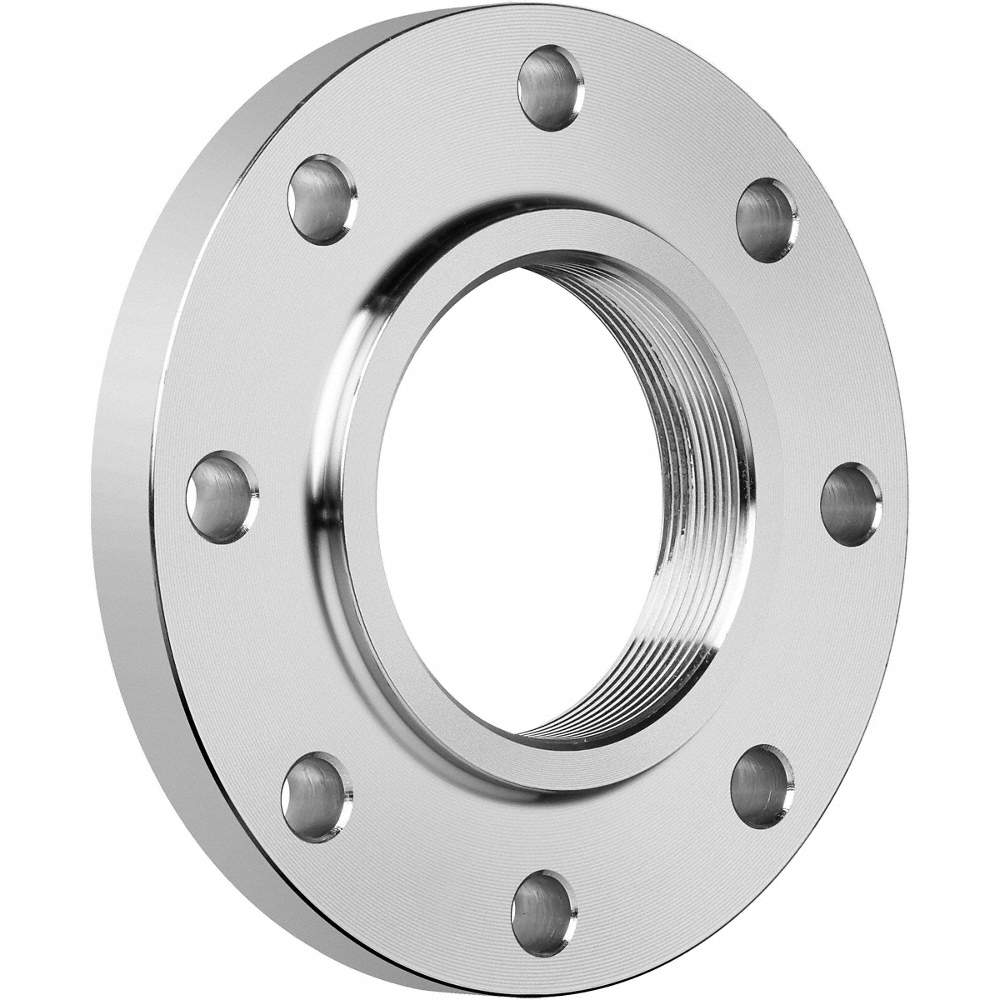
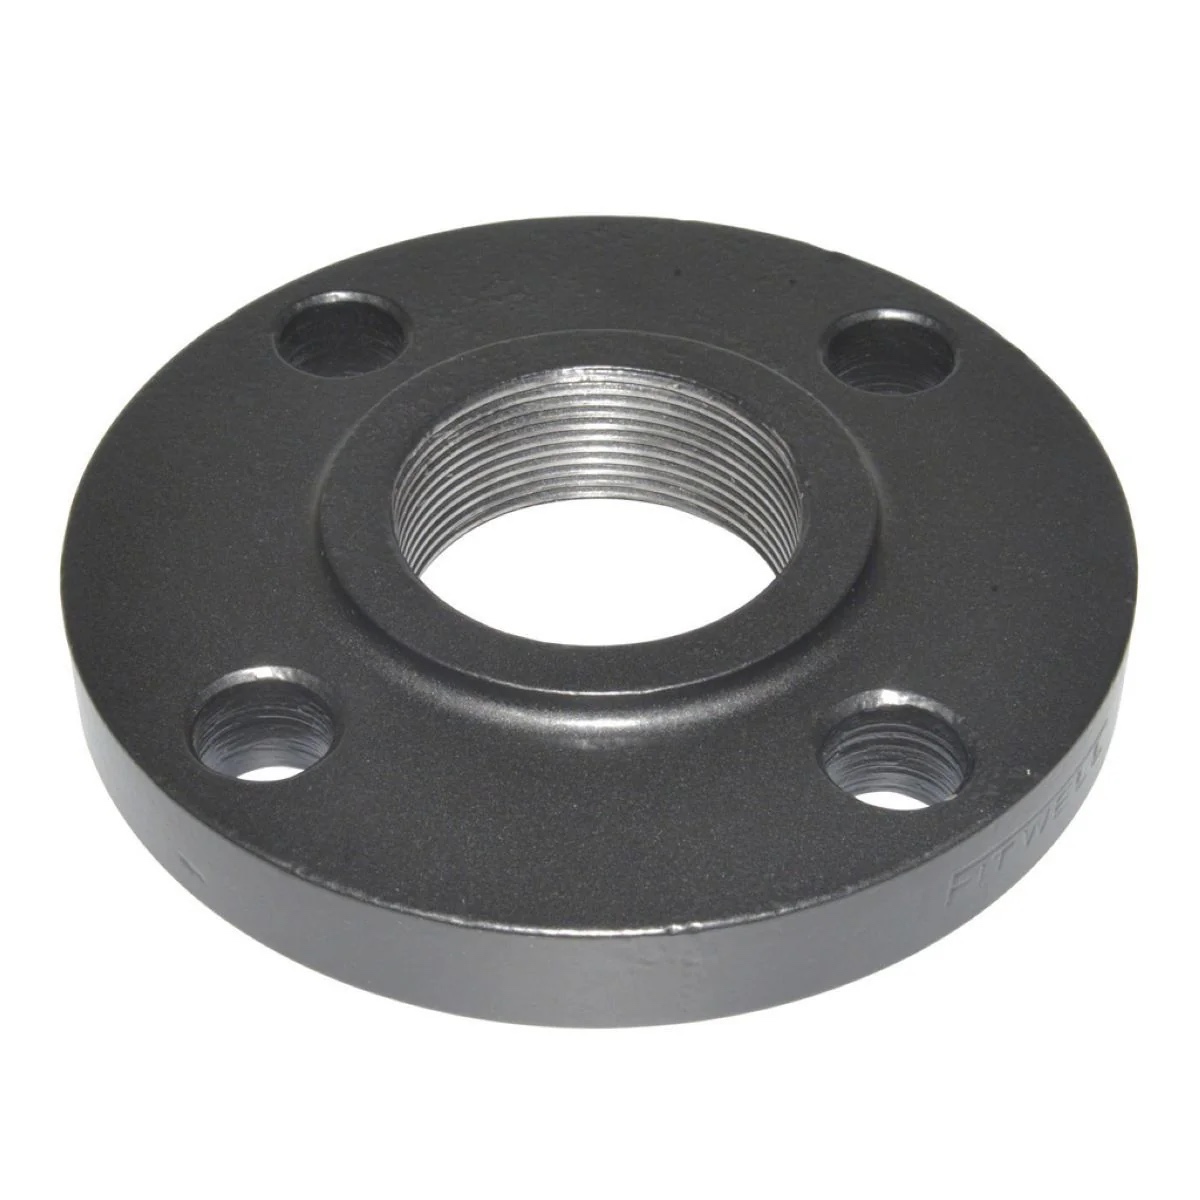
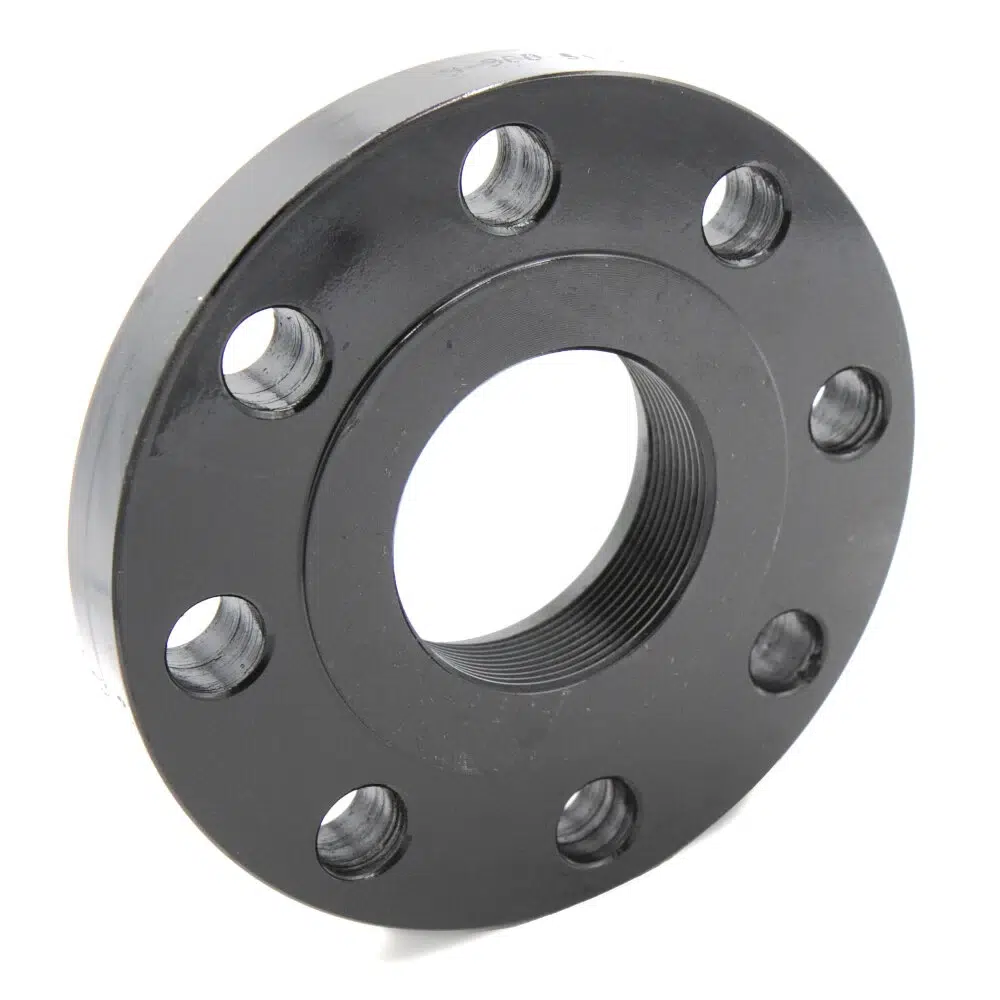
ما هي الفلنجة الملولبة؟
ما هي الفلنجة الملولبة؟ الفلنجة الملولبة هي فلنجة أنبوب مزودة بفتحة داخلية مخروطية ملولبة (تجويف) تُثبت باللولبة مباشرة على طرف أنبوب ذي قلاوظ خارجي، لتكوين وصلة فلنجية يمكن فكها من دون لحام. وهي مطابقة للمعيار ASME B16.5، ومتاحة بست فئات ضغط: 150 إلى 2500، ولمقاسات أنابيب اسمية من NPS ½ إلى NPS 24. وتُعرف أيضاً بالفلنجة اللولبية أو فلنجة الوصلة، وهي من أكثر الأنواع استخداماً عندما لا يكون اللحام (العمل الساخن) خياراً، أو عند توقع الفك مستقبلاً، أو في ظروف يكون فيها نطاق الضغط خفيفاً أو متوسطاً.
تُشغَّل فتحتها وفق شكل القلاوظ المخروطي NPT حسب ASME B1.20.1 (National Pipe Taper) كمعيار؛ وهو مخروط بنسبة 1in-16، يوفّر إحكاماً معدنياً موجباً بعد تجميع الوصلة وتطبيق عزم التجميع. ومن مناطق الإحكام الأخرى سطح الفلنجة، أو في حالات الضغط الأعلى عادةً السطح البارز على الحلقة (أو وصلة الحلقة). ويشكّل حشية الإحكام حاجزاً بين السطحين عند تجميع الفلنجة مع الفلنجة الأخرى. وكلتا المنطقتين مهمتان لتحقيق ترتيب إحكام فعّال.
متى تستخدم فلنجة ملولبة مقابل فلنجة لحام بالمقبس؟
إذن… هل ينبغي تحديد فلنجة ملولبة أم لحام بالمقبس؟ لا يتعلق الأمر بفئة الضغط وحدها، بل بالخدمة وإمكانية الوصول وكود المشروع. وبصفتنا مهندسي صناعات، نستخدم إطاراً لهذا الاختيار ونسمّيه بروتوكول منطقة حظر اللحام لتوجيه القرار في المشاريع الصناعية.
بروتوكول منطقة حظر اللحام: 5 شروط للفلنجات الملولبة
استخدم الفلنجات الملولبة عند استيفاء الشروط الخمسة جميعها. وإذا لم يتحقق شرط واحد أو أكثر، فعليك اختيار لحام بالمقبس أو عنق اللحام.
| الشرط | ملولبة (آمنة) | يُفضَّل اللحام بالمقبس |
|---|---|---|
| 1. تصريح العمل الساخن | منطقة مقيّدة / مصنفة Ex / لا يوجد تصريح للعمل الساخن | اللحام متاح ومسموح به |
| 2. درجة حرارة التشغيل | ≤ 400°F (204°C) في ظروف الخدمة | > 400°F؛ دورات حرارية شديدة |
| 3. المقاس الاسمي للأنبوب | NPS ≤ 2″ (النطاق الأكثر اقتصادية) | أعلى من NPS 4″ (ترتفع تكلفة التشغيل الآلي) |
| 4. فئة الضغط | Class 150 أو 300؛ وClass 600 بعد مراجعة هندسية | Class 900 أو أعلى (تصنيف P-T مخفّض للفلنجات الملولبة وفق ASME B16.5) |
| 5. ديناميكيات الخدمة | اهتزاز منخفض، تحميل غير دوري، أو توفير دعم كافٍ للأنبوب | اهتزاز مرتفع (قواعد المضخات، الضواغط)، تحميل دوري شديد |
النهج الهجين في النفط والغاز
الممارسة القياسية المقبولة في الصناعة لأنظمة أنابيب العمليات ذات فتحات التهوية والتصريف هي: إجراء لحام بالمقبس للوصلة 1 بالأنبوب الرئيسي من الوعاء (صمام الجذر) للتخلص من التسرب غير القابل للعزل عند نقطة البداية، ثم لولبة بقية وصلات العملية على التوالي بعد صمام الجذر، بحيث تكون جميعها سهلة الفك للصيانة. وبهذا تحصل على سلامة وصلة جذر ملحومة مع قابلية صيانة وصلة ملولبة؛ وهو النهج الذي يتبعه مصممو أنظمة الأنابيب وفق كود ASME B31.3 عند توفير خدمة الفئة Utility للمصنع.
«إن لولبة المقاس 2″ أقل بكثير من اللحام بالمقبس من حيث إجمالي تكلفة العمالة والمواد والتركيب. وإذا احتجت إلى تعديلات دورية على نظام الأنابيب، فإن الوصلة الملولبة تتفوق بفارق كبير.»
مهندس كيميائي أول، منتديات Eng-Tips Engineering
تحذير من الاهتزاز: ما تُظهره الأدلة الميدانية
تعرض خط أجهزة على قاعدة مضخة لرشح متقطع بعد عدة أشهر من التشغيل. السبب الجذري: اهتزاز مع عدم كفاية دعم الخط. الحل: إضافة دعم كافٍ للأنبوب قرب الوصلة وتغيير الحشية بأخرى جديدة. الإجراء الوقائي: لا تستخدم الوصلات الملولبة في الخدمة شديدة الاهتزاز من دون حوامل دعم مخصصة، أو حدد وصلات لحام بالمقبس في تلك المواقع.
اختيار درجة المادة بحسب بيئة الخدمة
السبب الثاني الأكثر تكراراً لفشل الفلنجة المبكر (بعد عدم تطابق القلاوظ) هو تحديد درجة غير مناسبة لمادة الفلنجة. يجب أن تتوافق المادة مع سائل العملية ونطاق درجة الحرارة وظروف التآكل المحلية ومتطلبات الكود أيضاً. يمكنك توريد فلنجات Synbase Steel الملولبة ضمن مجموعات المواد الشائعة في ASME (انظر المصفوفة أدناه)، التي تغطي 90% من المواصفات الصناعية:
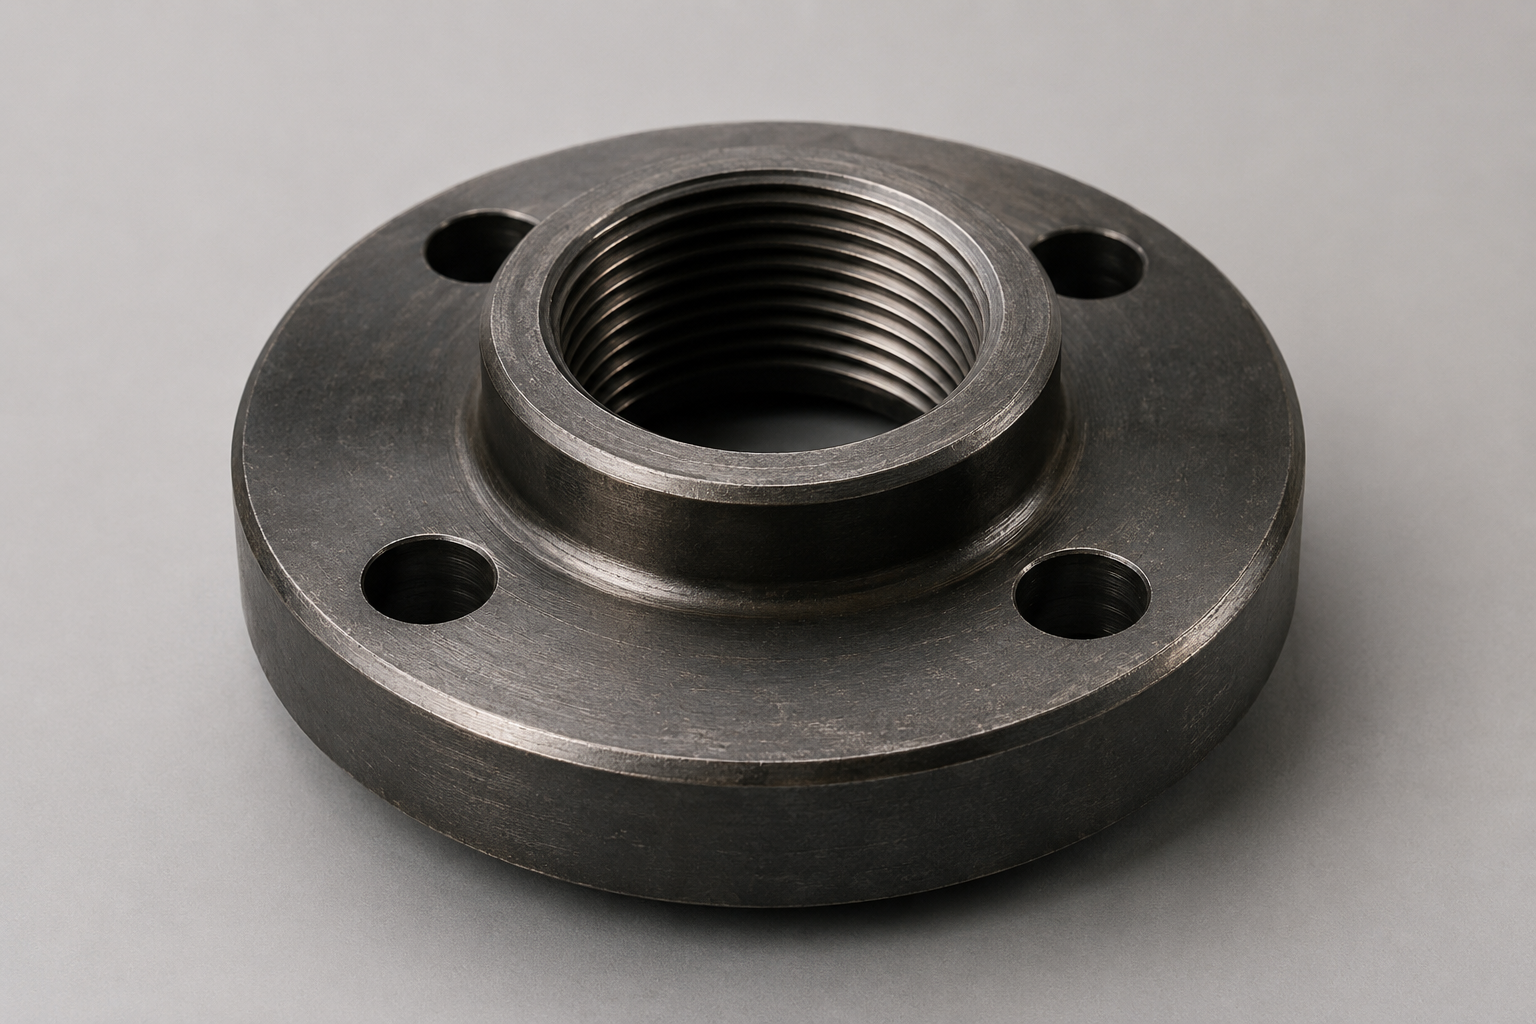
فولاذ كربوني A105
- بيئة الخدمةصناعات عامة / مرافق. ماء، بخار <300 psi، هواء أجهزة، عملية غير أكّالة
- درجة حرارة التشغيل-20°F إلى 800°F (-29°C إلى 427°C)
- الدرجة الموصى بهافولاذ كربوني A105
- معيار ASTMASTM A105 (ASME Group 1.1)
- نطاق فئة الضغطClass 150–600
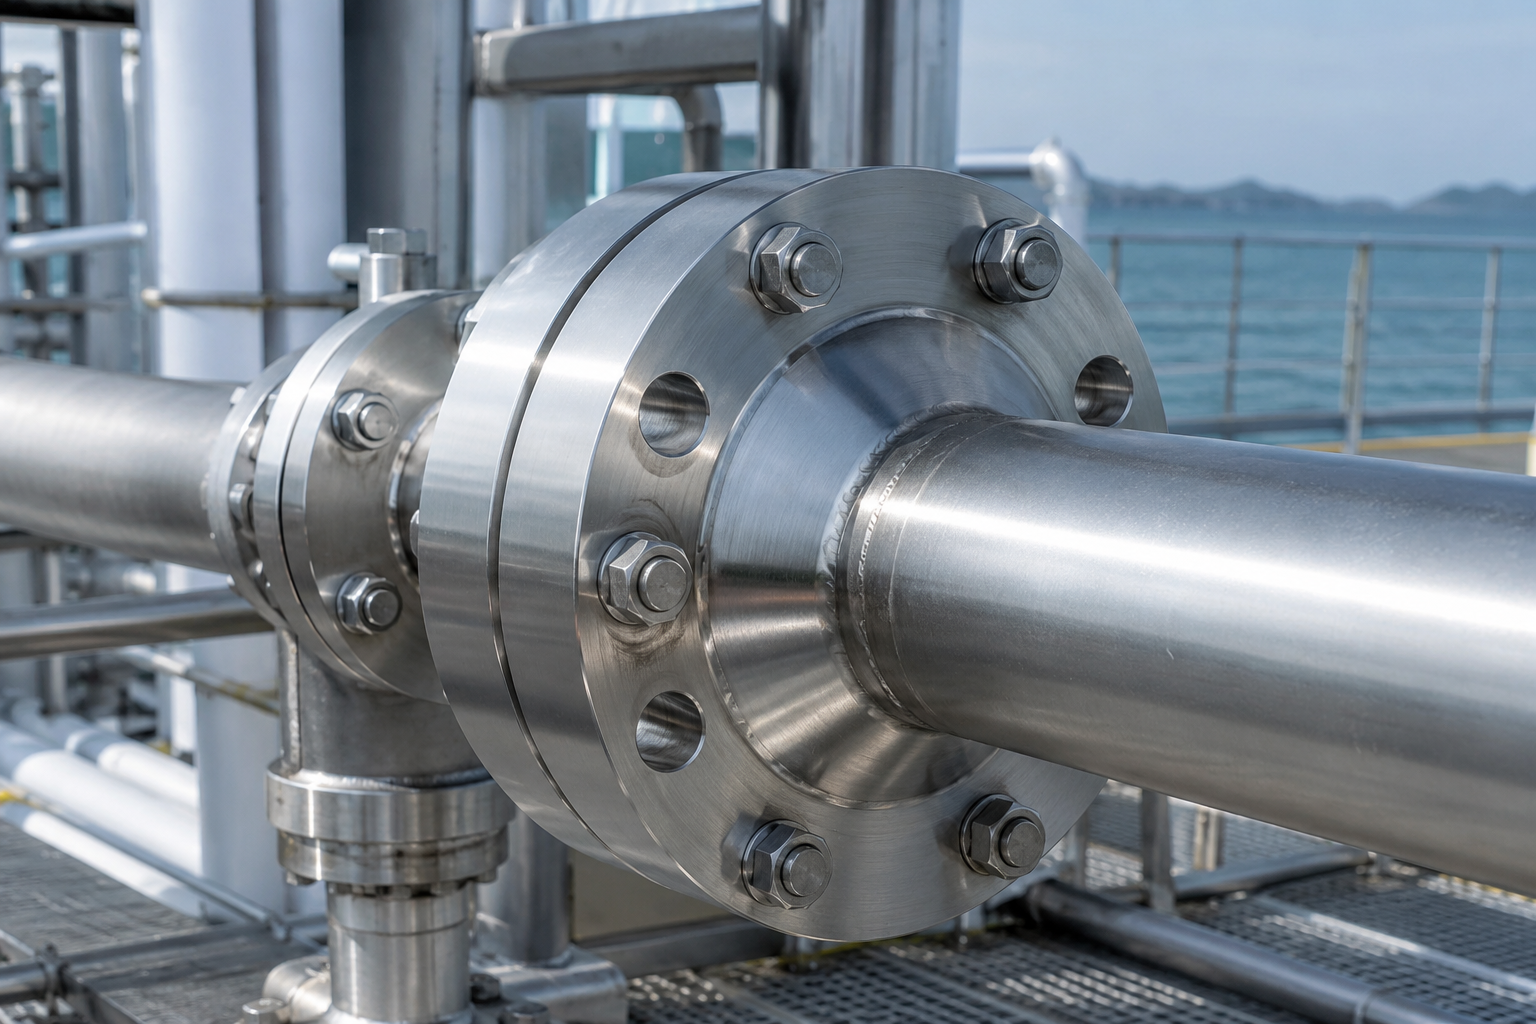
فولاذ مقاوم للصدأ 316L
- بيئة الخدمةأكّالة / ساحلية / بحرية. مياه البحر، المحلول الملحي، سوائل تحتوي على كلوريد، الأغذية والأدوية
- درجة حرارة التشغيل-20°F إلى 575°F (-29°C إلى 302°C)
- الدرجة الموصى بهافولاذ مقاوم للصدأ 316L
(للكلوريد المرتفع: دوبلكس F51) - معيار ASTMASTM A182 F316L (ASME Group 2.2)
- نطاق فئة الضغطClass 150–300
كروم-مولي F11 أو F22
- بيئة الخدمةبخار عالي الحرارة / طاقة. تغذية المرجل، إعادة تسخين ساخنة، مفاعل مصفاة، خطوط بخار رئيسية أعلى من 400°F
- درجة حرارة التشغيل400°F إلى 1100°F (204°C إلى 593°C)
- الدرجة الموصى بهاكروم-مولي F11 أو F22
- معيار ASTMASTM A182 F11 / F22 (ASME Group 4.x)
- نطاق فئة الضغطClass 300–600
فولاذ مقاوم للصدأ دوبلكس F51
- بيئة الخدمةمنشآت بحرية / كلوريد مرتفع + H₂S. أنظمة أنابيب تحت البحر، تحلية، خدمة كيميائية شديدة العدوانية
- درجة حرارة التشغيل-58°F إلى 575°F (-50°C إلى 302°C)
- الدرجة الموصى بهافولاذ مقاوم للصدأ دوبلكس F51
~2× إجهاد خضوع 316L؛ مقاومة ممتازة لـ CSCC - معيار ASTMASTM A182 F51 (ASME Group 3.2)
- نطاق فئة الضغطClass 150–600
تُورَّد جميع الدرجات مع تقارير اختبار المصنع وفق EN 10204 3.1 (MTR) كمعيار قياسي. ويتاح EN 10204 3.2 (الفحص من طرف ثالث) عند الطلب عبر SGS أو Bureau Veritas أو Intertek.
الفولاذ المقاوم للصدأ: خطر التلاحم أثناء الفك
من المشكلات المعروفة في الفلنجات الملولبة Sansteel 316 حدوث نقر بين الحبيبات أثناء الفك بعد دورات حرارية عديدة. وعلى مدى سنوات، أظهرت الأدلة الميدانية أن هذه الفلنجات تنحشر عند الإزالة بسبب تلوث القلاوظ والتجميع الجاف. حافظ على نظافة القلاوظ، واستخدم مركباً مناسباً مانعاً للتلاحم أو معجوناً عالي الحرارة، وراقب عزم التجميع. وللخدمات المعرضة لدورات حرارية متكررة (>25 دورة/سنة)، حدد دوبلكس F51 بدلاً من الدرجات الأوستنيتية؛ إذ يقلل إجهاد الخضوع الأعلى النقر عند سطح القلاوظ.
تنزيل: دليل اختيار المواد
مصفوفة الملاءمة للبيئات الأربع بصيغة PDF قابلة للطباعة لمراجعة المشتريات والمواصفات الهندسية.
الحصول على الدليلأبعاد الفلنجة الملولبة ASME B16.5: جميع فئات الضغط
عند اختيار تصنيف فئة فلنجة ملولبة قياسية وفق ASME B16.5، يخلط كثير من المهندسين بين رقم الفئة وحد الضغط. لكنه ليس كذلك. يحدد ASME B16.5 ست فئات للفلنجات لمقاسات NPS من 1/2″ حتى 24″، ولكل منها ضغط تشغيل مسموح خاص بالفئة يعتمد على مجموعة المادة ودرجة حرارة التشغيل. والخطأ الصناعي الشائع هو افتراض أن رقم الفئة يمثل حد الضغط. يجب على المهندسين فهم خطأ ذلك واتخاذ قرارهم بشأن اختيار الفئة الأعلى أو استخدام فلنجة أعلى تكلفة.
«Class 150 لا تعني 150 psi. بالنسبة إلى فولاذ كربوني A105 (ASME Group 1.1) عند 100°F، تسمح Class 150 بضغط 285 psi (19.6 bar). وينخفض الضغط المسموح مع ارتفاع درجة الحرارة.»
مرجع تصنيف الضغط ودرجة الحرارة ASME B16.5، عبر API International
مرجع فئات الضغط، ASME B16.5 (فولاذ كربوني A105، Group 1.1)
ينص ASME B16.5 على أن الفلنجات الملولبة في Class 900 و1500 و2500 تحمل تصنيفات ضغط-درجة حرارة مخفّضة مقارنة بفلنجات النهايات الملحومة. والسبب هو أن قلاوظ NPT المحفور في جدار الأنبوب يقلل السُمك الصافي. كما أن التلامس غير الإنشائي في منطقة تعشيق القلاوظ لا يعادل وصلة ملحومة؛ لذا فإن تحديد فلنجات بهذه الفئات الأعلى دون مراجعة هندسية يمثل خطراً محتملاً على السلامة. حدد الفلنجات الملولبة في Class900 أو أعلى فقط بعد تقييم مهندس مؤهل.
أبعاد فلنجات ASME B16.5، نطاقات مقاسات NPS (Class 150–600)
التحقق من شكل القلاوظ
السبب الأول لاضطرارنا إلى العمل على الفلنجات الملولبة أثناء التشغيل والإيقاف هو عدم تطابق أنظمة القلاوظ، وتحديداً تزاوج NPT وBSPT. يشترك النظامان في مخروط بنسبة 1-in-16، لكنهما يختلفان في زاوية القلاوظ (60 مقابل 55) وعدد الأسنان لكل بوصة. يمكن لسن لولبي ABSP أن يدخل يدوياً في تجويف فلنجة NPT فيبدو محكماً حتى المنتصف، لكنك ستلاحظ الفرق سريعاً، ما يؤدي إلى وصلة فلنجية تبدو سليمة حتى تفتح الغاز أو البخار.
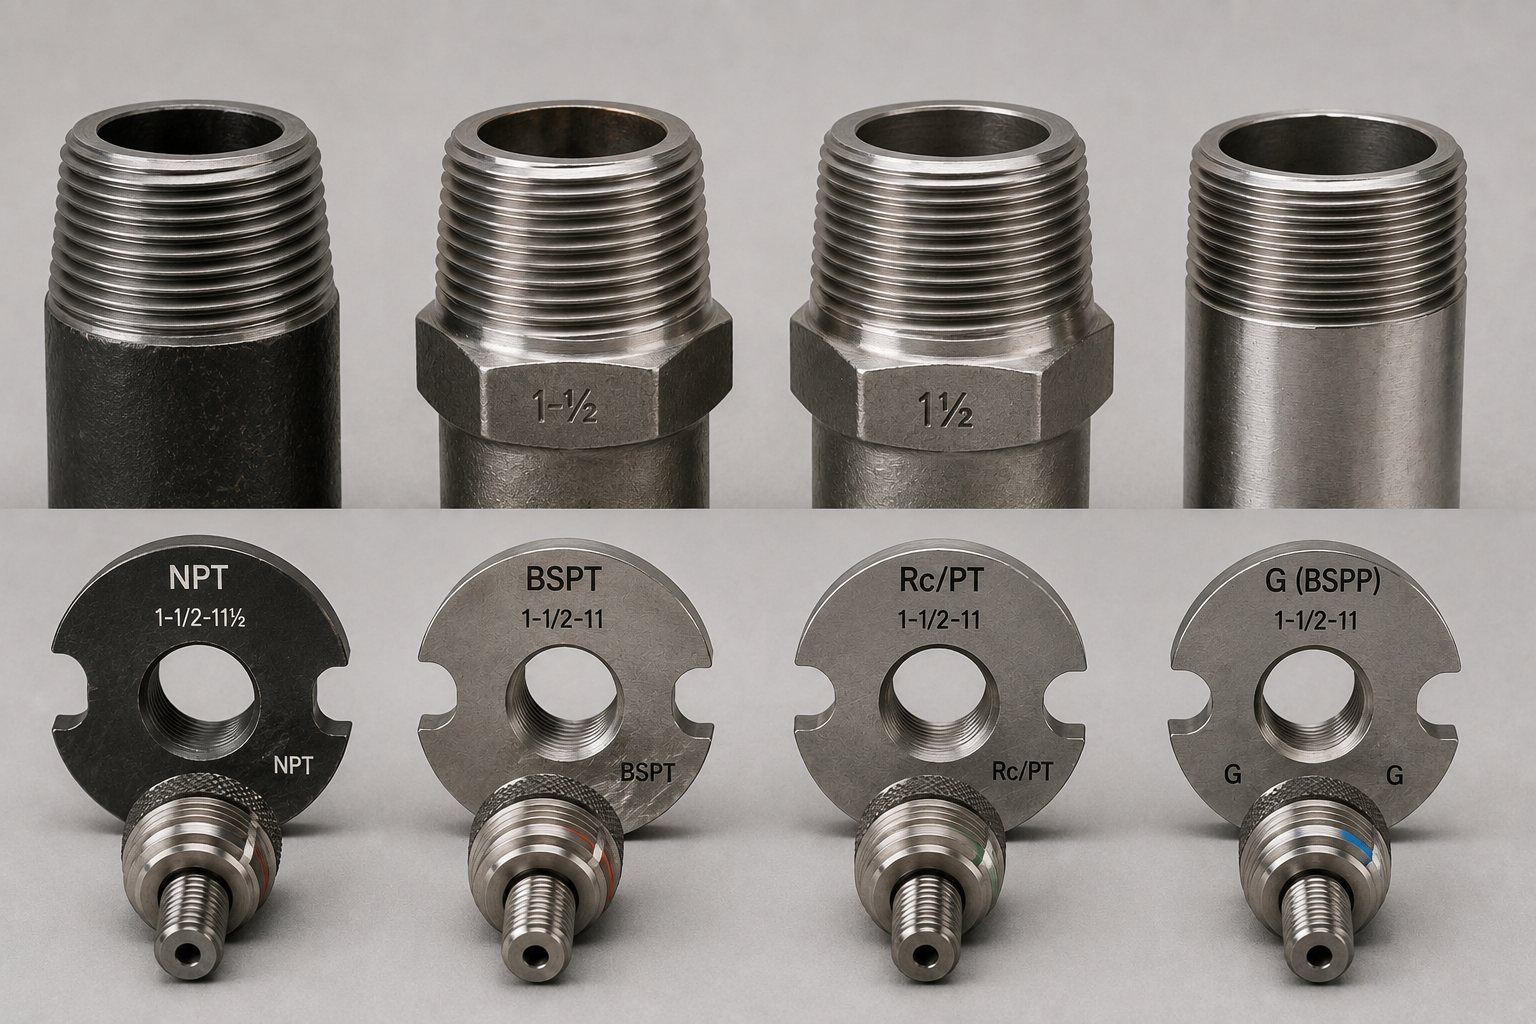
تحقق مرة أخرى من تعيين القلاوظ في الرسم قبل تصنيع القطع. افحص بالمقاييس عند الفحص الوارد. لا يمكن استخدام NPT وBSPT بدلاً من أحدهما الآخر رغم أن الأبعاد قد تكون متطابقة.
| معيار القلاوظ | المخروطية | زاوية القلاوظ | الأسواق الرئيسية | المعيار الحاكم |
|---|---|---|---|---|
| NPT (مخروط الأنبوب الوطني) | 1 in 16 (3.58°) | 60° | الولايات المتحدة، كندا، المكسيك، حقول النفط في الشرق الأوسط | ASME B1.20.1 |
| BSPT / Rp (مخروط الأنبوب وفق المعيار البريطاني) | 1 in 16 (3.58°) | 55° | أوروبا، الشرق الأوسط (خارج ASME)، أستراليا | BS 21 / ISO 7-1 / EN 10226 |
| Rc / PT (المعيار الياباني JIS) | 1 in 16 (3.58°) | 55° | اليابان، جنوب شرق آسيا، تايوان | JIS B0203 |
| G / Rp (قلاوظ أنابيب متوازٍ وفق ISO 228) | متوازٍ (من دون مخروطية) | 55° | أوروبا — وصلات أجهزة، وليست لإحكام الأنابيب الإنشائية | ISO 228 / DIN ISO 228 |
تصنّع Synbase Steel فلنجات NPT الملولبة وفق معيار ASME B1.20.1. وتتوافر أحجام قلاوظ BSPT (BS 21 / ISO 7-1) وJIS B0203 (Rc) بطلب خاص؛ يرجى ذكر المعيار في طلب عرض السعر R.F.Q. لتجنب خطأ الشراء. وتُفحص جميع أشكال القلاوظ بالمقاييس عند الفحص النهائي.
فحص توافق معيار القلاوظ
هل أنت غير متأكد من معيار القلاوظ المنطبق على مشروعك؟ أرسل رسوماتك/مواصفات مشروعك إلى أحد مهندسينا لتحصل على إجابة خلال يوم عمل واحد.
اسأل مهندساً→معايير التصنيع والاعتماد
تعمل Synbase Steel Co., Ltd. كقاعدة إنتاج لـ E-CHENG STEEL GROUP، وهي مورد ذو سلسلة توريد متكاملة، ولديها أوجه تعاون استراتيجية لتوريد المواد الخام كما يلي: نتعاون مع Baosteel (Baoshan Iron and Steel Corp.، أكبر منتج فولاذ في الصين)، وTPCO (Tianjin Pipe Corporation)، وAnsteel، وTISCO. لذلك يبدأ نظام قابلية التتبع من صهرة المصنع حتى الفلنجة المكتملة، بدلاً من إضافته لأغراض الامتثال.
عملية التصنيع
الحدادة: تُصنَّع جميع الفلنجات الملولبة المطروقة من Synbase مبدئياً بحدادة القالب المغلق من سبائك Baosteel أو TPCO. وتعمل عملية الحدادة بالقالب المغلق على تكثيف بنية الحبيبات، ما ينتج مقاومة شد ومتانة أعلى من الفلنجات المصبوبة، وهو عامل أساسي عند الحاجة إلى Class 300 وأعلى. بعد الحدادة:
- المعالجة الحرارية (التطبيع أو التقسية والمراجعة، وفق متطلبات درجة المادة)
- الخراطة والتجويف باستخدام CNC وفق سماحات أبعاد ASME B16.5
- قلاوظ NPT وفق ASME B1.20.1 (أو أي معيار آخر منطبق) مع فحوص المقاييس
- تسوية السطح وتشطيب سطح الفلنجة (سطح بارز أو مسطح) أو وصلة من النوع الحلقي حسب الطلب
- اختبار الصلادة، وفحص الأبعاد، واختبار الضغط الهيدروستاتيكي وفق ASME B16.5
قابلية تتبع المواد وتقارير الاختبار
تُدار قابلية تتبع الفولاذ لجميع المنتجات وتُجهَّز وفق المواصفة في Synbase Steel من صهرة المصنع حتى المنتج النهائي. حزمة الوثائق القياسية لكل أمر شراء:
- تقرير اختبار المصنع EN 10204 3.1 – التحليل الكيميائي والقيم الميكانيكية ورقم الصهرة
- شهادة مطابقة لمعيار مواد ASME B16.5 / ASTM
- يجوز إجراء الفحص بواسطة جهات خارجية من الطرف الثالث (3)، مثل SGS أو Bureau Veritas (BV) وIntertek، وفقًا للترتيب
- يمكن إجراء PMI لدرجات الفولاذ المقاوم للصدأ والسبائكي
قدرات التوريد والتسليم العالمية
بدلاً من العمل مع موردي السوق الفورية كما يفعل الموزعون، تمتلك E-CHENG STEEL GROUP شراكات مع أربعة مصانع صينية رئيسية مملوكة للدولة (Baosteel وTPCO وAnsteel وTISCO) لضمان توافر منتجاتنا من الدرجات القياسية، من دون التعامل مع عدم قابلية التنبؤ في السوق الفورية. وقد زودنا عملاء في أكثر من 100 دولة حول العالم.
للمقاسات والأبعاد الشائعة من Class 150-300، تتراوح مدة التوريد لدينا بين 15-25 يوماً من استلام أمر الشراء واعتماد مواصفة المواد.
حلول فلنجات ملولبة مخصصة وغير قياسية
لا يملك الموزعون سوى المقاسات المتاحة في المخزون – تصنّع Synbase وفق الرسومات. Synbase Steel As-built – تصنيع وفق رسم المشروع – Synbase
واجهنا جميعاً هذا الأمر عند التوريد: نحتاج إلى فلنجة تقع خارج النطاقات القياسية المقبولة عموماً، وتكون المشكلة الأكبر هي الجدول. ماذا يحدث عند وجود فجوة لأن أحداً لا يملكها في المخزون؟ يقول Ben B.: «المشكلة في المشروع هي أنه إذا خرج بُعدك عن المعيار، فسيستغرق الإنتاج وقتاً. أما المقاسات القياسية فلا تتطلب مدة توريد تقريباً». لقد صنعنا الكثير من الفلنجات الملولبة المخصصة وفق رسم المشروع بسبب متطلبات تقع خارج نطاق المقاسات القياسية، مثل:
فلنجات بمعايير بديلة
| المعيار | النطاق | التطبيق النموذجي |
|---|---|---|
| ASME B16.47 Series A وB | NPS 26″ حتى NPS 60″ | نقل خطوط الأنابيب ذات القطر الكبير (Series A) وخدمة المصافي (Series B) — غير قابلتين للتبادل |
| AWWA C207 / C228 | فلنجات فولاذية لخطوط المياه الرئيسية | إمدادات المياه البلدية وأنظمة الحماية من الحرائق — معيار السطح المسطح |
| MSS SP-44 | فلنجات خطوط أنابيب فولاذية (جدار سميك) | الغاز الطبيعي والنفط الخام وخطوط المياه الرئيسية — NPS 26 وما فوق، أحمال مسامير أعلى |
| DIN EN 1092-1 | فلنجات بالمعيار الأوروبي (سلسلة PN) | مشروعات أوروبية تتطلب تصنيف ضغط PN 6/10/16/25/40 |
| JIS B2220 | فلنجات بالمعيار الياباني | مشروعات EPC اليابانية ومصافي جنوب شرق آسيا التي تتبع مواصفة JIS |
قدرات التصنيع حسب الرسم
تقبل Synbase، إضافة إلى المعايير المدرجة هنا، المتطلبات المخصصة، بما فيها متطلبات OEM والمشروعات الخاصة. ومن أمثلة التطبيقات المخصصة:
- قلاوظ مخصص للمشروعات (أشكال قلاوظ غير قياسية: BSPT، متري، أشكال ومقاسات قلاوظ BS10 وJIS Rc)
- مواد متخصصة: Inconel 625 وHastelloy C-276 وMonel 400 للخدمات عالية التآكل
- تجويف NPS مختلف عن NPS السطح، يُستخدم في الوصلات المخفِّضة، من دون وصلة إضافية. تحسين تصميم الفلنجة الملولبة المخفِّضة “5.3.5”
- ترتيبات فلنجات الفتحات: أزواج متطابقة بفتحات ملولبة لقياس التدفق
- Lindede / Isolerte Flenset for Sammenkobling، أو مجموعات فلنجات مغلّفة أو معزولة: لخطوط التتبع الحراري المبردة أو عالية الحرارة
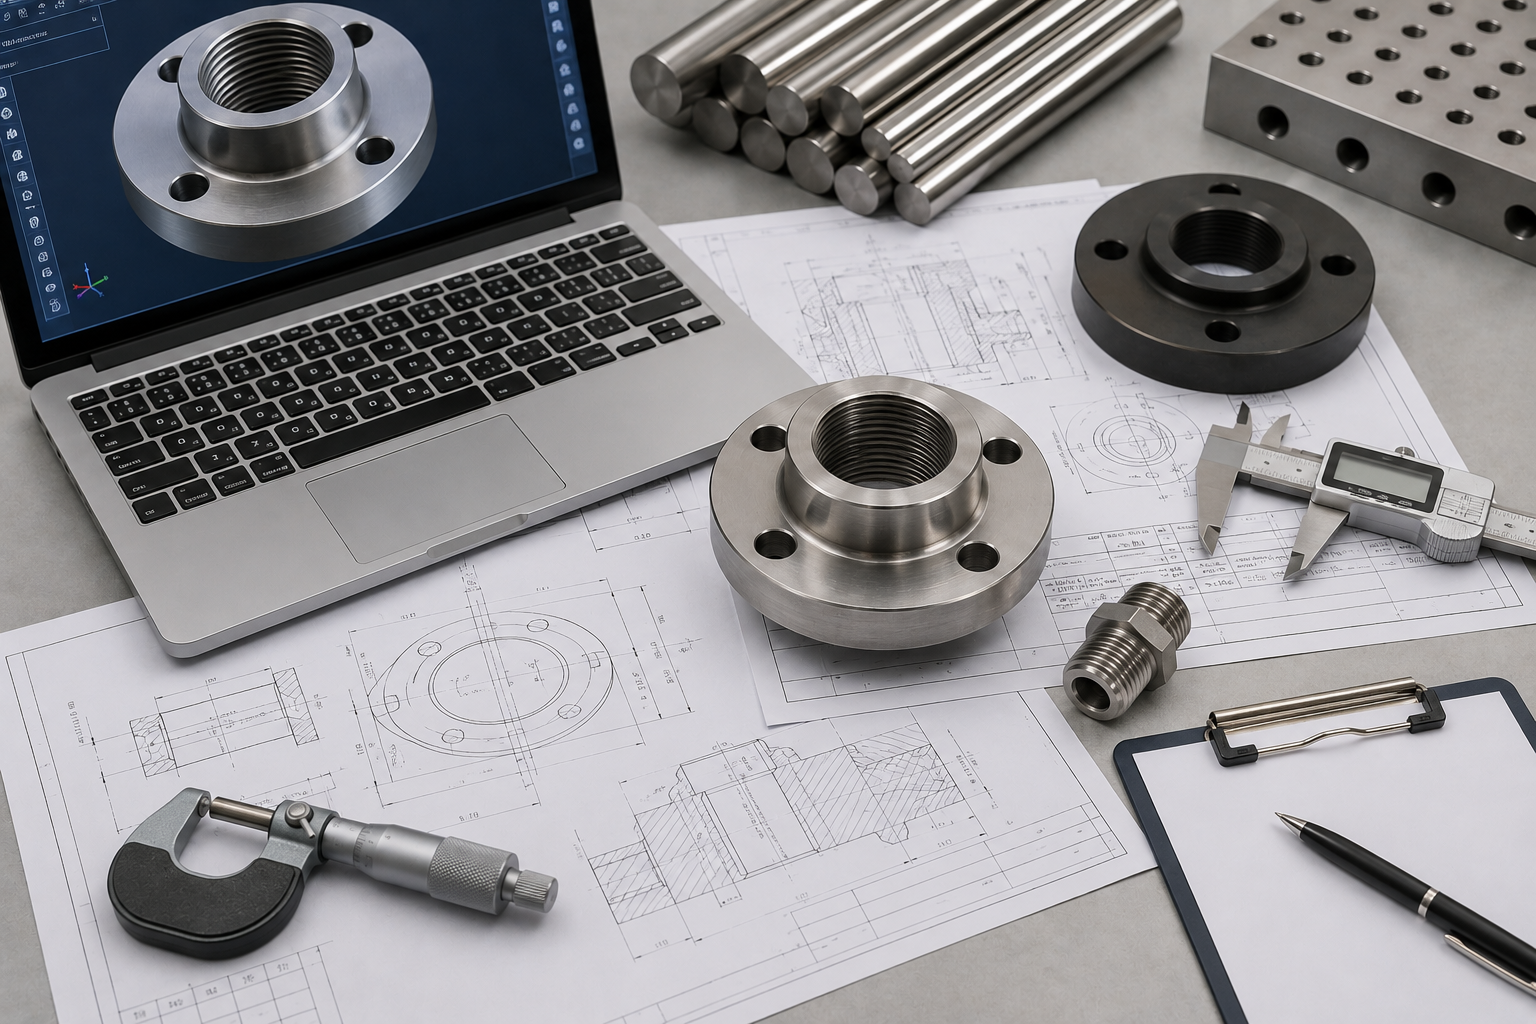
تقدم Synbase engineering عرض سعر مخصصًا للطلبات المخصصة، مع مدة إنجاز عامة قدرها 1 يوم عمل للطلبات المخصصة. وتدعم synbase engineering رسومات الطلبات المخصصة بصيغ DXF أو PDF أو STEP، إضافة إلى المادة والكمية، عند تقديم طلبكم عبر نموذج عرض السعر الإلكتروني لدينا. وتتوفر عينات أولية قبل الإنتاج بالجملة لأغراض التأهيل.
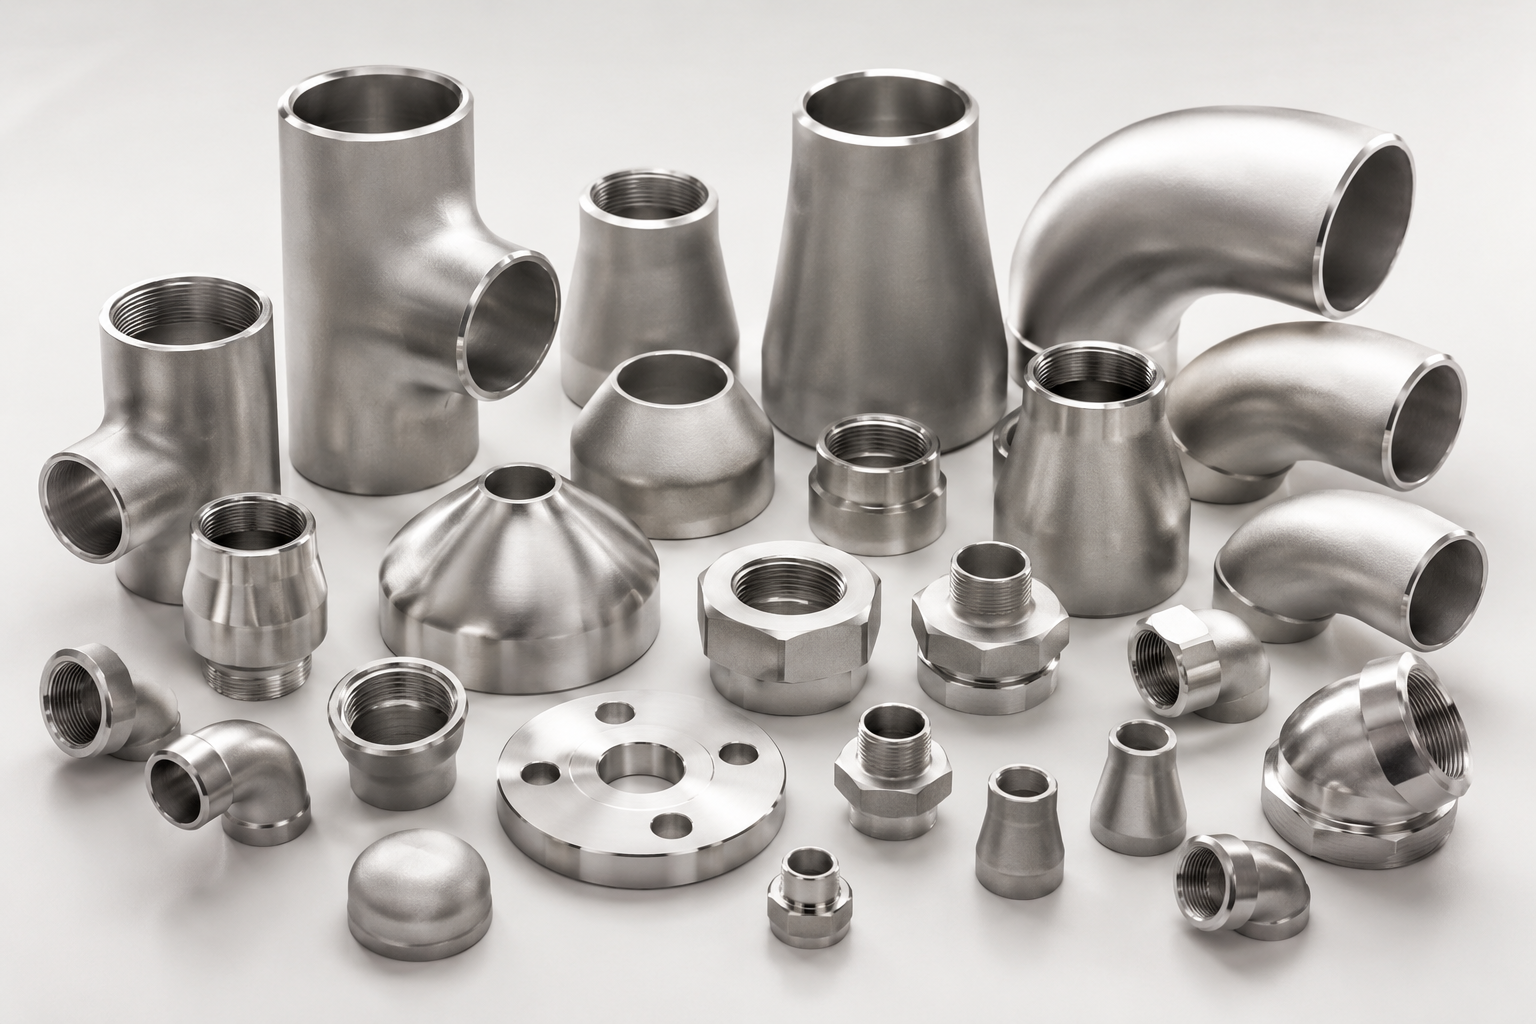
إذا كنت ترغب في تخصيص المتطلبات، فاطّلع على خدمة التخصيص لدينا لوصلات أنابيب الفولاذ المقاوم للصدأ؛ فنحن نتبع ضبط الجودة نفسه المطبق على الفلنجات.
صناعات التطبيقات
تستخدم كل صناعة من صناعات المعالجة الأساسية الفلنجات الملولبة. وما الخيط المشترك بينها جميعًا (عذرًا على التورية)؟ إنه متطلب تركيب لا يستلزم لحام التجميعة ولا تفكيكها لإصلاحها.
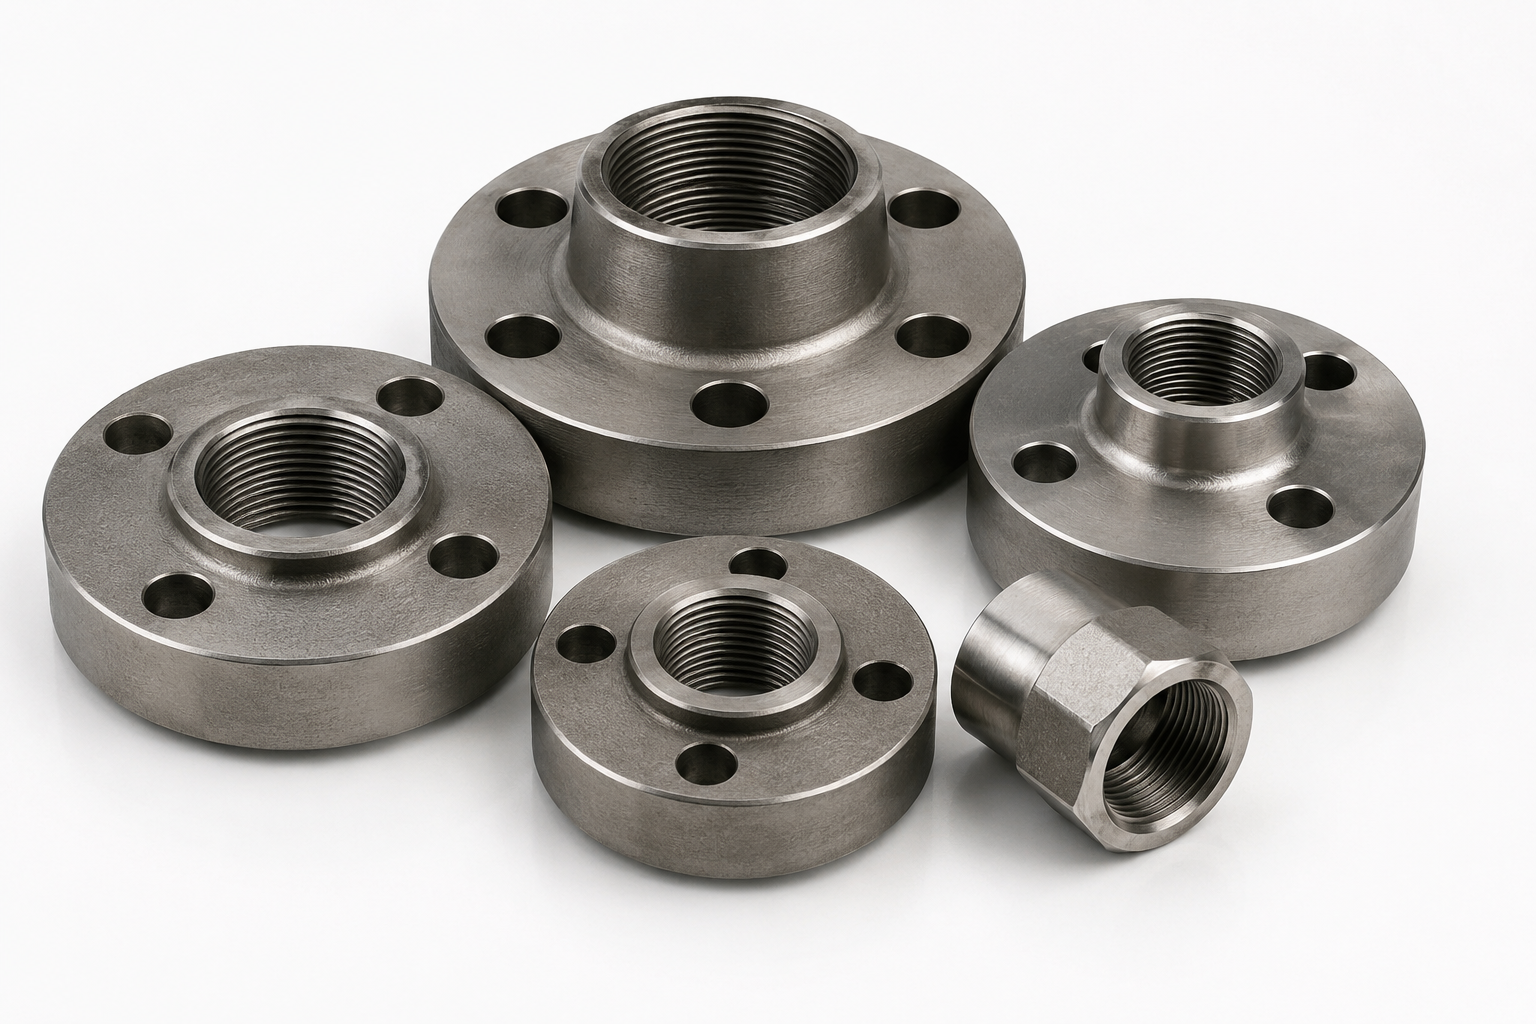
النفط والغاز
عند التشغيل تحت ضغط يحتوي على مواد شديدة التفاعل أو قابلة للاشتعال أو الانفجار (مثل تطبيقات حقول النفط الحامضية، مما يجعل API متطلبًا)، تصبح وصلات الفلنجات الملولبة ضرورية. إن بديل تنفيذ الأعمال الساخنة في مناطق الهيدروكربونات ليس مكلفًا فحسب، بل يستغرق أيضًا وقتًا طويلًا ومملًا. ويتيح استخدام نوع الوصلة الملولبة توصيل الأجهزة، وإنشاء وصلات التصريف/التنفيس، واستخدام منافذ أخذ عينات الضغط من دون وجود أفراد اللحام في الموقع. يُستخدم عادةً الفولاذ الكربوني A105 للاستخدام العام، مع A182 F316L لظروف الخدمة الحامضية.
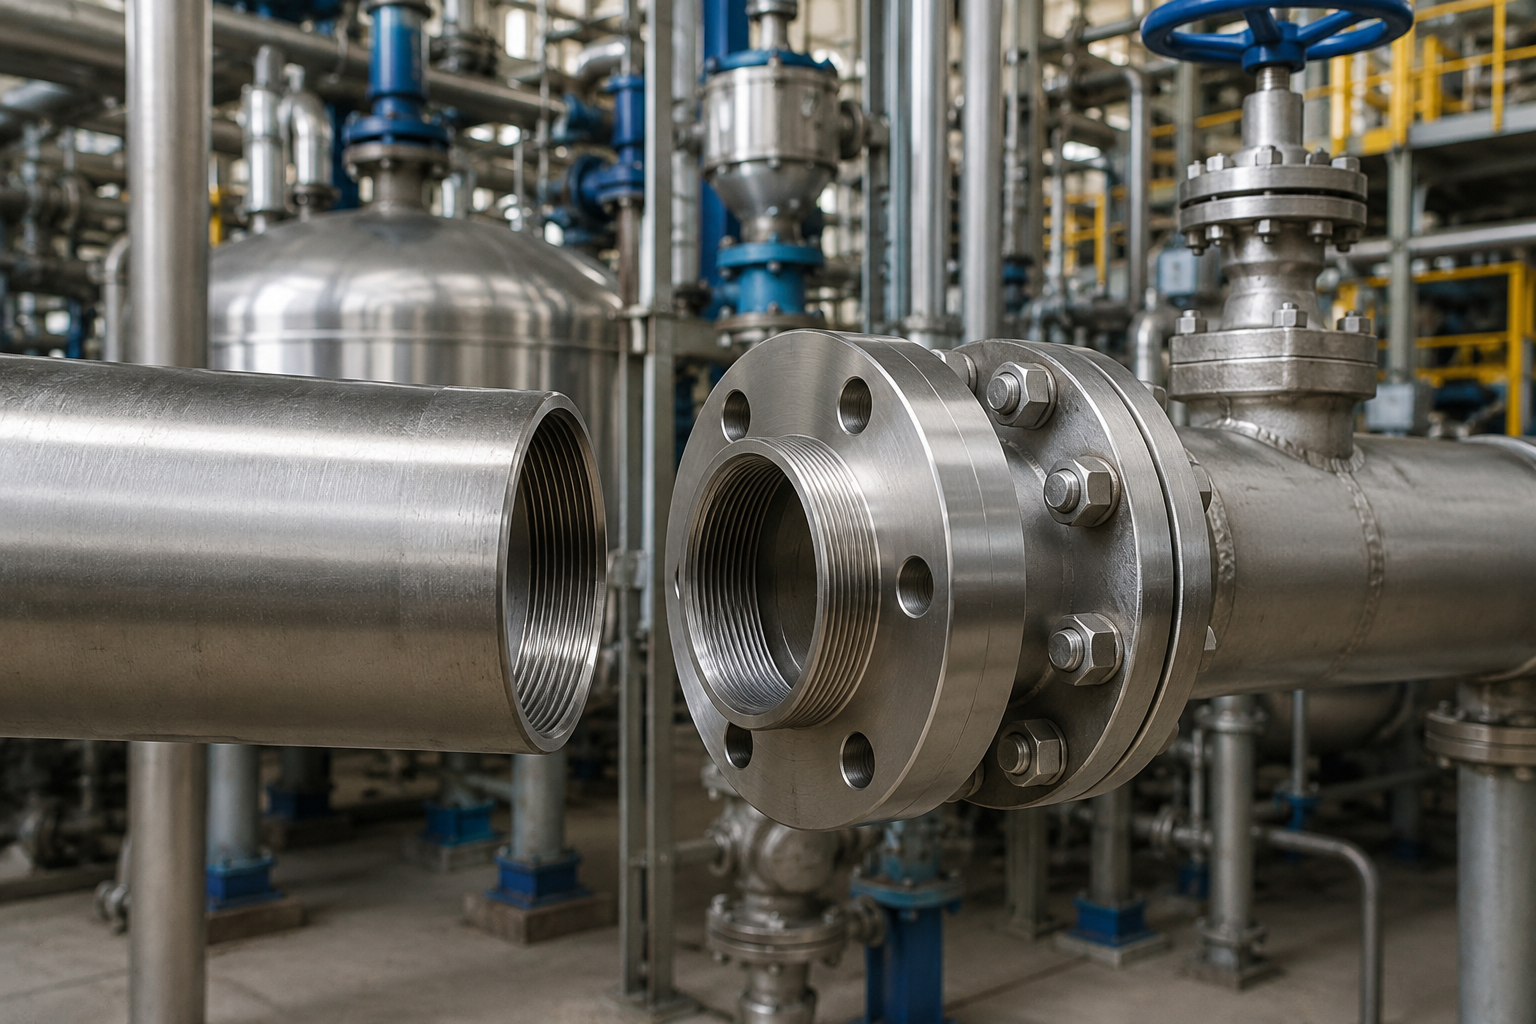
المعالجة الكيميائية
نوصي بانتظام بالفلنجات الملولبة لرؤوس تجميع الخدمات، ووصلات فوهات خزانات التخزين، وأنابيب النقل في المصانع الكيميائية عندما تكون الحاجة إلى الوصول إلى هذه المكونات لأغراض الصيانة. ويُعد الفولاذ المقاوم للصدأ (304L أو 316L) الأكثر شيوعًا في تطبيقات الأحماض أو المذيبات. ويُستخدم دوبلكس F51 عندما يكون التآكل الناتج عن إجهاد الكلوريدات محل اعتبار. وبموجب كود أنظمة الأنابيب للعملية ASME B31.3، تشمل خيارات مواد الإحكام المعتمدة معجون الإحكام اللاهوائي أو شريط PTFE الكثيف.
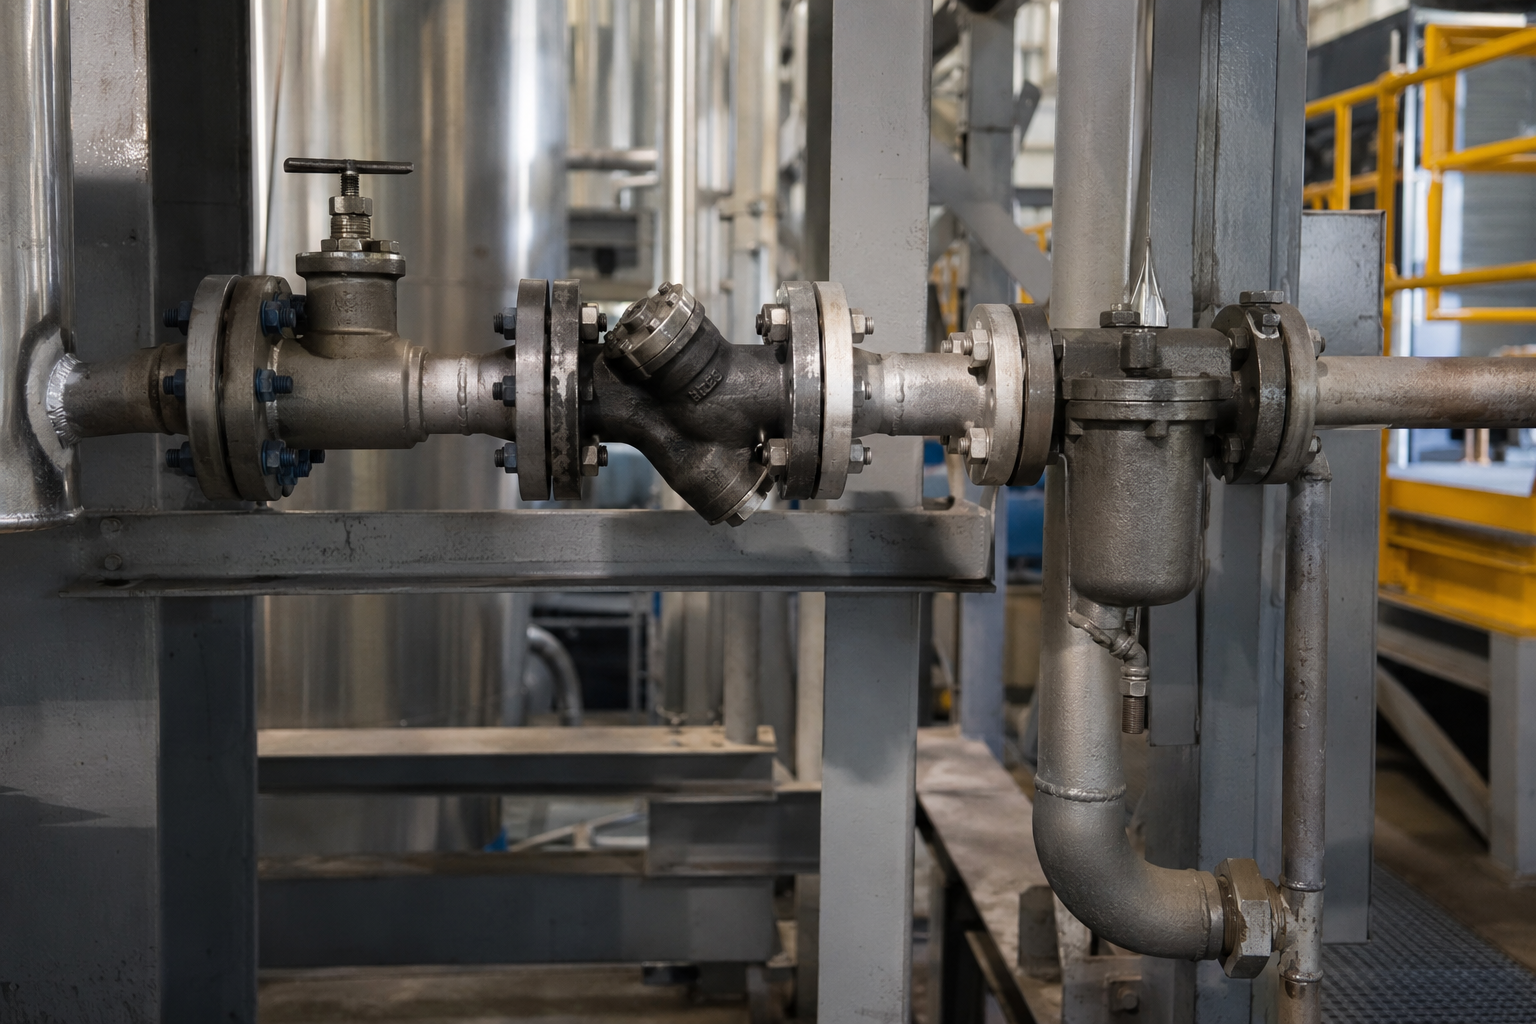
توليد الطاقة
تتمثل الوظيفة الأساسية للفلنجات الملولبة داخل محطات توليد الطاقة (وصلات مصائد البخار، وخطوط إرجاع المكثفات، والأنابيب المساعدة) في توفير وصلة قابلة للاستبدال بسهولة؛ وفي الواقع، يمكن فصل مصيدة بخار معيبة واستبدالها ببساطة من دون أي لحام أو قطع للأنبوب! وعندما تقترب درجات حرارة البخار من 400F أو تتجاوزها، يُفضَّل استخدام مواد الكروم‑مولي الأعلى درجة، وعادةً درجات A182 F11 أو F22. تذكّر أمرًا مهمًا: عند درجات الحرارة الأعلى، تبدأ A105 من الفئة 150 أيضًا في فقدان تصنيفها؛ إذ لا تحتفظ إلا بنسبة 60% من سعتها عند درجة حرارة الغرفة (عند 600F مقابل 100F).
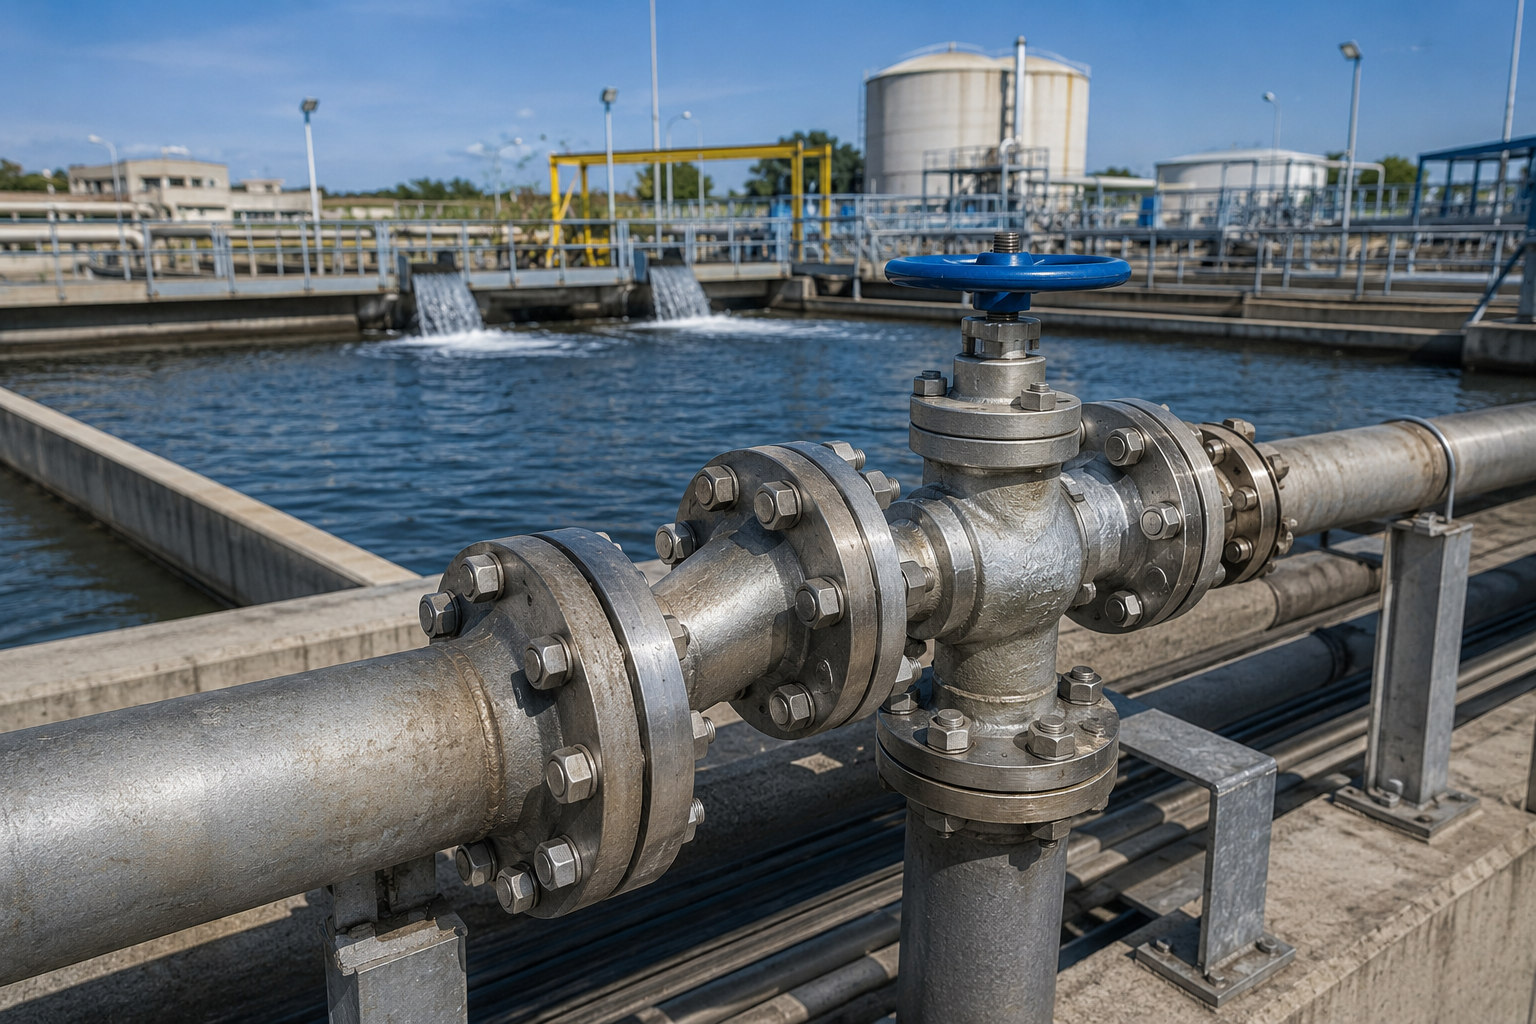
معالجة المياه ومياه الصرف
تحتفظ محطات معالجة المياه البلدية ومحطات التحلية وأنظمة مياه الصرف الصحي بفلنجات AWWA C207 ذات السطح المستوي لرؤوس التجميع كبيرة القطر، وبفلنجات ASME B16.5 الملولبة لخطوط الأجهزة وخطوط الخدمة الأصغر. وتتطلب حشيات السطح الكامل في الفلنجات ذات السطح المستوي تلامسًا كاملًا مع الحشية؛ لذلك لا تُزاوج فلنجة ذات سطح مرتفع مع فلنجة ذات سطح مستوٍ من دون مراجعة هندسية، إذ يمكن أن يؤدي تركّز حمل المسامير إلى تشقق مضخات الحديد الزهر ووصلات الأنابيب. ويُعد الفولاذ الكربوني ASTM A105 مادة الفلنجة النموذجية؛ ويُحدَّد طلاء دوبلكس F51 في منشآت التحلية الساحلية.
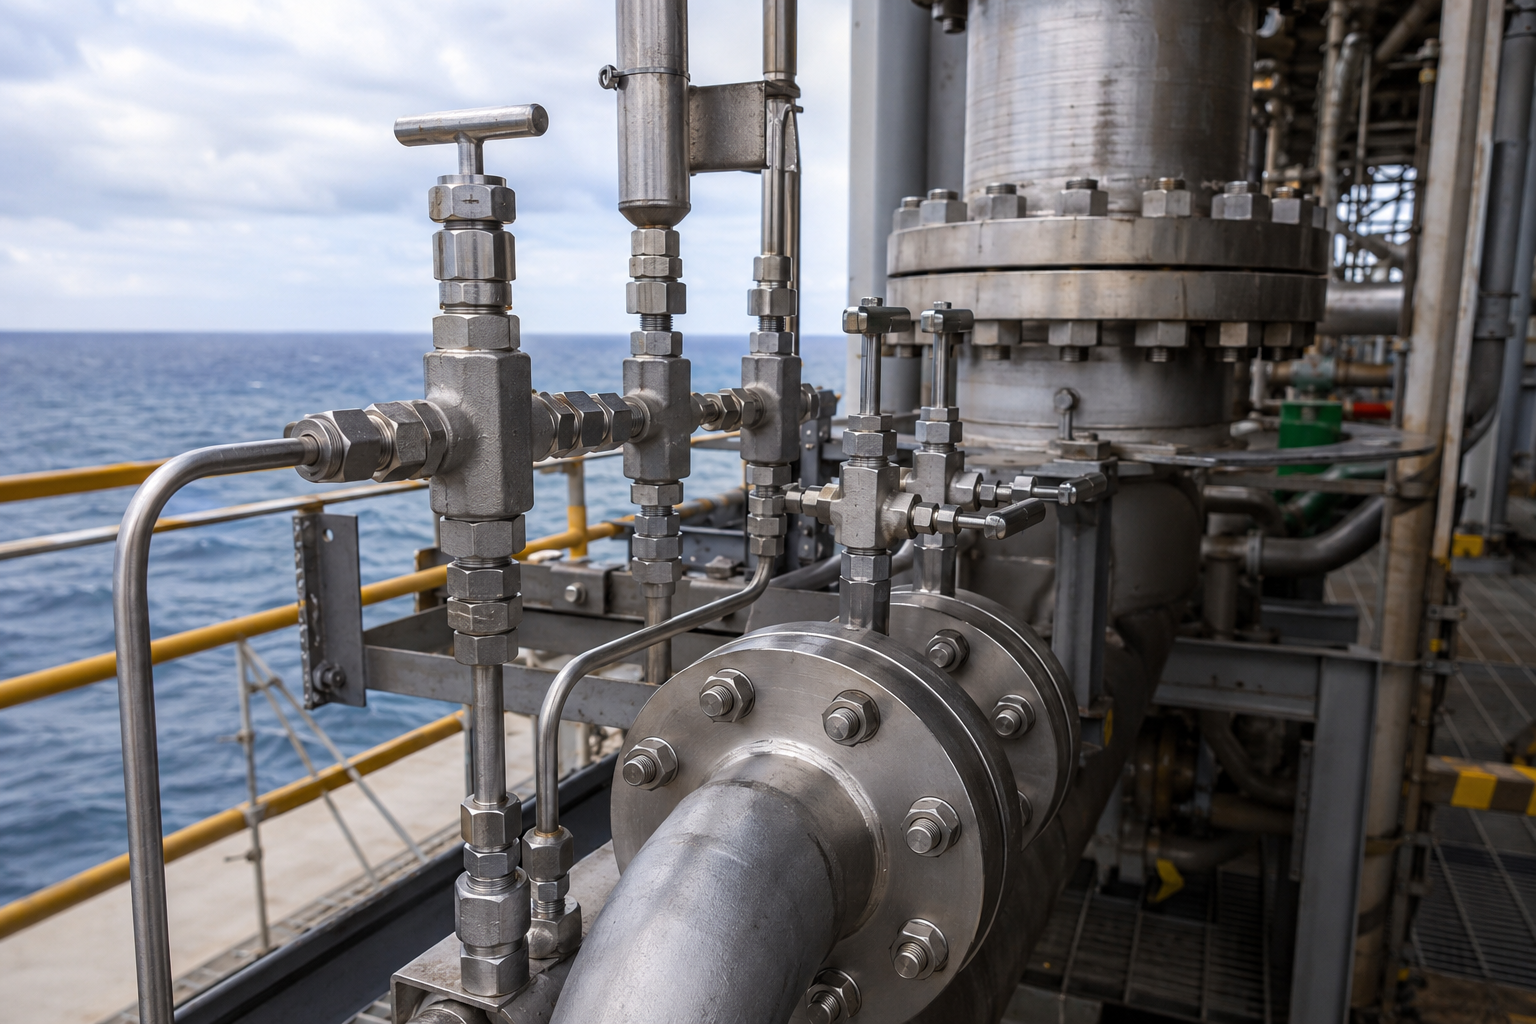
الأعمال البحرية والمنشآت البحرية
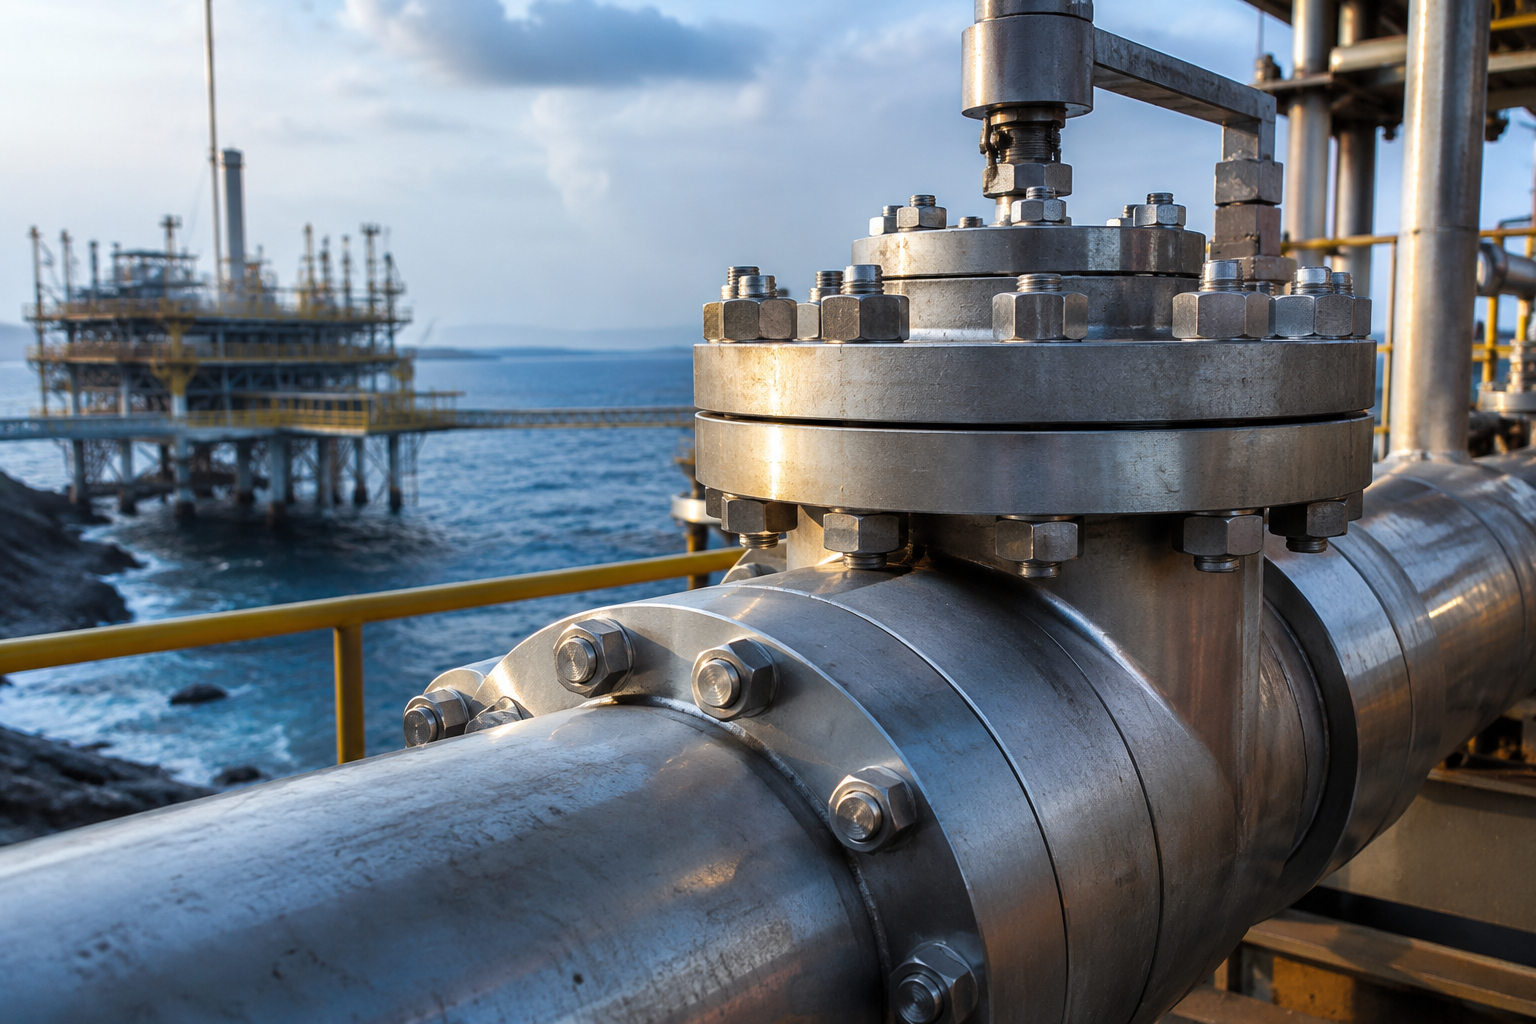
يجب أن تواجه حزمة عمليات بحرية تدمج الإنتاج وحقن المياه وخدمات المرافق قيود الأعمال الساخنة، ونوافذ الصيانة الدنيا، والبيئات المسببة للتآكل، ما يجعل فلنجات الوصلات الملولبة الحل الهندسي. وتستخدم خطوط تدفق الأجهزة، وإمدادات المرافق، وأنظمة التصريف في وحدات المنصة بانتظام وصلات فلنجات ملولبة وفق ASME B16.5 من الفئة 150-300، مصنوعة من فولاذ دوبلكس مقاوم للصدأ (F51) أو 316L. ويؤدي استبدال وصلة دون قطع الفولاذ على سطح منصة مكتظ إلى تقليل مخاطر السلامة ومدة التوقف للإصلاح معًا.
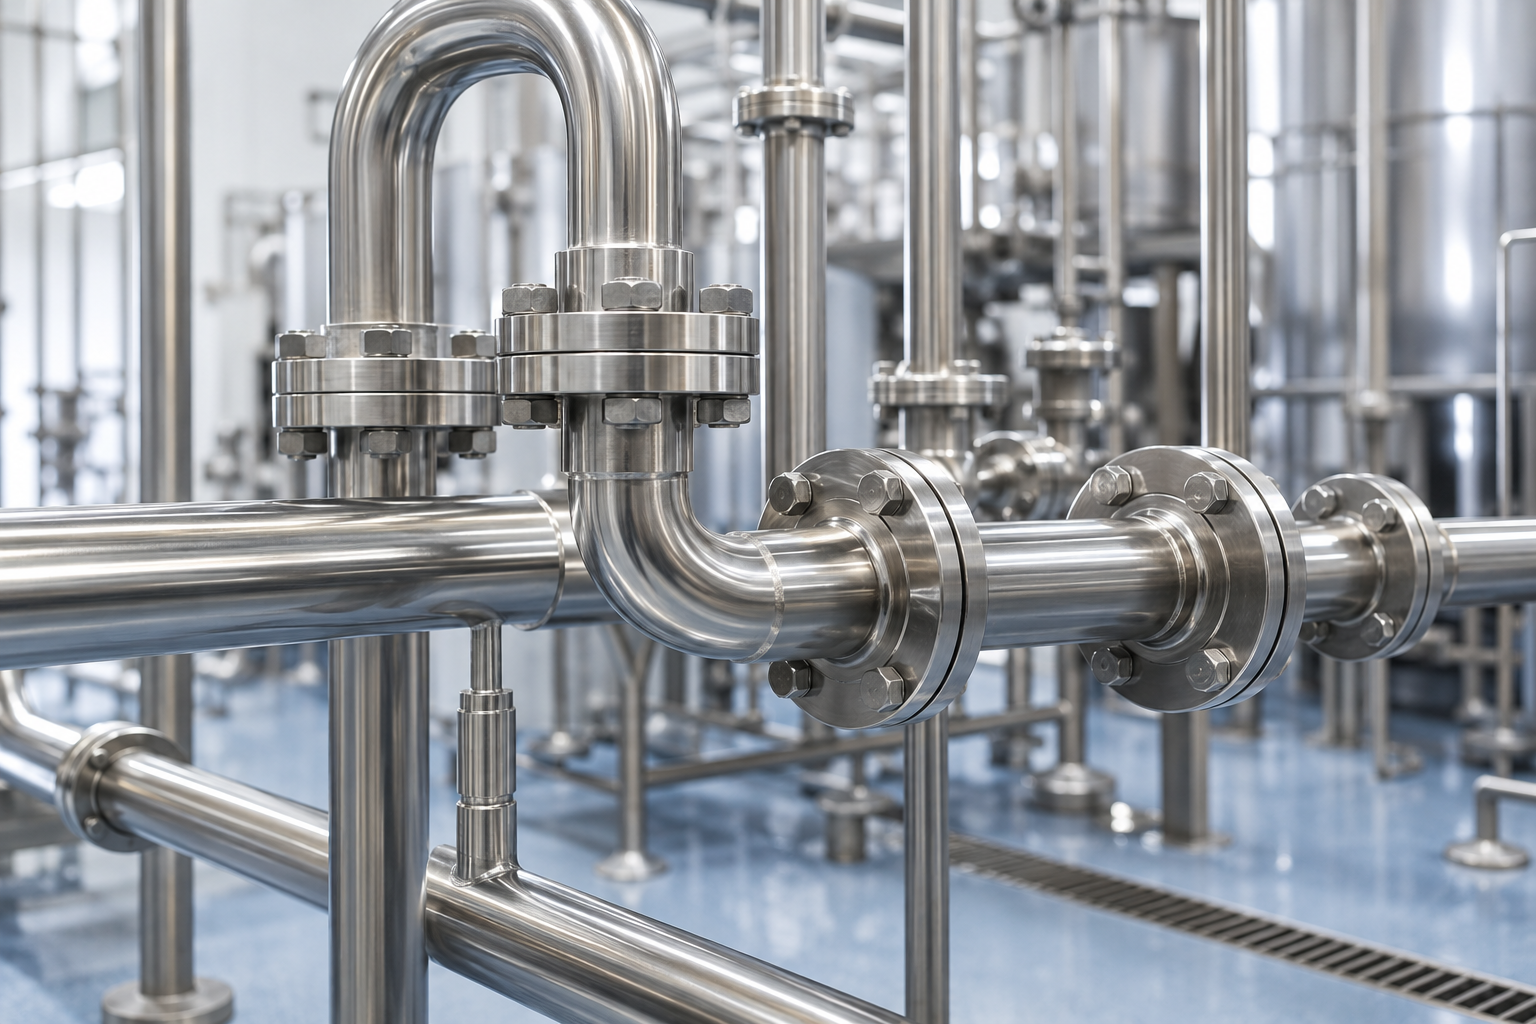
الأغذية والمشروبات والأدوية
تحدد مصانع تصنيع الأغذية والتقنية الحيوية استخدام فولاذ مقاوم للصدأ بدرجة غذائية معتمدة من FDA (F304L، F316L)، مصقولًا كهربائيًا أو محددًا بقيمة Ra، في خطوط التلامس وأنظمة أنابيب CIP، مع استخدام APQP Stainless HD الذي يوجه قوة الإدخال إلى الحشية لزيادة قوة الإحكام حتى عند التركيب في ظروف قاسية؛ وتُحدَّد الفلنجة الملولبة. وتُعد الوصلة ذات الفلنجة الملولبة الخالية من اللحام متطلبًا لضمان نظافة خط الأنابيب أثناء الإنشاء، إذ قد يؤدي اللحام إلى إدخال ملوثات إلى خطوط العملية التي تنتج المواد الاستهلاكية أو تعبئتها. ويُعد التكوين ذو السطح المستوي قياسيًا للتزاوج مع حشيات مبطنة بـ PTFE أو حشيات مطاطية.
حاسبات وأدوات اختيار هندسية
يمكنكم الوصول إلى مجموعة أدواتنا الهندسية الرقمية المصممة لتحديد مواصفات الفلنجات الملولبة، وحساب معلمات خفض تصنيف الضغط، والتحقق من توافق أنظمة اللولبة الدولية في الوقت الفعلي.
حاسبة تصنيف ضغط الفلنجة الملولبة
حدّد أقصى ضغط تشغيل مسموح به (MAWP) وحلّل عوامل خفض التصنيف للوصلات الملولبة وفق معايير ASME B16.5.
مدقق توافق اللولبة
يمكنك إجراء مرجع تقاطعي والتحقق فورًا من توافق التزاوج بين مقاطع لولبة الأنابيب القياسية NPT وBSPT وBSPP وJIS.
أداة اختيار درجة مادة الفلنجة الملولبة
رشّح واختر درجات الفولاذ المطروق المناسبة وفق درجات حرارة التشغيل المحددة والبيئات المسببة للتآكل.
الأسئلة الشائعة
تتناول الإجابات عن هذه الأسئلة أكثر أخطاء ومشكلات المواصفات شيوعًا التي يلاحظها المهندسون الميدانيون عند تركيب أطقم الفلنجات الملولبة. وتترك مصادر كثيرة أخرى هذه الفجوات من دون إجابة؛ وقد لُخّصت الحلول أدناه من أكواد ASME، ومن الممارسات الميدانية المرصودة، ومن توافق الآراء في منتديات المناقشات الهندسية الأخرى.
تحتوي الفلنجة الملولبة على تجويف داخلي ملولب يُثبت بالبرم على طرف أنبوب ذي لولبة ذكر من دون الحاجة إلى اللحام. أما فلنجة اللحام بالمقبس فتحتوي على تجويف مقبس أملس ينزلق فوق طرف الأنبوب، ثم يُلحم الأنبوب لحامًا زاويًا عند قاع المقبس. والأثر الرئيسي الذي ينبغي ملاحظته يتعلق بالتشغيل: ففي الفلنجة الملولبة يمكن تجميع الفلنجة وفكها من دون أدوات لحام؛ بينما في وصلة اللحام بالمقبس تكون وصلة الأنبوب بالفلنجة ملحومة ومثبتة دائمًا، مما يزيل الاهتزاز الذاتي ويتيح تجميع الفلنجة وفكها من دون الحاجة إلى أدوات لحام.
تحدد الفئة ودرجة المادة ودرجة الحرارة الضغط الأقصى المسموح به—بالنسبة إلى الفئة 150، فولاذ كربوني ASTM A105، عند 100 F (38 C) - الضغط الأقصى المسموح به: 285 psig (19.6 barg). بالنسبة إلى الفئة 300، فولاذ كربوني ASTM A105، عند 100 F (38 C) - الضغط الأقصى المسموح به: 740 psig (51.0 barg).
تنص ASME B16.5 على خفض تصنيف وصلات الفلنجات الملولبة من الفئة 900 وما فوق. ويعود خفض التصنيف هذا إلى أن مقطع لولبة NPT يقلل سُمك جدار الأنبوب الفعلي. وإذا كانت الفئة 900 أو أعلى، فإننا نحدد عادةً وصلات فلنجات اللحام بالمقبس أو فلنجات عنق اللحام.
يُحدَّد مقطع ولولبة NPT (National Pipe Taper) وفق ASME B1.20.1، بزاوية لولبة قدرها 60 درجة وميل لولبة بنسبة 1:16 (3.58 deg). وهو الأكثر انتشارًا في سوق أمريكا الشمالية كما نحدده ضمن مواصفة ASME B16.5، وهو عرضنا الافتراضي.
بالنسبة إلى الأسواق الأوروبية وأسواق الشرق الأوسط واليابان، نقدم BSPT، وهو مكافئ لـ ISO 7-1 (ولولبة JIS Rc لها معلمات وميل مماثلان لكنهما غير مكافئين). وتتوافق لولبات BSP (لولبة السلسلة G وفق ISO 228) مع لولبات BSP المماثلة، ولا تتمتع بالميل نفسه الموجود في NPT(s). يبلغ ميل BSPT نسبة 1:16 (مثل NPT)، لكن مقطع اللولبة له زاوية شاملة قدرها 55 درجة وهو متوازٍ. يُمنع مطلقًا التبديل بين NPT وBSPT. أكّد اللولبة وفق مواصفات المشروع.
هذا ليس أمرًا نموذجيًا. فإذا اشترط كود الأنابيب أو المواصفة وصلات ملحومة إحكامًا لهذه الخدمة (مثل غاز خطِر محدد)، فسيُلحَم اللولب لحام إحكام. ولا تسمح غالبية الأكواد والمواصفات بلحام الإحكام في الوصلات الملولبة. وتتمثل المشكلة في تركّز الإجهاد بين معدن حشو اللحام وجذر اللولبة، مما ينشئ وصلة أدنى جودة وضعيفة لا تؤدي أداءً جيدًا. وتُعد لحامات المقبس، وليس اللولبات الملحومة إحكامًا، البديل الهندسي لفلنجات اللحام بالمقبس.
تغطي مواصفة مادة الفولاذ الكربوني ASTM A105 المطروقات المصنوعة من الفولاذ الكربوني المشغول. وبالنسبة إلى التطبيقات الصناعية، بما في ذلك الفلنجات، تتمتع المنتجات المطروقة وفق ASTM A105 بحد أدنى لمقاومة الشد يبلغ 70ksi، ويمكن استخدامها في تطبيقات درجات الحرارة بين -20°F و800 °F (-29 °C إلى 427 °C) وفق منحنيات الضغط ودرجة الحرارة 1.1 في ASME B16.5. وأقل من 0 °F، يجب الرجوع إلى جداول ASME B16.5 لمعرفة متطلبات اختبار الصدم ومتطلبات أخرى خاصة بالتطبيق وفق ASTM A350 LF2.
تُعتمد فلنجات Synbase المصنوعة من الفولاذ الكربوني A105 دائمًا بشهادة اختبار مصنع EN 10204 3.1، وتشمل: التركيب الكيميائي والاختبارات الميكانيكية. كما تتمتع فلنجات Synbase الملولبة المصنوعة من الفولاذ الكربوني A105 بقابلية تتبع كاملة إلى مادة المصنع.
ما الوثائق التي تقدمونها؟
- شهادة اختبار المصنع EN 10204 3.1 MTR: التركيب الكيميائي، والخواص الميكانيكية، وقابلية التتبع إلى مادة مصنع الصلب
- تقرير مطابقة ASME B16.5، ومطابقة مواد ASTM
- تقرير فحص الأبعاد
- تقرير PMI (الفولاذ المقاوم للصدأ والسبائك)
- يتاح الفحص من طرف ثالث لدى SGS/BV/Intertek (يُطلب عند تقديم عرض السعر؛ ولا تُفرض تكلفة إضافية إذا نُسّق مع الفحص الداخلي، وإلا فستُطبَّق الرسوم)
- تتوفر شهادات EN 10204 3.2 (تُطبَّق رسوم إضافية؛ ويتطلب إعدادها حدًا أدنى قدره 7 أيام عمل) Zegbrk_0004.