
Brides en acier inoxydable ASTM A182, forgées, certifiées, livraison directe usine
Les brides en acier inoxydable ASTM A182 sont confrontées au problème récurrent de fournisseurs dont les fiches techniques listent toutes les nuances possibles, de F304L au Super Duplex F53, mais qui ne peuvent pas fournir les rapports d’essai en usine spécifiques à la coulée permettant de vérifier leurs déclarations. Synbase Steel est un fabricant de brides forgées ASTM A182 fabriquées à partir de matériaux d’aciérie d’origine avérée : traçables, contrôlés en interne par PMI avec technologie spectrométrique XRF et certifiés par des certificats d’essai en usine EN 10204 3.1 ou 3.2. Nous fournissons l’acier inoxydable A182 dans les nuances F304L à Super Duplex F53 selon les normes doubles ASME B16.5/EN 1092-1, classes 150 à 2500, directement depuis notre usine, avec une réponse garantie aux demandes de devis sous 24 heures.
- ISO 9001:2015
- ASME B16.5 / EN 1092-1
- Certificat d’essai en usine EN 10204 3.1 / 3.2
- Essais PMI à 100 % par lot
- PED 2014/68/EU
- Réponse aux demandes de devis sous 24 h
Qu’est-ce que l’ASTM A182 ? Champ d’application de la norme et famille de nuances
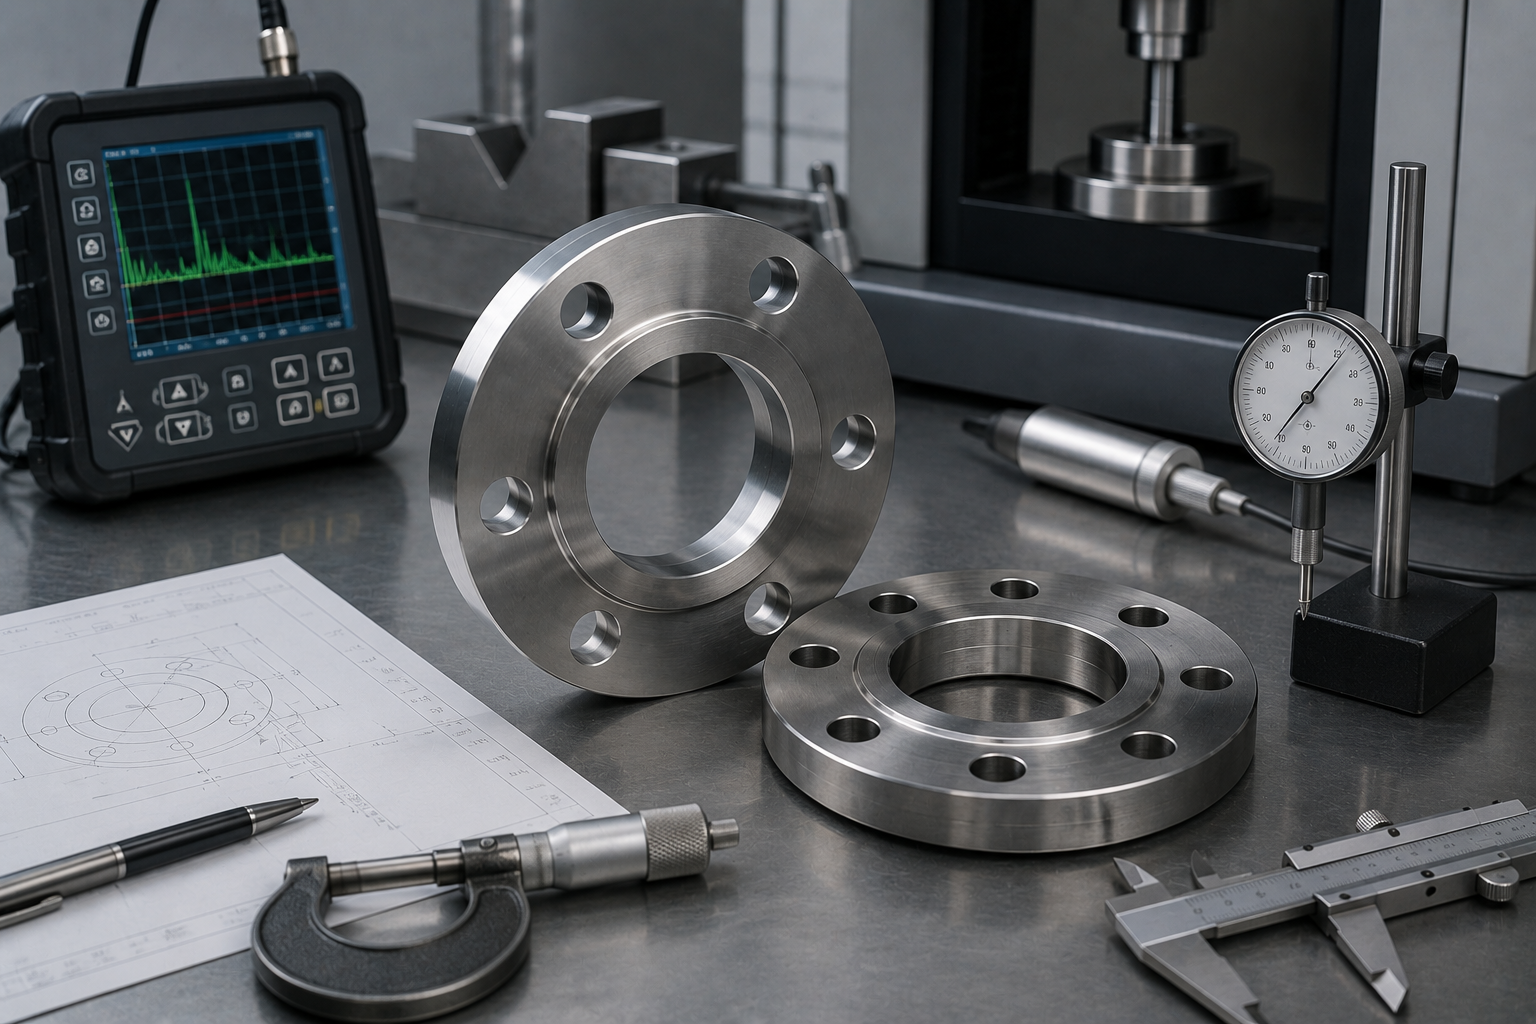
Champ d’application et essais de la norme
L’ASTM A182 « Standard Specification for Forged or Rolled Alloy and Stainless Steel Flanges, Forged Fittings, and Valves and Parts for High Temperature Service » couvre les exigences applicables aux pièces forgées qui seront ensuite intégrées à un réseau de tuyauterie ou à un appareil sous pression.Contrairement à sa norme apparentée, l’ASTM A276 « Standard Specification for Stainless Steel Bars and Shapes », l’A182 précise les procédés de fabrication, notamment le forgeage, des pièces elles-mêmes ainsi que les exigences de traitement thermique et les essais mécaniques et métallurgiques nécessaires pour confirmer l’intégrité et la qualité de la pièce forgée comme élément final sous pression, et non comme simple composant usiné dans une barre après le forgeage.
Familles austénitique et duplex
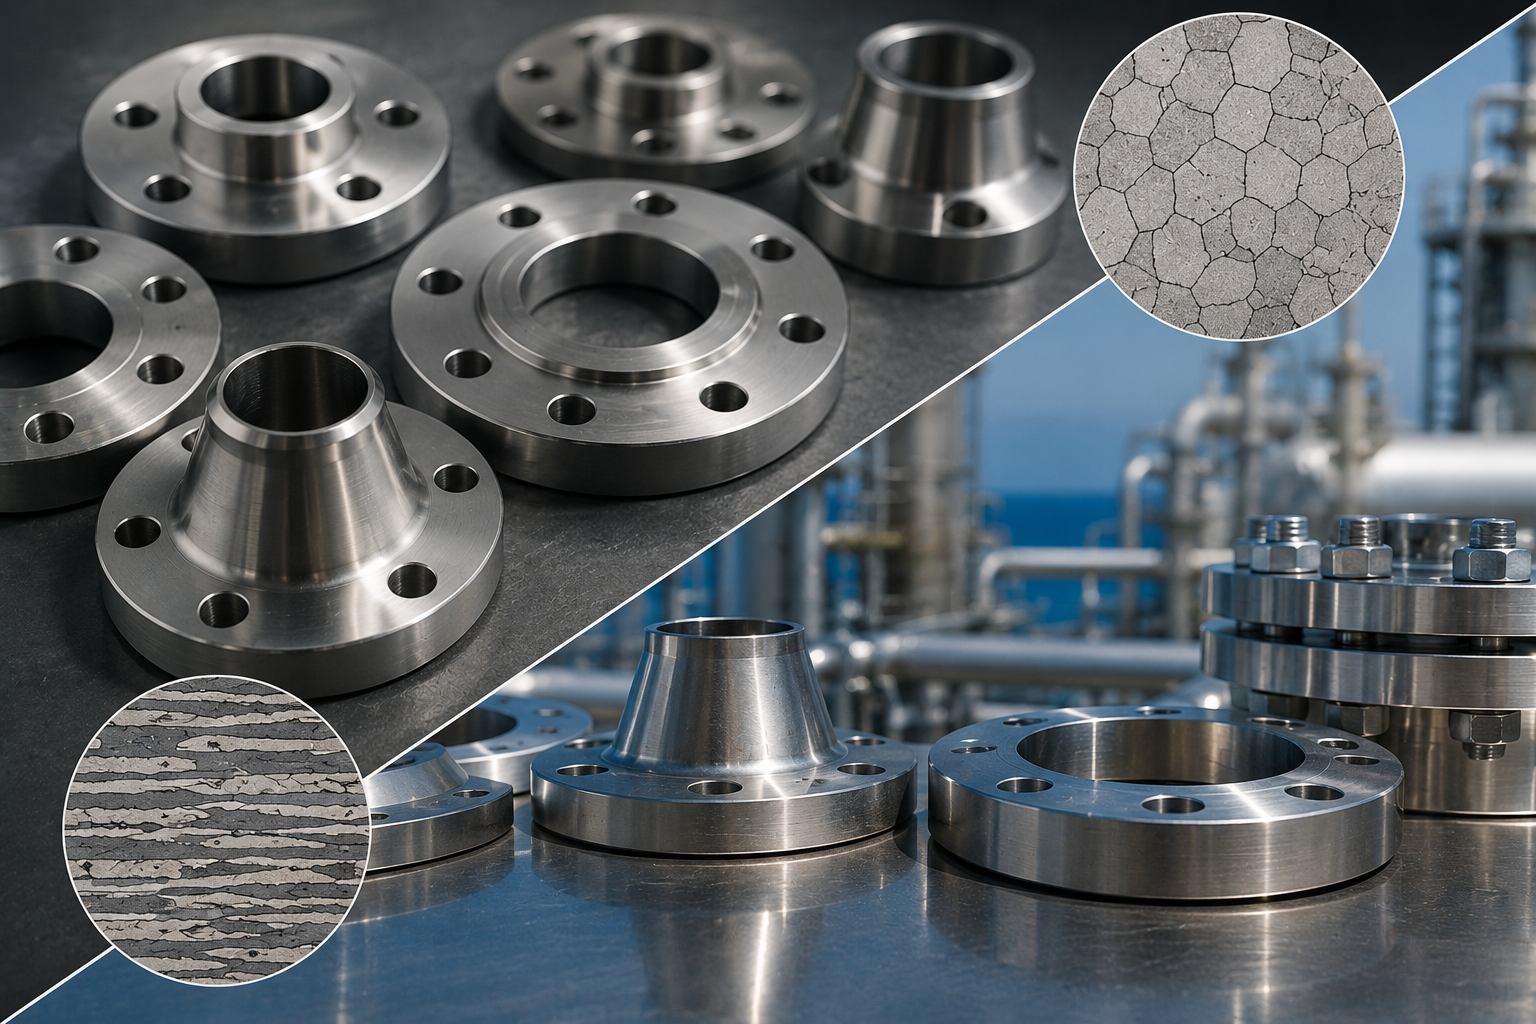
Les nuances d’acier inoxydable prévues par l’ASTM A182 appartiennent à deux familles.La famille austénitique comprend les nuances F304, F304L, F316, F316L, F317, F317L, F321 et F347. Elles présentent la phase austénitique cubique à faces centrées (FCC) typique, offrent une bonne résistance générale à la corrosion et une bonne soudabilité sur une large plage de températures, et constituent depuis longtemps les aciers inoxydables de référence dans une grande partie de l’industrie des procédés.
La famille des nuances inoxydables duplex de la spécification comprend F51 (également appelé acier inoxydable duplex 2205) et F53 (également appelé acier inoxydable super duplex ou 2507). Comme leur nom l’indique, ces aciers associent des proportions importantes de ferrite et d’austénite dans la microstructure (~50 %/~50 %), offrant une limite d’élasticité nettement supérieure à celle des nuances inoxydables austénitiques et une résistance bien améliorée à la corrosion par les ions chlorure dans diverses conditions de service, notamment à la fissuration par corrosion sous contrainte induite par les ions chlorure, ou SCC chlorure. La SCC chlorure constitue un mode de défaillance potentiel particulièrement pertinent dans les réseaux de tuyauterie en contact avec l’eau de mer, des produits chimiques ou des procédés acides contenant des chlorures.
Teneur en carbone, soudabilité et applications
Pour les nuances austénitiques de l’A182, la désignation « L » (par exemple F304L, F316L) indique une réduction de la teneur maximale en carbone.Les nuances standard A182 (par exemple F304, F316) ont une teneur maximale admissible en carbone de .080 %. Les nuances « L » ont toutefois un maximum de .030 %. Cette faible teneur en carbone limite la précipitation de carbures aux joints de grains pendant le soudage. La « précipitation de carbures », plus couramment appelée sensibilisation, appauvrit les bords des grains en chrome dans la zone affectée thermiquement (ZAT) de la soudure, réduisant ainsi la résistance à la corrosion dans cette zone critique. Pour cette raison, l’acier inoxydable A182 à faible teneur en carbone, nuance L, est le plus souvent spécifié pour les réseaux de tuyauterie soudés, sauf si le système doit obligatoirement subir un traitement thermique après soudage.
Les nuances F321 et F347 offrent une résistance accrue à la sensibilisation grâce à l’ajout d’éléments qui fixent le carbone libre et l’empêchent de se lier au chrome aux joints de grains : F321 contient .60 % à 1,00 % de titane, tandis que F347 contient .60 % à 1,00 % de colombium et d’azote, également appelé colombium et niobium.
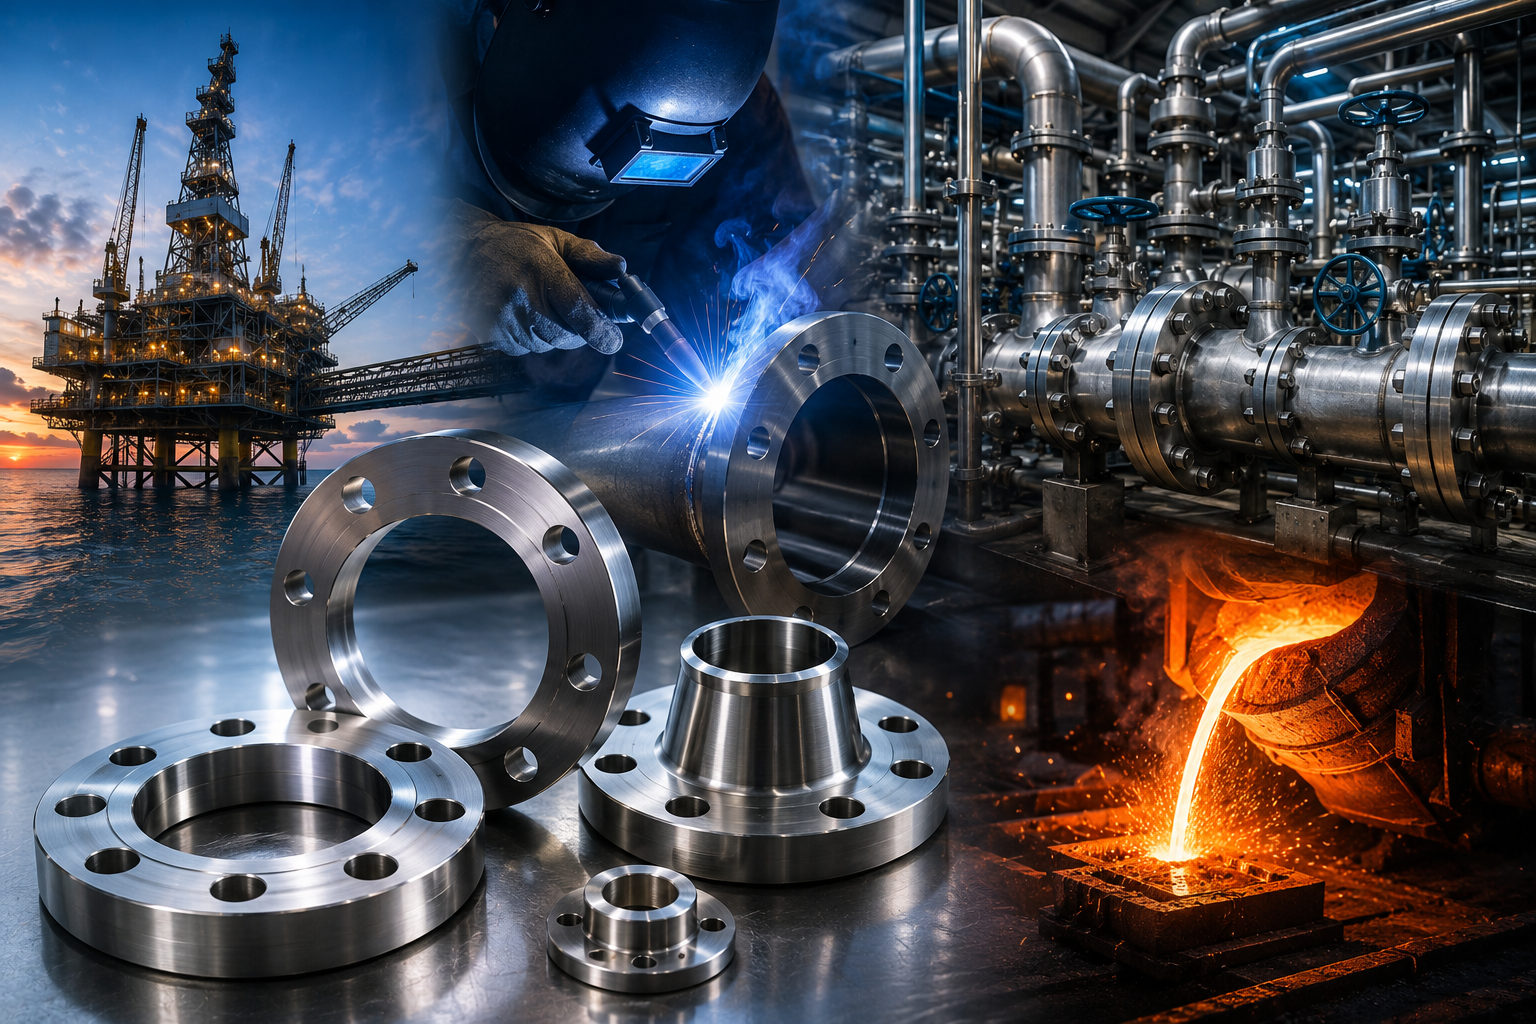
Au total, les sept nuances inoxydables A182 — F304L, F316L, F317L, F321, F347, F51 et F53 — couvrent les applications industrielles de procédés, des usines municipales de traitement de l’eau aux installations pétrolières et gazières offshore, dans une très large gamme d’environnements chimiques. Les brides fabriquées selon cette norme sont régies dimensionnellement par l’ASME B16.5 (NPS ½” à 24″) et l’ASME B16.47 pour les applications de grand diamètre.
Spécifications de nuances ASTM A182, composition chimique et propriétés mécaniques
La sélection de la nuance correcte commence par la corrélation entre les facteurs corrosifs de l’environnement de service et la composition chimique de l’alliage envisagé. Les facteurs clés comprennent généralement la concentration en Cl, la température, le pH et la présence de H2S. Parmi les aciers austénitiques standard (série 300), le molybdène est le principal facteur différenciant : il est absent du F304L et représente 2-3 % de la composition du F316L et 3-4 % de celle du F317L. Cet ajout de molybdène a un impact direct et important sur l’indice équivalent de résistance à la corrosion par piqûres (PREN), calculé par l’équation Cr + 3.3Mo + 16N. Le PREN passe d’environ 19 pour le F304L à 25 pour le F316L, offrant une protection quintuplée contre l’amorçage des piqûres dans les chlorures.
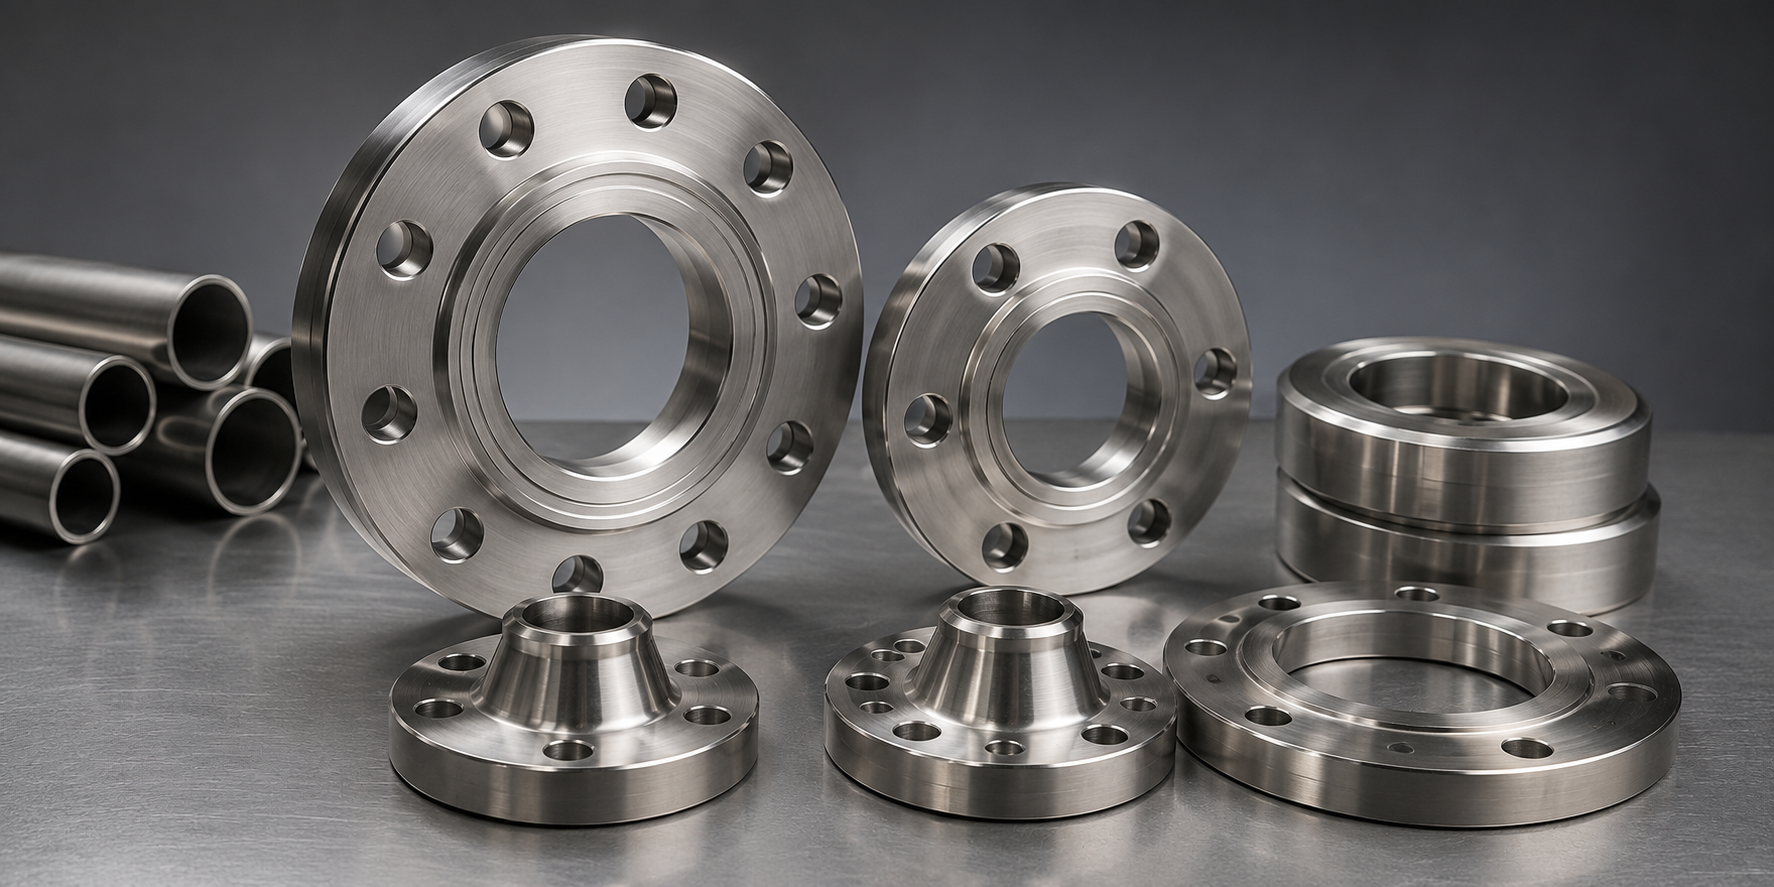
Guide de sélection des nuances A182
Faites correspondre votre environnement de service à la nuance A182 appropriée. Pour la spécification finale, vérifiez-la au moyen d’une étude de corrosion documentée pour votre fluide, votre température et votre concentration en Cl.
| Environnement de service | Nuance recommandée | PREN (approx.) | Indication concernant le Cl⁻ maximal | Caractéristique clé |
|---|---|---|---|---|
| Eau douce générale / atmosphère peu agressive | F304 / F304L | ~19 | <200 ppm | Austénitique d’entrée de gamme économique ; nuance L pour les assemblages soudés |
| Eau de mer / environnements modérément chlorurés | F316L | ~25 | ~1 000 ppm | L’ajout de Mo améliore la résistance aux piqûres ; choix par défaut pour les procédés chimiques |
| Forte teneur en chlorures / milieux acides / acide phosphorique | F317L | ~28 | ~2 000 ppm | Teneur en Mo supérieure à celle du F316L ; utilisé en service chimique acide/chloruré |
| Service à haute température >400°C, sans PWHT | F321 / F347 | ~19 | <200 ppm | La stabilisation par Ti / Nb empêche la sensibilisation à haute température |
| Forte teneur en chlorures + haute pression ; H₂S offshore | F51 (2205 Duplex) | ~35 | Plage eau de mer | NACE MR0175 ; 2× la limite d’élasticité du F304L |
| Offshore sévère / acide concentré + chlorures | F53 (2507 Super Duplex) | ~43 | Milieu marin / concentré | Résistance à la corrosion la plus élevée de la famille inoxydable A182 |
Composition chimique par nuance, ASTM A182 tableau 1
Voici les plages chimiques typiques des principales nuances ASTM A182. (Les valeurs maximales Si/Mn des austénitiques sont toutes identiques :1.00/2.00 et ne sont pas indiquées par souci de clarté.)
| Nuance | N° UNS. | C max (%) | Cr (%) | Ni (%) | Mo (%) | Éléments spéciaux |
|---|---|---|---|---|---|---|
| F304L | S30403 | 0.030 | 18.0–20.0 | 8.0–13.0 | — | N ≤ 0,10 % |
| F316L | S31603 | 0.030 | 16.0–18.0 | 10.0–15.0 | 2.00–3.00 | N ≤ 0,10 % |
| F317L | S31703 | 0.030 | 18.0–20.0 | 11.0–15.0 | 3.00–4.00 | — |
| F321 | S32100 | 0.080 | 17.0–19.0 | 9.0–12.0 | — | Ti ≥ 5×C (max 0,70 %) |
| F347 | S34700 | 0.080 | 17.0–20.0 | 9.0–13.0 | — | Cb ≥ 10×C (max 1,10 %) |
| F51 (2205) | S31803 | 0.030 | 21.0–23.0 | 4.5–6.5 | 2.50–3.50 | N: 0,08–0,20 % |
| F53 (2507) | S32750 | 0.030 | 24.0–26.0 | 6.0–8.0 | 3.00–5.00 | N: 0,24–0,32 % |
Propriétés mécaniques minimales, ASTM A182 tableau 2 / tableau 3
| Nuance | Résistance minimale à la traction | Limite d’élasticité minimale | Allongement minimal | Dureté max. |
|---|---|---|---|---|
| F304L | 485 MPa (70 ksi) | 170 MPa (25 ksi) | 40% | 88 HRB |
| F316L | 485 MPa (70 ksi) | 170 MPa (25 ksi) | 40% | 88 HRB |
| F317L | 485 MPa (70 ksi) | 170 MPa (25 ksi) | 40% | 88 HRB |
| F321 | 515 MPa (75 ksi) | 205 MPa (30 ksi) | 30% | 88 HRB |
| F347 | 515 MPa (75 ksi) | 205 MPa (30 ksi) | 30% | 88 HRB |
| F51 (2205 Duplex) | 620 MPa (90 ksi) | 450 MPa (65 ksi) | 25% | 31 HRC |
| F53 (2507 Super Duplex) | 800 MPa (116 ksi) | 550 MPa (80 ksi) | 15% | 35 HRC |
Un chiffre particulièrement frappant est la limite d’élasticité minimale de 450 MPa du duplex F51, contre 170 MPa pour les austénitiques F304L/F316L. Cette différence de 2,6× apporte un avantage important pour la conception du système : si plusieurs dimensions de tubes doivent être envisagées pour des classes de pression équivalentes, l’utilisation d’une bride duplex peut permettre une série d’épaisseur de paroi plus faible et réduire le poids des projets offshore et des installations modulaires de procédés.
Le compromis réel entre F304L et F316L dépend d’une seule variable : quelle est la concentration en Cl⁻ en fonctionnement dans votre système, généralement exprimée en ppm, à la température maximale de service ? Si elle est inférieure à environ 200 ppm, la résistance à la corrosion du F304L est probablement suffisante. Pour le F316L, la majoration de prix de 25-40 % n’apporte au-delà de ce seuil aucun gain de résistance à la corrosion. Les erreurs courantes de spécification dans ce domaine consistent souvent à utiliser systématiquement le F316L partout sur un projet ou à supposer qu’il est intrinsèquement meilleur, simplement en raison d’une légère différence dans un tableau PREN. Le choix devrait réellement reposer sur la comparaison du PREN du matériau avec les chlorures présents dans votre service réel, ainsi que sur la vitesse de corrosion correspondant à ce niveau et à cette température, et non sur une supériorité supposée fondée sur le numéro de nuance. Les deux nuances ont également des résistances mécaniques similaires : le tableau 2 de l’ASTM A182 indique une limite d’élasticité minimale identique de 170 MPa pour toutes les nuances sauf les duplex ; les désignations de classe de pression et les pressions de service admissibles sont régies par l’ASME B16.5.
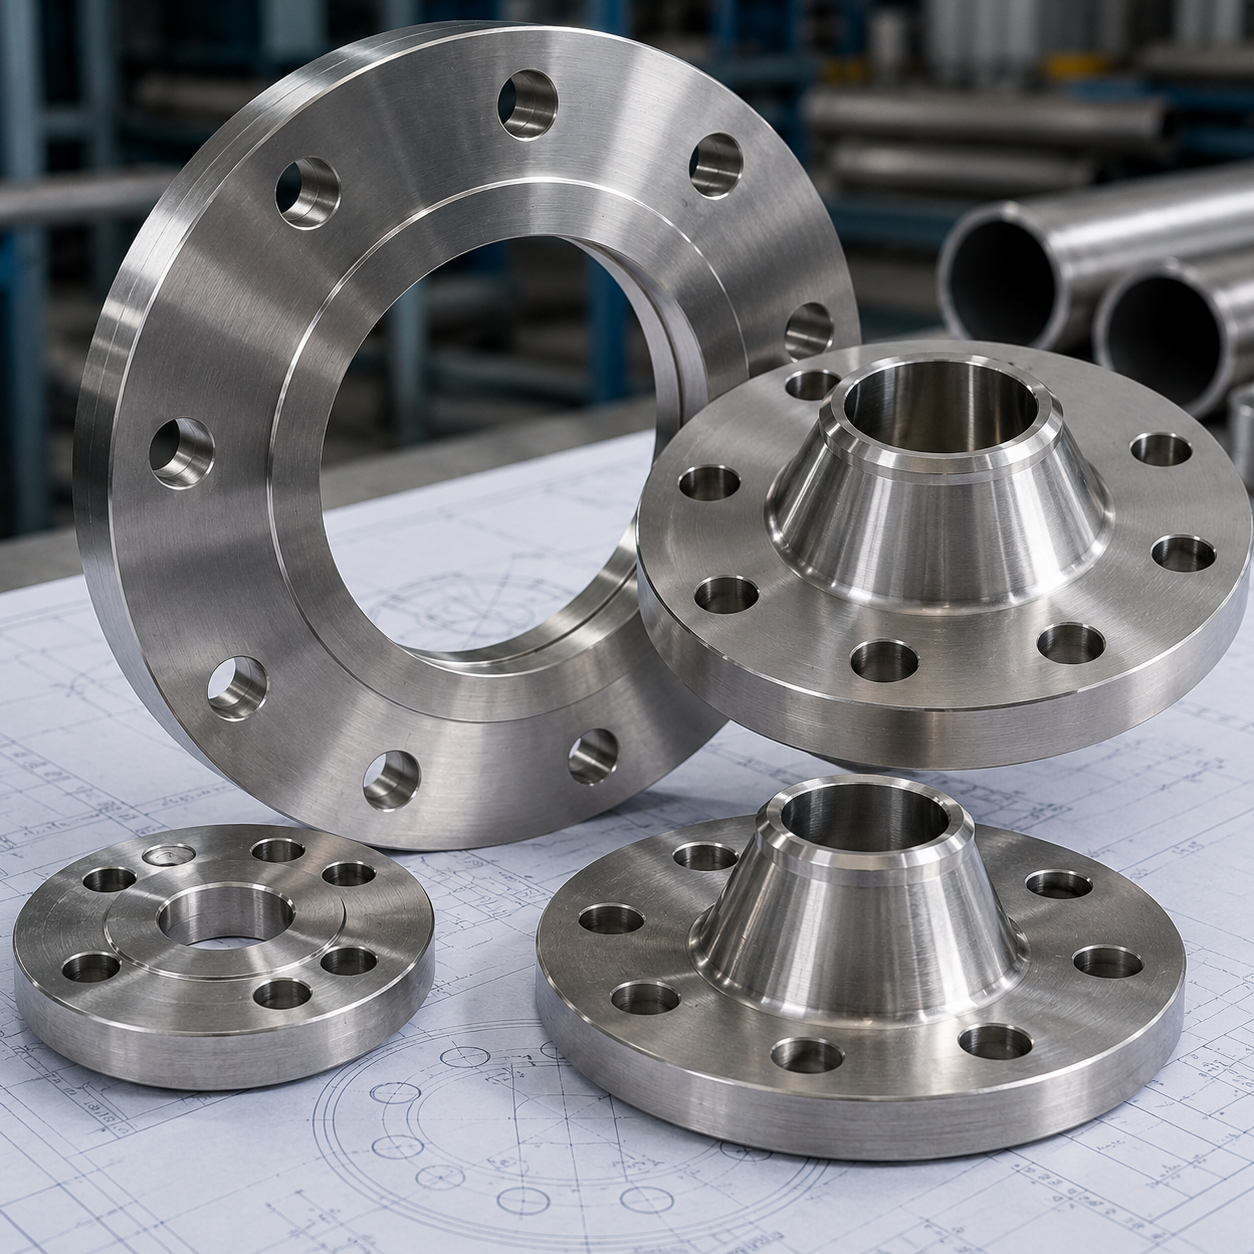
Nous disposons d’un analyseur XRF à spectromètre dans notre usine ; chaque coulée expédiée est donc contrôlée par rapport à ce tableau. Il ne s’agit pas d’un contrôle ponctuel d’un seul lot ou d’une seule coulée de notre côté, mais de 100 % des unités expédiées. De nombreux fournisseurs omettent cette étape et s’appuient simplement sur le certificat d’essai en usine 3.1 de l’aciérie (généralement fiable, mais qui ne constitue pas une validation indépendante par un transformateur en aval comme Synbase). Cette différence est particulièrement visible pour les nuances à plage de composition étroite telles que F51 et F53, pour lesquelles un élément incorrect dans un sens ou dans l’autre peut rendre un matériau parfaitement acceptable non conforme ; la teneur en azote est si précise qu’elle nécessite une confirmation par spectromètre et ne peut pas être contrôlée par un simple essai de dureté.
Ces tableaux sont publiés en HTML explorable, et non enfouis dans un fichier image JPG statique comme sur la grande majorité des sites de fournisseurs. Les ingénieurs à la recherche de données de spécification doivent interroger directement ces informations à l’aide d’outils dédiés, ce format de publication clair constituant un signal de confiance spécifique dans le domaine des données de composants achetés.
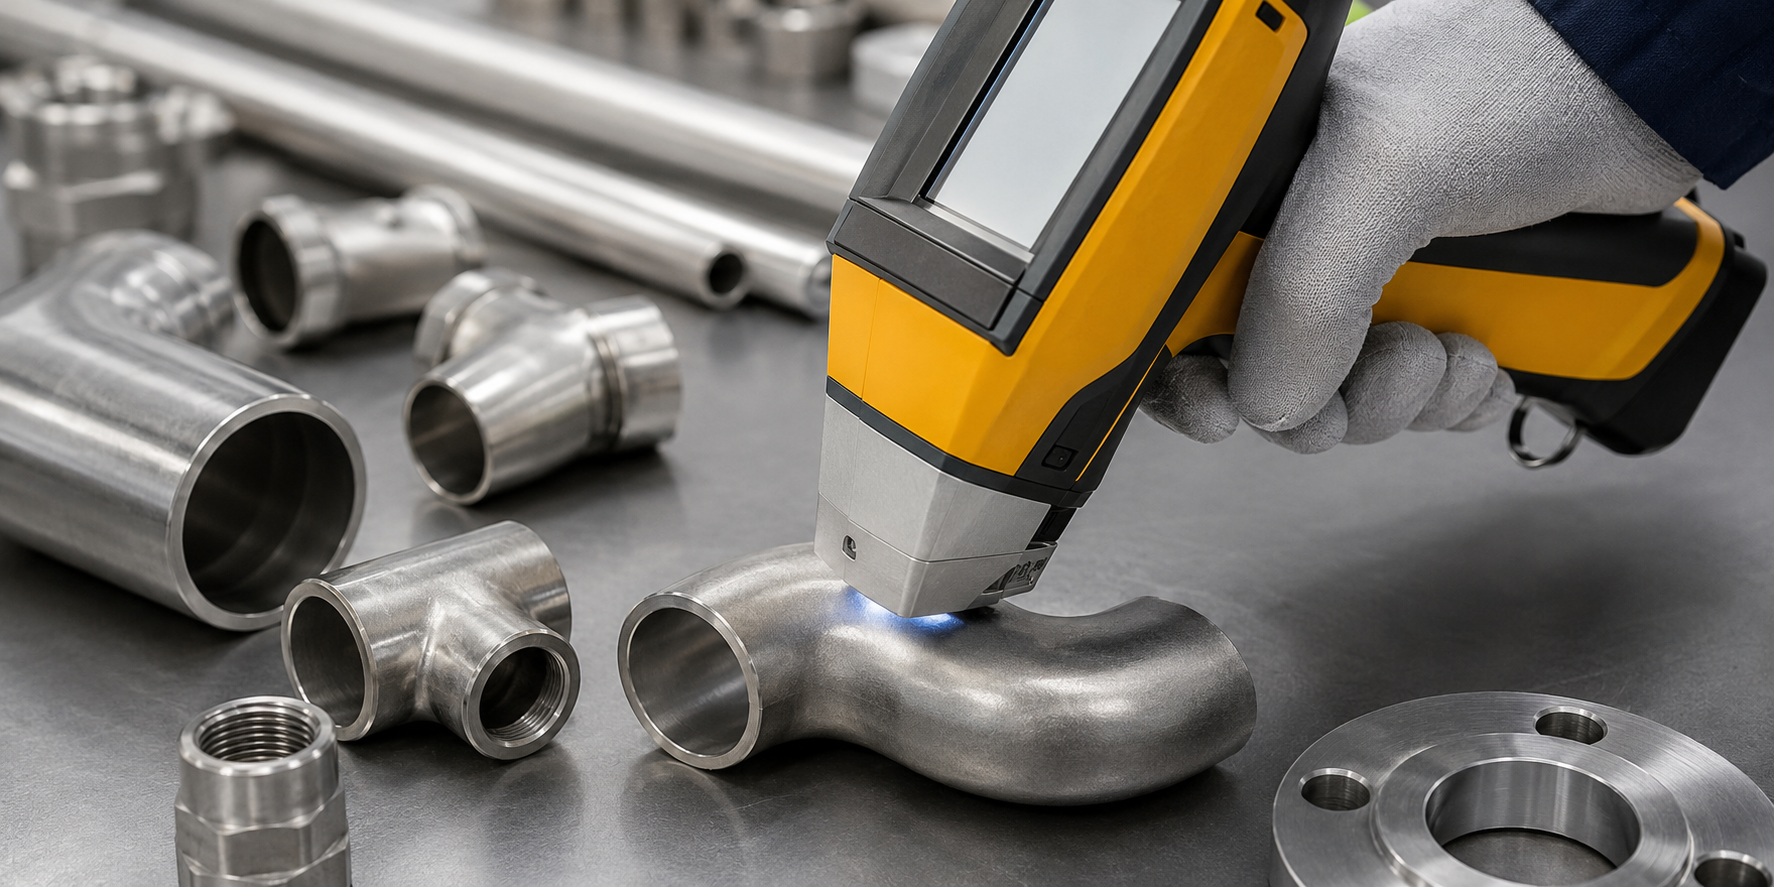
Classes pression-température selon l’ASME B16.5
Les classes pression-température (P-T) des brides en acier inoxydable sont définies dans l’ASME B16.5 par groupe de matériaux. Les nuances austénitiques standard — F304L, F316L et F317L — appartiennent au groupe 2.2. Le duplex F51 relève d’un groupe distinct avec des valeurs différentes. Les six classes de pression de la B16.5 — 150, 300, 600, 900, 1500 et 2500 — désignent la pression de service maximale admissible à une température de référence, les valeurs diminuant lorsque la température augmente en raison de la réduction de la limite d’élasticité du matériau.
Une différence importante entre les brides en acier au carbone (A105, groupe 1.1) et les brides en acier inoxydable (groupe 2.2) est que les valeurs du groupe inoxydable 2.2 aux classes 150 et 300 sont inférieures à celles de brides en acier au carbone comparables de classes équivalentes. Cela peut sembler contre-intuitif au premier abord : l’acier inoxydable est souvent perçu comme un matériau plus performant, mais la limite d’élasticité plus faible à température ambiante des nuances austénitiques (170 MPa minimum contre ~250 MPa pour l’A105) l’explique. L’écart s’inverse à température élevée, où l’acier inoxydable austénitique conserve mieux sa résistance que l’acier au carbone.
Profil de pression à 5 classes, ASME B16.5 groupe 2.2 (acier inoxydable austénitique)
Pression de service maximale admissible à 100F (38C) comme référence, par classe de pression. Les valeurs indiquées sont des références approximatives pour le groupe 2.2 de l’ASME B16.5. Consultez toujours le tableau 2-2,2 de l’ASME B16.5 pour les valeurs exactes applicables à votre projet sur toute la plage de températures.
| Classe de pression | Pression de service max. à 100°F (approx.) | Équivalent (bar) | Application typique |
|---|---|---|---|
| Classe 150 | ~275 psi | ~19 bar | Services auxiliaires basse pression, eau, procédés généraux |
| Classe 300 | ~720 psi | ~50 bar | Procédés généraux pétrole et gaz, usine chimique standard |
| Classe 600 | ~1 440 psi | ~99 bar | Procédés haute pression, vapeur, lignes de compresseur |
| Classe 900 | ~2 160 psi | ~149 bar | Service de raffinerie haute pression et haute température |
| Classe 1500 | ~3 600 psi | ~248 bar | Très haute pression, tête de puits, lignes sous-marines |
| Classe 2500 | ~6 000 psi | ~414 bar | Très haute pression, service spécialisé |
« La cause la plus fréquente des défaillances prématurées de brides que nous constatons sur les composants retournés n’est pas le métal de base, mais l’incompatibilité du joint. Une bride F316L associée à un matériau de joint inadapté au fluide de service peut tomber en panne en moins de 12 mois, alors que la bride elle-même est parfaitement adaptée à l’environnement. Notre processus d’approvisionnement intègre spécifiquement la spécification du joint au moment de la commande, et non après coup. »Synbase Steel, équipe de revue technique
Types de brides en acier inoxydable et normes dimensionnelles
L’ASTM A182 définit les exigences relatives aux matériaux. Les exigences dimensionnelles proviennent des séries ASME B16.5 et ASME B16.47. Synbase Steel fournit ces trois normes dimensionnelles dans les nuances inoxydables A182.
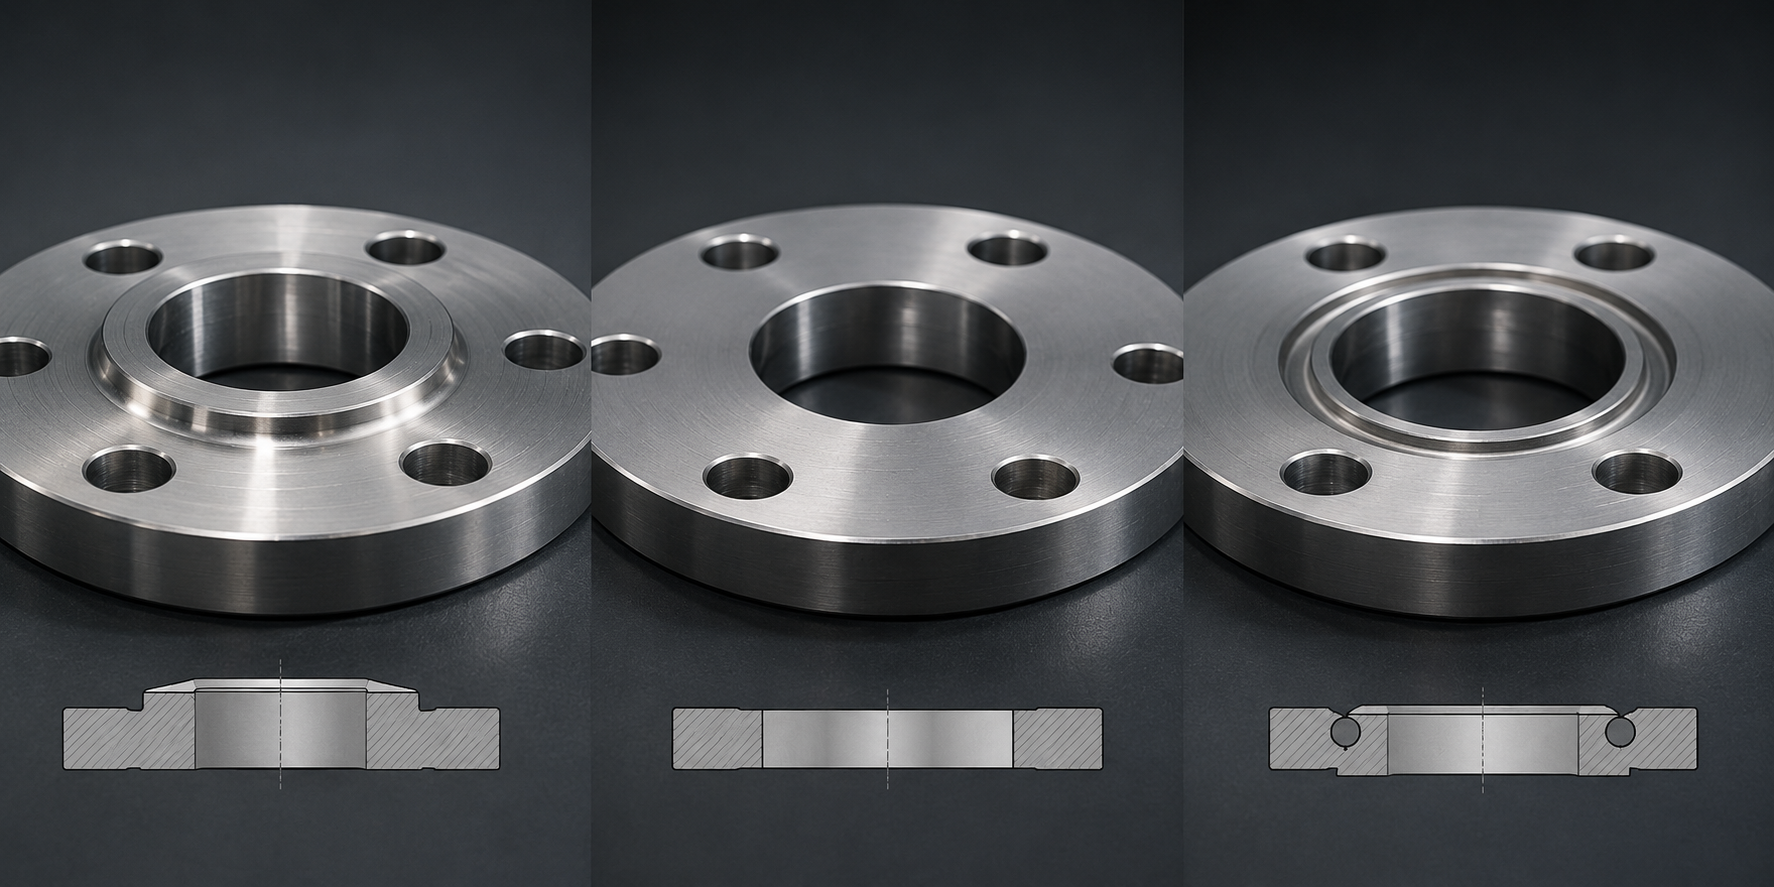
Types de faces : RF, FF, RTJ
De loin, la configuration la plus couramment spécifiée est la face surélevée (RF) selon l’ASME B16.5. Une face plate (FF) est utilisée pour des équipements tels que les pompes en fonte, tandis qu’un joint annulaire (RTJ) assure une étanchéité haute intégrité à partir de la classe 900.
Gestion simplifiée des certificats d’essai en usine
Synbase Steel propose une documentation MTR unifiée pour tous les types de brides, simplifiant ainsi votre processus d’assurance qualité.
Demander un devis groupé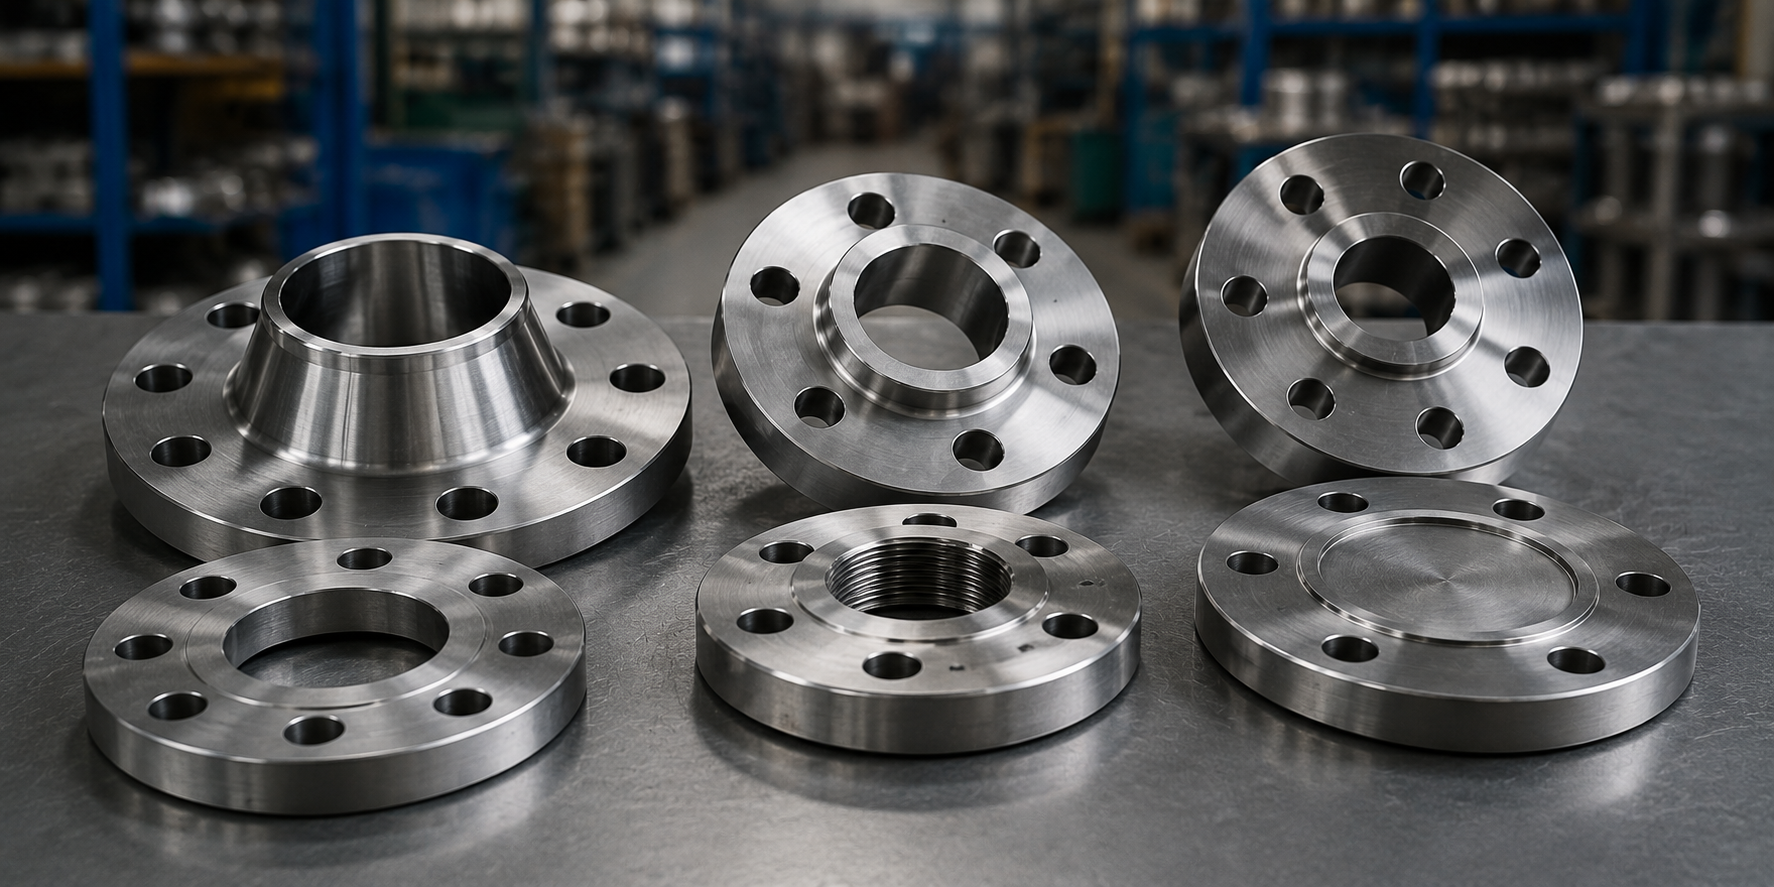
Procédé de fabrication et certifications qualité de Synbase
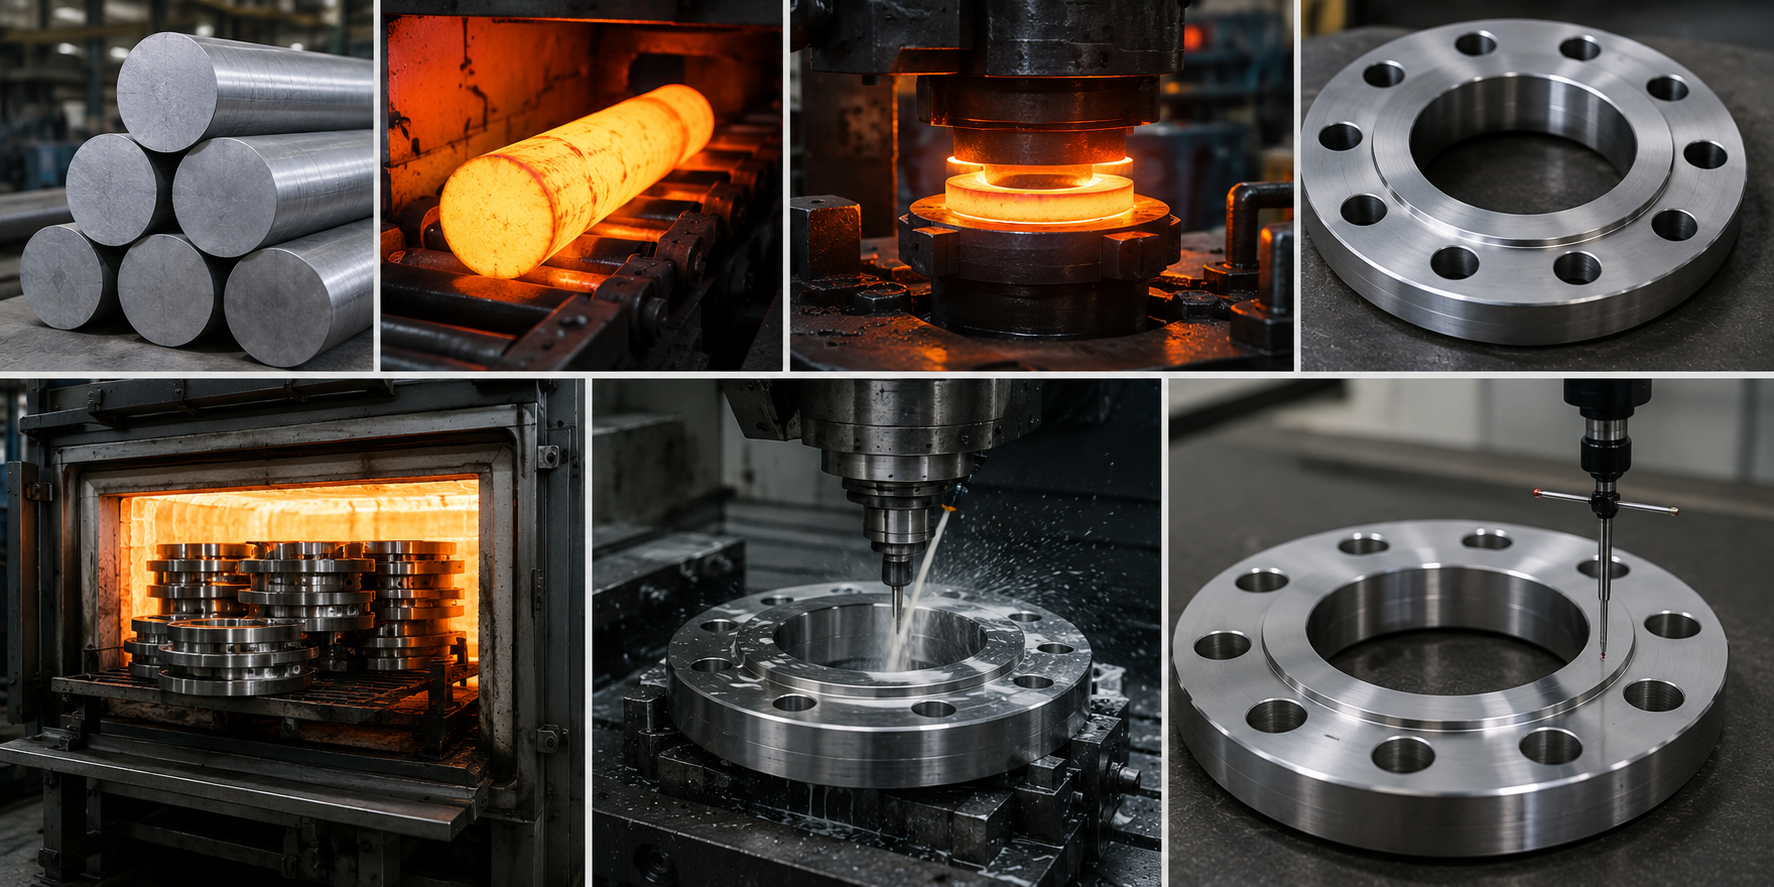
Nos brides inoxydables A182 sont fabriquées par forgeage à chaud en matrice fermée. Cette méthode assure une structure à grains fins et uniforme dans toute la section du corps de la bride. Les pièces forgées sont travaillées à chaud à partir de billettes en acier inoxydable certifiées par l’aciérie, dont la composition est qualifiée conformément à l’A182 lors du contrôle des matières premières entrantes. Les billettes sont introduites dans les lignes de forgeage, chauffées à la température de forgeage appropriée, puis poussées ou martelées pour être préformées selon une configuration quasi nette, dans les dimensions adaptées aux outillages B16.5 ou EN 1092-1.
Toutes nos brides en acier inoxydable 316L et toutes les brides A182 sont soumises après forgeage à un recuit de mise en solution, seul cycle de traitement thermique capable de redissoudre efficacement les carbures et de rétablir la matrice résistante à la corrosion qui donne à l’inox ses propriétés. L’ASTM A182 le rend absolument obligatoire, et nous l’appliquons strictement : une bride A182 non recuite passerait notre machine PMI en surface, mais sa matrice interne sensibilisée finirait par provoquer une défaillance par corrosion intergranulaire. Après le recuit, les brides sont usinées par CNC selon nos dimensions finales strictes. Nous effectuons ensuite la suite de notre séquence d’inspection détaillée sur les brides.
Assurance qualité et documentation
Notre protocole qualité rigoureux comprend les étapes suivantes pour chaque série de production :
- (1) Toutes les billettes entrantes sont analysées par notre spectromètre interne ;
- (2) Les dimensions sont contrôlées selon les tolérances ASME B16.5 ou EN 1092-1 ;
- (3) Un contrôle PMI est effectué sur TOUTES les brides, sans échantillonnage, par spectrométrie XRF SPECTRO afin de confirmer la correspondance de la nuance avec le MTR.
- (4) Toutes les brides sont ensuite inspectées visuellement et au niveau de l’état de surface ;
- (5) Les commandes personnalisées et les spécifications haute pression peuvent faire l’objet d’un essai hydrostatique sur demande.
Notre dossier complet de certification comprend :
- MTR EN 10204 3.1 – Ce rapport d’essai matière est contresigné par le contrôle qualité de Synbase. Il détaille le numéro de coulée, le lot de traitement thermique et les résultats des essais.
- MTR EN 10204 3.2 – Disponible sur demande. Un laboratoire d’essais tiers indépendant contresigne le rapport d’essai matière avec le contrôle qualité de Synbase, fournissant une certification par deux parties pour les projets exigeant des QAP stricts.
- Certificat PMI – Ce rapport d’analyse élémentaire SPECTRO XRF couvre les coulées complètes et indique les compositions confirmées de chaque nuance par rapport aux limites du tableau 1 de l’A182.
- Certificat de conformité (CoC) – Confirme le respect des exigences normatives (ASTM A182, ASME B16.5 / EN 1092-1), la traçabilité du numéro de coulée et les certifications.
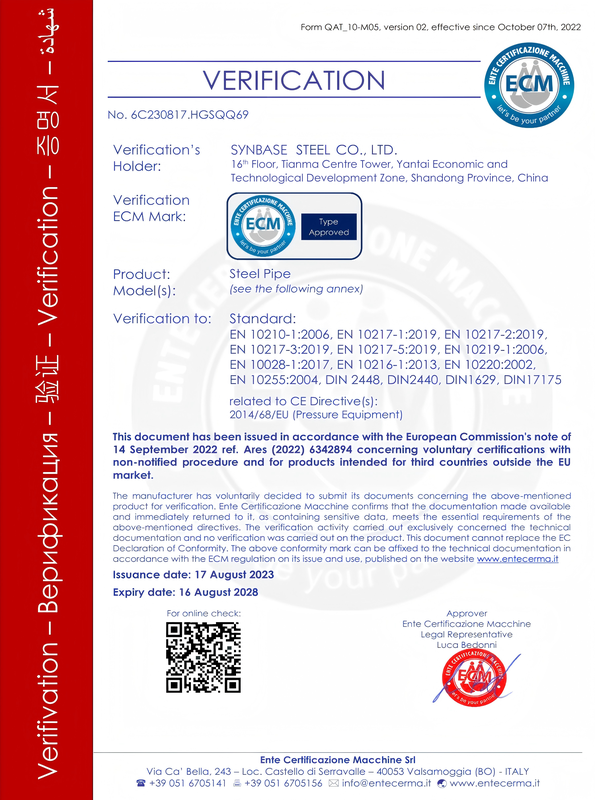
Synbase Steel détient la certification ISO 9001:2015 couvrant la fabrication et la gestion de la qualité, et nous sommes qualifiés pour fournir selon la PED 2014/68/EU, ce qui nous permet d’apposer le marquage CE sur les projets européens. L’aptitude des nuances duplex F51 à être utilisées en service acide HS conformément à la norme NACE MR0175 / ISO 15156 est vérifiée par la conformité confirmée de la composition et du traitement thermique.
Certifications vérifiées et aperçu de l’usine
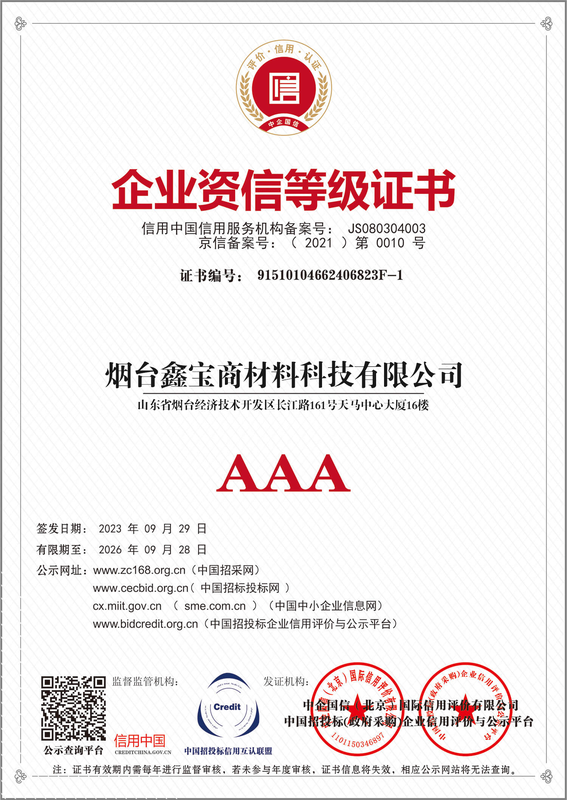
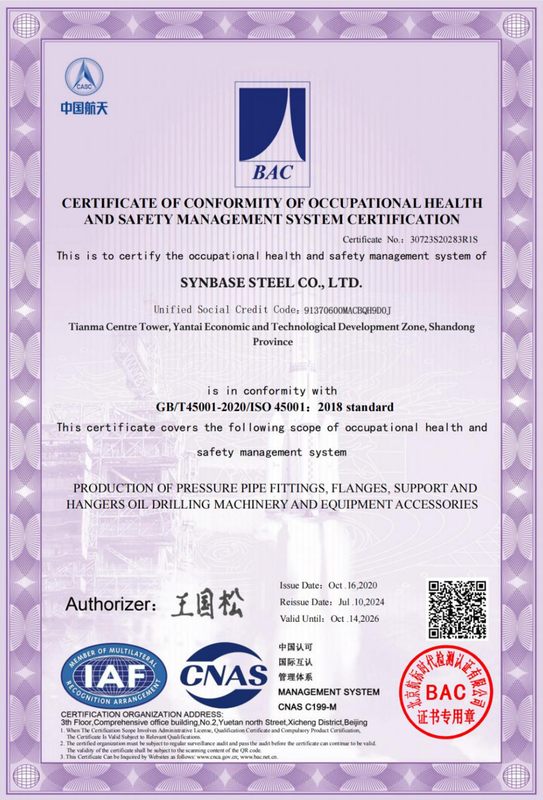
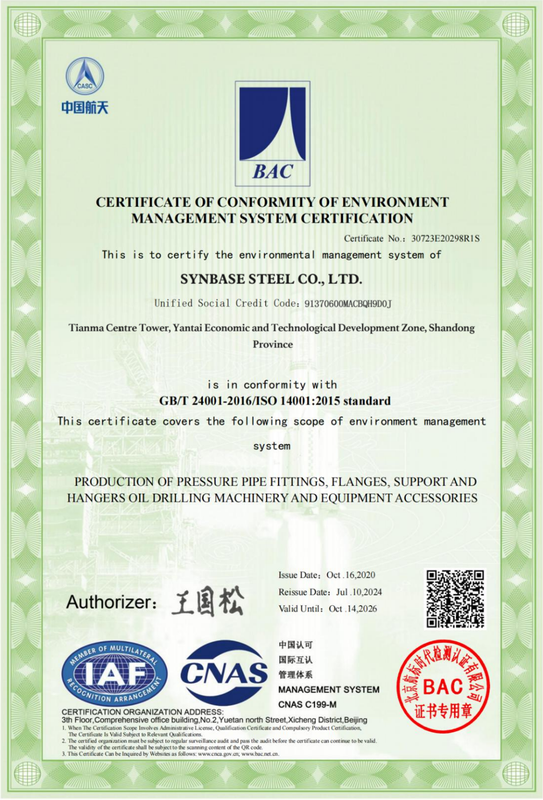
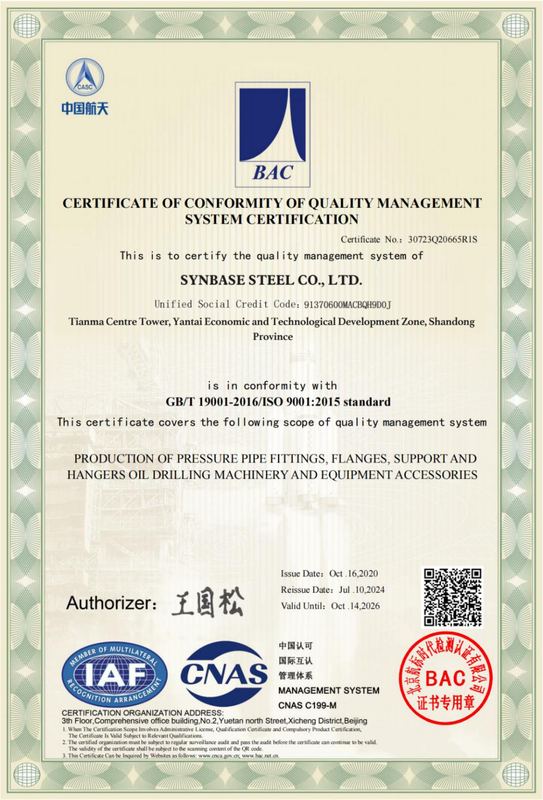
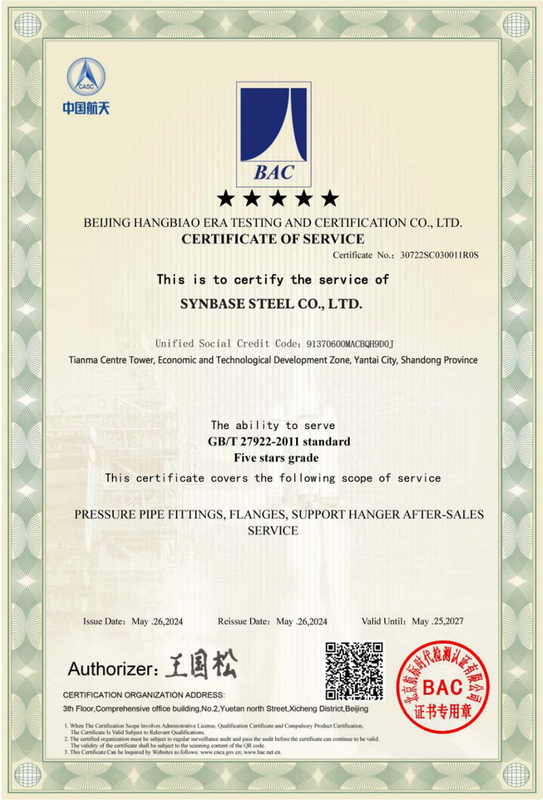
L’essai PMI obligatoire à 100 % constitue une pratique exceptionnelle ; la plupart des fabricants se limitent à des contrôles par lot. Quels risques cette approche conventionnelle par échantillonnage comporte-t-elle ? En termes simples, elle devient insuffisante face aux problèmes critiques de substitution de matériau ou de ségrégation des coulées dans toute chaîne d’approvisionnement. En cas de substitution, le matériau documenté dans le MTR serait différent des 90 % non inspectés du lot. Compte tenu de la fréquence des substitutions de matériaux selon le pays d’origine dans les chaînes d’approvisionnement de produits courants, l’inspection PMI de 100 % des unités fournit une validation objective qui va au-delà de la simple revue du MTR. C’est pourquoi nous incluons automatiquement ce contrôle PMI requis sur toutes les lignes de devis : il ne s’agit pas d’une option.
Si votre QAP exige une certification EN 10204 3.2 par deux parties, nous travaillerons directement avec des laboratoires tiers certifiés pour gérer vos besoins d’inspection et de rapports. Cela n’ajoutera pas de délai d’approvisionnement pour les nuances standard. Veuillez informer votre représentant commercial technique de vos exigences avant de passer commande.
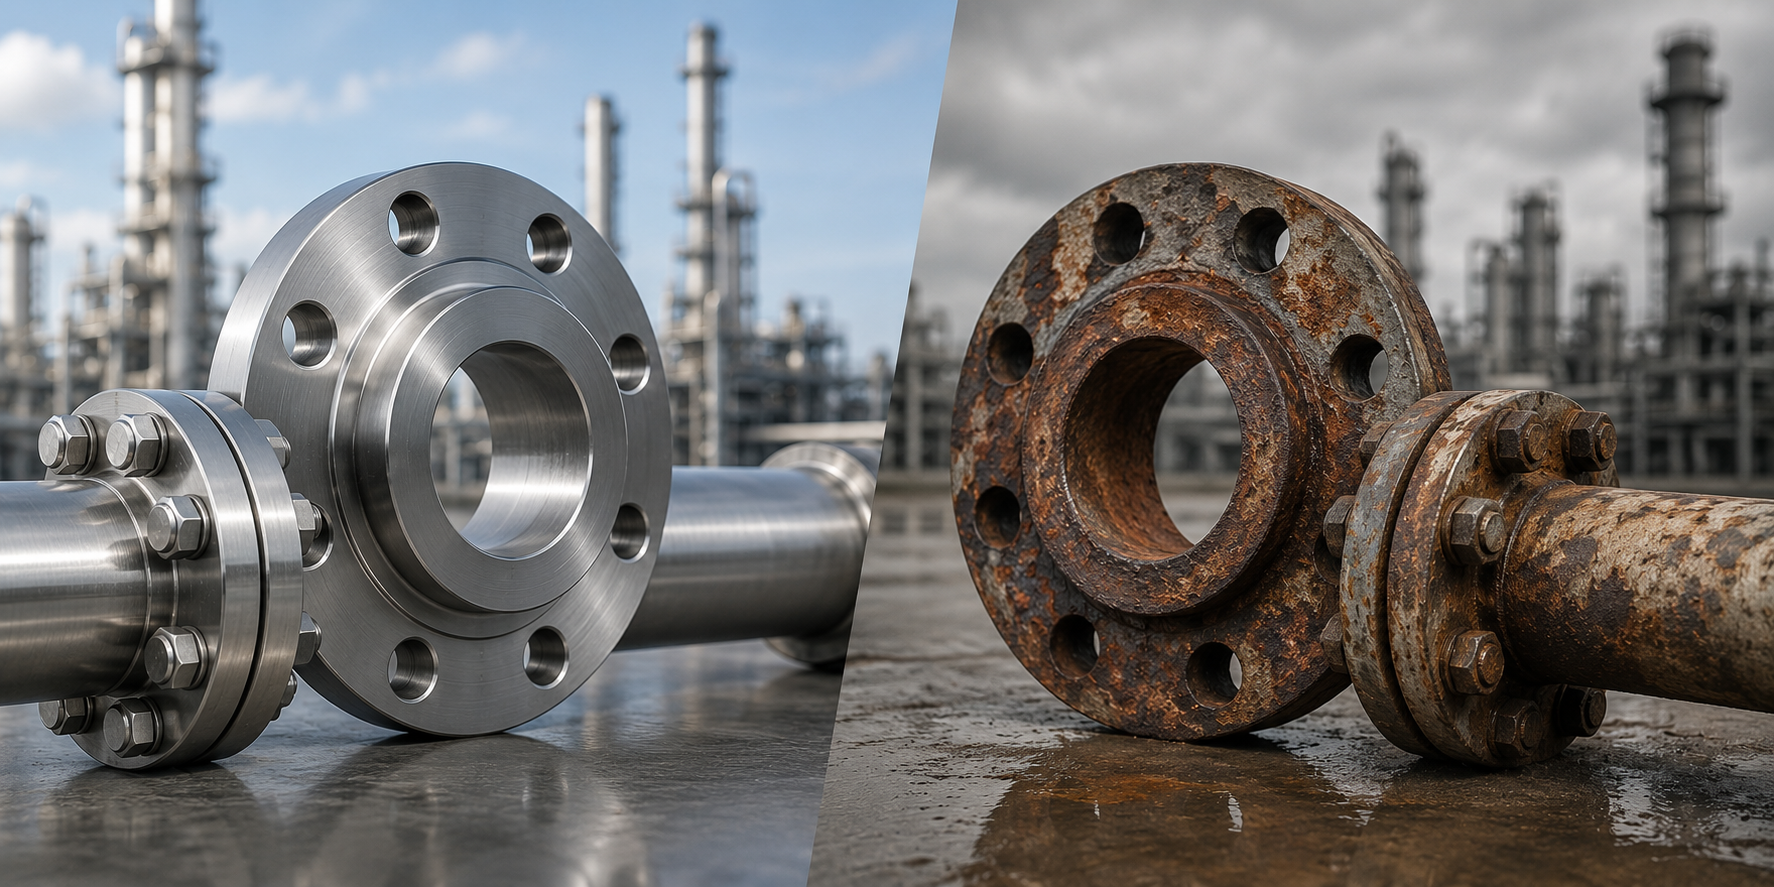
Pourquoi les brides inoxydables A182 affichent un coût de cycle de vie inférieur sur 30 ans
Les brides en acier inoxydable A182 offrent une durée de service éprouvée de plus de trois décennies dans les environnements corrosifs, tandis que les brides en acier au carbone utilisées dans les mêmes environnements doivent généralement être remplacées tous les 5 à 15 ans. Une bride inoxydable A182 coûte environ trois à cinq fois plus cher à l’achat qu’une solution comparable en acier au carbone, mais son coût total de possession, compte tenu des économies liées à l’intervalle de remplacement, est inférieur au tiers de celui de l’alternative en acier au carbone sur l’ensemble de son cycle de vie.
Plus déterminant encore, le coût d’arrêt est concerné. Un arrêt imprévu pour remplacer des brides corrodées sur la ligne de procédé peut largement dépasser le surcoût initial d’un équipement destiné à un procédé entièrement inoxydable. Dans une installation offshore, où les coûts journaliers des arrêts se situent souvent à six chiffres, le calcul devient nettement favorable à une nuance inoxydable A182 spécifiée en fonction des exigences dès le départ. L’analyse du retour sur investissement d’une sélection précise de nuance, en choisissant le F316L plutôt que le F304L pour des services suffisamment chlorurés, suit exactement le même raisonnement, mais à une échelle moindre.
Applications industrielles des brides inoxydables A182
La gamme de brides inoxydables A182 couvre de nombreuses applications industrielles. Les spécifications de nuance et de classe varient énormément selon le secteur, et une mauvaise sélection peut intégrer précisément les risques de maintenance et de conformité identifiés dans l’argumentaire sur le cycle de vie ci-dessus.
Pétrole et gaz (amont et raffinage)
Chimie et pétrochimie
Offshore et secteur maritime
Procédés pharmaceutiques et agroalimentaires
Guide d’approvisionnement A182 : comment spécifier et commander
Une commande de brides inoxydables expédiée par un fabricant à laquelle il manque l’un de ces critères de spécification crée soit un retard en usine (dans l’attente d’une demande d’informations complémentaires), soit, plus problématique encore, oblige l’usine à deviner la spécification du matériau, avec un risque élevé de non-conformité au service réellement requis. La liste de contrôle ci-dessous reprend toutes les données de spécification disponibles pour définir sans ambiguïté un produit de bride A182. Son remplissage prend 5 minutes et permet de traiter 90 % du processus de demande de devis.
Environnement de service
Indiquer le fluide en contact avec l’alésage, la teneur en chlorures (ppm), la plage de pH, la température et la présence de HS. Quatre facteurs déterminent la sélection de la nuance de bride (F304L / F316L / F317L / F321 / F347 / F51 / F53).
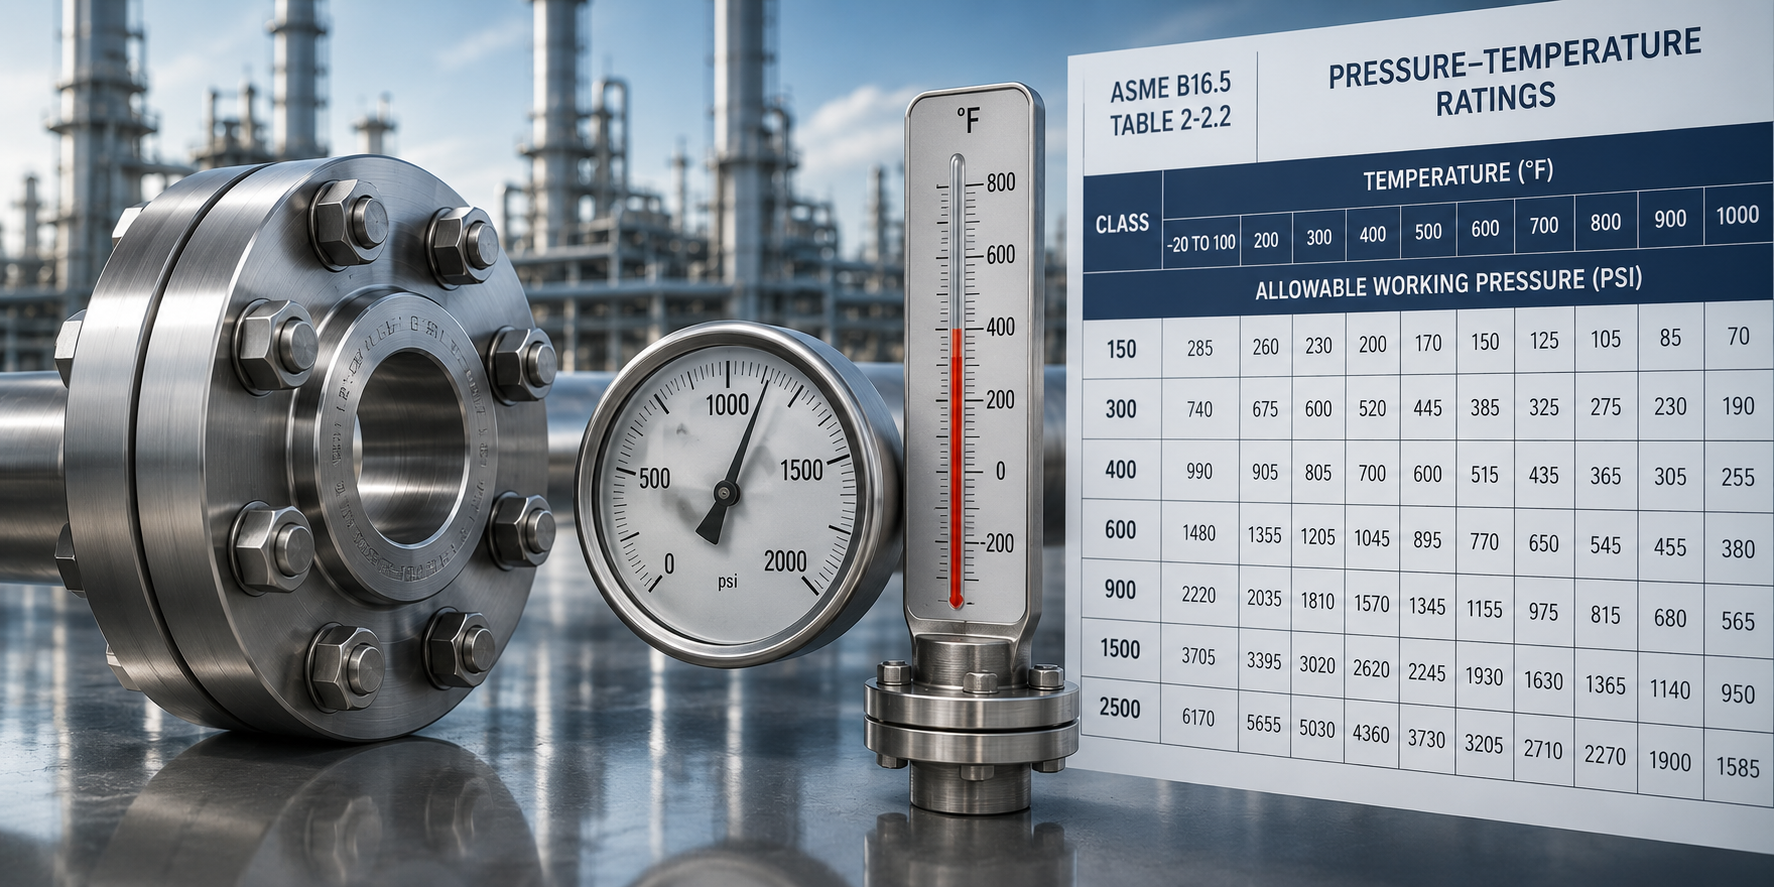
Classe de pression et température
Identifiez la pression et la température de fonctionnement, puis vérifiez que la nuance A182 fournit la valeur pression-température du tableau 2-2,2 de l’ASME B16.5 pour la classe concernée. Les valeurs chutent fortement au-dessus de 200°F : vérifiez directement le tableau de l’ASME B16.5 à votre température de service.
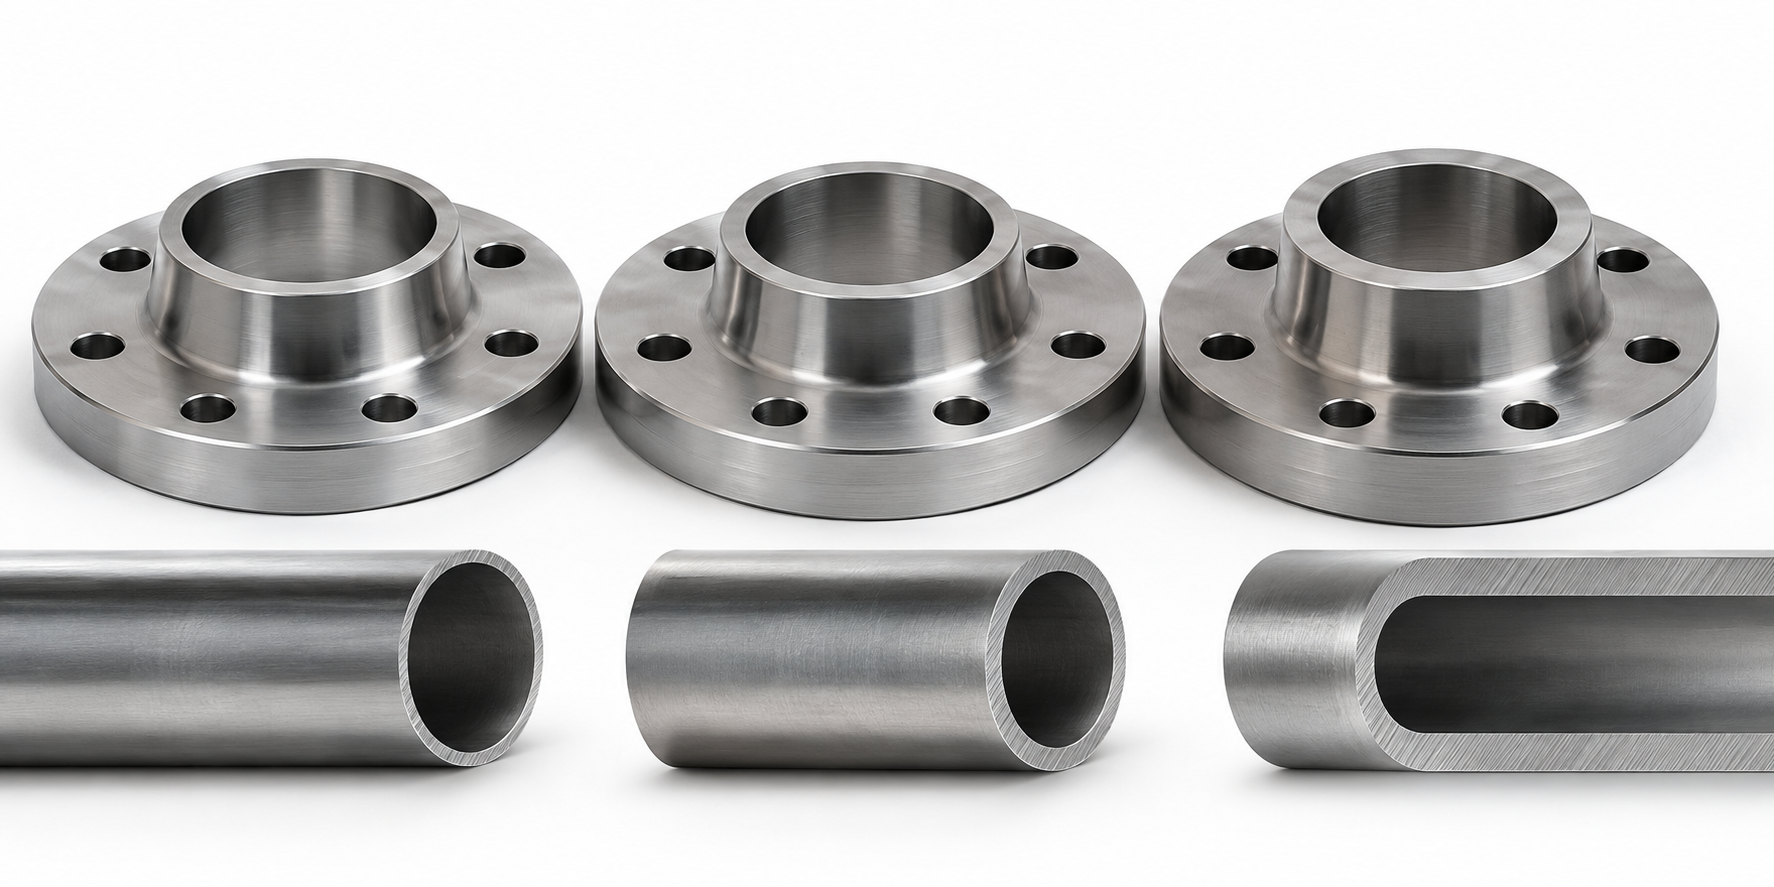
Norme dimensionnelle et type de face
Indiquez ASME B16.5, ASME B16.47 (série A ou B) ou EN 1092-1. Pour le type de face, spécifiez une face surélevée (RF), une face plate (FF) ou un joint annulaire (RTJ). La face RF est standard pour les classes 150 à 600, tandis que le RTJ est standard pour les classes 900 et supérieures.
Diamètre nominal du tube et série
Indiquez le NPS de la bride (“ – 60”) et le diamètre intérieur d’alésage correspondant à la série d’épaisseur de paroi de votre tube (SCH 10S / SCH 40S / SCH 80S). Le diamètre intérieur d’alésage est essentiel, car il influe directement sur la mesure de l’alésage du moyeu des brides à collet à souder et à souder par emboîtement.
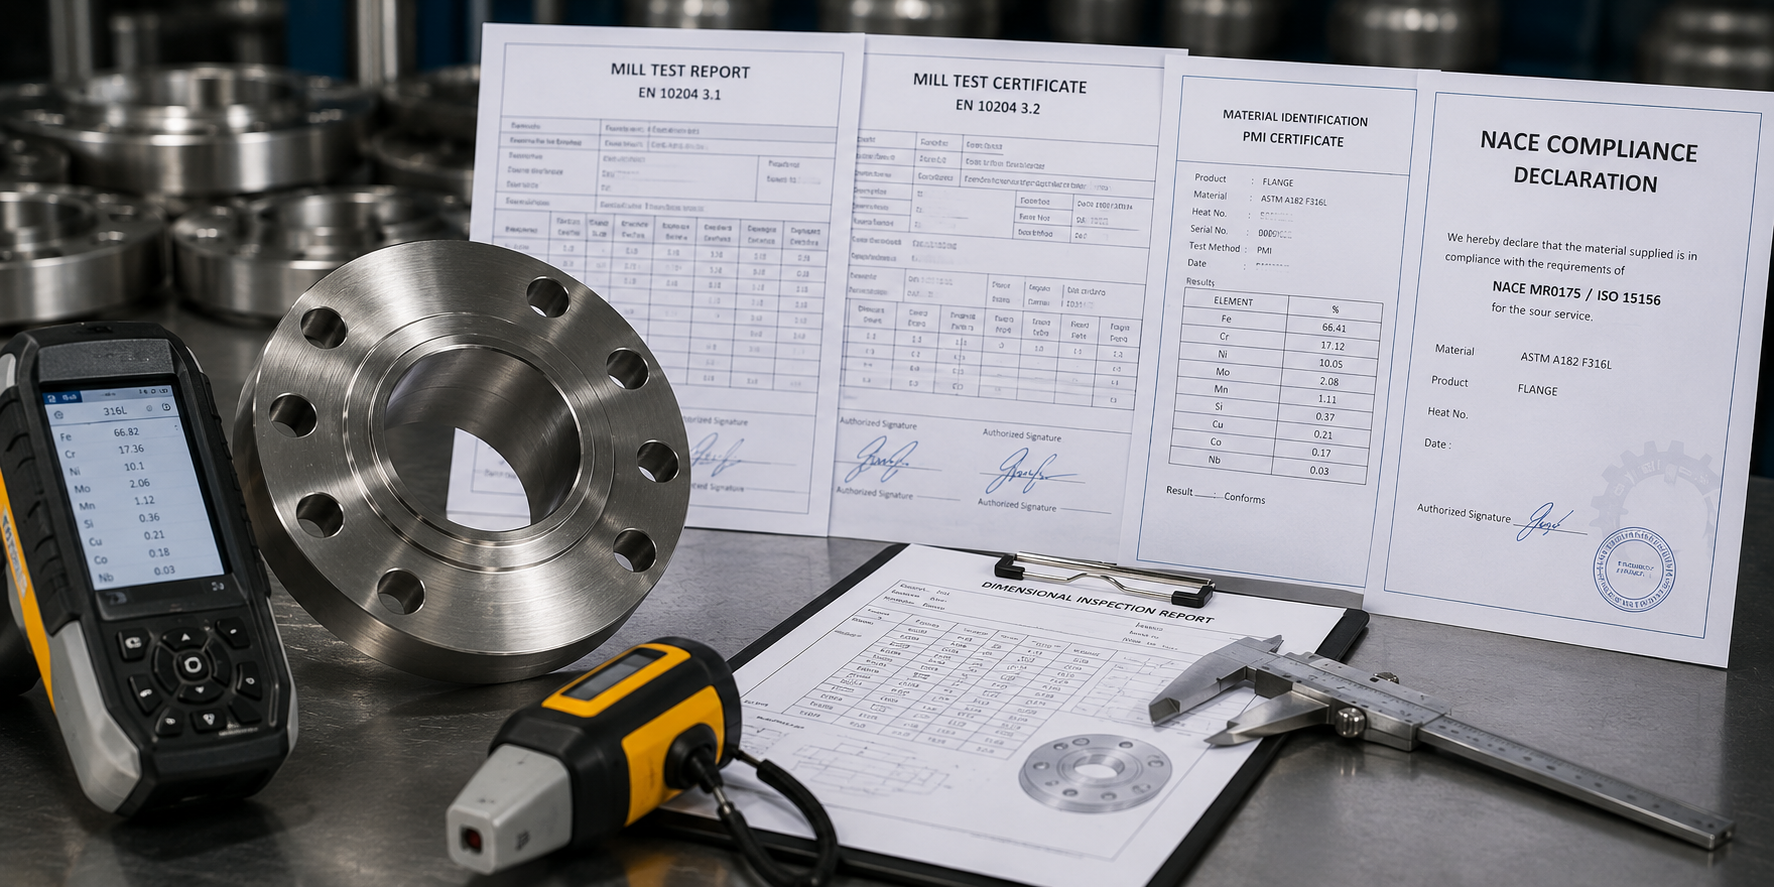
Dossiers qualité
Fournissez un MTR EN 10204 3.1 (standard), un MTR EN 10204 3.2 (signature double supplémentaire exigée par le propriétaire), un certificat PMI ou un certificat de conformité séparé. Une déclaration de conformité NACE est également requise le cas échéant.
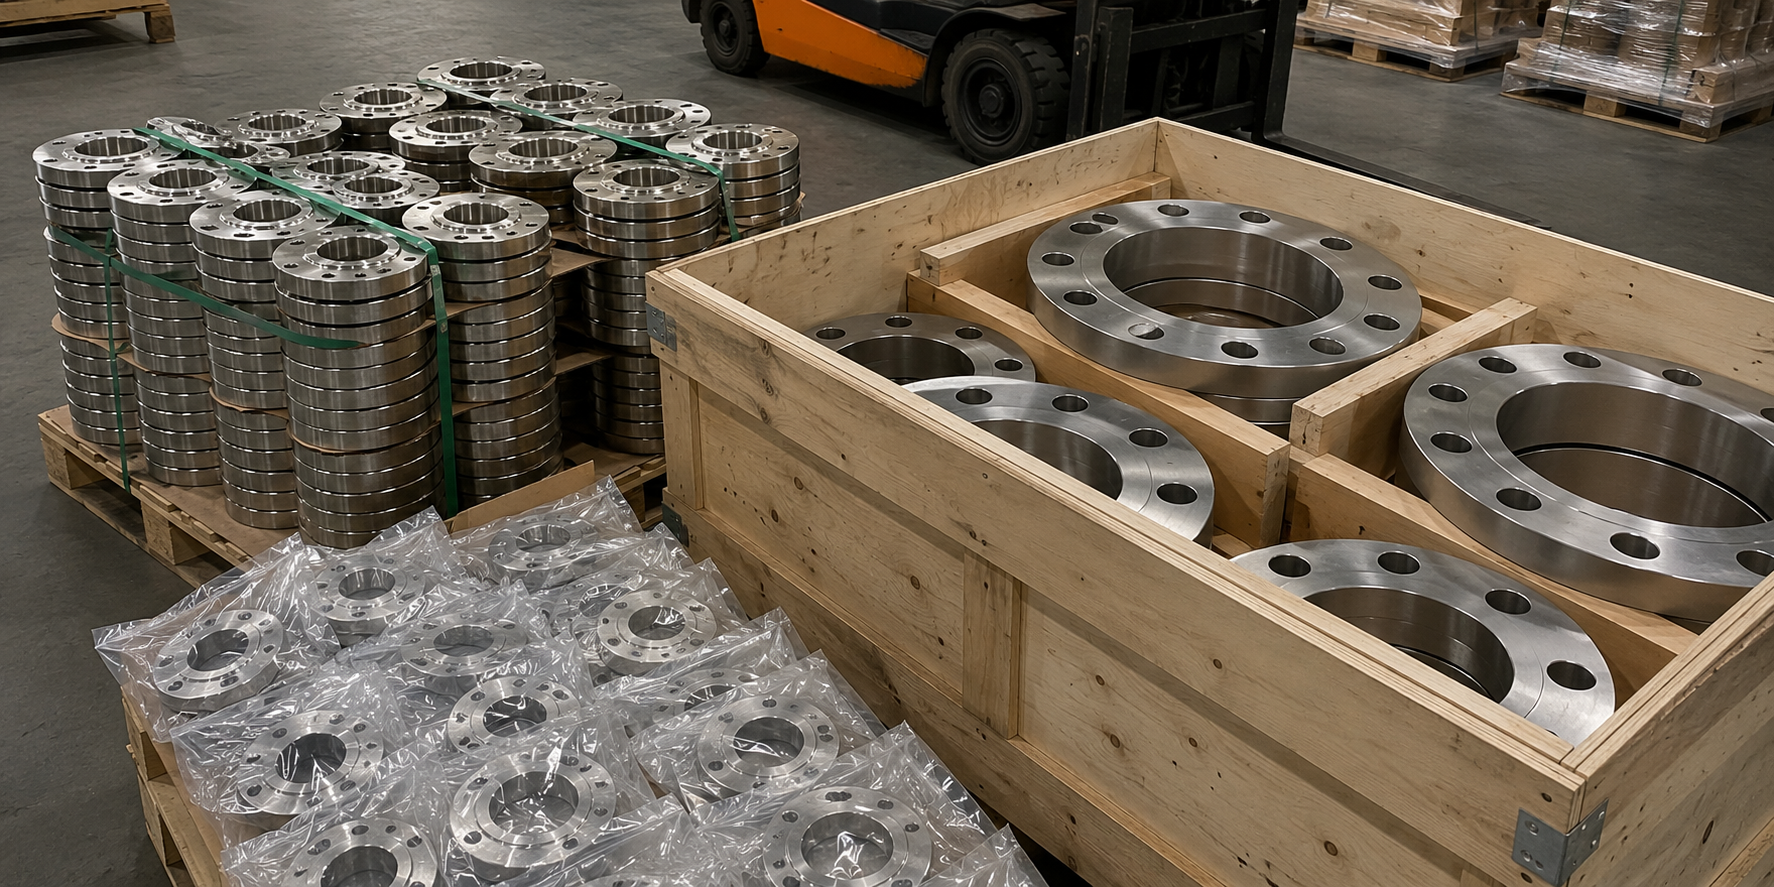
Quantité et emballage
Indiquez le nombre de brides par dimension et par nuance. Précisez le type d’emballage : expédition en vrac, sachet individuel en polyéthylène ou caisse en bois pour l’exportation. Pour les dimensions NPS 16” et supérieures ou pour les brides lourdes, une caisse en bois est requise pour le fret maritime.
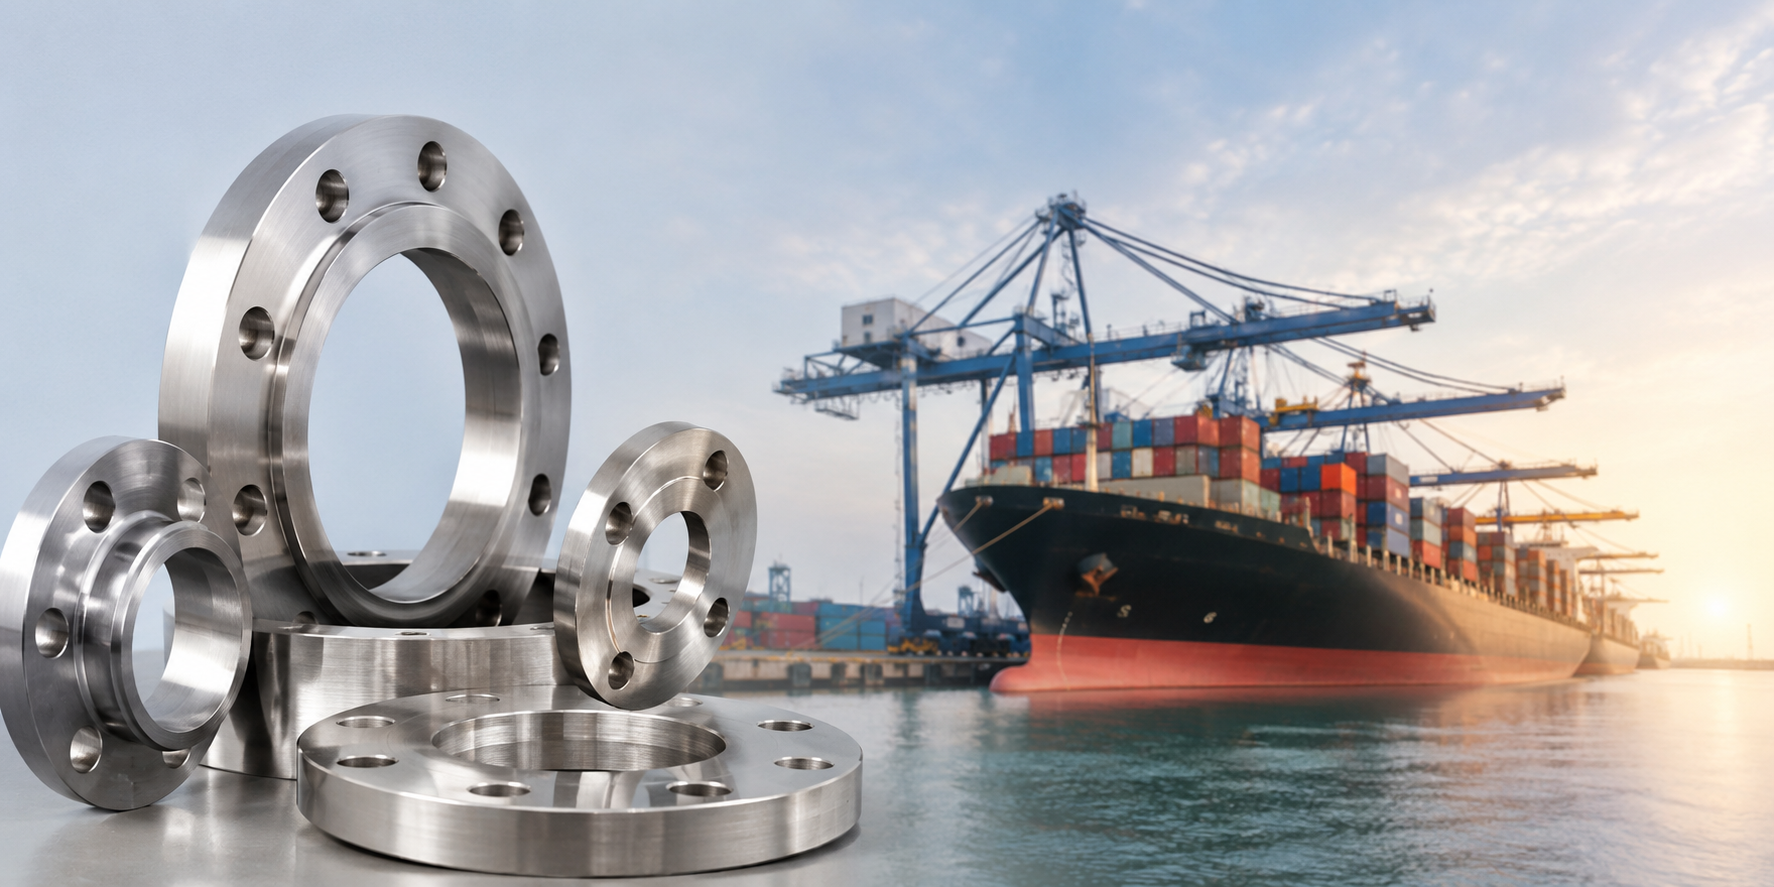
Conditions de livraison
Précisez les Incoterms : FOB (port de Shanghai ou de Tianjin), CIP jusqu’à votre site ou DAP. Les brides standard en stock (F304L / F316L) sont expédiées FOB sous 3 à 7 jours ouvrés. Pour les dimensions sur mesure, les pressions non standard ou les nuances hors de la gamme standard en stock F317L, F321, F347, F51, F53, le délai d’approvisionnement est généralement de 20 à 30 jours à compter de la passation de commande.
Quantités minimales de commande et délais d’approvisionnement
La MOQ pour les articles standard en stock F304L et F316L (NPS ½”-12”, ASME B16.5, classe 150 / 300) est de 25 pièces par dimension et par nuance. Pour les dimensions, pressions et autres nuances sur mesure, nous acceptons souvent les commandes d’une seule pièce avec une livraison sous 20 à 30 jours et un dossier complet de certification.
Synbase peut fournir un interlocuteur unique, une demande de devis intégrée et un suivi unifié des certificats MTR pour les projets actifs de raccords de tuyauterie en acier inoxydable lorsque les brides et les raccords proviennent d’une seule source.
Vous souhaitez une vérification physique et une traçabilité complète du matériau de votre bride avant de confirmer votre première commande de production ? Vous pouvez demander dès aujourd’hui un échantillon gratuit d’une seule bride.
Demander un échantillon de bride gratuitBoîtes à outils d’ingénierie et d’approvisionnement
Simplifiez votre processus de spécification et garantissez une conformité technique complète grâce à nos ressources numériques dédiées aux brides en acier inoxydable ASTM A182.
Sélecteur de nuance de matériau
Saisissez vos variables de procédé spécifiques, notamment la concentration en chlorures, la température de fonctionnement et la présence de H2S, afin d’identifier automatiquement la nuance de bride austénitique, duplex ou super duplex optimale pour votre environnement.
Accéder au sélecteurGuide des classes de pression
Accédez à des tableaux complets de valeurs pression-température (P-T) et à des recommandations dimensionnelles parfaitement conformes aux normes ASME B16.5 et ASME B16.47 pour tous les groupes de matériaux inoxydables A182.
Voir le guide des classesFormulaire de spécification d’approvisionnement
Modèle de demande de devis standardisé et téléchargeable, conçu pour garantir que tous les paramètres d’ingénierie essentiels, de la finition de face aux certifications MTR et aux exigences de CND, sont correctement renseignés afin d’obtenir rapidement un devis.
Télécharger le formulaire





