Solutions de brides pleines et d’isolation de tuyauterie
Carbone, inox et alliage selon ASME B16.5 / B16.48
Une bride pleine possède un centre massif, sans alésage, qui obture l’extrémité ouverte d’une tuyauterie, d’un piquage ou d’un appareil ; c’est l’élément qui peut retarder une opération d’arrêt plus efficacement que tout autre si une spécification incorrecte d’épaisseur, de face ou de certificat arrive sur site. Synbase Steel forge, usine et certifie des brides pleines, lunettes pleines et obturateurs de conduite couvrant toutes les classes de pression standard ; ils sont fournis avec le certificat matière pour validation par votre inspecteur.
Demander un devis RFQ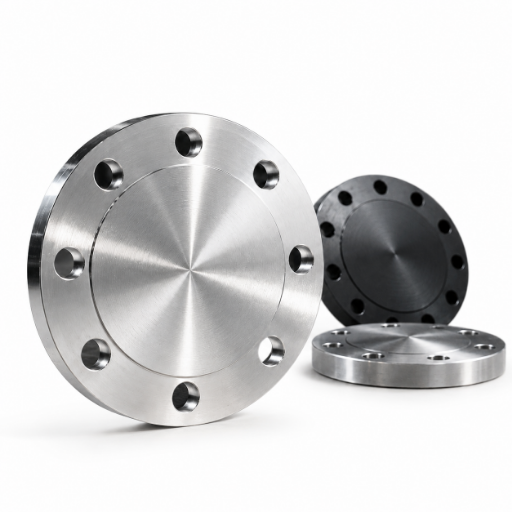
- 1/2″–60″ Plage de dimensions (NPS)
- 150–2500 Classe de pression (lb)
- RF / FF / RTJ Types de faces
- CS · SS · alliage A105 / A182 / Duplex
- EN 10204 3.1 Certificat matière pour chaque lot
- 100+ Pays d’exportation
Étanchéité et isolation d’une extrémité de conduite — où utiliser une bride pleine
Sur une ligne de procédé en service, une bride pleine remplit une fonction essentielle unique : elle est fixée à une bride correspondante et isole le procédé de l’extrémité du réseau de tuyauterie, d’un piquage d’appareil ou de l’emplacement où sera raccordée une future branche. L’absence d’alésage traversant fait de la bride pleine le raccord de référence lorsqu’une section ouverte du procédé doit subir un essai de pression, être isolée pour le service et la maintenance, ou rester obturée jusqu’à l’installation d’une extension du site. Dans certains cas, le même raccord est aussi commandé comme bride d’obturation ; selon que le catalogue concerne les raccords de procédé ou les raccords sous vide (ISO/KF), les termes bride pleine et bride d’obturation peuvent désigner ou non une même pièce massive percée.
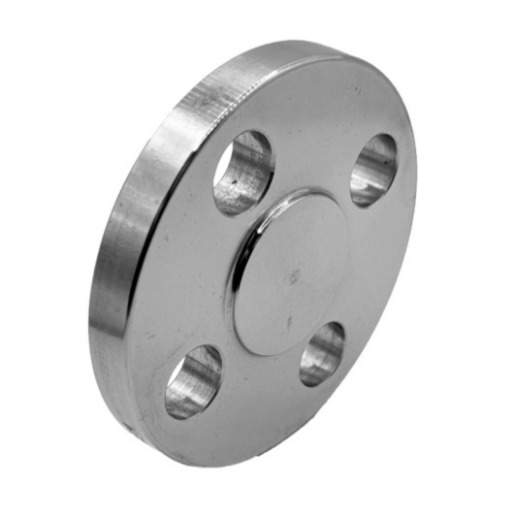
La source du problème n’est généralement pas la bride elle-même. Il s’agit le plus souvent d’une divergence que personne n’a repérée lors de la demande de devis, par exemple : une bride pleine de classe 150 livrée pour un perçage de classe 300, une bride à face plate montée sur une vanne à face surélevée, ou un lot de disques arrivant sans numéro de coulée traçable alors que l’inspecteur attend sur place. Tout cela relègue les disques au magasin et transforme le planning en travail de nuit. La page ci-dessous a été conçue par Synbase pour couvrir ces points de défaillance : perçage conforme à la norme demandée, exactement selon la face requise, traçabilité du numéro de coulée étayée par le certificat et groupe d’isolation approprié, afin de livrer le bon disque sur la bonne bride dès la première fois.
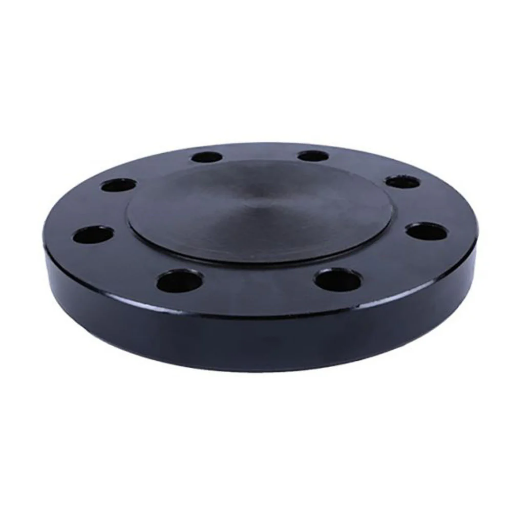
C’est ici que la plupart des fiches techniques s’arrêtent et qu’une vraie solution commence : il ne s’agit pas de savoir « qu’est-ce qu’une bride pleine ? », mais quelle configuration votre conduite nécessite réellement, sous quelle certification elle sera livrée, comment elle arrivera à votre port, sans mauvaise surprise sur la facture.
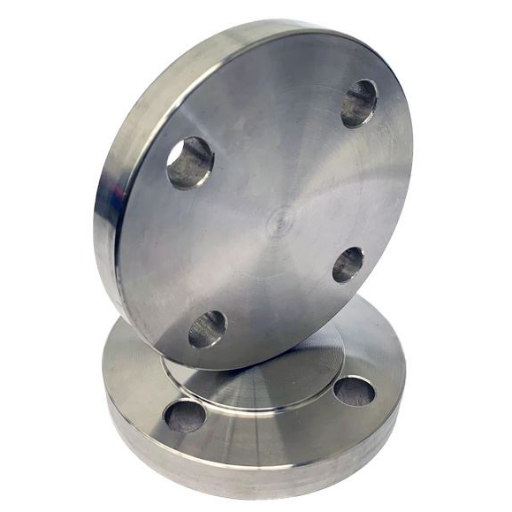
Gamme de brides pleines Synbase — matériaux, classes de pression, faces et options taraudées
Chaque bride pleine que nous expédions est forgée à partir d’un lopin monobloc (ASTM A105 pour l’acier au carbone, A182 pour l’acier inoxydable et l’acier allié) ou découpée et usinée dans une tôle certifiée pour les plus grands diamètres, puis percée pour correspondre exactement au cercle de boulonnage de la bride associée. Le forgeage est déterminant ici : un disque forgé présente un fibrage orienté de l’extérieur vers l’intérieur, tandis qu’une tôle n’a pas de résistance dépendante de la direction selon les axes x ou y ; seules les matières forgées ou de meilleure qualité sont référencées dans les « tableaux de classement complets ASME B16.5 » ; pour les brides pleines de classe supérieure, vous n’obtenez qu’une tôle simplement découpée, qui ne réussirait pas un essai hydrostatique à 600psi.
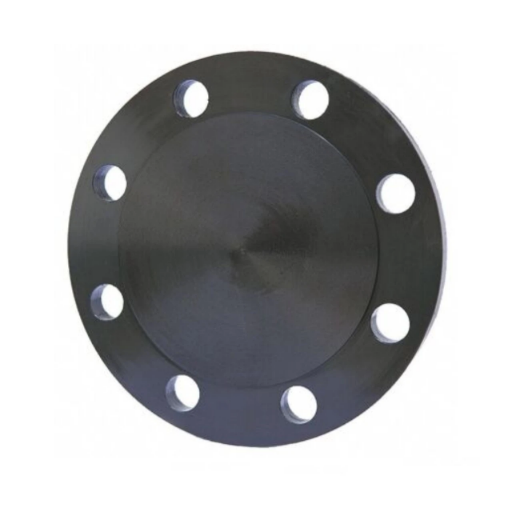
Bride pleine en acier au carbone
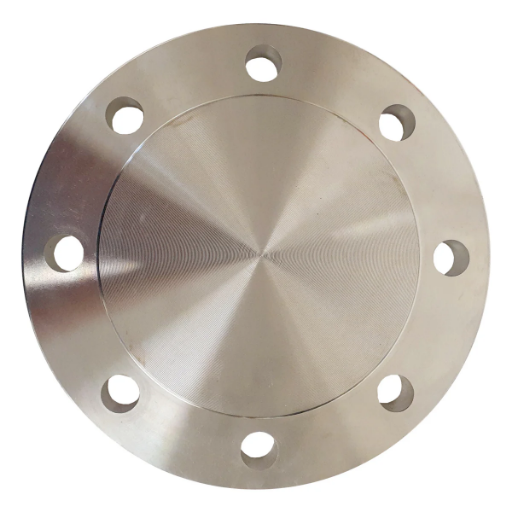
Bride pleine en acier inoxydable
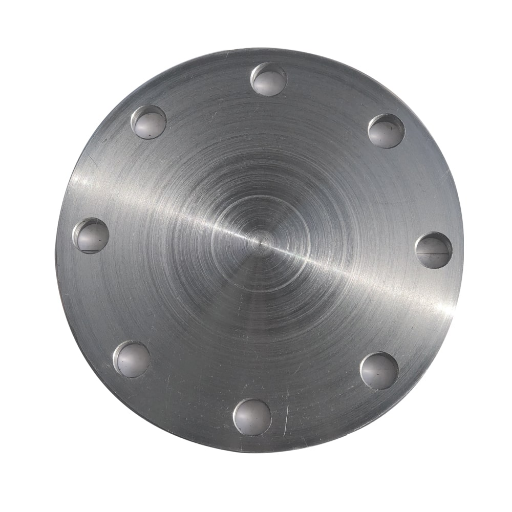
Bride pleine DIN / EN
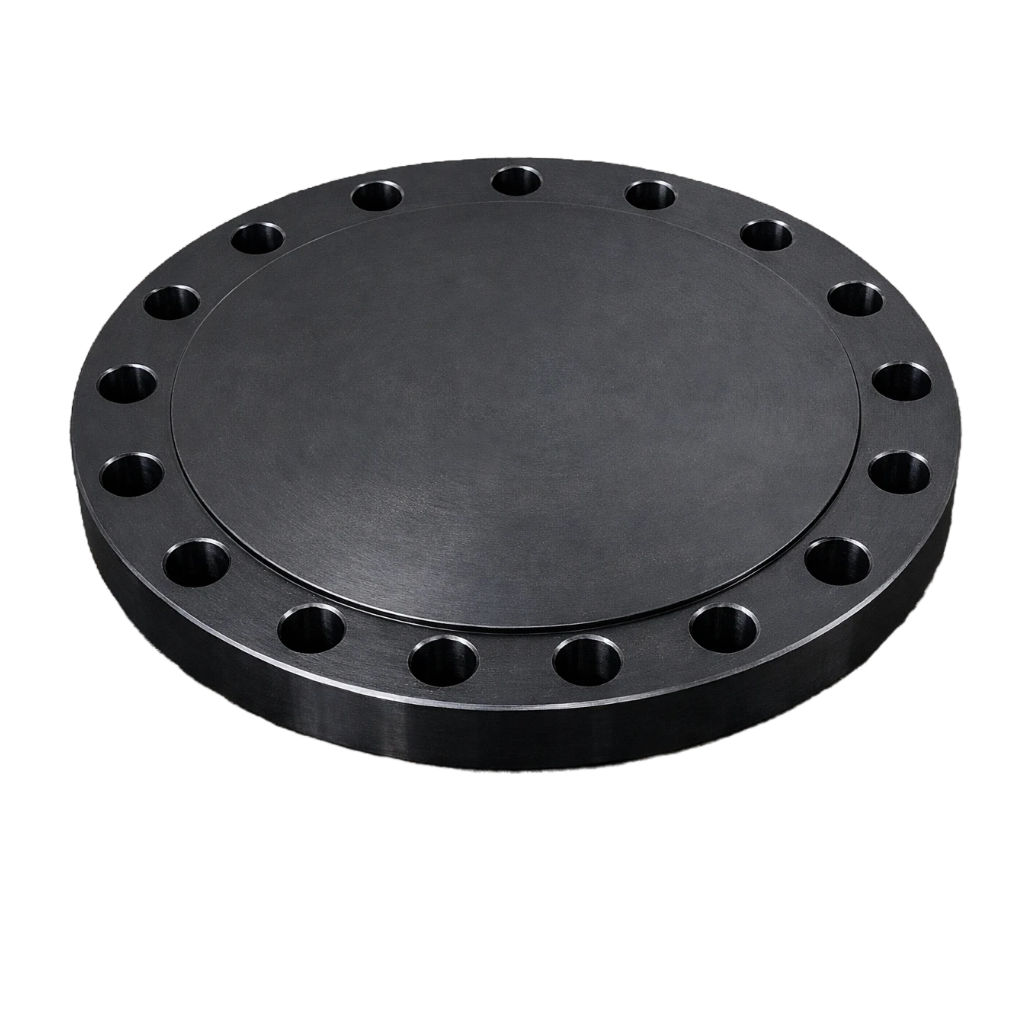
Brides pleines taraudées et spéciales
Au-delà du simple disque massif standard, le même forgeage sert de base aux variantes les plus demandées par les ingénieurs : une bride pleine taraudée avec un ou plusieurs orifices filetés NPT pour vidanges, évents ou raccordements d’instruments ; une bride pleine à moyeu haut pour le service haute pression API 6BX ; et des alésages personnalisés permettant à une bride pleine de faire aussi office de bride à emmanchement sans moyeu. Chaque pièce est usinée dans le même matériau certifié, de sorte que le certificat couvrant l’obturateur couvre également la modification.
| Si votre conduite est… | Matériau | Face | Classe type |
|---|---|---|---|
| Eau, air, utilités basse pression | CS A105 | FF ou RF | 150–300 |
| Pétrole et gaz / hydrocarbures pétrochimiques | CS A105 / A350 LF2 | RF ou RTJ | 300–900 |
| Service corrosif / chimique / hygiénique | SS A182 F316/F316L | RF | 150–600 |
| Chlorures / milieu acide (H2S) / offshore | Duplex S31803 / Super Duplex | RTJ | 600–2500 |
| Tête de puits haute pression | Alliage / A182 F11–F22 | RTJ (6BX) | 1500–2500 |
Cette matrice constitue un point de départ pour la demande de devis, pas une fin. Indiquez-nous la pression de calcul, le service et la norme de la bride associée ; nous fournirons une référence adaptée au schéma de perçage, avec le matériau verrouillé :
Demander un exemple de certificat matière EN 10204 3.1 →La famille d’isolation par brides — bride pleine contre lunette pleine, palette et entretoise, obturateur de conduite
Les brides pleines obturent une conduite que l’on veut fermer et maintenir hors service. Dès qu’il faut ouvrir et fermer régulièrement une ligne — lors d’un arrêt, d’une opération de maintenance ou d’un changement de catalyseur — une bride pleine boulonnée en permanence devient un obstacle, car à chaque cycle les portées de joint s’endommagent et les heures de travail de l’équipe s’accumulent, ce qui augmente les coûts. Toute la famille d’isolation a évolué pour supprimer ces problèmes récurrents. Choisir un élément de cette famille pour une opération qui exige l’ouverture et la fermeture planifiées d’une conduite constitue l’une des erreurs les plus coûteuses dans le domaine de la tuyauterie.
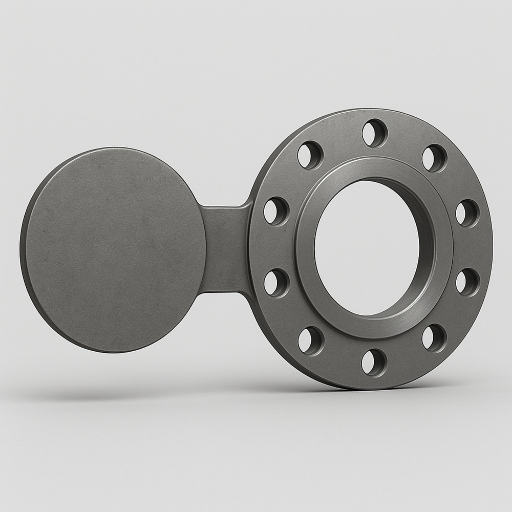
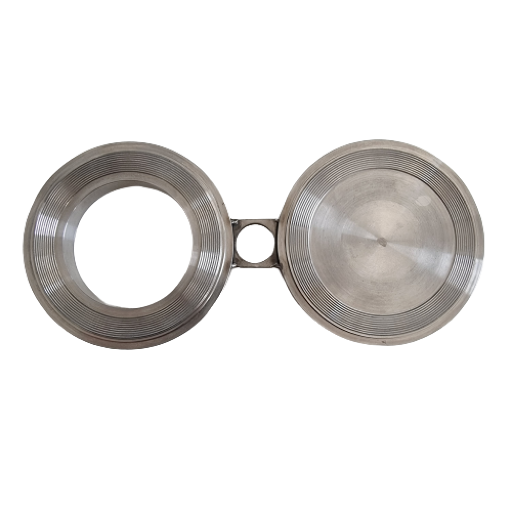
Bride spectacle (figure en 8)
Un disque plein + un anneau ouvert, reliés par une entretoise · ASME B16.48
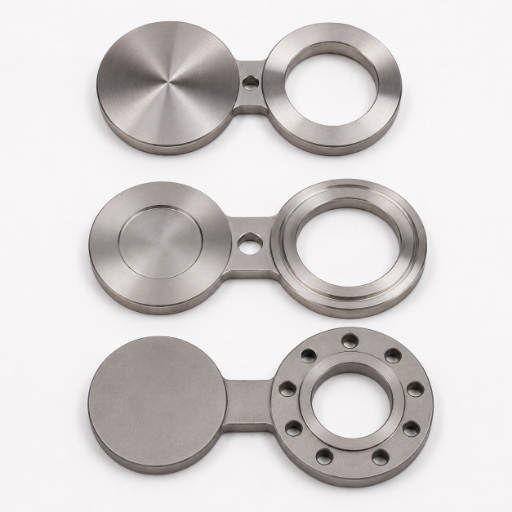
Palette et entretoise (paddle)
Palette pleine séparée + entretoise annulaire · poignée
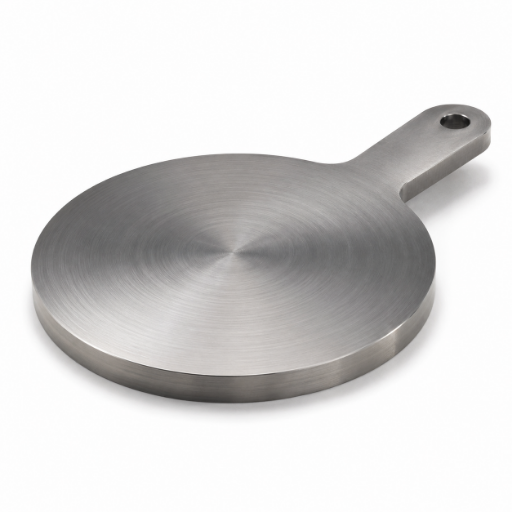
Obturateur de conduite / skillet
Disque massif unique avec poignée · ASME B16.48
Cette distinction est opérationnelle, et non esthétique. Une bride spectacle (plaque en forme de 8) comporte un disque plein et un anneau ouvert reliés par une barre de liaison ; desserrez les boulons, faites pivoter la bride spectacle et vous faites passer une ligne du débit à l’isolement positif sans jamais retirer la pièce du râtelier — un simple coup d’œil indique à l’opérateur quelle moitié est en service. Une paire pelle-entretoise (plaque-pelle) remplit la même fonction sous la forme de deux pièces distinctes, que l’on intervertit lorsque la configuration change ; elle est plus légère à stocker, mais plus lente à commuter. Une plaque pleine simple, ou skillet, est un disque plein unique inséré entre les brides pour un isolement ponctuel. Les trois solutions sont régies par l’ASME B16.48 — la norme spécialement conçue pour les plaques pleines de conduite utilisées avec des brides ASME B16.5 — tandis que la bride pleine à bouchon d’extrémité elle-même relève de l’ASME B16.5.
| Exigence | Bride pleine | Lunette pleine | Palette + entretoise | Obturateur de conduite |
|---|---|---|---|---|
| Étanchéité permanente en extrémité | Optimal | Surdimensionné | Non | Possible |
| Isolement fréquent / commutation du débit | Reboulonner à chaque fois | Pivoter sur place | Intervertir les pièces | Retirer à chaque fois |
| État visible en un coup d’œil | Non | Oui (figure en 8) | Partiel | Non |
| Poids minimal en stock | Moyen | Le plus lourd | Le plus léger | Léger |
| Norme applicable | ASME B16.5 | ASME B16.48 | ASME B16.48 | ASME B16.48 |
« Pourquoi ne pas utiliser simplement une vanne ? » C’est la question que pose tout jeune ingénieur. Une vanne fermée peut laisser passer un débit — les sièges s’usent et des débris peuvent la maintenir entrouverte — ; elle ne fournit donc qu’un contrôle du débit, jamais l’isolement positif certifié exigé par un permis de travail lorsque des équipes interviennent à l’intérieur d’un appareil. Les lunettes pleines et les palettes interrompent physiquement le passage. C’est pourquoi la famille d’isolation figure dans toutes les spécifications de matériaux des raffineries et des pipelines, aux côtés des vannes et non à leur place.
Dimensions et normes — ASME B16.5 / B16.47 / B16.48 + DIN / EN 1092 / JIS
Une bride pleine n’est correcte que lorsque son diamètre extérieur, son épaisseur, son cercle de boulonnage et son schéma de perçage correspondent exactement à la bride associée. Les tableaux de dimensions ci-dessous présentent les valeurs ASME B16.5 les plus demandées pour l’acier au carbone ; les tableaux complets pour toutes les classes, ainsi que les séries d’épaisseurs B16.48, sont fournis dans la fiche technique téléchargeable. Un détail que les acheteurs découvrent souvent lors d’une inspection : les normes sont révisées ; le perçage ASME B16.5 reste identique d’une édition à l’autre, mais les clauses relatives aux matériaux et au marquage changent. Nous fabriquons et marquons selon l’édition en vigueur et l’indiquons sur le certificat.
| NPS | DE (O) | Épaisseur (C) | Cercle de boulonnage (BCD) | Nombre de boulons | Diamètre du boulon. |
|---|---|---|---|---|---|
| 2″ | 6.00 | 0.75 | 4.75 | 4 | 5/8 |
| 3″ | 7.50 | 0.94 | 6.00 | 4 | 5/8 |
| 4″ | 9.00 | 0.94 | 7.50 | 8 | 5/8 |
| 6″ | 11.00 | 1.00 | 9.50 | 8 | 3/4 |
| 8″ | 13.50 | 1.12 | 11.75 | 8 | 3/4 |
| 10″ | 16.00 | 1.19 | 14.25 | 12 | 7/8 |
| 12″ | 19.00 | 1.25 | 17.00 | 12 | 7/8 |
| 16″ | 23.50 | 1.44 | 21.25 | 16 | 1 |
| 20″ | 27.50 | 1.69 | 25.00 | 20 | 1-1/8 |
| 24″ | 32.00 | 1.88 | 29.50 | 20 | 1-1/4 |
| NPS | DE (O) | Épaisseur (C) | Cercle de boulonnage (BCD) | Nombre de boulons | Diamètre du boulon. |
|---|---|---|---|---|---|
| 2″ | 6.50 | 0.88 | 5.00 | 8 | 5/8 |
| 3″ | 8.25 | 1.12 | 6.62 | 8 | 3/4 |
| 4″ | 10.00 | 1.25 | 7.88 | 8 | 3/4 |
| 6″ | 12.50 | 1.44 | 10.62 | 12 | 3/4 |
| 8″ | 15.00 | 1.62 | 13.00 | 12 | 7/8 |
| 10″ | 17.50 | 1.88 | 15.25 | 16 | 1 |
| 12″ | 20.50 | 2.00 | 17.75 | 16 | 1-1/8 |
| 16″ | 25.50 | 2.25 | 22.50 | 20 | 1-1/4 |
| 20″ | 30.50 | 2.50 | 27.00 | 24 | 1-1/4 |
| 24″ | 36.00 | 2.75 | 32.00 | 24 | 1-1/2 |
Note d’ingénierie — Correspondance des normes selon les régions
Pour les brides pleines de grand diamètre NPS 26 “-60”, les dimensions relèvent de l’ASME B16.47 (séries A / B). Les projets métriques font appel à l’EN 1092-1 (PN6-PN40, obturateur type 05) ou à la DIN 2527 ; les normes asiatiques et australiennes citent la JIS B2220 (5K-20K) et l’AS 2129 (Table D/E/H). Les obturateurs de conduite, lunettes pleines, palettes et entretoises en NPS 1/2 “-24” classe 150-600 sont dimensionnés conformément à l’ASME B16.48. Nous vérifions votre norme de perçage au moment du devis afin qu’une bride DIN ne soit jamais associée à une bride pleine ANSI.
L’épaisseur d’isolation n’est pas l’épaisseur hydrostatique
Le nombre de loin le plus important sur une lunette pleine ou un obturateur de conduite est l’épaisseur du disque, et deux réponses sont correctes. L’épaisseur d’isolation est dimensionnée pour supporter la pression maximale admissible de service (MAWP) de la conduite. L’épaisseur hydrostatique est dimensionnée pour supporter la pression d’épreuve hydraulique, généralement environ 1,5 fois la MAWP ; un obturateur prévu pour l’épreuve est donc nettement plus épais qu’un obturateur d’isolation de même classe. Commandez un obturateur d’isolation plus mince pour une épreuve hydraulique : il se déformera ; commandez l’épaisseur hydrostatique pour une isolation courante : vous paierez de l’acier inutile. Nous mesurons et poinçonnons le service prévu sur chaque obturateur afin que le mauvais élément n’atteigne jamais le chantier.
Forgé contre tôle, carbone contre inox contre alliage — performances et sélection
Choisir une nuance de matériau consiste à équilibrer pression, corrosion et budget ; la comparaison factuelle se fait avec des chiffres, pas des adjectifs. L’acier au carbone A105 suffit pour la plupart des services d’hydrocarbures et d’utilités au coût le plus bas ; l’acier inoxydable A182 F316 est rentable pour les lignes chimiques et hygiéniques exposées à la corrosion ; le duplex et les alliages spéciaux ne sont nécessaires que lorsque les chlorures, les gaz acides ou les températures extrêmes détruiraient des solutions moins coûteuses. Ce tableau présente les options côte à côte.
| Propriété | CS — A105 | SS — A182 F316 | Duplex — S31803 |
|---|---|---|---|
| Limite d’élasticité min. | 36 000 psi | 30 000 psi | 65 000 psi |
| Température continue max. | environ 425 C | environ 540 C | environ 300 C |
| Résistance aux chlorures / à la corrosion par piqûres | Faible | Modérée (PREN ~24) | Élevée (PREN ~35) |
| Service en milieu acide (H2S) | Avec A350 LF2 | Limité | Compatible NACE MR0175 |
| Coût relatif du matériau | Référence 1.0x | 3–4x | 5–7x |
« Nous forgeons les brides pleines en acier au carbone à partir d’un lopin A105 monobloc et nous les normalisons avant l’usinage, car un disque de qualité fer à béton découpé dans une tôle quelconque peut réussir un contrôle visuel rapide puis échouer à l’essai Charpy à 4 degrés sous la température ambiante. L’honnêteté du certificat dépend entièrement de la coulée qui le sous-tend. »
— Équipe d’ingénierie Synbase Steel, division brides et forgeageComparez le coût de matériau ci-dessus au coût nécessaire pour déplacer 5-7 fois la quantité de duplex sur une simple conduite d’eau afin de gagner quelques heures de disponibilité : il est tout aussi incorrect d’installer de l’acier au carbone sur un collecteur de gaz acide. Cette sélection concentre la dépense supplémentaire là où elle est nécessaire — c’est là que se décide le coût total, et non le prix unitaire.
Vous comparez les nuances pour un fluide et une température donnés ? Demandez une recommandation de matériau avec les données de votre conduite →Qualité, certification et traçabilité des matériaux
L’un des moyens les plus simples de perdre une semaine sur un chantier est de recevoir une bride pleine sans documents valides. Les équipes d’approvisionnement nous rapportent toujours la même situation : un fournisseur annonce une nuance, ne peut pas produire le certificat correspondant à la réception, et tout le lot est mis en quarantaine tandis que la ligne devient inutilisable. Synbase traite ce problème à la source. Chaque expédition arrive avec un certificat matière EN 10204 3.1 — analyse chimique, propriétés mécaniques et relevé de traitement thermique vérifiés dans nos ateliers — et le numéro de coulée est poinçonné sur la bride afin que le disque entre les mains de l’inspecteur puisse être retracé jusqu’à la coulée de l’aciérie qui l’a produite. Lorsque cela est exigé, nous organisons une certification EN 10204 3.2 assistée par un organisme tiers tel que SGS, BV ou TUV.
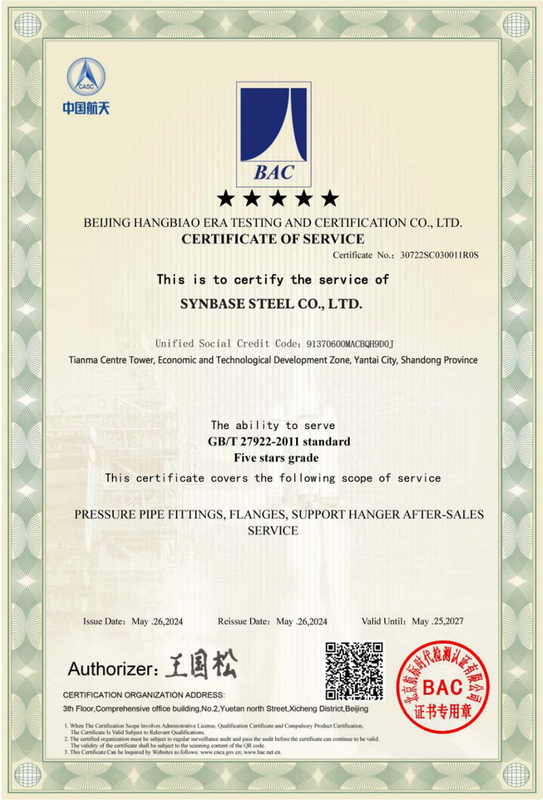
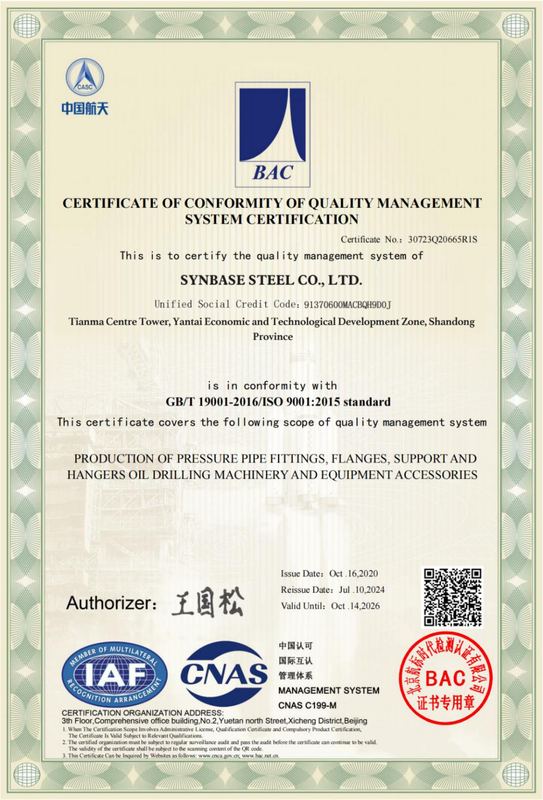
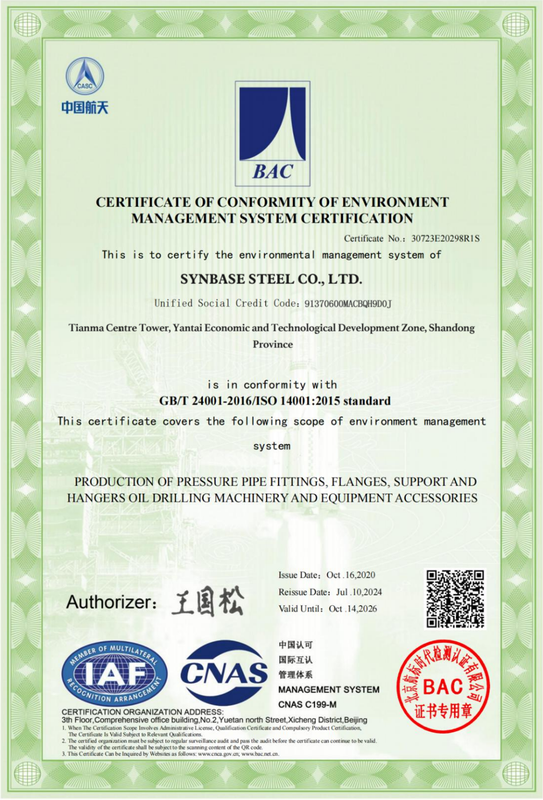
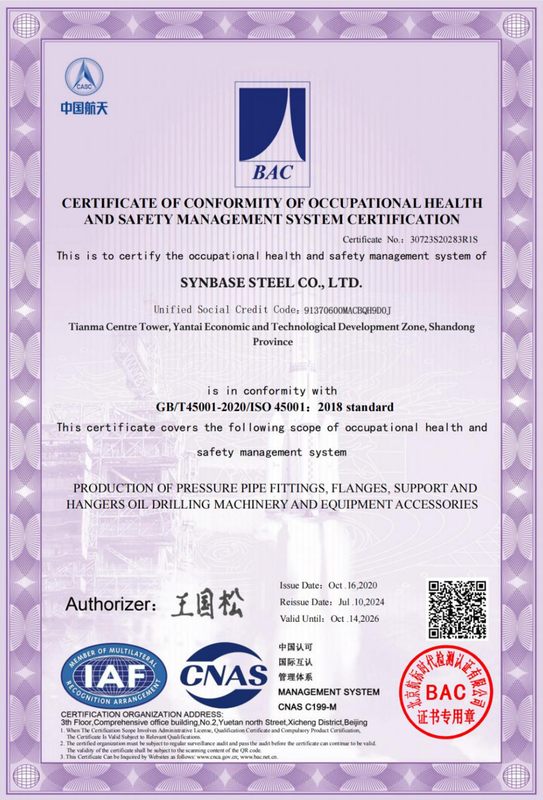
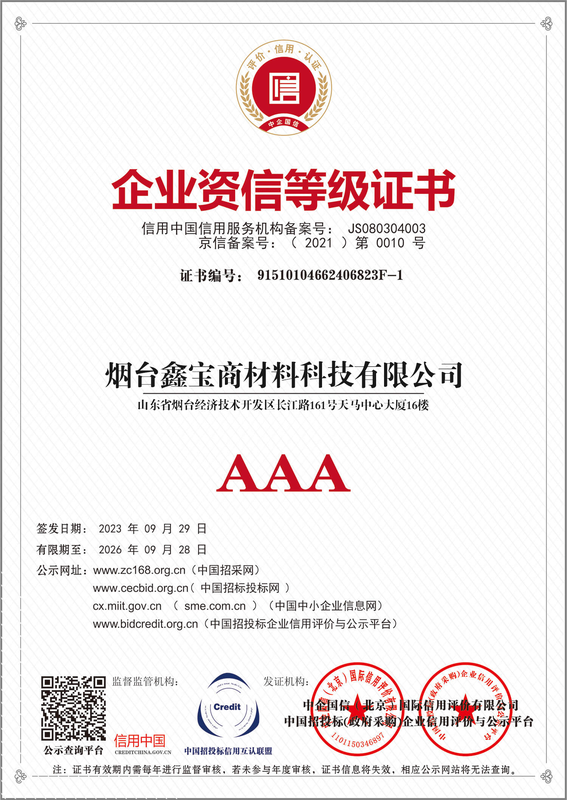
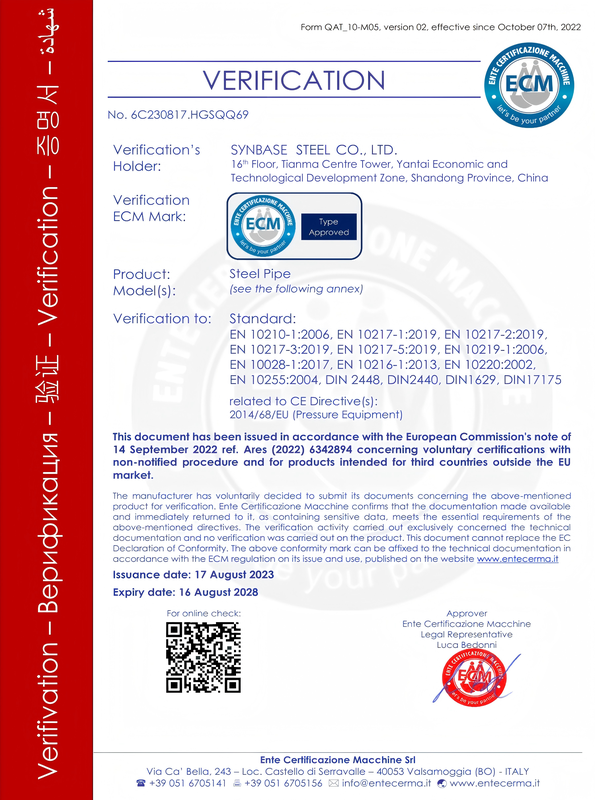
Quelle est donc la différence entre ces labels ? La structure : Synbase est l’activité spécialisée dans les brides du E-CHENG STEEL GROUP, qui fabrique des tubes, raccords de tuyauterie, brides et vannes dans ses propres bases de forgeage, de traitement thermique et d’usinage, au lieu d’être une société de négoce revendant des raccords non marqués provenant du stock d’un tiers. Nos matières premières proviennent directement de contrats d’approvisionnement de 20 ans conclus avec les plus grands producteurs d’acier chinois (Baosteel, TPCO, Ansteel, TISCO), et nous sommes membres de la China Iron and Steel Association. Cette chaîne complète — de notre aciérie chinoise de référence à notre forge interne, puis aux numéros de coulée poinçonnés sur chaque pièce et à nos certificats 3.1 — permet à votre service qualité de libérer votre production sans refaire les essais.
Conseil d’approvisionnement — Vérifiez avant le boulonnage
Comment éviter les certificats matière contrefaits : un risque réel sur le marché des brides est le certificat d’essai en usine contrefait, souvent appelé MTC (mill test certificate). Trois contrôles sont possibles à la réception des pièces : le numéro de coulée sur la bride doit correspondre à celui du certificat 3.1, le certificat 3.1 doit présenter les valeurs d’essai réelles (et pas simplement la mention « conforme »), et vous devez pouvoir vérifier l’atelier émetteur. S’il est authentique, il passera ces trois contrôles ; demandez-nous un exemple dès aujourd’hui pour le vérifier vous-même.
Vous souhaitez voir notre documentation avant de vous engager ?
Demander un exemple de certificat matière EN 10204 3.1 →FAQ sur les brides pleines
Quelle est la différence entre une bride pleine et une bride normale ?
Brides pleines expliquées : à quoi servent-elles et pourquoi doivent-elles passer un essai ? Un raccord standard, tel qu'une bride à collet glissant ou une bride à collet à souder, sert de manchon de raccordement pour deux tronçons de tube, laissant le fluide circuler par un orifice central, ou 'alésage'. Une bride pleine ne comporte pas cette ouverture ; elle possède à l'avant un disque massif qui bloque ou 'obture' l'extrémité d'un tube, d'un raccord ou d'un orifice, par exemple pour assurer l'étanchéité en attendant de futurs raccordements ou pour obturer l'extrémité d'un appareil sous pression.
Quelle est la différence entre une bride pleine et un obturateur en huit ?
Une bride pleine constitue une obturation permanente à l'extrémité d'un tube et ne s'ouvre qu'après retrait de tous les boulons. Un obturateur en huit (ou fig. 8) associe une plaque pleine et une plaque ouverte reliées par une barre de liaison qui pivote après retrait d'une seule fixation pour permettre l'écoulement ou l'isolement, et indique visuellement quelle plaque est utilisée. Les brides sont fabriquées conformément à l'ASME B16.5 ; les obturateurs en huit relèvent de l'ASME B16.48.
Les brides pleines nécessitent-elles un joint ?
Oui. Une bride pleine assure l'étanchéité contre la bride correspondante grâce à un joint comprimé par la charge de boulonnage, comme tout assemblage de brides boulonnées. Le type de joint dépend de la face : un joint plat ou annulaire pour les faces RF/FF, et un anneau métallique pour une gorge RTJ.
De quels matériaux les brides pleines sont-elles fabriquées ?
Acier au carbone (ASTM A105 ou A350 LF2 pour les basses températures), acier inoxydable (A182 F304/F316), acier duplex (S31803/S32750) et nuances d'acier allié pour des conditions de service à haute pression ou corrosives. La nuance appropriée dépend de la pression, de la température et du fluide ; le tableau de sélection ci-dessus associe les conditions de service courantes aux matériaux.
Quel est le code ASTM des brides pleines en acier au carbone ?
Les brides forgées en acier au carbone, y compris les brides pleines, sont le plus souvent fournies selon l'ASTM A105 (dimensions conformes à l'ASME B16.5). Pour les conditions de service à basse température, l'équivalent est l'ASTM A350 LF2. Les pièces forgées en acier inoxydable et en acier allié relèvent de l'ASTM A182.
Fournissez-vous un certificat d’essai en usine et quel est le délai d'approvisionnement ?
Toutes les brides pleines Synbase sont fournies avec un certificat d’essai en usine EN 10204 3.1 et un numéro de coulée poinçonné. Une certification EN 10204 3.2 peut également être obtenue auprès de tiers si nécessaire. Les articles standard en stock devraient être livrés sous 1 à 2 semaines. Les brides pleines forgées sur mesure et celles fabriquées dans des matériaux spéciaux devraient nécessiter entre 3 et 4 semaines. Nous vérifierons le délai précis d'approvisionnement en fonction de votre demande de devis.