Bridas de acero inoxidable ASTM A182, forjadas, certificadas y directas de fábrica
Las bridas de acero inoxidable ASTM A182 enfrentan el problema recurrente de proveedores cuyas fichas técnicas pueden incluir todos los grados posibles, desde F304L hasta Super Duplex F53, pero no entregar los informes de ensayo de fábrica específicos de la colada que permitan confiar en lo declarado. Synbase Steel es fabricante de bridas forjadas ASTM A182 elaboradas con materiales de fábrica de origen comprobado: trazables, ensayados internamente mediante PMI con tecnología de espectrometría XRF y certificados con MTR EN 10204 3.1 o 3.2. Suministramos acero inoxidable A182 en grados de F304L a Super Duplex F53 conforme a ASME B16.5/EN 1092-1 en norma dual, clases 150 a 2500, directamente desde nuestra planta, con una cotización garantizada en 24 horas.
- ISO 9001:2015
- ASME B16.5 / EN 1092-1
- MTR EN 10204 3.1 / 3.2
- Ensayos PMI del 100 % de la colada
- PED 2014/68/EU
- Respuesta a RFQ en 24 h
Qué es ASTM A182: alcance de la norma y familia de grados
Alcance de la norma y ensayos
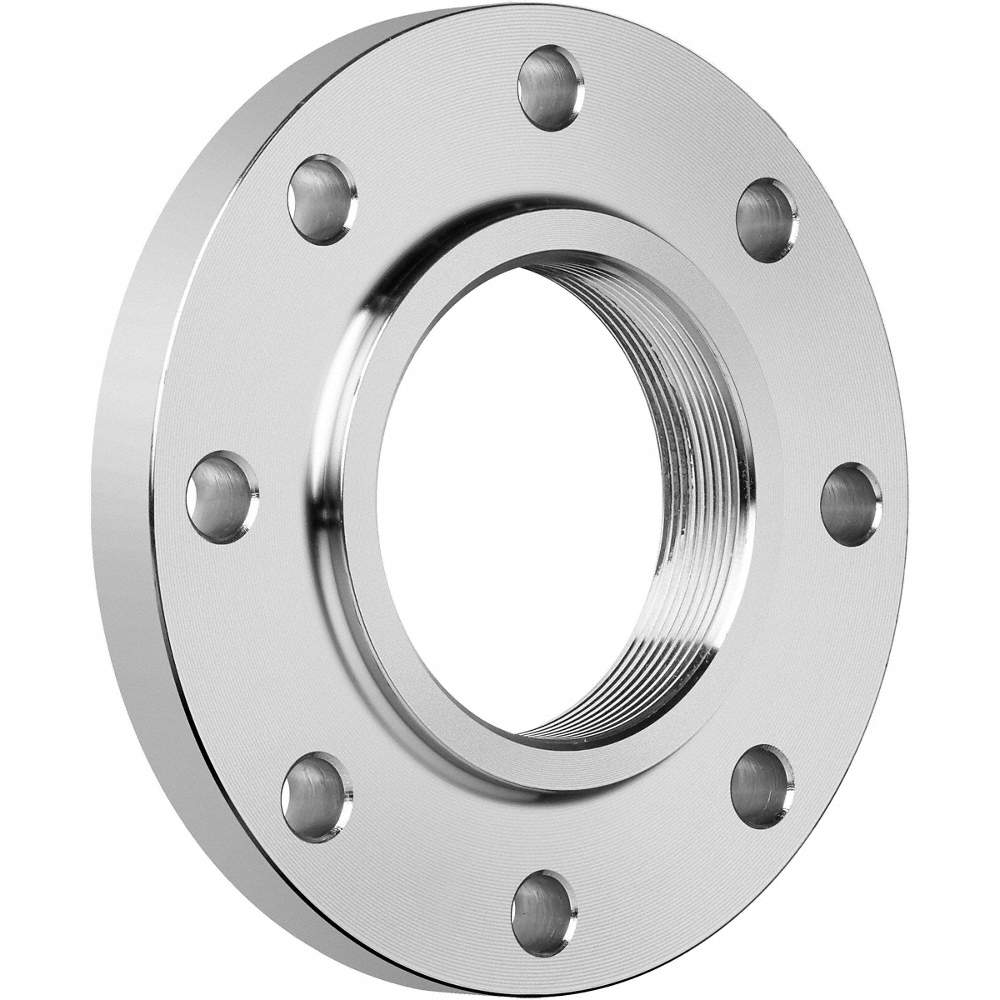
La norma ASTM A182, «Especificación estándar para bridas de aleación y acero inoxidable forjadas o laminadas, accesorios forjados, válvulas y piezas para servicio a alta temperatura», establece los requisitos para forjas que posteriormente se integrarán en un sistema de tuberías o recipiente a presión.A diferencia de su norma relacionada, ASTM A276, «Especificación estándar para barras y perfiles de acero inoxidable», A182 incluye especificaciones para los procesos de fabricación (incluida la forja) de los propios elementos, así como requisitos de tratamiento térmico y los ensayos mecánicos y metalúrgicos necesarios para confirmar la integridad y calidad de la forja como pieza final sometida a presión, en lugar de ser simplemente un componente mecanizado a partir de una barra después de la forja.
Familias austenítica y dúplex
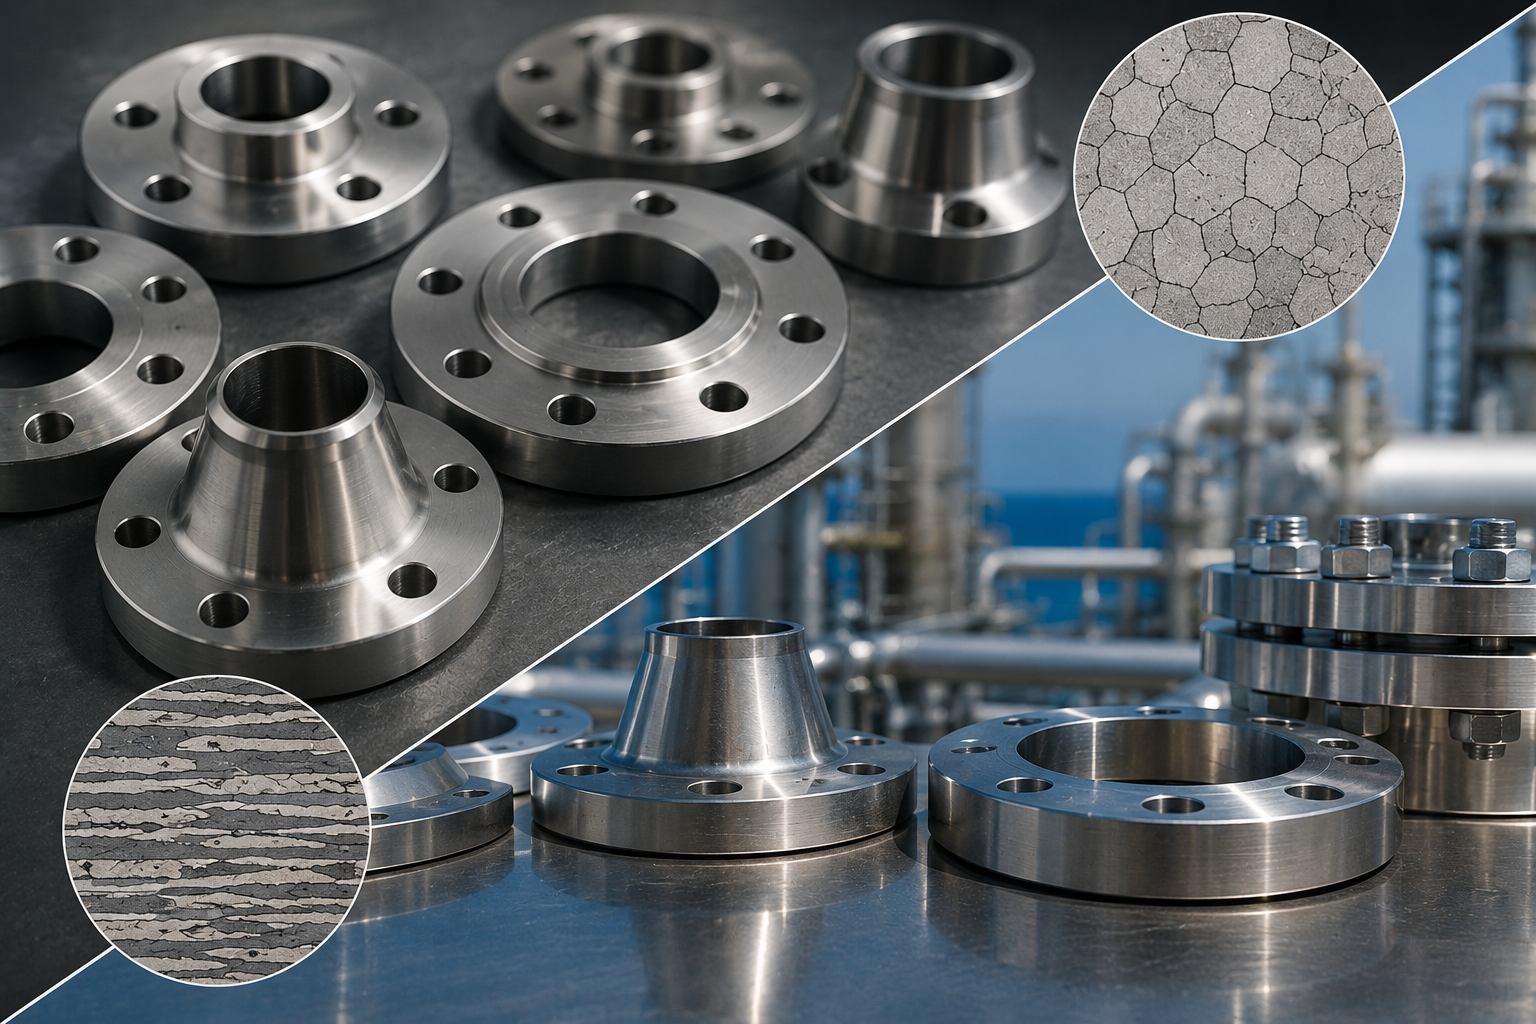
Los grados de acero inoxidable contemplados en ASTM A182 pertenecen a dos familias.La familia austenítica incluye los grados F304, F304L, F316, F316L, F317, F317L, F321 y F347. Presentan la típica fase de austenita cúbica centrada en las caras (FCC), ofrecen buena resistencia general a la corrosión y soldabilidad en un amplio intervalo de temperaturas, y han sido los aceros inoxidables de uso general tradicionales en gran parte de la industria de procesos.
La familia dúplex de grados inoxidables de la especificación incluye F51 (también conocido como acero inoxidable dúplex 2205) y F53 (también conocido como acero inoxidable superdúplex o 2507). Como sugieren sus nombres, estos aceros combinan cantidades importantes de ferrita y austenita en la microestructura (~50 %/~50 %), lo que ofrece un límite elástico considerablemente mayor que el de los grados inoxidables austeníticos y una resistencia mucho mejor a la corrosión por iones cloruro en múltiples condiciones de servicio, especialmente al agrietamiento por corrosión bajo tensión inducido por iones cloruro, o SCC por cloruros. El SCC por cloruros es un modo de falla potencial especialmente relevante en sistemas de tuberías en contacto con aguas marinas, productos químicos o procesos con cloruros en medios ácidos.
Contenido de carbono, soldabilidad y aplicaciones
En los grados austeníticos de A182, la designación «L» (por ejemplo, F304L, F316L) indica una reducción del contenido máximo de carbono.Los grados de material A182 estándar (por ejemplo, F304, F316) tienen un contenido máximo permitido de carbono de .080 %. Sin embargo, los grados «L» tienen un máximo de .030 %. Este bajo contenido de carbono minimiza la precipitación de carburos en los límites de grano durante la soldadura. La «precipitación de carburos», conocida más comúnmente como sensibilización, agota el cromo de los bordes de los granos en la zona afectada por el calor (HAZ) de la soldadura, reduciendo así la resistencia a la corrosión en esa zona crítica. Por esta razón, el acero inoxidable A182 de bajo carbono y grado L se especifica con mayor frecuencia para sistemas de tuberías soldadas, salvo que se garantice que el sistema recibirá un tratamiento térmico posterior a la soldadura.
Los grados F321 y F347 logran una mayor resistencia a la sensibilización mediante la adición de elementos que fijan el carbono libre e impiden que se una con el cromo en los límites de grano: F321 contiene de .60 % a 1.00 % de titanio, mientras que F347 contiene de .60 % a 1.00 % de columbio y nitrógeno, también denominado columbio y niobio.
En conjunto, con solo los siete grados inoxidables de A182 —F304L, F316L, F317L, F321, F347, F51 y F53— se cubren aplicaciones de procesos industriales, desde plantas municipales de agua hasta instalaciones marinas de petróleo y gas, en una enorme variedad de entornos químicos. Las bridas fabricadas conforme a esta norma se rigen dimensionalmente por ASME B16.5 (NPS ½” a 24″) y ASME B16.47 para aplicaciones de gran diámetro.
Especificaciones de grados, composición química y propiedades mecánicas de ASTM A182
La selección del grado correcto comienza relacionando los factores corrosivos del entorno de servicio con la composición química de la aleación considerada. Estos factores clave suelen incluir la concentración de Cl, la temperatura, el pH y la presencia de H2S. Entre los austeníticos estándar (serie 300), el molibdeno es el mayor diferenciador: está ausente en F304L, mientras que en F316L y F317L constituye el 2-3 % y el 3-4 % de la composición, respectivamente. Esta adición de molibdeno tiene un impacto directo y significativo en el número equivalente de resistencia a la corrosión por picadura (PREN), calculado mediante la ecuación Cr + 3.3Mo + 16N. El PREN aumenta de aproximadamente 19 para F304L a 25 para F316L, proporcionando una protección cinco veces mayor contra el inicio de la picadura en presencia de cloruros.
Guía para seleccionar el grado A182
Relacione su entorno de servicio con el grado A182 correcto. Para la especificación final, verifique los datos con un estudio de corrosión documentado para su medio específico, temperatura y concentración de Cl.
| Entorno de servicio | Grado recomendado | PREN (aprox.) | Orientación sobre Cl⁻ máx. | Característica clave |
|---|---|---|---|---|
| Agua dulce general / atmósfera moderada | F304 / F304L | ~19 | <200 ppm | Austenítico económico de entrada; grado L para uniones soldadas |
| Agua de mar / entornos con cloruros moderados | F316L | ~25 | ~1,000 ppm | La adición de Mo mejora la resistencia a la picadura; opción predeterminada para procesos químicos |
| Alto contenido de cloruros / medios ácidos / ácido fosfórico | F317L | ~28 | ~2,000 ppm | Más Mo que F316L; se utiliza en servicios químicos ácidos o con cloruros |
| Servicio a alta temperatura >400°C, sin PWHT | F321 / F347 | ~19 | <200 ppm | La estabilización con Ti / Nb evita la sensibilización a alta temperatura |
| Alto contenido de cloruros + alta presión; H₂S en instalaciones marinas | F51 (2205 dúplex) | ~35 | Rango de agua de mar | NACE MR0175; 2× el límite elástico de F304L |
| Servicio marino severo / ácido concentrado + cloruros | F53 (2507 superdúplex) | ~43 | Marino / concentrado | Mayor resistencia a la corrosión de la familia de inoxidables A182 |
Composición química por grado, ASTM A182 Tabla 1
Estos son los intervalos químicos típicos de los principales grados ASTM A182. (Los máximos de Si/Mn para los austeníticos son todos iguales:1.00/2.00, y no se muestran para facilitar la lectura).
| Grado | N.º UNS. | C máx. (%) | Cr (%) | Ni (%) | Mo (%) | Elementos especiales |
|---|---|---|---|---|---|---|
| F304L | S30403 | 0.030 | 18.0–20.0 | 8.0–13.0 | — | N ≤ 0.10% |
| F316L | S31603 | 0.030 | 16.0–18.0 | 10.0–15.0 | 2.00–3.00 | N ≤ 0.10% |
| F317L | S31703 | 0.030 | 18.0–20.0 | 11.0–15.0 | 3.00–4.00 | — |
| F321 | S32100 | 0.080 | 17.0–19.0 | 9.0–12.0 | — | Ti ≥ 5×C (máx. 0.70%) |
| F347 | S34700 | 0.080 | 17.0–20.0 | 9.0–13.0 | — | Cb ≥ 10×C (máx. 1.10%) |
| F51 (2205) | S31803 | 0.030 | 21.0–23.0 | 4.5–6.5 | 2.50–3.50 | N: 0.08–0.20% |
| F53 (2507) | S32750 | 0.030 | 24.0–26.0 | 6.0–8.0 | 3.00–5.00 | N: 0.24–0.32% |
Propiedades mecánicas mínimas, ASTM A182 Tabla 2 / Tabla 3
| Grado | Resistencia mínima a la tracción | Límite elástico mínimo | Alargamiento mínimo | Dureza máx. |
|---|---|---|---|---|
| F304L | 485 MPa (70 ksi) | 170 MPa (25 ksi) | 40% | 88 HRB |
| F316L | 485 MPa (70 ksi) | 170 MPa (25 ksi) | 40% | 88 HRB |
| F317L | 485 MPa (70 ksi) | 170 MPa (25 ksi) | 40% | 88 HRB |
| F321 | 515 MPa (75 ksi) | 205 MPa (30 ksi) | 30% | 88 HRB |
| F347 | 515 MPa (75 ksi) | 205 MPa (30 ksi) | 30% | 88 HRB |
| F51 (2205 dúplex) | 620 MPa (90 ksi) | 450 MPa (65 ksi) | 25% | 31 HRC |
| F53 (2507 superdúplex) | 800 MPa (116 ksi) | 550 MPa (80 ksi) | 15% | 35 HRC |
Una cifra que destaca es el límite elástico mínimo de 450 MPa del dúplex F51, frente a 170 MPa para los austeníticos F304L/F316L. Esta diferencia de 2.6× se traduce en una ventaja importante para el diseño del sistema: si debe considerar varios tamaños de tubería con clases de presión equivalentes, utilizar una brida dúplex puede permitir un espesor de pared menor y ahorrar peso en proyectos marinos e instalaciones modulares de plantas de procesos.
La verdadera compensación entre F304L y F316L se reduce a una variable: ¿cuál es la concentración de Cl⁻ en operación de su sistema, normalmente expresada en ppm, a la temperatura máxima de operación? Si está por debajo de aproximadamente 200 ppm, probablemente la resistencia a la corrosión de F304L sea suficiente. En F316L, la prima de precio adicional del 25-40 % no aporta beneficios de resistencia a la corrosión más allá de ese punto. Entre los errores comunes de especificación en este ámbito se encuentran utilizar F316L indiscriminadamente en todo un proyecto o asumir que es intrínsecamente mejor simplemente por una ligera diferencia en una tabla de PREN. La elección debería basarse en comparar el PREN del material con los cloruros presentes en su servicio real y la velocidad de corrosión según ese nivel y temperatura, no en una superioridad supuesta por el número de grado. Ambos grados también tienen una resistencia mecánica similar: la Tabla 2 de ASTM A182 establece un límite elástico mínimo igual de 170 MPa para todos los grados, excepto los dúplex; las designaciones de clase de presión y las presiones de trabajo admisibles se rigen por ASME B16.5.
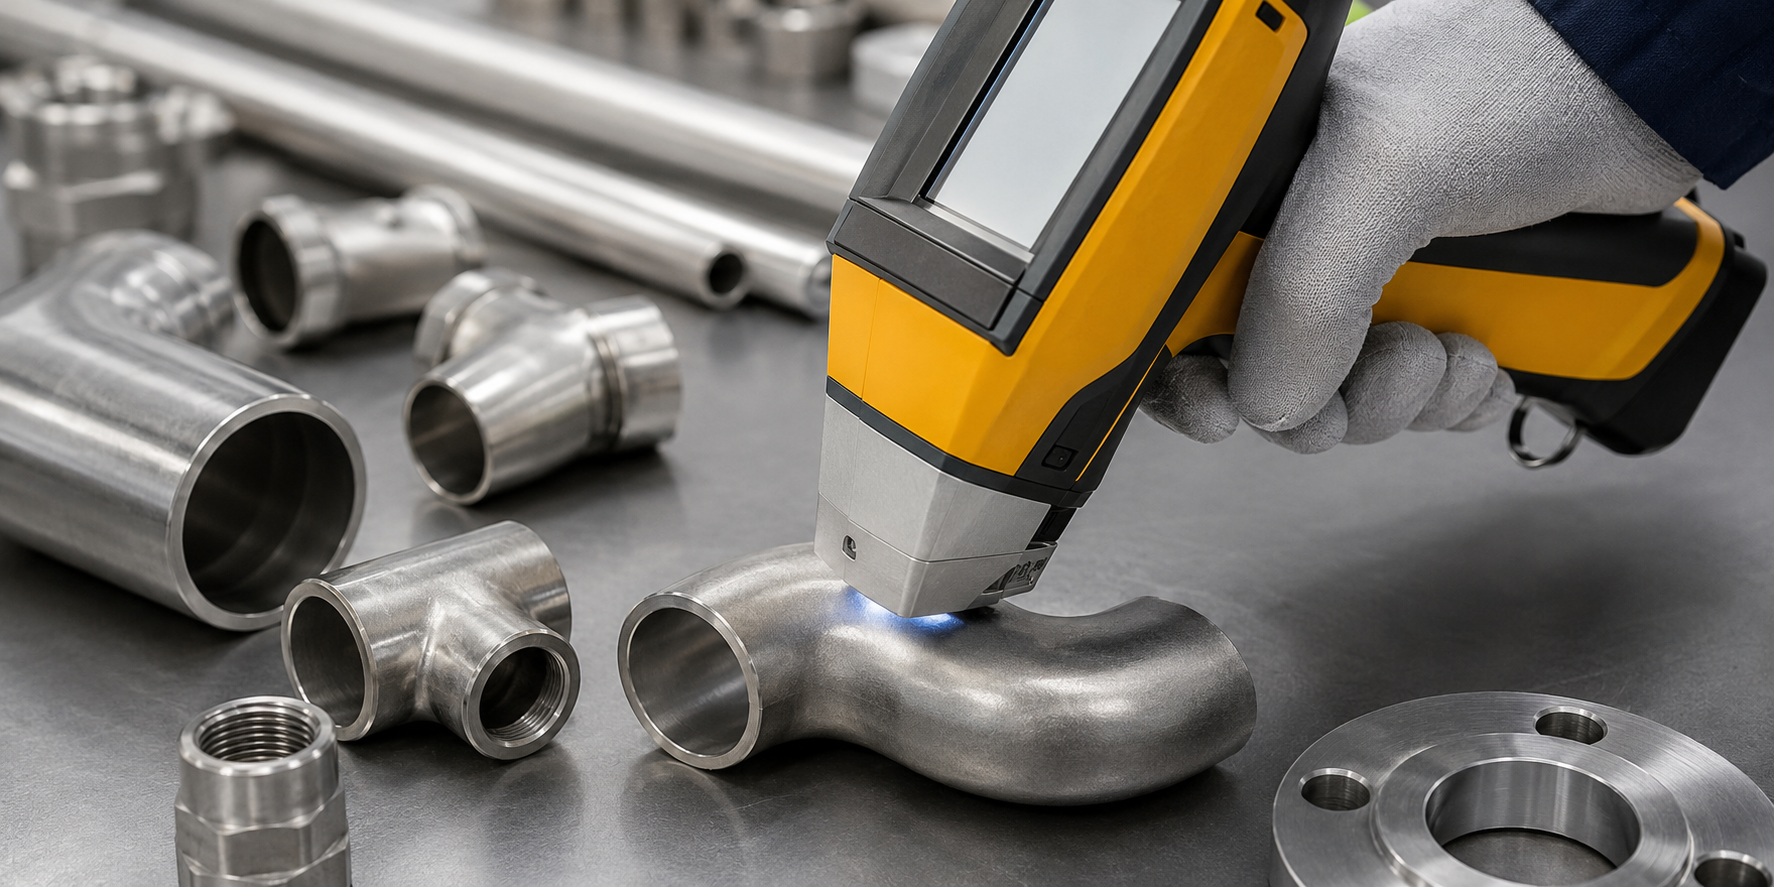
Contamos con un analizador XRF espectroscópico en nuestras instalaciones, por lo que cada colada que enviamos se verifica contra esta tabla; no se trata de una comprobación puntual de un lote o una colada, sino del 100 % de las unidades enviadas. Muchos proveedores omiten esto y se basan únicamente en el MTR 3.1 de la fábrica (generalmente confiable, pero no constituye una validación independiente por parte de un procesador posterior como Synbase). Esta diferencia se hace evidente en grados con intervalos de composición estrechos, como F51 y F53, donde un elemento incorrecto en cualquier dirección podría dejar fuera de especificación un material perfectamente aceptable; el contenido de nitrógeno es tan ajustado que requiere confirmación mediante espectrómetro y no puede verificarse simplemente con un ensayo de dureza.
Estas tablas se presentan en HTML rastreable, no ocultas en un archivo de imagen JPG estático como ocurre en la gran mayoría de los sitios de proveedores. Los ingenieros que buscan datos de especificación deben consultar esta información directamente con herramientas especializadas, por lo que este formato de publicación claro constituye una señal de confianza específica en el ámbito de los datos de componentes adquiridos.
Clasificaciones de presión-temperatura según ASME B16.5
Las clasificaciones de presión-temperatura (P-T) para bridas de acero inoxidable están definidas en ASME B16.5 por grupo de material. Los grados austeníticos estándar —F304L, F316L y F317L— pertenecen al Grupo 2.2. El dúplex F51 pertenece a un grupo separado con clasificaciones claramente diferentes. Las seis clases de presión de B16.5 —150, 300, 600, 900, 1500 y 2500— designan la presión de trabajo máxima admisible a una temperatura de referencia, con valores que disminuyen al aumentar la temperatura debido a la reducción del límite elástico del material.
Una diferencia importante entre las bridas de acero al carbono (A105, Grupo 1.1) y las de acero inoxidable (Grupo 2.2) es que las clasificaciones del Grupo 2.2 de acero inoxidable en las clases 150 y 300 son inferiores a las de las bridas de acero al carbono comparables en designaciones de clase equivalentes. A primera vista esto resulta contraintuitivo: a menudo se percibe el acero inoxidable como un material de mayor desempeño, pero el menor límite elástico a temperatura ambiente de los grados austeníticos (170 MPa mínimo frente a ~250 MPa para A105) es el responsable. La inversión se produce a temperaturas elevadas, donde el acero inoxidable austenítico conserva mejor la resistencia que el acero al carbono.
Perfil de presión de 5 clases, ASME B16.5 Grupo 2.2 (acero inoxidable austenítico)
Presión de trabajo máxima admisible a 100F (38C) como referencia por clase de presión. Los valores mostrados son cifras aproximadas de referencia para el Grupo 2.2 de ASME B16.5. Consulte siempre la Tabla 2-2.2 de ASME B16.5 para conocer los valores exactos de aplicación del proyecto en todo el intervalo de temperaturas.
| Clase de presión | WP máx. a 100°F (aprox.) | Equivalente (bar) | Aplicación típica |
|---|---|---|---|
| Clase 150 | ~275 psi | ~19 bar | Servicios auxiliares de baja presión, agua, procesos generales |
| Clase 300 | ~720 psi | ~50 bar | Procesos generales de petróleo y gas, planta química estándar |
| Clase 600 | ~1,440 psi | ~99 bar | Procesos de alta presión, vapor, líneas de compresores |
| Clase 900 | ~2,160 psi | ~149 bar | Servicio de refinería a alta presión y alta temperatura |
| Clase 1500 | ~3,600 psi | ~248 bar | Presión muy alta, cabezales de pozo, líneas submarinas |
| Clase 2500 | ~6,000 psi | ~414 bar | Presión ultraalta, servicios especiales |
«La causa más común de falla prematura de bridas que observamos en componentes devueltos no es el metal base, sino la incompatibilidad de la junta. Una brida F316L combinada con un material de junta inadecuado para el medio de servicio puede fallar en 12 meses, aunque la propia brida sea totalmente correcta para el entorno. Nuestro proceso de adquisiciones registra específicamente la especificación de la junta en el momento del pedido, no como una consideración posterior».Synbase Steel, equipo de revisión de ingeniería
Tipos de bridas de acero inoxidable y normas dimensionales
ASTM A182 define los requisitos del material. Los requisitos dimensionales proceden de las series ASME B16.5 y ASME B16.47. Synbase Steel ofrece las tres normas dimensionales en grados de acero inoxidable A182.
Tipos de cara: RF, FF, RTJ
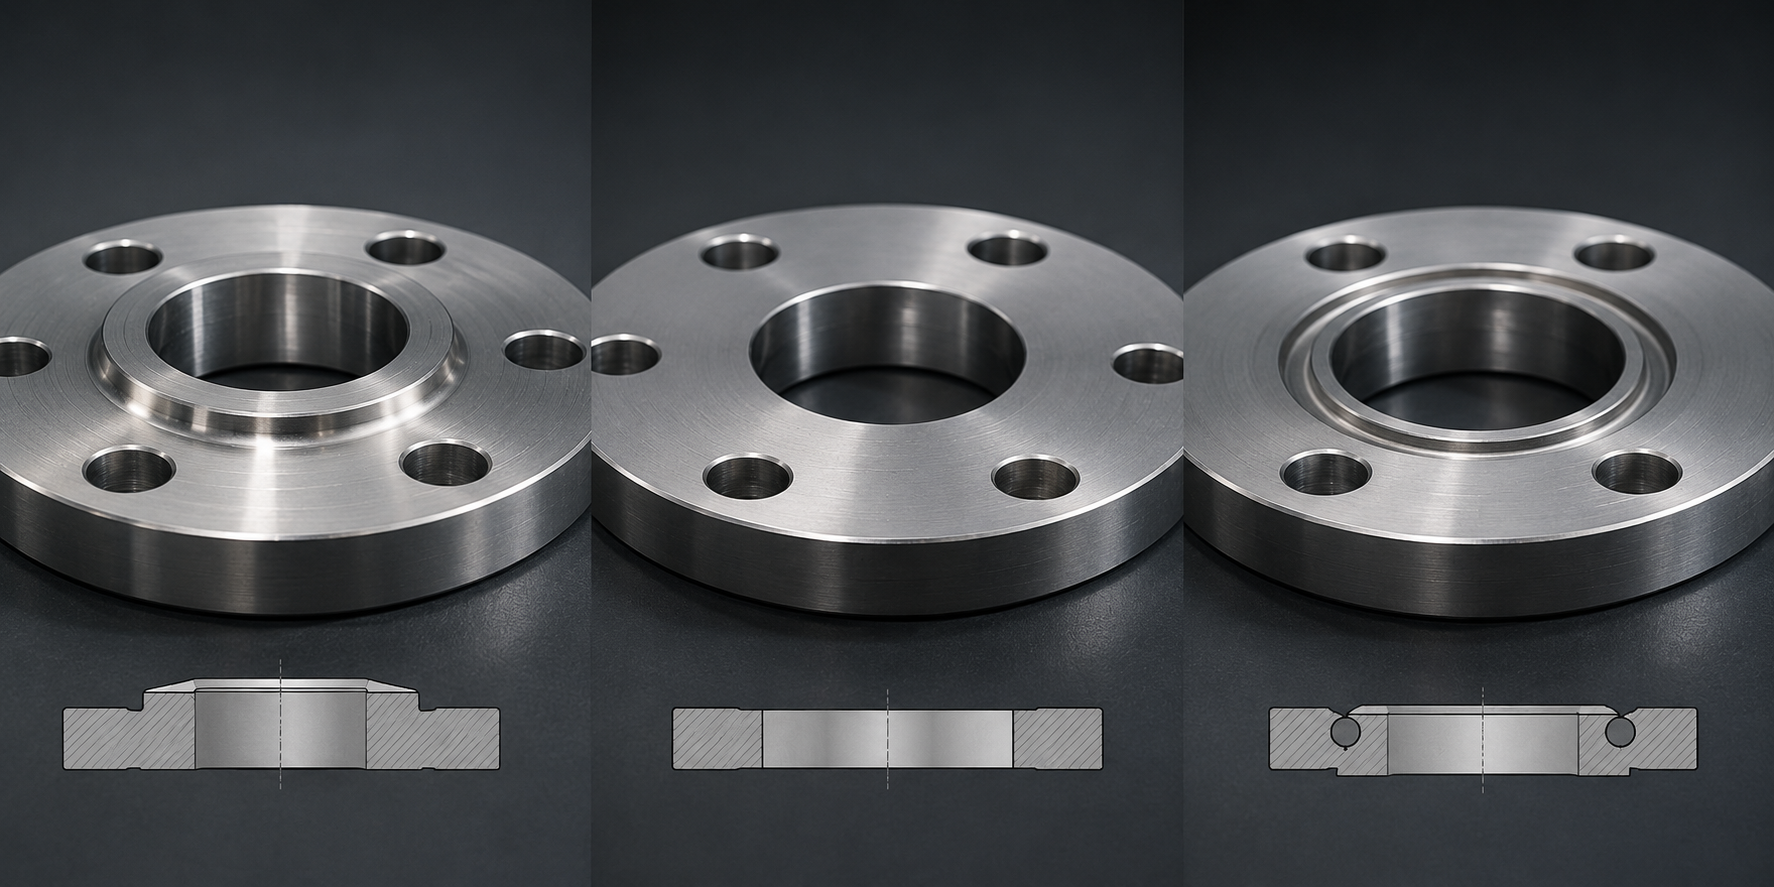
La más especificada, con diferencia, es la cara realzada (RF) de ASME B16.5. La cara plana (FF) se utiliza en equipos como bombas de hierro fundido, mientras que la junta tipo anillo (RTJ) se emplea para un sellado de alta integridad en la Clase 900+.
Gestión simplificada de MTR
Synbase Steel ofrece documentación MTR unificada para todos los tipos de bridas, lo que simplifica su proceso de aseguramiento de la calidad.
Solicitar una RFQ combinada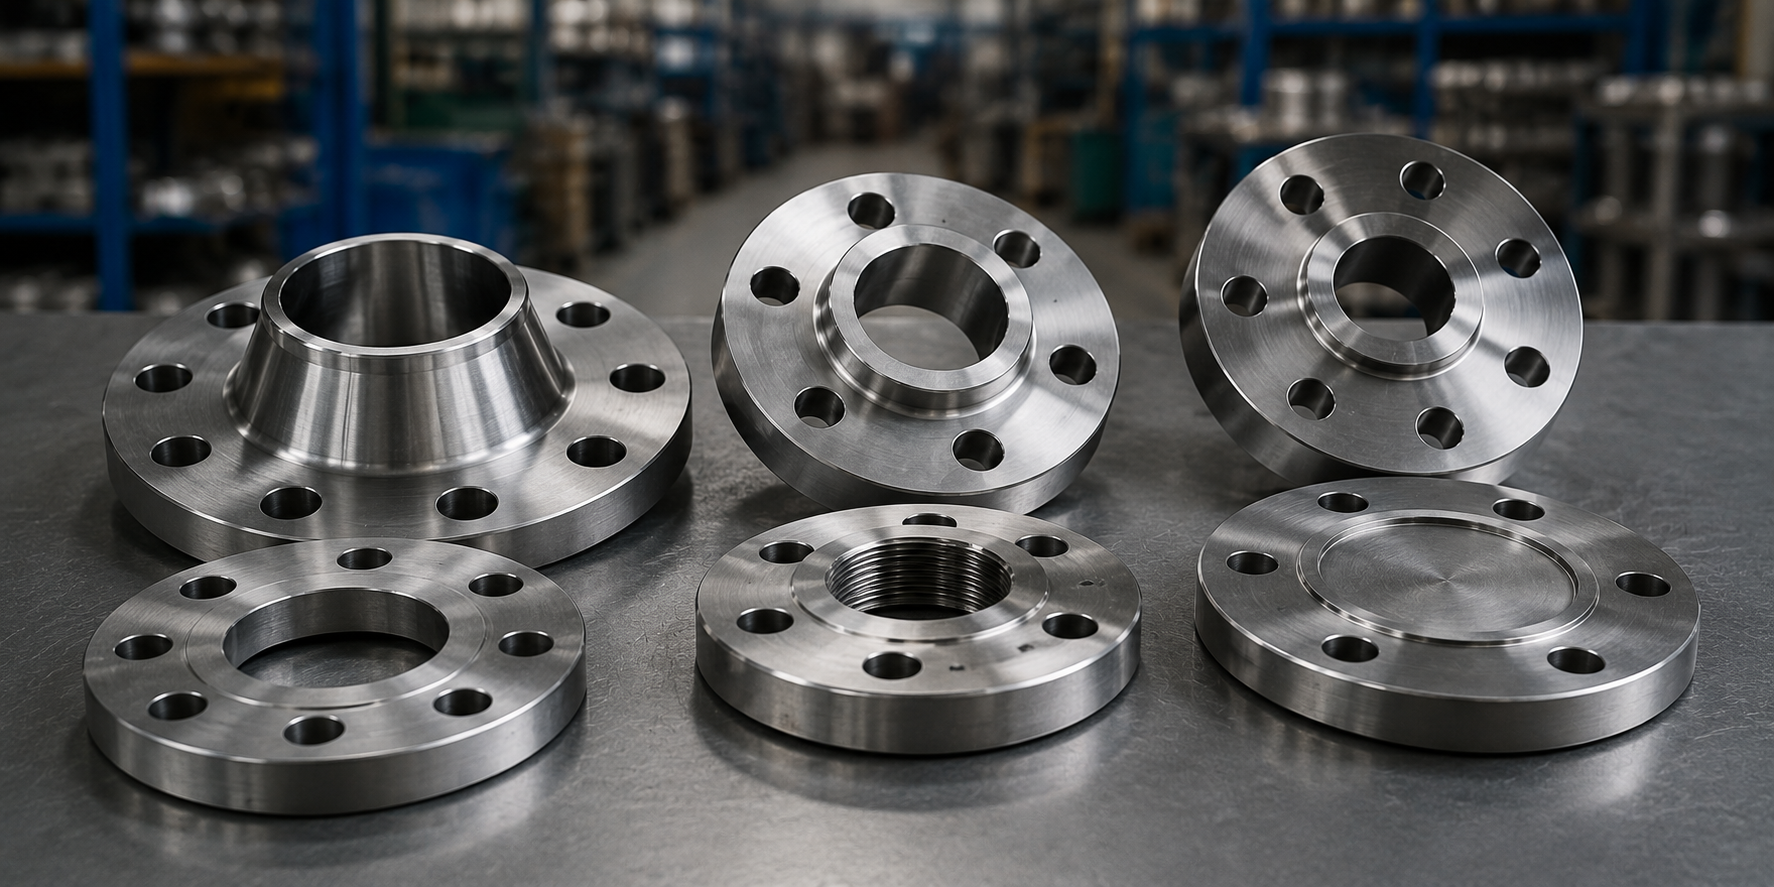
Proceso de fabricación y certificaciones de calidad de Synbase
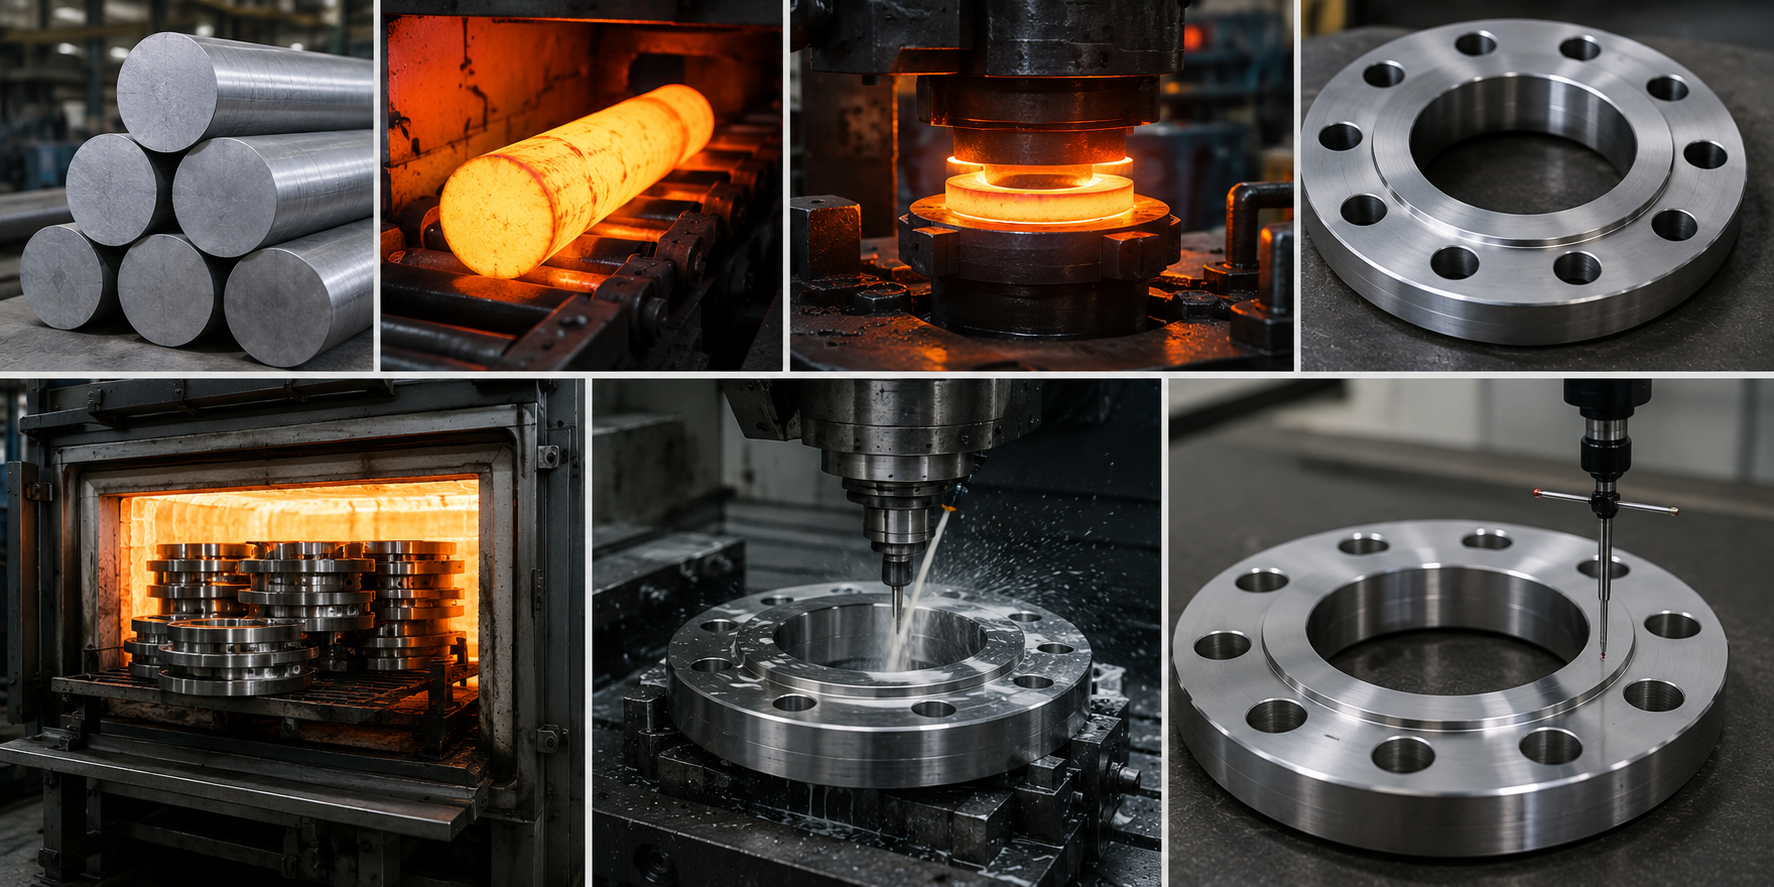
Nuestras bridas de acero inoxidable A182 se fabrican mediante forja en caliente con matriz cerrada. Este método proporciona una estructura de grano fino y uniforme en toda la sección del cuerpo de la brida. Las forjas se trabajan en caliente a partir de tochos de acero inoxidable certificados por la fábrica, calificados en composición conforme a A182 desde la recepción de la materia prima. Los tochos se introducen en las líneas de forja, se calientan a la temperatura correcta de forjado y se empujan o martillan para preformarlos a la configuración casi neta, dentro de las dimensiones necesarias para ajustarse a los diseños de herramientas B16.5 o EN 1092-1.
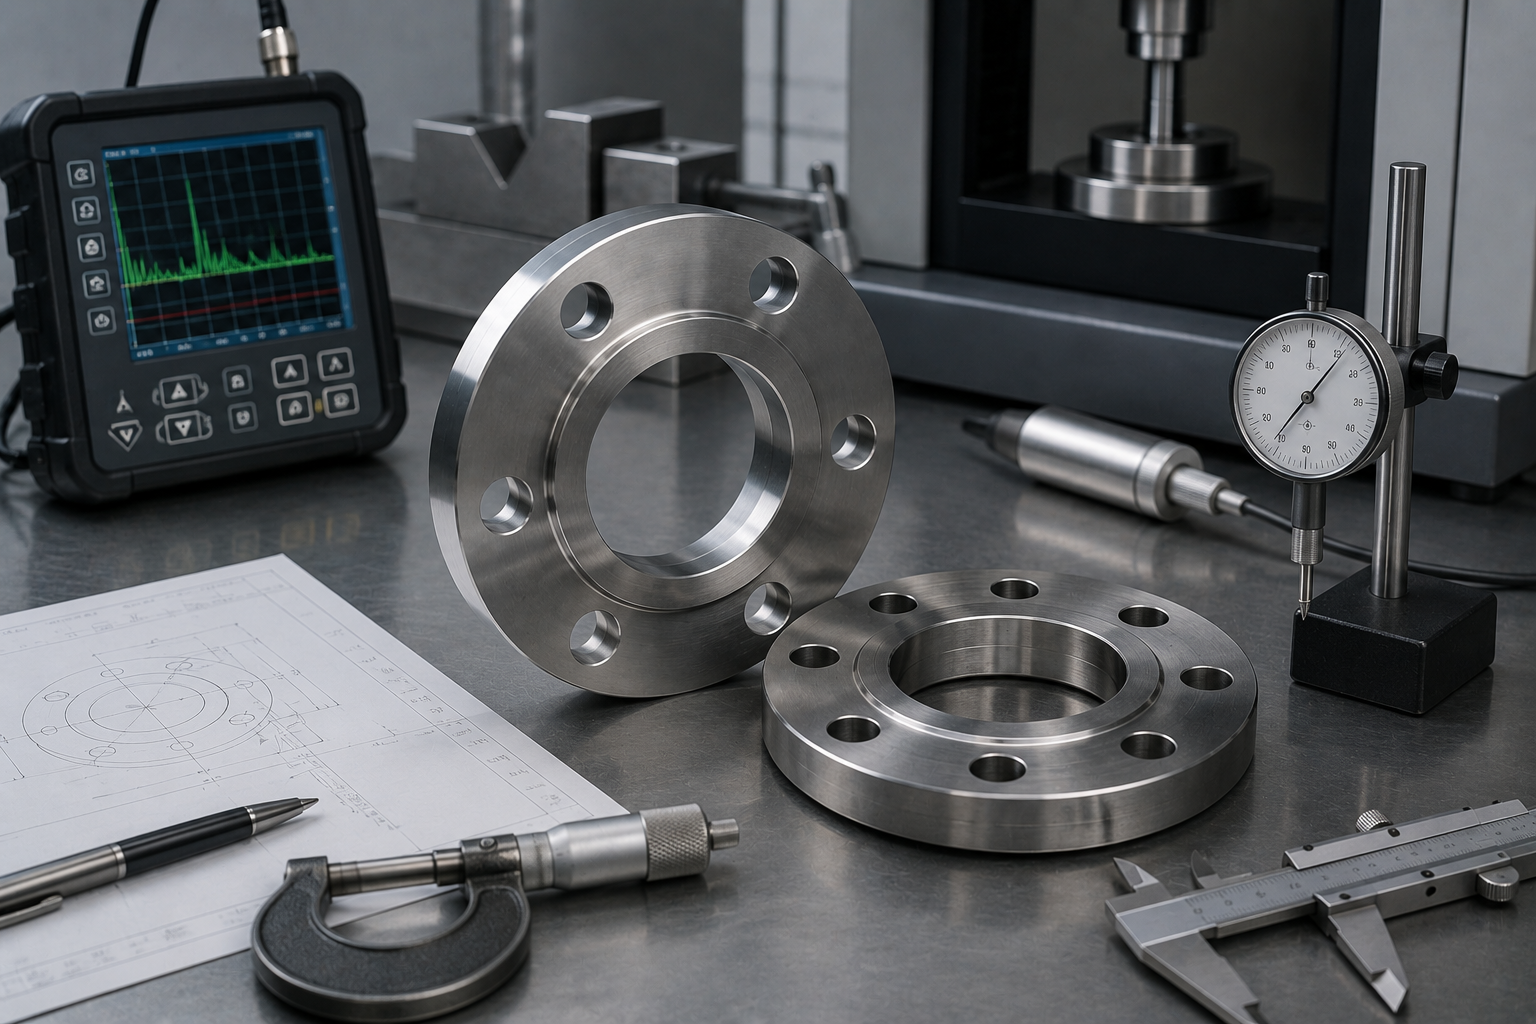
Todas nuestras bridas de acero inoxidable 316L y todas las bridas A182 reciben un tratamiento de «recocido de solución» posterior a la forja, el único ciclo de tratamiento térmico que vuelve a disolver eficazmente los carburos y restituye la matriz resistente a la corrosión que hace que el acero sea inoxidable. ASTM A182 lo establece como obligatorio y lo cumplimos: una A182 sin recocido puede superar nuestra máquina PMI en la superficie, pero conservar una matriz sensibilizada en el interior, lo que provocaría una falla por corrosión intergranular. Después del recocido, las bridas se mecanizan mediante CNC hasta alcanzar nuestras estrictas dimensiones finales. A continuación realizamos el resto de nuestra detallada secuencia de inspección en ambas bridas.
Aseguramiento de la calidad y documentación
Nuestro riguroso protocolo de calidad incluye los siguientes pasos para cada serie de producción:
- (1) Todos los tochos recibidos se analizan con nuestro espectrómetro interno;
- (2) Las dimensiones se verifican según las tolerancias de ASME B16.5 o EN 1092-1;
- (3) El PMI se realiza en TODAS las bridas —no mediante muestreo— utilizando espectrometría XRF SPECTRO para confirmar la correspondencia del grado con el MTR.
- (4) Posteriormente, todas las bridas se inspeccionan visualmente y se verifica su acabado superficial;
- (5) Los pedidos personalizados y las especificaciones de alta presión pueden someterse a ensayos hidrostáticos previa solicitud.
Nuestro paquete completo de certificación incluye:
- MTR EN 10204 3.1 – Este informe de ensayo del material está contrafirmado por el control de calidad de Synbase. Detalla el número de colada correspondiente, el lote de tratamiento térmico y los resultados ensayados.
- MTR EN 10204 3.2 – Disponible bajo solicitud. Una entidad de ensayos externa e independiente contrafirma el informe de ensayo del material junto con el control de calidad de Synbase, proporcionando una certificación de doble parte para proyectos que requieren PQA estrictos.
- Certificado PMI – Este informe de análisis elemental XRF SPECTRO cubre series completas de coladas y enumera las composiciones confirmadas de cada grado frente a los límites de la Tabla 1 de A182.
- Certificado de conformidad (CoC) – Confirma el cumplimiento de los requisitos normativos (ASTM A182, ASME B16.5 / EN 1092-1), la trazabilidad del número de colada y las certificaciones.
Synbase Steel cuenta con la certificación ISO 9001:2015, que abarca la fabricación y la gestión de la calidad, y está calificada para suministros conforme a PED 2014/68/EU, lo que nos permite emitir el marcado CE para proyectos europeos. La idoneidad de los grados dúplex F51 para servicio ácido con H₂S conforme a NACE MR0175 / ISO 15156 se verifica mediante la composición confirmada y el cumplimiento del tratamiento térmico.
Certificaciones verificadas y descripción general de las instalaciones
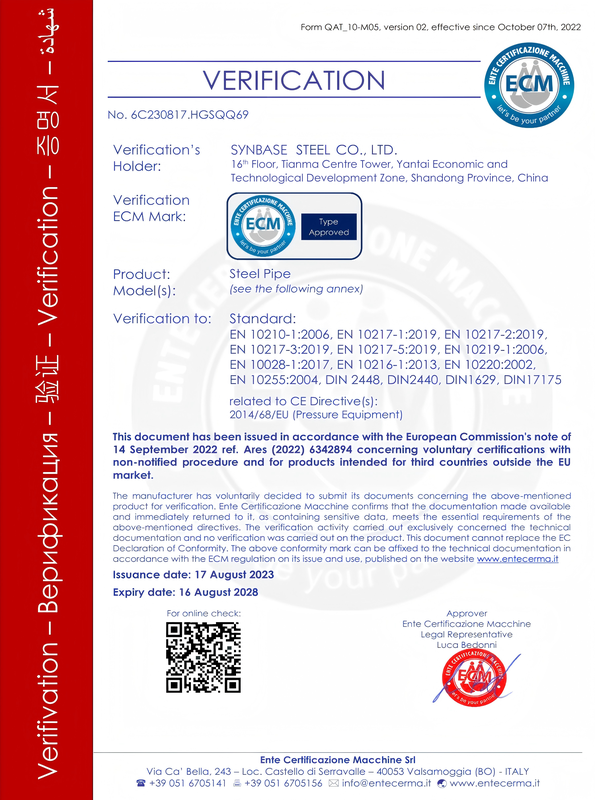
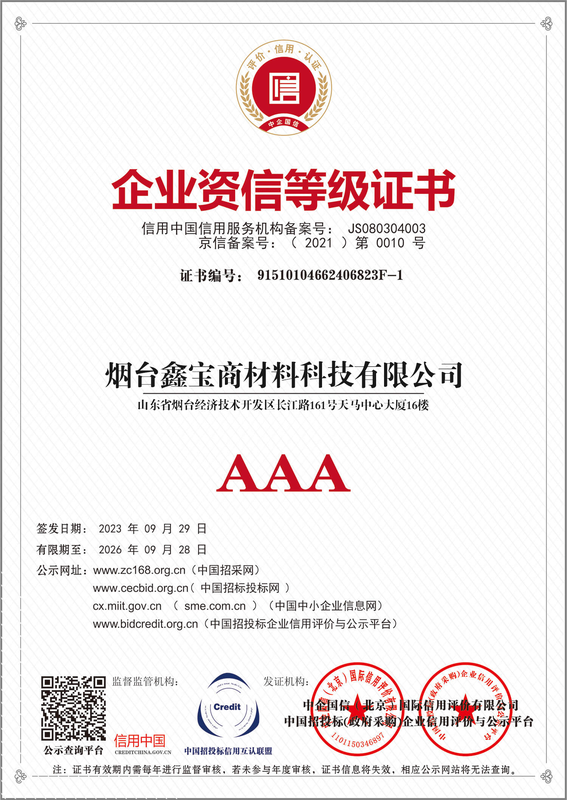
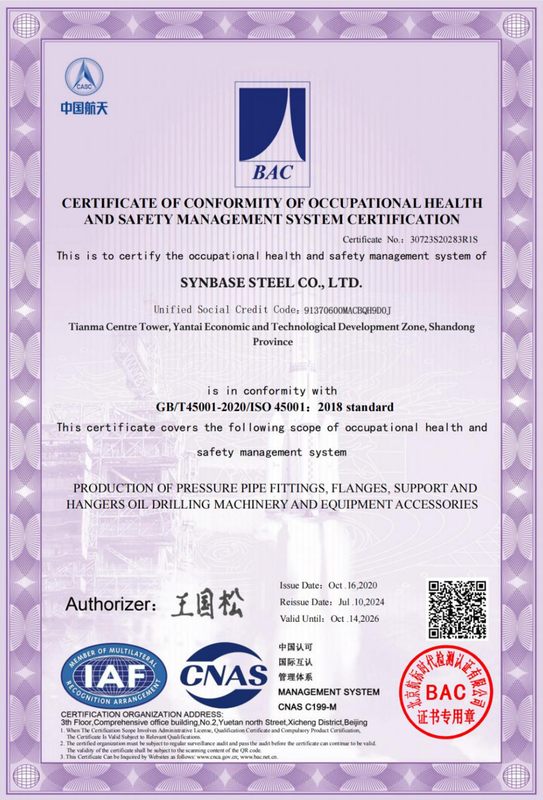
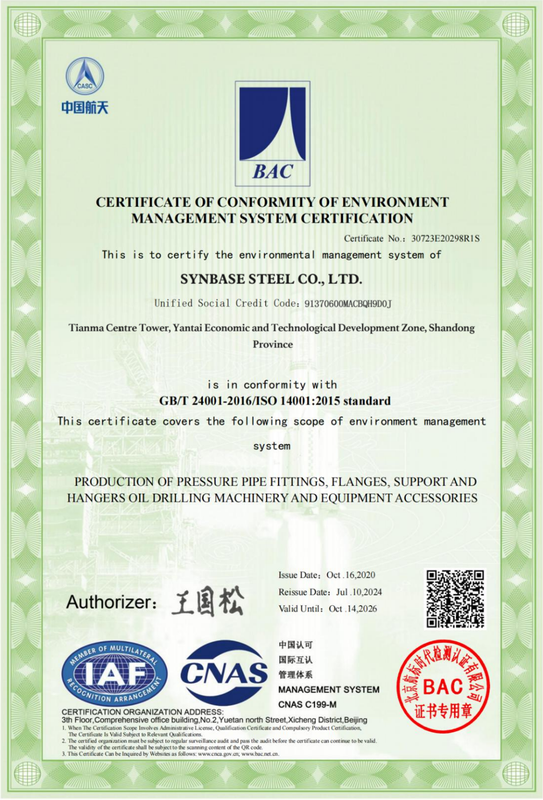
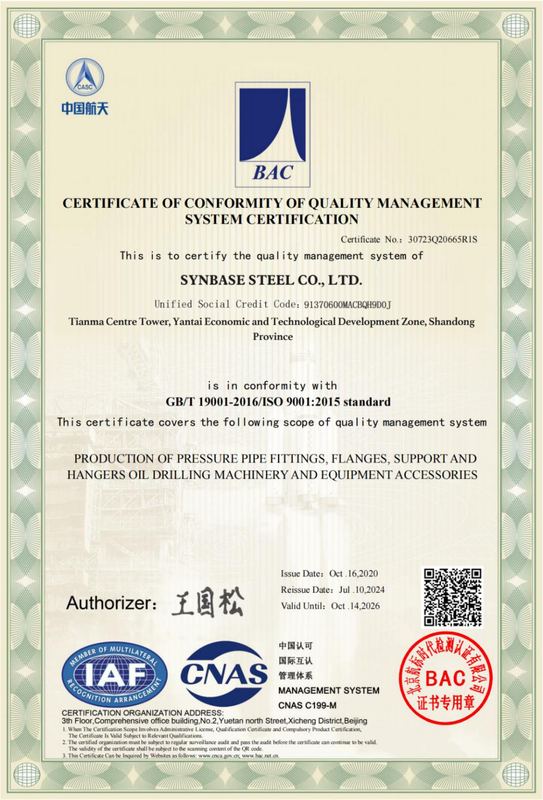
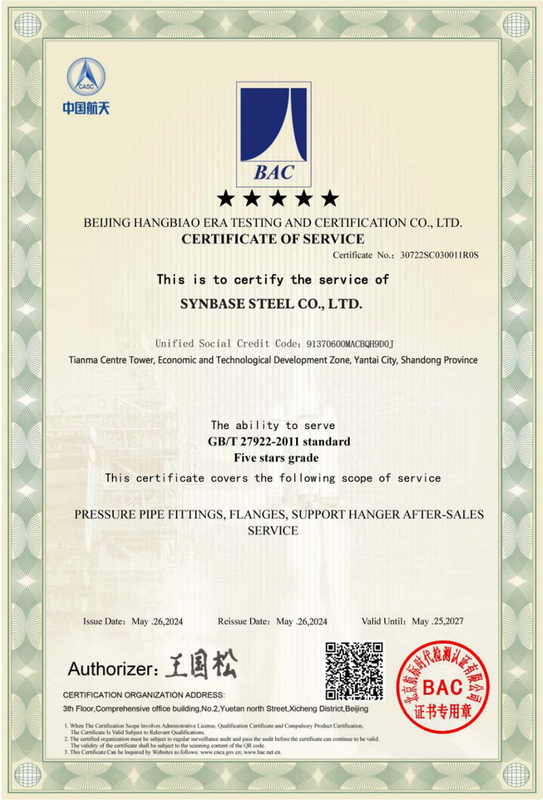
El ensayo PMI obligatorio del 100 % es una práctica excepcional; la mayoría de los fabricantes realizan pruebas únicamente por lotes. ¿Qué riesgos plantea este enfoque convencional de muestreo? En pocas palabras, resulta insuficiente ante la sustitución de materiales o las preocupaciones críticas por segregación de coladas en cualquier cadena de suministro. Si se realizaran tales sustituciones, el material documentado en el MTR sería diferente del 90 % no inspeccionado del lote. Dado el problema generalizado de sustitución del material de origen dentro de cualquier cadena de suministro de productos básicos, la inspección PMI del 100 % de las unidades ofrece una validación objetiva que va más allá de la simple revisión del MTR. Por ello, incluimos automáticamente esta comprobación PMI obligatoria en todas las partidas de cotización; no es una función opcional.
Si su PQA requiere una certificación EN 10204 3.2 de doble parte, trabajaremos directamente con laboratorios externos certificados para gestionar sus necesidades de inspección y elaboración de informes. Esto no añadirá plazos de entrega adicionales para los grados estándar. Informe de sus requisitos a su representante técnico de ventas antes de realizar el pedido.
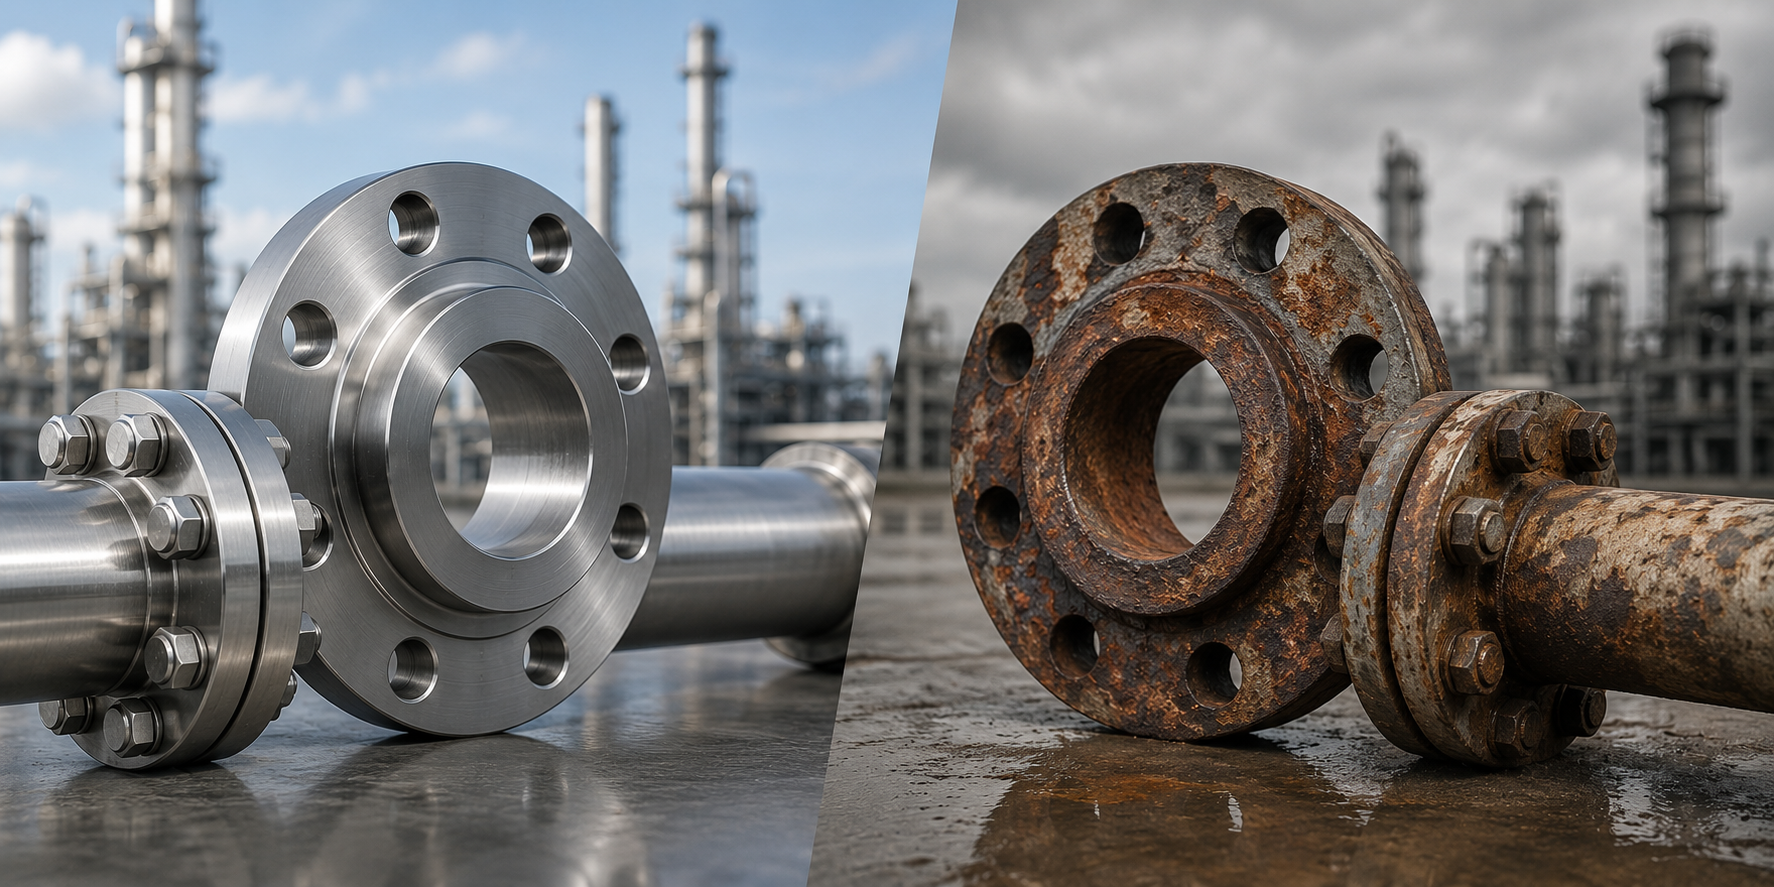
Por qué las bridas inoxidables A182 tienen un menor costo durante 30 años de ciclo de vida
Las bridas de acero inoxidable A182 ofrecen una vida útil comprobada de más de tres décadas en entornos corrosivos, mientras que las bridas de acero al carbono utilizadas en los mismos entornos generalmente requieren reemplazo cada 5-15 años. Una brida de acero inoxidable A182 cuesta aproximadamente entre 3 y 5 veces más al inicio que una opción comparable de acero al carbono, pero su costo total de propiedad, considerando el ahorro por los intervalos de reemplazo, es inferior a un tercio del de la alternativa de acero al carbono durante su ciclo de vida.
Aún más decisivo es el costo de las paradas. Una parada no planificada para reemplazar bridas corroídas en la corriente de proceso puede superar ampliamente el sobrecosto inicial incremental de un proceso completamente de acero inoxidable. En una instalación marina, donde las tarifas diarias de las paradas suelen alcanzar cifras de seis dígitos, el cálculo se inclina claramente a favor de especificar desde el inicio un grado de acero inoxidable A182 adecuado a los requisitos. El análisis del ROI para una selección precisa del grado —elegir F316L en lugar de F304L para servicios con suficiente presencia de cloruros— sigue exactamente la misma lógica, pero a menor escala.
Aplicaciones industriales de las bridas de acero inoxidable A182
La gama de bridas de acero inoxidable A182 se utiliza en una amplia variedad de aplicaciones industriales. Las especificaciones de grado y clase varían enormemente según la industria, y una selección incorrecta puede generar precisamente los riesgos de mantenimiento y cumplimiento normativo identificados anteriormente en el análisis del ciclo de vida.
Petróleo y gas (upstream y refinería)
Química y petroquímica
Aplicaciones marinas y offshore
Procesos farmacéuticos y alimentarios
Guía de adquisiciones A182: cómo especificar y solicitar
Un pedido de bridas de acero inoxidable enviado por un fabricante que omite alguno de estos criterios de especificación genera un retraso en la planta (mientras se espera que solicite la información necesaria) o, lo que es aún más problemático, obliga a la planta a adivinar la especificación del material, con un probable incumplimiento del servicio requerido. La lista de verificación siguiente incluye todos los datos de especificación disponibles para definir de forma única un producto de brida A182. Completarla toma 5 minutos y detiene el 90% del proceso de RFQ.
Entorno de servicio
Indique el medio de contacto, el diámetro interior, los ppm de cloruros, el intervalo de pH, la temperatura y la presencia de HS. Cuatro factores determinan la selección del grado de la brida (F304L / F316L / F317L / F321 / F347 / F51 / F53).
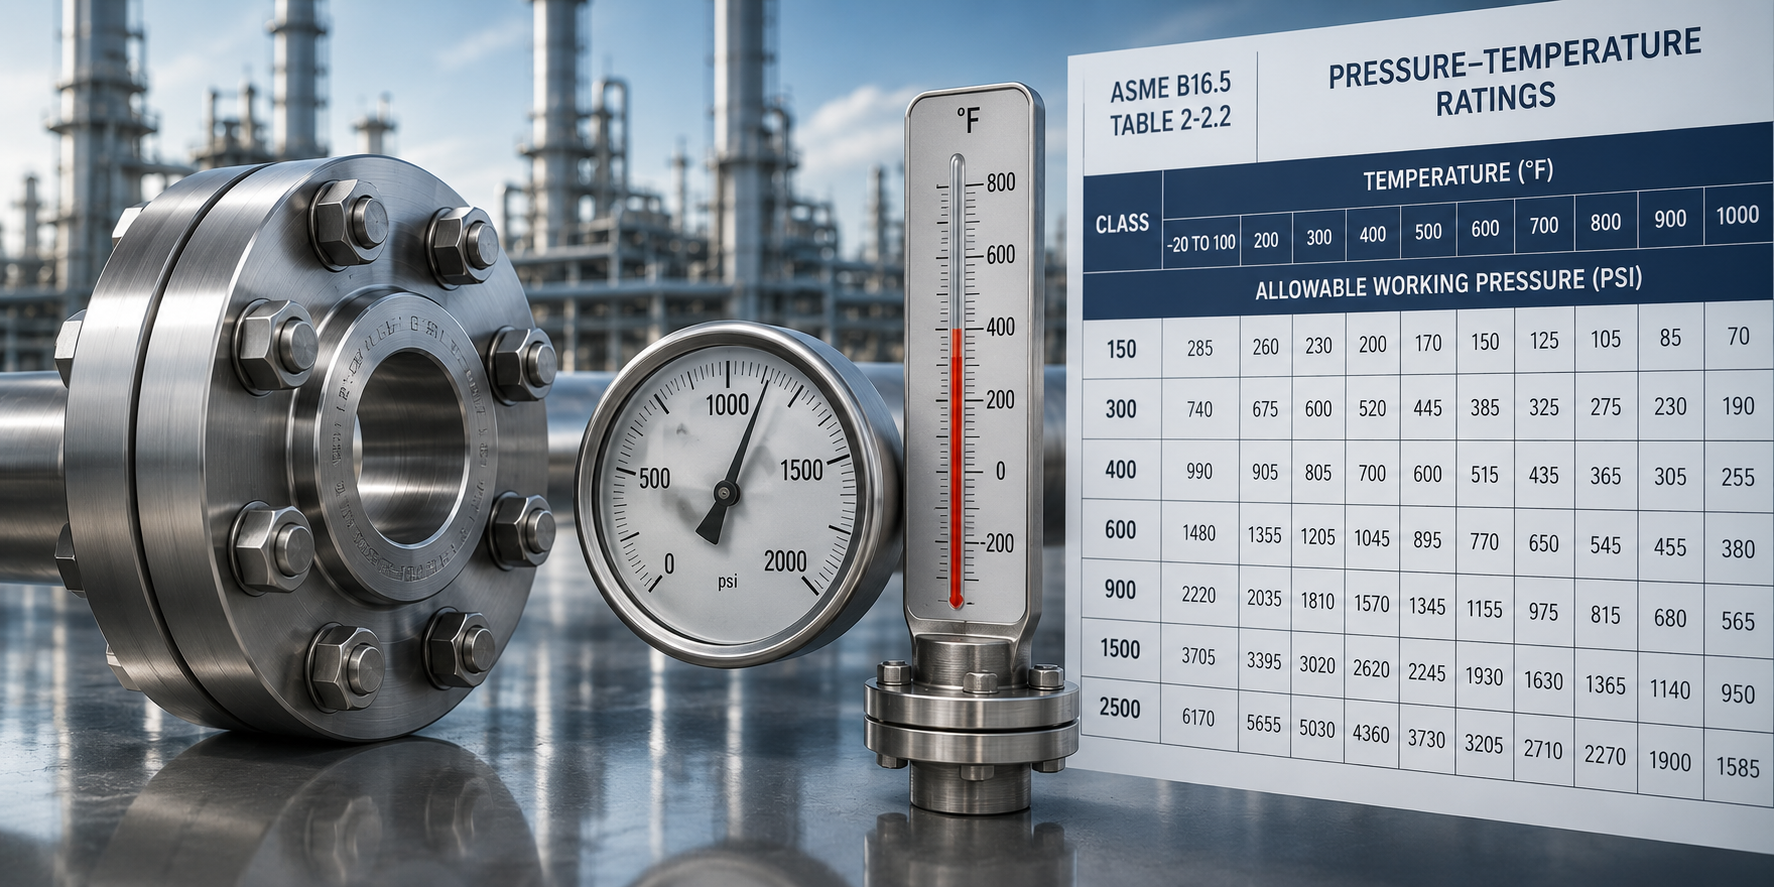
Clase de presión y temperatura
Identifique la presión y la temperatura de operación y verifique que el grado A182 proporcione la clasificación P-T de la Tabla 2-2.2 de ASME B16.5 para la clase correspondiente. Las clasificaciones disminuyen drásticamente por encima de 200°F; verifique directamente la tabla de ASME B16.5 a su temperatura de servicio.
Norma dimensional y tipo de cara
Indique ASME B16.5, ASME B16.47 (Serie A o B) o EN 1092-1. Para el tipo de cara, especifique cara realzada (RF), cara plana (FF) o unión de tipo anillo (RTJ). RF es estándar para las clases 150-600; RTJ es estándar para la clase 900 y superiores.
Tamaño nominal de tubería y cédula
Especifique la NPS de la brida (“ – 60”) y el diámetro interior alineado con la cédula de espesor de pared de su tubería (SCH 10S / SCH 40S / SCH 80S). El diámetro interior es crítico porque afecta directamente la medición del diámetro interior del cubo en las bridas con cuello para soldar y de soldadura por enchufe.
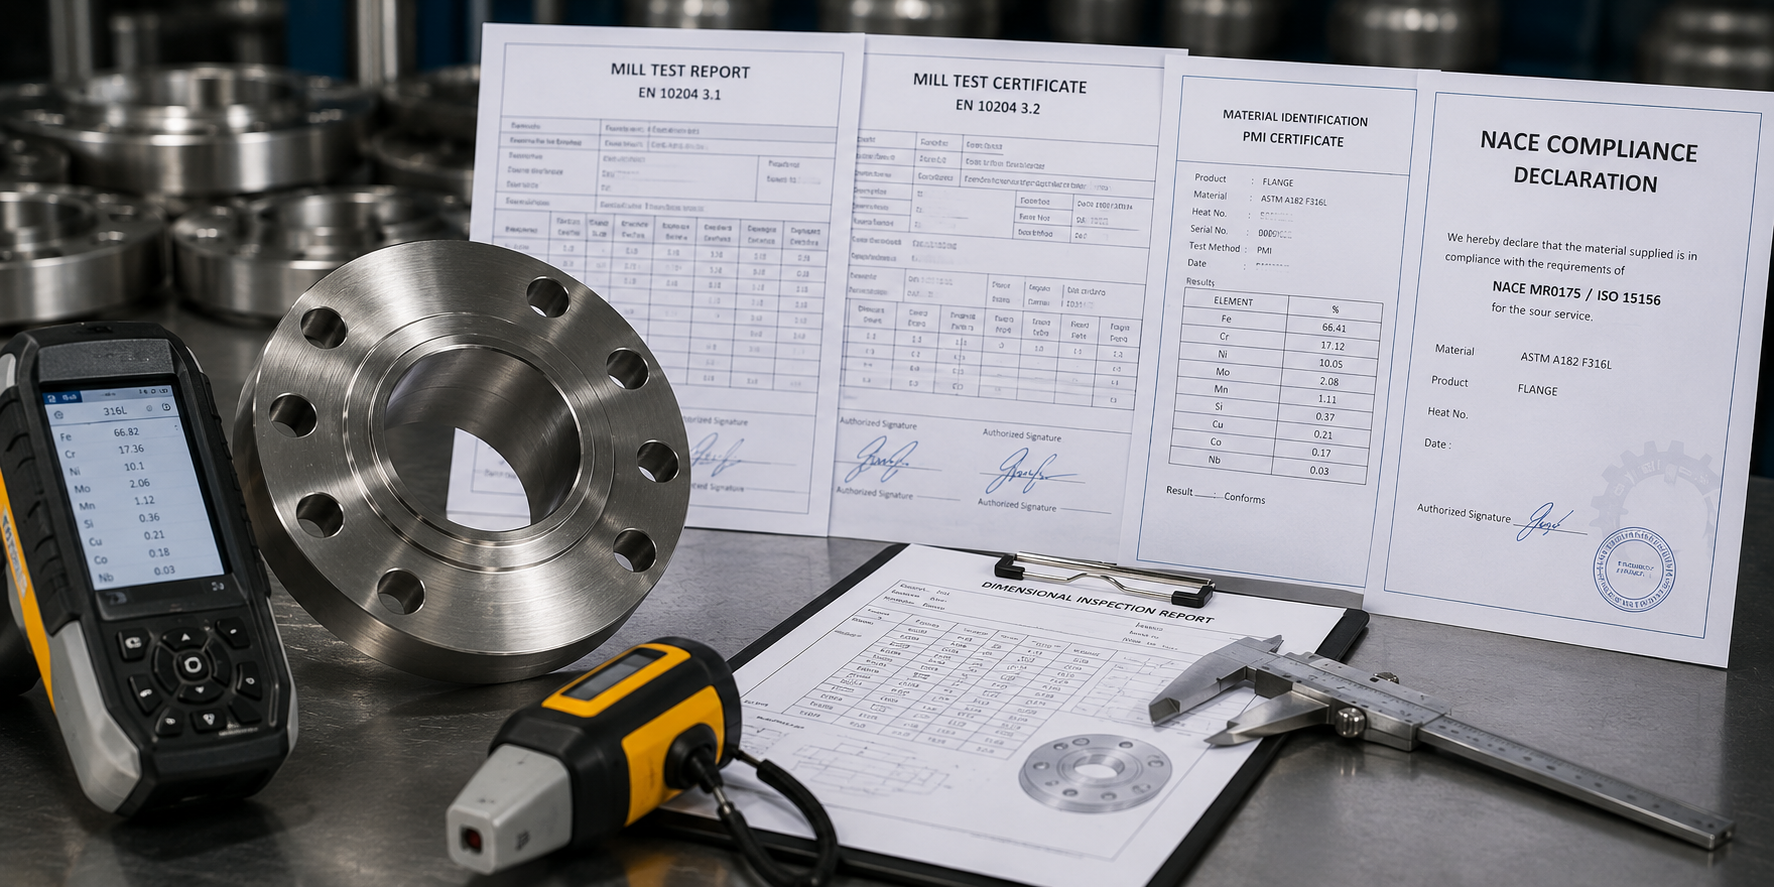
Registros de calidad
Proporcione el MTR EN 10204 3.1 (estándar), el MTR EN 10204 3.2 (se requiere una firma doble adicional del propietario), el certificado PMI o un CoC independiente. Incluya una declaración de cumplimiento con NACE si es necesario.
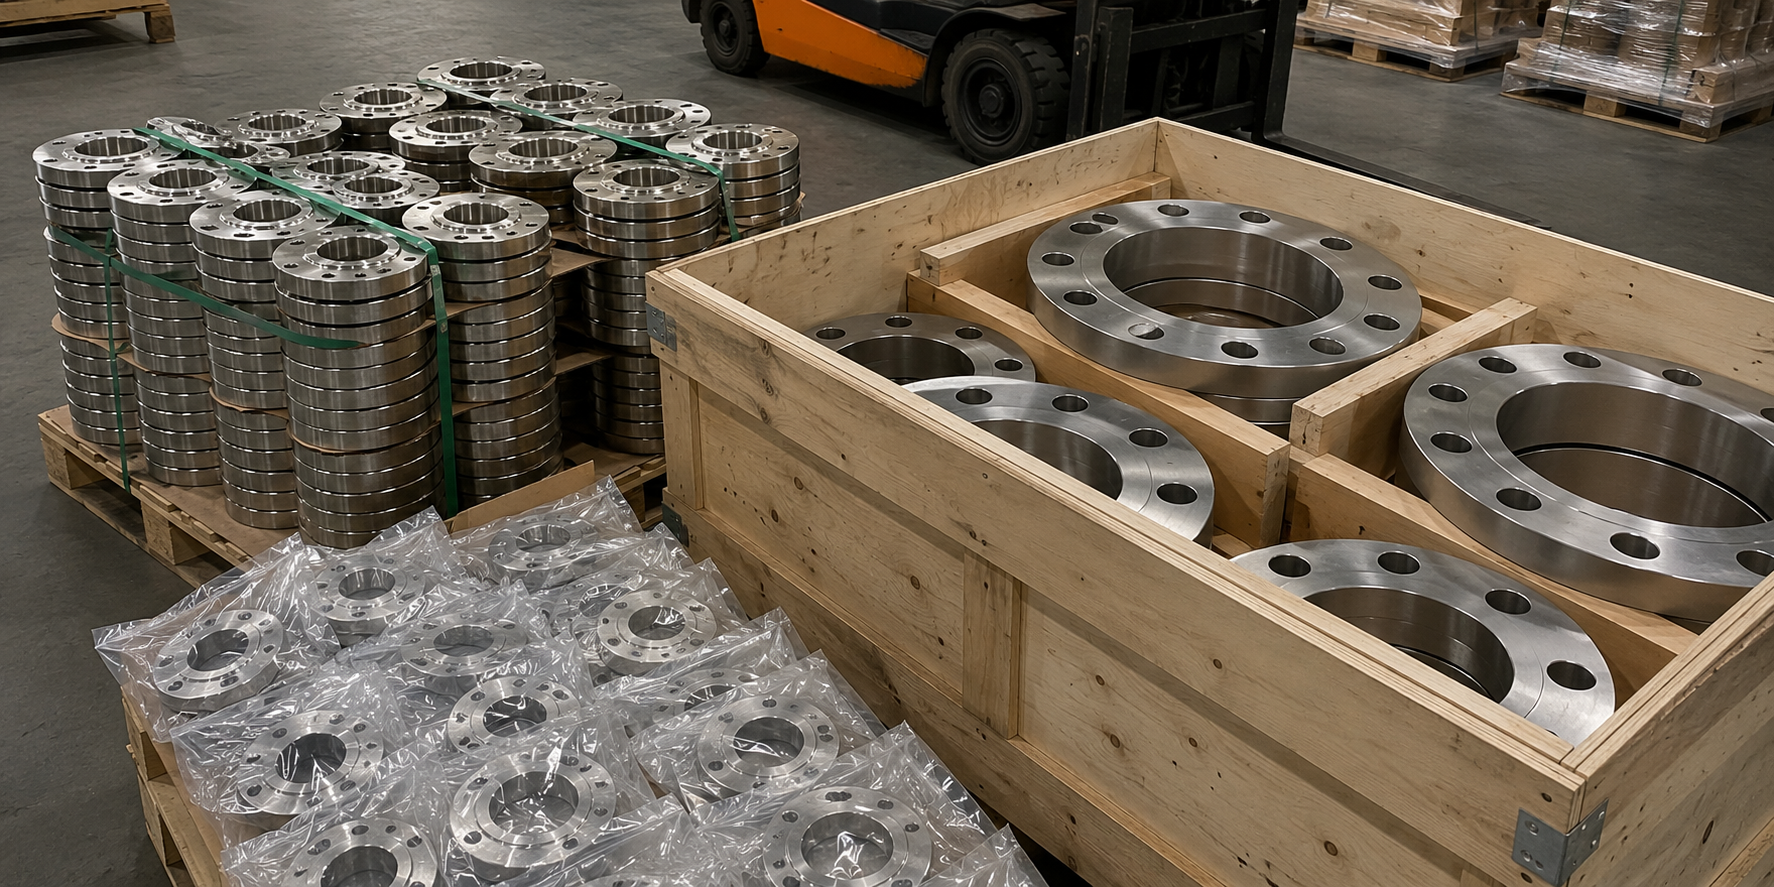
Cantidad y embalaje
Indique la cantidad de bridas por tamaño y grado. Especifique el tipo de embalaje: envío a granel, bolsa de polietileno individual o cajón de madera para exportación. Para tamaños NPS 16” y superiores, o para bridas pesadas, se requiere un cajón de madera para el transporte marítimo.
Términos de entrega
Especifique los Incoterms: FOB (puerto de Shanghái o Tianjin), CIP hasta sus instalaciones o DAP. Las bridas de inventario estándar (F304L / F316L) se envían FOB en 3-7 días hábiles. Para tamaños personalizados, presiones no estándar o grados fuera del inventario estándar F317L, F321, F347, F51, F53, normalmente tenemos plazos de entrega de 20-30 días desde la colocación del pedido.
Cantidades mínimas de pedido y plazos de entrega
La MOQ para artículos de inventario estándar F304L y F316L (NPS ½”-12”, ASME B16.5, clase 150 / 300) es de 25 unidades por tamaño y grado. Para tamaños, presiones y otros grados personalizados, con frecuencia admitimos pedidos de una sola pieza con entrega en 20-30 días y el paquete completo de certificación.
Synbase puede ofrecer un único punto de contacto, una RFQ integrada y soporte unificado para los registros MTR en proyectos activos de accesorios de tubería de acero inoxidable en los que las bridas y los accesorios se suministran desde una sola fuente.
¿Desea verificar físicamente el grado de su brida y contar con trazabilidad completa del material antes de confirmar su primer pedido de producción? Hoy puede solicitar una muestra de brida individual sin costo.
Solicitar una muestra de brida sin costoKits de herramientas para ingeniería y adquisiciones
Agilice su proceso de especificación y garantice el pleno cumplimiento técnico con nuestros recursos digitales especializados para bridas de acero inoxidable ASTM A182.
Selector de grado del material
Introduzca las variables específicas de su proceso, incluida la concentración de cloruros, la temperatura de operación y la presencia de H2S, para identificar automáticamente el grado óptimo de brida austenítica, dúplex o superdúplex para su entorno.
Acceder al selectorGuía de clases de presión
Acceda a tablas completas de clasificación presión-temperatura (P-T) y a orientación dimensional perfectamente alineadas con las normas ASME B16.5 y ASME B16.47 para todos los grupos de materiales de acero inoxidable A182.
Ver la guía de clasesFormulario de especificaciones de adquisición
Una plantilla de RFQ estandarizada y descargable, diseñada para garantizar que todos los parámetros críticos de ingeniería —desde el acabado de la cara hasta las certificaciones MTR y los requisitos de END— se registren con precisión para obtener cotizaciones rápidas.
Descargar el formulario