Raccords à souder bout à bout en acier au carbone, ASTM A234 WPB, directement de l’aciérie Synbase Steel
Les raccords à souder bout à bout en acier au carbone offrent toute la résistance du tube qu’ils assemblent, à condition que la composition chimique, l’épaisseur de paroi et les dimensions ASME B16.9 soient conformes dès l’inspection à réception. Synbase fabrique des coudes, tés, réducteurs, bouchons, croix et bouts mâles ASTM A234 nuance WPB dans sa propre usine de raccords de 70 000 m², les expédie avec des certificats d’essai en usine EN 10204 3.1 traçables jusqu’à la coulée d’acier et garantit chaque lot par des homologations API, ISO et de sociétés de classification maritime. Vous soudez sur une qualité connue, et non sur un marquage impossible à vérifier.
Demander un devis / RFQ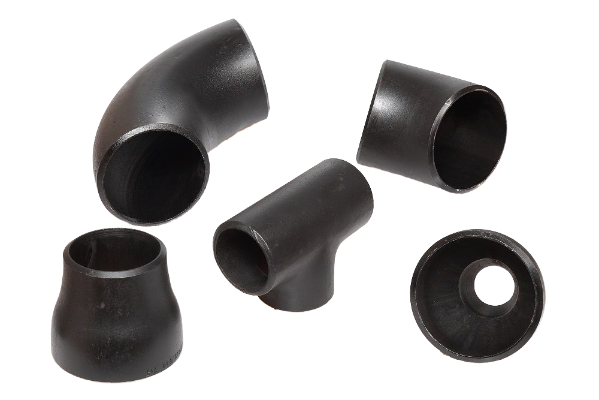
Pourquoi les raccords A234 WPB importés échouent à l’inspection et comment une aciérie de référence l’empêche
La plupart des lots de raccords à souder bout à bout en acier au carbone refusés n’échouent pas sur la nuance indiquée. Ils échouent à cause d’un marquage impossible à tracer, d’un biseau ovalisé que le soudeur doit forcer pour l’aligner ou d’une épaisseur de paroi inférieure à celle prévue par la procédure de soudage. Un raccord à souder bout à bout est simplement un composant corroyé en acier au carbone ou en acier allié qui permet de réaliser un raccordement soudé à pleine pénétration et à passage intégral entre deux longueurs de tube, mais sa valeur réside entièrement dans la documentation et les dimensions qui le sous-tendent.
Les trois défaillances qui coûtent réellement de l’argent aux projets
- Lacunes de traçabilité. Un certificat ISO 9001 générique prouve qu’une usine existe ; il ne prouve pas que votre coulée d’acier respecte la commande.
- Dérive dimensionnelle. Un coude au bon diamètre extérieur, mais présentant un décalage d’extrémité ou une mauvaise cote centre-extrémité, impose tout de même un ajustage sous contrainte, un désalignement interne et une brûlure traversante.
- Substitution de série. Les raccords en acier au carbone plus minces que la série Sch 40 sont rarement disponibles en stock sous ~12″ ; une pièce à paroi mince se retrouve donc dans une conduite plus lourde et le passe de fond montre un manque de fusion.
Synbase répond aux trois problèmes à la source. Contrairement à un distributeur qui revend ce qui arrive en stock, Synbase forge les raccords A234 WPB sur ses propres presses de 6000 tonnes, les contrôle dans son propre laboratoire métallurgique et émet des certificats d’essai en usine liés à la coulée d’acier d’origine, car un raccord impossible à tracer devient un élément à risque dès qu’un inspecteur le demande. Ces mêmes raccords sont expédiés pour des réseaux de tuyauterie de pétrole et gaz, de pétrochimie et d’énergie dans plus de 100 pays ; les sections ci-dessous fournissent la composition chimique vérifiée, les dimensions et tolérances publiées ASME B16.9 ainsi que l’historique de fabrication dont un responsable des achats et un ingénieur tuyauterie ont besoin avant de réaliser le moindre soudage.
ASTM A234 WPB expliqué : composition chimique, propriétés mécaniques et tableau des nuances
ASTM A234/A234M est la spécification normative des raccords de tuyauterie en acier au carbone et en acier allié corroyés pour des conditions de service à température modérée et élevée. Ces raccords sont destinés aux conduites sous pression et à la fabrication d’appareils sous pression ; la norme fixe les exigences de matériau pour chaque nuance. La nuance WPB est la nuance d’acier au carbone la plus utilisée de la famille : les lettres signifient W (soudable/corroyé), P (pression) et B (niveau minimal de résistance de la nuance B). Les raccords de construction soudée ajoutent un « W » final au marquage de la nuance.
La soudabilité est inscrite dans la norme, elle n’est pas ajoutée par le fournisseur
A234 fixe un contrôle explicite de l’équivalent carbone : CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, et le résultat ne doit pas dépasser 0.50 ; il doit figurer sur le certificat d’essai en usine. Ce nombre indique à l’ingénieur soudage si la coulée pourra être soudée sans surprises de préchauffage. Synbase le déclare sur chaque CMTC, car une « bonne soudabilité » sans valeur CE n’est qu’une affirmation ; sur un collecteur de pétrole et gaz de 24 pouces, cette valeur fait la différence entre un passe de fond propre et une soudure fissurée.
Composition chimique A234 WPB / WPC
| Élément | WPB (% mass.) | WPC (% mass.) |
|---|---|---|
| Carbone (C) | 0.30 max. | 0.35 max. |
| Manganèse (Mn) | 0.29–1.06 | 0.29–1.06 |
| Phosphore (P) | 0.050 max. | 0.050 max. |
| Soufre (S) | 0.058 max. | 0.058 max. |
| Silicium (Si) | 0.10 min. | 0.10 min. |
| Cr / Mo | 0.40 / 0.15 max. | 0.40 / 0.15 max. |
| Ni / Cu / V | 0.40 / 0.40 / 0.08 max. | 0.40 / 0.40 / 0.08 max. |
Source : ASTM A234/A234M, corroborée élément par élément par des spécifications indépendantes publiées. Pour chaque réduction de 0,01 % du carbone sous la valeur maximale, A234 autorise une hausse de 0,06 % de la teneur maximale en manganèse, jusqu’à la limite prévue par la spécification. La somme Cu+Ni+Cr+Mo ne doit pas dépasser 1,00 %.
Propriétés mécaniques (WPB / WPC)
| Propriété | WPB | WPC |
|---|---|---|
| Résistance à la traction, min. | 415 MPa (60 ksi) | 485 MPa (70 ksi) |
| Limite d’élasticité, min. (0,2 %) | 240 MPa (35 ksi) | 275 MPa (40 ksi) |
| Allongement longitudinal | 22 % min. | 22 % min. |
| Allongement transversal | 14 % min. | 14 % min. |
| Allongement sur tôle | 17 % min. | 17 % min. |
Le choix entre WPB et WPC tient à cet écart de résistance : WPC offre environ 70 MPa de résistance à la traction supplémentaire, avec une teneur maximale en carbone plus élevée, ce qui peut exiger davantage de précautions de préchauffage sur les fortes épaisseurs. WPB reste la nuance par défaut pour la grande majorité des réseaux de tuyauterie sous pression en acier au carbone.
La nuance carbone n’est pas une nuance haute température : sachez où s’arrête le WPB
Le WPB en acier au carbone ordinaire couvre les conduites sous pression à température modérée et la fabrication d’appareils sous pression jusqu’à environ 425°C (800°F). Au-delà, il faut passer à la gamme chrome-molybdène A234 : WP11 et WP22 pour les conduites de vapeur, de surchauffeur et de resurchauffeur, puis WP91 pour le service avancé au fluage dans les réseaux de chaudières thermiques haute pression. Considérer le WPB comme une nuance universelle de « service à chaud » est une erreur de spécification qui provoque des défaillances par fluage et oxydation ; nous développons ce point dans la section consacrée au choix de nuance ci-dessous.
Fenêtre de tolérance A234 WPB : dimensions et tolérances ASME B16.9 et B16.28
Presque tous les catalogues citent ASME B16.9 sans publier aucun de ses chiffres. C’est dans cet écart que commencent les retouches sur chantier ; nous publions donc l’ensemble des dimensions et de la fenêtre de tolérance. ASME B16.9 régit les coudes grand rayon, les tés, les réducteurs, les bouchons et les bouts mâles ; ASME B16.28 régit les coudes petit rayon et les retours ; ASME B16.25 régit le biseau des extrémités à souder. La distinction B16.9/B16.28 concerne uniquement le rayon du coude, pas la résistance, et aucune de ces normes n’attribue une pression nominale : elles contrôlent uniquement la géométrie.
Deux faits qui remettent en cause une idée reçue courante en atelier
- Un réducteur concentrique ou excentrique n’est pas une question de longueur. Les deux ont la même longueur totale H selon B16.9 ; le décalage excentrique déplace l’axe, pas la longueur. Ainsi, un réducteur 8×6 mesure 152 mm de long dans les deux versions.
- La tolérance centre-extrémité dépend d’une plage de dimensions, ce n’est pas une valeur unique. Elle est de ±2 mm jusqu’à NPS 18, puis passe à ±3 mm (NPS 26–30) et ±5 mm (NPS 32–48). Un tableau de métré à valeur unique est faux au-delà de NPS 24.
« Le désaccord le plus fréquent concerne une épaisseur de paroi exactement égale à 87,5 % de la valeur nominale sur une conduite critique. La norme l’autorise, mais la sous-tolérance du tube et l’amincissement lors du formage s’additionnent ; pour les commandes à conséquences élevées, nous fixons donc une limite interne supérieure au minimum du code et inscrivons la paroi mesurée sur le certificat. Le chiffre que l’acheteur peut lire vaut plus que celui qu’un code autorise. »
Gamme de raccords A234 WPB de Synbase : types, dimensions et configurations
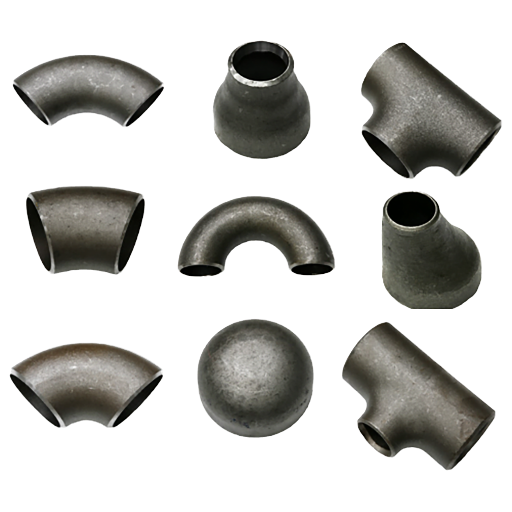
Au-delà de 1″ NPS, aucune autre méthode d’assemblage n’offre autant de dimensions, de séries et de matériaux que le raccord à souder bout à bout ; c’est précisément pourquoi les conduites critiques et de grand diamètre dans le pétrole et gaz, la pétrochimie et l’énergie l’utilisent par défaut. Synbase fabrique toute la gamme de produits A234 WPB en version sans soudure ou soudée, de NPS ½ à 48″ et de SCH 10 à XXS, avec la norme dimensionnelle indiquée sur chaque ligne.
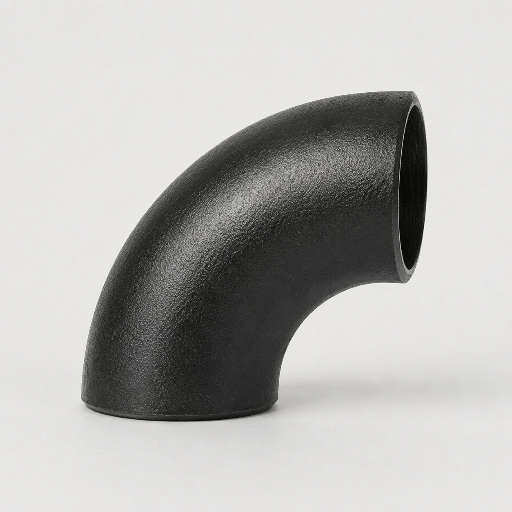
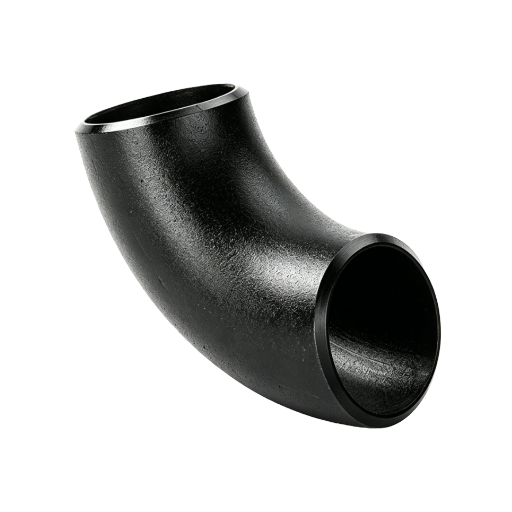
Coudes, 90° / 45° / 180°
- Grand rayon (B16.9) et petit rayon (B16.28).
- LR R=1.5D · SR R=1.0D · NPS ½–48
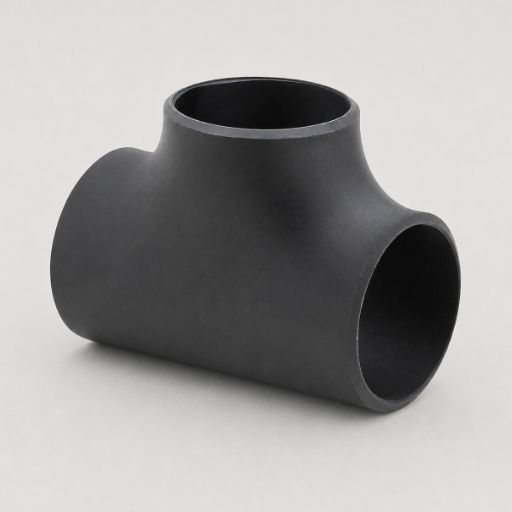
Tés, égaux et réduits
- Construction de la sortie sans soudure ou extrudée.
- Cote centre-extrémité selon B16.9 · NPS ½–48
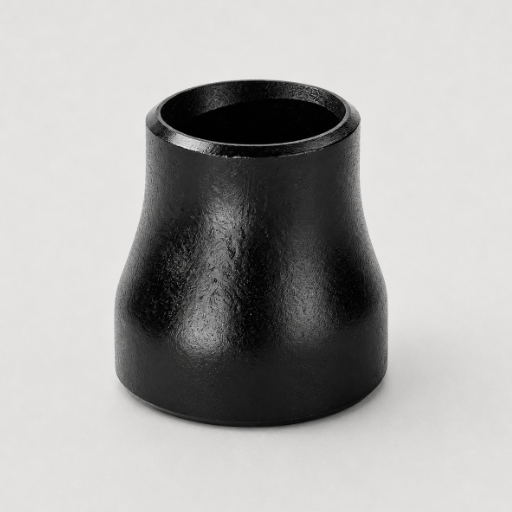
Réducteurs, concentriques et excentriques
- Longueur H identique ; l’axe diffère.
- Fond plat côté vidange pour l’excentrique · NPS ¾–48
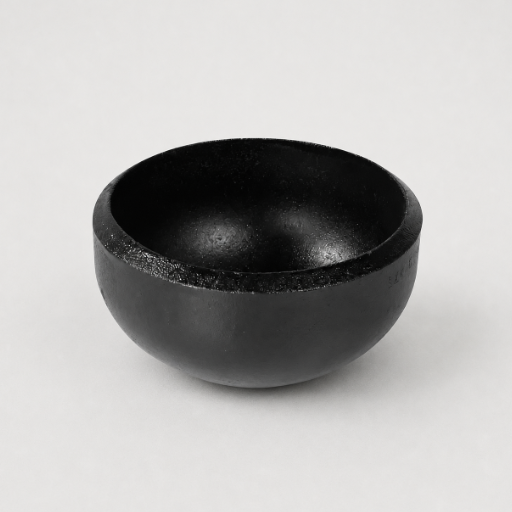
Bouchons
- Fond ellipsoïdal conforme au code ASME BPV.
- Longueur E/H1 · NPS ½–48
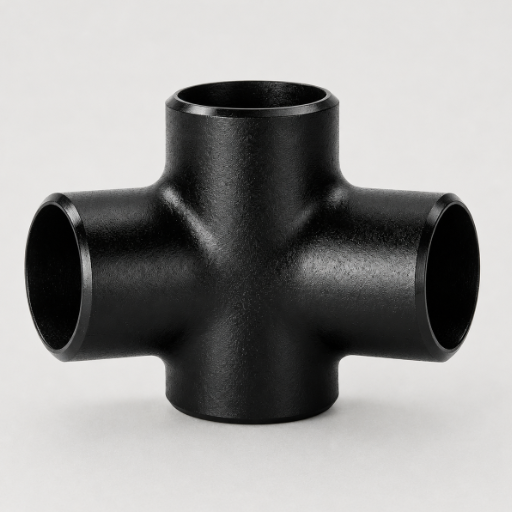
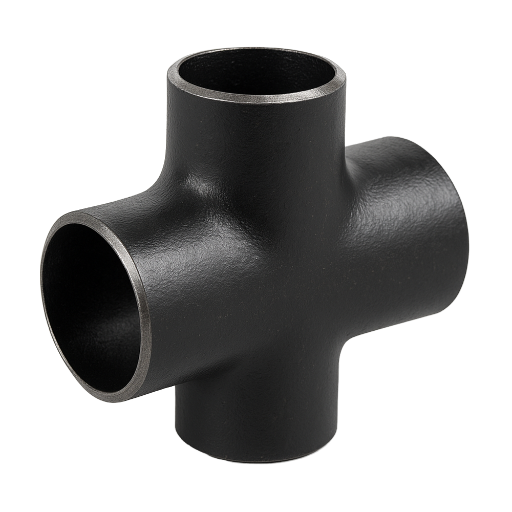
Croix
- Sorties à quatre voies, égales et réduites.
- MSS-SP-75 / B16.9 · fabrication sur commande
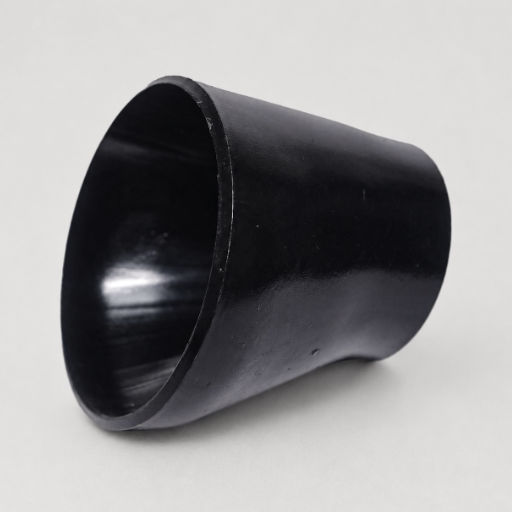
Bouts mâles
- À recouvrement, pour ensembles avec bride tournante.
- Type A / B · longueur F selon B16.9
Pourquoi choisir le bout à bout plutôt que l’emboîtement ou le filetage
Un soudage bout à bout à pleine pénétration, entièrement contrôlé par radiographie, présente un coefficient d’efficacité de joint de 1.0 selon ASME B31.3 ; le joint est dimensionné pour la résistance complète du tube parent, sans facteur de réduction du joint soudé. Les assemblages par emboîtement et filetés ne peuvent pas l’égaler et, tout aussi important, ils empêchent le contrôle volumique. Il s’agit d’un compromis d’ingénierie réel, pas d’un slogan :
| Facteur | Soudage bout à bout (A234 WPB) | Soudage par emboîtement (B16.11) | Fileté (B16.11) |
|---|---|---|---|
| Efficacité du joint (RT complète) | 1.0 (résistance complète du tube) | Angle — réduit | Mécanique — réduite |
| CND volumétrique (RT/UT) | Oui | Non (surface uniquement) | Non (surface uniquement) |
| Alésage / volume mort | Alésage lisse et affleurant | Creux au niveau de l’emboîtement | Creux du filetage |
| Plage de dimensions optimale | >1–2″, grand diamètre | Petit diamètre, <4″ | Petit diamètre, faible risque |
| Démontage | Permanent | Permanent | Démontable |
Les désignations de classe selon ASME B16.11 (emboîtement 3000/6000/9000 ; fileté 2000/3000/6000) sont des classes, pas des valeurs en psi. Le compromis réel : sur les petites conduites d’instrumentation haute pression, le soudage bout à bout n’est pas toujours le meilleur choix ; le soudage par emboîtement peut être retenu pour obtenir un alignement répétable avec moins de préparation du biseau.
Vous adaptez des raccords à une nouvelle conduite ? Consultez notre tube de conduite API 5L pour un approvisionnement tubes-raccords auprès d’une même aciérie, ou demandez une vérification des dimensions et de la série disponibles →
Choisir la bonne nuance selon le service : le passage du carbone au chrome-molybdène
A234 WPB est le raccord adapté aux conduites sous pression en acier au carbone à température modérée, mais le mauvais choix dès que le service atteint une température élevée prolongée ou un milieu corrosif. Le choix de nuance dépend d’abord des conditions de service, avant le prix : il faut donc commencer par cartographier la température et le fluide.
Le franchissement de température
| Enveloppe de service | Nuance A234 | Conduites typiques | Résistance à la traction min. |
|---|---|---|---|
| ≤ ~425°C (800°F), standard | WPB (carbone) | Pétrole et gaz, eau, collecteurs de procédé | 415 MPa |
| Vapeur / chaudière à température élevée | WP11 / WP12 (1¼Cr) | Vapeur, eau chaude, haute température modérée | 415–485 MPa |
| Surchauffeur / vapeur HP | WP22 (2¼Cr-1Mo) | Surchauffeurs, resurchauffeurs | ≥520 MPa |
| Service avancé au fluage | WP91 (9Cr-1Mo-V) | Tuyauterie de chaudière thermique HP | ≥620 MPa |
Le WPB est un acier au carbone ordinaire à résistance à la corrosion seulement modérée ; il n’est pas destiné par défaut aux acides, aux chlorures ou au service sour (H2S). Il faut confirmer NACE MR0175 / ISO 15156 ou passer à un alliage résistant à la corrosion.
Matrice de compatibilité raccord-tube
Les raccords A234 WPB sont conçus pour s’assembler à des tubes sous pression en acier au carbone de composition chimique et de série correspondantes. La matière première WPB provient généralement elle-même de tubes A106 Gr.B/C et de tôles A516-70 / A572, ce qui assure une bonne compatibilité métallurgique au soudage :
| Raccord WPB avec… | Compatibilité | Remarque |
|---|---|---|
| Tube sans soudure ASTM A106 Gr.B | Recommandé | Composition chimique commune ; compatibilité haute température standard |
| Tube ASTM A53 Gr.B | Recommandé | Conduites utilitaires / structurelles courantes sous pression |
| Tube de conduite API 5L Gr.B / nuance X | Vérifier la CE et la série | Faire correspondre l’épaisseur de paroi et l’équivalent carbone |
| Tube inoxydable / duplex | Incompatible | Utiliser plutôt des raccords inoxydables A403 |
Spécifiez-le pour empêcher toute substitution
Synbase indique à la fois la spécification de matériau (ASTM A234/A234M Gr.WPB) et la norme dimensionnelle (ASME B16.9) sur chaque ligne, ainsi que le NPS, la série et la préparation des extrémités. L’erreur courante consiste à en omettre une : cette ambiguïté favorise un biseau, un poids ou une épaisseur de paroi inadaptés et transforme un raccord de « même NPS » en retouche sur chantier, dont le coût dépasse largement celui de la pièce.
Vous ne savez pas si le WPB ou une nuance Cr-Mo convient à votre service ? Envoyez votre température de calcul et votre fluide →
Du numéro de coulée au certificat d’essai en usine : le procédé Synbase en 7 étapes, de la coulée au CMTC
La défaillance la plus coûteuse des raccords à souder bout à bout en acier au carbone n’est pas une dimension, mais un raccord dont les documents sont refusés par l’inspecteur. Exemple concret : un inspecteur de projet a rejeté sur site un lot A234 complet parce qu’il exigeait que le numéro de coulée de l’aciérie soit estampé sur la pièce, alors que l’A234 autorise le numéro de coulée ou l’identification de coulée du fabricant. Lorsque la traçabilité est rompue, un raccord parfaitement dimensionné devient tout de même un élément à risque.
Nous intégrons la réponse dans la ligne de fabrication, et non dans une promesse commerciale. Chaque raccord Synbase A234 WPB suit une chaîne documentée qui relie la pièce finie à la coulée d’acier d’origine :
La base de raccords qui sous-tend le certificat
Cette production repose sur une base dédiée de 70 000 m² pour tubes, raccords et brides, 42 000 m² d’installations, des presses hydrauliques de 6000 et 2000 tonnes, trois machines de formage par poussée à induction moyenne fréquence, deux grandes machines de cintrage par induction et un laboratoire métallurgique complet (résilience, traction, dureté, métallographie, hydrostatique). Cette base détient plus de 200 brevets nationaux et fabrique selon les normes API, ASTM/ASME, EN, DIN, JIS et GB.
-
01
Coulée et matière première
Acier calmé, produits tubulaires sans soudure ou soudés par fusion, barres ou tôles issues de matières A106/A516-70/A572 ; chaque coulée est enregistrée avec son analyse certifiée d’aciérie.
-
02
Formage
Formage à chaud par poussée sur presses hydrauliques de 6000 et 2000 tonnes, formage par poussée à induction et cintrage par induction haute fréquence, méthodes de formage des coudes documentées dans des brevets tels que CN102161146A.
-
03
Traitement thermique
Normalisation, recuit ou normalisation-revenu dans le four de traitement thermique au gaz naturel, conformément au paragraphe 7 d’ASTM A960/A960M ; les raccords soudés reçoivent un traitement thermique après soudage à 1100–1250°F.
-
04
Usinage et biseau
Préparation des extrémités à souder selon ASME B16.25 sur des tours verticaux de 2,5 m et une machine de perçage-fraisage CNC.
-
05
CND
Analyse de coulée par PMI, essais de traction, ainsi que MPI / UT / hydrostatique selon les exigences de la commande, dans notre laboratoire équipé CNAS.
-
06
Certification
Certificat d’essai en usine EN 10204 3.1 (contrôle par tierce partie selon 3.2 sur demande) avec composition chimique, résultats mécaniques et équivalent carbone déclaré.
-
07
Marquage et traçabilité
Marquage de coulée ou d’identification de coulée du fabricant permettant, via nos registres, de remonter au CMTC d’origine et au numéro de coulée d’acier.
Certifications et conformité internationale
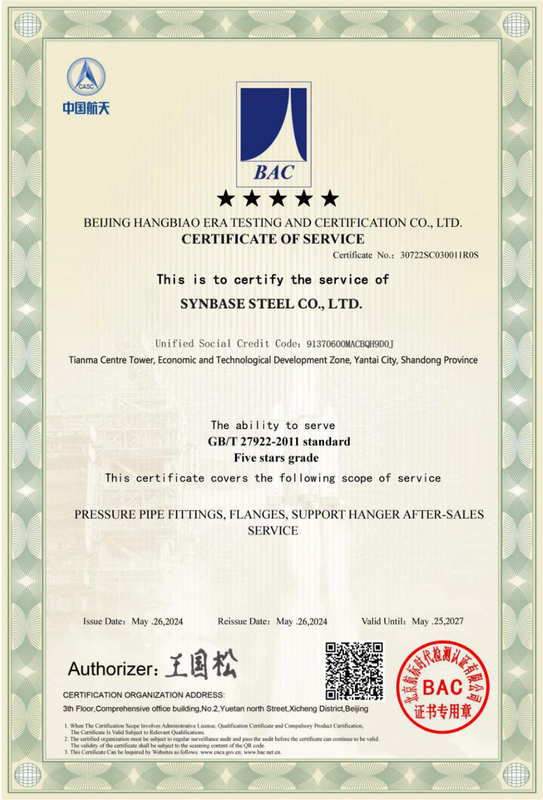
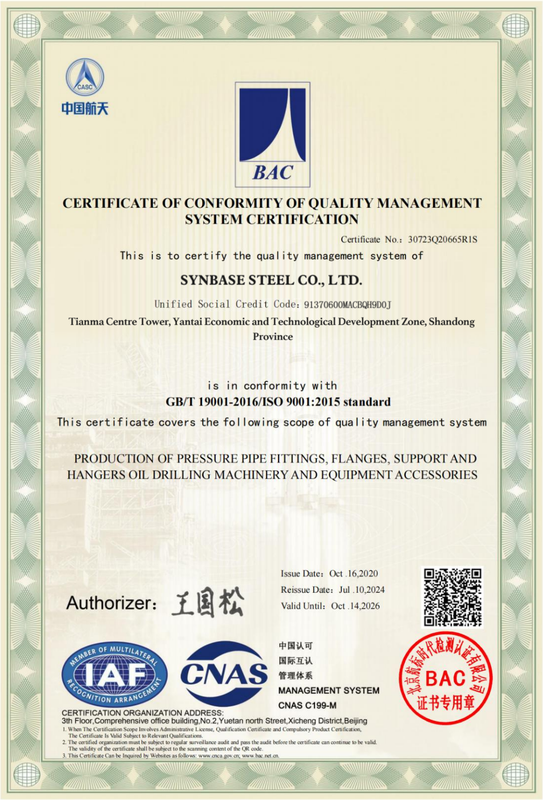
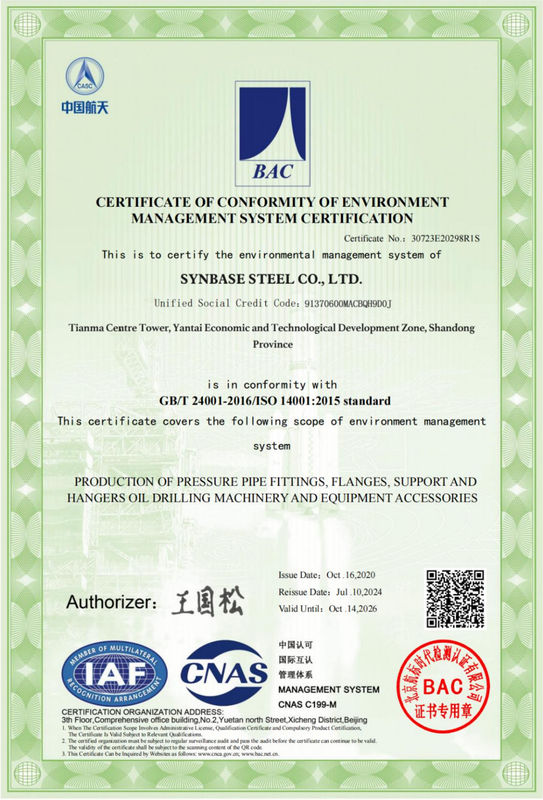
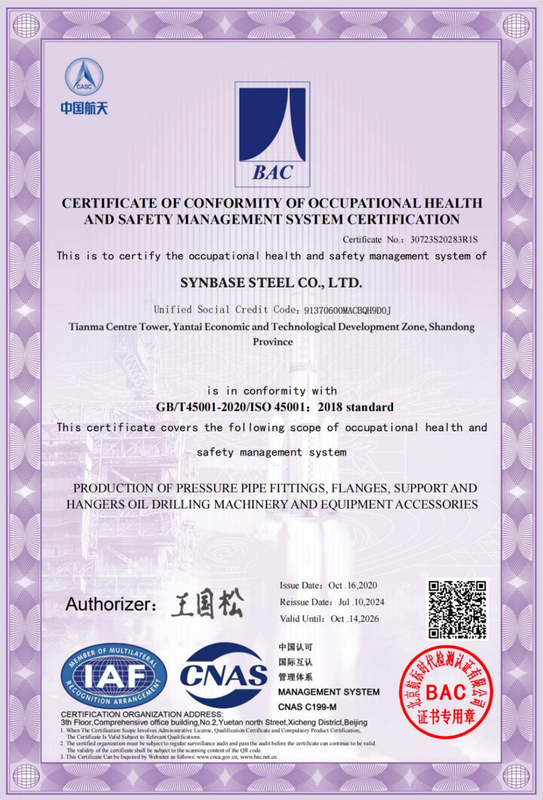
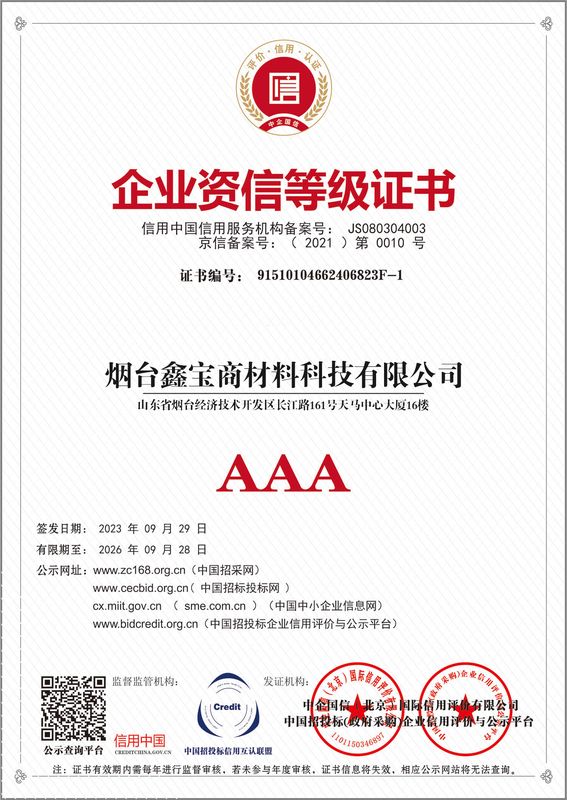
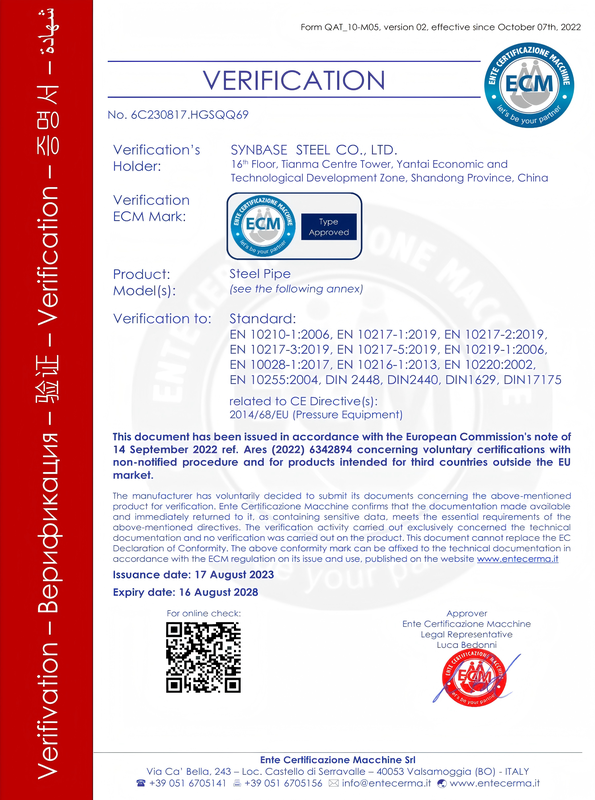
Un certificat ISO 9001 au niveau de l’usine prouve qu’une usine existe ; une commande donnée exige une chaîne de traçabilité, et c’est précisément dans l’écart entre les deux que les lots sont rejetés sur site. Synbase détient les homologations nominatives et auditables qui permettent d’expédier des raccords A234 WPB vers des projets de pétrole et gaz, de pétrochimie, d’énergie et maritimes dans plus de 100 pays : il ne s’agit pas d’une simple image de logo, mais de l’ensemble de certificats que les inspecteurs demandent réellement, car un marquage générique sans certificat d’essai en usine à l’appui est la première chose contestée par un auditeur tiers.
API
American Petroleum Institute
ISO 9001
Management de la qualité
ISO 14001
Environnement
ISO 45001
Santé et sécurité au travail
CE / PED
UE 2014/68/EU
ABS · DNV
Classe maritime
BV · LR · CCS
Classification des navires
EN 10204 3.1/3.2
Certificat d’essai en usine
Guide d’approvisionnement : dimensions, séries, délai d’approvisionnement et exportation
Le coût réel d’un raccord à souder bout à bout correspond rarement au prix unitaire de la facture pro forma. Il réside dans le coût caché d’une mauvaise série de coudes qui invalide un spool complet, dans un délai d’approvisionnement de 12 semaines qui impose de surstocker et dans une réclamation qualité de votre propre client en aval. Une chaîne d’approvisionnement directe de l’aciérie s’attaque aux trois problèmes, car Synbase maîtrise l’acier, le formage et le certificat dans un seul système de production au lieu de revendre un stock qu’elle n’a pas fabriqué ; c’est ce qui réduit un arrêt de raffinerie de plusieurs semaines à quelques jours.
Ce que nous fournissons
- Gamme : NPS ½ à 48″, séries SCH 10 / 20 / 40 / STD / 80 / XS / 160 / XXS, en construction soudée et corroyée.
- Normes sur demande : ASME B16.9 / B16.28 / B16.25, MSS-SP-75, EN 10253-2, JIS B2311, indiquées pour chaque ligne.
- Documentation : certificats d’essai en usine EN 10204 3.1 en standard ; contrôle par tierce partie selon 3.2 et CND supplémentaires sur demande.
- Logistique : emballage export apte au transport maritime et entreposage intégré via les centres de transformation et de logistique d’E-CHENG, au service de clients dans plus de 100 pays.
Le coût se trouve dans le soudage, pas dans le raccord : établissez votre budget avec réalisme
Un raccord est généralement moins cher que les solutions mécaniques, mais le joint soudé implique la main-d’œuvre d’un soudeur certifié, le temps de chanfreinage et d’ajustage, ainsi qu’une inspection radiographique. Des études indépendantes des coûts comparant les tuyauteries soudées et sans soudure estiment que la radiographie seule représente environ un tiers de la main-d’œuvre de soudage pour les travaux à haute pression. Le raccord à souder bout à bout se justifie par son intégrité à long terme et sa maintenance minimale, et non par son coût initial réduit ; un modèle de coût total de possession doit donc intégrer le soudage et l’inspection, pas seulement la pièce.
Un soudage bout à bout à pleine pénétration, entièrement contrôlé par radiographie, est donné pour la pleine résistance du tube parent — une intégrité à long terme qui justifie le joint soudé malgré son coût d’installation plus élevé.
Coefficient d’efficacité du joint selon le facteur de qualité des joints soudés de l’ASME B31.3 pour les soudures bout à bout à pleine pénétration contrôlées à 100 %-RT.Un plan de contrôle à réception qui évite la fuite sur chantier
- Vérifiez que le repère de coulée ou d’identification de coulée correspond au MTC ; contrôlez ponctuellement la composition chimique par PMI.
- Mesurez le diamètre extérieur (OD) aux deux extrémités dans deux directions perpendiculaires (contrôle de l’ovalisation), et l’épaisseur de paroi au micromètre, complétée par une mesure UT au niveau des tangentes formées.
- Vérifiez la cote centre-extrémité par rapport au plan sur un échantillon du lot réel avant de couper le moindre tube.
- Contrôlez le méplat de chanfrein et la face de talon conformément à ASME B16.25 ; refusez les chanfreins endommagés plutôt que de forcer l’alignement.
Vous travaillez dans l’urgence ?
Envoyez votre nomenclature pour obtenir un devis et une estimation du délai d’approvisionnement →Outils et calculateurs d’ingénierie
Calculateur de dimensions et de tolérances pour coudes ASME B16.9
Calculateur A234 du carbone équivalent (CE) et de la soudabilité
Sélecteur A234 par nuance et conditions de service
Questions fréquentes
01
Qu’est-ce que le matériau ASTM A234 nuance WPB ?
ASTM A234 WPB est un acier au carbone corroyé destiné aux raccords de tuyauterie utilisés en service sous pression à températures modérées et élevées. Le code de nuance se lit ainsi : W pour soudable, P pour pression et B pour la plage de résistance de la nuance B ; WPB présente une résistance à la traction minimale de 415 MPa (60 ksi) et une limite d’élasticité minimale de 240 MPa (35 ksi), avec une teneur maximale en carbone de 0,30 %.
02
Quelle est la différence entre WPB et WPC dans ASTM A234 ?
Les deux sont des nuances d’acier au carbone conformes à la même spécification A234. WPC autorise une teneur en carbone plus élevée (0,35 % max contre 0,30 % pour WPB) et offre une résistance minimale à la traction plus élevée, de 485 MPa (70 ksi), contre 415 MPa pour WPB. WPB est de loin la nuance la plus courante pour les conduites ; WPC est choisi lorsque la spécification exige une résistance légèrement supérieure.
03
A234 WPB est-il sans soudure ou soudé, et l’une des deux formes est-elle plus résistante ?
Les raccords A234 WPB sont fabriqués en exécution sans soudure et soudée selon les mêmes exigences dimensionnelles de l’ASME B16.9 et exigences mécaniques de l’ASTM A234 ; les raccords soudés portent simplement un « W » ajouté au marquage de nuance. La forme corroyée non soudée est souvent privilégiée sur les conduites de petit diamètre soumises à des conditions sévères, pour sa microstructure uniforme, tandis que la construction soudée est courante pour les grands diamètres pour des raisons de coût. L’affirmation « aucune soudure faible » relève d’une simplification commerciale : un raccord soudé qualifié, soumis aux contrôles non destructifs requis, est tout aussi acceptable.
04
Quelle est la différence entre ASTM A234 (WPB) et ASTM A105 ?
La question A234 contre A105 revient dans presque toutes les commandes : A234 est la norme applicable aux raccords à souder bout à bout corroyés, tandis qu’A105 est une norme pour l’acier au carbone forgé, utilisée principalement pour les brides et raccords forgés. Ce sont des produits différents et ils ne sont pas interchangeables. Même des nuances dites « équivalentes » et référencées comme telles, telles que EN 10253-2 P265GH ou JIS STPT370, ne concordent que pour la composition chimique et le service ; confirmez la température de calcul, les limites de fluage et la documentation avant tout remplacement.
05
Puis-je utiliser des raccords A234 WPB avec un tube A106 Grade B ?
Oui. Les nuances A234 WPB et A106 Gr.B présentent une composition chimique d’acier au carbone concordante ; la métallurgie du soudage est donc compatible et l’ensemble constitue une association courante pour les tuyauteries sous pression à haute température. Vérifiez que la série et le carbone équivalent sont compatibles avec votre mode opératoire de soudage, et indiquez les deux normes de matériau et de dimensions sur la commande.
06
Une série supérieure signifie-t-elle une pression nominale plus élevée pour le raccord ?
Non. Un raccord à souder bout à bout n’a pas de classe de pression indépendante comme un raccord forgé : il suit la série du tube raccordé et le diagramme pression-température du code de tuyauterie applicable (par exemple ASME B31.3). La série désigne l’épaisseur de paroi, et la pression admissible diminue également lorsque la température augmente ; ainsi, « une série supérieure équivaut à une pression nominale plus élevée » est une mauvaise interprétation courante.
07
Fournissez-vous des certificats d’essai en usine EN 10204 3.1 et la traçabilité des coulées ?
Oui. Chaque lot Synbase A234 WPB est expédié avec un certificat d’essai en usine EN 10204 3.1 (3.2 contrôlé par un tiers sur demande) indiquant la composition chimique, les propriétés mécaniques et le carbone équivalent. Ce marquage sur le raccord permet, grâce à nos registres, de remonter jusqu’à la coulée d’acier certifiée d’origine ; la pièce est ainsi auditable jusqu’au numéro de coulée, et non jusqu’à un certificat d’usine générique.
08
Quelles dimensions et séries fournissez-vous, et qu’en est-il des raccords à paroi mince ?
Synbase fournit des dimensions de NPS ½ à 48″ dans les séries SCH 10 à XXS. Sur le marché, les raccords en acier au carbone plus légers que Sch 40 sont rarement tenus en stock en dessous d’environ 12″, ce qui accroît les risques de substitution et de délai d’approvisionnement ; en tant qu’aciérie, nous fabriquons sur commande des raccords à paroi mince et des séries non standard au lieu de remplacer par une pièce plus lourde.