Bridas de soldadura por enchufe
Para líneas de pequeño diámetro y alta presión
En una línea de vapor, hidráulica o de instrumentación, la brida de soldadura por enchufe es la opción adecuada cuando una unión roscada podría presentar fugas y una deslizante podría fatigarse, siempre que se seleccionen la clase, el diámetro interior, la holgura y la soldadura correctos. Synbase Steel forja, mecaniza y certifica todas las variantes de bridas SW y RFSW en todas las clases de presión. Junto con nuestros certificados de ensayo de materiales, su inspector aprobará la línea para ponerla en producción.
Solicite una cotización RFQ →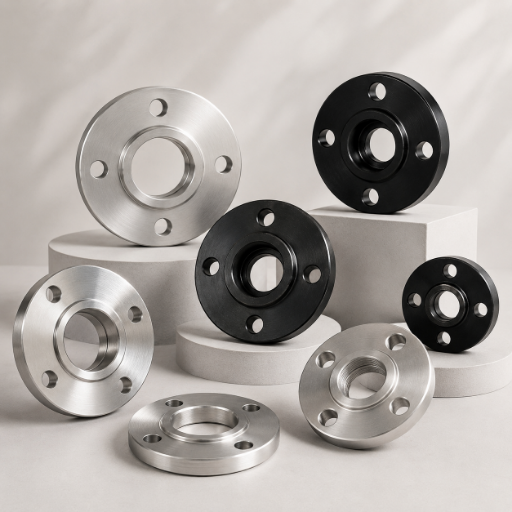
Rango de dimensiones (NPS)
Clase de presión (lb)
Tipos de cara
Acero al carbono · baja temperatura · acero inoxidable
MTC con cada lote
Países de exportación
Por qué las bridas de soldadura por enchufe son ideales para líneas de pequeño diámetro y alta presión
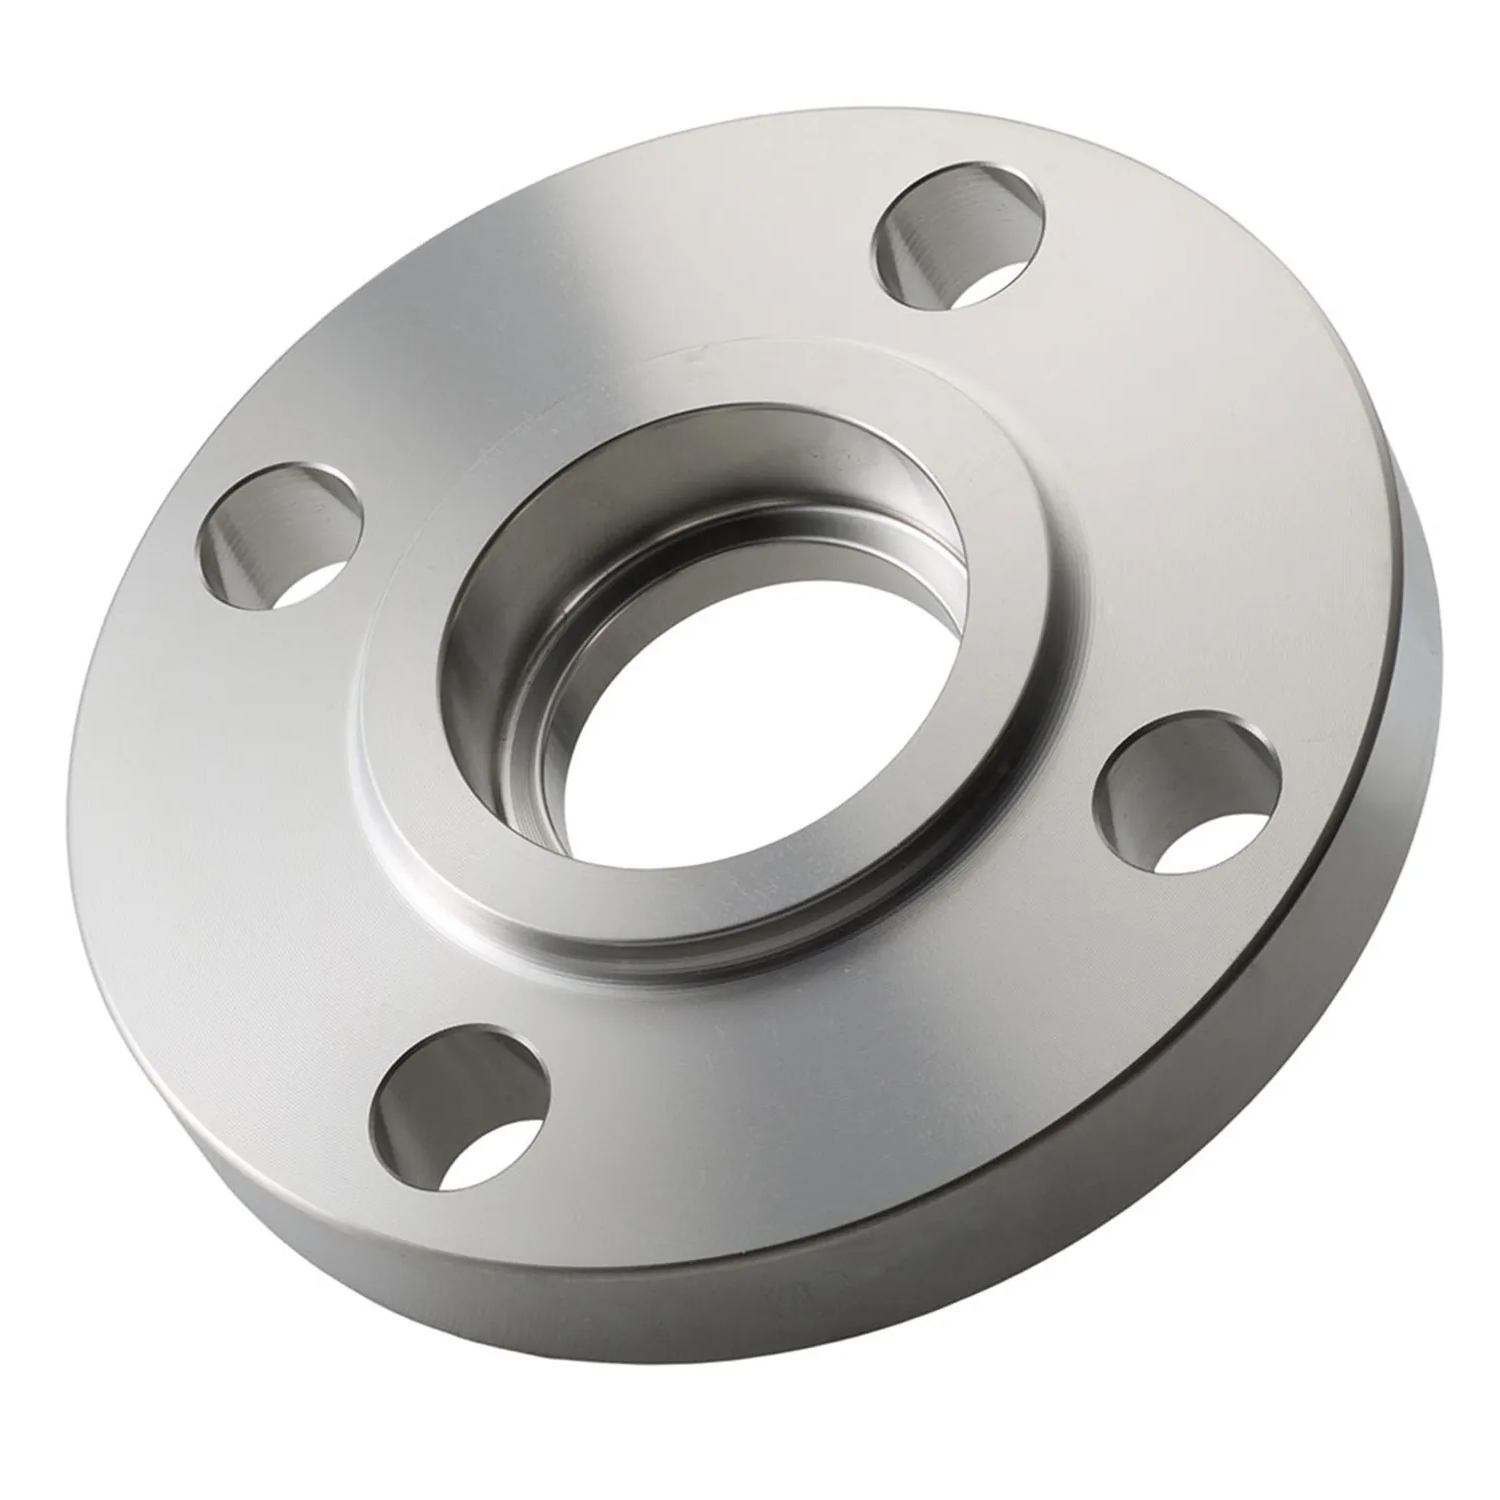
Una brida de soldadura por enchufe es una brida soldada con un resalte mecanizado, o contrataladro, en la cara interior del diámetro. El tubo se introduce hasta apoyarlo en el resalte; el soldador lo retira ligeramente, aproximadamente 1/16 inch (1.6 mm), y lo fija con una sola soldadura de filete alrededor del exterior. Este tubo retraído, con soldadura únicamente exterior, explica el origen del uso de las SW en aplicaciones de tuberías de pequeño diámetro y alta presión: la soldadura no penetra en el diámetro interior, elimina el riesgo de una pasada de raíz agrietada y no deja nada dentro que pueda retener el producto.
El problema que resuelve esta unión es real. En una línea de alta presión de 1in o 1.5in, una unión bridada es una unión roscada; las roscas cónicas deben encajar firmemente y sellarse con un compuesto para juntas susceptible al deterioro por vibración y temperatura; cada pequeña filtración exige rehacer el trabajo. Además, una unión deslizante del mismo tamaño ofrece solo dos tercios de la vida de fatiga de esa misma unión bajo carga, aunque tiene exactamente la misma resistencia estática. La brida de soldadura por enchufe ofrece ambas ventajas: aporta mayor resistencia y fiabilidad precisamente en la línea donde el instalador dispone de menos espacio para trabajar.
Esta página está dirigida a la decisión que enfrenta el ingeniero especificador. La pregunta no es «¿Qué es una brida de soldadura por enchufe?», sino qué clase y diámetro interior requiere su línea, si la SW es la opción adecuada y cómo certificar e instalar la pieza sin recibir una factura inesperada.
Gama de bridas de soldadura por enchufe Synbase: materiales, clases, caras y dimensiones
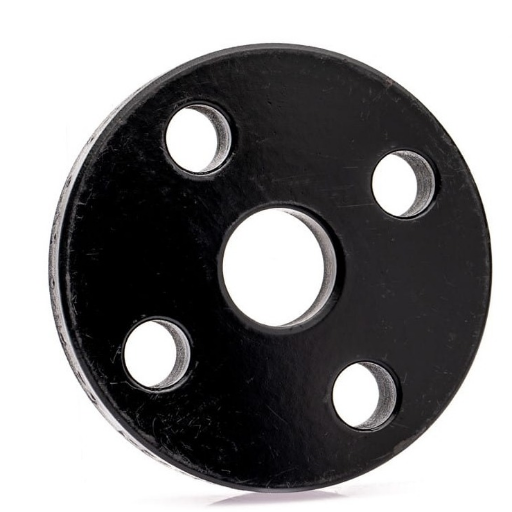
Cada brida de soldadura por enchufe de Synbase comienza como una pieza única de barra (ASTM A105 para acero al carbono, A182 para acero inoxidable y aleado). Luego se mecaniza para que el contrataladro quede perfectamente alineado con el diámetro exterior y la cédula del tubo conectado. La forja es fundamental en una conexión de alta presión: un cubo forjado, formado por un grano continuo con direccionalidad inherente, sustenta la clasificación presión-temperatura de ASME B16.5, a diferencia de una pieza obtenida de un bloque de placa cortada. En ASME B16.5, la soldadura por enchufe está contemplada solo hasta NPS 3; a partir de ahí se pasa a un cuello para soldar. Por ello, este producto pertenece claramente a las tuberías de pequeño diámetro y se desempeña donde corresponde.
ASTM A105 · clase 150–2500 · RF/FF · 1/2″–3″
A182 F304/L · F316/L · clase 150–1500 · RF/RTJ
A350 LF2 · A182 F11/F22/F91 · clase 150–2500
SW reductora · SW de orificio · SAE J518 código 61/62
Además de la brida de cara realzada convencional, esta misma forja es también el punto de partida para la mayoría de las modificaciones que solicitan los ingenieros de diseño. Una brida reductora de soldadura por enchufe conecta dos tamaños de línea distintos sin un reductor adicional; una brida de orificio con soldadura por enchufe permite tomas de flujo para medir la presión diferencial; y las bridas SW según SAE J518 código 61 (3000 psi) o código 62 (6000 psi) se utilizan en sistemas hidráulicos de potencia, donde la conexión se realiza mediante un patrón de cuatro pernos en el resalte SAE sobre un espárrago soldado internamente, y el sellado se consigue con caras RF, RTJ o planas contra su pieza de acoplamiento.
| Si su línea es… | Material | Cara | Clase habitual |
|---|---|---|---|
| Vapor, condensado y servicios auxiliares | CS A105 | RF | 150–600 |
| Potencia hidráulica / aceite lubricante | CS A105 | Brida RF / SAE | 600–2500 |
| Baja temperatura / criogénica | A350 LF2 | RF | 150–1500 |
| Química / instrumentación (sin hendiduras) | SS A182 F316/L | RF | 150–900 |
| Inyección de alta presión / pequeño diámetro en boca de pozo | Aleación F11–F22 | RTJ | 1500–2500 |
Dimensiones y normas de las bridas de soldadura por enchufe — ASME B16.5, clase 150 a 2500
Una brida de soldadura por enchufe solo cumple su función cuando el diámetro exterior, el espesor, el círculo de pernos y el patrón de orificios de la brida de acoplamiento son idénticos, y cuando el diámetro interior del enchufe coincide con el diámetro exterior del tubo conectado para una cédula determinada. Las tablas siguientes resumen las dimensiones solicitadas de ASME B16.5 en milímetros para el rango de pequeño diámetro; las dimensiones restantes para las clases 600, 1500 y 2500, además de las longitudes de pernos de las soldaduras por enchufe, figuran en la hoja de especificaciones descargable. Un detalle de compra que a menudo se pasa por alto en la inspección final es que los patrones de orificios de ASME B16.5 permanecen idénticos entre revisiones, mientras que las especificaciones de material y marcado cambian; suministramos conforme a la edición vigente y lo indicamos en nuestro certificado.
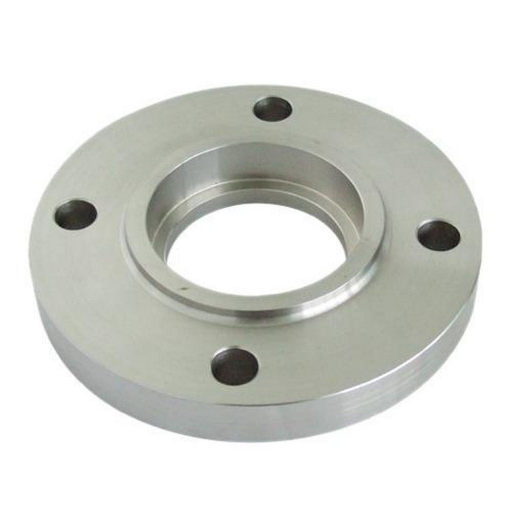
| NPS | Diámetro exterior de la brida | Espesor | Diámetro exterior del cubo | Diámetro interior del enchufe | Profundidad del enchufe | Círculo de pernos | Pernos |
|---|---|---|---|---|---|---|---|
| 1/2″ | 90 | 9.6 | 30 | 22.2 | 10 | 60.3 | 4 x 1/2″ |
| 3/4″ | 100 | 11.2 | 38 | 27.7 | 11 | 69.9 | 4 x 1/2″ |
| 1″ | 110 | 12.7 | 49 | 34.5 | 13 | 79.4 | 4 x 1/2″ |
| 1-1/4″ | 115 | 14.3 | 59 | 43.2 | 14 | 88.9 | 4 x 1/2″ |
| 1-1/2″ | 125 | 15.9 | 65 | 49.5 | 16 | 98.4 | 4 x 1/2″ |
| 2″ | 150 | 17.5 | 78 | 61.9 | 17 | 120.7 | 4 x 5/8″ |
| 3″ | 190 | 22.3 | 108 | 90.7 | 21 | 152.4 | 4 x 5/8″ |
| NPS | Diámetro exterior de la brida | Espesor | Diámetro exterior del cubo | Diámetro interior del enchufe | Profundidad del enchufe | Círculo de pernos | Pernos |
|---|---|---|---|---|---|---|---|
| 1/2″ | 95 | 12.7 | 38 | 22.2 | 10 | 66.7 | 4 x 1/2″ |
| 3/4″ | 115 | 14.3 | 48 | 27.7 | 11 | 82.6 | 4 x 5/8″ |
| 1″ | 125 | 15.9 | 54 | 34.5 | 13 | 88.9 | 4 x 5/8″ |
| 1-1/2″ | 155 | 19.1 | 70 | 49.5 | 16 | 114.3 | 4 x 3/4″ |
| 2″ | 165 | 20.7 | 84 | 61.9 | 17 | 127.0 | 8 x 5/8″ |
| 3″ | 210 | 27.0 | 117 | 90.7 | 21 | 168.3 | 8 x 3/4″ |
Nota de ingeniería — La holgura de 1/16″ no es opcional
La profundidad del enchufe indicada en las tablas determina cuánto penetra el tubo en el accesorio; la protección incorporada contra las tensiones durante el funcionamiento es la holgura en el fondo del enchufe. El tubo se introduce hasta que sus extremos tocan el resalte interno del accesorio y luego se retira aproximadamente ~ 1/16″ (1.6 mm) antes del punteado; así puede dilatarse en servicio sin tensionar la raíz de la soldadura de filete. Si no se deja esta holgura, el tubo y el cuerpo del accesorio comparten la tensión térmica directa, un mecanismo habitual de fisuración en soldaduras por enchufe que abordan las normas de fabricación ASME B31.1 y B31.3. En la clase 600 y superiores, la cara realzada aumenta a 7 mm y el espesor del accesorio se incrementa considerablemente; por ejemplo, una brida de 2″ clase 1500 tiene casi el doble de espesor que su equivalente de 150#, 38 mm frente a 17.5 mm: es la fuerza bruta de la alta presión.
Cuando un proyecto especifica la cédula del tubo conectado, haga coincidir esa cédula con el diámetro interior del enchufe. El tubo Schedule 80/160, con mayor espesor de pared y el diámetro interior correspondiente reducido, debe entrar por completo en sus enchufes; por ello necesita enchufes con un diámetro interior mayor que se adapte a su diámetro exterior. Verificamos el diámetro exterior del tubo frente al diámetro interior del enchufe durante la cotización para evitar comprar un tubo de gran diámetro que deba encajar en un enchufe de diámetro interior estándar más pequeño de la brida.
Soldadura por enchufe frente a deslizante, roscada y cuello para soldar — matriz de selección
Los cuatro tipos de brida para diámetros pequeños y medianos que se muestran a continuación compiten por trabajos muy similares, y elegir el tipo incorrecto es uno de los errores más frecuentes y costosos de la industria de tuberías una vez terminada la instalación. Se diferencian por su función y rendimiento, no solo por los adjetivos. Las soldaduras por enchufe ofrecen la misma capacidad de carga y el doble de resistencia a la fatiga que las deslizantes, gracias a la resistencia a la flexión de su filete exterior. Con un costo aproximadamente 10% mayor que las deslizantes a las que sustituyen, resultan aún más económicas si la línea debe operar finalmente a presiones superiores a las que soportan las deslizantes o a la resistencia a la fatiga de esas uniones. Los accesorios roscados se eligen principalmente porque no requieren soldadura, lo que permite instalarlos donde no es viable obtener un permiso de trabajo en caliente, aunque las uniones quedan expuestas a fugas por vibración. Los cuellos para soldar ofrecen mayor resistencia y son la opción adecuada cuando el diámetro interior supera el extremo pequeño del rango SW o cuando las uniones deben someterse a un examen radiográfico completo.
| Propiedad | Soldadura por enchufe | Deslizante | Roscada | Cuello para soldar |
|---|---|---|---|---|
| Rango de dimensiones habitual | 1/2″–2″ (hasta 3″) | 1/2″–24″ | 1/2″–4″ | 1/2″–60″ |
| Resistencia estática | Igual a la deslizante | Referencia base | Menor | Máxima |
| Resistencia a la fatiga | ~50% superior a la deslizante | Referencia base | Baja | Máxima |
| Soldaduras requeridas | 1 soldadura de filete exterior | 2 soldaduras de filete | Ninguna | 1 soldadura a tope completa |
| Penetración completa / radiografía | No (solo filete) | No | No | Sí |
| Costo inicial relativo | ~1.1x deslizante | 1.0x de referencia | ~0.9x | 1.5–2x |
Interprete la tabla de arriba abajo según el servicio requerido. Para una línea de vapor o hidráulica de 1” y alta presión, en la que el instalador dispone de muy poco espacio de trabajo, la soldadura por enchufe es superior por su resistencia a la carga cíclica y su integridad frente a fugas. Para esa misma línea con un fluido propenso a formar hendiduras, puede ser mejor un cuello para soldar o incluso una brida ciega. En una línea de 6”, la elección está entre un cuello para soldar y una deslizante: por definición, el tamaño hace inadecuada la soldadura por enchufe. Como política y como práctica, Synbase ofrece las tres opciones.
¿Está comparando una soldadura por enchufe con una deslizante o un cuello para soldar para una línea específica?
Solicite una recomendación →
Dónde encajan las bridas de soldadura por enchufe y cuándo especificar otra opción
La brida de soldadura por enchufe. Estas conexiones suelen demostrar su valor en servicios de pequeño diámetro, alta presión o alta vibración: vapor sobrecalentado y condensado de centrales eléctricas, sistemas hidráulicos y de aceite lubricante, líneas de instrumentación e impulso, patines de inyección química y líneas de gas combustible. Normalmente se utilizan en tamaños de servicio de hasta 2 pulgadas y menores. El concepto de soldadura por enchufe se desarrolló con éxito para servicios de sobrecalentadores de acero inoxidable, donde su diámetro interior sin penetración era menos susceptible a la fisuración por fatiga térmica que caracterizaba a las conexiones soldadas de pequeño diámetro en esos servicios. Por ello, muchos ingenieros de procesos las utilizan como conexión predeterminada en esos servicios específicos de pequeño diámetro.
Es igual o más importante saber cuándo la conexión de soldadura por enchufe es «lo incorrecto». Estas directrices se desarrollaron a partir de experiencias de campo para proteger su proceso. ASME B31.3 advierte claramente contra las conexiones soldadas por enchufe en cualquier fluido corrosivo que pueda picar la brida y la tubería, debido a la hendidura creada entre el diámetro exterior del tubo y la esquina del enchufe, que forma una zona estancada propensa a la picadura. La misma precaución se aplica a aplicaciones con alta vibración, servicios erosivos o tuberías sometidas a esfuerzos cíclicos severos. Esas líneas suelen requerir una conexión soldada a tope de penetración completa, como un cuello para soldar; una soldadura por enchufe seguiría creando una hendidura y, por tanto, no es preferible. También deben señalarse otros dos límites de diseño: primero, la unión de soldadura por enchufe utiliza una soldadura de filete que no tiene penetración completa, por lo que no puede examinarse radiográficamente para garantizar la calidad como otras uniones de penetración completa; segundo, cuando la «raíz» de la soldadura se extiende dentro del tubo en el enchufe, allí puede iniciarse una grieta interna que no se detecte al inspeccionar el exterior de la unión. Por ello, las líneas de alta integridad suelen requerir un cuello para soldar, cuya soldadura a tope puede examinarse por completo para verificar la calidad.
“A muchos clientes les decimos lo mismo que a nuestro personal de taller: la soldadura por enchufe es una excelente conexión de instrumentación de alta presión y la opción absolutamente incorrecta para gas ácido y fluidos que contienen cloruros. Si el líquido de proceso va a picar la brida de acero inoxidable, fabricaremos un cuello para soldar y explicaremos el motivo; el negocio perdido por una brida mal elegida es barato comparado con una interrupción del proceso y la reparación en campo que pueda resultar.
Equipo de ingeniería de Synbase Steel, división de bridas y forja
En última instancia, esta distinción separa al proveedor que cumple su orden de compra del que satisface las necesidades de su proyecto. Cuando las soldaduras por enchufe no son correctas para el servicio, la mejor selección puede ser una brida de cuello para soldar o una pieza ciega con tapa; todas se fabrican en una misma planta a partir del mismo material de partida.
Trazabilidad del material, certificación y calidad
La forma más rápida de acumular una semana de retraso en obra es recibir una brida de soldadura por enchufe sin documentación de UT. Compras informa de lo mismo: un proveedor declara un grado, no presenta una certificación coincidente al recibir la mercancía y el lote queda retenido mientras la línea se detiene. Synbase cierra esa brecha en la línea de producción. Cada entrega incluye un certificado de ensayo de materiales EN 10204 3.1: análisis químico, propiedades mecánicas y registro de tratamiento térmico verificados en nuestra planta, además del número de colada marcado en la brida para que el inspector pueda rastrear la pieza hasta la colada de acero de la acería. Nuestros proyectos que lo requieren también reciben certificados EN 10204 3.2 presenciados por organismos reconocidos de inspección de terceros.
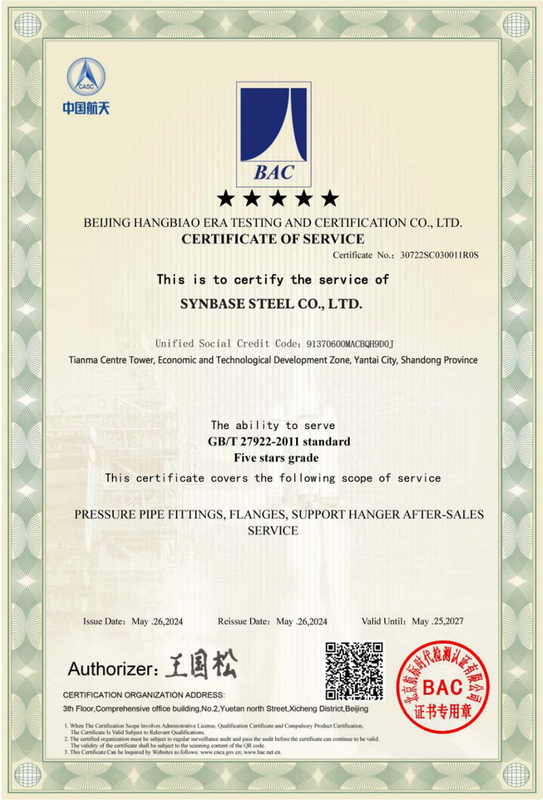
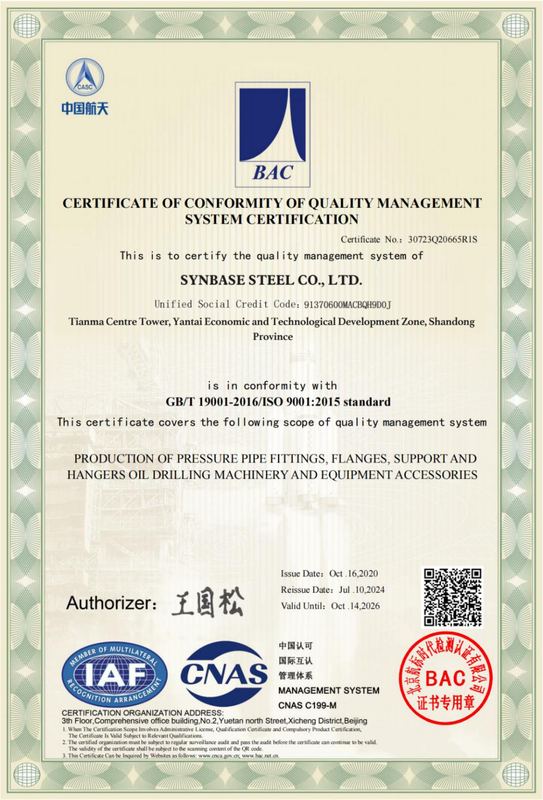
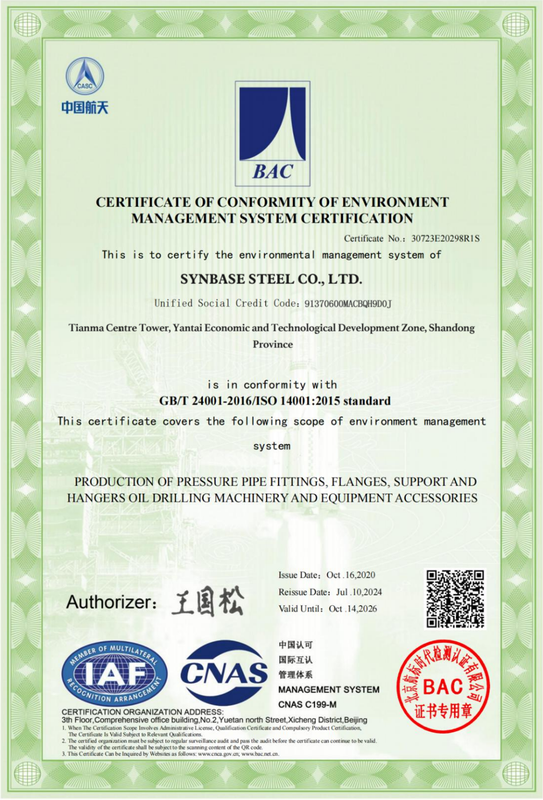
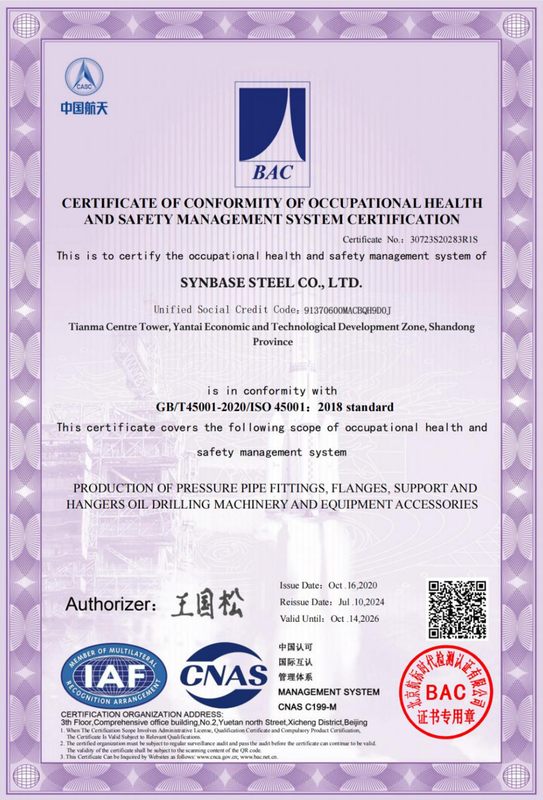
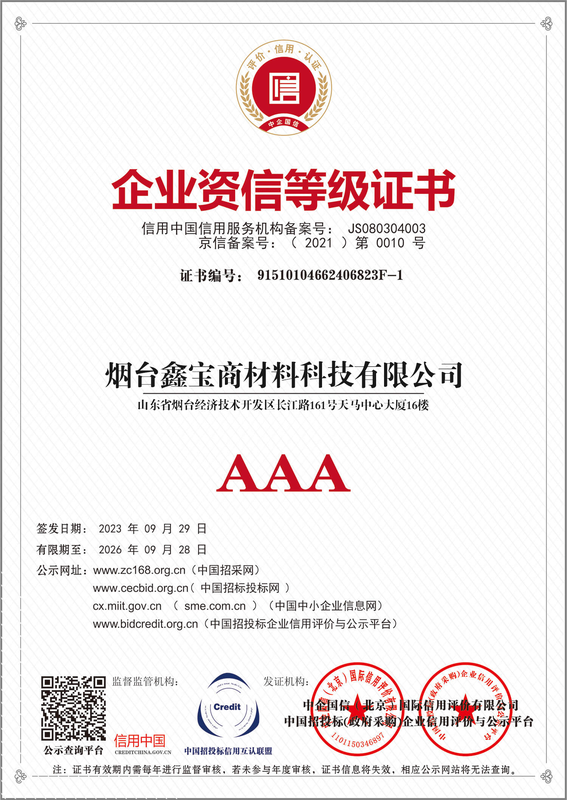
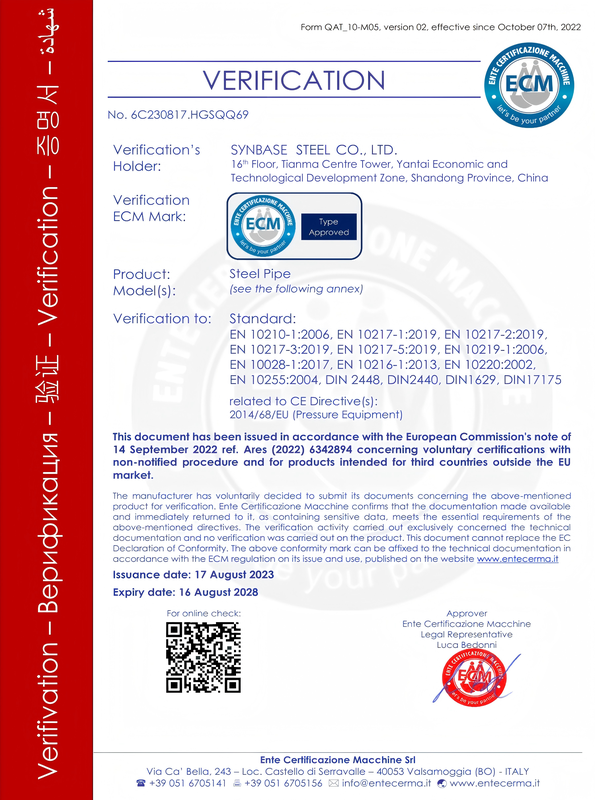
La razón por la que sus especificaciones llevan distintivos está en la estructura: Synbase es el negocio principal de bridas de nuestro grupo de producción central, fabricante de tuberías de acero, accesorios de tubería, bridas y válvulas, con una división central de forja, tratamiento térmico y mecanizado; no somos una agencia que revende existencias genéricas. El origen de nuestros tochos está respaldado por una cooperación de largo plazo con acerías líderes de primer nivel, y el grupo está registrado en la Asociación China del Hierro y el Acero. Esa cadena —acero de marca, forja propia, número de colada marcado y certificación 3.1— permite que su departamento de calidad autorice una línea de alta presión sin repetir los ensayos.
Consejo de adquisiciones — Verifique antes de soldar
Los MTC falsos representan una responsabilidad evidente en el suministro de bridas, y un conjunto de soldadura por enchufe queda soldado de forma permanente: no se puede desmontar una pieza cuyo grado no está identificado. Al recibirlo, identifique tres aspectos: en la brida, que el número de colada coincida con el registrado en la certificación; en la certificación, que figuren los resultados reales de los ensayos y no solo «cumple la especificación»; y que la planta emisora esté indicada en el documento. Una validación auténtica certificada 3.1 puede superar sistemáticamente las tres comprobaciones; solicítenos una muestra antes de presentar la oferta.
¿Desea revisar nuestra documentación antes de comprometerse?
Solicite un certificado MTC 3.1 de muestra →Conjunto de herramientas de ingeniería para bridas de soldadura por enchufe
Preguntas frecuentes sobre bridas de soldadura por enchufe
¿Qué es una brida de soldadura por enchufe?
Una brida de soldadura por enchufe —a menudo abreviada como «brida SW»— consta de una brida con un alojamiento de enchufe mecanizado con precisión y con contrataladro, en el que se inserta el extremo de una tubería hasta el resalte interior. Luego se retrae aproximadamente 1/16 de pulgada antes de sellarlo contra el exterior del cubo mediante una única soldadura de filete. Dado que la soldadura no se extiende hacia el interior del orificio, las bridas de soldadura por enchufe se desarrollan para proporcionar una conexión más resistente y duradera que el roscado en sistemas de tuberías de alta presión y diámetro pequeño.
¿Cuál es la diferencia entre una brida de soldadura por enchufe y una brida deslizante?
Las bridas deslizantes y las bridas de soldadura por enchufe se deslizan sobre la tubería, pero mientras las bridas deslizantes tienen un orificio pasante abierto, los diseños de soldadura por enchufe se caracterizan por un resalte dentro del orificio que determina efectivamente la profundidad de inserción de la tubería. Para la brida deslizante se requieren dos soldaduras de filete, una interna y otra externa, mientras que una brida de soldadura por enchufe requiere solo una soldadura de filete externa. A pesar de tener la misma resistencia estática, los diseños de soldadura por enchufe suelen ofrecer una resistencia a la fatiga aproximadamente 50 por ciento mayor y, por ello, se prefieren para tuberías de diámetro pequeño sometidas a condiciones de alta presión y alta vibración.
¿Cuál es la diferencia entre una brida de soldadura por enchufe y una brida roscada?
Las bridas roscadas se enroscan en una rosca macho correspondiente y, a diferencia de los diseños de soldadura por enchufe, pueden aplicarse a tuberías sin soldadura, lo que permite utilizarlas en líneas donde los trabajos en caliente están restringidos. Por otro lado, una brida de soldadura por enchufe se instala en el sistema de tuberías mediante una soldadura de filete externa, creando una unión más estable y estanca que puede preferirse a los diseños roscados en líneas críticas y de alta presión. Esto se debe a que, mientras las bridas roscadas pueden aflojarse y presentar fugas al someterse a ciclos térmicos y cargas vibratorias, la unión soldada por enchufe permanece rígida y es prácticamente inmune a las fugas.
¿Cuál es la norma ASME para las bridas de soldadura por enchufe?
La norma ASME B16.5 (Bridas de tubería y accesorios bridados, NPS ½ a 24) abarca las dimensiones de las bridas de soldadura por enchufe y especifica dimensiones para tamaños de hasta NPS 3. Una unión de soldadura por enchufe con una especificación de holgura de inserción de 1/16” para bridas de soldadura por enchufe está definida por ASME B31.1 para tuberías de energía y por B31.3 para el código de tuberías de proceso, según el servicio que transporte la línea.
¿Cuándo no debo usar una brida de soldadura por enchufe?
Evite los diseños de soldadura por enchufe en áreas propensas a la corrosión por hendiduras, donde el código ASME B31.3 los prohíbe para cloruros, medios agrios y otros medios relacionados; en situaciones que requieren un examen radiográfico del 100% (la soldadura no logra una penetración completa), en áreas con posibilidad de erosión severa o cargas cíclicas de fatiga significativas, y en diámetros mayores de aproximadamente 2 a 3 NPS (donde una brida con cuello para soldar es una mejor opción).
¿Qué dimensiones y clases de presión están disponibles?
Synbase suministra bridas de soldadura por enchufe de NPS ½ a 3, Clase 150 a 2500, con caras RF, RTJ o FF, en acero al carbono A105, acero para baja temperatura A350 LF2, acero aleado F11/F22/F91 y acero inoxidable A182 F304/F316. Los tipos reductores, de orificio e hidráulicos SAE J518 se envían a solicitud.