Raccords de tuyauterie en acier
Fabricant de raccords de tuyauterie en acier forgés et soudés pour tuyauteries industrielles et énergétiques
Synbase forge et soude des raccords de tuyauterie en acier selon ASME B16.9 et B16.11, dans des nuances carbone (A234), alliées et inoxydables (A403), du NPS 1/2 à 72 pouces et des séries Sch 10 à XXS. Chaque expédition peut inclure des certificats d’essai en usine EN 10204 3.1 assurant la traçabilité du raccord fini et du matériau d’origine jusqu’au numéro de coulée grâce aux dossiers de fabrication directe du fabricant.
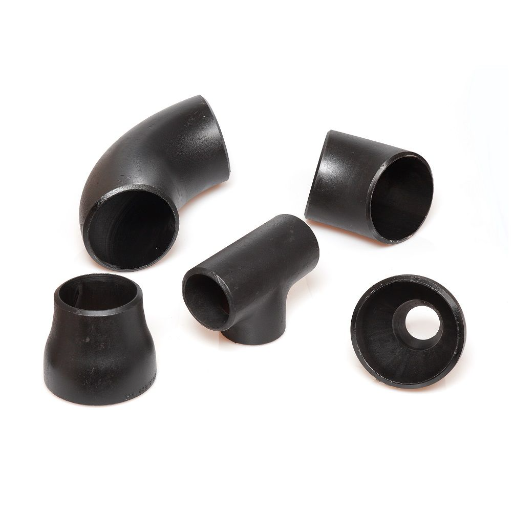
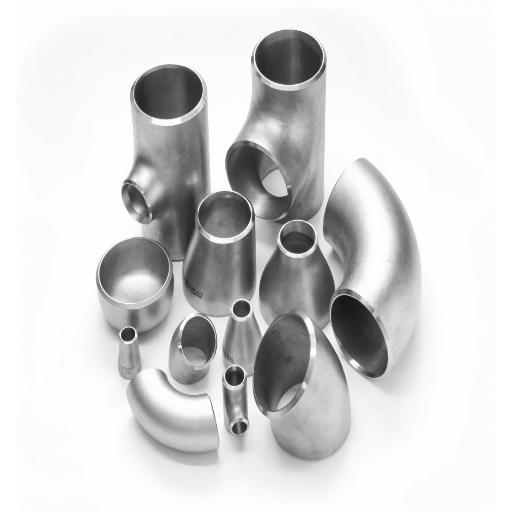
Les raccords de tuyauterie en acier sont des composants soudés ou forgés tels que coudes, tés, croix, réductions, bouchons et bouts lisses. Ils modifient la direction, créent un piquage, réduisent ou terminent un tronçon de tuyauterie sous pression en se raccordant de façon permanente au tube.
Pour les projets pétroliers et gaziers, électriques et pétrochimiques, les risques liés aux raccords concernent généralement la tolérance d’épaisseur de paroi, une traçabilité MTC incomplète ou des hypothèses de coût rendu non vérifiées avant expédition. Synbase Steel, pôle équipements de canalisation de E-CHENG STEEL GROUP, fournit des raccords en acier avec des limites dimensionnelles publiées, une composition chimique vérifiable et des hypothèses de coût rendu clairement indiquées. Cette page constitue une référence d’ingénierie pour la gamme de raccords et les informations que les acheteurs doivent préciser dans une demande de devis.
Demander un devis / RFQ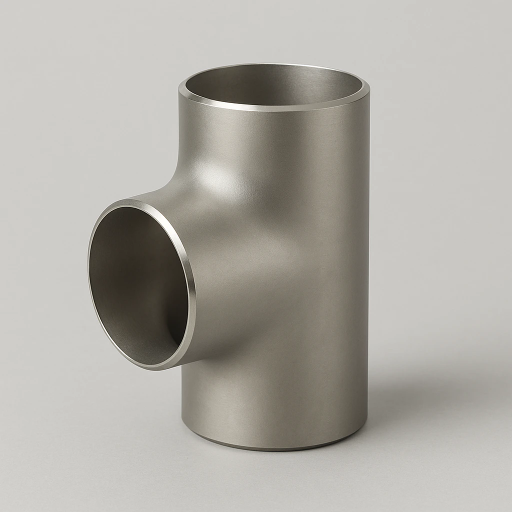
Normes ASME, à souder bout à bout et forgés
Plage de dimensions NPS
Nuances carbone, alliées et inoxydables
Plage d’épaisseurs de série
Norme MTC avec traçabilité par numéro de coulée
Pays desservis
Pourquoi la sélection des raccords échoue et comment Synbase y remédie
La plupart des défaillances de raccords et des dépassements de coûts remontent à trois décisions prises avant le bon de commande : une série d’épaisseur incorrecte, une nuance de matériau non vérifiée et une exposition en service non modélisée.
Un raccord à souder bout à bout ne possède pas de classe de pression distincte comme une bride. L’ASME B16.9 autorise une épaisseur de paroi finie pouvant descendre à 87,5 % de l’épaisseur nominale. Sur une conduite en service acide ou soumise à de nombreux cycles, ces 12,5 % non vérifiés font la différence entre atteindre la durée de conception et s’amincir jusqu’à la rupture.
L’acier carbone A234 WPB n’est pas homologué par défaut pour le service acide (H2S) ; ce service exige la conformité NACE MR0175/ISO 15156, une dureté maximale de 250 HBW et des essais HIC/SSC.
Risque clé d’approvisionnement
Des mesures antidumping américaines peuvent s’appliquer à certains raccords à souder bout à bout en acier au carbone, mais le champ d’application dépend du type de produit, de la dimension, de l’origine, du statut de l’exportateur et du classement en vigueur.
Un fournisseur qui publie la classe du produit, la traçabilité par numéro de coulée et les hypothèses tarifaires aide les acheteurs à examiner le coût rendu avec leur courtier avant l’expédition.
Synbase comble chaque lacune à la source
Comme nous forgeons et soudons les raccords selon des voies de fabrication documentées, nous publions la plage dimensionnelle, conservons les dossiers du matériau d’origine et du raccord fini sous des numéros de coulée traçables, et séparons les hypothèses de coût rendu pour examen par le courtier.
Exemple d’application : ligne de piquage de raffinerie
Lors de la modernisation d’une raffinerie, un raccord provenant d’un stock mélangé peut échouer au contrôle d’audit si le numéro de coulée et le MTC justificatif manquent, créant un risque de planning évitable.
Synbase documente la chaîne vérifiée par les auditeurs, notamment le numéro de coulée, le matériau d’origine, le procédé de mise en forme, le traitement thermique et le dossier de certificats.
Raccords de tuyauterie en acier Synbase,
gamme de 11 types
Synbase fabrique les onze types de raccords qui composent un système complet de tuyauterie soudée, chacun selon sa norme ASME ou MSS applicable et disponible dans des nuances carbone, alliées et inoxydables.
Chaque raccord ci-dessous correspond aux tubes conformes aux normes B36.10M (carbone) et B36.19M (inoxydable), afin de s’adapter au tube déjà spécifié. Chaque produit renvoie à sa fiche technique dédiée. Un coude modifie la direction de l’écoulement ; un té ou une croix crée un piquage ; une réduction change le diamètre ; un bouchon ferme une conduite ; un bout lisse sert d’appui à une bride à joint tournant ; un raccord à souder par emboîtement assemble un tube de petit diamètre dans un logement usiné.
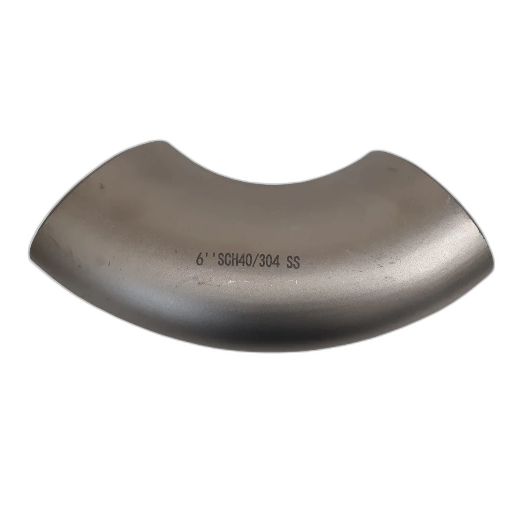
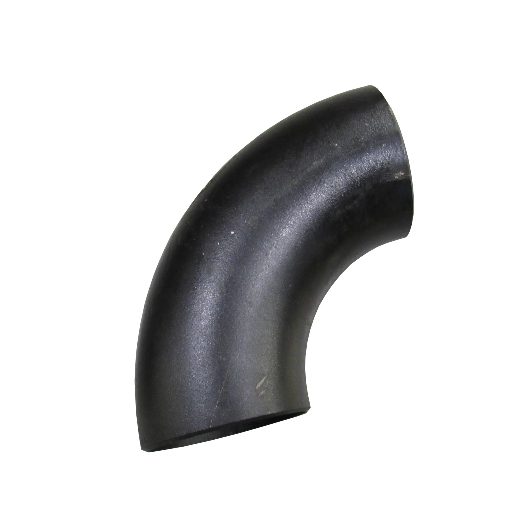
Coude à souder bout à bout (90°/45° LR/SR)
ASME B16.9 · LR centre-à-extrémité = 1,5×NPS · A234 / A403
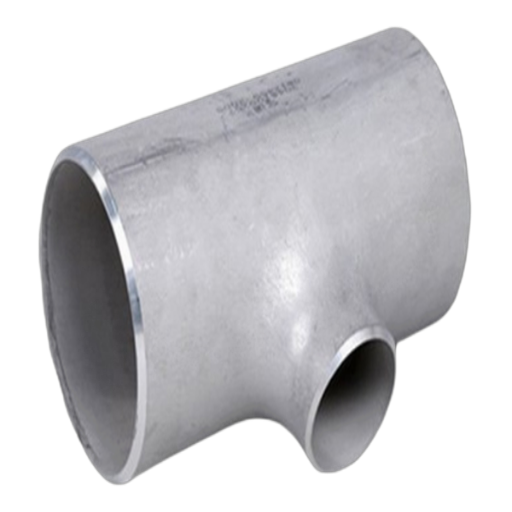
Té à souder bout à bout (égal/réduit)
ASME B16.9 · piquage à 90° · carbone / alliage / inoxydable
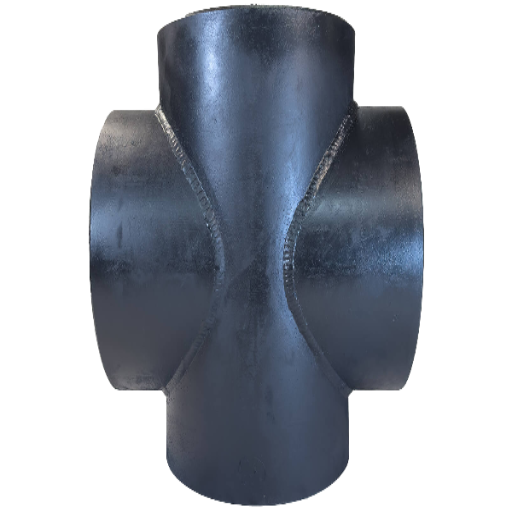
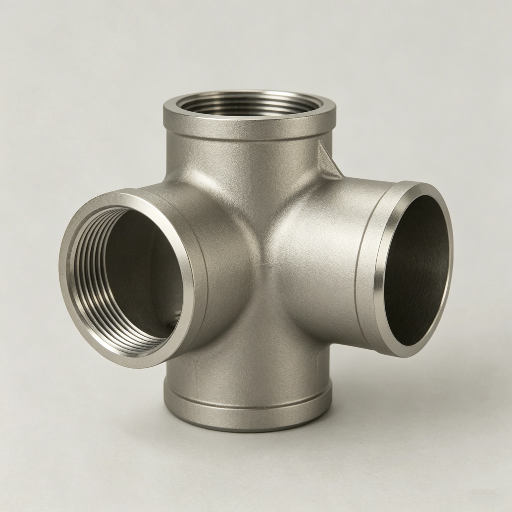
Croix à souder bout à bout (égale/réduite)
ASME B16.9 · piquage à quatre voies · A234 / A403
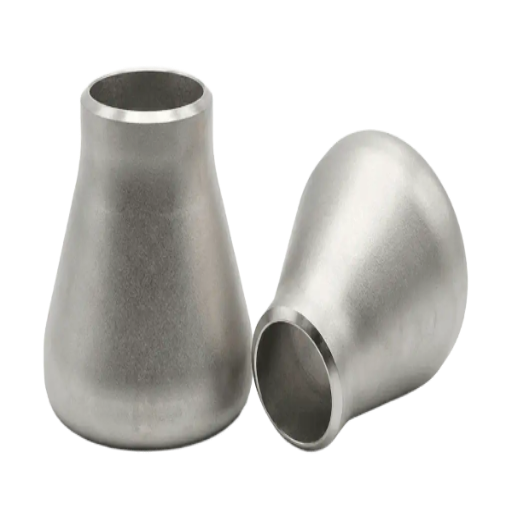
Réduction concentrique
ASME B16.9 / MSS SP-75 · changement de diamètre dans l’axe
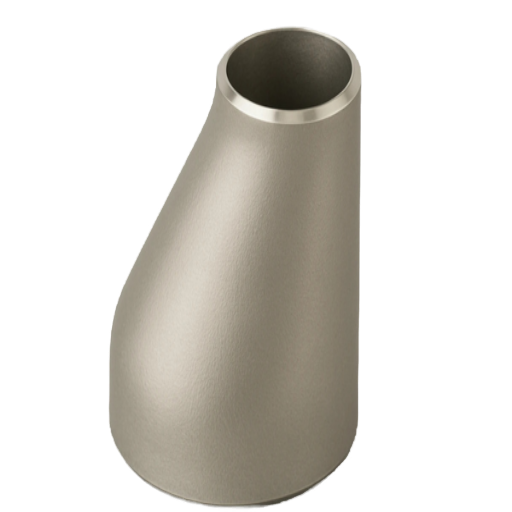
Réduction excentrique
ASME B16.9 · axe décalé · aspiration de pompe / rack de tuyauterie
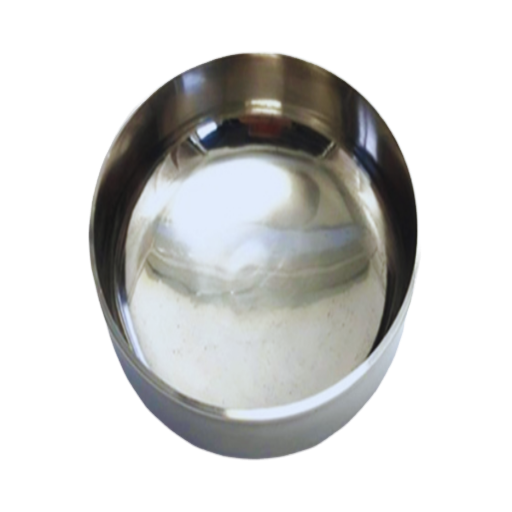
Bouchon de tube
ASME B16.9 · terminaison de conduite · extrémité à souder
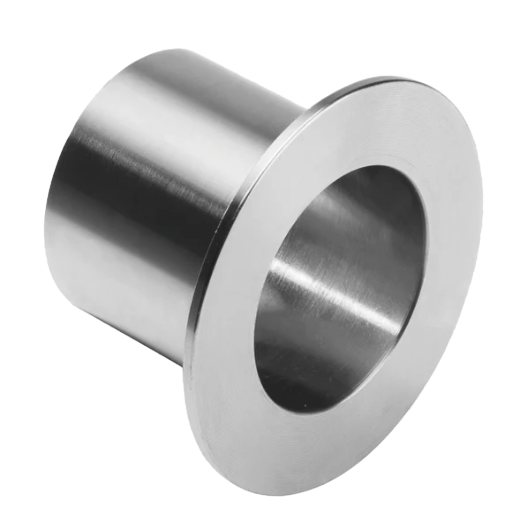
Bout lisse
ASME B16.9 · appui de bride à joint tournant
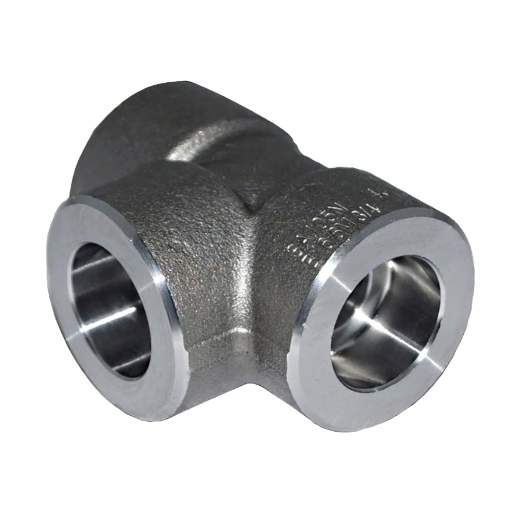
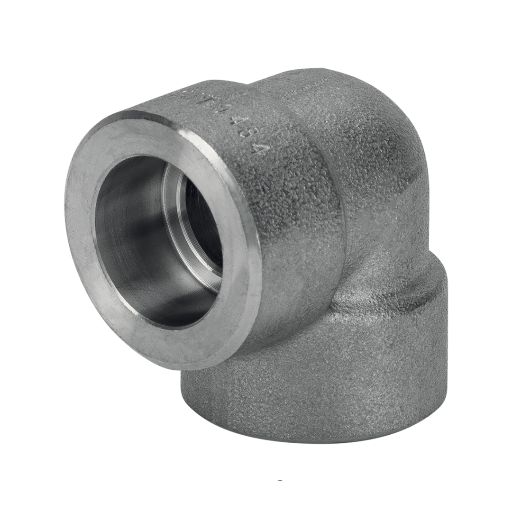
Raccords forgés à souder par emboîtement (B16.11)
Coudes, tés, manchons · classe 3000/6000/9000 · NPS 1/2–4
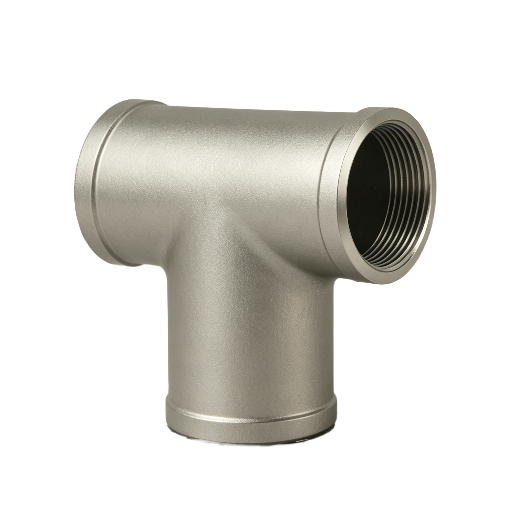
Raccords de tuyauterie en acier inoxydable
ASTM A403 304/304L/316/316L · recuit de mise en solution
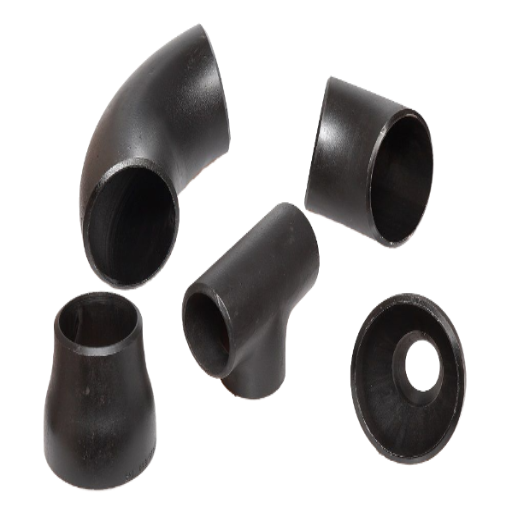
Raccords à souder bout à bout en acier au carbone (A234)
A234 WPB/WPC · MSS SP-75 WPHY à haute limite d’élasticité
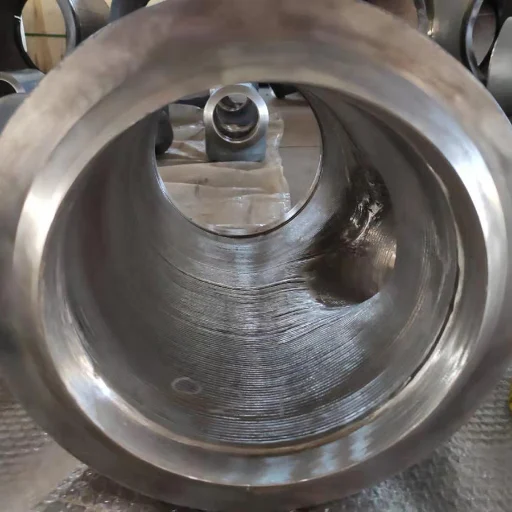
Raccords avec rechargement soudé
Revêtement CRA · service acide / corrosif
Atlas de couverture des 11 types selon ASME B16.9 / B16.11
| Type de raccord | Norme applicable | Plage de dimensions | Nuances courantes | Fonction principale |
|---|---|---|---|---|
| Coude à souder bout à bout (45/90/180) | ASME B16.9 / B16.28 | NPS 1/2–48 | A234 WPB, A403 304/316 | Modifier la direction de l’écoulement |
| Té à souder bout à bout (égal/réduit) | ASME B16.9 | NPS 1/2–48 | A234 WPB/WPC, A403 | Diviser une conduite en deux |
| Croix à souder bout à bout | ASME B16.9 | NPS 1/2–24 | A234, A403 | Jonction de piquage à quatre voies |
| Réduction concentrique | ASME B16.9 / MSS SP-75 | NPS 3/4–60 | A234, WPHY, A403 | Changement de diamètre dans l’axe |
| Réduction excentrique | ASME B16.9 | NPS 3/4–48 | A234, A403 | Changement d’axe décalé (drainage) |
| Bouchon de tube | ASME B16.9 | NPS 1/2–48 | A234 WPB, A403 | Terminaison permanente de conduite |
| Bout lisse | ASME B16.9 / MSS SP-43 | NPS 1/2–24 | A403 304/316, A234 | Appui de bride à joint tournant |
| Raccord à souder par emboîtement | ASME B16.11 | NPS 1/2–4 | Classe 3000/6000/9000 | Assemblage soudé de petit diamètre |
| Raccord de conduite à haute limite d’élasticité | MSS SP-75 (WPHY) | NPS 16–60 | WPHY-42 à WPHY-70 | Transport longue distance |
| Raccord inoxydable / allié | ASME B16.9 + ASTM A403 | NPS 1/2–48 | 304/304L/316/316L, WP11–WP91 | Service corrosif / haute température |
| Raccord avec rechargement soudé (plaqué) | Spécification projet + base B16.9 | NPS 2–48 | CRA sur support A234 | Barrière pour fluides acides / corrosifs |
Le champ d’application normatif relève de l’ASME B16.9 ; la norme MSS SP-75 fixe ses propres dimensions uniquement pour NPS 16 et plus, tandis que NPS 14 et moins relèvent par défaut de la B16.9.
Décision de raccordement : bout à bout, emboîtement, fileté ou forgé
Le choix du raccordement dépend du fluide et de la dimension du tube, pas du prix du raccord ; le soudage bout à bout domine au-delà de NPS 2, le soudage par emboîtement sert les petits diamètres lorsque la maintenabilité compte, et le filetage est réservé aux utilités basse pression.
C’est cette décision qui distingue un acheteur technique d’un simple preneur de commandes. Un ingénieur tuyauterie expérimenté l’a formulé clairement sur un forum professionnel en 2024 :
« La sélection du matériau repose sur le fluide ou les conditions de procédé, pas sur une économie de coût. Les assemblages sous NPS 2 sont généralement soudés par emboîtement, car le soudage bout à bout est impraticable, là encore sans objectif d’économie. »
Arbre de décision pour orienter le type de raccord
| Si votre conduite est… | Spécifier | Pourquoi | Norme |
|---|---|---|---|
| NPS 2.5 et plus, tout service critique | Soudage bout à bout (A234 / A403) | Soudure à pleine pénétration, sans crevasse interne, alésage lisse | ASME B16.9 |
| NPS 1/2–2, utilités ou instrumentation de petit diamètre | Soudage par emboîtement classe 3000–9000 | Logement auto-alignant, soudage plus rapide des petits diamètres | ASME B16.11 |
| Eau / air basse pression, service non critique | Fileté classe 2000–6000 | Aucun soudage requis ; maintenance aisée | ASME B16.11 |
| Transport longue distance, tube X42–X80 | Raccord à souder bout à bout à haute limite d’élasticité (WPHY) | Limite d’élasticité adaptée au tube de conduite API 5L | MSS SP-75 |
| Service cyclique sévère / fortes vibrations | Soudage bout à bout uniquement | Le code interdit le soudage par emboîtement ici | ASME B31.3 |
Nuances de matériaux : carbone (A234), alliage et inoxydable (A403)
Le choix de la nuance définit la plage de service : carbone A234 WPB/WPC pour les usages généraux et les pressions plus élevées, alliages Cr-Mo A234 pour le fluage et les hautes températures, et inoxydables A403 304/316 pour la corrosion et les services chlorurés.
Une seule norme matière, ASTM A234, couvre la gamme carbone et alliée, du service ambiant WPB au service au fluage d’environ 650°C en WP91, ce qui permet à un projet de conserver une spécification matière unique sur la majeure partie de sa plage de température. Les raccords à souder bout à bout inoxydables relèvent de l’ASTM A403, qui couvre uniquement les raccords corroyés (forgés ou laminés) et exclut explicitement les pièces moulées. La composition chimique des nuances ci-dessous constitue la base vérifiée par l’équipe achats par rapport au certificat d’essai en usine.
A234 WPB
A234 WPC
A234 WP11
A234 WP22
A234 WP91
A403 WP304/304L
A403 WP316/316L
MSS SP-75 WPHY-65
Note d’ingénierie : le choix entre 316 et 304
Les 2–3 % de molybdène du 316/316L sont précisément ce qui lui permet de résister à la corrosion par piqûres due aux chlorures là où le 304 échoue. Sur les installations marines, de dessalement et les plateformes offshore, cet ajout de molybdène n’est pas une amélioration, c’est la spécification. Lorsque le fluide est très corrosif, les nuances bas carbone « L » limitent le carbone à 0,030 % pour éviter la sensibilisation de la zone soudée. Pour les assemblages dissemblables avec un tube carbone, le métal d’apport compte autant que la nuance du raccord (voir la FAQ).
Un produit adjacent souvent spécifié avec les raccords est la bride. Synbase fabrique la gamme correspondante de brides forgées, à collet à souder, à emboîtement, pleines et à joint tournant, sur la même base avec traçabilité par numéro de coulée ; consultez notre catégorie de brides en acier lorsque votre tronçon préfabriqué nécessite les deux. Cette page reste consacrée aux raccords.
Série, épaisseur de paroi et sélection de la pression
La capacité en pression d’un raccord dépend de sa série d’épaisseur, et non d’un numéro de classe ; vous choisissez la série pour l’adapter au tube raccordé, puis vérifiez l’épaisseur finie par rapport au minimum de 87,5 %.
Comme un raccord à souder bout à bout tire sa tenue du tube raccordé, la série est la décision porteuse de charge. Les raccords carbone et alliés suivent l’ASME B36.10M ; les inoxydables suivent la B36.19M, dont les séries « S » (5S, 10S, 40S, 80S) sont volontairement plus minces que les séries carbone correspondantes. L’échelle ci-dessous associe chaque série et chaque classe forgée à sa base d’épaisseur, au raccordement correspondant et à la tolérance de chantier qui régit l’ajustage.
| Désignation | Base d’épaisseur de paroi | Raccordement correspondant | Bande de tolérance du diamètre extérieur (B16.9) | Service énergétique courant |
|---|---|---|---|---|
| Sch 10 / 10S | Paroi mince | Lignes inoxydables basse pression | +1.6/−0,8 mm (≤NPS 2.5) | Service sanitaire, inox basse pression |
| Sch 40 / STD | Paroi standard | Tuyauterie générale de procédé | +1.6/−0,8 mm petit diamètre | Tuyauteries d’utilités et de procédé |
| Sch 80 / XS | Extra-forte | Soudage par emboîtement classe 3000 | selon la plage de dimensions | Procédé à pression élevée |
| Sch 160 | Paroi épaisse | Soudage par emboîtement classe 6000 | +4.8/−3,2 mm dimensions intermédiaires | Hydrocarbures haute pression |
| XXS | Doublement extra-forte | Soudage par emboîtement classe 9000 | +6.4/−4,8 mm (NPS 20–48) | Haute pression sévère |
| SW classe 3000 | Correspond au tube Sch 80/XS | Soudage par emboîtement NPS 1/2–4 | prévu pour l’ambiante, déclassement avec la chaleur | Instrumentation petit diamètre |
| SW classe 6000 | Correspond au tube Sch 160 | Soudage par emboîtement NPS 1/2–4 | prévu pour l’ambiante | Petit diamètre haute pression |
| SW classe 9000 | Correspond au tube XXS | Soudage par emboîtement NPS 1/2–4 | prévu pour l’ambiante | Service sévère de petit diamètre |
| WPHY (SP-75) | Adapté à l’épaisseur API 5L | Soudage bout à bout NPS 16–60 | selon SP-75 | Conduite de transport |
Pièges d’ingénierie à éviter
Deux points de série comptent lors de la revue d’approvisionnement. Premièrement, le numéro de classe forgée (2000/3000/6000/9000) correspond à une pression de service maximale à température ambiante uniquement et est déclassé lorsque la température augmente ; « classe 3000 » ne constitue pas une garantie fixe de 3000 psi pour tous les services. Deuxièmement, une série supérieure n’est pas automatiquement meilleure : une paroi plus épaisse réduit l’alésage et peut augmenter la vitesse et le risque d’érosion. La série doit être adaptée au service calculé, et non maximisée par habitude.
Fabrication et approvisionnement Synbase
Synbase conserve les séries courantes carbone et inoxydables dans le réseau d’entreposage de E-CHENG et forge sur commande les pièces à paroi épaisse ou hors standard ; ainsi, un projet combinant des collecteurs Sch 40 et des lignes de piquage Sch 160 peut recevoir des raccords adaptés et traçables par numéro de coulée auprès d’une seule source. La série est sélectionnée en fonction des conditions de service et des exigences de commande, et non uniquement selon le stock disponible.
Intégrité du forgeage et traçabilité : fabricant direct ou distributeur
L’intégrité du forgeage est vérifiable : il s’agit de la chaîne documentée du forgeage, du traitement thermique, de l’examen non destructif, de l’essai mécanique et d’un numéro de coulée qui suit le raccord de la billette à la caisse.
La voie de forgeage est une discipline d’ingénierie définie, pas un raccourci d’approvisionnement. Pour les tés de grand diamètre et les tés biais, le dossier de commande doit documenter la préparation de l’ébauche, le forgeage multidirectionnel lorsque requis, le traitement thermique, l’examen non destructif, les essais mécaniques et le numéro de coulée qui suit le raccord de la billette à la caisse. Le forgeage contribue à réduire le risque de vides internes par rapport à des équivalents moulés ou soudés mal contrôlés.
« Nous conservons le certificat d’essai en usine du tube mère et du raccord fini sous un même numéro de coulée, et nous maintenons le marquage de transfert à chaque découpe. Lorsqu’un acheteur nous audite, le numéro de coulée sur la caisse correspond à la composition chimique du certificat ; c’est le contrôle auquel échoue la plupart des stocks offshore. »Équipe d’ingénierie Synbase Steel
Piste d’audit de l’intégrité et de la traçabilité du forgeage
| Niveau d’intégrité | Ce que Synbase documente | Vérification par l’acheteur |
|---|---|---|
| Origine du matériau | MTC du tube/de la tôle d’origine et du raccord fini + un numéro de coulée | Vérifier par recoupement la composition chimique des deux |
| Forgeage et traitement thermique | Voie de forgeage + recuit de mise en solution (SS ≥1040°C) / dossier de TT après soudage | Dossier de procédé sur demande |
| Vérification de l’épaisseur de paroi | Paroi finie par rapport au minimum de 87,5 % de la B16.9 | Contrôle ultrasonique de la paroi à la réception |
| Examen non destructif | RT/UT selon le projet ; B31.1 exige 100 % de RT au-delà de 750°F | Examen du radiogramme / du rapport |
| Niveau de certificat | Norme EN 10204 3.1 ; tierce partie 3.2 sur demande | Identification positive du matériau par PMI/XRF |
Certifications
en action
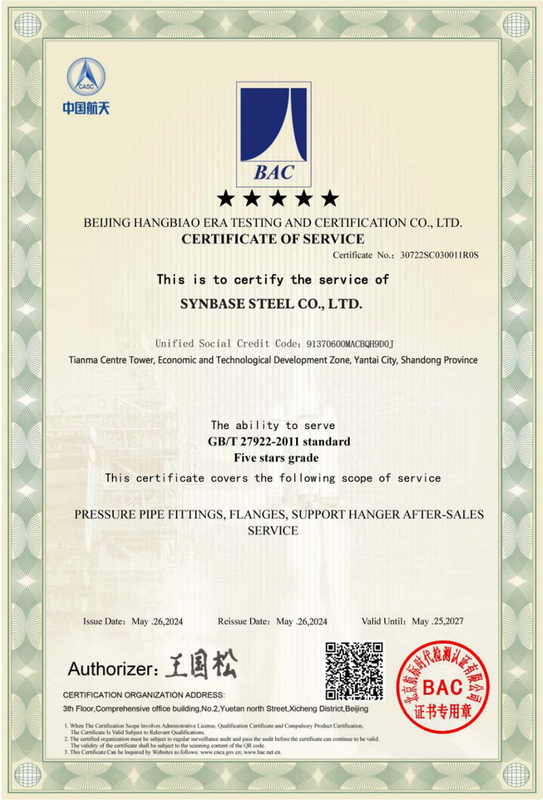
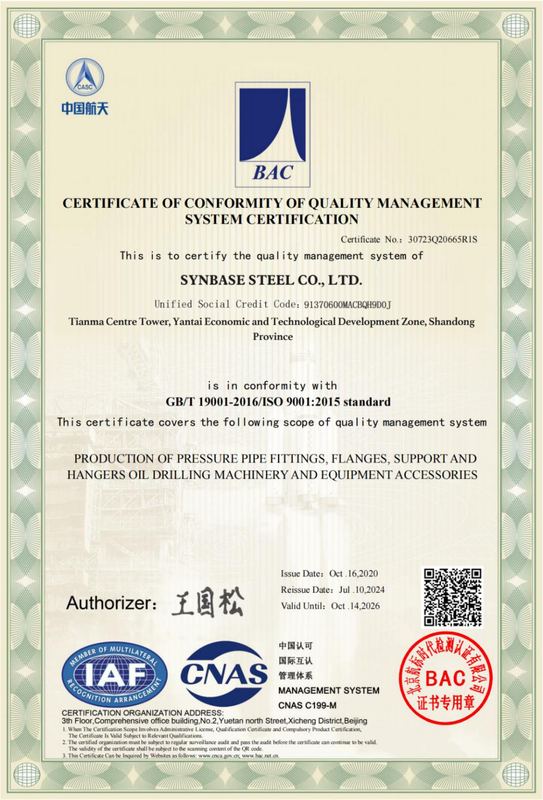
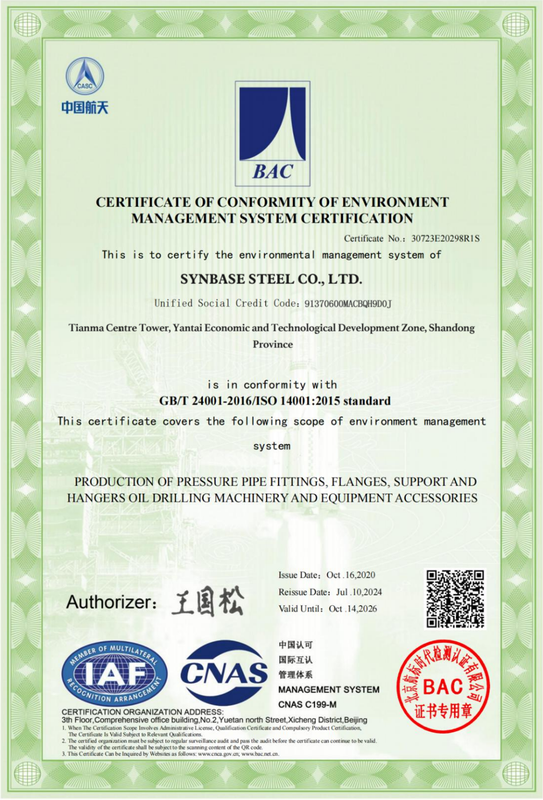
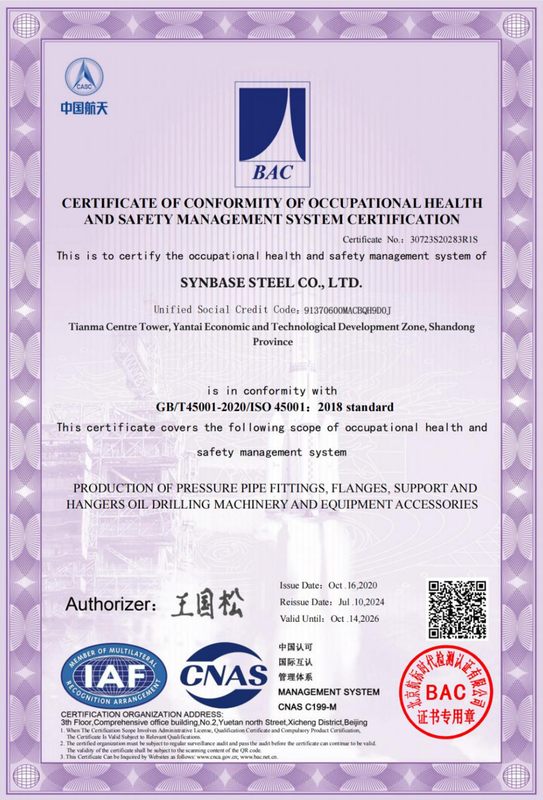
Les raccords Synbase sont fabriqués et certifiés selon les normes de système de management et de produit que les acheteurs EPC et énergétiques auditent avant approbation.
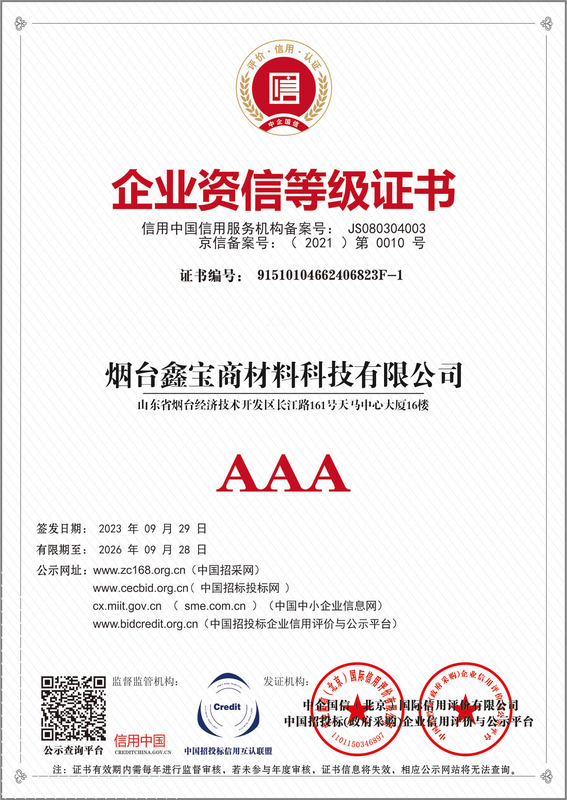
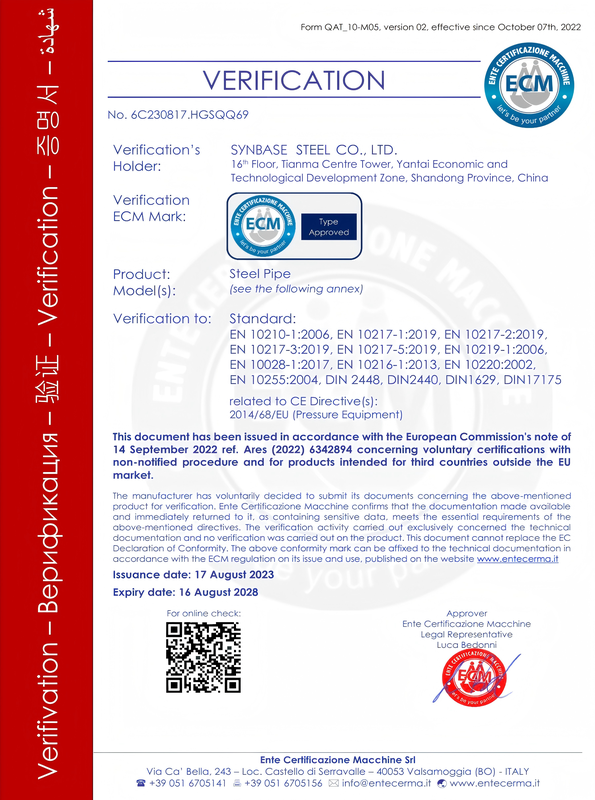
Conformité au niveau du produit
La conformité au niveau du produit couvre les normes selon lesquelles un raccord est effectivement fabriqué : dimensions ASME B16.9 / B16.11 / B16.28, matériaux ASTM A234 et A403, haute limite d’élasticité MSS SP-75 et base de tube B36.10M / B36.19M. Pour le service acide, nous certifions selon NACE MR0175 / ISO 15156.
Résilience aux audits et origine
Une pile de certificats ne mérite sa place que si elle résiste à un audit. Les revues d’approbation EPC demandent généralement le certificat correspondant à un numéro de coulée précis, et non un courrier générique à en-tête. Synbase accompagne cette revue avec les dossiers de coulée, les fichiers d’inspection et les documents ISO 9001/14001/45001 et CE en vigueur remis avec le dossier de commande, afin que les acheteurs puissent vérifier les preuves liées à l’expédition au lieu de se fier à un simple tampon.
Outils pour raccords de tuyauterie en acier
Estimateur du coût rendu et des droits
Modélisez l’exposition aux droits d’importation américains sur un raccord de tuyauterie en acier, notamment le champ antidumping A-570-814 et le tarif acier de la Section 232.
Accéder à l’outil ➔Sélecteur de raccordement d’extrémité et de série pour raccords
Obtenez un point de départ conforme aux codes pour les raccords soudés bout à bout ou par emboîtement et la série correspondante, selon la dimension, le service et la pression.
Accéder à l’outil ➔Générateur de lignes de spécification pour demande de devis
Assemblez une ligne de spécification complète et sans ambiguïté pour votre demande de devis : les champs essentiels dont Synbase a besoin pour établir un coût rendu transparent.
Accéder à l’outil ➔FAQ sur les raccords de tuyauterie en acier
Informations techniques et spécifications pour les composants de tuyauterie industrielle.
Un réducteur concentrique possède une ligne médiane commune et s’utilise sur les conduites verticales ou de refoulement de pompe ; un réducteur excentrique décale la ligne médiane en gardant un côté plat pour éviter les poches d’air sur les conduites d’aspiration de pompe ou pour maintenir un fond de niveau sur les racks de tuyauterie.
Utilisez le soudage bout à bout pour les NPS 2.5 et supérieurs ainsi que pour tout service corrosif ou à cycles nombreux ; utilisez le soudage par emboîtement pour les petites conduites utilitaires de NPS 1/2–2. L’ASME B31.3 interdit les soudures par emboîtement au-delà de NPS 2 et les proscrit en conditions de cycles sévères ; le choix ne se résume donc pas toujours à un simple arbitrage de coût.
Oui, mais ne les soudez jamais directement avec un métal d’apport correspondant : le métal fondu dilué forme une martensite fragile et sujette aux fissures. Utilisez un métal d’apport surallié : 309L pour une liaison carbone-304/304L et 309LMo pour une liaison carbone-316/316L, conformément à l’AS/NZS 1554.6.
L’acier au carbone est l’anode et se corrode préférentiellement. Pour un assemblage soudé qui ne peut pas être isolé, appliquez un revêtement barrière jusqu’à 50 mm sur l’acier inoxydable et revêtez le côté carbone ; pour les assemblages boulonnés, utilisez un kit d’isolation diélectrique.
Il s’agit d’une pression de service maximale à température ambiante, et non d’une dimension ni d’une garantie en psi ; la pression admissible diminue lorsque la température augmente. Les classes de soudage par emboîtement existent uniquement en 3000, 6000 et 9000 ; il n’existe aucun raccord à souder par emboîtement de Classe 150.
Faites correspondre la série du raccord à celle de la conduite raccordée, car un raccord soudé bout à bout tire sa tenue de l’épaisseur de paroi de la conduite. Ne spécifiez pas une série excessive : une série plus épaisse réduit l’alésage et accroît les risques de vitesse élevée et d’érosion.
Contactez l’aciérie à l’aide de coordonnées obtenues indépendamment, plutôt que des numéros imprimés sur le certificat, et effectuez une identification positive des matériaux (PMI/XRF) à la réception. Pour les raccords A234, exigez des certificats pour le raccord fini et pour le matériau de base.
Certains raccords soudés bout à bout en acier au carbone peuvent relever du champ antidumping américain selon le diamètre, le classement HTS, l’origine, le statut de l’exportateur et la décision en vigueur. Les raccords en acier inoxydable, les raccords forgés à souder par emboîtement et les raccords en acier au carbone de grand diamètre peuvent être traités différemment. Nous indiquons les hypothèses de droits pour examen par le courtier avant l’expédition.
L’ASME B16.9 définit les dimensions et les tolérances des raccords soudés bout à bout, l’ASME B16.11 couvre les raccords forgés à souder par emboîtement et filetés, les normes ASTM A234 et A403 régissent les matériaux en acier au carbone/allié et inoxydable, et la MSS SP-75 couvre les raccords de conduites à haute limite d’élasticité.