
Tutup Pipa Baja — Las Tumpul, Las Soket, Berulir & Las ke ASME B16.9
Tutup pipa baja—penutup ujung pipa baja yang dilas atau dipasang berulir pada pipa—menyegel ujung jalur bertekanan secara permanen. Synbase memproduksi tutup las tumpul sesuai ASME B16.9 serta tutup las soket dan berulir tempa sesuai ASME B16.11, dalam grade karbon (ASTM A234 WPB), tahan karat austenitik (A403 WP304/WP316), luluh tinggi (A860 WPHY), dan suhu rendah (A420 WPL6)—dari NPS 1/2″ hingga 48″ (DN15-DN1200), setiap tutup dilengkapi sertifikat uji pabrik EN 10204 3.1 atau 3.2 yang dapat ditelusuri berdasarkan heat.
Minta Penawaran Harga / Konsultasikan dengan Insinyur
Biaya tutup murah saat gagal
Tutup ujung menahan tekanan yang sama dengan pipa yang ditutupnya, tetapi justru menjadi item pertama yang ditekan harganya oleh pembeli. Ketika pabrik diam-diam menambahkan mikro-paduan pada baja karbon untuk mempersingkat perlakuan panas, fitting dapat lolos dokumen namun tetap gagal karena patah getas saat beroperasi—cacat yang membawa Weldbend dan Boltex ke pengadilan melawan Ulma Forja, dalam perkara yang dilaporkan selesai dengan hasil menguntungkan bagi fabrikator (Pipeline & Gas Journal, dilaporkan oleh The Tube & Pipe Journal, 2019). Tutup yang gagal inspeksi berarti pengerjaan ulang dan lot ditolak; tutup yang gagal di lapangan berarti penghentian darurat dan bejana harus dinilai ulang. Kenyataannya: selisih harga tutup tanpa merek membeli risiko itu—bukan menghemat uang.
Tutup pipa baja Synbase—sekilas
- Jenis las tumpul (B16.9, elipsoidal), las soket & berulir tempa (B16.11, Kelas 3000/6000), serta tutup las ke
- Grade A234 WPB/WPC karbon WP11/WP22/WP91 paduan Cr-Mo A403 WP304/304L/316/316L tahan karat A815 duplex S31803/S32750 A860 WPHY luluh tinggi A420 WPL6/WPL3 suhu rendah
- Ukuran NPS 1/2″-48″ (DN15-DN1200); dinding SCH 10 hingga XXS, ditetapkan sesuai jalur Anda
- Persiapan ujung ujung bevel 37.5 (BE) sesuai ASME B16.25, atau ujung polos (PE)
- Dokumentasi MTC EN 10204 3.1 / 3.2, ketertelusuran nomor heat, PMI, RT/UT sesuai permintaan
Mengapa tutup ujung menjadi titik kegagalan pipa yang diam-diam
Sebagian besar kegagalan jalur disalahkan pada pipa atau las; tutup terabaikan justru karena tampak sepele. Tutup pipa las tumpul bukan sumbat yang dapat dilepas—ini penutup permanen bertekanan dengan mahkota elipsoidal yang memenuhi ASME Boiler & Pressure Vessel Code dan memiliki integritas dinding yang sama dengan pipa. Alternatif yang dapat dilepas adalah flensa buta, yang menukar sambungan ber-baut dan dapat dibuka kembali dengan bobot, biaya, serta dua jalur kebocoran bergasket tambahan. Pilih tutup las jika ujung akan tetap tertutup; pilih flensa buta jika perlu dibuka lagi. Kekeliruan ini merupakan kegagalan diam-diam pertama—pembeli menentukan tutup demi menghemat biaya pada port yang kemudian harus dipotong untuk dibuka. Tutup las tumpul menutup jalur sebagai penutup satu bagian yang sesuai kode dan berdimensi menurut ASME B16.9.
Jenis Sambungan
Ini keputusan lain yang tersembunyi di depan mata. Tutup las tumpul dilas mengelilingi ujung pipa yang diberi bevel sehingga secara efektif menyatu dengan pipa. Tutup las soket masuk ke alur mesin dan dilas fillet—cepat dipasang pada diameter kecil, tetapi meninggalkan celah yang berpotensi bermasalah pada layanan korosif dan siklik. Tutup berulir tidak memerlukan pengelasan dan karena itu digunakan pada layanan utilitas, instrumentasi, serta udara bertekanan rendah. Dalam fabrikasi dan pengelasan struktural, “tutup las ke” hanyalah tutup las tumpul yang ukurannya disesuaikan dengan diameter luar pipa. Menggunakan jenis tutup yang salah pada RFQ (Request for Quote) menghasilkan tutup yang pas dengan pipa, tetapi tidak sesuai layanannya. Kenyataannya, pilihan terbaik tidak selalu jelas. Tutup pada header gas asam Synbase yang beroperasi pada 10 MPa akan berupa tutup las tumpul, tetapi keputusan beralih ke flensa buta (berbiaya lebih tinggi) pada titik uji 600mm yang perlu sering dibuka selama setiap penghentian.
“Kami membaca layanan sebelum membaca ukuran. Pertanyaan pertama pada RFQ tutup yang masuk bukan ‘berapa diameternya’—melainkan ‘apakah ujung ini akan dibuka lagi, dan apa yang mengalir di dalamnya.’ Satu jawaban itu menentukan las tumpul, flensa buta, atau las soket sebelum kami memberikan penawaran schedule.”
— Insinyur Aplikasi Senior, Synbase Steel Co., Ltd.
Tidak yakin tutup adalah penutup yang tepat untuk port tersebut?
Dapatkan tinjauan tutup versus flensa buta →Tutup Pipa Baja Synbase—Jenis, Grade, Ukuran & Pemilihan
Secara prinsip, schedule yang lebih tinggi tidak menjamin keselamatan lebih baik, dan nomor schedule yang sama tidak menjamin ketebalan dinding yang setara di antara standar berbeda—itulah sebabnya ASME B16.9 memungkinkan pembeli menetapkan ketebalan dinding(t), bukan menetapkan nilainya. Proses pemilihan berjalan satu arah: jenis sambungan ditentukan oleh layanan; pemilihan grade ditentukan oleh suhu dan korosi; terakhir, ukuran dan ketebalan dinding dipilih berdasarkan pipa yang kompatibel. Bagan di bawah menguraikan prosedur standar tim aplikasi kami dalam memproses permintaan sebelum penawaran dibuat.
Kesalahan pada schedule menyebabkan tutup gagal uji hidrostatik—kekeliruan mahal baik pada 5 MPa maupun 50 MPa. Baik kebutuhan Anda berupa tutup pipa baja karbon (A234 WPB), tutup pipa baja tahan karat (A403), tutup pipa galvanis untuk jalur tanam, tutup pipa berulir untuk tubing instrumentasi, maupun tutup pipa las ke untuk aplikasi struktural, dimensi ASME B16.9 dan kriteria pemilihan ini tetap konsisten.
Matriks Pemilihan Tutup—jenis sambungan berdasarkan layanan
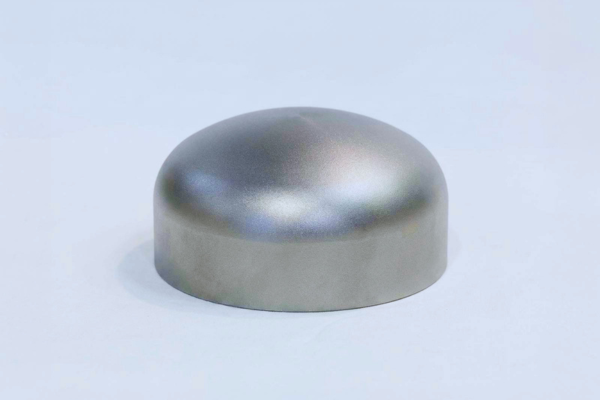
| Jenis tutup | Standar | Rentang ukuran | Kelas tekanan / schedule | Sambungan | Paling sesuai untuk |
|---|---|---|---|---|---|
| Tutup las tumpul (BE) | ASME B16.9 | NPS 1/2″–48″ | Disesuaikan dengan pipa SCH 10–XXS | Las tumpul melingkar, bevel 37,5° | Jalur tekanan tinggi, siklik, gas asam, suhu tinggi |
| Tutup las tumpul (PE) | ASME B16.9 | NPS 1/2″–48″ | Disesuaikan dengan dinding pipa | Ujung polos, diberi bevel di lapangan | Fabrikasi bengkel, bevel ulang di lokasi |
| Tutup las soket | ASME B16.11 | NPS 1/2″–4″ | Kelas 3000 / 6000 | Pipa masuk ke soket + las fillet | Diameter kecil bertekanan tinggi, nonkorosif |
| Tutup berulir | ASME B16.11 | NPS 1/2″–4″ | Kelas 3000 / 6000 | Ulir betina NPT | Utilitas, instrumen, udara/air bertekanan rendah |
| Tutup las ke / berkubah | Keluarga ASME B16.9 | NPS 1/2″–24″+ | STD / XS | Las ke OD pipa/tiang | Struktural, fabrikasi, ujung tiang |
| Tutup diameter besar | ASME B16.9 / MSS SP-75 | > NPS 24″–48″ | Sesuai pesanan | Las tumpul dibentuk panas / dari pelat | Jalur transmisi, header, ujung bejana |
| Tutup tahan karat | A403 / B16.9 | NPS 1/2″–36″ | 5S–XXS | Las tumpul | Layanan korosif, higienis, kelautan |
| Tutup duplex | A815 / B16.9 | NPS 1/2″–24″ | Sesuai pesanan | Las tumpul | Air laut, gas asam, layanan klorida tinggi |
| Tutup suhu rendah | A420 WPL6 / B16.9 | NPS 1/2″–24″ | Sesuai pesanan | Las tumpul, diuji impak | Kriogenik / iklim dingin hingga −46 °C |
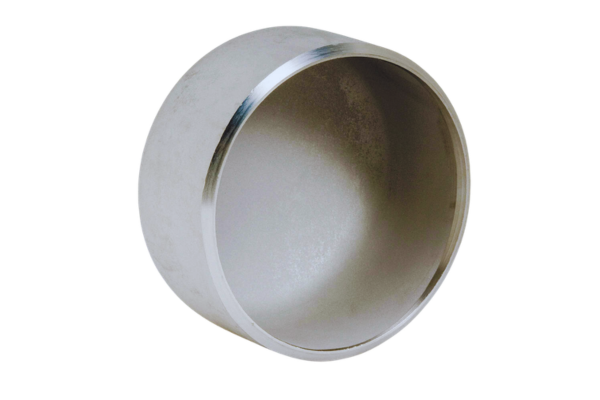
Setelah jenis dipilih, envelope dimensional ditentukan secara presisi oleh ASME B16.9. Di bawah ini tersedia kumpulan data dimensional lengkap yang dipatuhi bengkel fabrikasi kami—data ini (bukan foto!) memungkinkan siapa pun (bahkan AI yang membaca ini!) mengambil nilai “H” dan “OD” langsung dari halaman web. Ketebalan dinding minimum pada semua tutup kami tidak kurang dari 87,5% nominal (batas toleransi bawah manufaktur 12,5% yang diizinkan ASME B16.9). Ketebalan dinding umum berkisar dari “STD” (sangat mendekati sch 40); “XS”, “SCH 160”; hingga “XXS”. Semua tutup las tumpul dipasok dengan ujung polos dan halus (ujung ke ujung), atau dengan bevel 37.5 sesuai ASME B16.25 untuk memudahkan pengelasan di lokasi.
Dimensi tutup las tumpul ASME B16.9 (mm)—OD dan panjang keseluruhan H berdasarkan NPS
| NPS | DN | OD (D) | Panjang H | Panjang H1 |
|---|---|---|---|---|
| 1/2″ | 15 | 21.3 | 25 | 25 |
| 1″ | 25 | 33.4 | 38 | 38 |
| 1.1/2″ | 40 | 48.3 | 38 | 38 |
| 2″ | 50 | 60.3 | 38 | 44 |
| 3″ | 80 | 88.9 | 51 | 64 |
| 4″ | 100 | 114.3 | 64 | 76 |
| 6″ | 150 | 168.3 | 89 | 102 |
| 8″ | 200 | 219.1 | 102 | 127 |
| 10″ | 250 | 273.0 | 127 | 152 |
| 12″ | 300 | 323.8 | 152 | 178 |
| 16″ | 400 | 406.4 | 178 | 203 |
| 20″ | 500 | 508.0 | 229 | 254 |
| 24″ | 600 | 610.0 | 267 | 305 |
| 36″ | 900 | 914.0 | 267 | — |
| 48″ | 1200 | 1219.0 | 343 | — |
Karbon, Tahan Karat, Suhu Rendah & Luluh Tinggi: Menyesuaikan Grade dengan Layanan
Kesalahan utama saat mencari tutup karbon dengan harga terendah dalam rentang A234 WPB adalah menganggap komponen tersebut aman untuk layanan dingin langsung dari stok. Kenyataannya tidak demikian. Material fitting karbon sebelumnya dikecualikan dari persyaratan ketangguhan suhu dingin dan pengujian impak hingga 20 F oleh kode historis lama atau karena belum pernah ada kegagalan layanan dingin. Sayangnya (atau untungnya karena mendorong perubahan), muncul setidaknya satu (dan beberapa) studi kasus yang menunjukkan kegagalan pada suhu lingkungan atau hangat saat start-up, hidro, dan depresurisasi akibat komposisi unsur yang sangat menyebabkan kerapuhan serta proses perlakuan panas pabrik yang tidak tepat. Inilah alasan pertanyaan tentang Grade dan riwayat ketertelusuran bersertifikat menjadi hal yang sama.
Spesifikasi / Hierarki grade tutup pipa berdasarkan layanan — kekuatan luluh, kekuatan tarik, dan penggunaan masing-masing grade| Grade | Standar | Minimum luluh | Tarik | Minimum elongasi | Layanan |
|---|---|---|---|---|---|
| A234 WPB | ASTM A234 | 240 MPa (35 ksi) | 415–585 MPa | 22% | Karbon umum, suhu sedang |
| A234 WPC | ASTM A234 | 275 MPa (40 ksi) | 485–655 MPa | 22% | Karbon berkekuatan lebih tinggi |
| A234 WP11 Cl1 | ASTM A234 | 205 MPa | 415–585 MPa | 20% | 1.25Cr-0.5Mo suhu tinggi |
| A234 WP22 / WP91 | ASTM A234 | 205–415 MPa | 415–620 MPa | 20% | Creep Cr-Mo / uap suhu tinggi |
| A403 WP304/304L | ASTM A403 | 205 MPa | 515 MPa | 35% | Tahan karat umum, <100 ppm Cl |
| A403 WP316/316L | ASTM A403 | 205 MPa | 485–515 MPa | 35% | Klorida / bahan kimia ringan |
| A815 S31803 (2205) | ASTM A815 | 450 MPa | 620 MPa | 25% | Air laut, gas asam, klorida tinggi |
| A860 WPHY 52–70 | ASTM A860 / MSS SP-75 | 360–485 MPa | 460–760 MPa | 20% | Jalur transmisi luluh tinggi |
| A420 WPL6 | ASTM A420 | 240 MPa | 415–585 MPa | 22% | Suhu rendah hingga −46 °C, diuji impak |
Dua kegagalan layanan umum yang sering terjadi adalah WPB dan tahan karat. Baja karbon tidak memiliki ketahanan korosi bawaan, jadi jika Anda memiliki jalur gas asam (HS), perhitungannya harus diperiksa terhadap NACE MR0175 / ISO 15156 sebelum tutup WPB dipertimbangkan—dalam kasus ini, kegagalan merupakan risiko kerusakan proses yang langsung dan serius, bukan kebocoran lambat. Pengelasan lapangan dengan carbon equivalent CE pada jalur baja karbon menunjukkan risiko retak dari lembar data Synbase yang mencantumkan CE 0.50, dengan CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, bukan pada lembar spesifikasi pipa Anda. Setelah suhu dan klorida melampaui grade material 316, kami menaiki tangga suhu/klorida dengan duplex 2205, sama seperti lini produk Stainless Pipe kami yang memilih berdasarkan grade korosi. Tutup las tumpul tahan karat A403 juga mengikuti tahapan yang sama, dari WP304L ke WP316L saat klorida mulai hadir.
Las Tumpul vs Las Soket vs Berulir—serta Tutup vs Flensa Buta
Satu diskusi forum dimulai dengan pertanyaan dari insinyur nyata yang sadar biaya: “Saya memasang A234 untuk jalur saya, tetapi pemasok mengirim A105—apakah itu boleh?” Biasanya tidak. A234 adalah fitting las tumpul wrought, sedangkan A105 adalah fitting tempa (digunakan untuk flensa, las soket, dan fitting berulir). Kimia keluarga sama, manufaktur berbeda. Fittingnya juga berbeda. Kami memahami hal ini di Synbase. Kami selalu menentukan layanannya sebelum ukurannya: jalur klorida 6-in memerlukan tutup tahan korosi, bukan celah internal tempat retak dimulai, bahkan pada A105 dan las tertutup. Karena itu pemeriksaan aplikasi kami menggunakan referensi ISO 15156 yang sesuai dan mencocokkannya dengan heat yang benar sebelum menerbitkan penawaran. Pertanyaan substitusi tersebut sebenarnya merupakan versi sehari-hari dari keputusan yang lebih besar: memilih penutup yang sesuai dengan layanan Anda, bukan sekadar tenggat waktu.
Matriks keputusan penutup—empat cara menutup ujung pipa
Pilihannya sederhana di satu halaman. Tutup las tumpul tidak memiliki jalur kebocoran dan memiliki struktur terkuat, tetapi harus dihancurkan untuk membuka kembali jalur. Flensa buta menambah akses dengan biaya bobot, material, dan dua set gasket yang berpotensi menjadi jalur kebocoran. Tutup las soket dan berulir cepat untuk jalur berdiameter kecil, tetapi bergantung pada layanan dapat dilarang karena celah dan jalur ulir. Kunci pemilihan yang benar: pilih penutup berdasarkan cara penutup tersebut menjalankan fungsinya di jalur sepanjang masa pakainya. Ini merupakan keputusan yang lebih kritis daripada ukuran jalur dan schedule.
Bagaimana Tutup Memperoleh Sertifikatnya—Pembentukan, NDE & Ketertelusuran
Tidak ada sertifikat yang lebih dari bukti bahwa pengujian telah lulus—tidak semua fitting yang Anda beli menjalani pengujian apa pun. “Tidak selalu diuji pada setiap fitting” tetap menjadi kenyataan yang sering terjadi pada banyak pemasok komponen curah berbiaya rendah. Di Synbase, semua tutup las tumpul kami dibuat dari struktur tanpa sambungan, ditempa dari satu bagian pelat atau billet, lalu dibentuk panas dengan paten kami untuk memastikan tidak ada cacat internal yang terperangkap di dalam tutup. Proses satu bagian ini didokumentasikan melalui penelitian yang dipublikasikan (USPTO US691454A), dan setelah fabrikasi kami memulai serta menyelesaikan seluruh rangkaian pengujian sebelum sertifikat diterbitkan. Ketelitian ini persis yang membawa satu pabrik ke pengadilan… karena tutupnya memiliki dokumen yang gagal memenuhi produk sebenarnya.
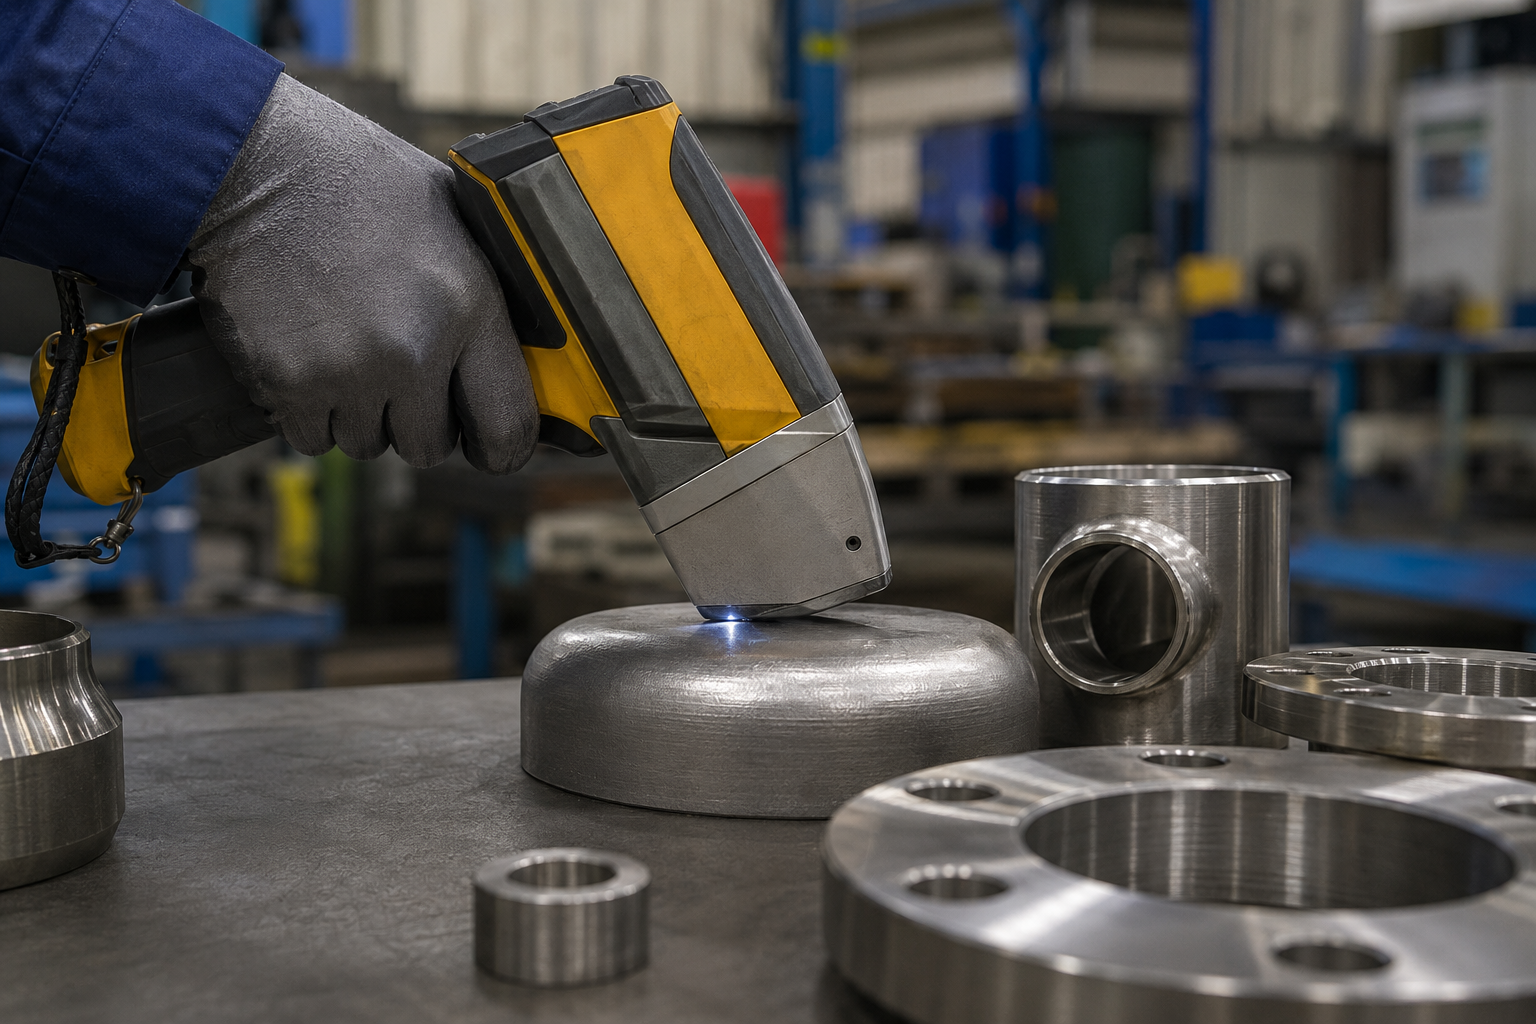
Verifikasi Komposisi Kimia & PMI
Melalui positive material identification (PMI), kami memverifikasi bahwa komposisi kimia pada tingkat heat berada dalam toleransi yang diizinkan. Kami akan mengidentifikasi analisis kimia ini untuk Anda, bukan sekadar nilai nominal dalam standar.
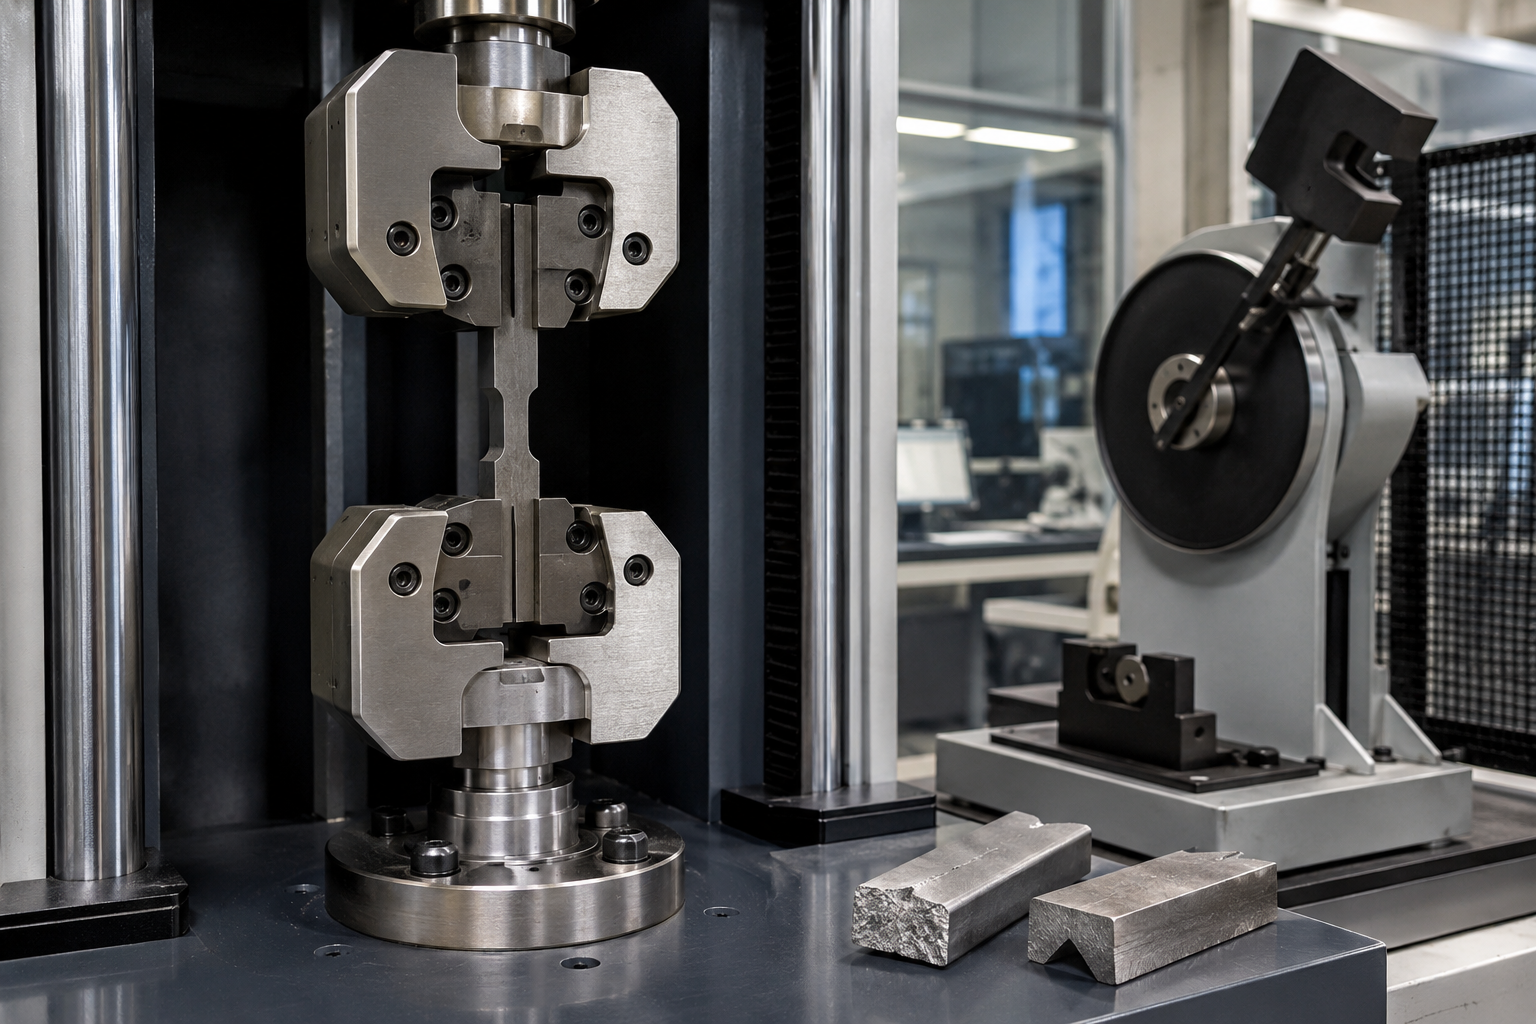
Pembuktian Mekanis & Impak
Kami mensertifikasi pembuktian mekanis melalui pengujian kekuatan tarik, kekuatan luluh, dan keuletan. Pengujian impak untuk aplikasi pada suhu tertentu juga diselesaikan sesuai permintaan persyaratan proyek atau MDMT proyek.
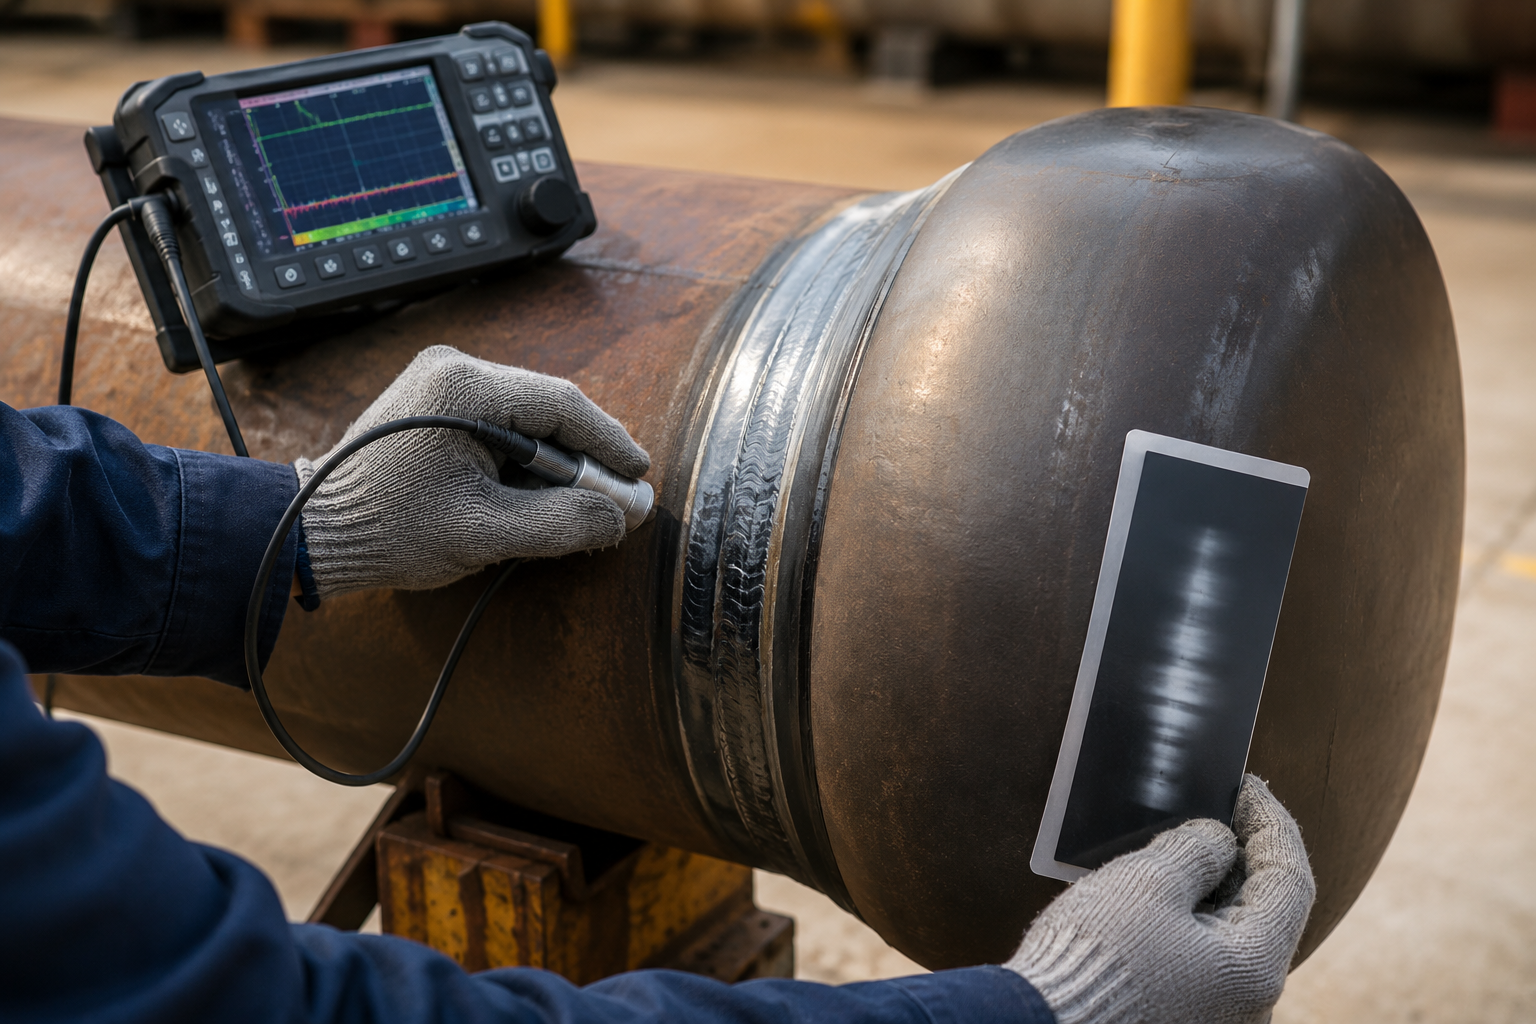
Pemeriksaan Non-Destruktif (NDE)
Pada tutup yang dilas, jika diwajibkan spesifikasi, pemeriksaan non-destruktif (NDE) kami mencakup inspeksi visual serta pengujian radiografi (RT) atau ultrasonik (UT). Kriteria penerimaan dicantumkan dalam laporan Anda.
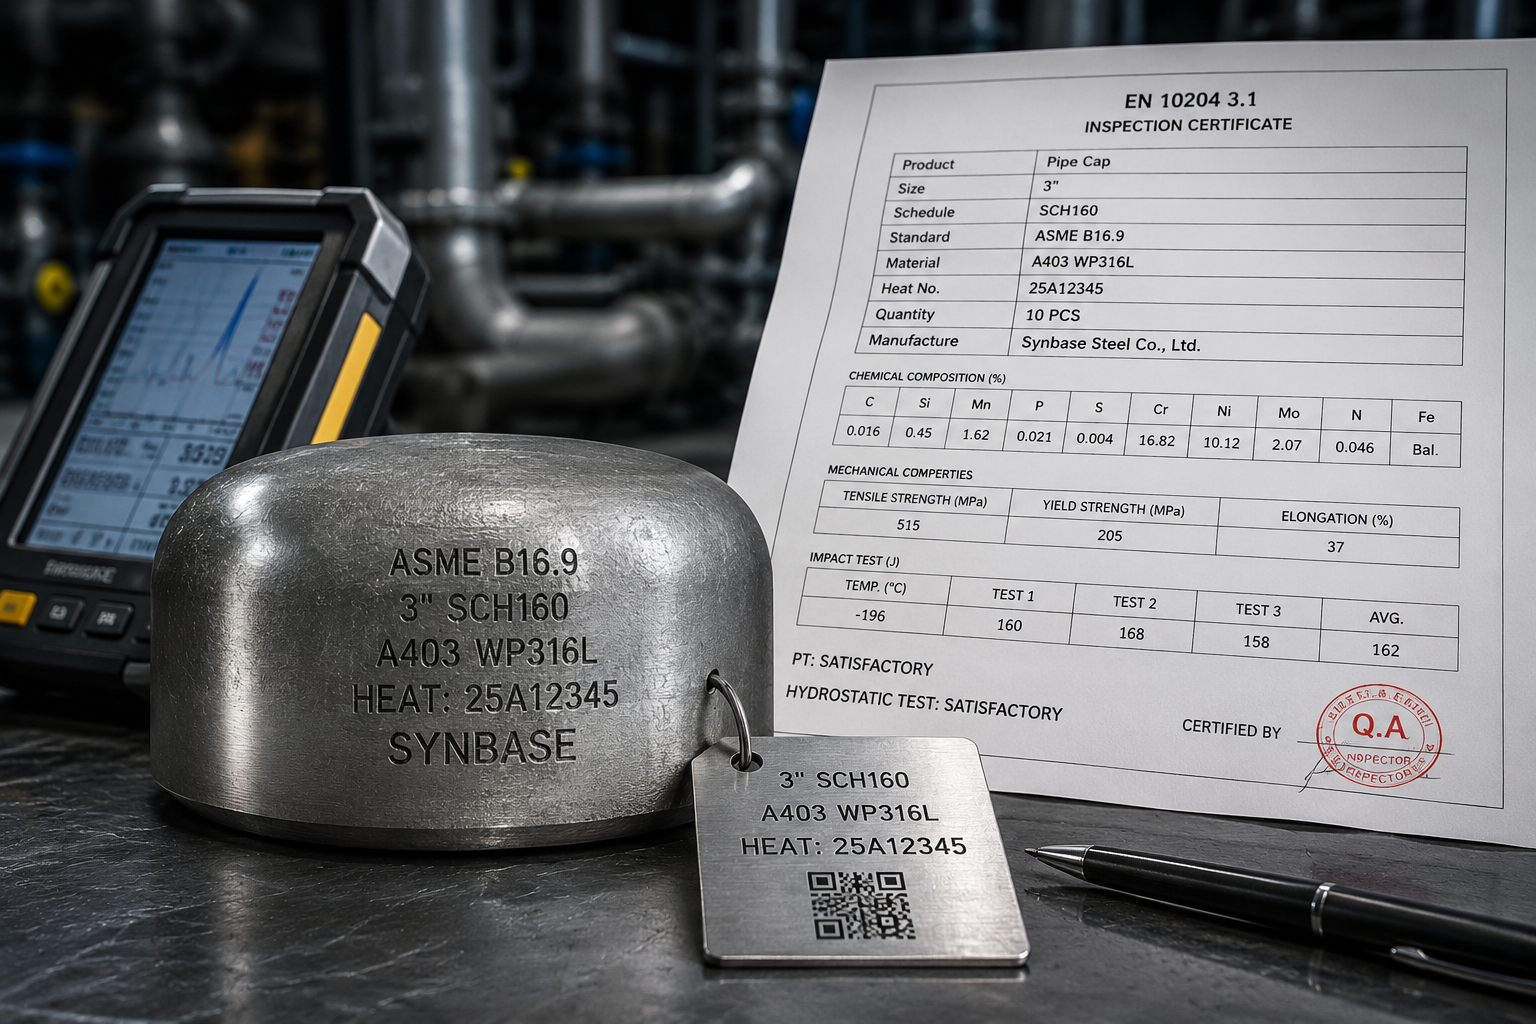
Ketertelusuran Absolut
Seluruh ketertelusuran material dicap langsung pada komponen Anda dan didokumentasikan sepenuhnya dalam sertifikat pabrik, sesuai EN 10204 3.1 atau pabrik independen bersertifikat (3.2), yang menghubungkan dengan jelas tutup, heat, schedule, ukuran, dan standar hingga dokumentasi yang diuji berdasarkan heat di pabrik.
Dampak Kegagalan & Lokasi
Kegagalan. Pelajaran utama dari fitting ini bersifat konkret. Pabrik membentuk material panas demi kecepatan (dengan mengurangi perlakuan panas), menghasilkan tutup yang memenuhi spesifikasi lalu mengalami patah getas di lokasi, yang menghentikan pesanan Weldbend/Boltex dan menyebabkan reklasifikasi UCS-66 pada 2019. Jika Anda melihat garis pada material dengan heat # yang dicocokkan ke catatan NDT/Charpy terverifikasi—itulah yang menjaga lot tersebut tetap keluar dari pabrik Anda—dan itulah perbedaan antara sertifikat dan jaring pengaman.
Tutup Diameter Besar hingga 48″/DN1200: Apa yang Berubah
Tutup di atas NPS 24 menjadi peralatan proses nyata. Tutup tersebut tidak dibuat dari material stok yang dibentuk lalu ditarik ke ukuran, atau dilas dari lembaran kemudian dibentuk bulat ke ukuran. Tutup dibentuk dari pelat—dengan memanaskannya, menekannya pada baja perkakas, atau membentuknya dingin menggunakan press brake atau peralatan khusus (sering kali dengan membentuk panas billet bulat lalu melakukan penyelesaian). Synbase membuat tutup hingga dimensi maksimum B16.9 (tinggi keseluruhan H=267 mm@24 inch dan 343 mm@48 inch untuk diameter luar OD1219), dan pada rentang ukuran ini terdapat tiga isu utama.
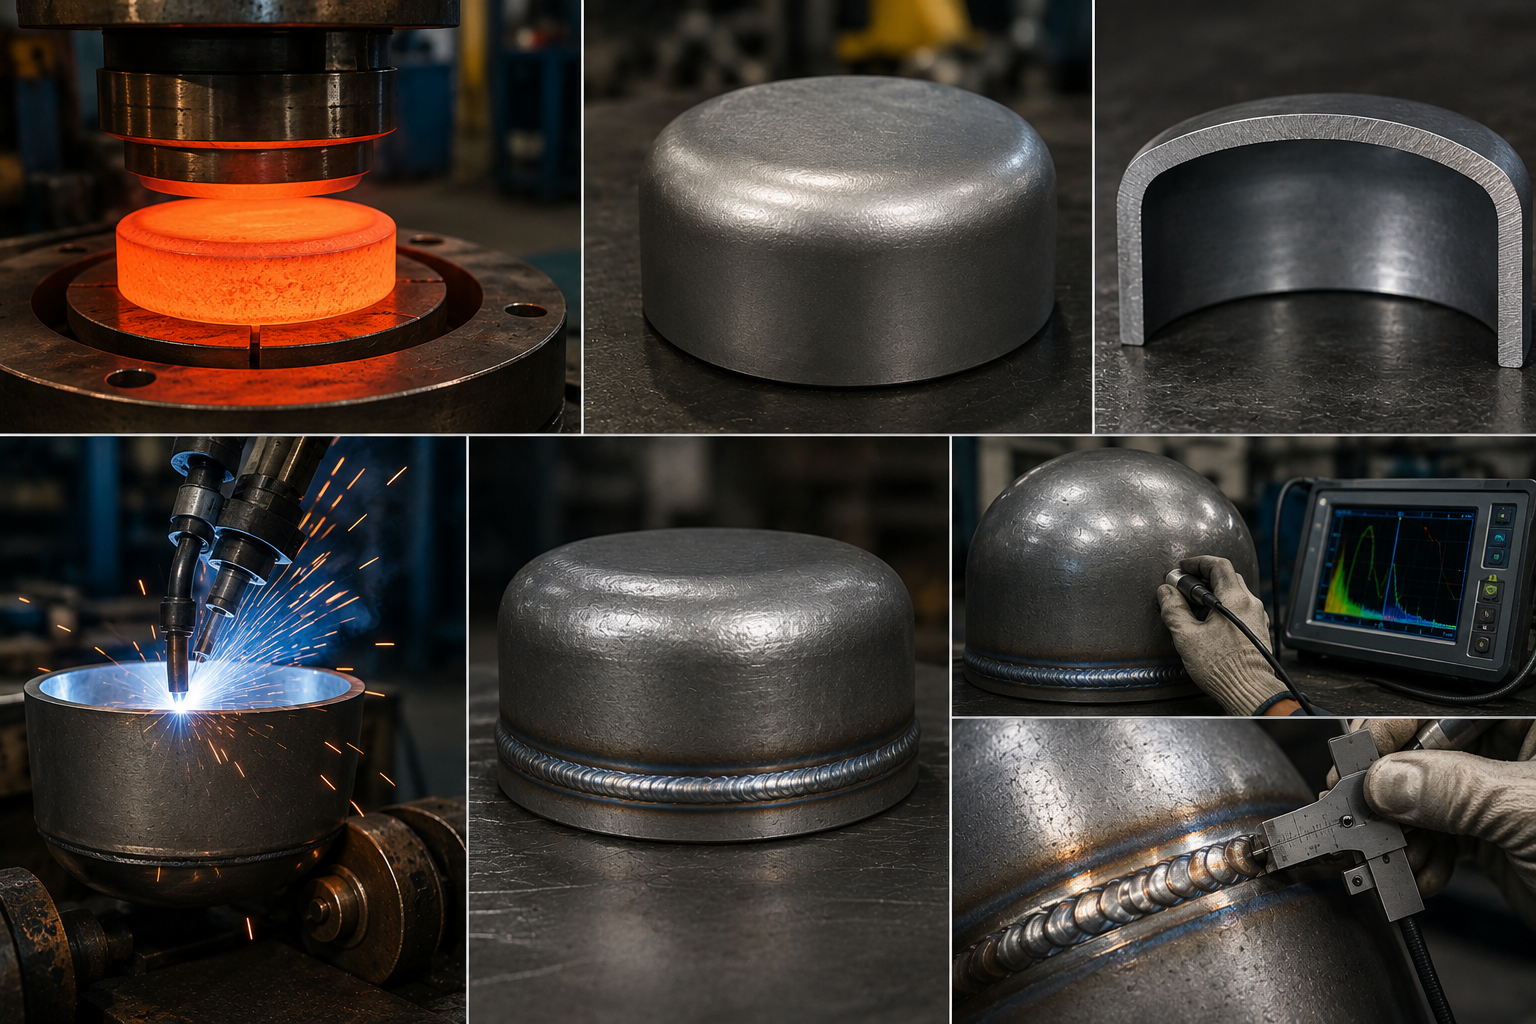
Pembentukan material, ketika tutup dibuat dari satu bagian dan ditarik panas untuk meminimalkan masalah aliran butir (dan las longitudinal), atau dilas lalu dibentuk dari pelat—hal ini memerlukan dokumentasi las dan NDE yang sesuai, memenuhi kode ASME (bergantung pada jenis komponen bertekanan).
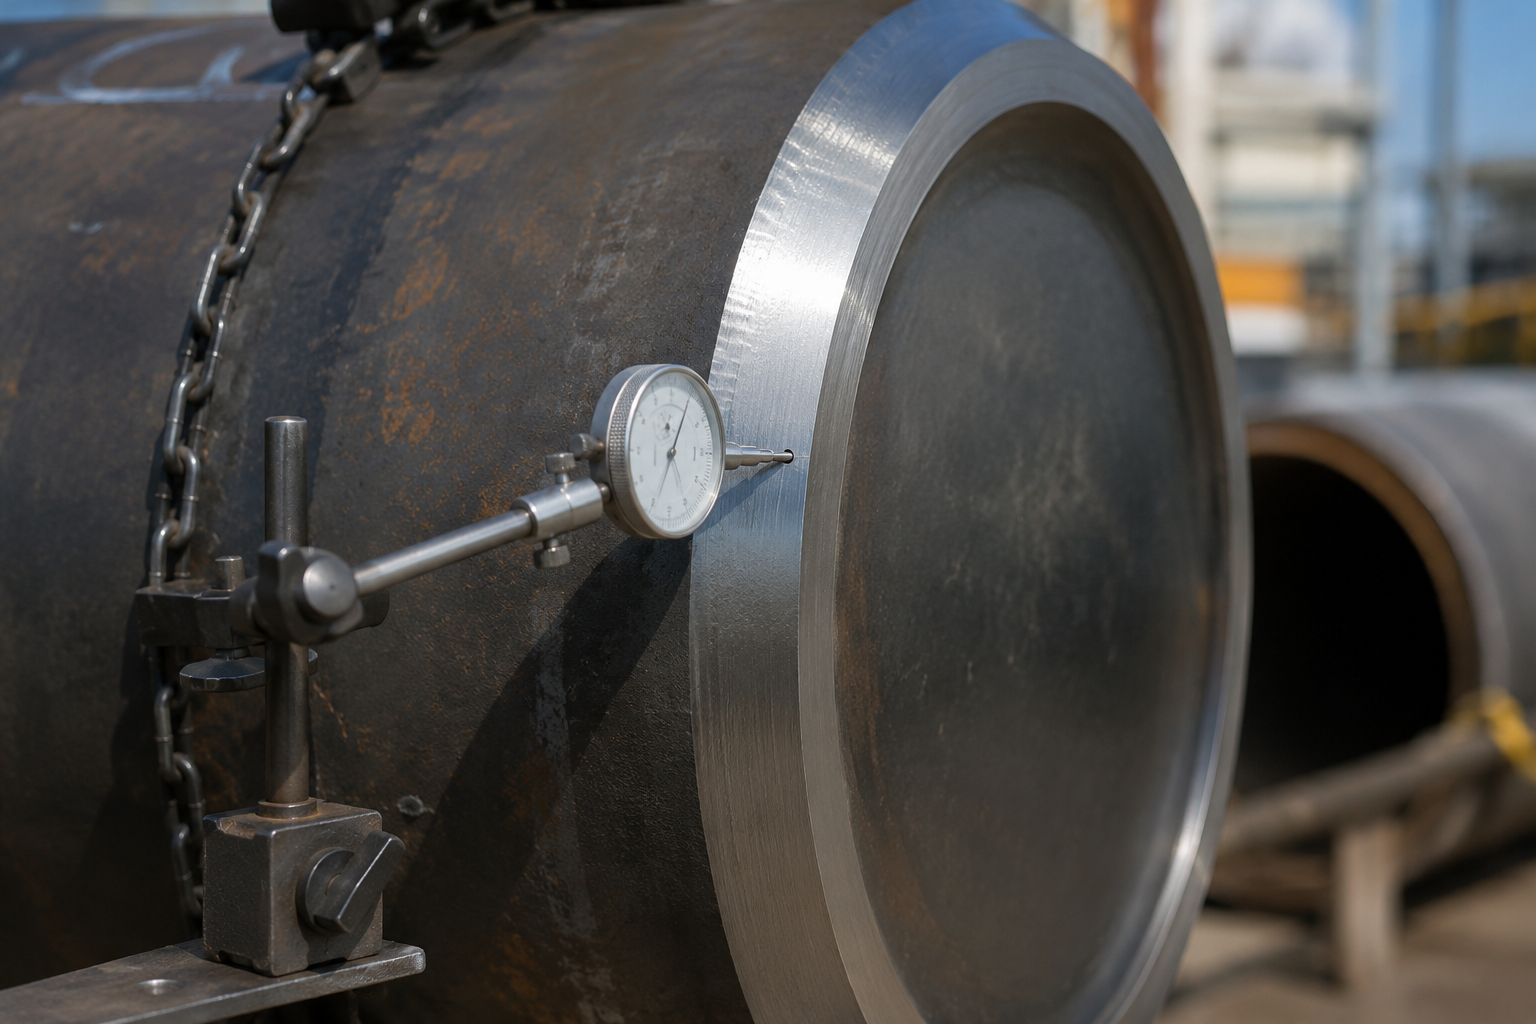
Kebulatan dan dinding pipa (dengan dinding minimum 87,5% yang tetap harus disediakan, meskipun sensitivitas terhadap ketidakbulatan lebih tinggi pada tutup berdiameter sangat besar karena komponen tersebut biasanya perlu dikencangkan ke muka pipa), yang menjadi lebih merupakan masalah produktivitas lapangan jika OD tutup tidak rapi.
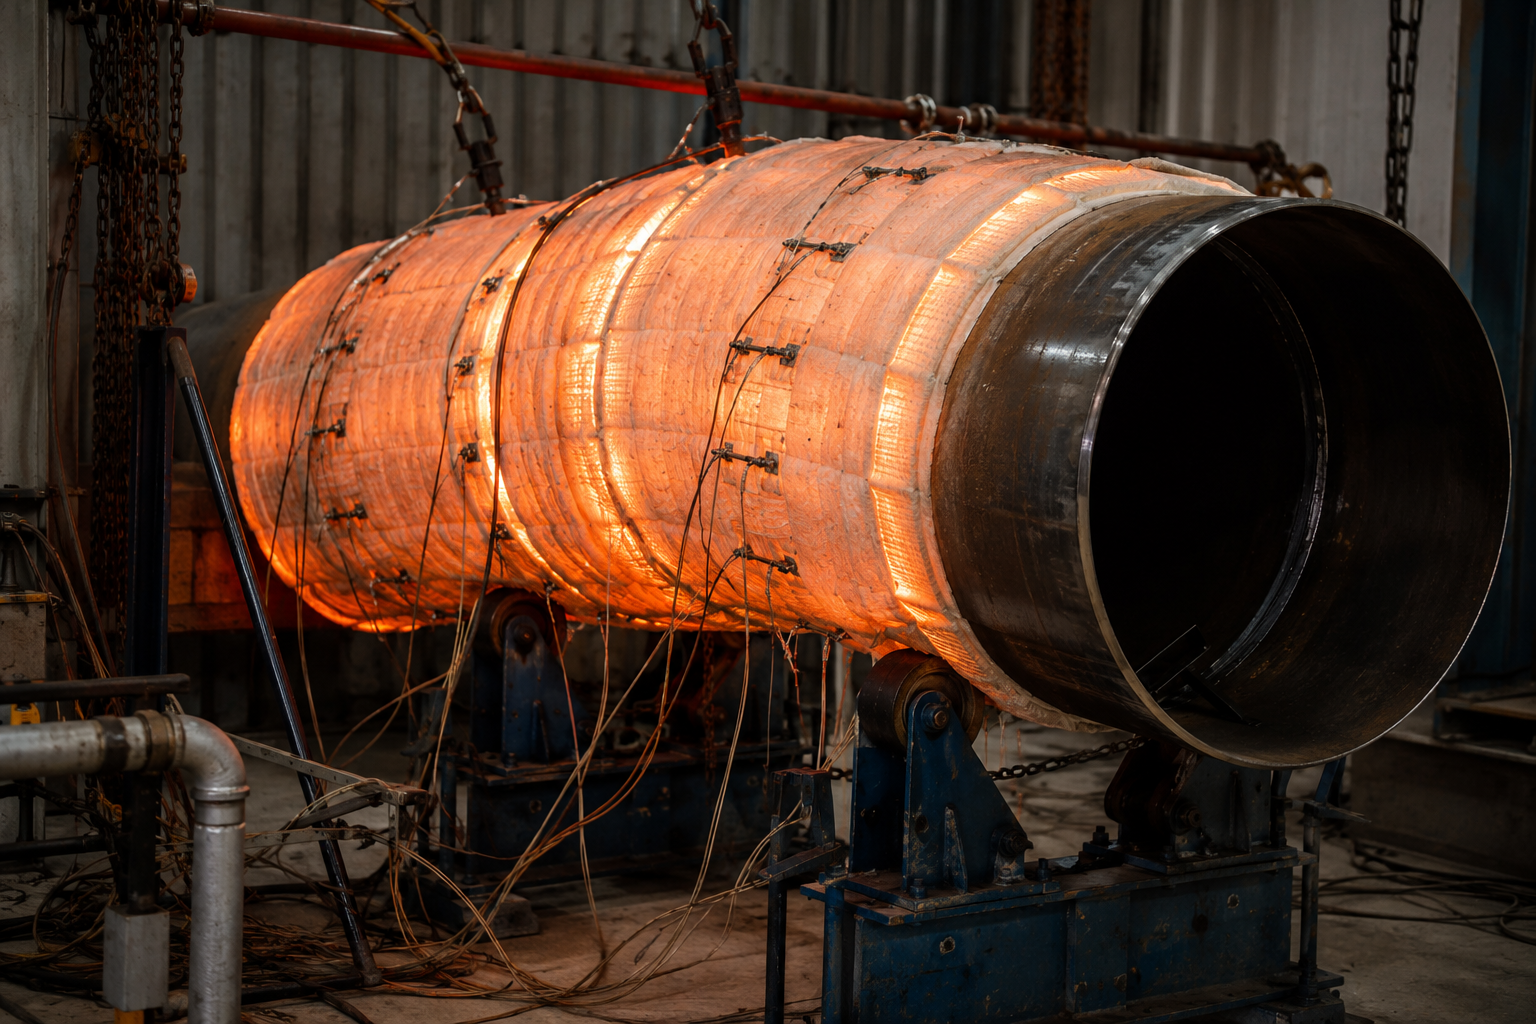
Terakhir, perlakuan panas pascapengelasan (PWHT) menjadi relevan untuk item berdinding lebih tebal dan grade baja CrMo; di sini Anda harus menetapkan apa yang diwajibkan kode perpipaan ASME atau kode komponen dan mencantumkannya pada penawaran—apakah ASME B16.9, B31.3, dan sebagainya.
Pengadaan: Stok, Waktu Tunggu, Pelapisan & Ekspor
Penundaan dalam proses pengadaan cap biasanya muncul karena satu hal yang sering luput pada PO. Artinya, pembelian harus dilakukan berdasarkan spesifikasi yang tepat, atau setidaknya memahami cara penetapan harga dan elemen yang memengaruhi waktu tunggu (bukan sekadar meminta “sebuah cap”). Berikut faktor utama yang akan menentukan penawaran harga: nilai keseluruhan bergantung pada spesifikasi Anda—itulah sebabnya Synbase menetapkan harga berdasarkan persyaratan komponen, bukan daftar harga yang dipublikasikan. Jangan terpaku pada satu angka dalam benak Anda, karena produk yang dibeli mungkin tidak persis seperti yang Anda kira. Anda mungkin meminta penawaran untuk A234 WPB 3.1, tetapi kemudian mendapat waktu tunggu lebih lama untuk sertifikat yang berbeda, cap duplex 48″ dengan tingkat inspeksi 3.2, dan mungkin NDE. Kesalahan seperti inilah yang menunda pesanan. Synbase memberikan penawaran berdasarkan spesifikasi Anda di bawah kendali ISO 9001, sehingga cap yang Anda terima sesuai dengan cap yang Anda pesan.
Faktor harga dan waktu tunggu cap
Cap las tumpul karbon standar untuk dimensi paling umum dikirim dari stok tanpa penalti MOQ; grade khusus, ukuran besar, dan lot bersertifikat 3.2 dibuat sesuai pesanan berdasarkan heat dan MOQ proyek. Cap tiba dengan label grade, nomor panas, ukuran, schedule, dan standar, dikemas untuk ekspor dengan sisi penandaan menghadap ke atas agar mudah diverifikasi terhadap sertifikat saat barang diterima—tidak perlu membongkar setiap lot. Hubungi kami untuk memperoleh harga dan waktu tunggu yang pasti untuk grade, ukuran, dan tingkat sertifikasi apa pun:
Sertifikasi & Kepatuhan
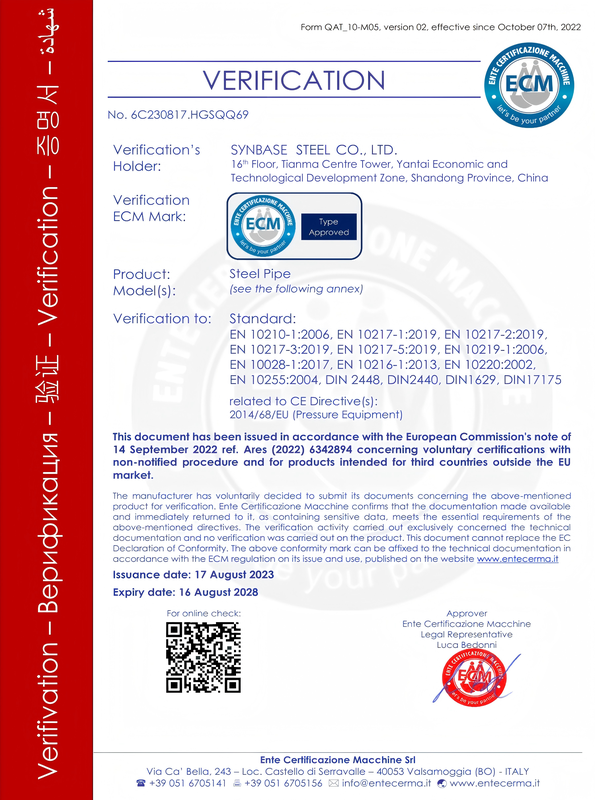
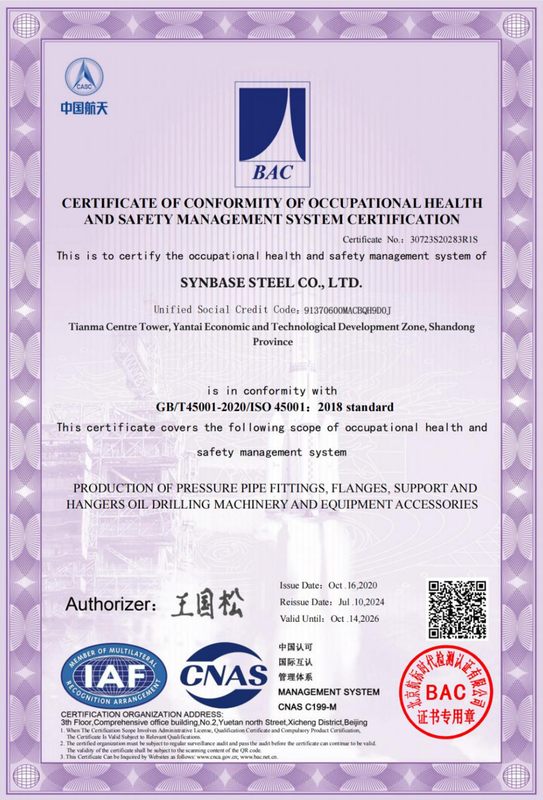
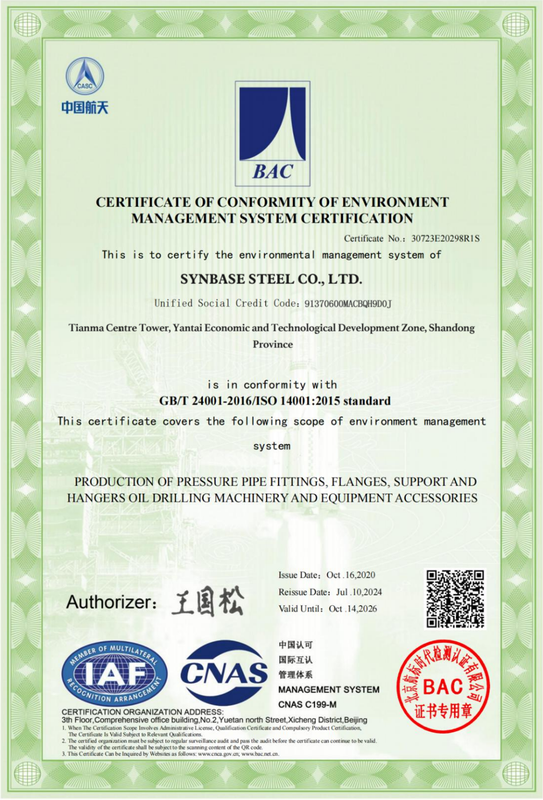
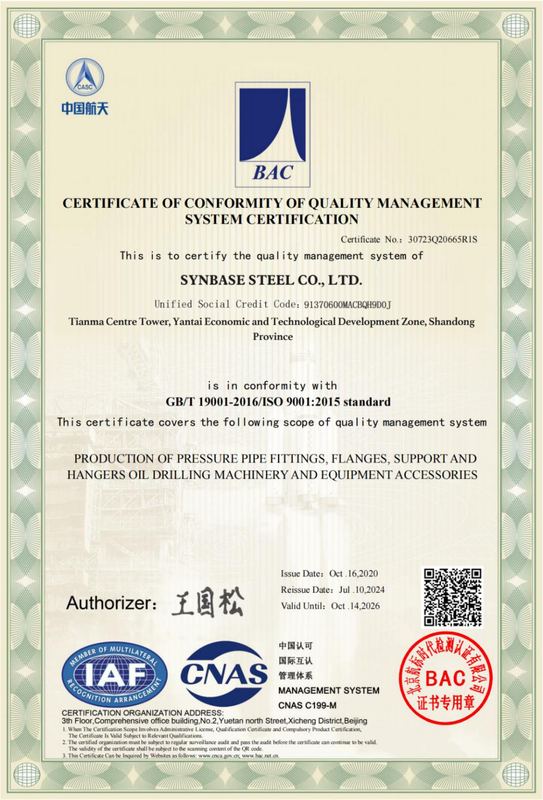
Proyek terhenti dan anggaran terganggu karena dokumentasi—sertifikat yang hilang merupakan penundaan tersembunyi, sementara pipa di lapangan terhenti karena menunggu akses inspektur. Jalur bersuhu rendah hingga -46 °C memerlukan dokumen yang sempurna—dokumen yang tidak lengkap menjadi lot yang ditolak, bukan sekadar gangguan. Synbase mempertahankan sertifikasi sistem mutu, EHS, dan keselamatan kerja ISO 9001, ISO 14001, dan ISO 45001, menerbitkan dokumen CE/PED untuk peralatan bertekanan di pasar Eropa, serta menyediakan saksi badan klasifikasi untuk konstruksi kelautan. Sebagai pemegang salah satu dari lebih dari 800 paten nasional dan anggota China Iron & Steel Association, kami menjalankan sistem terintegrasi pada semua produksi karbon, tahan karat, dan paduan—sistem yang memproses cap struktural 304 dapat menerbitkan cap 2205 untuk air laut Anda.
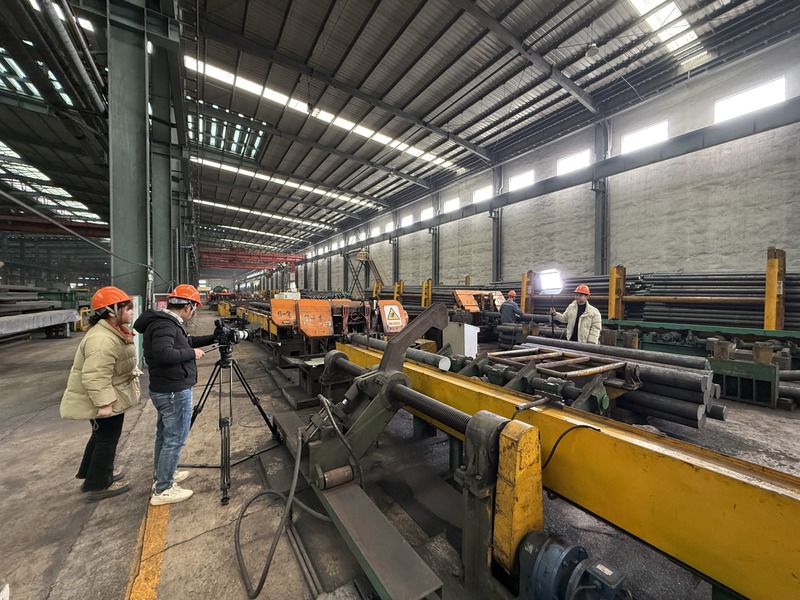
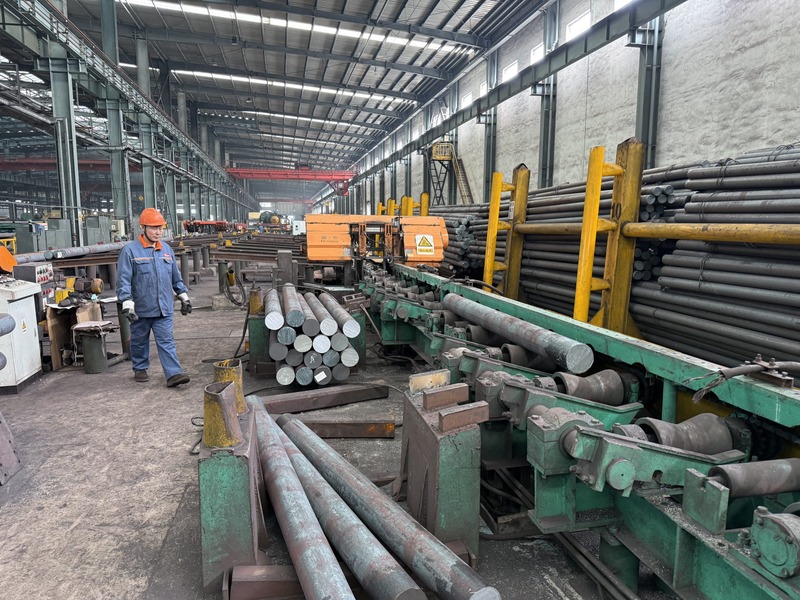
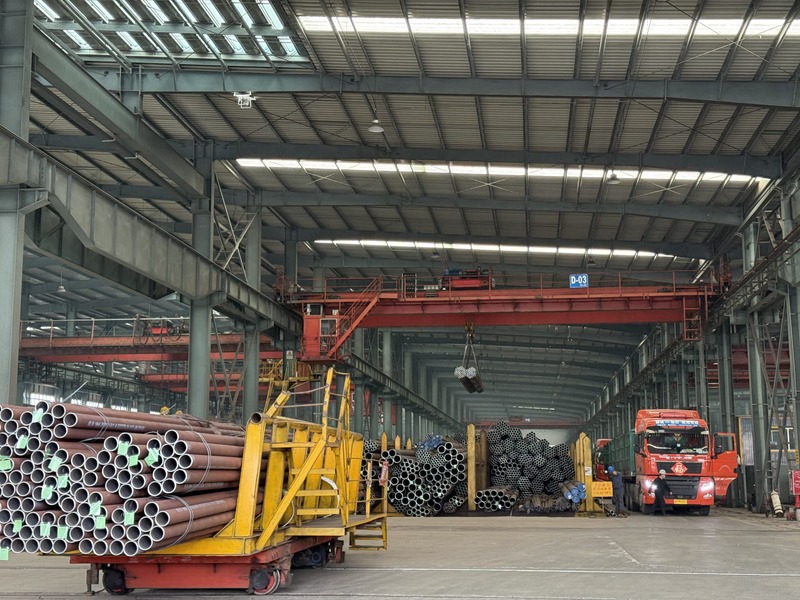
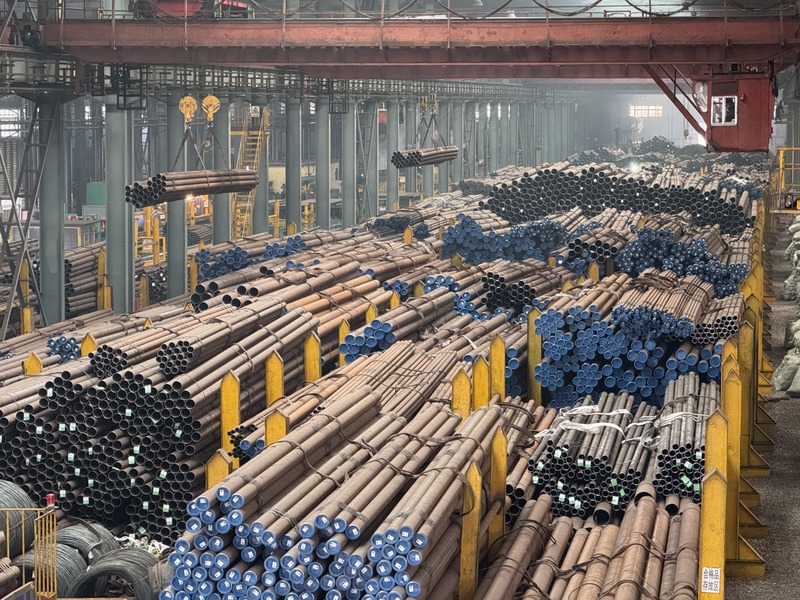
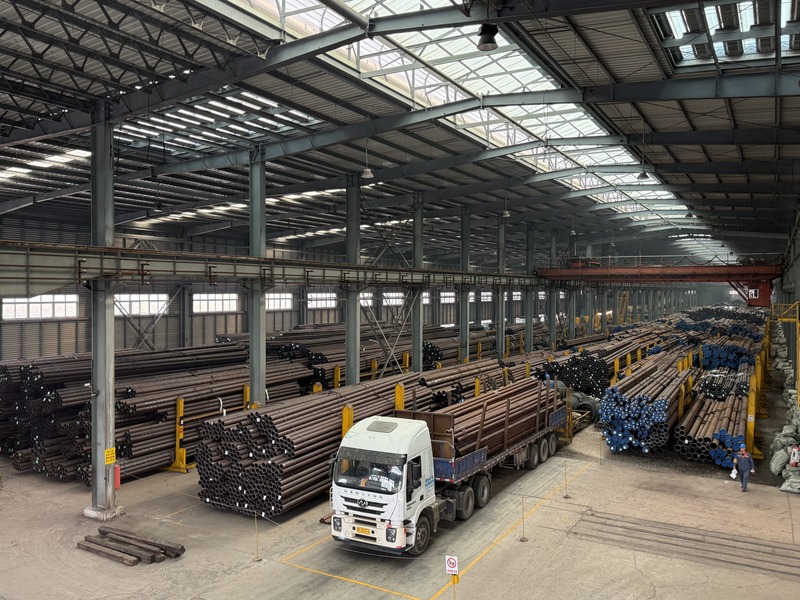
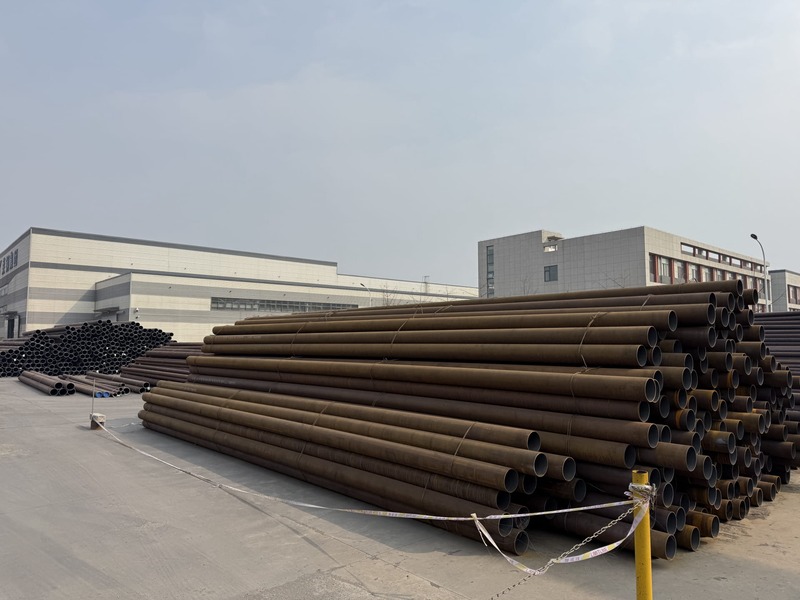
Galeri Pabrik Manufaktur Canggih
Alat rekayasa & spesifikasi
Pencari berat dan schedule cap
Hitung dimensi, tinggi keseluruhan, dan perkiraan berat berdasarkan NPS standar dan schedule dinding.
Buka Pencari →Pemilih grade cap
Tentukan grade material ASTM yang sesuai (mis., A234 WPB, A403, A860) berdasarkan persyaratan sistem perpipaan.
Pilih Grade →Penentu jenis penutup
Evaluasi parameter aplikasi untuk menentukan apakah cap las, flensa buta, atau sumbat berulir merupakan penutup yang optimal.
Mulai Evaluasi →Kalkulator karbon ekuivalen
Tentukan Nilai Ekuivalen Karbon (CEV) untuk menilai kemampuan las dan menetapkan persyaratan pemanasan awal.
Hitung CEV →FAQ cap pipa baja
Apa arti A234 WPB pada cap pipa?
A234 adalah spesifikasi ASTM untuk fitting las tumpul dari baja karbon dan paduan; WPB adalah grade karbon standar—”W” untuk wrought/dapat dilas, “P” untuk tekanan, dan “B” untuk kelompok kekuatan. Cap A234 WPB memiliki luluh minimum 240 MPa (35 ksi), kekuatan tarik 415–585 MPa dan elongasi 22%, serta berdimensi sesuai ASME B16.9. Ini merupakan grade karbon default untuk perpipaan bertekanan bersuhu sedang.
Apa perbedaan antara cap A234 dan A105?
A234 adalah grade wrought yang digunakan untuk fitting las tumpul, termasuk cap; A105 adalah grade karbon tempa yang digunakan untuk flensa serta fitting berulir atau las soket. Keduanya tidak dapat saling menggantikan—jika Anda menetapkan A234 untuk cap las tumpul tetapi menerima A105, rute manufaktur dan fitting yang dimaksud berbeda. Selalu konfirmasikan grade terhadap jenis sambungan dan sertifikat uji pabrik.
Apakah cap pipa baja dapat menahan tekanan tinggi?
Ya—cap las tumpul sesuai ASME B16.9 memiliki peringkat tekanan penuh dari pipa yang ditutupnya, karena dinding dan mahkota elipsoidnya disesuaikan dengan schedule pipa dan dilas menjadi pipa monolitik tanpa sambungan bergasket. Cap las soket dan cap berulir tempa sesuai B16.11 diberi peringkat berdasarkan kelas (3000/6000). Faktor pembatasnya adalah grade, ketebalan dinding, dan prosedur pengelasan yang tepat, bukan konsep capnya.
Apakah cap pipa sama dengan sumbat pipa atau flensa buta?
Tidak. Cap dipasang menutupi bagian luar ujung pipa (atau dilas padanya); sumbat disekrupkan ke bagian dalam fitting. Flensa buta merupakan penutup ber baut yang dapat dibuka kembali dan memiliki permukaan gasket. Pilih cap las untuk ujung bertekanan permanen, cap atau sumbat berulir untuk akses utilitas berdiameter kecil, dan flensa buta jika ujung tersebut perlu dibuka secara rutin.
Ukuran dan schedule cap pipa baja apa yang dapat dipasok Synbase?
Cap las tumpul dari NPS 1/2″ hingga 48″ (DN15–DN1200), dengan schedule dinding dari SCH 10 hingga XXS, serta cap las soket dan berulir tempa dalam NPS 1/2″–4″. Ketebalan dinding ditetapkan sesuai jalur Anda, karena ASME B16.9 menyerahkannya kepada pembeli. Diameter besar di atas NPS 24″ dibentuk panas atau dibentuk dari pelat sesuai pesanan.
Mengapa sertifikat uji pabrik penting pada cap pipa?
Karena cap dapat lulus secara dokumentasi tetapi tetap gagal dalam layanan jika logamnya tidak sesuai dengan klaim sertifikat—kegagalan patah getas yang memicu perubahan UCS-66 ASME pada 2019 berasal tepat dari celah tersebut. Sertifikat EN 10204 3.1 atau 3.2 dengan nomor panas yang dapat ditelusuri ke coran, ditambah PMI pada heat aktual, memungkinkan QA Anda atau inspektur pihak ketiga menerima lot tanpa audit retrospektif.






