Fabricantes de tubería de revestimiento API 5CT: guía completa de especificaciones técnicas y adquisiciones

Los fabricantes de tubería de revestimiento API 5CT producen tubos de acero sin costura y soldados por resistencia eléctrica que revisten pozos de petróleo y gas. Los diámetros exteriores estándar van de 4-1/2 pulgadas a 20 pulgadas. Las plantas calificadas controlan la resistencia a la fluencia de H40 a Q125 (276 a 1,034 MPa), la composición química y la holgura del mandril de calibración conforme a la norma de la 11.ª Edición. Se recomienda que el cliente verifique que el proveedor cuente con una licencia activa de fabricante o procesador API 5CT, o una licencia API 5B que cubra el alcance de roscado requerido, antes de colocar el pedido.
“Los cambios en la 11.ª edición de API 5CT refuerzan el papel de la tubería de revestimiento y de producción como barreras primaria y secundaria.” – American Petroleum Institute (API), anuncio de la 11.ª edición de la norma API 5CT
Referencia rápida de ingeniería y adquisiciones:
- Normas aplicables: API Spec 5CT 11.ª Edición (ISO 11960) cubre el cuerpo del tubo y los coples. API Spec 5B 17.ª Edición cubre el perfil de rosca y el calibrado.
- Grupos de grados estándar: el Grupo 1 cubre H40, J55, K55 y N80, mientras que los Grupos 2, 3 y 4 cubren grados restringidos para servicio amargo, P110 de alta resistencia y Q125 para pozos ultraprofundos.
- Rango dimensional: el diámetro exterior de la tubería de revestimiento es de 4-1/2 pulgadas a 20 pulgadas (114.3 mm a 508.0 mm). La tolerancia de espesor de pared tiene un límite inferior de -12.5%, en los rangos de longitud R1, R2 y R3.
- Calidad y trazabilidad: PSL-1 es el nivel base, mientras que PSL-2 y PSL-3 aplican requisitos adicionales de composición química, propiedades mecánicas e inspección según el grado y el producto especificados. Los embarques van acompañados de los informes de ensayo de fábrica exigidos por la orden de compra y la especificación aplicable.
- Abastecimiento directo para proyectos: las soluciones de tubería de revestimiento API 5CT de Synbase ofrecen sartas de revestimiento directas de fábrica desde J55 hasta Q125 y herramientas de conteo en línea.
Planta de tubos, procesador o distribuidor con existencias: alinee el alcance de la licencia con su pedido
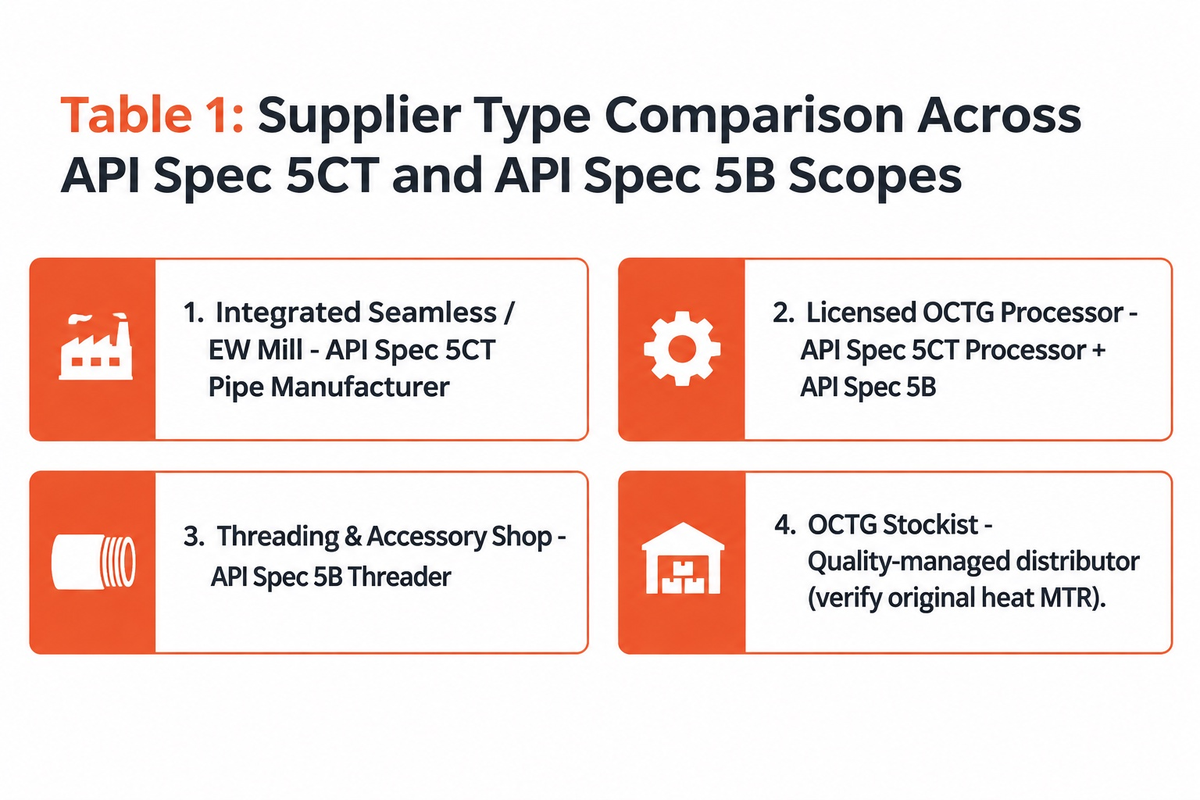
Al seleccionar un socio de tubulares para campos petroleros, el primer paso es consultar los documentos de licenciamiento del programa de monograma API. En toda la industria mundial del petróleo y el gas, distintas entidades comerciales participan en licitaciones de tubería de revestimiento API. Cada categoría de proveedor tiene un límite de licencia diferente y una obligación distinta de trazabilidad por lote de colada. El conocimiento de estos límites reduce el riesgo en las adquisiciones para aplicaciones de petróleo y gas.
Un fabricante integrado de tubos funde el acero, perfora palanquillas para tubería de acero sin costura o conforma bobina para tubo ERW y luego completa las etapas aplicables de conformado, tratamiento térmico, inspección y acabado. Esta ruta produce tubo API 5CT con registros trazables desde la colada de acero hasta el conformado, el tratamiento, la inspección y el acabado; el roscado y el ensamble en una sarta de revestimiento pueden realizarse bajo alcances de licencia independientes. Un procesador que compra tubo verde realiza el tratamiento térmico de temple y revenido y los ensayos no destructivos en OCTG API 5CT. Un taller de roscado mecaniza las conexiones extremas y un distribuidor, que mantiene existencias disponibles de producto terminado, realiza el despacho. Sus certificados y registros de trazabilidad cubren el trabajo ejecutado por cada uno.
El 7 de octubre de 2026, el American Petroleum Institute publicó la 17.ª Edición de la especificación API 5B para roscado de tuberías. Esa publicación confirma que API Spec 5B es la especificación principal del monograma para las actividades de roscado de tubería de revestimiento, tubería de producción y tubería de conducción. Más de 550 organizaciones licenciadas en todo el mundo operan bajo esta norma de roscado. Una licencia API 5B autoriza al licenciatario a aplicar el monograma API a las actividades de roscado dentro de su alcance licenciado; no constituye una autorización legal general para todo trabajo de mecanizado de roscas o de coples. Además, ese taller no puede estampar el monograma en tubo de extremo liso ni realizar tratamiento térmico de conversión de grado bajo API 5CT.
¿Qué producen los fabricantes de tubería de revestimiento API 5CT?
Los fabricantes licenciados de tubería de revestimiento API 5CT producen componentes que incluyen tubos de revestimiento y de producción sin costura y soldados, niples de maniobra (pup joints), tubo para coples, material para coples y material para accesorios. De acuerdo con el alcance de la 11.ª Edición, las plantas autorizadas fabrican estos componentes tubulares para la construcción de pozos de petróleo y gas. En servicio de campo, estabilizan las formaciones perforadas, aíslan zonas de presión y conducen de forma segura los fluidos del yacimiento hacia la superficie.
Más allá de las sartas de revestimiento regulares, los fabricantes de línea completa suministran coples para tubería de revestimiento y de producción API 5CT instalados en fábrica y accesorios de transición (cross-over). El marcado API sigue el método descrito para el producto y el alcance de la licencia, y los identificadores vinculan el tubo con sus registros de colada y ensayo. Si su equipo de adquisiciones está elaborando una lista de precalificación de proveedores, compare la tabla de categorías de proveedores y alcances de licencia que se presenta a continuación con nuestra guía de evaluación de fabricantes de OCTG.
| Categoría de proveedor | Alcance de licencia del monograma API | Actividad principal de fabricación | Cadena de trazabilidad MTC / MTR | Perfil de pedido más adecuado |
|---|---|---|---|---|
| Planta integrada sin costura / EW | Fabricante de tubos API Spec 5CT (y API Spec 5B cuando corresponda) | Acería o procesamiento de palanquilla/bobina, perforado o conformado ERW, tratamiento térmico específico por grado, END y roscado cuando está incluido en el alcance licenciado | Registros separados o consolidados de fábrica, tratamiento térmico, inspección y roscado trazables hasta la colada de fusión | Grandes programas de revestimiento multipozo, grados para servicio amargo o especificaciones de colapso a medida |
| Procesador licenciado de OCTG | Procesador API Spec 5CT + API Spec 5B | Tratamiento térmico de temple y revenido, enderezado, END y recalcado de tubos verdes | Cadena doble: informe de colada de la planta de tubo verde más informe de lote de tratamiento térmico del procesador | Pedidos medianos de L80, N80Q o P110 que requieren tratamiento térmico regional rápido |
| Taller de roscado y accesorios | Roscador API Spec 5B (dentro del alcance licenciado del monograma) | Roscado CNC de extremos, apriete de coples, mecanizado de niples de maniobra e inspección con calibres | Informe de inspección de roscado vinculado al MTR del tubo base de la planta de origen | Reducciones de conexión premium, niples de maniobra y rerroscados de reparación local |
| Distribuidor de OCTG con existencias disponibles | Distribuidor con gestión de calidad (ISO 9001 por sí sola no otorga licencia API 5CT ni API 5B) | Almacenamiento en patio, atado con lista de conteo, mantenimiento de protectores de rosca y despacho | Los certificados de ensayo de fábrica suministrados mantienen la trazabilidad hasta el número de colada original | Requerimientos urgentes de inicio de perforación con despacho inmediato desde patio |
Grados de acero API 5CT de H40 a Q125: ajuste la resistencia a la fluencia a las zonas del pozo
API 5CT forma parte de la especificación técnica estándar, un sistema de clasificación para productos tubulares para campos petroleros (OCTG) basado en la resistencia a la fluencia, la metalurgia y el entorno de servicio. En el código de grado, la letra identifica la categoría de acero y la familia de tratamiento térmico. Por su parte, el número de dos o tres dígitos indica la resistencia a la fluencia en miles de libras por pulgada cuadrada (ksi). Adecuar los grados de acero de API 5CT a la profundidad del pozo evita la sobreespecificación en zonas someras y la falla por tracción en zonas profundas.
Como se menciona en el informe de diseño de pozos OSTI SAND2024-11124R del Departamento de Energía de EE. UU., la tubería de revestimiento de pozos es un tubo de acero que actúa como barrera principal para permitir que las formaciones confinen los fluidos del pozo. Las sartas de superficie protegen principalmente los acuíferos someros de agua dulce y soportan las cargas del cabezal del pozo. Las sartas intermedias y de producción requieren una mayor resistencia a la tracción. Estas sartas también están diseñadas para resistir las severas presiones de colapso de la formación y de estallido interno durante las operaciones de petróleo y gas.
Los umbrales de resistencia y el tratamiento térmico definen los grados dentro de los Grupos 1 y 2. El grado L80 tiene una resistencia mínima a la fluencia de 552 MPa (80 ksi) y una resistencia mínima a la tracción de 655 MPa (95 ksi), mientras que API 5CT J55 y K55 atienden sartas someras de menor presión. Los grados para sartas someras de menor presión API 5CT J55 y K55 también cubren otras aplicaciones. Entretanto, J55 sigue siendo un grado somero muy utilizado para tubería de producción. Dentro del Grupo 1, N80 Tipo 1 permite entrega normalizada, mientras que N80Q y R95 requieren tratamiento térmico de temple y revenido en cuerpo completo para lograr una uniformidad de grano más fina.
La 11.ª Edición de la especificación API 5CT incluye el grado L80 3Cr. Este nuevo grado de acero al cromo ofrece mayor resistencia a la corrosión en pozos dulces con CO 2. Cubre la brecha de costo entre el acero al carbono L80 Tipo 1 y el costoso acero inoxidable martensítico L80 13Cr.
Escala de selección de grado por zona del pozo
Los ingenieros de perforación emplean la escala de selección de grado por zona del pozo para correlacionar el rango de grados de acero (H40 a Q125) con cada sarta de revestimiento.
- Zona conductora y de superficie somera (0 a 1,200 m en formaciones benignas). Para un bajo costo de fábrica, se prefiere K55 sobre J55.
- Zona intermedia dulce (1,200 a 3,500 m con presión de poro elevada y sin H2S). Se puede seleccionar N80Q cuando sus propiedades de temple y revenido se ajustan al diseño; N80 Tipo 1 sigue siendo una opción cuando sus propiedades normalizadas cumplen los requisitos de diseño y servicio del revestimiento.
- Zona de servicio amargo y producción con CO2 moderado (intervalos con H2S > 0.3 kPa). La selección del grado de tubería de revestimiento para servicio amargo debe ajustarse a la exposición a H2S, la dureza y los requisitos del material; L80 Tipo 1, C90, T95 y C110 son ejemplos de grados del Grupo 2 utilizados dentro de sus límites calificados. Elija L80 3Cr o L80 13Cr para producción dulce con CO 2 húmedo.
- Producción dulce profunda de alta presión (intervalos no amargos de 3,500 a 5,500 m). Para altas presiones de estallido interno, se puede utilizar tubería de revestimiento P110 del Grupo 3. Puede soportar pesadas cargas colgantes de sarta en pozos horizontales no convencionales de lutitas.
- Zona ultraprofunda HPHT y presalina (5,000 m y más, con altas cargas de colapso). Para diseños ultraprofundos de alta presión, se puede utilizar Q125 a fin de cumplir los requisitos de resistencia y colapso. La inspección ultrasónica es obligatoria cuando el nivel PSL aplicable y los requisitos del producto así lo especifican; PSL-3 no es un requisito general automático para todo pedido de revestimiento.
| Grado del tubo | Grupo API | Fluencia mín.–máx. MPa (ksi) | Tracción mín. MPa (ksi) | Dureza máx. (HRC / HBW) | Tratamiento térmico obligatorio | Banda de color del cople API |
|---|---|---|---|---|---|---|
| H40 | Grupo 1 | 276–552 (40–80) | 414 (60) | Sin límite máximo | Ninguno (laminado en caliente o normalizado) | Ninguna o 1 banda negra |
| J55 | Grupo 1 | 379–552 (55–80) | 517 (75) | Sin límite máximo | Ninguno (normalizado de longitud completa para EW) | 1 banda verde brillante |
| K55 | Grupo 1 | 379–552 (55–80) | 655 (95) | Sin límite máximo | Ninguno (normalizado de longitud completa para EW) | 2 bandas verdes brillantes |
| N80 Tipo 1 | Grupo 1 | 552–758 (80–110) | 689 (100) | Sin límite máximo | Normalizado o normalizado y revenido | 1 banda roja |
| N80Q | Grupo 1 | 552–758 (80–110) | 689 (100) | Sin límite máximo | Templado y revenido (Q&T) | 1 banda roja + 1 verde brillante |
| R95 | Grupo 1 | 655–758 (95–110) | 724 (105) | Sin límite máximo | Templado y revenido (Q&T) | 1 banda marrón |
| M65 | Grupo 2 | 448–586 (65–85) | 586 (85) | 22.0 HRC (235 HBW) | Normalizado y revenido o Q&T en cuerpo completo | 1 banda verde brillante + 1 azul |
| L80 Tipo 1 | Grupo 2 | 552–655 (80–95) | 655 (95) | 23.0 HRC (241 HBW) | Templado y revenido (Q&T) | 1 banda roja + 1 marrón |
| L80 3Cr / 9Cr / 13Cr | Grupo 2 | 552–655 (80–95) | 655 (95) | 22.0–23.0 HRC | Templado y revenido (Q&T) | 1 banda roja + bandas marrones / amarillas |
| C90 Tipo 1 | Grupo 2 | 621–724 (90–105) | 689 (100) | 25.4 HRC (255 HBW) | Templado y revenido (Q&T en aceite/agua) | 1 banda púrpura |
| T95 Tipo 1 | Grupo 2 | 655–758 (95–110) | 724 (105) | 25.4 HRC (255 HBW) | Templado y revenido (Q&T en aceite/agua) | 1 banda plateada |
| C110 | Grupo 2 | 758–828 (110–120) | 793 (115) | 30.0 HRC (286 HBW) | Templado y revenido (solo sin costura) | 1 banda blanca + 2 marrones |
| P110 | Grupo 3 | 758–965 (110–140) | 862 (125) | Sin límite máximo | Templado y revenido (Q&T) | 1 banda blanca |
| Q125 Tipo 1 | Grupo 4 | 862–1,034 (125–150) | 931 (135) | Sin tope máximo (límite de variación) | Templado y revenido (Q&T) | 1 banda naranja |
Grados de revestimiento para servicio amargo: controles químicos y de dureza en L80, C90, T95 y C110
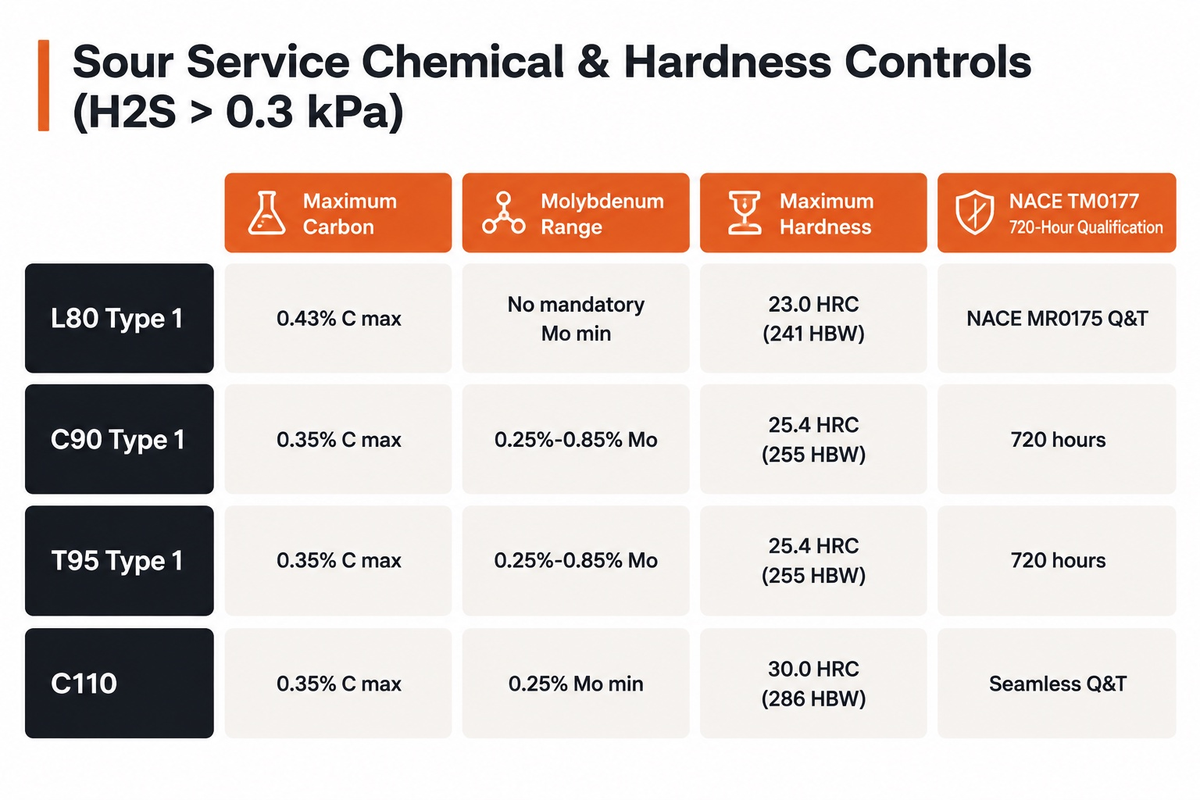
En pozos de petróleo y gas con presión parcial de H2S de 0.3 kPa (0.05 psia), según NACE MR0175, una mayor resistencia mecánica no garantiza la seguridad. El grado estándar P110 no tiene un límite máximo de dureza y presenta los requisitos de composición química abiertos del Grupo 3. En presencia de H2S húmedo, las zonas martensíticas duras con una dureza superior a 25 HRC pueden absorber hidrógeno atómico. Esas zonas duras pueden sufrir agrietamiento frágil súbito por tensión de sulfuros (SSC) bajo tracción.
Para evitar la rotura de la sarta en yacimientos amargos corrosivos, el Grupo 2 de API 5CT impone límites estrictos a la composición química y a la dureza a través del espesor de pared. Según las notas al pie de la Tabla C.4 de la norma, el contenido de carbono para L80 puede incrementarse hasta un máximo de 0.45% si el producto se templa en aceite. De lo contrario, el carbono de L80 Tipo 1 se limita a 0.43% según la norma. Además, el contenido de fósforo no debe superar el tope de impurezas de la Tabla C.4 en L80 Tipo 1, C90 y T95.
Para pozos profundos que requieren mayores capacidades de resistencia al colapso, los compradores especifican el grado C90 Tipo 1, T95 Tipo 1 o C110. Según la norma, el contenido de molibdeno para los grados C90 Tipo 1 y T95 Tipo 1 se mantiene entre 0.25% Mo y 0.85% Mo en peso. Sin embargo, las notas al pie de la norma indican que el contenido de molibdeno para T95 Tipo 1 puede reducirse a un mínimo de 0.15% Mo si el espesor de pared es inferior a 17.78 mm. Asimismo, el contenido de carbono para el grado C90 Tipo 1 se restringe a un máximo de 0.35% para permitir una martensita revenida uniforme, conforme a la norma.
La calificación de C90, T95 y C110 utiliza ensayos SSC bajo los requisitos aplicables del producto y de servicio amargo; API 5CT no exige que cada colada apruebe un ensayo de Método A. Cuando se especifica el ensayo de tracción Método A de NACE TM0177, las probetas se someten a tensión durante 720 horas hasta la falla. Como se indica en la solicitud de patente de la USPTO US20180265960A1 sobre procesamiento de tubos con temple y revenido por inducción, la austenitización rápida por inducción y el revenido controlado mantienen la variación de dureza a través de la pared dentro de una banda de 3.0 a 4.0 HRC.
| Grado amargo | Carbono máx. (% C) | Rango de molibdeno (% Mo) | Control de impurezas y grano | Dureza máx. en espesor de pared | Calificación NACE TM0177 Método A |
|---|---|---|---|---|---|
| L80 Tipo 1 | 0.43% C (0.45% C si es templado en aceite según la norma) | Sin mínimo obligatorio de Mo | Tope bajo de P y S según Tabla C.4; Q&T en cuerpo completo | 23.0 HRC (241 HBW) | Control de dureza NACE MR0175 y Q&T |
| C90 Tipo 1 | 0.35% C según la norma | 0.25% Mo a 0.85% Mo según la norma | Tope restringido de P y S; grano austenítico fino | 25.4 HRC (255 HBW) | Ensayo de tracción en Solución A (720 horas) |
| T95 Tipo 1 | 0.35% C según la norma | 0.25% Mo a 0.85% Mo (puede ser 0.15% Mo mín. si t < 17.78 mm según la norma) | Tope restringido de P y S; grano austenítico fino | 25.4 HRC (255 HBW) | Ensayo de tracción en Solución A (720 horas) |
| C110 | 0.35% C según la norma | Aleado al Cr-Mo según Tabla C.4 (0.25% Mo mín. según la norma) | Tope ultrabajo de P y S; solo sin costura con Q&T | 30.0 HRC (286 HBW) | Ensayo de tracción en Solución A (720 horas) |
Dimensiones de la tubería de revestimiento, holgura del mandril de calibración y resistencia al colapso
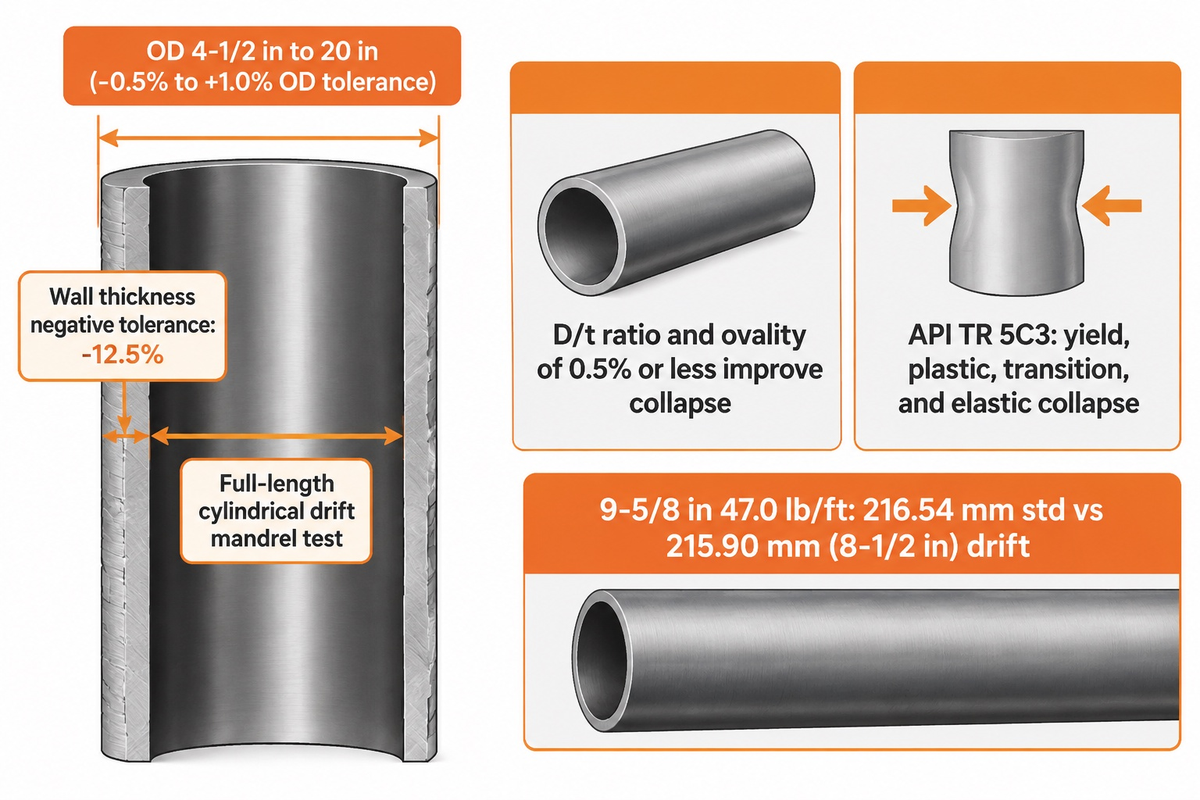
El control de las tolerancias dimensionales es esencial al correr sartas largas de revestimiento en pozos desviados. Bajo API 5CT, la tolerancia estándar del diámetro exterior (OD) para tamaños de 4-1/2 pulgadas y mayores es de -0.5% a +1.0%. La tolerancia de peso por tubo individual es de +6.5% / -3.5%, mientras que la tolerancia de peso por lote de carga es de -1.75%. Lo más importante es que la norma permite una tolerancia negativa de espesor de pared de -12.5%.
La excentricidad de la pared y la ovalidad reducen la holgura interna; por ello, los ingenieros de terminación nunca diseñan el paso de la barrena o del empacador en función del diámetro interior nominal (ID). En su lugar, todo tubo de revestimiento debe pasar una prueba con mandril cilíndrico de calibración en toda su longitud. Como se señala en un análisis de Oil & Gas Journal sobre la economía del colapso de tuberías, el control estricto de la relación D/t y una ovalidad de 0.5% o menor mejora los valores de resistencia al colapso. La tubería de revestimiento de alto colapso (HC) puede soportar formaciones salinas profundas sin pasar a una pared más pesada que sacrifique la holgura de calibración.
Bajo API TR 5C3 (ISO 10400), la resistencia al colapso externo se rige por cuatro regímenes físicos basados en la relación D/t. Estos son: colapso por fluencia, colapso plástico, colapso de transición y colapso elástico. Los pedidos de sartas intermedias a fabricantes de tubería de revestimiento API 5CT especifican calibración estándar API o calibración especial. Por ejemplo, los operadores suelen pedir tubería de revestimiento de 9-5/8 pulgadas y 47.0 lb/ft con un mandril de calibración especial de 8-1/2 pulgadas.
¿Cuál es la diferencia entre la tubería de revestimiento y la tubería de producción API 5CT?
La tubería de revestimiento es un tubo estructural de acero de gran diámetro (4-1/2 pulgadas a 20 pulgadas OD) cementado de forma permanente para proteger el pozo, mientras que la tubería de producción es un tubo removible de menor diámetro (tamaño de 1.050 pulgadas a 4-1/2 pulgadas) instalado dentro del revestimiento para conducir los hidrocarburos hacia la superficie. Ambos productos se rigen por API 5CT, pero cumplen funciones estructurales distintas en la construcción del pozo. El revestimiento aísla las formaciones y soporta el equipo de cabezal de pozo, mientras que la tubería de producción se instala dentro del revestimiento y proporciona un conducto reemplazable durante la producción.
Los tramos de revestimiento suelen suministrarse en longitudes de Rango 3 (34 a 48 pies o 10.36 a 14.63 metros). Las mayores longitudes por tubo reducen el tiempo de conexión en el piso de perforación durante la corrida del revestimiento. En cambio, la tubería de producción suele pedirse en longitudes de Rango 2 (25 a 32 pies) con extremos recalcados externos (EUE) o extremos sin recalcar (NUE). A diferencia de la tubería de perforación —que transmite par de rotación a la barrena—, tanto la tubería de revestimiento como la de producción permanecen estacionarias durante la producción.
| Diámetro exterior (in / mm) | Peso nominal (lb/ft) | Espesor de pared (in / mm) | Diámetro interior nominal (mm) | Mandril de calibración API estándar (mm) | Opción de calibración especial (mm / barrena in) |
|---|---|---|---|---|---|
| 4-1/2 in (114.3 mm) | 11.60 | 0.250 in (6.35 mm) | 101.60 | 98.42 | N/A (calibración estándar de terminación) |
| 5-1/2 in (139.7 mm) | 17.00 | 0.304 in (7.72 mm) | 124.26 | 121.08 | 120.65 (paso de barrena de 4-3/4 in) |
| 5-1/2 in (139.7 mm) | 20.00 | 0.361 in (9.17 mm) | 121.36 | 118.19 | N/A (liner de fracturamiento de alta presión) |
| 7 in (177.8 mm) | 26.00 | 0.362 in (9.19 mm) | 159.42 | 156.24 | 158.75 (paso de barrena de 6-1/4 in) |
| 7 in (177.8 mm) | 29.00 | 0.408 in (10.36 mm) | 157.08 | 153.90 | 155.58 (paso de barrena de 6-1/8 in) |
| 9-5/8 in (244.5 mm) | 40.00 | 0.395 in (10.03 mm) | 224.44 | 220.47 | 222.25 (paso de barrena de 8-3/4 in) |
| 9-5/8 in (244.5 mm) | 47.00 | 0.472 in (11.99 mm) | 220.52 | 216.54 | 215.90 (calibración alternativa de 8-1/2 in) |
| 9-5/8 in (244.5 mm) | 53.50 | 0.545 in (13.84 mm) | 216.82 | 212.85 | 215.90 (calibración especial de 8-1/2 in) |
| 13-3/8 in (339.7 mm) | 54.50 | 0.380 in (9.65 mm) | 320.40 | 316.43 | N/A (sarta intermedia) |
| 13-3/8 in (339.7 mm) | 68.00 | 0.480 in (12.19 mm) | 315.32 | 311.35 | 311.15 (calibración alternativa de 12-1/4 in) |
| 20 in (508.0 mm) | 94.00 | 0.438 in (11.13 mm) | 485.74 | 480.97 | N/A (sarta de superficie / conductora) |
STC, LTC, BTC y conexiones premium: selección de rosca y control de apriete
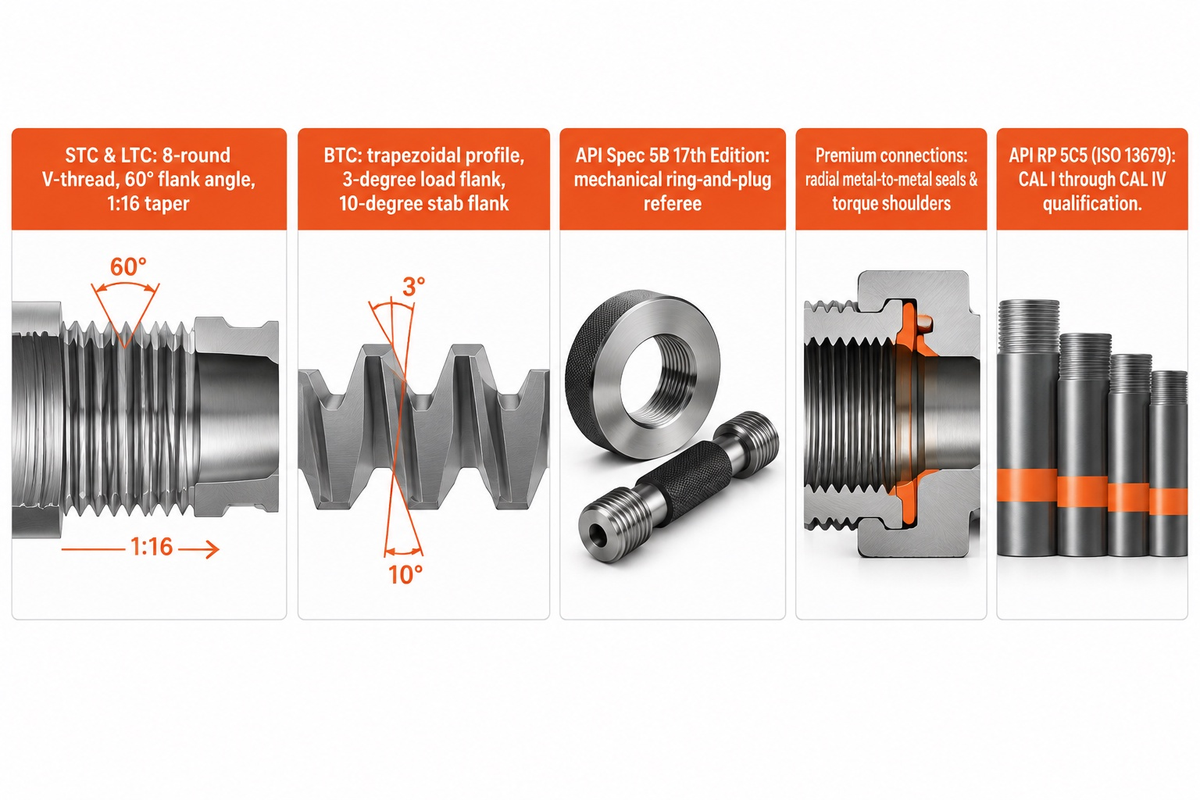
Las conexiones roscadas son el elemento sometido a mayor esfuerzo mecánico en cualquier sarta de revestimiento OCTG. La norma API Spec 5B define tres perfiles de rosca para tubería de revestimiento: rosca redonda corta (STC), rosca redonda larga (LTC) y rosca contrafuerte o Buttress (BTC). STC y LTC emplean un perfil de rosca en V de 8 hilos por pulgada con un ángulo incluido de flanco de 60° y una conicidad de 1:16. Dependen de la grasa para roscas API Modified para llenar las holguras entre raíz y cresta y sellar frente a la presión de líquidos.
La rosca Buttress (BTC) utiliza un perfil trapezoidal de contrafuerte con el paso de rosca especificado para el tamaño de revestimiento. Tiene un flanco de carga de 3 grados y un flanco de enchufe de 10 grados. Dado que la rosca BTC acopla casi por completo toda la sección transversal del cuerpo del tubo, presenta una mayor eficiencia a la tracción de la unión que las roscas redondas STC y LTC. Además, la patente de la USPTO US5212885A sobre control de apriete de revestimiento Buttress demuestra que el apriete de vueltas múltiples incrementa en gran medida la capacidad de sellado de gas de la conexión BTC.
Según World Oil sobre la actualización de octubre de 2026 de la 17.ª Edición de API Spec 5B, la nueva norma de roscado establece reglas de validación para sistemas ópticos y láser de inspección de roscas, y modifica además las tolerancias de espesor de diente en BTC. La 17.ª Edición establece que el calibrado mecánico tradicional con anillo y tapón sigue siendo el patrón de arbitraje en caso de discrepancia sobre datos ópticos sin contacto. Para consultar las dimensiones de los coples, revise nuestra guía de especificaciones y dimensiones de coples OCTG.
¿Suministran los fabricantes de tubería de revestimiento API 5CT conexiones OCTG roscadas premium?
Sí, los principales fabricantes de tubería de revestimiento API 5CT y centros de roscado licenciados suministran conexiones premium propietarias e intercambiables además de las roscas estándar API 5B. Las roscas estándar STC, LTC y BTC utilizan compuesto para roscas a fin de bloquear las vías de fluido. Los pozos de gas de alta presión, los pozos térmicos y las sartas horizontales en lutitas requieren sellos radiales metal con metal y hombros de par positivo.
Las conexiones premium —como los diseños herméticos al gas VAM TOP, NEW VAM, Hydril Series y TPCQ— se califican bajo API RP 5C5 (ISO 13679). La calificación abarca los niveles de aplicación de conexión CAL I a CAL IV. Una conexión CAL IV supera envolventes combinadas de presión interna de gas, ciclado térmico, flexión y tracción-compresión axial. Adjudicaciones recientes en aguas profundas, como el informe de IADC Drilling Contractor sobre el suministro de 47,000 toneladas de OCTG costa afuera, confirman que los operadores exigen conexiones premium apretadas en fábrica para prevenir el engrane (galling) en campo.
Tubería de revestimiento sin costura vs ERW y compuertas de inspección PSL-1, PSL-2 y PSL-3
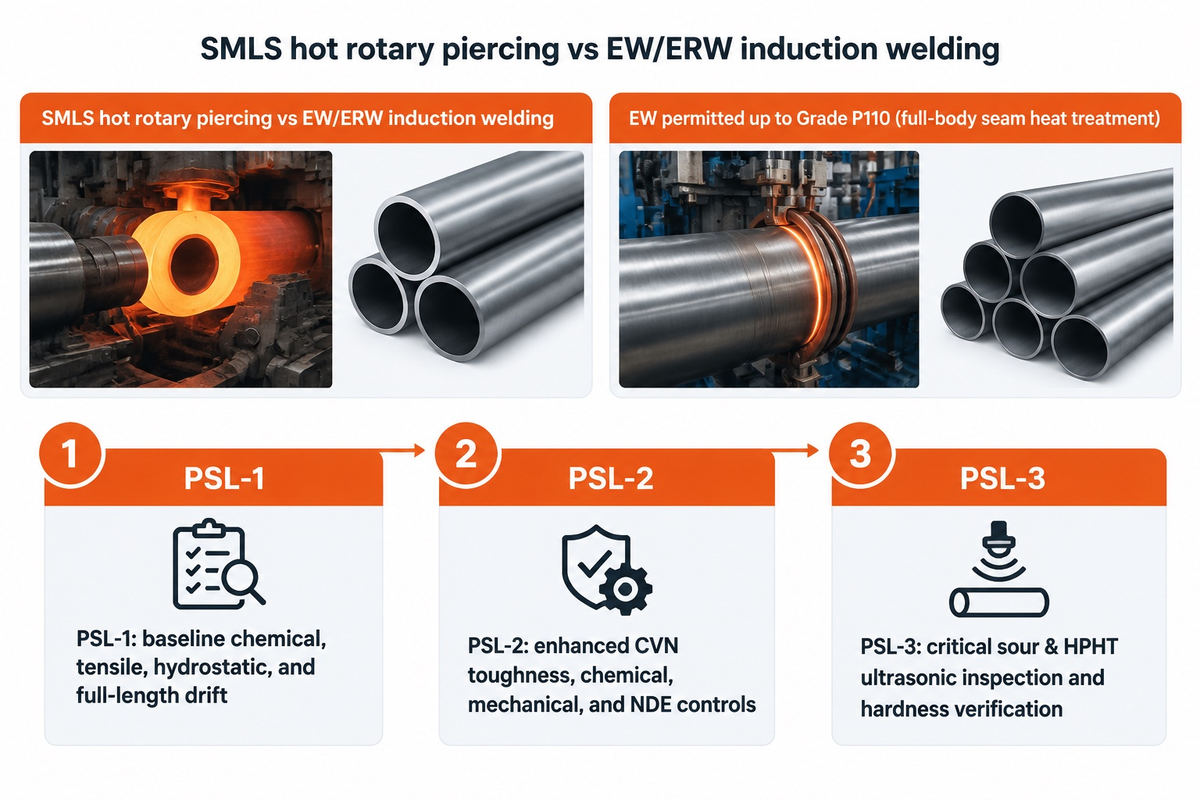
API 5CT permite dos rutas principales de fabricación de tubos: sin costura (SMLS) mediante perforación rotatoria en caliente, y soldado por resistencia eléctrica (EW/ERW) mediante soldadura por inducción de alta frecuencia. El uso de tubería de revestimiento soldada eléctricamente solo se permite para los grados y formas de producto listados en la edición aplicable de API 5CT, por ejemplo, tubo soldado eléctricamente utilizado hasta el grado EW P110; Q125 Tipo 1 no debe admitirse como una autorización general para soldadura eléctrica. Cuando se permite tubería de revestimiento soldada eléctricamente, el cordón de soldadura se somete a normalizado o temple y revenido en cuerpo completo para eliminar toda martensita no revenida.
Debido a que el tubo ERW se produce a partir de bobina laminada en caliente de precisión, con frecuencia muestra una concentricidad circunferencial de pared más estrecha que el tubo de acero sin costura perforado por rotación. Esto se traduce en una resistencia geométrica al colapso más competitiva en pozos intermedios dulces. Los grados para servicio amargo del Grupo 2 (C90, T95 y C110) están restringidos a la fabricación sin costura para asegurar una estructura de grano uniforme en presencia de H2S. Puede comparar ambos procesos de planta en nuestro artículo sobre fabricación de tubería de acero sin costura frente a soldada.
Para correlacionar el rigor de inspección con el riesgo del pozo, API 5CT define tres niveles de especificación de producto (PSL): PSL-1, PSL-2 y PSL-3. La 11.ª Edición optimizó estos requisitos PSL para alinearlos con los estándares modernos de los operadores. También actualizó la medición y calibración automática de rectitud del tubo y las reglas de energía de impacto Charpy con entalla en V (CVN) para tubería de pared gruesa.
- PSL-1 representa el nivel base estándar e incluye ensayos químicos y de tracción estándar por lote de colada, prueba hidrostática en todo el lote de colada y calibración con mandril en toda la longitud. También comprende la inspección visual de roscas y END estándar para los grupos de mayor resistencia.
- PSL-2, con tenacidad y END mejorados, aplica requisitos adicionales de composición química, propiedades mecánicas y END que dependen del grado y de la forma de producto solicitados.
- PSL-3, para servicio amargo crítico, HPHT y aguas profundas, aplica controles más estrictos de composición química, propiedades mecánicas e inspección ultrasónica cuando se especifica para grados elegibles. Los tubos especificados se someten a verificación de dureza y trazabilidad de colada a cople según lo exija la especificación de compra.
Costo puesto en destino, MOQ de fábrica y plazo de entrega: compare laminación en planta vs suministro de existencias disponibles
El factor principal del costo total puesto en destino para un solo pozo es la cantidad mínima de pedido (MOQ) por lote de colada de la fábrica. Según lo indica el Índice de Precios al Productor de la Oficina de Estadísticas Laborales de EE. UU. para NAICS 331210 Fabricación de Tubos y Tuberías de Acero, los precios en planta de los tubulares siguen por lo general las tendencias de la bobina laminada en caliente, la materia prima de palanquilla y los precios de la energía. Sin embargo, en licitaciones para un solo pozo, el costo de un lote de horno a medida suele superar las diferencias en los precios base ex-works.
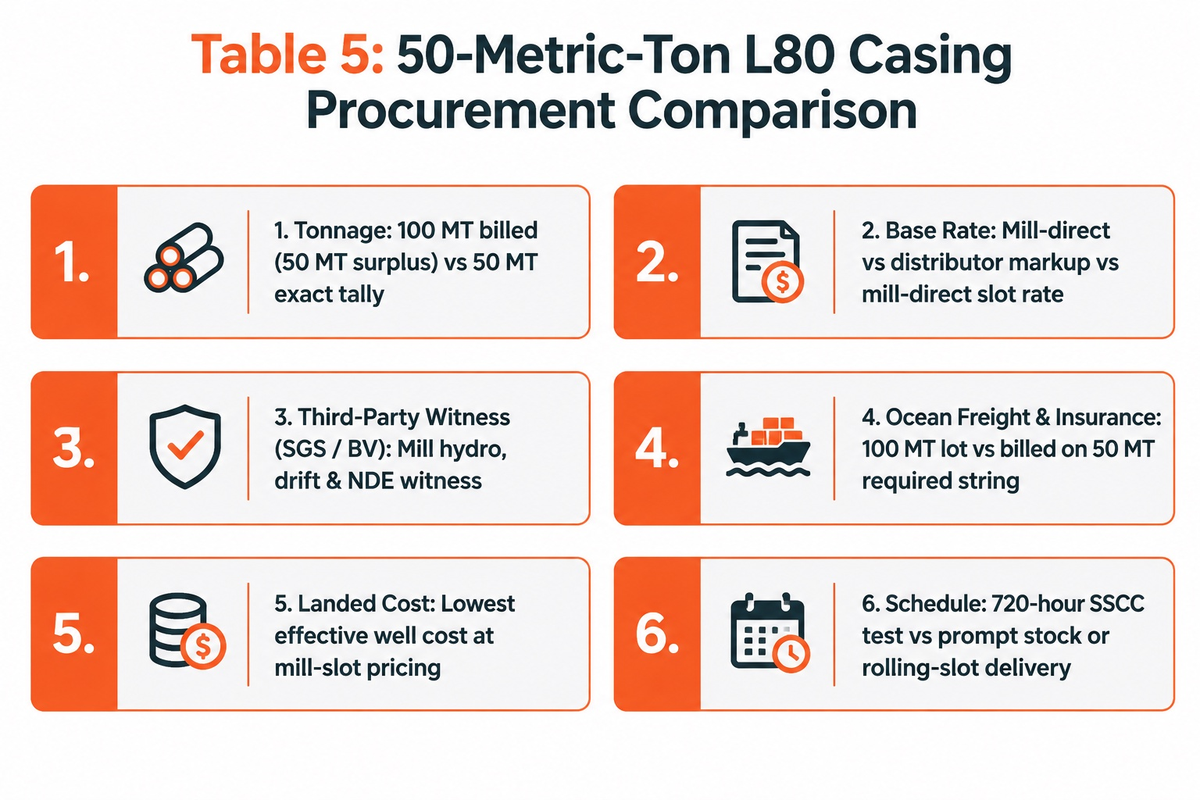
Las plantas principales de laminación sin costura funden y laminan el acero por colada de horno o campaña de laminación. Ese lote de horno fija un MOQ de planta de 100 toneladas métricas por diámetro exterior, peso y grado. Suponga que su programa de perforación requiere solo 50 toneladas métricas de tubería de revestimiento L80 de 9-5/8 pulgadas, y una planta exige un mínimo de lote de colada de 100 toneladas.
Los plazos de producción difieren según el grupo de grado y el alcance de los ensayos. Los pedidos estándar de J55, K55, N80Q y P110 se despachan más rápido desde campañas de laminación activas, mientras que los pedidos de servicio amargo C90, T95 y C110 suelen requerir calificación específica del proyecto bajo NACE TM0177 Método A. Ese ensayo obligatorio de inmersión de 720 horas por agrietamiento bajo tensión de sulfuros añade un mes de tiempo de prueba antes del despacho de fábrica.
Desglose de costos de una sarta de revestimiento de 50 toneladas
El desglose de costos de una sarta de revestimiento de 50 toneladas que se muestra a continuación presenta un ejemplo de adquisiciones. Muestra a un operador que necesita 50 toneladas métricas (~715 metros) de tubería de revestimiento sin costura de 9 5/8 pulgadas, 47.0 lb/ft, L80 Tipo 1 BTC entregada CIF puerto:
| Elemento de costo y plazo | Opción A: Laminación en planta con MOQ de colada de 100 toneladas | Opción B: Patio minorista regional (50 toneladas) | Opción C: Asignación de cupo de laminación y existencias disponibles de Synbase (50 toneladas) |
|---|---|---|---|
| Tonelaje pedido vs tonelaje requerido | 100 MT facturadas (50 MT requeridas + 50 MT excedentes) | Conteo exacto de 50 MT | Conteo exacto de 50 MT (cupo de laminación consolidado) |
| Precio base unitario Ex-Works / patio | Tarifa base directa de planta (varía según índice de palanquilla; solicitar cotización) | Tarifa de distribuidor minorista (incluye margen de patio del distribuidor; solicitar cotización) | Tarifa directa de cupo de planta sin penalización por tonelaje excedente (solicitar cotización) |
| Inspección presencial de terceros (SGS / BV) | Tarifa de inspección presencial de varios días en planta (cotizada según alcance de inspección) | Tarifa de inspección visual en patio y revisión de MTR (cotizada por lote) | Inspección presencial consolidada de prueba hidrostática, calibración y END en planta (cotizada por pedido) |
| Flete marítimo, manejo portuario y seguro | Facturado sobre el lote completo de colada de 100 MT | Acarreo local desde el depósito hasta el pozo | Facturado únicamente sobre la sarta requerida de 50 MT |
| Estructura efectiva de costo puesto en destino | Desembolso de tonelaje duplicado debido a 50 MT de tubería excedente no asignada | Sin tubería excedente, pero mayor precio unitario de distribuidor | Menor costo efectivo por pozo (conteo exacto de 50 MT a precio de cupo de planta) |
| Cronograma de producción y despacho | Campaña completa de laminación de horno + ensayo SSCC de 720 horas si corresponde | Despacho inmediato tras la verificación del conteo de existencias disponibles | Asignación inmediata de existencias disponibles o entrega en cupo de laminación programado |
Verifique licencias del monograma API, actualizaciones de la 11.ª Edición y arme su RFQ con Synbase
Antes de transferir un anticipo, realice una auditoría de cinco pasos sobre las credenciales de calidad del proveedor:
- Busque la razón social del fabricante y el número de licencia en el portal Composite List.
- Una licencia activa del monograma API debe detallar el producto, el grado, el tamaño y el alcance de fabricación pertinentes al pedido; el cumplimiento del nivel PSL queda establecido por la especificación de compra y los registros de fábrica.
- Verifique de forma cruzada los certificados de ensayo de fábrica (MTC / MTR) para que cada número de colada estampado en el cuerpo del tubo coincida con el análisis químico, las gráficas de temple y revenido, la presión hidrostática y la energía de impacto en el MTR.
- Confirme la alineación con API 5CT 11.ª Edición y API 5B 17.ª Edición en su orden de compra para la inspección PSL, la verificación de rectitud, la energía de impacto en pared gruesa y la resolución de discrepancias de calibrado de rosca.
- Exija protectores de rosca plásticos reforzados con acero de extremo cerrado para el tránsito marítimo y una lista electrónica de conteo tubo por tubo que detalle las longitudes individuales dentro del Rango 1, Rango 2 o Rango 3.
Synbase Steel Co., Ltd. es la plataforma internacional de suministro de OCTG y tubería de conducción para E-CHENG Steel Group. Nuestra base de fabricación está respaldada por una capacidad de 1.3 millones de toneladas métricas anuales de tubería de acero sin costura a través de 5 líneas de laminación en caliente y 1 línea de trefilado en frío. Suministramos tubería de revestimiento API 5CT 11.ª Edición desde 4-1/2 pulgadas hasta 20 pulgadas OD en los grados J55, K55, N80, L80, C90, T95, P110 y Q125 con conexiones STC, LTC, BTC y premium.
Lista de verificación de especificaciones para pedidos y RFQ de tubería de revestimiento API 5CT
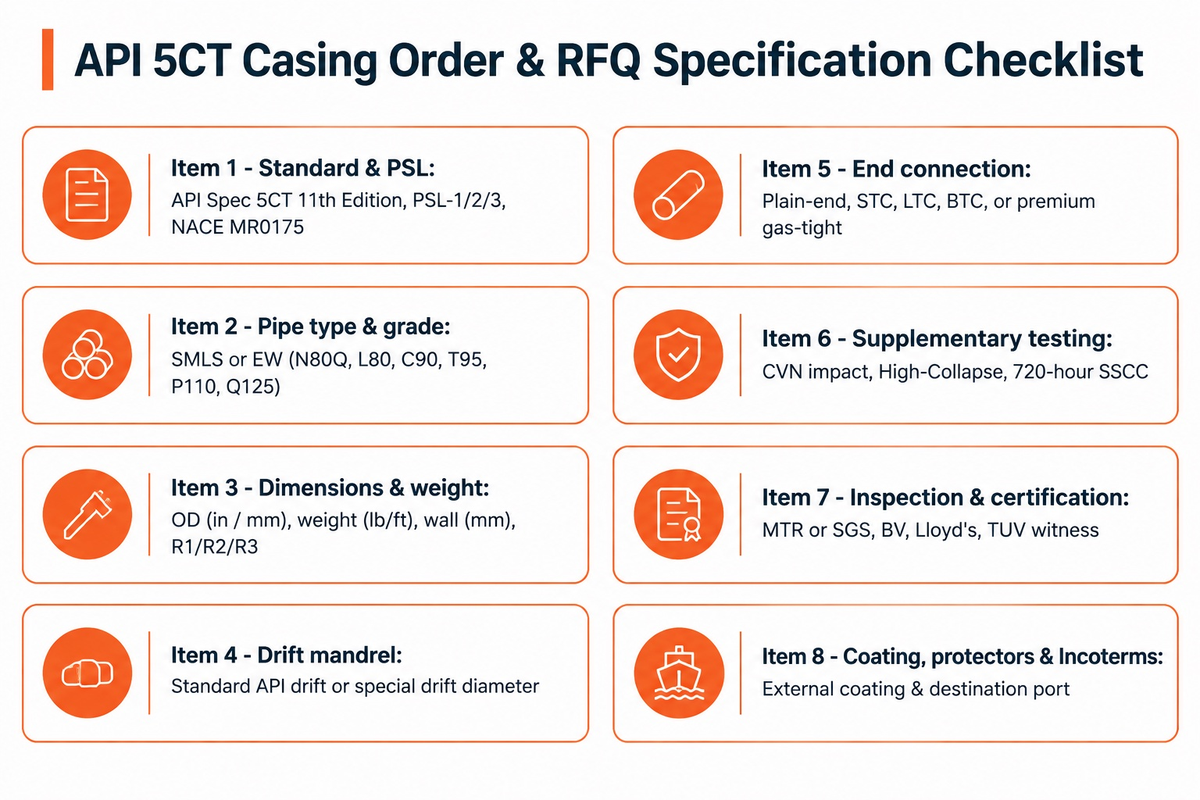
Copie los 8 campos obligatorios de ingeniería que se indican a continuación en su paquete de licitación para eliminar demoras de cotización de fábrica y evitar errores de grado:
- Punto 1 — Norma y nivel PSL: API Spec 5CT 11.ª Edición. Especifique PSL-1, PSL-2 o PSL-3 (más Anexo H / NACE MR0175 si es servicio amargo).
- Punto 2 — Tipo de tubo y grado: sin costura (SMLS) o soldado eléctricamente (EW). Especifique el grado y tipo exactos (N80Q vs N80-1, L80 Tipo 1 vs 13Cr, C90, T95, P110, Q125).
- Punto 3 — Dimensiones y peso: diámetro exterior (in / mm), peso lineal nominal (lb/ft), espesor de pared (mm) y rango de longitud (R1, R2 o R3).
- Punto 4 — Requisito de mandril de calibración: calibración estándar API o un diámetro de calibración especial especificado. Indique el tamaño objetivo de la barrena en pulgadas y milímetros.
- Punto 5 — Conexión extrema y coples: extremo liso, STC, LTC, BTC o conexión premium hermética al gas. Especifique coples regulares o de holgura especial.
- Punto 6 — Ensayos suplementarios: temperatura de ensayo Charpy con entalla en V, clasificación de alto colapso (HC) o ensayo SSCC de 720 horas según NACE TM0177 Método A.
- Punto 7 — Inspección y certificación: certificado de ensayo de fábrica (MTR) o inspección presencial de terceros (SGS, BV, Lloyd’s o TUV) según lo especificado en el pedido.
- Punto 8 — Recubrimiento, protectores e Incoterms: especifique cualquier recubrimiento externo requerido, protectores de rosca y el Incoterm designado junto con el lugar o puerto de destino acordado.
Solicite su cotización de fábrica de tubería de revestimiento API 5CT
Preguntas frecuentes
¿Qué es API 5CT?
API 5CT es la norma internacional principal publicada por el American Petroleum Institute para tubos de acero de revestimiento y de producción sin costura y soldados por resistencia eléctrica. Estos tubos se utilizan en pozos de petróleo y gas en todo el mundo. La especificación define cuatro grupos de grados de acero desde H40 hasta Q125, propiedades mecánicas, límites de composición química, tolerancias dimensionales y tres niveles de especificación de producto (PSL-1, PSL-2, PSL-3).
¿Cuáles son los 4 tipos de tubería de revestimiento?
Existen cuatro tipos principales de sartas de revestimiento para campos petroleros: conductora, de superficie, intermedia y de producción. Muchos pozos profundos también instalan una sarta corta (liner) de producción. Las sartas conductora y de superficie estabilizan las secciones someras del suelo y los acuíferos de agua dulce. Las sartas intermedia y de producción soportan altas presiones de poro, fluidos amargos corrosivos y cargas de terminación en profundidad.
¿Qué grados OCTG están disponibles bajo API 5CT?
API 5CT asigna los grados OCTG a cuatro grupos de productos. El Grupo 1 cubre H40, J55, K55, N80 Tipo 1, N80Q y R95. El Grupo 2 cubre M65, L80 Tipo 1, L80 3Cr, L80 9Cr, L80 13Cr, C90, T95 y C110. El Grupo 3 cubre P110, y el Grupo 4 cubre Q125.
¿Qué documentación se incluye con los embarques de OCTG?
Los embarques incluyen la documentación de ensayo de fábrica requerida según la orden de compra y la especificación. Se entregan certificados de inspección presencial de terceros cuando se solicitan. Este paquete de trazabilidad vincula los números de colada del tubo con el análisis de cuchara, los ensayos de tracción e impacto y los mapas de dureza, así como con las pruebas hidrostáticas y de calibración con mandril. Incluye informes de END y listas de conteo de longitudes por tubo.
¿Cuál es el MOQ y el plazo de entrega para pedidos de OCTG?
Para tamaños y grados de existencias disponibles como J55, K55, N80, L80 y P110, los distribuidores y proveedores integrados pueden despachar rápidamente cantidades menores desde su inventario de patio. Tras verificar la lista de conteo, despachan el embarque de inmediato. Para pedidos que requieren laminación especial en planta o espesores de pared especiales, las plantas principales de tubos sin costura exigen el compromiso de un lote completo de colada de horno (es decir, un lote de laminación de 100 toneladas métricas para esa medida).
Los cronogramas de nueva laminación en planta para tubería de revestimiento de los Grupos 1 y 3 dependen de los cupos activos de campaña de horno y de los alcances de inspección. Los grados restringidos para servicio amargo (C90, T95, C110) y las aleaciones resistentes a la corrosión 13Cr requieren un plazo de entrega adicional. Ese cronograma cubre el tratamiento térmico especializado de temple y revenido, la inspección ultrasónica de cuerpo completo y los ensayos de calificación de agrietamiento por tensión de sulfuros (SSC) de 720 horas según NACE TM0177.
Referencias y fuentes
- American Petroleum Institute (API) — Publicación de la 11.ª Edición de la norma API 5CT, Tubería de revestimiento y de producción
- American Petroleum Institute (API) — API moderniza la norma de roscado de tuberías de petróleo y gas (API Spec 5B 17.ª Edición y API RP 5B1 6.ª Edición, octubre de 2026)
- American Petroleum Institute (API) — Documentos de licenciamiento de los programas API Monogram y APIQR
- Oficina de Información Científica y Técnica del Departamento de Energía de EE. UU. (OSTI) — Informe sobre diseño de pozos y barreras de integridad del revestimiento (SAND2024-11124R)
- Oficina de Estadísticas Laborales de EE. UU. (BLS) — Índice de Precios al Productor para NAICS 331210 Fabricación de tubos y tuberías de hierro y acero a partir de acero comprado
- Oficina de Patentes y Marcas de Estados Unidos (USPTO) — Patente US5212885A: Apriete de alta hermeticidad al gas para conexiones API Buttress
- Oficina de Patentes y Marcas de Estados Unidos (USPTO) — Solicitud de patente US20180265960A1: Procesos de tratamiento térmico de temple y revenido para tubería petrolera
- Oil & Gas Journal — Los problemas de colapso de tuberías brindan oportunidades económicas en el diseño de revestimiento de pozos
- World Oil — API actualiza la especificación 5B para roscado e inspección de tuberías de petróleo y gas
- IADC Drilling Contractor — Suministro de tubería de revestimiento, tubería de producción y conexiones premium OCTG para desarrollos costa afuera