Como avaliar e qualificar fabricantes de tubos de perfuração para o seu programa de perfuração

Os fabricantes de tubos de perfuração devem ser avaliados pela etapa da rota de produção que controlam. Alguns produtores laminam o corpo do tubo sem costura, forjam por recalque as extremidades e realizam a soldagem por fricção das uniões de ferramenta sob um único sistema de qualidade. Outros convertem tubos de terceiros ou comercializam estoque acabado. Determinar o status de qualificação de um fornecedor significa correlacionar o perfil do seu poço com licenças ativas API Monograms para a especificação API Spec 5DP e 7-1 e comparações de preços.
Os resultados nesta categoria incluem usinas siderúrgicas integradas, conversores independentes de uniões de ferramenta, distribuidores regionais com estoque e fabricantes de hastes de perfuração de rocha. Tratar os quatro tipos de fornecedores como equivalentes leva a atrasos na entrega, disputas divididas de garantia e falhas de ferramentas no fundo do poço. Os principais fornecedores de tubos de perfuração atendem a diferentes aplicações em programas de perfuração convencionais e não convencionais. Selecionar componentes críticos para poços de petróleo e gás exige que a capacidade da fábrica corresponda a condições severas de perfuração. Adequar a capacidade da planta às condições severas sustenta uma perfuração eficiente durante operações complexas. Tanto os tubos quanto os conjuntos de coluna de perfuração devem transmitir torque com confiabilidade do acionamento de superfície até a broca. Este manual oferece a empreiteiros de perfuração e engenheiros de suprimentos um método de qualificação, três critérios de avaliação e uma solicitação de cotação padronizada.
O registro de qualificação deve identificar quem funde e perfura o tubo verde, quem forja o recalque interno-externo e quem realiza a soldagem por fricção da união de ferramenta. Ajuste o nível de especificação do produto (PSL-1, PSL-2 ou PSL-3) e as regras de dureza para serviço ácido às condições do seu poço. Compare as propostas somente após fixar uma base idêntica de fornecimento com dez campos.
Usinas integradas de tubo verde vs. conversores de uniões de ferramenta: o que os fabricantes de tubos de perfuração realmente fazem
Um tubo de perfuração petrolífera acabado é um conjunto composto em comparação a um único tubo laminado. Ele une um corpo de tubo de aço sem costura a uniões de ferramenta em aço-liga temperadas e submetidas a revenimento em ambas as extremidades. Esses componentes são unidos por forjamento por recalque e soldagem rotativa por fricção. Como diferentes empresas controlam diferentes etapas dessa cadeia de suprimentos, os compradores precisam primeiro identificar sob qual modelo de produção cada proponente opera.
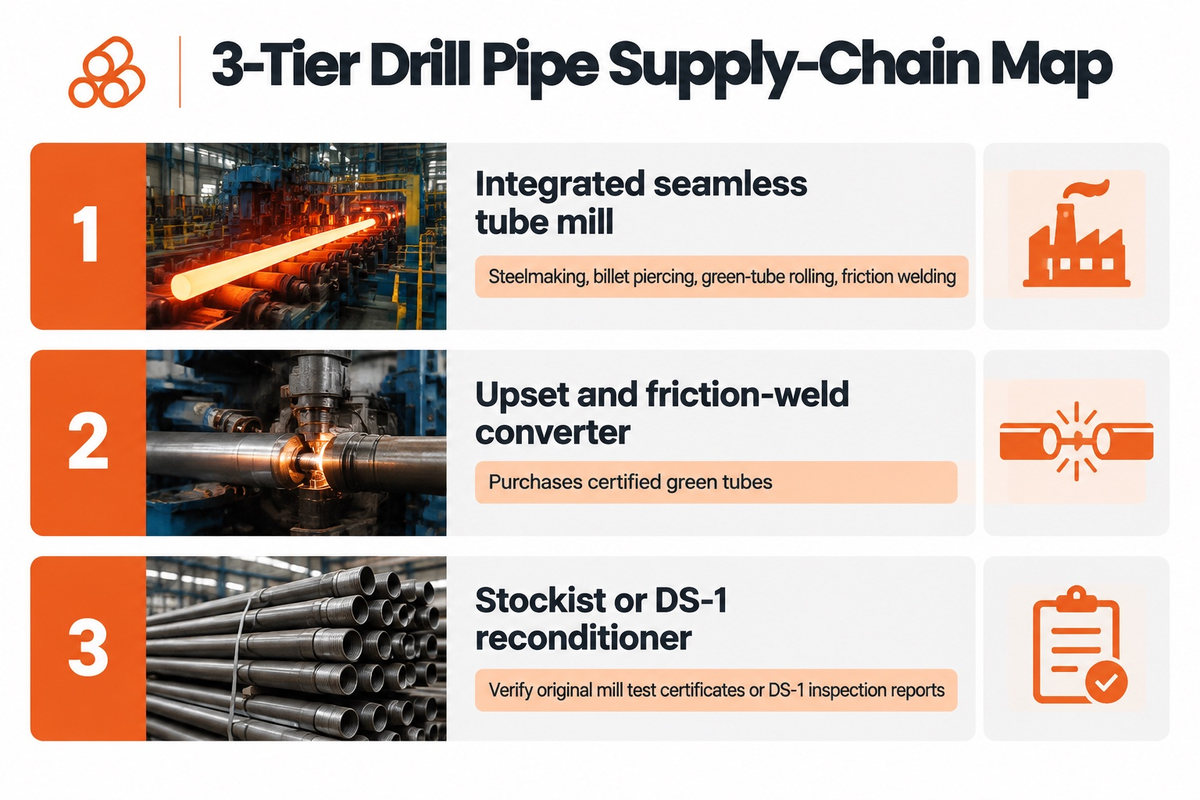
Na fabricação global de tubos de perfuração, três modelos comerciais principais compõem a indústria de petróleo e gás. Produtores siderúrgicos integrados fundem aço-liga, perfuram tubos de aço sem costura de alta qualidade e recalcam as extremidades dos tubos. Eles usinam as uniões de ferramenta e executam a soldagem por fricção na mesma planta. Outros conversores adquirem tubos verdes de laminadores qualificados. Eles realizam o forjamento por recalque das extremidades, o tratamento térmico, a soldagem das uniões de ferramenta e os ensaios não destrutivos em suas próprias instalações. Distribuidores com estoque e pátios de inspeção mantêm inventários de tubos prontos para embarque rápido (isto é, estoque novo ou reclassificado).
Qual é a diferença entre uma usina de tubo verde e um conversor de tubos de perfuração?
Uma usina de tubo verde produz tubos de aço sem costura inacabados (isto é, tubos verdes). Um conversor de tubos de perfuração recalca as extremidades desses tubos e realiza o tratamento térmico, a usinagem e a soldagem por fricção das uniões de ferramenta. Por exemplo, a Texas Steel Conversion (um conversor especializado) e sua divisão TSC Drill Pipe compram tubos verdes de usinas que atendem às suas especificações de espessura de parede e realizam internamente o recalque das extremidades, o tratamento térmico e a soldagem por fricção. Com base em nossa pesquisa, há transparência por parte de conversores e fornecedores multissetoriais. Portanto, os compradores devem verificar no plano da qualidade específico do pedido quais etapas exatas cada proponente executa internamente e quais subcontrata.
Essa distinção determina se uma ou duas plantas controlam a composição química do aço, a geometria do recalque e o revenimento da zona de solda. Grandes usinas globais e empresas líderes em serviços de campo petrolífero frequentemente oferecem décadas de experiência e ampla capacidade de forjamento no setor. Ambas as rotas entregam tubos de perfuração de alta qualidade, alto desempenho e maior confiabilidade para uma coluna de perfuração superior. Os compradores precisam apenas verificar cada conjunto de alto desempenho e rastrear separadamente os números de corrida de aço do corpo do tubo e da união de ferramenta.
| Categoria de fornecedor | Principais operações de fabricação realizadas | Foco principal de verificação do comprador |
|---|---|---|
| 1. Usina integrada de tubos sem costura | Aciaria, perfuração de tarugo, laminação de tubo verde, forjamento por recalque, usinagem de uniões de ferramenta, soldagem por fricção, NDT em comprimento total | Confirmar a planta produtora específica e as licenças ativas API Spec 5DP e API Spec 7-1 para a faixa dimensional cotada |
| 2. Conversor de recalque e soldagem por fricção | Compra tubos verdes certificados; realiza recalque de extremidades, tratamento térmico de têmpera e revenimento, rosqueamento de uniões de ferramenta e soldagem por fricção por inércia | Auditar as origens aprovadas da usina de tubo verde, a dupla rastreabilidade de corrida de aço e os registros de dureza do tratamento térmico pós-soldagem através da linha de solda |
| 3. Distribuidor com estoque ou recondicionador DS-1 | Mantém lotes novos de usina ou inspeciona, reabre roscas, aplica revestimento duro (hardbanding) e reclassifica colunas usadas conforme as classes DS-1 ou API RP 7G | Verificar os certificados originais de teste de usina para estoque novo, ou relatórios de inspeção de terceiros DS-1 Categoria 3–5 para lotes usados |
A Texas Steel Conversion informa recalcar tubos de 1.315 a 9 in de diâmetro externo, com diâmetro externo de recalque de até 10.5 in, em sete linhas de tratamento térmico e sete linhas de rosqueamento CNC. Sua divisão de tubos de perfuração, TSC Drill Pipe, detém as certificações API Spec 5DP e API Spec 7-1. Ela mantém parceria com usinas para produzir tubos conforme suas especificações e solda uniões de ferramenta em colunas de 2-7/8 a 6-5/8 in.
O pátio independente de estocagem, Drill Pipe Supply, declara que compra de fabricantes de tubos de perfuração certificados pelo API e não está vinculado a nenhuma usina específica. Um pátio com estoque pode atender à necessidade urgente de mobilização de sonda, algo que uma campanha de laminação pode levar meses para suprir. O relatório de teste de usina da planta que laminou o tubo e soldou a conexão é obrigatório; a fatura comercial de um pátio de estoque não é suficiente.
Produtores petrolíferos API 5DP vs. fabricantes de hastes de perfuração para HDD e mineração
Os produtores petrolíferos de API 5DP fabricam tubulares de três peças soldados por fricção para poços profundos de hidrocarbonetos e geotérmicos. Em contrapartida, fabricantes de perfuração direcional horizontal (HDD), poços artesianos e furos de desmonte constroem hastes mais curtas de perfuração de rocha para equipamentos civis e de mineração. Filtrar fabricantes de hastes não petrolíferas nos estágios iniciais ajuda a evitar o envio de cotações de produtos tubulares petrolíferos para fábricas de equipamentos civis.
Buscas frequentes on-line pelos principais fabricantes de tubos de perfuração reúnem as duas indústrias e criam uma sobreposição. A maioria das fábricas que anunciam especialização em tubos de aço e ferramentas de perfuração são, na verdade, fabricantes de hastes para martelo DTH e hastes para obras de infraestrutura. Filtrar fabricantes de hastes não petrolíferas ajuda a separar fabricantes de hastes civis das usinas que produzem colunas para exploração profunda de petróleo e gás. Os produtores petrolíferos API 5DP projetam colunas para necessidades específicas de perfuração, altas pressões de lama e conexões rotativas com ombro. As hastes de perfuração de rocha civis e de mineração diferem das colunas de exploração profunda de petróleo e gás nas capacidades de torque e nos perfis de rosca.
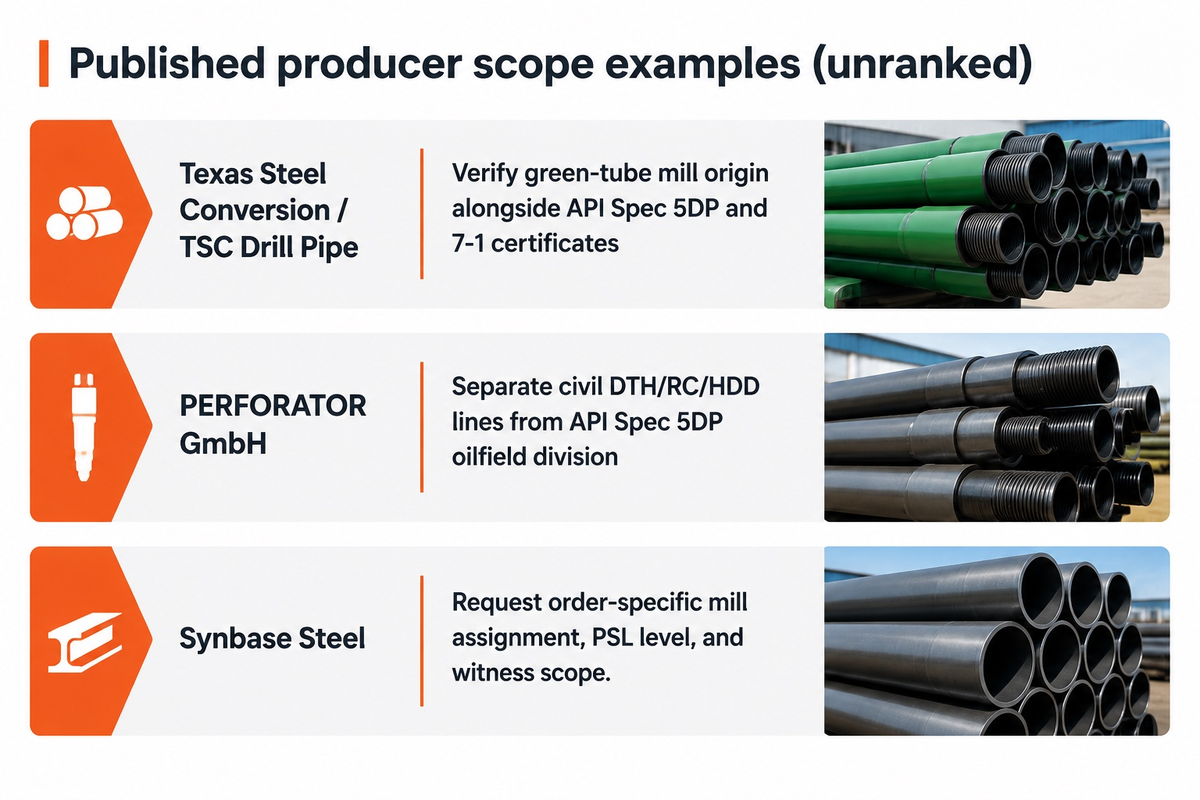
| Empresa e função publicada | Escopo dimensional e de graus publicado | Limite de fornecimento para compradores |
|---|---|---|
| Texas Steel Conversion / TSC Drill Pipe (conversor e fabricante dos EUA) | Tubos de perfuração de 2-7/8 in a 6-5/8 in; forjamento por recalque de 1.315 in a 9 in OD; graus API 5DP e conexões de duplo ombro PTECH+ | Verificar a origem da usina do tubo verde juntamente com os certificados de processamento API Spec 5DP e API Spec 7-1 da TSC |
| PERFORATOR GmbH (produtor alemão multissetorial de ferramentas de perfuração) | Tubos DTH/rotativos de 35–300 mm OD; RC de parede dupla de 88,9–273 mm OD; tubos HDD; além de tubos de perfuração petrolífera API 5DP OCTG de 2-3/8 in a 5-1/2 in (E75, X95, G105, S135) | Separar na planilha de consulta suas linhas de catálogo civis DTH/RC/HDD da sua divisão de tubos de perfuração petrolífera API Spec 5DP |
| Synbase Steel (fornecedor chinês de tubos de perfuração API 5DP e pacotes OCTG) | 2-3/8 in a 6-5/8 in OD; graus E75, X95, G105, S135; comprimentos Range 1–3; recalques IEU; conexões NC26–NC50 e 5-1/2 FH / 6-5/8 FH | Escopo próprio publicado; solicitar alocação de usina específica do pedido, nível PSL e escopo de inspeção testemunhada por terceiros durante a RFQ |
A PERFORATOR GmbH oferece um exemplo de por que a separação de escopo é essencial em catálogos multissetoriais. A empresa oferece hastes de perfuração DTH e rotativas de 35 mm a 300 mm para equipamentos de mineração, tubos de parede dupla de circulação reversa de 88,9 mm a 273 mm, hastes HDD não destrutivas e a seção de tubos de perfuração API Spec 5DP. Ao adquirir tubos de perfuração API Spec 5DP, o comprador de perfuração de petróleo e gás deve especificar essa seção e não pode solicitar uma cotação genérica de tubo de perfuração rotativa.
Um engenheiro de suprimentos que verifica a disponibilidade de tubos de perfuração para poços direcionais de 6-5/8 in analisa listagens de diretórios comerciais B2B. Fabricantes de hastes para poços de água ou comerciantes de tubos, como a Tejas Tubular, ao lado de processadores petrolíferos, aparecem em diversos cartões de diretórios. Suponha que a consulta omita a edição da API Spec 5DP, o comprimento Range 2 ou Range 3 e a designação da conexão rotativa com ombro.
Mantenha a lista restrita a fornecedores de equipamentos petrolíferos que publiquem especificações completas de tubos de perfuração API 5DP cobrindo o limite de escoamento do corpo do tubo, a geometria do recalque interno-externo e a razão torcional da união de ferramenta. Não inclua fornecedores na sua lista de licitação OCTG se os sites deles mostrarem apenas roscas métricas de perfuração de rocha ou tabelas de compatibilidade para equipamentos não destrutivos.
Qualificando capacidades API 5DP PSL-1, PSL-2 e PSL-3 no corpo do tubo e na união de ferramenta
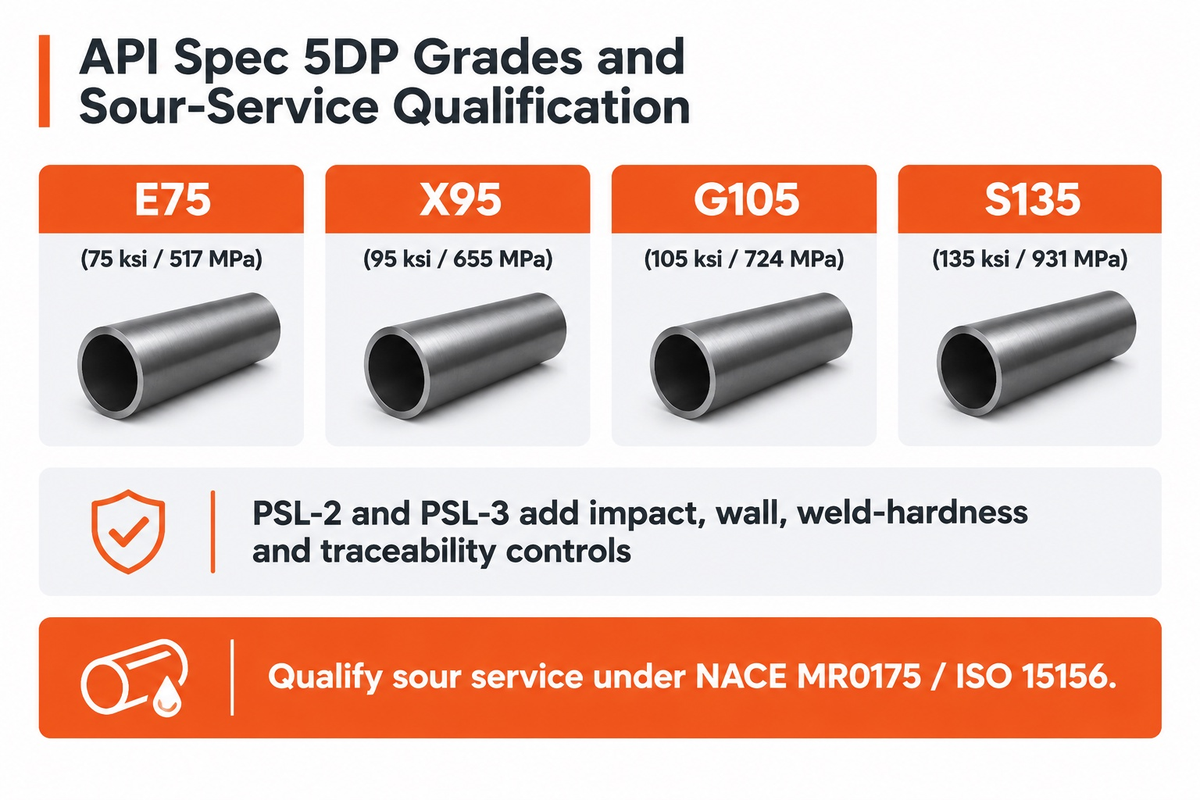
Os engenheiros de suprimentos qualificam os fabricantes de tubos de perfuração API 5DP confirmando duas credenciais. Primeiro, verificam o nível PSL da API 5DP solicitado para o tubo de perfuração. Segundo, verificam a autorização ativa API Monogram do fabricante para conexões rotativas com ombro conforme a API Spec 7-1. O diretório API Composite List lista separadamente os registros ISO 9001, portanto os compradores devem verificar a autorização para tubos de perfuração pelo escopo exato da especificação API.
Normas internacionais relevantes, como a EN ISO 11961:2018, estabelecem condições técnicas de fornecimento para tubos de perfuração de aço com extremidades recalcadas e uniões de ferramenta soldadas. A API Spec 5DP é a especificação API de tubos de perfuração que abrange os graus E, X, G e S. Suas designações de limite mínimo de escoamento são E75 (75 ksi / 517 MPa), X95 (95 ksi / 655 MPa), G105 (105 ksi / 724 MPa) e S135 (135 ksi / 931 MPa). O PSL-1 representa os requisitos básicos de fornecimento. O PSL-2 e o PSL-3 adicionam controles em nível de especificação sobre energia de impacto, inspeção de espessura de parede, dureza da zona de solda e rastreabilidade.
Antes de aceitar um fornecedor na lista de proponentes de um projeto, os compradores devem verificar se a instalação do fornecedor está registrada no diretório API Composite List. O diretório relaciona as licenças ativas API Monograms e os registros de sistema de qualidade API Spec Q1 por razão social, endereço físico da planta e escopo da especificação API. Os compradores devem confirmar que a planta de fabricação, e não um escritório comercial, está autorizada tanto para a API Spec 5DP quanto para a API Spec 7-1.
Devido à natureza em constante evolução das normas e programas, a conformidade torna-se ainda mais exigente. O site oficial Latest Updates on the API Monogram and APIQR Program publica atualizações de programas e licenciamento para a API Spec 5DP e a API Spec 7-1. Ao emitir um pedido de compra, estipule a versão específica e o adendo da API Spec 5DP e especifique o ano do contrato em vez de escrever “norma API”.
Graus de maior resistência à tração exigem atenção extra durante o processo de qualificação, especialmente quanto à durabilidade. Maior limite de escoamento não significa maior durabilidade no fundo do poço. Não se deve presumir que o tubo S135 padrão de catálogo seja aceitável para serviço ácido, pois sua aceitação depende de muitos fatores, incluindo a condição e a dureza do material e o ambiente ao qual está exposto. Uma investigação de falha na Materials (PMC13117435) mostrou que tubos de perfuração S135 expostos a íons cloreto e sulfeto no fluido de perfuração sofrem pites intergranulares e trincamento por corrosão sob tensão abaixo do escoamento nominal, com a rotação dinâmica a 60 rpm aumentando a taxa de corrosão em 41% em comparação com a imersão estática.
“A NACE MR0175 acrescenta: ‘À medida que as tensões de serviço e a dureza do material aumentam, o controle do fluido de perfuração torna-se cada vez mais importante.’”
A NACE MR0175 / ISO 15156 não torna os graus E-75, X-95, G-105 e S-135 universalmente aceitáveis para serviço ácido. Em vez disso, a aceitação está vinculada à condição do material, dureza, processamento e ao ambiente especificado. Além de 20.000 ft e sob pressão de fundo de poço de 15–20 ksi, até mesmo pressões parciais residuais de H2S podem degradar severamente a vida em fadiga por flexão rotativa do aço S135. Da mesma forma, a orientação de materiais para serviço ácido sob a NACE MR0175 / ISO 15156 vincula a prevenção do trincamento sob tensão por sulfetos (SSC) à dureza controlada, química limpa de aciaria e limites ambientais para o material específico e condição de serviço com H2S. Para poços ácidos de petróleo e gás, especifique um grau de dureza controlada ou dedicado a serviço ácido cuja condição de material e limites de serviço sejam qualificados segundo a NACE MR0175 / ISO 15156.
Auditoria de forjamento por recalque, soldagem por fricção e tenacidade da zona de solda na usina
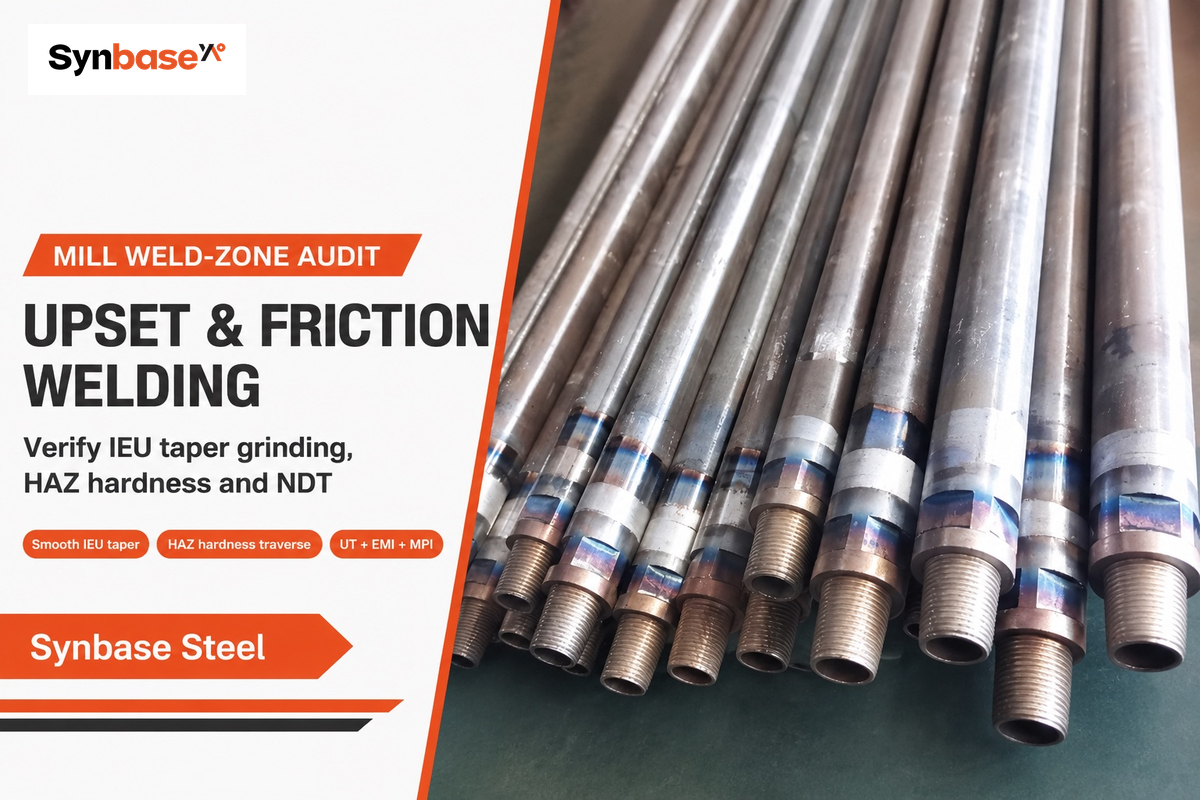
As avaliações devem dar atenção especial à transição do recalque interno e à HAZ da soldagem por fricção. Avaliações adicionais devem abranger roscas, ombros, corpo do tubo e danos por corrosão. A moderna tecnologia de perfuração impõe severas cargas cíclicas de flexão e torção a todo o processo de perfuração. Auditar a geometria de forjamento por recalque de um fabricante, os parâmetros de soldagem por fricção, o tratamento térmico pós-soldagem e os pontos de retenção de NDT pode ajudar a evitar rupturas por torção e lavagens no fundo do poço.
A tecnologia fundamental de soldagem rotativa por fricção, detalhada na Patente dos EUA US3235162A, fixa o corpo estacionário do tubo recalcado enquanto gira a união de ferramenta de liga em alta velocidade. O forjamento axial hidráulico avança a interface e extruda a rebarba oxidada. Como resultado, forma-se uma solda forjada em estado sólido em toda a seção transversal da parede do tubo sem o uso de metal de adição. Melhorias adicionais de projeto, como a Patente dos EUA US8783344B2, integram uniões de ferramenta roscadas pino e caixa, bem como almofadas de desgaste, para proteger o corpo do tubo contra o desgaste abrasivo do revestimento.
Embora a união no estado sólido elimine a necessidade de certos controles de processo, a solda por fricção e as transições de recalque adjacentes continuam altamente sensíveis à disciplina do processo. Conforme descrito em Longway Drill Pipe, trincas de fadiga por flexão cíclica formam-se próximas às uniões de ferramenta, aos cones de recalque interno e às marcas de cunhas rotativas. A corrosão interna inicia a lavagem quando o revestimento protetor falha. Se um fabricante deixar um degrau interno agudo de forjamento ou remoção incompleta de rebarba dentro do furo interno, a turbulência do fluido de perfuração acelera a erosão e a fadiga por corrosão nessa transição.
Defeitos de fabricação vs. abuso na sonda só podem ser determinados estabelecendo parâmetros metalúrgicos antes mesmo de a coluna ser embarcada. Sri Chimbli e Scott Harding, da Stress Engineering Services, explicam em sua revisão de análise de causa raiz de falhas como funcionam os ensaios mecânicos e metalúrgicos. Fractografia, metalografia, ensaio de impacto Charpy e perfis de dureza através da linha de solda separam discrepâncias de fabricação, como trincas de têmpera ou tratamento térmico inadequado, da sobrecarga em serviço.
Ao avaliar um fabricante, quatro controles verificáveis de produção são necessários:
- São necessárias transições suaves e de cone longo do recalque interno para o externo (IEU). O esmerilhamento interno após a remoção da rebarba também é obrigatório.
- Registros contínuos de máquina de fricção, recalque axial e força de forjamento devem ser mantidos para todas as uniões soldadas.
- A zona de solda recebe tratamento térmico e são realizados perfis de dureza através do tubo base, da HAZ e das uniões de ferramenta.
- Para o plano de inspeção, inclua ensaio por ultrassom (UT), inspeção eletromagnética (EMI) e inspeção por partículas magnéticas via úmida (MPI) da zona de solda e das extremidades recalcadas. Mantenha os registros de teste para demonstrar conformidade com as rigorosas exigências das operações modernas de perfuração.
Campanha de produção direta na usina vs. distribuidor com estoque vs. tubo usado inspecionado segundo DS-1
Empreiteiros de perfuração costumam utilizar uma campanha de produção direta na usina para colunas completas novas, projetos em águas profundas e conexões personalizadas de duplo ombro. Distribuidores com estoque e pátios de tubos usados inspecionados conforme DS-1 podem fornecer rapidamente lotes de reposição e/ou colunas que atendam a classes de inspeção verificadas. Combine o canal de fornecimento com a criticidade do poço, a margem de prazo de entrega e a redução aceitável de espessura de parede.
Quando os compradores devem escolher a produção direta na usina em vez de distribuidores com estoque?
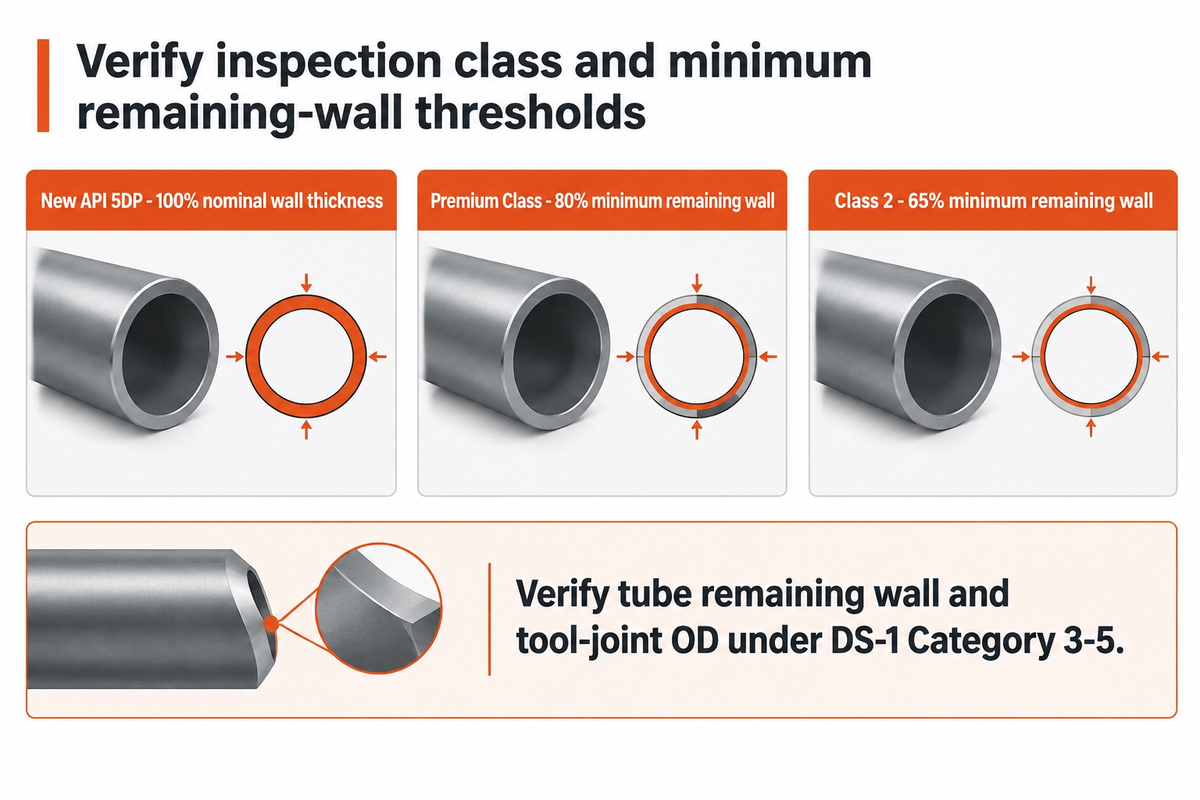
Escolha a produção direta na usina quando o seu programa de perfuração exigir rastreabilidade completa de corrida de aço, ensaios de tenacidade PSL-2 ou PSL-3, aplicação personalizada de revestimento duro ou revestimento interno. Pedidos diretos à usina também atendem a perfis de conexão fora de estoque quando os prazos de entrega são planejados com meses de antecedência. Escolha distribuidores com estoque ou pátios certificados de tubos usados DS-1 quando a mobilização imediata da sonda ou pequenas quantidades de reposição superarem os cronogramas personalizados de laminação. Ao comparar tubos novos de usina com estoque reclassificado, verifique a classe de inspeção e os limites mínimos de parede remanescente. A Keystone Energy Tools destaca a classificação pós-inspeção nas classes N (novo), P (premium) e C. A tabela de inspeção publicada pela Synbase Steel relaciona o API 5DP novo com 100% da espessura nominal de parede, a Classe Premium com no mínimo 80% de parede remanescente e a Classe 2 com no mínimo 65% de parede remanescente.
Os padrões para as designações Premium e Classe 2 baseiam-se em critérios de parede remanescente e desgaste. Um limite único de 65% não deve ser aplicado de forma ampla fora da tabela especificada. Quatro causas principais de falha da coluna são o desgaste do OD da união de ferramenta e do tubo, a corrosão interna, o trincamento por fadiga e danos físicos às uniões de ferramenta ( US DOE OSTI 5651510). O uso de tubos usados aumenta o risco de falha no fundo do poço e o tempo de pescaria. –
Um exemplo de inspeção DS-1 Categoria 3–5 mostra que o desgaste excêntrico da união de ferramenta pode reprovar uma coluna 6-5/8 in FH quase nova mesmo quando a espessura da parede do tubo permanece aceitável. Comprar de um distribuidor com estoque ou pátio de locação exige a verificação tanto da parede remanescente do corpo do tubo quanto das dimensões de diâmetro externo e bisel da união de ferramenta segundo a DS-1 Categoria 3–5.
Estruturando uma RFQ comparável de tubos de perfuração: conexões, revestimento duro, revestimento interno e prazo de entrega
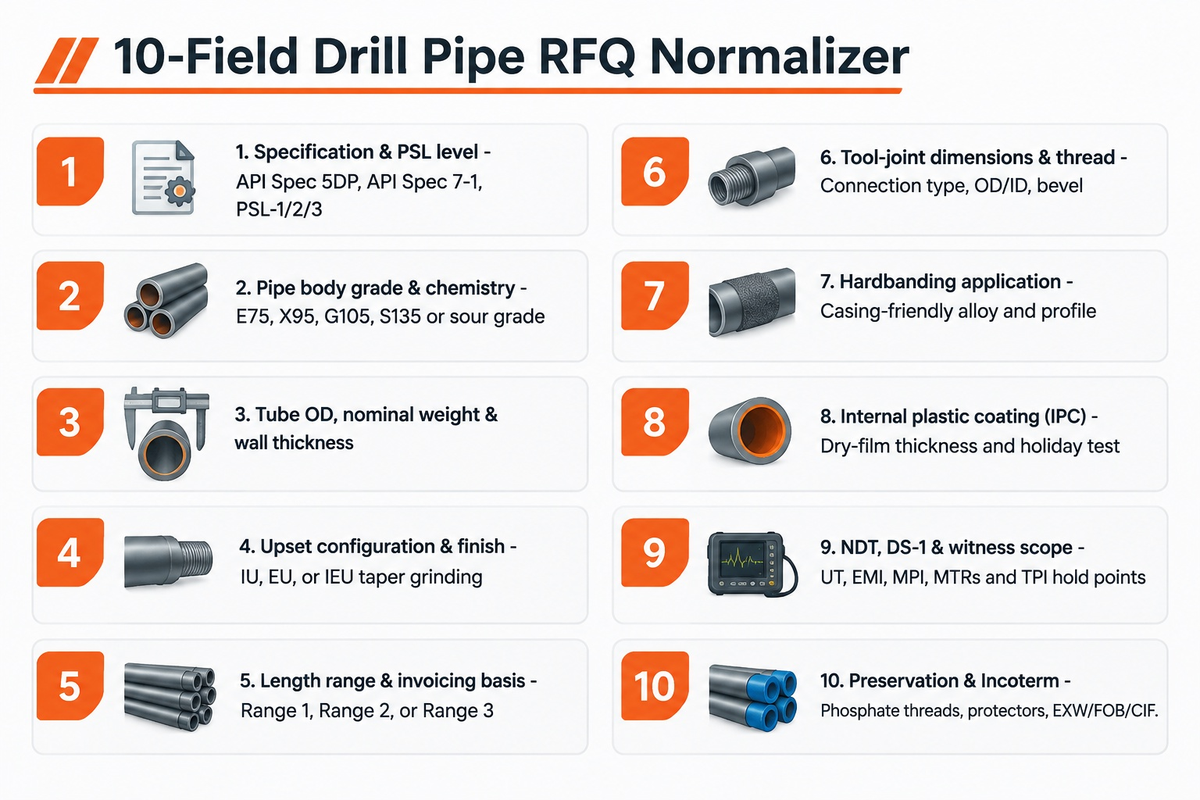
Os preços cotados para tubos de perfuração não podem ser comparados até que dez variáveis técnicas e comerciais sejam acordadas por todos os proponentes. Omitir qualquer um desses campos permite que uma cotação inicial baixa exclua etapas caras de acabamento. –
A seleção da conexão e o tratamento de superfície respondem por grandes diferenças de preço e prazo de entrega no mercado global de tubos de perfuração e no mercado mais amplo de OCTG. Mesmo quando os tubos são fabricados em aço de alto grau, a usinagem da rosca e os revestimentos protetores determinam a vida útil da união. Conexões API padrão como NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH e 6-5/8 FH atendem às colunas convencionais. Poços direcionais complexos e de alcance estendido frequentemente exigem conexões premium de duplo ombro e alto torque para maior capacidade torcional e folga hidráulica. Uniões de ferramenta em aço-liga AISI 4137 / 4145H temperadas e submetidas a revenimento dependem de revestimentos de fosfato resistentes ao engripamento, composto para roscas adequado e protetores de rosca vedados para evitar corrosão durante o armazenamento e o transporte.
| Campo da RFQ | O que especificar na planilha de consulta | Por que cotações desalinhadas distorcem a comparação de custos |
|---|---|---|
| 1. Especificação e nível PSL | API Spec 5DP (informar edição/adendo), API Spec 7-1, e PSL-1, PSL-2 ou PSL-3 | PSL-2 e PSL-3 adicionam custos obrigatórios de tenacidade ao impacto, dureza da solda e NDT que o PSL-1 omite |
| 2. Grau do corpo do tubo e composição química | E75, X95, G105, S135 ou grau para serviço ácido com dureza controlada e limites máximos de enxofre/fósforo | Graus de maior liga e corridas de aço testadas para SSC em H2S possuem diferentes custos de aciaria e prazos de entrega |
| 3. OD do tubo, peso nominal e parede | Especificar o OD real do tubo (ex.: 5 in), peso nominal (ex.: 19,50 lb/ft) e espessura de parede (ex.: 0.362 in) para a coluna cotada | Impede que os proponentes cotem espessuras de parede mais leves sob o mesmo diâmetro nominal de tubo |
| 4. Configuração e acabamento do recalque | Recalque interno (IU), recalque externo (EU) ou recalque interno-externo (IEU) com esmerilhamento do cone interno | Degraus de recalque interno sem acabamento reduzem a eficiência hidráulica e criam pontos de início de trincas por fadiga |
| 5. Faixa de comprimento e base de faturamento | Range 1 (18–22 ft), Range 2 (27–30 ft) ou Range 3 (38–45 ft); informar preço por tubo vs. por pé/metro | Range 2 e Range 3 alteram o número de uniões de ferramenta por coluna e mudam o custo por pé |
| 6. Dimensões e rosca da união de ferramenta | Tipo de conexão (ex.: NC50), OD/ID da união de ferramenta, comprimento de pega de chave, diâmetro do bisel ou especificação de duplo ombro | O tamanho do forjado da união de ferramenta e o licenciamento proprietário de duplo ombro alteram o preço unitário |
| 7. Aplicação de revestimento duro (hardbanding) | Liga lisa compatível com o revestimento (ex.: Arnco, Tuboscope, Duraband), largura da faixa e perfil nivelado vs. elevado | Omitir o revestimento duro de uma cotação base transfere o custo de proteção contra desgaste para uma oficina terceirizada |
| 8. Revestimento plástico interno (IPC) | Sistema epóxi-fenólico ou IPC especificado (ex.: equivalente a TK34-P), espessura de película seca e teste de descontinuidade (holiday) | A aplicação do revestimento, a cura e o teste de descontinuidade adicionam etapas de processamento que devem ser precificadas na mesma base |
| 9. Escopo de NDT, DS-1 e inspeção testemunhada | Especificar a cobertura exigida de UT, EMI e MPI; relatórios certificados de teste de usina (MTRs); pontos de retenção opcionais testemunhados por SGS, BV, DNV ou TPI | Separa o controle de qualidade incluso da usina das taxas opcionais de inspeção por terceiros e paradas de cronograma |
| 10. Preservação e Incoterm | Roscas fosfatizadas, protetores de rosca em aço estampado ou serviço pesado, amarração marítima, EXW/FOB/CIF | Alinha o frete marítimo, o manuseio portuário e a proteção contra corrosão durante semanas de trânsito marítimo |
Suponhamos que um comprador receba duas cotações para o mesmo diâmetro, peso, grau, faixa de comprimento e conexão de tubo de perfuração informados na RFQ. Um exemplo é cotar tubos de perfuração de 5 in, 19,50 lb/ft, grau G105, Range 2 com conexões NC50. O proponente A cota um preço unitário menor para tubo sem revestimento PSL-1 EXW na usina, sem revestimento duro nem revestimento interno. O proponente B inclui entrega CIF Houston com ensaio de impacto PSL-2, revestimento duro compatível com o revestimento na extremidade da caixa, revestimento plástico interno e protetores de rosca em aço estampado. Após normalizar os dez fatores acima, podemos ver o verdadeiro custo do tubo entregue antes da adjudicação do contrato. Os preços reais serão definidos com base na confirmação dos preços unitários específicos, quantidades mínimas de pedido e prazos da janela de laminação para a sua combinação de dimensão e grau.
Ao projetar as transições da composição de fundo de poço, os compradores geralmente adquirem tubos de perfuração pesados (HWDP) em conjunto com os tubos de perfuração padrão. Para esses tubos, inclua os requisitos de dimensões do recalque central do HWDP, revestimento duro nas almofadas de desgaste e ranhuras de alívio de tensão em um item separado na mesma planilha da RFQ. Essa etapa garante que ambos os produtos tubulares compartilhem calibres de conexão e cronogramas de embarque compatíveis.
Lista de verificação de qualificação de 7 pontos para pré-selecionar um fabricante de tubos de perfuração
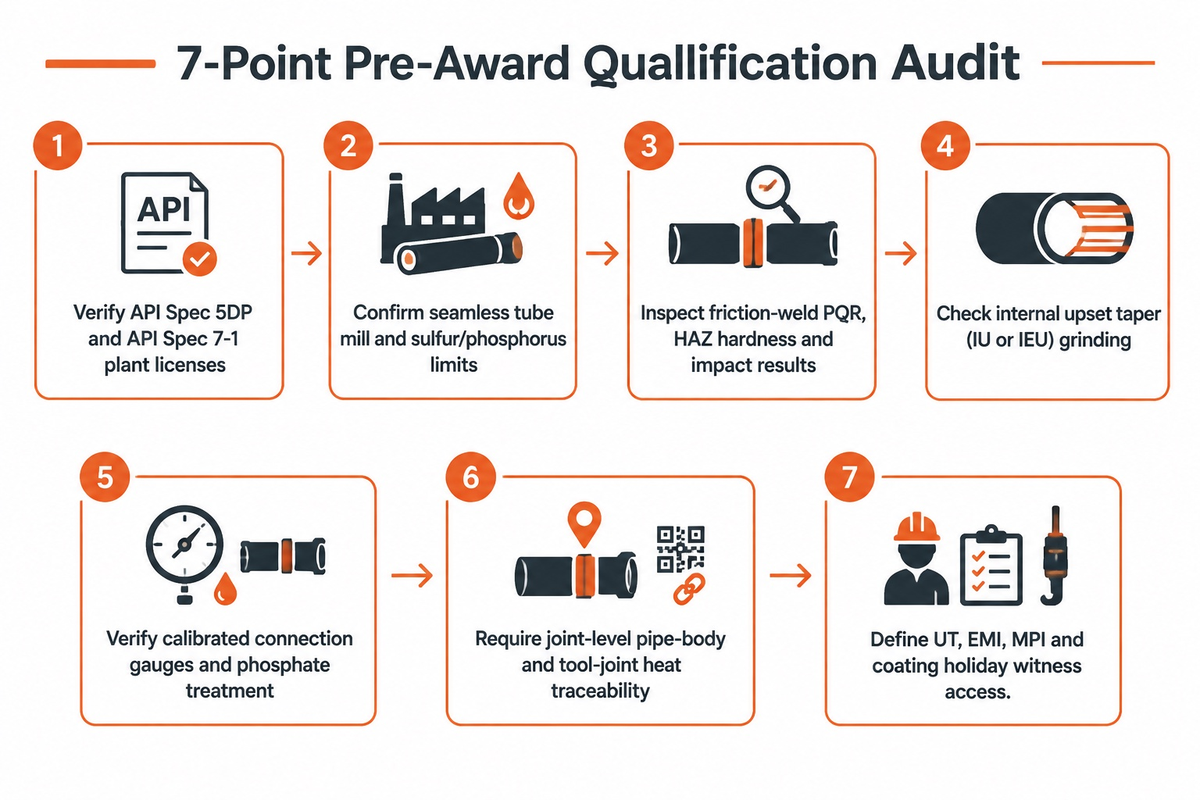
Uma auditoria de qualificação pré-adjudicação de sete pontos deve ser concluída antes da contratação de tubos de perfuração. Ela inclui, entre outros itens, licenciamento da planta, origem do tubo verde, qualificação da soldagem por fricção, calibragem de conexões, ensaios para serviço ácido, rastreabilidade da corrida de aço ao tubo e travas de marcos comerciais. Combinar esta lista de verificação com a Matriz de Decisão de Rota de Fornecedor de 9 Cenários ajuda a avaliar riscos e alinha o fornecedor escolhido ao seu perfil de risco operacional.
- Verifique os números de certificado tanto da API Spec 5DP quanto da API Spec 7-1 no diretório oficial API Composite List para a planta física específica que realizará a soldagem e o rosqueamento do seu pedido.
- Exija que o fabricante informe a usina de tubos sem costura, a rota de aciaria e os limites de refino em panela para enxofre e fósforo antes do início da produção.
- Examine seções transversais de macroataque, perfis de dureza através da zona termicamente afetada e resultados de ensaios de impacto Charpy com entalhe em V como parte da inspeção dos Registros de Qualificação de Procedimento (PQR) de soldagem por fricção.
- Verifique os recalques para observar como a usina realiza o esmerilhamento. Isso também ajudará a identificar o cone do recalque interno (IU ou IEU) para reduzir a turbulência localizada da lama e a fadiga por corrosão.
- Certifique-se de que os calibres de trabalho das conexões rotativas com ombro sejam calibrados com calibres mestres certificados e que o tratamento de fosfato no pino/caixa e as tabelas de torque de aperto sejam fornecidos.
- Exija um registro de rastreabilidade por tubo que vincule cada tubo de perfuração serializado à corrida de aço do corpo do tubo e à corrida de aço do forjado da união de ferramenta, acompanhado dos respectivos certificados de teste de usina.
- Defina claramente o escopo de acesso para inspeção testemunhada por terceiros (UT, EMI, MPI, ensaios dimensionais e de descontinuidade do revestimento) e diferencie as datas de conclusão na fábrica das datas de embarque no navio.
| Cenário de aquisição de perfuração | Rota de fornecedor recomendada | Condição obrigatória de verificação |
|---|---|---|
| 1. Coluna completa nova para perfuração profunda em terra ou no mar | Usina ou conversor licenciado API 5DP/7-1 | Confirmar ensaios PSL e janelas de laminação nos registros do projeto; exigir dupla rastreabilidade de corrida de aço |
| 2. Poço horizontal de alcance estendido exigindo alto torque | Fabricante que oferece conexões de duplo ombro | Verificar razão de escoamento torcional, folga hidráulica de ID e compatibilidade da tabela de torque de aperto |
| 3. Poço de gás ácido (H2S) ou intervalo de alta pressão e alta temperatura | Usina qualificada fornecendo graus de dureza controlada ou para serviço ácido | Para gás ácido, especificar materiais de tubos de perfuração com dureza e limites ambientais qualificados segundo a NACE MR0175 / ISO 15156; o grau S135 padrão não deve ser presumido como adequado |
| 4. Tubos de reposição urgente para uma sonda ativa em poucos dias | Distribuidor regional com estoque novo e rastreável | Inspecionar certificados originais da usina, diâmetro do bisel da conexão e condição da rosca em armazenamento |
| 5. Poço vertical raso com orçamento restrito ou coluna de intervenção (workover) | Distribuidor certificado oferecendo tubo usado inspecionado conforme DS-1 com a classe de inspeção aceita e o critério mínimo de parede remanescente declarados no relatório de inspeção | Exigir relatórios atualizados de inspeção por ultrassom de parede e OD da união de ferramenta segundo DS-1 Categoria 3–5 |
| 6. Formação direcional abrasiva com risco severo de desgaste do revestimento | Fabricante ou processador com linha qualificada de aplicação de revestimento duro | Especificar liga de revestimento duro compatível com o revestimento, aplicação nivelada e procedimento de resfriamento livre de trincas |
| 7. Lama corrosiva à base de água ou circulação de salmoura geotérmica | Usina ou conversor com aplicação própria de revestimento plástico interno (IPC) | Auditar o perfil interno de jateamento abrasivo, a espessura de película seca do revestimento e o teste de descontinuidade conforme a especificação do revestimento |
| 8. Licitação OCTG de múltiplos itens combinando tubos de perfuração, HWDP e revestimento | Fornecedor integrado de pacotes OCTG com usinas parceiras auditadas | Exigir certificados separados da API Spec 5DP e API Spec 7-1; confirmar qualquer escopo API 5CT de forma independente |
| 9. Travessia não destrutiva de utilidades, furo de desmonte em mineração ou amostragem RC | Fabricante especializado de hastes HDD, DTH ou de circulação reversa | Manter separado das licitações petrolíferas API 5DP; verificar a rosca específica do equipamento e as especificações de vedação de parede dupla |
A aplicação desta matriz em projetos terrestres e marítimos evita um desalinhamento de aquisição comum na indústria de perfuração. Os compradores não dependem de uma verificação no mercado imediato de distribuidores para um pedido crítico de gás ácido em usina. Da mesma forma, não aguardam uma campanha de laminação sob encomenda quando há um lote rastreável em estoque de distribuidor disponível para manter a sonda operando.
Como a Synbase Steel oferece suporte em tubos de perfuração API 5DP e pacotes integrados OCTG
De acordo com as páginas de especificações publicadas pela Synbase Steel, a Synbase Steel coordena tubos de perfuração API 5DP / ISO 11961 juntamente com tubos de perfuração pesados e revestimento sob um único fluxo de trabalho de inspeção de exportação e logística. Todas as faixas de produtos citadas abaixo refletem as páginas de produtos publicadas pela Synbase Steel; alocações de fábrica específicas do projeto, preços unitários e cronogramas de produção são confirmados por cotação.
Em sua página publicada de soluções de tubos de perfuração API 5DP, a Synbase Steel apresenta tubos de perfuração petrolífera nos graus de aço E75, X95, G105 e S135 em diâmetros externos de 2-3/8 in a 6-5/8 in. As opções de comprimento publicadas cobrem Range 1 (18–22 ft), Range 2 (27–30 ft) e Range 3 (38–45 ft). As conexões rotativas com ombro padrão incluem NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH e 6-5/8 FH com extremidades de recalque interno-externo (IEU) e ensaios por ultrassom, eletromagnéticos e por partículas magnéticas.
Para garantir uma atribuição corporativa clara, consulte o perfil corporativo da Synbase Steel para conhecer o histórico da Synbase Steel Co., Ltd., a subsidiária de negócios internacionais do E-CHENG Steel Group. Os ativos de fabricação em nível de grupo, patentes e registros de instalações pertencem às suas respectivas entidades jurídicas. Os pedidos incluem relatórios certificados de teste de usina (com inspeção testemunhada por terceiros como SGS, BV ou DNV disponível mediante solicitação) identificando a instalação produtora.
Quando o seu programa de poço integra elementos da coluna de perfuração com tubulares de construção de poço, nossa equipe consolida pacotes de revestimento e tubos de produção API 5CT e HWDP em um único embarque sob termos EXW, FOB ou CIF. Você está pronto para comparar sua lista atual de materiais? Envie sua RFQ de tubos de perfuração de 10 campos para receber uma resposta técnica e de prazo de entrega item por item.
Perguntas frequentes
Como os compradores verificam se um fornecedor de tubos de perfuração é um fabricante real ou uma empresa comercial?
Verifique a razão social do proponente e o endereço físico da planta no diretório oficial API Composite List para confirmar as licenças ativas da API Spec 5DP e API Spec 7-1.
Um fabricante ou conversor genuíno de tubos de perfuração detém licenças API Monogram específicas da instalação, vinculadas à sua planta de laminação, recalque ou soldagem por fricção. Se o vendedor for uma empresa comercial, fornecedor de pacotes ou distribuidor com estoque, exija que ele revele antecipadamente a instalação exata de fabricação licenciada. Exija os certificados de teste de usina aplicáveis juntamente com um cronograma de rastreabilidade por tubo vinculando cada corrida de aço do corpo do tubo e cada corrida de aço da união de ferramenta.
Qual é a diferença entre a API 5DP e a API Spec 7-1 ao qualificar um fabricante de tubos de perfuração?
A API Spec 5DP rege o conjunto do tubo de perfuração e os níveis de especificação do corpo do tubo, enquanto a API Spec 7-1 rege os elementos da coluna de perfuração rotativa, incluindo as uniões de ferramenta soldadas.
Como um tubo de perfuração combina um tubo de aço sem costura com conexões pino e caixa soldadas por fricção, qualificar um produtor exige verificar ambas as normas. A API Spec 5DP é alinhada à ISO 11961 e define os graus de tubos de perfuração E75, X95, G105 e S135 juntamente com os requisitos de fornecimento PSL-1, PSL-2 e PSL-3. A API Spec 7-1 garante que as uniões de ferramenta de aço-liga, as roscas rotativas com ombro e os calibres atendam às tolerâncias torcionais e dimensionais.
Por que alguns fabricantes de tubos de perfuração compram tubo verde de uma usina e soldam as uniões de ferramenta em outra instalação?
A laminação de tubos sem costura e a soldagem rotativa por fricção das uniões de ferramenta exigem equipamentos industriais diferentes; por isso, conversores especializados compram tubos verdes certificados de usinas de aço sem costura e finalizam a coluna de perfuração internamente.
Perfurar tarugos em tubos de aço sem costura exige um laminador rotativo de perfuração e laminação de alta tonelagem. Produzir tubos de perfuração acabados exige prensas de forjamento por recalque, fornos contínuos de têmpera e revenimento, rosqueadeiras CNC e máquinas de soldagem por fricção por inércia. Muitos licenciados conceituados da API 5DP operam como conversores especializados. Os compradores devem auditar tanto a origem da usina do tubo verde quanto os registros de tratamento térmico da zona de solda do conversor.
Programas de perfuração para serviço ácido (H2S) devem encomendar tubos de perfuração S135 de um catálogo padrão?
Não. Não se deve presumir que o tubo S135 de catálogo padrão seja adequado para serviço ácido, pois sua aceitabilidade depende da condição do material, da dureza e do ambiente de H2S especificado.
Para poços ácidos, especifique um grau de dureza controlada ou dedicado a serviço ácido cuja condição de material e limites de serviço sejam qualificados segundo a NACE MR0175 / ISO 15156. Verifique o pH da lama e os controles de sequestrantes de sulfeto com sua equipe de engenharia.
Quais documentos devem acompanhar uma remessa de tubos de perfuração novos API 5DP para passar na inspeção de recebimento?
Para uma remessa nova de API 5DP, exija o certificado de teste de usina aplicável, o registro de rastreabilidade por tubo, os registros de NDE, os registros de calibragem de rosca e o romaneio serializado, além dos registros de tratamento térmico da soldagem por fricção quando exigidos pelo pedido de compra.
Os certificados de materiais devem informar os resultados químicos, de tração, alongamento e impacto exigidos para cada corrida de aço aplicável do corpo do tubo e da união de ferramenta conforme o PSL especificado e o pedido de compra. Os registros de qualidade que acompanham o lote devem incluir gráficos de forno de tratamento térmico pós-soldagem e perfis de dureza através da zona termicamente afetada da soldagem por fricção. Os pacotes de ensaios não destrutivos devem documentar os exames por ultrassom, eletromagnéticos e por partículas magnéticas e a cobertura exigida pelo PSL especificado e pelo pedido de compra. Quando especificado no pedido de compra, anexe os registros de teste de descontinuidade do revestimento plástico interno, os certificados da liga de revestimento duro e as notas de liberação de inspeção testemunhada por terceiros (como SGS, BV ou DNV). Inclua um romaneio de embalagem serializado correspondente às marcações em cada tubo. Consulte nossa página de especificações de tubos de perfuração API 5DP para incluir esses requisitos de documentação em sua próxima consulta.
Referências e fontes
- EN ISO 11961:2018, Indústrias de petróleo e gás natural: Tubo de perfuração de aço (ISO 11961:2018) Comitê Europeu de Normalização / ISO.
- API Composite List, Diretório de empresas licenciadas e registradas American Petroleum Institute.
- API Monogram, reparo e remanufatura e APIQR: últimas atualizações (Atualizações da API Spec 5DP e API Spec 7-1) American Petroleum Institute.
- Trincamento sinérgico por corrosão sob tensão de tubos de perfuração S135 em fluidos de perfuração Materials / National Center for Biotechnology Information (PMC13117435), 2026.
- O que realmente acontece com o tubo de perfuração de alta resistência após a exposição ao ambiente de gás ácido H.F. Spoerker, W. Havlik e M.J. Jellison, Drilling Contractor (IADC).
- A análise de falhas fornece dados críticos para uma análise completa de causa raiz Sri Chimbli e Scott Harding, Drilling Contractor (IADC).
- Patente dos EUA US3235162A, Soldagem por fricção Escritório de Patentes e Marcas dos Estados Unidos (Google Patents).
- Patente dos EUA US8783344B2, Almofada de desgaste integral e método Escritório de Patentes e Marcas dos Estados Unidos (Google Patents).
- O gerenciamento de tubos de perfuração prolonga a vida útil da coluna de perfuração (OSTI Biblio 5651510) J.S. Shepard, Oil and Gas Journal / Departamento de Energia dos EUA OSTI.