Tubos mecánicos sin costura — estirados en frío (CDS) y acabados en caliente conforme a ASTM A519 / EN 10297-1
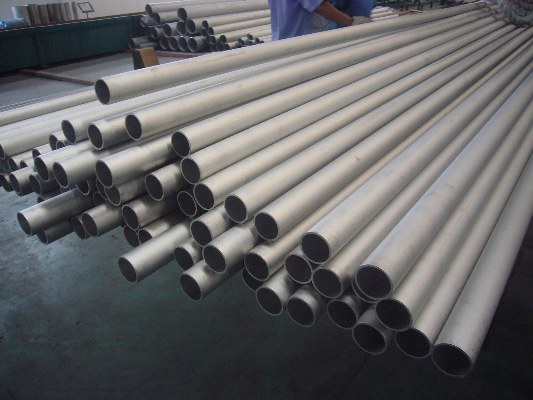
La tubería mecánica sin costura se utiliza cuando una pieza debe mecanizarse, recibir tratamiento térmico o presurizarse sin que una línea de soldadura sea el punto débil. Synbase la suministra estirada en frío y acabada en caliente — en grados de carbono, aleación y cilindro bruñido — con certificados de ensayo de fábrica que puede auditar por número de colada.
Solicite una cotización (RFQ)
Cuando los tubos mecánicos sin costura no cumplen la tolerancia, su línea de mecanizado paga el costo
El problema: un tubo que llega 0.3 mm por encima en el DE o con el DI ovalado no falla en la recepción. Falla tres operaciones después, cuando el alesado no mantiene el sello o el mandril CNC no sujeta con precisión.
El tubo mecánico sin costura es un tubo de acero al carbono o aleado obtenido de una palanquilla perforada única y luego dimensionado en frío o en caliente para piezas que se mecanizan, se alesán o se presurizan. No hay costura de soldadura que deba corregirse como defecto, exactamente por eso los fabricantes lo eligen para trabajos portantes y de alta presión.
Ese control dimensional proviene del paso de estirado en frío, no de la suerte. Al tirar del tubo a través de una matriz sobre un tapón o mandril, se endurece por deformación la pared y se fijan el DE y el DI en una banda repetible, un efecto documentado en estudios revisados por pares sobre tensiones residuales de tubos estirados (análisis por difracción de neutrones, NIH PMC).
- CDS Sin costura estirado en frío, controlado tanto en el diámetro exterior (DE) como en el diámetro interior (DI), banda más estrecha, mejor acabado y mayor resistencia.
- HFS Sin costura acabado en caliente, controlado en DE y pared, superficie más rugosa, paredes más gruesas y menor costo.
Tubos mecánicos Synbase, grados, normas y rango de dimensiones
Elegir el tipo correcto de tubo sin costura para sus necesidades no siempre es sencillo. Hemos reunido nuestra experiencia en la siguiente guía. Úsela para determinar si necesita sin costura estirado en frío o sin costura acabado en caliente. Después, seleccione el mejor grado y las especificaciones para su aplicación. Synbase garantiza el suministro exacto que exige su trabajo.
Grados comunes de tubos mecánicos sin costura: servicio y equivalencias
| Grado (ASTM/SAE) | Equivalente EN / DIN | Servicio típico | Por qué especificarlo |
|---|---|---|---|
| 1018 | E235 / St37 | Piezas mecanizadas generales, bujes | Fácil de mecanizar, soldable y de bajo costo |
| 1026 | E255 / C22 | Tubo mecánico, hidráulica ligera | El caballo de batalla CDS de A519: resistencia y maquinabilidad |
| 1045 | C45 / E335 | Ejes, pasadores y piezas sometidas a mayor esfuerzo | Carbono medio, endurecible por inducción |
| 4130 / 4140 | 25CrMo4 / 42CrMo4 | Alto esfuerzo, fatiga y componentes de transmisión | Aleación Cr-Mo: resistencia después del tratamiento térmico |
| E355 (ST52) | E355+C (EN 10305-1) | Camisas de cilindros hidráulicos | Grado de cilindro bruñido/STH, alto límite elástico |
Ruta de estirado en frío y tolerancias dimensionales
Synbase suministra tubos redondos en grados mecánicos sin costura dentro del rango A519, con diámetros exteriores de hasta 323.8 mm (12¾″) y espesor de pared según se requiera, además de secciones de pared gruesa y DE grande bajo solicitud. Las formas cuadradas, rectangulares y especiales siguen la misma especificación.
El material estirado en frío llega listo para el procesamiento posterior, alesado, roscado, bruñido o tratamiento térmico, sin la cascarilla ni el sobredimensionamiento que un tubo acabado en caliente lleva al primer corte.
La ruta de estirado en frío que fija estas tolerancias funciona porque el paso de estirado bloquea la banda — la misma tecnología de mandril y laminador pilger descrita en patentes de procesos concedidas por la USPTO, como US 2009/0308125 (tubería sin costura de laminador de mandril) — palanquilla perforada, alargada sobre un mandril y luego dimensionada.
¿Ya tiene el grado y las dimensiones?
(Tubo sin costura CD A519 o el equivalente EN, con el acabado indicado)cotización de tubos mecánicos estirados en frío
“Controlamos la composición química de la palanquilla entrante por colada, no por lote. Cuando un cliente especifica 4140 para una pieza sometida a fatiga, el certificado debe rastrearse hasta esa colada exacta; de lo contrario, no la enviaremos como 4140.”
Estirado en frío frente a acabado en caliente y DOM: matriz comparativa especificación por especificación
Es esencial hacer coincidir el grado y el procesamiento del tubo. Podría suponerse que la tubería sin costura es inherentemente más resistente. Sin embargo, aunque nuestro material sin costura estirado en frío puede alcanzar mayores resistencias de fluencia y tracción, siempre recomendamos comparar las especificaciones del material para comprender todo el contexto y determinar qué opción se adapta mejor a sus necesidades. Compartiremos los datos completos de cada especificación del producto.
Dónde importa más la ausencia de costura: piezas de alta presión donde una falla sería catastrófica, componentes mecanizados de tolerancia estrecha, ejes sometidos a fatiga y cilindros hidráulicos que necesitan un alesado limpio. Use la matriz siguiente para decidir qué proceso se adapta a cada pieza.
La elección entre tubos DOM y CDS, y debajo de ella entre CDS y HFS, depende de la pared, la resistencia y de si se acepta una línea de soldadura, no del marketing.
CDS / HFS / DOM: matriz comparativa (números reales, no alto/medio/bajo)
| Propiedad | CDS (sin costura estirado en frío) | HFS (sin costura acabado en caliente) | DOM (estirado sobre mandril) |
|---|---|---|---|
| Costura | Ninguna (palanquilla perforada) | Ninguna (palanquilla perforada) | Soldada, con el reborde eliminado |
| Control dimensional | DE + DI controlados | DE + pared controlados | DE + DI, estrechos |
| Acabado superficial | Liso, mecanizable | Rugoso (con cascarilla) | Liso |
| Pared pesada/gruesa | Sí, ideal para pared gruesa | Sí, la más pesada | Limitada (más delgada) |
| Tracción típica | Depende del grado (por ejemplo, 4140 alta) | Menor (laminada en bruto) | ~80,000 psi típico |
| Mejor cuando… | Pared gruesa, alta presión y mecanizado profundo | Orientado al costo y mecanizado en bruto | Pared delgada, tolerancia estrecha y sin corte profundo |
Por eso, la regla general de que «la tubería sin costura gana en precisión» es tan correcta como incorrecta. Donde el CDS de Synbase supera las especificaciones es en el extremo de pared gruesa, alta presión y mecanizado profundo: paredes más gruesas que las que puede estirar el DOM y sin costura que pueda abrirse bajo carga cíclica.
El endurecimiento por deformación y el comportamiento de recuperación que impulsan esa resistencia están documentados en estudios de estirado en frío de tubos sin costura (estirado en frío sobre un tapón flotante, NIH PMC).
El estirado en frío también eleva el límite elástico y la uniformidad de la pared, a la vez que mejora la maquinabilidad; por eso el tubo estirado en frío supera al material laminado en caliente en aplicaciones críticas, desde tubos de intercambiadores de calor hasta aplicaciones estructurales pesadas.
¿No está seguro de qué proceso necesita su pieza?
Envíe el plano para recibir una recomendación gratuita CDS frente a DOM →Tubos bruñidos y aptos para bruñir para cilindros hidráulicos
Una camisa de cilindro funciona o falla según su alesado. Si es demasiado rugoso, el sello se desgasta antes; si el alesado queda demasiado holgado, el pistón pierde por el sello bajo presión (un riesgo de garantía que usted debe asumir, no el laminador del tubo). Aquí es donde el tubo bruñido para servicio de cilindros hidráulicos, en E355 / ST52 apto para bruñir (STH), demuestra su valor.
Las cifras del alesado que importan
| Tamaño del alesado | Tolerancia H7 | Tolerancia H8 | Acabado superficial (Ra) |
|---|---|---|---|
| DI de 50 mm | +0.025 / 0 mm | +0.039 / 0 mm | ≤ 0.4 µm |
| DI de 100 mm | +0.035 / 0 mm | +0.054 / 0 mm | ≤ 0.4 µm |
| >350 bar / alta velocidad | H7 preferida para servos y precisión | ≤ 0.2 µm | |
Como valor predeterminado para tubos de cilindro estirados en frío, especifique H8 y pase a H7 para alesados servohidráulicos, neumáticos de precisión o de grado instrumental. ISO 286-1 (iso.org), la norma en la que se basa la designación H7/H8 de su plano, proporciona el marco completo para estos ajustes y tolerancias más estrechos.
- Alesado bruñido y acabado, listo para ensamblar.
- Apto para bruñir (STH): estirado cerca de la medida, se bruñe internamente.
“Muchos distribuidores comercializan ‘tubo estirado en bruto como tubo bruñido’; a diferencia de ellos, Synbase proporciona una clase de alesado comprobada, con ajuste H7/H8 medido conforme a ISO 286, no supuesto. Los compradores suelen pasar por alto que el valor del tubo de cilindro bruñido ST52 reside en que su redondez se mantiene a lo largo de toda la longitud; nosotros la ensayamos.”
¿Está fabricando cilindros?
(Con la clase de alesado y el acabado superficial indicados)Tabla comparativa mundial de normas para tubos mecánicos
Un plano especifica A519; el siguiente utiliza EN 10305-1; Rusia envía un GOST desde su EPC. No son sustitutos directos, pero son trazables: esta tabla comparativa ayuda a garantizar que su RFQ en una norma no se convierta en el material incorrecto de un proveedor.
Tabla comparativa de normas para tubos mecánicos: por región y servicio
| Región | Norma | Alcance | Grado típico |
|---|---|---|---|
| Estados Unidos | ASTM A519 / ASME SA-519 | Tubo mecánico sin costura de carbono y aleación | 1026, 4130, 4140 |
| Europa | EN 10297-1 | Tubo sin costura para ingeniería mecánica | E355, 25CrMo4 |
| Europa (precisión) | EN 10305-1 | Sin costura de precisión estirado en frío | E235+C, E355+C |
| Alemania | DIN 2391 | Tubo de acero de precisión (anterior) | St37, St52 |
| Japón | JIS G3445 | Tubo mecánico de acero al carbono | STKM 13/17 |
| Rusia/CEI | GOST 8734 | Tubo sin costura estirado en frío | 10, 20, 45 |
Probado en campo: aplicaciones y el costo de equivocarse
Los tubos mecánicos sin costura aparecen siempre que se mecanizan intensamente o se presurizan durante la operación. Esos mismos grados de acero que estiramos en frío aparecen en productos como el tubo sin costura acabado en frío para ejes de transmisión descrito en patentes concedidas (US 2005/0266927).
-
SISTEMA.01
Hidráulica
Camisas de cilindro, alesado bruñido
-
SISTEMA.02
Fuera de carretera
Pasadores, bujes y cilindros de empuje
-
SISTEMA.03
Energía
Tubos para calderas e intercambiadores de calor
-
SISTEMA.04
Automotriz
Ejes de transmisión y líneas de combustible
-
SISTEMA.05
Rodamientos
Tubo para pistas de rodamientos
-
SISTEMA.06
Maquinaria
Piezas estructurales mecanizadas
Por qué un tubo barato rara vez es la opción económica
En cualquier trabajo relacionado con tubos, el precio unitario es la cifra más pequeña en juego. Los informes de calidad del sector ofrecen una perspectiva contundente: cuando un tubo fuera de tolerancia o no conforme llega a su área de soldadura o taller de fabricación de recipientes a presión y solo se detecta en la inspección final, o cuando se encuentra durante el uso del producto terminado, el retrabajo, los nuevos ensayos, los retrasos del cronograma y la responsabilidad superarán ampliamente el sobreprecio de un tubo certificado y conforme pedido desde el inicio.
En última instancia, el costo total de propiedad de su tubo mecánico se mide por el riesgo de chatarra y retrabajo por pieza terminada entregada, no por $/metro. Nuestra estrategia para mitigarlo no es glamorosa, pero sí muy eficaz: tolerancias mantenidas, certificados trazables por colada y ensayos presenciados por terceros si así lo elige.
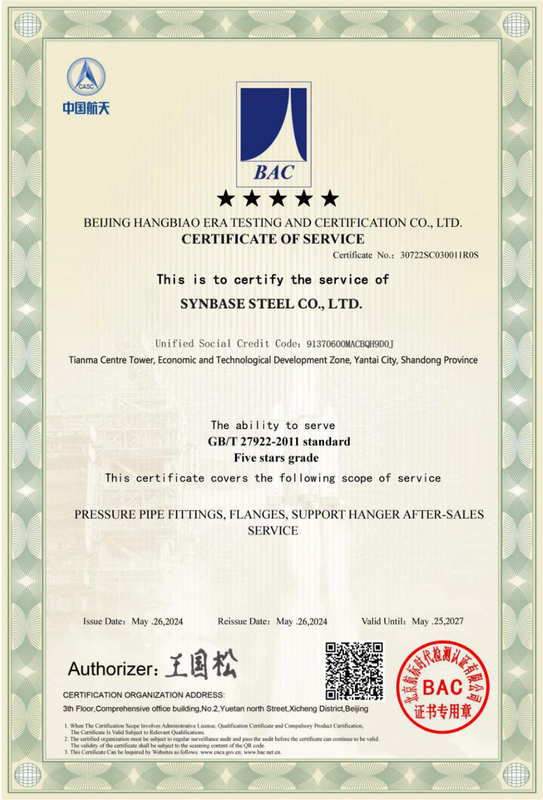
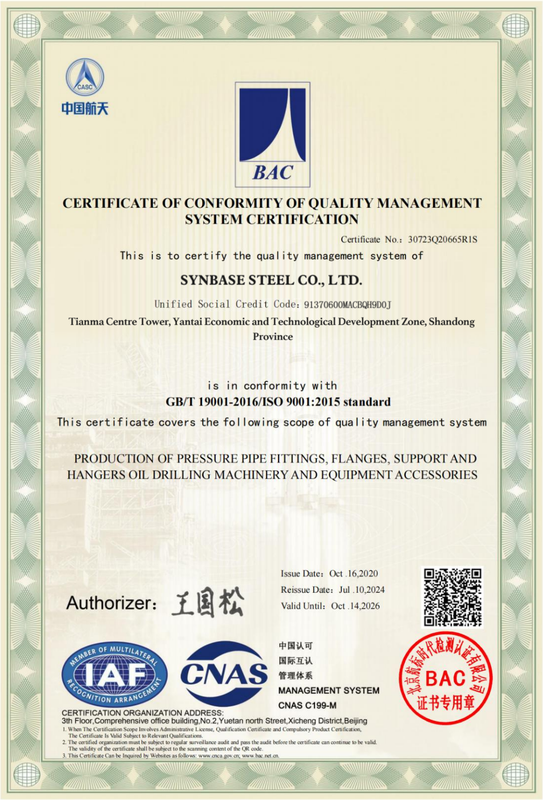
Certificaciones y certificados de ensayo de fábrica que realmente puede verificar
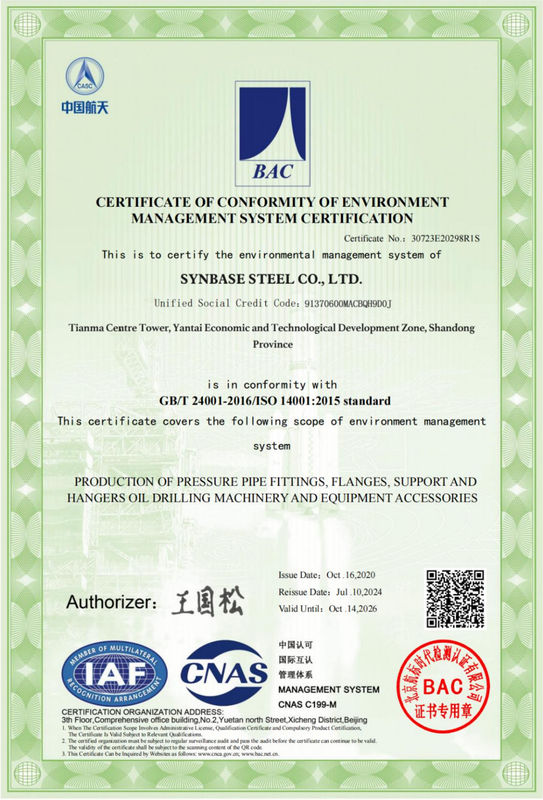
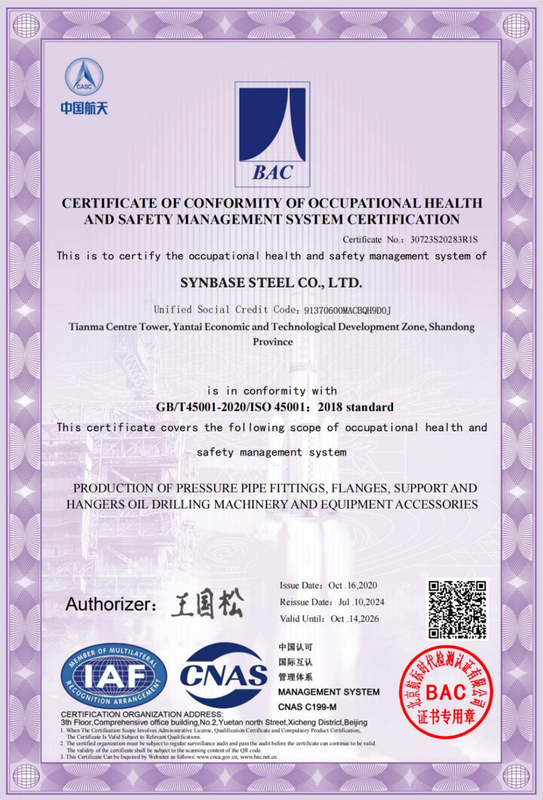
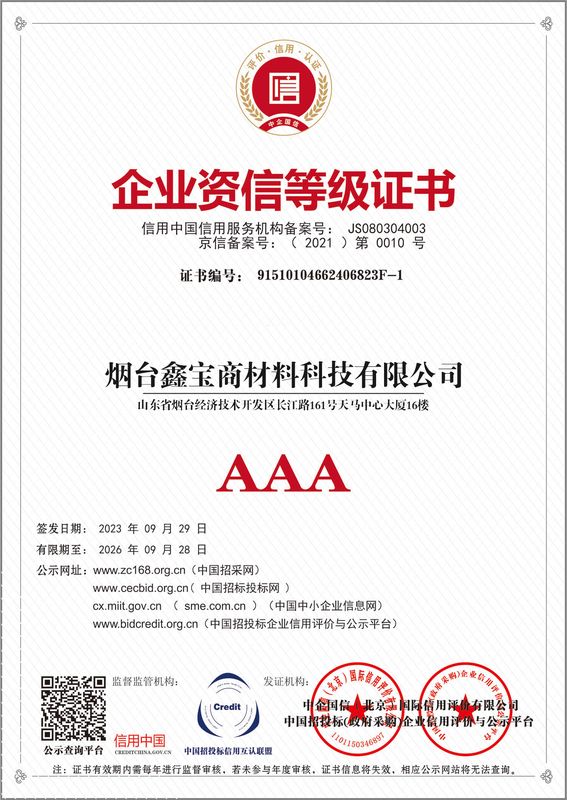
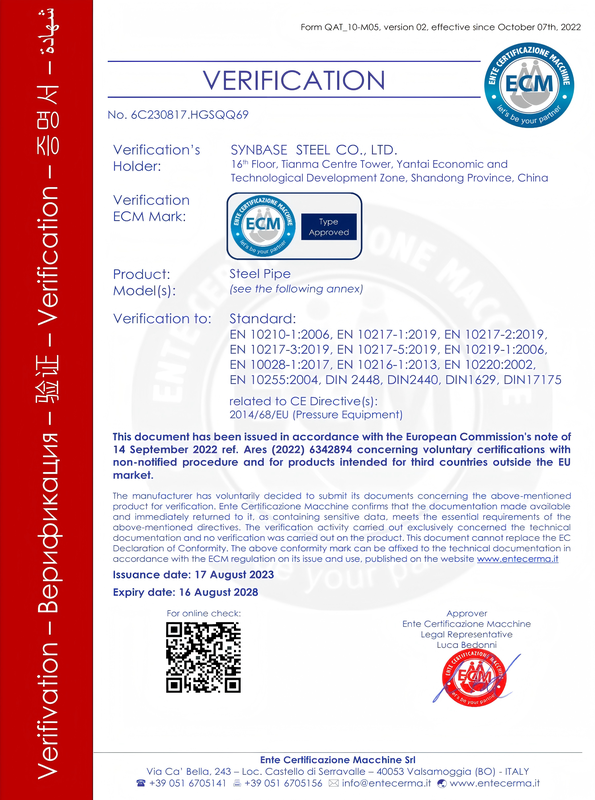
¿Qué valor tiene un certificado si sus datos no son confiables? El propio sector advierte que los certificados de ensayo de fábrica se falsifican, utilizan indebidamente o envían habitualmente con valores faltantes de Charpy y composición química; sin los campos adecuados completos, el documento no cumple, aunque los valores mostrados estén dentro de la especificación.
Un certificado alterado o incompleto es un riesgo oculto que puede surgir durante una auditoría del cliente y detener todo su proyecto. Los fabricantes de válvulas, equipos hidráulicos y equipos a presión, así como los compradores del sector energético, revisan cada partida, por lo que la documentación debe resistir ese examen.
ISO 9001
Gestión de la calidad
ISO 14001
Medio ambiente
ISO 45001
Seguridad y salud en el trabajo
CE
Conformidad con la UE
EN 10204 3.1
MTC por número de colada
SGS / BV
Testigo de terceros
Cómo comprar: tolerancias, MOQ, plazo de entrega y envío mundial
Una RFQ clara produce una cotización clara. El precio de los tubos mecánicos sin costura no es estático ni se basa en un único precio publicado; cambia según estos parámetros clave. Inclúyalos en su consulta y podrá acortar el tiempo de negociación.
Qué determina la cotización
Elegir 1026 en lugar de 4140, o E355 bruñido, puede cambiar sustancialmente el costo.
Por lo general, los tubos de mayor DE y pared más gruesa son más difíciles de producir.
Las tolerancias de la norma A519 son más amplias y, por lo general, más económicas que los DI bruñidos H7/H8 más estrechos de ISO 286.
Estirado en bruto, apto para bruñir o bruñido de acabado.
Para volumen, plazo de entrega y condiciones de entrega (Incoterms), el personal de logística e ingeniería de Synbase trabaja con usted para cumplir los requisitos específicos de la aplicación. Trabajar con clientes en más de 100 países hace que la cuestión de la entrega surja constantemente, pero nunca se interpone.
El estricto control del proceso necesario para garantizar que las tolerancias mantenidas sean consistentes de una corrida a otra también proviene del diseño del proceso de tensiones residuales en tubos sin costura (NIH PMC), gestionado y no agravado por el procesamiento posterior.
Indíquenos el grado y la norma, el DE, la pared y la longitud, la tolerancia deseada, el acabado, la cantidad de piezas y el puerto de destino, y le enviaremos una cotización, el plazo de entrega estimado y el tipo de certificado.
Contáctenos para una cotización personalizadaHerramientas y calculadoras de ingeniería
Seleccione la calculadora o herramienta de referencia adecuada para configurar especificaciones, determinar rutas de fabricación y calcular pesos teóricos para sus necesidades de tubos mecánicos.
Selector de procesos CDS / HFS / DOM
Selector interactivo para relacionar los requisitos de la aplicación con los procesos de fabricación sin costura estirado en frío, sin costura acabado en caliente o estirado sobre mandril.
Iniciar herramientaAsistente de tolerancia y acabado para alesados bruñidos
Herramienta de referencia para especificaciones de cilindros hidráulicos, con comparación de tolerancias del DI (por ejemplo, ISO 286) y normas de acabado superficial.
Iniciar herramientaCalculadora de peso y cantidad de tubos sin costura
Utilidad para calcular la masa teórica por metro, equivalencias de longitud y volúmenes totales de lote para tubos mecánicos de acero sin costura.
Iniciar herramientaEspecifíquelo una vez. Mecanícelo correctamente.
Indíquenos el grado, las dimensiones, la clase de tolerancia y el certificado requerido. Le proporcionaremos una cotización competitiva, el plazo de entrega y la referencia cruzada correspondiente a una certificación de ensayo de fábrica EN 10204 3.1 trazable y respaldada por el número de colada.
Preguntas frecuentes sobre tubos mecánicos sin costura
01
¿Cuál es la diferencia entre los tubos DOM y CDS?
¿Cuál es la diferencia entre los tubos DOM y CDS?
El DOM se suelda primero y luego se estira en frío sobre un mandril; sus tolerancias son estrechas, pero tiene una costura y suele tener paredes más delgadas. El CDS parte de una palanquilla perforada sin costura y puede estirarse con paredes más gruesas, por lo que se prefiere para piezas de alta presión y mecanizado profundo.
02
¿Es mejor el CDS o el DOM para un cilindro hidráulico?
¿Es mejor el CDS o el DOM para un cilindro hidráulico?
Ambos se utilizan. Para camisas de pared delgada y tolerancia estrecha sin mecanizado profundo, el DOM es rentable; para paredes más gruesas, mayor presión o alesados bruñidos en E355/ST52, el sin costura estirado en frío es la opción más adecuada. Indíquenos el alesado, la presión y la pared, y le recomendaremos una opción.
03
¿Cuál es la diferencia entre los tubos CDS y los acabados en caliente (HFS)?
¿Cuál es la diferencia entre los tubos CDS y los acabados en caliente (HFS)?
El CDS se controla tanto en DE como en DI, tiene una superficie lisa y mecanizable y mayor resistencia por el trabajo en frío. El HFS se controla en DE y pared, presenta una superficie laminada en bruto más rugosa, se ofrece con paredes más gruesas y cuesta menos; es adecuado cuando la tolerancia estrecha y el acabado no son críticos.
04
¿Qué norma debo solicitar: ASTM A519, EN 10305-1 o DIN 2391?
¿Qué norma debo solicitar: ASTM A519, EN 10305-1 o DIN 2391?
Solicite la norma que figure en su plano; se corresponden, pero no son idénticas línea por línea. A519/SA-519 es la norma estadounidense para tubos mecánicos, EN 10305-1 cubre tubos europeos de precisión estirados en frío y DIN 2391 es la antigua especificación alemana de precisión. Synbase cotiza según su norma e indica el equivalente en el certificado.
05
¿Puede el sin costura estirado en frío reemplazar al sin costura laminado en caliente en proyectos de precisión?
¿Puede el sin costura estirado en frío reemplazar al sin costura laminado en caliente en proyectos de precisión?
Sí, ese es exactamente su propósito. El CDS ofrece un control más estrecho del DE/DI, un acabado más liso y mayor resistencia que el tubo acabado en caliente, por lo que los trabajos de precisión y de piezas mecanizadas lo especifican en lugar del material laminado en caliente.
06
¿Suministran tubos bruñidos para cilindros hidráulicos?
¿Suministran tubos bruñidos para cilindros hidráulicos?
Sí, tubos sin costura bruñidos y aptos para bruñir (STH) en E355/ST52, con alesado ISO 286 H7/H8 y Ra ≤ 0.4 µm (Ra ≤ 0.2 µm para >350 bar o servicio de alta velocidad).