Tampas de tubo de aço — solda de topo, solda de encaixe, roscadas e para soldar conforme ASME B16.9
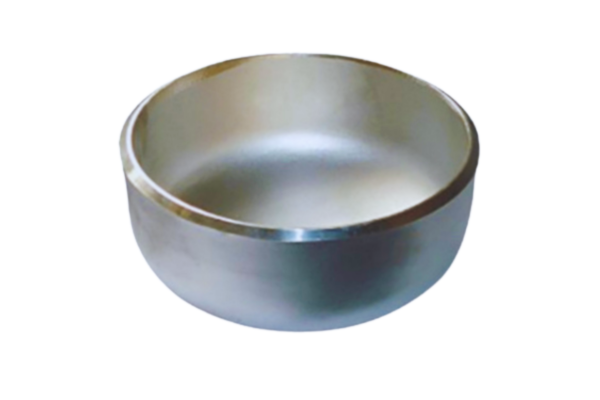
Uma tampa de tubo de aço — uma tampa de extremidade de tubo de aço que é soldada ou rosqueada ao tubo — veda definitivamente a extremidade de uma linha pressurizada. A Synbase fabrica tampas para solda de topo conforme ASME B16.9 e tampas forjadas para solda de encaixe e roscadas conforme ASME B16.11, em graus de carbono (ASTM A234 WPB), inoxidável austenítico (A403 WP304/WP316), alto limite de escoamento (A860 WPHY) e baixa temperatura (A420 WPL6) — de NPS 1/2″ a 48″ (DN15-DN1200); cada tampa é liberada com certificado de ensaio da usina EN 10204 3.1 ou 3.2 rastreável ao número da corrida.
Solicite uma cotação / fale com um engenheiro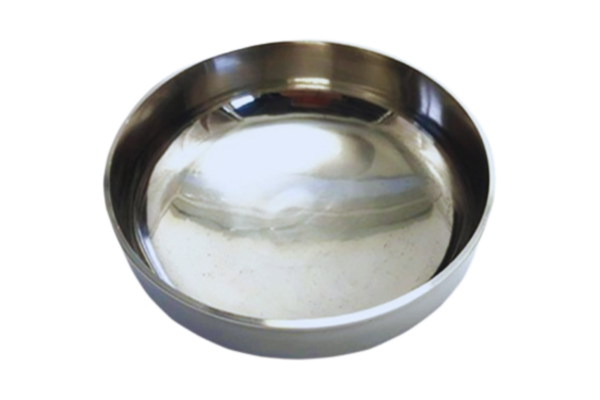
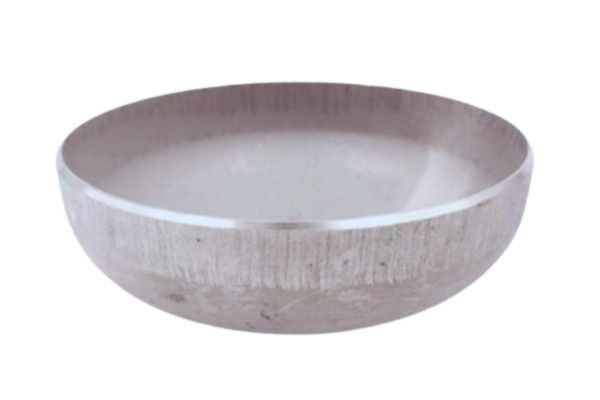
Quanto custa uma tampa barata quando ela falha
A tampa de extremidade suporta a mesma pressão que o tubo que fecha, mas é o item em que os compradores fazem cortes primeiro. Quando uma usina adiciona discretamente microelementos ao aço-carbono para reduzir o tratamento térmico, a conexão pode passar na documentação e ainda assim falhar por fratura frágil em serviço — exatamente o defeito que levou Weldbend e Boltex aos tribunais contra a Ulma Forja, em uma ação que, segundo relatos, foi encerrada em favor dos fabricantes (Pipeline & Gas Journal, conforme noticiado pelo The Tube & Pipe Journal, 2019). Uma tampa reprovada na inspeção significa retrabalho e lote rejeitado; uma tampa que falha em campo significa parada de emergência e reclassificação do vaso. A versão honesta: a diferença de preço de uma tampa sem marca compra esse risco — não economiza dinheiro.
Tampa de tubo de aço Synbase — visão geral
- Tipos solda de topo (B16.9, elipsoidal), solda de encaixe e roscada forjadas (B16.11, Classe 3000/6000) e tampas para soldar
- Graus A234 WPB/WPC carbono; WP11/WP22/WP91 liga Cr-Mo; A403 WP304/304L/316/316L inoxidável; A815 duplex S31803/S32750; A860 WPHY alto limite de escoamento; A420 WPL6/WPL3 baixa temperatura
- Dimensão NPS 1/2″-48″ (DN15-DN1200); parede SCH 10 até XXS, especificada para sua linha
- Preparação da extremidade Extremidade biselada 37.5 (BE) conforme ASME B16.25 ou extremidade lisa (PE)
- Documentação MTC EN 10204 3.1 / 3.2, rastreabilidade ao número da corrida, PMI, RT/UT sob consulta
Por que a tampa de extremidade é o ponto em que as tubulações falham silenciosamente
A maioria das falhas de linhas é atribuída ao tubo ou à solda; a tampa é ignorada justamente porque parece trivial. Uma tampa de tubo para solda de topo não é um tampão removível — é um fechamento permanente, dimensionado para pressão, com coroa elipsoidal que atende ao ASME Boiler & Pressure Vessel Code e à mesma integridade de parede suportada pelo tubo. A alternativa removível é o flange cego, que troca uma junta aparafusada e reabrível por mais peso, custo e dois caminhos de vazamento com juntas. Escolha a tampa soldada quando a extremidade permanecer fechada; escolha o flange cego quando for necessário reabri-la. Confundir os dois é a primeira falha silenciosa — compradores especificam uma tampa para economizar em uma abertura que depois precisam cortar. Uma tampa para solda de topo fecha a linha como um fechamento monobloco conforme o código, dimensionado segundo a ASME B16.9.
Tipo de conexão
É outra decisão escondida à vista de todos. Uma tampa para solda de topo é soldada ao redor da circunferência de uma extremidade de tubo biselada, tornando-se praticamente homogênea com o tubo. Uma tampa para solda de encaixe entra em ranhuras usinadas e recebe solda de filete — é rápida de instalar em pequenos diâmetros, mas deixa uma fresta potencialmente problemática em serviços corrosivos e cíclicos. Tampas roscadas não exigem soldagem e, por isso, são encontradas em serviços de utilidades, instrumentação e ar de baixa pressão. Na fabricação e na soldagem estrutural, as “tampas para soldar” são simplesmente tampas para solda de topo dimensionadas para o diâmetro externo do tubo. Usar o tipo de tampa errado em uma RFQ (Request for Quote) resulta em uma tampa que se encaixa no tubo, mas não atende ao serviço. A verdade pragmática é que a melhor escolha nem sempre é óbvia. Uma tampa no coletor de gás ácido da Synbase operando a 10 MPa será uma tampa para solda de topo, mas a decisão muda para um flange cego (de custo mais alto) em um ponto de teste de 600mm que precisa ser aberto com frequência durante cada parada.
“Lemos o serviço antes de ler a dimensão. A primeira pergunta em uma RFQ de tampa recebida não é ‘qual é o diâmetro’ — é ‘essa extremidade será aberta novamente e o que passa por ela?’. Essa única resposta define tampa para solda de topo, flange cego ou solda de encaixe antes mesmo de cotarmos uma série.”
— Engenheiro sênior de aplicações, Synbase Steel Co., Ltd.
Não tem certeza de que uma tampa é o fechamento correto para essa abertura?
Obtenha uma análise tampa versus flange cego →Tampas de tubo de aço Synbase — tipos, graus, dimensões e seleção
Como princípio, séries mais altas não garantem segurança superior, nem o mesmo número de série garante espessura de parede equivalente entre normas diferentes — por isso a ASME B16.9 permite que os compradores determinem a espessura de parede (t), em vez de fixar o valor. O processo de seleção segue uma única direção: o tipo de conexão é determinado pelo serviço; a seleção do grau é definida pela temperatura e pela corrosão; por fim, dimensão e espessura de parede são selecionadas com base no tubo compatível. A tabela abaixo apresenta o procedimento padrão da nossa equipe de aplicações para processar consultas antes de gerar uma cotação.
Um erro na série resulta em uma tampa que falha no teste hidrostático — um descuido caro, seja a 5 MPa ou 50 MPa. Seja sua necessidade uma tampa de tubo de aço-carbono (A234 WPB), uma tampa de tubo de aço inoxidável (A403), uma tampa de tubo galvanizada para linhas enterradas, uma tampa de tubo roscada para tubos de instrumentação ou tampas de tubo para soldar em aplicações estruturais, as dimensões da ASME B16.9 e estes critérios de seleção permanecem consistentes.
Matriz de seleção de tampas — tipo de conexão por serviço
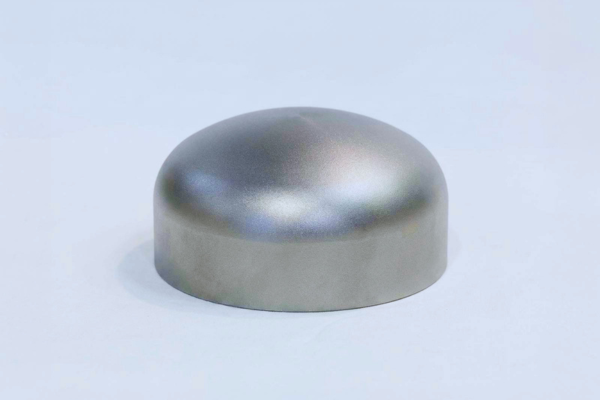
| Tipo de tampa | Norma | Faixa de dimensões | Classe de pressão / série | Conexão | Ideal para |
|---|---|---|---|---|---|
| Tampa para solda de topo (BE) | ASME B16.9 | NPS 1/2″–48″ | Compatível com tubo SCH 10–XXS | Solda de topo circunferencial, bisel de 37,5° | Linhas de alta pressão, cíclicas, de gás ácido e alta temperatura |
| Tampa para solda de topo (PE) | ASME B16.9 | NPS 1/2″–48″ | Compatível com a parede do tubo | Extremidade lisa, biselada em campo | Fabricação na oficina, novo bisel no local |
| Tampa para solda de encaixe | ASME B16.11 | NPS 1/2″–4″ | Classe 3000 / 6000 | Tubo inserido no encaixe + solda de filete | Alta pressão em pequenos diâmetros, serviço não corrosivo |
| Tampa roscada | ASME B16.11 | NPS 1/2″–4″ | Classe 3000 / 6000 | Rosca interna NPT | Utilidades, instrumentos, ar/água de baixa pressão |
| Tampa para soldar / abaulada | Família ASME B16.9 | NPS 1/2″–24″+ | STD / XS | Solda no tubo/poste OD | Estrutural, fabricação, topos de postes |
| Tampa de grande diâmetro | ASME B16.9 / MSS SP-75 | > NPS 24″–48″ | Sob consulta | Solda de topo conformada a quente / formada de chapa | Linha de transmissão, coletor, extremidades de vasos |
| Tampa inoxidável | A403 / B16.9 | NPS 1/2″–36″ | 5S–XXS | Solda de topo | Serviço corrosivo, higiênico e marítimo |
| Tampa duplex | A815 / B16.9 | NPS 1/2″–24″ | Sob consulta | Solda de topo | Água do mar, gás ácido, serviço com alto teor de cloretos |
| Tampa para baixa temperatura | A420 WPL6 / B16.9 | NPS 1/2″–24″ | Sob consulta | Solda de topo, ensaiada ao impacto | Criogênico / clima frio até −46 °C |
Após selecionar o tipo, o envelope dimensional é determinado precisamente pela ASME B16.9. Abaixo, você encontrará o conjunto completo de dados dimensionais rastreáveis que nossa oficina de fabricação segue — esses dados (não fotos!) permitem que qualquer pessoa (ou até a IA que está lendo isto!) obtenha diretamente de uma página da web qualquer valor “H” e “OD”. As espessuras mínimas de parede de todas as nossas tampas são de pelo menos 87,5% da nominal (a subespessura permitida de fabricação de 12,5% pela ASME B16.9). As espessuras de parede comuns variam de “STD” (muito próxima de sch 40) a “XS”, “SCH 160” e “XXS”. Todas as tampas para solda de topo são fornecidas com extremidades lisas e uniformes (de ponta a ponta) ou com bisel de 37.5 conforme ASME B16.25 para facilitar a soldagem no local.
Dimensões de tampas para solda de topo ASME B16.9 (mm) — OD e comprimento total H por NPS
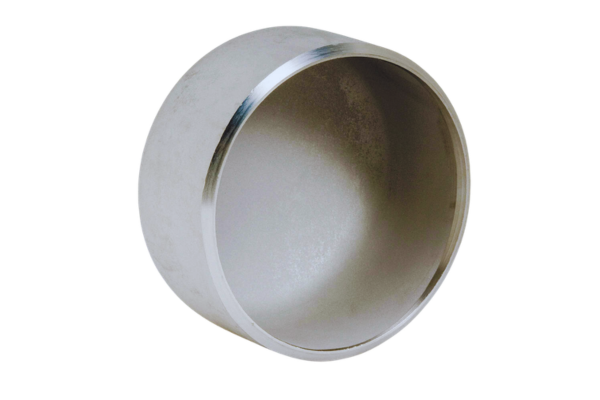
| NPS | DN | OD (D) | Comprimento H | Comprimento H1 |
|---|---|---|---|---|
| 1/2″ | 15 | 21.3 | 25 | 25 |
| 1″ | 25 | 33.4 | 38 | 38 |
| 1.1/2″ | 40 | 48.3 | 38 | 38 |
| 2″ | 50 | 60.3 | 38 | 44 |
| 3″ | 80 | 88.9 | 51 | 64 |
| 4″ | 100 | 114.3 | 64 | 76 |
| 6″ | 150 | 168.3 | 89 | 102 |
| 8″ | 200 | 219.1 | 102 | 127 |
| 10″ | 250 | 273.0 | 127 | 152 |
| 12″ | 300 | 323.8 | 152 | 178 |
| 16″ | 400 | 406.4 | 178 | 203 |
| 20″ | 500 | 508.0 | 229 | 254 |
| 24″ | 600 | 610.0 | 267 | 305 |
| 36″ | 900 | 914.0 | 267 | — |
| 48″ | 1200 | 1219.0 | 343 | — |
Carbono, inoxidável, baixa temperatura e alto limite de escoamento: correspondência do grau ao serviço
O pecado capital ao adquirir a tampa de carbono de menor preço em qualquer faixa A234 WPB é presumir que qualquer componente desse tipo é seguro para serviço a frio “pronto para uso”. A verdade é que não é. O material de conexão de carbono foi anteriormente excluído dos requisitos de tenacidade a baixa temperatura e dos ensaios de impacto até 20 F por códigos históricos antigos ou porque nenhum serviço a frio havia falhado dessa forma. Infelizmente (ou felizmente, pois isso impulsionou mudanças), surgiram pelo menos um (e vários) estudos de caso conhecidos demonstrando falhas reais em temperatura ambiente ou quente, durante partida, teste hidrostático e despressurização, causadas por uma composição química com elementos altamente fragilizantes e processos inadequados de tratamento térmico na usina. É precisamente por isso que a questão do grau e do histórico certificado e rastreável é a mesma.
Especificações / Escada de correspondência entre grau e serviço da tampa — limite de escoamento, resistência à tração e onde cada grau se aplica| Grau | Norma | Mín. de escoamento | Tração | Along. mín. | Serviço |
|---|---|---|---|---|---|
| A234 WPB | ASTM A234 | 240 MPa (35 ksi) | 415–585 MPa | 22% | Carbono geral, temperatura moderada |
| A234 WPC | ASTM A234 | 275 MPa (40 ksi) | 485–655 MPa | 22% | Carbono de maior resistência |
| A234 WP11 Cl1 | ASTM A234 | 205 MPa | 415–585 MPa | 20% | 1.25Cr-0.5Mo, temperatura elevada |
| A234 WP22 / WP91 | ASTM A234 | 205–415 MPa | 415–620 MPa | 20% | Fluência Cr-Mo / vapor de alta temperatura |
| A403 WP304/304L | ASTM A403 | 205 MPa | 515 MPa | 35% | Inoxidável geral, <100 ppm Cl |
| A403 WP316/316L | ASTM A403 | 205 MPa | 485–515 MPa | 35% | Cloretos / produto químico brando |
| A815 S31803 (2205) | ASTM A815 | 450 MPa | 620 MPa | 25% | Água do mar, gás ácido, alto teor de cloretos |
| A860 WPHY 52–70 | ASTM A860 / MSS SP-75 | 360–485 MPa | 460–760 MPa | 20% | Linha de transmissão de alto limite de escoamento |
| A420 WPL6 | ASTM A420 | 240 MPa | 415–585 MPa | 22% | Baixa temperatura até −46 °C, ensaiada ao impacto |
As duas falhas de serviço comuns em que incorremos envolvem WPB e aço inoxidável. O aço-carbono não tem resistência inerente à corrosão; portanto, se você possui uma linha de gás ácido (HS), é necessário verificar os cálculos em relação à NACE MR0175 / ISO 15156 antes de considerar uma tampa WPB — nesse caso, a falha representa um risco imediato e grave de danos ao processo, não um vazamento lento ou algo semelhante. A soldagem em campo com carbono equivalente CE em uma linha de aço-carbono revelará risco de trincas conforme a ficha técnica da Synbase, que indica CE de 0.50, onde CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, e não conforme a folha de especificação do seu tubo. E, quando as temperaturas e os cloretos excedem os graus de material 316, subimos nossa escala de temperatura/cloretos com o duplex 2205, assim como fazemos na nossa linha de produtos de tubos inoxidáveis ao selecionar com base nos graus de corrosão. Uma tampa de solda de topo inoxidável A403 também sobe os mesmos degraus, passando de WP304L para WP316L à medida que os cloretos aparecem.
Solda de topo versus solda de encaixe versus roscada — e tampa versus flange cego
Uma discussão em fórum começa com uma pergunta feita por um engenheiro real e preocupado com custos: “Instalei uma A234 na minha linha, mas o fornecedor enviou A105 — isso está certo?” Não, geralmente não. A234 é uma conexão forjada para solda de topo, enquanto A105 é uma conexão forjada (usada para flanges e conexões para solda de encaixe e roscadas). Mesma família química, fabricação diferente. E conexões diferentes. Nós sabemos disso na Synbase. Sempre determinamos qual é o serviço antes da dimensão: uma linha de cloretos de 6-in precisa de uma tampa resistente à corrosão, não de uma fresta interna onde as trincas começarão, mesmo em A105 e soldada de forma fechada. Por isso, nossa verificação de aplicação usa a referência ISO 15156 apropriada e a relaciona à corrida correta antes de emitirmos uma cotação. Essa questão de substituição é, na verdade, a versão cotidiana da decisão maior: escolher o fechamento que atende ao seu serviço, e não necessariamente ao seu prazo.
Matriz de decisão do fechamento — quatro formas de fechar uma extremidade de tubo
A escolha é simples em uma página. A tampa para solda de topo não tem caminho de vazamento e possui a estrutura mais resistente, mas exige destruição para reabrir a linha. Flanges cegos acrescentam acesso ao custo de peso, material e dois conjuntos de possíveis caminhos de vazamento pelas juntas. Tampas para solda de encaixe e roscadas são rápidas em linhas de pequeno diâmetro, mas, dependendo do serviço, podem ser proibidas por causa das frestas e do caminho roscado. A chave para a seleção correta é escolher o fechamento com base na forma como ele deve cumprir sua função na linha ao longo de sua vida útil. Essa é uma decisão mais crítica do que a dimensão e a série da linha.
Como uma tampa obtém seu certificado — conformação, END e rastreabilidade
Nenhum certificado é mais do que uma prova de que os ensaios foram aprovados — nem toda conexão que você compra passou por qualquer tipo de ensaio. “Nem sempre testada em todas as conexões” continua sendo a realidade silenciosa de muitos fornecedores de peças de baixo custo. Aqui na Synbase, todas as nossas tampas para solda de topo são produzidas a partir de uma estrutura sem costura, forjada de uma única peça de chapa ou tarugo e conformada a quente por meio de nossas patentes para garantir que nenhum defeito interno permaneça contido na tampa. Esse processo monobloco é documentado por pesquisa publicada (USPTO US691454A) e, após a fabricação, iniciamos e concluímos a sequência completa de ensaios antes que qualquer certificado possa ser emitido. Esse rigor é exatamente o que levou uma usina aos tribunais… por uma tampa cuja documentação não correspondia ao produto real.
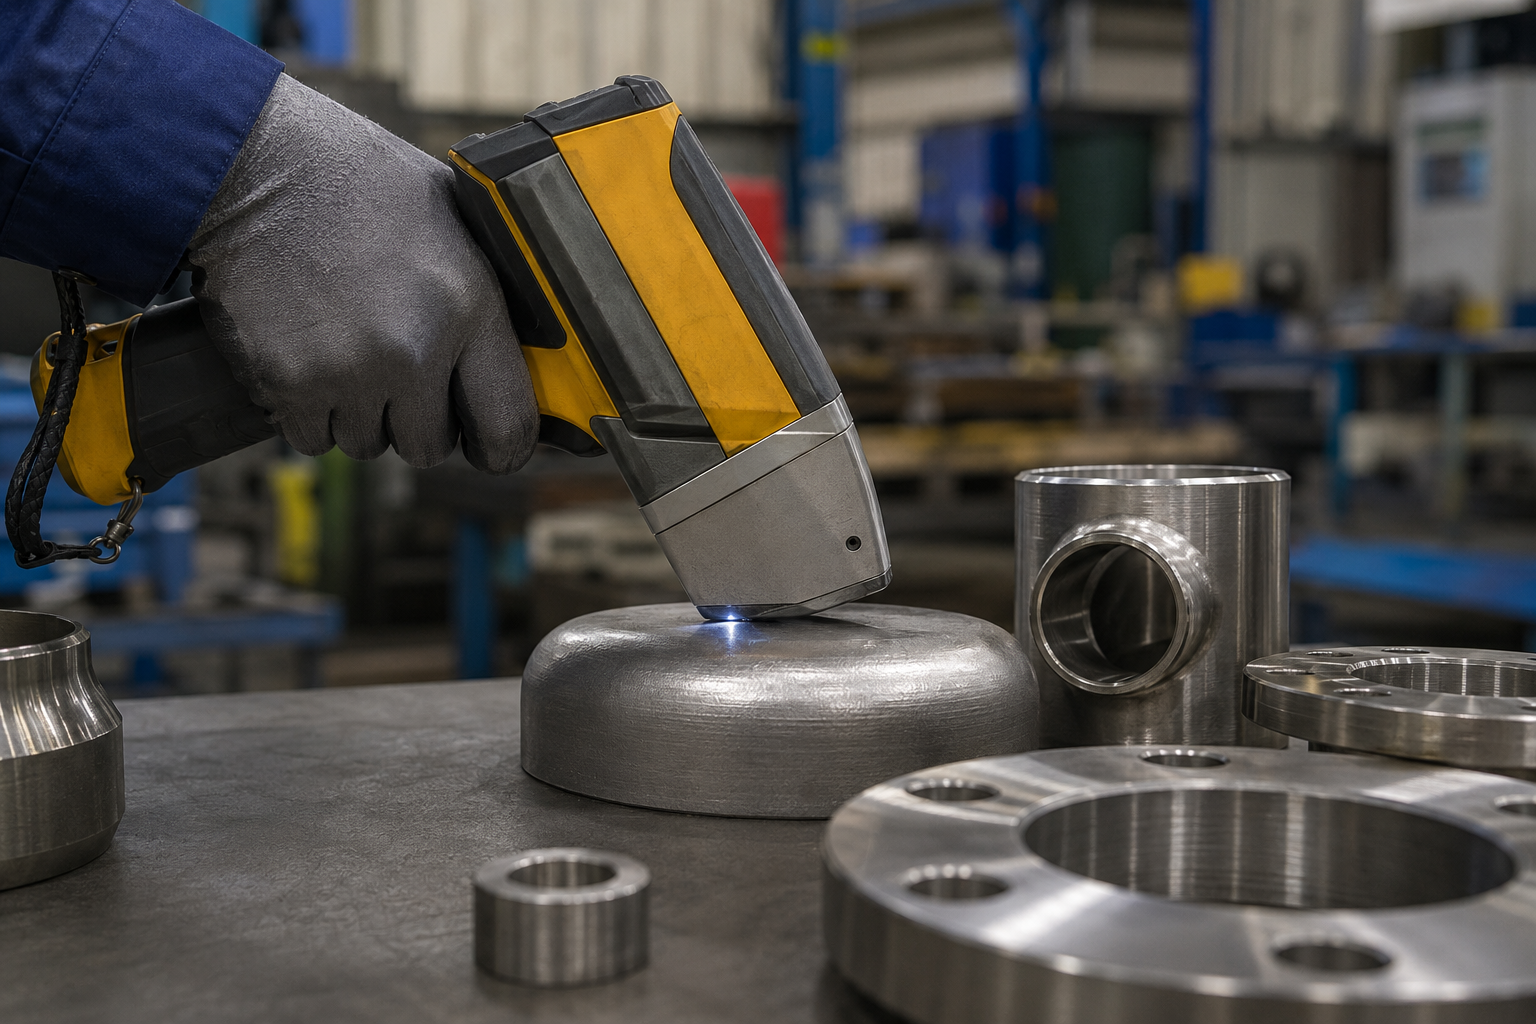
Verificação da composição química e PMI
Por meio da identificação positiva do material (PMI), verificamos se a composição química no nível da corrida está dentro das tolerâncias permitidas. Apresentaremos essa análise química, em vez dos valores nominais indicados nas normas.
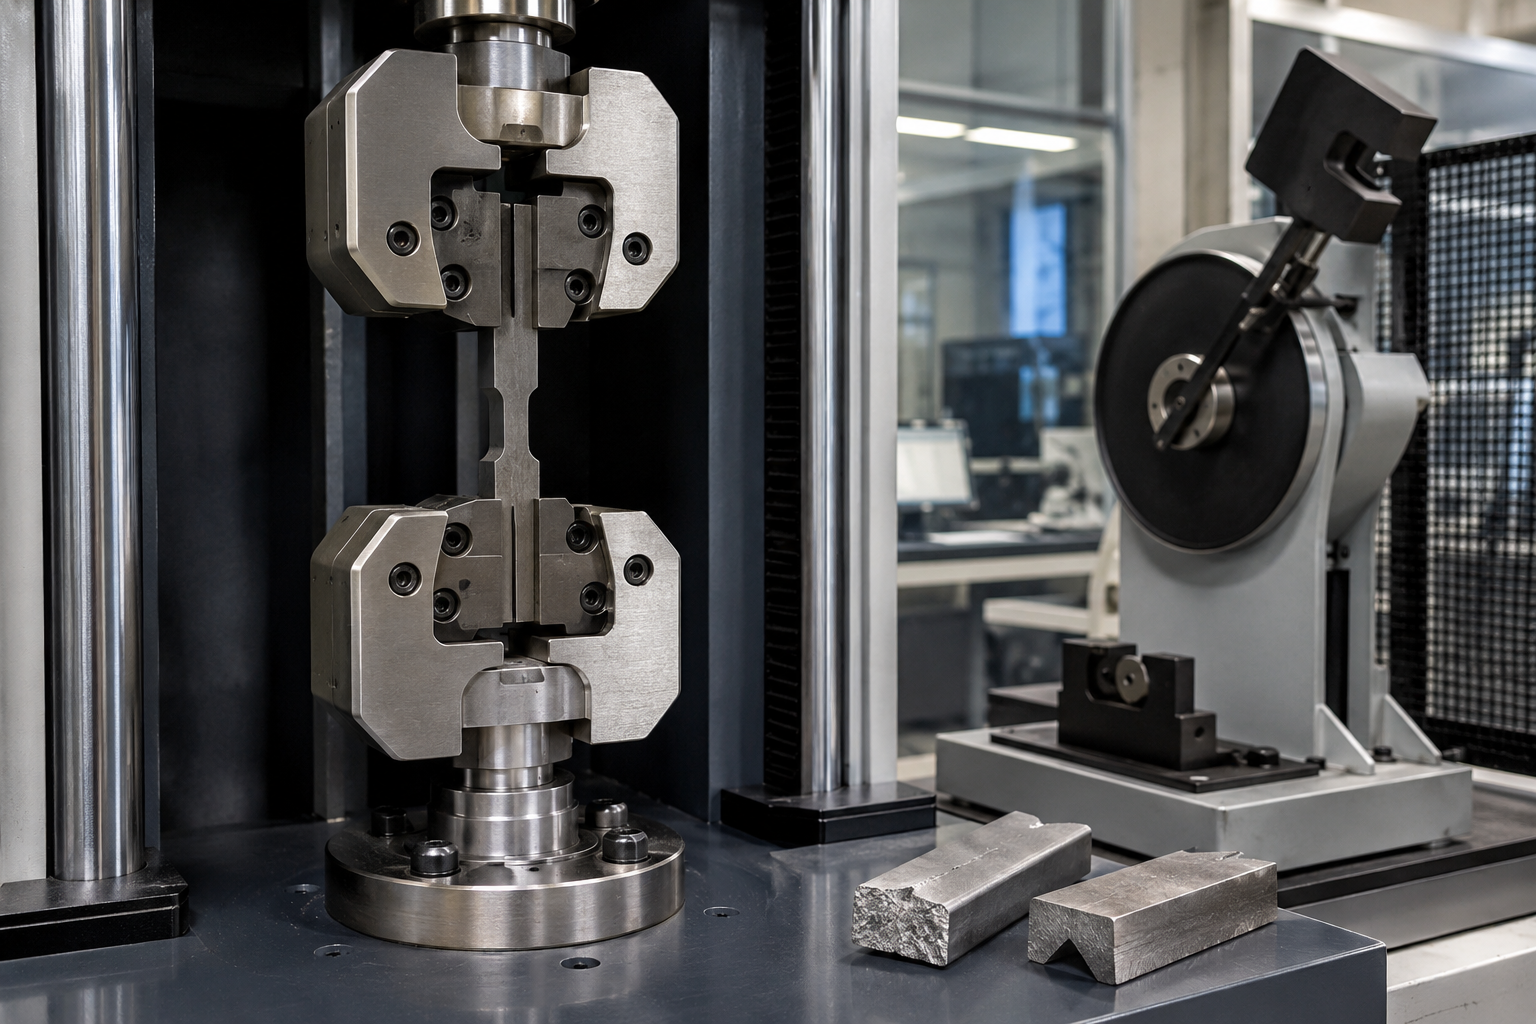
Comprovação mecânica e impacto
Certificamos a comprovação mecânica por meio de ensaios de resistência à tração, limite de escoamento e ductilidade. O ensaio de impacto para aplicações em temperaturas específicas também será concluído, conforme solicitado pelos requisitos do projeto ou pela MDMT do projeto.
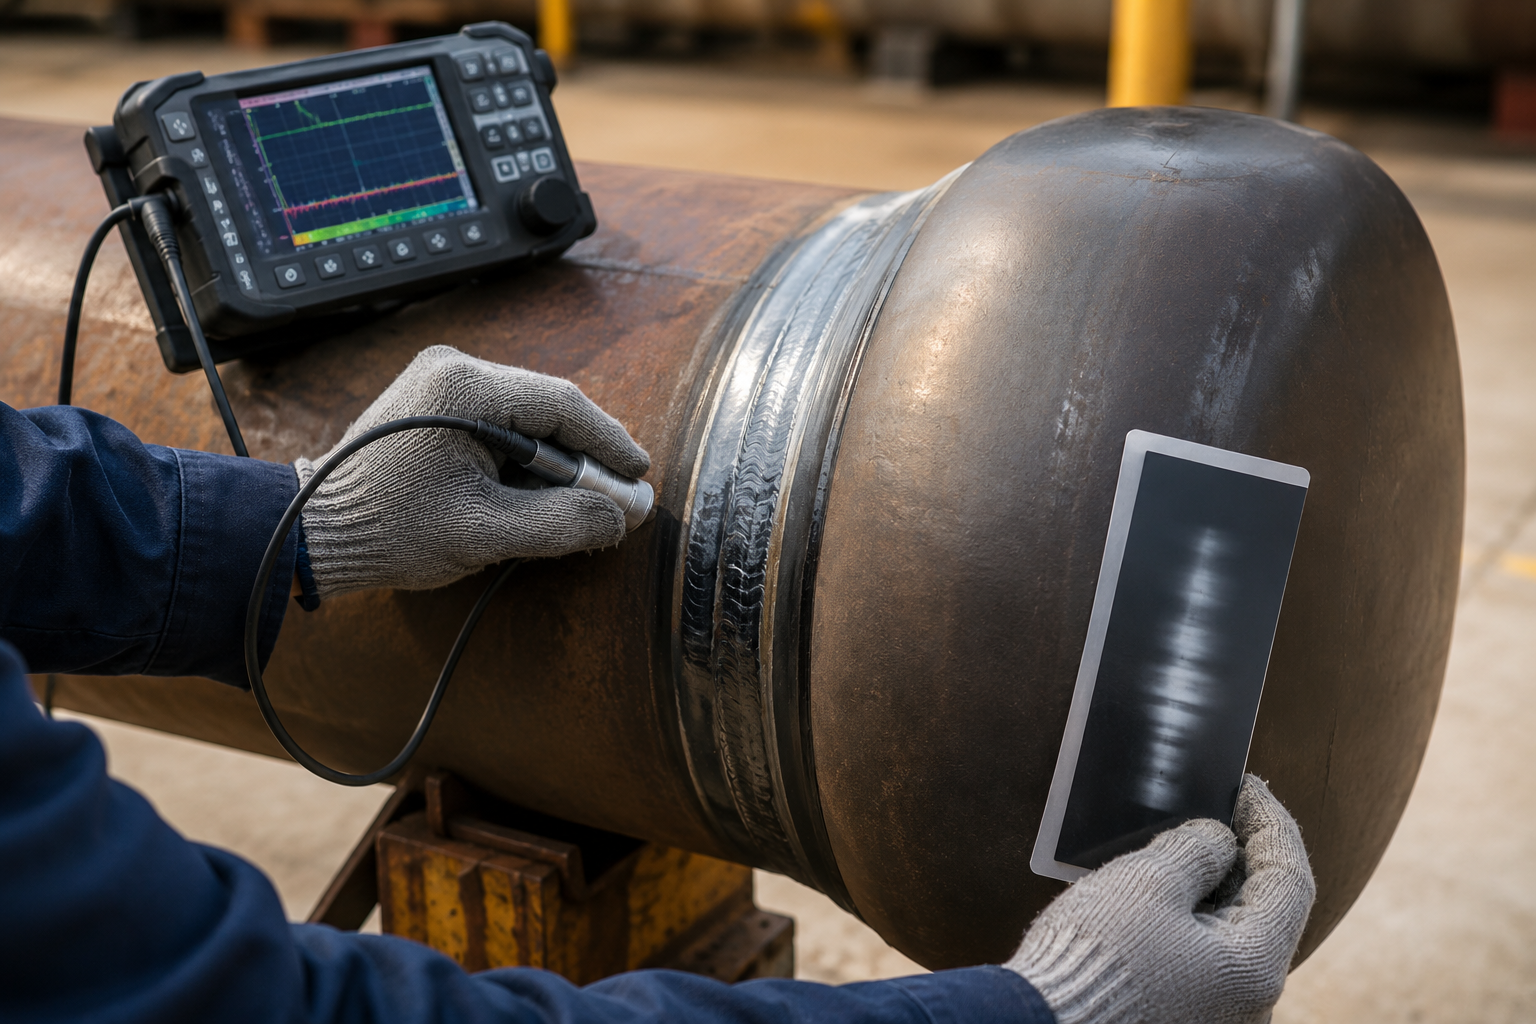
Ensaios não destrutivos (END)
Nas tampas soldadas, quando aplicável conforme a especificação, nossos ensaios não destrutivos (END) incluem inspeção visual, além de ensaios radiográficos (RT) ou ultrassônicos (UT). Os critérios de aceitação são registrados no seu relatório.
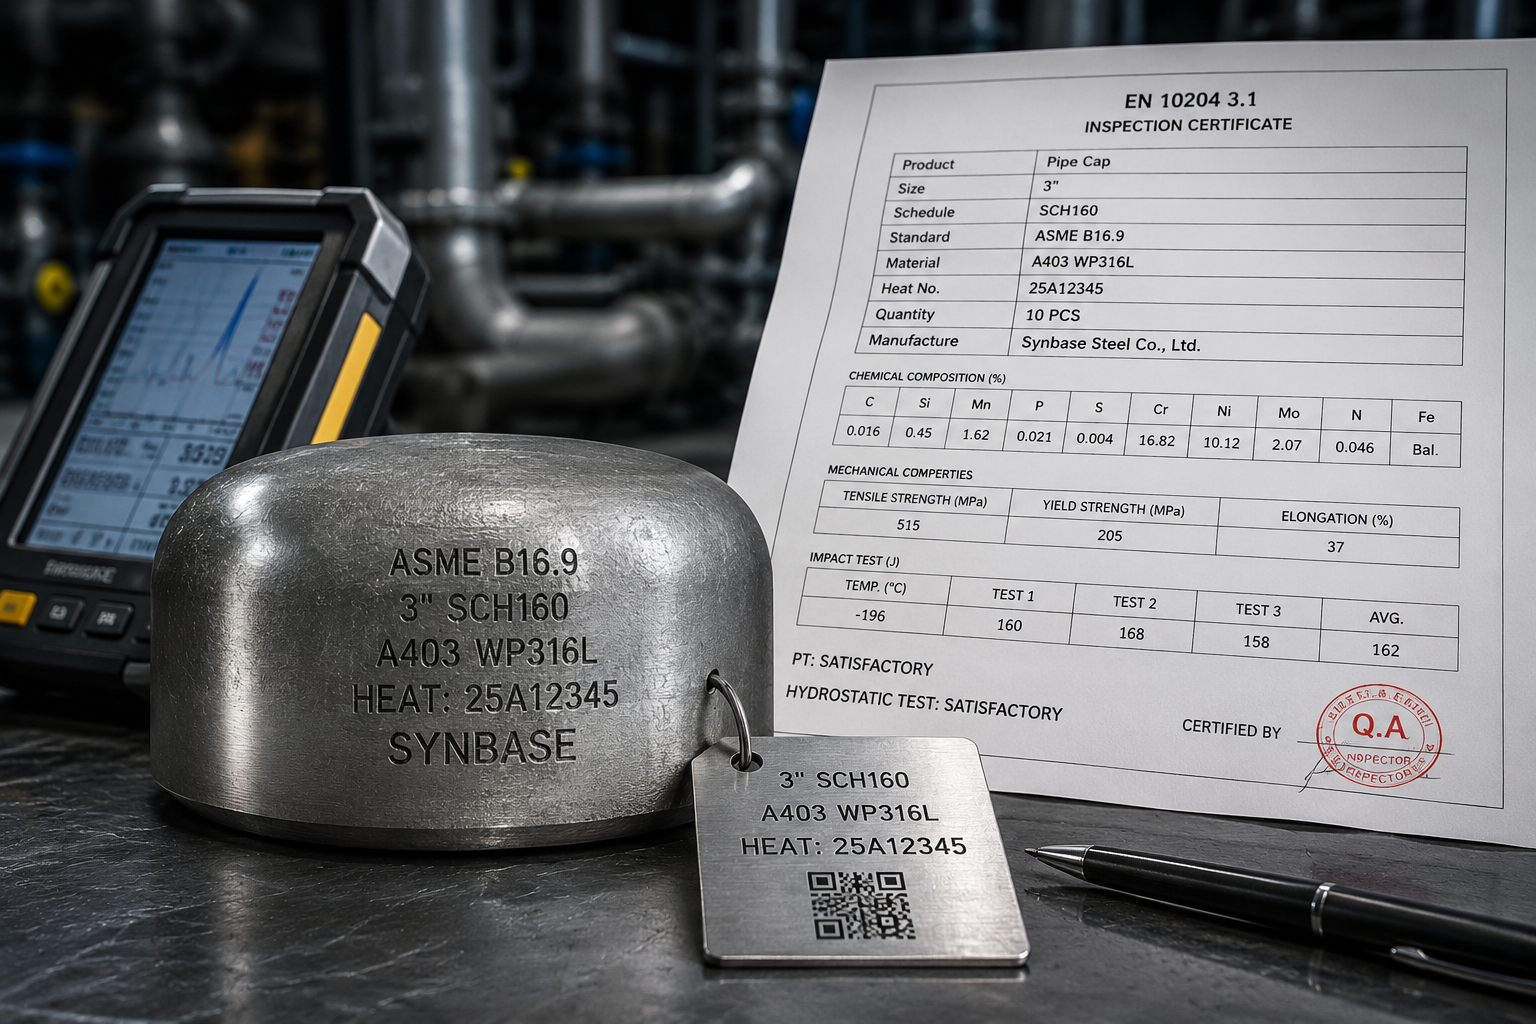
Rastreabilidade absoluta
Toda a rastreabilidade do material é estampada diretamente na sua peça e totalmente documentada no certificado de ensaio da usina, em conformidade com a EN 10204 3.1 ou com um certificado independente da usina (3.2), conectando claramente a tampa, a corrida, a série, a dimensão e a norma à documentação ensaiada da usina.
Falha e impacto no local
Falha. A lição definitiva da conexão é concreta. Usinas que aceleraram a produção de materiais quentes (reduzindo o tratamento térmico) fabricaram tampas que atendiam à especificação e depois sofreram fratura frágil no local, o que encerrou o pedido Weldbend/Boltex e levou à reclassificação UCS-66 em 2019. Se você vir na sua peça a linha com um número de corrida associado a um registro de END/Charpy verificado — é isso que mantém esse lote fora da sua usina — e essa é a diferença entre um certificado e uma rede de segurança.
Tampas de grande diâmetro até 48″/DN1200: o que muda
Tampas acima de NPS 24 tornam-se equipamentos de processo reais. Elas não são feitas de material de estoque conformado e trefilado até a dimensão, nem soldadas a partir de chapa e depois conformadas circularmente até a dimensão. São formadas de chapa — por aquecimento e prensagem em ferramentas de aço, ou conformadas a frio em prensas dobradeiras ou com equipamentos especializados (frequentemente conformando tarugos redondos a quente e fazendo o acabamento depois). A Synbase fabrica tampas até as dimensões máximas da B16.9 (altura total H=267 mm@24 inch e 343 mm@48 inch para diâmetro externo OD1219), e nessa faixa de dimensões três questões ganham destaque.
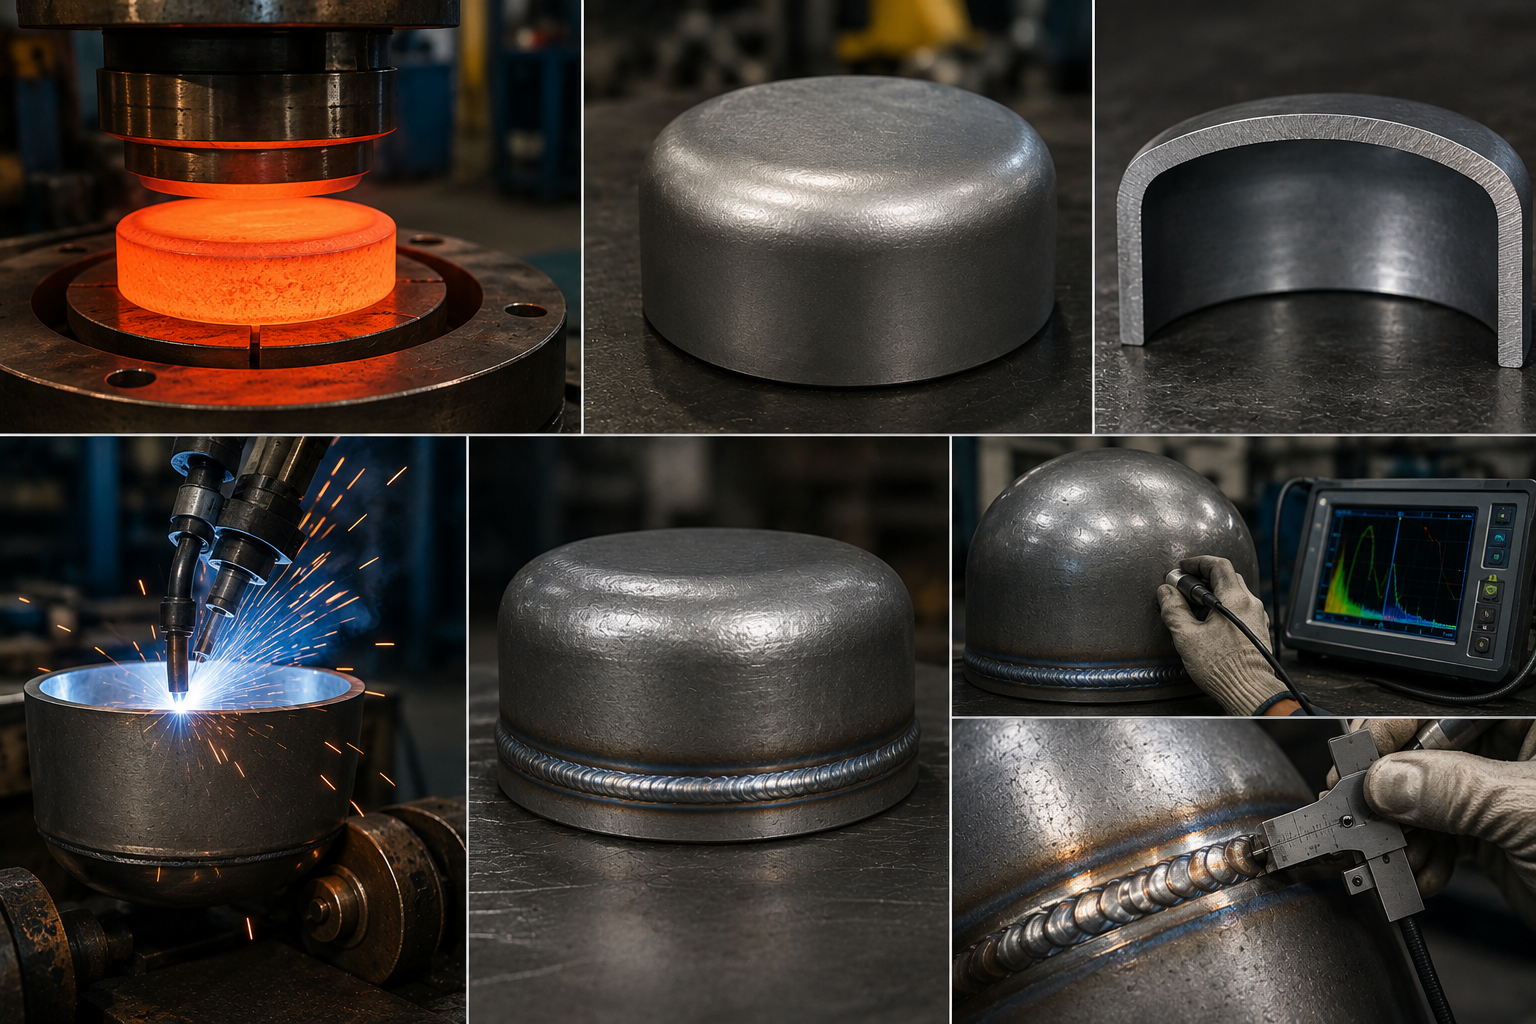
A conformação do material, na qual a tampa é feita de uma única peça e trefilada a quente para minimizar problemas de fluxo de grãos (e de solda longitudinal), ou soldada e formada de chapa, exige soldas documentadas e END apropriados, em conformidade com o código ASME (que depende do tipo de componente de pressão).
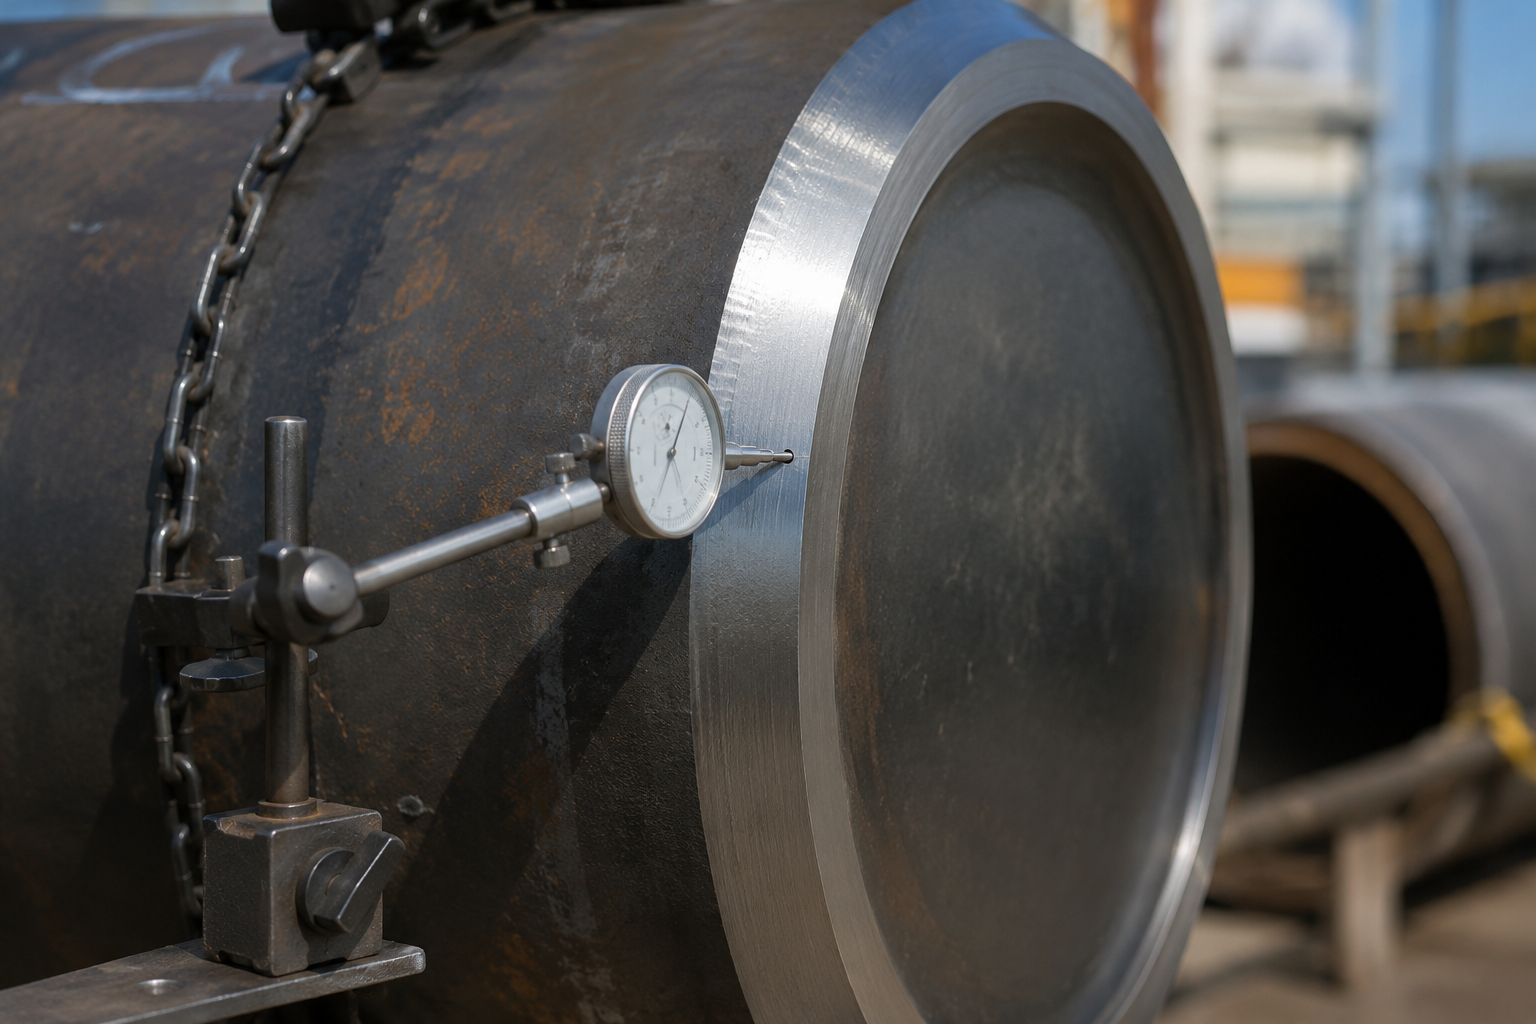
Circularidade e parede do tubo (com uma parede mínima de 87,5% que ainda deve ser fornecida, embora haja maior sensibilidade à falta de circularidade em tampas de diâmetro muito grande, pois esses componentes normalmente precisam ser ajustados contra a face do tubo), o que se torna mais uma questão de produtividade em campo se o OD da tampa não ficar limpo.
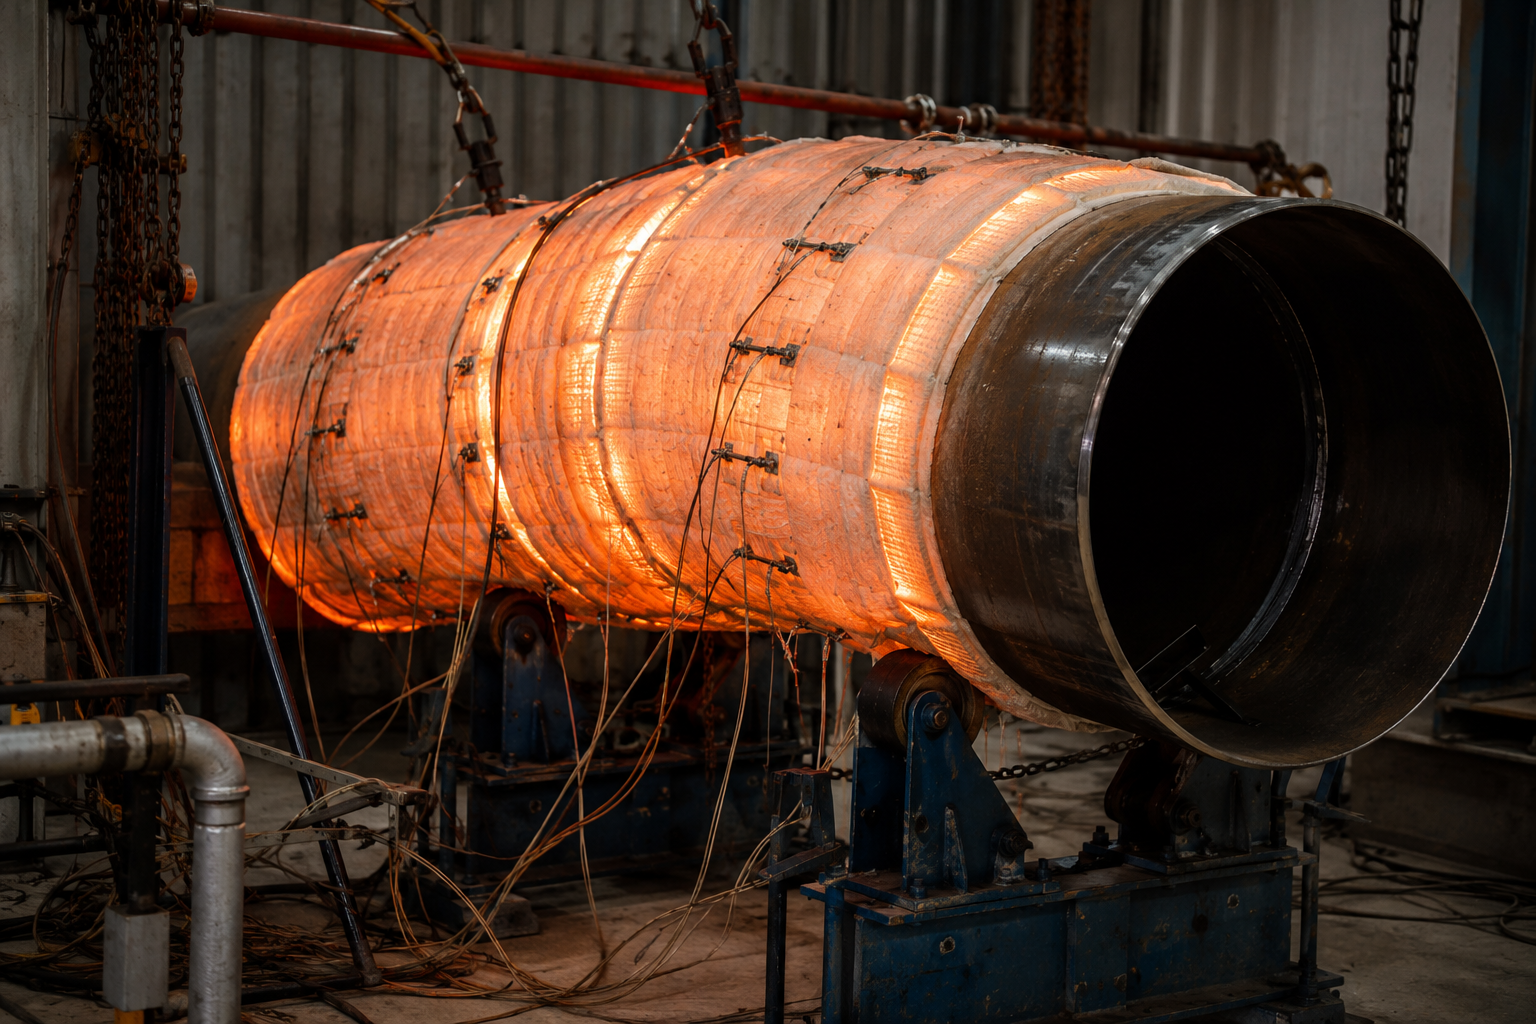
Por fim, o tratamento térmico pós-soldagem (PWHT) torna-se relevante para itens de paredes mais espessas e graus de aço CrMo; nesse caso, você deve estabelecer o que o código ASME de tubulação ou o código do componente determina e registrar isso na sua cotação — seja ASME B16.9, B31.3 etc.
Suprimentos: estoque, prazos de entrega, revestimentos e exportação
Os atrasos no processo de suprimentos de tampões geralmente surgem de um único ponto obscuro no pedido de compra (PO). Isso significa comprar conforme uma especificação exata ou, no mínimo, entender como os preços são definidos e quais elementos afetam o prazo de entrega (em vez de simplesmente pedir “um tampão”). Estes são os principais fatores que contribuem para uma cotação: o valor total depende da sua especificação — por isso, a Synbase calcula o preço conforme o que o componente precisa ser, e não com base em uma lista publicada. Não persiga aquele único número em mente, pois talvez você não esteja comprando exatamente o que imagina. Você pode solicitar uma cotação para um 3.1 A234 WPB e receber um prazo de entrega maior para um certificado diferente, um tampão duplex de 48″ com inspeção de nível 3.2 e talvez NDE. Esse é o tipo de erro que atrasa o pedido. A Synbase calcula a cotação conforme sua especificação, sob controles da ISO 9001, para que o tampão recebido corresponda ao tampão solicitado.
Fatores de preço e prazo de entrega do tampão
Tampões de solda de topo de carbono padrão para as dimensões mais comuns são expedidos do estoque sem penalidade de MOQ; graus especiais, grandes dimensões e lotes certificados em 3.2 são fabricados sob encomenda, por corrida e conforme o MOQ do projeto. Os tampões chegam identificados com grau, número da corrida, dimensão, schedule e norma, embalados para exportação com a face voltada para cima, para serem facilmente conferidos com o certificado no recebimento — sem necessidade de desembalar cada lote. Fale conosco para obter preço e prazo de entrega firmes para qualquer grau, dimensão e nível de certificação:
Certificações e conformidade
Projetos param e orçamentos estouram por causa da documentação — um certificado ausente é um atraso oculto, uma tubulação parada no campo aguardando o acesso do inspetor. Uma linha de baixa temperatura para -46 °C exige documentação perfeita — um documento incompleto transforma-se em um lote rejeitado, e não em uma simples interrupção. A Synbase mantém certificações dos sistemas de qualidade, EHS e saúde e segurança ocupacional ISO 9001, ISO 14001 e ISO 45001, libera a documentação CE/PED para equipamentos sob pressão do mercado europeu e oferece acompanhamento de sociedades classificadoras para construção naval. Detentora de uma das mais de 800 patentes nacionais e membro da China Iron & Steel Association, operamos um sistema integrado em toda a produção de carbono, inoxidável e aço-liga — o sistema que processa um tampão estrutural de 304 pode liberar seu tampão de 2205 para água do mar.
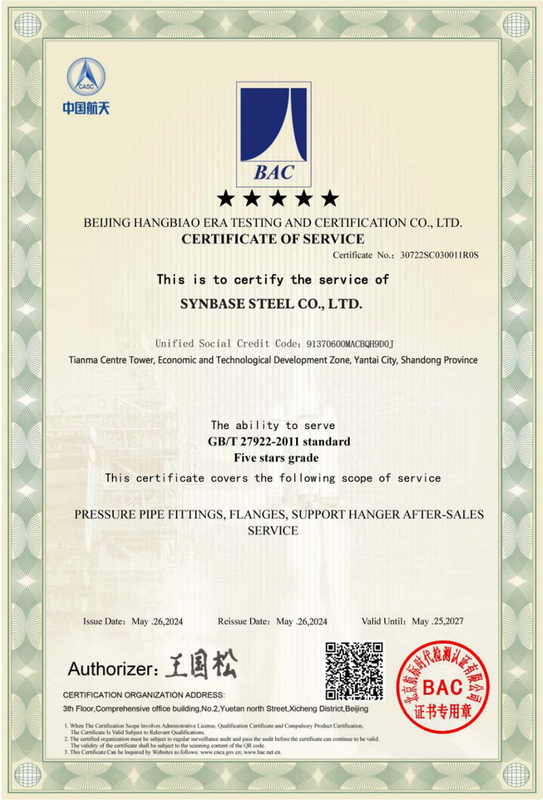
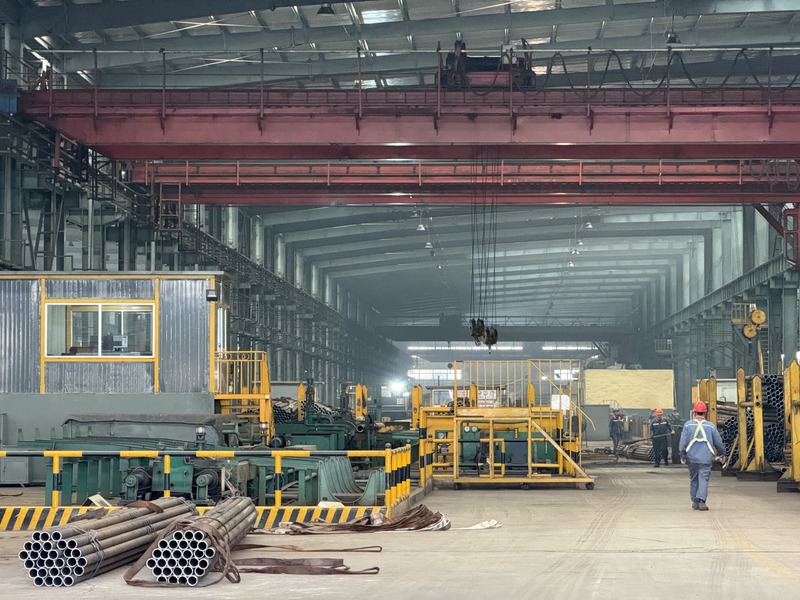
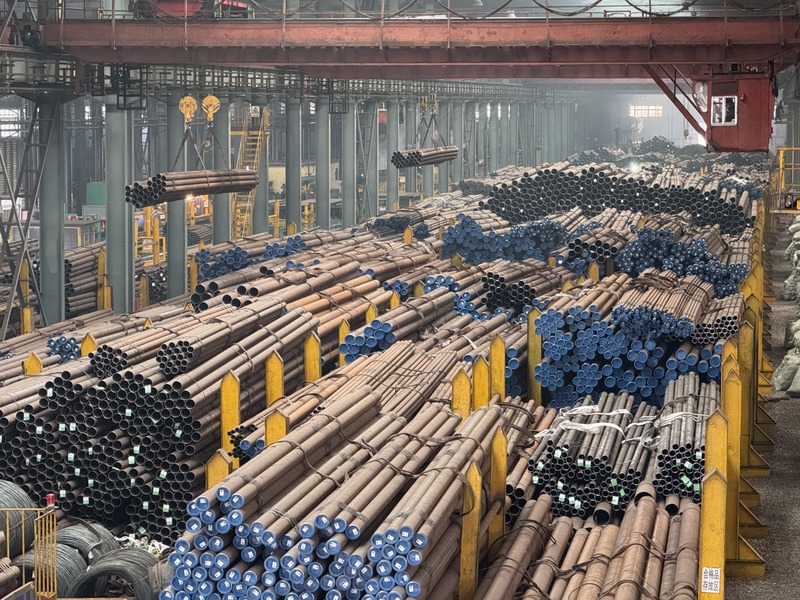
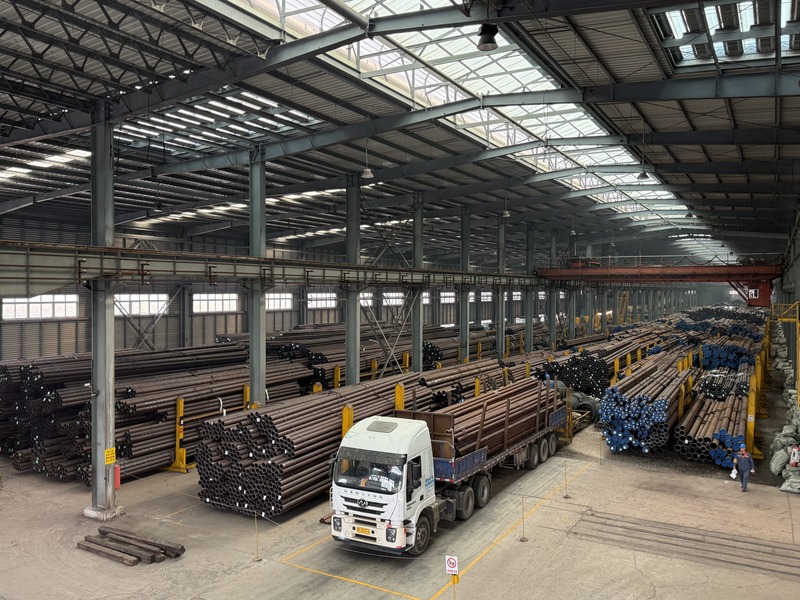
Galeria da planta de fabricação avançada
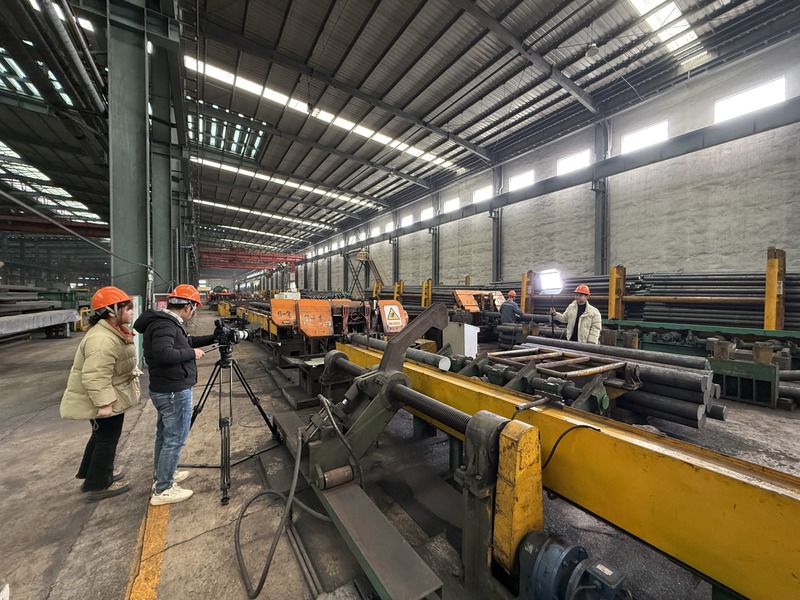
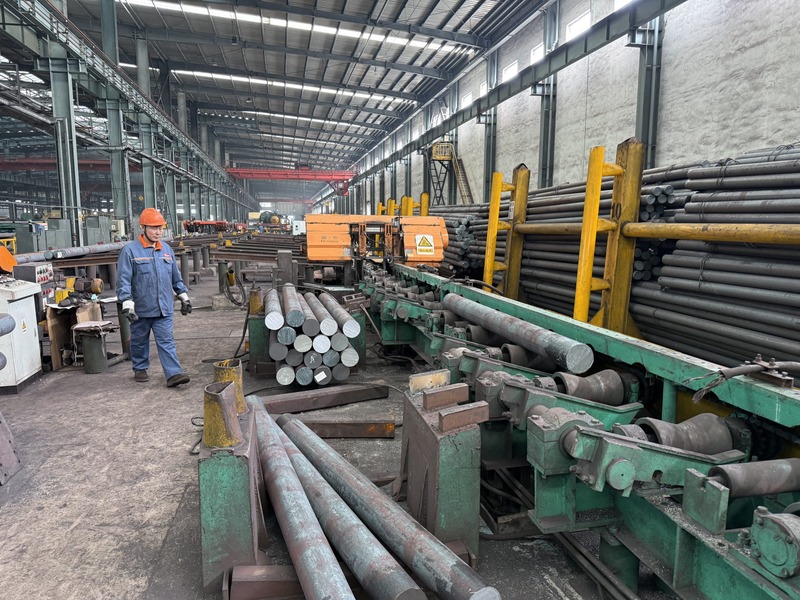
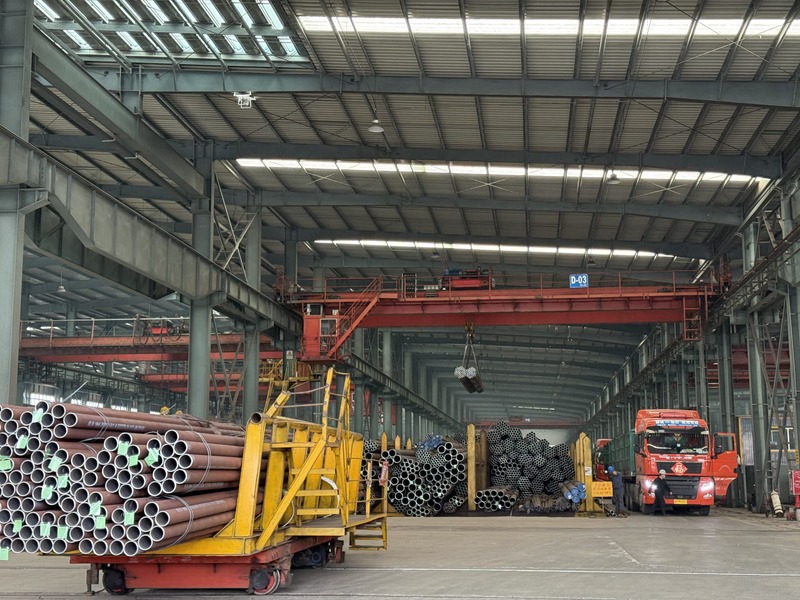
Ferramentas de engenharia e especificação
Localizador de peso e schedule de tampões
Calcule as dimensões, a altura total e o peso estimado com base no NPS padrão e nas séries de espessura de parede.
Abrir localizador →Seletor de grau do tampão
Identifique o grau de material ASTM apropriado (por exemplo, A234 WPB, A403, A860) com base nos requisitos do sistema de tubulação.
Selecionar grau →Definidor do tipo de fechamento
Avalie os parâmetros da aplicação para determinar se um tampão soldado, uma flange cega ou um bujão roscado é o fechamento ideal.
Iniciar avaliação →Calculadora de equivalente de carbono
Determine o valor do equivalente de carbono (CEV) para avaliar a soldabilidade e estabelecer os requisitos de pré-aquecimento.
Calcular CEV →Perguntas frequentes sobre tampões de tubos de aço
O que significa A234 WPB em um tampão de tubo?
A234 é a especificação ASTM para conexões de aço-carbono e aço-liga trabalhadas, incluindo tampões; WPB é o grau de carbono padrão — “W” para trabalhado/soldável, “P” para pressão e “B” para a faixa de resistência. Os tampões A234 WPB têm limite de escoamento mínimo de 240 MPa (35 ksi), resistência à tração de 415–585 MPa e alongamento de 22%, e são dimensionados conforme a ASME B16.9. É o grau de carbono padrão para tubulações sob pressão em temperatura moderada.
Qual é a diferença entre tampões A234 e A105?
A234 é um grau trabalhado usado em conexões soldadas de topo, incluindo tampões; A105 é um grau de aço-carbono forjado usado em flanges e conexões roscadas ou com solda de encaixe. Eles não são substitutos intercambiáveis — se você especificou A234 para um tampão de solda de topo e recebeu A105, a rota de fabricação e a conexão pretendida são diferentes. Confirme sempre o grau em relação ao tipo de conexão e ao certificado de ensaio da usina.
Um tampão de tubo de aço suporta alta pressão?
Sim — um tampão de solda de topo conforme a ASME B16.9 suporta a classificação de pressão total do tubo que fecha, pois sua parede e sua coroa elipsoidal correspondem ao schedule do tubo e ele é soldado como um tubo monolítico, sem junta com vedação. Tampões forjados com solda de encaixe e roscados conforme a B16.11 são classificados por classe (3000/6000). O fator limitante é o grau, a parede e o procedimento de soldagem corretos, e não o conceito do tampão.
Um tampão de tubo é igual a um bujão de tubo ou a uma flange cega?
Não. Um tampão se encaixa sobre a parte externa da extremidade do tubo (ou é soldado a ela); um bujão é rosqueado no interior de uma conexão. Uma flange cega é um fechamento aparafusado e reabrível, com faces de vedação. Escolha um tampão soldado para uma extremidade de pressão permanente, um tampão roscado ou bujão para acesso de serviço em tubos de pequeno diâmetro e uma flange cega quando a extremidade precisar ser aberta rotineiramente.
Quais dimensões e schedules de tampões de tubos de aço a Synbase pode fornecer?
Tampões de solda de topo de NPS 1/2″ a 48″ (DN15–DN1200), com séries de espessura de parede de SCH 10 a XXS, além de tampões forjados com solda de encaixe e roscados em NPS 1/2″–4″. A espessura de parede é especificada conforme sua linha, pois a ASME B16.9 deixa essa definição para o comprador. Diâmetros grandes acima de NPS 24″ são conformados a quente ou em chapa sob encomenda.
Por que o certificado de ensaio da usina é importante em um tampão de tubo?
Porque um tampão pode passar na documentação e ainda assim falhar em serviço se o metal não for o que o certificado declarou — as falhas por fratura frágil que motivaram a alteração de 2019 da UCS-66 da ASME vieram exatamente dessa lacuna. Um certificado EN 10204 3.1 ou 3.2 com um número de corrida rastreável até a fundição, juntamente com PMI na própria corrida, permite que sua equipe de QA ou o inspetor terceirizado aceite o lote sem uma auditoria retroativa.